
Как научиться работе на станке с ЧПУ по дереву: план и первые изделия
Курс завода «Твайт»: Как научиться работе на станке с ЧПУ по дереву: план и первые изделия.
Как научиться работе на станке с ЧПУ по дереву: план и первые изделия | Версия 1.0 от 2026-11-13
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и > сервис». Тема: обучение работе на станке с ЧПУ по дереву — породы и плиты, фрезы, режимы, крепление, пыль, > первые изделия и первые продажи. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md; AI-бриф — рядом с > публикацией как /blog/kak-nauchitsya-rabote-na-stanke-chpu-po-derevu.ai.json. > Версия 1.0 от 2026-11-13. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Как научиться работе на станке с ЧПУ по дереву: план и первые изделия“, > zavod-stanki.ru». > Источник спроса — suggest Яндекса от 2026-10-01: «как научиться работать на станке с чпу по дереву» (4 > встречи), «обучение работы на фрезерном станке с чпу по дереву» (3), «работа на станке с чпу видео обучение > для начинающих» (3), «чпу с нуля для новичков» (3). > Факты — MATERIALS_PROCESSING_GUIDE.md (режимы по породам и плитам), CNC_KNOWLEDGE_BASE.md (фрезы, дерево), > GCODE_PROGRAMMING_GUIDE.md, CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md, карточки /product/8/, /product/9/, > /product/10/, /product/15/, /product/17/. > Безопасность: пыль взрывоопасна в концентрации, вытяжка обязательна; очки и наушники; прижим заготовки до > запуска. > Границы. Это курс про дерево и первые изделия. Выбор станка — в курсе «ЧПУ для начинающих», стратегии и > режимы CAM — в серии CAM, лазер — в отдельной серии.
Научиться работать на станке с ЧПУ по дереву проще, чем кажется, если не пытаться сразу делать «резную шкатулку с орнаментом». Дерево прощает больше металла: ошибка стоит обрезок и вечер, а не фрезу и заготовку за десять тысяч. Но у дерева свои правила — направление волокон, сколы на кромке, пыль и влажность. Ниже — план от первого шильда до первых продаж, с числами из руководства завода.
Чему научитесь
- Понимать, что станок по дереву делает хорошо, а что плохо.
- Выбирать породу и плиту под задачу.
- Подбирать фрезу под операцию.
- Пользоваться режимами для мягких, твёрдых пород, фанеры и МДФ.
- Крепить лист так, чтобы он не «уехал».
- Убирать пыль и стружку без риска.
- Делать первые три изделия по возрастанию сложности.
- Считать цену изделия и не работать в убыток.
Предпосылки и безопасность
Нужны: станок, две-три фрезы, обрезки фанеры и сосны, вытяжка или пылесос.
Безопасность — до первого реза.
- Пыль. Мелкая пыль от МДФ и фанеры — не просто грязь: в концентрации она взрывоопасна и вредна для лёгких. Вытяжка включается до шпинделя.
- Очки и наушники. Стружка летит на 3–4 метра, шум 80–90 дБ.
- Прижим. Заготовка не должна двигаться: прижимы, упоры, вакуум.
- Ключ в патроне. Проверить до запуска: забытый ключ — самая частая поломка.
- Конец фрезы. После смены инструмента проверить вылет и затяжку цанги.
Содержание
- Что умеет станок.
- Породы и плиты.
- Фрезы.
- Режимы.
- Крепление.
- Пыль и стружка.
- Первое изделие.
- Второе изделие.
- Третье изделие.
- Отделка.
- Софт.
- Проверка.
- Первые продажи.
- План 30 дней.
Какие вопросы новичков разобраны в этом томе
«Как научиться работать на станке с ЧПУ по дереву» — порядок: фреза, режим, крепление, изделие. «Деревообработка + ЧПУ. С чего начать?» — с одной простой детали, а не с наборов фрез. «Что выбрать для резьбы по дереву» — 3D фреза и стратегия. «Почему сколы на фанере» — направление зуба и компрессионная фреза. «Почему ворс на сосне» — тупая фреза и направление волокон.
Модуль 1. Что умеет станок
Станок по дереву — это раскрой, пазы, рельеф и гравировка.
Кромка. На фанере кромка слоистая: её либо шлифуют, либо закрывают кромкой ПВХ.
Пример. Полка с фигурным краем — раскрой, который руками делать долго и криво.
Раскрой. Контуры любой формы, точность выше ручной. Кромка зависит от фрезы и направления волокон.
Сравнение. Два изделия одной цены могут требовать разного времени: считать надо часы, а не «штуки».
Паз. Паз проверяют ответной деталью сразу, а не после сборки всего изделия.
Паз и карман. Полки, корпуса, посадочные места. Точность по глубине — 0,1 мм, если стол ровный.
Рельеф. 3D-обработка: панно, наличники, элементы декора. Долго и требует мелкого шага.
Гравировка. Надписи, логотипы, разметка. V-фреза даёт читаемый шрифт.
Сверление и присадка. Отверстия под крепёж, шканты, петли.
Чего не ждать. Идеальной кромки на фанере без компрессионной фрезы и чистоты на торце мягкой породы без острой фрезы.
Почему так. Мастерство на дереве — это набор операций, а не одна «кнопка»: раскрой, паз, рельеф и гравировка требуют разных фрез и режимов.
Проверка. Какая операция вам нужна в первом изделии и какая фреза для неё?
Модуль 2. Породы и плиты
Материал определяет режим и внешний вид.
Сосна и ель. Мягкие, волокнистые, склонны к сколам. Режутся легко, ворс — от тупой фрезы.
Липа и однородность. Липа хороша там, где важна однородность: пробуйте на ней первые рельефы.
Липа. Однородная, хороша для резьбы и игрушек. Мягкая, требует острой фрезы.
Дуб, бук, ясень. Плотные, требуют мощного шпинделя и меньшей подачи. Кромка чистая при правильной фрезе.
Берёзовая фанера. Лучший вариант для начинающих: стабильная, доступная, предсказуемая. Сколы по краям лечатся компрессионной фрезой.
МДФ и пыль. МДФ пахнет и пылит: работать только с аспирацией.
МДФ. Однородный, отлично фрезеруется, но даёт много пыли. Для фасадов и декора.
Влагомер. Влажность проверяют влагомером: 8–12 % — рабочий диапазон для мебели.
Влажность. Сырое дерево ведёт: после обработки деталь «дышит» и коробится. Материал акклиматизируют в цехе.
Почему так. Порода задаёт и режим, и внешний вид: то, что чисто режется на липе, рвётся на сосне.
Проверка. Что у вас в работе чаще: сосна, фанера или МДФ?
Модуль 3. Фрезы
Фреза решает больше, чем мощность шпинделя.
Спиральная концевая. Универсал для контуров и карманов. 6 мм — рабочая, 3 мм — для мелких деталей.
Компрессионная. Для фанеры и ламината: сжимает волокна сверху и снизу, сколов почти нет.
Down-cut. Прижимает волокна вниз: чистая верхняя кромка, но стружка не выходит — для неглубоких проходов.
V-фреза. Гравировка и фаски. Угол 60–90°.
Шаг. Для рельефа шаг 0,4–0,6 мм: мельче — дольше, крупнее — ступеньки.
Сферическая (ball nose). 3D-рельеф: даёт плавные переходы.
Правило. Три хорошие фрезы лучше тридцати случайных. Начинают с 6 мм спиральной, 3 мм спиральной и V-90°.
Почему так. Фреза — единственная часть, которая касается материала, и её геометрия важнее мощности шпинделя.
Проверка. Какая фреза нужна для чистого контура на фанере?
Модуль 4. Режимы
Числа для дерева берут из руководства, а не из головы.
Слух. На первом проходе слушают звук: ровный гул — норма, визг — повод остановиться.
Первый проход. На сосне начинают с половины таблицы: смола и сучки любят сюрпризы.
Мягкие породы. 12 000–18 000 об/мин, подача 2 000–4 000 мм/мин, глубина 3–6 мм за проход, фреза 1–2 зуба.
Твёрдые породы. 18 000–24 000 об/мин, подача 1 500–3 000 мм/мин, глубина 2–4 мм, фреза 2–3 зуба VHM.
Фанера. 15 000–20 000 об/мин, подача 2 000–3 500 мм/мин, глубина 3–5 мм, компрессионная фреза.
МДФ. 18 000–24 000 об/мин, подача 3 000–6 000 мм/мин, глубина 4–8 мм за проход.
Начало. Первый проход — половина таблицы, и это не осторожность, а измерение.: слышно, как ведёт себя система, и есть куда отступить.
Запись. Удачные числа — в журнал: материал, фреза, обороты, подача, глубина.
Почему так. Режим на дереве — это компромисс между скоростью, чистотой кромки и нагревом фрезы.
Проверка. Какие числа вы поставите на первый рез фанеры 10 мм?
Модуль 5. Крепление
Заготовка, которая двигается, — это брак и травма.
Проба рукой. После установки заготовку толкают рукой: не должна двигаться.
Прижимы. По краям, вне зоны реза. Пластиковые или с мягкими губками.
Упоры. Два упора по осям: заготовка встаёт в то же место каждый раз.
Ограничение. Тонкий лист с трещиной держит плохо: проверяют плоскость.
Вакуумный стол. Для тонких листов и серии: держит всю площадь, не мешает фрезе.
Снятие. Скотч снимают медленно, подрезая: рывок ломает тонкую деталь.
Двусторонний скотч. Для тонких деталей: держит, но оставляет следы клея.
Жертвенный стол. Сменная плита, которую можно резать: спасает основной стол.
Почему так. Крепление — самая дешёвая часть наладки и самая частая причина брака.
Проверка. Каким способом вы крепите лист 6 мм?
Модуль 6. Пыль и стружка
Пыль — главный бытовой враг деревообработки.
Стружка. Крупную убирают щёткой, мелкую — пылесосом: смешивать нельзя, забьёт фильтр.
Источник. Фреза, особенно при карманах и пазах: стружка остаётся в зоне реза и работает как абразив.
Кожух. Кожух должен стоять близко к фрезе, но не мешать перемещению.
Аспирация. Кожух и пылесос с циклоном: 80–90 % пыли уходит сразу.
Порядок. Сначала стол, потом станок, потом пол: иначе пыль возвращается на стол.
Итог. Пять минут уборки после смены экономят полчаса перед следующей.. Не сдувать пыль воздухом: она поднимается и оседает снова.
Взрывоопасность. Мелкая пыль в концентрации — риск. Проветривание и искробезопасная уборка обязательны.
Порядок. Сначала снимают пыль, потом смазывают направляющие: иначе смазка с пылью — абразив.
Стол. После смены материала стол очищают: пыль от МДФ на акриле даёт пятна.
Почему так. Пыль влияет на здоровье, на механику и на качество следующей детали.
Проверка. Куда у вас уходит пыль при фрезеровке?
Модуль 7. Первое изделие
Первое изделие — шильд или разделочная доска с гравировкой.
Заготовка. Берёзовая фанера 8–10 мм или массив липы. Обрезок 200 × 300 мм.
Операции. Контур со скруглениями R10, гравировка текста V-фрезой, отверстие под подвес.
Фреза. 6 мм спиральная для контура, V-90° для текста.
Числа. 18 000 об/мин и 2 500 мм/мин — середина диапазона для фанеры 8–10 мм.
Режим. Фанера: 18 000 об/мин, 2 500 мм/мин, глубина 3 мм за проход, контур в два прохода.
Проверка. Размер, чистота кромки, читаемость текста.
Почему так. Шильд проверяет всё: контур, глубину, гравировку и крепление.
Текст для пробы. Какой текст вы выгравируете первым?
Модуль 8. Второе изделие
Второе — полка или кронштейн с пазом и карманом.
Плита. Сосна или фанера 18 мм. Деталь 400 × 150 мм с пазом под стенку.
Операции. Контур, паз 18 мм, два отверстия под крепёж, фаска.
Три точки. Паз меряют штангенциркулем в трёх точках: по краям и в центре.
Точность. Паз должен совпасть со стенкой: измеряют штангенциркулем, а не «на глаз».
Проверка. Собирается ли изделие без струбцин: паз и отверстия совпали?
Почему так. Второе изделие добавляет посадку — то, чего не было в шильде.
Посадка. Какая посадка должна сойтись в вашем изделии?
Модуль 9. Третье изделие
Третье — рельеф или балясина: 3D и повторяемость.
Брусок. Липа или бук. Заготовка под рельеф 300 × 200 мм.
Стратегия. Черновая 6 мм с припуском 0,5 мм, чистовая сферической 6 мм с шагом 0,4–0,6 мм.
Время. Рельеф считается часами: 300 × 200 мм с мелким шагом — это долго, и это нормально.
Балясина. Точёная деталь на поворотной оси или обработка с двух сторон. Здесь важна симметрия.
Проверка. Совпадает ли рельеф с моделью по глубине в трёх точках?
Почему так. Третье изделие показывает, готовы ли вы к серии и к времени станка.
Расчёт времени. Сколько времени займёт ваш рельеф по расчёту?
Модуль 10. Отделка
Отделка меняет восприятие изделия сильнее, чем точность.
Инструмент. Эксцентриковая машинка и брусок: машинка не достаёт в углах.
Правило. Каждая ступень убирает следы предыдущей; пропуск ступени виден на отделке.: каждая ступень убирает следы предыдущей. Ворс снимают между проходами.
Кромка. На фанере кромку шлифуют аккуратно: слои дают «ступеньки».
Тест. На обрезке: масло темнит дерево сильнее, чем кажется, — пробуют до изделия.
Слой. Первый слой тонкий: излишки не впитываются и сохнут липко. Проникает, подчёркивает текстуру, легко обновляется. Для разделочных досок — пищевое.
Лак. Защищает сильнее, но требует помещения без пыли.
Воск. Для декора и мебели: матовый, приятный на ощупь.
Почему так. Отделка занимает больше времени, чем рез, и именно она определяет, как изделие выглядит и продаётся.
Проверка. Что вы используете для первого изделия и почему?
Модуль 11. Софт
Софт для дерева — от векторов до CAM.
Формат. DXF и SVG — рабочие; PDF требует конвертации и проверки.
Векторы. Простые изделия можно рисовать в векторном редакторе или в CAD.
Fusion 360. Бесплатно для личного использования, около $495 в год для коммерческой подписки.
VCarve Pro. $699, заточен под декор и V-резьбу: быстрее для шильдов и вывесок.
ArtCAM. Рельефы, но без 4–5 осей.
Пост. Для Mach3 — mach3mill.cps, для GRBL — grbl.cps. Проверяют простой деталью.
Почему так. Софт — это инструмент под изделие: для шильда и для рельефа нужны разные программы.
Проверка. Какой софт закрывает ваши первые три изделия?
Модуль 12. Проверка
Проверка на дереве дешевле, чем на металле, но правила те же.
Симуляция. Зарезы и столкновения — до станка.
Первые двадцать строк. Единицы, система координат, инструмент, первое движение.
Воздух. Прогон без заготовки: высоты и порядок.
Отходы. Первая деталь — на обрезке той же породы.
Критерий. Расхождение с чертежом до 0,2 мм — норма для дерева, больше — ищите причину.
Замер. Размер, глубина, кромка. Расхождение больше 0,2 мм — искать причину.
Почему так. Проверка на дереве дешевле, но правила те же: единицы, ноль, инструмент, воздух.
Проверка. Сколько проверок проходит ваша программа до первого реза и какая из них самая быстрая?
Модуль 13. Первые продажи
Первые продажи — это не маркетинг, а честная цена.
Что продавать. Шильды, доски, полки, органайзеры, декор. Простое, что можно повторить.
Формула. Материал + часы станка + отделка + упаковка + наценка: пять строк, как в смете.
Проверка цены. Сравните цену с рыночной: если она вдвое ниже, вы что-то не посчитали. + отделка + упаковка + наценка. Считать до, а не после.
Свет. Дневной свет сбоку показывает текстуру лучше вспышки.
Кадр. Один кадр с масштабом (линейка или рука) объясняет размер лучше подписи.. Одно хорошее фото продаёт лучше пяти средних.
Каналы. Знакомые, локальные мастерские, маркетплейсы, соцсети. Начинают с одного.
Буфер. К сроку отделки добавляют сутки на сушку: масло сохнет дольше, чем кажется.
Срок. Обещать с запасом: отделка сохнет дольше, чем кажется.
Просьба. Отзыв просят в день сдачи, пока эмоция свежая: через неделю человек занят.: довольный клиент даёт рекомендацию.
Почему так. Первая продажа проверяет не станок, а вашу способность считать время и держать срок.
Проверка. Кому вы продадите первое изделие?
Модуль 14. План 30 дней
План на месяц — реалистичнее, чем «научусь за неделю».
Неделя 1. Освоить станок: ноль, крепление, смена фрезы, уборка. Одна программа-контур на обрезке.
Критерий. Шильд готов, если текст читается и кромка чистая без шпатлёвки.
Неделя 2. Шильд с гравировкой: контур, V-фреза, отверстие. Замер и запись режимов.
Неделя 3. Полка с пазом: посадка, точность, сборка.
Неделя 4. Отделка, фото, цена, первый покупатель. И рельеф как следующий шаг.
Реализм. Три вечера по два часа дают больше, чем один выходной на десять часов.
Ритм. Три вечера в неделю по два часа: моторика требует повторений, а не марафонов.
Почему так. Месяц — достаточный срок, чтобы получить три изделия и понять, нравится ли вам эта работа.
Проверка. Что вы сделаете на этой неделе — и какое изделие будет первым?
Породы в деталях
Выбор породы — это выбор поведения: как режется, как ведёт себя после, как выглядит.
Смола. Смолу с фрезы снимают растворителем: накопление смолы греет кромку.
Сосна. Мягкая, с выраженными волокнами и смолой. Быстро режется, но ворсит и «капает» смолой на фрезу. Хороша для полок и каркасов, плоха для тонкой резьбы.
Ель. Похожа на сосну, но сучковатее: сучок твёрже массы и уводит фрезу.
Липа. Однородная, без выраженных волокон: лучший выбор для первых рельефов и игрушек.
Берёза. Плотная, с ровной текстурой. Фанера из берёзы — стандарт для начинающих.
Дуб. Твёрдый и тяжёлый: требует меньшей подачи и острой фрезы, кромка темнеет от нагрева.
Бук. Плотный, хорошо держит форму, но чувствителен к влажности.
Ясень. Прочный с яркой текстурой; режется как дуб, но сколы крупнее.
Экзотика. Палисандр, венге, мербау: твёрдые, абразивные, дорогие. На старте не нужны.
Проверка. Какая порода подходит для вашего первого изделия и почему?
Фрезы: износ и заточка
Фреза — расходник, и её состояние видно по стружке.
Тест. Простой рез на обрезке: если ворс появился там, где раньше не было, фреза устала.
Признаки износа. Ворс, потемнение кромки, нагрев, «визг» на прежнем режиме. Тупую фрезу не спасает подача.
Учёт. В журнале отмечают фрезу и число деталей: так виден реальный ресурс на вашем материале.
Ресурс. Зависит от материала: МДФ с абразивом убивает быстрее, липа — медленнее. Учёт в журнале.
Заточка. Возможна, но геометрия меняется; для дешёвых фрез дешевле заменить.
Проверка. Индикатор на фрезе — пять минут, которые объясняют «полосатую» кромку.
Биение. Проверяют индикатором на фрезе: 0,02 мм уже дают полосу.
Уход. Цангу чистят от пыли: налипшая стружка мешает затяжке.
Цанга. Изношенная цанга не держит фрезу: её меняют, а не затягивают сильнее.
Проверка. Сколько деталей вы сделали одной фрезой и как это поняли?
Цех дома: вентиляция и шум
Домашняя мастерская возможна, если решить три вопроса.
Пыль. Циклон с пылесосом, кожух на фрезе, влажная уборка. Вытяжка в стену — только с фильтром, иначе пыль вернётся.
Замер. Приложение-шумомер покажет реальный уровень: часто он выше ожидаемого.
Шум. Фрезеровка 80–90 дБ: это громче разговора и громче бытовой техники. Ограничение по времени и звукоизоляция — часть плана, а не «потом».
Соседи. Договориться заранее дешевле, чем объясняться после жалобы.
Электрика. Отдельная линия с автоматом и УЗО: станок 1,5–2,2 кВт плюс пылесос дают нагрузку.
Место. Станок, стол подачи, зона готовых деталей, проходы 700–800 мм.
Проверка. Сможете ли вы работать, не мешая домашним?
Первые заказы: три сценария
Заказ приходит по-разному, и готовиться надо к трём вариантам.
Знакомый. Просит «полку, как у вас». Плюс — доверие; минус — торг и «потом заплачу». Цену называют до работы, а не после.
Локальная мастерская. Нужны детали под сборку. Плюс — повторяемость; минус — жёсткие сроки. Здесь важна точность посадок.
Маркетплейс. Изделие с фото и описанием. Плюс — объём; минус — комиссия, упаковка и возвраты. Начинают с одной позиции.
Чего избегать. «Сделайте что-нибудь красивое к празднику» без эскиза и без цены.
Условие. Предоплата на материал и письменная договорённость по срокам.
Первый заказ. Простой, с запасом по сроку, с предоплатой на материал.
Проверка. Какой сценарий ближе вам и что нужно подготовить?
Что делать с браком
Брак на дереве — нормальная часть обучения.
Мелкий скол. Шпатлёвка по цвету, шлифовка, отделка. Для нелицевых деталей — приемлемо.
Скол по кромке. Обрезка на 5 мм и повторный проход острой фрезой: иногда дешевле, чем шпатлевать.
Увод размера. Деталь в переделку: на дереве «догнать» размер сложнее, чем на металле.
Трещина. Склейка и струбцина; если трещина на лицевой стороне — деталь в брак.
Прожиг. Снять 0,3–0,5 мм и пройти чистовой: след уходит не всегда, зависит от глубины.
Учёт. Каждый брак — строка: причина, стоимость, что изменить. Через месяц видно, где теряете.
Проверка. Что вы сделали с последним браком?
Сколько стоит научиться
Обучение на дереве дешевле, чем на металле, но не бесплатно.
Материал. Обрезки и фанера: первые изделия — из остатков, дальше закупка листами.
Фрезы. Три фрезы на старт; компрессионная позже. Расходник, который надо считать.
Софт. Fusion для личного использования бесплатен; VCarve — $699, если нужен декор.
Помещение. Свет, вентиляция, электрика. Даже в гараже это статья расходов.
Время. Месяц по три вечера — минимальный реалистичный план до первых продаж.
Обучение с наставником. Один вечер с человеком, который покажет ноль и крепление, экономит недели самостоятельных догадок.
Проверка. Из чего складывается ваш бюджет обучения?
Порядок освоения станка
Сначала станок, потом программа — иначе страшно нажимать.
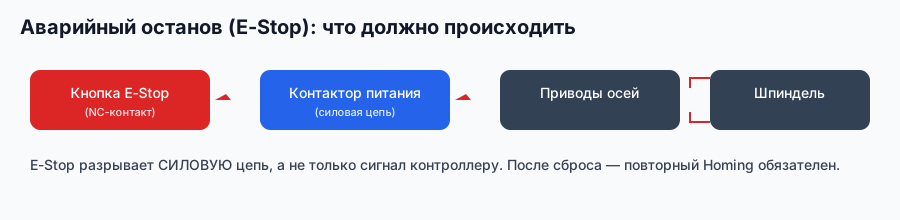
Шаг 1. Руки. Перемещения в ручном режиме, лимиты, E-Stop, смена фрезы, подъём стола.
Шаг 2. Ноль. Поставить ноль по углу, проверить в двух точках, повторить три раза.
Шаг 3. Первый контур. Простая программа-квадрат на обрезке: 3 мм глубины, одна фреза.
Шаг 4. Карман. Пазы и карманы: понять, как фреза входит и выходит.
Шаг 5. Гравировка. V-фреза: глубина и читаемость.
Шаг 6. Рельеф. Только после того, как контур и карман получаются без сюрпризов.
Проверка. На каком шаге вы сейчас и что мешает перейти дальше?
Три случая из практики
Реальные истории учат быстрее правил.
Случай первый: «фреза цела, деталь нет». Мастер поставил ноль по верху, но заготовка была с наплывом клея в углу. Фреза прошла выше, чем нужно, и оставила недорез по контуру. Лечится не программой, а осмотром заготовки: ноль ставят по чистой поверхности.
Случай второй: «пыль съела точность». После месяца работы по МДФ направляющие покрылись пылью, и ось начала «закусывать» на малых перемещениях. Чистка и смазка вернули точность. Пыль — это абразив, а не грязь.
Случай третий: «лист подняло». Фанера 6 мм без прижима по центру поднялась на глубоком проходе. Внешне — ошибка программы, по факту — крепление. Вакуум или прижим в центре решают.
Вывод. Три случая — три разных слоя: заготовка, обслуживание, крепление. Ни один не про «кривой CAM».
Отделка: пошагово
Отделка — это последовательность, а не «намазал и готово».
Шаг 1. Шлифовка 120. Убирает следы фрезы и поднимает ворс.
Шаг 2. Влажная протирка. Ворс поднимается, сушат 20–30 минут.
Шаг 3. Шлифовка 180. Снимает поднятый ворс.
Шаг 4. Шлифовка 240. Финиш перед маслом.
Шаг 5. Масло. Первый слой — тонко, излишки снимают. Сушка по инструкции.
Шаг 6. Второй слой. Через сутки, если нужно.
Шаг 7. Воск или лак. По задаче: воск для тактильности, лак для защиты.
Проверка. На какой ступени шлифовки вы обычно останавливаетесь?
Как выбрать первое изделие
Первое изделие выбирают по трём критериям, а не по красоте.
Простота. Одна-две операции: контур и гравировка. Чем меньше переходов, тем меньше шансов ошибиться.
Повторяемость. Изделие должно делаться второй раз за то же время. Если нет — рано.
Спрос. То, что можно подарить или продать: доска, шильд, полка, органайзер.
Материал. Фанера или липа: предсказуемые и недорогие.
Размер. До 300 мм по длинной стороне: меньше материала, быстрее цикл, легче исправить.
Проверка. Подходит ли ваша идея под все пять пунктов?
Практикум. Три изделия за месяц
Каждое изделие — новая операция и новый навык.
Изделие 1. Шильд 200 × 120
Фанера 8 мм. Контур со скруглениями R10, текст «МАСТЕРСКАЯ» V-фрезой 90°, отверстие 6 мм под подвес.
Порядок: крепление по упорам, ноль по углу, проверка Z в двух точках, контур в два прохода по 3 мм, затем гравировка. Замер: габарит, глубина гравировки, чистота кромки.
Изделие 2. Полка 400 × 150
Сосна 18 мм. Контур, паз 18 мм глубиной 8 мм, два отверстия 5 мм под крепёж, фаска 2 мм.
Порядок: сначала паз и отверстия, потом контур — так деталь не теряет жёсткость. Проверка: стенка входит в паз без струбцины, отверстия совпадают с ответной деталью.
Изделие 3. Рельеф 300 × 200
Липа. Черновая фреза 6 мм с припуском 0,5 мм, чистовая сферическая 6 мм, шаг 0,4–0,6 мм.
Порядок: черновая по всей площади, чистовая по рельефу, затем шлифовка. Проверка: глубина в трёх точках, отсутствие «ступенек» на плавных переходах.
Экзамен
1. Чем станок по дереву отличается от металлического по задачам? Он рассчитан на softer materials: высокие обороты, большие подачи, но меньшая жёсткость. Металл требует жёсткости и мощности, дерево — скорости и аспирации.
2. Почему берёзовая фанера лучше для начинающих? Она стабильна по толщине и предсказуема в обработке. Сколы лечатся компрессионной фрезой, а не сменой станка.
3. Какая фреза даёт чистый рез на фанере? Компрессионная: она сжимает волокна сверху и снизу, поэтому сколов почти нет. Up-cut, наоборот, даёт сколы сверху.
4. Какие режимы для мягких пород? 12 000–18 000 об/мин, подача 2 000–4 000 мм/мин, глубина 3–6 мм за проход, фреза на 1–2 зуба.
5. Почему на МДФ нужна аспирация? МДФ даёт очень много мелкой пыли. Она вредна для лёгких, оседает на механике и в концентрации взрывоопасна.
6. Зачем нужен жертвенный стол? Чтобы не резать основной стол при сквозных проходах. Сменная плита дешевле ремонта станка.
7. Как крепить тонкий лист? Вакуумный стол или двусторонний скотч плюс прижимы по краям. Струбцины по краю тонкого листа его выгибают.
8. Что проверять перед первым резом? Ноль, крепление, вылет и затяжку фрезы, ключ в патроне, вытяжку, первые двадцать строк программы.
9. Почему рельеф идёт долго? Шаг 0,4–0,6 мм и малый диаметр фрезы означают много проходов. Время считается часами, и это норма.
10. Как считать цену изделия? Материал, время станка, отделка, упаковка и наценка. Время наладки делят на партию, а не на одну деталь.
11. Что делать, если кромка «рваная» на сосне? Проверить остроту фрезы, направление волокон и режим. Тупой фрезой ворс будет всегда.
12. Какой первый шаг в плане на 30 дней? Освоить ноль, крепление и смену фрезы, а затем сделать простой контур на обрезке. Это база для трёх изделий.
Частые вопросы (Q&A)
Можно ли учиться на бытовом станке? Да, если он жёсткий и с аспирацией. Бюджетный станок с полем 600 × 1200 мм закрывает шильды, полки и декор.
Сколько фрез нужно на старте? Три: спиральная 6 мм, спиральная 3 мм, V-фреза 90°. Компрессионная добавляется, когда пойдёт фанера.
Почему изделие «уводит» по размеру? Ноль, люфт или учёт радиуса фрезы. Проверять в этом порядке, а не менять программу наугад.
Нужен ли вакуумный стол? Для тонких листов и серии — да. Для первых изделий хватает прижимов и упоров.
Что делать с пылью в гараже? Циклон с пылесосом плюс проветривание. Сдувать пыль компрессором нельзя: она возвращается в воздух.
Когда можно брать заказы? После второго изделия, которое сошлось без правок. Первые заказы — простые и с запасом по сроку.
Глоссарий
Компрессионная фреза — сжимает волокна сверху и снизу.
Down-cut — фреза с прижимом волокон вниз.
V-фреза — для гравировки и фасок.
Ball nose — сферическая фреза для рельефа.
Жертвенный стол — сменная плита под деталью.
Аспирация — удаление пыли и стружки.
Шаг — расстояние между проходами при рельефе.
Акклиматизация — выдержка материала в цехе.

Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Сколы на фанере | Up-cut фреза | Компрессионная, острая |
| Ворс на сосне | Тупая фреза | Замена, направление волокон |
| Деталь «уехала» | Слабое крепление | Прижимы, упоры, вакуум |
| Размер больше на радиус | Не учтён радиус фрезы | Коррекция в CAM |
| Пыль в помещении | Нет аспирации | Циклоны, вытяжка |
| Ступеньки на рельефе | Крупный шаг | Шаг 0,4–0,6 мм |
| Кромка обожжена | Мало подачи | Поднять подачу, проверить фрезу |
| Паз не сходится | Глубина или ширина | Замер, тестовый проход |
| Фреза сломалась | Глубокий проход | Половина глубины, пандус |
| Изделие покоробилось | Сырой материал | Акклиматизация, отделка |
| Отделка «пятнами» | Плохая шлифовка | 120 → 180 → 240 |
Мысли вслух: чего нет на форумах
Первое, о чём молчат: на дереве главная проблема не станок, а пыль. Мелкая пыль от МДФ и фанеры остаётся в воздухе часами, оседает на механике и попадает в лёгкие. Циклон с пылесосом стоит 10–15 тыс. ₽, а уборка без него занимает полвечера. Мастерские, которые «потом купят», обычно покупают после первого месяца кашля.
Второе — фрезы. Новичок покупает набор из тридцати штук за три тысячи и удивляется, что кромка рваная. Одна хорошая спиральная 6 мм стоит как десять дешёвых и работает в разы дольше. На старте нужны три фрезы, а не тридцать.
Третье — направление волокон. На сосне рез «против волокон» даёт ворс, даже острой фрезой. Это не брак станка и не «плохая программа»: это физика. Опытные раскладывают детали так, чтобы длинные резы шли по волокнам.
Четвёртое, сервисный случай. Приносят фото: «станок режет волной». Оказалось, лист фанеры 6 мм лежал на столе без прижима по центру, и на глубоком проходе его поднимало на 2–3 мм. Внешне — «программа врёт», по факту — крепление. Вакуум или прижимы в центре решают.
Пятое — время рельефа. Люди считают, что «3D — это быстро, ведь станок сам». На деле 300 × 200 мм с шагом 0,5 мм — это часы, а с шагом 0,2 — сутки. Рельеф выбирают, когда он окупается, а не потому что «красиво».
Шестое — отделка. Шлифовка 120 → 180 → 240 занимает больше времени, чем рез. Изделие с плохой шлифовкой не спасёт ни масло, ни лак. На первых изделиях это самая недооценённая операция.
Седьмое — цена. Материал на доску 300 × 200 — сотни рублей, а время станка и отделка — тысячи. Считать «по материалу» — работать бесплатно. Наценка на единичные изделия 50–100 % к себестоимости — норма, не жадность.
Восьмое: не берите заказ на «сложное панно» до третьего простого изделия. Рельеф прощает меньше: ошибка видна сразу и стоит часов.
Девятое: не беритесь за три изделия одновременно. Одно доведённое до отделки учит больше, чем три начатых.
Десятое: держите обрезки. Половина первых изделий делается из них, и это бесплатная практика.
Одиннадцатое: фотографируйте процесс, а не только результат. Фото наладки и стружки помогают понять, что пошло не так.
Двенадцатое: покажите изделие трём людям и спросите цену, которую они бы заплатили. Это быстрее, чем считать в одиночку.
Тринадцатое: заведите папку «изделия» с фото, размерами и режимами. Через полгода это и портфолио, и инструкция для себя.
И последнее: станок по дереву — это не про скорость, а про повторяемость. Одинаковые полки, одинаковые шильды, одинаковый срок — вот что продаётся.
Открытая библиотека
Открытые лицензированные источники не цитируются: точных совпадений с темой дерева и первых изделий в корпусе не нашлось, а привязка «по смыслу» запрещена. Опорные данные — из документов завода: MATERIALS_PROCESSING_GUIDE.md (режимы по массиву, фанере, МДФ), CNC_KNOWLEDGE_BASE.md (породы, плиты, фрезы), GCODE_PROGRAMMING_GUIDE.md (коды), CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (софт и посты), карточки /product/8/, /product/9/, /product/10/, /product/15/, /product/17/.
Смотрите также
- Все курсы завода
- Режимы резания: с чего начинать
- ЧПУ для начинающих: первый станок и первая деталь
- Обучение ЧПУ программированию с нуля
- CAM: том 2 — практика и режимы
- Станок БИЗНЕС СТАРТ LITE
- Станок БИЗНЕС СТАРТ БАЛЯСИННЫЙ
- Станок 17Д — пятиосевой фрезерный
- Библиотека руководств
- Форум: дерево и ЧПУ
Станки
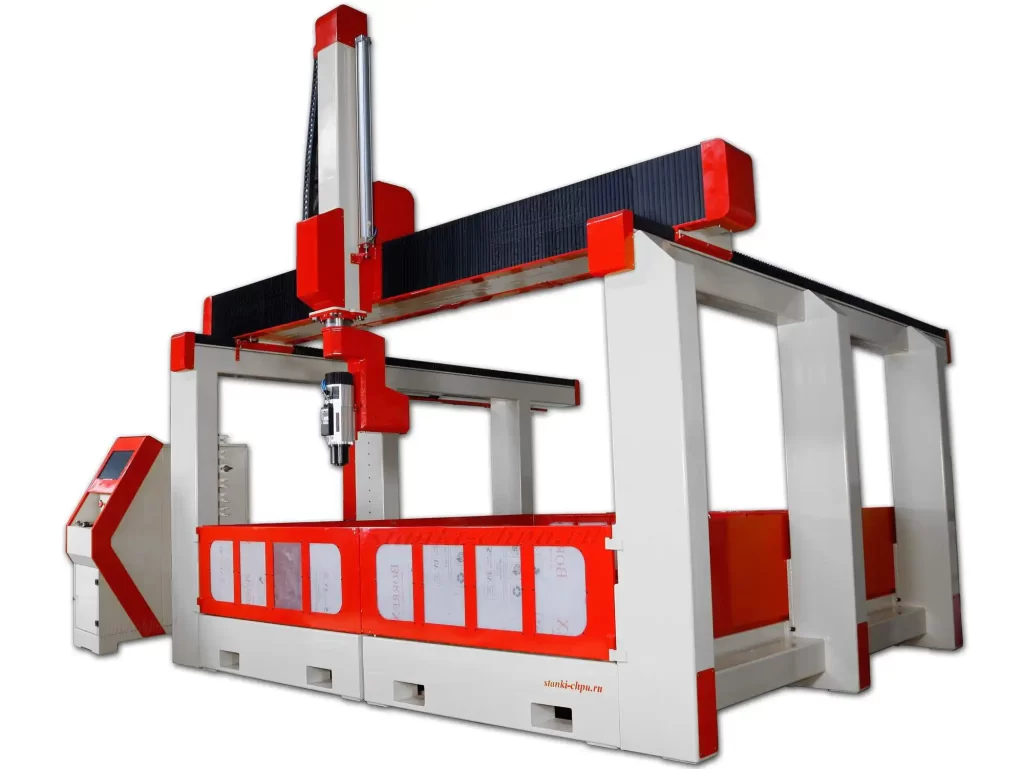
Для дерева есть отдельные машины. БИЗНЕС СТАРТ LITE (/product/8/) — поле 600 × 1200 × 150 мм, шпиндель 1 500–2 200 Вт, от 219 980 ₽. БИЗНЕС СТАРТ с 1–3 шпинделями (/product/9/) — 389 980 ₽: серия и производительность. БИЗНЕС СТАРТ БАЛЯСИННЫЙ (/product/10/) — 485 010 ₽, шпиндель 1 500–2 200 Вт: балясины и точёные элементы. SM PRO (/product/15/) — 5-осевой центр для нестинга и гнутых фасадов, шпиндель 9 кВт до 24 000 об/мин, 2 100 000 ₽. 17Д (/product/17/) — поле от 1500 × 1500 × 1000 мм, 7,5 кВт, 2 950 000 ₽. Для ювелирной мелочи — JEWELER ULTRA (/product/26/): ±0,005 мм (в комплектации ±0,002 мм), 650 000 ₽, и «Ювелир 5 ПРО» (/product/27/): ±0,01 мм, 3 000 Вт, 1 200 000 ₽.


Фото, схемы и инфографика завода
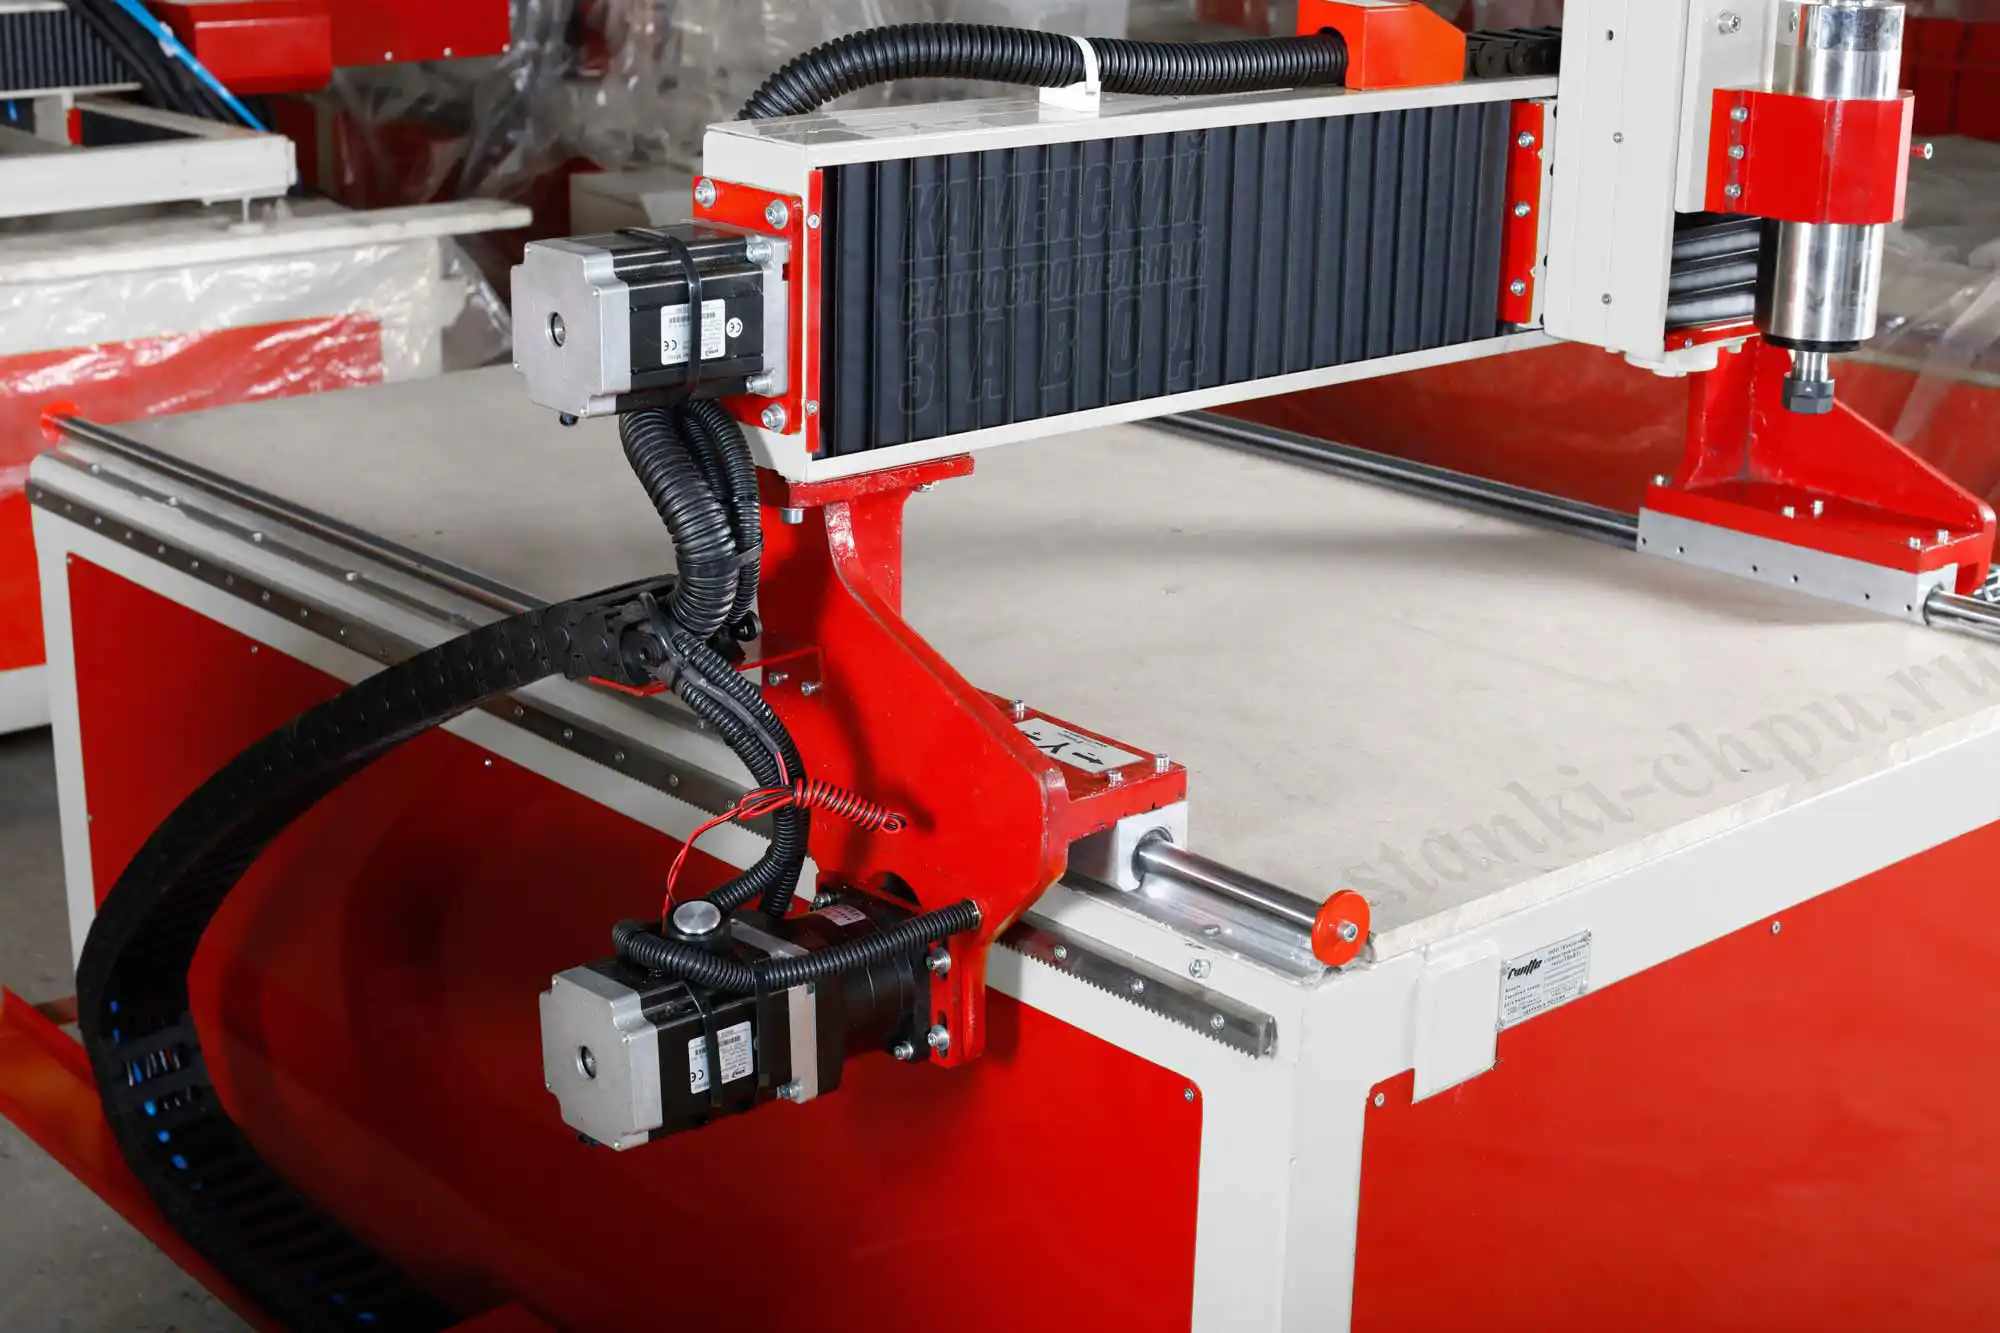
Схема шагов показывает путь от эскиза к изделию, схема останова — обязательную проверку перед первым резом. Фото станков сняты в цехе завода «Твайт»; подписи ведут на карточки с характеристиками. Инфографика собрана по руководству завода и каталогу.
Что читать дальше
Дальше — «ЧПУ для начинающих» (станок, наладка, экономика первой детали), «Обучение ЧПУ программированию с нуля» (первая программа) и серия CAM: том 1 про основы, том 2 про стратегии и режимы, том 3 про диагностику.
Первоисточник: https://zavod-stanki.ru/blog/kak-nauchitsya-rabote-na-stanke-chpu-po-derevu · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kak-nauchitsya-rabote-na-stanke-chpu-po-derevu.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kak-nauchitsya-rabote-na-stanke-chpu-po-derevu.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kak-nauchitsya-rabote-na-stanke-chpu-po-derevu.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.