
Haas: панель, настройка, работа
Курс завода «Твайт»: Haas: панель, настройка, работа.
Haas: панель, настройка, работа — обучение ЧПУ с нуля и первый пуск на стойке Haas
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Программы и софт». Тема — стойка Haas для оператора: функции и экраны панели, режимы, выход в > ноль, смещения (Work Offsets) и коррекции инструмента, настройки, MDI, первый пуск и типовые ошибки. > Источник — стойки Haas (спрос форумов) и каталоги тем forum-drafts/-topics.tsv. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/haas-panel-nastroyka-rabota.ai.json). > Версия 1.0 от 2026-10-16. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Haas: панель, настройка, работа“, zavod-stanki.ru». > Факты — из руководства завода (/docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, > CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md, CNC_KNOWLEDGE_BASE.md) и стандартной практики стоек; факты о станках — > из карточек /product/.md; спрос — по заголовкам тем (forumcnc-topics.tsv и др.), тексты форумов не > использовались. Заявленные заводом цифры помечены как заявленные. Цитаты открытого корпуса (PD/CC) — в > тексте и в «Открытой библиотеке». > Важно про станки завода: наши станки идут с контроллерами Mach3 / NC-Studio / DSP / Inectra; Haas — > промышленная стойка, которую оператор встречает на производстве. Точные номера настроек и тревог зависят от > версии пульта (Classic / NGC) и проверяются по руководству. > (Том 5 серии по стойкам; предыдущие — «Fanuc: базовый курс», «Fanuc: ошибки и аварии», «Fanuc: циклы», > «Siemens Sinumerik: базовый курс».)
Обучение ЧПУ с нуля и курсы оператора ЧПУ дают общий навык. На производстве оператор встречает стойку Haas — со своими экранами, клавишами и порядком наладки. Даже если вы прошли обучение ЧПУ программированию с нуля и знаете G-код, новая панель требует привычки: где посмотреть позицию, как вывести станок в ноль, куда вводить смещения заготовки и коррекции инструмента и как безопасно сделать первый пуск. Этот курс — база оператора Haas: панель и режимы, настройка (off-sets и settings), работа с программой и типичные ошибки.
Чему научитесь: понимать место Haas среди стоек и зачем навык оператору; ориентироваться в экранах и клавишах панели; работать в режимах Setup, Edit, MDI, Memory, Jog, Handle; выводить станок в ноль и выполнять Restart; задавать смещения заготовки (Work Offsets, G54–G59); вводить коррекции инструмента (длина/диаметр); разбираться в настройках (Settings) и единицах; читать кадры программы и понимать постпроцессор под Haas; настраивать сменщик инструмента; проверять в MDI; безопасно делать первый пуск; компенсировать радиус и выходить «в размер»; разбирать сообщения и аварии; обновлять ПО и делать бэкап; переносить навык на другие стойки; строить план обучения.
Предпосылки. Доступ к станку со стойкой Haas (или к симулятору) и к чертежу/программе; знание базового G-кода полезно, но курс рассчитан и на новичка. Пригодятся блокнот и камера для фото экранов.
Безопасность. Haas — стойка тяжёлого станка, ошибка дорога. Правило оператора: сначала безопасность (аварийный стоп, зона, ограждение, очки), затем выход в ноль, смещения и коррекции — и только потом пуск. Первый пуск — покадрово (Single Block) и с пониженной подачей; рука у аварийного стопа. Не запускайте программу с непроверенными смещениями и коррекциями: неверная длина инструмента даёт удар, неверный нуль — брак партии. Не снимайте ограждения, не отключайте защиты, не меняйте инструмент при вращающемся шпинделе. Технику безопасности смотрите в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Где здесь Haas: обучение ЧПУ с нуля и промышленная стойка
- Модуль 2. Экран и клавиши панели
- Модуль 3. Режимы: Setup, Edit, MDI, Memory, Jog, Handle
- Модуль 4. Выход в ноль и Restart
- Модуль 5. Смещения заготовки: Work Offsets (G54–G59)
- Модуль 6. Коррекции инструмента: длина и диаметр
- Модуль 7. Настройки (Settings) и единицы: обучение ЧПУ программированию с нуля на практике
- Модуль 8. Программа, кадры и постпроцессор под Haas
- Модуль 9. Сменщик инструмента и таблица инструментов
- Модуль 10. MDI и первый пуск
- Модуль 11. Компенсация и выход «в размер»
- Модуль 12. Сообщения, аварии, ПО и бэкап
- Модуль 13. Перенос навыка: курсы оператора ЧПУ и другие стойки
- Модуль 14. План обучения: 12 недель
- Практикум. Первый пуск по порядку Haas
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Где здесь Haas: обучение ЧПУ с нуля и промышленная стойка
Haas — американский производитель станков и собственная система управления (стойка Haas). Для оператора это набор экранов и клавиш, подчинённых одному порядку: ноль → смещения → коррекции → проверка → пуск → контроль.
Полезно понимать место: наши станки идут с контроллерами Mach3 / NC-Studio / DSP / Inectra (доступные для мастерской), а Haas встречается на производственных машинах. По руководству завода в постпроцессорах «Haas — свой формат» — то есть программа под Haas отличается от Mach3 и Fanuc. Но каркас работы оператора — общий.
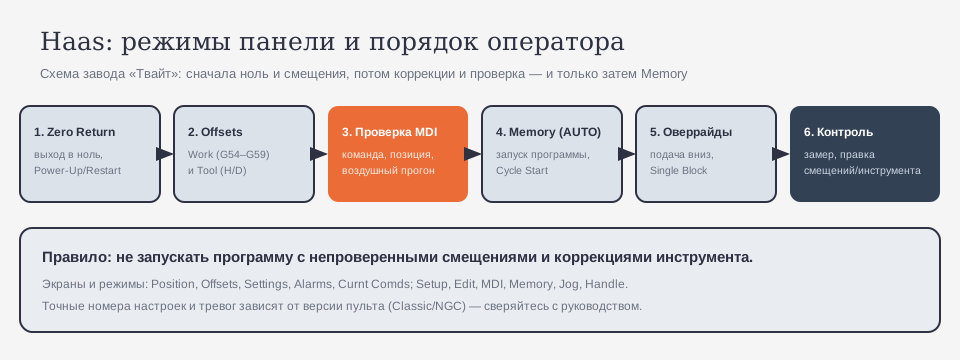
Почему так. Освоить «стойку вообще» нельзя, но можно освоить каркас и переносить его: панели разные, порядок один. Тот, кто понял порядок, привыкает к новой стойке за дни.
Проверка. Назовите шесть шагов порядка оператора. Если помните — вы готовы учить Haas. Тут же важно понять разницу ролей: стойка обеспечивает порядок, а человек — правильные данные. Автоматика не догадается, какой инструмент стоит и где ноль заготовки; уверенное владение порядком и есть главная ценность оператора.
Модуль 2. Экран и клавиши панели
Панель Haas строится вокруг экранов, между которыми переключаются функциональными клавишами:
- Position — текущие координаты (в т. ч. операторские и машинные);
- Offsets — смещения заготовок и коррекции инструмента;
- Settings — настройки сто́йки (единицы, ограничения, язык, безопасность);
- Alarms / Messages — сообщения и тревоги;
- Curnt Comds — текущие команды: активные коды, следующий/текущий кадр, счётчики;
- Program / List Prog — программа и список программ.
Клавиши работы: Zero Return (ZR), Cycle Start, Feed Hold, Single Block, Optional Stop, ATC FWD/REV (сменщик), Spindle CW/CCW/Stop, Coolant, Jog, Handle, MDI/DNC, Memory.
Почему так. 90% аварий новичка — «не тот экран/не та клавиша». Понимание панели — половина скорости: вы знаете, где смотреть, прежде чем думать «что смотреть».
Проверка. Пройдите по экранам и назовите, что на каждом делают. Есть сомнения — отработайте до станка. Полезно запомнить «маршрут дня»: включил — проверил позицию (Position) — убедился в нуле — открыл программу (Program) — задал смещения и коррекции (Offsets) — посмотрел сообщения (Alarms). Этот короткий обход снимает большинство сюрпризов ещё до пуска.
Модуль 3. Режимы: Setup, Edit, MDI, Memory, Jog, Handle
Режимы — «инструменты» оператора:
- Setup — наладочный режим (безопасные перемещения, ручные операции);
- Edit — правка и просмотр программы;
- MDI (DNC) — разовая команда с клавиатуры;
- Memory (AUTO) — автоматическое выполнение программы из памяти;
- Jog — ручное перемещение кнопками (с выбором шага/скорости);
- Handle — ручное перемещение маховичком.
Маховичок — старый и надёжный орган управления: «один оборот маховичка перемещает его на расстояние, соответствующее шагу винта…» «[открытый корпус: ia_machinerysrefer01unkngoog, чанк #240]».
Почему так. Режим задаёт, что станок «слышит». Путаница режимов даёт большинство «внезапных» аварий: ручное — это ручное, автомат — отдельное осознанное действие.
Проверка. Покажите, как выбрать Setup, Edit, MDI, Memory, Jog, Handle. Если путаете — вернитесь к панели.
Модуль 4. Выход в ноль и Restart
Zero Return выводит оси в «дом» станка — систему отсчёта, от которой работают смещения и коррекции. Другая полезная функция — Power-Up/Restart: восстановление после сбоя с сохранением состояния (чтобы не начинать обработку заново). Форумная тема «возврат в ноль 4х оси на haasе» — про эту же процедуру для поворотной оси.
Порядок: вывести оси в ноль по процедуре сто́йки, убедиться в установке системы отсчёта, и только потом задавать смещения. Без «дома» привязки недостоверны. Принцип стар: «эти два отверстия и нулевая точка стодольного деления лежат на одной радиальной линии…» «[открытый корпус: ia_jigstoolsandfix00gategoog, чанк #316]» — нулевая точка всегда привязывается к базе.
Почему так. Точка отсчёта — фундамент: на ней стоят все координаты. Пока её нет, любая привязка и коррекция висят в воздухе.
Проверка. Проверьте, установлена ли система отсчёта (индикатор на экране). Сомневаетесь — сначала Zero Return. Полезная привычка после простоев и работ с электроникой — начинать с вывода в ноль, а не с загрузки программы. Ноль — фундамент; всё остальное строится на нём, и экономить на этой минуте не стоит.
Модуль 5. Смещения заготовки: Work Offsets (G54–G59)
Нуль заготовки задаётся смещениями: G54–G59 (у новых версий — и расширенные). Вместо правки программы под каждую заготовку вы задаёте смещение — и программа работает на новом месте. Наладка при этом измеряется руками: «инструмент, широко используемый в цеховой практике при наладке на любом станке — это…» «[открытый корпус: ia_ElementaryMachineShopPractice, чанк #334]».
Практика: привязка по кромке/центру (щуп, индикатор, «на касание»), проверка по экрану Position, запуск.
Почему так. Неверное смещение — сдвинутая деталь и брак при исправной программе. Смещение — первое, что проверяют перед пуском.
Проверка. Задайте смещение для тестовой заготовки и подтвердите по экрану Position. Совпало — идём дальше. Если в столе несколько приспособлений, легко перепутать G54 и G55: проверка активного смещения занимает секунды, а ошибка стоит целой партии. Смотрите на номер активного смещения, а не только на координаты.
Модуль 6. Коррекции инструмента: длина и диаметр
Коррекции инструмента — то, чем оператор «подгоняет» инструмент под реальность: длина (H) и диаметр (D), плюс износ. Длина отвечает за то, где окажется кромка относительно нуля; диаметр — за компенсацию радиуса; износ — за мелкую правку.
Принцип «смещения инструмента» известен давно: в старых книгах прямо считают смещение узлов — «вычислить смещение задней бабки…» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]». Точность станков завода — до 0,01 мм, поэтому коррекции — не формальность.
Почему так. Программа одна, а инструменты и их вылеты — разные. Коррекции позволяют не переписывать программу. Но непроверенная коррекция опаснее неправильной программы: она даёт удар.
Проверка. Введите длину нового инструмента и проверьте первым подводом на безопасном расстоянии. Ошибка в знаке — самая дорогая. Держите таблицу инструментов в порядке: номер, гнездо, длина, диаметр. Беспорядок в таблице — почти всегда причина «непонятного» брака: вы уверены, что стоит один инструмент, а коррекция — от другого.
Модуль 7. Настройки (Settings) и единицы: обучение ЧПУ программированию с нуля на практике
Settings — служебные настройки сто́йки: единицы (дюймы/метрика), ограничения перемещений, язык, поведение при остановке, работа сменщика. Это тот раздел, куда лучше не заходить без понимания: «непонятная галочка» ломает привычную работу.
Правило: меняйте настройки осознанно и по одному пункту, записывая, что изменили. Точные номера настроек зависят от версии пульта (Classic/NGC) — сверяйтесь с руководством. Люди, прошедшие обучение ЧПУ программированию с нуля, часто слышат «это в Settings» — и это не «страшное меню», а обычные параметры.
Почему так. Единицы и ограничения — рамка, в которой работает вся программа: дюймы вместо миллиметров превращают деталь в мусор. Один необдуманный переключатель стоит смены.
Проверка. Проверьте, в каких единицах работает ваша стойка, и совпадает ли это с программой и чертежом. Меняйте настройки по одному пункту и записывайте, что изменили: тогда «стало хуже» легко откатить. Настройки — не место для экспериментов «на память».
Модуль 8. Программа, кадры и постпроцессор под Haas
Программа состоит из кадров — строк с командами (перемещения, подача, обороты, инструмент, коррекции). Стойка исполняет кадр за кадром, а оператор читает их на экране (Program / Curnt Comds).
Постпроцессор под Haas — свой: по руководству завода «Haas — свой формат» (в отличие от Mach3 и Fanuc). Форумные темы «Постпроцессор Аrtcam под Haas» и «Постпроцессор для 4-х осевого станка HAAS» — ровно про это. «Станок не понимает программу» почти всегда значит «не тот формат».
Почему так. Оператор, читающий кадры, видит ошибку до удара: неправдоподобную координату, забытую коррекцию, резкий подвод. А правильный постпроцессор — половина успеха при переносе программы из CAM.
Проверка. Сравните начало/конец сгенерированной программы с уже работающей на этом станке. Совпадает — формат верный. Помните: постпроцессор — переводчик, а не «галочка». Если новая программа «не идёт», сравнивайте именно шапку и хвост — там чаще всего разница форматов.
Модуль 9. Сменщик инструмента и таблица инструментов
Сменщик (ATC) — узел, где чаще всего случаются «мелкие неприятности»: форумные темы «неисправность сменщика инструмента haas vf-2» и «Решение мелких неприятностей с haas» — про это. Порядок работы:
- держите таблицу инструментов в порядке (номер, гнездо, длина, диаметр);
- не меняйте инструмент при вращающемся шпинделе;
- проверяйте готовность осей и ориентацию шпинделя перед сменой (иначе смена не начнётся);
- следите за чистотой конуса и гнёзд.
Почему так. Сменщик — механизм с точной механикой и логикой. Беспорядок в таблице даёт «непонятные» отказы смены, а грязь — биение инструмента и брак.
Проверка. Проведите смену инструмента вручную (ATC FWD/REV) на безопасной высоте. Прошло чисто — узел в порядке. Перед сменой всегда проверяйте готовность осей и ориентацию шпинделя: стойка не начнёт смену, если не готова, а попытка «помочь руками» заканчивается поломкой.
Модуль 10. MDI и первый пуск
MDI — «одна строка»: команда без программы. Безопасный порядок в MDI: T (инструмент) → S (обороты) → M03 (шпиндель) → проверка позиции → движение на малой подаче.
Первый пуск — самый опасный. Порядок: проверить смещения и коррекции → прогнать программу без движения (воздух) → Single Block и/или пониженная подача → рука у аварийного стопа → проверить первую деталь. Ещё в старых руководствах определяли режимы заранее: «пример работы на токарном автомате — определение изменений скорости и подачи — настройка суппорта…» «[открытый корпус: 34030_Franklin_Day_Jones_-_Turning_and_Boring, чанк #11]».
Почему так. Большинство аварий — в первые секунды пуска. Покадровый режим и пониженная подача превращают катастрофу в «стоп и понял».
Проверка. Сделайте первый пуск только в Single Block. Прошли 5–10 кадров уверенно — можно ускорять. Отдельно проверьте отмену компенсации и безопасную высоту на отводе: забытая отмена или низкий Safe Z — классические причины «царапины» на готовой детали в самом конце.
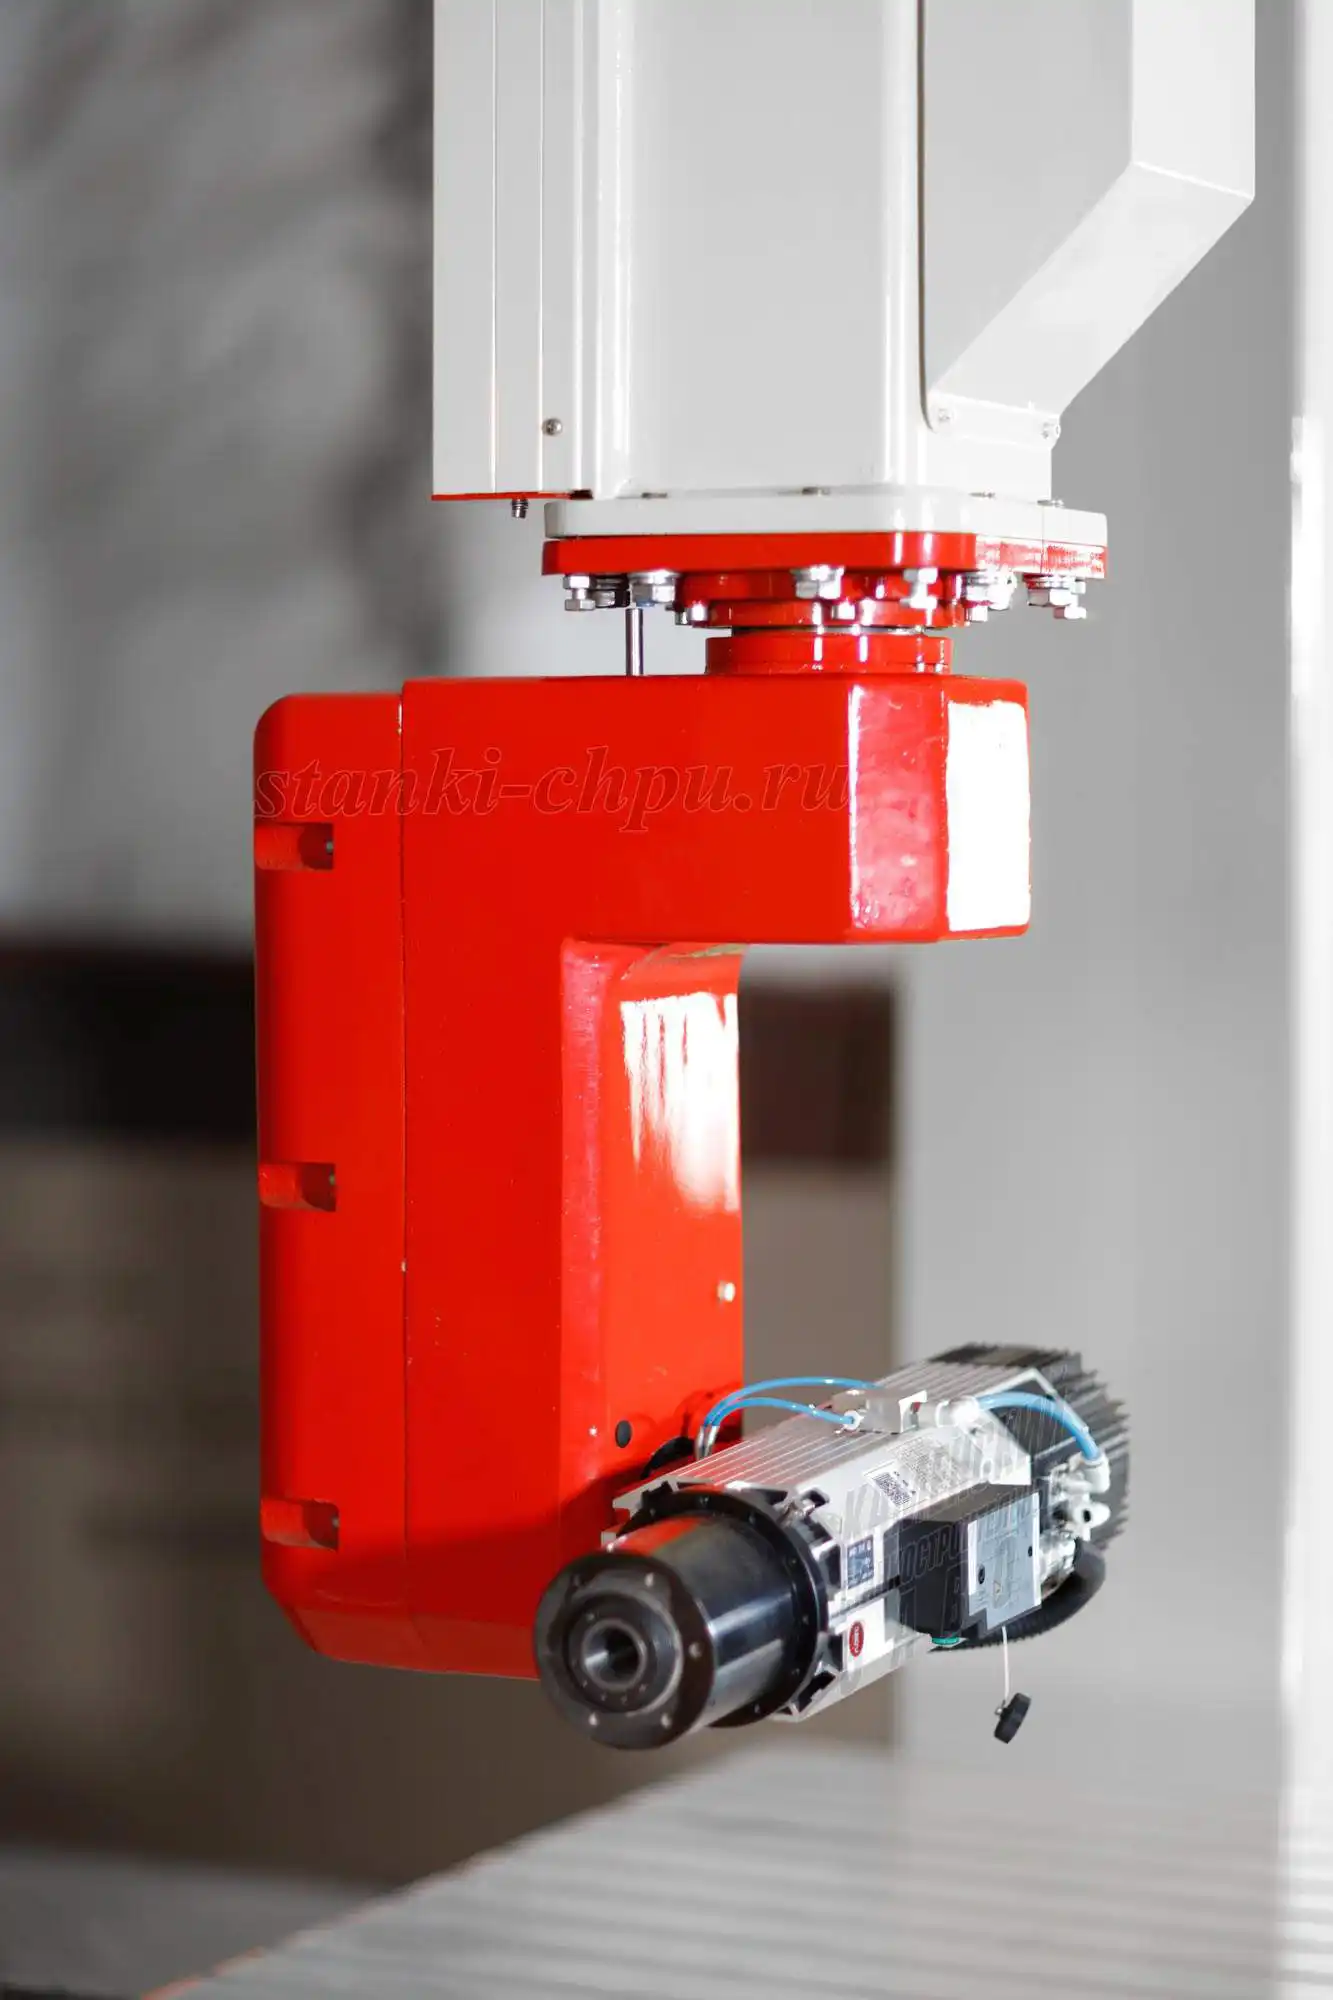
Карточка станка РАКЕТА → /product/18/
Модуль 11. Компенсация и выход «в размер»
Две вещи, которые чаще всего «не идут» у новичка:
- компенсация радиуса (G41/G42, отмена G40) — чтобы кромка фрезы шла по контуру чертежа, а не центр;
- коррекция по факту (износ) — мелкая правка «в сотку» после замера.
Дисциплина: включать компенсацию на подводе, отменять на отводе, сверять диаметр в таблице коррекций с фактическим. Точность до 0,01 мм делает эти мелочи решающими.
Почему так. Без компенсации деталь «на радиус» больше или меньше — самая частая «мистика» у новичков. Правка коррекции по замеру — способ выйти в допуск без переписывания программы.
Проверка. Обработайте тестовый квадрат с G41 и без — сравните размеры. Разница равна диаметру фрезы.
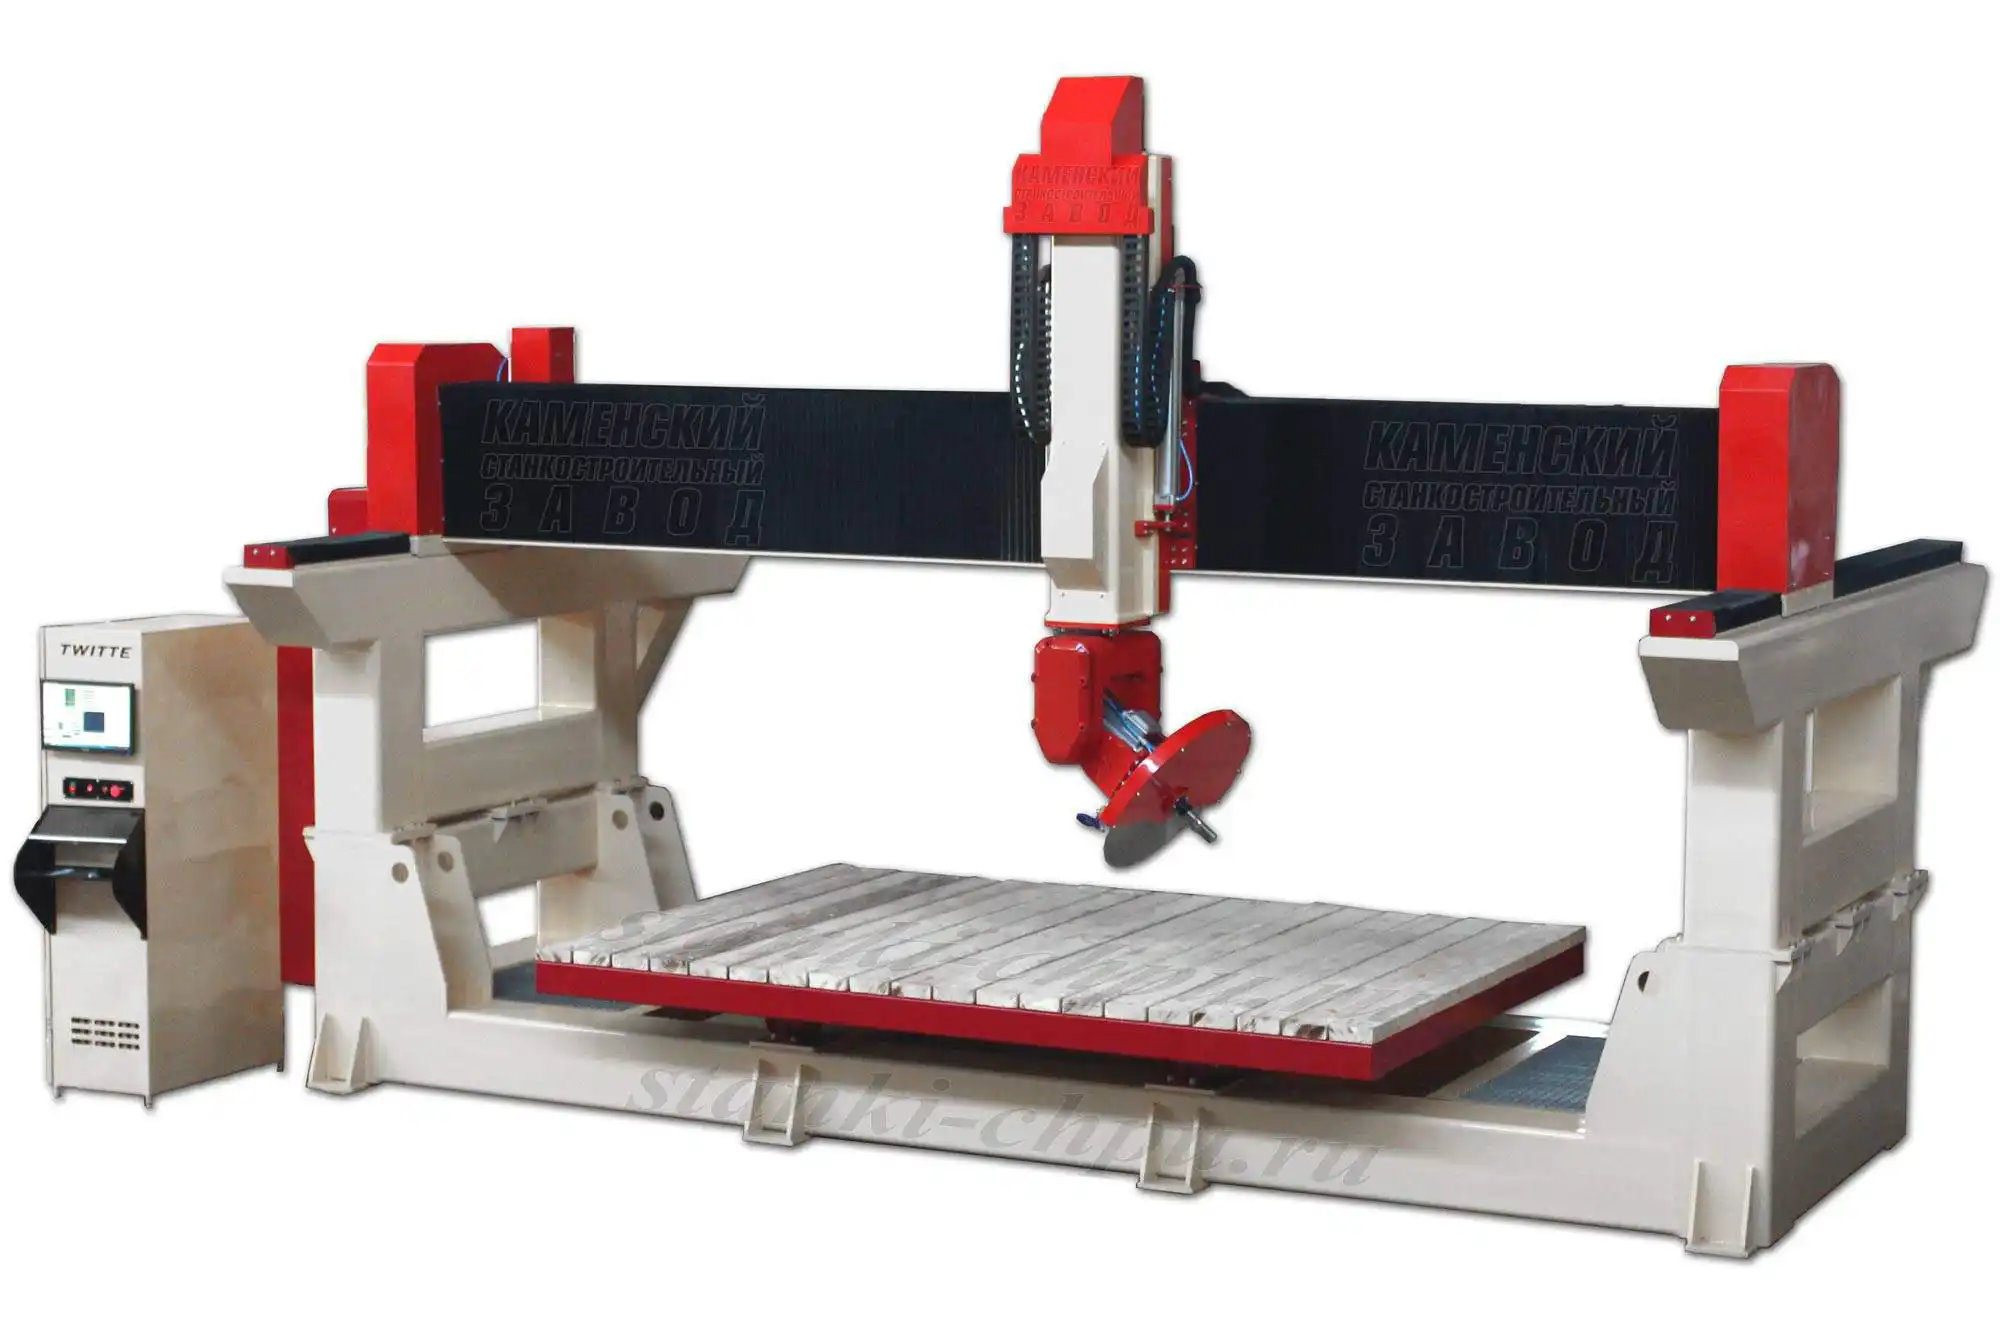
Карточка станка «МАСТЕР» → /product/20/
Модуль 12. Сообщения, аварии, ПО и бэкап
Стойка Haas показывает сообщения и тревоги с номером и текстом. Порядок оператора: прочитать сообщение → определить условие (кадр, ось, режим) → проверить по цепочке (безопасность → питание → механика → привод → параметры) → при сомнении сервис.
Отдельные темы — ПО и данные: форумные «Кто обновлял ПО на хаасах?», «Проблема с SOFT на HAAS ST-20», «распиновка разъёма элт-монитора vf3 haas» — про софт, железо и запчасти. Правило: не обновляйте ПО без причины и без бэкапа; перед любыми изменениями сохраняйте программы, смещения, коррекции и параметры.
Почему так. Данные сто́йки — результат наладки. Их потеря равна потере смен. Бэкап стоит минуты, восстановление без него — дни.
Проверка. Сделайте архив данных на внешний носитель. Есть файл с датой — пункт закрыт. Ведите журнал сообщений: номер, условие, что сделали. Через месяц похожие случаи решаются быстрее, а сервис получает от вас точную картину, а не «станок глючит».
Модуль 13. Перенос навыка: курсы оператора ЧПУ и другие стойки
Порядок работы универсален. Тот, кто прошёл курсы оператора ЧПУ, узнаёт на Haas знакомые блоки: режимы, смещения, коррекции, MDI, Memory, сообщения. Меняются названия и экраны — не логика.
Переносится и на наши контроллеры (Mach3 / NC-Studio / DSP / Inectra): там те же понятия — нуль заготовки, коррекция инструмента, Safe Z, шаги на мм ((200 × 8) / (5 × 1) = 320 для ШВП 5 мм).
Почему так. Навык стойки — метод, а не кнопки. Метод остаётся; панели меняются.
Проверка. Возьмите понятие «смещение заготовки» и найдите его на другой стойке. Нашли — навык переносится. Полезно осознать: Sinumerik, Fanuc, Haas, Mach3, Inectra работают одинаково — есть система координат станка, смещение заготовки и коррекция инструмента. Меняются экраны, а не физика процесса.
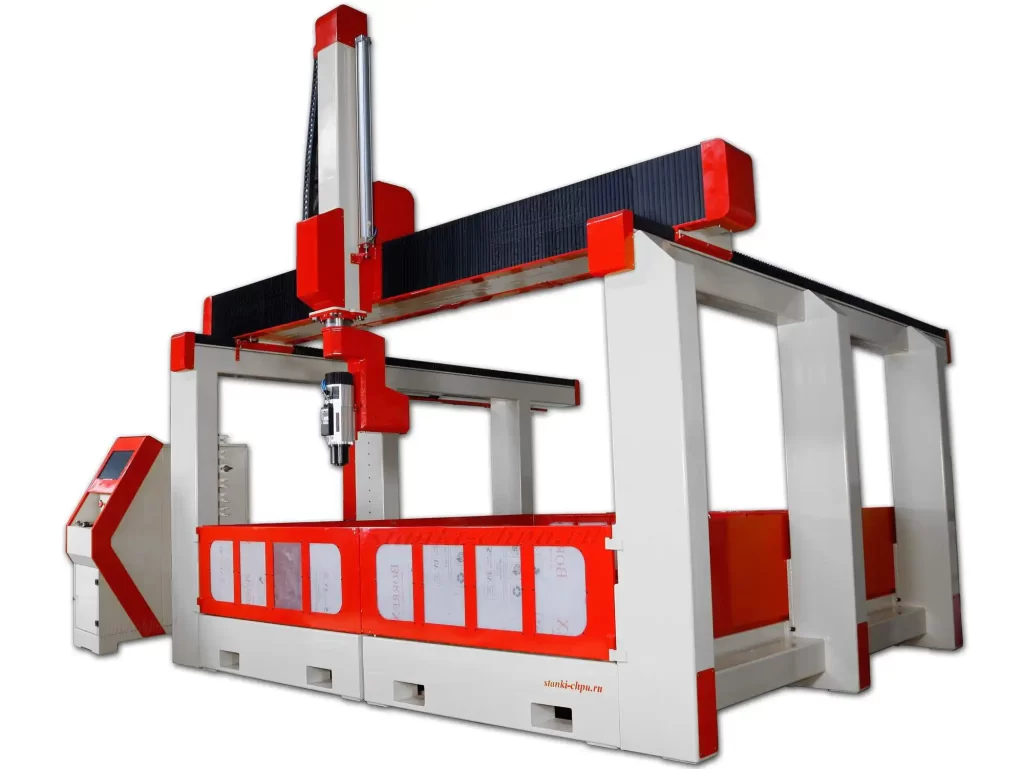
Карточка станка 17Д → /product/17/
Модуль 14. План обучения: 12 недель
- Недели 1–2. Экраны и клавиши; режимы; безопасность.
- Недели 3–4. Zero Return; смещения заготовки (G54–G59).
- Недели 5–6. Коррекции инструмента (H/D); проверка подводом.
- Недели 7–8. Программа и кадры; постпроцессор под Haas.
- Недели 9–10. Сменщик; MDI; первый пуск (Single Block).
- Недели 11–12. Компенсация и правка «в размер»; сообщения, ПО и бэкап.
К каждой неделе — один навык → одно упражнение на станке → запись в журнал.
Почему так. Навык стойки растёт от повторения. Двенадцать недель дают устойчивый порядок: вы не «помните кнопки», а понимаете последовательность.
Проверка. Составьте таблицу на 12 недель: тема, навык, упражнение, запись. Если есть — план есть. Ориентир по темпу: один навык в две недели и одно упражнение на станке. Через двенадцать недель вы уверенно проходите цикл: ноль → смещения → коррекции → MDI → Memory → контроль.

Ориентиры по железу
Мощность шпинделя у станков завода по металлу — от 3 кВт (чугунные станки по стали, MO-002, серия 777) до 7,5 кВт (SMK с автосменой). Эти «планки» помогают понять, какие режимы реально доступны и как их задавать в программе.

Практикум. Первый пуск по порядку Haas
Сквозное задание. Критерий готовности — безопасный первый пуск и деталь в размер.
Шаг 1. Подготовка. Возьмите простую деталь с чертежом; подготовьте эскиз/УП через tools/media-stack/text-to-cad (dxf / engineering-drawing) и постпроцессор под Haas (модуль 8).
Шаг 2. Панель и режимы. Отработайте экраны и режимы (Setup, Edit, MDI, Memory, Jog, Handle) — модули 2–3.
Шаг 3. Ноль и смещения. Выведите оси в ноль (Zero Return); задайте смещение заготовки (G54) и подтвердите по Position — модули 4–5.
Шаг 4. Коррекции и сменщик. Введите длину/диаметр инструмента, проверьте подводом на безопасном расстоянии; проверьте таблицу инструментов и смену (ATC) — модули 6, 9.
Шаг 5. MDI, пуск, контроль. Проверьте команды в MDI; первый пуск — в Memory покадрово и с пониженной подачей; замерьте деталь, поправьте коррекцию (в размер). Запишите в журнал и сделайте бэкап данных (модули 10–12).
Критерий готовности: программа под Haas + ноль + смещение + коррекции + MDI-проверка + первый пуск + деталь в допуск + запись и бэкап. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальный первый день оператора на стойке — от панели до детали. После него «страшный» Haas становится понятным порядком действий.
Проверка. Пять пунктов, все на месте и подтверждены замером — тогда готово.
Карточка станка SMK → /product/19/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Что такое Haas и почему навык переносим? Промышленная стойка Haas (своя система управления). Каркас «ноль → смещения → коррекции → проверка → пуск → контроль» одинаков у стоек; меняются панели и обозначения.
2. Какие экраны есть на панели? Position (координаты), Offsets (смещения и коррекции), Settings (настройки), Alarms/Messages (сообщения), Curnt Comds (текущие команды), Program/List Prog (программы).
3. Чем отличаются режимы Setup, Edit, MDI, Memory, Jog, Handle? Setup — наладочный; Edit — правка программы; MDI — разовая команда; Memory — автозапуск; Jog — ручное кнопками; Handle — ручное маховичком.
4. Зачем нужен Zero Return и что такое Restart? Zero Return выводит оси в «дом» станка (система отсчёта). Restart — восстановление после сбоя с сохранением состояния, чтобы не начинать обработку заново.
5. Как задаётся нуль заготовки? Смещением (Work Offset, G54–G59): привязать заготовку и подтвердить по экрану Position. Позволяет не менять программу под каждую деталь.
6. Что задают коррекции инструмента? Длину (H) и диаметр (D), плюс износ. Неверная коррекция опаснее неверной программы: она даёт удар.
7. Зачем нужны Settings и чем они опасны? Это единицы, ограничения, язык, поведение сто́йки. Необдуманный переключатель (например, дюймы вместо миллиметров) ломает программу; меняют по одному пункту и с записью.
8. Почему постпроцессор под Haas — отдельный? По руководству завода «Haas — свой формат» (отличается от Mach3 и Fanuc). Неверный формат = «станок не понимает программу».
9. Что важно в работе сменщика (ATC)? Порядок в таблице инструментов, чистота конуса и гнёзд, смена без вращения шпинделя, проверка готовности осей и ориентации. Частые «неприятности» — от беспорядка и грязи.
10. Как безопасно сделать первый пуск? Проверить смещения и коррекции → прогнать без движения → Single Block и/или пониженная подача → рука у аварийного стопа → замерить первую деталь.
11. Почему деталь «не в размер» на радиус фрезы? Не включена/неверна компенсация G41/G42 либо неточный диаметр в таблице коррекций. Включают на подводе, отменяют на отводе.
12. Порядок разбора аварии? Стоп и безопасность → номер/текст сообщения → условие → цепочка (питание → механика → привод → параметры) → решение (сам/сервис) → запись.
13. Зачем бэкап и нужно ли обновлять ПО? Бэкап (программы, смещения, коррекции, параметры) — страховка от потери наладки. ПО обновляют только при причине и после бэкапа: «обновил и стало хуже» — дорогая история.
14. Зачем план на 12 недель? Навык стойки растёт от повторения: тема → упражнение → запись. За 12 недель формируется устойчивый порядок работы оператора.
Частые вопросы (Q&A)
С чего начать освоение Haas? С экранов и режимов (Setup, Edit, MDI, Memory, Jog, Handle) и правил безопасности. Затем Zero Return, смещения, коррекции, первый пуск.
Наши станки идут с Haas? Нет: наши станки — с контроллерами Mach3 / NC-Studio / DSP / Inectra. Haas — промышленная стойка; навык переносится.
Зачем выводить станок в ноль? Это «дом» станка: без него недостоверны смещения и привязки. После сбоя помогает Restart или повторный Zero Return.
Чем MDI отличается от Memory? MDI — одна команда с клавиатуры (проверка); Memory — выполнение программы целиком. Проверять лучше в MDI.
Как выйти «в размер»? Проверить компенсацию (G41/G42) и диаметр в таблице, замерить деталь и подправить коррекцию/износ — без переписывания программы.
Что делать при сообщении об ошибке? Записать номер и текст, обеспечить безопасность, определить условие, проверить по цепочке; при сомнении — сервис.
Нужен ли бэкап сто́йки? Да: программы, смещения, коррекции и параметры. Архив с датой на внешнем носителе — дешёвая страховка.
Глоссарий
- Haas — промышленная стойка/производитель станков.
- Панель — пульт оператора.
- Position — экран координат.
- Offsets — смещения и коррекции.
- Settings — настройки сто́йки.
- Alarms — сообщения и тревоги.
- Curnt Comds — текущие команды.
- Setup — наладочный режим.
- Edit — правка программы.
- MDI — режим разовых команд.
- Memory (AUTO) — автозапуск программы.
- Jog / Handle — ручное перемещение кнопками / маховичком.
- Zero Return — выход в ноль.
- Restart — восстановление после сбоя.
- Work Offset — смещение заготовки (G54–G59).
- Tool Offset — коррекция инструмента (H — длина, D — диаметр).
- ATC — сменщик инструмента.
- Single Block — покадровый режим.
- Feed Hold — пауза подачи.
- Override — коррекция подачи/ускоренного хода.
- G41/G42 — компенсация радиуса.
- Постпроцессор — перевод траектории в G-код стойки.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Недоступны функции | Нет выхода в ноль | Zero Return (при сбое — Restart) |
| Деталь сдвинута | Неверное смещение | Проверить G54 по Position |
| Удар при подводе | Неверная коррекция длины | Проверить H и знак |
| Деталь «на радиус» больше | Нет/неверна G41/G42 | Компенсация на подводе |
| Смена инструмента не идёт | Нет готовности/ориентации | Проверить оси, шпиндель, таблицу |
| Программа не читается | Неверный формат | Постпроцессор под Haas |
| Станок «встал», есть код | Сообщение сто́йки | Прочитать Alarm/Messages |
| Размер «плывёт» | Износ/диаметр | Поправить коррекцию |
| «Чудные» единицы | Settings (дюймы/мм) | Проверить единицы и программу |
| Мелкий брак после правки | Неверная коррекция | Сверить с замером |
| Данные пропали | Нет бэкапа | Восстановить из архива |
| После обновления ПО сбои | Обновление без нужды | Проверить версию, бэкап, сервис |
Мысли вслух: чего нет на форумах
Про Haas форумы пишут живо и много: «Haas в вопросах и ответах», «HAAS достатки и недостатки???», «HAAS или DMG», «Решение мелких неприятностей с haas», «Разгон станка HAAS VF4», «неисправность сменщика инструмента haas vf-2». Чего в этих тредах почти нет — порядка, который предотвращает половину вопросов.
Первое, чего нет, — каркаса оператора. Треды обсуждают отдельные функции, но не последовательность «ноль → смещения → коррекции → MDI → Memory → контроль». Между тем именно порядок делает первый пуск спокойным, а станок — предсказуемым.
Второе — экранов как системы. Position, Offsets, Settings, Alarms, Curnt Comds обсуждают вразнобой, хотя это набор инструментов: где смотреть координаты, где задавать смещения, где читать сообщения. Путаница экранов даёт «внезапные» проблемы.
Третье — нулевой точки. «Возврат в ноль 4х оси» — популярная тема, но разговор обычно про кнопку, а не про принцип: нулевая точка привязывается к базе и «эти два отверстия и нулевая точка деления лежат на одной радиальной линии…» «[открытый корпус: ia_jigstoolsandfix00gategoog, чанк #316]». Поняв принцип, вы привяжете и без подсказок.
Четвёртое — коррекций. «Почему размер не тот» чаще всего про H/D и компенсацию. Идея смещения инструмента стара как ремесло: «вычислить смещение задней бабки…» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]». Правильнее поправить таблицу коррекций, чем программу.
Пятое — сменщика и чистоты. «Мелкие неприятности» — это почти всегда порядок в таблице инструментов, чистота конуса и гнёзд. Форум ищет «где купить узел», а помогает профилактика.
Шестое — режимов как инструментов. «Разгон станка» и подобное — про то, что режимы и оверрайды это инструменты, а не «настройки на всякий случай». Покадровый режим и пониженная подача превращают риск в контроль; старое правило «сначала определить скорость и подачу, потом настраивать суппорт…» «[открытый корпус: 34030_Franklin_Day_Jones_-_Turning_and_Boring, чанк #11]» — об этом же.
Седьмое, самое честное: стойка — это порядок и данные. Порядок защищает инструмент и деталь, а бэкап — вашу наладку. Форумные темы «Кто обновлял ПО на хаасах?» и «Проблема с SOFT» напоминают: обновление без причины и без архива — самый быстрый способ потерять смену. Точность станков — до 0,01 мм, и такая точность не терпит импровизации: коррекции и смещения задают до пуска, а архив — до изменений. И ещё одна мысль вдогонку: Haas надо не «бояться», а понимать его порядок. Оператор, который знает, где посмотреть позицию, как задать смещение и как проверить команду в MDI, работает спокойно на любой панели. Стойка меняется, порядок остаётся — в этом и смысл серии про стойки. И последнее: порядок бережёт не только железо, но и нервы — и это тоже инструмент мастера.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/OA). Использованные цитаты открытого корпуса (PD/CC) — с указанием источника и чанка:
- «Jigs, Tools and Fixtures» — Philip Gates, Internet Archive, Public Domain. О нулевой точке: «These two holes and the zero point of the 100 divisions are on the same radial…» «[открытый корпус: ia_jigstoolsandfix00gategoog, чанк #316]» (модули 4, «Мысли вслух»).
- «Turning and Boring» — Franklin Day Jones, Project Gutenberg, Public Domain (US) (https://www.gutenberg.org/ebooks/34030). О режимах: «Example of Work on Automatic Turning Machine — Determining Speed and Feed Changes — Setting the Turret Slide…» «[открытый корпус: 34030_Franklin_Day_Jones_-_Turning_and_Boring, чанк #11]» (модуль 10).
- «Machinery's Reference Series» — Internet Archive, Public Domain. О маховичке: «One turn of the handwheel will advance the handwheel itself a distance, relative to the screw…» «[открытый корпус: ia_machinerysrefer01unkngoog, чанк #240]» (модуль 3).
- «Elementary Machine Shop Practice» — J. A. Pratt, Internet Archive, Public Domain. О наладке: «A tool much used in machine shop practice, when setting up on any machine, is the…» «[открытый корпус: ia_ElementaryMachineShopPractice, чанк #334]» (модуль 5).
- «Mathematics for Machinists» — R. W. Burnham, Internet Archive, Public Domain. О смещении: «Calculate the offset of the tailstock slide» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]» (модуль 6).
Факты о сто́йках и контроллерах — из руководства завода /docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md («Haas — свой формат») и карточек /product/*.md (мощность шпинделя по металлу 3–7,5 кВт; точность до 0,01 мм; шаги на мм (200×8)/5=320). Спрос форумов — по заголовкам тем. Публичная полка завода — разделы /library/ и /book/.
Смотрите также
Курсы и руководства завода:
- Siemens Sinumerik: базовый курс оператора —
/blog/siemens-sinumerik-bazovyy-kurs-operatora - Fanuc: базовый курс для оператора —
/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii - Fanuc: программирование циклов сверления и резьбы —
/blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Как обучиться работе на станке ЧПУ с нуля —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty
Библиотека:
- Библиотека завода —
/library/ - Публичная библиотека (PD/OA) —
/library/ - Открытая книга «Turning and Boring» (Jones) — источник: Project Gutenberg
- Открытая книга «Jigs, Tools and Fixtures» (Gates) — источник: Internet Archive
- Открытая книга «Elementary Machine Shop Practice» (Pratt) — источник: Internet Archive
Станки завода (наши стойки и параметры):
- SMK, станок ЧПУ по металлам и камню —
/product/19/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - 17К, 5-осевой станок по камню —
/product/16/ - БИЗНЕС СТАРТ LITE —
/product/8/ - Полный каталог —
/catalog
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Режимы и порядок оператора Haas — схема
/assets/courses/haas-poryadok-operatora.svg. - Аварийный стоп E-Stop (первое действие) — схема
/assets/courses/e-stop.svg. - Станки: РАКЕТА (
/product/18/), «МАСТЕР» (/product/20/), SMK (/product/19/), 17Д (/product/17/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Названия экранов, режимов и понятий приведены в стандартном виде; конкретные обозначения и номера настроек зависят от версии пульта (Classic/NGC) и уточняются по её руководству. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: безопасность → выход в ноль → смещения → коррекции → проверка (MDI) → первый пуск (Single Block) → контроль детали → бэкап данных.
Продолжение серии: том 5 серии по стойкам; следующий том — «Mach3 и NC-Studio: базовый курс оператора для мастерской».
Первоисточник: https://zavod-stanki.ru/blog/haas-panel-nastroyka-rabota · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/haas-panel-nastroyka-rabota.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/haas-panel-nastroyka-rabota.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/haas-panel-nastroyka-rabota.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.