
Алюминий на ЧПУ: полный курс
Курс завода «Твайт»: Алюминий на ЧПУ: полный курс.
Алюминий на ЧПУ: полный курс — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ по металлу
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: алюминий на ЧПУ — сплавы, фрезы, режимы, стратегии > и контроль размера (источник задачи — «фрезы + режимы»). > - Первоисточник: https://zavod-stanki.ru/blog/alyuminiy-na-chpu-polnyy-kurs > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/alyuminiy-na-chpu-polnyy-kurs.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-10. Автор: «Завод Твайт». > - Источник фактов: руководство завода «Обработка материалов на ЧПУ» > (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, раздел «Металлы → Алюминий»); база знаний > docs/forum_content/CNC_KNOWLEDGE_BASE.md (сплавы алюминия, подача на зуб); гид «Фрезы для ЧПУ: > полное руководство» (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md); карточки станков > /product/.md (id 6, 7, 18, 19, 34, 35); заголовки тем форумов (forum-drafts/-topics.tsv). > ТТХ и режимы — из руководства и каталога; вымышленных значений нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Алюминий на ЧПУ: полный курс“, zavod-stanki.ru». > Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Фрезы для ЧПУ: полное руководство», «G-код: полный курс > программирования», «3D-моделирование для ЧПУ: рельефы», «Контроллеры и электроника ЧПУ: полный > курс», «Станок для автоматического сверления алюминиевых профилей».
Обучение ЧПУ программированию с нуля на алюминии — это переход из «мягкого мира» дерева и пластика в мир металла, где всё решают жёсткость, тепло и правильный инструмент. Алюминий (особенно дюраль Д16, АМГ, 6061) режут на шпинделях от 1 до 3 кВт с подачей 800–1 500 мм/мин, глубиной 1–3 мм и фрезой 2–3 зуба из твёрдого сплава с покрытием, обязательно со смазкой и отводом стружки. Для тех, кто ищет курсы оператора ЧПУ и хочет делать алюминиевые профили для фасадов, корпуса приборов, пластины, кронштейны и пресс-формы, этот курс ведёт по всей цепочке: сплав → тепло и нарост → фреза → режим (n = 1000 × Vc / (π × D), F = fz × z × n) → стратегия → крепление → контроль размера. Завод выпускает для металла и чугунные станки (ЧПУ по стали — 400×400×150 мм, 3000 Вт, от 550 035 ₽; MO-002 — 550×800×200 мм, 3 кВт + серво 2,2 кВт, от 669 970 ₽), поэтому примеры ниже опираются на реальный станочный парк.
Чему научитесь. Понимать, чем алюминий отличается от дерева и пластика; различать сплавы (Д16/Д16Т, АМГ, 6061, силумин) и учитывать их поведение; бороться с главными врагами алюминия — теплом и наростом; подбирать фрезу (заходность, полировка, покрытие); считать режим по формулам и работать по методу 60/80/100; держать глубину за проход в «единицах десятых диаметра»; выбирать стратегию (адаптив, рампа, карманы); крепить заготовку и отводить стружку; читать дефекты (нарост, вибрация, задир, прижог); контролировать размер (биение, шаги на мм, температура); безопасно работать со СОЖ, стружкой и вращением.
Предпосылки. Ничего, кроме аккуратности и базового чтения чертежей. Опыт металлообработки пригодится, но не обязателен. Нужны ПК под Windows для CAM, жёсткий станок с ЧПУ по металлу и система подачи СОЖ или смазочно-охлаждающего тумана.
Безопасность. Алюминиевая стружка остра как бритва, а СОЖ и туман — это скользкий пол и аэрозоль. Никогда не убирайте стружку руками при работающем шпинделе (только крючком или щёткой после остановки), не режьте без защиты глаз и не допускайте, чтобы заготовка «пошла» из крепежа. Мелкая алюминиевая пыль горюча: не давайте ей накапливаться. Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому, кто подходит к станку, до первого запуска.

Содержание
- Обучение ЧПУ программированию с нуля: алюминий на станке
- Модуль 1. Почему алюминий «мягкий, но не простой»
- Модуль 2. Сплавы: Д16, АМГ, 6061, силумин — что режем
- Модуль 3. Тепло и нарост: главные враги алюминия
- Модуль 4. Фрезы для алюминия: заходность, полировка, покрытие
- Модуль 5. Режимы: Vc, обороты и минутная подача
- Модуль 6. Глубина за проход: «единицы десятых диаметра»
- Модуль 7. Попутная подача и жёсткость системы
- Модуль 8. Стратегии: адаптив, рампа, карманы
- Модуль 9. Крепление и нестинг алюминия
- Модуль 10. Отвод стружки и СОЖ
- Модуль 11. Дефекты: нарост, вибрация, задир, прижог
- Модуль 12. Контроль размера: биение, шаги/мм, температура
- Модуль 13. Безопасность и экономика
- Практикум: курсы оператора ЧПУ — от плиты Д16 до партии кронштейнов
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: алюминий на станке
Алюминий — первый металл, который осваивают на ЧПУ. Он мягкий, режется красиво и почти не искрит, но именно эта «мягкость» ловит новичка: стружка липнет к фрезе, кромка «задирается», фреза садится или ломается. Разгадка в двух словах: тепло и нарост. Если в дереве и пластике вы боролись с ворсом и плавлением, то здесь вы боретесь с налипанием металла на инструмент и с вибрацией системы «шпиндель — фреза — заготовка».
Держите в голове цепочку. Чертеж детали из алюминия разворачивают в CAM-стратегию (черновая, чистовая, карманы, отверстия), режим считают по формулам n = 1000 × Vc / (π × D) и F = fz × z × n, станок ведёт фрезу по осям, СОЖ или туман охлаждает зону реза, стружка отводится воздухом или ванной, а после обработки проверяют размеры и биение. Завод закрывает этот диапазон чугунными станками с точностью позиционирования 0,01 мм и мощными обрабатывающими центрами РАКЕТА (поле 2500×1250×500 мм с поворотом 360°, шпиндель 7,5 кВт с автосменой) — от тонких алюминиевых профилей до крупных корпусных деталей.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «3D обработка алюминия», «3D Подлокотник из Д16. Как такое сделать?» и «600х400х150 из дюраля», спорит «ад33 или Д16т - что прочнее ? нужен совет», разбирается с «Алюминиевые профили - обработка» и «Алюминиевая кромка - чем и как?», а потом честно спрашивает: «А кто что делает с забитыми алюминием фрезами ?». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Почему алюминий «мягкий, но не простой»
Алюминий мягкий — и это делает его капризным. Он легко деформируется, легко налипает на режущую кромку и очень хорошо проводит тепло. Казалось бы, последнее — плюс: тепло уходит в стружку и заготовку. Но именно из-за этого тонкая деталь греется целиком и «плывёт» по размеру, а на самой кромке образуется нарост (BUE), который портит поверхность.
Почему так. Разница с деревом и пластиком в трёх вещах. Во-первых, алюминий — металл: он требует жёсткой системы, иначе вибрация («chatter») оставляет на стенке рябь. Во-вторых, он склонен к адгезии: размягчённый металл приваривается к фрезе, налипает и периодически отрывается, оставляя «наждачный» след. В-третьих, он мягкий и «цепкий»: тонкая стенка или тонкое дно прогибается под усилием резания. Отсюда весь арсенал приёмов: острая полированная фреза, ощутимая подача на зуб, СОЖ и минимальный вылет инструмента.
Проверка. Сделайте пробный проход и осмотрите фрезу: если на ней «борода» из налипшего алюминия — режим или смазка неверны, а не «станок слабый». Проверьте, что стенка гладкая, без ряби: рябь — это вибрация, а значит, крепление, вылет или жёсткость.

Модуль 2. Сплавы: Д16, АМГ, 6061, силумин — что режем
Алюминий бывает очень разным. В рекламе и мастерских чаще всего встречаются: Д16 (2024, «дюраль») — авиационный, твёрдый и прочный; АМГ (5xxx) — свариваемый, пластичный; 6061 — самый популярный для ЧПУ; силумин (АК12) — литейный, хрупкий; АД0/АД31 — мягкий и легко обрабатывается. Разница между ними для режима — прямая: чем прочнее сплав, тем выше сопротивление и тем важнее жёсткость и смазка.
Почему так. Дюраль (Д16/Д16Т) — это упрочнённый алюминиевый сплав с медью: он заметно твёрже технического алюминия, и на нём нарост образуется иначе, а кромка держится лучше. Исторически дюраль использовали как авиационный материал, и у него есть важная особенность: при нагреве его свойства меняются, поэтому детали, которые грели для обработки, приходится термообрабатывать заново [открытый корпус: ia_americanmachinis53newyuoft, чанк #6161]. Силумин хрупкий: он режется на скол, поэтому глубину и подачу на нём особенно не «разгоняют». Форумный спор «ад33 или Д16т - что прочнее ?» решается таблицей сплава, а не ощущением: для нагруженной детали берут Д16Т, для гибкой и свариваемой — АМГ.
Проверка. Определите сплав по маркировке и занесите в журнал. Прогоните пробный проход на самом твёрдом сплаве из вашего заказа — он задаёт ограничение по режиму для всей партии. Отдельно проверьте, греется ли тонкая деталь: если да, планируйте черновую и чистовую с остыванием.
Модуль 3. Тепло и нарост: главные враги алюминия
Нарост (Built-Up Edge, BUE) — кусочек размягчённого алюминия, приварившийся к кромке фрезы. Он то растёт, то отрывается, и именно поэтому поверхность выходит «рваной», с наждачным следом. Борьба с наростом — это на 80 % режим и смазка, и только на 20 % «материал фрезы».
Почему так. Нарост появляется там, где металл размягчается от трения: низкие обороты, малая подача и отсутствие СОЖ. Когда зубья «грызут» материал с достаточной толщиной стружки и охлаждаются, размягчения нет — и нарост не успевает привариться. По сравнению с деревом и пластиком, где вы боролись с ворсом и плавлением, здесь бороться приходится с налипанием. Отсюда прямые правила: СОЖ или туман обязательны, подача на зуб не «мизерная», фреза острая и с полированной кромкой.
Проверка. После прохода осмотрите фрезу под лупой: налипший металл на кромке — тревожный знак. Проверьте, что стружка «чипсы», а не «каша»: каша означает размазывание. Если нарост есть — поднимите подачу, добавьте смазку, проверьте остроту фрезы.
Модуль 4. Фрезы для алюминия: заходность, полировка, покрытие
Базовый инструмент по алюминию — твёрдосплавная (VHM) концевая фреза с 1–2 зубьями и полированной кромкой, часто с покрытием (например, AlTiN). Для мягких сплавов в гиде завода рекомендованы 1–2 зуба и подача на зуб 0,02–0,08 мм. Меньше зубьев — больше места под стружку, что для «липкого» алюминия и глубоких пазов критично.
Почему так. Алюминий требует свободного места для стружки: забитый жёлоб — это мгновенный перегрев и нарост. Однозубая фреза снимает крупную стружку и почти не забивается, поэтому она — стандарт для алюминия, особенно для фрез малого диаметра. Полированная кромка снижает трение и адгезию, а покрытие защищает от износа. Большой вылет фрезы при этом — зло: чем длиннее консоль, тем сильнее вибрация и тем хуже поверхность.
Проверка. Проверьте биение фрезы в цанге индикатором: биение даёт разнобой по зубьям, рябь и ускоренный износ. Сверьте заходность с задачей (1–2 зуба для алюминия), а вылет держите минимальным. Для чистовых проходов держите отдельную острую фрезу — её нельзя «дорезать» черновым износом.
Модуль 5. Режимы: Vc, обороты и минутная подача
Режим алюминия считается в два шага. Сначала обороты: n = 1000 × Vc / (π × D), где Vc — скорость резания, м/мин, а D — диаметр фрезы, мм. Затем минутная подача: F = fz × z × n. По гиду завода для мягких алюминиевых сплавов Vc — 100–300 м/мин, fz (фреза 6 мм) — 0,02–0,08 мм. Пример расчёта: fz = 0,05, z = 3, n = 12 000 → F = 1 800 мм/мин.
Почему так. Обороты и подача связаны: обороты задают скорость резания на кромке, а подача — толщину стружки. Если обороты высокие, а подача мала, зубья «трут» металл, растёт нарост. Если подача большая при слабом станке — фреза ломается или станок теряет шаги. Ориентир по руководству завода для алюминия: 12 000–18 000 об/мин (для фрезы 6–8 мм), подача 800–1 500 мм/мин, глубина 1–3 мм. И важная оговорка из гида: таблицы из интернета нельзя брать «как есть» — режим зависит от жёсткости станка, вылета фрезы, цанги и крепления.
Проверка. Работайте по методу 60/80/100 из гида: начните с 60 % расчётной подачи, если стружка и кромка нормальные — 80 %, затем 100 %. Появились вибрация или потемнение — вернитесь на шаг назад. Занесите в журнал: материал, фрезу (диаметр/зубья/покрытие), n, F, глубину и результат по стружке.

Модуль 6. Глубина за проход: «единицы десятых диаметра»
Для алюминия правило простое: съём за проход — единицы десятых диаметра фрезы (для сравнения, на дереве допускают 0,5–1,0 диаметра). Практично начинать с 0,1–0,3 диаметра и увеличивать по результату. Общая глубина кармана делится на несколько проходов.
Почему так. Фреза — упругий стержень, и её прогиб растёт с глубиной и вылетом. Алюминий сопротивляется ощутимо, поэтому тонкая фреза, заглублённая на «деревянный» проход, гнётся и ломается или оставляет конусную стенку. Плюс глубина связана с отводом стружки: в глубоком узком пазу алюминию нужно место, поэтому либо уменьшают глубину, либо берут однозубую фрезу с широким жёлобом.
Проверка. Возьмите фрезу 6 мм и прогоните три прохода: 1 мм, 3 мм, 6 мм на одной подаче. Сравните звук, стружку и чистоту стенки — так находится ваш предел по глубине. Не копируйте «таблицы глубин из интернета»: они не знают жёсткости вашего станка.
Модуль 7. Попутная подача и жёсткость системы
На современных станках с рельсовыми направляющими и ШВП применяют попутную (climb) фрезеровку: зуб входит в материал на максимальном сечении. Это даёт меньший износ и чище стенку. Но на «люфтящих» узлах попутная подача начинает «дёргать» заготовку — тогда сначала устраняют люфт.
Почему так. При попутной подаче сила резания прижимает заготовку к фрезе, а не отталкивает — поэтому поверхность чище. Однако если в передаче есть люфт, направление силы меняется рывком, и станок «клюёт». Для алюминия с его склонностью к вибрации это особенно заметно: рябь на стенке — типичный симптом нежёсткости, а не «плохой фрезы». Жёсткость складывается из станка (чугунная станина, ШВП), цанги, фрезы (короткий вылет) и крепления заготовки.
Проверка. Сравните два прохода одной фрезы с одинаковой подачей: попутный и встречный. Если попутный чище — работайте попутно и проверьте люфты. Постучите по заготовке: если она «играет», никакой режим не спасёт от ряби.
Модуль 8. Стратегии: адаптив, рампа, карманы
Для алюминия важнее стратегия, чем бренд фрезы. Рабочий набор: черновая с припуском 0,3–0,8 мм, чистовая по контуру с малым боковым шагом, адаптивная (трохоидальная) выборка карманов с полным заглублением и малым боковым перекрытием. Врезка в металл — плавная рампа или спираль, а не плунжер.
Почему так. Адаптив распределяет нагрузку по всей длине режущей кромки и снижает пиковые нагрузки в разы — а значит, меньше вибрации, меньше нароста и дольше живёт фреза. Плунжерная врезка в алюминий «долбит» кромку и почти гарантирует скол или поломку тонкой фрезы; рампа/спираль входит мягко. Порядок операций тоже стратегия: базовые отверстия → черновая объёмов → пазы и карманы → чистовой контур → гравировка и фаски → отрезка по контуру с мостами.
Проверка. Сделайте одну и ту же деталь «в лоб» и адаптивом, сравните время, чистоту и температуру фрезы через 10 минут. Решение принимайте по цифрам. Для нестинга проверьте, что последний проход идёт на 0,1–0,3 мм глубже материала — чтобы разрезать, но не резать стол.
Модуль 9. Крепление и нестинг алюминия
Алюминиевую заготовку крепят в тисках, на механических прижимах, на вакуумном столе (для плит) или «табами» при нестинге. Тонкую плиту иногда фрезеруют на жертвенном столе с двусторонним скотчем.
Почему так. Алюминий мягкий: слабое крепление ведёт к вибрации и «вырыванию» детали из тисков — это и брак, и опасность. При нестинге «мосты» (tabs) оставляют деталь связанной с листом до конца, а после срезают. Вакуум хорош для плоских плит, механический прижим — для толстых заготовок, но требует планирования зон обработки, чтобы крепёж не попал под фрезу.
Проверка. Перед запуском проверьте: заготовка не «играет», прижимы вне зоны реза, «табы» расставлены в удобных для срезки местах. Прогоните траекторию без врезания и убедитесь, что фреза не задевает крепёж.
Модуль 10. Отвод стружки и СОЖ
Алюминиевая стружка должна уходить из зоны реза сразу: обдувом воздухом, СОЖ или струёй тумана. По руководству завода для алюминия обязательна СОЖ (эмульсия, спирт, керосин) или обдув воздухом для удаления стружки.
Почему так. Если стружке некуда деваться, фреза дробит её повторно: растёт тепло, размягчается металл — и вот на кромке уже нарост, а на стенке «наждак». СОЖ решает две задачи: охлаждает и смывает стружку. Но у СОЖ есть цена — аэрозоль, скользкий пол и уход за баком; поэтому в мелких мастерских часто выбирают смазочно-охлаждающий туман как компромисс между охлаждением и чистотой.
Проверка. Убедитесь, что стружка вылетает из паза, а не забивается; при необходимости добавьте обдув или направьте СОЖ точно в зону реза. Проверьте концентрацию и чистоту СОЖ (запах, эмульсия), освежите при необходимости.
Модуль 11. Дефекты: нарост, вибрация, задир, прижог
Четыре типовых дефекта алюминия: нарост (наждачный след), вибрация (рябь на стенке), «задир» кромки и прижог/потемнение. Каждый лечится конкретным действием, а не «терпением».
Почему так. Нарост — от малой подачи, тупой фрезы или отсутствия смазки. Вибрация — от нежёсткой системы: длинный вылет, слабая цанга, плохое крепление, попутная подача на люфтящем станке. Задир — от неверной спирали или встречной подачи на мягком сплаве. Прижог — от перегрева: малая подача, изношенная фреза, нет отвода стружки. Это не «характер алюминия», а сигналы конкретных ошибок.
Проверка. Меняйте по одному: фрезу (острота/заходность) → подачу на зуб → обороты → СОЖ → крепление. Свежесть фрезы проверяйте по кромке и по наработке. Заведите журнал «дефект → что поменял → результат» — через месяц у вас будет персональная таблица режимов, точнее любой интернетной.
Модуль 12. Контроль размера: биение, шаги/мм, температура
Размер детали из алюминия определяется тремя вещами: биением фрезы, калибровкой шагов на миллиметр и температурой заготовки. Биение даёт разнобой зубьев, ошибка шагов/мм — промах на всю длину, а нагрев — «уход» размера после остывания.
Почему так. Калибровку шагов на миллиметр проверяют длинным ходом: дать оси 3000 мм и измерить факт; при расхождении пересчитать Steps_new = Steps_old × (заданное / фактическое). Промах в 0,1 % на 3000 мм — это 3 мм, что недопустимо даже для «мягких» допусков. Биение проверяют индикатором в цанге. А тонкая алюминиевая деталь греется целиком, поэтому финишный проход по критичному размеру делают на охлаждённой детали, а не сразу после черновой.
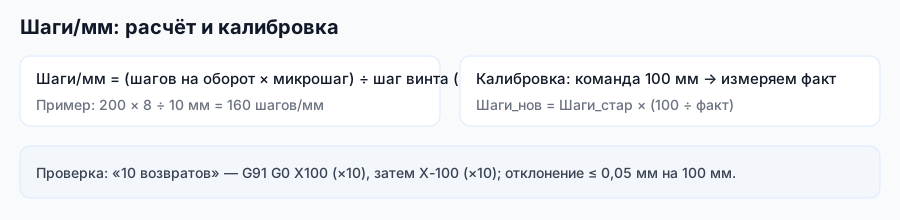
Проверка. Проверьте биение фрезы, откалибруйте шаги на мм длинным ходом, измерьте деталь после остывания. Запишите режимы и размеры в журнал. Для тонких стенок планируйте черновую и чистовую с перерывом на остывание.
Модуль 13. Безопасность и экономика
Безопасность алюминия — это острая стружка, СОЖ и туман, вращение и горючая мелкая пыль. Экономика — износ фрезы (алюминий «садит» кромку, особенно с покрытием), СОЖ и время черновой.
Почему так. Алюминиевая стружка режет руки как лезвие, а мокрый от СОЖ пол — источник падений; поэтому уборка стружки — крючком и щёткой, а не руками, и только после остановки шпинделя. Мелкая пыль горюча, её нельзя накапливать. В экономике ключ — повторяемость: одна настроенная пара «фреза + режим» экономит часы на партии, а правильно подобранное покрытие и острая кромка растягивают ресурс.
Проверка. Перед сменой: защита глаз, уборка стружки, доступность E-STOP, чистота зоны, целостность СОЖ. Считайте себестоимость детали честно: материал, наработка фрезы (метры резания), СОЖ, время черновой и чистовой.
Практикум: курсы оператора ЧПУ — от плиты Д16 до партии кронштейнов
Задача. Есть чугунный станок с ЧПУ по металлу (например, ЧПУ по стали, 400×400×150 мм, 3000 Вт), плита Д16 толщиной 10 мм и чертёж партии одинаковых кронштейнов. Нужно пройти полный цикл: от крепления до готовой партии.
Шаги. 1) Определите сплав (Д16/АМГ/6061) и занесите в журнал. 2) Подберите фрезу: 1–2 зуба, VHM, полированная кромка, минимальный вылет. 3) Посчитайте режим: n = 1000 × Vc / (π × D), F = fz × z × n (Vc 100–300 м/мин, fz 0,02–0,08 мм). 4) Закрепите заготовку (тиски/прижимы), включите СОЖ или туман. 5) Задайте нули по углу детали и прогоните траекторию в воздухе. 6) Сделайте пробный проход на обрезке по методу 60/80/100. 7) Выполните черновую (адаптив, припуск 0,3–0,8 мм), затем чистовую по контуру. 8) Просверлите и раззенкуйте отверстия (при необходимости). 9) Срежьте «табы», снимите заусенец, проверьте размер после остывания. 10) Запишите режим и результат.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор/3D-модель в CAD; 2) в CAM задайте адаптив для карманов и рампа-врезку (без плунжера); 3) предусмотрите черновую и чистовую с припуском; 4) выгрузите G-код под постпроцессор вашего контроллера; 5) проверьте на симуляции. Для чертежей, DXF/STEP и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Кронштейны совпадают с чертежом в пределах допуска; стенки без ряби и наждачного следа; отверстия соосны; заусенец снят; заготовка не сместилась; СОЖ и E-STOP проверены до запуска; режим и файлы (чертёж, DXF/STEP, УП) записаны в журнал.

Металлообрабатывающий станок MO-002 → /product/7/
Экзамен: 14 вопросов с ответами-рассуждениями
- Почему алюминий называют «мягким, но не простым»? Он мягкий и «цепкий»: липнет к фрезе (нарост), легко деформируется, хорошо проводит тепло — тонкая деталь греется и «плывёт», а вибрация оставляет рябь.
- Чем Д16 отличается от АМГ и 6061? Д16/Д16Т — прочный авиационный сплав (медь), АМГ (5xxx) — свариваемый и пластичный, 6061 — популярный универсальный; твёрдость задаёт режим.
- Что такое нарост (BUE) и отчего он берётся? Кусочек алюминия, приварившийся к кромке; появляется при малой подаче, тупой фрезе или без СОЖ — портит поверхность.
- Какая фреза базовая для алюминия? Твёрдосплавная концевая с 1–2 зубьями и полированной кромкой, часто с покрытием; широкий жёлоб — под стружку.
- Как считают обороты и подачу?
n = 1000 × Vc / (π × D)иF = fz × z × n; типовой примерfz = 0,05,z = 3,n = 12 000→F = 1 800мм/мин. - Какие стартовые режимы даёт руководство завода для алюминия? 12 000–18 000 об/мин (фреза 6–8 мм), подача 800–1 500 мм/мин, глубина 1–3 мм, СОЖ обязательна.
- Что такое метод 60/80/100? Начать с 60 % расчётной подачи, поднять до 80 % и 100 %, если стружка и кромка в порядке; при вибрации/потемнении — вернуться на шаг назад.
- Какая глубина за проход для алюминия? «Единицы десятых диаметра» (0,1–0,3 диаметра как старт), с проверкой на звук, стружку и чистоту стенки.
- Почему для металла врезку делают рампой, а не плунжером? Плунжер «долбит» кромку и ломает тонкую фрезу; рампа/спираль входит в материал мягко.
- Что даёт адаптивная (трохоидальная) стратегия? Распределяет нагрузку по всей кромке, снижает пиковые нагрузки → меньше вибрации и нароста, дольше живёт фреза.
- Зачем попутная подача и когда она вредна? Попутная даёт чище стенку и меньше износа, но на люфтящем станке «дёргает» заготовку — сначала нужно устранить люфт.
- Как крепят и режут тонкую алюминиевую плиту? Тиски/прижимы/вакуум, при нестинге — «табы»; последний проход на 0,1–0,3 мм глубже материала, чтобы не резать стол.
- Какие три вещи определяют размер? Биение фрезы, калибровка шагов на мм, температура заготовки (после остывания измеряем, а не сразу).
- Что проверяют каждую смену? Защиту глаз, крепление, СОЖ/туман, отвод стружки, доступность E-STOP и чистоту зоны (стружка острая, пыль горюча).
Частые вопросы (Q&A)
В. Алюминий «забивает» фрезу — что делать? О. Это нарост. Поднимите подачу на зуб, добавьте СОЖ/туман, проверьте остроту и полировку кромки; для алюминия берите 1–2 зуба. Тупой фрезой и «на малой подаче» вы только усугубите.
В. Почему стенка «рябит»? О. Вибрация системы: длинный вылет фрезы, слабая цанга, плохое крепление или попутная подача на люфтящем станке. Сократите вылет, проверьте цангу, устраните люфт.
В. Можно ли резать алюминий без СОЖ? О. Кратко — обдувом и туманом можно, но СОЖ заметно снижает нарост и продлевает ресурс фрезы. Если СОЖ нет, следите за температурой и появлением нароста особенно внимательно.
В. Чем режется Д16Т лучше, чем «мягкий» алюминий? О. Часто Д16Т режется чище, потому что твёрже и меньше налипает; но он сопротивляется сильнее, поэтому важнее жёсткость и умеренная глубина. Режим берут пробным проходом на самом твёрдом сплаве партии.
В. Какую фрезу взять для глубокого паза по алюминию? О. Однозубую (или 2-зубую на малых диаметрах) с широким жёлобом и минимальным вылетом; уменьшите глубину за проход, входите рампой, обеспечьте отвод стружки.
В. Нужно ли калибровать станок под алюминий? О. Да, обязательно проверьте шаги на мм длинным ходом и биение в цанге — на металле ошибки виднее, чем на дереве: 0,1 % на 3000 мм это 3 мм промаха.
В. Хватит ли настольного станка? О. Для мелких деталей и гравировки — при жёсткой конструкции и малых фрезах. Для серийного фрезерования алюминия нужен чугунный станок (например, ЧПУ по стали 400×400×150 мм, 3000 Вт, от 550 035 ₽) или обрабатывающий центр РАКЕТА с автосменой.
Глоссарий
- Vc (скорость резания) — скорость движения кромки по материалу, м/мин.
- n (обороты) — частота вращения шпинделя, об/мин;
n = 1000 × Vc / (π × D). - fz (подача на зуб) — толщина стружки, снимаемая одним зубом за оборот, мм.
- F (минутная подача) — путь инструмента за минуту, мм/мин;
F = fz × z × n. - Нарост (BUE) — налипание размягчённого металла на режущую кромку.
- Попутная подача (climb) — фреза идёт навстречу подаче, зуб входит на максимальном сечении.
- Адаптивная (трохоидальная) обработка — малое боковое перекрытие при полном заглублении.
- Рампа / спираль — плавный вход инструмента вместо плунжерной врезки.
- Д16 / Д16Т — алюминиево-медный сплав (дюраль), прочный, авиационный.
- АМГ — свариваемый алюминиево-магниевый сплав (5xxx).
- Силумин — литейный алюминиево-кремниевый сплав (АК12), хрупкий.
- Биение — отклонение оси фрезы от вращения; причина разнобоя зубьев.
- Шаги на миллиметр — число импульсов на 1 мм перемещения; ключевой параметр калибровки.
- СОЖ — смазочно-охлаждающая жидкость; для алюминия — эмульсия, спирт, керосин.
- Табы (мосты) — перемычки, удерживающие деталь при нестинге.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Наждачный след, налипший металл | Нарост: малая подача, тупая фреза, нет СОЖ | Поднять fz, сменить фрезу, добавить СОЖ |
| Рябь на стенке | Вибрация: длинный вылет, слабая цанга, плохой крепёж | Сократить вылет, проверить цангу и крепление |
| Задир кромки | Неверная спираль/встречная подача на мягком сплаве | Сменить спираль/направление, проверить режим |
| Потемнение, прижог | Перегрев: малая подача, износ, плохой отвод стружки | Поднять подачу, сменить фрезу, усилить СОЖ/обдув |
| Фреза сломалась | Нарушено «диаметр на глубину», плунжерная врезка | Меньше глубина, рампа/спираль, короче вылет |
| Размер «плывёт» после реза | Нагрев тонкой детали, измерения «на горячую» | Остудить деталь, чистовой проход по остывшей |
| Размер больше нормы на длине | Ошибка шагов/мм, биение фрезы | Калибровка Steps_new, проверка цанги |
| Стружка забивает паз | Нет отвода, много зубьев | Обдув/СОЖ, однозубая фреза, меньше глубина |
| Станок «клюёт» при попутной | Люфт в передаче | Устранить люфт, проверить ШВП/каретки |
| Деталь «пошла» из тисков | Слабое крепление | Усилить прижим, уменьшить подачу/глубину |
| Заусенец по кромке | Нет финишного прохода/фаски | Чистовой контур, снять фаску, убрать заусенец |
| Перегрев шпинделя | Завышенные обороты/подача, забитый жёлоб | Снизить режим, обеспечить отвод стружки |
Мысли вслух: чего нет на форумах
Про алюминий на форумах пишут много, но конкретика из руководства экономит недели. Начнём с чисел. По руководству завода алюминий режут на 12 000–18 000 об/мин (фреза 6–8 мм) с подачей 800–1 500 мм/мин и глубиной 1–3 мм, фрезой 2–3 зуба из твёрдого сплава с покрытием AlTiN, обязательно со СОЖ. По гиду скорость резания для мягких алюминиевых сплавов — 100–300 м/мин, а подача на зуб для фрезы 6 мм — 0,02–0,08 мм. Обороты считают как n = 1000 × Vc / (π × D), подачу — как F = fz × z × n.
Первое, о чём на форумах почти не пишут прямо, — нарост как основная причина «плохого алюминия». Новичок решает, что «алюминий плохо режется», хотя на самом деле он «плохо режется при малой подаче»: зубья трут металл, он размягчается и приваривается к кромке. Сервисный случай, повторяющийся из года в год: оператор поставил обороты «на максимум», подачу «поменьше, чтобы не сломать фрезу» — и получил наждачный след и забитую фрезу. Правильно — наоборот: поднять подачу на зуб и добавить смазку.
Второе — жёсткость. Алюминий «слышит» станок лучше дерева. Рябь на стенке — это почти всегда вибрация: длинный вылет фрезы, изношенная цанга, «играющая» заготовка или попутная подача на узле с люфтом. Ирония в том, что попутная подача, которая на жёстком станке даёт чище стенку и меньший износ, на люфтящем начинает «дёргать» деталь и делает поверхность хуже. На форумах спорят «попутно или встречно», а ответ зависит от состояния ШВП и кареток конкретного станка.
Третье — сплавы. Д16/Д16Т, АМГ, 6061 и силумин ведут себя по-разному, и один режим на всех не работает. Причём практическое наблюдение контринтуитивно: твёрдый Д16Т часто режется чище «мягкого» технического алюминия, потому что меньше липнет. Зато Д16 имеет особенность, о которой знают не все: при нагреве его свойства меняются, и детали, которые грели ради обработки, приходится термообрабатывать заново [открытый корпус: ia_americanmachinis53newyuoft, чанк #6161]. Для силюмина (АК12) всё наоборот: он хрупкий и режется на скол, так что глубину «разгонять» нельзя.
Четвёртое — врезка. Тонкая фреза по алюминию не переживает плунжерную врезку: она «долбит» кромку и ломается. Рампа или спираль входят в металл мягко и продлевают жизнь инструменту. Это тот случай, где стратегия важнее бренда фрезы: адаптив с полным заглублением и малым боковым перекрытием распределяет нагрузку по всей кромке и снижает пиковые нагрузки в разы.
Пятое — контроль размера. Алюминий хорошо проводит тепло, поэтому тонкая деталь греется целиком и «уходит» по размеру, а после остывания размер меняется обратно. Практический вывод: критичный финишный проход делают по остывшей детали, а не сразу после черновой. Плюс обязательны биение в цанге и калибровка шагов на мм длинным ходом: 0,1 % на 3000 мм — это 3 мм, что на металле уже брак.
Шестое — экономика и уборка. Алюминиевая стружка острая, а мелкая пыль горюча; мокрый от СОЖ пол — источник падений. Фрезу по алюминию «садит» быстро, поэтому наработку в метрах резания надо считать и закладывать в цену детали. И ещё: не путайте технологии — там, где нужна плоская резка листа, иногда быстрее плазма или лазер по металлу (id 29, id 31), а фреза выигрывает на объёмных деталях, карманах и точной геометрии. Завод для этого держит и чугунные станки с точностью 0,01 мм, и мощные обрабатывающие центры с автосменой.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии) — технические справочники начала XX века о дюралюминии (Д16 — его прямой потомок) и чертёжный стандарт. Они не служат источником текста о станках завода.
- «American Machinist» (сборники, нач. XX в.) (Internet Archive, общественное достояние / PD). О свойствах дюралюминия: холод на него не влияет отрицательно, соединение железа/стали с дюралюминием выполнимо без электролитической реакции, а детали, которые грели ради обработки, требуют повторной термообработки [открытый корпус: ia_americanmachinis53newyuoft, чанк #6161]; об испытаниях предела выносливости дюралюминиевого прутка (катаного, отожжённого и термообработанного) [открытый корпус: ia_americanmachinis59newyuoft, чанк #2113].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила размеров и допусков на чертеже, использованные в практикуме [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Режимы и параметры фрез взяты из руководства завода «Обработка материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, раздел «Металлы → Алюминий»), базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md (сплавы и подача на зуб) и гида «Фрезы для ЧПУ: полное руководство» (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md); ТТХ станков — из карточек /product/*.md. Публичная полка завода (PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: полное руководство — выбор, режимы, стратегии, диагностика —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - 3D-моделирование для ЧПУ: рельефы —
/blog/3d-modelirovanie-dlya-chpu-relefy - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - МДФ и ДСП: полный курс обработки —
/blog/mdf-i-dsp-polnyy-kurs-obrabotki - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода по металлу (каталог):
- Чугунный станок ЧПУ по стали —
/product/6/ - Металлообрабатывающий станок из чугуна MO-002 —
/product/7/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Станок ЧПУ по металлам, камню 5 осей SMK —
/product/19/ - Станок для автоматического сверления алюминиевых профилей —
/product/34/ - Станок для сверления алюминиевых ламелей «ЛАМЕЛЬНЫЙ ЧПУ» —
/product/35/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, материаловедению, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
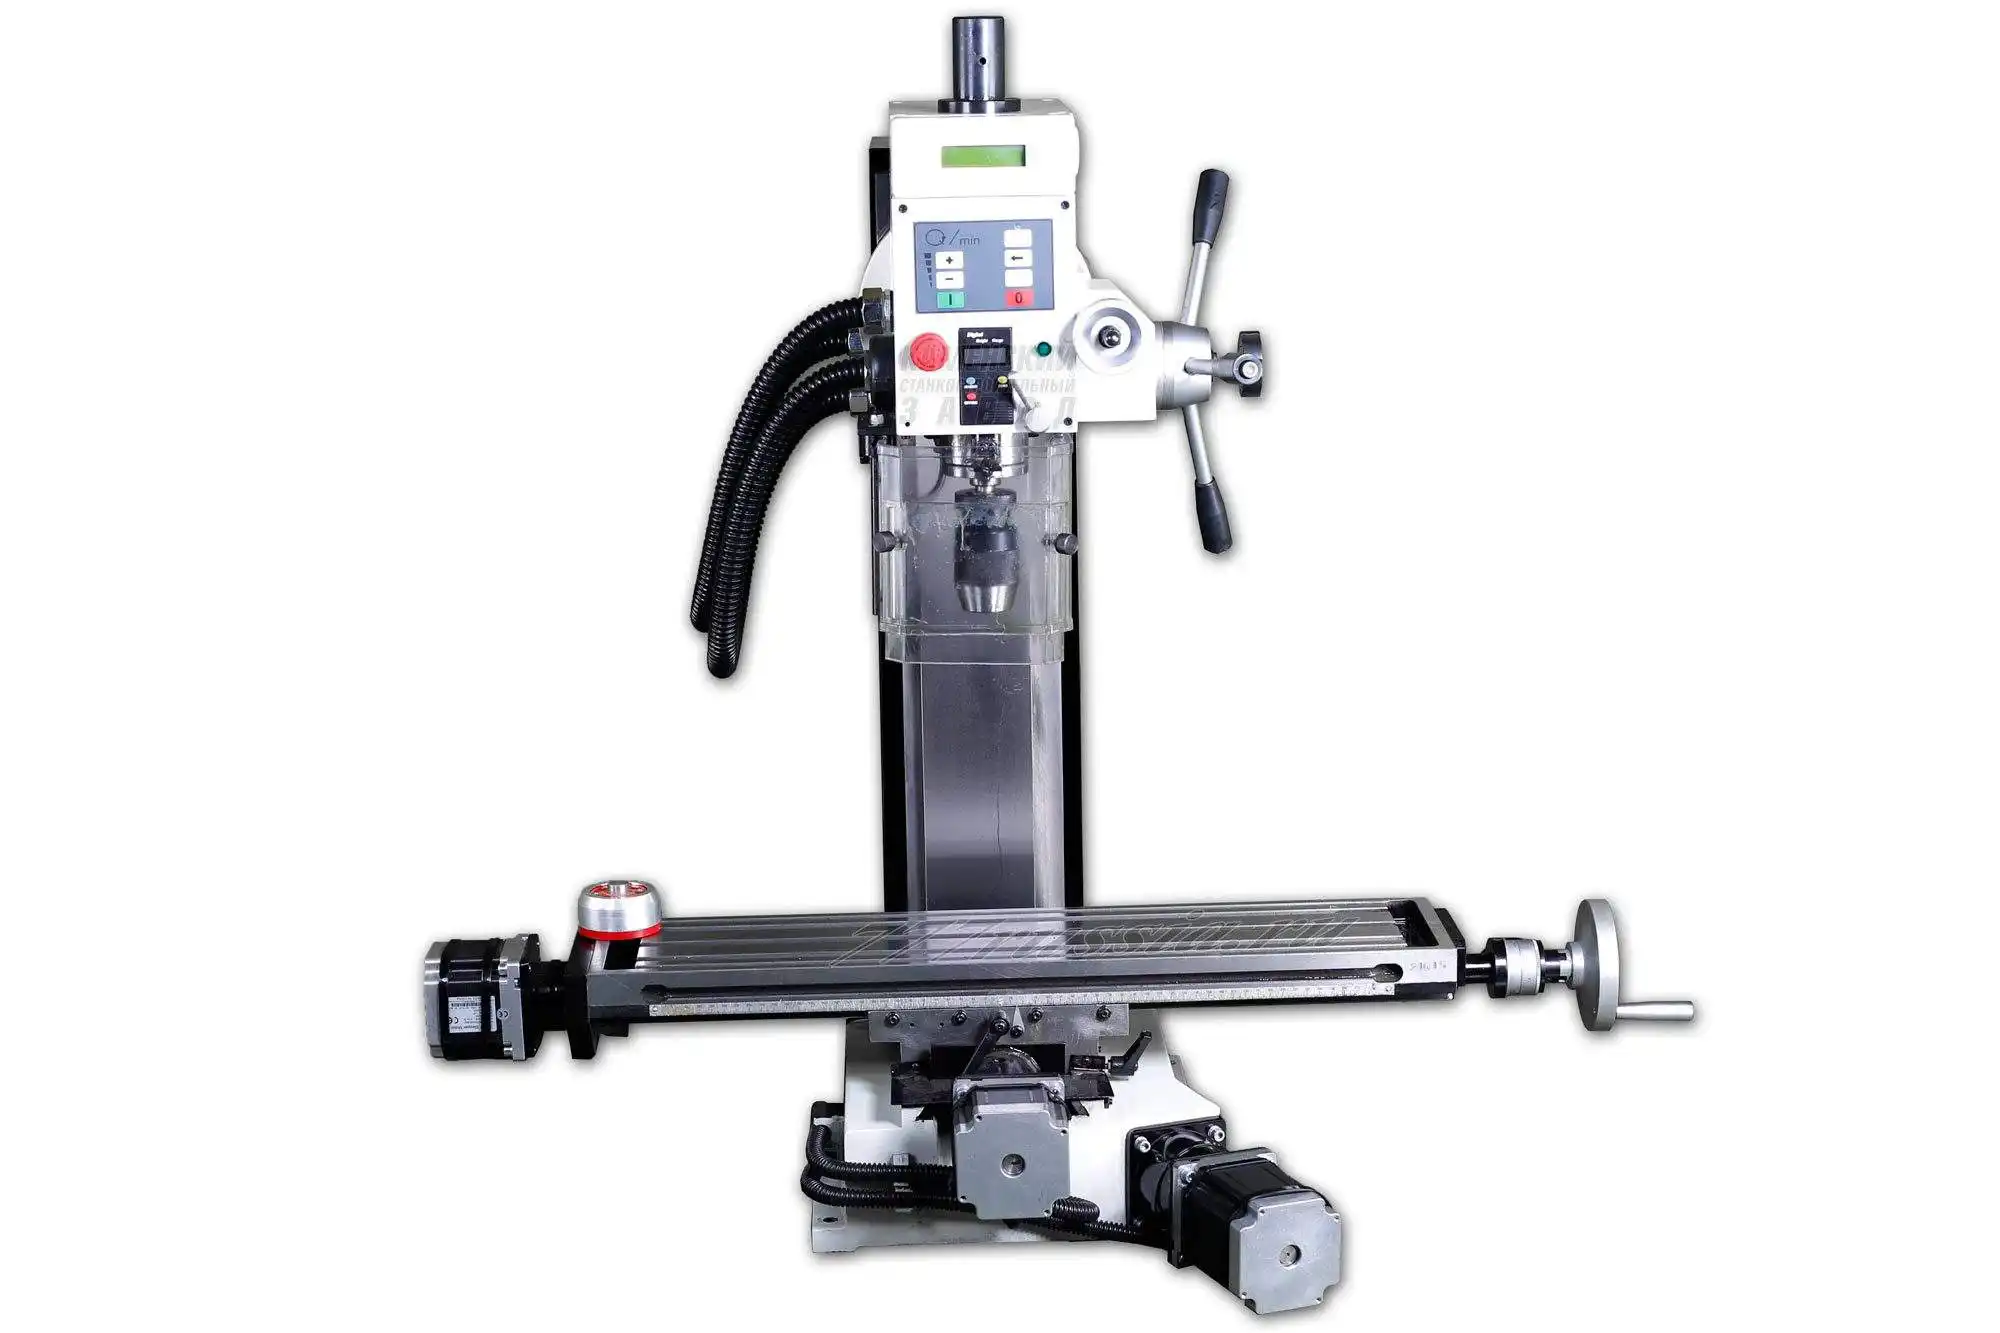
Чугунный станок ЧПУ по стали → /product/6/
Станочный парк завода
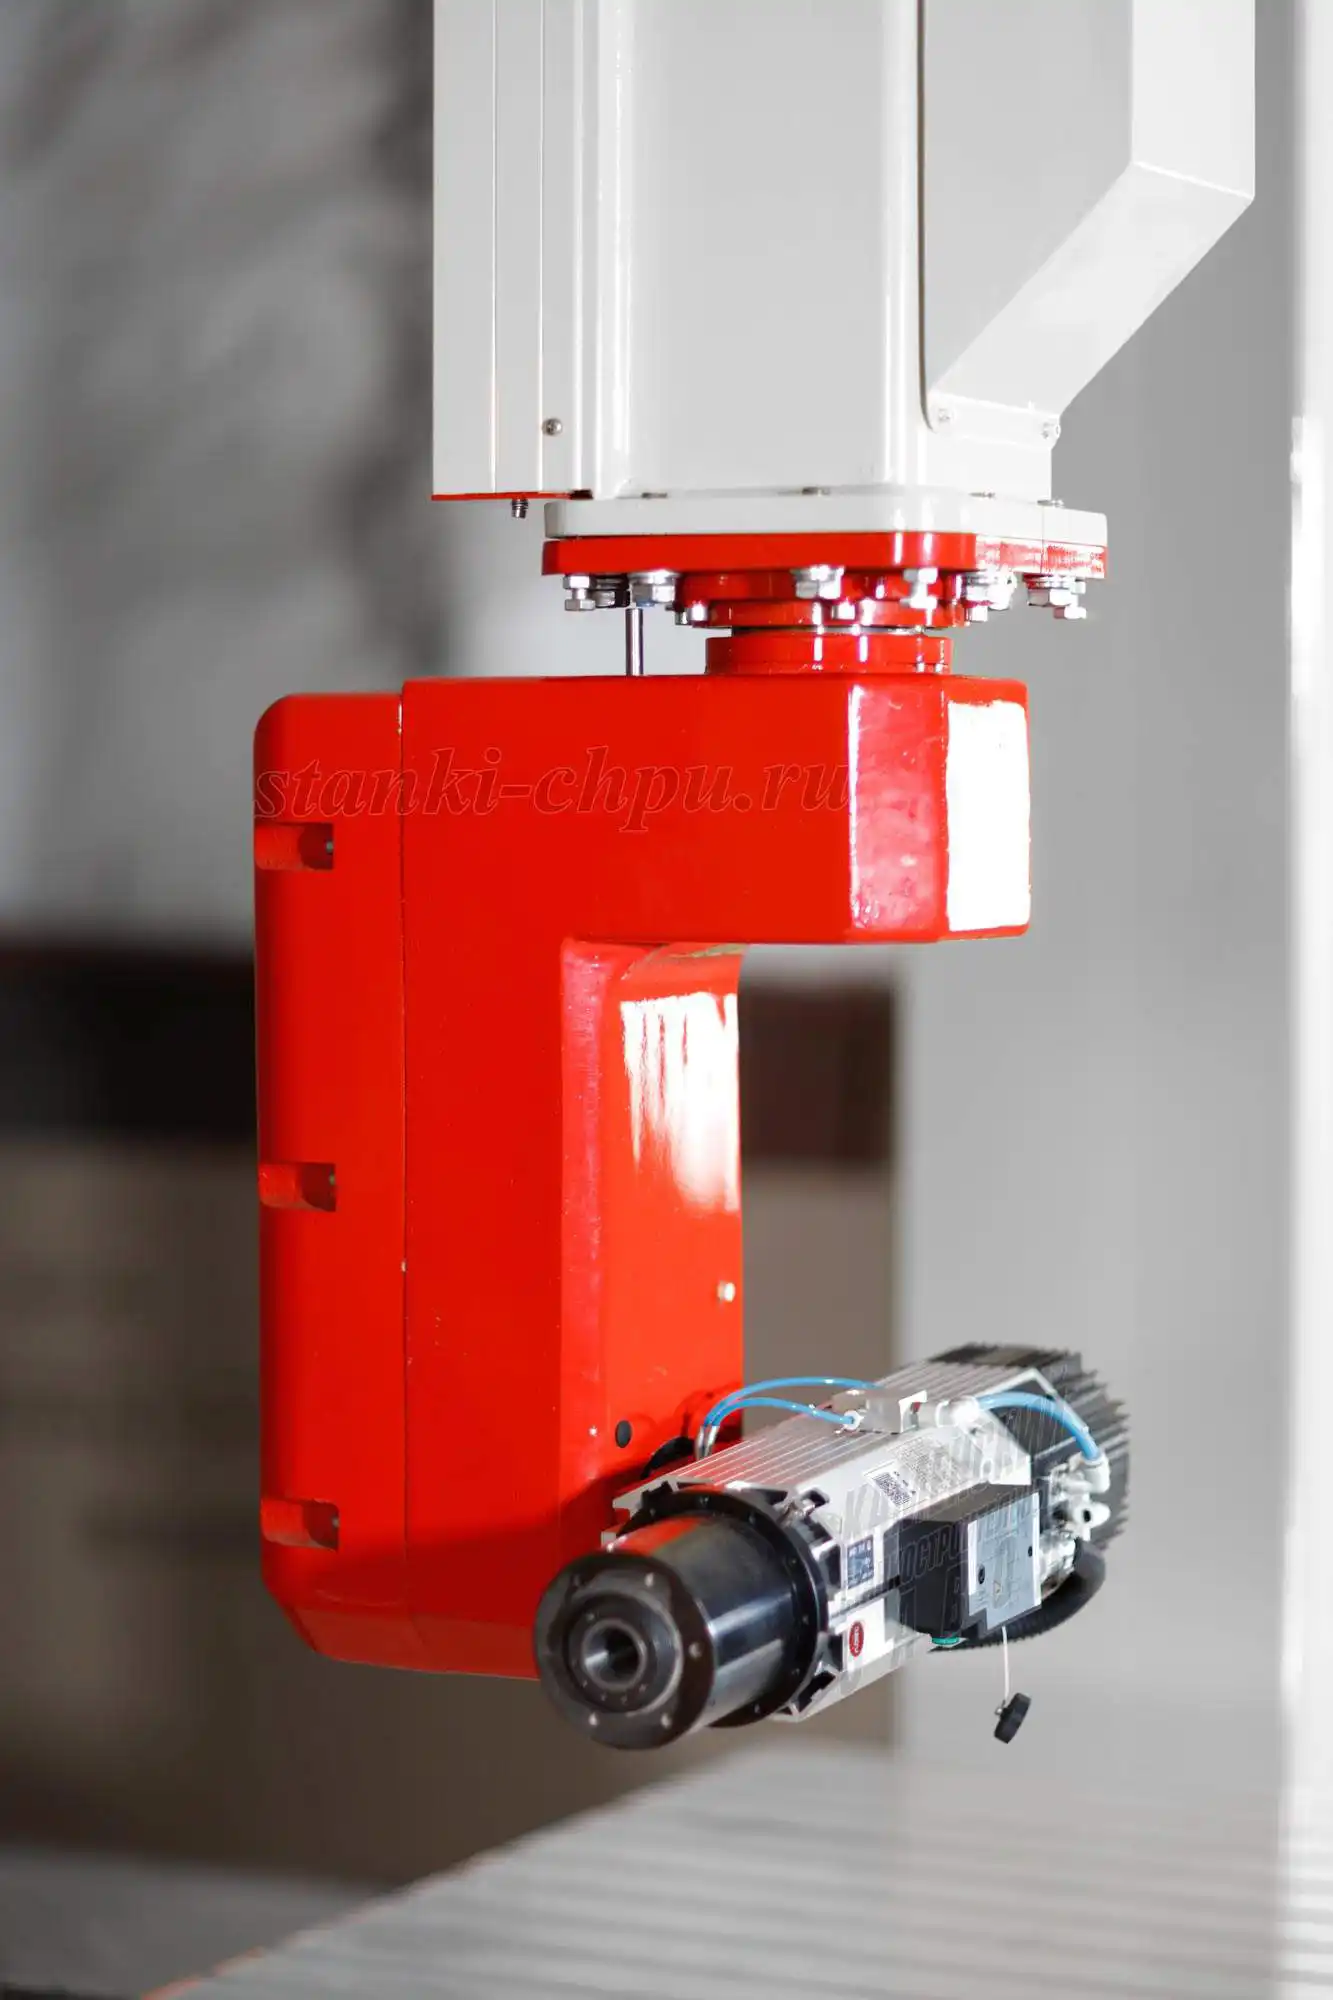
Карточка обрабатывающего центра РАКЕТА → /product/18/
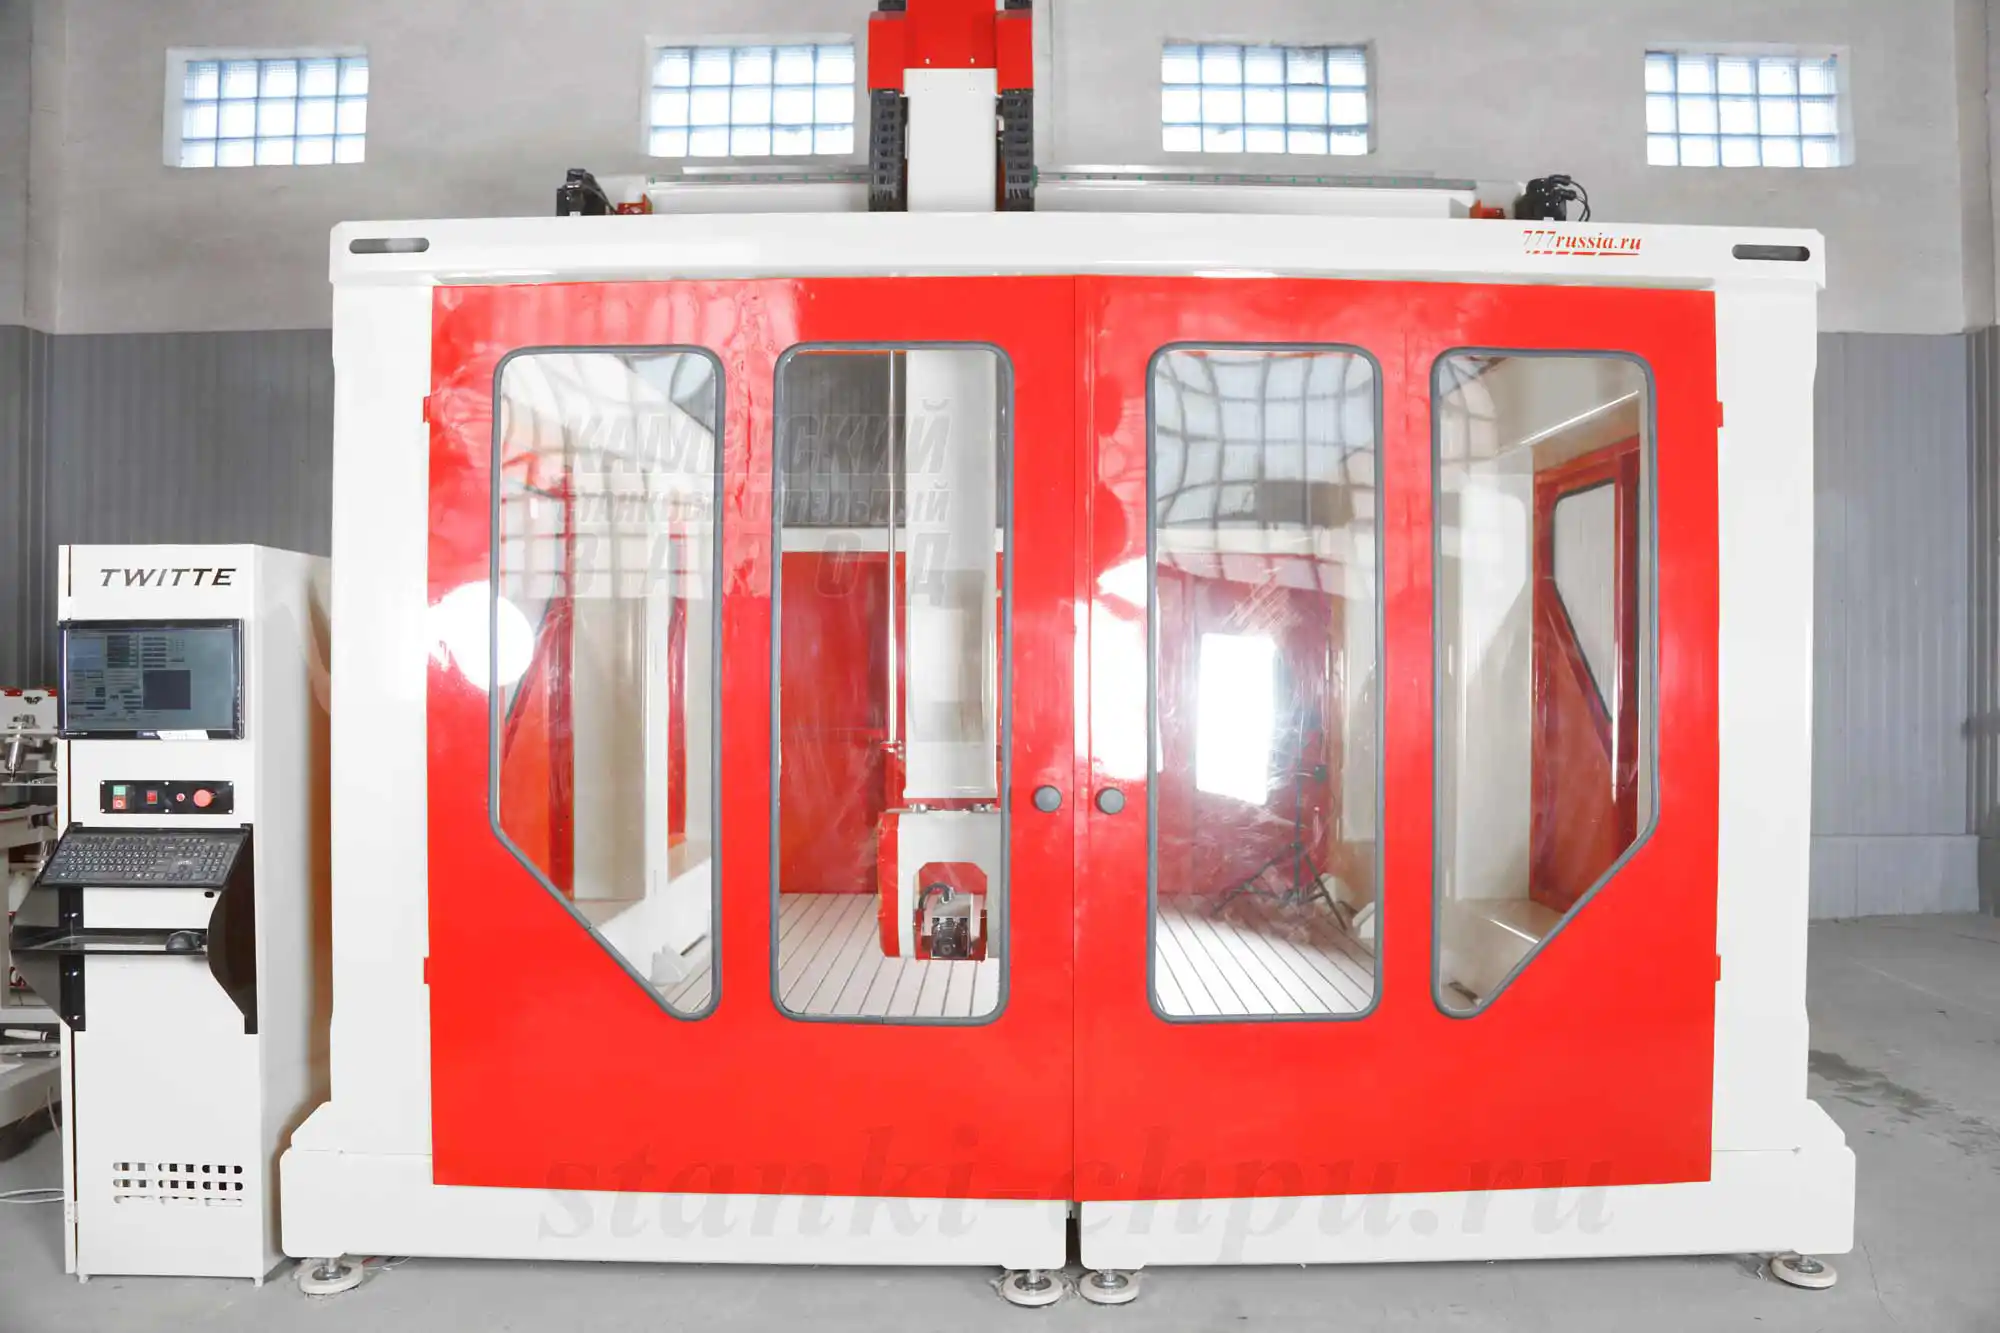
Карточка станка SMK → /product/19/
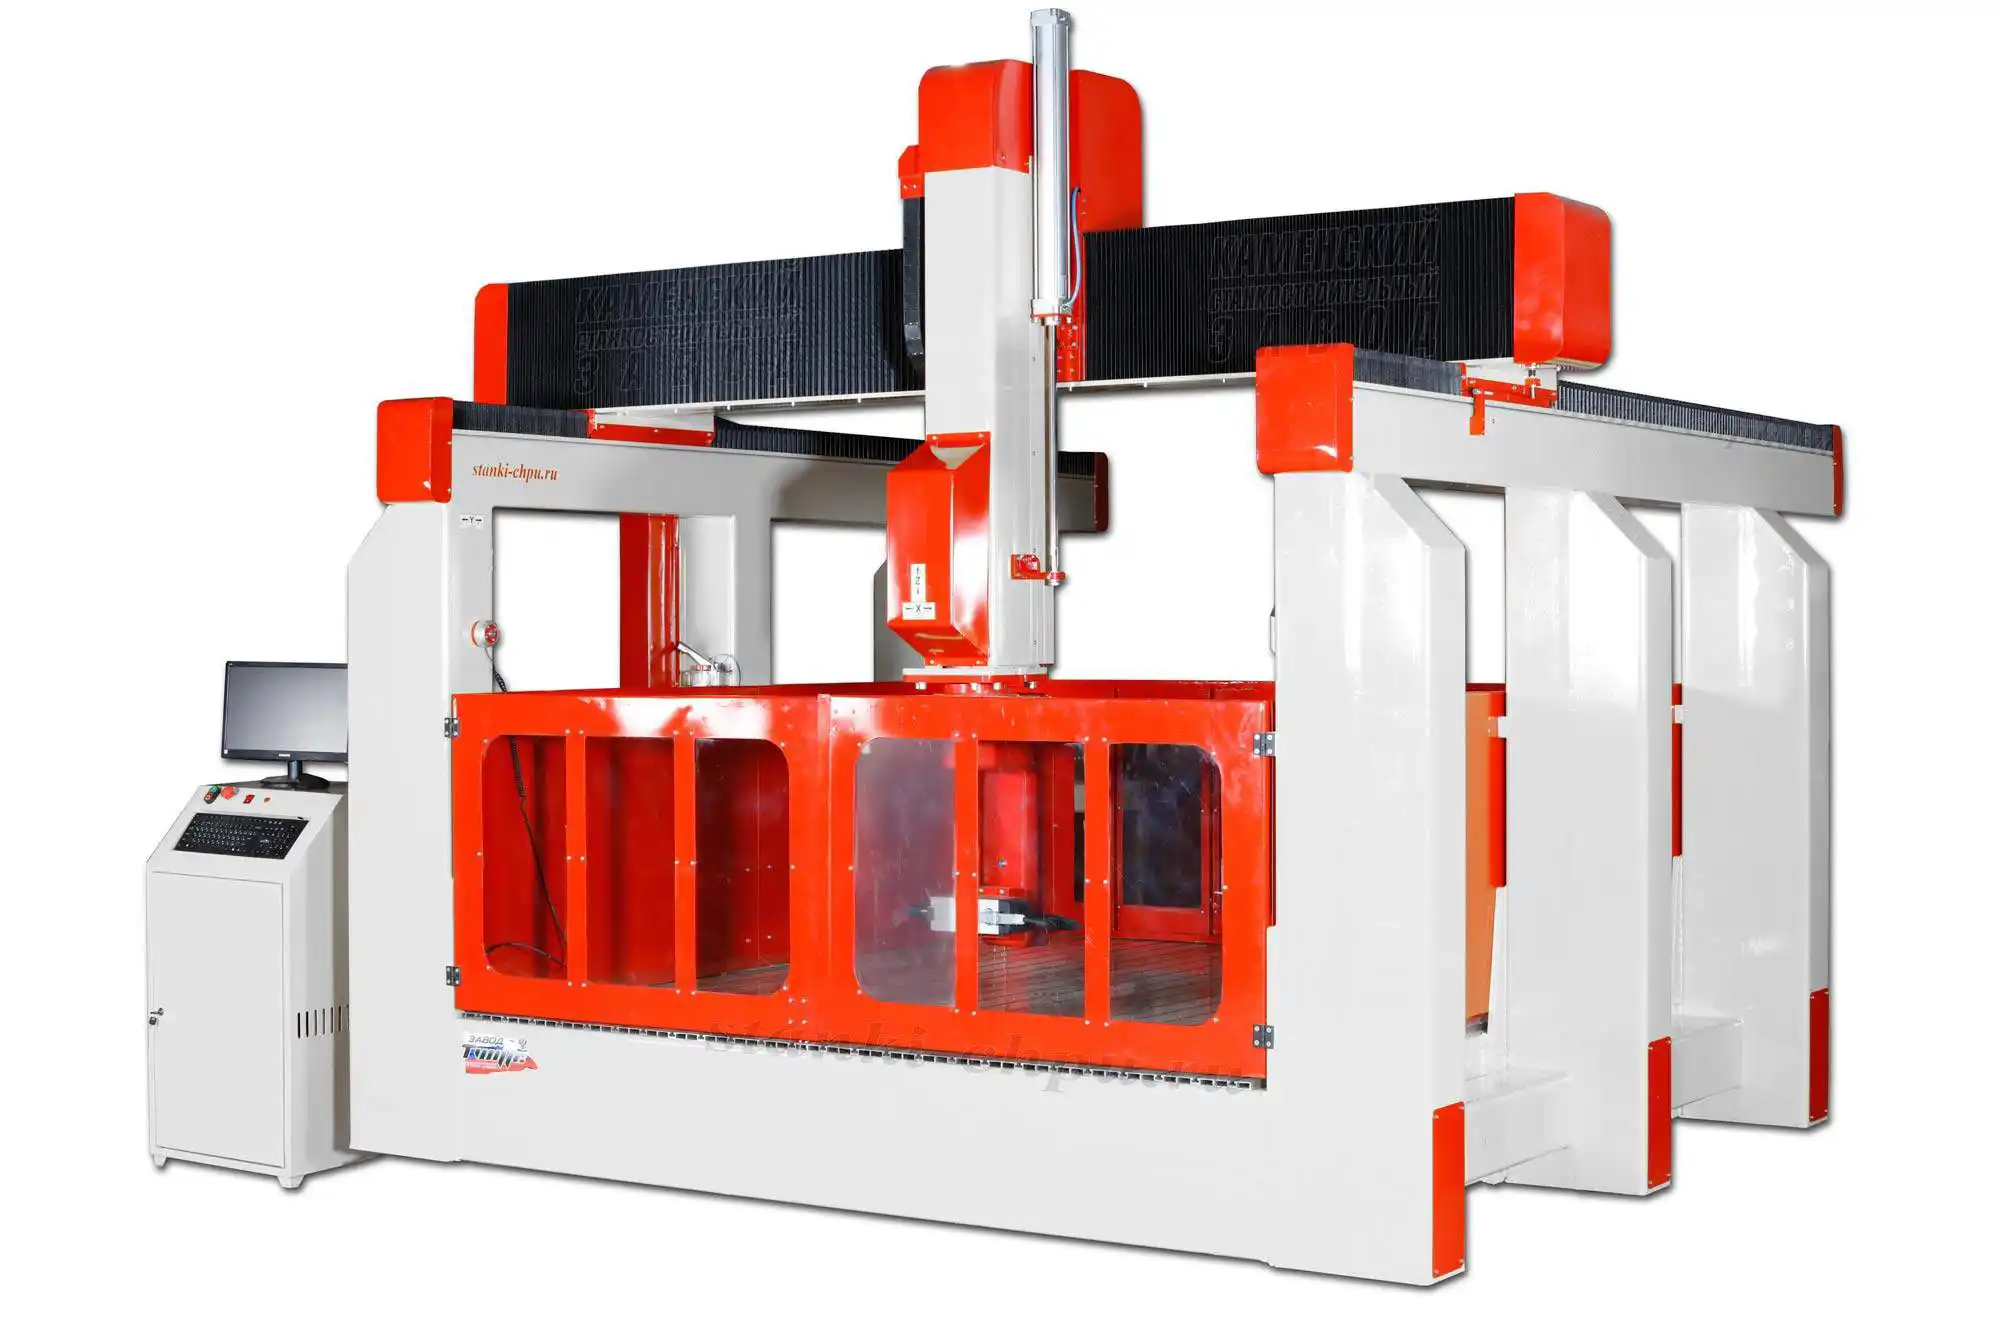
Карточка станка 17К → /product/16/
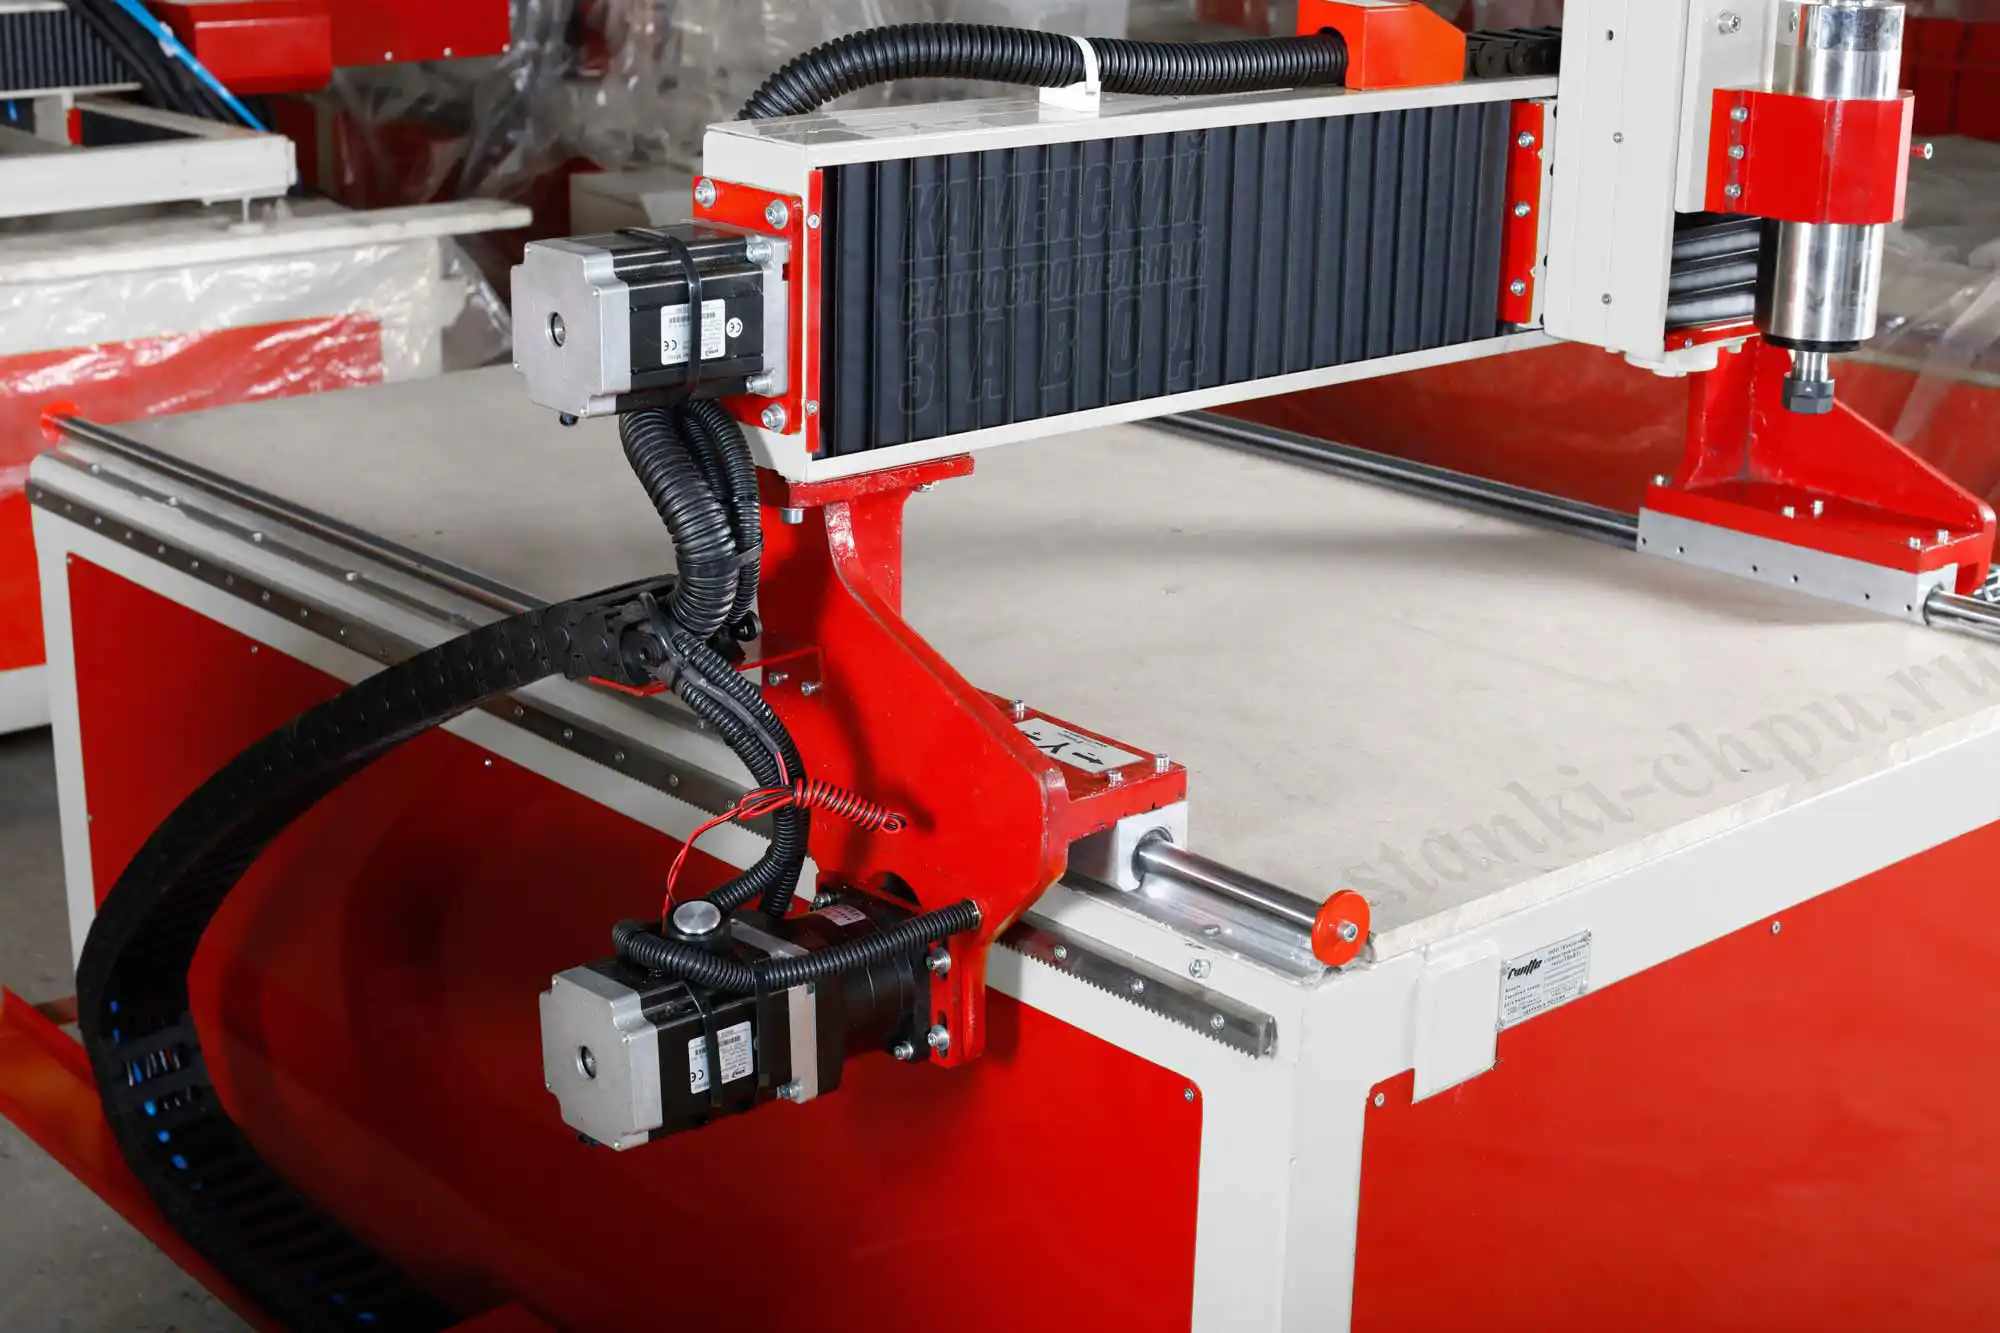
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров CAM-системы, а также состав фрез зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом инструмента. Рабочий порядок для алюминия: определение сплава → выбор фрезы (1–2 зуба, VHM, полировка) → расчёт режима (n = 1000 × Vc / (π × D), F = fz × z × n) → крепление и СОЖ → пробный проход (60/80/100) → черновая (адаптив, припуск) → чистовая по контуру → контроль биения, шагов/мм и размера после остывания → журнал режимов.
Первоисточник: https://zavod-stanki.ru/blog/alyuminiy-na-chpu-polnyy-kurs · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/alyuminiy-na-chpu-polnyy-kurs.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/alyuminiy-na-chpu-polnyy-kurs.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/alyuminiy-na-chpu-polnyy-kurs.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.