# Ювелирка и 5 осей — том 2: практика и режимы
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 2 серии: режимы резания на малом инструменте, формулы подачи, стратегии черновой и чистовой
> обработки, ориентация инструмента на пяти осях, порядок операций и карта режимов.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/yuvelirka-i-5-osey-tom-2.ai.json`.
> Версия 1.1 от 2026-11-10. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Ювелирка и 5 осей — том 2: практика и режимы“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Mach3 срезает углы», «Mach3 -
> тормозить на поворотах», «Проблема с окружностью в mach3», «Mach3, некорректно проходит траекторию, 4-е оси.»,
> «НЕзамкнутый контур в mach3+sheetcam», «Проблема с масштабом SheetCam и Mach3», «Как в АrtCAM сохранить УП под
> Mach3», «Mach3 некорректно загружает G-code»).
> Факты — `CNC_KNOWLEDGE_BASE.md` (подача на зуб по материалам: МДФ 0,1–0,2; фанера 0,08–0,15; акрил 0,05–0,1;
> алюминий 0,02–0,08 мм; электрошпиндели до 60 000 об/мин), `MATERIALS_PROCESSING_GUIDE.md` (поведение
> материалов), карточки `/product/26/`, `/product/27/`, `/product/16/`, `/product/17/`, `/product/18/`.
> Числа режимов — стартовые ориентиры: подбираются по стружке, звуку и кромке на своём станке.
> **Безопасность:** мелкая фреза ломается и летит; воск и пластик электризуются; металл даёт пыль и нагрев;
> руки вне зоны реза, очки и щиток обязательны.
> **Границы тома.** Том 1 — основы, кинематика и безопасность. Здесь — режимы и стратегии. Том 3 — точность и
> диагностика, том 4 — оснастка и подготовка производства.
Режим на ювелирной детали — это не «обороты побольше». Это три числа, которые должны сойтись: подача на зуб,
число зубьев и обороты. Ошибка в любом даёт либо скол, либо плавление, либо сломанную фрезу 0,5 мм — и каждый
раз кажется, что «станок не тянет». Этот том — про то, как считать эти числа, под какой материал и как
проверять на стружке, а не на надежде.
## Чему научитесь
- Считать подачу по формуле, а не подбирать «на слух».
- Понимать, от чего зависят обороты на мелком инструменте.
- Подбирать стартовые режимы для воска, пластика и металла.
- Отличать черновую стратегию от чистовой и не мешать их.
- Управлять гребешком и припуском под полировку.
- Ориентировать инструмент к поверхности на пяти осях.
- Строить порядок операций для тонких стенок.
- Вести карту режимов и повторять серию.
## Предпосылки и безопасность
Нужны: том 1 серии, станок с проверенными осями, набор фрез 0,5–3 мм, образцы воска, пластика и металла,
штангенциркуль, лупа.
**Безопасность.**
- **Обороты.** До 60 000 об/мин: касание инструмента и стружки — травма.
- **Осколки.** Фреза 0,5 мм ломается и летит; щиток и очки обязательны.
- **Пыль.** Металлическая пыль и пыль пластика вредны; аспирация и уборка, а не сдув.
- **Стоп.** Проверен до работы; руки вне зоны реза.
## Содержание
1. От чего зависит режим.
2. Подача на зуб и формула.
3. Обороты и скорость резания.
4. Воск.
5. Пластик и акрил.
6. Металл.
7. Черновая стратегия.
8. Чистовая и гребешок.
9. Ориентация инструмента.
10. Врезание и подвод.
11. Порядок операций и тонкие стенки.
12. Кромка и припуск под полировку.
13. Повторяемость и карта режимов.
14. Типовые ошибки режима.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается практика: «Mach3 срезает углы» и «Mach3 - тормозить на поворотах» —
почему настройка режима влияет на геометрию; «Проблема с окружностью в mach3» — когда круг получается овальным;
«Mach3, некорректно проходит траекторию, 4-е оси.» — что меняется, когда в движении участвует поворот;
«НЕзамкнутый контур в mach3+sheetcam» и «Проблема с масштабом SheetCam и Mach3» — ошибки, которые приходят из
CAM и выглядят как ошибки станка; «Как в АrtCAM сохранить УП под Mach3» и «Mach3 некорректно загружает G-code» —
формат и постпроцессор.
## Модуль 1. От чего зависит режим
Режим — это компромисс между тремя ограничениями.
**Материал.** Воск плавится, пластик размягчается, металл греется и нагружает инструмент. Один и тот же режим
для трёх материалов даёт три разных результата.
**Резец.** Диаметр, число зубьев, материал и геометрия: фреза 0,5 мм с двумя зубьями не переносит ту же
подачу на зуб, что 3 мм с четырьмя.
**Станок.** Обороты, биение, жёсткость, люфт поворотки. Идеальный режим на слабой цанге превращается в скол.
**Правило старта.** Начинают с консервативных значений, затем поднимают подачу до появления стружки нужного
вида, а не до «звука, который нравится». Один параметр за шаг — иначе не понять, что именно изменило стружку.
**Порядок подбора.** Сначала обороты по диаметру и материалу, потом подача на зуб, потом глубина: менять в
обратном порядке — значит гоняться за сколом.
**Что видно по стружке.** Цвет, форма и блеск стружки говорят о температуре и нагрузке больше, чем приборы.
Пыль — трение, «чипсы» — норма, потемнение — перегрев. По одному признаку решение не принимают, смотрят три.
**Один материал — один режим.** Не «средний на всё», а отдельные числа для воска, пластика и металла: попытка
найти универсальный режим заканчивается тем, что один материал режется, а другой плавится.
**Стружка и материал.** Один и тот же вид стружки значит разное: «пыль» на воске — трение, на металле — слишком
малая подача. Смотрят на материал, а не только на стружку.
**Почему так.** Режим не существует отдельно от материала, фрезы и станка.
**Проверка.** Какой из трёх факторов у вас самый слабый: материал, инструмент или станок?
## Модуль 2. Подача на зуб и формула
Подача считается, а не угадывается.
**Формула.** Минутная подача = подача на зуб × число зубьев × обороты. Для двух зубьев, 0,05 мм и 18 000
об/мин: 0,05 × 2 × 18 000 = 1 800 мм/мин.
**Подача на зуб.** Стартовые ориентиры из базы знаний завода: МДФ 0,1–0,2 мм, фанера 0,08–0,15, акрил 0,05–0,1,
алюминий 0,02–0,08. Для воска и литьевого пластика начинают с нижней границы.
**Обратный счёт.** Если известна допустимая минутная подача, подачу на зуб получают делением на число зубьев и
обороты: 1 200 / (2 × 15 000) = 0,04 мм. Ниже стартовой — значит, режим мягкий и его можно поднять.
**Что меняет цифру.** Диаметр, глубина реза, жёсткость системы: чем тоньше инструмент, тем меньше подача.
**Проверка на стружке.** Малая подача даёт пыль и нагрев от трения, большая — скол и вибрацию.
**Число зубьев.** У фрезы 0,5 мм часто один или два зуба: больше не помещается. Значит, минутная подача
набирается оборотами, а не зубьями, и обороты становятся главным параметром режима.
**Проверка на станке.** Расчётную подачу ставят в программу и смотрят на нагрузку: если шпиндель
«захлёбывается», подачу снижают, а не поднимают обороты до предела.
**Что делать при перегрузе.** Снижают подачу на 20 % и слушают: если звук выровнялся, режим найден. Обороты
трогают только после этого — иначе непонятно, что помогло.
**Зубья и подача.** Четыре зуба вместо двух при той же подаче на зуб дают вдвое большую минутную подачу.
Поэтому «фреза с большим числом зубьев» — не всегда быстрее: она требует меньшей подачи на зуб.
**Почему так.** Формула связывает три числа, которые иначе подбираются по одному и не сходятся.
**Проверка.** Посчитайте минутную подачу для своей фрезы и оборотов.
## Модуль 3. Обороты и скорость резания
Обороты задают скорость резания на кромке.
**Связь.** Чем меньше диаметр, тем выше нужны обороты для той же скорости резания. Поэтому мелкий инструмент и
высокочастотный шпиндель — естественная пара.
**Предел станка.** Если шпиндель даёт меньше, чем просит фреза, режим ограничен станком: снижают подачу на зуб
или меняют инструмент, а не «докручивают» обороты.
**Мощность на оборотах.** На низких оборотах шпиндель отдаёт меньше мощности: в металле это видно как «не тянет».
Тогда уменьшают глубину, а не крутят обороты вниз.
**Нагрев.** На высоких оборотах трение растёт: без стружки, уносящей тепло, воск плавится, пластик мажется.
**Проверка на слух.** Ровный звук и тёплая (не горячая) деталь — норма; визг и запах — сигнал менять режим.
**Паспорт инструмента.** У фрезы есть рекомендуемая скорость резания и максимальные обороты. Превышение
оборотов ломает инструмент быстрее подачи: на тонкой шейке велики центробежные силы.
**Предел по биению.** Даже при верных оборотах биение больше 0,01 мм ограничивает режим: кромка не выдержит
нагрузки. Сначала цанга и оправка, потом числа.
**Обороты и материал.** Мягкий пластик плавится на высоких оборотах, твёрдый требует оборотов и меньшей
подачи на зуб. Одна и та же команда S на разных материалах даёт разную кромку.
**Шпиндель и частота.** Частота вращения и частота ШИМ — разные вещи: первая задаёт скорость кромки, вторая
управляет приводом. Путать их — значит искать причину «плохой кромки» не там.
**Мощность и глубина.** Если шпиндель «не тянет», первым уменьшают глубину, а не обороты: на низких
оборотах мощность падает, и фреза начинает тереть вместо резания.
**Проверка биения после правки.** После любой правки оснастки биение проверяют заново: цанга, оправка и
фреза — три посадки, и любая может добавить сотку, которая испортит режим, подобранный «по расчёту».
**Почему так.** Обороты — не «мощность», а скорость кромки; её и надо соблюдать.
**Проверка.** Какие обороты у вас на мелкой фрезе и чем они ограничены?
## Модуль 4. Воск
Воск — самый «нежный» материал в ювелирной цепочке.
**Поведение.** Плавится от трения, стружка липнет и электризуется, тонкие элементы деформируются от бокового
давления.
**Режим.** Высокие обороты, умеренная подача на зуб, минимальный вылет, малая глубина за проход. Врезание —
плавное, без удара.
**Стружка на воске.** Должна быть мелкой стружкой, а не «смазанным» следом: след означает нагрев и тупую фрезу.
**Чистота инструмента.** Воск липнет к канавкам: фрезу чистят перед проходом, иначе резание превращается в
давление.
**Крупная восковка.** Тонкая стенка «играет»: помогает поддержка, меньшая глубина, порядок от свободного края к
массе.
**Тепло и воск.** Воск мягчает от тепла рук и нагрева стола: летом деталь «плывёт» быстрее, чем зимой.
**Поддержка восковки.** Тонкие элементы держат технологическими перемычками или «ножкой». Снятая поддержка
оставляет скол, оставленная требует зачистки; компромисс ищут до чистовой.
**Воск и глубина.** Мелкая глубина для воска — не перестраховка: тонкий слой режется чище и меньше греется.
Число проходов растёт, но брак падает.
**Чистка канавки.** Воск забивает стружечную канавку за один проход: чистят щёткой и продувкой. Забитая
канавка превращает резание в давление и нагрев.
**Почему так.** Воск не сопротивляется резанию, но боится температуры и давления.
**Проверка.** Ваша стружка на воске — стружка или размазанный след?
## Модуль 5. Пластик и акрил
Литьевой пластик и акрил ближе к дереву, но с подвохом.
**Плавление.** На высоких оборотах и малой подаче пластик греется и «зализывает» кромку; помогает острая фреза,
большая подача на зуб и охлаждение воздухом.
**Стружка на пластике.** У акрила она в виде «чипсов»; если летит пыль — режим мягкий, если тянется — горячий.
**Ориентиры.** Подача на зуб 0,05–0,1 мм для акрила; для литьевого пластика начинают с нижней границы и смотрят
на кромку.
**Крепление.** Тонкий лист «поёт» и вибрирует: помогает жертвенный лист и прижим по краям.
**Тонкий лист.** На стенке меньше 3 мм вибрация идёт от материала: снижают подачу на входе и поддерживают
деталь.
**Кромка на пластике.** «Зализ» — это не только режим: тупая фреза при той же подаче даёт матовую полосу.
Сначала меняют фрезу, потом обороты.
**Пластик и шаг.** На пластике шаг можно брать крупнее, чем на металле: кромка всё равно полируется. Но
«зализ» от большого шага не убирается — он геометрический.
**Стружка и кромка.** По стружке судят о температуре, по кромке — о режиме. Если стружка нормальная, а кромка
матовая, дело в инструменте, а не в подаче.
**Акрил и стружка.** У акрила «чипсы» означают нормальный режим, пыль — слишком мягкий, тянущаяся стружка —
перегрев. По стружке настраивают подачу быстрее, чем по звуку.
**Почему так.** Пластик прощает геометрию, но не прощает перегрева.
**Проверка.** Какая стружка у вас на акриле — чипсы или пыль?
## Модуль 6. Металл
Металл в ювелирке — латунь, серебро, иногда золото; режимы здесь жёстче.
**Нагрузка.** Мелкая фреза в металле работает на пределе: подача на зуб ниже, глубина меньше, охлаждение
обязательно.
**Ориентир.** Для алюминия база знаний завода даёт 0,02–0,08 мм на зуб; для латуни и серебра начинают с нижней
границы и подбирают по стружке и звуку.
**СОЖ.** Масляный туман или струя по паспорту инструмента; без охлаждения кромка садится за минуты.
**Износ.** Металл «съедает» фрезу быстрее пластика: после серии кромку проверяют лупой и меняют до зареза.
**Цвет стружки.** Светлая стружка одинаковой формы — норма; потемнение и налипание — перегрев.
**Налипание.** Мягкие сплавы липнут к фрезе при недостатке охлаждения и малой подаче: стружка не уносит
тепло, и кромка садится за один проход.
**СОЖ и подача.** При недостатке охлаждения снижают подачу и глубину, а не добавляют обороты: больше
оборотов — больше тепла. Сначала поток, потом числа.
**Проверка износа.** После металла кромку смотрят лупой: блестящая площадка вместо режущей кромки — повод
менять фрезу. «Ещё порежет» обычно заканчивается зарезом.
**Стружка и подача.** Если стружка «пылит» на металле, подачу поднимают на 10–20 %, а не меняют фрезу: тупая
фреза даёт другую картину — блеск и нагрев.
**Почему так.** В металле ошибка режима видна сначала по звуку и цвету стружки.
**Проверка.** Есть ли у вас охлаждение для металла и чем оно подаётся?
## Модуль 7. Черновая стратегия
Черновая обработка убирает объём, чистовая — делает поверхность.
**Задача черновой.** Снять максимум материала с допустимой нагрузкой, оставив равномерный припуск.
**Припуск черновой.** Обычно десятые доли миллиметра; на тонких деталях меньше, иначе чистовая «срежет» стенку.
**Глубина за проход.** Для мелкой фрезы — десятые доли миллиметра, а не «полдиаметра»: больше — вибрация.
**Равномерность.** Припуск, оставленный «где как», чистовая не снимет: она повторит неровности.
**Время.** Черновая занимает основную часть времени, и ускорять её сверх меры бессмысленно: скол потом снимают
полировкой.
**Проверка равномерности.** Припуск проверяют не на глаз, а на нескольких точках: линейкой или индикатором.
Там, где слой толще, чистовая оставит ступеньку.
**Черновая и время.** Черновая занимает основную часть времени, и ускорять её сверх меры бессмысленно: скол
потом снимают полировкой, а geometry уже испорчена.
**Глубина и жёсткость.** Чем жёстче система, тем больше допустимая глубина. На длинном вылете глубина
уменьшается первой — раньше, чем подача.
**Припуск и чистовой.** Чистовой снимает 0,1–0,3 мм; если припуск больше, он идёт в два прохода. Один
толстый чистовой проход — типовая причина скола на кромке.
**Почему так.** Черновая, сделанная «как чистовая», тратит время; чистовая «как черновая» портит кромку.
**Проверка.** Какой припуск вы оставляете и одинаков ли он по детали?
## Модуль 8. Чистовая и гребешок
Чистовая обработка — про поверхность, а не про объём.
**Гребешок.** Высота неровностей между проходами зависит от радиуса фрезы и шага: примерно шаг² / (8 × радиус).
Для сферы радиусом 1 мм (фреза D2) и шага 0,1 мм это около 0,0013 мм; для радиуса 0,5 мм — 0,0025 мм.
**Шаг.** Меньше шаг — лучше поверхность и дольше обработка. Уменьшение шага вдвое даёт гребешок в четыре раза
меньше.
**Направление прохода.** Чистовой идёт вдоль длинной стороны или по кривизне поверхности, чтобы следы совпадали
с формой.
**Свежая фреза.** Для чистовой берут новый инструмент: изношенная оставляет риски, которые потом выводит полировка.
**Допуск и шаг.** Сравнивают не с «идеалом», а с допуском чертежа: при допуске 0,05 мм шаг можно брать крупнее.
**Шаг и диаметр.** Шаг задают в процентах от диаметра: 10–20 % для видимых поверхностей, до 40 % для
черновой. В миллиметрах это разные числа для фрезы 1 и 3 мм.
**Проверка на просвет.** Деталь поднимают к лампе: волна видна как полосы. Это быстрее, чем щупать пальцем, и
точнее, чем «на глаз».
**Шаг и время.** Уменьшение шага вдвое увеличивает время примерно вдвое, а гребешок — вчетверо. Компромисс
ищут по допуску поверхности, а не по «красиво».
**Проверка на образце.** Рядом с эталонной деталью кладут тестовый брусок: сравнение кромки и волны на нём
показывает, изменился ли режим, без разбора готовой детали.
**Проверка радиуса.** Радиус сферы уточняют по каталогу фрезы, а не «на глаз»: от него зависит и гребешок, и
расчёт шага. Ошибка в радиусе вдвое меняет высоту неровностей в четыре раза.
**Почему так.** Поверхность задаётся не оборотами, а шагом и геометрией.
**Проверка.** Посчитайте гребешок для своего шага и радиуса.
## Модуль 9. Ориентация инструмента
На пяти осях инструмент можно наклонить — и это меняет режим.
**Зачем наклонять.** Сферическая фреза на вершине почти не режет: скорость там близка к нулю, материал давится.
Наклон выводит работу на кромку.
**Угол.** Небольшой наклон, 10–20°, снимает пятно контакта с вершины; слишком большой уводит инструмент от
поверхности.
**Жёсткость.** Наклон увеличивает плечо: вибрация растёт, режим подбирают заново, а не переносят с трёх осей.
**Проверка на воздухе.** Траекторию с наклоном смотрят без материала: не задевает ли оправка и держится ли
инструмент в пределах.
**Симуляция.** Проверка на модели показывает выходы за пределы и возможные касания оснастки.
**Проверка зазоров.** Наклон меняет габарит инструмента в зоне реза: проверяют, не задевает ли оправка
стенку и хватает ли хода оси до предела. Это видно в симуляции.
**Наклон и вылет.** Наклон добавляет плечо: вылет и угол увеличивают вибрацию вместе. На тонкой шейке
фрезы это видно как «плохой станок», хотя режим не пересчитан.
**Угол и форма.** На выпуклой поверхности наклон помогает, на вогнутой — мешает доступу. Угол подбирают под
геометрию, а не «по привычке 15 градусов».
**Ответная деталь.** На пяти осях проверяют не только инструмент, но и заготовку: не задевает ли она стол или
оправку при наклоне. Симуляция показывает это дешевле.
**Почему так.** Наклон превращает «царапание вершиной» в нормальное резание кромкой.
**Проверка.** Работаете ли вы сферической фрезой вершиной или с наклоном?
## Модуль 10. Врезание и подвод
Врезание — самый опасный момент для мелкого инструмента.
**Прямое погружение.** Годится для сверления и мягких материалов, но для фрезы 0,5 мм это удар.
**Пандус.** Вход под углом 2–3° на рабочей подаче: нагрузка распределяется, кромка не выкрашивается.
**Спираль.** В карманах удобнее спиральный вход: инструмент опускается по кругу, нагрузка распределена.
**Выход.** Скол чаще на выходе: помогает подложка, припуск и снижение подачи на последних миллиметрах.
**Подача на входе.** На входе и выходе подачу снижают на 20–30 %: кромка встречает материал неполной дугой.
**Холостой проход.** Первый прогон новой программы — без материала, на рабочей подаче: слышно, где станок
«спотыкается», и видно, где инструмент подходит близко к оснастке.
**Подвод по G1.** К поверхности подходят рабочей подачей за 1–2 мм до неё, а не «быстрым до упора». Это
правило спасает кромку чаще, чем любой расчёт.
**Отвод.** После прохода инструмент отводят по нормали, а не «вдоль следа»: так кромка не трётся о стенку.
Отвод виден в траектории и проверяется на воздухе.
**Врезание в угол.** В углу фреза работает всей боковой поверхностью: подачу снижают, а иногда добавляют
отдельный проход. Угол — место, где ломается больше всего фрез.
**Почему так.** Инструмент ломается не в середине прохода, а на входе и выходе.
**Проверка.** Как вы входите в материал: вертикально или пандусом?
## Модуль 11. Порядок операций и тонкие стенки
Порядок влияет на жёсткость детали.
**От свободного края к массе.** Сначала обрабатывают внешние элементы, потом центр: деталь дольше остаётся
жёсткой.
**Симметрия.** Обработка с двух сторон по очереди уменьшает коробление: сняли с одной — дали остыть.
**Тонкая стенка в программе.** Оставляют припуск, делают чистовой на малой нагрузке, при необходимости — с поддержкой.
**Перемычки.** Технологические перемычки 0,2–0,5 мм держат элементы до финиша и снимаются последними.
**Поворот.** Операции с поворотом планируют так, чтобы после него деталь оставалась доступной и жёсткой.
**Симметрия и коробление.** Снимать материал с двух сторон по очереди — значит давать детали остывать
равномерно. Односторонняя выборка «тянет» тонкую стенку.
**Что делать при тонкой стенке.** Снизить глубину, оставить перемычки, идти от края к массе. Иногда помогает
сменить порядок операций, а не режим.
**Снятие перемычек.** Их снимают последними, на малой подаче, с поддержкой детали. Снятая раньше перемычка
превращает тонкую стенку в «пружину».
**Почему так.** Деталь, потерявшая жёсткость в середине программы, начинает «играть» под фрезой.
**Проверка.** В каком месте вашей программы деталь становится самой тонкой?
## Модуль 12. Кромка и припуск под полировку
Кромка после станка — не финиш, а заготовка для полировки.
**Припуск под полировку.** Оставляют 0,03–0,05 мм: снять всё «в ноль» — значит получить риск недореза.
**Заусенец.** На металле его снимают чистовым проходом с малой подачей, на пластике — острой фрезой; полировкой
рваную кромку не исправить.
**Направление вращения.** Попутное фрезерование даёт более чистую кромку на жёсткой системе, встречное — на
тонкой.
**Контроль.** Лупа и боковой свет; при верхнем свете дефект не виден.
**Проверка лупой.** Кромку смотрят при боковом свете и увеличении: «на глаз» виден только крупный скол,
мелкие риски вылезают после полировки.
**Почему так.** Идеальная кромка с станка встречается редко, а испорченная припуском — часто.
**Проверка.** Сколько припуска вы оставляете под полировку и чем это проверяете?
## Модуль 13. Повторяемость и карта режимов
Серия начинается с карты, а не с первого удачного прохода.
**Что записывать.** Материал, фрезу, обороты, подачу, глубину, шаг, стратегию, результат по кромке.
**Зачем.** Через месяц «тот режим» не вспомнить: числа расходятся с памятью на десятки процентов.
**Проверка повторяемости.** Три детали подряд: разброс размера больше 0,05 мм — вопрос к станку, а не к режиму.
**Одна правка за раз.** Поменяли подачу и обороты — не узнаете, что помогло.
**Партия.** Разный воск и разный сплав дают разную стружку на одном режиме: в карте отмечают партию.
**Серия и износ.** На десятой детали фреза уже не та, что на первой: режим «средний по серии» закладывают с
запасом или меняют инструмент в середине.
**Почему так.** Повторяют только то, что записано.
**Проверка.** Есть ли у вас карта на самый ходовой материал?
## Модуль 14. Типовые ошибки режима
Пять ошибок, которые видно на стружке.
**Высокая подача.** Скол, вибрация, «рубленая» кромка.
**Низкая подача.** Пыль вместо стружки, нагрев, ускоренный износ.
**Высокие обороты.** Плавление воска и пластика, потемнение металла.
**Большая глубина.** Сломанная фреза на входе и «станок не тянет».
**Тупой инструмент.** Он «поёт» ровно и не даёт явного отказа: кромка рваная, размер медленно уходит. Проверяют
лупой после каждой серии — это дешевле одной испорченной детали.
**Когда менять фрезу.** Не по времени, а по кромке: рваная поверхность, рост усилия на слух, потемнение
стружки. Одна фреза на всю серию — экономия, которая стоит деталей.
**Скол на выходе.** На выходе кромка не поддержана: помогают подложка, припуск и снижение подачи на
последних миллиметрах. Скол на входе лечится пандусом, на выходе — поддержкой.
**После полировки.** Если после полировки видна волна, режим был неверным: шаг или вибрация. Полировка
маскирует блеском, но геометрию не меняет.
**Первая деталь.** На первой детали проверяют не только размер, но и кромку, и стружку: это три источника
информации о режиме, и все три бесплатны.
**Смена фрезы в середине серии.** Если фреза меняется на десятой детали, режим пересчитывают: новая кромка
режет иначе, и «тот же» файл даёт другой размер.
**Почему так.** Каждая ошибка имеет свой признак и лечится одним изменением.
**Проверка.** Какую из пяти вы уже проходили?
## Практикум. Режим для трёх материалов
Задание: посчитать и проверить режим на воске, пластике и металле, не испортив ювелирную заготовку.
**Шаг 1. Расчёт.** Для каждой пары «материал — фреза» посчитайте минутную подачу: подача на зуб × число зубьев ×
обороты. Запишите три строки.
**Шаг 2. Воск.** Начните с нижней границы подачи на зуб, минимального вылета и малой глубины. Оцените стружку:
мелкая стружка — норма, размазанный след — нагрев.
**Шаг 3. Пластик.** Поднимите подачу на 20 % и посмотрите на кромку: чипсы — норма, «зализ» — перегрев. При
зализе сначала проверьте остроту фрезы, потом обороты.
**Шаг 4. Металл.** Снизьте подачу на зуб до нижней границы, включите охлаждение, уменьшите глубину. Следите за
звуком и цветом стружки.
**Шаг 5. Чистовая.** Пройдите тестовый участок с шагом 10–20 % от диаметра и оцените гребешок на просвет.
Запишите шаг и результат.
**Шаг 6. Карта.** Сведите результаты в таблицу: материал, фреза, обороты, подача, глубина, шаг, кромка.
**Шаг 7. Повтор.** Повторите участок через неделю теми же числами и сравните кромку. Расхождение — повод
проверить инструмент, материал и станок.
**Критерий готовности.** Три проверенных режима, записанные числа, оценка кромки и вывод, что менять в
следующей серии.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Как считается минутная подача?**
Подача на зуб × число зубьев × обороты. Для 0,05 мм, двух зубьев и 18 000 об/мин — 1 800 мм/мин.
**2. Почему на мелкой фрезе нужны высокие обороты?**
Чтобы получить скорость резания на кромке: чем меньше диаметр, тем выше нужны обороты. Ограничение — шпиндель.
**3. Какая стружка на воске считается нормальной?**
Мелкая стружка, а не размазанный след. След означает нагрев и тупую фрезу.
**4. Почему пластик «зализывает» кромку?**
Из-за перегрева на высоких оборотах при малой подаче. Помогает острая фреза, большая подача на зуб и воздух.
**5. Что меняется при обработке металла?**
Подача на зуб ниже, глубина меньше, охлаждение обязательно; фреза изнашивается быстрее.
**6. Зачем нужен припуск под чистовую?**
Чтобы чистовая снимала равномерный слой, а не «догоняла» неровности черновой.
**7. От чего зависит высота гребешка?**
От шага и радиуса фрезы: примерно шаг² / (8 × радиус). Для радиуса 1 мм и шага 0,1 мм — около 0,0013 мм.
**8. Зачем наклонять инструмент на пяти осях?**
Чтобы работать кромкой, а не вершиной сферы: на вершине скорость резания близка к нулю.
**9. Почему врезание пандусом лучше вертикального?**
Нагрузка распределяется, кромка не выкрашивается. Для фрезы 0,5 мм вертикальный вход — удар.
**10. Почему скол чаще на выходе?**
На выходе материал не поддерживает кромку; помогают подложка, припуск и снижение подачи.
**11. В каком порядке обрабатывать тонкую деталь?**
От свободного края к массе и по возможности симметрично, с перемычками до финиша.
**12. Зачем карта режимов?**
Числа расходятся с памятью на десятки процентов; карта позволяет повторить серию.
## Частые вопросы (Q&A)
**Можно ли резать воск той же фрезой, что пластик?**
Можно, если фреза острая и чистая; после металла её не берут — остатки стружки портят кромку.
**Почему на воске «горит» кромка?**
Высокие обороты при малой подаче: трение без съёма стружки. Снижают обороты или поднимают подачу.
**Нужен ли туман для пластика?**
Обычно достаточно воздуха; СОЖ может оставить пятна и размягчить материал.
**Как проверить гребешок без микроскопа?**
На просвет и на отражение при боковом свете; для точности — сравнение с образцом.
**Что делать, если фреза ломается на входе?**
Проверить врезание, вылет, биение и подачу на зуб: чаще виноват вертикальный вход.
**Можно ли переносить режим с трёх осей на пять?**
Нет: наклон увеличивает вылет, жёсткость падает. Режим подбирают заново с консервативных значений.
## Глоссарий
**Подача на зуб** — толщина стружки на один зуб фрезы.
**Минутная подача** — путь инструмента за минуту, мм/мин.
**Скорость резания** — скорость кромки относительно материала.
**Гребешок** — остаточные неровности между проходами.
**Шаг** — расстояние между соседними проходами.
**Припуск** — слой материала, оставленный под следующий проход.
**Пандус** — вход в материал под углом.
**Карта режимов** — таблица проверенных режимов по материалам.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Скол на кромке | Большая подача на зуб | Снизить подачу, проверить остроту |
| Пыль вместо стружки | Малая подача | Поднять подачу на 20–30 % |
| Воск плавится | Перегрев от трения | Снизить обороты, сменить фрезу |
| Пластик «зализан» | Высокие обороты, тупая фреза | Острая фреза, воздух |
| Фреза сломалась на входе | Вертикальное врезание | Пандус 2–3°, меньше глубина |
| Круг овальный | Настройка CV или механика | Проверить допуск и люфт |
| Размер «плывёт» по серии | Износ фрезы, нагрев | Менять фрезу, дать остыть |
| Гребешок слишком высокий | Большой шаг | Уменьшить шаг, пересчитать |
| Зарез на повороте | Ошибка ориентации | Проверить симуляцию и пост |
| Стружка липнет к фрезе | Нагрев или смола | Снизить обороты, очистить фрезу |
## Мысли вслух: чего нет на форумах
1. Половина тем про «Mach3 срезает углы» — не про Mach3, а про режим: на высокой подаче станок не успевает
отработать угол.
2. «Тормозить на поворотах» — часто про Look Ahead и ускорение, а не про скорость.
3. Формула подачи кажется школьной, но именно она объясняет, почему «те же обороты» на фрезе вдвое тоньше дают
другую стружку.
4. Гребешок считают по шагу и радиусу: разница между 0,1 и 0,05 мм шага — в четыре раза по высоте неровностей.
5. На пяти осях наклон меняет режим: вылет растёт, жёсткость падает, и «трёхосевой» режим даёт вибрацию.
6. Воск и пластик электризуются: стружка липнет к фрезе и направляющим, чистка занимает минуту.
7. Полировка не исправляет геометрию: волна от шага после неё остаётся волной, только блестящей.
8. Одна и та же фреза после металла не годится для воска: микроскопические остатки царапают мягкий материал.
9. Карта режимов на три материала занимает полстраницы, а экономит недели подбора.
10. Не меняйте два параметра сразу: иначе не узнаете, что помогло.
11. «Незамкнутый контур» приходит из CAM и выглядит как отказ станка: проверять надо модель и постпроцессор.
12. «Деталь в 25 раз меньше» — это дюймы вместо миллиметров, а не сбой калибровки.
13. Наклон 10–20° меняет картину сильнее, чем смена подачи на 20 %, но и плечо растёт.
14. Карта без партии материала через месяц бесполезна: один и тот же воск из разных поставок ведёт себя
по-разному.
15. Идеальная кромка с пятиосевого станка — редкость: задача станка — геометрия и припуск, а блеск даёт
полировка.
16. Формулы не учат наизусть — их держат на листе у станка: три строки экономят часы подбора.
17. Если деталь «почти получилась», это не повод запускать серию: один замер и одна лупа дешевле десяти
переделок.
18. Новый постпроцессор проверяют на пластике, а не на воске и не на металле.
19. И последнее: режим — это не три цифры из таблицы, а решение, которое подтверждено стружкой и кромкой на
вашем станке.
20. Про запись: даже неудачный режим стоит записать — через месяц он сэкономит попытку.
21. И про проверку: тестовый участок на отходах дешевле первой ювелирной заготовки и ничем не хуже показывает
кромку.
22. И про звук: ровный гул — норма, визг — перегрузка, стук — крепление. Слушают на холостом ходу и в резе:
разница говорит больше цифр.
23. И про итог: карта режимов на три материала — это полстраницы, которые экономят недели подбора.
24. И про финал: если режим приходится подбирать заново на каждой партии, значит, карта ведётся без партии
материала.
## Открытая библиотека
В этом томе нет цитат из открытого корпуса: содержание — режимы и стратегии по руководству завода. Для фона
подойдут свободные руководства по обработке материалов из публичных библиотек (PD/OA); числа сверяйте с
паспортом инструмента и материала.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике.
- [Библиотека завода](/book/) — руководства и справочники завода «Твайт».
## Смотрите также
- [Контроллеры и электроника ЧПУ: полный курс](/blog/kontrollery-i-elektronika-chpu-polnyy-kurs).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Акрил, ПВХ и композиты](/blog/akril-pvh-i-kompozity).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Фрезерные станки с ЧПУ по дереву: гид](/blog/3-osevoy-frezernyy-stanok-chpu-super-wood-router).
- [Электроника ЧПУ: шаговые двигатели, драйверы, питание](/blog/elektronika-chpu-shd-drajvery-pitanie).
- [Форум завода](/community/forum) — вопросы по режимам.
- Станки: [JEWELER ULTRA](/product/26/), [Ювелир 5 ПРО](/product/27/), [17К](/product/16/), [РАКЕТА](/product/18/).
## Фото, схемы и инфографика завода

*Данные каталога: мощность задаёт верхнюю границу съёма, но режим на мелкой фрезе определяется оборотами и
биением, а не ваттами.*
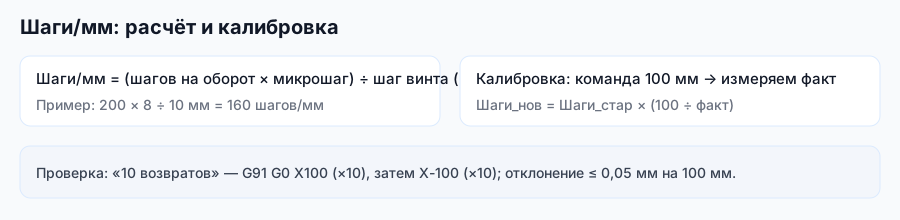
*Схема завода «Твайт»: числа проверяются на тестовой детали, а не на ювелирной заготовке.*
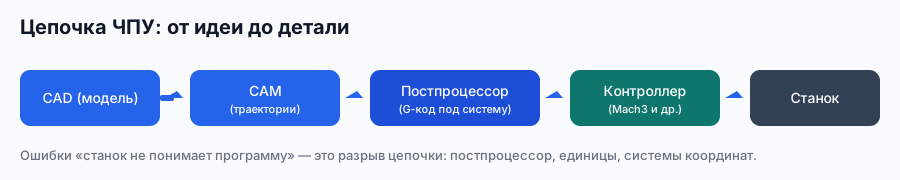
*Схема завода «Твайт»: режим задаётся программой, но ограничен станком и инструментом.*
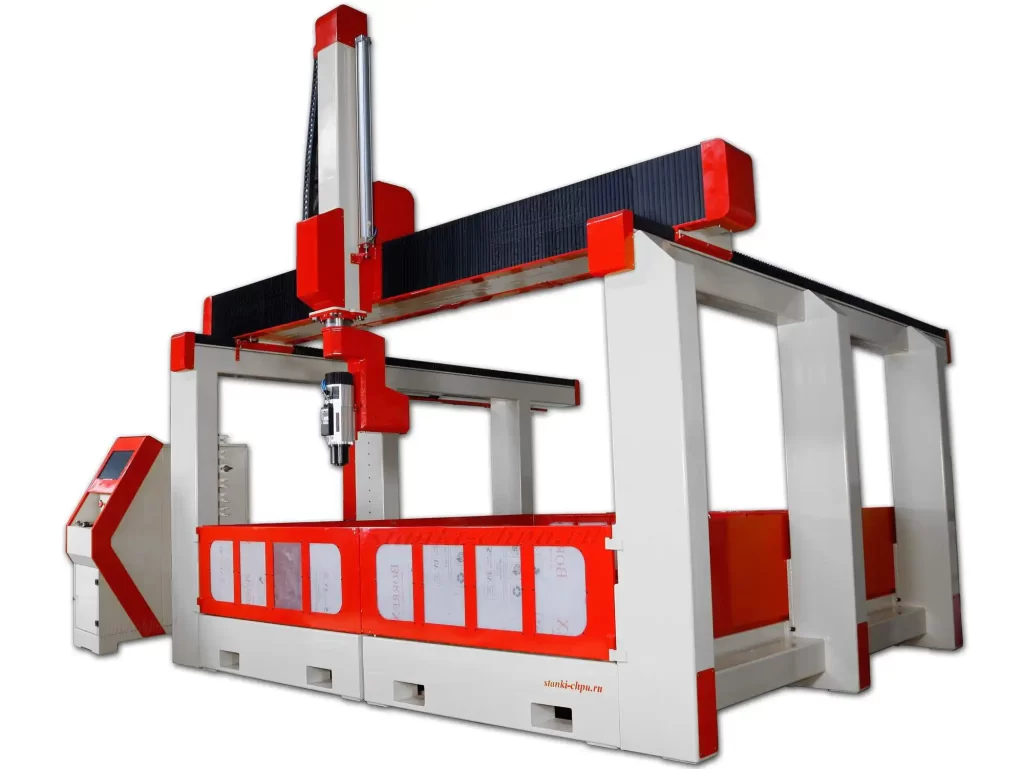
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
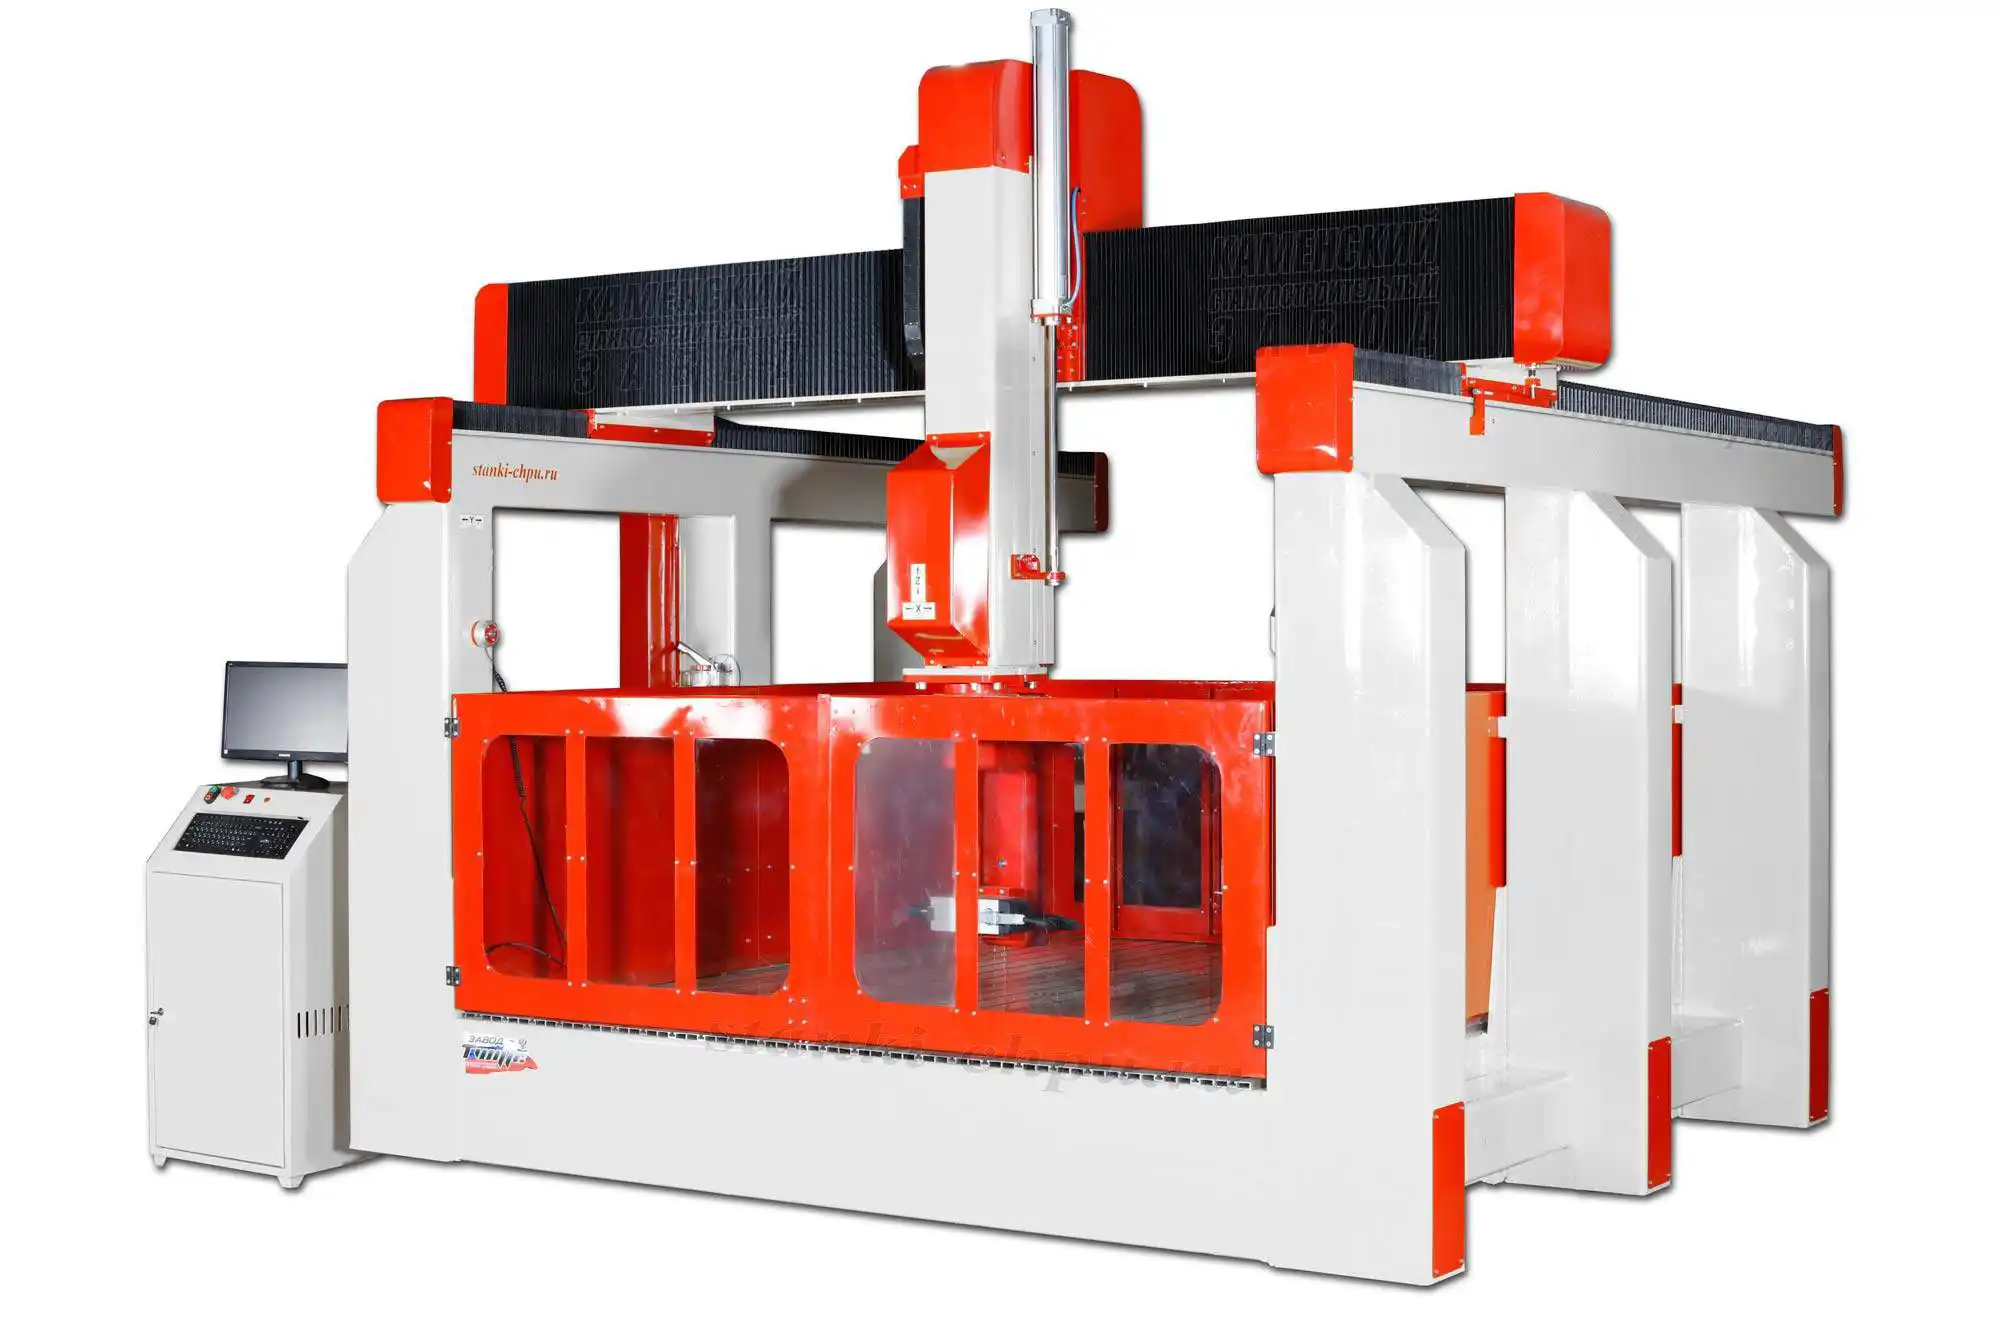
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
**Продолжение серии: том 3 — «Точность и диагностика».** В нём — люфт и биение, тепловые деформации, измерения
на мелких деталях, повторяемость и поиск причин брака.
---
**Первоисточник:** https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq