# Ювелирка и 5 осей — том 1: основы и безопасность
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 1 серии: зачем ювелирному производству пять осей, какие станки для этого выпускает завод, как
> устроена кинематика, чем режут воск и пластик и что проверить до первого пуска.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/yuvelirka-i-5-osey-tom-1.ai.json`.
> Версия 1.1 от 2026-11-10. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Ювелирка и 5 осей — том 1: основы и безопасность“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «настройка mach3 под ювелирные
> работы», «Mach3 и поворотная ось», «4-я поворотная ось в Mach3 проверка без загрузки УП(CNC3040)», «Установка
> горизонтали поворотной оси (Mach3)», «Проблема с поворотной осью A в MACH3», «3D Модели и УП для ЧПУ(резьба по
> дереву, значки, награды, ювелирные изделия)», «3d моделирование,фрезеровка восковых моделей», «Большие
> восковки-проблема изготовления»).
> Факты — карточки `/product/26/` (JEWELER ULTRA), `/product/27/` («Высокоточный ювелир 5 ПРО»), `/product/16/`,
> `/product/17/`, `/product/18/`, `/product/19/`; `CNC_KNOWLEDGE_BASE.md` (электрошпиндели до 60 000 об/мин,
> применение в ювелирке); `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (поворотная ось, платы).
> **Безопасность:** мелкая фреза ломается и летит; шпиндель 60 000 об/мин не прощает касания; стружка воска
> электризуется; руки вне зоны реза.
> **Границы тома.** Здесь — основы, техника и безопасность. Том 2 — режимы и стратегии, том 3 — точность и
> диагностика, том 4 — оснастка и подготовка производства.
Ювелирная деталь отличается от мебельной не размером, а допуском: кольцо с обхватом не прощает ни люфта, ни
биения, ни «примерно выставленного» нуля. Пятая ось нужна там, где деталь нельзя перевернуть, — но вместе с ней
приходят новые ошибки: неверный угол, потерянная позиция поворотки, слишком крупная фреза. Этот том — о том,
что нужно понять до первого реза, чтобы пять осей работали на деталь, а не против неё.
## Чему научитесь
- Отличать задачи, которым хватает трёх осей, от тех, где нужны пять.
- Разбираться в станках завода — от ювелирного JEWELER ULTRA до крупного портала.
- Понимать кинематику A и C и разницу между 3+2 и непрерывной обработкой.
- Ставить и проверять нули на поворотных осях.
- Подбирать мелкий инструмент и понимать, почему биение важнее оборотов.
- Базировать деталь размером с копейку.
- Проверять люфт и точность до серии.
- Делать первый пуск без детали и с записью результатов.
## Предпосылки и безопасность
Нужны: базовые навыки работы с ЧПУ, доступ к станку, набор мелких фрез, индикатор, штангенциркуль и образцы
материала.
**Безопасность.**
- **Обороты.** Электрошпиндель до 60 000 об/мин: касание рукой или тряпкой недопустимо.
- **Инструмент.** Фреза 0,5–1 мм ломается от боковой нагрузки и улетает осколком — щиток и очки обязательны.
- **Стружка.** Воск и пластик скользкие, электризуются и забивают аспирацию: чистят щёткой, а не рукой.
- **Стоп.** Аппаратная кнопка проверена до первого пуска; руки вне зоны.
- **Первый пуск.** Новая программа — в воздухе, без детали.
## Содержание
1. Зачем ювелирке пять осей.
2. Маршрут: модель, заготовка, литьё, финиш.
3. Станки завода: ювелирные и крупные.
4. Кинематика: A, C, 3+2 и непрерывная.
5. Координаты и нули на поворотных осях.
6. Инструмент и обороты.
7. Базирование мелких деталей.
8. Воск и пластик: стружка и режим.
9. Точность: люфт, биение, калибровка.
10. CAM для пяти осей.
11. Первый пуск.
12. Безопасность в мелкой обработке.
13. Ошибки новичка на поворотной оси.
14. Документы, журнал и границы.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается разговор: «настройка mach3 под ювелирные работы» — что меняется в
настройках под мелкий инструмент; «Mach3 и поворотная ось» и «Проблема с поворотной осью A в MACH3» — почему
ось крутится не туда и не по тем градусам; «4-я поворотная ось в Mach3 проверка без загрузки УП(CNC3040)» — как
проверить поворотку, не запуская программу; «Установка горизонтали поворотной оси (Mach3)» — почему ноль
поворотки выставляют физически; «3D Модели и УП для ЧПУ(резьба по дереву, значки, награды, ювелирные изделия)» —
где кончается модель и начинается стратегия; «3d моделирование,фрезеровка восковых моделей» и «Большие
восковки-проблема изготовления» — почему крупная восковка ведёт себя иначе мелкой.
## Модуль 1. Зачем ювелирке пять осей
Пять осей — это не «больше», а «иначе».
**Что даёт.** Доступ к поднутрениям, обработка по кругу без переворота, рельеф на криволинейной поверхности,
меньше ручной доводки.
**Когда хватает трёх.** Плоские значки, шильды, гравировка по наружной поверхности: поворот детали ничего не
добавляет, кроме риска.
**Когда нужны четыре.** Кольцо с рельефом по окружности: ось крутит заготовку, инструмент работает сбоку.
**Когда нужны пять.** Наклон инструмента к поверхности: камень в обхвате, сложное поднутрение, где фреза иначе
не достаёт.
**Что такое поднутрение.** Место, куда инструмент не входит с прямой подачи: стенка нависает над зоной реза.
Именно там пятая ось заменяет переворот и ручную доводку.
**Цена решения.** Пятая ось — это настройка, CAM, оснастка и квалификация; если задача решается переворотом,
она добавляет время, а не качество.
**Переворот вместо пятой оси.** Деталь можно перевернуть и обработать с другой стороны — если есть точная база
и зажим, повторяющий положение. Пятая ось убирает переворот, но не отменяет требований к базе.
**Стоимость ошибки.** На трёх осях неверный ноль даёт сдвиг по двум координатам, на пяти добавляется угол.
Исправлять угол дороже: деталь приходится переустанавливать и резать заново.
**Почему так.** Каждая ось добавляет степень свободы и столько же способов ошибиться.
**Проверка.** Назовите операцию, которую вы делаете вручную, потому что «станок не достаёт».
## Модуль 2. Маршрут: модель, заготовка, литьё, финиш
Ювелирная деталь проходит несколько состояний, и станок работает не с конечным металлом.
**Модель.** 3D-модель с припуском под литьё и усадку; геометрия важнее красоты рендера.
**Заготовка.** Воск, литьевой пластик или металл — от материала зависят инструмент, обороты и крепление.
**Литьё.** Восковка уходит в опоку; после литья деталь получает шероховатость и припуск.
**Финиш.** Снятие литников, шлифовка, полировка, закрепка камней — часто вручную, но геометрию задаёт станок.
**Где станок решает.** Точность посадки камня, симметрия, повторяемость серии. Где не решает — блеск после
полировки.
**Припуск и усадка.** Под литьё модель делают чуть больше готовой детали: металл садится при остывании, восковка
— при заливке. Припуск берут по технологии литья.
**Контроль после литья.** Первую отливку меряют и сравнивают с моделью: усадка и облой дают отклонение, которое
потом ищут в станке.
**Что важно в модели.** Замкнутая геометрия, толщина стенки не меньше технологического минимума, отсутствие
нулевых рёбер. Модель, которую красиво отрендерить, но нельзя сшить, станок не спасёт.
**Порядок в маршруте.** Сначала модель и припуск, потом заготовка и крепление, потом рез, потом литьё и
финиш. Перескок через припуск или крепление виден на первой же детали.
**Почему так.** Ошибка на любом шаге выглядит как «станок неточно фрезерует».
**Проверка.** Знаете ли вы припуск под литьё для своего материала?
## Модуль 3. Станки завода: ювелирные и крупные
У завода есть отдельная линейка для ювелирки — и крупные порталы для других задач.
**JEWELER ULTRA (карточка `/product/26/`).** Пять осей, рабочее поле 80 × 90 × 80 мм, шпиндель 800 Вт,
точность позиционирования ±0,005 мм, повторяемость ±0,002 мм, поворотные оси B и C, материалы — воск и металл.
Это станок именно под кольца, серьги, подвески и восковки.
**«Высокоточный ювелир 5 ПРО» (`/product/27/`).** Пять осей, поле 200 × 200 × 200 мм, шпиндель 3000 Вт,
точность позиционирования ±0,01 мм, чугунная становая для виброустойчивости, цена от 1 200 000 ₽. Более крупный
ювелирный станок под серии и металл.
**17Д.** Пять осей, поле 1500 × 1500 × 1000 – 3000 × 3000 × 1000 мм, шпиндель 7,5 кВт с автосменой: дерево,
пластик, крупные модели.
**17К.** Пять осей, поле до 20 × 70 × 10 метров по каталогу завода, шпиндель 7,5–20 кВт: камень и
крупногабаритные изделия.
**РАКЕТА.** Обрабатывающий центр, поле от 2500 × 1250 × 500 × 360° до 4600 × 2100 × 1000 × 360°, шпиндель
7,5 кВт с автосменой: серийные изделия с поворотом.
**SMK.** Пять осей, поле 2000 × 3600 × 1500 мм, шпиндель 7,5 кВт: металлы и камень.
**Что это значит для ювелирки.** Для колец и восковок берут JEWELER ULTRA или «Ювелир 5 ПРО»: у них микронная
точность и малые поля. Крупные порталы дают доступ и мощность, но не заменяют ювелирный класс точности.
**Куда смотреть в карточке.** Точность позиционирования, повторяемость, поле, шпиндель и материалы. Мощность
7,5 кВт — про съём материала; для мелкой работы важнее ±0,005 мм и минимальные обороты.
**Крупные порталы: когда нужны.** 17Д, 17К, РАКЕТА и SMK берут задачи размера: крупные модели, камень,
серийные изделия с поворотом. Для колец их поле — избыток, а точность ниже, чем у ювелирной линейки.
**Что не покупать под кольца.** Портал с полем в метры, если задача — кольца и подвески: у завода для этого
есть JEWELER ULTRA с полем 80 × 90 мм. Большой станок займёт место, а точность останется «портальной».
**Почему так.** Поле и мощность решают задачу размера, а точность — задачу допуска; это разные станки.
**Проверка.** Какая характеристика ограничивает вашу мелкую работу — поле, обороты, биение или люфт?
## Модуль 4. Кинематика: A, C, 3+2 и непрерывная
Названия осей важны не сами по себе, а тем, вокруг чего они вращаются.
**A и C.** A — поворот вокруг X, C — вокруг Z. В ювелирных станках встречается пара «поворот + наклон»;
у JEWELER ULTRA это B и C, поэтому схему смотрят у своей модели.
**3+2.** Станок наклоняет деталь в положение, фиксирует и работает как трёхосевой. Проще, жёстче, CAM
доступнее.
**Непрерывная обработка.** Все оси двигаются одновременно; инструмент остаётся нормалью к поверхности. Даёт лучшее
качество на сложных формах и требует настоящего пятиосевого CAM.
**Обозначения условны.** A, B, C — вращение вокруг X, Y, Z, но у конкретной компоновки оси могут называться
иначе. Смотрят на схему станка и постпроцессор.
**Шаги на градус.** Для поворотной оси считают импульсы на оборот, делённые на 360; ошибка даёт систематический
уход угла.
**Почему так.** Ошибка в том, вокруг чего крутится ось, даёт «правильную программу» и неправильную деталь.
**Проверка.** Вокруг какой оси вращается ваша поворотка и совпадает ли это с программой?
## Модуль 5. Координаты и нули на поворотных осях
У поворотной оси три «нуля», и путать их нельзя.
**Механический ноль.** Положение, в котором ось физически выставлена: горизонталь стола, центр вращения.
**Ноль программы.** Точка, от которой считается поворот в УП; задаётся смещением.
**Ноль детали.** Положение заготовки на столе: от него зависят и линейные оси, и угол.
**Смещение и поворот.** При повороте точка реза описывает окружность вокруг оси, поэтому ноль детали и центр
вращения должны совпадать или быть связаны расчётом.
**Проверка поворота.** Прогнать 90° и 360° и вернуться в ноль: возврат должен совпасть, а угол — совпасть с
индикатором.
**Почему так.** Поворотная ось не «знает», где центр вращения: это задаёте вы.
**Проверка.** Совпадает ли ваш механический ноль с нулём программы?
## Модуль 6. Инструмент и обороты
Мелкая работа начинается с мелкого инструмента.
**Диаметры.** 0,5–3 мм — рабочий диапазон ювелирной фрезеровки; чем тоньше фреза, тем меньше допустимая боковая
нагрузка и подача на зуб.
**Обороты.** Высокочастотные электрошпиндели дают до 60 000 об/мин — это их основное применение в ювелирке и
3D-рельефах. На низких оборотах мелкая фреза «скребёт», а не режет.
**Биение.** Патрон или цанга с биением больше 0,01 мм ломает фрезу 0,5 мм за минуты. Проверяют индикатором на
оправке.
**Вылет.** Минимальный вылет уменьшает вибрацию; слишком короткий не даёт доступа. Компромисс ищут по детали.
**Цанга и патрон.** Цанга изнашивается и «садится» неравномерно: новая фреза в старой цанге бьёт. Для 0,5 мм
чаще выбирают цангу и проверяют биение.
**Охлаждение.** Для металла — СОЖ или масляный туман по паспорту инструмента; для воска и пластика — воздух и
стружкоотвод. Воск с СОЖ превращается в пасту.
**Смена фрезы.** Мелкая фреза не «затупляется», а выкрашивается: держат две-три одинаковых.
**Смена фрезы и биение.** После каждой смены проверяют биение на новой фрезе: цанга садится по-разному, и
«та же фреза» может дать другое число. Это минута, которая спасает кромку.
**Выбор фрезы по материалу.** Воск — однозубая или двухзубая с полированной канавкой; пластик — острая
двухзубая; металл — по паспорту, с охлаждением. Одна фреза «на всё» даёт разный результат на трёх материалах.
**Вылет и жёсткость.** Каждые 10 мм вылета заметно снижают жёсткость: фреза начинает «петь» и оставлять
волну. Укорачивать вылет безопаснее, чем снижать подачу до нуля.
**Проверка после смены цанги.** Новая цанга садится иначе: биение проверяют заново, даже если фреза та же.
Одно деление индикатора здесь важнее любых расчётов режима.
**Почему так.** Мелкий инструмент прощает геометрию, но не прощает биения и перегрузки.
**Проверка.** Какое биение у вашей цанги на рабочей фрезе?
## Модуль 7. Базирование мелких деталей
Деталь размером с копейку удержать сложнее, чем плиту.
**Способы.** Цанговый патрон, прижимная пластина, восковая посадка, двусторонний скотч на жертвеннике,
специальная оправка.
**Восковая посадка.** Заготовку приклеивают к оправке расплавленным воском; держит хорошо, но требует
аккуратности при нагреве и разборке.
**Скотч.** Работает на малых площадях и лёгких режимах; при нагреве и СОЖ теряет свойства, поэтому на
ответственных мелочах его дублируют прижимом.
**Опорка.** Мелкая деталь должна опираться на поверхность, а не висеть на прижиме: иначе вибрация и скол.
**Оправка.** Технологическая ножка, которую потом отрезают или растворяют: даёт жёсткость и доступ со всех
сторон за один установ.
**Проверка установки.** После зажима деталь продувают и проверяют рукой: не качается, не пружинит, не
проворачивается.
**Почему так.** Половина «сломанных фрез» — не режим, а плохо закреплённая деталь.
**Проверка.** Держится ли ваша последняя мелкая деталь без люфта?
## Модуль 8. Воск и пластик: стружка и режим
Воск и литьевой пластик ведут себя не как дерево и не как металл.
**Воск.** Мягкий, плавится от трения, стружка липнет и электризуется. Обороты высокие, подача умеренная, вылет
минимальный; аспирация слабая, чаще — щётка и продувка.
**Пластик.** Плавится на тонких стенках, если идти без пауз; помогает острая фреза, меньшая подача на зуб и
короткие проходы с охлаждением воздухом.
**Стружка.** Мелкая и лёгкая: забивает каналы, липнет к направляющим, электризуется. Чистят чаще, чем при
обработке дерева.
**Крупная восковка.** Длинный тонкий элемент «играет» при резе: помогает поддержка, меньшая глубина и порядок
от свободного края к массе.
**Электризация.** Восковая стружка липнет к кожухам и одежде; снимают щёткой и пылесосом, а не сдувом.
**Стружка и аспирация.** Восковая стружка лёгкая и липкая: аспирация её не всегда берёт, поэтому рядом держат
щётку. Пылесос без фильтра гонит пыль обратно в зону.
**Тепло и воск.** Воск мягчает от тепла рук и нагрева стола: летом деталь «плывёт» быстрее, чем зимой. В
журнале отмечают температуру в цеху, иначе режим «перестаёт работать» без причины.
**Почему так.** Материал мягкий, но геометрия тонкая: ломается не фреза, а деталь.
**Проверка.** Какая стружка у вас на воске — пыль, стружка или «смазанный» след?
## Модуль 9. Точность: люфт, биение, калибровка
Точность пяти осей складывается из линейных и угловых погрешностей.
**Люфт поворотки.** Индикатор на оправке, реверс на 0,05°: разница между подходами и есть люфт.
**Биение патрона.** Проверяют на оправке, а не на фрезе: фреза сама может быть кривой.
**Пересчёт на градус.** Как для линейных осей, но с делителем 360; проверка — поворот на 90° и возврат.
**Тепловой дрейф.** После часа работы размер может уйти на сотки; для мелких деталей это заметно.
**Порядок замеров.** Сначала биение оправки, потом люфт оси, потом тест-деталь: иначе люфт и биение смешиваются
и правят не то.
**Тест-деталь.** Кольцо или кубик с фрезерованными гранями и поворотом: видно люфт, биение и ошибку шагов.
**Замер угла.** На радиусе 30 мм один градус — около 0,52 мм, поэтому угловая погрешность видна на индикаторе
лучше, чем на глаз.
**Тест-деталь и допуск.** Сравнивают не с «идеалом», а с допуском чертежа: для 50 мкм люфт 20 мкм — половина
допуска, и это видно на тест-детали раньше, чем на серии.
**Почему так.** На мелкой детали люфт 0,02 мм — уже заметная доля допуска.
**Проверка.** Мерили ли вы люфт поворотной оси индикатором?
## Модуль 10. CAM для пяти осей
Пятиосевой CAM — не «галочка», а другой способ думать о траектории.
**Что важно.** Правильная ось поворота, безопасные отводы, контроль зарезов, ориентация инструмента к
поверхности.
**3+2 в CAM.** Позиции фиксированы, постпроцессор выдаёт поворот и обычную обработку: хорошо для поднутрений и
отверстий под углом.
**Непрерывная в CAM.** Требует симуляции: ошибка ориентации на сложной форме видна только в виртуальной проверке или
на детали.
**Постпроцессор.** Должен понимать кинематику: где какая ось, какие пределы и в каком порядке идут повороты.
«Универсальный» пост даёт ошибки на сложных траекториях.
**Проверка на модели.** Смотрят не только зарезы, но и уступы на наклонах: траектория может быть формально
верной, а поверхность — ступенчатой.
**Пост и пределы.** Пост должен знать пределы поворота и порядок выхода в позицию. Если он выдаёт угол за
пределом, станок либо остановится, либо пойдёт в упор — в зависимости от настроек.
**Симуляция.** Виртуальная проверка показывает зарезы и «ныряние» на поворотах. Если симуляция сомнительна,
меняют стратегию, а не проверяют на станке.
**Пост на пластике.** Новый пост проверяют на куске пластика: видно направление поворотов и отводы, а
испортить нечего. На воске ошибка уже стоит заготовки.
**Почему так.** Пятиосевая ошибка стоит дороже: ломается фреза, деталь и оправка.
**Проверка.** Есть ли у вас постпроцессор под конкретную кинематику станка?
## Модуль 11. Первый пуск
Первый пуск пятиосевого станка — проверка, а не производство.
**Без детали.** Свободный стол, инструмент снят или выведен, рука на стопе, подача снижена.
**Порядок.** Ноль линейных осей → ноль поворотки → поворот на 90° и возврат → проверка пределов → программа в
воздухе.
**Что смотреть.** Направление поворота, совпадение угла с индикатором, отсутствие рывков, нагрев шпинделя после
10–15 минут.
**Пределы.** Ограничители по поворотной оси задают в градусах; работают они в координатах станка, то есть после
homing.
**С инструментом — после.** Первый пуск с фрезой делают только после «воздуха» и проверки пределов.
**Запись.** Дата, что проверяли, какие углы получились, что осталось: без записи второй пуск начинается с нуля.
**Нагрев после пуска.** Через 10–15 минут проверяют температуру шпинделя и драйверов: тёплое — норма, горячее —
повод остановиться и разобраться до детали.
**Что записать после пуска.** Три числа: фактические углы, люфт и биение. Через месяц сравнение покажет,
изменилось ли что-то, — без записи «норма» каждый раз новая.
**Что смотреть на повороте.** Ось должна идти плавно, без рывков и «ступенек». Ступенька — это люфт или
настройка ускорения, а не «особенность станка».
**Почему так.** Ошибка на первом пуске не стоит ничего, кроме времени; на детали — стоит детали.
**Проверка.** Готовы ли вы назвать три проверки до включения шпинделя?
## Модуль 12. Безопасность в мелкой обработке
Мелкая фреза опасна не размером, а оборотами.
**Осколки.** Фреза 0,5 мм ломается и летит с высокой скоростью: щиток, очки, никаких рук в зоне.
**Одежда и перчатки.** Рукава, шнурки, украшения — всё, что может намотать. У вращающегося инструмента перчатки
запрещены: ткань наматывается быстрее, чем человек успевает убрать руку.
**Пыль.** Воск и пластик дают мелкую пыль, которая электризуется и липнет; уборка — щёткой и пылесосом, а не
сдувом в лицо.
**Шпиндель.** После остановки он вращается по инерции: касание «сразу» — типовая травма.
**Свет и очки.** Мелкий резе виден при боковом свете и увеличении; лупа или очки с диоптриями — часть СИЗ.
**Очки и свет.** Мелкий резе виден при боковом свете и увеличении; очки с диоптриями или лупа — часть СИЗ, а
не признак возраста. Без них дефект замечают после полировки.
**Поломка фрезы.** Остановить станок, дождаться полной остановки шпинделя, убрать осколки пылесосом и только
потом менять инструмент. Осколок 0,5 мм на столе — это порез, а не «мелочь».
**Почему так.** В мелкой работе человек тянется ближе к зоне реза, чем при крупной обработке.
**Проверка.** Что у вас надето сейчас — и что будет, если фреза сломается?
## Модуль 13. Ошибки новичка на поворотной оси
Пять ошибок, которые повторяются из темы в тему.
**Неверное направление.** Ось крутится против программы: проверяют знак и инверсию, а не переставляют провода под
напряжением.
**Ошибка в шагах.** Введены шаги на миллиметр: угол уезжает в разы, а выглядит как потеря шагов.
**Ноль не выставлен.** Механическая горизонталь не совпадает с нулём программы: деталь «кривая» при правильной
модели.
**Забытые пределы.** Ось уходит в упор и теряет позицию; после этого нужен homing, а не «продолжить».
**Инструмент слишком крупный.** Фреза 3 мм там, где нужна 1 мм: зарез и скол на тонкой стенке.
**После смены инструмента.** Пересчитывают вылет и проверяют Z по базе: разница 0,1 мм на мелкой детали — уже
брак по глубине.
**Симметрия кольца.** Ошибка нуля даёт неравномерную толщину стенки: видно на весах и на просвете, а не на
экране.
**После сбоя.** Проверяют ноль поворотки, пределы, позицию инструмента и крепление детали. Продолжать
программу без этого — значит резать по неверным координатам.
**Почему так.** Все пять ошибок видны на первой детали, но проявляются как разные «болезни».
**Проверка.** Какая из пяти уже случалась у вас?
## Модуль 14. Документы, журнал и границы
Пятиосевой станок требует документов не меньше, чем трёхосевой.
**Что фиксировать.** Кинематику, нули, шаги на градус, пределы, версии программы и постпроцессора.
**Карта осей.** Одна страница: обозначение, направление, пределы, ноль. Копию хранят на станке и вне цеха — при
замене платы именно она позволяет вернуть настройки по числам.
**Журнал деталей.** Дата, материал, инструмент, углы, что получилось: через месяц видно, какой материал и какой
угол дают брак.
**Границы тома.** Здесь — основы и безопасность. Режимы и стратегии — том 2, точность и диагностика — том 3,
оснастка и подготовка производства — том 4.
**Что обновлять в карте.** После каждой замены узла или правки настроек: обозначение оси, пределы, ноль. Карта,
отставшая на месяц, хуже отсутствующей — на неё ссылаются как на истину.
**Границы серии.** Пять осей окупаются на деталях с поднутрением и обхватом. Если серия плоская, портал с
повороткой простаивает, а деньги уходят в оснастку.
**Папка и копия.** Карта осей, числа, журнал — на станке и вне цеха. Бумага читается без компьютера, файл —
без бумаги; вместе они переживают замену платы и смену наладчика.
**Почему так.** Пять осей — это больше настроек, которые забываются.
**Проверка.** Есть ли у вас карта осей с пределами и нулями?
## Практикум. Проверка пяти осей без детали
Задание: пройти путь от «станок включается» до «поворот считается правильно», не снимая стружку.
**Шаг 1. Карта осей.** Выпишите обозначения, направления и пределы. Сверьте с документацией станка: у JEWELER
ULTRA поворотные оси B и C, у других моделей обозначения могут отличаться.
**Шаг 2. Ноль поворотки.** Выставьте механическую горизонталь по индикатору, обнулите программу, вернитесь и
проверьте возврат. Расхождение больше 0,05° — искать причину до работы.
**Шаг 3. Шаги на градус.** Посчитайте импульсы на оборот, разделите на 360, введите. Проверьте поворотом на 90°
и 360°.
**Шаг 4. Пределы.** Задайте ограничители в градусах и убедитесь, что ось останавливается до упора.
**Шаг 5. Воздух.** Программа с поворотами — без детали и без инструмента: смотреть направление, рывки, отводы.
**Шаг 6. Запись.** Дата, углы, что проверяли, что осталось. Одна страница в папку станка.
**Шаг 7. Повтор через неделю.** Прогоните те же проверки и сравните: ушёл ли ноль, изменился ли люфт.
**Критерий готовности.** Есть карта осей, проверенный ноль, посчитанные шаги на градус, включённые пределы,
прогон в воздухе и запись.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Когда ювелирной задаче хватает трёх осей?**
Когда геометрия плоская или обрабатывается с переворотом: значки, шильды, гравировка по наружной поверхности.
**2. Что добавляет четвёртая ось?**
Поворот заготовки: рельеф по окружности кольца обрабатывается без переворота детали.
**3. Зачем нужна пятая ось?**
Чтобы наклонять инструмент к поверхности: поднутрения, обхваты, сложные формы, где фреза иначе не достаёт.
**4. Какой станок завода ближе всего к кольцам и восковкам?**
JEWELER ULTRA: поле 80 × 90 × 80 мм, шпиндель 800 Вт, точность ±0,005 мм, повторяемость ±0,002 мм.
**5. Чем отличается «Ювелир 5 ПРО»?**
Это более крупный ювелирный станок: поле 200 × 200 × 200 мм, шпиндель 3000 Вт, точность ±0,01 мм, чугунная
станина.
**6. Чем 3+2 отличается от непрерывной обработки?**
В 3+2 станок фиксирует наклон и работает как трёхосевой; при непрерывной все оси двигаются одновременно.
**7. Почему для поворотной оси считают шаги на градус?**
Ось измеряется в градусах: импульсы на оборот делят на 360. Шаги на миллиметр дают уход угла в разы.
**8. Что такое механический ноль поворотки?**
Физическое положение оси: горизонталь стола и центр вращения. Оно не совпадает автоматически с нулём программы.
**9. Как проверить люфт поворотной оси?**
Индикатором на оправке: подход с двух сторон на 0,05° и разница показаний.
**10. Почему мелкая фреза ломается даже на мягком материале?**
Из-за биения цанги, большого вылета и боковой нагрузки: 0,5 мм не прощает ни того, ни другого.
**11. Зачем нужны программные пределы по поворотной оси?**
Без них ось уходит в упор и теряет позицию; после этого нужен homing, а продолжение — движение по неверным
координатам.
**12. Почему карта осей важнее памяти?**
Обозначения и направления зависят от компоновки; при замене платы карта — единственный документ, который не
ошибается.
## Частые вопросы (Q&A)
**Можно ли делать ювелирку на крупном портале?**
Можно, если хватает точности. Но у завода для этого есть JEWELER ULTRA и «Ювелир 5 ПРО» — с микронной
точностью и малым полем.
**Нужен ли шпиндель 60 000 об/мин?**
Для мелкого инструмента и мягких материалов он даёт нужную скорость резания. Для металла важнее жёсткость и
СОЖ, а не максимум оборотов.
**Чем режут воск?**
Однозубой или двухзубой фрезой с полированной канавкой, на высоких оборотах и умеренной подаче.
**Почему поворотная ось «не туда» крутится?**
Неверный знак или инверсия в настройках, реже — другая кинематика в посте. Проверяют на холостом ходу.
**Сколько осей поддерживает Mach3?**
До шести: X, Y, Z, A, B, C. Но каждая ось требует своих настроек, пределов и проверки.
**Что делать, если деталь «улетела» при обработке?**
Остановиться, проверить крепление и режим. Причина почти всегда в базировании или боковой нагрузке.
## Глоссарий
**Кинематика** — схема расположения и вращения осей станка.
**A, B, C** — обозначения поворотных осей; зависят от компоновки.
**3+2** — обработка с фиксированным наклоном.
**Непрерывная обработка** — одновременное движение всех осей.
**Шаги на градус** — число импульсов на один градус поворота.
**Люфт** — мёртвый ход при смене направления.
**Биение** — отклонение вращающегося инструмента от оси.
**Постпроцессор** — модуль CAM под конкретную кинематику.
**Восковка** — модель из воска или литьевого пластика под литьё.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось крутится в обратную сторону | Неверный знак или инверсия | Проверить настройки и постпроцессор |
| Угол уезжает в разы | Шаги на миллиметр вместо градусов | Пересчитать: импульсы на оборот / 360 |
| Деталь «кривая» при верной модели | Ноль поворотки не выставлен | Выставить механическую горизонталь |
| Ось ушла в упор | Нет программных пределов | Задать лимиты в градусах, сделать homing |
| Фреза 0,5 мм ломается сразу | Биение цанги или большой вылет | Проверить индикатором, уменьшить вылет |
| Скол на тонкой стенке | Крупная фреза или большая подача | Уменьшить диаметр и подачу на зуб |
| Воск плавится, стружка мажется | Низкие обороты, тупая фреза | Поднять обороты, заменить фрезу |
| Деталь сдвинулась | Слабое крепление | Оправка, восковая посадка, прижим |
| Люфт на реверсе | Износ поворотки | Замер, компенсация или ремонт |
| После замены платы оси не двигаются | Несовпадение пинов или плагина | Сверка с картой осей и версией ПО |
## Мысли вслух: чего нет на форумах
1. «Настройка mach3 под ювелирные работы» почти всегда сводится к одному: уменьшить всё — подачу, вылет,
диаметр. Но главное там другое: биение цанги. Фреза 0,5 мм живёт минуты при биении 0,02 мм.
2. Пятая ось магически не улучшает деталь. Если задача решается переворотом, пять осей добавляют настройку,
CAM и риск, а не качество.
3. «Шаги на градус» — ошибка типовая: вводят шаги на миллиметр, и угол уезжает в разы. Проверка занимает один
поворот на 90°.
4. Механический ноль поворотки выставляют индикатором, а не «на глаз». Разница в 0,2° на радиусе 30 мм — это
смещение около 0,1 мм.
5. Крупная восковка ведёт себя иначе мелкой: тонкий элемент играет, и правильный режим даёт скол. Помогает
поддержка и порядок от свободного края.
6. Пыль от воска электризуется и липнет к направляющим; чистка щёткой занимает минуту, а замена направляющих —
день.
7. Фреза 3 мм на тонкой стенке — не «быстрее», а «дороже»: скол, зарез и переделка.
8. Пятиосевой CAM без симуляции — лотерея. Проверка на модели дешевле первой детали и оправки.
9. Программные пределы по поворотной оси ставят до первого пуска: без них ось уходит в упор.
10. Нагрев шпинделя после 10–15 минут — нормальный тест: если рука не терпит, ищите охлаждение.
11. Карта осей с пределами и нулями спасает при замене платы. Без неё настройка превращается в эксперимент.
12. Не начинайте с ювелирной детали. Квадрат, круг, поворот на 90° — три проверки, которые дешевле любой
испорченной заготовки.
13. Симметрию кольца проверяют не только индикатором, но и весом: разница в 0,05 г говорит о смещении оси
больше, чем осмотр.
14. Стружка, сдутая воздухом, возвращается на направляющие вместе с пылью. Щётка и пылесос чистят один раз.
15. Карту осей пишут один раз и правят после каждой замены. Через год именно она отличает настройку от
эксперимента.
16. Пятая ось не делает деталь ювелирной: точность даёт связка «мелкий инструмент — жёсткость — биение».
17. Любой новый постпроцессор проверяют на куске пластика, а не на воске и не на металле.
18. Мелкому станку нужен стол, а не ангар: JEWELER ULTRA с полем 80 × 90 мм занимает меньше места, чем верстак
с тисками.
19. И последнее: пять осей — это не про количество, а про доступ. Если доступ не нужен, лишняя ось только
добавляет способов ошибиться.
20. Про выбор станка: JEWELER ULTRA и «Ювелир 5 ПРО» — не «маленький и большой», а разные задачи: воск и мелкая
серия против металла и более крупной работы.
21. И про проверку: первый пуск без детали стоит ноль. Первый пуск с ювелирной заготовкой стоит заготовки.
## Открытая библиотека
В этом томе нет цитат из открытого корпуса: содержание — основы пятиосевой обработки по руководству завода. Для
фона подойдут свободные руководства по ЧПУ и материаловедению из публичных библиотек (PD/OA); числа и режимы
сверяйте с паспортом станка и инструмента.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике.
- [Библиотека завода](/book/) — руководства и справочники завода «Твайт».
## Смотрите также
- [Контроллеры и электроника ЧПУ: полный курс](/blog/kontrollery-i-elektronika-chpu-polnyy-kurs).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Акрил, ПВХ и композиты](/blog/akril-pvh-i-kompozity).
- [Фрезерные станки с ЧПУ по дереву: гид](/blog/3-osevoy-frezernyy-stanok-chpu-super-wood-router).
- [Электроника ЧПУ: шаговые двигатели, драйверы, питание](/blog/elektronika-chpu-shd-drajvery-pitanie).
- [Форум завода](/community/forum) — вопросы по пяти осям.
- Станки: [JEWELER ULTRA](/product/26/), [Ювелир 5 ПРО](/product/27/), [17Д](/product/17/), [РАКЕТА](/product/18/).
## Фото, схемы и инфографика завода

*Данные каталога: ±0,005 мм у JEWELER ULTRA и ±0,01 мм у «Ювелира 5 ПРО» — это и есть разница между мелкой
серией и более крупной работой.*
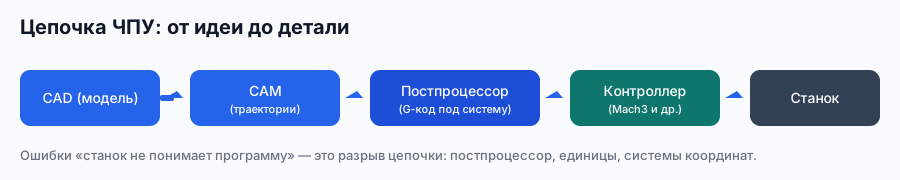
*Схема завода «Твайт»: пять осей — это пять каналов, а не одна кнопка.*
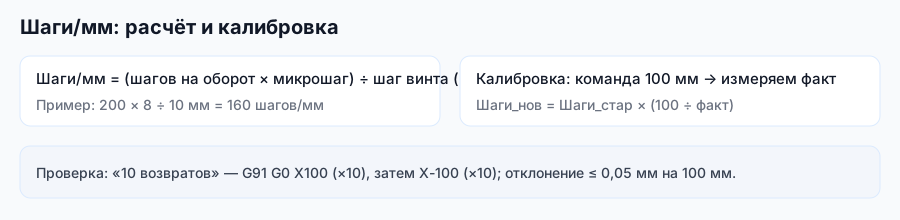
*Схема завода «Твайт»: для поворотной оси считают шаги на градус, но логика та же.*
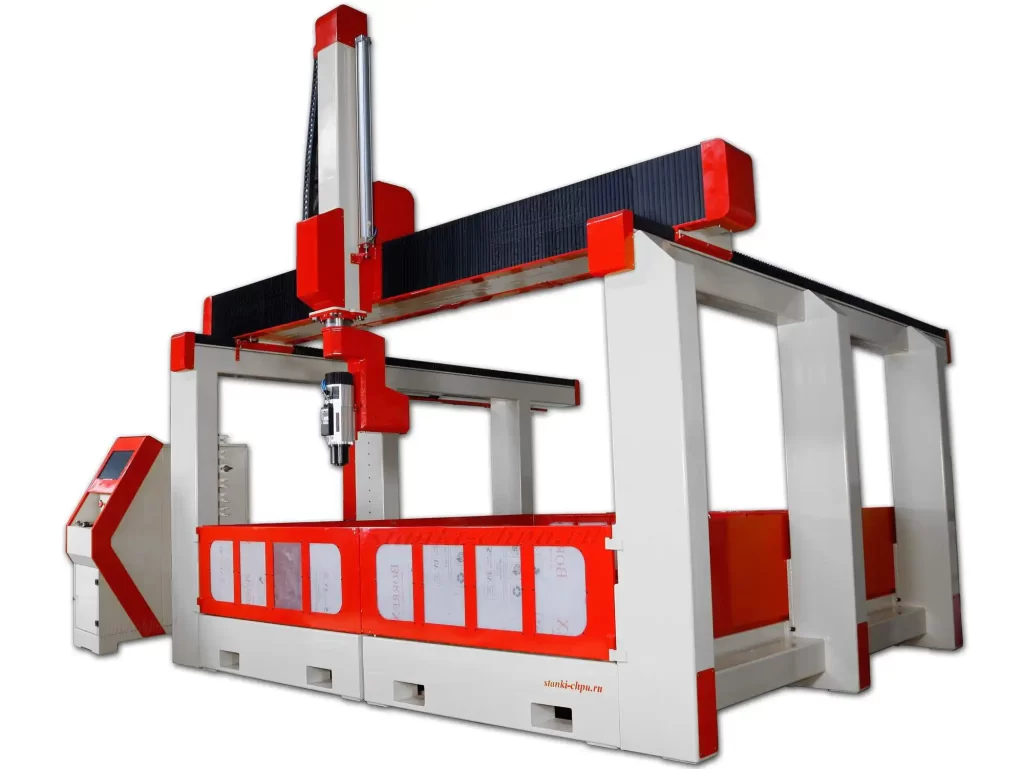
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
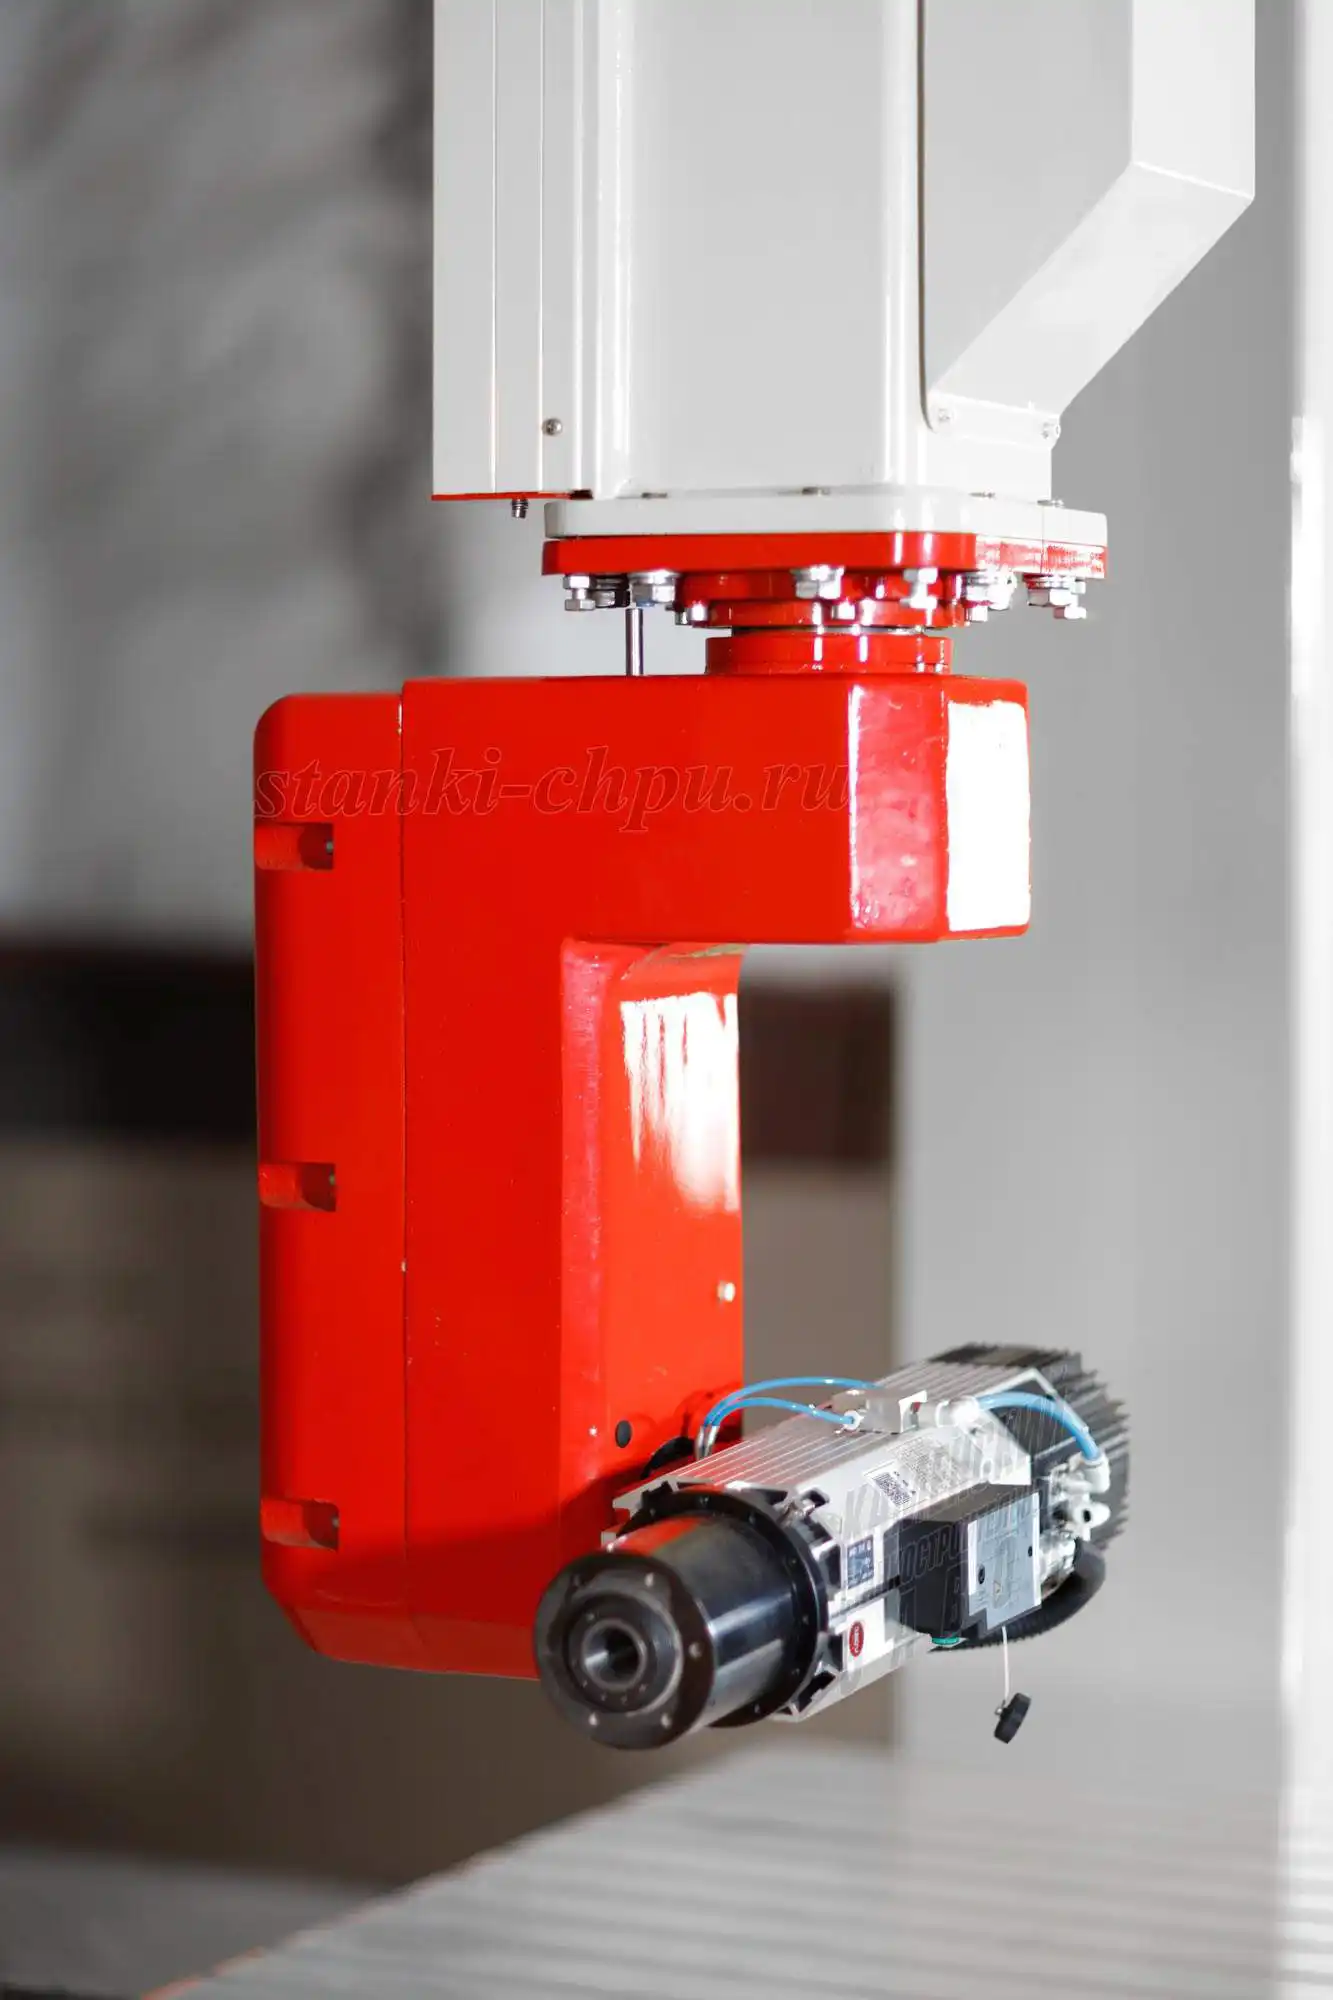
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
**Продолжение серии: том 2 — «Режимы и стратегии».** В нём — подача и обороты под воск, пластик и металл,
черновая и чистовая стратегии, ориентация инструмента и контроль кромки на мелких деталях.
---
**Первоисточник:** https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-1 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-1.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-1
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq