# Стойки: Fanuc — том 1: основы и безопасность
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 1 серии «Стойки: Fanuc»: устройство стойки, включение и выключение, аварийный останов и цепь
> безопасности, режимы, ручное управление, возврат в референт, системы координат, коррекции, первый пуск
> программы, лимиты и ограждения, аварии, ежедневные проверки.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/stoyki-fanuc-tom-1.ai.json`.
> Версия 1.0 от 2026-10-31. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Стойки: Fanuc — том 1: основы и безопасность“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Собираю доки по Fanuc»,
> «Вопрос по стойке Fanuc Oi MD», «Fanuc 0i MC», «Редактирование программы на Fanuc 0i-TD - смешные
> вопросы», «Связь Fanuc 18i-TB RS-232», «Сброс всех программ с FANUC 0i-TD», «Takisawa TS-350 с Fanuc 21
> после простоя пропали все параметры», «FANUC Oi-Mate MC, помогите мозги подстроить»).
> Факты — `GCODE_PROGRAMMING_GUIDE.md` (G-код, M-код), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (электроника,
> входы/выходы, помехи), `MACH3_COMPLETE_GUIDE.md` (ручной режим, первый пуск — как общая логика),
> `CNC_KNOWLEDGE_BASE.md` (обслуживание); данные о станках — карточки `/product/*.md`.
> **Важно:** стойка управляет движением и шпинделем; ошибка в режиме или коррекции ломает инструмент и
> заготовку. Первый пуск — покадрово, с рукой на Feed Hold и сниженной подачей. Работы внутри шкафа — при
> снятом питании. ТТХ станков — заявленные.
> **Границы тома.** Это основы и безопасность: железо стойки, включение, режимы, ручное управление, базы,
> первый пуск, аварии. Подробные коррекции и кадры — в курсе «Fanuc: базовый курс для оператора»; циклы
> сверления и резьбы — в отдельном томе; разбор кодов аварий — в томе «Типовые ошибки и аварии». Здесь — то,
> что нужно знать до первой программы.
Стойка — это не «экран с кнопками», а мозг станка: она читает программу, считает траекторию, управляет
приводами и следит за безопасностью. Оператор, который знает три режима и одну кнопку «пуск», рано или
поздно упрётся в предел. Оператор, который понимает, что происходит между кадром и движением, работает
быстрее и реже ломает.
Этот том — про основы и безопасность. Мы разберём, из чего состоит стойка, как её включают и выключают,
почему аварийный останов — это цепь, а не кнопка в меню, чем отличаются режимы, как вернуться в референт и
не сломать ось, как читать базы и коррекции на базовом уровне и что делать при первой аварии. Программирование
и циклы — в следующих томах.
## Чему научитесь
- Объяснять устройство стойки: блок управления, экран, MDI, маховик, приводы, I/O.
- Правильно включать и выключать станок, не теряя параметры и батареи.
- Понимать цепь аварийного останова и проверять её до работы.
- Различать режимы EDIT, MEM, MDI, JOG, HANDLE и не путать их.
- Возвращаться в референт и понимать, зачем это нужно.
- Читать абсолютные, относительные и машинные координаты.
- Настраивать базовые рабочие смещения G54–G59.
- Понимать длину и радиус инструмента на уровне «что проверить».
- Запускать первую программу безопасно: покадрово, с Feed Hold, без сюрпризов.
- Читать лимиты, ограждения и блокировки.
- Различать категории аварий и первые действия.
- Вести ежедневный чек-лист и передавать смену.
## Предпосылки и безопасность
Нужны: доступ к станку, паспорт стойки, журнал, знание осей и координат. Желательно понимать G-код на
уровне «G0, G1, G2, G3, M3, M5».
**Безопасность — до первого нажатия.**
- **Аварийный останов.** Найдите грибок до включения; проверьте, что он снимает питание приводов.
- **Ограждения.** Дверь с блокировкой не обходят «на время».
- **Одна рука на Feed Hold.** Первый пуск — с рукой на кнопке и сниженной подачей.
- **Не в шкафу.** Работы внутри — при снятом питании и с проверкой отсутствия напряжения.
- **Не тормозить шпиндель рукой.** Никогда.
- **Не менять параметры «на пробу».** Один неверный параметр — и ось уезжает за лимит.
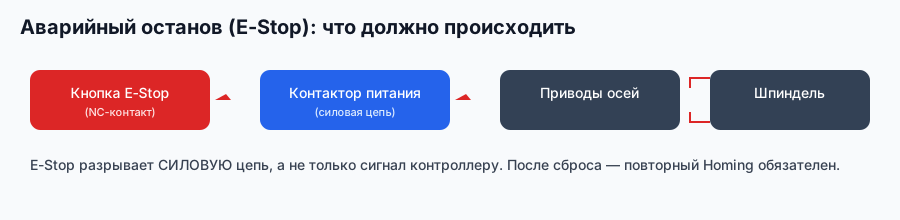
*Схема завода «Твайт»: грибок разрывает цепь, а не «просит программу остановиться».*
## Содержание
1. [Что такое Fanuc и зачем его знать](#m1)
2. [Железо стойки: блок, экран, MDI, маховик](#m2)
3. [Включение и выключение, батареи](#m3)
4. [Аварийный останов и цепь безопасности](#m4)
5. [Режимы: EDIT, MEM, MDI, JOG, HANDLE](#m5)
6. [Ручное управление и возврат в референт](#m6)
7. [Координаты: абсолютные, относительные, машинные](#m7)
8. [Рабочие смещения G54–G59](#m8)
9. [Коррекции инструмента: что проверить](#m9)
10. [Первый пуск программы](#m10)
11. [Лимиты, ограждения, блокировки](#m11)
12. [Аварии: категории и первые действия](#m12)
13. [Ежедневный чек-лист и передача смены](#m13)
14. [Аварийные сценарии и границы](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Собираю доки по Fanuc» — модули 1 и 2.
- «Вопрос по стойке Fanuc Oi MD» — модули 3 и 5.
- «Fanuc 0i MC» — модули 2 и 5.
- «Редактирование программы на Fanuc 0i-TD - смешные вопросы» — модуль 5.
- «Связь Fanuc 18i-TB RS-232» — модуль 3, в части обмена и батарей.
- «Сброс всех программ с FANUC 0i-TD» — модули 3 и 14.
- «Takisawa TS-350 с Fanuc 21 после простоя пропали все параметры» — модуль 3.
- «FANUC Oi-Mate MC, помогите мозги подстроить» — модули 5 и 12.
## Модуль 1. Что такое Fanuc и зачем его знать
Fanuc — семейство стоек, которое десятилетиями задаёт отраслевой стандарт.
- **Семейства** — 0i, 18i, 21i, 0i-Mate; отличаются возможностями и возрастом.
- **Архитектура** — блок управления, приводы, I/O, панель оператора.
- **Язык** — G-код и M-код, общий для большинства фрезерных и токарных задач.
- **Стандарт** — навык переносится между станками и заводами.
- **Варианты** — фрезерные (M), токарные (T), шлифовальные и другие.
Знание Fanuc полезно не потому, что «так принято», а потому, что логика режимов, баз и коррекций повторяется
на большинстве промышленных стоек. Освоив её, вы быстрее понимаете другие системы.
Семейства различаются не только возрастом: 0i — массовая серия, 18i/21i — производительнее, 0i-Mate —
упрощённая. Для оператора важны режимы, экраны и поддержка функций, а не название. Один и тот же G-код
на разных стойках может требовать разного формата, поэтому «как на моей» — не универсальный ответ.

**Почему так.** Стойка — переводчик между программой и приводами; понимание архитектуры сокращает поиск
ошибок.
**Зачем семейство.** От него зависят экраны, расположение коррекций, поддержка USB/PCMCIA и формат
программ. Один и тот же оператор на 0i и 18i работает по-разному, хотя G-код общий. Запись модели в
паспорт экономит время при каждом обращении к сервису.
**Проверка.** Назовите модель своей стойки и её семейство. Если не знаете — посмотрите шильдик.
## Модуль 2. Железо стойки: блок, экран, MDI, маховик
Стойка состоит из нескольких частей, и каждая имеет свою роль.
- **Блок управления** — процессор, память, интерфейсы.
- **Экран** — координаты, режимы, сообщения.
- **MDI-панель** — ввод кадров и команд.
- **Маховик** — ручное перемещение с шагом.
- **Приводы** — серво оси и шпиндель.
- **I/O** — концевики, кнопки, реле, ограждения.
Кабель между стойкой и приводами — экранированный; сигнальные линии отдельно от силовых. Пыль и влага в
шкафу — типовая причина «плавающих» отказов.
Экран и MDI — интерфейс, решение принимает блок управления. Если изображение есть, а оси стоят, смотрят
режим, аварию и разрешение приводов. Если экран «завис» — питание и связь, а не замена платы. Порядок
«питание → связь → режим → механика» экономит время.
**Почему так.** Большинство «ошибок стойки» — это связь, питание или I/O, а не «мозги».
**Что где искать.** Блок управления — обычно в шкафу за экраном; приводы — отдельные модули с
индикаторами; I/O — платы с клеммами; маховик — на панели или выносной. На шильдике — модель стойки и
серийник. Эти данные нужны при любом обращении в сервис, поэтому их переписывают в паспорт станка.
**Роли частей.** Блок управления считает; экран показывает; MDI вводит; маховик двигает вручную; приводы
исполняют; I/O связывает с концевиками и дверью. Если «ось не едет», проверяют цепочку: команда → режим →
разрешение → привод → механика. Ошибка на любом шаге выглядит одинаково — «станок стоит».

*Схема завода «Твайт»: стойка связывает программу, приводы и механику.*
**Проверка.** Найдите на своём станке блок, маховик, шкаф приводов. Подпишите, где что.
## Модуль 3. Включение и выключение, батареи
Порядок включения и выключения — часть безопасности.
- **Включение** — питание шкафа, затем стойка, затем приводы; дождаться готовности.
- **Выключение** — остановить программу, выйти в безопасное положение, затем питание.
- **Батареи** — абсолютные энкодеры держат позицию от батареи; садится — теряется референт.
- **Параметры** — хранятся в памяти; перед работами — резервная копия.
- **Обмен** — RS-232, PCMCIA, USB — по возможностям конкретной стойки.
Если после простоя «пропали параметры» или референт, первым делом проверяют батарею и питание, а не «сброс
всех программ».
Батарея абсолютного энкодера — расходник; её меняют по регламенту, а не «когда сядет». При потере позиции
возврат делают по процедуре, параметры восстанавливают из копии. Перед работами с памятью копию делают на
внешний носитель.
**Почему так.** Память и позиция зависят от питания; потеря стоит часов настройки.
**Резервная копия.** Параметры, программы, коррекции и смещения сохраняют на внешний носитель до любых
работ с памятью. Копию подписывают датой и моделью стойки. Если после сбоя «пропало всё», восстановление
начинают с копии, а не с ручного ввода. Батарею меняют по регламенту, при включённом питании, если так
предписано инструкцией.
**Проверка.** Знаете, где батарея и когда менялась? Если нет — это первая задача.
## Модуль 4. Аварийный останов и цепь безопасности
Аварийный останов — цепь, а не кнопка в меню.
- **Грибок** — разрывает цепь питания приводов.
- **Дверь** — блокировка останавливает шпиндель и подачу.
- **Feed Hold** — пауза подачи, не останов.
- **Reset** — сброс программы, не останов приводов.
- **Проверка** — до работы: нажать грибок, убедиться, что движение невозможно.
После срабатывания — устранить причину, затем сбросить и проверить оси. Не «зажать грибок изолентой».
Цепь останова проверяют перед сменой: нажать грибок и убедиться, что приводы обесточены. После сброса —
проверить, что оси не поехали сами. Если грибок не останавливает, станок не эксплуатируют, даже если
программа «работает».
**Почему так.** Разные кнопки останавливают разное; путаница стоит травмы.
**Проверка цепи по шагам.** 1) Убедиться, что зона свободна. 2) Нажать грибок. 3) Попробовать JOG —
движения быть не должно. 4) Проверить, что шпиндель обесточен. 5) Сбросить грибок. 6) Вернуть оси в
безопасное положение. 7) Записать результат. Если на шаге 3 ось двигается — станок не эксплуатируют.
**Цепь, а не кнопка.** В цепь входят грибок, дверные выключатели, реле и иногда гидравлика. Если одно
звено залипло, грибок «не работает». Поэтому проверяют не только нажатие, но и дверь, и аварийные
концевики. Ремонт цепи — электрик; оператор только проверяет и не эксплуатирует неисправный станок.
**Проверка.** Проверьте цепь останова сегодня. Движение есть — останавливайтесь и ремонтируйте.
## Модуль 5. Режимы: EDIT, MEM, MDI, JOG, HANDLE
Режим определяет, что стойка делает с командой.
- **EDIT** — редактирование программы.
- **MEM (AUTO)** — выполнение программы из памяти.
- **MDI** — выполнение одного кадра.
- **JOG** — перемещение кнопками.
- **HANDLE** — перемещение маховиком.
- **REF/RETURN** — возврат в референт (у разных стоек — отдельно).
Ошибка режима — классика: набрали кадр в MDI, а станок в MEM; или крутят маховик, думая, что это JOG.
Режим виден на экране, но смотрят на него не всегда. Привычка: перед «пуск» назвать режим вслух. В EDIT
программа не выполняется, в MDI — только один кадр, в MEM — из памяти. Это не формальность, а защита от
случайного старта.
**Почему так.** Команда исполняется только в своём режиме; это защита от случайного пуска.
**Типовые путаницы.** Набрали кадр в MDI, но остались в EDIT — «ничего не происходит». Включили MEM,
но дверь открыта — «программа не стартует». Крутят маховик в JOG — «не реагирует». Почти всегда это не
поломка, а режим или блокировка. Проверка занимает секунды и экономит вызов сервиса.
**Режим и дверь.** Даже в MEM программа не стартует при открытой двери. Даже в MDI кадр не выполнится,
если активен EDIT. Даже в JOG ось не поедет за Soft Limit. Поэтому «не работает» почти всегда имеет
конкретную причину, а не «глюк».
**Проверка.** Проговорите, в каком режиме вы сейчас и что он разрешает.
## Модуль 6. Ручное управление и возврат в референт
Ручной режим — база для наладки.
- **JOG** — оси кнопками, подача ограничена.
- **HANDLE** — маховик, шаг ×1, ×10, ×100.
- **Быстрый ход** — только на безопасном расстоянии.
- **Референт** — `G28` или отдельный режим; оси идут в ноль станка.
- **Порядок** — сначала Z вверх, потом X/Y.
Возврат в референт делают после включения и после потери позиции. Перед ним убирают инструмент от заготовки.
Порядок возврата зависит от стойки: режим, кнопка или G28. Общее правило — убрать инструмент от заготовки,
потом возвращать оси. Если ось идёт в референт «через деталь», это не стойка, а наладка.
**Почему так.** Референт задаёт машинные координаты; без него базы и лимиты «плывут».
**Возврат по шагам.** 1) Убрать инструмент от заготовки. 2) Выбрать режим возврата (или G28). 3) Оси —
по одной, на низкой подаче. 4) Дождаться индикации референта. 5) Проверить машинные координаты. 6) Только
после этого — база и программа. Если ось «не видит» референт, проверяют концевик и батарею.
**Проверка.** Знаете порядок возврата для своей стойки? Если нет — читайте паспорт.
## Модуль 7. Координаты: абсолютные, относительные, машинные
Три системы координат — три разных вопроса.
- **Абсолютные** — положение в рабочей системе (G54 и др.).
- **Относительные** — смещение от текущей точки.
- **Машинные** — от нуля станка, для лимитов и референта.
- **Переключение** — на экране и в программе (G90/G91).
- **Проверка** — перед пуском смотреть, в какой системе вы работаете.
Путаница «абсолютные/относительные» — типовая причина сдвига на всю деталь.
На экране несколько окон: машинные, абсолютные, относительные. Перед пуском смотрят, какое активно и
какая база выбрана. Если «всё сдвинулось на 100 мм», скорее всего вы смотрите относительные, а программа
идёт в абсолютных.
**Почему так.** Одна и та же цифра означает разное в разных системах.
**Пример.** Инструмент стоит в X100. В абсолютных это координата от нуля детали; в относительных —
«сколько прошли от точки обнуления»; в машинных — от нуля станка. Если обнулить относительные на этой
точке, они покажут 0, а абсолютные останутся 100. Программа идёт в абсолютных, поэтому «обнулил и всё
сдвинулось» — это не сбой, а разные системы.
**Проверка.** Назовите, в какой системе вы сейчас, и чему равен ноль.
## Модуль 8. Рабочие смещения G54–G59
Базы привязывают программу к заготовке.
- **G54–G59** — рабочие смещения; выбирают активное.
- **Привязка** — касание, щуп, датчик; запись в таблицу.
- **Проверка** — пробный проход над деталью.
- **Сброс** — не «обнулять всё», а менять нужную базу.
- **Документ** — запись, какая база и какой ноль.
Подробные кадры и коррекции — в курсе «Fanuc: базовый курс для оператора»; здесь — понять, что проверить.
Привязку делают касанием или щупом, записывают в таблицу и проверяют пробным проходом. Если база «уехала»
после смены, сравнивают запись и экран. Не «обнуляют всё», а правят нужную базу: сброс всех смещений —
отдельная операция с последствиями.
**Почему так.** База — это «где деталь»; ошибка базы сдвигает всю программу.
**Привязка базы по шагам.** 1) Выбрать активную G54–G59. 2) Коснуться заготовки инструментом или щупом.
3) Записать координату в таблицу. 4) Поднять инструмент. 5) Проверить пробным проходом над деталью.
6) Сверить с журналом. Если база «не та», не обнулять все смещения, а править нужную строку.
**Таблица баз.** G54 — основная, G55–G59 — дополнительные. В таблице хранят смещения по X/Y/Z; активная
подсвечена. Перед сменой детали проверяют, какая база выбрана и совпадает ли она с записью. Если программ
несколько, у каждой может быть своя база — это фиксируют в журнале, иначе смена «сдвигает» деталь.
**Смена детали.** Поставили новую заготовку — проверьте базу и, если нужно, перепривяжите. Не меняйте
G54 «на глаз»: записывайте новое значение и причину. Если деталей несколько, у каждой может быть своя
база; перепутанная база — самый частый «сдвиг на всю деталь».
**Проверка.** Сверьте активную базу с записью в журнале.
## Модуль 9. Коррекции инструмента: что проверить
Коррекция — это «чем и насколько» режет инструмент.
- **Длина** — компенсирует вылет инструмента.
- **Радиус** — компенсирует диаметр (G41/G42).
- **Износ** — поправка на износ, отдельно от геометрии.
- **Номер** — коррекция должна совпадать с инструментом.
- **Проверка** — пробный проход и замер.
Ошибка номера коррекции — типовая причина «станок режет не там».
Проверяют три вещи: номер инструмента в программе, номер коррекции и фактическую фрезу в шпинделе. Если
они не совпали, стойка применит чужую длину. Перед первым резом — пробный проход и замер, а не «должно
совпасть».
**Почему так.** Стойка не знает, какой инструмент вы поставили; ей сказали номер.
**Пример ошибки.** В программе T3, а коррекция вызвана H4. Стойка применит длину четвёртого инструмента;
фреза либо не дойдёт до детали, либо врежется. Проверка занимает минуту: номер на экране, номер в кадре,
фактический инструмент в шпинделе. Три совпали — можно резать.
**Проверка.** Сверьте номер коррекции с номером инструмента в программе.
## Модуль 10. Первый пуск программы
Первый пуск — отдельный навык.
- **Покадрово** — Single Block.
- **Подача вниз** — Feed Override 10–25%.
- **Быстрый ход** — снизить или отключить.
- **Рука на Feed Hold** — всегда.
- **Первая точка** — проверить над заготовкой.
- **Стоп** — при любом сомнении.
После первого кадра смотрят координаты и направление, а не «пусть едет».
Single Block, сниженная подача, отключённый быстрый ход — три настройки, которые превращают пуск в
проверку. После каждого кадра смотрят координаты и направление. Если что-то не так — Feed Hold, а не
«доедет и посмотрим».
**Почему так.** Ошибка в первом кадре дешевле, чем в середине программы.
**Сценарий первого пуска.** 1) Проверить режим MEM. 2) Включить Single Block. 3) Снизить подачу до 10–25%.
4) Отключить быстрый ход или снизить. 5) Рука на Feed Hold. 6) Пуск. 7) После каждого кадра — координаты
и направление. 8) При сомнении — стоп и разбор кадра. Только после первого реза — обычная подача.
**Что смотреть в кадре.** Номер кадра, координаты, подачу, обороты, коррекцию. Если в кадре G0 на
большое расстояние — проверить, не заденет ли заготовку. Если F слишком велика — снизить override. Если
вызван не тот H/D — стоп. Первый кадр читают глазами, а не «по движению».
**Проверка.** Прогоните новую программу покадрово до первого реза.
## Модуль 11. Лимиты, ограждения, блокировки
Лимиты защищают станок, ограждения — человека.
- **Soft limits** — программные границы по осям.
- **Hard limits** — концевики.
- **Дверь** — блокировка шпинделя и подачи.
- **Стружкозащита** — не снимать «на минуту».
- **Обход** — только по процедуре, а не «перемычкой».
Снятая блокировка двери — самая частая «модернизация», которая заканчивается травмой.
Soft limits задают программные границы, hard limits — концевики. Дверь с блокировкой останавливает
шпиндель и подачу. Любая «временная» перемычка — постоянный риск. Проверка: открыть дверь и убедиться,
что вращение прекратилось.
**Почему так.** Защита работает до первого случая; потом уже поздно.
**Тест лимитов.** 1) Убедиться, что зона свободна. 2) В JOG подойти к Soft Limit на низкой подаче.
3) Убедиться, что ось останавливается и выдаёт сообщение. 4) Не «продавливать» концевик. 5) Записать
результат. Если лимит не срабатывает — станок не эксплуатируют: это защита, а не «неудобство».
**Блокировки.** Дверь, ограждение, давление воздуха, уровень масла — всё это может запрещать пуск.
Стойка покажет сообщение, но не всегда объяснит. Порядок: прочитать сообщение, проверить дверь, давление,
аварийный останов. Не «перемыкать» блокировку: это не ремонт, а снятие защиты.
**Проверка.** Проверьте, что дверь останавливает шпиндель. Не останавливает — не работайте.
## Модуль 12. Аварии: категории и первые действия
Авария — это сообщение плюс состояние станка.
- **OT** — переезд по оси; сначала ручной вывод, потом сброс.
- **SV** — servo, привод; не «дёргать» повторно.
- **SP** — шпиндель; проверить нагрузку и охлаждение.
- **PS** — программа/формат; читать кадр.
- **EX** — внешние устройства, I/O.
- **Первое** — остановиться, записать код, не сбрасывать всё подряд.
Точные коды и разбор — в томе «Типовые ошибки и аварии». Здесь — не усугубить.
Код записывают вместе с условиями: кадр, режим, что делали. OT лечат ручным выводом, SV — диагностикой
привода, PS — чтением кадра. «Reset всё» стирает следы и не устраняет причину.
**Почему так.** Сброс без понимания часто повторяет аварию с большим ущербом.
**Порядок при аварии.** 1) Остановиться, не сбрасывать. 2) Записать код и кадр. 3) Оценить, есть ли
угроза человеку или возгорание. 4) Вывести оси в безопасную зону, если это разрешено. 5) Проверить
причину по коду. 6) Сбросить и проверить. 7) Записать в журнал. Если код повторяется — не «дожимать»,
а звать сервис.
**Примеры.** OT — ось ушла за лимит: вывести вручную, сбросить, проверить базу. PS — ошибка формата:
читать кадр, искать лишний символ. SV — привод: не дёргать repeatedly, смотреть нагрузку. SP — шпиндель:
проверить дверь, команду, частотник. Код без условий — только половина информации.
**Первое действие.** Не сбрасывать. Записать код, кадр, режим и то, что делали перед аварией. Проверить,
нет ли угрозы человеку, дыма или запаха. Если ось за лимитом — вывести вручную, если это разрешено. Если
код повторяется после сброса — остановиться и звать сервис. Один и тот же код дважды — это не случайность,
а причина, которую надо найти до следующего пуска, а не после третьего. Записывайте коды. И так каждый день. Проверка через неделю.
**Проверка.** Запишите код и условия появления. Это половина диагноза.
## Модуль 13. Ежедневный чек-лист и передача смены
Смена начинается с проверки, а не с программы.
- **Питание** — индикаторы, готовность.
- **Останов** — грибок и дверь.
- **Давление/охлаждение** — по паспорту.
- **Базы** — активная и запись.
- **Инструмент** — номер и коррекция.
- **Журнал** — что было, что оставили.
Передача смены — три строки: что делали, что сломано, что проверить.
Чек-лист смены: останов, дверь, питание, давление/охлаждение, база, инструмент, журнал. Три «нет» —
станок не запускают. Передача смены — три строки: что делали, что сломано, что проверить.
**Почему так.** Половина «внезапных» проблем — незамеченные мелочи с прошлой смены.
**Передача смены.** Три строки: что делали (деталь, программа, база), что сломано/изменено (инструмент,
коррекция, шум), что проверить следующему (база, охлаждение, авария). Подпись и время. Этого достаточно,
чтобы следующая смена не начинала с нуля и не повторяла ошибку.
**Форма чек-листа.** Питание — да/нет. Останов — да/нет. Дверь — да/нет. Давление/охлаждение — да/нет.
База — номер. Инструмент — номер. Журнал — подпись. Семь строк, заполняются за три минуты. Если «нет»
больше двух — станок не запускают, а зовут мастера.
**Проверка.** Заполните чек-лист до пуска. Три «нет» — не начинайте смену, пока не устранены, и запишите результат в журнал с подписью.
## Модуль 14. Аварийные сценарии и границы
Сценарии лучше проиграть до аварии.
- **Столкновение** — стоп, осмотр, не запускать «на пробу».
- **Потеря референта** — возврат по процедуре, проверка батареи.
- **Сбой программы** — останов, чтение кадра, не «сброс всего».
- **Дым/запах** — питание, огнетушитель, эвакуация.
- **Человек в зоне** — грибок, не «кнопка стоп».
Граница саморемонта: параметры, приводы, вскрытие шкафа — сервис.
Столкновение: стоп, осмотр, проверка биения и геометрии, запись. Потеря референта: возврат по процедуре,
проверка батареи. Дым: питание, огнетушитель, эвакуация. Человек в зоне: грибок, а не «кнопка стоп».
Граница саморемонта: параметры, приводы, шкаф — сервис.
**Почему так.** В аварии решает не знание всех кодов, а порядок действий.
**Сценарии.** Столкновение: стоп, фото, проверка биения и геометрии. Потеря референта: возврат по
процедуре, батарея. Сбой программы: стоп, чтение кадра, не «сброс всего». Дым: питание, огнетушитель,
эвакуация. Человек в зоне: грибок. Каждый сценарий проговаривают на смене, а не изучают в момент аварии.
**После столкновения.** 1) Стоп. 2) Фото зоны. 3) Осмотр инструмента и детали. 4) Проверка биения
шпинделя и геометрии. 5) Проверка референта. 6) Запись в журнал. 7) Только потом — новая фреза. Если
биение выросло или появился щелчок, станок не запускают до диагностики.
**Аварийная сумка.** Фонарь, перчатки, очки, салфетки, маркер, бумажный журнал, телефон сервиса. Мелочь,
но в момент аварии искать это некогда. Сумка висит у станка и проверяется раз в месяц.
**Проверка.** Знаете, где грибок и огнетушитель? Если нет — начните с этого.
## Практикум. Первый пуск по чек-листу
Задача: включить станок, проверить безопасность, вернуться в референт и выполнить первый кадр без аварии.
**Шаг 1. Осмотр.** Ограждения на месте, дверь закрыта, зона свободна. Критерий: три «да».
**Шаг 2. Останов.** Нажать грибок, убедиться, что приводы обесточены; сбросить. Критерий: движение
невозможно.
**Шаг 3. Включение.** Питание шкафа, стойка, готовность. Критерий: нет аварий на экране.
**Шаг 4. Референт.** Убрать инструмент от заготовки, вернуть оси по порядку Z → X/Y. Критерий: машинные
координаты стабильны.
**Шаг 5. База.** Проверить активную G54–G59 и запись. Критерий: база совпадает с журналом.
**Шаг 6. Инструмент.** Сверить номер коррекции и фактический инструмент. Критерий: совпало.
**Шаг 7. Первый кадр.** MDI или MEM, Single Block, подача 10–25%, рука на Feed Hold. Критерий: движение
в ожидаемом направлении.
**Шаг 8. Журнал.** Записать дату, базу, инструмент, замечания. Критерий: запись понятна смене.
**Критерий готовности.** Восемь шагов, каждый с проверкой. Без этого первый рез не начинают.
**Почему так.** Практикум повторяет реальный пуск: безопасность → позиция → база → инструмент → кадр.
**Проверка.** Восемь пунктов, три «нет» — стоп.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Чем аварийный останов отличается от Feed Hold?**
Грибок снимает питание приводов; Feed Hold только останавливает подачу, шпиндель может вращаться.
**2. Зачем нужен возврат в референт?**
Он задаёт машинные координаты; без него базы, лимиты и коррекции теряют опору.
**3. Что означает режим MDI?**
Выполнение одного кадра, введённого вручную; программа из памяти не запускается.
**4. Почему программа не идёт в режиме EDIT?**
EDIT только редактирует; для выполнения нужен MEM/AUTO.
**5. Чем абсолютные координаты отличаются от относительных?**
Абсолютные — от нуля рабочей системы, относительные — от текущей точки.
**6. Что такое G54?**
Рабочее смещение (база), привязывающее программу к заготовке.
**7. Почему ошибка номера коррекции опасна?**
Стойка применит длину/радиус другого инструмента; деталь или станок пострадают.
**8. Зачем первый пуск покадрово?**
Проверить направление и координаты до того, как ошибка станет столкновением.
**9. Что делать при аварии OT?**
Остановиться, вывести ось вручную в безопасную зону, затем сбросить; не гнать повторно.
**10. Почему нельзя обходить блокировку двери?**
Она останавливает шпиндель и подачу; обход — прямая угроза человеку.
**11. Что проверить перед сменой?**
Останов, дверь, питание, базы, инструмент, журнал.
**12. Где граница саморемонта?**
Параметры, приводы, вскрытие шкафа — сервис; режимы, базы, коррекции, чистота — оператор.
## Частые вопросы (Q&A)
**Можно ли работать без возврата в референт?**
Только если позиция абсолютная и подтверждена; после простоя и потери — обязательно.
**Почему после включения «пропали координаты»?**
Села батарея абсолютного энкодера или сбилась позиция; нужен возврат и проверка батареи.
**Что делать, если стойка не включается?**
Проверить питание, предохранители, аварийный останов; дальше — электрик.
**Можно ли менять параметры самому?**
Нет, если не понимаете последствий; параметры — зона сервиса.
**Почему программа «не видит» G54?**
Не та активная база или ошибка в кадре; проверить экран и запись.
**Как безопасно проверить новую программу?**
Single Block, сниженная подача, быстрый ход отключён, рука на Feed Hold.
**Что делать при столкновении?**
Стоп, осмотр, проверка биения и геометрии, запись; не запускать «на пробу».
## Глоссарий
- **Стойка** — устройство управления станком.
- **MDI** — ручной ввод кадра.
- **MEM/AUTO** — выполнение программы из памяти.
- **JOG** — перемещение кнопками.
- **HANDLE** — перемещение маховиком.
- **Референт** — нуль станка.
- **G54–G59** — рабочие смещения.
- **Коррекция** — поправка длины/радиуса.
- **Soft limit** — программный предел.
- **Hard limit** — концевик.
- **Feed Hold** — пауза подачи.
- **OT/SV/SP/PS** — категории аварий.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось не едет | Режим, лимит, авария | Проверить режим и сообщение |
| Программа не стартует | EDIT, дверь, ошибка | Переключить режим, закрыть дверь |
| Координаты «пропали» | Батарея, референт | Вернуть, проверить батарею |
| Деталь смещена | База, коррекция | Сверить G54 и номер |
| Столкновение | Первый кадр, быстрый ход | Покадрово, снизить подачу |
| Шпиндель не крутится | Дверь, команда, ЧП | Проверить блокировку и M3 |
| Авария OT | Переезд | Вывести вручную, сброс |
| Авария SV | Привод | Не дёргать, сервис |
| Программа «не видит» базу | Активная G | Проверить экран |
| Сбой после простоя | Питание, батарея | Проверить, восстановить |
## Мысли вслух: чего нет на форумах
На форумах ищут «код аварии», а начинать надо с «что я нажал и в каком режиме».
Первое: **режим — это защита**. Половина «станок не работает» — не тот режим, а не поломка.
Второе: **грибок и Feed Hold — разные вещи**. Один снимает питание, второй только подачу. Путаница стоит
травмы.
Третье: **референт теряют из-за батареи**. После простоя «пропали координаты» — проверяют батарею, а не
«сбрасывают всё».
Четвёртое: **база — это не «ноль на глаз»**. Касание, запись, пробный проход. Ошибка базы сдвигает всю
деталь.
Пятое: **номер коррекции важнее скорости**. Стойка не знает, какой инструмент вы поставили.
Шестое: **сервисный случай**. Оператор «сбросил все программы» после аварии — вместе с параметрами. Восстановление
заняло два дня. Перед сбросом — резервная копия.
Седьмое: **первый пуск — покадрово**. Одна ошибка в первом кадре дешевле, чем в середине.
Восьмое: **дверь не обходят**. Блокировка — не «помеха», а защита.
Девятое: **журнал смены**. Три строки экономят час разбора.
Десятое: **не крутите параметры**. Это зона сервиса, а не «настройка настроения».
Одиннадцатое: **сервисный случай**. После аварии оператор нажал «сброс всех программ» — вместе с
параметрами. Восстановление заняло два дня и стоило простоя. Перед сбросом — копия и запись кода.
Двенадцатое: **референт теряют из-за батареи**. После простоя «пропали координаты»: батарея абсолютного
энкодера села. Замена батареи и возврат по процедуре — час; «сброс всего» — день.
Тринадцатое: **первый кадр — самый дорогой**. Ошибка в первом кадре стоит фрезы; в середине — детали и
шпинделя. Покадровый пуск — не трусость, а расчёт.
Четырнадцатое: **журнал смены**. Три строки — что делали, что сломано, что проверить. Через неделю по ним
видно, откуда растёт проблема, и не нужно восстанавливать историю по памяти.
Пятнадцатое: **граница — это профессия**. Параметры, приводы и шкаф — сервис. Режимы, базы, коррекции и
чистота — оператор. Чем раньше это разделить, тем меньше простоев.
Шестнадцатое: **проверяйте через неделю**. Если «станок странно себя ведёт» повторяется, значит, причина
не разовая. Записывайте время и режим — по ним найдётся закономерность.
Семнадцатое: **не работайте на «авось»**. Сомнение в базе, коррекции или лимите — это стоп, а не «один
рез». Один рез может стоить шпинделя.
Восемнадцатое: **учите смену**. Оператор, который знает режимы и останов, не зовёт сервис из-за открытой
двери. Это экономит больше, чем любая автоматизация. И безопаснее — тоже.
Девятнадцатое: **одна причина — одно действие**. Если после сброса базы деталь встала на место, не меняйте
ещё и коррекцию. Вы не узнаете, что помогло. Одно изменение — одна проверка — одна запись. Это правило экономит нервы. Всегда и без исключений.
Так работает не только стойка, но и вся мастерская.
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и паспортов завода.
Фон для терминологии — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «современные стойки ЧПУ» в открытом корпусе не раскрыта настолько,
чтобы цитата была точной.
## Смотрите также
- [Fanuc: базовый курс для оператора — панель, кадры, коррекции](/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii).
- [Fanuc: циклы сверления и резьбы](/blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby).
- [Fanuc: типовые ошибки и аварии, разбор кодов](/blog/fanuc-tipovye-oshibki-i-avarii-razbor-kodov).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs).
- [Симуляторы ЧПУ: проверка УП без станка](/blog/simulyatory-chpu-proverka-up-bez-stanka).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по стойкам.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/).
## Фото и схемы завода
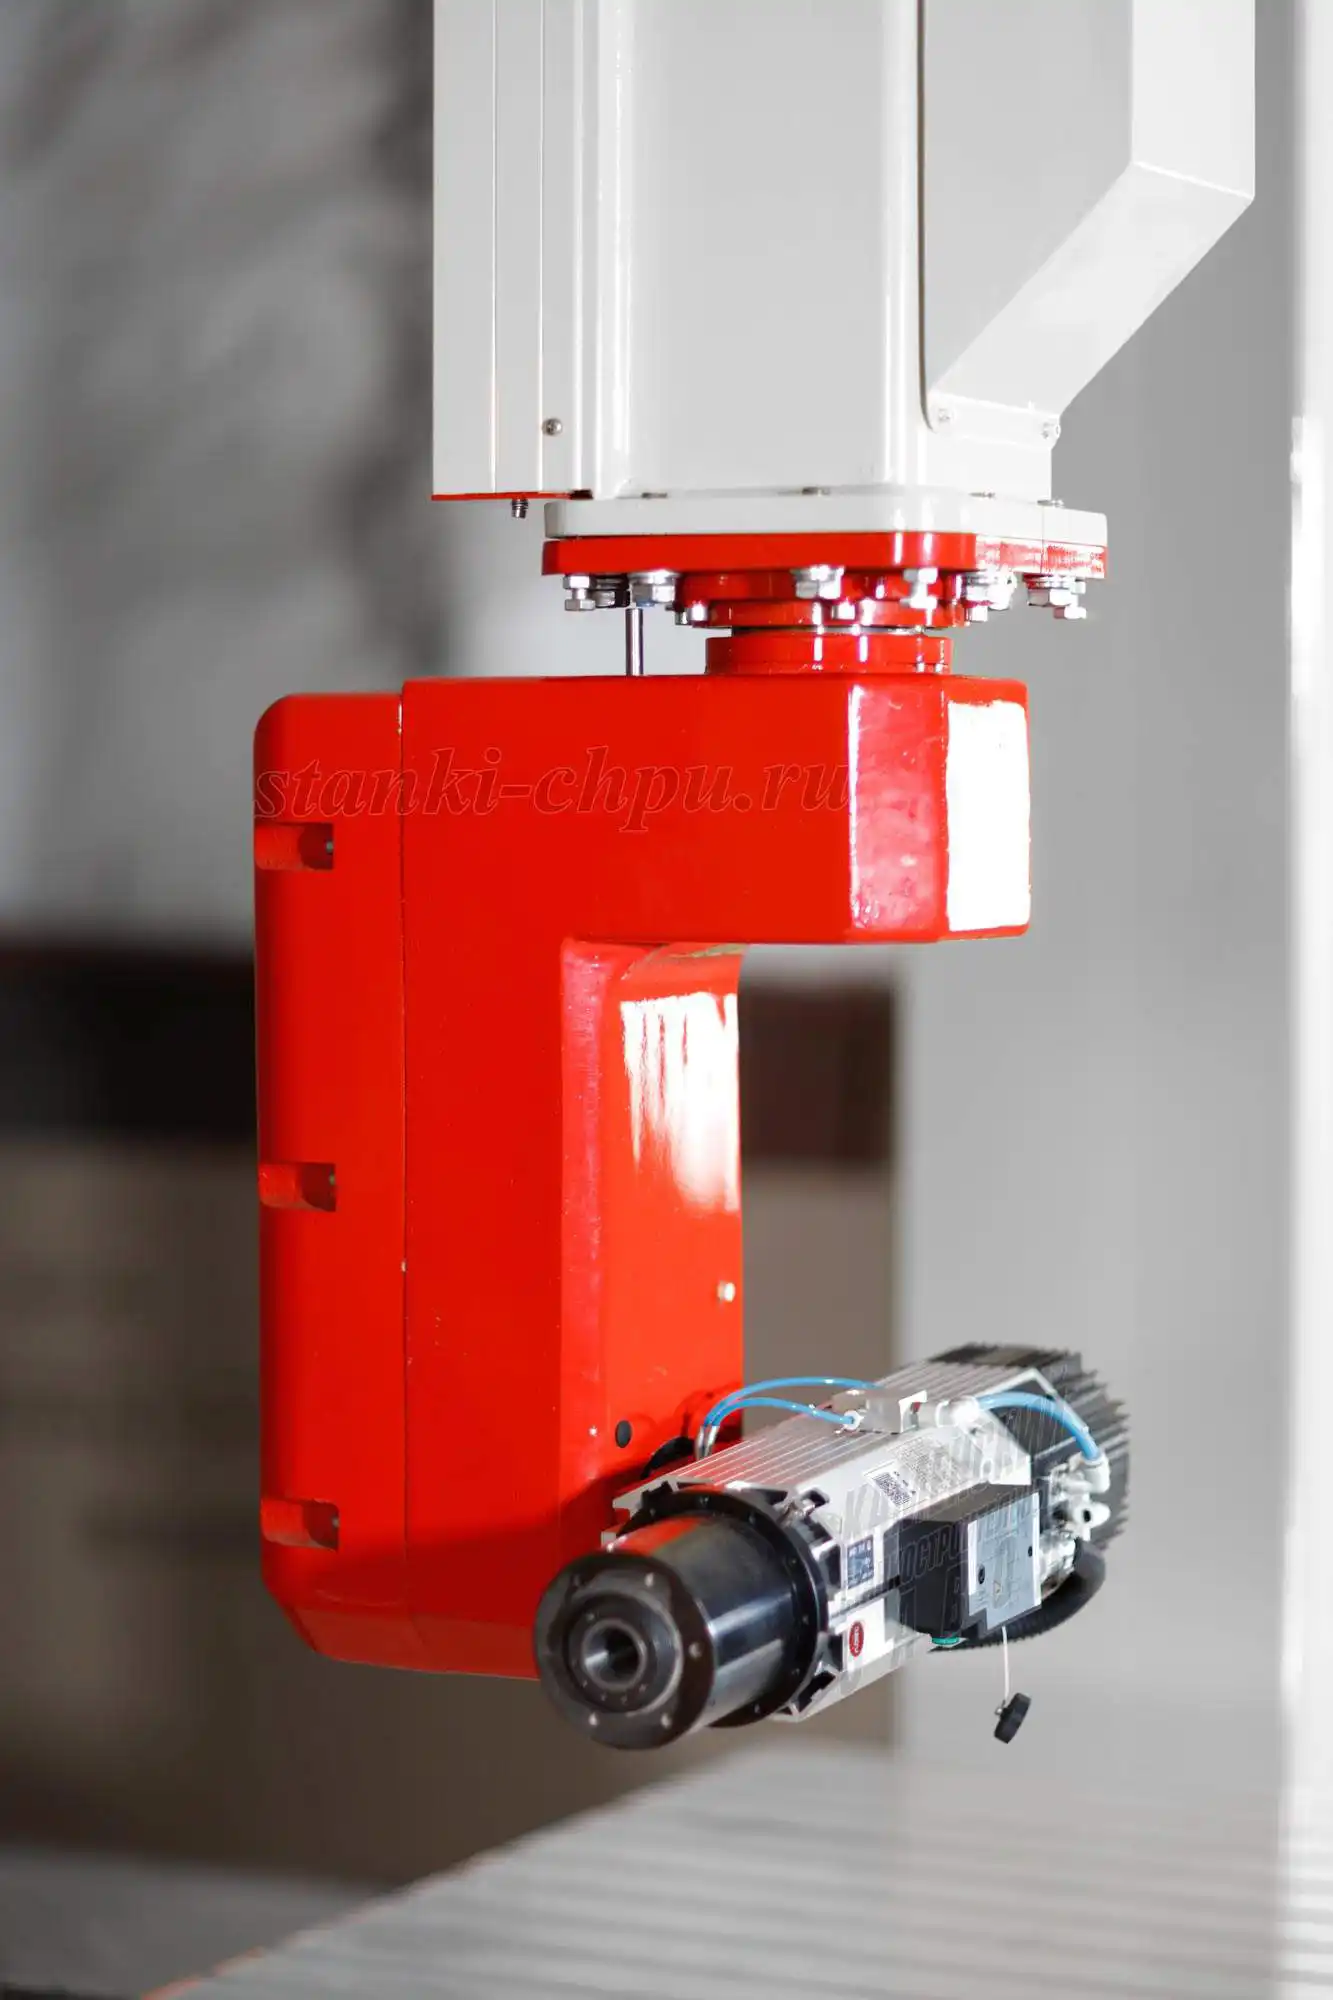
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
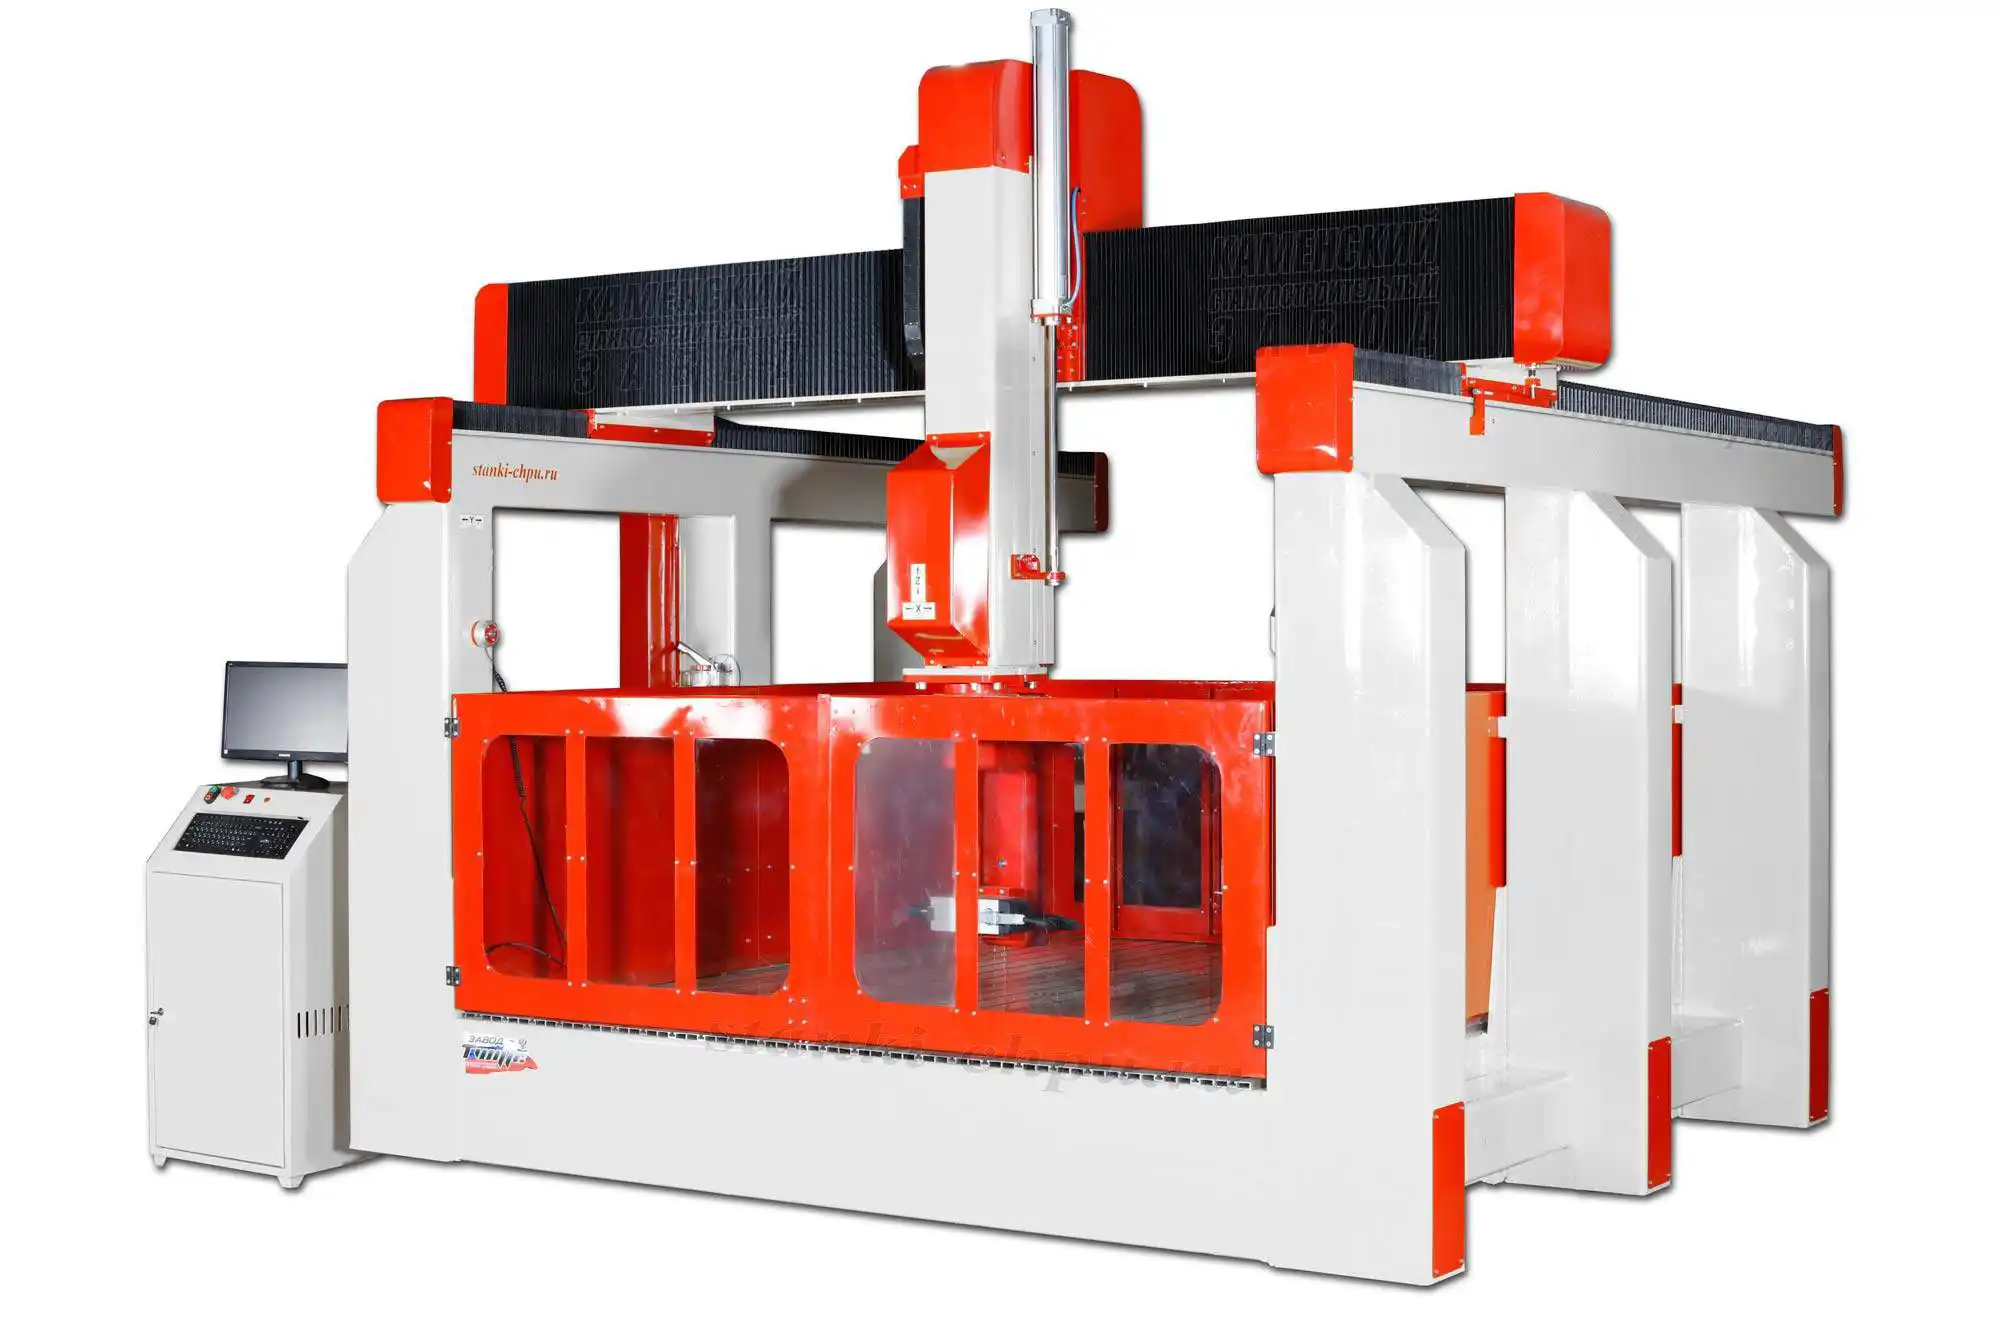
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
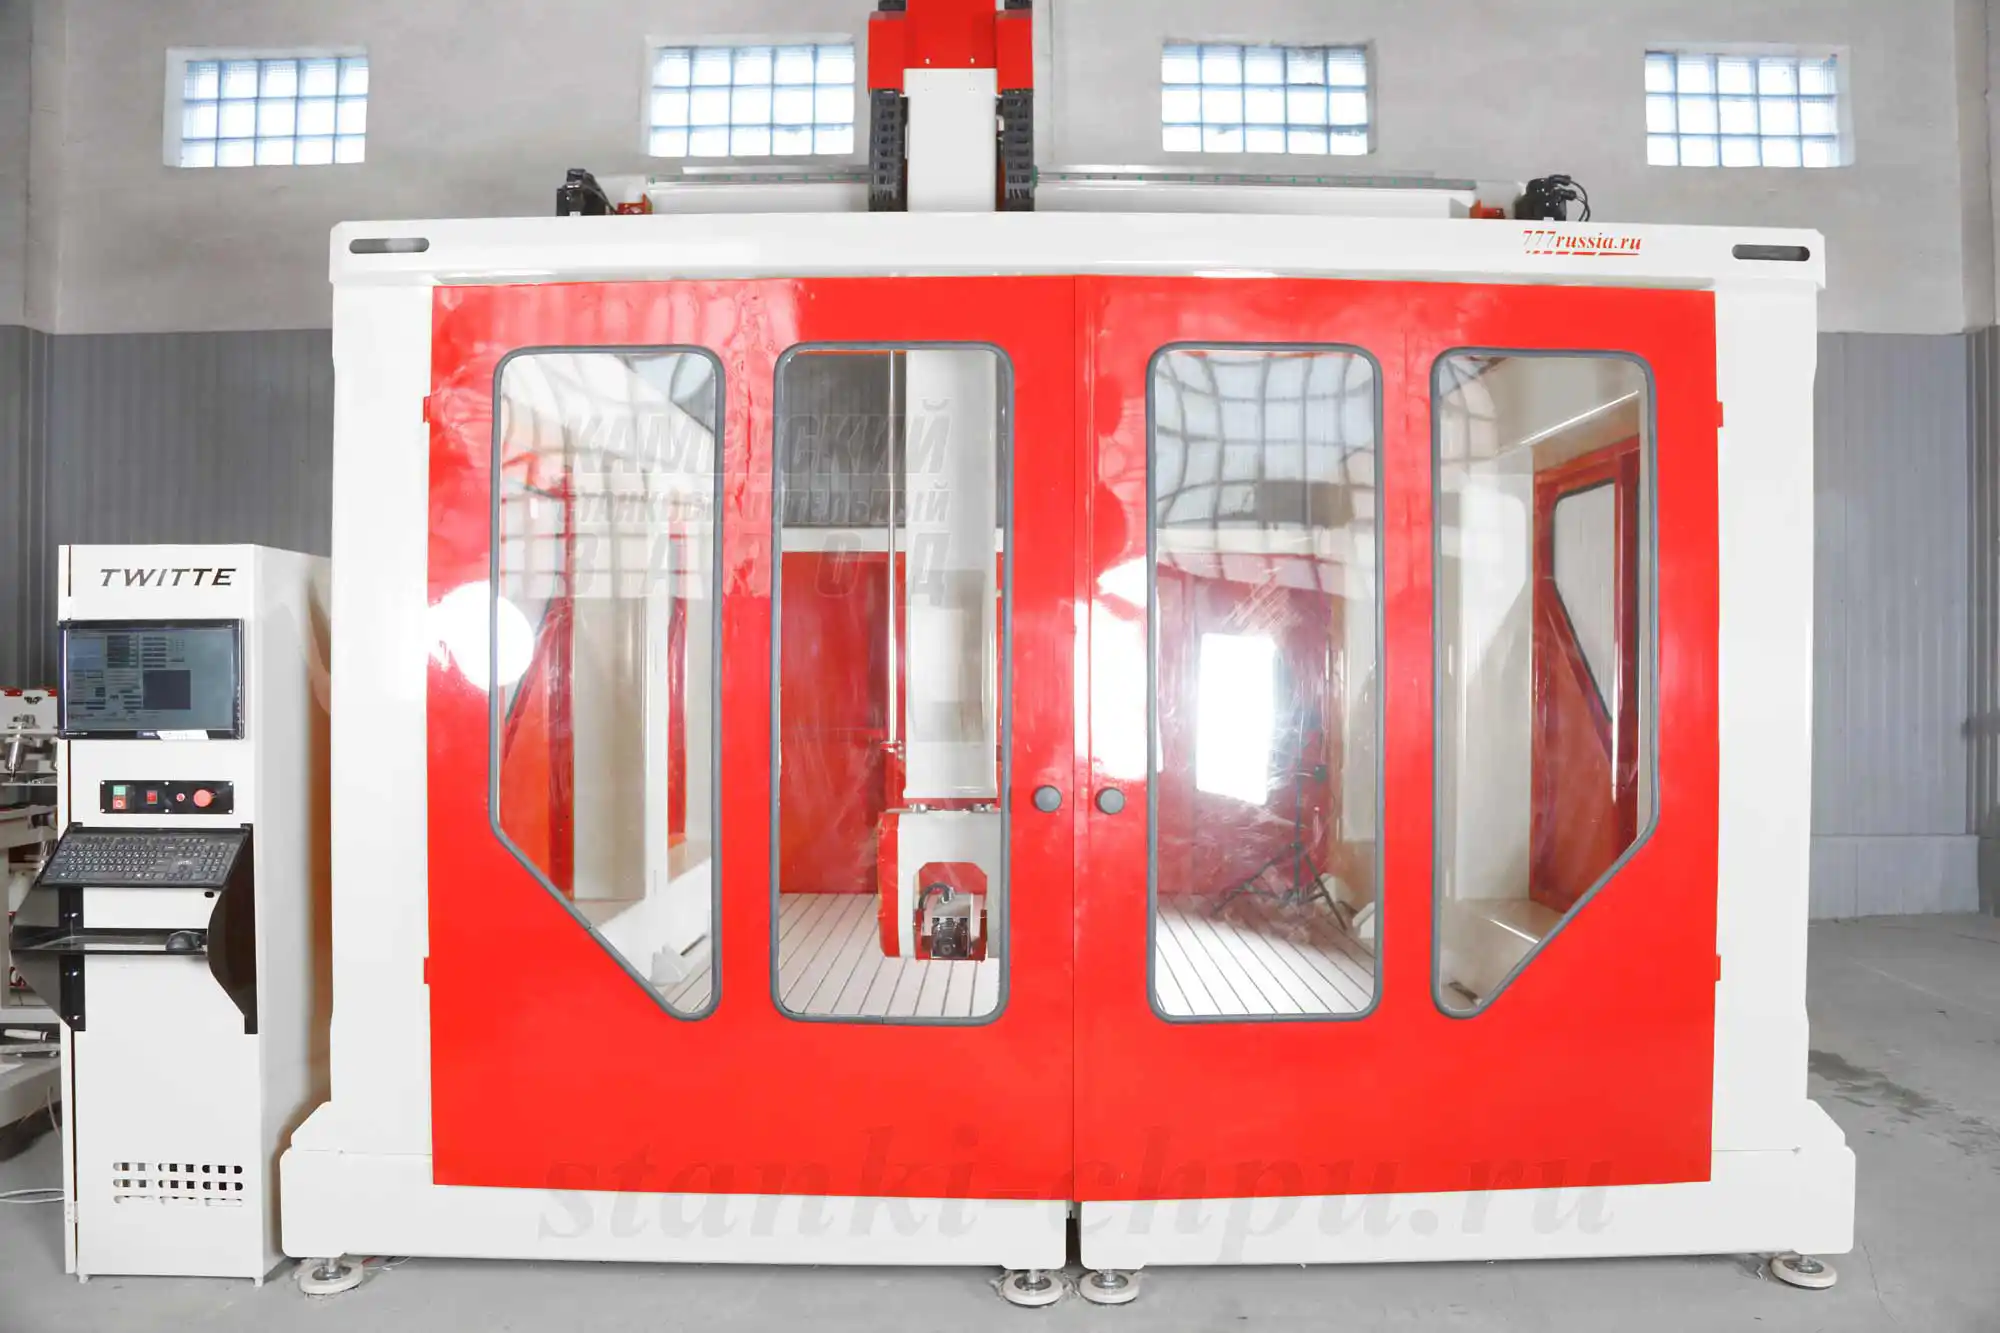
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Продолжение серии: том 2 — «Программирование и циклы».** В нём — кадры, G-коды, циклы сверления и
резьбы, подпрограммы и проверка УП на симуляторе.
---
**Первоисточник:** https://zavod-stanki.ru/blog/stoyki-fanuc-tom-1 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/stoyki-fanuc-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/stoyki-fanuc-tom-1.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-1
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq