# Софт: Mach3 — том 3: диагностика и ошибки
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 3 серии: диагностика Mach3 — связь с платой, частота ядра, пропуск шагов, ложные стопы и лимиты,
> рывки, размер, накопление ошибки, зависания, шпиндель и восстановление настроек.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/soft-mach3-tom-3.ai.json`.
> Версия 1.2 от 2026-11-10. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Софт: Mach3 — том 3: диагностика и ошибки“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Вылетает Mach3», «Зависает
> mach3 во время фрезеровки», «Ошибка В Mach3 : Limit Switch Triggered», «Mach3 не выдает импульсы на LPT»,
> «Слетают настройки порта в Mach3», «Mach3 не сохраняет настройки ШД», «Китаец, MACH3 накапливает ошибку по Z,
> 5мм за УП», «Mach3 выдаёт ошибку PWM Bumped to minimum setting», «Неравномерное движение ШД в Mach3»).
> Факты — `MACH3_COMPLETE_GUIDE.md` (Troubleshooting, Driver Test, Kernel Speed, CV, E-Stop), `CNC_CONTROLLERS_
> ELECTRONICS_GUIDE.md` (платы, оптоизоляция, помехи), карточки `/product/*.md`.
> **Безопасность:** диагностика — при снятом питании там, где не нужны измерения; первый пуск после ремонта —
> без детали; «продолжить» после сбоя — только с проверки нуля.
> **Границы тома.** Том 1 — установка и первый пуск, том 2 — работа с программой. Здесь — отказы и их поиск.
Станок встал, а программа показывает, что всё идёт. Или ось уехала на 5 мм за программу. Или посреди фрезеровки
Mach3 закрылся, и в журнале пусто. Диагностика начинается не с переустановки, а с вопроса: что изменилось
последним и какая проверка стоит дешевле остальных. Этот том — про порядок, в котором ищут причину, и про то,
какие выводы Mach3 даёт сам, если знать, куда смотреть.
## Чему научитесь
- Строить порядок проверок от бесплатного к дорогому.
- Отличать потерю связи от потери импульсов.
- Читать Driver Test и понимать, когда виноват компьютер.
- Находить пропуск шагов до того, как он испортит деталь.
- Разбирать ложные стопы и срабатывания лимитов.
- Убирать рывки настройкой CV, а не снижением скорости.
- Проверять размер по цепочке: шаги, люфт, коррекции.
- Ловить накопление ошибки по оси.
- Разбираться с зависаниями, вылетами и «пропадающим управлением».
- Восстанавливать настройки из копии и вести журнал отказов.
## Предпосылки и безопасность
Нужны: тома 1–2 серии, мультиметр, доступ к шкафу, копия профиля, журнал (хотя бы тетрадь).
**Безопасность.**
- **Питание.** Работы в шкафу — при снятом напряжении; измерения — по правилам и без касания клемм руками.
- **Стоп.** Перед любым тестом проверяют цепь аварийного стопа.
- **Без детали.** Тесты на срыв шагов и люфт делают без заготовки.
- **Рука на стопе.** Любое движение после правки настроек — на малой подаче.
## Содержание
1. Порядок диагностики.
2. Связь с платой.
3. Частота ядра и Driver Test.
4. Windows и тайминги.
5. Пропуск шагов.
6. «Станок стоит, а программа идёт».
7. Ложные стопы и лимиты.
8. Рывки и поведение на углах.
9. Размер не тот.
10. Накопление ошибки по оси.
11. Зависания и вылеты.
12. Шпиндель и PWM.
13. Настройки слетают.
14. Журнал и восстановление.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается диагностика: «Вылетает Mach3» и «Зависает mach3 во время фрезеровки» —
программа закрывается или встаёт; «Mach3 не выдает импульсы на LPT» — связь есть, движения нет; «Слетают
настройки порта в Mach3» и «Mach3 не сохраняет настройки ШД» — числа живут до перезапуска; «Ошибка В Mach3 :
Limit Switch Triggered» — лимит сработал там, где его нет; «Китаец, MACH3 накапливает ошибку по Z, 5мм за УП» —
ошибка, которая растёт с каждой деталью; «Mach3 выдаёт ошибку PWM Bumped to minimum setting» — обороты ниже
минимума; «Неравномерное движение ШД в Mach3» — рывки и провалы.
## Модуль 1. Порядок диагностики
Диагностика — это последовательность проверок, а не перебор догадок.
**Четыре зоны.** Питание, связь, механика, программа. Любой отказ попадает в одну из них, и начинать надо с
той, где проверка дешевле.
**Правило цены.** Сначала то, что стоит минуту и ноль рублей: кабель, разъём, индикация, настройки. Потом
измерения. В конце — разборка и замена.
**Что изменилось.** Последняя правка, обновление Windows, новый кабель, переезд станка. Половина отказов
объясняется этим вопросом.
**Фиксация.** Симптом, время, что делали, что получилось — в журнал. Без записи второй такой же отказ ищут
заново.
**Что считать отказом.** Не только «встал». Смещение на 0,2 мм, рывок на углу и ложный стоп — тоже отказы:
их записывают, иначе серия из пяти деталей выглядит как «нормально».
**Зона «программа».** Сюда относят всё, что воспроизводится на другом файле или другом компьютере: постпроцессор,
формат кадров, слетевший профиль. Проверяется копией профиля и коротким тестовым файлом.
**Срок реакции.** У каждого шага есть цена: минута на кабель, пять на настройки, час на разборку. Порядок
проверок удобно держать на листе у станка — тогда его не придумывают заново.
**Короткий тест.** Прежде чем лезть в настройки, прогоняют одну и ту же короткую программу: если отказ
повторяется в одном и том же кадре — это файл или геометрия; если в разных — система, связь или механика.
**Почему так.** Порядок по стоимости не даёт начать с замены платы, когда виноват кабель.
**Проверка.** С чего вы начинаете поиск: с вопроса «что изменилось» или с разборки?
## Модуль 2. Связь с платой
«Нет связи» и «нет импульсов» — разные отказы.
**Признаки потери связи.** Программа не реагирует на кнопки, координаты замирают, в статусе ошибка связи,
плата не определяется после перезапуска.
**Кабель и порт.** USB — короткий, с ферритом, в порт на материнской плате, а не через хаб. LPT — тот адрес и
тот режим, что в BIOS.
**Драйвер.** После обновления Windows плата может «пропасть»: драйвер откатывают, а не переустанавливают
всё подряд.
**Второй компьютер.** Самый честный тест: если плата видна на чистой машине, вопрос к драйверам рабочей.
**Импульсы без связи.** Бывает наоборот: связь есть, а Step/Dir не выходят. Тогда смотрят пины, активность и
индикацию на плате, а не кабель.
**Кабель на замену.** Проверка занимает минуту: другой кабель, другой порт, другой компьютер. Если связь
появилась — вопрос закрыт, и разбирать плату не нужно.
**Питание USB.** Порт, который «засыпает», отключает плату на секунды. В диспетчере устройств снимают
галочку экономии энергии — и «пропадающее управление» исчезает.
**Адрес порта.** У LPT это адрес вида 0x378, у USB-платы — индекс устройства. Если выбран не тот, импульсы
уходят в никуда: связь «есть», а движения нет.
**Хаб и удлинитель.** Дешёвый хаб и метровый удлинитель — типовая причина «плата не видна». Их исключают
первыми, потому что это минута работы.
**Феррит и длина.** Ферритовое кольцо у входа в шкаф и кабель минимальной длины убирают половину «плавающих»
обрывов связи. Это дешевле любой платы.
**Почему так.** Связь — внешний слой, он ошибается чаще платы и лечится дешевле.
**Проверка.** Проверяли ли вы плату на другом компьютере?
## Модуль 3. Частота ядра и Driver Test
Частота ядра — фундамент, на котором стоит всё движение.
**Что это.** Частота, с которой Mach3 выдаёт импульсы: 25 кГц для LPT, 100 кГц для USB-платы.
**Driver Test.** Config → Driver Test показывает стабильность: в руководстве ориентир — 25 000 Гц без пропусков.
Пики и провалы означают, что компьютер не успевает.
**Что делать с провалами.** Закрыть фоновые программы и сеть, проверить драйверы видеокарты и USB, при
необходимости — сменить компьютер. Подробный порядок — в следующем модуле.
**Как читать пики.** Ровная линия без провалов — норма; редкие скачки — повод искать фоновый процесс; частые —
драйвер или железо. Один пик ничего не значит, важна повторяемость.
**Не гнаться за частотой.** Более высокая частота требует более мощной машины и лучших драйверов, а «поставил
100 кГц, стало лучше» — совпадение, а не правило. Если станок стабильно работает на 25 кГц, менять её «для
скорости» незачем.
**USB-плата и частота.** Для USB-контроллера частота ядра задаётся иначе, чем для LPT, и зависит от платы.
Сверяют с документацией, а не переносят значения с чужого профиля.
**Профиль нагрузки.** Срыв на длинном проходе и норма на коротком — признак теплового дрейфа или просадки
питания, а не «случайного глюка». Смотрят температуру драйвера после 20 минут работы.
**Почему так.** Пропущенный импульс — это потерянный шаг, а не «глюк экрана».
**Проверка.** Что показывает Driver Test на вашем компьютере в пике?
## Модуль 4. Windows и тайминги
Mach3 чувствителен не к мощности, а к предсказуемости.
**Фон.** Почта, браузер, обновления, мессенджеры — каждый фоновый процесс может «съесть» миллисекунду в самый
неподходящий момент.
**BIOS.** В руководстве перечислены Speedstep, C-States и Hyperthreading: их отключают для стабильности
таймингов.
**DPC latency.** Утилита показывает задержки драйверов; пики в сотни микросекунд чаще всего дают драйверы
видео и сети. Обновление или откат одного драйвера решает проблему, которую искали в плате.
**Питание USB.** «Экономия энергии» на USB-портах и «сбалансированная» схема питания дают паузы в самый
неподходящий момент: на станке ставят «высокая производительность» и снимают галочку сна портов.
**Порядок оптимизации.** Сначала сеть и антивирус, потом USB-питание, потом драйверы, и только затем BIOS —
по одному изменению с проверкой. Так не приходится откатывать сразу пять настроек и гадать, что помогло.
**Отдельная машина.** Компьютер, на котором только Mach3, ведёт себя предсказуемее любого «оптимизированного»
рабочего: практика здесь дешевле теории. Это не роскошь, а способ убрать источник пиков целиком.
**Проверка результата.** После каждого шага — снова Driver Test и запись: стало ровнее или нет. Без этого
оптимизация превращается в набор ритуалов, которые «вроде помогли».
**Почему так.** Станок не прощает пауз в выдаче импульсов, даже если процессор «быстрый».
**Проверка.** Сколько фоновых программ работает у вас во время фрезеровки?
## Модуль 5. Пропуск шагов
Срыв шагов не выдаёт ошибку — он просто смещает деталь.
**Признаки.** Смещение нарастает к концу программы, размер «плывёт» в одну сторону, на реверсе слышен щелчок,
деталь «уезжает» после длинного прохода.
**Причины по частоте.** Высокое ускорение, малый ток драйвера, механическое заедание, помехи, плохой контакт.
**Проверка по порядку.** Снизить ускорение на 15–20 %, проверить ток драйвера, смазать и проверить легкость
хода, затем экраны и землю.
**Тест.** Прогон коротких отрезков с возвратом в ноль: накопленное отклонение покажет, где начинается срыв.
**Ток драйвера.** Недобор даёт срыв под нагрузкой, перебор — перегрев и шум. Ток выставляют по паспорту
двигателя и проверяют после 10–15 минут работы, а не «на холодную».
**Легкость хода.** Рукой, при снятом питании, ось должна двигаться без заеданий. Тугой ход — это лишняя
нагрузка, которая при быстром разгоне превращается в срыв.
**Возврат в ноль.** После каждого круга ось возвращают в одну и ту же точку и меряют. Так отделяют потерю
шагов (равномерный уход) от механики (скачки).
**Запас по скорости.** Рабочая скорость обычно на 15–20 % ниже той, где начинается срыв. Этот запас — не
перестраховка, а ресурс на износ механики и разную плотность материала.
**На реверсе.** Люфт даёт разницу «туда-обратно» на одном и том же отрезке, потеря шагов — уход в одну
сторону. Замер в двух направлениях разделяет эти причины за одну минуту.
**Почему так.** Пропуск шагов — единственный отказ, который выглядит как «программа врёт».
**Проверка.** На какой скорости у вас впервые срывает?
## Модуль 6. «Станок стоит, а программа идёт»
Худший сценарий: координаты меняются, движения нет.
**Что это значит.** Импульсы формируются, но не доходят до драйверов: пины, кабель, питание драйвера, сигнал
Enable.
**Enable.** Если драйвер выключен сигналом разрешения, он молчит при любых импульсах. Проверяют индикацию и
уровень на входе.
**Питание драйвера.** Просадка или отсутствие питания силовой части: двигатель гудит, но не вращается.
**Механика.** Муфта, ремень, шпонка: двигатель крутится, винт стоит. Слушают и смотрят на вал.
**Как различить.** Поставить тестер или светодиод на Step: если импульсы есть на плате, но не на драйвере —
проводка; если есть на драйвере — питание и механика.
**Тестер на Step.** Светодиод с резистором 1 кОм на Step и Dir показывает импульсы там, где их не видно
глазом. Три точки — плата, драйвер, обмотка — и цепочка становится очевидной.
**Обмотка.** Прозвонка обмоток двигателя показывает обрыв или замыкание: тогда ни импульсы, ни ток не помогут.
Это последняя проверка в цепочке, но её тоже делают.
**Муфта и шпонка.** Двигатель крутится, винт стоит — это проскочившая муфта или срезанная шпонка. Проверяют
рукой и меткой на валу, а не тестером.
**Почему так.** Симптом «станок стоит» отправляет искать в программу, хотя причина на два узла ниже.
**Проверка.** Есть ли у вас возможность посмотреть сигнал Step на драйвере?
## Модуль 7. Ложные стопы и лимиты
«E-Stop pressed» и «Limit Switch Triggered» на исправном станке — почти всегда настройка или помеха.
**E-Stop.** Для NC-датчика вход делают Active Low, для NO — Active High. Ошибка даёт постоянный «стоп».
**Лимит.** Срабатывание на ровном месте — помеха, дребезг или неверная активность; помогает конденсатор
0,1 мкФ у платы и экран кабеля.
**После срабатывания.** Лимит означает, что ось ушла за границу и могла потерять шаги: пока не выполнен
homing, координаты неверны, и любое продолжение — это движение по ним.
**Проверка индикации.** Замкнуть вход вручную и посмотреть, меняется ли состояние на экране диагностики.
**Помеха или настройка.** Настройка даёт постоянное состояние, помеха — периодическое, часто при включении
шпинделя. Это разные проверки: галочка и экран.
**Дребезг.** Механический контакт «звенит» на вибрации: помогает конденсатор и жёсткое крепление датчика.
Программно дребезг не лечится.
**Почему так.** Ложный стоп останавливает работу и выглядит как отказ платы, хотя лечится галочкой.
**Проверка.** Какой уровень у вашего E-Stop: Active Low или High?
## Модуль 8. Рывки и поведение на углах
Рывки — это не «слабый станок», а режим движения.
**CV.** Выключенный режим непрерывного движения заставляет станок останавливаться в каждой точке — отсюда
стук и замедление на каждой дуге.
**CV Distance.** Допуск отклонения: в руководстве пример 0,1 мм. Малый допуск точнее, большой быстрее.
**Look Ahead.** 100–200 кадров в руководстве: мало — рывки на сложных участках, много — нагрузка на компьютер.
**Механика.** Если рывки только на одной оси — проверяют ремень, муфту, смазку, а не настройки.
**Одна ось.** Если рывки только по X, а Y идёт ровно, настройки CV ни при чём: смотрят ремень, муфту и смазку
именно этой оси.
**Нагрузка от Look Ahead.** Большой буфер помогает на сложных траекториях, но на слабой машине даёт рывки в
другом месте. Значение подбирают, а не копируют из чужого профиля.
**Тест квадрата.** Квадрат 100 × 100 мм в воздухе показывает, ровно ли станок проходит углы и возвращается в
начало. Это дешевле, чем искать рывки на реальной детали.
**Дуги и точность.** На дугах малый допуск CV даёт правильный радиус, большой — «сплющенный». Если круг
получается овальным, проверяют допуск, а не калибровку осей.
**Почему так.** Настройка меняет характер движения целиком, а не отдельный кадр.
**Проверка.** Включён ли CV и какой стоит допуск?
## Модуль 9. Размер не тот
Размер уезжает по четырём причинам, и проверять их надо по порядку.
**Шаги на мм.** Ошибка даёт систематическое отклонение в процентах: тест 100 мм и пересчёт.
**Люфт.** Проявляется на реверсе: деталь «короче» на входе в угол. Замер индикатором, компенсация или ремонт.
**Коррекция.** Двойной учёт радиуса даёт смещение контура на 0,3 мм и больше.
**Материал и инструмент.** Тепловое расширение, износ фрезы, «увод» тонкой стенки.
**Что делать.** Сначала числа, потом механику: тест 100 мм, замер люфта, проверка активных коррекций.
**Люфт и компенсация.** Компенсация маскирует износ: деталь «сходится» по размеру, но угол остаётся с
зарезом. Сначала измеряют люфт, потом решают — компенсировать или ремонтировать.
**Материал и инструмент.** Тонкая стенка «уводит» от давления фрезы, тупая фреза греет и тянет размер.
Прежде чем крутить шаги, проверяют, не изменился ли материал и инструмент.
**Порядок измерений.** Сначала габарит, потом контур, потом отверстия: так видно, ушёл размер целиком или
только на угле. Один замер «где-то 0,3» ничего не объясняет.
**Почему так.** Без чисел правят то, что кажется, а не то, что измерено.
**Проверка.** Какая из четырёх причин у вас проверена последней?
## Модуль 10. Накопление ошибки по оси
Ошибка, которая растёт с каждой деталью, — отдельный класс отказов.
**Признак.** За одну программу отклонение небольшое, за смену — миллиметры. Форумный случай «5 мм за УП» — как
раз про это.
**Причины.** Пропуск шагов на быстрых перемещениях, люфт с компенсацией «не в ту сторону», потеря позиции
после лимита, Different pulse timing на USB-плате.
**Как поймать.** Длинная программа с возвратом в одну точку: замер после каждого круга. Если точка «уползает»
равномерно — это шаги или импульсы; если скачками — механика или помеха.
**Что проверить.** Ток драйвера, ускорение, легкость хода, температуру драйвера, надёжность разъёмов.
**Тепловой дрейф.** Утром размер один, после обеда другой — это нагрев винта и станины. Проверяют, прогнав
деталь в начале и конце смены: разница в сотках объясняет «плавающий» размер.
**Учёт деталей.** Номер детали, время начала и конца, отклонение. Три колонки — и видно, на какой детали
начинается уход: на пятой, на двадцатой или после обеда.
**Когда менять драйвер.** Перегрев, щелчки, потеря момента на одной и той же скорости — признаки износа
драйвера. Замена дешевле, чем серия испорченных деталей.
**Почему так.** Накопление почти не видно на одной детали и разрушает серию.
**Проверка.** Есть ли у вас тест с возвратом в одну точку?
## Модуль 11. Зависания и вылеты
«Вылетает Mach3» — это либо файл, либо система, либо питание.
**Файл.** Слишком большой, обрезанный, с нестандартными символами: проверяют размер, число строк, открытие в
редакторе.
**Память и система.** Долгая сессия, много открытых файлов, фоновые обновления: перезапуск и чистая машина.
**Питание компьютера.** Просадка при включении шпинделя «роняет» USB-порт — плата отваливается вместе с
программой.
**Тепло.** Перегретый ноутбук замедляется и теряет тайминги: пыль в радиаторе — типовая причина «летних»
зависаний.
**Что делать.** Разделить: повторяется на другом файле? на другом компьютере? при выключенном шпинделе?
**Что писать в отчёт.** Файл, время, что было до сбоя, что показывает Driver Test, повторяется ли на другом
файле. Пять строк экономят час переписки с сервисом.
**Тепло.** Перегретый ноутбук замедляется, и тайминги «плывут»: зависания приходят летом и после долгой
сессии. Чистка радиатора — самая дешёвая проверка в этом списке.
**Формат и кодировка.** Файл из «умного» редактора может прийти с нестандартными символами, и Mach3 его не
прочитает целиком. Сохраняют в простом текстовом формате и проверяют первые строки.
**Бисекция файла.** Если зависание повторяется, программу делят пополам и запускают половину: так кадр
находится за несколько прогонов, а не чтением тысяч строк.
**Почему так.** Симптом один, причины — из трёх разных зон.
**Проверка.** Повторяется ли зависание на коротком файле?
## Модуль 12. Шпиндель и PWM
Обороты — самый частый «софтовый» отказ после связи.
**«PWM Bumped to minimum setting».** Команда S ниже минимума: Mach3 поднимает значение до границы 5 % и
предупреждает. Это не ошибка, а настройка.
**Обороты не те.** Сначала сверяют тип входа частотника: 0–10 В, 0–5 В или 4–20 мА. Несовпадение даёт
«обороты есть, но не те», и это ищут в программе, хотя дело в типе входа. Затем — границы PWM и калибровка.
**Не включается.** Реле, выход, провод, питание частотника; M3 без настройки выхода — просто строка в файле.
**Не выключается.** M5 есть, но реле «залипло»: контакты варятся, шпиндель крутится, а программа считает, что
всё сделала. Проверяют прозвонкой при снятом питании и заменой реле — не правкой программы.
**Калибровка оборотов.** Команда S6000 и тахометр: если реально 5 800, строят кривую в Config → Calibrate
Spindle. После калибровки проверяют три точки — 25, 50 и 100 %.
**Задержка включения.** Частотник выходит на обороты не мгновенно; без G4 фреза входит в материал раньше
времени. На слух это «станок захлебнулся на входе».
**Почему так.** Шпиндель — единственный узел, где ошибка видна и на экране, и на слух, и на кромке.
**Проверка.** Совпадают ли команда S и фактические обороты на 25, 50 и 100 %?
## Модуль 13. Настройки слетают
«Слетают настройки порта» и «не сохраняет настройки ШД» — про одно и то же: профиль.
**Причина первая.** Настройки не сохранены: File → Save Profile. До этого они живут в памяти и исчезают при
закрытии программы — а выглядит это как «Mach3 забыл пины».
**Причина вторая.** Правка оригинального профиля. Оригинал перезаписывается при обновлении или смене профиля;
работать нужно с копией, у которой своё имя. Копия же спасает и от случайного «сброса на заводские»: вернуть
рабочие числа можно за минуту, а не за вечер.
**Причина третья.** Права запуска. Сеанс «от имени администратора» и обычный пользователь видят разные файлы
настроек; если «слетает» только у оператора, дело в правах, а не в профиле.
**Причина четвёртая.** Антивирус или «чистильщик» удаляет файл профиля как подозрительный. Папку Mach3
добавляют в исключения — и настройки перестают исчезать.
**Что делать.** Копия профиля с датой, хранение вне компьютера, проверка после каждой правки.
**Дата в имени копии.** `17D_2026-11-14.xml` говорит больше, чем «profile_new». При отказе выбирают последнюю
рабочую копию, а не «самую свежую».
**Почему так.** Профиль — единственная память станка; потерять его значит настраивать заново.
**Проверка.** Где лежит ваша последняя копия профиля и какой она даты?
## Модуль 14. Журнал и восстановление
После отказа важно не только починить, но и вернуться в известное состояние.
**Запись.** Дата, симптом, зона, проверка, причина, действие, время простоя. Семь полей — и отказы становятся
статистикой.
**Восстановление.** Копия профиля, проверка пинов, тест 100 мм, проверка входов и выхода шпинделя, пробный
проход в воздухе.
**Порядок.** Не «сразу деталь», а «сначала числа»: три числа шагов, границы PWM, пины концевиков.
**Разбор.** Раз в месяц: какие зоны повторяются, какие проверки ничего не нашли, что менять в регламенте.
**Пример строки.** «14.11, 17Д, ось Z ушла на 5 мм за программу, зона „импульсы“, Driver Test 25 000 с
провалами, отключили Wi-Fi и антивирус, простой 40 мин». Читается быстрее, чем объяснение по телефону.
**Порядок восстановления.** Профиль, пины, три числа шагов, границы PWM, проверка входов, воздух, деталь.
Семь шагов; перескок через любой из них — это новый риск.
**Закрытый отказ.** Это когда причина названа, действие записано и проверка подтвердила результат. «Само
прошло» — не закрытый отказ, а отложенный.
**Почему так.** Без записи один и тот же отказ ищут заново, а без проверки — возвращают станок в работу
неизвестным.
**Проверка.** Что вы проверите первым после восстановления из копии?
## Практикум. Четыре отказа, четыре проверки
Задание: пройти четыре типовых отказа по порядку проверок и записать результат. Каждый пункт заканчивается
выводом, а не «попробовал».
**Отказ 1. Нет движения.** Симптом: программа идёт, координаты меняются, станок стоит. Проверки: индикация
Step на плате, сигнал Enable, питание драйвера, муфта. Вывод: где именно теряется цепочка.
**Отказ 2. Пропуск шагов.** Симптом: смещение растёт к концу программы. Проверки: снизить ускорение на 15–20 %,
проверить ток драйвера, легкость хода, экраны. Вывод: какая причина подтвердилась тестом.
**Отказ 3. Ложный стоп.** Симптом: «E-Stop pressed» без нажатия. Проверки: активность входа (Low/High),
индикация при замыкании, помехи от шпинделя. Вывод: настройка или помеха.
**Отказ 4. Размер не тот.** Симптом: деталь меньше на 0,3 мм по контуру. Проверки: тест 100 мм, люфт, активные
коррекции, вылет фрезы. Вывод: число, которое объясняет отклонение.
**Отказ 5. Зависание.** Симптом: Mach3 закрывается на середине файла. Проверки: размер и число строк файла,
повтор на коротком файле, Driver Test, температура ноутбука. Вывод: файл, система или тепло.
**Критерий готовности.** Пять записей с зоной, проверкой и выводом; для каждого отказа — что сделано и что
проверено не было. Пустой пункт — практикум не зачтён.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. С чего начинают диагностику в Mach3?**
С вопроса «что изменилось» и с самой дешёвой проверки: кабель, разъём, индикация, настройка. Разборка — в
последнюю очередь.
**2. Чем «нет связи» отличается от «нет импульсов»?**
При потере связи программа не получает ответа от платы и замирает. При отсутствии импульсов связь есть,
координаты меняются, но драйверы молчат.
**3. Что показывает Driver Test?**
Стабильность выдачи импульсов. В руководстве ориентир — 25 000 Гц без пропусков; пики означают, что компьютер
не успевает.
**4. Почему пропуск шагов опаснее ошибки связи?**
Он не выдаёт сообщения: программа считает, что всё в порядке, а деталь уже смещена.
**5. Какие причины пропуска шагов проверяют первыми?**
Ускорение, ток драйвера, механическое заедание, помехи. Порядок — от настройки к механике.
**6. Почему «станок стоит, а программа идёт» чаще всего не вина программы?**
Импульсы могут не доходить до драйвера: пины, проводка, сигнал Enable или питание силовой части.
**7. Что делать при ложном срабатывании E-Stop?**
Проверить активность входа: для NC — Active Low, для NO — Active High. Затем индикацию при замыкании.
**8. Почему после срабатывания лимита нужен homing?**
Лимит означает выход за границу: координаты больше не соответствуют реальности, пока не найден ноль.
**9. Как убрать рывки на углах?**
Включить CV, задать допуск CV Distance (пример в руководстве — 0,1 мм) и Look Ahead 100–200 кадров.
**10. Как проверить, что «уезжает» именно ось, а не программа?**
Тест с возвратом в одну точку после каждого круга: равномерное смещение — шаги или импульсы, скачки — механика
или помеха.
**11. Что означает сообщение PWM Bumped to minimum setting?**
Команда S ниже минимального значения PWM (например, 5 %). Mach3 поднимает обороты до границы и предупреждает.
**12. Почему настройки «слетают» после перезапуска?**
Профиль не сохранён, правится оригинал, разные права запуска или файл профиля удалён посторонней утилитой.
## Частые вопросы (Q&A)
**Может ли Mach3 работать нестабильно из-за фоновых программ?**
Да: проверки, обновления и мессенджеры отбирают время у выдачи импульсов. На станке лучше отдельная машина без
лишних программ.
**Почему плата пропала после обновления Windows?**
Обычно драйвер: его откатывают или переустанавливают под текущую версию. Настройки профиля при этом целы.
**Что делать, если ось «уползает» на 5 мм за программу?**
Проверить пропуск шагов (ускорение, ток), затем импульсы и помехи. Равномерное накопление почти всегда про
шаги.
**Нужно ли менять частоту ядра?**
Только если этого требует плата или задача. Повышение частоты без запаса по компьютеру даёт новые срывы.
**Как быстро проверить, что дело в компьютере?**
Прогнать Driver Test и повторить отказ на другой машине. Это две проверки, которые делят проблему пополам.
**Что записывать в журнал отказов?**
Дату, симптом, зону, что проверяли, причину, действие и время простоя. Семь полей хватает.
## Глоссарий
**Kernel Speed** — частота выдачи импульсов Mach3 (25 кГц для LPT, 100 кГц для USB).
**Driver Test** — встроенная проверка стабильности этой частоты.
**DPC latency** — задержка обработки драйверов; её пики вызывают пропуски.
**Пропуск шагов** — потеря импульсов или срыв двигателя; ошибки не выдаёт.
**Enable** — сигнал разрешения драйвера; без него двигатель молчит.
**Ложный стоп** — срабатывание входа без реального события, обычно из-за активности или помехи.
**CV** — режим непрерывного движения, влияет на углы и рывки.
**Профиль** — файл со всеми настройками станка.
**Homing** — поиск нулей, без него координаты после лимита недействительны.
**Накопление ошибки** — рост отклонения от детали к детали.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Программа идёт, станок стоит | Нет импульсов или Enable | Проверить Step на плате и драйвере, сигнал разрешения |
| «E-Stop pressed» без нажатия | Активность входа | Для NC — Active Low, для NO — Active High |
| Limit Switch Triggered на ровном месте | Помеха или дребезг | Конденсатор 0,1 мкФ, экран, проверка активности |
| Смещение растёт к концу программы | Пропуск шагов | Снизить ускорение, проверить ток и механику |
| Ось «уползает» на 5 мм за программу | Потеря импульсов | Driver Test, кабель, помехи, ток драйвера |
| Рывки на углах | CV выключен или малый Look Ahead | Включить CV, допуск 0,1 мм, упреждение 100–200 |
| Mach3 закрывается на середине | Файл или система | Проверить размер файла, память, фоновые задачи |
| Обороты ниже команды | Минимум PWM | Снизить минимум или поднять S выше границы |
| Настройки слетели после перезапуска | Профиль не сохранён | Save Profile, копия вне компьютера |
| Деталь меньше по контуру | Двойная коррекция | Проверить G41/G42 и настройки CAM |
## Мысли вслух: чего нет на форумах
1. «Вылетает Mach3» — тема на сотни сообщений, и в половине случаев виноват не Mach3, а файл, который не
догрузился с флешки. Проверка размера файла занимает десять секунд, переустановка — час.
2. Пропуск шагов ищут в программе, потому что он «не выдаёт ошибку». Это и есть его главная опасность: станок
отчитывается, что всё хорошо, а деталь уже уехала.
3. Driver Test смотрят один раз при настройке и забывают. А он меняется: обновление драйвера видео, второй
монитор, новая программа в автозапуске — и пики вернулись.
4. Сообщение про PWM Bumped to minimum пугает новичков, хотя это подсказка: команда S ниже границы. Читать
текст ошибки полезнее, чем искать «глюк».
5. «Станок стоит, а координаты идут» — классика, которую объясняют за минуту тестером на Step. Без тестера
начинают с переустановки Mach3 и заканчивают заменой платы.
6. Ложный лимит на ровном месте почти всегда лечится конденсатором 0,1 мкФ и экраном. Но сначала проверяют
активность входа — это бесплатно.
7. Накопление 5 мм за программу выглядит как «Mach3 врёт». На деле это потерянные импульсы: считается
арифметика, и она сходится — 5 мм при 320 шагах на мм это 1 600 потерянных шагов.
8. Настройки «слетают» у тех, кто правит оригинальный профиль. Копия с датой в имени снимает вопрос
навсегда.
9. После сбоя не «продолжайте с того же кадра»: сначала проверка нуля и координат. Продолжение без этого —
это движение по неверным числам, и оно выглядит как «новая поломка».
10. После срабатывания лимита продолжают работу «с того же места» и получают сдвиг на всю оставшуюся деталь.
Homing — минута, переделка — час.
11. Рывки на одной оси не лечат настройками CV: там ремень, муфта или смазка. Настройка меняет все оси сразу,
а симптом — одну.
12. Журнал отказов ведут единицы, поэтому одни и те же причины ищут заново каждые полгода. Семь полей в
таблице — это всё, что нужно.
13. Отдельная мелочь: не диагностируйте станок в спешке перед заказом. Любая проверка требует движения, а
движение в спешке — это новый риск.
14. И последнее: если после сбоя есть сомнение, дешевле вернуться к копии профиля и проверенным числам, чем
доказывать, что «раньше работало».
15. Ещё одна привычка: перед разборкой шкафа смотреть на экран диагностики. Половина «аппаратных» отказов
видна там как неверное состояние входа — и лечится галочкой.
16. И про время: диагностика в спешке почти всегда удлиняет простой. Пятнадцать минут на порядок проверок
экономят часы на замене исправных узлов.
17. Самое полезное, что можно сделать после любого отказа, — записать его в журнал в тот же день. Через
неделю детали забываются, и остаётся только «что-то было с осью».
## Открытая библиотека
В этом томе нет цитат из открытого корпуса: содержание — диагностика конкретной программы по руководству
завода. Для фона подойдут свободные руководства по ЧПУ и электронике из публичных библиотек (PD/OA); числа и
названия пунктов меню сверяйте с документацией своей версии.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике.
- [Библиотека завода](/book/) — руководства и справочники завода «Твайт».
## Смотрите также
- [Контроллеры и электроника ЧПУ: полный курс](/blog/kontrollery-i-elektronika-chpu-polnyy-kurs).
- [USB-контроллер 777 Mini: настройка](/blog/usb-kontroller-777-mini-nastroyka).
- [Миниконтроллер: работа и обслуживание](/blog/minikontroller-rabota-i-obsluzhivanie).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Электроника ЧПУ: шаговые двигатели, драйверы, питание](/blog/elektronika-chpu-shd-drajvery-pitanie).
- [Форум завода](/community/forum) — вопросы по диагностике.
- Станки: [17Д](/product/17/), [17К](/product/16/), [МАСТЕР](/product/20/).
## Фото, схемы и инфографика завода

*Данные каталога завода: сколько каналов Step/Dir проверять при отказе — по числу осей.*
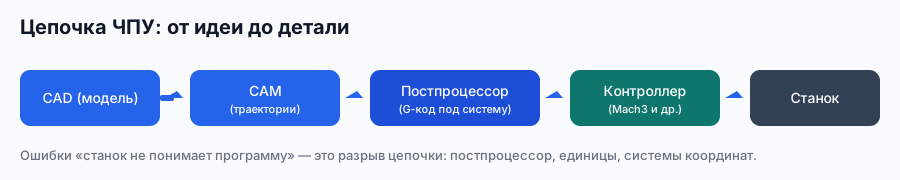
*Схема завода «Твайт»: поиск идёт по цепочке, а не по догадкам.*
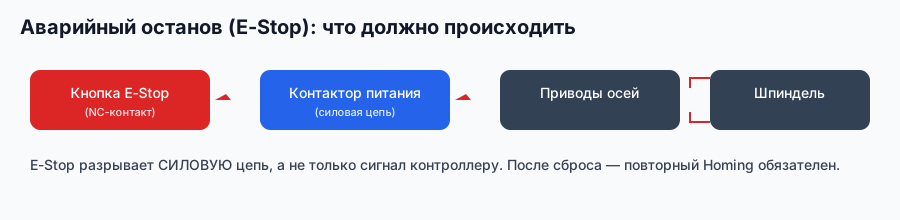
*Схема завода «Твайт»: ложный стоп проверяют до разборки шкафа.*
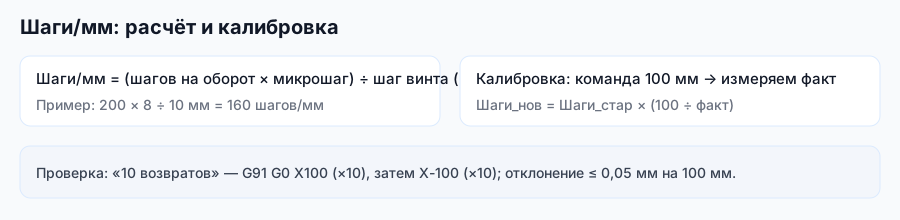
*Схема завода «Твайт»: размер объясняется числами, а не ощущениями.*
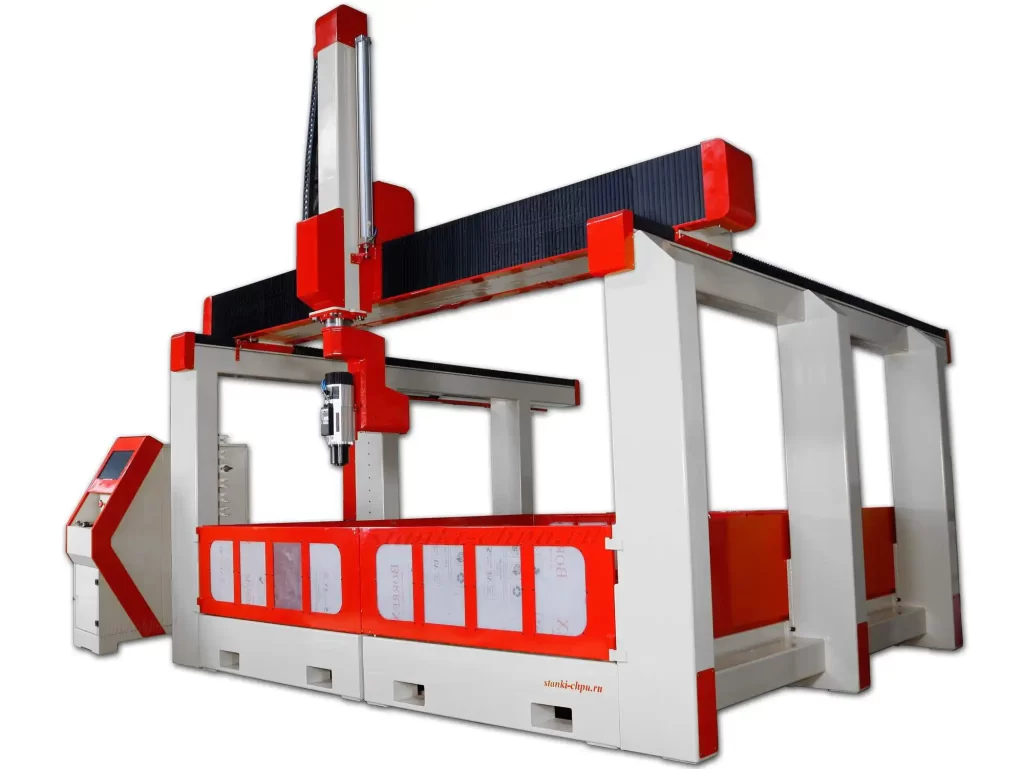
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
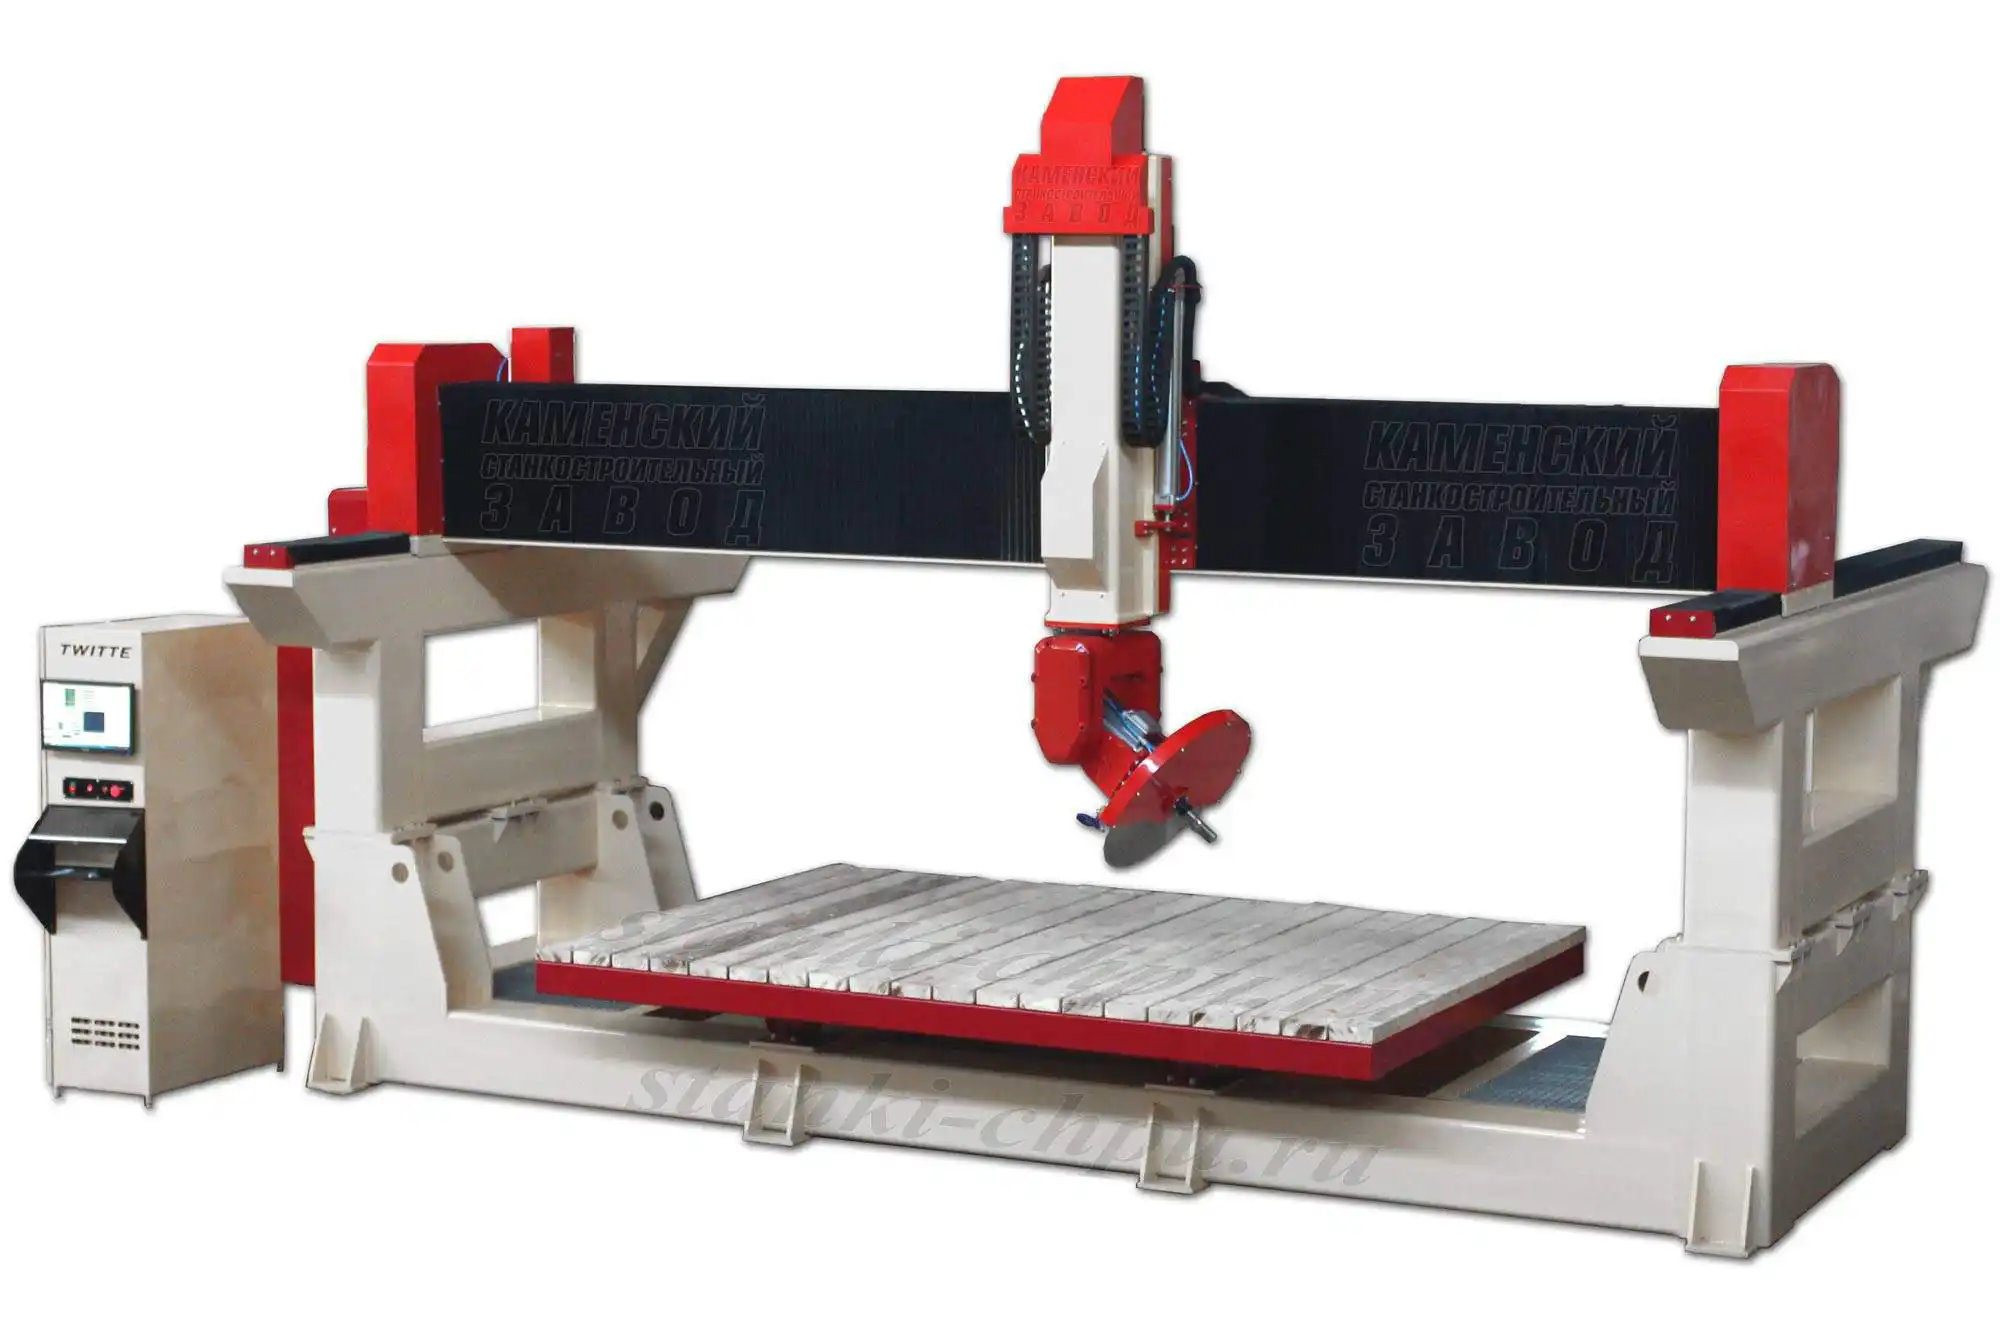
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
**Продолжение серии: том 4 — «Макросы и автоматизация».** В нём — VBScript в Mach3, кнопки, M6 и probe,
свои циклы, работа с переменными и осторожность при автоматизации опасных действий.
---
**Первоисточник:** https://zavod-stanki.ru/blog/soft-mach3-tom-3 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/soft-mach3-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/soft-mach3-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/soft-mach3-tom-3.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/soft-mach3-tom-3
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq