# Софт: Mach3 — том 2: практика и режимы
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 2 серии: работа с управляющей программой в Mach3 — загрузка, проверка, ноль детали, подвод,
> override, пауза и возобновление, коррекции, шпиндель, смена инструмента, поведение на углах и контроль первой
> детали.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/soft-mach3-tom-2.ai.json`.
> Версия 1.0 от 2026-11-08. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Софт: Mach3 — том 2: практика и режимы“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Обработка В Mach3», «Mach3.
> Можно Ли Имея Конкретную Уп Вырезать Зеркальную Модель?», «Ошибка при возобновлении работы MACH3», «Mach3
> Обрабатывает Файл Не До Конца», «Mach3 обходит любую деталь +0.3мм», «Проблема с продолжением работы в mach3»,
> «смена инструмента в mach3», «Недоезд В Кадре Mach3»).
> Факты — `MACH3_COMPLETE_GUIDE.md` (экраны, override, CV, макросы, калибровка), `GCODE_PROGRAMMING_GUIDE.md`
> (G54–G59, G40–G42, G43–G44, G28, G31), карточки `/product/*.md`. Числа — примеры из руководства; точные
> значения — по паспорту станка.
> **Безопасность:** первый запуск программы — без детали; рука на стопе; пауза не равна останову; после сбоя
> проверяют координаты, а не «продолжают с того же места».
> **Границы тома.** Том 1 — установка, пины, шаги, homing и первый пуск. Здесь — работа с программой и режимами.
> Том 3 — диагностика, макросы и восстановление после сбоев.
Файл загружен, кнопка нажата — и начинается то, ради чего всё настраивалось. На практике именно здесь видно,
что настройка была только половиной дела: программа может стоять на паузе, обходить деталь на 0,3 мм, не
доходить до конца или требовать возобновления с середины. Этот том — про то, что происходит между «загрузил» и
«деталь годная».
## Чему научитесь
- Готовить программу к запуску: единицы, координаты, безопасные строки.
- Загружать УП и проверять её до первого движения.
- Ставить ноль детали по углу, центру и оси Z.
- Отличать подвод от врезания и не терять безопасную высоту.
- Пользоваться override и паузой, понимая, что именно они меняют.
- Возобновлять работу после паузы и после сбоя без «сюрпризов».
- Включать коррекции и понимать, когда они вредят.
- Управлять шпинделем и сменой инструмента из программы.
- Настраивать поведение на углах, а не «тормозить всё».
- Контролировать первую деталь и повторять серию.
## Предпосылки и безопасность
Нужны: том 1 серии (настройка и первый пуск), проверенный станок, тестовая заготовка из мягкого материала,
фреза, штангенциркуль и, желательно, индикатор.
**Безопасность.**
- **Первый запуск.** Новая программа — сначала в воздухе, на безопасной высоте.
- **Стоп.** Рука на аппаратной кнопке, а не на мышке.
- **Пауза.** SPACE останавливает движение, но шпиндель продолжает вращаться.
- **После сбоя.** Не «продолжать с того же кадра» до проверки координат и нуля.
- **Инструмент.** Смена — только на остановленном шпинделе.
## Содержание
1. Путь от файла до детали.
2. Подготовка программы.
3. Загрузка УП и первые кадры.
4. Проверка на экране и в воздухе.
5. Ноль детали.
6. Подвод и врезание.
7. Override, пауза, останов.
8. Возобновление работы.
9. Коррекции: радиус и длина.
10. Шпиндель в программе.
11. Смена инструмента.
12. Углы, CV и Look Ahead.
13. Первая деталь.
14. Серия, карта режимов и ошибки.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается практика: «Обработка В Mach3» — общий порядок действий; «Mach3.
Можно Ли Имея Конкретную Уп Вырезать Зеркальную Модель?» — где заканчивается программа и начинается геометрия;
«Ошибка при возобновлении работы MACH3» — почему продолжение с середины опаснее перезапуска; «Mach3
Обрабатывает Файл Не До Конца» — обрыв на длинной программе; «Mach3 обходит любую деталь +0.3мм» — коррекция,
поставленная не там; «Проблема с продолжением работы в mach3» — что делать после паузы; «смена инструмента в
mach3» — T, M6 и позиция смены; «Недоезд В Кадре Mach3» — почему ось не доходит до точки.
## Модуль 1. Путь от файла до детали
Практика в Mach3 — это последовательность, а не одна кнопка.
**Пять шагов.** Файл → проверка на экране → ноль детали → пробный проход в воздухе → работа с контролем первой
детали. Пропуск любого шага переносит риск на следующие.
**Кто отвечает за что.** CAM отвечает за геометрию и стратегию, постпроцессор — за формат кадров, Mach3 — за
исполнение, оператор — за ноль, крепление и контроль. Путать зоны ответственности дорого.
**Что ломается чаще.** Не «программа плохая», а неверный ноль, забытая коррекция, оставшийся override и
смещение от прошлой детали.
**Порядок важнее скорости.** Пять минут проверки на экране стоят дешевле одной сломанной фрезы в детали.
**Что видит оператор.** Только экран и станок. Ни CAM, ни постпроцессор не подскажут, что ноль стоит не в том
углу: это видно по первой стружке и по тому, где фреза коснулась материала.
**Кто пишет программу.** CAM считает стратегию, постпроцессор переводит её в кадры, оператор проверяет.
Ошибка в посте выглядит как «Mach3 глючит», хотя программа просто написана под другой контроллер.
**Скорость обучения.** Первые три программы лучше делать простыми: квадрат, круг, карман. Осложнять стоит
после того, как ноль, подвод и коррекции перестанут требовать подсказок.
**Почему так.** Станок выполняет ровно то, что написано в кадрах, и ни одна ошибка не «рассосётся» сама.
**Проверка.** Сколько из пяти шагов вы обычно пропускаете?
## Модуль 2. Подготовка программы
Программа начинается не с G0, а с проверки заголовка.
**Единицы.** G21 — миллиметры, G20 — дюймы. Если CAM выдал дюймы, а станок ждёт миллиметры, деталь уменьшится в
25,4 раза — и это ещё не худший вариант.
**Координаты.** G90 — абсолютные, G91 — относительные. Смешение режимов в одном файле — типовая причина
«станок ушёл в неизвестном направлении».
**Безопасная строка.** Первый кадр обычно поднимает Z на безопасную высоту, и только затем включает шпиндель и
идёт к точке старта. Если первым идёт XY — фреза может поехать через заготовку.
**Плоскость.** G17 (XY) по умолчанию; для дуг в других плоскостях это указывают явно.
**Комментарии.** Строки в скобках и после точки с запятой не исполняются — по ним удобно проверять, тот ли это
файл и та ли деталь.
**Единицы на практике.** 1 дюйм — 25,4 мм. Деталь 100 мм в дюймовой программе превращается в 3,94 мм: станок
делает всё правильно, просто в других единицах.
**Плоскость дуг.** G17 — XY, G18 — XZ, G19 — YZ. Дуга, заданная в чужой плоскости, может «не читаться» или
уйти не туда: станок честно выполнит то, что написано.
**Почему так.** Большинство «страшных» запусков объясняется двумя буквами в заголовке.
**Проверка.** Открыли ли вы первые двадцать строк файла перед запуском?
## Модуль 3. Загрузка УП и первые кадры
Загрузка — это ещё и проверка, что файл дошёл целиком.
**Формат.** Mach3 читает `.tap`, `.nc`, `.txt` и подобные; если расширение не в списке, файл просто не виден в
диалоге — это не поломка.
**Размер.** Длинная программа грузится дольше и чувствительнее к памяти: обрыв на середине чаще у файлов в
сотни тысяч строк, а не у коротких.
**Первые кадры.** Прокрутить начало, найти G21/G90, безопасную высоту, включение шпинделя и первую подачу.
**Номер строки.** Полезно включить нумерацию кадров на экране: при остановке вы точно знаете, где стоят, а не
«где-то там».
**Что проверить до старта.** Активное смещение, текущие координаты, override на 100 %, коррекции выключены,
если не нужны.
**Длинные файлы.** Программа на сотни тысяч строк грузится заметно дольше и чувствительна к памяти. Если файл
«не открывается», проверяют его размер и свободное место, а не переустанавливают программу.
**Номер кадра.** При остановке на экране видно, на какой строке стоит программа. Это единственный надёжный
способ понять, где вы, — на слух и по координатам место не восстановить.
**Почему так.** Половина «Mach3 обрабатывает файл не до конца» — это не сбой, а файл, который не догрузился или
обрезался при копировании.
**Проверка.** Совпадает ли число строк в файле и в загрузчике?
## Модуль 4. Проверка на экране и в воздухе
Две проверки, которые стоят дешевле всего.
**Траектория.** Окно визуализации показывает путь инструмента: видно, выходит ли он за габарит, есть ли лишние
перемещения, совпадает ли начало с ожидаемым.
**Габарит.** Наложить траекторию на размер заготовки: если путь выходит за край — вопрос к CAM, а не к станку.
**Воздух.** Поднять Z на 20–30 мм выше заготовки и прогнать программу без материала: видно рывки, слышно
шпиндель, проверяется реакция на паузу.
**Время.** Полный проход в воздухе показывает реальную длительность — иногда выясняется, что «быстрая» программа
идёт три часа.
**Что искать.** Резкие заныривания, движение через прижимы, участки, где фреза «топчется» на месте.
**Сколько длится проверка.** Минута на траекторию, две-три на прокрутку, пять-десять на проход в воздухе — в
зависимости от размера программы. Это дешевле любой замены фрезы.
**Прижимы и струбцины.** На экране их не видно, а в цехе они выше заготовки на 20–30 мм. Безопасную высоту
выбирают по самому высокому элементу крепления, а не по толщине листа.
**Симуляция не заменяет воздух.** Окно траектории показывает геометрию, но не показывает, как станок тормозит,
как звучит шпиндель и не задевает ли фреза прижим. Это разные проверки, и нужны обе.
**Почему так.** В воздухе ошибка стоит ноль, в детали — фрезу и заготовку.
**Проверка.** Прогнали ли вы новую программу в воздухе целиком?
## Модуль 5. Ноль детали
Ноль детали — точка, от которой считается вся программа.
**По углу.** Коснуться фрезой угла заготовки, обнулить X и Y, поднять ось. Самый частый способ и самый
чувствительный к диаметру фрезы: касание идёт боком, поэтому в ноль попадает край фрезы, а не центр.
**По центру.** Найти центр двумя касаниями по X и двумя по Y, обнулить. Дольше, но удобно для симметричных
деталей и поворотной оси.
**По оси Z.** Касание верхней плоскости, обнуление Z. Для фрезы — по нижней кромке зуба, для щупа — по
срабатыванию G31.
**Смещения.** Ноль хранится в рабочей системе G54 (или G55–G59); перед новой деталью проверяют, какая система
активна.
**Проверка нуля.** Отвести фрезу, вернуть в X0 Y0 и посмотреть, попала ли она в тот же угол. Точность — в
пределах половины диаметра фрезы.
**Ноль по Z и щуп.** Касание фрезой даёт погрешность на толщину зуба, щуп — по срабатыванию G31 и записи
координаты в переменную. Для ответственных деталей второй способ точнее и повторяемее.
**Несколько нулей.** G54–G59 позволяют держать шесть наборов смещений: приспособление, вторая деталь, поворотная
ось. Перед работой проверяют, какая система активна, — это дешевле, чем ловить 50 мм разницы.
**Смена привязки.** Отверстие, угол и центр — три разные базы, и программа написана под одну. Перед запуском
сверяют, от чего считает CAM: чаще всего ошибка не в нуле, а в том, от чего он поставлен.
**Почему так.** Ноль — единственная точка, которую станок не может проверить за вас.
**Проверка.** Каким способом вы ставите ноль и проверяете ли его возвратом?
## Модуль 6. Подвод и врезание
Между «подошёл» и «начал резать» есть опасный участок.
**G0 и G1.** G0 — быстрое перемещение, G1 — рабочая подача. Подвод к детали почти всегда G0 на безопасной
высоте, а вход в материал — G1.
**Безопасная высота.** Обычно 5–20 мм над заготовкой: достаточно, чтобы пройти над прижимами, и мало, чтобы не
терять время на каждом переходе.
**Врезание.** По вертикали — медленно; по спирали или пандусом — если материал позволяет. Прямое погружение
фрезы большого диаметра — самая частая причина «фреза сломалась на первом кадре».
**Первый кадр.** Если после смены инструмента Z не пересчитан, врезание получается на глубину, которой нет.
**Пандус и спираль.** Вход под углом 2–3 градуса на рабочей подаче снижает нагрузку на кромку: фреза режет
боком, а не давит торцом. Для твёрдых материалов это разница между «пошло» и «сломалось».
**Торможение перед врезкой.** Быстрый подвод заканчивают за 1–2 мм до поверхности, дальше идут рабочей подачей.
Станок не успевает затормозить с G0 на полной скорости, и «подвод» превращается в удар.
**Почему так.** Ошибка подвода стоит фрезы, ошибка в середине — детали; первое случается чаще.
**Проверка.** На какой высоте у вас стоит безопасная Z и совпадает ли она с прижимами?
## Модуль 7. Override, пауза, останов
Три разных действия, которые часто путают.
**Override.** F5 возвращает подачу к 100 %; ползунок меняет её в процентах. Это коррекция «на лету», а не
изменение программы: файл остаётся тем же.
**Пауза.** SPACE останавливает движение, шпиндель может продолжать вращаться. Станок стоит, фреза в материале —
худшее место для долгой паузы.
**Останов.** ESC прекращает выполнение; возврат к работе — отдельное решение, а не «продолжить».
**Сброс.** Reset снимает ошибку, но не отменяет того, что уже произошло с координатами.
**Привычка.** Перед стартом смотрят на override: 60 %, оставшиеся с прошлой работы, дают «станок не тот режим»
при правильной программе.
**Пауза по времени.** Долгая пауза с фрезой в материале — это нагрев кромки и риск прижога. Если пауза больше
пары минут, ось отводят, а не ждут.
**Что делает Reset.** Снимает ошибку и разрешает движение. Он не отменяет смещение, не возвращает потерянные
шаги и не делает координаты верными — это отдельная проверка.
**Почему так.** Оператор управляет скоростью реакции, но не геометрией: override не спасает от неверного нуля.
**Проверка.** На сколько процентов стоит override прямо сейчас?
## Модуль 8. Возобновление работы
Продолжение с середины — самая рискованная операция в Mach3.
**После паузы.** Если движение остановлено SPACE и фреза в материале, сначала отводят ось, затем думают о
продолжении. Возврат «как было» без отвода даёт зарез.
**После сбоя.** Координаты могли сместиться: потеря шагов, срабатывание лимита, аварийный стоп. Прежде чем
продолжать, проверяют ноль и текущие координаты.
**Смена инструмента в середине.** После M6 меняется вылет фрезы, а значит и Z. Продолжение без пересчёта — это
другая глубина.
**Надёжный путь.** Отвести, обнулить заново по детали, перезапустить с безопасного кадра или переделать проход.
Иногда дешевле выбросить деталь, чем ловить 0,2 мм.
**Безопасный кадр.** Это строка, с которой можно начать без риска: ось над заготовкой, шпиндель включён,
подача задана. Искать её в середине файла — отдельная работа, и её делают заранее.
**После лимита.** Срабатывание лимита означает, что ось ушла за границу. Пока не сделан homing, координаты
нельзя считать верными, а «продолжение» начинается с проверки нуля.
**Почему так.** «Продолжить с того же места» экономит минуты и стоит деталей.
**Проверка.** Есть ли у вас правило: после сбоя — проверка нуля, а не продолжение?
## Модуль 9. Коррекции: радиус и длина
Коррекции — мощный инструмент, который легко включить не там.
**Радиус.** G41 — влево, G42 — вправо, G40 — отмена; D — номер инструмента в таблице. Коррекция сдвигает
траекторию на радиус фрезы, и включает её только там, где CAM её предусмотрел.
**Длина.** G43 H — плюс, G44 — минус, G49 — отмена. Длина инструмента важна при смене фрезы и при работе с
таблицей инструментов.
**Двойная коррекция.** Если CAM уже учёл радиус, а оператор включил G41, деталь «обходится» на 0,3 мм — ровно
та картина, которой посвящена форумная тема про обход.
**Где смотреть.** Активные коррекции видны на экране; перед стартом их проверяют так же, как override.
**Таблица инструментов.** D и H ссылаются на номера в таблице; если таблица пуста, коррекция «включается», но
ничего не меняет — и это выглядит как «G41 не работает».
**Отмена.** G40 и G49 в конце программы — не формальность: коррекция, оставшаяся активной, переносится на
следующий запуск и меняет траекторию молча.
**Когда коррекции не нужны.** В 3D-обработке радиус обычно уже учтён CAM, и G41 только испортит поверхность.
Правило: коррекция включается там, где её поставил постпроцессор.
**Почему так.** Коррекция меняет геометрию, а не скорость: ошибка видна на размере, а не на звуке.
**Проверка.** Совпадает ли набор коррекций в программе с тем, что вы включили вручную?
## Модуль 10. Шпиндель в программе
Шпиндель управляется командами, а не «кнопкой перед запуском».
**Команды.** M3 — по часовой, M4 — против, M5 — стоп, S — обороты. S без M3 не запускает шпиндель, только
задаёт значение.
**Разгон.** G4 P2 даёт две секунды на выход на обороты. На тяжёлом шпинделе этого мало: задержку подбирают по
факту, а не по привычке.
**Минимум и максимум.** Если S ниже минимума PWM, Mach3 поднимет его до границы — и это будет не ошибка, а
настройка.
**Стоп в конце.** M5 в конце программы и пауза перед отводом: фреза не должна выходить из материала на полных
оборотах «на всякий случай».
**Обороты и материал.** Мягкий пластик плавится на высоких оборотах, твёрдый требует оборотов и меньшей
подачи на зуб. Одна и та же S на разных материалах даёт разную кромку.
**Стоп и отвод.** После M5 ось отводят на безопасную высоту, и только потом останавливают программу. Фреза,
оставленная в резе на неподвижном шпинделе, портит кромку простоем.
**Почему так.** Шпиндель задаёт качество кромки, а не только скорость съёма.
**Проверка.** Есть ли в вашей программе M5 и задержка после него?
## Модуль 11. Смена инструмента
Смена — это команда, макрос и физическое действие.
**T и M6.** T выбирает инструмент, M6 запускает смену. Без макроса M6 Mach3 просто ждёт действий оператора.
**Макрос.** Файл M6.m1s лежит в `C:\Mach3\Macros\<профиль>`; в нём описано, куда отвести оси, что показать
оператору и когда считать смену завершённой.
**Позиция смены.** Если она не задана, шпиндель «меняет инструмент» там, где стоял — иногда над деталью.
**После смены.** Пересчёт Z по новой фрезе: вылет другой, а координаты те же.
**Автосмена.** Профиль Mill_ATC требует настройки магазина и позиций; без неё первая же команда T даёт останов.
**Проверка после смены.** Коснуться новой фрезой той же базы, сравнить показание Z и записать разницу. Тридцать
секунд, которые снимают вопрос «почему глубина другая».
**Магазин и вручную.** Автосмена ускоряет серию, но требует настройки позиций и проверки каждой ячейки. На
одном-двух инструментах ручная смена с макросом надёжнее и дешевле в отладке.
**Почему так.** Половина «сломал фрезу при смене» — это отсутствие позиции смены и пересчёта Z.
**Проверка.** Куда уходит станок по M6 у вас и пересчитывается ли Z?
## Модуль 12. Углы, CV и Look Ahead
Скорость на прямых и на углах — разные вещи.
**CV.** Режим непрерывного движения позволяет не останавливаться в каждой точке: станок «срезает» угол тем
сильнее, чем выше скорость.
**CV Distance.** Допуск отклонения от траектории: в руководстве пример 0,1 мм. Меньше — точнее и медленнее,
больше — быстрее и грубее.
**Look Ahead.** Сколько кадров программа смотрит вперёд: 100–200 строк в руководстве. Мало — рывки на сложных
участках, много — нагрузка на компьютер.
**Где это видно.** На внутренних углах: чем больше допуск, тем больше «зализанный» радиус. На деталях с острыми
углами допуск уменьшают.
**Тест на углах.** Деталь с прямыми углами и малым радиусом: если радиус «поплыл», уменьшают допуск CV, а не
скорость. Если появились рывки — увеличивают Look Ahead.
**Где смотреть.** Config → General Config: CV Control, CV Dist Tolerance, Look Ahead. Три поля, которые
объясняют поведение на углах лучше, чем скорость осей.
**Чего не видно на экране.** Стружкоотвод, пыль в зоне реза и нагрев заготовки. Их проверяют глазами и рукой
рядом с зоной, а не по траектории: программа считает, что всё хорошо, даже если канал аспирации забит.
**Почему так.** Рывки и «срезанные» углы — не дефект станка, а настройка поведения.
**Проверка.** Какой у вас CV Distance и пробовали ли вы его менять на угловатой детали?
## Модуль 13. Первая деталь
Первая деталь — измерительный прибор, а не продукция.
**Что мерить.** Габарит, толщину стенки, глубину кармана, положение отверстий — то, что задаёт чертёж, а не то,
что удобно померить.
**Кромка.** Заусенец, скол, побеление: три разных сигнала — три разных причины (режим, инструмент, нагрев).
**Повторяемость.** Вторая деталь из той же программы: если размер ушёл, дело не в программе, а в механике или
нуле.
**Что записать.** Фактические размеры, отклонение, режим, номер фрезы, дату. Одна строка на деталь.
**Реакция.** Отклонение до 0,1 мм — правка режима; больше — проверка нуля, шагов, люфта, а не «подкрутить
программу».
**Что считать браком.** Отклонение сверх допуска чертежа, скол на лицевой кромке, зарез в угол. Всё остальное —
«почти хорошо», и именно оно уходит заказчику, если не записать числа.
**Повторяемость.** Три детали подряд из одной программы: разброс размера больше 0,05 мм говорит о механике или
нуле, а не о программе. Это простой тест, который почти никто не делает.
**Эталон.** Одну годную деталь оставляют как образец: к ней возвращаются, когда «стало хуже». Сравнение с
образцом быстрее, чем повторное чтение чертежа.
**Допуск и чертёж.** Сравнивать надо с допуском, а не с «идеалом»: 100 ±0,1 мм означает, что 99,95 — норма, а не
брак. Без этого половина годных деталей уходит в отход.
**Почему так.** Первая деталь дешевле серии, а её измерения — единственный способ узнать, что всё сработало.
**Проверка.** Какие три размера вы измеряете на первой детали?
## Модуль 14. Серия, карта режимов и ошибки
Серия начинается с карты, а не с кнопки «пуск».
**Карта режимов.** Материал, фреза, обороты, подача, заглубление, скорость врезания, число проходов. Одна
страница на материал — и следующая серия не начинается с подбора.
**Что фиксировать.** Дата, партия материала, влажность или температура, если материал к ним чувствителен;
замена фрезы и её ресурс.
**Пять ошибок практики.** Неверный ноль; двойная коррекция; забытый override; продолжение после сбоя без
проверки; смена инструмента без пересчёта Z.
**Одна правка за раз.** Поменяли подачу и обороты одновременно — не узнаете, что помогло.
**Партия материала.** Разная плотность и влажность дают разную стружку на одном режиме. В карте отмечают
партию — тогда «вчера резало, сегодня нет» получает объяснение.
**Одна правка.** Поменяли подачу и обороты одновременно — и не узнаете, что именно помогло. В карте отмечают,
что и на сколько изменили, иначе следующая серия начинается с нуля.
**Что хранить вместе с картой.** Файл УП, номер версии постпроцессора и фото крепления. Через месяц крепление
разбирают иначе, и без фото повтор не получается.
**Почему так.** Серия — это повторение, а повторяют только то, что записано.
**Проверка.** Есть ли у вас карта режимов на самый ходовой материал?
## Практикум. Одна деталь от файла до измерения
Задание сквозное: провести тестовую деталь по всем шагам и записать результат. Шесть шагов, у каждого —
проверяемый итог.
**Шаг 1. Файл.** Возьмите простую программу: квадрат 100 × 100 мм с карманом. Проверьте первые двадцать строк:
единицы, координаты, безопасная высота, включение шпинделя.
**Шаг 2. Экран.** Прогоните траекторию в окне визуализации и наложите на габарит заготовки. Отметьте, выходит
ли путь за край и есть ли лишние перемещения.
**Шаг 3. Ноль.** Поставьте ноль по углу, проверьте возвратом в X0 Y0, затем обнулите Z по поверхности. Запишите
способ, которым пользовались.
**Шаг 4. Воздух.** Поднимите Z на 25 мм выше заготовки и прогоните программу целиком. Засеките время и отметьте
места, где станок ведёт себя нервно.
**Шаг 5. Деталь.** Запустите на материале с пониженной подачей (50–70 %), контролируя первую врезку и стружку.
Остановите, если появился нехарактерный звук.
**Шаг 6. Измерение.** Промерьте габарит, карман и одно отверстие. Сравните с чертежом, запишите отклонение и
решение: править режим, ноль или механику.
**Шаг 7. Повтор.** Сделайте вторую деталь по той же программе и сравните размеры. Расхождение больше 0,05 мм —
повод проверить ноль и механику, а не править программу.
**Критерий готовности.** Есть файл с проверенным заголовком, эскиз траектории, записанный способ нуля, время
воздушного прохода, измерения детали и вывод. Чего-то нет — практикум не зачтён.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Почему первым проверяют заголовок программы?**
В нём стоят единицы и система координат. Ошибка в G20/G21 или G90/G91 меняет всё дальнейшее, и станок выполняет
её идеально.
**2. Что означает «прогнать в воздухе»?**
Поднять Z выше заготовки и выполнить программу без материала: проверяются траектория, рывки, время и реакция на
паузу.
**3. Чем ноль по углу отличается от нуля по центру?**
По углу касание идёт боком фрезы, по центру — двумя касаниями по каждой оси. Центр точнее для симметричных
деталей, угол быстрее.
**4. Почему после паузы в материале сначала отводят ось?**
Фреза стоит в резе; возобновление движения без отвода даёт зарез или скол. Отвод — дешёвая страховка.
**5. Что делает override?**
Меняет подачу в процентах от заданной, не меняя файл. Оставленные 60 % выглядят как «станок не тот режим».
**6. Чем пауза отличается от останова?**
Пауза (SPACE) останавливает движение, шпиндель может вращаться. Останов (ESC) прекращает выполнение, и
продолжение — отдельное решение с проверкой координат.
**7. Что будет при двойной коррекции радиуса?**
Деталь обойдётся на величину радиуса: траектория сместится ещё раз, хотя CAM её уже учёл. Отсюда «+0,3 мм по
контуру».
**8. Зачем нужна задержка G4 после M3?**
Шпиндель должен выйти на обороты. Без задержки фреза входит в материал на неполной скорости.
**9. Что делает макрос M6?**
Отводит оси в позицию смены, показывает оператору, какой инструмент ставить, и завершает смену. Без макроса
Mach3 просто ждёт действий.
**10. Почему после смены инструмента пересчитывают Z?**
Вылет фрезы другой, а координаты те же. Без пересчёта глубина получается неверной.
**11. Зачем нужен CV Distance?**
Он задаёт, насколько траектория может отойти от идеальной на углах: малый допуск даёт точную геометрию ценой
скорости, большой — наоборот.
**12. Что делать, если вторая деталь ушла по размеру?**
Проверить ноль и механику: программа та же, значит изменилось состояние станка — люфт, нагрев, крепление.
## Частые вопросы (Q&A)
**Можно ли возобновить программу с середины?**
Технически да, но только после отвода, проверки координат и, если менялся инструмент, пересчёта Z. Иначе
«продолжение» — это новый риск.
**Почему Mach3 не видит мой файл?**
Чаще всего расширение не в списке поддерживаемых или файл лежит в папке, к которой нет доступа. Проверяют
формат и путь.
**Нужно ли включать коррекцию радиуса, если CAM её учёл?**
Нет. Двойной учёт даёт смещение контура на радиус — деталь «обходится».
**Что делать, если программа идёт рывками на углах?**
Проверить CV, CV Distance и Look Ahead: обычно дело в допуске и упреждении, а не в скорости осей.
**Почему шпиндель не запускается по M3?**
Проверить реле или аналоговый вход, минимум PWM и то, что S задан выше минимума. Команда без настройки ничего
не включает.
**Можно ли работать с одним нулём на несколько деталей?**
Да, если детали базируются одинаково и крепление не менялось. Но проверять ноль перед серией всё равно нужно.
## Глоссарий
**УП** — управляющая программа, файл кадров G-кода.
**Кадр** — одна строка программы.
**Ноль детали** — точка отсчёта координат детали, хранится в рабочей системе.
**G54–G59** — рабочие системы координат, шесть наборов смещений.
**Override** — коррекция подачи или оборотов в процентах.
**CV** — режим непрерывного движения, при котором станок не останавливается в каждой точке.
**Look Ahead** — число кадров, которые программа читает вперёд.
**G41/G42** — коррекция радиуса инструмента слева и справа.
**G43/G44** — коррекция длины инструмента.
**M6** — команда смены инструмента, обычно с макросом.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь обходится на 0,3 мм | Двойная коррекция радиуса | Проверить G41/G42 и настройки CAM |
| Станок не доходит до точки | Недоезд из-за срыва или коррекции | Проверить люфт, ускорение, активные коррекции |
| Программа встала на середине | Файл обрезан или потеря связи | Проверить размер файла, кабель, Driver Test |
| После паузы зарез | Возобновление без отвода | Отводить ось, проверять координаты |
| Вторая деталь ушла по размеру | Ноль или механика | Проверить ноль, люфт, нагрев |
| Углы «зализаны» | Большой CV Distance | Уменьшить допуск, проверить Look Ahead |
| Шпиндель не включается по M3 | Нет настройки выхода или S ниже минимума | Проверить реле, PWM, значение S |
| Фреза сломалась на первом кадре | Врезание на большой подаче | Пандус или спираль, снизить врезание |
| Инструмент «сменился» над деталью | Нет позиции смены в макросе | Задать позицию и отвод по Z |
| Размер уменьшился в 25 раз | Дюймы вместо миллиметров | Проверить G20/G21 в заголовке |
## Мысли вслух: чего нет на форумах
1. Про «Mach3 обходит деталь +0.3мм» спрашивают регулярно, и ответ почти всегда один: коррекция включена дважды.
Но в темах редко пишут главное — CAM и станок должны договориться, кто учитывает радиус, до запуска, а не
после брака.
2. Возобновление после паузы кажется безобидным, пока не увидишь зарез на 0,2 мм. Фреза стоит в материале, и
любое движение «обратно по траектории» — это новый рез, а не продолжение старого.
3. «Файл не до конца» чаще всего означает обрезанный файл: скопировали с флешки, не дождавшись записи. Проверка
числа строк занимает минуту.
4. Первый кадр с XY раньше Z — классика. Достаточно открыть начало файла, чтобы увидеть, что фреза поедет через
заготовку на рабочей высоте.
5. Override 60 %, оставленный с прошлой работы, даёт «станок тормозит». Программа при этом идеальна, и ищут
причину в механике.
6. Ноль по углу боком фрезы даёт систематический сдвиг на радиус. На фрезе 6 мм это 3 мм — заметно, но списывают
на «люфт».
7. Задержка G4 P2 на тяжёлом шпинделе мала: он выходит на обороты за 3–4 секунды. Фреза входит в материал
раньше, и кромка получается рваной.
8. Смена инструмента без позиции смены — это «M6 в чистом поле». Станок отводит оси туда, где стоял, а оператор
тянется к патрону над деталью.
9. CV Distance 0,1 мм на тонкой работе — уже много: внутренние углы скругляются заметно. На черновом проходе,
наоборот, можно смелее.
10. Look Ahead в 100–200 строк — не «чем больше, тем лучше»: на слабом компьютере большой буфер даёт рывки в
другом месте.
11. Первую деталь измеряют все, записывают — единицы. Через месяц именно запись отвечает, был ли размер 100,0
или «примерно сто».
12. Хорошая карта режимов выглядит скучно: таблица на полстраницы. Но она экономит больше времени, чем любая
«умная» настройка.
13. Ещё одна мелочь: не меняйте две вещи сразу. Поменяли подачу и обороты — и не узнаете, что помогло, а что
навредило.
14. И последнее: если после сбоя есть сомнение, дешевле перезапустить проход, чем доказывать, что «должно
было получиться».
15. Ещё одна привычка, которая экономит детали: перед стартом смотреть не на программу, а на три числа — ноль,
override, активные коррекции. Три взгляда, десять секунд.
16. И про запись: карта режимов без даты и партии материала через месяц бесполезна. Дата — способ отличить
«работало» от «казалось, что работало».
17. Отдельно про тишину в цехе: оператор, который слышит станок каждый день, замечает изменение тона раньше
любых датчиков. Это не мистика, а память на норму — её и стоит тренировать.
## Открытая библиотека
В этом томе нет цитат из открытого корпуса: содержание — практика конкретной программы по руководству завода.
Для фона подойдут свободные руководства по G-коду и обработке из публичных библиотек (PD/OA); числа и названия
пунктов меню сверяйте с документацией своей версии.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике.
- [Библиотека завода](/book/) — руководства и справочники завода «Твайт».
## Смотрите также
- [Контроллеры и электроника ЧПУ: полный курс](/blog/kontrollery-i-elektronika-chpu-polnyy-kurs).
- [USB-контроллер 777 Mini: настройка](/blog/usb-kontroller-777-mini-nastroyka).
- [Миниконтроллер: работа и обслуживание](/blog/minikontroller-rabota-i-obsluzhivanie).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Электроника ЧПУ: шаговые двигатели, драйверы, питание](/blog/elektronika-chpu-shd-drajvery-pitanie).
- [Форум завода](/community/forum) — вопросы по программе и режимам.
- Станки: [БИЗНЕС СТАРТ](/product/8/), [17Д](/product/17/), [17К](/product/16/).
## Фото, схемы и инфографика завода

*Данные руководства: частота выдачи импульсов — от неё зависит, как станок проходит мелкие кадры.*
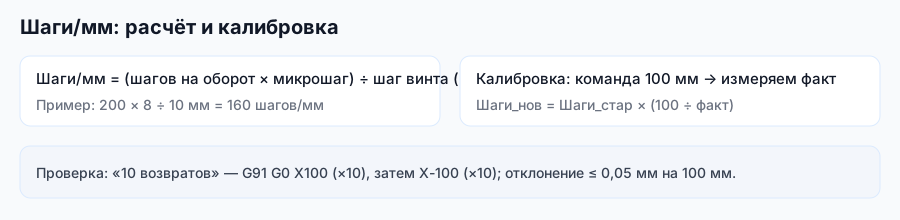
*Схема завода «Твайт»: числа проверяются до серии, а не по готовым деталям.*
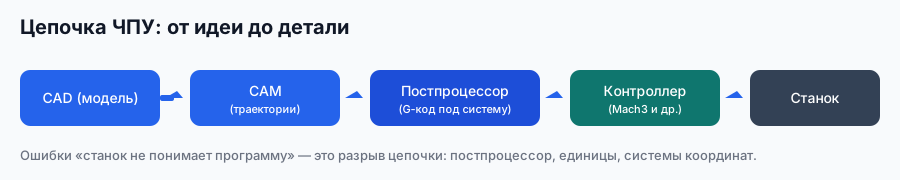
*Схема завода «Твайт»: программа — верхнее звено, но не единственное.*
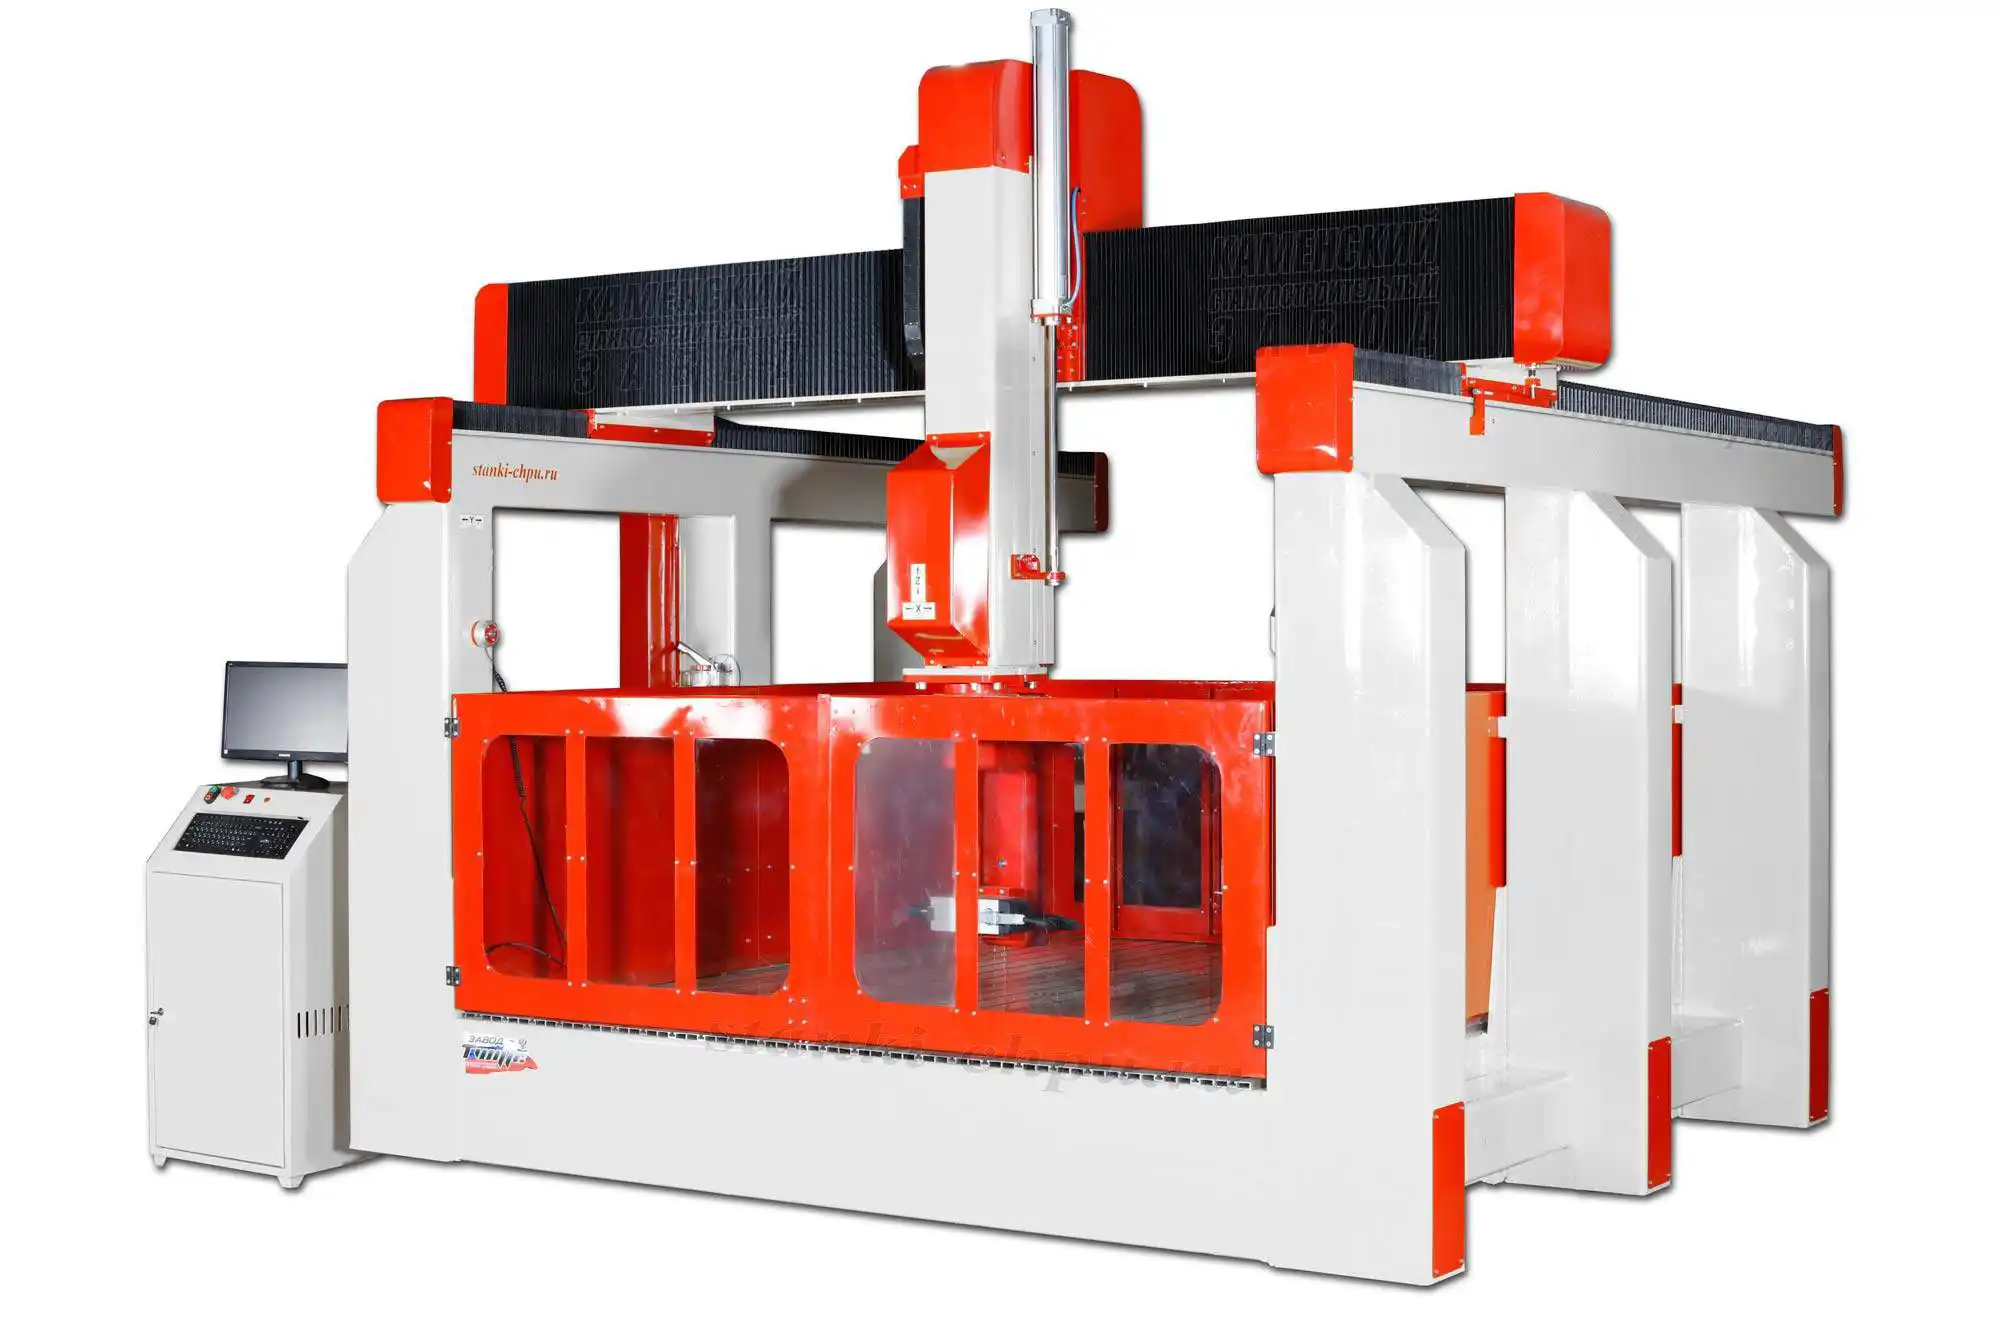
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
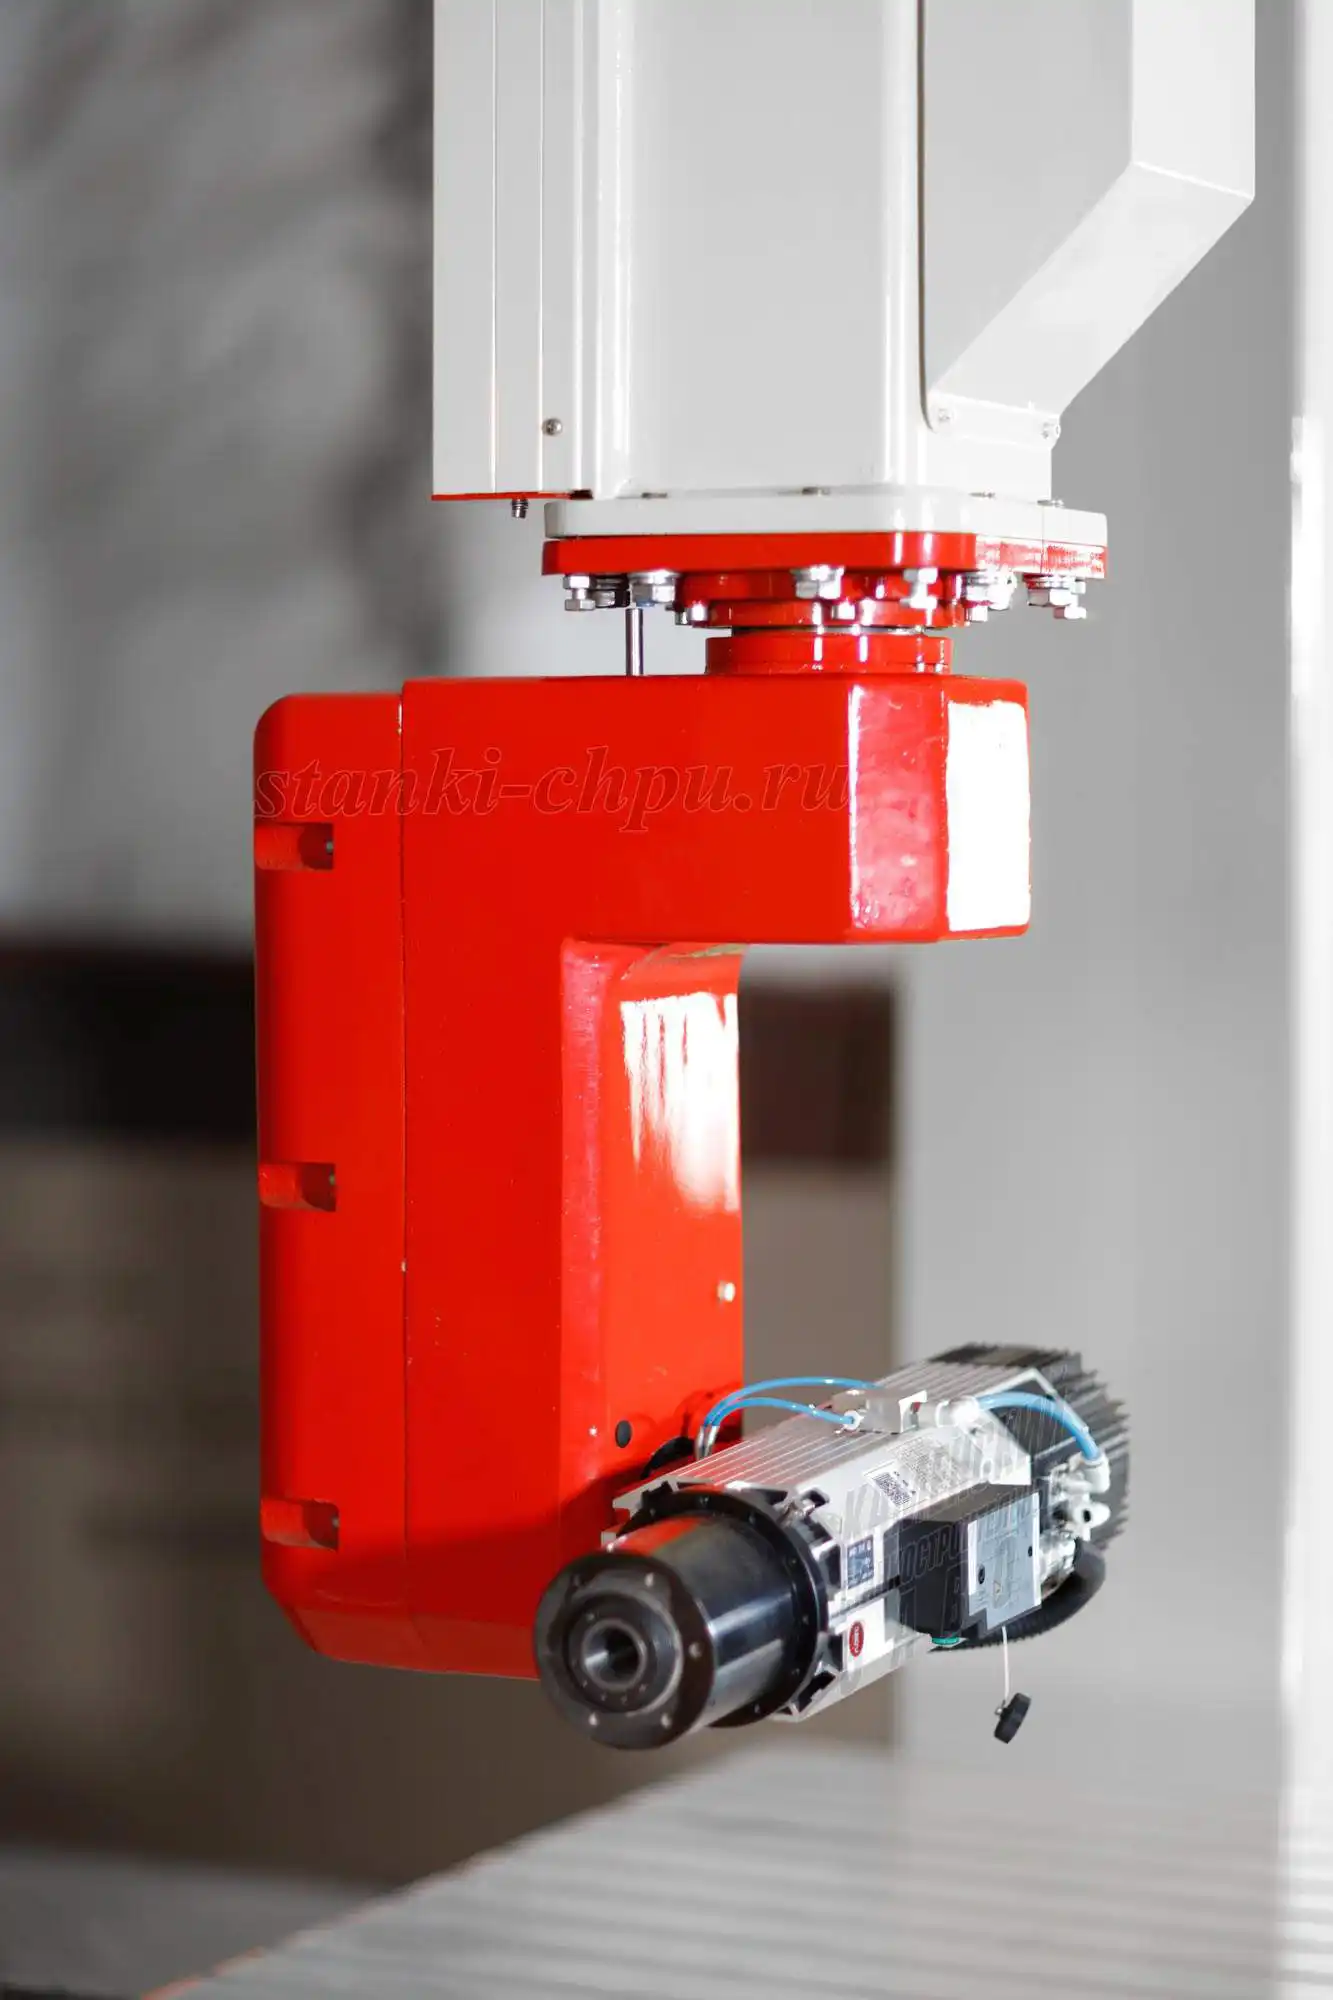
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
**Продолжение серии: том 3 — «Диагностика и восстановление».** В нём — почему станок «взбесился» на середине
файла, потеря шагов, ошибки лимитов, зависания, макросы и порядок восстановления после сбоя.
---
**Первоисточник:** https://zavod-stanki.ru/blog/soft-mach3-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/soft-mach3-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/soft-mach3-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/soft-mach3-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/soft-mach3-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq