# Софт: G-код/УП — том 2: практика и режимы | Версия 1.0 от 2026-11-11
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 2 серии: как из геометрии получается рабочая программа — циклы и подпрограммы, параметры, расчёт
> подачи и оборотов, глубина прохода, вход в материал и проверка на первой детали.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/soft-g-kodup-tom-2.ai.json`.
> Версия 1.0 от 2026-11-11. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Софт: G-код/УП — том 2: практика и режимы“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Режимы резания», «Подскажите
> пожалуйста режимы резания алюминия», «Помогите подобрать режимы резания для микрофрез. Материал Бронза.»,
> «Как Повториться в g81 цикле с g91», «вопрос о g83»).
> Факты — `GCODE_PROGRAMMING_GUIDE.md` (циклы G80–G89, подпрограммы M98/M99, параметры), `MATERIALS_PROCESSING_
> GUIDE.md` (режимы по материалам, формула подачи), `MACH3_COMPLETE_GUIDE.md` (G4, CV, лимиты),
> `CNC_KNOWLEDGE_BASE.md`, карточки `/product/*.md`.
> **Безопасность:** первый прогон — без заготовки; рука на кнопке стопа; мелкая фреза ломается без предупреждения.
> **Границы тома.** Том 1 — кадр, координаты, первые команды. Здесь — циклы, параметры и режимы резания.
> Том 3 — постпроцессоры и CAM, том 4 — пятиосевые программы.
Практическая программа отличается от учебной не количеством команд, а решениями: где сверлить циклом, где
вызвать подпрограмму, сколько дать на зуб и почему именно столько. Ошибка в режиме видна сразу — сколом,
волной, перегревом; ошибка в структуре программы стоит дороже, потому что повторяется на каждой детали.
Этот том — про то, как собрать УП, которую не стыдно запустить в серию, и как объяснить себе каждое число в
строках `F` и `S`.
## Чему научитесь
- Строить технологический порядок операций, а не только контур.
- Пользоваться сверлильными циклами и не путать `R` с глубиной.
- Писать подпрограммы для повторяющихся элементов.
- Считать режимы по формуле, а не по памяти.
- Подбирать глубину и ширину прохода под материал.
- Делать вход в материал без скола и поломки.
- Работать микрофрезой на пределе её возможностей.
- Проверять программу до серии.
## Предпосылки и безопасность
Нужны: том 1 серии, руководство по эксплуатации, таблица режимов, доступ к станку и образцам материалов.
**Безопасность.**
- **Прогон.** Новые циклы и параметры проверяют без заготовки: ошибка в `Q` или `R` уводит сверло в стол.
- **Стоп.** Рука на кнопке аварийного останова до первого реза; после останова — реферирование.
- **Стружка.** Сверление и фрезеровка дают горячую стружку; очки обязательны.
- **СОЖ и туман.** Вытяжка при работе с эмульсией и масляным туманом.
## Содержание
1. От контура к техпроцессу.
2. Сверлильные циклы.
3. Подпрограммы.
4. Параметры и арифметика.
5. Условия и циклы в программе.
6. Сетки и массивы.
7. Расчёт режимов.
8. Глубина и ширина прохода.
9. Материалы и таблицы.
10. Вход в материал.
11. Микрофрезы.
12. Проверка практикой.
13. Время и износ.
14. Ошибки практики.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается практика: «Режимы резания» — где взять числа, если паспорта под рукой
нет; «Подскажите пожалуйста режимы резания алюминия» — почему чужие значения не подходят к чужому станку;
«Помогите подобрать режимы резания для микрофрез. Материал Бронза.» — что делать, когда фреза тоньше волоса;
«Как Повториться в g81 цикле с g91» — почему цикл не повторяется там, где ждали; «вопрос о g83» — зачем
прерывистое сверление и что такое `Q`.
## Модуль 1. От контура к техпроцессу
Программа — это техпроцесс, записанный командами.
**База и заготовка.** Сначала решают, от чего считать: угол заготовки, отверстие, торец. База задаёт ноль, ноль
задаёт всё остальное.
**Порядок операций.** Сверление — до фрезеровки контура, карман — после чернового снятия массы. Если сделать
наоборот, сверло встретит стенку, а фреза — уже готовую кромку.
**Черновой и чистовой.** Черновой снимает основную массу с припуском 0,2–0,5 мм, чистовой идёт по контуру.
Один проход «сразу в размер» экономит минуты и портит кромку.
**Припуск.** Припуск оставляют там, где будет чистовой проход, и снимают его равномерно. Неравномерный припуск
даёт разную нагрузку на фрезу и разный след на поверхности.
**Жёсткость заготовки.** Тонкая пластина «играет» под фрезой и звенит. Её поддерживают жертвенником или
прижимом, иначе режим подбирают не под материал, а под вибрацию.
**Карманы и острова.** Карман обходят от центра к стенке или по спирали; острова обрабатывают так, чтобы фреза
не входила в них на `G0`.
**Порядок переходов в файле.** Сначала инструмент, который снимает больше всего, потом тот, который даёт
точность. Смена инструмента — это ещё и новая длина, а значит новая проверка.
**Один установ.** Чем меньше переустановок, тем меньше погрешности: каждая новая база — новый ноль и новый
шанс на сотку ошибки. Порядок операций строят под минимум перестановок.
**Почему так.** Программа без техпроцесса — это красивый контур, который невозможно сделать за один установ.
**Проверка.** Можете ли вы объяснить порядок переходов в своей программе, не открывая файл?
## Модуль 2. Сверлильные циклы
Цикл заменяет десяток строк «подвёл — сверлил — вывел».
**`G81`.** Простое сверление: `G81 X.. Y.. Z-10 R2 F100`. `Z` — глубина, `R` — безопасная плоскость, `F` —
подача. Между отверстиями станок выходит на `R`, а не на ноль.
**`G83`.** Прерывистое сверление с шагом `Q`: `G83 X.. Y.. Z-20 Q2 R2 F100`. Сверло выходит из отверстия
каждые 2 мм и выбрасывает стружку. Для глубоких отверстий это единственный способ не сломать инструмент.
**Стружка и глубина.** Чем глубже отверстие, тем важнее вывод стружки. На 8 мм при диаметре 5 мм ещё
работает `G81`, дальше — только прерывистый цикл.
**`G73`.** Ускоренный вариант с частичным выходом: подходит, когда стружка сыпучая и полный выход не нужен.
**`G82`.** Сверление с паузой на дне: `P` в миллисекундах или секундах — зависит от контроллера. Нужен для
цековки и для чистого дна.
**Отверстие у кромки.** Если отверстие ближе диаметра к краю, сверло выходит на кромку и «уводит». Такие
точки обрабатывают до контура или с поддержкой.
**`G80`.** Отмена цикла. Забытый `G80` — классика: следующее `X.. Y..` неожиданно сверлит новое отверстие.
**`R` и `Z` в абсолютных и относительных.** В `G90` `R` — координата плоскости, в `G91` — подъём от текущей
точки. Один и тот же кадр в двух режимах даёт разную глубину.
**Глубина и вывод.** Для отверстия глубже трёх диаметров `G81` опасен: стружка не выходит, сверло греется и
ломается. Признак — визг и стружка «в гармошку» на выходе.
**Проверка выхода.** После массива отверстий смотрят, на какой плоскости стоит инструмент: на `R` или
на нуле. От этого зависит следующий переход.
**Почему так.** Цикл — это не «сокращение», а другой порядок движения, и он прощает меньше, чем линейный код.
**Проверка.** На какой плоскости стоит `R` в вашей последней программе сверления?
## Модуль 3. Подпрограммы
Один раз написали — много раз вызвали.
**Вызов.** `M98 P1000 L5` вызывает подпрограмму `O1000` пять раз, `M99` возвращает управление. Параметр `L`
может отсутствовать: тогда вызов один.
**Где применять.** Сетка отверстий, повторяющийся паз, одинаковая фаска на десяти деталях, один и тот же
контур в разных местах.
**Смещение перед вызовом.** Подпрограмма пишется в локальных координатах, а перед вызовом задаётся смещение
(`G52`, `G92` или новая система). Так одна и та же логика работает в разных точках.
**Именование.** Подпрограммы называют по делу: `O1000 (SETKA 5x4)`. Номер без подписи через месяц
превращается в загадку.
**Вложенность.** Внутри подпрограммы можно вызвать другую, но глубина ограничена контроллером. Три уровня —
уже повод упростить.
**Отладка.** Подпрограмму проверяют отдельно: короткий файл проще прогнать на воздухе, чем всю программу.
**Проверка вызова.** Перед запуском считают, сколько раз вызывается подпрограмма и куда возвращается:
ошибка в `L` даёт лишние проходы, которые видно только по счётчику деталей.
**Когда не надо.** Если блок повторяется дважды и по-разному, подпрограмма добавляет путаницу. Два раза
можно и скопировать.
**Вызов и сдвиг.** Перед вызовом задают базу, внутри работает локальная логика. Если подпрограмма «знает»
абсолютные координаты, её нельзя переиспользовать — только копировать.
**Почему так.** Подпрограмма убирает копипаст, а вместе с ним — расхождение между «одинаковыми» участками.
**Проверка.** Сколько строк в вашей программе повторяются дословно?
## Модуль 4. Параметры и арифметика
Параметр — это число с именем, и он делает программу настраиваемой.
**Запись.** `#1 = 10.0` — присваивание, `#2 = #1 + 5.0` — арифметика. Внутри — сложение, умножение, скобки,
функции; синтаксис зависит от контроллера.
**Зачем.** Один параметр вместо двадцати чисел: поменяли глубину — поменялась вся сетка. Это дешевле, чем
искать `Z-2` по всему файлу.
**Читаемость.** Комментарий рядом с параметром важнее самого параметра: `#10 = 2.0 (глубина за проход)`.
Через месяц имя скажет больше, чем значение.
**Локальные и общие.** Часть параметров сбрасывается при перезапуске, часть живёт в памяти. Если программа
зависит от «общего» числа, это надо знать до запуска.
**Опасность.** Параметр, оставшийся от прошлой программы, — тихий источник ошибок. Перед запуском все
используемые параметры задают явно.
**Ограничение диапазона.** Для параметра задают допустимые пределы и проверку: если `#10` вышло за них,
программа останавливается, а не режет наугад.
**Проверка значений.** Первый прогон — с выводом или в симуляции: видно, какие числа получились, а не только
какие заданы.
**Имя вместо номера.** Вместо `#10` пишут комментарий `(шаг по X)`. Через месяц номер забудется, а подпись
останется; это дешевле любого документирования.
**Почему так.** Параметры делают программу универсальной, но только если их значения предсказуемы.
**Проверка.** Сколько чисел в вашей программе заданы «где-то выше» и не проверяются?
## Модуль 5. Условия и циклы в программе
Контроллер умеет не только двигаться, но и считать.
**`WHILE`.** `WHILE [#1 LT 5] DO 1 ... END 1` — повтор, пока условие истинно. Внутри обязательно меняют
счётчик, иначе цикл не закончится.
**`IF`.** `IF [#1 GT 10] GOTO 100` — переход по условию. Ветвление удобно для пропуска блока, но плохо
читается при вложенности больше двух.
**Один цикл — одна задача.** Цикл, который считает и координаты, и инструмент, и глубину, отлаживать
невозможно. Логику делят на короткие блоки с понятным результатом.
**Счётчик.** `#1 = #1 + 1` в конце тела. Забыли — получили бесконечный цикл, который остановит только
аварийная кнопка.
**Предел итераций.** Даже в отлаженной программе полезно ограничить число повторов: ошибка в условии не
уведёт станок в ночную смену.
**Проверка на воздухе.** Логику проверяют без материала и с поднятым `Z`: видно, сколько проходов и куда
движется инструмент.
**Когда проще CAM.** Для сложной логики генератор понятнее: там видно дерево операций, а не лабиринт
переходов.
**Отладка по шагам.** Логику проверяют с `M0` после каждого поворота цикла: видно, на какой итерации число
уходит не туда. Медленно, зато понятно.
**Почему так.** Программная логика расширяет возможности, но и расширяет цену ошибки.
**Проверка.** Есть ли у вашего цикла условие выхода, которое не зависит от человека?
## Модуль 6. Сетки и массивы
Сетка — самый частый повод для подпрограммы и параметров.
**Шаг и количество.** `#10` — шаг по X, `#11` — шаг по Y, `#12` — число по X, `#13` — по Y. Четыре числа
описывают массив.
**Двойной цикл.** Внешний идёт по строкам, внутренний — по столбцам. Порядок обработки влияет на время: переход
между соседними отверстиями короче, чем через весь массив.
**Абсолютные координаты.** Внутри сетки удобнее считать абсолютные точки: `X = X0 + #10 * #20`. Так массив не
зависит от того, где закончился предыдущий проход.
**`G91` и повторы.** Инкрементальный вариант короче, но накапливает ошибку при каждом шаге. Для длинных сеток
предпочитают абсолютные.
**Проверка первого и последнего.** Достаточно прогнать первое и последнее отверстие: если совпали — сетка
построена верно.
**Смещение массива.** Перед вызовом подпрограммы задают новую базу: так одна и та же сетка работает на разных
заготовках.
**Диагональ массива.** Проверяют не только первую и последнюю точку, но и диагональ: ошибка в шаге по одной
оси видна именно там.
**Шаг и допуск.** Шаг сетки задают числом, а не «на глаз по линейке»: 20 мм и 20,2 мм на десяти
отверстиях дают 2 мм ухода.
**Почему так.** Массив — это геометрия, записанная числами; ошибка в шаге размножается на все отверстия.
**Проверка.** Совпадает ли последнее отверстие сетки с чертежом?
## Модуль 7. Расчёт режимов
Режим считается по трём числам: обороты, подача на зуб, число зубьев.
**Формула подачи.** `F = fz × z × n`. Для алюминия в руководстве пример: 3 зуба × 0,05 мм × 12 000 об/мин =
1 800 мм/мин.
**Обороты и диаметр.** Для алюминия фрезой 6–8 мм руководство даёт 12 000–18 000 об/мин, подачу 800–1 500 мм/мин.
Диапазон, а не одно число: внутри него выбирают по жёсткости станка.
**Скорость резания.** Чем больше диаметр, тем ниже обороты при той же скорости на кромке. Фреза 0,5 мм и
фреза 6 мм не могут работать на одних оборотах.
**Проверка на слух.** Ровный звук и стабильная стружка — режим попал; визг и пыль — не попал. Слух дешевле
любого прибора.
**Поправка на станок.** Чужие значения не переносятся: жёсткость, биение и мощность у всех разные. Берут
диапазон из руководства и снижают на 20 % для первого прохода.
**Рецепт в журнал.** Удачный режим записывают в журнал: материал, фреза, обороты, подача, глубина. Через месяц это
готовый рецепт.
**Проверка мощностью.** Если станок «захлёбывается» на расчётной подаче, дело не в формуле: не хватает
мощности или жёсткости. Тогда снижают подачу, а не обороты.
**Почему так.** Режим — не константа, а отправная точка, которую проверяют на конкретном станке.
**Проверка.** Откуда взяты числа в вашем последнем файле — из расчёта или из привычки?
## Модуль 8. Глубина и ширина прохода
Два числа, которые определяют нагрузку на фрезу.
**Глубина за проход.** Руководство даёт по материалам: алюминий 1–3 мм за проход, латунь 1–2, сталь 0,5–1,5, акрил
2–4, ПВХ 3–5. Это глубина резания, а не «насколько хочется».
**Ширина.** Для чернового прохода берут до половины диаметра фрезы, для чистового — 0,1–0,3 мм. Широкий
проход на полную глубину перегружает кромку.
**Соотношение.** Мелкая фреза не любит большую глубину: при диаметре 0,5 мм проход в 2 мм — это четыре
диаметра, и кромка не выдерживает.
**Тонкая стенка.** Стенку 0,4 мм обрабатывают с поддержкой и малым шагом: иначе она «играет» и скалывается.
**Проверка после прохода.** Стружка должна быть стружкой, а не пылью; пыль — признак слишком малой подачи.
**Ступенька по глубине.** Несколько проходов с одинаковой глубиной дают ровный износ и предсказуемую стружку.
Первый проход делают глубже, чистовой — тонко: обратный порядок нагружает кромку там, где нужна точность.
**Проверка ширины.** После прохода смотрят след на стенке: полоса по всей ширине фрезы — перегруз, тонкая
полоса у кромки — норма для чистового.
**Почему так.** Нагрузка складывается из глубины и ширины, и превышение любого из двух ломает инструмент.
**Проверка.** Сколько диаметров фрезы составляет ваша глубина за проход?
## Модуль 9. Материалы и таблицы
Один и тот же код на разных материалах требует разных чисел.
**Дерево.** Мягкие породы: 12 000–18 000 об/мин, 2 000–4 000 мм/мин, 3–6 мм за проход. Твёрдые: 18 000–24 000,
1 500–3 000, 2–4 мм. Острые фрезы и прижим заготовки.
**Алюминий.** 12 000–18 000 об/мин для 6–8 мм, 800–1 500 мм/мин, 1–3 мм за проход, СОЖ обязательна. Без
охлаждения появляется нарост на кромке.
**Латунь.** 8 000–12 000 об/мин, 600–1 200 мм/мин, 1–2 мм. Стружка ломкая, можно без СОЖ, но осторожно с
мелкой пылью.
**Сталь.** 3 000–8 000 об/мин, 200–600 мм/мин, 0,5–1,5 мм. Нужны жёсткий станок и мощность от 2 кВт.
**Пластик.** Акрил: 12 000–18 000 об/мин, 1 500–3 000 мм/мин, 2–4 мм, фреза O-flute. ПВХ: 15 000–20 000,
2 000–4 000, 3–5 мм, вентиляция обязательна. ПНД вязкий: 8 000–12 000, 1 000–2 000.
**Камень.** Гранит: 12 000–18 000 об/мин, 200–600 мм/мин, 0,5–2 мм, алмазная фреза и вода.
**Партия материала.** Одна и та же марка от разных поставок ведёт себя по-разному: смолистое дерево, мягкий
алюминий. Первую деталь новой партии режут осторожнее.
**Почему так.** Материал задаёт теплоту и характер стружки, а режим — способ их убрать.
**Проверка.** Какая строка таблицы соответствует вашему материалу и совпадает ли она с файлом?
## Модуль 10. Вход в материал
Скол и поломка чаще случаются на входе, чем в середине прохода.
**Вертикальное врезание.** Плохой вариант для твёрдого материала: фреза входит торцом, где нет режущей
кромки, и выбивает материал.
**Пандус.** Наклонный вход под углом 2–5°: нагрузка распределяется, стружка выходит, кромка цела. Для алюминия
и пластика это базовый способ.
**Спираль.** Вход по дуге с постепенным заглублением: хорош для карманов и для фрез с центральным зубом.
**Подвод и отвод.** Подход к контуру по касательной с радиусом, а не по прямой в стенку. Тогда на кромке нет
точки входа.
**Выход из материала.** Отвод тоже по дуге и с подъёмом: резкий выход оставляет скол на выходной кромке.
**Вход на углу.** Если контур начинается с угла, вход делают на прямом участке и обходят угол снаружи: в угле
фреза режет двумя сторонами одновременно.
**Проверка входа.** Первый проход смотрите на вход: если там скол, режим или способ входа неверны.
**Вход по центру кармана.** Спиральный вход начинают от центра, а не у стенки: у стенки фреза режет в угол,
где нагрузка максимальна.
**Почему так.** Кромка ломается там, где нагрузка меняется скачком, — то есть на входе.
**Проверка.** Как ваша программа входит в материал — вертикально или пандусом?
## Модуль 11. Микрофрезы
Фреза 0,5 мм — не «маленькая фреза», а другой инструмент с другими правилами.
**Хрупкость.** Сечение крошечное: боковая нагрузка ломает её раньше, чем изнашивается кромка. Любой скол
направляющих ощущается как удар по инструменту.
**Биение.** Больше 0,01 мм уже критично: кромка работает неравномерно и выкрашивается. Проверяют на фрезе, а не
на шпинделе.
**Подача на зуб.** Меньше, чем у крупной фрезы, но не «почти ноль»: при слишком малой подаче фреза трётся и
греется.
**Скорость на кромке.** Высокие: мелкий инструмент требует скорости резания, а не мощности. Обороты берут по паспорту
шпинделя и по материалу.
**Число проходов.** Доли диаметра за проход, несколько проходов вместо одного. Торопиться здесь дороже всего.
**Хранение отдельно.** Микрофрезы держат в отдельной кассете, а не в общем ящике: соседняя фреза 6 мм,
упавшая на 0,5 мм, ломает её без всякого станка.
**Запас.** Две-три фрезы ходового диаметра в ЗИП: одна ломается в самый неподходящий момент, и это норма.
**Смена инструмента.** Микрофрезу меняют при первом признаке визга, а не после скола: цена новой фрезы
ниже цены испорченной серии.
**Почему так.** Микрофреза прощает меньше всего, и цена ошибки — не деталь, а серия.
**Проверка.** Какое биение у вашей микрофрезы и когда его мерили?
## Модуль 12. Проверка практикой
Программа проверяется трижды, и каждый раз дешевле.
**Симуляция.** Траектория в CAM или контроллере: зарезы, высоты, порядок переходов. Ловит грубые ошибки
структуры и координат.
**Воздух.** На станке без заготовки: видно входы, отводы, смену инструмента, поведение цикла. Ловит то, чего не
видно в симуляции.
**Тестовая деталь.** Первая деталь на пониженной подаче: 25–30 % от расчётной. Смотрят кромку, стружку, нагрев,
размер.
**Сравнение с эталоном.** Годную деталь из прошлой серии держат отдельно: по ней видно, ушёл размер или
изменился характер кромки.
**Замер.** Размер, глубина, положение отверстий. Если уплыло — сначала проверяют ноль и инструмент, потом режим.
**Что записать.** В журнал: файл, версия, режим, что правили после первой детали. Без записи следующий запуск
начнётся с нуля.
**Когда остановиться.** Первые три детали меряют полностью, дальше — выборочно. Если три подряд дают разный
результат, проблема не в программе: проверяют станок.
**Контроль первой стружки.** На первой детали смотрят не размер, а стружку: цвет, форма, длина. Стружка
рассказывает о режиме раньше прибора.
**Почему так.** Каждая проверка стоит минуты, а пропущенная — заготовку и фрезу.
**Проверка.** Что вы проверяете на воздухе, а что только на детали?
## Модуль 13. Время и износ
Экономия времени почти всегда упирается в износ инструмента.
**Холостые ходы.** `G0` между переходами — самое дешёвое ускорение: сократить путь на 20 мм проще, чем поднять
подачу на 20 %. В симуляции видно, какой переход занимает больше всего времени, — там и ищут резерв.
**Порядок переходов.** Обработка по соседним точкам экономит секунды на каждом элементе; на сетке из сотни
отверстий это складывается в минуты.
**Скорость на прямых.** Прямой участок можно ускорить, угол — нет: на угле нагрузка меняется, и подача должна
быть ниже.
**Стоимость фрезы.** Одна фреза 0,5 мм стоит дешевле часа станка, но простой из-за поломки — дороже. Считать
надо оба числа.
**Износ.** Кромка изнашивается быстрее при высокой скорости и малой подаче: трение вместо резания. Ровная
нагрузка продлевает жизнь.
**Учёт по счётчику.** Часы наработки и число смен инструмента записывают: по ним видно ресурс фрезы на
вашем материале, без чужих таблиц.
**Мониторинг.** Звук, стружка, нагрев — три бесплатных датчика. Их показания важнее любых расчётов.
**Пауза между деталями.** Непрерывная серия греет шпиндель и станину; короткая пауза стабилизирует
температуру и уменьшает дрейф размера к концу партии.
**Почему так.** Время и ресурс — две стороны одного режима: ускорение одной стороны оплачивается другой.
**Проверка.** Где в вашей программе можно сократить путь, не меняя подачу?
## Модуль 14. Ошибки практики
Практика отличается от теории набором повторяющихся ошибок.
**Забытый `G80`.** После цикла сверления следующее перемещение снова сверлит. Лечится дисциплиной: отмена
сразу после последнего отверстия.
**`Q` больше глубины.** Прерывистый цикл с шагом больше отверстия не выводит стружку и работает как обычный.
`Q` — 1–3 мм, не «примерно столько же».
**Параметр от прошлой программы.** `#10` остался с прошлого запуска и тихо изменил сетку. Явное присваивание
перед использованием.
**Слишком малая подача.** Фреза трётся, пластик плавится, кромка садится. Пыль вместо стружки — сигнал.
**Слишком большая глубина.** Первый проход «на всю» ломает микрофрезу и оставляет скол на выходе.
**Игнорирование биения.** Новая фреза в изношенной цанге бьёт сильнее старой. После смены проверяют и длину,
и биение: минута экономит серию.
**Отладка на обрезках.** Первые проходы делают на отходах того же материала: кромка, стружка и нагрев
ведут себя так же, а испортить нечего.
**Прогон сразу на детали.** Экономит пять минут и стоит заготовку. Симуляция и воздух — обязательные шаги.
**Почему так.** Все эти ошибки повторяются потому, что кажутся мелочами по отдельности.
**Проверка.** Какая из этих ошибок случалась у вас чаще всего?
## Практикум. Сетка отверстий и режим под алюминий
Задание: собрать программу, в которой есть массив и осмысленные числа.
**Шаг 1. Деталь.** Пластина 120 × 80 × 10 мм, алюминий, 20 отверстий 5 мм глубиной 8 мм сеткой 5 × 4 с шагом
20 мм.
**Шаг 2. Цикл.** Выберите `G81` или `G83`: для глубины 8 мм при диаметре 5 мм достаточно `G81`, для более
глубоких — `G83` с `Q2`.
**Шаг 3. Сетка.** Опишите массив четырьмя параметрами: шаг X, шаг Y, число по X, число по Y. Проверьте
последнее отверстие по чертежу.
**Шаг 4. Режим.** Посчитайте подачу по формуле для алюминия и сверьте результат с диапазоном руководства
800–1 500 мм/мин. Если расчёт вышел за диапазон, объясните почему.
**Шаг 5. Проверка.** Симуляция, затем воздух с поднятым `Z`, затем первая деталь на 25–30 % подачи.
**Критерий готовности.** Работающая программа с сеткой и циклом, расчёт режима с обоснованием, запись о
проверке и замер последнего отверстия.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Почему сверление ставят до фрезеровки контура?**
Сверло встречает цельный материал, а не стенку; после контура отверстие может выйти на кромку.
**2. Чем `G81` отличается от `G83`?**
`G81` сверлит за один проход, `G83` выходит каждые `Q` миллиметров и выбрасывает стружку.
**3. Что задаёт `R` в сверлильном цикле?**
Безопасную плоскость, с которой начинается и на которую возвращается инструмент между отверстиями.
**4. Зачем нужен `G80`?**
Отменяет цикл. Без него следующее перемещение снова сверлит, и это выглядит как «станок сошёл с ума».
**5. Что делает `M98 P1000 L5`?**
Пять раз вызывает подпрограмму `O1000`; возврат — по `M99`.
**6. Зачем параметры, если можно написать числа?**
Одно изменение меняет всю программу; но параметр от прошлого запуска — тихая ошибка, поэтому значения задают
явно.
**7. Как считается подача?**
`F = fz × z × n`: подача на зуб, число зубьев, обороты. Произведение даёт мм/мин, а не «скорость вообще».
**8. Почему чужие режимы не переносятся?**
Жёсткость, биение и мощность станков разные: одно и то же число на другом станке даёт визг вместо стружки.
**9. Какая глубина за проход для алюминия по руководству?**
1–3 мм для фрезы 6–8 мм; для микрофрезы — доли диаметра, а не те же миллиметры.
**10. Почему вход пандусом лучше вертикального?**
Нагрузка нарастает постепенно, стружка выходит, кромка не выбивает материал на входе.
**11. Какой порог биения критичен для фрезы 0,5 мм?**
Больше 0,01 мм: кромка работает неравномерно и выкрашивается.
**12. Что проверяют на воздухе, чего не видно в симуляции?**
Реальные подводы, смену инструмента, поведение цикла и высоты над оснасткой.
## Частые вопросы (Q&A)
**Можно ли сверлить `G81` глубокое отверстие?**
Можно, но стружка не выходит: для глубины больше трёх диаметров берут `G83` с шагом 1–3 мм.
**Почему подача из формулы не подошла станку?**
Формула даёт верхнюю оценку для идеальных условий. Станок с люфтом и биением требует снижения, иногда
заметного.
**Обязательны ли подпрограммы?**
Нет. Они нужны там, где блок повторяется; два разных повтора проще скопировать.
**Что делать, если параметр «слетел»?**
Задать все используемые параметры явно в начале программы и проверить значения в симуляции или на воздухе.
**Можно ли резать пластик на оборотах для алюминия?**
Диапазоны пересекаются, но пластик боится низкой подачи: он плавится от трения, а не от оборотов.
**Зачем ограничивать число итераций цикла?**
Ошибка в условии иначе уводит программу в бесконечный повтор, и остановит её только человек.
## Глоссарий
**Цикл** — команда, выполняющая последовательность движений по заданным параметрам.
**`Q`** — шаг врезания в прерывистом сверлении.
**Подпрограмма** — блок, вызываемый из основной программы.
**Параметр** — переменная с номером, хранящая число.
**`fz`** — подача на зуб.
**Глубина резания** — толщина слоя, снимаемого за проход.
**Пандус** — наклонный вход в материал.
**O-flute** — однозаходная фреза для пластика.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Скол на входе | Вертикальное врезание | Пандус или спираль |
| Отверстие глубже нужного | `R` и `Z` в разных режимах | Проверить `G90`/`G91` в цикле |
| Сверло ломается в глубоком отверстии | Нет вывода стружки | `G83` с `Q` 1–3 мм |
| После цикла лишние отверстия | Забыт `G80` | Отменять цикл сразу после массива |
| Сетка смещена целиком | Неверная база или шаг | Проверить первое и последнее отверстие |
| Фреза 0,5 мм ломается сразу | Биение больше 0,01 мм | Проверить цангу и оправку |
| Пластик плавится | Малая подача, трение | Поднять подачу, обдув |
| Нарост на фрезе при алюминии | Нет СОЖ, низкие обороты | СОЖ и диапазон 12 000–18 000 |
| Размер уходит к концу серии | Износ фрезы | Свежий инструмент, запись режима |
| Станок «завис» в программе | Бесконечный цикл | Ограничить итерации, проверить счётчик |
## Мысли вслух: чего нет на форумах
1. «Режимы резания» — тема, где десять человек дают десять чисел. Правильный ответ — диапазон из руководства
и поправка на свой станок, а не чужой файл.
2. Подача из формулы — верхняя оценка. Станок с люфтом и биением её не держит, и снижать приходится не на 5 %,
а на 20–30 %.
3. Микрофреза ломается не от глубины, а от биения. Цанга за 0,01 мм убивает инструмент быстрее любого режима.
4. «Как повториться в g81 цикле с g91» — вопрос из тех, где ответ «не повторяйте цикл в инкременте»: накопление
шага даёт сюрприз на десятом отверстии.
5. `Q` в `G83` больше глубины отверстия — это обычное сверление с лишними движениями. Шаг 1–3 мм, иначе смысла
нет.
6. Забытый `G80` выглядит как поломка: следующее перемещение сверлит новое отверстие. Проверяют не станок, а
конец блока.
7. Подпрограмма из пяти строк окупается на третьем повторе, но только если она написана в локальных
координатах. Иначе она привязана к одному месту навсегда.
8. Параметр, оставшийся от прошлой программы, — тихий вредитель. Он не даёт ошибки, он просто меняет сетку на
полмиллиметра.
9. Пандус 2–5° вместо вертикального входа убирает половину сколов на алюминии и пластике. Это дешевле, чем
новая фреза.
10. Пыль вместо стружки — сигнал малой подачи, а не «мягкого материала». Фреза трётся, кромка садится.
11. Скорость на прямых можно поднять, на угле — нельзя: там меняется нагрузка, и подача должна быть ниже.
12. Экономия на холостых ходах безопаснее экономии на подаче: `G0` не режет и не ломает.
13. Порядок обхода сетки экономит минуты: соседние отверстия быстрее, чем прыжки через весь массив.
14. Первая деталь на 25–30 % подачи — не перестраховка, а способ увидеть кромку до того, как она скалывается
на серии.
15. Три детали подряд с разным результатом — это уже не программа. Проверяют люфт, нагрев и крепление, а
не режим: режим не умеет меняться сам по себе.
16. Запись удачного режима стоит минуты, а поиск его заново — часа. Записывайте и неудачный: он тоже
экономит время, только с другой стороны. Материал, фреза, обороты, подача, глубина:
пять полей.
17. Чужие советы по режимам полезны как диапазон, а не как истина: у советующего другой шпиндель и другая
жёсткость.
18. Стружка «в гармошку» на выходе из отверстия — признак, что цикл не выводит её. Меняют `Q`, а не подачу,
и проверяют, хватает ли глубины `R` для выхода над поверхностью.
19. И последнее: программа проверяется трижды — симуляция, воздух, тестовая деталь. Пропущенный шаг стоит
дороже, чем все три вместе.
## Открытая библиотека
Цитат из открытого корпуса нет: числа режимов взяты из руководства завода и справочника по материалам. Для
фона подойдут свободные таблицы режимов и учебники по обработке (PD/OA); значения сверяйте с паспортом
инструмента и станка.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике и материалам.
- [Библиотека завода](/book/) — руководства и справочники «Твайт».
## Смотрите также
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Софт: G-код/УП — том 1: основы и безопасность](/blog/soft-g-kodup-tom-1).
- [Акрил, ПВХ и композиты](/blog/akril-pvh-i-kompozity).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [5-осевая обработка: стратегии и типовые ошибки](/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki).
- [Форум завода](/community/forum) — вопросы по режимам и циклам.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/), [БИЗНЕС СТАРТ](/product/8/).
## Станки
Режим привязан к станку: мощность, жёсткость и биение меняют диапазон.
**17Д** — [карточка](/product/17/): 5 осей, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт с автосменой.
Мощность позволяет работать по дереву и композитам с большими снятиями.
**SMK** — [карточка](/product/19/): металлообработка, поле от 2000 × 3600 × 1500 мм, шпиндель 7,5 кВт с
автосменой. Для металла важны СОЖ и жёсткость, а не только обороты.
**БИЗНЕС СТАРТ** — [карточка](/product/8/): поле от 600 × 1200 × 150 мм, шпиндель 1500–2200 Вт. На такой
мощности режимы берут ближе к нижней границе диапазона, особенно по твёрдым породам и алюминию.
**17К** — [карточка](/product/16/): пятиосевой станок по камню, поле от 1300 × 2500 мм. Камень требует воды и
алмазного инструмента, подачи — сотни миллиметров в минуту.
## Фото, схемы и инфографика завода

*Данные руководства по материалам: верхняя граница диапазона для типовых фрез. Нижняя граница ниже, и режим
выбирают внутри диапазона по жёсткости станка.*

*Данные руководства: подача для алюминия 800–1500, латуни 600–1200, стали 200–600, акрила 1500–3000, ПВХ
2000–4000 мм/мин.*
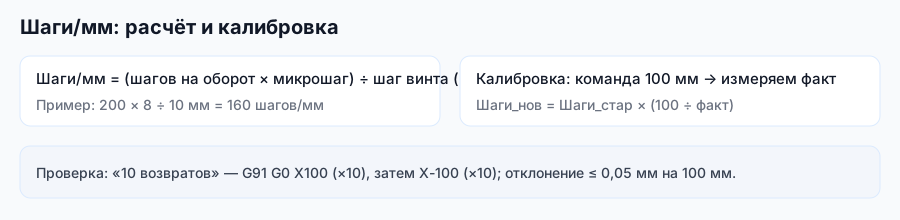
*Схема завода «Твайт»: режим проверяется на станке, а не только в таблице.*
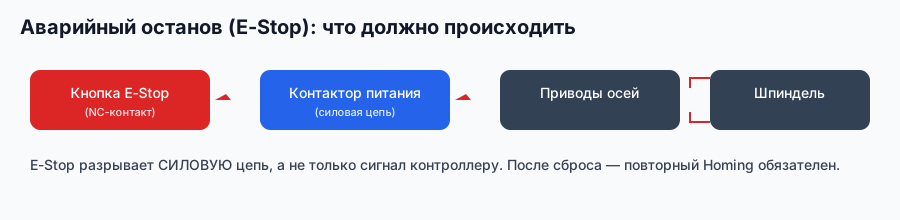
*Схема завода «Твайт»: первый прогон начинается с проверки цепи останова.*
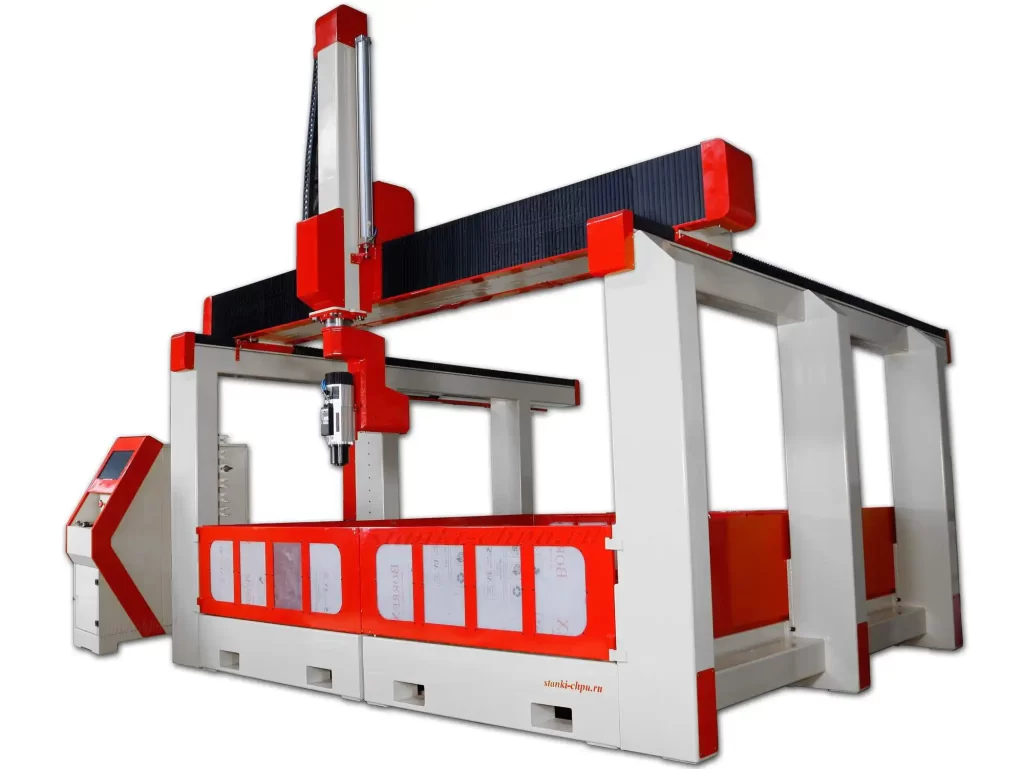
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
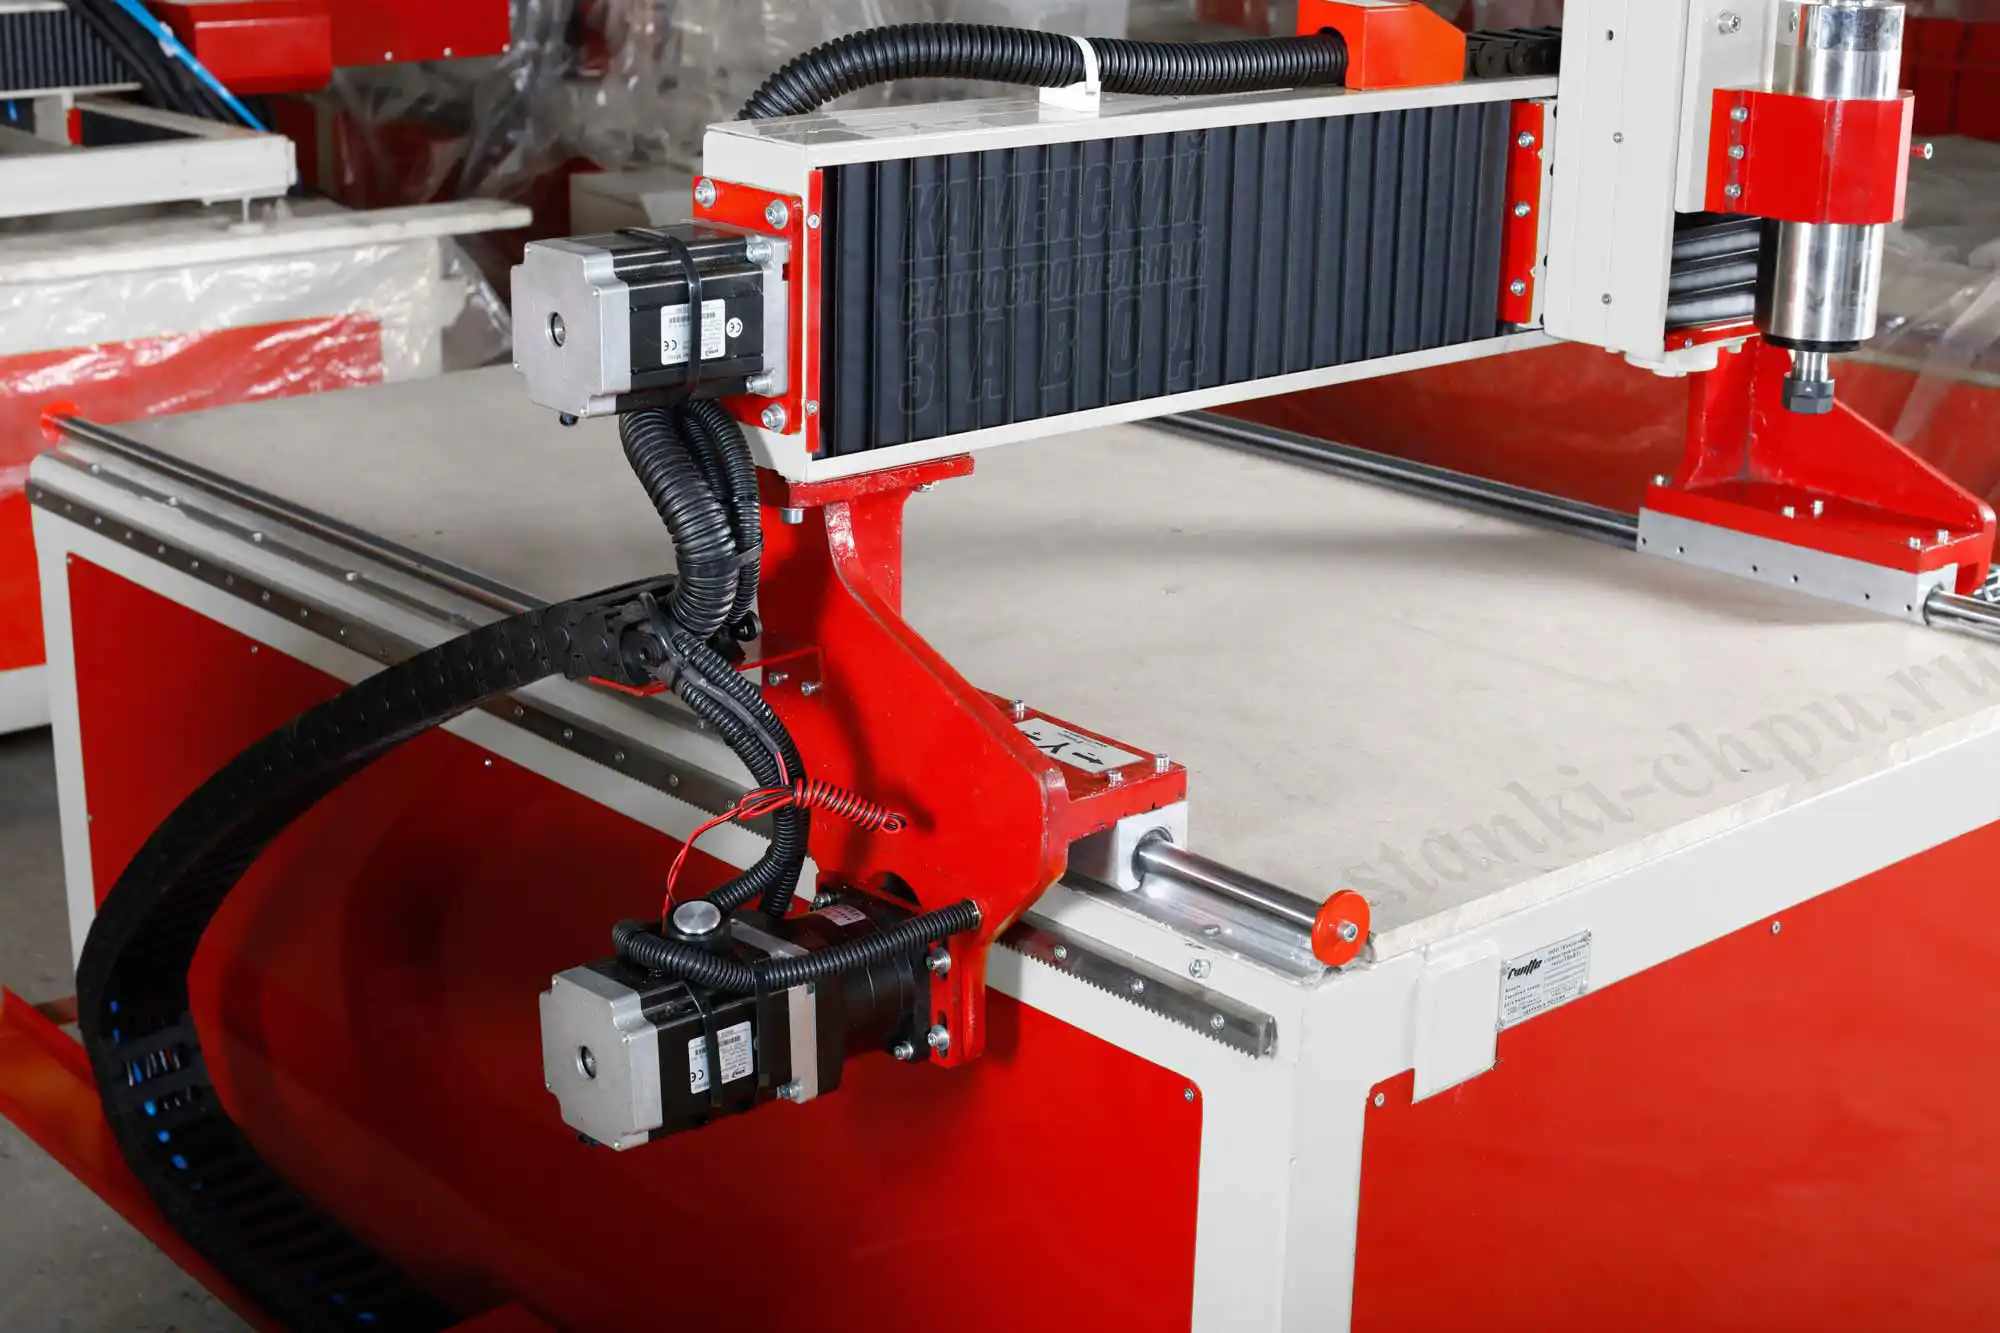
*Фото/видео завода «Твайт». Карточка: [БИЗНЕС СТАРТ](/product/8/).*
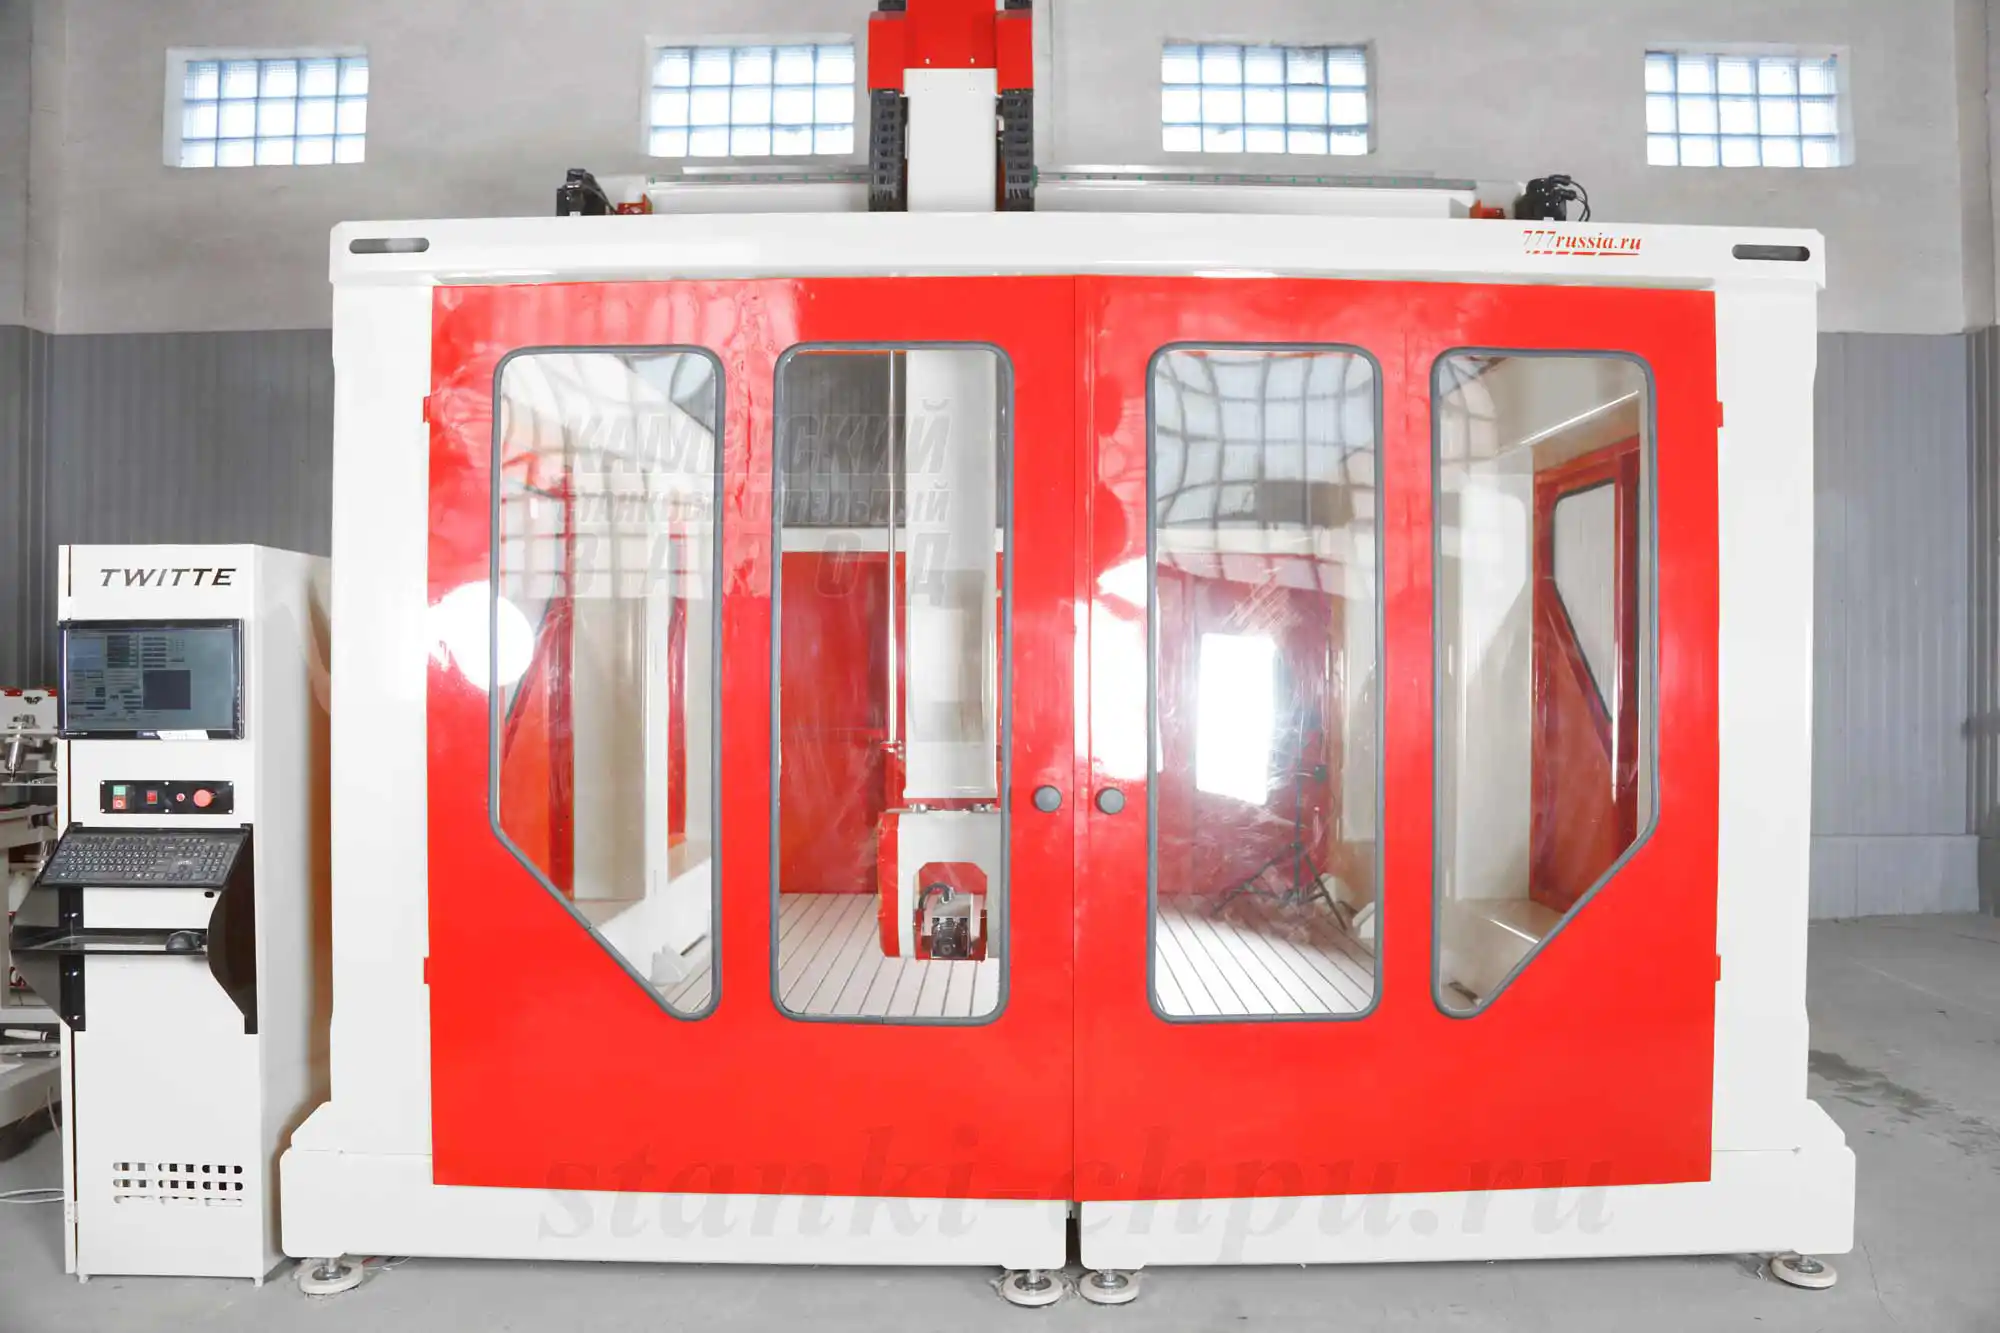
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Продолжение серии: том 3 — «Постпроцессоры и CAM».** В нём — как траектория превращается в кадры, что
проверяют в посте до покупки и почему универсальный пост даёт ошибки на сложных деталях.
---
**Первоисточник:** https://zavod-stanki.ru/blog/soft-g-kodup-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/soft-g-kodup-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/soft-g-kodup-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/soft-g-kodup-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/soft-g-kodup-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq