# Сервис/ремонт/ТО — том 2: практика и режимы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и
> сервис». Том 2 серии «Сервис/ремонт/ТО»: практика сервисных работ и режимы настройки — ток драйверов и
> Vref, шаги/мм, параметры частотника, механика, шпиндель, электрика и помехи, типовые отказы, процедуры ТО,
> испытания после ремонта, документы.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/servisremontto-tom-2.ai.json`.
> Версия 1.0 от 2026-10-24. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Сервис/ремонт/ТО — том 2: практика и режимы“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv`: «Вышел из строя драйвер ms-2H110M»,
> «3-х фазный драйвер. Вывод из состояния защиты», «Пропала связь с контроллером», «Не читает скорость реза
> из g-code», «Заземление станка», «Авварийная остановка при ошибке серводрайвера», «3020T-DG горит
> транзистор на работает шпиндель»).
> Факты — `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (ток, Vref, драйверы, защита, помехи), `MACH3_COMPLETE_GUIDE.md`
> (частота ядра, шаги/мм, настройки), `MATERIALS_PROCESSING_GUIDE.md` (режимы, износ); данные о станках —
> карточки `/product/*.md`.
> **Важно:** курс учит практике настройки и обслуживания, а не ремонту силовой электроники под напряжением.
> ТТХ станков — заявленные/справочные; значения режимов подбираются под конкретный станок.
> Соседние материалы: «Сервис/ремонт/ТО — том 1: основы и безопасность», «Ремонт и диагностика электроники
> станка», «Фрезы и инструмент — том 2: практика и режимы», «Частотники шпинделя: управление и защита».
**Обучение ЧПУ с нуля** даёт программу, а сервис начинается там, где нужно вернуть станок в рабочее
состояние: заменить драйвер, выставить ток, пересчитать шаги/мм, проверить частотник. Тем, кто прошёл
**курсы оператора ЧПУ**, знаком разрыв между «станок работает» и «станок настроен». Кто ищет **обучение ЧПУ
программированию с нуля**, редко доходит до Vref и параметров привода — а именно там прячутся пропуски шагов,
перегрев и «уехавший» размер. Этот том — про практику: конкретные действия после ремонта, с числами и
проверками.
Том 1 был про безопасность и организацию. Том 2 — про руки: что крутить, в каком порядке и как убедиться,
что получилось. Здесь нет «универсальных значений» — есть формулы, диапазоны и способ проверить результат на
своём станке.
**Чему научитесь:** выстраивать порядок работ после ремонта; настраивать ток драйвера по Vref; пересчитывать
шаги/мм; проверять параметры частотника; диагностировать механику и шпиндель; находить помехи и проблемы
заземления; разбирать типовые отказы; выполнять ТО по процедурам; проводить испытания тестовой деталью;
оформлять работу.
**Предпосылки.** Освоенный том 1, доступ к станку и паспорту, мультиметр, индикатор, набор ключей. Понимание,
что силовая часть — не место для экспериментов.
**Безопасность.** Снятое питание, проверка отсутствия напряжения, разряд DC-звена. Не менять настройки под
вращающимся шпинделем. Не «подкручивать» ток на работающем приводе. Очки при разборке, перчатки при тяжёлых
узлах. После ремонта — обязательная проверка E-Stop и защит до первого реза.
## Содержание
1. [Практика сервиса: обучение ЧПУ с нуля после ремонта](#m1)
2. [Режимы настройки: что и в каком порядке](#m2)
3. [Ток драйвера и Vref](#m3)
4. [Шаги на мм и калибровка](#m4)
5. [Частотник: параметры и проверка](#m5)
6. [Механика: люфт, натяжение, смазка](#m6)
7. [Шпиндель: охлаждение, биение, подшипники](#m7)
8. [Электрика: питание, помехи, заземление](#m8)
9. [Типовые отказы и их разбор](#m9)
10. [ТО: процедуры и периодичность](#m10)
11. [Испытания после ремонта](#m11)
12. [Документы и передача результата](#m12)
13. [Инструмент и рабочее место: курсы оператора ЧПУ](#m13)
14. [Чек-лист практики](#m14)
## Модуль 1. Практика сервиса: обучение ЧПУ с нуля после ремонта
После ремонта нельзя «просто включить». Порядок такой: осмотр, проверка питания, проверка защит, настройка,
холостой прогон, тестовая деталь, документ.
- **Осмотр** — нет ли забытого инструмента, стружки, пережатых проводов.
- **Питание** — напряжения, просадка, нагрев.
- **Защиты** — E-Stop, двери, концевики.
- **Настройка** — ток, шаги/мм, параметры.
- **Прогон** — без инструмента, на малой подаче.
- **Тест** — деталь с известными размерами.
Пропуск шага «защиты» — самая опасная экономия времени: станок поедет, но при первой аварии не остановится.
Полезно заранее решить, какие проверки обязательны для любого ремонта, а какие зависят от узла. Обязательные
— питание, защиты, заземление, E-Stop. Зависящие — ток, шаги, параметры шпинделя. Такой «минимум» не даёт
забыть базу, даже если работа была мелкой.
И ещё: не начинайте с «попробовать, как поедет». Первый прогон — без инструмента и на малой подаче. Это
две минуты, которые отделяют ремонт от новой аварии.
Ещё одна привычка — «контрольная точка»: перед первым включением ещё раз пройтись глазами по шкафу и
столу. Забытый ключ или стружка на направляющих стоят дороже, чем минута осмотра.
Полезно иметь «минимальный набор проверок» для любого выезда: питание, E-Stop, заземление, отсутствие
посторонних предметов. Это занимает десять минут и закрывает самые дорогие риски.
**Почему так.** Порядок отражает риск: сначала безопасность, потом точность, потом производительность.
**Проверка.** Есть ли у вас свой порядок? Записан или «в голове»? Если «в голове», при усталости он
сокращается первым — и первой выпадает безопасность.
## Модуль 2. Режимы настройки: что и в каком порядке
Настройка идёт от «грубого» к «тонкому».
1. **Питание** — номиналы и стабильность.
2. **Ток драйверов** — чтобы двигатель не терял шаги и не грелся.
3. **Шаги/мм** — чтобы перемещение соответствовало программе.
4. **Ускорения и скорости** — чтобы не срывало.
5. **Люфты и механика** — чтобы не «плавало».
6. **Шпиндель** — обороты и защита.
Если начать с ускорений, а ток оставить неверным, станок будет «терять шаги», и вы будете искать причину в
механике. Порядок экономит время.
И ещё: меняйте по одному параметру и проверяйте. Иначе непонятно, что помогло.
Смысл порядка в том, что параметры связаны. Если ток мал, двигатель будет «терять» шаги — и настройка
ускорений превратится в подгонку под симптом. Если шаги/мм неверны, вы будете «лечить» точность режимами.
Поэтому идти от базы — быстрее, чем перебирать.
И ещё: записывайте исходные значения до изменений. Иначе «вернуть как было» превращается в догадку.
Если нет паспорта на конкретный параметр, не угадывайте: начните с безопасного значения и проверяйте
поведение. «Примерно как у соседа» — не аргумент.
Если после настройки станок работает, но «как-то не так», вернитесь к базовым параметрам и сравните с
записью. Часто причина — один параметр, изменённый «по совету».
**Почему так.** Каждый следующий параметр опирается на предыдущий; ошибка в базе множится.
**Проверка.** В каком порядке вы настраиваете? Совпадает с этим списком? Если нет — проверьте, не
начинаете ли с «тонкого», пропуская базу.
## Модуль 3. Ток драйвера и Vref
Ток драйвера выставляют под двигатель: `I_драйвера = I_двигателя × 0,7`. Для двигателя 3 А — 2,1 А.
Настройка по Vref: `Vref = I_нужный × 0,5`. Для 2,1 А — 1,05 В. Измеряют на подстроечнике при отключённом
двигателе, по инструкции драйвера.
Что важно:
- **Не превышать ток двигателя** — перегрев и потеря момента при нагреве.
- **Не занижать** — пропуски шагов под нагрузкой.
- **Проверять нагрев** после 20–30 минут работы.
- **Температура драйвера** — по руководству завода не выше 70 °C.
И ещё: после замены драйвера ток выставляют заново, даже если «тот же номинал». Подстроечники не
калиброваны одинаково.
Проверка Vref требует аккуратности: щупы не должны соскользнуть на соседние клеммы, а двигатель лучше
отключить, как написано в инструкции. Измерение «на ходу» — частая причина сгоревшего драйвера.
И ещё: после настройки проверьте нагрев через 20–30 минут работы. Тёплый — норма, горячий — повод
пересчитать ток или проверить вентиляцию.
Vref измеряют при питании драйвера, но без двигателя — так написано в большинстве инструкций. Если
делать иначе, показания «плывут».
Держите формулу под рукой: `I × 0,7` и `Vref = I × 0,5`. Считать в уме на выезде — лишний риск
ошибки.
**Почему так.** Ток — это момент и тепло одновременно; ошибка в любую сторону видна не сразу.
**Проверка.** Посчитайте ток и Vref для своего двигателя. Совпало с настройкой? Если нет — настройка
живёт своей жизнью, и это надо исправить до следующей серии.
## Модуль 4. Шаги на мм и калибровка
Формула: `(шаги двигателя × микрошаг) / (шаг винта × редуктор)`.
Пример: двигатель 200 шагов, микрошаг 1/8, ШВП 5 мм, редуктор 1:1 → (200 × 8) / (5 × 1) = 320 шагов/мм.
Проверка — не по формуле, а по перемещению: задать 100 мм, измерить фактическое, сравнить. Расхождение
больше 0,1 мм на 100 мм — повод пересчитать или искать люфт.
После замены привода, винта или микрошага параметр пересчитывают обязательно. «Забыли» — классика
«уехавшего» размера.
И ещё: калибровку стоит делать на средней подаче, а не на самой малой — так виднее реальное поведение.
При проверке перемещения важно, чтобы станок был в «нуле» и не упирался в лимиты. Задайте 100 мм,
измерьте, вернитесь в ноль и повторите — так видно и систематическую ошибку, и люфт.
Если расхождение «плавает» от прохода к проходу, дело не в шагах, а в механике: люфт, натяжение, муфта.
Полезно проверить шаги/мм на двух расстояниях: 50 и 200 мм. Короткое движение покажет люфт, длинное —
систематическую ошибку.
Если станок оснащён редуктором, не забудьте его в формуле: он меняет число шагов на мм и часто
забывается.
**Почему так.** Шаги/мм связывают программу и физику; ошибка здесь систематическая и повторяется в каждой
детали.
**Проверка.** Задайте 100 мм и измерьте. Совпадает с расчётом? Если нет — не «подкручивайте» параметр, а
найдите причину: микрошаг, редуктор, люфт.
## Модуль 5. Частотник: параметры и проверка
Частотник управляет шпинделем; ошибки в параметрах дают перегрев, потерю оборотов и аварии.
- **Номинальные данные двигателя** — напряжение, ток, частота.
- **Режим управления** — V/f или векторный, по паспорту.
- **Разгон/торможение** — плавно, без рывков.
- **Защита** — перегрузка, перегрев, потеря фазы.
- **Управление** — 0–10 В или RS485, по контроллеру.
После замены шпинделя или частотника параметры переписывают заново. Если стоит «старый» набор, шпиндель
может гудеть, греться или не выходить на обороты.
И ещё: проверяйте фактическое направление вращения до первого реза.
Параметры частотника стоит сфотографировать после настройки: список длинный, а «сброс к заводским» иногда
случается сам. Фото экрана и запись в паспорт экономят час восстановления.
И ещё: после замены шпинделя проверьте не только обороты, но и ток холостого хода — он показывает, нет ли
механического сопротивления.
Если частотник «не видит» команду, проверьте не только параметры, но и способ управления: 0–10 В,
RS485, панель. Ошибка в источнике команды выглядит как «частотник сломался».
Проверяя частотник, смотрите на ток холостого хода и нагрев: они показывают, совпадают ли параметры с
реальным двигателем.
Если шпиндель после настройки вращается не в ту сторону, проверьте не только параметры, но и фазировку:
перепутанные фазы дают реверс без ошибки.
**Почему так.** Частотник задаёт режим машины; неверные параметры — это работа «вне расчётного режима».
**Проверка.** Сверьте параметры частотника с паспортом шпинделя. Всё совпадает? Если «примерно» — этого
недостаточно для гарантии нормальной работы.
## Модуль 6. Механика: люфт, натяжение, смазка
Механика — источник «плавающих» размеров и вибрации.
- **Люфт** — покачать ось рукой при выключенном станке; проверить индикатором.
- **Натяжение ремня** — по паспорту, без «на глаз».
- **Смазка** — по точкам и количеству; избыток так же вреден.
- **Чистота** — стружка в направляющих даёт рывки.
Люфт в 0,05 мм на винте превращается в «нестабильный размер» и списывается на «плохую фрезу».
И ещё: после смазки прогоните оси на холостом ходу — проверка, что ничего не заедает.
Люфт проверяют в двух направлениях: покачать рукой и измерить индикатором при реверсе. Первое даёт
ощущение, второе — цифру. Если индикатор показывает 0,05 мм, это уже влияет на размер.
И ещё: после регулировки натяжения ремня проверьте звук на холостом ходу — перетянутый ремень «поёт»,
недотянутый щёлкает.
После регулировки люфта сделайте повторную проверку через день: механика «садится», и настройка может
уйти.
Проверяя люфт, смотрите не только на винт, но и на муфту: ослабшая муфта даёт «реверсный стук»,
который легко принять за износ ШВП.
Смазку наносите на чистую поверхность: пыль под смазкой превращается в абразивную пасту.
**Почему так.** Механика определяет, дойдёт ли команда до детали без потерь.
**Проверка.** Проверьте люфт одной оси индикатором. Есть? Если да — начните с муфты и натяжения, а не с
замены винта.
## Модуль 7. Шпиндель: охлаждение, биение, подшипники
Шпиндель — самый дорогой узел, и он же самый чувствительный к обслуживанию.
- **Охлаждение** — проток, температура, чистота контура.
- **Биение** — индикатор на оправке; рост биения — признак износа.
- **Шум** — гул, свист, щелчки.
- **Подшипники** — нагрев и люфт; замена — сервис.
Форумный сюжет «забилась водяная рубашка» — про то, что шпиндель греется, теряет мощность и шумит. Лечение —
промывка контура, а не «добавить оборотов насосу».
И ещё: после замены шпинделя проверьте направление вращения и биение до первого реза.
Температуру шпинделя удобно мерить пирометром в одной и той же точке: тогда значения сравнимы. Рост на
10–15 градусов относительно обычного — повод проверить проток и фильтр.
И ещё: не «доливайте» воду в контур без промывки. Забитый радиатор и грязная жидкость дают тот же эффект,
что и отсутствие охлаждения.
Проверяйте биение не только на новой фрезе, но и на оправке: так отделяете износ инструмента от износа
посадки.
Если шпиндель после ремонта «поёт» на малых оборотах, проверьте не только подшипники, но и крепление
оправки: ослабший конус даёт тот же звук.
Если после промывки контура температура не упала, проверьте радиатор и поток: грязь могла остаться в
самом радиаторе.
Проверяйте крепление шпинделя на плите: ослабшие болты дают вибрацию, которую легко принять за
подшипники.
**Почему так.** Шпиндель работает на высоких оборотах; тепловой запас у него маленький.
**Проверка.** Какая температура шпинделя после 30 минут? Записано? Без записи «норма» каждый раз
придумывается заново.
## Модуль 8. Электрика: питание, помехи, заземление
Электрика объясняет «плавающие» отказы.
- **Питание** — просадка под нагрузкой, нагрев клемм.
- **Заземление** — одна точка, нормальное сечение.
- **Экранирование** — сигнальные провода в экране, экран заземлён с одной стороны.
- **Развязка** — силовые и сигнальные жгуты не в одном лотке.
- **Фильтры** — феррит, RC-фильтр, конденсатор 0,1 мкФ.
Проверка простая: включить шпиндель без движения и посмотреть на индикацию входов. Мигает — есть помеха.
И ещё: не «землите на батарею». Это не земля, а источник проблем.
Проверку помех удобно делать по шагам: включить шпиндель, посмотреть входы; включить пылесос, посмотреть
ещё раз; включить соседний станок. Так видно, какой потребитель «фонит».
И ещё: ферритовое кольцо на сигнальном кабеле — дешёвый способ проверить гипотезу до покупки фильтров.
Если помеха появилась после замены кабеля, сравните экран и сечение: «такой же» на вид кабель может быть
без экрана.
Проверку заземления удобно делать до всех остальных работ: если «земли» нет, любая диагностика будет
плавать.
Для быстрой проверки «земли» полезно иметь розетку-тестер: он показывает правильность подключения без
разборки.
Если экран сигнального кабеля заземлён с двух сторон, возможны «петли» — проверьте по инструкции
контроллера.
**Почему так.** Помеха имитирует отказ: система получает сигнал, которого физически не было.
**Проверка.** Проверьте заземление и экран на одном кабеле. Всё по правилам? Если сомневаетесь — начните
с одной точки заземления и одного экрана.
## Модуль 9. Типовые отказы и их разбор
Большинство отказов — из короткого списка.
- **Нет питания** — автомат, предохранитель, клеммы.
- **Нет связи** — кабель, порт, настройки, драйвер USB.
- **Драйвер в защите** — ток, перегрев, КЗ.
- **Ось не едет** — сигнал, драйвер, механика.
- **Ошибка концевика** — помеха, грязь, провод.
- **Шпиндель не крутится** — частотник, команда, параметры.
Разбор идёт по цепочке: питание → контроллер → сигнал → драйвер → двигатель → механика. Не перескакивайте.
И ещё: фиксируйте код ошибки и условия. «Иногда» — это не симптом, а приглашение к гаданию.
Разбор типового отказа стоит начинать с вопроса «что изменилось». Новая программа, новый кабель, переезд,
«электрик что-то делал» — это подсказки, которые экономят полдня.
И ещё: если отказ повторяется после «ремонта», значит, причина не найдена. Второй ремонт без диагностики —
это лотерея за деньги клиента.
Если отказ «плавающий», фиксируйте условия: температура, время работы, положение кабеля, нагрузка. В
половине случаев причина находится именно в условии, а не в узле.
Для каждого типового отказа полезно иметь «карточку»: симптом, что проверить, чем закончилось. Пять
карточек закрывают большинство выездов.
Если ошибка появляется только на длинных программах, проверьте память контроллера и буфер: переполнение
выглядит как «случайный сбой».
Если после замены узла отказ остался, вернитесь к цепочке: возможно, причина была не в узле, а в
питании или сигнале.
**Почему так.** Типовые отказы повторяются; шаблонный разбор быстрее «творческого».
**Проверка.** Какой отказ у вас был последним? К какому пункту относится? Если ни к какому — это новый
тип, и его стоит записать отдельно.
## Модуль 10. ТО: процедуры и периодичность
ТО — это набор процедур, а не «когда вспомним».
- **Смена** — чистота, звук, нагрев, поток СОЖ/пыли.
- **Неделя** — протяжка, фильтры, ремни, уровень.
- **Месяц** — калибровка, люфты, резервные копии.
- **Год** — ревизия шкафа, кабелей, геометрии.
Процедуры стоит описать: что делать, чем, сколько времени. Тогда их можно поручить, а не «делать самому,
потому что никто не умеет».
И ещё: фиксируйте выполнение. Без отметки ТО превращается в намерение.
Процедуры ТО стоит писать на одну страницу: операция, инструмент, время, кто. Тогда их можно передать
без «обучения на словах».
И ещё: фиксируйте не только выполнение, но и отклонения — «фильтр был почти чистый» тоже информация.
Сезонность тоже влияет: летом — перегрев, зимой — конденсат. Процедуры стоит подстроить под сезон, а не
делать «одинаково круглый год».
В процедурах ТО укажите, что делать, если операцию выполнить нельзя (нет фильтра, нет смазки). Иначе
люди молча пропускают пункт.
В процедурах ТО отметьте, какие операции можно делать без остановки станка, а какие только на
остановленном. Это влияет на план.
В ТО полезно включать проверку крепежа: вибрация ослабляет болты быстрее, чем кажется.
**Почему так.** Регулярность важнее глубины: короткая проверка каждую смену ловит больше, чем редкая
генеральная.
**Проверка.** Есть ли у вас список процедур ТО? Он выполняется? Если да — отметьте, какие пункты делают
чаще, а какие «висят» месяцами.
## Модуль 11. Испытания после ремонта
Ремонт закончен, когда станок проверен, а не когда «включился».
- **Холостой прогон** — все оси, лимиты, нули.
- **Шпиндель** — минимальные, рабочие обороты, нагрев.
- **E-Stop** — остановка всего, включая шпиндель.
- **Тестовая деталь** — размеры, геометрия, повторяемость.
- **Запись** — что заменено, что проверено.
Тестовая деталь — единственный объективный способ понять, что вернулось всё: шаги/мм, люфт, точность. Если
размер «плывёт» — не запускайте серию.
И ещё: после серьёзного ремонта стоит проверить не одну деталь, а три подряд — на повторяемость.
Тестовую деталь лучше делать в тех же условиях, что и серийную: тот же материал, тот же инструмент. Иначе
результат не показателен.
И ещё: измеряйте три детали подряд. Одна может «повезти», три показывают повторяемость.
После ремонта полезно прогнать станок на средних режимах 15–20 минут: короткие тесты не показывают
нагрев и «усадку» настроек.
Тестовую деталь стоит хранить как эталон: подписанная, с датой и размерами. Тогда следующая проверка
сравнивается с ней, а не с памятью.
Если тестовая деталь «не в допуске» по одной оси, начните с шагов/мм именно этой оси, а не с общих
параметров.
Тестовую деталь обрабатывайте той же программой, что и серию: так проверяется не только станок, но и
УП.
**Почему так.** Ремонт устраняет причину, но может добавить новую; проверка это выявляет.
**Проверка.** Есть ли у вас тестовая деталь с записанными размерами? Если нет — сделайте и подпишите:
дата, материал, размеры.
## Модуль 12. Документы и передача результата
Документ закрывает работу.
- **Акт** — что сделано, что заменено, что проверено.
- **Параметры** — ток, Vref, шаги/мм, настройки частотника.
- **Фото** — до/после, с линейкой.
- **Рекомендации** — что сделать, чтобы не повторилось.
Без записи параметров следующая замена драйвера начнётся с нуля, а «та же настройка» окажется другой.
И ещё: копия акта — клиенту, копия — в папку станка. Устные договорённости исчезают.
В документе полезно указывать не только параметры, но и версию прошивки/ПО. Через полгода «та же
настройка» на другой версии может вести себя иначе.
И ещё: фото шкафа после работы — простой способ показать, что всё собрано и закрыто.
Акт стоит подписать до отъезда: потом «руководитель в отпуске» превращается в неоплаченную работу.
Если ремонт был по гарантии, в документе укажите это отдельно: потом проще доказать, что работа
выполнена в рамках обязательств.
К документу полезно приложить фото шильдика и экрана с параметрами: это снимает вопросы «а точно ли
та модель».
**Почему так.** Документы — это память сервиса и защита от споров.
**Проверка.** Записаны ли параметры после последнего ремонта? Где? Если только в памяти — считайте, что
их нет.
## Модуль 13. Инструмент и рабочее место: курсы оператора ЧПУ
**Курсы оператора ЧПУ** учат станку, но сервис требует своего инструмента и порядка.
- **Мультиметр** — с исправными щупами.
- **Индикатор** — биение и люфты.
- **Набор ключей** — включая тонкие.
- **Фонарь** — узкий луч.
- **Ноутбук** — настройки и резервные копии.
- **Расходники** — предохранители, клеммы, стяжки.
Рабочее место: свет, доступ к шкафу, место для инструмента. В темноте и тесноте ошибки делаются быстрее.
И ещё: инструмент должен быть собран заранее. Поиск «где-то в машине» — потеря времени на выезде.
Кейс стоит собирать под свои задачи: если вы работаете с ЧПУ, в нём должны быть принадлежности для
клемм и разъёмов, а не «универсальный набор на всё».
И ещё: держите в кейсе запасной мультиметр или хотя бы батарейку — прибор, севший на выезде, обнуляет
работу.
Инструмент стоит проверять перед выездом: мультиметр на известном источнике, индикатор на нуле,
фонарь заряжен.
Для работы в шкафу нужен свет с узким лучом: общий свет даёт тени именно там, где клеммы.
**Почему так.** Сервис ограничен временем; порядок в инструменте — это часы, которые не потрачены зря.
**Проверка.** Соберите кейс по списку. Чего не хватает? Докупите одну позицию — ту, которая уже мешала.
## Модуль 14. Чек-лист практики
Перед работой:
- Питание снято, напряжение проверено, конденсаторы разряжены.
- Инструмент и приборы на месте.
- Паспорт и параметры доступны.
После работы:
- Ток и Vref выставлены.
- Шаги/мм пересчитаны и проверены перемещением.
- Частотник сверен с паспортом.
- Механика проверена на люфт.
- E-Stop и защиты работают.
- Тестовая деталь измерена.
- Параметры записаны в документ.
Чек-лист стоит пересматривать после каждого сложного ремонта: если чего-то не хватило — допишите. Так он
становится вашим личным стандартом, а не абстрактным списком.
И ещё: отмечайте не «сделано», а «проверено»: разница в действии, а не в галочке.
Отмечайте дату последней проверки на чек-листе: так видно, когда он обновлялся и кем.
Если пункт чек-листа не выполнялся ни разу за месяц, возможно, он лишний. Регламент должен быть
рабочим.
**Почему так.** Чек-лист убирает «забыл» — самую частую причину повторного ремонта.
**Проверка.** Пройдите список после следующей работы. Что пропустили? Допишите пункт — и в следующий раз
он уже будет в списке.
## Практикум. Замена драйвера оси: от тока до тестовой детали
Задача: заменить драйвер оси X, настроить и проверить станок.
**Шаг 1. Подготовка.** Снять питание, проверить отсутствие напряжения, сфотографировать подключения и
промаркировать провода. Фото и маркировка экономят время при сборке и снимают риск «поставил не туда».
**Шаг 2. Замена.** Установить драйвер, подключить по схеме, проверить полярность и разъёмы. Не затягивать
клеммы «на глаз»: слабый контакт греется, перетянутый ломает разъём.
**Шаг 3. Ток.** Посчитать `I = I_двигателя × 0,7`; выставить Vref по формуле `I × 0,5`. Измерять при
отключённом двигателе, по инструкции драйвера.
**Шаг 4. Микрошаг.** Выставить тот же, что был; иначе пересчитать шаги/мм. Записать фактическое значение
переключателей — по ним потом видно, что стоит на самом деле.
**Шаг 5. Шаги/мм.** Пересчитать по формуле и задать в контроллере. Записать старое и новое значение, чтобы
было к чему вернуться.
**Шаг 6. Проверка перемещения.** Задать 100 мм, измерить фактическое, сравнить. Если разница больше
0,1 мм — проверить микрошаг и люфт, а не «подкрутить» параметр наугад.
**Шаг 7. Прогон.** Холостой ход, лимиты, E-Stop. Проверить, что остановка срабатывает на всех осях и на
шпинделе.
**Шаг 8. Тестовая деталь.** Обработать, измерить, записать параметры в акт. Если размер «плывёт» —
вернуться к шагам 3–5, а не «дожимать» режим.
**Проверка.** 100 мм = 100 мм? Деталь в допуске? Параметры записаны? Если хотя бы один ответ «нет» —
работа не закрыта, даже если станок уже режет.
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Почему после ремонта сначала проверяют защиты?**
Потому что исправный, но не защищённый станок опаснее. E-Stop и двери проверяют до первого движения.
**2. В каком порядке настраивают станок?**
Питание → ток → шаги/мм → ускорения → механика → шпиндель. Каждый следующий параметр опирается на предыдущий.
**3. Как считают ток драйвера?**
`I_драйвера = I_двигателя × 0,7`. Для 3 А — 2,1 А.
**4. Как считают Vref?**
`Vref = I_нужный × 0,5`. Для 2,1 А — 1,05 В.
**5. Что будет при слишком большом токе?**
Перегрев двигателя и драйвера, потеря момента при нагреве, риск отказа.
**6. Что будет при слишком малом токе?**
Пропуски шагов под нагрузкой, «уехавший» размер, остановки.
**7. Как проверить шаги/мм?**
Задать 100 мм и измерить фактическое перемещение; расхождение больше 0,1 мм — пересчёт или поиск люфта.
**8. Почему после замены привода пересчитывают шаги/мм?**
Может измениться микрошаг и передаточное отношение; старый параметр даст систематическую ошибку.
**9. Что проверяют у частотника?**
Номинальные данные двигателя, режим управления, разгон/торможение, защиты, способ управления.
**10. Почему шпиндель греется?**
Забитый контур охлаждения, неверные параметры, износ подшипников. Начинают с протока и температуры.
**11. Как искать помеху?**
Включить шпиндель без движения и смотреть на индикацию входов; проверить экран, землю, развязку жгутов.
**12. Что входит в испытания после ремонта?**
Холостой прогон, шпиндель, E-Stop, тестовая деталь, запись параметров.
**13. Зачем тестовая деталь?**
Она объективно показывает, вернулись ли шаги/мм, геометрия и повторяемость.
**14. Что записывают в документ?**
Что заменено, что проверено, параметры (ток, Vref, шаги/мм), рекомендации.
## Частые вопросы (Q&A)
**Можно ли выставить ток «на слух»?**
Нет. Ток считается по двигателю и проверяется измерением Vref; «на слух» — это перегрев или пропуски.
**Нужен ли индикатор для настройки?**
Для люфта и биения — да. Для шагов/мм достаточно линейки/штангенциркуля и тестового перемещения.
**Что делать, если после замены драйвера ось «дёргается»?**
Проверить микрошаг, ток, подключение фаз и настройки контроллера; не менять всё сразу.
**Почему станок «теряет» шаги только под нагрузкой?**
Чаще всего ток, ускорение или механика. Проверяют по одному фактору.
**Как часто проверять люфт?**
При профилактике и после аварии; для серийных работ — раз в месяц.
**Можно ли работать без заземления?**
Нет: это безопасность и помехи. «Временно» обычно затягивается.
**Сколько длится проверка после ремонта?**
Зависит от объёма; минимум — прогон, E-Stop и тестовая деталь.
## Глоссарий
- **Vref** — опорное напряжение настройки тока.
- **Шаги/мм** — число импульсов на миллиметр.
- **Микрошаг** — дробление шага двигателя.
- **Частотник** — преобразователь для шпинделя.
- **Люфт** — свободный ход.
- **Биение** — отклонение вращения.
- **Помеха** — паразитный сигнал.
- **Заземление** — соединение с землёй для безопасности и помех.
- **Тестовая деталь** — деталь для проверки точности.
- **Акт** — документ о работах.
- **ТО** — техническое обслуживание.
- **ППР** — планово-предупредительный ремонт.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось теряет шаги | Малый ток | Поднять ток до 0,7 |
| Двигатель греется | Большой ток | Снизить, проверить Vref |
| Размер «уехал» | Шаги/мм | Пересчитать, проверить |
| Драйвер в защите | Перегрев, КЗ | Проверить ток, вентиляцию |
| Шпиндель гудит | Параметры, подшипники | Сверить паспорт, сервис |
| Пропала связь | Кабель, порт | Проверить кабель/настройки |
| Ложные концевики | Помеха | Экран, земля, фильтр |
| Люфт | Износ, натяжение | Регулировка, замена |
| Нет останова | E-Stop цепь | Проверить цепь защиты |
| Брак после ремонта | Геометрия, шаги | Тестовая деталь |
| Повторный отказ | Причина не устранена | Разбор, документ |
| Простой | Нет запчасти | ЗИП, поставщик |
## Мысли вслух: чего нет на форумах
Про настройку пишут формулы, но редко — порядок. А порядок и есть то, что отличает настройку от «покрутил».
Первое: **ток — это не «побольше, чтобы не терял»**. 0,7 от номинала — компромисс между моментом и теплом.
Выше — греет, ниже — теряет шаги. Считайте и проверяйте Vref.
Второе: **шаги/мм проверяют перемещением**. Формула даёт расчёт, станок — факт. 100 мм и линейка отвечают
быстрее, чем спор о микрошаге.
Третье: **после замены драйвера всё заново**. Подстроечник не калиброван, микрошаг могли переключить,
параметры — сбросить. «Тот же номинал» не значит «та же настройка».
Четвёртое: **частотник — по паспорту шпинделя**. Старые параметры с другим двигателем дают гул, нагрев и
потерю оборотов.
Пятое: **помеха лечится порядком, а не деньгами**. Экран, земля в одной точке, развязка жгутов. Дорогой
контроллер не спасёт от провода рядом с частотником.
Шестое: **тестовая деталь — финальный экзамен**. Она показывает, вернулись ли шаги, люфт и геометрия. Без неё
«работает» — это ощущение.
Седьмое: **сервисный случай**. Мастер заменил драйвер, выставил ток «как было», и ось стала «дёргаться» под
нагрузкой. Оказалось, микрошаг на новом драйвере стоял другой — шаги/мм не совпали. Пересчитали — всё
пошло. Драйвер был исправен.
Восьмое: **записывайте параметры**. Через полгода «ток 2,1, Vref 1,05, шаги 320» — это спасательный круг,
а «вроде как раньше» — нет.
Девятое: **не меняйте два параметра сразу**. Классика: подняли ток и ускорение, станок пошёл — и непонятно,
что помогло, а что спрятало проблему.
Двенадцатое: **не оставляйте «временные» решения**. Скрутка вместо клеммы, провод «пока так», снятое
ограждение — это отложенная авария. Временное живёт дольше, чем планировалось.
Семнадцатое: **не превращайте настройку в самоцель**. Станок нужен для деталей, а не для идеальных
параметров. Если деталь в допуске и повторяется — настройка закончена.
Шестнадцатое: **после работы спросите себя: «что бы я сделал иначе?»**. Один ответ в неделю — и через
год у вас своя методика.
Пятнадцатое: **учитесь на чужих ремонтах**. Разбор чужого случая — бесплатный опыт, если записать
причину и решение.
Шестнадцатое: **не бойтесь переделать**. Если после настройки остались сомнения, лучше вернуться и проверить,
чем отдать станок с «вроде работает».
Четырнадцатое: **хороший ремонт заканчивается чистотой**. Инструмент убран, стружка убрана, шкаф закрыт,
документы отданы. Это видно клиенту и работает на репутацию.
Тринадцатое: **проверяйте то, что не проверяли**. Иногда отказ сидит в месте, которое «никогда не ломалось»:
разъём, кнопка, кабель в гофре.
Одиннадцатое: **параметры — это документация**. Сфотографируйте экраны, запишите значения, сохраните копию
настроек. Восстановить по памяти — значит калибровать заново.
Десятое: **после ремонта проверьте E-Stop**. Даже если «не трогали». Цепь защиты — не то, что стоит
проверять «в следующий раз».
## Открытая библиотека
- **«Shop Arithmetic for the Machinist»** (Oberg, Internet Archive, PD) — расчёты, единицы, доли.
- **Machinery's Reference Series** (Internet Archive, PD) — практические руководства по оборудованию.
- **American Machinist, vol. 53 (1920)** (Internet Archive, PD) — организация работ и обслуживания.
Прямых цитат по современной настройке приводов в открытом корпусе нет: актуальные руководства — закрытые
источники. Основа курса — документы завода и паспорта.
## Смотрите также
- [Сервис/ремонт/ТО — том 1: основы и безопасность](/blog/servisremontto-tom-1).
- [Ремонт и диагностика электроники станка](/blog/remont-i-diagnostika-elektroniki-stanka).
- [Фрезы и инструмент — том 2: практика и режимы](/blog/frezy-i-instrument-tom-2).
- [Частотники шпинделя: управление и защита](/blog/chastotniki-shpindelya-upravlenie-i-zaschita).
- [Библиотека завода](/library/) — руководства и справочники.
- [Форум завода](/community/forum) — вопросы по настройке.
- Станки: [17Д](/product/17/), [SMK](/product/19/), [МАСТЕР](/product/20/).
## Фото и схемы завода
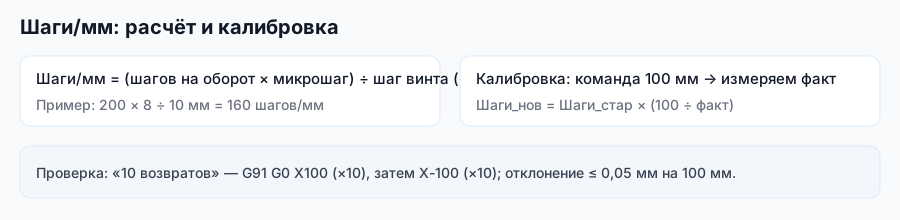
*Схема завода «Твайт»: параметр, который проверяют перемещением.*
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*

**Продолжение серии: том 3 — «Типовые отказы и ремонт узлов».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/servisremontto-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/servisremontto-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/servisremontto-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/servisremontto-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/servisremontto-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq