# Раскрой/нестинг/вакуум — том 1: основы и безопасность
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 1 серии: раскрой листовых материалов, нестинг и вакуумный прижим — физика удержания, стол,
> насосы, перемычки, инструмент, режимы и безопасность.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/raskroynestingvakuum-tom-1.ai.json`.
> Версия 1.1 от 2026-11-08. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Раскрой/нестинг/вакуум — том 1: основы и безопасность“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Надлежащее Вакуумное Давление
> Таблицы», «Вакуумный Расчет Таблицы», «типы Вакуумной системы», «Недостаточно вакуума», «Вакуумная Таблица
> фильтрует Помощь», «Перегревание Вакуумного насоса», «проблемы вакуумного насоса на 20 лошадиных сил»,
> «Вакуумная Таблица для большого маршрутизатора cnc»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (прижим заготовки, режимы), `CNC_KNOWLEDGE_BASE.md` (вакуумный или
> механический прижим), карточки `/product/*.md` (рабочее поле, шпиндель). Расчёты удержания — физика, а не
> характеристика конкретной модели; ТТХ станков — заявленные.
> **Безопасность:** вакуум не заменяет крепление при малой площади; руки вне зоны фрезы; аспирация включена;
> при пропадании вакуума — стоп, а не «дожать».
> **Границы тома.** Здесь — основы и безопасность. Том 2 — технология раскроя и режимы, том 3 — оснастка и
> обслуживание вакуумных систем.
Лист на столе держится не «присоской», а разницей давлений: атмосфера давит сверху, под листом — разрежение.
Первый испорченный лист обычно случается не из-за программы, а из-за того, что деталь поехала: вакуум держит
одну заготовку и не держит другую, и причина всегда в площади, герметичности и силе.
Этот том — основы. Разберём, чем раскрой отличается от нестинга, как считается усилие вакуума, когда его не
хватает, какие бывают насосы и столы, зачем нужны перемычки, каким инструментом режут лист, какие режимы
безопасны, как не получить отскок и как принять первый раскроенный лист.
## Чему научитесь
- Объяснять разницу между раскроем, нестингом и вакуумным прижимом.
- Считать усилие удержания по площади и разрежению.
- Понимать, когда вакуум не удержит деталь.
- Различать типы насосов и вакуумных систем.
- Пользоваться зонами стола и уплотнениями.
- Строить карту раскроя с перемычками.
- Подбирать фрезу под лист и задачу.
- Назначать безопасные режимы по подаче и заглублению.
- Удерживать тонкие детали без «улетания».
- Организовывать аспирацию и уборку стружки.
- Принимать первый лист по числам.
- Не повторять типовые ошибки новичков.
## Предпосылки и безопасность
Нужны: доступ к станку с вакуумным столом, лист материала, базовые навыки CAM.
**Безопасность.**
- **Руки.** Вне зоны фрезы; при вакуумном столе рука на листе — частая травма.
- **Отскок.** Мелкая деталь без перемычек вылетает с высокой скоростью.
- **Стоп.** При пропадании вакуума или звуке «поехало» — стоп, а не дожать.
- **Аспирация.** Пыль и стружка — не «косметика»: включена до пуска.
- **Слух и очки.** Шум и стружка постоянные; защита обязательна.
- **Граница.** Настройка зон и насоса — по паспорту; электрика — сервис.
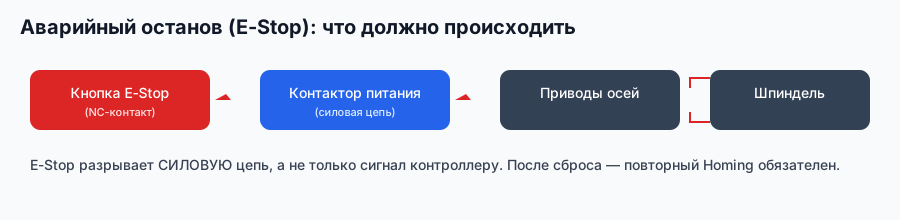
*Схема завода «Твайт»: останов и снятие вакуума — часть безопасного цикла раскроя.*
## Содержание
1. [Три слова: раскрой, нестинг, вакуум](#m1)
2. [Как вакуум держит лист](#m2)
3. [Когда вакуум не держит](#m3)
4. [Насосы и системы](#m4)
5. [Стол, зоны, уплотнения](#m5)
6. [Нестинг: раскладка деталей](#m6)
7. [Перемычки и мостики](#m7)
8. [Инструмент для листа](#m8)
9. [Режимы раскроя](#m9)
10. [Тонкие детали и малые площади](#m10)
11. [Безопасность и отскок](#m11)
12. [Пыль, стружка, аспирация](#m12)
13. [Первый лист: контроль](#m13)
14. [Ошибки новичков и границы](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Надлежащее Вакуумное Давление Таблицы» — модули 2 и 5.
- «Вакуумный Расчет Таблицы» — модули 2 и 3.
- «типы Вакуумной системы» — модуль 4.
- «Недостаточно вакуума» — модули 3 и 10.
- «Вакуумная Таблица фильтрует Помощь» — модули 5 и 12.
- «Перегревание Вакуумного насоса» — модули 4 и 12.
- «проблемы вакуумного насоса на 20 лошадиных сил» — модули 4 и 14.
- «Вакуумная Таблица для большого маршрутизатора cnc» — модули 5 и 6.
## Модуль 1. Три слова: раскрой, нестинг, вакуум
Три слова часто используют как синонимы, хотя это разные вещи.
**Раскрой.** Технология: получить из листа детали с минимальным отходом. Вопрос «как резать», а не «чем держать».
**Нестинг.** Способ раскладки: детали поворачивают и укладывают плотно, с общими перемычками. Вопрос «как
разместить», чтобы отход был меньше, а резка — короче.
**Вакуум.** Способ прижима: лист держится разницей давлений. Вопрос «чем удержать», чтобы деталь не поехала.
**Как они связаны.** Плотная раскладка уменьшает площадь, но увеличивает риск: рядом стоящие детали держатся
хуже. Поэтому нестинг и вакуум решают вместе, а не по очереди.
**Что важнее на старте.** Прижим: без него любая раскладка заканчивается браком. Красивый нестинг на плохом
прижиме — это просто способ быстро испортить лист.
**С чего начинают на практике.** С фанеры или МДФ: материал предсказуемый, кромка видна, ошибки прижима
проявляются сразу. Пластик и тонкий композит оставляют на потом — там цена ошибки выше.
**Кто в цепочке.** Технолог строит карту и режим, наладчик проверяет прижим и инструмент, оператор ведёт лист.
Три роли, и у каждой свой контрольный пункт.
**Почему так.** Три разных задачи с разными ошибками; путать их — значит искать причину брака не там.
**Проверка.** Опишите свой последний лист: что было раскроем, что нестингом, а что прижимом?
## Модуль 2. Как вакуум держит лист
Физика простая: давление атмосферы давит сверху, под листом — разрежение.
**Единицы.** Разрежение измеряют в барах или килопаскалях. Атмосфера — около 1 бара (100 кПа). Рабочее
разрежение вакуумного стола — обычно 0,4–0,8 бара, то есть 40–80 кПа.
**Перевод в силу.** 1 бар — это примерно 10 Н на квадратный сантиметр. При разрежении 0,6 бара получаем
6 Н/см², или около 600 кг на квадратный метр.
**Пример.** Деталь 300 × 200 мм — это 600 см². При 0,6 бара удержание — 3 600 Н, около 360 кг. Звучит много,
но с запасом 0,5 остаётся 180 кг — уже не «любой ценой».
**Что уменьшает силу.** Не вся площадь под разрежением: перемычки, пропилы и зоны без уплотнения не считаются.
Работает только площадь, реально накрытая вакуумом.
**Три единицы, которые путают.** Бар, килопаскали и миллиметры ртутного столба — одно и то же давление в разных
шкалах. 1 бар ≈ 100 кПа ≈ 750 мм рт. ст. Считать надо в одной шкале, иначе запас «исчезает» при переводе.
**Почему запас 0,5.** Фреза тянет деталь вбок, кромка цепляется, стружка мешает контакту. Половина расчётного
удержания — практичный запас, а не осторожность ради осторожности.
**Почему не 1 бар.** Идеальный вакуум недостижим: утечки, объём, сопротивление каналов. Рабочие 0,4–0,8 бара —
это уже хороший прижим, а не «недотянули».
**Площадь под вакуумом.** Считают не габарит детали, а площадь внутри уплотнения — за вычетом пропилов и
перемычек. Разница на мелкой детали доходит до трети.
**Что съедает площадь.** Отверстия, пропилы, перемычки и зона под уплотнением не держат. У детали с крупным
окном эффективная площадь может быть вдвое меньше габарита — и расчёт «по размеру» даёт ложную уверенность.
**Почему так.** Удержание — произведение давления на площадь; ошибка в площади даёт ошибку в разы.
**Проверка.** Посчитайте удержание для своей типовой детали. Сколько ньютонов?
## Модуль 3. Когда вакуум не держит
Вакуум отказывает не «внезапно», а по понятным причинам.
**Малая площадь.** Деталь 50 × 50 мм — 25 см², при 0,6 бара это 150 Н, около 15 кг. С запасом — 7 кг. Боковая
сила фрезы легко превышает это.
**Тонкий лист.** Тонкий материал прогибается, площадь контакта падает, удержание падает вместе с ней.
**Пористость.** МДФ, фанера с рыхлой серединой, некоторые пластики «дышат»: воздух проходит через материал, и
разрежение не держится.
**Стружка под листом.** Песчинка поднимает лист на доли миллиметра — и площадь контакта исчезает. Поэтому стол
чистят перед каждым листом.
**Кромка и уплотнение.** Порванный уплотнитель, забитый канал, перекошенная прокладка — вакуум «есть», а
держит плохо.
**Тест на утечку.** Включить зону без листа и послушать: шипение у профиля — порыв или неплотность. Мыльный
раствор на стыке покажет пузыри; после теста вытереть насухо.
**Лист на плоскости.** Покачать лист до включения вакуума: он не должен «качаться» на стружке. После
включения — проверить, что не сдвигается рукой (осторожно, без нагрузки на кромку).
**Пористый материал.** МДФ и рыхлая фанера «дышат»: разрежение уходит через толщу. Помогает жертвенный лист,
скотч по периметру и меньшая зона — но не «более мощный насос».
**Тонкий лист.** Он прогибается между каналами, контакт становится пятнами, и удержание падает даже при
хорошем разрежении. Жертвенный лист и мелкая сетка каналов помогают, но не отменяют расчёт.
**Почему так.** Прижим — это площадь и герметичность; нарушение любого из двух обнуляет расчёт.
**Проверка.** Какая у вас самая мелкая деталь? Хватит ли ей удержания?
## Модуль 4. Насосы и системы
Вакуум создаёт насос, а распределяет — стол и трубки.
**Сухой пластинчатый насос.** Распространён на раскрое: без масла, обслуживание проще, ресурс пластин ограничен.
**Масляный.** Глубокий вакуум, но масло, туман и обслуживание; на пыльном производстве требует фильтров.
**Эжектор.** Вакуум от сжатого воздуха: простой, без движущихся частей, но расход воздуха и шум.
**Ресивер.** Буфер: сглаживает пики и даёт время на останов при отключении насоса. Полезен, но не заменяет
герметичность.
**Зоны.** Стол делят на зоны с кранами: открыта только та, где лежит деталь. Это концентрирует вакуум и
экономит расход.
**Перегрев насоса.** Фильтр, поток воздуха, температура помещения. Насос, который «греется и отключается», —
это фильтр и охлаждение, а не «слабый вакуум».
**Ресивер и остановка.** Ресивер даёт несколько секунд вакуума после отключения насоса — достаточно, чтобы
остановить шпиндель. Без него лист «отпускает» мгновенно.
**Шум и вибрация.** Гул и дрожь насоса — крепление, износ пластин, забитый фильтр. Вибрация передаётся столу и
мешает прижиму.
**Обслуживание насоса.** Фильтр — по состоянию, пластины — по износу, радиатор — от пыли. Три пункта, которые
держат вакуум стабильным, а насос — холодным.
**Эжектор или насос.** Эжектор дешевле и проще, но требует сжатого воздуха и шумит; насос независимее и
стабильнее по разрежению. Выбор — по парку и бюджету.
**Две зоны и один насос.** Насос один, зоны развязаны кранами: режут одну — вторая закрыта. Два насоса нужны
редко, чаще достаточно дисциплины кранов.
**Почему так.** Система — это насос плюс герметичный объём; слабое звено определяет результат.
**Проверка.** Какой у вас насос и сколько зон на столе?
## Модуль 5. Стол, зоны, уплотнения
Стол — не «дырявая плита», а часть прижима.
**Зоны.** Каждая зона — своя полость с краном. Открывают только нужные: меньше утечек, сильнее держит.
**Уплотнение.** Резиновый профиль по периметру зоны и вокруг деталей. Профиль должен быть чистым и целым:
порванный — это утечка.
**Жертвенный лист.** МДФ поверх стола: его фрезеруют, чтобы выровнять плоскость, и меняют, когда износился.
Неровный жертвенник — плохой контакт и «плавающий» вакуум.
**Каналы.** Пазовые каналы распределяют вакуум по зоне. Забитые стружкой каналы дают «пятна» без прижима.
**Чистота.** Протирать стол перед листом, продувать каналы, менять уплотнение по износу. Три привычки, которые
дешевле любого насоса.
**Как выставить жертвенник.** Фрезеруют по всей площади малым шагом, затем проверяют плоскость индикатором.
Неровность больше 0,2 мм — снова фрезеровать, а не «прикатать» листом.
**Сколько зон нужно.** Минимум две: под деталь и под остаток. Больше зон — точнее расход вакуума, но больше
кранов, которые забывают закрыть.
**Порядок кранов.** Сначала закрыть лишние зоны, потом включить насос, затем уложить лист. Обратный порядок
«разгоняет» вакуум в пустоту.
**Проверка манометром.** Манометр на зоне показывает разрежение. Если оно падает после укладки листа — утечка
по уплотнению; если не поднимается вовсе — канал или кран.
**Почему так.** Даже мощный насос не удержит лист на неровном и негерметичном столе.
**Проверка.** Проверьте уплотнение и каналы. Есть стружка и порывы?
## Модуль 6. Нестинг: раскладка деталей
Нестинг — это задача упаковки: детали нужно разместить плотно, но так, чтобы их можно было вырезать и удержать.
**Что учитывают.** Габарит листа, направление волокон и текстуры, припуск на обработку, ширину пропила,
перемычки, зоны прижима, порядок резки.
**Почему не «вплотную».** Детали, стоящие вплотную, делят одну кромку и теряют прижим; кроме того, пропилы
рядом нагревают кромку и рвут перемычку.
**Направление.** На текстуре и шпоне деталь поворачивают под рисунок; это важнее плотности. Плотный, но
«поперёк рисунка» раскрой — брак, который видно на готовом изделии.
**Порядок.** Сначала внутренние контуры, потом внешние: деталь дольше остаётся прижатой. Очерёдность самих
деталей задаёт карта — по зонам и перемычкам, а не «по размеру на глаз».
**Отход.** Считают не «сколько влезло», а «сколько ушло в стружку и обрезь». Процент отхода — такой же
показатель, как время резки.
**Что задать в программе.** Зазор между деталями 3–5 мм, перемычки, порядок резки, направление обхода. Четыре
параметра, которые превращают картинку в рабочий раскрой.
**Как считать отход.** Площадь деталей разделить на площадь листа. Разница — обрезь и стружка; процент отхода
сравнивают от листа к листу, а не «на глаз».
**Общие контуры.** Две детали рядом могут делить одну линию реза — это экономит проход, но лишает каждую части
прижима. На тонком листе так делать нельзя.
**Порядок в карте.** Номера деталей, направление текстуры, перемычки, очередность. Карта без номеров — это
красивая картинка, по которой нельзя работать.
**Проверка карты до резки.** Симуляция в CAM: порядок контуров, заезды, перемычки. Пять минут просмотра
дешевле испорченного листа.
**Почему так.** Раскладка определяет и расход, и устойчивость деталей на столе.
**Проверка.** Есть ли у вас карта раскроя с порядком резки?
## Модуль 7. Перемычки и мостики
Перемычка — маленький недорез, который держит деталь в листе до конца.
**Зачем.** Без перемычек деталь отделяется, теряет прижим и улетает. Перемычка держит её, пока режется соседняя.
**Размер.** Обычно 3–8 мм: меньше — рвётся от вибрации, больше — тяжело отделять и остаётся след. Точное значение
зависит от материала и фрезы.
**Сколько.** Две-три на деталь, равномерно по периметру; для длинных — больше, иначе деталь «играет».
**Где ставить.** На прямых участках, не на углах и не на видимых кромках. На угле перемычка оставляет скол.
**Снятие.** После резки — нож или фреза: перемычку подрезают с двух сторон, а не ломают. Слом тянет кромку и
оставляет ворс, который потом видно на изделии.
**Перемычки и порядок.** Сначала режут контуры, оставляя перемычки, затем отделяют детали в конце — когда
соседние уже не мешают. Порядок важнее количества.
**Почему так.** Перемычка — компромисс между удержанием и чистотой кромки; без неё мелкая деталь опасна.
**Проверка.** Сколько перемычек у вашей мелкой детали? Где они стоят?
## Модуль 8. Инструмент для листа
Фреза для раскроя отличается от фрезы для 3D.
**Прямая однозаходная.** Быстрый отвод стружки, хорошо для мягких материалов и тонкого листа. Кромка чище на
пластике.
**Двухзаходная.** Универсальная для дерева и МДФ; хуже отводит стружку в глубоком пазе.
**Спиральная сжатия.** Тянет стружку вверх и вниз одновременно: чистая кромка с двух сторон, но дороже и
требует стабильного прижима.
**Диаметр.** Для раскроя — 3–6 мм: меньше сил на деталь, аккуратнее внутренние углы. Крупная фреза быстрее, но
сильнее «толкает» лист.
**Заточка.** Тупой инструмент не режет, а рвёт: ворс, сколы, нагрев кромки. Признак — изменился звук и цвет
кромки.
**Вылет и хвостовик.** Вылет — минимальный: не больше трёх диаметров. Длинная фреза гнётся, бьёт по кромке и
толкает деталь сильнее.
**Охлаждение.** Воздух или туман снимают тепло с кромки; без него пластик плавится, а дерево «жжётся».
**Фреза и материал.** Акрил любит однозаходную и высокие обороты; МДФ — двухзаходную и хороший отвод стружки;
фанера — универсальную, но с острым углом. Один инструмент на всё — компромисс.
**Цанга и биение.** Биение больше 0,02 мм даёт скол и неравномерную нагрузку на кромку. Цангу чистить и менять
по износу, а не «дотягивать».
**Почему так.** Инструмент определяет и качество кромки, и боковую силу, которая срывает деталь с вакуума.
**Проверка.** Какой фрезой вы режете лист? Хватает ли отвода стружки?
## Модуль 9. Режимы раскроя
Режим — это подача, обороты и заглубление, и они связаны.
**Заглубление.** За проход — не больше диаметра фрезы, для тонкого листа чаще 2–4 мм. Глубокий проход даёт
боковую силу и отскок.
**Подача.** Слишком малая — нагрев и «жжёная» кромка; слишком большая — скол и рывок. Ориентир — стружка, а не
цифра с форума.
**Обороты.** Выше — чище на пластике, но больше тепла; ниже — хуже кромка на дереве. Подбирают вместе с подачей.
**Что смотреть.** Звук ровный, стружка летит, лист не «дышит», кромка без ворса. Четыре признака нормального
режима.
**Как подбирать по стружке.** Мелкая пыль — подача велика или фреза тупая; крупная стружка с ровным звуком —
режим близок. Цвет кромки: тёмный — перегрев.
**Первый и последний проход.** Первый — проверочный, по контуру с малым заглублением: смотрят прижим и кромку.
Последний — чистовой, с минимальным припуском, чтобы кромка была чистой.
**Толщина и заглубление.** Чем толще лист, тем важнее ступенчатый проход: 2–4 мм за шаг для тонкого, до
диаметра фрезы — для толстого, но с проверкой прижима.
**Почему так.** Режим определяет силу на деталь; при слабом вакууме он же становится причиной отскока.
**Проверка.** Запишите свои подачу, обороты и заглубление для листа. Совпадают с материалом?
## Модуль 10. Тонкие детали и малые площади
Мелкие и тонкие детали — главная причина брака и травм.
**Что помогает.** Перемычки, шипы, «табуретки» (недорез с двух сторон), двусторонний скотч на жертвеннике,
механические прижимы, раскрой «пакетом» с жертвенным листом.
**Контроль.** После каждой мелкой детали — смотреть, не сдвинулась ли соседняя. Сдвиг на 0,2 мм уже виден на
кромке.
**Пакетная резка.** Несколько тонких листов скрепляют скотчем или скобами по периметру и режут как один пакет:
площадь прижима та же, а деталей больше. Скобы ставят вне контура.
**Шипы.** Оставляют 1–2 мм материала в двух-трёх точках; после резки деталь отделяют и зачищают. Больше шипов —
дольше зачистка, меньше — деталь «играет» и ломает крепление. Просто и надёжно на малых площадях.
**Скотч.** На деталях меньше 100 × 100 мм и на тонком пластике скотч держит сдвиг надёжнее вакуума: площадь
мала, а клей работает по всей поверхности. Минус — время на наклейку и остатки клея на жертвеннике.
**Порядок резки и снятия.** Сначала режут крупные детали, освобождая зоны; мелкие — в конце, когда лист легче.
Отделяют детали в той зоне, которую больше не режут, и только потом переходят к следующей. Так остаток листа
дольше держится на вакууме, а мелкие детали не теряют прижим раньше времени.
**Почему так.** Вакуум пропорционален площади; для мелкой детали физика против вас, и нужен другой способ.
**Проверка.** Чем вы держите деталь меньше 100 × 100 мм?
## Модуль 11. Безопасность и отскок
Раскрой опасен не «большой фрезой», а мелочью, которая летит.
**Отскок.** Отделённая деталь ускоряется фрезой и летит в сторону оператора. Защита — перемычки, кожух, очки.
**Руки.** Не придерживать лист рукой в зоне резки: вакуум держит, а фреза не прощает. Придерживать — только вне
зоны и только до пуска.
**Стоп.** При звуке «поехало», стуке или пропадании вакуума — стоп. Дожать проход — худшее решение.
**Снятие вакуума.** После остановки шпинделя, а не на ходу: иначе деталь «прыгает».
**Одежда.** Без свисающих рукавов и перчаток у вращающегося инструмента.
**Зона вылета.** Прикиньте, куда полетит деталь при отскоке, и не стойте там. Кожух и экран ставят на это
направление, а не «куда удобно».
**Если фреза заклинила.** Стоп, снять вакуум, дождаться остановки шпинделя, потом разбирать. Руками в зону
заклиненной фрезы не лезть: она может провернуться.
**Смена и обучение.** Новый оператор не знает, где зона вылета и как снимать вакуум. Пять минут инструктажа
перед первым листом — обязательны.
**Почему так.** Инерция и вращение не оставляют времени на реакцию; защита — заранее.
**Проверка.** Где у вас лежат очки и как включается стоп?
## Модуль 12. Пыль, стружка, аспирация
Стружка мешает прижиму и здоровью.
**Аспирация.** Включена до пуска, выключена после остановки шпинделя. Мешок не должен быть полным: забитый
фильтр снижает поток.
**Стол.** Продувать каналы и протирать перед листом; стружка под листом убивает вакуум.
**Шкаф.** Пыль в шкафу — «одеяло» и проводимость. Чистка по регламенту, а не «когда сломается».
**Помещение.** Пыль от раскроя висит в воздухе; вентиляция и респиратор — часть технологии, а не бонус.
**Насос.** Фильтр на входе, чистый радиатор, поток воздуха. Перегретый насос отключается — и вакуум исчезает в
середине прохода.
**Статика на пластике.** Стружка липнет к листу и уплотнению, вакуум падает. Помогает антистатическая насадка
или влажная протирка стола перед листом.
**Респиратор.** Мелкая пыль МДФ висит в воздухе часами; маска — часть технологии, а не «для проверяющих».
**Уборка после листа.** Смести стружку, протереть уплотнение, продуть каналы, закрыть краны. Четыре действия
по две минуты — и следующий лист не «поплывёт».
**Почему так.** Пыль и стружка одновременно ухудшают прижим, охлаждение и здоровье.
**Проверка.** Когда последний раз чистили фильтр аспирации и каналы стола?
## Модуль 13. Первый лист: контроль
Первый лист — проверка всей цепочки: раскладка, прижим, инструмент, режим.
**До пуска.** Лист лежит ровно, уплотнение целое, зоны открыты нужные, вакуум вышел на режим, аспирация включена.
**Первый контур.** Малый проход по контуру: смотреть, не сдвигается ли лист и не «дышит» ли кромка.
**Замеры.** Первая деталь — по критичным размерам; отклонение больше 0,2–0,3 мм — искать причину, а не
подкручивать.
**Кромка.** Ворс, скол, «жжёная» полоса — три признака, что режим или инструмент не те.
**Запись.** Материал, толщина, фреза, подача, обороты, заглубление, вакуум, результат. Семь полей — и следующий
лист пойдёт быстрее.
**Если первый лист не прошёл.** Не менять всё сразу: сначала прижим (сдвиг), потом заглубление (скол), потом
фрезу (ворс). Одна причина — одно изменение.
**Норма кромки.** Для МДФ допустим лёгкий ворс, для акрила — прозрачная кромка без побеления, для фанеры —
без скола шпона. Норма зависит от материала; «чисто» без материала — не критерий.
**Что записать по вакууму.** Разрежение на зоне, какие зоны открыты, чистота уплотнения. Три поля — и повтор
листа перестаёт быть лотереей.
**Почему так.** Первый лист даёт числа, по которым настраивается серия; без записи всё начинается заново.
**Проверка.** Есть ли у вас запись по последнему листу?
## Модуль 14. Ошибки новичков и границы
Ошибки повторяются, и их дешевле знать заранее.
**Ошибка 1. «Вакуум держит всё».** Мелкая деталь улетает при любом насосе: площадь мала.
**Ошибка 2. Грязный стол.** Стружка под листом — потеря прижима и «плавающий» брак.
**Ошибка 3. Нет перемычек.** Деталь отделяется в середине прохода и идёт юзом.
**Ошибка 4. Слишком глубокий проход.** Боковая сила растёт, лист срывает.
**Ошибка 5. Раскладка «вплотную».** Экономия на перемычках оборачивается сколами и браком.
**Что делать с ошибками.** Записывать: материал, режим, что случилось. Через десять листов видно закономерность.
**Граница.** Раскрой не делает материал прочнее и не заменяет механический прижим там, где площадь мала.
Вакуум — инструмент, а не универсальное решение.
**Когда звать технолога.** Если деталь мелкая, материал новый или лист дорогой — расчёт и карта дешевле
испорченного листа. Это не «слабость», а нормальная практика.
**Чего не делать с вакуумом.** Не глушить насос при лежащем листе и не снимать вакуум на ходу: деталь прыгает,
фреза ловит кромку.
**Экономика ошибки.** Испорченный лист — это материал, время, инструмент и срок. Расчёт на бумаге занимает
десять минут; лист — дороже.
**Что проверить перед серией.** Вакуум на манометре, целостность уплотнения, чистота каналов, режим и фреза.
Четыре пункта, которые повторяют перед каждым новым материалом.
**После брака.** Разобрать в тот же день: сдвиг, скол или ворс — три разных причины. Записать и только потом
менять режим.
**Почему так.** Почти все ошибки — про физику и порядок, а не про «плохой станок».
**Проверка.** Какая из пяти ошибок ближе вашему участку?
## Практикум. Расчёт прижима и карта первого листа
**Задача.** Посчитать удержание для трёх деталей и собрать карту раскроя.
**Шаг 1. Площадь.** Для каждой детали посчитать площадь в см². Критерий: три числа.
**Шаг 2. Удержание.** Умножить площадь на разрежение (Н/см²), затем на запас 0,5. Критерий: три значения в
ньютонах.
**Шаг 3. Сравнение с силой.** Оценить боковую силу фрезы по режиму (грубо — доля от подачи и глубины). Критерий:
вывод «держит / не держит» для каждой детали.
**Шаг 4. Карта.** Разложить детали с перемычками 3–8 мм, указать порядок резки. Критерий: карта с номерами
деталей и перемычек.
**Шаг 5. Режим.** Записать фрезу, подачу, обороты, заглубление. Критерий: четыре значения.
**Шаг 6. Первый лист.** Прогон с малым заглублением по контуру. Критерий: лист не сдвинулся, кромка без ворса.
**Критерий готовности.** Три расчёта, карта, режим и запись по листу. Если вместо чисел «вроде держит» — работа
не зачтена.
**Почему так.** Прижим считается, а не чувствуется; карта делает раскладку воспроизводимой.
**Проверка.** Покажите расчёт наладчику: согласен с запасом?
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Чем нестинг отличается от раскроя?**
Раскрой — технология получения деталей, нестинг — способ плотной раскладки с перемычками.
**2. Как считается удержание вакуума?**
Давление (Н/см²) умножить на площадь под разрежением; 0,6 бара — около 6 Н/см².
**3. Сколько держит деталь 300 × 200 мм при 0,6 бара?**
600 см² × 6 Н/см² = 3 600 Н; с запасом 0,5 — около 180 кг.
**4. Почему мелкая деталь улетает?**
Площадь мала, удержание падает; боковая сила фрезы превышает прижим.
**5. Зачем нужны зоны на столе?**
Открытая зона концентрирует вакуум и уменьшает утечки.
**6. Что делает перемычка?**
Держит деталь в листе до конца прохода, чтобы она не потеряла прижим.
**7. Какой размер перемычек обычно?**
3–8 мм: меньше рвётся, больше оставляет след.
**8. Почему стружка под листом — проблема?**
Она поднимает лист и убирает площадь контакта, вакуум перестаёт держать.
**9. Какое заглубление безопасно?**
Не глубже диаметра фрезы за проход; тонкий лист режут мелкими ступенями.
**10. Что делать при звуке «поехало»?**
Стоп, снять вакуум после остановки шпинделя, разобрать причину.
**11. Почему пористый материал плохо держится?**
Воздух проходит через материал, разрежение не создаётся.
**12. Чем держать деталь меньше 100 × 100 мм?**
Перемычками, шипами, скотчем или механическим прижимом — вакуума недостаточно.
## Частые вопросы (Q&A)
**Можно ли резать без вакуума?**
Можно, если есть механический прижим или скотч; без прижима деталь сдвинется.
**Какой насос выбрать для старта?**
Сухой пластинчатый: проще обслуживание, достаточно для листа.
**Почему вакуум «есть», а лист ездит?**
Утечки: уплотнение, каналы, стружка, открытые зоны. Проверяют герметичность, а не мощность насоса.
**Нужен ли жертвенный лист?**
Да: он выравнивает плоскость и защищает стол; его фрезеруют и меняют по износу.
**Как часто менять уплотнение?**
По состоянию: порывы, потеря упругости, следы стружки. Осмотр — перед каждым листом.
**Что делать, если деталь всё равно улетает?**
Добавить перемычки, уменьшить заглубление и подачу, применить скотч или шипы.
## Глоссарий
- **Раскрой** — получение деталей из листа.
- **Нестинг** — плотная раскладка деталей.
- **Вакуумный прижим** — удержание разницей давлений.
- **Разрежение** — давление ниже атмосферного.
- **Зона** — полость стола с краном.
- **Уплотнение** — профиль, герметизирующий зону.
- **Жертвенный лист** — сменная плита поверх стола.
- **Перемычка** — недорез, держащий деталь.
- **Шип** — точечное крепление детали.
- **Аспирация** — удаление стружки и пыли.
- **Отскок** — вылет детали из зоны резки.
- **Запас** — коэффициент безопасности в расчёте.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Лист ездит | Утечка, грязь | Уплотнение, чистка каналов |
| Деталь улетела | Нет перемычек | Добавить 2–3 перемычки |
| Вакуум «есть», но слабый | Открыты лишние зоны | Закрыть краны |
| Кромка рваная | Тупая фреза | Замена инструмента |
| Скол на выходе | Глубокий проход | Меньше заглубление |
| Лист «дышит» | Малая площадь, пористость | Скотч, шипы, прижим |
| Насос перегревается | Фильтр, поток | Чистка, охлаждение |
| Стружка под листом | Нет уборки | Продуть стол перед листом |
| Пыль в цехе | Аспирация | Включить, проверить мешок |
| Брак по рисунку | Раскладка без текстуры | Поворот деталей по волокну |
## Мысли вслух: чего нет на форумах
На форумах спрашивают «какой насос купить», а лист едет из-за стружки под уплотнением.
Первое: **вакуум — это арифметика**. 0,6 бара и 600 см² дают 3 600 Н; с запасом — 180 кг. Пока это не
посчитано, «держит» остаётся ощущением.
Второе: **случай с шайбой**. Деталь 60 × 60 мм улетела на первом проходе. Площадь 36 см², удержание около 20 кг
без запаса — фреза сильнее.
Третье: **случай со стружкой**. Вакуум «пропал» после обеда. Под листом оказалась стружка от предыдущего
раскроя; протёрли стол — вернулось.
Четвёртое: **случай с уплотнением**. Порванный профиль на углу зоны. Насос работал на износ, а лист ездил.
Замена профиля решила вопрос за десять минут.
Пятое: **случай с зонами**. Открыли все краны «чтобы сильнее». Стало хуже: вакуум разошёлся по пустым зонам.
Шестое: **случай с МДФ**. Пористая плита держалась хуже фанеры: воздух проходил через материал. Помог жертвенный
лист и скотч по периметру.
Седьмое: **случай с перемычкой**. Деталь отделилась в середине контура и пошла юзом. Две перемычки по 5 мм
вернули стабильность.
Восьмое: **случай с глубиной**. Проход «на всю толщину» дал скол и рывок. Заглубление 3 мм за проход убрало
и то, и другое.
Девятое: **случай с насосом**. Отключался через час. Фильтр был забит; чистка вернула поток и температуру.
Десятое: **случай с аспирацией**. Мешок полный, поток слабый, стружка под листом. Пустой мешок — часть
технологии.
Одиннадцатое: **случай с текстурой**. Раскладка была плотной, но детали легли поперёк рисунка. Экономия
материала обернулась браком изделия.
Двенадцатое: **случай с первым листом**. Прогон на малом заглублении показал сдвиг листа. Полный проход не
запускали — сэкономили лист.
Тринадцатое: **случай с записью**. Одна страница на материал: чем резали, как держали, что получилось. Через
месяц это готовый рецепт, а не воспоминание.
Четырнадцатое: **граница**. Вакуум не делает мелкую деталь большой; для неё есть перемычки, шипы и скотч.
Пятнадцатое: **случай с кранами**. Открыли все зоны «для силы» — лист поехал. Закрыли лишние, вакуум
сконцентрировался.
Шестнадцатое: **случай с жертвенником**. Неровная плита давала «плавающий» прижим. Фрезеровка плоскости и
индикатор вернули стабильность.
Семнадцатое: **случай с пакетом**. Три тонких листа скрепили скотчем и резали как один. Деталей больше, прижим
тот же.
Восемнадцатое: **случай с кромкой**. Акрил резали «универсальной» фрезой — кромка побелела. Смена на
однозаходную и выше обороты вернули прозрачность.
Девятнадцатое: **случай с расчётом**. Деталь 80 × 80 мм держалась «вроде». Расчёт дал 19 кг без запаса — фреза
сильнее. Добавили шипы.
Двадцатое: **случай с остановкой**. Насос отключился в середине прохода, лист отпустило. Ресивер дал бы
несколько секунд на стоп.
Двадцать первое: **случай с шумом насоса**. Гул усилился за неделю. Изношенные пластины и забитый фильтр;
замена вернула и вакуум, и тишину.
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и каталога завода.
Фон по обработке листовых материалов — общественное достояние:
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — приёмы обработки и крепления.
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — организация работ.
Ссылки на чанки не приводятся: тема «вакуумный прижим при раскрое» в открытом корпусе не раскрыта точно.
## Смотрите также
- [Фрезерные станки с ЧПУ по дереву: гид](/blog/3-osevoy-frezernyy-stanok-chpu-super-wood-router).
- [Раскрой и гравировка: практический курс](/blog/artcut-raskroy-i-gravirovka).
- [Материалы: акрил, ПВХ, композиты](/blog/akril-pvh-i-kompozity).
- [Аспирация и стружкоотвод в цехе](/blog/aspiratsiya-i-struzhkootvod-v-tsehe).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по раскрою.
- Станки: [БИЗНЕС СТАРТ](/product/8/), [17Д](/product/17/), [МАСТЕР](/product/20/), [SMK](/product/19/).
## Фото, схемы и инфографика завода

*Данные каталога завода: мощность шпинделя — от неё зависит выбор фрезы и режима раскроя.*
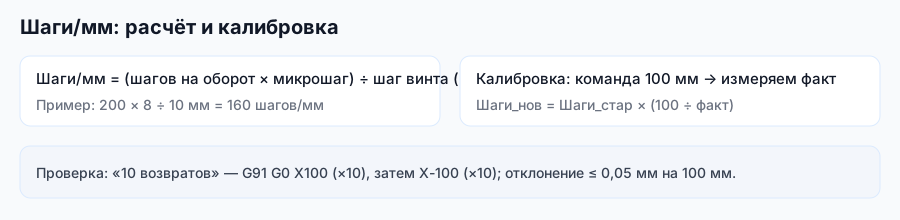
*Схема завода «Твайт»: пересчёт проверяется до первого листа, а не после брака.*
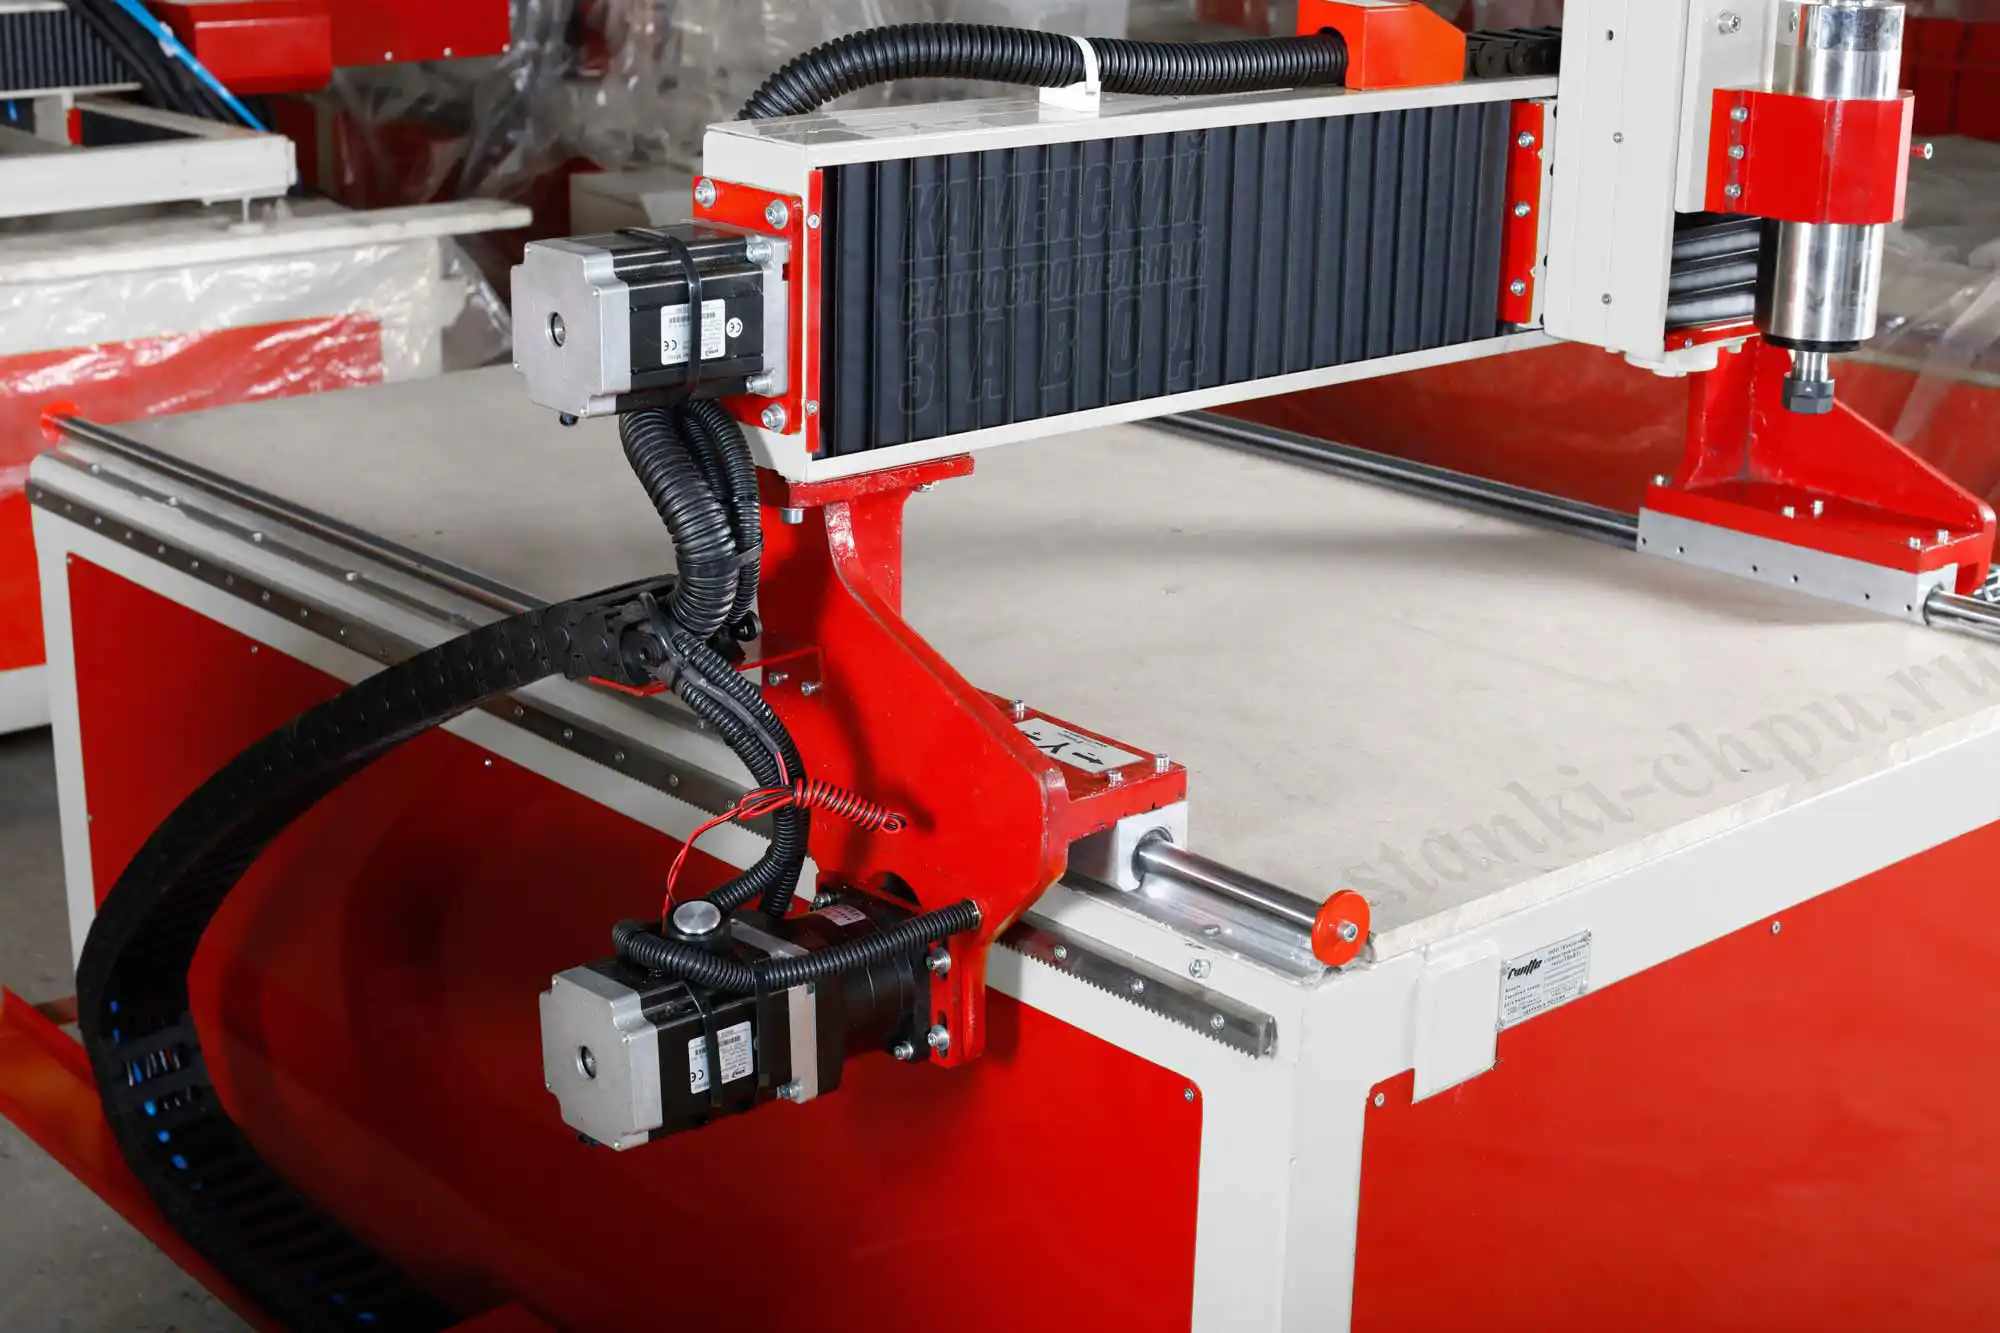
*Фото/видео завода «Твайт». Карточка: [БИЗНЕС СТАРТ](/product/8/).*
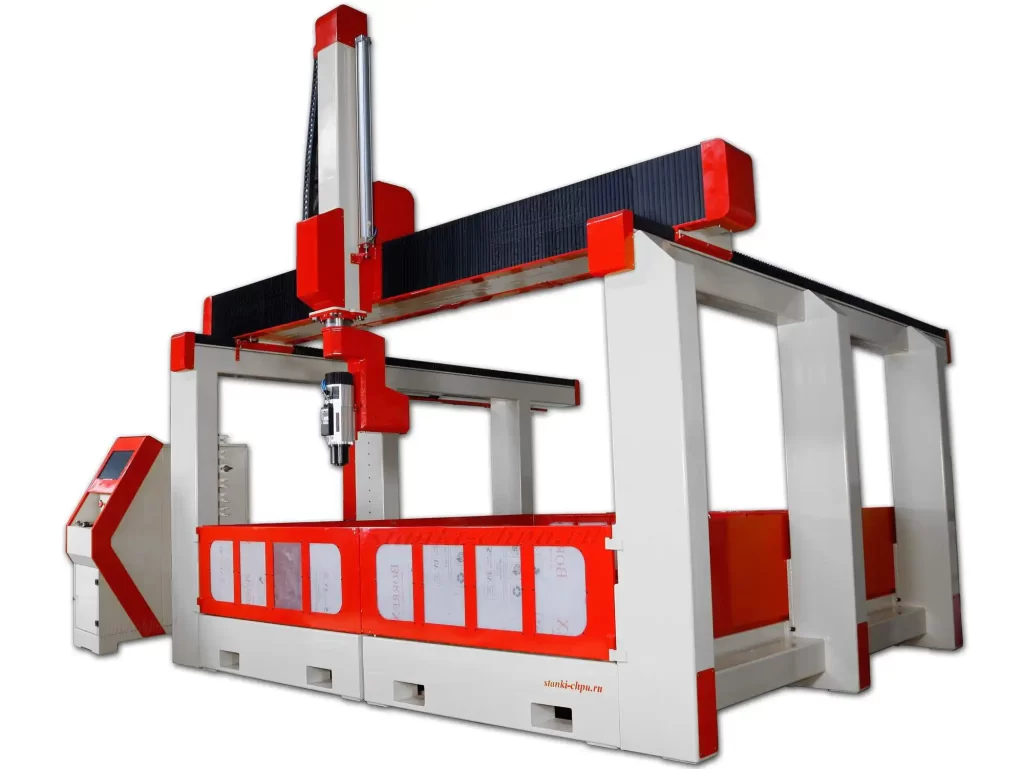
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
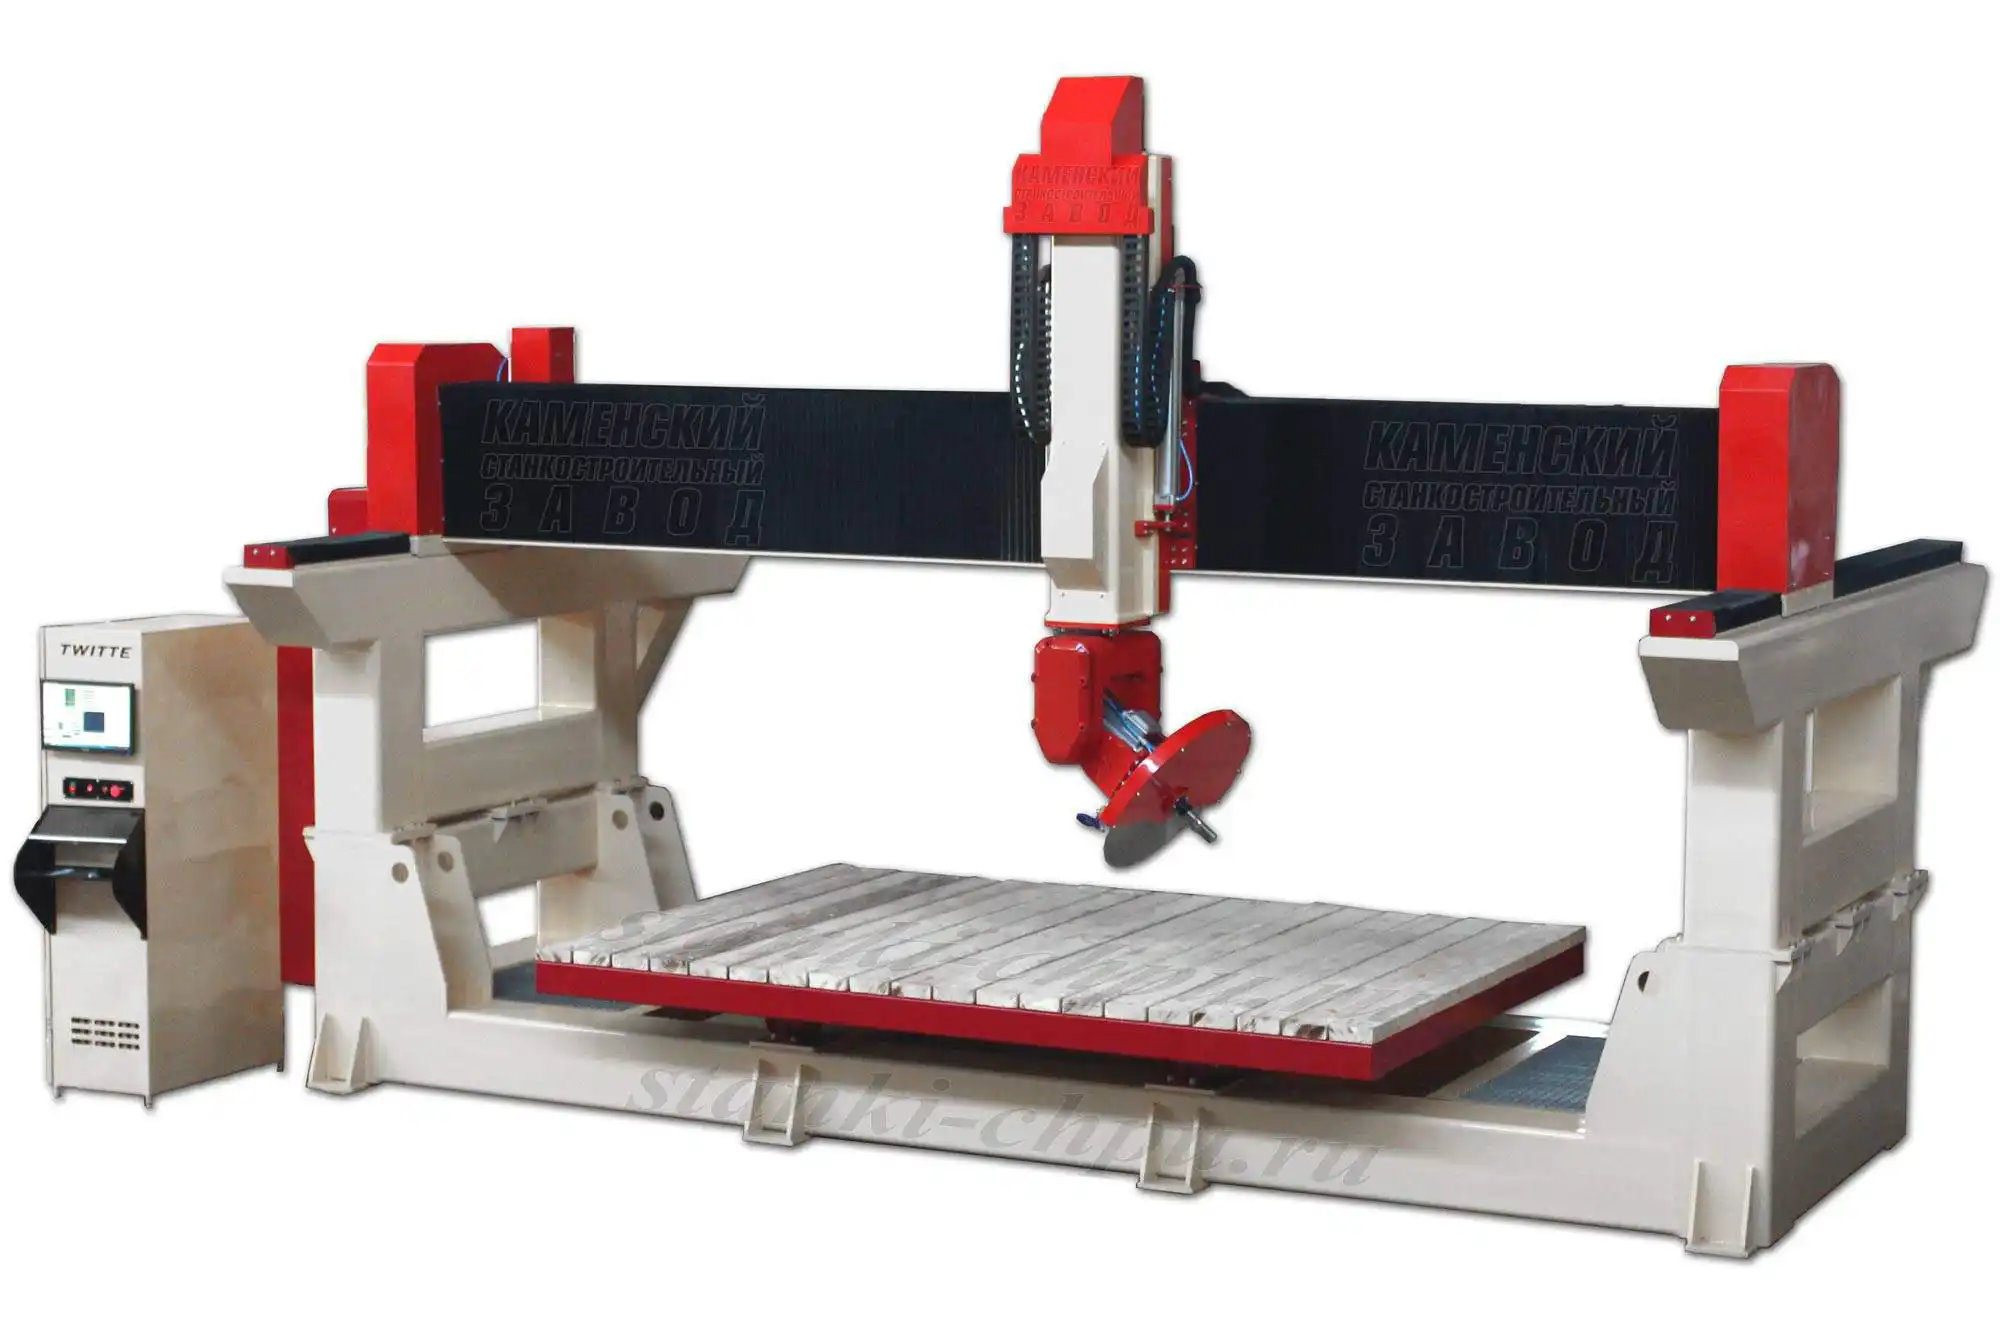
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
**Продолжение серии: том 2 — «Технология раскроя и режимы».** В нём — карты раскроя под материал, режимы по
толщинам, порядок резки, тонкие детали и контроль кромки.
---
**Первоисточник:** https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-1 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-1.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-1
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq