# Поворотная ось: настройка, калибровка, работа — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Тема — поворотная ось (4-я ось): механика, расчёт шагов на градус, калибровка по факту, ноль и
> Home, люфт, постпроцессор, режимы и типовые ошибки.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/povorotnaya-os-nastroyka-kalibrovka-rabota.ai.json`.
> Версия 1.0 от 2026-10-18. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Поворотная ось: настройка, калибровка, работа“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv`: «4-я ось: настройка поворотной оси (мини
> FAQ)», «4-я ось гравирует зеркально и в обратную сторону», «4-я ось должна постоянно вращаться», «4-я ось —
> позиция/скорость», «4я ось по Y, что делать?!», «4-я ось как токарник», «Во время обработки дергается
> поворотная ось», «Датчик Home на поворотную ось приделал»). Факты о станках — карточки `/product/*.md`
> (`product/10`, `11`, `18`); расчёт и калибровка — руководство завода `MACH3_COMPLETE_GUIDE.md`; цитаты
> открытого корпуса (PD) — в тексте и в «Открытой библиотеке».
> **Важно:** настройки оси зависят от механики (червячная пара, ремень, прямой привод) и стойки. В курсе —
> принципы и порядок, а не «универсальные цифры».
> Соседние материалы: «5-осевая обработка: стратегии и типовые ошибки», «Курс по станку 17Д», «Постпроцессоры:
> как подружить CAM и станок».
**Обучение ЧПУ с нуля** на трёх осях заканчивается там, где начинается вращение. Поворотная ось (обычно A)
превращает плоскую обработку в объёмную: балясины, колонны, кольца, валы, грани без переустановки. Если вы
прошли **курсы оператора ЧПУ**, вы знаете, что ось — это ещё одна координата; но у неё есть особенность: она
измеряется **в градусах**, а станок считает **шаги**. Между этими двумя мирами стоит калибровка. Тем, кто ищет
**обучение ЧПУ с нуля**, эта тема кажется «сложной настройкой», хотя на деле она держится на трёх вещах:
правильные шаги на градус, честный ноль и понятый люфт. Этот курс — про них и про ошибки, которые ломают
детали.
**Чему научитесь:** понимать механику поворотной оси (патрон, задняя бабка, червячная пара); считать шаги на
градус; калибровать ось по факту; задавать ноль и Home; измерять и компенсировать люфт; настраивать скорость и
ускорение; работать с постпроцессором (градусы, знак, режимы); разбирать «зеркально» и «в обратную сторону»;
отличать позиционирование от непрерывного вращения; зажимать заготовку; делать первый пуск и контроль.
**Предпосылки.** Станок с поворотной осью (или доступ к нему), драйвер и контроллер, патрон/центра, заготовки.
Базовый G-код и опыт трёх осей желательны.
**Безопасность.** Вращающаяся заготовка — источник травм: не подходить к патрону на ходу, не оставлять ключ в
патроне, проверять крепёж. Длинные заготовки требуют задней бабки. На высоких оборотах дисбаланс «вырывает»
деталь. Все настройки — при остановленном шпинделе. Аварийный стоп должен быть доступен. Техника безопасности —
в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
## Содержание
1. [Модуль 1. Зачем поворотная ось: обучение ЧПУ с нуля](#m1)
2. [Модуль 2. Механика: патрон, бабка, червячная пара](#m2)
3. [Модуль 3. Шаги на градус: расчёт](#m3)
4. [Модуль 4. Калибровка по факту](#m4)
5. [Модуль 5. Ноль оси и Home](#m5)
6. [Модуль 6. Люфт и backlash](#m6)
7. [Модуль 7. Скорость и ускорение оси](#m7)
8. [Модуль 8. Постпроцессор: градусы, знак, режимы](#m8)
9. [Модуль 9. «Зеркально» и «в обратную сторону»](#m9)
10. [Модуль 10. Позиционирование и непрерывное вращение](#m10)
11. [Модуль 11. Зажим заготовки](#m11)
12. [Модуль 12. Типовые ошибки и сервис](#m12)
13. [Модуль 13. Первый пуск и контроль](#m13)
14. [Модуль 14. План обучения: 12 недель](#m14)
15. [Практикум. Вал с гранями](#practice)
16. [Экзамен: 14 вопросов с ответами-рассуждениями](#exam)
17. [Частые вопросы (Q&A)](#qa)
18. [Глоссарий](#glossary)
19. [Симптом → причина → решение](#symptom)
20. [Мысли вслух: чего нет на форумах](#musli)
21. [Открытая библиотека](#openlib)
22. [Смотрите также](#seealso)
## Модуль 1. Зачем поворотная ось: обучение ЧПУ с нуля
Три оси дают доступ сверху. Четвёртая (A) вращает заготовку — и появляется возможность обрабатывать
цилиндрические и гранёные детали без переустановки. Это главный выигрыш: меньше установов, меньше погрешности,
короче цикл.
Что делают на поворотной оси: балясины, колонны, ножки, валы, кольца, грани, пазы по окружности, гравировку «по
кругу». По каталогу завода 4-осевые модели имеют поле с поворотом **360°** (например, `product/10`:
1200×300×300×360° – 2000×300×300×360°; `product/11`: до 2500×300×300×360°).
Но у оси есть цена: она измеряется в градусах, а станок — в шагах. Между ними стоит расчёт, который надо
проверить.
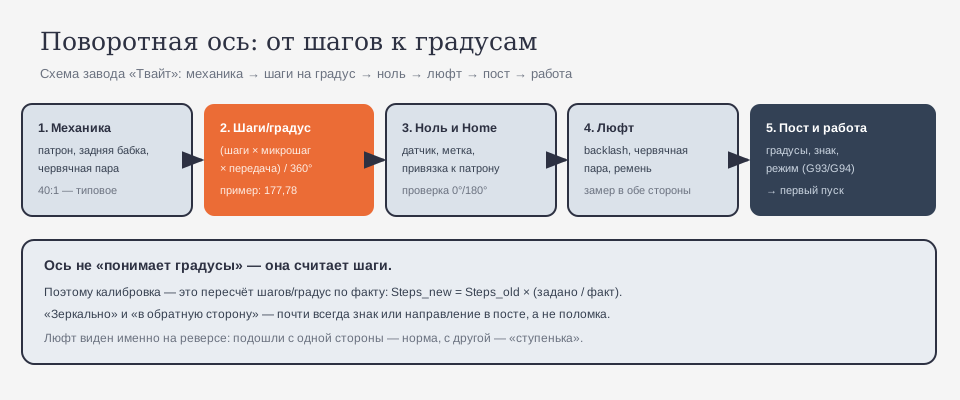

Если ставите ось на самодельный станок, начните с простого: один драйвер, одна ось, тестовая метка. Не
собирайте сразу «полный 4-осевой» — отладка по частям быстрее.
И ещё одна мелочь: подпишите заготовки и оснастку — какой патрон, какая бабка, какая деталь. Это экономит
время при повторном заказе.
**Почему так.** Ось — это координата, но не линейная. Ошибка в ней «размазывается» по окружности и видна на
каждой грани.
Есть и вторая сторона: поворотная ось меняет сам способ думать о детали. Вы начинаете не с «где ноль по X», а
с «вокруг чего вращается заготовка». От этого зависит и зажим, и последовательность граней, и то, где будет
шов. В ювелирке и в балясинах это особенно заметно: одна и та же деталь, повёрнутая на 180°, выглядит иначе.
**Проверка.** Назовите деталь, которую вы делаете с переустановкой. Если поворотная ось убрала бы один установ —
она окупается.
## Модуль 2. Механика: патрон, бабка, червячная пара
Поворотный узел — это не только мотор. Внутри: патрон (или планшайба), задняя бабка (для длинных заготовок),
редуктор (чаще червячная пара) и датчик/метка для Home.
Классика описана ещё в старой литературе: «The worm drive of the table has the same gear ratio as that of the
dividing head, so that an index plate can be transferred to the table… The dial is graduated to minutes» «[открытый
корпус: ia_americanmachinis57newyuoft, чанк #1270]». То есть червячная передача с передаточным отношением и
лимбом — идея не новая.
Зажим заготовки: центры (для длинных), патрон (для коротких), клей/воск (для мелких). И обязательная чистка
посадочных поверхностей — ещё в учебниках подчёркивали: «being careful to clean off all dirt from table surface
and bearing surface» «[открытый корпус: ia_ElementaryMachineShopPractice, чанк #412]».
Отдельно про заднюю бабку: она не «поддерживает», а задаёт вторую точку оси. Если бабка стоит не по центру
патрона, заготовка изгибается и «бьёт». Поэтому сначала выставляют бабку по патрону, потом ставят деталь.
И проверяют оба конца индикатором — не только у патрона.
Червячная пара хороша тем, что даёт большое передаточное и самоторможение: патрон не «прокрутится» под
нагрузкой. Минус — люфт и износ. Ремённый привод тише и быстрее, но хуже держит момент и тоже требует
натяжения. Прямой привод (моментный мотор) — самый точный, но дорогой. Понимание этого помогает не искать
«настройку», когда проблема механическая.
Отдельно стоит сказать про смазку: червячная пара любит регулярность, а не «когда заскрипит». Сухая пара
изнашивается быстрее, и люфт растёт. На старых станках её часто просто забывают — и удивляются «неточности».
И ещё про безопасность: перед любым замером на вращающейся оси остановите шпиндель и дождитесь полной
остановки. Инерция патрона — не шутка.
**Почему так.** Любая грязь на посадочной поверхности — это биение, а биение на поворотной оси видно на детали
сразу.
**Проверка.** Проверьте биение патрона индикатором. Если «стрелка гуляет» — сначала чистка и посадка, потом
настройки.
## Модуль 3. Шаги на градус: расчёт
Станок не знает градусов — он знает шаги. Формула:
**шаги на градус = (шаги двигателя × микрошаг × передаточное отношение) / 360°.**
Пример: двигатель 200 шагов, микрошаг 8, червячная пара 40:1:
`(200 × 8 × 40) / 360 = 64 000 / 360 ≈ 177,78 шага/градус`.
Передаточное 40:1 — типовое для делительных головок; в учебниках для машинистов так и считают: «What indexing
would be used for 105 divisions when the ratio of the dividing head is 40 to 1?» «[открытый корпус:
ia_mathematicsform01burngoog, чанк #249]».
Если передаточное неизвестно, его можно вычислить экспериментом: повернуть патрон на 360° и посчитать,
сколько оборотов сделал двигатель (или замерить ход по метке). На практике чаще берут из паспорта редуктора.
Важно не «угадать», а получить число и записать его.
Полезно держать таблицу: передаточное, микрошаг, шаги на градус, дата проверки. Когда меняется драйвер
или ремень, вы сразу видите, что именно поменялось. Без таблицы каждый раз начинается «с нуля».
Для граней полезно заранее рассчитать углы и записать их в таблицу: 0°, 90°, 180°, 270°. Тогда вы быстро
увидите, на каком угле ось «плывёт». Часто ошибка накапливается к концу оборота — это признак люфта или
неверного передаточного.
**Почему так.** Ошибка в шагах на градус — это систематический сдвиг: каждая грань «уезжает» на один и тот же
угол.
**Проверка.** Посчитайте свои шаги на градус и сравните с тем, что стоит в контроллере. Совпало — идём дальше.
## Модуль 4. Калибровка по факту
Расчёт — теория; калибровка — факт. Метод из руководства завода: задать перемещение, замерить фактическое и
пересчитать:
**Steps_new = Steps_old × (задано / факт).**
Для оси в градусах: задали 360°, а деталь повернулась на 359,2° — значит, `177,78 × (360 / 359,2) ≈ 178,18`.
Повторяют, пока не совпадёт.
Замерять лучше по метке на патроне и неподвижной риске, а не «на глаз». Для точности — индикатор на
цилиндрической оправке.
Калибровку удобно делать на 360°, а проверять на 90° и 180°. Если на 360° всё сошлось, а на 90° «плывёт» —
дело не в шагах, а в люфте или в нелинейности редуктора. Тогда калибровка не поможет — нужна механика.
После калибровки обязательно проверьте повторяемость: вернитесь в ноль, снова уйдите на 360° и снова
вернитесь. Если метка «плывёт» на 0,2–0,3° — это уже не шаги, а люфт или потеря шагов. Калибровка не
должна превращаться в бесконечную подгонку: если число «гуляет», ищите механику.
И ещё одна мысль: не гонитесь за «идеальным нулём» до бесконечности. Есть допуск детали — и есть разумная
точность настройки. Если ось держит ±0,05° — для большинства декоративных работ этого более чем достаточно.
Перед калибровкой убедитесь, что ось не «теряет шаги»: дайте ей пройти 360° десять раз и вернуться.
Если метка ушла — дело не в калибровке, а в механике или токе драйвера.
Если после калибровки ось «плывёт» только на длинных деталях, ищите не шаги, а жёсткость зажима и бабку.
**Почему так.** Калибровка убирает систематическую ошибку, которую расчёт не учёл (люфт, ремень, реальное
передаточное).
**Проверка.** После калибровки повторите тест: 360° должны вернуть метку точно в исходное положение.
## Модуль 5. Ноль оси и Home
Ноль оси — точка отсчёта. Он задаётся:
- **датчиком Home** (индуктивный, механический, оптический);
- **меткой** на патроне (визуально);
- **привязкой** к базе детали.
Home нужен, чтобы станок «знал», где он, после включения. Без него каждая ошибка питания — это потеря нуля.
Если датчика нет, можно использовать «программный ноль»: выставлять вручную по метке и записывать
смещение. Это работает, но требует дисциплины: после каждого сбоя — проверка. На серийной работе датчик
окупается быстро.
Ноль оси удобно привязывать к постоянной механической метке на патроне, а не к кулачкам: кулачки
переставляются, метка — нет. Если метка случайно сбилась, её положение можно восстановить по индикатору
на оправке.
Проверка «по индикатору» на оправке даёт точность лучше, чем по метке. Если оправки нет, подойдёт любой
цилиндрический пруток, выставленный по патрону.
**Почему так.** Вращение вокруг смещённого нуля — это не «маленькая ошибка», а другая геометрия.
**Проверка.** Перезапустите станок и сделайте Home. Метка должна вернуться в то же место.
## Модуль 6. Люфт и backlash
Люфт — «мёртвый ход» при смене направления. На поворотной оси он проявляется как «ступенька» на грани при
реверсе.
Причины: износ червячной пары, ослабший ремень, люфт в патроне, неправильная компенсация.
Лечение: механическая регулировка (подтяжка), затем **backlash-компенсация** в контроллере. Компенсация —
«костыль», но рабочий: контроллер добавляет недостающий ход при реверсе.
Люфт измеряется просто: подойдите к метке с одной стороны, отметьте положение, затем подойдите с другой.
Разница в градусах и есть backlash. На червячной паре он обычно больше, чем на ремне, и зависит от износа.
Компенсация в контроллере добавляет недостающий ход при реверсе, но она не убирает механическую причину:
если пара изношена, люфт будет расти. Поэтому раз в несколько месяцев полезно повторять замер и смотреть
на динамику: стабильный люфт — норма, растущий — повод разбирать узел.
Ещё один момент: backlash-компенсация работает только при смене направления. Если вы всегда подходите с
одной стороны, люфт не проявляется — и создаётся иллюзия, что всё хорошо. Поэтому тест должен включать
реверс, иначе вы проверяете не то.
Если ось используется редко, перед запуском полезно «прогреть» её: несколько медленных поворотов туда-обратно.
Смазка распределяется, люфт «выбирается», и первый проход идёт стабильнее. Это особенно заметно в холодном
цехе.
**Почему так.** Люфт не исчезает от «правильных шагов». Его надо измерить и либо убрать механически, либо
компенсировать.
**Проверка.** Подойдите к метке с двух сторон и замерьте разницу. Это и есть ваш люфт.
## Модуль 7. Скорость и ускорение оси
Ось в градусах имеет свою скорость (град/мин) и ускорение (град/с²). Слишком высокая скорость — «дёргается»,
слишком низкая — «жуёт» время.
Практика: начните с умеренных значений, проверьте на «воздухе», потом поднимайте. На длинных заготовках
динамика важнее: инерция растёт.
Форумная тема «4-я ось — позиция/скорость» — ровно про этот баланс.

Скорость оси в градусах часто задают в град/мин, а ускорение — в град/с². Если поставить «линейные»
значения, ось будет тормозить рывками: контроллер просто не поймёт, что это вращение. Начните с
консервативных значений, проверьте на «воздухе» и поднимайте по 10–15% за раз, пока не появится дрожь.
Тогда вернитесь на шаг назад — это и будет рабочий режим. И запишите его: через месяц вы не вспомните,
почему выбрали именно столько.
На станках с автосменой инструмента помните: тяжёлая оправка на поворотной оси увеличивает инерцию. Это
влияет и на скорость, и на точность остановки.
Проверка после сборки узла: повернуть вручную на полный оборот и послушать. Шум и «закусывание» — повод
разобрать до первого пуска.
**Почему так.** Ось с большой инерцией не прощает резких разгонов: патрон «кивает», а деталь «плывёт».
**Проверка.** Прогоните поворот на 360° туда-обратно и посмотрите, нет ли рывков и «перелёта».
## Модуль 8. Постпроцессор: градусы, знак, режимы
Пост для поворотной оси должен:
- выводить **градусы** (G93 — обратная подача по времени, G94 — мм/мин; зависит от стойки);
- правильно задавать **знак** и направление;
- знать **диапазон** (0–360 или ±);
- корректно работать с **непрерывным вращением**;
- не «терять» ось при переходах.
Форумная тема «4-х осевой постпроцессор PowerMill для DSP пульта 3 оси» показывает типичную проблему: пульт
«не понимает» ось, потому что пост выводит не то.
Формат углов бывает разный: 0–360, ±180 или «накопительный» (ось может намотать несколько оборотов). От
этого зависит, как читать УП и как ведёт себя станок при длинных программах. Если пост выводит
накопительные углы, а контроллер ждёт 0–360, ось может «крутиться лишний круг». Проверяется на простой
детали: два поворота на 180° должны дать 360°, а не 720°.
Полезно проверить пост на «холостом» файле: сгенерировать УП с поворотами и посмотреть, как меняются
углы. Это быстрее, чем ловить ошибку на станке.
И ещё одна ошибка новичка: пытаться «докрутить» угол коррекцией в УП вместо калибровки. Так можно
сделать одну деталь, но не серию. Калибровка — системное решение, коррекция — временное.
И ещё: при смене поста всегда проверяйте ось на «холостом» файле. Новый пост может вывести углы иначе,
и это заметят только на детали.
**Почему так.** Пост — переводчик. Если он врёт в знаке, станок честно повернёт не туда.
**Проверка.** Сделайте простую грань и сверьте угол в УП с фактическим.
## Модуль 9. «Зеркально» и «в обратную сторону»
Самая частая жалоба: «4-я ось гравирует зеркально и в обратную сторону». Причины:
- **знак угла** в посте;
- **направление** оси в настройках контроллера (Dir);
- **система координат** (ось Y вместо X);
- **зеркальная модель** в CAM.
Лечение: проверить по очереди, начиная с самого простого — направления в контроллере.
Порядок проверки «зеркальности» простой: сначала направление в контроллере (Dir), потом знак в посте,
потом система координат, и только затем модель. Начинать с модели — самая долгая дорога. И ещё: если
«зеркалит» только гравировка, а фрезеровка нормальная — дело почти наверняка в посте гравировальной
операции, а не в механике.
**Почему так.** «Зеркально» — это не поломка, а несовпадение соглашений о направлении.
**Проверка.** Сделайте риску на 0° и 90°. Если 90° ушло в другую сторону — ищите знак/направление.
## Модуль 10. Позиционирование и непрерывное вращение
Два режима:
- **позиционный** — повернули, остановили, обработали;
- **непрерывный** — ось вращается во время реза (например, спираль по цилиндру).
Форумная тема «4-я ось должна постоянно вращаться» — про второй режим. Он требует корректной подачи (град/мин
или обратная подача) и поста, который умеет «вращать».
В непрерывном режиме важно, как задана подача: в градусах в минуту или через обратную подачу по времени.
Если ошибиться, спираль получится с «рваным» шагом: где-то густо, где-то пусто. Проверяется на коротком
цилиндре: прорежьте винтовую линию и замерьте шаг в двух местах.
На практике часто путают «ось вращается» и «ось позиционируется»: в УП одно и то же число может означать
разное в зависимости от режима. Поэтому перед серией надо явно решить, какой режим нужен, и проверить его
на коротком проходе.
Пост для непрерывного вращения часто требует отдельного режима, а не только «оси A». Если вы выбрали
позиционный пост, спираль просто не получится: ось будет стоять. Проверяется на коротком файле.
**Почему так.** Это разные стратегии: одна про грани, другая про «токарную» обработку.
**Проверка.** Сделайте спираль на цилиндре и посмотрите, равномерен ли шаг.
## Модуль 11. Зажим заготовки
Способы: патрон (3-кулачковый, 4-кулачковый), центры + задняя бабка, цанга, клей/воск для мелких деталей.
Правила: не пережимать тонкое, не оставлять длинный вылет без бабки, проверять биение, чистить посадки.
Для длинных деталей правило простое: вылет из патрона не больше трёх диаметров без бабки. Если больше —
бабка обязательна, иначе заготовка «поёт» и деталь получается бочкой. Для коротких и тонких — цанга или
клей: они дают меньше биения, чем кулачки. И никогда не оставляйте ключ в патроне — это классика, которая
заканчивается травмой.
Для мелких деталей (ювелирка, значки) полезна цанга или клеевое крепление: меньше биения и нет следов от
кулачков. Но клей требует времени и чистоты поверхности — зато держит тонкие стенки лучше патрона.
**Почему так.** Плохой зажим — это биение и «улетевшая» деталь. На поворотной оси это опаснее, чем на
3-осевой.
**Проверка.** Проверьте биение заготовки у патрона и у бабки. Оба места должны «сидеть» ровно.
## Модуль 12. Типовые ошибки и сервис
- **дёргается** — скорость/ускорение, ремень, червячная пара;
- **не возвращается в ноль** — люфт, потеря шагов, Home;
- **зеркально** — знак/направление;
- **«улетает» угол** — шаги на градус;
- **не вращается** — драйвер, сигнал Enable, пост;
- **«воет»** — перетянутая пара или износ.
Сервисный случай: «ось дёргается только на длинных деталях» — обычно это не настройки, а резонанс
«патрон–деталь». Лечится изменением скорости или поддержкой бабкой, а не правкой поста. Второй случай:
«после замены ремня ось стала врать на 2°» — ремень поставили с другим шагом, и шаги на градус надо
пересчитать.
После любой правки механики (ремень, патрон, бабка) — повторная калибровка и тест на биение. Это правило
экономит больше, чем любые «тонкие настройки».
И ещё: не храните параметры оси только в контроллере. Сделайте скриншот или запись в журнал — после сброса
настроек вы восстановите их за минуты, а не за вечер.
И ещё одна мысль про порядок: сначала механика, потом электроника, потом пост. Если начать с поста, вы
будете «лечить» программой то, что бьёт или люфтит.
**Почему так.** Список короткий. Пройти его перед настройкой — минута.
**Проверка.** Пройдите станок по шести пунктам. Хотя бы один «нашли».
## Модуль 13. Первый пуск и контроль
Порядок:
1. проверка нуля и Home;
2. «воздух» без заготовки;
3. поворот на 360° туда-обратно;
4. первая деталь с пониженной скоростью;
5. замер угла и граней.
Первую деталь лучше делать из «чернового» материала — обрезка той же породы или пластика. Задача первого
прохода — не красота, а understanding: как ведёт себя ось, где рывок, где «плывёт» угол. После этого можно
ускоряться.
На серийной работе полезно делать «нулевую деталь» раз в смену: простая канавка на обрезе, замер угла.
Это ловит уход оси раньше, чем он попадёт в заказ. И записывайте результат: тренд важнее одного замера.
Если ось используется для гравировки по цилиндру, проверьте, что глубина реза не меняется по окружности.
Это признак биения заготовки или несоосности патрона с бабкой.
**Почему так.** Ошибка оси видна не сразу: деталь может «выглядеть» нормально, но быть повёрнутой на градус.
**Проверка.** Замерьте угол между гранями после первого прохода. Совпадает — можно работать.
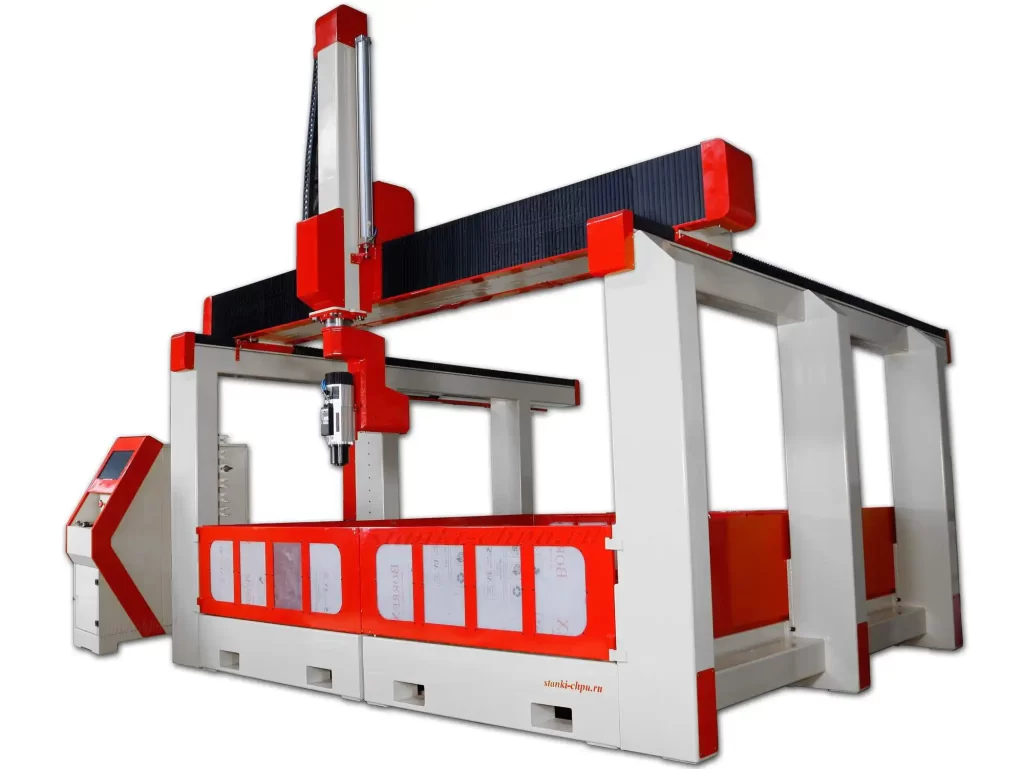
[Карточка станка 17Д → /product/17/](/product/17/)
## Модуль 14. План обучения: 12 недель
- **Недели 1–2.** Механика, патрон, бабка.
- **Недели 3–4.** Шаги на градус и калибровка.
- **Недели 5–6.** Ноль, Home, люфт.
- **Недели 7–8.** Скорость и ускорение.
- **Недели 9–10.** Пост и режимы.
- **Недели 11–12.** Детали: грани, спираль, серия.
К каждой неделе — **один навык → одна деталь → запись в журнал**.
Практический совет: каждую неделю берите одну деталь и доводите её до стабильного угла. Не пытайтесь
сразу делать сложную пластику — ось любит последовательность.
Наконец, про документацию: сохраните паспортные значения оси (шаги, скорость, ускорение, backlash) в одном
файле. После сброса контроллера вы восстановите их за минуты.
Перед серией пройдите один и тот же файл дважды: если углы отличаются — ищите нестабильность, а не пост.
И ещё: заведите отдельную папку «ось A» — параметры, фото настроек, тестовые файлы. Когда что-то сломается,
вы восстановите настройки за минуты, а не за вечер поисков.
**Почему так.** Ось настраивается руками и замерами, а не чтением.
**Проверка.** Составьте таблицу на 12 недель: тема, навык, деталь, запись.
## Практикум. Вал с гранями
**Шаг 1. Заготовка.** Подготовьте вал; чертёж — через `tools/media-stack/text-to-cad` (`dxf` /
`engineering-drawing`).
**Шаг 2. Зажим.** Установите в патрон и бабку, проверьте биение (модуль 11).
**Шаг 3. Шаги.** Проверьте расчёт и калибровку (модули 3–4).
**Шаг 4. Ноль.** Выставьте ноль и Home (модуль 5).
**Шаг 5. Люфт.** Замерьте и компенсируйте (модуль 6).
**Шаг 6. Пост.** Проверьте углы и знак (модуль 8).
**Шаг 7. Обработка.** Профрезеруйте грани, затем спираль (модуль 10).
**Шаг 8. Контроль.** Замерьте углы и шаг, запишите режимы.
**Критерий готовности:** зажим + шаги + ноль + люфт + пост + грани + спираль + замер.
**Почему так.** Практикум повторяет реальную настройку оси в миниатюре.
**Проверка.** Восемь пунктов на месте и подтверждены замером — готово.
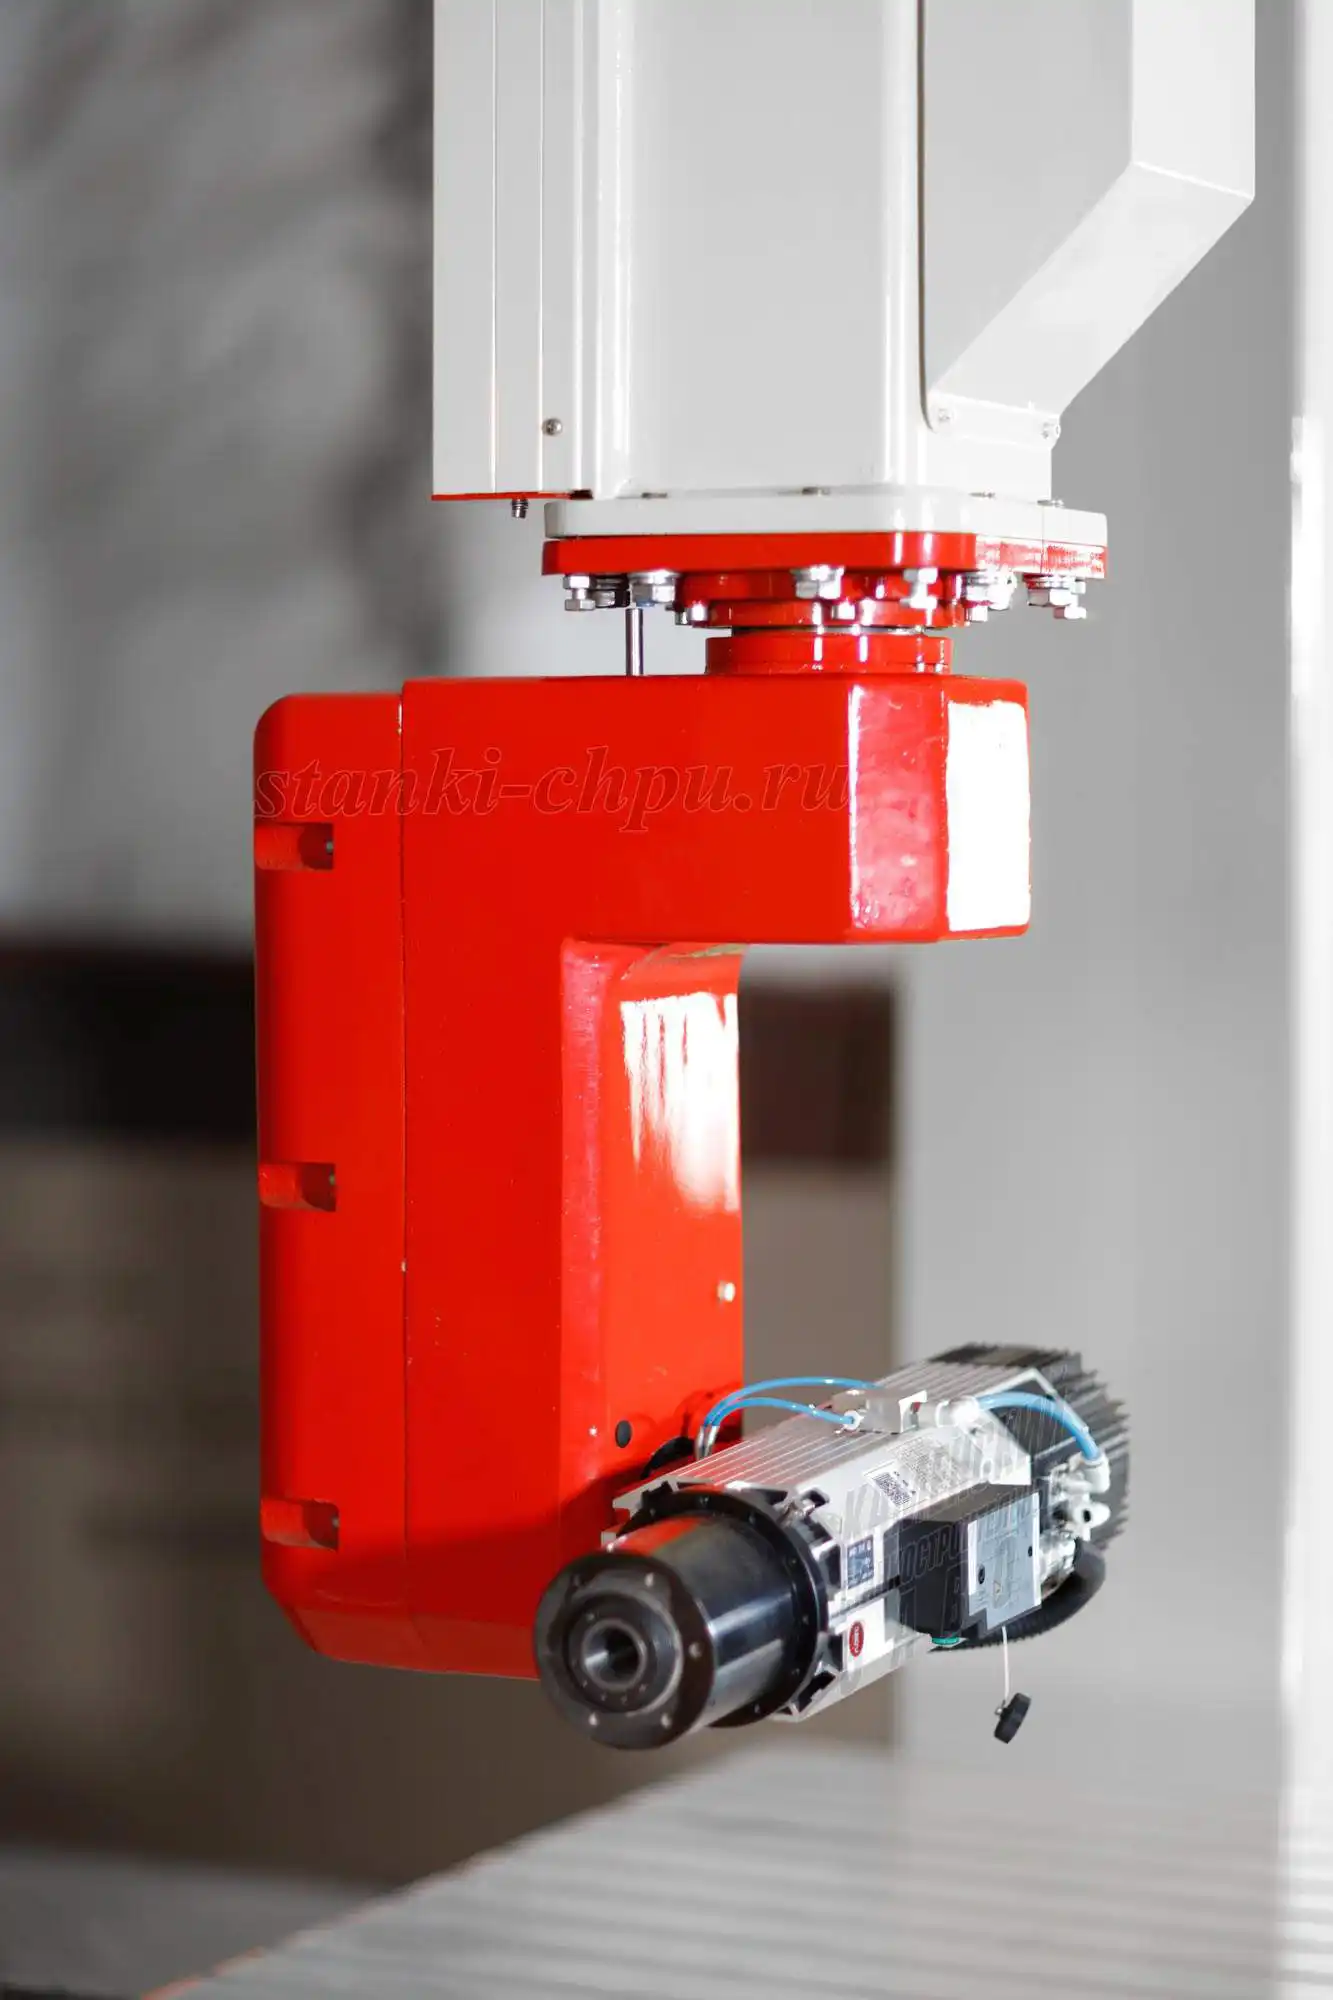
[Карточка станка РАКЕТА → /product/18/](/product/18/)
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Зачем нужна поворотная ось?**
Обрабатывать цилиндрические и гранёные детали без переустановки; меньше установов и погрешности.
**2. Как посчитать шаги на градус?**
(шаги двигателя × микрошаг × передаточное) / 360°.
**3. Пример для 40:1 и 200 шагов?**
(200 × 8 × 40) / 360 ≈ 177,78 шага/градус (при микрошаге 8).
**4. Как калибровать по факту?**
Steps_new = Steps_old × (задано / факт); повторять до совпадения.
**5. Зачем Home?**
Чтобы станок знал положение оси после включения; без него потеря нуля при сбое.
**6. Что такое люфт и как его лечить?**
Мёртвый ход при реверсе; механическая подтяжка и backlash-компенсация.
**7. Почему ось «дёргается»?**
Скорость/ускорение, ремень, червячная пара, настройки драйвера.
**8. Что должен уметь пост?**
Градусы, знак, диапазон, режим (позиция/непрерывно), переходы.
**9. Откуда «зеркально»?**
Знак угла, направление оси, система координат или зеркальная модель.
**10. Чем позиционная обработка отличается от непрерывной?**
Позиционная: повернул-остановил. Непрерывная: вращение во время реза.
**11. Как зажимать длинную заготовку?**
Патрон + задняя бабка; проверять биение и вылет.
**12. Почему «улетает» угол?**
Неверные шаги на градус или потеря шагов.
**13. Что проверить перед первым пуском?**
Ноль, Home, «воздух», поворот 360° туда-обратно.
**14. Как контролировать результат?**
Замер угла между гранями и шага спирали; запись режимов.
## Частые вопросы (Q&A)
**Можно ли поставить поворотную ось на 3-осевой станок?**
Да, если контроллер и драйвер поддерживают 4-ю ось; нужен пост и настройка.
**Почему ось считает в градусах, а не в мм?**
Потому что это вращение; пересчёт идёт через шаги на градус.
**Что делать, если ось «не держит» угол?**
Проверить люфт, натяжение ремня/червячной пары и компенсацию.
**Нужен ли датчик Home?**
Очень желателен: без него ноль восстанавливается вручную.
**Можно ли гравировать «по кругу»?**
Да, в непрерывном режиме; нужен корректный пост и подача.
**Почему патрон бьёт?**
Грязь на посадке, износ кулачков, перекос заготовки.
**Подходит ли станок завода для 4-й оси?**
Да: 4-осевые модели 10 и 11 (поле с 360°), а также 5-осевые с поворотным столом.
## Глоссарий
Термины, которые встречаются в тексте и в интерфейсе контроллера. Часть из них общая для всех осей, часть —
специфика поворотной оси и её калибровки.
- **Поворотная ось (A)** — ось вращения заготовки.
- **Шаги на градус** — число шагов двигателя на 1° поворота.
- **Передаточное отношение** — отношение оборотов двигателя к оборотам патрона.
- **Backlash** — люфт при смене направления.
- **Home** — датчик/метка нуля оси.
- **G93/G94** — режимы подачи (обратная по времени / мм-мин).
- **Позиционная обработка** — повернул и зафиксировал.
- **Непрерывная** — вращение во время реза.
- **Патрон** — зажимное устройство.
- **Задняя бабка** — опора для длинных заготовок.
- **Биение** — отклонение оси вращения.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| «Зеркально» | Знак/направление | Проверить пост и Dir |
| Угол «улетает» | Шаги на градус | Пересчитать/калибровать |
| Дёргается | Скорость/ускорение | Снизить, проверить механику |
| Не возвращается в ноль | Люфт/потеря шагов | Компенсация, ревизия |
| «Воет» | Перетянута пара | Ослабить/смазать |
| Биение | Грязь/износ кулачков | Чистка, замена |
| Не вращается | Драйвер/Enable | Проверить сигнал |
| Ступенька на грани | Люфт | Замер и компенсация |
| Спираль с «шагом» | Подача/пост | Проверить режим |
| Деталь «улетела» | Слабый зажим | Пережать/бабка |
## Мысли вслух: чего нет на форумах
Форумы про поворотку — это «4-я ось: настройка (мини FAQ)», «зеркально и в обратную сторону», «должна
постоянно вращаться», «позиция/скорость», «дёргается». Вопросы правильные, но за ними почти не видно того,
что решает исход.
Первое, чего нет, — **связи «шаги → градусы → калибровка»**. Люди ищут «правильное число» в интернете, хотя у
каждой механики оно своё. Формула проста, но её надо проверить фактом: задали 360°, замерили, пересчитали.
Второе — **люфта**. «Ступенька» на грани почти всегда от него, а не от «кривого поста». Замеряется в две
стороны и лечится механикой, а компенсация — уже потом. И заметьте: люфт не виден, если всегда подходить
с одной стороны. Поэтому тест «туда-обратно» — обязателен. Многие «проблемы оси» исчезают после банальной
подтяжки червячной пары или замены ремня.
Третье — **знака**. «Зеркально» — это не поломка, а несовпадение соглашений. Начинать надо с направления в
контроллере, а не с переписывания поста. И проверьте, не включено ли «зеркало» в самой CAM-операции — иногда
там стоит галочка, о которой забыли.
Четвёртое — **режимов**. Позиционная обработка и непрерывное вращение — разные вещи. Первая про грани, вторая
про «токарную» логику; и пост для них разный. Перепутали — получили «ось стоит», хотя программа «есть».
А иногда — наоборот, «ось крутится», когда должна стоять.
Пятое — **зажима**. Длинная заготовка без бабки «кивает», а на оборотах это опасно. Биение проверяется
индикатором, а не «на глаз». И не оставляйте ключ в патроне — это правило написано кровью. Проверяйте
зажим рукой перед каждым пуском: дешевле минуты, чем травма.
Шестое — **журнала**. Какие шаги, какой люфт, какая скорость — всё это надо записывать. Через месяц вы не
вспомните, почему «сейчас работает». И записывайте дату калибровки: после замены ремня или драйвера её
придётся повторить, и вы будете знать, с чем сравнивать. А ещё лучше — сфотографируйте экран настроек: одна
картинка заменяет полстраницы текста.
Седьмое — **честного замера**. «На глаз» на поворотной оси не работает: глаз не видит полградуса, а деталь
видит. Индикатор, угольник, метка — три инструмента, которые закрывают 90% проверок. И не ленитесь
перепроверять после каждой правки: ось любит «сюрпризы» на второй детали.
Седьмое, честное: **ось не прощает спешки**. Она измеряется в градусах, и ошибка в ней видна на каждой грани.
Кто калибрует и записывает — работает стабильно; кто «поставил и поехал» — платит браком. И последнее: не
покупайте «умную» ось, если не готовы её обслуживать — любая механика требует внимания, а не только
настроек в контроллере.
## Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус `/mnt/LIBRARY/ai-corpus` (только
PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- **«American Machinist», 1921** — Internet Archive, **Public Domain (NOT_IN_COPYRIGHT)**. О червячном приводе
поворотного стола: «The worm drive of the table has the same gear ratio as that of the dividing head… The dial
is graduated to minutes» «[открытый корпус: ia_americanmachinis57newyuoft, чанк #1270]» (модуль 2).
- **«Elementary Machine Shop Practice»** — Internet Archive, **Public Domain Mark 1.0**. О делительной головке,
бабке и чистке посадочных поверхностей: «…being careful to clean off all dirt from table surface and bearing
surface» «[открытый корпус: ia_ElementaryMachineShopPractice, чанк #412]» (модуль 2).
- **«Mathematics for Machinists»** — Internet Archive, **Public Domain (NOT_IN_COPYRIGHT)**. О передаточном
отношении делительной головки: «…when the ratio of the dividing head is 40 to 1» «[открытый корпус:
ia_mathematicsform01burngoog, чанк #249]» (модуль 3).
Факты о станках — из карточек завода: `product/10.md` (4-осевой БИЗНЕС СТАРТ БАЛЯСИННЫЙ: поле
1200×300×300×360° – 2000×300×300×360°, шпиндель 1500–2200 Вт, от 485 010 ₽), `product/11.md` (757: поле
1200×300×300×360° – 2500×300×300×360°, шпиндель 3–7,5 кВт с автосменой, от 890 035 ₽), `product/18.md`
(РАКЕТА: поле 2500×1250×500×360° – 4600×2100×1000×360°, 7,5 кВт). Расчёт и калибровка — руководство завода
`MACH3_COMPLETE_GUIDE.md` (Steps per Unit, Motor Tuning, калибровка по факту). Спрос форумов — по заголовкам
тем. Публичная полка — `/library/`, `/book/`.
## Смотрите также
**Курсы и руководства завода:**
- [5-осевая обработка: стратегии и типовые ошибки](/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki)
- [Ювелирные CAM: 4–5 осей](/blog/yuvelirnye-cam-45-osey)
- [Постпроцессоры: как подружить CAM и станок](/blog/postprotsessory-kak-podruzhit-cam-i-stanok)
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya)
- [Режимы резания: расчёт и практика](/blog/rezhimy-rezaniya-raschet-i-praktika)
- [Безопасность и охрана труда в цехе](/blog/bezopasnost-i-ohrana-truda-v-tsehe)
- [Как обучиться работе на станке ЧПУ с нуля](/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego)
**Библиотека:**
- [Библиотека завода](/library/)
- [Публичная библиотека (PD/OA)](/library/)
- Открытая работа «American Machinist», 1921 — Internet Archive (Public Domain)
- Открытая работа «Elementary Machine Shop Practice» — Internet Archive (Public Domain Mark)
**Станки завода:**
- [БИЗНЕС СТАРТ БАЛЯСИННЫЙ (4 оси)](/product/10/)
- [Станок 757 (4 оси)](/product/11/)
- [17Д, 5-осевой фрезерный станок ЧПУ](/product/17/)
- [17К, 5-осевой станок по камню](/product/16/)
- [Обрабатывающий центр 5 осей РАКЕТА](/product/18/)
- [Полный каталог](/catalog)
**Вопросы инженерам и обсуждение:** [форум завода](/community/forum).
## Фото и схемы завода
- Схема «Поворотная ось: от шагов к градусам» — `/assets/courses/povorotnaya-os-shagi.svg`.
- Производственная цепочка «идея → деталь» — схема `/assets/courses/cepochka-chpu.svg`.
- Станки: 17Д (`/product/17/`), РАКЕТА (`/product/18/`), 17К (`/product/16/`).
Подписи — «Фото/видео завода «Твайт»».
---
Материал подготовлен инженерами завода «Твайт». Настройки оси зависят от механики и стойки — ориентируйтесь на
паспорт и инструкцию контроллера, а не на «универсальные цифры». Данные о станках — из карточек завода и
приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по
эксплуатации и охрану труда. Порядок работы: механика → шаги на градус → калибровка → ноль и Home → люфт →
пост → «воздух» → первый проход → замер.
**Продолжение серии:** соседний том — «5-осевая обработка: стратегии и типовые ошибки»; следующий том —
«Непрерывное вращение: спиральные траектории и гравировка по цилиндру».
---
**Первоисточник:** https://zavod-stanki.ru/blog/povorotnaya-os-nastroyka-kalibrovka-rabota · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/povorotnaya-os-nastroyka-kalibrovka-rabota.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/povorotnaya-os-nastroyka-kalibrovka-rabota.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/povorotnaya-os-nastroyka-kalibrovka-rabota.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/povorotnaya-os-nastroyka-kalibrovka-rabota
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq