# Обучение ЧПУ программированию с нуля: пошаговый план и первая программа | Версия 1.0 от 2026-11-13
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и
> сервис». Тема: обучение ЧПУ программированию с нуля — устройство программы, координаты, коды, первая программа
> целиком, проверка без станка, план на 12 недель и переход к CAM.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`; AI-бриф — рядом с
> публикацией как `/blog/obuchenie-chpu-programmirovaniyu-s-nulya-poshagovyy-plan.ai.json`.
> Версия 1.0 от 2026-11-13. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Обучение ЧПУ программированию с нуля: пошаговый план и первая программа“,
> zavod-stanki.ru».
> Источник спроса — suggest Яндекса от 2026-10-01: «обучение чпу программированию с нуля» (10 встреч), «обучение
> чпу программированию с нуля станков» (7), «обучение программированию станков с чпу с нуля» (5),
> «программирование чпу с нуля для новичков» (5), «программирование чпу с нуля для новичков фанук» (3).
> Факты — `GCODE_PROGRAMMING_GUIDE.md` (коды, пример фрезеровки квадрата 50 × 50, циклы, подпрограммы),
> `MACH3_COMPLETE_GUIDE.md` (настройка, лимиты, E-Stop), `MATERIALS_PROCESSING_GUIDE.md` (режимы по материалам),
> `CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md` (посты), карточки `/product/*.md`.
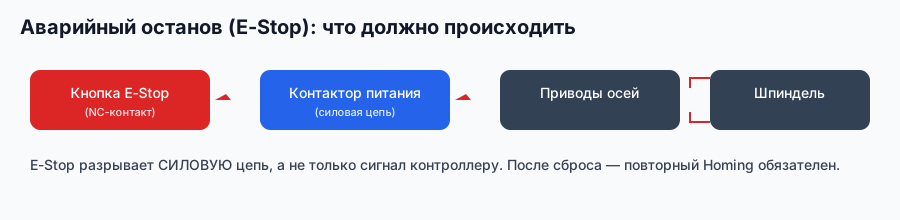
> **Безопасность:** первая программа — на воздухе, затем на отходах, с рукой на E-Stop; концевики и soft limits
> проверены до запуска.
> **Границы.** Это курс про программирование с нуля. Выбор станка — в курсе «ЧПУ для начинающих», стратегии и
> режимы — в серии CAM, диагностика — в её томе 3.
Программирование ЧПУ с нуля начинается не с CAM и не с красивого интерфейса, а с понимания, что станок делает
ровно то, что написано в кадрах: ни больше, ни меньше. Первая программа — это двадцать-тридцать строк, которые
можно прочитать вслух и объяснить. Дальше — план на двенадцать недель, практика на отходах и переход к CAM, когда
руки уже понимают, что происходит.
## Чему научитесь
- Читать программу как последовательность команд.
- Понимать координаты, абсолютные и относительные.
- Пользоваться базовыми кодами G и M.
- Писать первую программу без CAM.
- Проверять программу до станка.
- Строить безопасную шапку и конец программы.
- Переходить от ручного кода к CAM без потери понимания.
- Следовать плану обучения на 12 недель.
## Предпосылки и безопасность
Нужны: компьютер, текстовый редактор, симулятор или станок, обрезки материала. Знание школьной геометрии
достаточно.
**Безопасность — до первой строки.**
- **E-Stop.** Кнопка проверена, доступна, не завалена стружкой.
- **Концевики и soft limits.** Ось останавливается на пределе, а не ломает винт.
- **Первая программа — на воздухе.** Без заготовки, Z выше детали. Затем — на отходах.
- **Проверка габарита.** Первая точка должна быть внутри детали: 100 вместо 2540 видно сразу, если смотреть.
**Единицы.** Первый кадр содержит G21: ошибка в 25,4 раза на ускоренном ходу — это удар.
- **Одна рука на кнопке.** Вторая — на пульте; никто не стоит в зоне вылета стружки.
## Содержание
1. Из чего состоит программа.
2. Координаты.
3. Единицы и плоскости.
4. Перемещения G0 и G1.
5. Дуги G2 и G3.
6. Инструмент и шпиндель.
7. Охлаждение и паузы.
8. Первая программа.
9. Шапка и конец.
10. Режимы.
11. Ручной код и CAM.
12. Проверка без станка.
13. План 12 недель.
14. Ошибки новичка.
## Какие вопросы новичков разобраны в этом томе
«Как научиться работать на станке с ЧПУ» — маршрут от чтения кода к первой детали. «Программирование ЧПУ с нуля
для новичков фанук» — что из G-кода универсально, а что зависит от стойки. «С чего начать?» — порядок: координаты,
перемещения, первая программа, CAM. «Что делать, если программа не читается» — формат, пост, первые кадры.
«Можно ли программировать без станка» — симулятор и проверка на воздухе.
## Модуль 1. Из чего состоит программа
Программа — это кадры, кадр — это слова, слово — это буква и число.
**Нумерация.** Номера кадров с шагом 10 оставляют место для вставок: `N10, N20`. Это привычка из старых стоек, но она удобна.
**Кадр.** Одна строка с командами: `G01 X10 Y5 F300`. Номер кадра (`N10`) нужен не всегда, но помогает искать
ошибку.
**Слово.** Адрес (буква) плюс значение: `X10` — координата, `F300` — подача, `S18000` — обороты.
**Модальность.** Многие коды действуют до отмены: задали `G01` — и следующие кадры идут линейно, пока не
встретится `G00`.
**Порядок.** В кадре сначала подготовительные функции (G), потом координаты, потом подача. Стойка читает
слева направо, но модальные коды живут дольше кадра.
**Комментарии.** В скобках `(черновая)` или после точки с запятой — для человека. Стойка их игнорирует.
**Начало и конец.** Почти всегда есть шапка (единицы, система координат, инструмент) и завершение (`M05`, `M30`).
**Почему так.** Пока программа — текст, её можно прочитать и найти ошибку до станка.
**Проверка.** Можете ли вы разобрать любой кадр на слова?
## Модуль 2. Координаты
Станок двигается в системе координат, и точка отсчёта — не «где-то там».
**Проверка знака.** Первое перемещение — на 1 мм: если ось пошла не туда, вы увидите это, а не услышите.
**Оси.** X и Y — плоскость стола, Z — вверх-вниз. Плюс направление задаёт производитель, и его проверяют на
первом перемещении.
**Абсолютные и относительные.** `G90` — координаты от нуля детали, `G91` — приращение от текущей точки.
Смешивать в одном месте опасно.
**Рабочий ноль.** `G54`–`G59` — шесть систем координат. Работа обычно в `G54`: ноль задан по углу заготовки.
**Ноль по Z.** По верху заготовки; если фреза касается стола, ноль «уехал».
**Возврат домой.** `G28` уводит в референтную точку. Если он стоит в середине программы, станок уезжает посреди
работы.
**Осторожно.** После G92 ноль смещён для всех следующих операций: записывайте, что и на сколько сдвинули.
**G92.** Установка системы координат из программы: мощно и опасно — легко потерять ноль для следующей операции.
**Почему так.** Координаты — единственное, что связывает текст программы с металлом.
**Проверка.** В какой системе координат вы работаете и где ноль?
## Модуль 3. Единицы и плоскости
Три кода, которые должны стоять в шапке каждой программы.
**G21 / G20.** Миллиметры или дюймы. `G21` — миллиметры, и это первое, что проверяют.
**G17.** Плоскость XY — рабочая для фрезеровки. `G18` и `G19` нужны для других осей и циклов.
**G94 / G95.** Подача в минуту или на оборот. Для фрезеровки обычно `G94` — мм/мин.
**Порядок кодов.** Сначала отмены, потом единицы, потом система координат: так стойка не возьмёт чужое состояние.
**Почему именно шапка.** Эти коды модальные: если их нет, стойка возьмёт значения от предыдущей программы.
**Проверка единиц.** Габарит первой точки совпадает с ожидаемым? Если нет — стоп, а не «поехали».
**Почему так.** Единицы — единственная ошибка, которая гарантированно приводит к аварии за секунды.
**Проверка.** Есть ли в вашей программе G21 в первом кадре?
## Модуль 4. Перемещения G0 и G1
### Программирование ЧПУ с нуля для новичков: первые коды
Два движения, на которых стоит всё.
**G0 — быстро.** Перемещение на максимальной скорости, без резания. Только по воздуху.
**G1 — рабочая подача.** Линейное движение с заданной `F`. Этим режут.
**F — подача.** `F300` — 300 мм/мин при `G94`. Подача модальная: задали один раз — действует дальше.
**Цифра.** 10 мм над самой высокой точкой оснастки, а не над заготовкой: струбцина выше детали.
**Безопасная высота.** `G0 Z10` перед каждым переходом: 10 мм над заготовкой спасают от задевания струбцин.
**Порядок входа.** Сначала XY, потом Z вниз: иначе фреза едет по воздуху в сторону и опускается не там.
**Первый кадр движения.** Всегда смотреть координаты: они должны быть в габарите детали, а не за тысячу
миллиметров.
**Почему так.** Половина аварий — это G0, который едет не туда, потому что ноль не тот.
**Проверка.** Куда поедет ваш станок по первой команде G0 и почему именно туда?
## Модуль 5. Дуги G2 и G3
Дуга задаётся направлением, концом и радиусом или центром.
**G2 и G3.** По часовой и против часовой. Направление зависит от плоскости и взгляда — проверяют на простой детали.
**R или I/J.** `R` — радиус, `I/J` — смещение центра от начала дуги. `R` проще, `I/J` точнее на больших дугах.
**Практика.** Две полудуги с R равны диаметру — простой способ проверить направление и точность.
**Полная окружность.** Одной дугой не задать: делают две полудуги или используют `I/J`.
**Сопряжение.** Дуга начинается в текущей точке: если перед ней нет точного подвода, появляется ступенька.
**Как увидеть.** Первая дуга — на пластике или фанере: видно, в какую сторону идёт.
**Почему так.** Дуги — место, где ошибка направления даёт зеркальную деталь, а не просто брак.
**Проверка.** В какую сторону идёт ваша первая дуга — G2 или G3?
## Модуль 6. Инструмент и шпиндель
Инструмент задают номером, а длину — коррекцией.
**После смены.** После смены инструмента обнуляют длину: это делают всегда, даже если фреза «та же».
**T и M6.** `T1` выбирает инструмент, `M6` меняет. На простых станках смена ручная.
**G43.** Коррекция длины: `G43 H1 Z50` — стойка учитывает длину инструмента. Без неё глубина уйдёт.
**Обороты.** `S18000` и `M03` — по часовой. `M04` — против, `M05` — стоп.
**Направление.** Фреза с правым вращением режет при `M03`; обратное вращение ломает кромку.
**Задержка.** После `M03` полезна пауза `G04 P1`: шпиндель успевает выйти на обороты.
**Почему так.** Инструмент и его длина — единственная часть, которая меняется между деталями.
**Проверка.** Задан ли G43 и совпадает ли длина с фактической?
## Модуль 7. Охлаждение и паузы
Мелочи, без которых программа «работает, но плохо».
**M8 / M9.** СОЖ или воздух включают до входа в материал и выключают после.
**M0.** Программный стоп: удобно для проверки первой детали.
**Применение.** M1 ставят перед чистовой: оператор успевает убрать стружку и проверить первую половину.
**M1.** Стоп по выбору оператора: включается кнопкой на стойке.
**M2 и M30.** Конец программы; `M30` дополнительно сбрасывает в начало.
**Пауза G04.** Задержка в секундах: после шпинделя, после смены инструмента.
**Почему так.** Без охлаждения фреза горит, а без паузы шпиндель входит в материал не на оборотах.
**Проверка.** Включается ли охлаждение до первого реза?
## Модуль 8. Первая программа
Возьмём документированный пример завода: квадрат 50 × 50, черновая спиралью, затем чистовая.
**Шаблон.** Шапку сохраняют отдельным файлом и вставляют в новые программы: экономит время и убирает забывчивость.
**Шапка.** `G21 G90 G17 G94` — миллиметры, абсолютные координаты, плоскость XY, подача мм/мин.
**Шпиндель.** `M03 S18000`, затем `G00 Z10` — безопасная высота.
**Начало.** `G00 X0 Y0`, `G00 Z5` — подвод к углу.
**Черновая.** Цикл `WHILE`: заглубление по 2 мм до `-10`, обход квадрата на подаче `F1500`, врезание `F300`.
**Чистовая.** `G01 Z-10 F300`, обход контура на `F800` — медленнее, чтобы кромка была чище.
**Конец.** `G00 Z10`, `M05`, `M30` — подъём, стоп шпинделя, конец программы.
**Почему так.** Эта программа содержит всё, что нужно в 90 % простых деталей: шапку, инструмент, цикл, чистовую и
корректный конец.
**Проверка.** Можете ли вы объяснить каждую строку этой программы, не подглядывая в руководство?
## Модуль 9. Шапка и конец
Шапка и конец — страховка, которую пишут один раз и копируют.
**В шапке.** `G21`, `G90`, `G17`, `G94`, отмена коррекций `G40` и `G49`, `G54`, инструмент, обороты, безопасная
высота.
**Почему отмены.** Если предыдущая программа оставила коррекцию, новая унаследует её и уведёт размер.
**В конце.** Подъём, `M05`, `M09`, `M30`. Иногда — возврат в ноль `G28`.
**Имя файла.** С версией: `detal-01-v1.nc`. Имя `1.nc` через неделю не найдётся.
**Комментарий в начале.** Что за деталь, какой инструмент, кто и когда сделал. Это дисциплина, а не формальность.
**Почему так.** Шапка экономит аварию, конец — испорченную следующую деталь.
**Проверка.** Что в вашей шапке отменяет коррекции и почему это важнее остальных строк?
## Модуль 10. Режимы
Режим считается по трём числам, а не берётся «из головы».
**Формула.** Подача = подача на зуб × число зубьев × обороты. Для алюминия: 0,05 × 3 × 12 000 = 1 800 мм/мин.
**Диапазоны из руководства.** Алюминий 12 000–18 000 об/мин и 800–1 500 мм/мин; латунь 8 000–12 000 и 600–1 200;
сталь 3 000–8 000 и 200–600; акрил 12 000–18 000 и 1 500–3 000.
**Правило.** Первый проход — не больше половины диаметра фрезы; для тонких фрез — ещё меньше.
**Глубина.** Первый проход — 0,5–1 мм: так слышно, как ведёт себя система.
**Поправка.** Жёсткость, биение и мощность станка меняют числа на 20–30 %.
**Запись.** Удачную тройку «обороты — подача — глубина» записывают в журнал вместе с материалом.
**Почему так.** Числа в программе — это не «настройки», а физика реза.
**Проверка.** Откуда взяты числа в вашей первой программе и чем вы их проверили?
## Модуль 11. Ручной код и CAM
Ручной код учит понимать, CAM — ускоряет.
**Когда руками.** Простые контуры, карманы, сверление, правка сгенерированной программы, разбор чужого файла.
**Когда CAM.** 3D-поверхности, много операций, серия, сложные припуски. Руками это долго и с ошибками.
**Признак опыта.** Если после CAM вы можете сказать, почему в кадре именно такой Z, опыт есть.
**Что даёт ручной опыт.** Видно, откуда берутся кадры, и легче искать ошибку, когда CAM «сделал странно».
**Как переходить.** Сначала CAM для простой детали, с проверкой программы глазами: сравнить с тем, что написали бы
сами.
**Проверка поста.** Один и тот же контур на простой детали: если геометрия совпала, пост годится.
**Сравнение.** Старая и новая версия поста дают разные кадры: держите рабочую копию с датой.
**Пост.** CAM выдаёт кадры через пост; для Mach3 — `mach3mill.cps`, для GRBL — `grbl.cps`.
**Почему так.** Понимание кода — это страховка от «программа чистая, деталь не та».
**Проверка.** Какую деталь вы напишете руками, а какую отдадите CAM?
## Модуль 12. Проверка без станка
Программу проверяют трижды, и каждый раз дешевле.
**Симулятор.** Показывает траекторию и зарезы. Не показывает вибрацию и крепление.
**Что искать.** Отсутствие G21, координаты вне поля, подачу без F, инструмент без G43.
**Чтение вслух.** Первые двадцать строк: единицы, координаты, инструмент, первое движение.
**Прогон на воздухе.** Станок проходит программу без материала: проверяются высоты и порядок.
**Критерий.** Деталь сошлась с эскизом в пределах допуска и кромка чистая — можно переходить к материалу заказчика.
**Первая деталь на отходах.** Сравнение с моделью по размеру и следу.
**Формат.** Три колонки: что проверил, что нашёл, что исправил. Этого достаточно.
**Журнал.** Что проверили, что нашли. Через месяц это спасает.
**Почему так.** Каждая проверка дешевле следующей: симулятор бесплатен, деталь — нет.
**Проверка.** Сколько проверок проходит ваша программа до станка и какая из них самая дешёвая?
## Модуль 13. План 12 недель
### Обучение ЧПУ программированию с нуля станков: где взять практику
План важнее вдохновения: он превращает интерес в навык.
**Материал.** Читать чужие программы лучше на примерах из руководства: там разобраны квадрат, гравировка и сверление.
**Недели 1–2.** Координаты, единицы, G0/G1, чтение чужих программ. Практика: разобрать 10 кадров.
**Недели 3–4.** Шапка, инструмент, G43, шпиндель. Практика: собрать шапку для своего станка.
**Результат.** К концу шестой недели должна быть деталь, а не только текст: иначе план превращается в чтение.
**Недели 5–6.** Первая программа: квадрат на воздухе, затем на отходах.
**Недели 7–8.** Карман и отверстия: циклы, порядок операций, паузы.
**Недели 9–10.** Режимы и измерения: подача, глубина, контроль размера.
**Сравнение.** Ручную программу и CAM-версию сравнивают по числу кадров и по кромке: разница поучительна.
**Недели 11–12.** CAM для простой детали и сравнение с ручной программой.
**Практика.** Один час в день с перерывом лучше трёх часов подряд: внимание падает быстрее, чем кажется.
**Считается.** Три занятия в неделю по часу — 36 часов за три месяца; этого хватает на первую уверенную деталь.
**Ритм.** Три занятия в неделю по часу лучше, чем двенадцать часов в субботу.
**Личный норматив.** Своя деталь за вечер — хороший тест: если за вечер не выходит, план сдвигается.
**Почему так.** Навык растёт повторениями, а план защищает от «учу всё сразу».
**Проверка.** На какой неделе плана вы сейчас и что мешает перейти к следующей?
## Модуль 14. Ошибки новичка
Ошибки предсказуемы, и почти все видны до станка.
**Дюймы вместо миллиметров.** Нет `G21` — и ось уходит в предел. Проверка: габарит первой точки.
**Забыли G43.** Глубина ушла на длину инструмента.
**Ноль не там.** Деталь смещена целиком. Проверка: прогон на воздухе с координатами.
**G0 в материал.** Быстрое перемещение на глубине реза ломает фрезу.
**Нет отмены коррекций.** Следующая программа наследует чужой режим.
**Новый материал.** Новый материал — новый тест: три прохода на разных подачах и запись результата.
**Чужие числа.** Визг и синяя стружка на стали — числа от алюминия.
**Один режим на всё.** Числа для алюминия на стали дают визг и скол.
**Обрыв.** Станок останавливается с фрезой в материале: шпиндель уже не крутится, а Z стоит.
**Хвост программы.** Шпиндель уже стоит, а координаты продолжают меняться — программа не завершена.
**Программа без конца.** Станок останавливается в материале или продолжает по инерции.
**Почему так.** Каждая ошибка — это пропущенная проверка, а не «невезение».
**Проверка.** Какая из семи ошибок уже была у вас?
## Как читать чужую программу
Чужой код — самый быстрый учебник, если читать его по слоям.
**Быстрый признак.** Если в шапке нет G21 и G54, программа либо старая, либо для другой стойки.
**Слой 1. Шапка.** Единицы, система координат, отмены коррекций, инструмент. По ней видно, в каких условиях
работает программа.
**Вопрос.** Что станок сделает первым — и не окажется ли это движение в зажим?
**Слой 2. Первый подход.** Где начинается движение, на какой высоте, с какой подачей. Это ответ на вопрос «что
станок сделает первым».
**Слой 3. Операции.** Найдите комментарии: черновая, чистовая, сверление. Если комментариев нет, ориентируйтесь
на смену подачи и Z.
**Проверка.** После M30 в файле ничего не должно быть: лишние строки стойка иногда читает как продолжение.
**Слой 4. Конец.** Подъём, `M05`, `M30`. Иногда программа обрывается — тогда её нельзя запускать как есть.
**Красный флаг.** Координата Z положительная там, где должна быть глубина реза.
**Слой 5. Подозрительное.** `G0` на глубине, координаты за габаритом, отсутствие `G43`, странные дуги. Это места,
где стоит проверить всё дважды.
**Проверка.** Перескажите программу пятью предложениями: с чего начинается, что делает, чем заканчивается.
## Если станок другой
Программа привязана к стойке сильнее, чем кажется.
**Пример.** Дуги по R на одной стойке допустимы, на другой требуют I/J: ошибка формата — не «глюк», а диалект.
**Диалект.** Коды начала, формат дуг, поддержка циклов — различаются. Например, `mach3mill.cps` и `grbl.cps` в
Fusion дают разные кадры для одной траектории.
**Единицы и подача.** Проверяют `G21` и `G94`: часть стоек по умолчанию берёт своё.
**Проверка.** После M6 всегда идёт пауза и проверка длины: спешка здесь стоит дороже всего.
**Смена инструмента.** На простых станках `M6` ручная, и программа ждёт оператора. Автоматическая смена — другой
код.
**Проверка.** Программа должна влезать в поле с запасом 10—20 мм: концевик остановит, но деталь уже не та.
**Лимиты.** Ход осей может быть меньше, чем в программе. Soft limits спасают, но программа всё равно должна
влезать в поле.
**Пост.** Для новой стойки берут свой пост и проверяют простой деталью, а не заказом.
**Проверка.** Запустите ту же программу на другом станке только после прогона на воздухе.
## Где брать задачи для практики
Учебных деталей хватает на месяц, дальше нужны свои.
**Очередность.** Сначала квадрат, потом круг, карман, паз и сетка отверстий: каждый добавляет один новый код.
**Пять базовых.** Квадрат, круг, карман, паз, отверстия по сетке. На них проверяются все основные коды.
**Детали из мастерской.** Подставка, шильд, кронштейн, разделочная доска с гравировкой. Они же становятся
портфолио.
**Копии простых вещей.** Повторить форму, которую видите: крючок, уголок, планку. Это тренирует чтение чертежа.
**Цена.** Первые пять деталей — бесплатно или за материал: вы платите за опыт, а не наоборот.
**Заказы знакомых.** Мелкие и бесплатные на старте: ответственность появляется, а цена ошибки низкая.
**Свои проекты.** То, что хочется сделать: органайзер, полка, корпус. Мотивация держит ритм.
**Проверка.** Есть ли у вас список из десяти деталей на ближайший месяц?
## Как проверять себя
Прогресс виден не по «понял», а по сделанному.
**Тест 1.** Объяснить любой кадр программы словами: адрес, значение, что произойдёт.
**Подсказка.** Шапку пишут по памяти: единицы, абсолютные, плоскость, подача, отмены, система, инструмент, обороты.
**Тест 2.** Написать шапку для своего станка без подсказки.
**Тест 3.** Пройти программу глазами и найти заложенную ошибку (например, отсутствие G43).
**Время.** Вечер — это 2–3 часа; если деталь занимает больше, упростите эскиз, а не растягивайте план.
**Тест 4.** Сделать деталь по эскизу за вечер: квадрат, карман, отверстие, замер.
**Тест 5.** Прочитать чужую программу и сказать, что она делает и где рискованное место.
**Как часто.** Раз в две недели: тесты занимают час, а показывают, где провал.
**Проверка.** Какой из пяти тестов вы пройдёте сегодня?
## Практикум. Программа для плиты 100 × 80
Задание: плита 100 × 80 × 10 мм, контур по периметру, карман 40 × 30 глубиной 4 мм, отверстие 8 мм. Материал —
фанера 10 мм для первого прогона, затем алюминий.
### Шаг 1. Эскиз и координаты
Ноль — левый нижний угол заготовки, Z — верх. Контур: (0,0) → (100,0) → (100,80) → (0,80). Карман: центр
(50,40), размеры 40 × 30, то есть от (30,25) до (70,55). Отверстие: (80,20), диаметр 8.
### Шаг 2. Шапка
```
G21 G90 G17 G94
G40 G49 G80
G54
T1 M6
S18000 M03
G43 H1 Z50
G00 X0 Y0
G00 Z5
```
Разбор: единицы, абсолютные координаты, плоскость, подача в минуту; отмены коррекций и циклов; рабочая система;
инструмент; обороты; коррекция длины; подвод.
### Шаг 3. Контур
```
G01 Z-1 F300
G01 X100 F1200
G01 Y80
G01 X0
G01 Y0
G00 Z5
```
Первый проход 1 мм, подача 1 200 мм/мин для фанеры. Для алюминия — 800 и глубина 0,5.
### Шаг 4. Карман
```
G00 X30 Y25
G01 Z-1 F300
G01 X70 F1000
G01 Y55
G01 X30
G01 Y25
G01 X50 Y40
...
```
Карман проходят несколькими контурами с шагом 5–6 мм или спиралью; главное — не оставлять целину в центре и не
входить в стенку на ускоренном ходу.
### Шаг 5. Отверстие
Для 8 мм — либо спираль фрезой 4 мм, либо сверление циклом `G81` (если есть сверло). Спираль безопаснее на
фанерном станке: нет осевой нагрузки.
### Шаг 6. Конец
```
G00 Z50
M05
M09
M30
```
Подъём, стоп шпинделя, стоп охлаждения, конец программы. Имя файла: `plita-100x80-v1.nc`.
### Шаг 7. Проверка
Симулятор → чтение первых двадцати строк → воздух → отходы. На отходах замерить: контур 100 × 80, карман
40 × 30, отверстие 8. Расхождение больше 0,1 мм — искать причину, а не «подкрутить».
## Экзамен
**1. Что такое модальный код?**
Код, который действует до отмены или замены. Задали G01 — следующие кадры идут линейно, пока не встретится G00.
Поэтому шапка программы влияет на всё, что ниже.
**2. Почему в шапке нужны G40 и G49?**
Чтобы отменить коррекции, оставшиеся от предыдущей программы. Иначе новая программа унаследует чужой радиус или
длину инструмента, и размер уйдёт.
**3. Чем G90 отличается от G91?**
G90 — абсолютные координаты от нуля детали, G91 — приращение от текущей точки. Смешивать их в одном месте
опасно: станок поедет не туда.
**4. Что произойдёт, если забыть G43?**
Стойка не учтёт длину инструмента, и глубина уйдёт на разницу длин. Фреза может пойти выше или глубже, чем
нужно.
**5. Почему первая программа выполняется на воздухе?**
Это дешёвая проверка высот и порядка перемещений. Симулятор не покажет, где стоит струбцина, а воздух —
покажет.
**6. Как считается подача?**
Подача на зуб × число зубьев × обороты. Для алюминия: 0,05 × 3 × 12 000 = 1 800 мм/мин. Ошибка в числе зубьев
меняет результат в полтора-два раза.
**7. Зачем нужна безопасная высота Z10?**
Чтобы перемещения по XY не цепляли струбцины и заготовку. Без неё G0 едет на глубине реза и ломает фрезу.
**8. Чем R отличается от I/J в дуге?**
R задаёт радиус, I/J — смещение центра от начала дуги. R проще, I/J точнее на больших дугах и позволяет задать
полную окружность двумя полудугами.
**9. Что делает M30?**
Завершает программу и сбрасывает её в начало. M05 останавливает шпиндель, M09 — охлаждение; без них станок
останавливается «как получится».
**10. Когда ручной код лучше CAM?**
Для простых контуров, карманов, сверления и правки сгенерированной программы. Для 3D и серии CAM быстрее и
надёжнее.
**11. Как проверить программу без станка?**
Симулятор, чтение первых двадцати строк, проверка габарита первой точки. Это не заменяет прогон на воздухе, но
ловит большинство ошибок.
**12. Что делать, если деталь смещена целиком?**
Проверить ноль и систему координат (G54), затем единицы. Смещение целиком — это ноль, а не режим.
## Частые вопросы (Q&A)
**Можно ли научиться программировать ЧПУ без станка?**
До определённого уровня — да: координаты, коды, структура программы, симулятор. Навык появляется, когда вы
видите, как станок выполняет ваши строки.
**Нужен ли Fanuc, если у меня Mach3?**
Понимание G-кода переносится, меню и настройки — нет. Учите базовые коды, а стойку осваивайте на своём станке.
**Сколько строк в первой программе?**
20–40. Этого достаточно, чтобы пройти контур, карман и отверстие и понять структуру.
**Почему программа не читается станком?**
Формат и пост: стойка ждёт определённые коды начала, расширение файла и кодировку. Проверяют первые двадцать
строк и сравнивают с рабочей программой.
**Обязательно ли учить G-код, если есть CAM?**
Да, хотя бы на уровне чтения: иначе ошибку в сгенерированной программе не увидеть.
**Что делать, если фреза ломается на первом проходе?**
Проверить глубину, подачу и вход в материал. Первый проход 0,5–1 мм и пандус вместо вертикального врезания
решают большинство случаев.
## Глоссарий
**Кадр** — одна строка программы.
**Слово** — адрес с числом: X10, F300.
**Модальный код** — действует до отмены.
**G54** — рабочая система координат.
**G43** — коррекция длины инструмента.
**G0/G1** — быстрое перемещение и рабочая подача.
**Постпроцессор** — перевод траектории в кадры стойки.
**Симуляция** — проверка траектории на модели.

## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось ушла в предел | Нет G21 или неверный ноль | Проверить единицы и G54 |
| Глубина больше нужной | Нет G43 или неверная длина | Задать коррекцию, обнулить |
| Деталь смещена целиком | Ноль не там | Прогон на воздухе, проверка G54 |
| Фреза сломалась на входе | G0 в материал или большая глубина | Пандус, 0,5–1 мм |
| Зеркальная деталь | Направление дуги или оси | Проверить G2/G3 и знак оси |
| Станок не читает файл | Пост или формат | Проверить первые 20 строк |
| Кромка рваная | Мало оборотов или большая подача | Пересчитать по формуле |
| Программа остановилась в материале | Нет конца или M30 | Добавить подъём и M30 |
| Следующая программа «врёт» | Осталась коррекция | G40 и G49 в шапке |
| Пятно на дне кармана | Стружка не выводится | Подъём, обдув, другая стратегия |
| Размер ушёл после смены фрезы | Длина не обнулена | Проверить G43 H |
## Мысли вслух: чего нет на форумах
Первое, о чём молчат: первая программа почти никогда не бывает «красивой». Она бывает понятной. Новичок
старается писать коротко, с модальными кодами через строку, а потом сам не может найти, где включилась коррекция.
Длиннее и скучнее — надёжнее: каждая операция отдельным блоком, каждая отмена на месте.
Второе — симулятор. Он показывает траекторию, но не показывает, что струбцина стоит на 15 мм выше заготовки. За
год я видел три случая, когда «симуляция чистая», а оправка цепляет прижим. Поэтому прогон на воздухе не
отменяется даже с идеальной картинкой.
Третье — единицы. Ошибка G20 вместо G21 даёт перемещение в 25,4 раза больше. На ускоренном ходу это удар в
предел за секунды. Спасение одно: первый кадр и первая точка — глазами, до старта.
Четвёртое, сервисный случай. Приносят программу: «станок режет воздух». В программе `G43 H1 Z50`, но длина
инструмента в стойке — от другой фрезы, на 12 мм короче. Станок честно поднялся на 50 мм от «нуля», который был
на 12 мм выше реального кончика. Лечится не правкой программы, а обнулением длины.
Пятое — про «программирование с нуля» и CAM. Люди учат CAM первым, а потом не понимают, почему деталь не та.
Двадцать строк ручного кода дают понимание, которого не даёт месяц кнопок. После них CAM становится инструментом,
а не чёрным ящиком.
Шестое — про режимы. Числа из интернета для «алюминия» часто означают другой сплав и другую фрезу. 0,05 мм на зуб
для 3-зубой фрезы 6 мм — отправная точка; на мягком алюминии можно больше, на Д16 — меньше, и это выясняется
тестом, а не постом на форуме.
Седьмое — про глубину. Первый проход 0,5–1 мм кажется «слишком медленным», пока не сломается фреза на 4 мм за
один проход. После этого появляется уважение к физике.
Восьмое: не пишите программу сразу на станке, даже если стойка позволяет править текст. Текстовый редактор на компьютере, проверка, потом перенос. Правка
на стойке — это способ потерять скобку и получить ошибку форматирования в самый неподходящий момент.
Девятое: ошибки в тексте. Лишняя скобка, забытый минус, кириллическая «Х» вместо латинской X — стойка выдаст ошибку или, хуже, прочитает не то. Проверка в текстовом редакторе с подсветкой экономит вечер.
Десятое: не учите сразу пять вещей. Координаты, потом перемещения, потом первая программа, потом режимы, потом CAM. Прыжок через ступень виден на первой же детали.
Двенадцатое: сохраняйте версии. `plita-v1.nc`, `plita-v2.nc` — и в комментарии, что изменилось. Через месяц вы скажете себе спасибо.
И последнее: первая программа должна быть скучной — квадрат, карман, отверстие. Всё интересное начинается, когда
скучное получается с первого раза.
## Открытая библиотека
Открытые лицензированные источники не цитируются: точных совпадений с темой первой программы в корпусе не
нашлось, а привязка «по смыслу» запрещена. Все опорные данные — из документов завода:
`GCODE_PROGRAMMING_GUIDE.md` (пример фрезеровки квадрата 50 × 50, коды G0/G1/G2/G3, G20/G21, G28, G40–G44,
G54–G59, G80–G89, G90/G91, G94/G95, M00–M30, M98/M99, циклы и макросы), `MATERIALS_PROCESSING_GUIDE.md`
(диапазоны режимов по материалам), `MACH3_COMPLETE_GUIDE.md` (настройка, лимиты, E-Stop),
`CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md` (посты `mach3mill.cps`, `grbl.cps`), карточки `/product/*.md`.
## Смотрите также
- [Все курсы завода](/blog/)
- [ЧПУ для начинающих: первый станок и первая деталь](/blog/chpu-dlya-nachinayuschih-pervyy-stanok-i-pervaya-detal)
- [Курсы оператора ЧПУ: как выбрать и что дают](/blog/kursy-operatora-chpu-kak-vybrat-i-chto-dayut)
- [CAM: том 1 — основы и безопасность](/blog/cam-fusionpowermillmastercam-tom-1)
- [CAM: том 2 — практика и режимы](/blog/cam-fusionpowermillmastercam-tom-2)
- [Станок БИЗНЕС СТАРТ LITE](/product/8/)
- [Станок 17Д — пятиосевой фрезерный](/product/17/)
- [Библиотека руководств](/library/)
- [Форум: программирование и первые программы](/community/forum)
## Станки
Первая программа проверяется на конкретной машине. **БИЗНЕС СТАРТ LITE** (`/product/8/`) — поле 600 × 1200 ×
150 мм, шпиндель 1 500–2 200 Вт, от 219 980 ₽: на нём удобно начинать с фанеры и акрила. **17Д**
(`/product/17/`) — пятиосевой, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт, 2 950 000 ₽: там та же программа
проверяется на жёсткости. **17К** (`/product/16/`) — камень, ±0,02 мм, 2 890 000 ₽. **SMK** (`/product/19/`) —
металл и камень, ±0,03 мм, 7 000 000 ₽. **МАСТЕР** (`/product/20/`) — мостовой, 11–20 кВт, 3 449 980 ₽.
**РАКЕТА** (`/product/18/`) — обрабатывающий центр, поворот 360°, 4 200 020 ₽. Для ювелирной точности: **JEWELER
ULTRA** (`/product/26/`) — ±0,005 мм (в комплектации ±0,002 мм), 650 000 ₽, и **«Ювелир 5 ПРО»** (`/product/27/`) —
±0,01 мм, 3 000 Вт, 1 200 000 ₽.

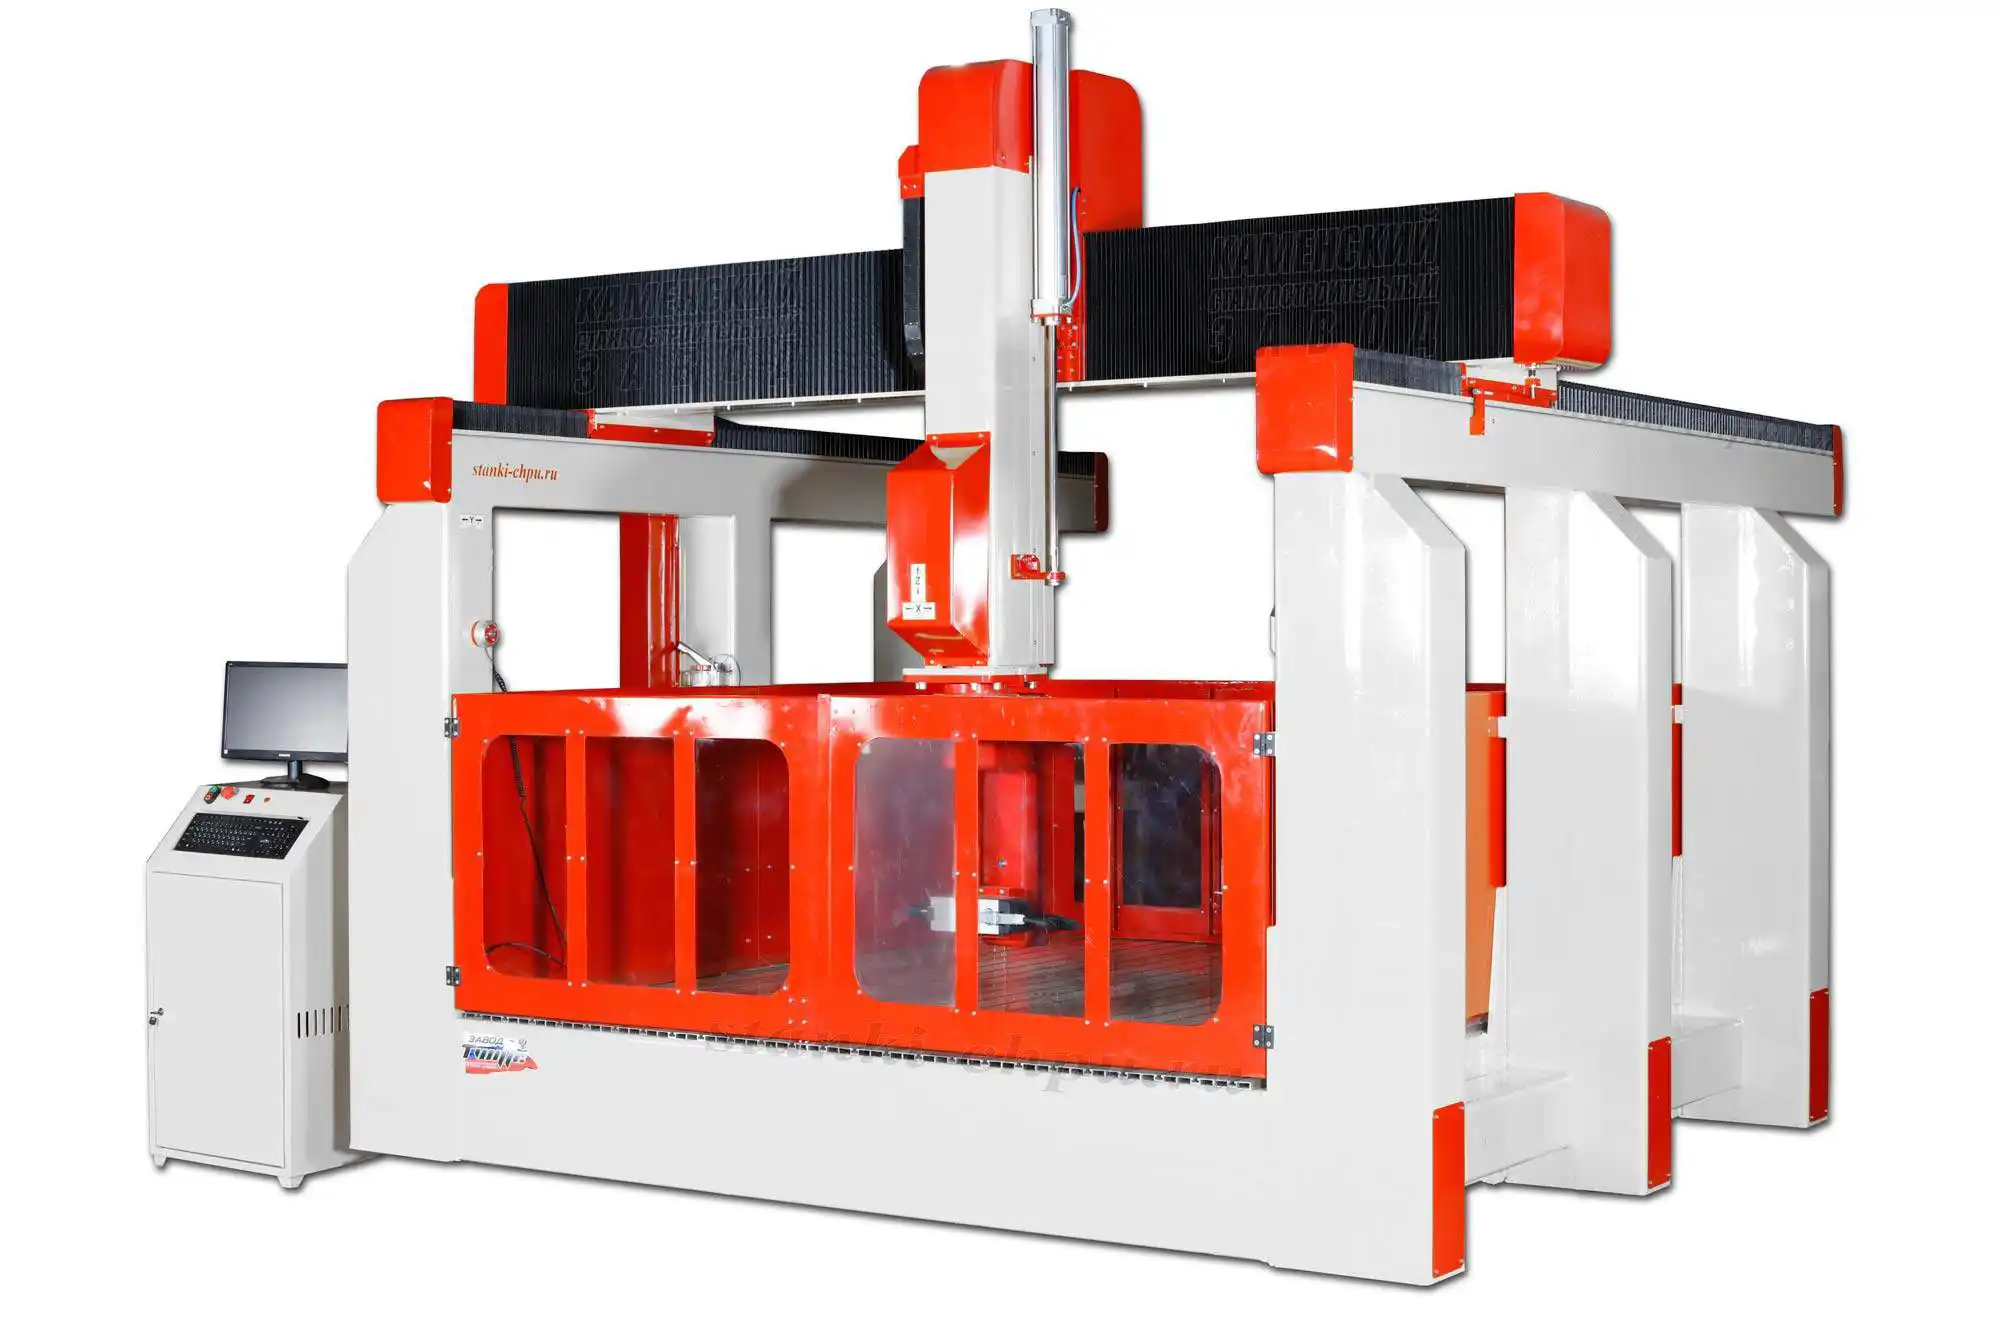
## Фото, схемы и инфографика завода
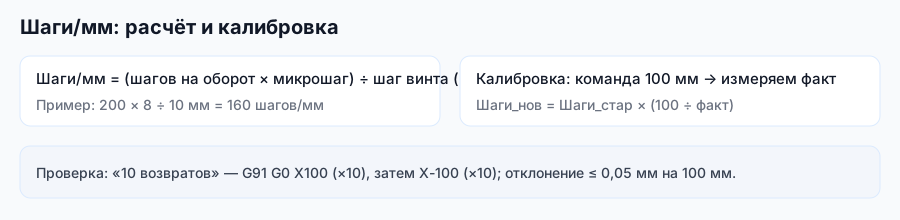
Схема шагов показывает путь от эскиза к программе и детали, схема останова — обязательную проверку перед первым
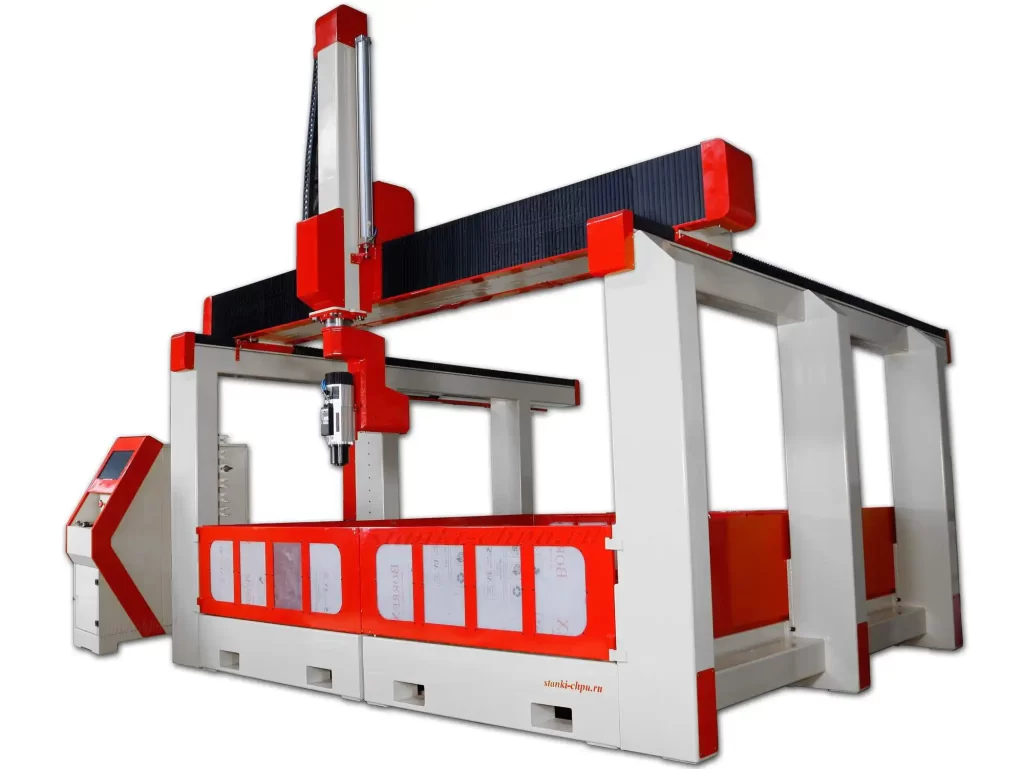
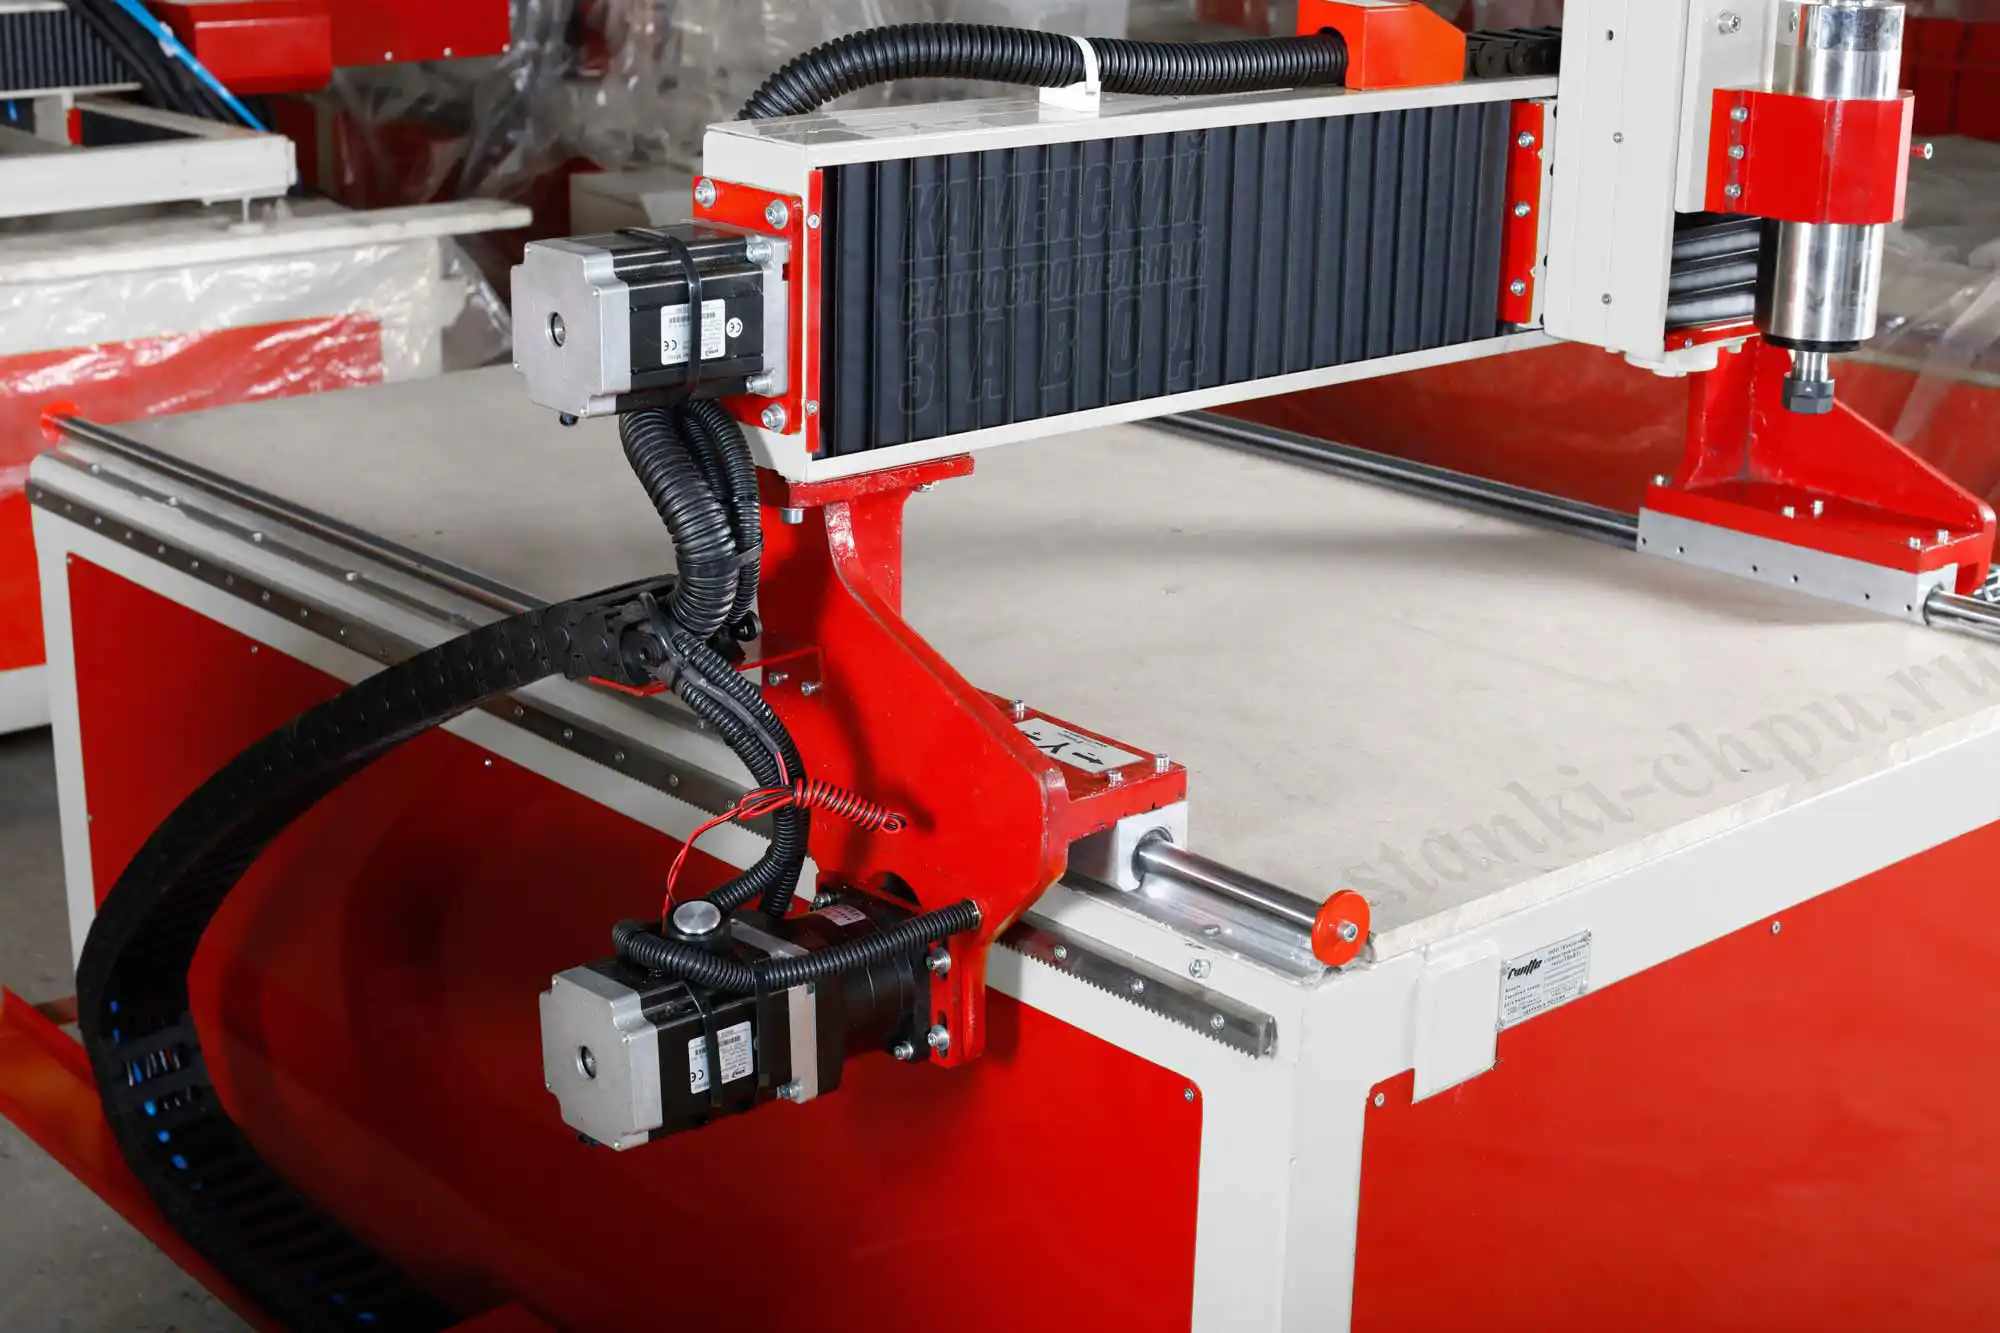
запуском. Фото станков сняты в цехе завода «Твайт»; подписи ведут на карточки с характеристиками. Инфографика
собрана по руководству завода и каталогу.
## Что читать дальше
После первой программы логично перейти к серии «CAM: Fusion/PowerMill/Mastercam»: том 1 — основы и цепочка, том 2 —
стратегии и режимы, том 3 — диагностика. Дальше — «ЧПУ для начинающих» про станок и первую деталь, и курс про
выбор обучения, если нужен формат с наставником.
---
**Первоисточник:** https://zavod-stanki.ru/blog/obuchenie-chpu-programmirovaniyu-s-nulya-poshagovyy-plan · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/obuchenie-chpu-programmirovaniyu-s-nulya-poshagovyy-plan.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/obuchenie-chpu-programmirovaniyu-s-nulya-poshagovyy-plan.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/obuchenie-chpu-programmirovaniyu-s-nulya-poshagovyy-plan.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/obuchenie-chpu-programmirovaniyu-s-nulya-poshagovyy-plan
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq