# NX CAM: базовый курс — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Тема — NX CAM: базовый цикл (модель → структура программы → операция → симуляция → постпроцессор → УП),
> инструмент, 2D/3D- и многоосевая обработка, обработка по элементам (feature-based), проверка и первый пуск.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/nx-cam-bazovyy-kurs.ai.json`.
> Версия 1.0 от 2026-10-17. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „NX CAM: базовый курс“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv`: «Вопросы по Siemens NX», «Вопросы по
> генерации G-кода в NX для MACH3», «Постпроцессор в Unigraphics для Fanuc 6m», «симуляция кастомного
> пятиосевого станка в siemens nx», «NX 10 под линукс», «nx сад программа может круче powermill?»). Факты о
> CAM и постпроцессорах — руководства завода (`/docs/forum_content/CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md`,
> `CNC_KNOWLEDGE_BASE.md`); данные о станках — карточки `/product/*.md`; цитаты открытого корпуса (PD/CC) — в
> тексте и в «Открытой библиотеке». Цифры завода помечены как **заявленные/справочные**.
> **Важно:** NX обновляется (NX 10, NX 12, NX 1980+, NX 2306+), названия диалогов и наборы модулей отличаются.
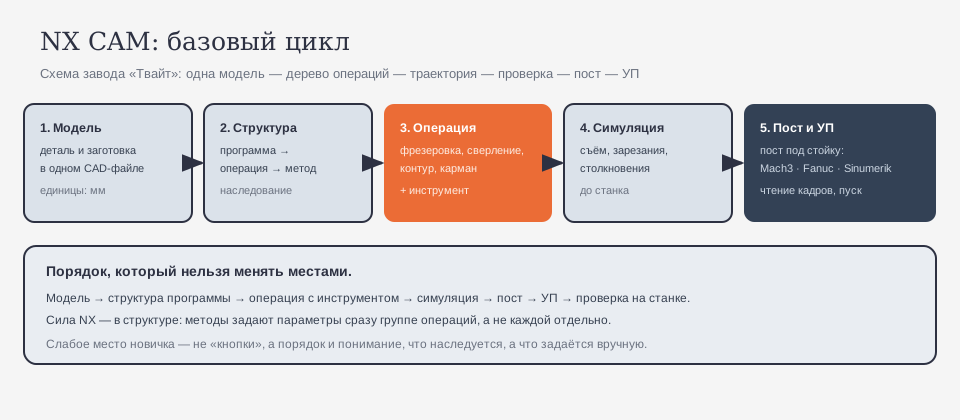
> Ориентируйтесь на логику: **модель → структура → операция → симуляция → пост → УП**.
> Соседние материалы серии по CAM: «SolidCAM: интеграция с SolidWorks», «Mastercam: базовый курс и посты»,
> «PowerMill: стратегии черновой и чистовой», «Fusion 360: CAM для ЧПУ — от модели до УП».
**Обучение ЧПУ с нуля** обычно упирается в две вещи: станок и программу. Станок можно освоить руками, а вот
программу надо где-то считать. NX CAM — один из «тяжёлых» профессиональных инструментов для этого: он вырос из
CAD-системы и живёт с моделью в одном файле. Если вы прошли **курсы оператора ЧПУ**, вы знаете, что делает
станок; NX добавляет технологический слой — дерево операций, инструмент, траектории и постпроцессор. Тем, кто
только начинает и ищет **обучение ЧПУ с нуля**, NX может показаться тяжёлым, и это нормально: сила системы — в
структуре, а структура требует понимания, а не заучивания кнопок. Этот курс — про базовый цикл и про то, где
новички чаще всего ломаются.
**Чему научитесь:** понимать место NX CAM и его отличие от «простых» CAM; строить дерево программы
(программа → операция → метод → инструмент); задавать систему координат, деталь и заготовку; вести библиотеку
инструмента; делать 2D- и 3D-операции; понимать обработку по элементам (feature-based); работать с 4–5 осями и
симуляцией станка; назначать режимы; проверять траектории; подбирать и настраивать постпроцессор (Mach3, Fanuc,
Sinumerik); читать УП и делать безопасный первый пуск; разбирать типовые ошибки; строить план обучения.
**Предпосылки.** NX (учебная/студенческая версия или рабочее место), модель или чертёж детали, станок либо
симулятор. Базовый G-код полезен, но курс рассчитан и на новичка.
**Безопасность.** NX — про расчёт, но ошибки выходят на станке. Правила: всегда прогоняйте симуляцию до поста;
проверяйте СК, деталь и заготовку; следите за высотой безопасности и отводами; читайте первые и последние кадры
УП; первый пуск — покадрово и с пониженной подачей, рука у аварийного стопа. Техника безопасности — в курсах
«Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
## Содержание
1. [Модуль 1. Что такое NX CAM: обучение ЧПУ с нуля и место в линейке](#m1)
2. [Модуль 2. CAD и CAM в одном файле](#m2)
3. [Модуль 3. Структура программы: программа, операция, метод](#m3)
4. [Модуль 4. Система координат, деталь и заготовка](#m4)
5. [Модуль 5. Инструмент и библиотека](#m5)
6. [Модуль 6. 2D- и 3D-операции фрезерования](#m6)
7. [Модуль 7. Обработка по элементам (feature-based)](#m7)
8. [Модуль 8. 4–5 осей и симуляция станка](#m8)
9. [Модуль 9. Режимы: обучение ЧПУ программированию с нуля о цифрах](#m9)
10. [Модуль 10. Симуляция: геометрия и физика](#m10)
11. [Модуль 11. Постпроцессор и УП под свою стойку](#m11)
12. [Модуль 12. Чтение УП и первый пуск](#m12)
13. [Модуль 13. Типовые ошибки и сервисные случаи](#m13)
14. [Модуль 14. План обучения: 12 недель](#m14)
15. [Практикум. Деталь от модели до пуска](#practice)
16. [Экзамен: 14 вопросов с ответами-рассуждениями](#exam)
17. [Частые вопросы (Q&A)](#qa)
18. [Глоссарий](#glossary)
19. [Симптом → причина → решение](#symptom)
20. [Мысли вслух: чего нет на форумах](#musli)
21. [Открытая библиотека](#openlib)
22. [Смотрите также](#seealso)
## Модуль 1. Что такое NX CAM: обучение ЧПУ с нуля и место в линейке
NX — это интегрированная CAD/CAM/CAE-система: в одном продукте живут моделирование, подготовка производства и
инженерный анализ. CAM-часть (NX CAM) отвечает за траектории и управляющие программы.
Чем NX отличается от «простых» CAM? Тремя вещами: **структурой** (дерево программы с наследованием параметров),
**глубиной** (многоосевая обработка, сложные поверхности) и **связью с моделью** (CAM работает с той же
геометрией, что и конструктор). Именно поэтому NX любят на предприятиях, где деталь живёт долго и меняется.
Но у этой силы есть цена: порог входа выше, интерфейс плотнее, а «сделать простую деталь» быстрее в чём-то
вроде Fusion 360. Это не недостаток, а выбор инструмента под задачу.
NX вырос из Unigraphics — системы, которую десятилетиями использовали в авиастроении и сложном машиностроении.
Отсюда и характер: много геометрии, много дисциплины, мало «декоративных» функций. Он не про то, чтобы быстро
сделать вывеску — он про то, чтобы вести деталь годами, с изменениями и вариантами.
Для мастерской это значит: NX стоит брать, если у вас есть повторяющиеся изделия и человек, который будет
поддерживать шаблоны и посты. Иначе вы заплатите сложностью за возможности, которыми не пользуетесь.
**Почему так.** Чем мощнее система, тем больше решений она предлагает — и тем важнее понимать порядок, а не
запоминать кнопки.
Отдельно про людей: NX требует обучения и времени на освоение. Если в цехе один человек «знает NX», а остальные
— нет, вы получаете зависимость от него. Поэтому в план обучения стоит включить второго человека: не для
дублирования, а чтобы не останавливать производство на время отпуска.
**Проверка.** Назовите три свои задачи и решите, какие из них требуют многоосевой обработки и повторяемых
шаблонов. Если таких нет — NX, возможно, избыточен.
## Модуль 2. CAD и CAM в одном файле
В NX модель и программа живут вместе. Это даёт то же преимущество, что и в других интегрированных системах:
геометрия и траектории связаны. Отраслевое описание: CAM «…compile solid CAD models into machine-level G-code
programs» «[открытый корпус:
zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #14]».
Практический эффект: изменили размер в модели — программа видит новую геометрию. Но, как и везде, это не
означает «пересчиталось и стало правильно». Проверять надо заново.
Практический нюанс: в NX операции строятся на гранях, кромках и телах модели. Если конструктор переименовал
или перестроил тело, старые операции могут «потерять» ссылку и выдать ошибку. Это не баг, а плата за связь с
геометрией — и повод договориться о правилах именования в команде.
**Почему так.** Связь CAD и CAM экономит экспорт-импорт, а значит — убирает точку, где теряются единицы и
ориентация.
**Проверка.** Откройте свою модель и найдите, где в дереве живут операции. Если модель и программа в разных
файлах — вы работаете не в интеграции.
## Модуль 3. Структура программы: программа, операция, метод
Это главное отличие NX от многих CAM и главная причина, почему новички путаются. Здесь есть иерархия:
- **Программа** (program) — контейнер верхнего уровня;
- **Операция** (operation) — конкретная обработка: карман, контур, сверление;
- **Метод** (method) — набор параметров, который наследуется операциями (подачи, допуски, стратегия);
- **Инструмент** (tool) — из библиотеки, со своими данными.
Смысл: задали метод один раз — и десяток операций унаследовали параметры. Изменили метод — обновилась вся
группа. Это экономит часы на серии и одновременно создаёт ловушку: новичок правит параметр в операции, не
понимая, что он «перекрывает» метод.
Пример: у вас десять карманов одного типа. Вы создаёте метод «черновая — дерево» с подачей, шагом и допуском,
и назначаете его всем десяти операциям. Потом решаете, что подача мала, — правите метод один раз, и все десять
обновляются. Но если в одной операции вы вручную поставили свою подачу, она осталась «своей»: наследование не
действует там, где стоит явное значение.
**Почему так.** Наследование — это технология в миниатюре: один раз решил, много раз применил. Но непонимание
иерархии даёт «я поменял, а ничего не изменилось» или наоборот.
**Проверка.** Объясните, чем метод отличается от операции. Если не получается — вернитесь к дереву и посмотрите,
где какой значок.
## Модуль 4. Система координат, деталь и заготовка
Перед операциями задают **систему координат** (где ноль), **деталь** (что обрабатываем) и **заготовку** (из чего).
Ошибка здесь — самая дорогая: программа идеальна, а режет «не там».
Правило простое: СК должна совпадать с тем, как деталь реально встанет на стол, а заготовка — с реальной
пластиной или бруском. Прижимы и струбцины тоже часть реальности: если они попадают в зону обработки, это надо
учитывать.
Заготовку задавайте по реальному материалу: если в CAM брусок 100×100, а в цехе лежит 102×102, симуляция
покажет лишний воздух; если наоборот — фреза начнёт резать там, где по расчёту был воздух. Прижимы и струбцины
тоже стоит учесть как препятствия.
Ещё момент: если деталь обрабатывается за два установа, у каждого своя СК. Не пытайтесь «подогнать» вторую под
первую на глаз — задайте её так же осознанно, как первую, и проверьте замером после первого установа.
**Почему так.** Ноль — привязка всей программы к заготовке. Пока он неверен, всё остальное бессмысленно.
**Проверка.** Покажите на модели ноль и объясните, как он совпадёт с привязкой на станке (G54). Совпадает —
идём дальше.
## Модуль 5. Инструмент и библиотека
Инструмент в NX — запись в библиотеке: тип, диаметр, радиус, число зубьев, вылет, материал. От этих данных
зависят и траектория, и столкновения.
Практика: ведите библиотеку под свои фрезы, держите номера так же, как в таблице сто́йки, и записывайте вылет.
Чем длиннее фреза вылезла из цанги, тем больше вибрация и меньше допустимая нагрузка.
Номера инструментов должны совпадать с таблицей сто́йки. Если в CAM фреза записана как T3, а на станке третьим
номером идёт другая, оператор либо сменит не ту, либо получит ошибку. На станках с ручной сменой программа
должна честно останавливаться на смену.
Мелочь, которая часто всплывает: единицы измерения. В NX они задаются в настройках детали, и если там стоят
дюймы, вся программа уедет в масштаб 25,4. Проверьте это до первой операции, а не после первой сломанной фрезы.
**Почему так.** CAM доверяет введённым данным. «Похожая» фреза в библиотеке — не та же фреза в шпинделе.
**Проверка.** Сверьте библиотеку с ящиком: диаметры, радиусы, зубья, вылет. Расхождение — исправьте до расчёта.
## Модуль 6. 2D- и 3D-операции фрезерования
2D-операции закрывают большинство задач: контур, карман, торцевание, сверление, резьба. 3D-операции нужны для
рельефов и сложных поверхностей: черновая, чистовая по Z, чистовая по поверхности, «крутой–пологий».
Порядок здравого смысла: снять массу → проверить остаток → пройти начисто. Старое правило цеха: «…the roughing
operation can be completed… before the finishing operation commences. Only a very light finishing cut is taken»
«[открытый корпус: ia_americanmachinis53newyuoft, чанк #6247]».
Разделяйте черновое и чистовое по смыслу: карман снимает массу с припуском, контур проходит по стенке,
сверление идёт после того, как поверхность ровная. Если поставить сверление первым, оно может «поймать»
неровную корку и увести отверстие. На рельефах после черновой полезно посчитать остаток и добрать углы меньшей
фрезой — иначе чистовая получит удар там, где её не ждали.
Для 2D-операций важно заранее решить про компенсацию: станок будет сам смещать траекторию на радиус (G41/G42)
или смещение заложено в CAM. Оба варианта рабочие, но путаница даёт стабильный брак по размеру.
**Почему так.** 2D — рабочая лошадка, 3D — самая дорогая по времени часть. Разделение этапов экономит и фрезы,
и смены.
**Проверка.** Соберите карман + контур и убедитесь, что одно место не обрабатывается дважды.
## Модуль 7. Обработка по элементам (feature-based)
Одна из сильных сторон NX — **обработка по элементам**: система распознаёт типовые элементы (отверстия, карманы,
бобышки, пазы) и предлагает для них операции. Это ускоряет программирование серийных деталей.
Но автоматика работает в своих допущениях. Если элемент нестандартный или распознан «не так», лучше сделать
операцию вручную, чем бороться с автоподбором. Исследования по CAM прямо перечисляют элементы процесса:
«…toolpath optimization, feature selection, tool selection, operation selection…» «[открытый корпус:
arxiv_2312.09925v1_CNC-Net_Self-Supervised_Learning_for_CNC_Machining_Operations, чанк #10]». То есть выбор
элемента, инструмента и операции — это решения, а не автоматика по умолчанию.
Граница проходит там, где кончается типовое. Отверстие по ГОСТ, карман с прямыми стенками, паз — распознаются
хорошо. Криволинейная бобышка, переменный радиус, нестандартный переход — уже нет. Поэтому в реальной работе
feature-based обычно ускоряет 60–70% операций, а остальное делают руками.
**Почему так.** Автоматика экономит время на типовом и мешает на нестандартном. Понимание, где граница, — и есть
навык.
**Проверка.** Возьмите деталь с отверстиями и карманами: сравните время на feature-based и на ручных операциях.
Разница — ваш ориентир.
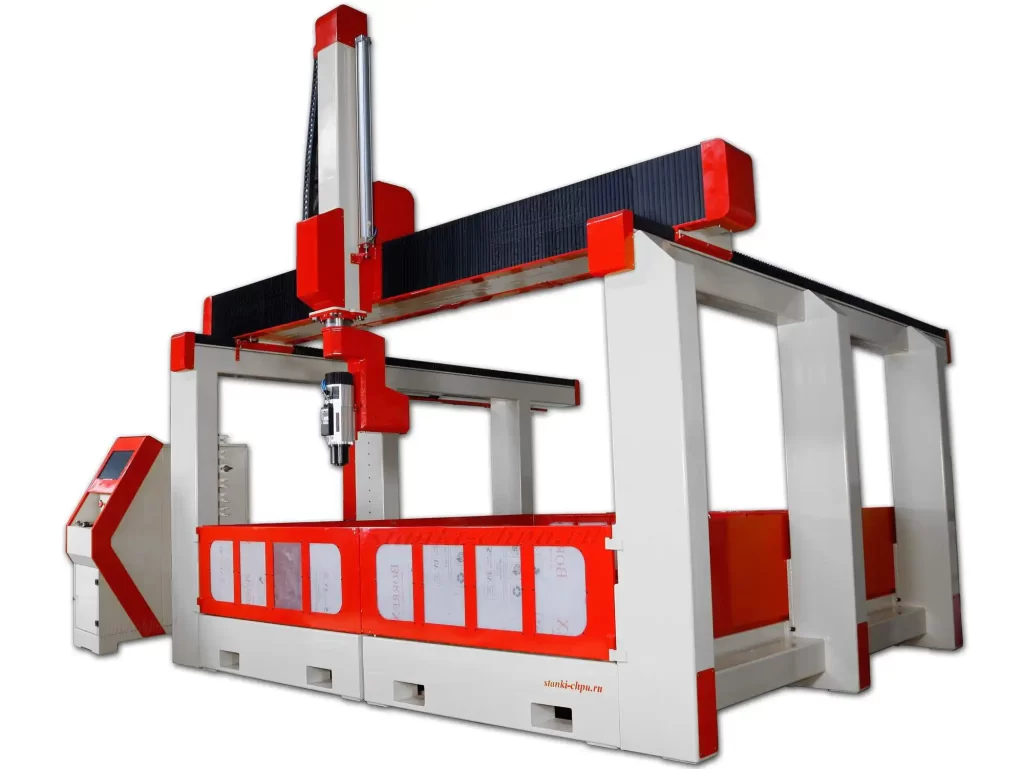
[Карточка станка 17Д → /product/17/](/product/17/)
## Модуль 8. 4–5 осей и симуляция станка
4-я ось позволяет обрабатывать грани без переустановки, 5-я — наклонять инструмент. NX умеет и позиционную
(3+2), и непрерывную обработку.
Форумный вопрос «симуляция кастомного пятиосевого станка в siemens nx» — про важную вещь: в NX можно собрать
модель станка и проверить траекторию с учётом его кинематики. Это спасает от столкновений, которые не видны в
«плоской» проверке.
Разница между 3+2 и непрерывной обработкой — не в числе осей, а в том, движется ли ось во время резания.
Позиционная проще и жёстче: повернул, зафиксировал, обрабатывай. Непрерывная даёт доступ к сложным
поверхностям, но требует и кинематики станка, и проверки. Начинать стоит с 3+2 — там ошибок меньше.
Для 17Д и 17К с их поворотными узлами полезно сразу проверить, как пост выводит углы: в градусах, с каким
знаком и от какого нуля. Ошибка здесь даёт «зеркальную» деталь, которая внешне похожа на правду.
**Почему так.** Пятиосевая траектория без проверки кинематики — лотерея. Симуляция станка превращает её в
расчёт.
**Проверка.** Сделайте простую деталь с одной переустановкой через 4-ю ось и проверьте, совпали ли базы.
## Модуль 9. Режимы: обучение ЧПУ программированию с нуля о цифрах
Подача, обороты и глубина берутся из расчёта по материалу и инструменту с поправкой на станок. Ориентиры
заводских машин (справочно, из карточек): шпиндели — от **12 000** до **60 000 об/мин**; подачи «СМ ПЛЮС» —
**20 000 мм/мин**, свободный ход — **25 000 мм/мин**; точность позиционирования — до **0,01 мм**.

Для тех, кто проходит **обучение ЧПУ программированию с нуля**, тут важный сдвиг: цифра в CAM — результат
расчёта, а не «на глаз». И ещё: режим ограничен станком. 20 000 мм/мин — возможность конкретной машины, а не
разрешение ставить её везде.
Полезная формула: минутная подача = подача на зуб × число зубьев × обороты. Фреза D6, 4 зуба, 0,05 мм/зуб,
12 000 об/мин → 2 400 мм/мин. Уже похоже на реальность, и это можно проверить.
**Почему так.** Станок выполнит любую цифру. Завышенная подача ломает фрезу, заниженная — сжигает время.
**Проверка.** Возьмите режим из расчёта и сверьте с паспортом станка. Не превышает — пускайте.
## Модуль 10. Симуляция: геометрия и физика
Симуляция в NX бывает разной глубины, и это важно понимать. Вот как описывают рынок инструментов: «There are two
types of tool path simulation software available in the market for machining. Geometry-based simulation tools…
can only calculate material removal rate and uncut chip thickness variation along a given tool path, but they
cannot simulate process mechanics and dynamics, and hence, they cannot predict problems such as tool breakages due
to high cutting forces, form errors and vibrations» «[открытый корпус: openalex_Twin-Control, чанк #35]».
Проще: геометрическая проверка покажет зарезание и остаток, но не покажет, что фреза сломается от вибрации.
Физическая — глубже, но требует данных о станке и инструменте.
Практический вывод: для новой детали всегда гоняйте геометрическую проверку — она дешёвая и ловит основное.
Физическую включайте там, где есть риск: тонкие стенки, глубокие карманы, жёсткие материалы, длинный вылет
фрезы. И помните: симуляция не знает, что у вас «немного люфтит ось» — это проверяется на станке.
Практическая проверка перед постом: пролистайте симуляцию на повышенной скорости, а затем просмотрите
подозрительные участки покадрово. Первое даёт общую картину, второе — детали. Вместе они занимают меньше
времени, чем один разбор аварии.
**Почему так.** Большинство аварий ловит геометрия; но «звенит и ломает» — это уже физика. Понимание границы
между ними избавляет от ложной уверенности.
**Проверка.** Прогоните симуляцию и найдите хотя бы одно улучшение. Нашли — проверка была не формальностью.
## Модуль 11. Постпроцессор и УП под свою стойку
**Постпроцессор** переводит операции NX в G-код конкретной стойки. В NX посты настраиваются в Post Builder
(файлы описания и шаблоны), но суть та же, что везде: один пост — одна стойка.
Руководство завода напоминает: форматы разные — «Mach3: стандартный G-code», «LinuxCNC: похож на Mach3»,
«Fanuc: промышленный формат», «Haas: свой формат», «DSP контроллеры: свой формат».
Форумные вопросы ровно об этом: «Вопросы по генерации G-кода в NX для MACH3», «Постпроцессор в Unigraphics для
Fanuc 6m, FMS 3000». Люди ищут переводчик, потому что без него программы для станка не существует.
Отладка поста идёт по одному изменению за раз: поправили шапку — проверили на простой детали; поправили
конец — снова проверили. Держите резервную копию рабочего поста: «улучшенный» вариант без проверки — прямой
путь к простою. И не забывайте про формат чисел: два знака после запятой соответствуют точности 0,01 мм.
Если поста под вашу стойку нет, его собирают: описывают коды старта/конца, смену инструмента, вывод координат
и коррекций. Это работа на полдня-день, но она окупается: дальше все программы выходят правильными с первого
раза. Главное — проверять каждый шаг на простой детали, а не на ответственном заказе.
**Почему так.** Пост — язык станка. Ошибка формата = отказ или опасное движение.
**Проверка.** Сравните шапку УП с рабочей программой станка. Отличается — ищите причину в посте.
## Модуль 12. Чтение УП и первый пуск
Перед пуском УП читают: первый подход, смену инструмента, отвод, конец программы. Затем:
1. проверить базу/смещение и коррекции;
2. прогнать «по воздуху» (подняв Z на 20–50 мм);
3. пуск покадрово и с пониженной подачей;
4. замер первой детали, правка коррекций.
Полезно написать протокол первого пуска и повесить у станка: проверить смещение, поднять Z, прогнать «по
воздуху», опустить, пустить покадрово с пониженной подачей, замерить. Пять строк, которые спасают дороже любого
курса.
**Почему так.** Большинство аварий — в первые секунды. Покадровый режим превращает катастрофу в «стоп и
понять».
**Проверка.** Прочитайте вслух первые десять кадров УП. Что-то «не понимаю» — не запускайте.

## Модуль 13. Типовые ошибки и сервисные случаи
- **не тот метод** — параметр «перекрыт» в операции, и правка метода не действует;
- **неверная СК** — режет «не там»;
- **чужой инструмент** — траектория по неверному диаметру;
- **feature-based «не увидел» элемент** — деталь нестандартная;
- **5 осей без симуляции станка** — столкновение, которого не видно на плоскости;
- **не тот пост** — «станок не понимает»;
- **дюймы вместо мм** — масштаб в 25,4 раза.
Сервисный случай: после правки модели на 2 мм операция «потеряла» грань и молча пересчиталась по другой
поверхности. Внешне всё выглядело нормально, но траектория ушла внутрь детали. Нашлось только на симуляции —
именно поэтому её нельзя пропускать после любых изменений геометрии.
И ещё одна привычка, которая экономит нервы: держите «эталонную» программу для каждого станка — простую деталь,
которая точно работает. Когда что-то идёт не так, сравнение с эталоном быстро показывает, в чём разница: в
посте, в модели или в самом станке.
**Почему так.** Ошибки повторяются, потому что список короток и стабилен.
**Проверка.** Пройдите проект по семи пунктам. Хотя бы один «нашли» — уже улучшили программу.
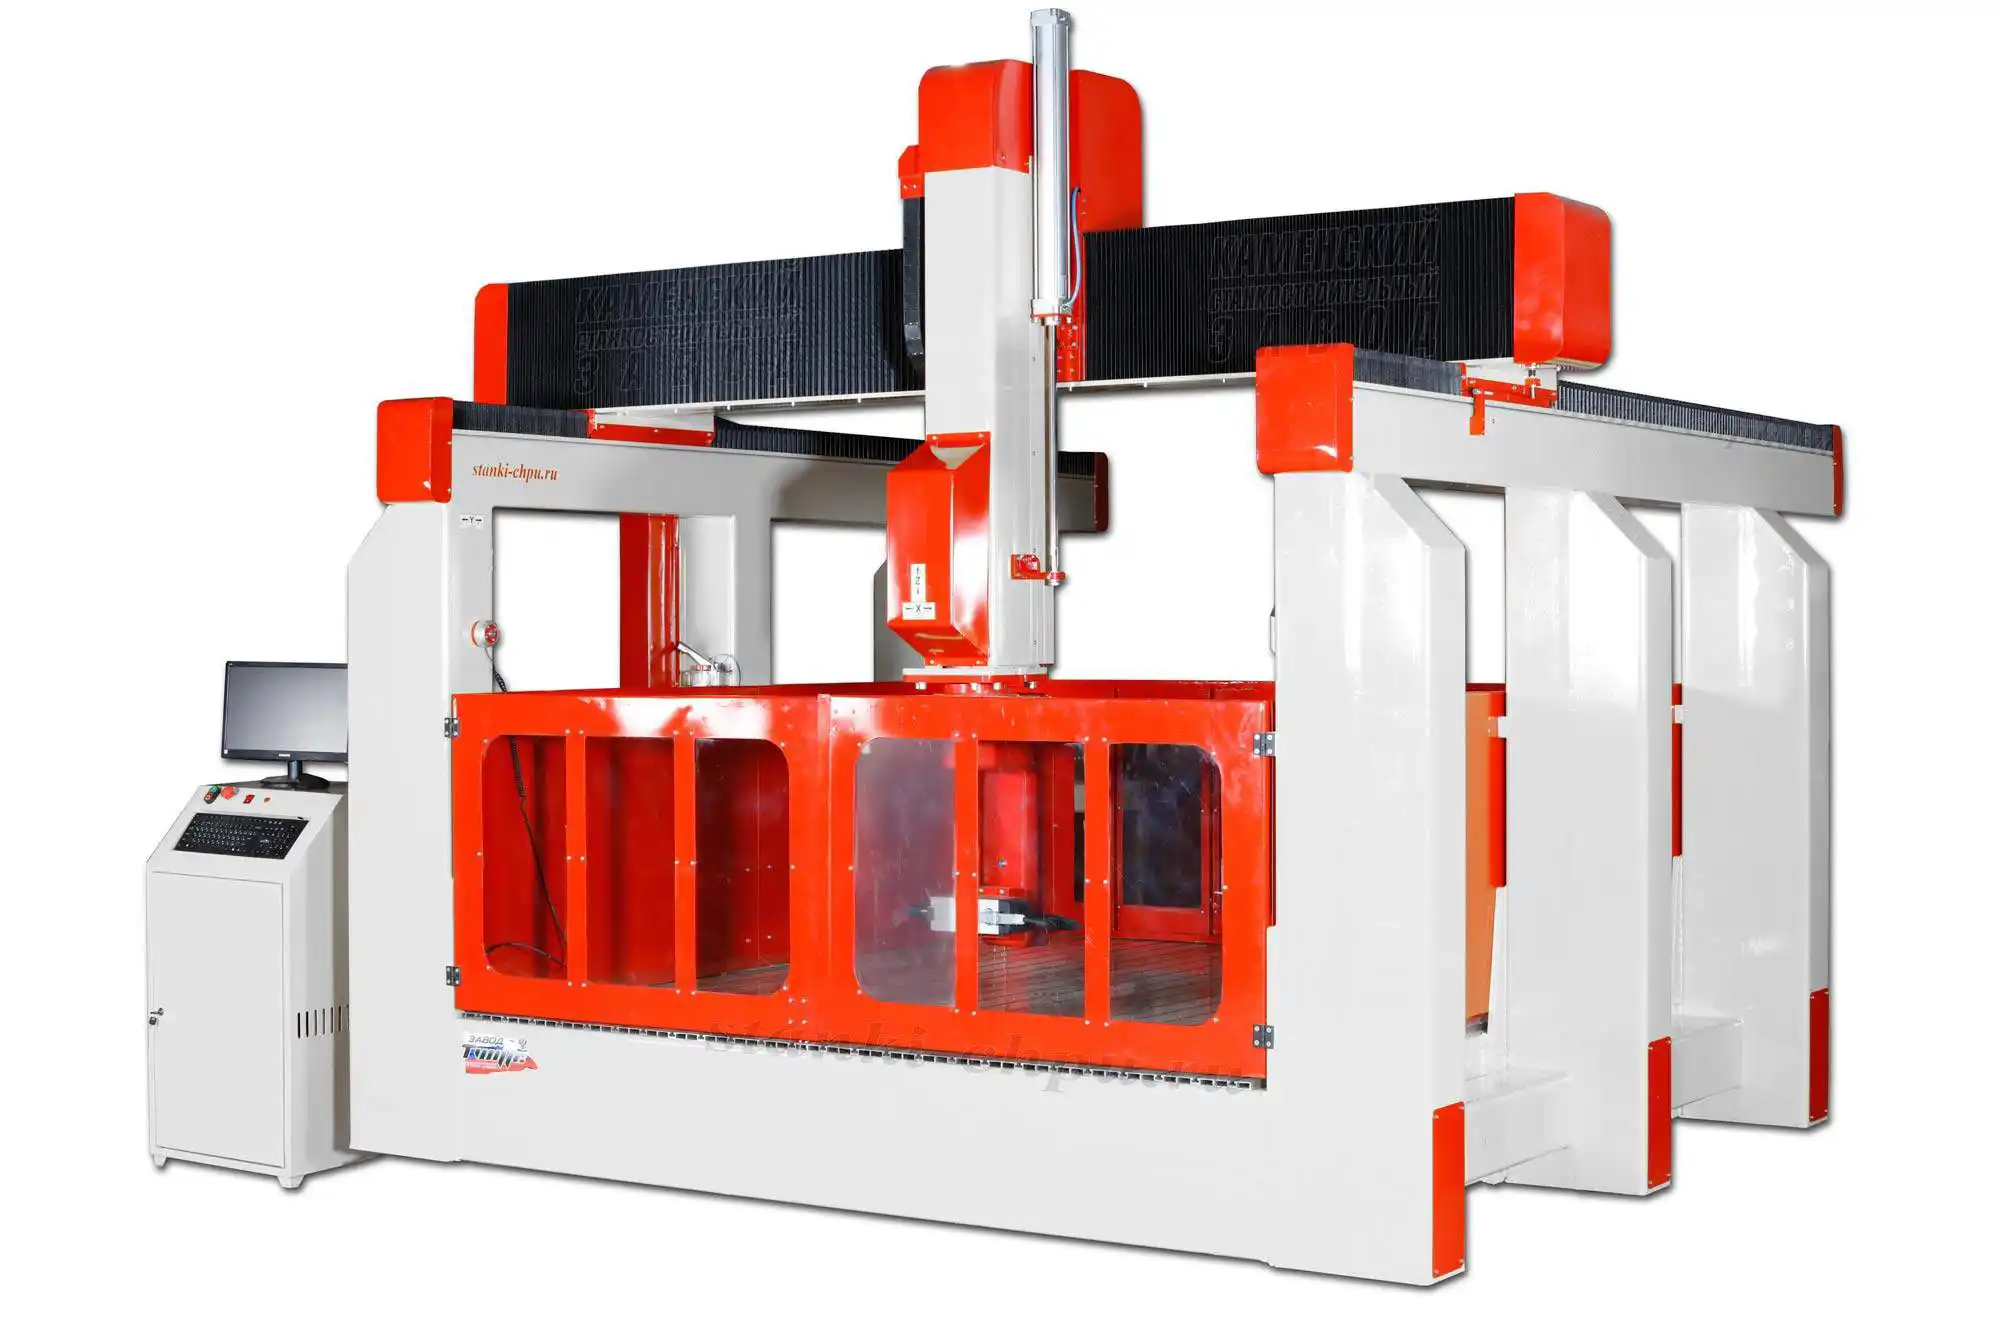
[Карточка станка 17К → /product/16/](/product/16/)
## Модуль 14. План обучения: 12 недель
- **Недели 1–2.** Интерфейс, дерево программы, методы.
- **Недели 3–4.** СК, деталь, заготовка, инструмент.
- **Недели 5–6.** 2D-операции.
- **Недели 7–8.** 3D-операции и feature-based.
- **Недели 9–10.** 4–5 осей и симуляция станка.
- **Недели 11–12.** Пост, чтение УП, первый пуск.
К каждой неделе — **один навык → одна деталь → запись в журнал**.
Практический совет: каждую неделю берите деталь, которую уже делали руками, и повторяйте её в NX. Знакомая
геометрия убирает половину неопределённости, и вы учитесь на технологии, а не на форме.
**Почему так.** Навык растёт от повторения: неделя без детали — неделя без навыка.
**Проверка.** Составьте таблицу на 12 недель: тема, навык, деталь, запись.
## Практикум. Деталь от модели до пуска
**Шаг 1. Модель.** Постройте деталь в NX или откройте готовую; подготовьте чертёж через
`tools/media-stack/text-to-cad` (`dxf` / `engineering-drawing`).
**Шаг 2. Структура.** Создайте программу, метод и операции — так, чтобы параметры наследовались (модуль 3).
**Шаг 3. СК и заготовка.** Задайте ноль по базе и реальную заготовку (модуль 4).
**Шаг 4. Инструмент.** Заполните библиотеку под свои фрезы (модуль 5).
**Шаг 5. Операции.** Черновой карман, чистовой контур, сверление (модуль 6).
**Шаг 6. Симуляция.** Прогоните проверку, уберите зарезания (модуль 10).
**Шаг 7. Пост и УП.** Постпроцессируйте под свою стойку (модуль 11).
**Шаг 8. Пуск.** Прочитайте УП, первый пуск — покадрово, замер (модуль 12).
**Критерий готовности:** модель + структура + СК + заготовка + инструмент + операции + симуляция + УП + пуск +
замер.
**Почему так.** Практикум повторяет реальный цикл NX в миниатюре.
**Проверка.** Десять пунктов на месте и подтверждены замером — готово.
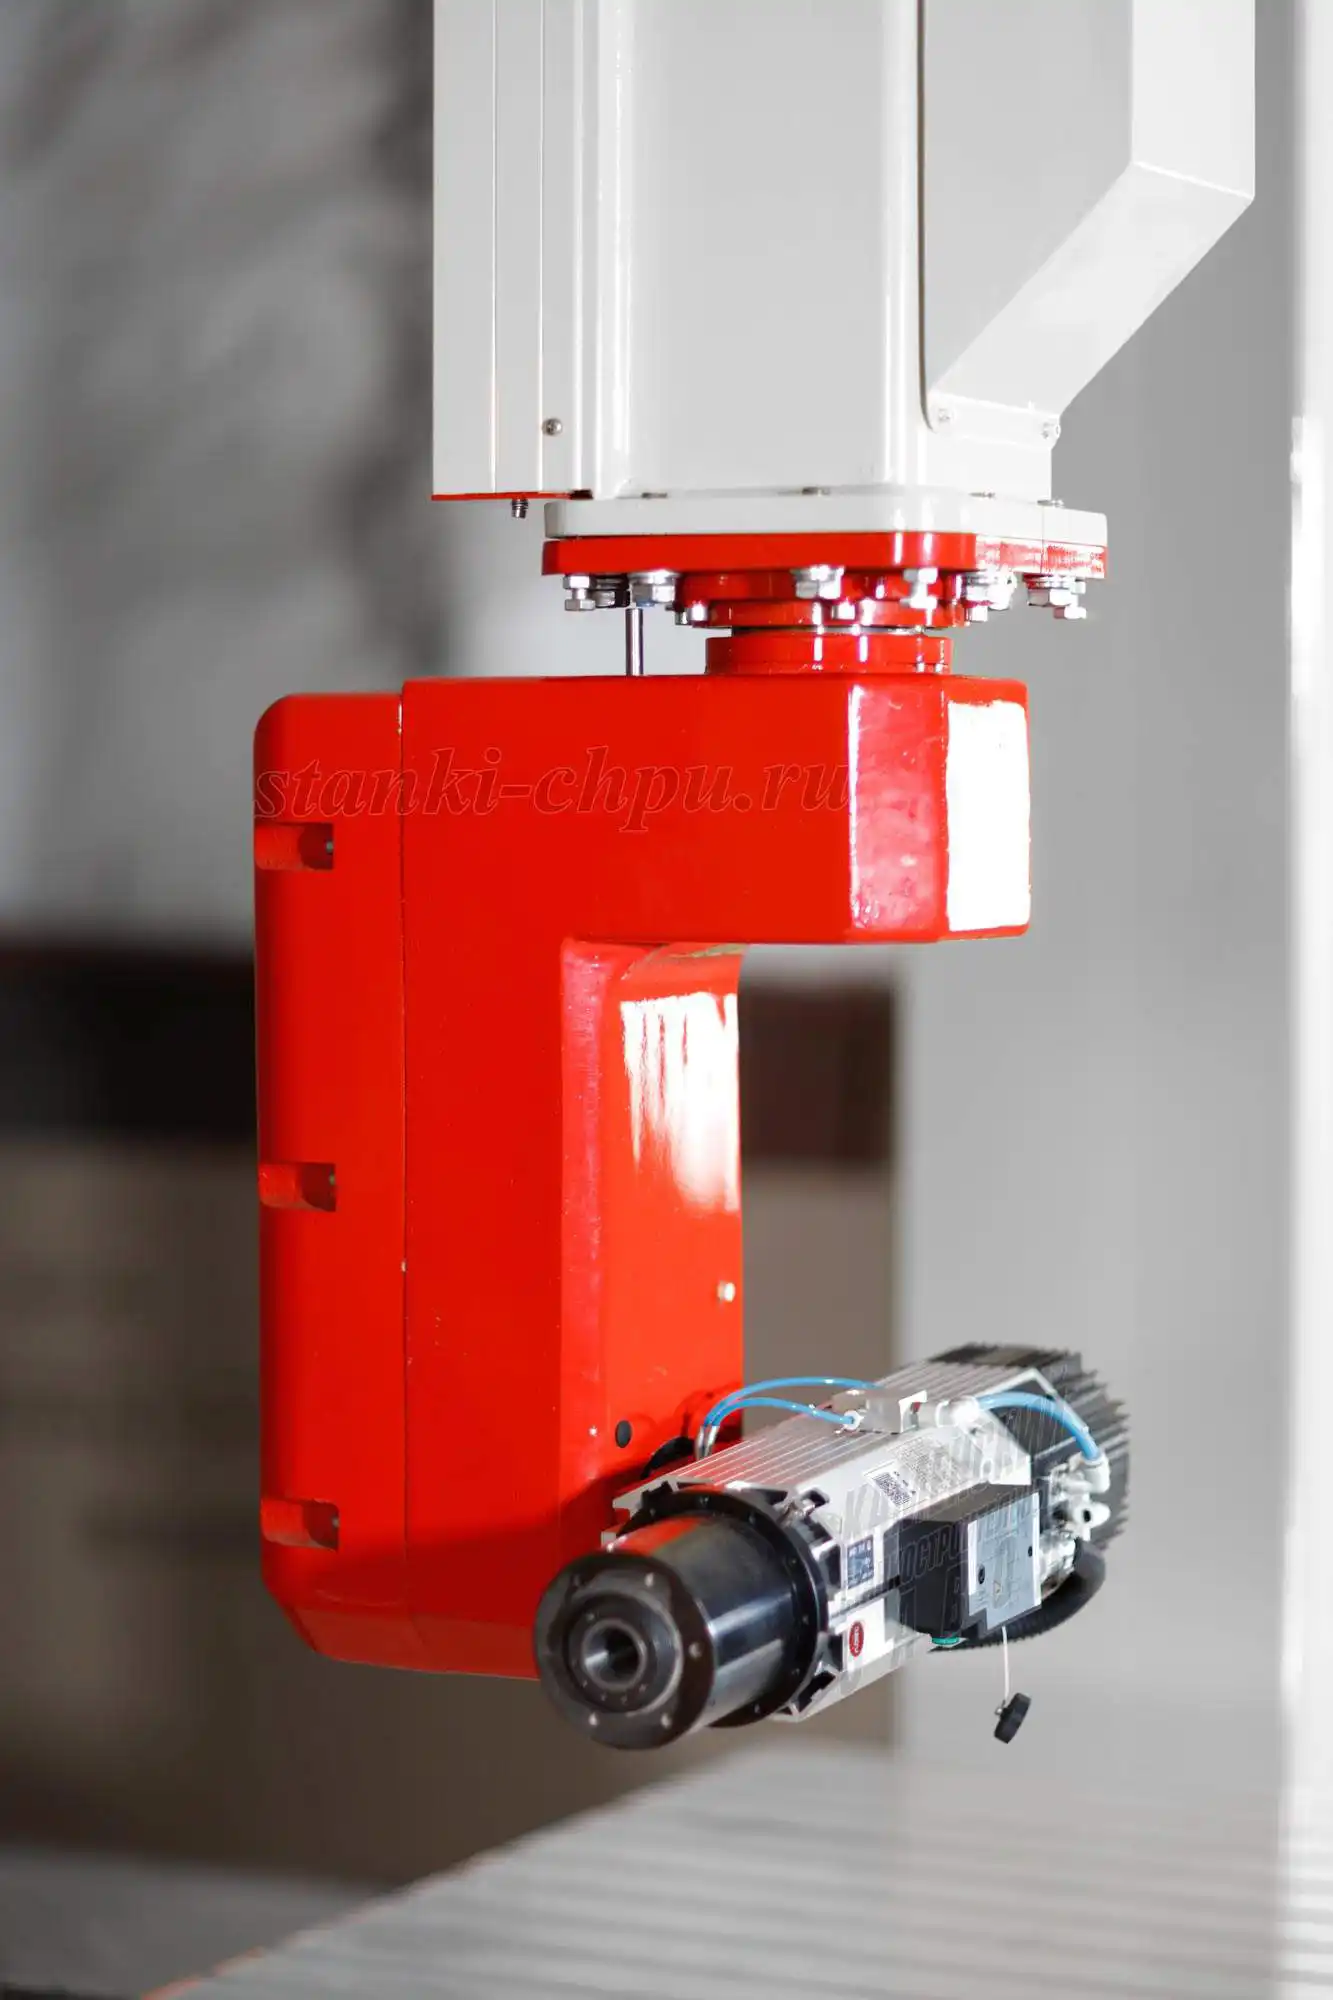
[Карточка станка РАКЕТА → /product/18/](/product/18/)
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Чем NX CAM отличается от «простых» CAM?**
Структурой (дерево с наследованием), глубиной (многоосевая обработка, сложные поверхности) и связью с CAD в
одном файле. Порог входа выше.
**2. Что такое метод в NX и зачем он нужен?**
Набор наследуемых параметров (подачи, допуски, стратегия). Задали один раз — применили к группе операций.
**3. Почему правка метода иногда «не работает»?**
Потому что параметр перекрыт в конкретной операции. Наследование действует, пока операция не задала своё
значение.
**4. Что задают до операций?**
Систему координат (ноль), деталь и заготовку — так, чтобы совпадало с реальной установкой на станке.
**5. Почему важна библиотека инструмента?**
CAM доверяет данным: неверный диаметр или вылет даёт неверную траекторию и риск столкновения.
**6. Какие операции базовые?**
2D: контур, карман, торцевание, сверление, резьба. 3D: черновая, чистовая по Z, чистовая по поверхности.
**7. Что такое feature-based machining?**
Автоматическое распознавание типовых элементов (отверстия, карманы) и подбор операций под них. Экономит время
на типовом и мешает на нестандартном.
**8. Зачем симулировать станок для 5 осей?**
Чтобы учесть кинематику: столкновения и недосягаемость не видны в «плоской» проверке траектории.
**9. Чем геометрическая симуляция отличается от физической?**
Геометрическая показывает съём и зарезания; физическая учитывает силы, вибрации и риск слома.
**10. Откуда берут режимы?**
Из расчёта по материалу и инструменту с учётом станка: шпиндели 12 000–60 000 об/мин, подачи до 20 000 мм/мин.
**11. Что такое постпроцессор?**
Переводчик операций NX в G-код конкретной стойки (Post Builder и файлы поста).
**12. Почему «станок не понимает УП»?**
Чаще всего — не тот пост/формат. Сравните шапку УП с рабочей программой станка.
**13. Что проверяют в УП перед пуском?**
Единицы, Safe Z, коды старта/конца, номера инструментов, первый подход.
**14. Как безопасно сделать первый пуск?**
Проверить базу/коррекции → прогон «по воздуху» → покадрово с пониженной подачей → замер.
## Частые вопросы (Q&A)
**NX — это только CAM?**
Нет, это CAD/CAM/CAE-система; CAM — её часть для траекторий и УП.
**Можно ли работать в NX без модели?**
Можно импортировать геометрию, но смысл интеграции теряется: правки модели не будут связаны с программой.
**Почему у меня не меняются параметры?**
Скорее всего, они перекрыты в операции или заданы в другом месте дерева. Проверьте наследование.
**NX работает под Linux?**
Есть темы про «NX 10 под линукс», но официальная поддержка ограничена; для мастерской практичнее Windows.
**Подходит ли NX для наших станков?**
Да, при посте под вашу стойку (Mach3 / Fanuc / Sinumerik / NC-Studio). Формат УП отличается, логика та же.
**Нужна ли симуляция, если деталь простая?**
Да. Это единственное место, где ошибка бесплатна, особенно для новых деталей.
**Чем NX лучше PowerMill?**
Разные инструменты: NX сильнее в интеграции CAD+CAM и структуре, PowerMill — в специализированных стратегиях
фрезеровки. Выбор — под задачи и людей.
## Глоссарий
Термины, которые встречаются в тексте и в интерфейсе NX.
- **CAD** — проектирование модели.
- **CAM** — подготовка управляющих программ.
- **NX CAM** — CAM-часть Siemens NX.
- **Программа (program)** — контейнер верхнего уровня в дереве.
- **Операция (operation)** — конкретная обработка.
- **Метод (method)** — наследуемые параметры для группы операций.
- **Инструмент (tool)** — запись в библиотеке.
- **СК** — система координат (ноль детали).
- **Заготовка (stock)** — исходный материал.
- **Feature-based** — обработка по распознанным элементам.
- **3+2** — позиционная 5-осевая обработка.
- **Непрерывная 5 осей** — движение оси вместе с фрезой.
- **Симуляция** — виртуальная проверка съёма и столкновений.
- **Post Builder** — средство настройки постпроцессора.
- **Safe Z** — высота безопасности.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Правка метода не действует | Параметр перекрыт в операции | Проверить наследование |
| Режет «не там» | Неверная СК/ориентация | Перезадать ноль по базе |
| Станок не понимает УП | Не тот пост | Подобрать формат под стойку |
| Ошибка в 25 раз | Дюймы вместо мм | Проверить единицы |
| Удар о прижим | Нет Safe Z | Высота безопасности |
| Фреза сломалась | Агрессивный режим | Снизить подачу/глубину |
| Feature-based «не видит» | Нестандартный элемент | Сделать операцию вручную |
| Столкновение на 5 осях | Нет симуляции станка | Собрать кинематику |
| Поверхность «полосатая» | Крупный шаг | Уменьшить шаг |
| «Пеньки» в углах | Нет остаточной обработки | Доснять меньшей фрезой |
| Долго обрабатывается | Лишние ходы | Оптимизировать траекторию |
| Размер «уходит» | Коррекция/износ | Проверить компенсацию |
## Мысли вслух: чего нет на форумах
Ветки про NX короткие и технические: «Вопросы по Siemens NX», «Вопросы по генерации G-кода в NX для MACH3»,
«Постпроцессор в Unigraphics для Fanuc 6m, FMS 3000», «симуляция кастомного пятиосевого станка в siemens nx»,
«NX 10 под линукс», «nx сад программа может круче powermill?». Вопросы правильные — но за ними почти не видно
того, что реально решает исход работы.
Первое, чего нет, — **объяснения структуры**. Новичок правит параметр в операции и не понимает, почему «ничего
не меняется»: он перекрыл метод. Дерево программы — это не украшение интерфейса, а способ думать: что общее,
что частное. Кто это понял, тот настраивает серию за час; кто нет — воюет с каждой операцией отдельно.
Второе — **разговора про границы автоматики**. Feature-based распознаёт отверстия и карманы, но не «понимает»
нестандарт. На форумах ищут «почему не сработало», хотя ответ простой: элемент вне шаблона. Автоматика — это
ускорение типового, а не замена технологии.
Третье — **симуляции станка как отдельного шага**. «Симуляция кастомного пятиосевого станка» — тема для
избранных, хотя именно она спасает от столкновений, которых не видно в плоской проверке. Собрать кинематику
один раз — и дальше каждая пятиосевая программа проверяется честно.
Четвёртое — **двух типов симуляции**. Геометрическая показывает зарезание и остаток; физическая — силы и
вибрации. «Звенит и ломает» — это вторая, а не первая. На форумах же всё валят в одну кучу: «прогнал — вроде
нормально».
Пятое — **цифр из паспорта**. Подача 20 000 мм/мин у «СМ ПЛЮС» — возможность станка, а не разрешение ставить её
всегда; ювелирный шпиндель на 60 000 об/мин живёт по другим правилам, чем фрезер по дереву на 12 000. Режим
берут из расчёта и карточки конкретной машины, а не из «среднего по интернету».
Шестое — **поста как части технологии**. «Постпроцессор для Fanuc 6m» — это не файл, который «где-то лежит», а
настроенный переводчик под конкретную стойку и её особенности. Проверяется просто: первые и последние кадры
против рабочей программы.
И главное: **NX не ускоряет хаос — он ускоряет порядок**. Если есть структура, методы и дисциплина проверки,
система летает. Если нет — вы просто быстрее делаете ошибки, и станок честно их исполняет. Разница между
мастером и новичком здесь не в знании кнопок, а в привычке доводить цикл до конца: модель, структура,
инструмент, операция, симуляция, пост, чтение УП, первый пуск. Восемь шагов, которые нельзя переставлять
местами.
Седьмое — **ответственность**. Тяжёлая CAD/CAM-система считает траекторию, но не отвечает за привязку,
коррекции и первый пуск. Знание G-кода и дисциплина оператора остаются обязательными — и именно они отличают
«программу, которая считает», от «детали, которая получилась».
## Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус `/mnt/LIBRARY/ai-corpus` (только
PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- **«Twin-Control»** — OpenAlex, **CC BY**. О двух типах симуляции траектории: «There are two types of tool path
simulation software available in the market for machining…» «[открытый корпус: openalex_Twin-Control,
чанк #35]» (модуль 10).
- **«Computer-Integrated Manufacturing (CIM)…»** — Zenodo, **CC BY 4.0**
(https://zenodo.org/records/23211209). О компиляции модели в G-код: «…compile solid CAD models into
machine-level G-code programs…» «[открытый корпус:
zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #14]» (модуль 2).
- **«CNC-Net: Self-Supervised Learning for CNC Machining Operations»** — arXiv, **CC BY 4.0**
(https://arxiv.org/abs/2312.09925v1). Об элементах процесса: «…toolpath optimization, feature selection, tool
selection, operation selection…» «[открытый корпус:
arxiv_2312.09925v1_CNC-Net_Self-Supervised_Learning_for_CNC_Machining_Operations, чанк #10]» (модуль 7).
- **«American Machinist», 1920** — Internet Archive, **Public Domain (NOT_IN_COPYRIGHT)**. О порядке черновой и
чистовой «[открытый корпус: ia_americanmachinis53newyuoft, чанк #6247]» (модуль 6).
- **«Process-informed Machining Strategy Development»** — Zenodo, **CC BY 4.0**
(https://zenodo.org/records/23144806). О стратегии обработки «[открытый корпус:
zenodo_23144806_Process-informed_Machining_Strategy_Development, чанк #2]» (модуль 1).
Факты о CAM и постпроцессорах — из руководства завода
`/docs/forum_content/CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md` (форматы Mach3, LinuxCNC, Fanuc, Haas, DSP;
путь постпроцессирования) и `CNC_KNOWLEDGE_BASE.md`. Данные о станках — из карточек `/product/*.md`
(обороты 12 000–60 000 об/мин; подачи «СМ ПЛЮС» 20 000/25 000 мм/мин; точность до 0,01 мм). Спрос форумов — по
заголовкам тем. Публичная полка — `/library/`, `/book/`.
## Смотрите также
**Курсы и руководства завода:**
- [SolidCAM: интеграция с SolidWorks](/blog/solidcam-integratsiya-s-solidworks)
- [Mastercam: базовый курс и посты](/blog/mastercam-bazovyy-kurs-i-posty)
- [PowerMill: стратегии черновой и чистовой](/blog/powermill-strategii-chernovoy-i-chistovoy)
- [Fusion 360: CAM для ЧПУ — от модели до УП](/blog/fusion-360-cam-dlya-chpu-ot-modeli-do-up)
- [Постпроцессоры: как подружить CAM и станок](/blog/postprotsessory-kak-podruzhit-cam-i-stanok)
- [Режимы резания: расчёт и практика](/blog/rezhimy-rezaniya-raschet-i-praktika)
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya)
- [Как обучиться работе на станке ЧПУ с нуля](/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego)
**Библиотека:**
- [Библиотека завода](/library/)
- [Публичная библиотека (PD/OA)](/library/)
- Открытая работа «Twin-Control» — источник: OpenAlex (CC BY)
- Открытая работа «Computer-Integrated Manufacturing (CIM)» — источник: Zenodo (CC BY 4.0)
**Станки завода:**
- [БИЗНЕС СТАРТ LITE](/product/8/)
- [17Д, 5-осевой фрезерный станок ЧПУ](/product/17/)
- [17К, 5-осевой станок по камню](/product/16/)
- [Обрабатывающий центр 5 осей РАКЕТА](/product/18/)
- [SMK, станок ЧПУ по металлам и камню](/product/19/)
- [Мостовой 5-осевой отрезной станок «МАСТЕР»](/product/20/)
- [Полный каталог](/catalog)
**Вопросы инженерам и обсуждение:** [форум завода](/community/forum).
## Фото и схемы завода
- Базовый цикл NX CAM — схема `/assets/courses/nx-cam-cikl.svg`.
- Производственная цепочка «идея → деталь» — схема `/assets/courses/cepochka-chpu.svg`.
- Станки: 17Д (`/product/17/`), 17К (`/product/16/`), РАКЕТА (`/product/18/`).
Подписи — «Фото/видео завода «Твайт»».
---
Материал подготовлен инженерами завода «Твайт». Названия диалогов и модулей NX приведены по логике работы CAM и
могут отличаться по версиям — ориентируйтесь на смысл этапов «модель → структура → операция → симуляция → пост →
УП». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на
конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: модель → структура → СК →
заготовка → инструмент → операции → симуляция → пост → чтение УП → первый пуск покадрово → замер.
**Продолжение серии:** соседний том серии по CAM — «SolidCAM: интеграция с SolidWorks»; следующий том —
«NX CAM: 5 осей и симуляция станка».
---
**Первоисточник:** https://zavod-stanki.ru/blog/nx-cam-bazovyy-kurs · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/nx-cam-bazovyy-kurs.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/nx-cam-bazovyy-kurs.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/nx-cam-bazovyy-kurs.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/nx-cam-bazovyy-kurs
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq