# Механика: ШВП/винты — том 4: оборудование и оснастка | Версия 1.0 от 2026-11-11
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 4 серии: чем оснащают винтовую ось — выбор пары, опоры, муфты, защита, измерительный и
> монтажный инструмент, оснастка для длинных винтов и запасные части.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/mehanika-shvpvinty-tom-4.ai.json`.
> Версия 1.0 от 2026-11-11. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Механика: ШВП/винты — том 4: оборудование и оснастка“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Выбор ШВП», «Винт ШВП на одной
> опоре», «Вопрос по взаимозаменяемости ШВП», «Вращающаяся гайка для ШВП - есть ли у производителей?»,
> «Выпрямить ШВП.», «Вопрос про швп для модернизации координатно-расточного»).
> Факты — `CNC_KNOWLEDGE_BASE.md` (типы передач, шаги на мм, регламент), `MACH3_COMPLETE_GUIDE.md` (люфт и
> компенсация 0,01–0,1 мм, калибровка), `DIY_CNC_BUILD_GUIDE.md` (ШВП 1605), карточки `/product/*.md`.
> **Безопасность:** при монтаже под Z ставят упор; питание снято; шарики при разборке разлетаются; винт длиннее
> метра поднимают вдвоём.
> **Границы тома.** Том 1 — устройство и безопасность, том 2 — наладка и режимы, том 3 — диагностика. Здесь —
> чем работать и из чего собирать узел.
Узел на винте собирается из шести-семи позиций, и каждая влияет на точность: пара, опоры, муфта, защита,
крепёж, смазка и измерительный инструмент. Ошибка в выборе видна не сразу — через месяц люфтом или через
полгода заменой. Этот том — про комплектацию: что заказывать, чем мерить, чем собирать и что держать в запасе,
чтобы ремонт занимал часы, а не недели.
## Чему научитесь
- Собирать комплект узла, а не покупать «винт с гайкой».
- Выбирать диаметр, шаг и класс под задачу.
- Понимать, зачем нужны две опоры и когда хватает одной.
- Подбирать муфту и защиту под условия цеха.
- Собирать измерительную оснастку для соток.
- Пользоваться монтажным инструментом без порчи деталей.
- Оборудовать место для работы с длинными винтами.
- Держать ЗИП, который закрывает реальные простои.
## Предпосылки и безопасность
Нужны: тома 1–3 серии, каталог узлов, руководство станка, индикатор на стойке, динамометрический ключ.
**Безопасность.**
- **Упор под Z.** До любых работ с вертикальной осью.
- **Питание.** Снято; двигатель без тока не удерживает вес.
- **Шарики.** Поддон с бортиком, очки, работа на столе, а не на весу.
- **Длинный винт.** Поднимают вдвоём и поддерживают в двух точках.
## Содержание
1. Комплект узла.
2. Выбор пары.
3. Класс точности.
4. Опоры.
5. Одна опора.
6. Муфты.
7. Гайка и корпус.
8. Защита.
9. Смазка и подача.
10. Измерительная оснастка.
11. Монтажный инструмент.
12. Длинные винты.
13. ЗИП.
14. Модернизация и ошибки.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается комплектация: «Выбор ШВП» — с чего считать и что спрашивать у
поставщика; «Винт ШВП на одной опоре» — когда это допустимо; «Вопрос по взаимозаменяемости ШВП» — что можно
менять, а что только парой; «Вращающаяся гайка для ШВП - есть ли у производителей?» — когда гайка крутится, а
винт стоит; «Выпрямить ШВП.» — можно ли править винт и чем это заканчивается; «Вопрос про швп для модернизации
координатно-расточного» — что менять в первую очередь.
## Модуль 1. Комплект узла
Винтовая ось — это комплект, а не одна деталь.
**Пара.** Винт и гайка подбираются вместе: диаметр, шаг, класс, тип преднатяга. Смешивать детали от разных пар не стоит.
**Опоры.** Две штуки: фиксированная и плавающая. В комплект входят корпуса, подшипники, сальники, крепёж и заглушки.
**Муфта.** Соединяет двигатель и винт. Тип зависит от соосности, которую вы можете выставить, и от передаваемого момента.
**Защита.** Гофра или кожух плюс скребки на каретке. Без них пара изнашивается быстрее, чем хотелось бы.
**Крепёж и метизы.** Винты класса прочности, шайбы, фиксатор резьбы. Мелочь, без которой узел «садится» через неделю.
**Смазка и подача.** Одна, указанная в паспорте, плюс шприц или маслёнка под неё.
**Приёмка.** При получении сверяют маркировку, длину, шаг и комплектность; вмятины на упаковке — повод осмотреть винт до подписи.
**Сроки поставки.** Ходовые позиции заказывают заранее: доставка занимает недели, а простой — часы. Пару и опоры лучше держать у поставщика с коротким сроком.
**Что спрашивать у поставщика.** Диаметр, шаг, длину, класс, тип гайки, направление резьбы и наличие сальников. Семь пунктов закрывают большинство ошибок заказа.
**Почему так.** Комплект определяет, сколько раз придётся разбирать узел в первый год.
**Проверка.** Сколько позиций в вашем списке на одну ось?
## Модуль 2. Выбор пары
Пару выбирают по нагрузке, длине и требуемой точности, а не по цене за метр.
**Диаметр.** Больше диаметр — выше жёсткость и критическая скорость, но тяжелее вращающиеся части. Для настольной оси и для портала решения разные.
**Шаг.** Шаг задаёт скорость при данных оборотах и разрешение: 10 мм быстрее и грубее, 2–4 мм точнее и медленнее, 5 мм — компромисс.
**Длина.** Длина хода плюс запас на опоры, гайку и регулировку. Винт «впритык» не оставляет места для наладки.
**Нагрузка.** Осевая сила резания, вес узла и инерция; считают по худшей комбинации, а не по среднему режиму.
**Пиковые режимы.** Врезание и разгон дают пик в несколько раз выше среднего; пару берут с запасом на этот пик.
**Тип гайки.** Фланцевая крепится к корпусу напрямую, цилиндрическая — через посадку. Вращающаяся гайка — отдельная компоновка, а не «улучшение».
**Длина резьбы.** Резьбу нарезают только на рабочем участке; гладкие концы под опоры и муфту не должны иметь забоин.
**Запас по длине резьбы.** Если резьба нарезана с запасом, гайку можно переставить при износе участка — это продлевает жизнь пары без замены.
**Проверка шага.** Шаг проверяют индикатором на десяти оборотах: ошибка в шаге сразу видна как несоответствие перемещения.
**Проверка длины.** Перед заказом меряют не только ход, но и расстояние между посадочными местами опор: оно задаёт длину винта.
**Проверка по каталогу.** Типоразмер сверяют с каталогом по трём параметрам — диаметр, шаг, длина; остальное уточняют у поставщика.
**Типоразмер.** В руководстве завода как типовой бюджетный вариант упомянута ШВП 1605: диаметр 16 мм, шаг 5 мм. Для лёгкой оси достаточно, для портала — нет.
**Почему так.** Ошибка в диаметре или шаге не лечится настройками: меняется весь узел.
**Проверка.** По каким трём числам вы выбирали свою пару?
## Модуль 3. Класс точности
Класс пары — это допуск на изготовление, а не точность станка.
**Что задаёт класс.** Допуск на шаг и на люфт пары. Чем выше класс, тем меньше ошибка на длине хода и тем дороже деталь.
**Что добавляет станок.** Опоры, муфта, геометрия рамы и температурные деформации. В сумме точность всегда хуже паспортной.
**Когда высокий класс не нужен.** Для черновых и подающих осей разница не видна, а цена растёт заметно.
**Когда нужен.** Чистовая обработка с допуском в сотки, длинные ходы, измерительные оси.
**Класс и допуск детали.** Класс выбирают от допуска: если деталь идёт с допуском 0,05 мм, высокий класс пары не даёт видимого выигрыша, а цена растёт.
**Подтверждение.** Класс подтверждают паспортом партии и тестом 100 мм с замером люфта, а не наклейкой на упаковке.
**Замена пары.** Пару того же типоразмера, но другого класса можно поставить, пересчитав шаги и проверив люфт.
**Почему так.** Класс — это потенциал; реализует его узел целиком.
**Проверка.** Какой класс у вашей пары и чем он подтверждён?
## Модуль 4. Опоры
Опоры выбирают по нагрузке и длине, а не «какие были».
**Фиксированная.** Воспринимает осевую силу и задаёт положение винта. Обычно пара радиально-упорных подшипников с преднатягом.
**Плавающая.** Держит винт радиально и даёт ему удлиняться при нагреве; без неё тепловое расширение упирается в подшипники.
**Корпуса.** Фланцевые и квадратные; выбор зависит от посадочного места на раме. Перекос площадки в обоих случаях даёт биение.
**Посадочные размеры.** Перед заказом меряют шейку винта и отверстие корпуса: опора с другим размером не сядет без переделки.
**Уплотнения.** В комплекте опоры должны быть сальники: без них смазка уходит, а стружка входит.
**Замена сальника.** Сальник меняют при первых следах смазки на корпусе: дешевле, чем промывка и новая смазка.
**Смазка опор.** В опоры закладывают смазку по паспорту подшипника; смешивать с той, что в ШВП, не нужно.
**Крепёж опор.** Винты класса прочности и шайбы в комплекте; «подберу из ящика» заканчивается перекосом.
**Совместимость.** Опоры подбирают под диаметр винта и тип подшипника; взаимозаменяемость проверяют по посадочным размерам.
**Почему так.** Опора — вторая по важности деталь после пары, и экономия на ней видна в точности.
**Проверка.** Какие опоры стоят у вас и есть ли в них сальники?
## Модуль 5. Одна опора
«Винт ШВП на одной опоре» — рабочий вариант для коротких и лёгких осей.
**Когда допустимо.** Короткий ход, небольшая нагрузка, умеренные скорости. Винт держится фиксированной опорой, второй конец свободен.
**Опора-подшипник.** Вместо свободного конца иногда ставят радиальную опору: она не держит осевую силу, но убирает «игру» и продлевает жизнь винту.
**Что теряется.** Жёсткость на конце и устойчивость к резонансу: свободный конец начинает «играть» тем сильнее, чем длиннее винт.
**Проверка конца.** Индикатор на свободном конце при реверсе показывает, есть ли люфт радиальной опоры и «играет» ли винт.
**Свободный конец.** Его закрывают заглушкой и чехлом: открытая резьба собирает пыль и ржавеет первой.
**Вращающаяся гайка.** Другой случай: винт закреплён с двух сторон, а крутится гайка. Это даёт скорость и жёсткость, но требует привода на гайке.
**Как проверить.** Тест на резонанс: если на рабочей скорости появляется гул, одной опоры не хватает.
**Почему так.** Число опор — компромисс между простотой и устойчивостью, и он виден на скорости.
**Проверка.** Какой длины ваш винт и сколько у него опор?
## Модуль 6. Муфты
Муфта выбирается по моменту и по той несоосности, которую вы готовы выставлять.
**Упругая.** Компенсирует небольшие смещения и гасит вибрацию; предел компенсации указан в паспорте и превышать его нельзя.
**Жёсткая.** Точнее передаёт момент, но требует идеальной соосности; ошибка монтажа уходит в подшипники двигателя.
**Кулачково-дисковая.** Компромисс: держит момент и допускает небольшой перекос, но при износе вставки появляется люфт.
**Сильфонная.** Безлюфтовая и жёсткая на кручение, дороже. Для точных осей с частыми реверсами.
**Балансировка.** На высоких оборотах муфта должна быть уравновешена; дисбаланс даёт вибрацию, которую приписывают винту.
**Когда не подходит.** Упругую муфту не ставят на ось с частыми реверсами и высокой динамикой: вставка греется и теряет упругость.
**Посадка.** На вал с натягом или по шпонке — по конструкции. Муфту с натягом ставят с нагревом ступицы, а не ударами.
**Метки при сборке.** Полумуфты маркируют до разборки: перепутанная ориентация даёт биение, которое ищут в винте.
**Запас.** Вставка — расходник; в ЗИП держат одну-две под ходовой размер, в закрытой таре.
**Почему так.** Муфта — самое слабое звено по крутильной жёсткости, и её выбор определяет люфт на реверсе.
**Проверка.** Какая муфта у вас и какой у неё предел несоосности?
## Модуль 7. Гайка и корпус
Гайку соединяют с кареткой через корпус, и посадка решает половину.
**Корпус.** Кронштейн, который держит гайку и крепится к каретке. Материал — сталь или чугун; алюминий допустим для лёгких узлов, но хуже держит посадку.
**Посадка гайки.** Гайка входит в корпус по посадке с небольшим зазором и фиксируется крепежом; запрессовка деформирует обойму.
**Проверка посадки.** После установки гайку проверяют на качку рукой: люфт в корпусе виден до подключения индикатора.
**Обработка по месту.** Корпус растачивают в сборе с рамой: так компенсируют сварку и сборку, которые дают перекос.
**Контроль расточки.** После расточки проверяют соосность с винтом индикатором: перекос корпуса виден по биению гайки.
**Канал смазки.** В корпусе предусматривают подвод к гайке: смазывать через щель между корпусом и кареткой нельзя.
**Тепловой зазор.** Корпус и винт греются по-разному; при жёсткой посадке корпуса без запаса появляется закусывание после часа работы.
**Трещина корпуса.** Трещину ищут у крепёжных отверстий: она даёт люфт, который не убирается поджимом гайки, и лечится заменой корпуса.
**Крепёж.** Винты с фиксатором и моментом; после первых часов работы — протяжка.
**Ремонтопригодность.** Корпус делают так, чтобы гайка выходила вбок без снятия винта: иначе замена занимает день.
**Почему так.** Даже идеальная пара работает криво, если корпус стоит с перекосом.
**Проверка.** Можно ли снять гайку на вашем станке, не вынимая винт?
## Модуль 8. Защита
Защита выбирается по типу стружки и по длине хода.
**Гофра.** Гибкий чехол на всю длину: для воска, пластика и мелкой стружки — базовый вариант. Материал под СОЖ — маслостойкий.
**Телескопический кожух.** Жёсткие секции для крупной стружки и жидкости; в нижней точке делают слив, иначе СОЖ стоит внутри.
**Скребки.** Снимают стружку с направляющих и винта до уплотнения. Полиуретан или войлок; жёсткая резина царапает.
**Износ скребка.** Кромку проверяют рукой: заусенец на скребке царапает направляющую и работает как резец.
**Крепление.** Хомуты и планки с доступом без снятия каретки; провисшая гофра трётся о винт и рвётся первой.
**Уход за защитой.** Складки гофры очищают щёткой раз в месяц: набившаяся пыль растягивает ткань и рвёт её.
**Мойка кожуха.** Кожух промывают при смене материала: остатки старой стружки смешиваются с новой и работают как абразив.
**Замена.** Гофру меняют при разрыве, не дожидаясь стружки на дорожках.
**Что защищать.** Винт, направляющие и опоры — три узла, куда стружка попадает первой; защита только винта решает треть задачи.
**Почему так.** Защита стоит копейки против пары, и её отсутствие — самая частая причина ускоренного износа.
**Проверка.** Что защищает ваш винт и когда гофру меняли?
## Модуль 9. Смазка и подача
Смазку подают дозированно, и для этого нужна оснастка.
**Шприц.** Точная доза и доступ к маслёнке; для ШВП удобнее шприц с иглой.
**Маслёнка.** Штатная точка подачи. Перед смазкой проверяют, что канал не забит: давление в шприце не равно поступлению.
**Доза по паспорту.** Количество смазки на цикл указано в документации узла; «пока не потечёт» — не доза.
**Автоматическая система.** Для многомесячной работы без внимания; требует исправного дозатора, датчика уровня и журнала дозаправок.
**Уровень в баке.** Для автоматической системы уровень проверяют по метке, а не «на глаз через стенку»: прозрачный бак мутнеет.
**Кисть.** Для открытых винтов и тонкого слоя после промывки; излишек снимают безворсовой салфеткой.
**Промывка.** Промывочная жидкость и ёмкость; после промывки узел сушат и смазывают сразу, иначе смазка разжижается.
**Смена типа смазки.** При переходе на другой тип узел промывают и сушат: смесь двух смазок теряет свойства и темнеет.
**Тара.** Смазка в закрытой таре с датой, отдельно от СОЖ и растворителей: случайно смешанная смазка теряет свойства и темнеет.
**Первая смазка.** Новый узел приходит с консервационной смазкой; перед работой её удаляют и наносят рабочую по паспорту.
**Почему так.** Без дозированной подачи смазка либо не доходит, либо выдавливается через сальники.
**Проверка.** Чем вы подаёте смазку на гайку?
## Модуль 10. Измерительная оснастка
Сотки измеряют прибором, а не глазом.
**Индикатор.** Цена деления 0,01 мм на магнитной стойке; для люфта и биения — основной инструмент.
**Стойка.** Магнитное основание с тонкой регулировкой; рычаг ставят с минимальным вылетом, иначе он пружинит.
**Проверка перед серией.** Индикатор и стойку проверяют на известной базе: сбитая стрелка или люфт шарнира дают ошибку больше измеряемого люфта.
**Ноль перед замером.** Индикатор обнуляют на базе и проверяют возврат стрелки: сбитый ноль даёт ложный люфт.
**Штангенциркуль и микрометр.** Первый — габариты и посадки до 0,05 мм, второй — валы и толщины до 0,01 мм.
**Уровень.** Для рамы и стола в двух направлениях; перекос рамы не лечится регулировкой винта.
**Линейка и упор.** Для теста 100 мм: упор крепят к столу, а не к каретке, тогда база неподвижна.
**Набор щупов.** Зазоры и посадки; дешёвый инструмент, который закрывает много вопросов до подключения индикатора.
**Почему так.** Измерительная оснастка определяет, можно ли вообще говорить о точности.
**Проверка.** Чем вы меряете люфт и биение?
## Модуль 11. Монтажный инструмент
Инструмент подбирают под посадки, а не под «что есть в ящике».
**Динамометрический ключ.** Для опор, муфты и гайки: рабочий момент должен быть в середине шкалы, на краю погрешность выше.
**Съёмник.** Для подшипников и муфт; лапы по диаметру кольца, усилие без ударов по сепаратору.
**Оправки.** Для запрессовки подшипников и сальников: давление по кольцу, а не по телу. Комплект по диаметрам.
**Ключи.** Рожковые и торцевые по размерам; удлинитель меняет плечо, поэтому с динамометрическим ключом его не используют.
**Смазка резьбы.** Момент затяжки зависит от смазки резьбы: сухая резьба даёт меньший натяг при том же показании ключа.
**Фиксатор резьбы.** Средний для муфты, сильный для неразборных соединений; перепутанный превращает ремонт в высверливание.
**Безворсовая салфетка.** Для конусов и дорожек; ворс забивается в смазку и работает как абразив.
**Хранение инструмента.** Ключи и оправки держат в чехлах и по размерам: забоины на оправке переносятся на подшипник.
**Почему так.** Половина повреждений при ремонте — от неподходящего инструмента, а не от износа.
**Проверка.** Какой инструмент вы брали в последний ремонт?
## Модуль 12. Длинные винты
Винт длиннее метра требует оснастки для хранения и монтажа.
**Поддержки.** Две точки при хранении и переноске; без них винт прогибается под собственным весом.
**Подъём.** Вдвоём, мягкими стропами, за резьбу не поднимают и за шлицы не цепляют.
**Проверка резьбы.** Перед монтажом резьбу осматривают на забоины и прогоняют гайкой от руки: задир на витке останавливает сборку.
**Правка.** «Выпрямить ШВП» в цеху — плохая идея: правка меняет натяг дорожек. Гнутый винт меняют или отправляют в сервис.
**Промежуточная опора.** Для очень длинных ходов: поднимает критическую скорость, но добавляет точку обслуживания и риск перекоса.
**Жёсткая тара.** Винт перевозят в жёсткой таре с опорами по концам; мягкая упаковка не спасает от изгиба.
**Хранение.** Горизонтально, в упаковке, с заглушками на резьбе. Вертикально «в углу» — почти гарантированный изгиб.
**Маркировка винта.** На винте ставят метку направления и номера партии: при замене видно, что стоит и когда поставлено.
**Проверка после монтажа.** Индикатор в начале, середине и конце хода: разница показывает, ведёт ли винт.
**Почему так.** Длинный винт — самый хрупкий элемент комплекта при транспортировке.
**Проверка.** Как хранится ваш запасной винт?
## Модуль 13. ЗИП
Запас узла собирают по реальным простоям.
**Критичные позиции.** Вставка муфты, сальник опоры, крепёж гайки, фиксатор резьбы — четыре позиции, которые останавливают ось.
**Комплект на смену.** В ящике держат один комплект расходников на текущую работу: так смена не зависит от кладовщика и не ждёт выдачу.
**Расходники.** Смазка, салфетки, скребки, гофра ходового размера; хранят в закрытой таре с датой.
**Запас на две оси.** Если одинаковые узлы стоят на двух осях, ЗИП считают на обе: отказ приходит парами.
**Что не держать.** Пару «на всякий случай»: она стареет и дорожает; выгоднее держать поставщика и срок поставки.
**Порог заказа.** Заказ оформляют, когда остаток опускается до одной позиции: ждать «до нуля» — значит гарантировать простой на ровном месте.
**Доступ к ЗИП.** Ящик с запасом не запирают «от чужих»: в смену нужен доступ, а учёт ведут по ведомости, а не по замку.
**Учёт.** Позиция, количество, дата, место — четыре колонки и подписи на ячейках; иначе деталь ищут полчаса и заказывают повторно, хотя она лежит на полке.
**Наработка расходников.** Смазку, скребки и сальники меняют по наработке и осмотру, а не по календарю: в интенсивную смену ресурс кончается быстрее.
**Ревизия.** Раз в квартал сверяют наличие с ведомостью и убирают просроченное: старый запас занимает место и создаёт ложное спокойствие.
**Почему так.** Простой из-за сальника стоит дороже годового запаса сальников.
**Проверка.** Какая позиция останавливала вашу ось дважды за год?
## Модуль 14. Модернизация и ошибки
Модернизацию начинают с диагностики, а не с каталога.
**Что менять первым.** Пару — если износ дорожек; опоры — если осевой люфт; муфту — если проворот. Всё сразу меняют только при полной переборке.
**Стыковка с узлом.** Новый винт должен подойти к опорам, гайке и корпусу: перед заказом сверяют чертёж узла, а не название модели.
**Пересчёт.** После замены пары или винта пересчитывают шаги и проверяют перемещение на 100 мм.
**Ошибка выбора.** Слишком тонкий винт на длинном ходе даёт резонанс; слишком крупный — лишнюю инерцию и цену.
**Ошибка экономии.** Дешёвая опора с люфтом сводит на нет точную пару: точность ограничена слабым звеном.
**Бюджет.** Деньги распределяют по слабому звену: точная пара с дешёвой опорой даёт точность опоры.
**Документы после модернизации.** В паспорт и журнал вписывают новые типоразмеры, дату и шаги: иначе следующая смена не знает, что стоит на оси.
**Обкатка.** Новый комплект проходит обкатку, протяжку и контроль нагрева, как после ремонта.
**Цена ошибки.** Ошибка в паре или опоре стоит как полная переборка; поэтому сначала замер, потом заказ, а не наоборот.
**Почему так.** Модернизация без диагностики меняет детали, но не причину.
**Проверка.** Что именно вы собираетесь менять и почему?
## Практикум. Комплект под ось 800 мм
Задание: собрать комплект для оси с ходом 800 мм, шагом 5 мм и нагрузкой «каретка с шпинделем 30 кг».
**Шаг 1. Пара.** Диаметр и шаг под нагрузку и длину; класс — по допуску детали. Записать три числа и
обоснование.
**Шаг 2. Опоры.** Фиксированная и плавающая, с сальниками и крепежом. Проверить посадочные размеры под винт.
**Шаг 3. Муфта.** По моменту и по несоосности, которую выставляете. Записать предел компенсации.
**Шаг 4. Защита.** Гофра или кожух под тип стружки; скребки на каретку.
**Шаг 5. Инструмент.** Индикатор на стойке, динамометрический ключ, съёмник, оправки. Отметить, чего нет.
**Шаг 6. Проверка.** Пересчёт шагов, тест 100 мм, люфт, обкатка. Запись в журнал.
**Критерий готовности.** Список позиций с моделями, три числа пары, предел муфты и план проверки.
**Задание 2. Проверка комплекта.** Возьмите готовый список и пройдите по узлу на станке: что стоит не то, чего не
хватает, что просрочено. Отметьте три позиции, которые нужно заказать в первую очередь, и объясните выбор — по
износу, по риску простоя или по сроку поставки.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Из чего состоит комплект винтовой оси?**
Пара, опоры с подшипниками и сальниками, муфта, защита, крепёж и смазка. Каждая позиция влияет на точность и
ресурс, и экономия на любой из них возвращается ремонтом.
**2. Как выбирают диаметр и шаг?**
По нагрузке, длине хода и требуемой скорости. Больше диаметр — жёстче и выше критическая скорость, но тяжелее
вращающиеся части; больше шаг — быстрее и грубее. Считают по худшей комбинации нагрузок, а не по среднему
режиму.
**3. Что даёт класс точности пары?**
Допуск на шаг и на люфт пары. Точность станка всегда хуже: добавляются опоры, муфта, геометрия рамы и нагрев.
Высокий класс оправдан для чистовых и измерительных осей, для черновых он не виден.
**4. Зачем нужна плавающая опора?**
Она принимает только радиальную нагрузку и оставляет винту свободу удлиняться. Если этой свободы нет, нагрев
передаётся в подшипники: появляется гул и «плавающий» размер за смену.
**5. Когда допустим винт на одной опоре?**
На коротком ходе с небольшой нагрузкой и умеренными скоростями. Свободный конец закрывают заглушкой, а признак
того, что опоры мало, — гул, привязанный к определённой скорости.
**6. Чем отличаются упругая и жёсткая муфты?**
Упругая прощает небольшое смещение валов и гасит вибрацию; жёсткая передаёт момент точнее, но требует
выставления по индикатору. У первой есть паспортный предел, за которым она работает как эксцентрик.
**7. Почему гайку крепят через обработанный корпус?**
Чтобы ось винта совпала с осью каретки. Корпус обрабатывают по месту установки: погрешности сварки и сборки
уходят в посадку, и гайка не работает на изгиб.
**8. Что выбрать для металла — гофру или кожух?**
Телескопический кожух со сливом в нижней точке: он держит крупную стружку и СОЖ. Гофра — для воска, пластика и
мелкой стружки, причём из маслостойкого материала.
**9. Каким прибором мерят люфт?**
Индикатором с ценой деления 0,01 мм на жёсткой стойке: подход с двух сторон, замер в середине хода и у опор.
Стойка на каретке или дрожащий рычаг дают «плавающие» числа.
**10. Почему нельзя править винт в цеху?**
Правка меняет натяг дорожек и геометрию пары: после неё люфт и шум возвращаются быстрее. Гнутый винт меняют
или передают в сервис, где есть стенд и контроль биения.
**11. Что держать в ЗИП на винтовую ось?**
Вставку муфты, сальник опоры, крепёж гайки, фиксатор резьбы, смазку и скребки. Это позиции, которые
останавливают ось; пару «на всякий случай» держать невыгодно.
**12. Что пересчитывают после замены пары?**
Шаги на миллиметр и проверяют перемещение на 100 мм. Тот же типоразмер может дать другое число, а без пересчёта
ось едет точно, но не туда.
## Частые вопросы (Q&A)
**Можно ли поставить винт большего диаметра на ту же раму?**
Только если позволяют посадочные места опор и корпуса. Иначе меняется компоновка: новые опоры, другой корпус,
иногда другая высота оси.
**Нужны ли сальники в опорах?**
Да. Без них смазка уходит, а стружка попадает внутрь; сальник — расходник, который меняют при первых следах
смазки на корпусе.
**Чем отличается вращающаяся гайка от обычной?**
В такой компоновке крутится гайка, а винт закреплён с двух сторон. Это даёт жёсткость и скорость, но требует
привода на гайке и меняет обслуживание.
**Можно ли смешивать винт и гайку от разных пар?**
Не стоит: пару подбирают по размеру и классу. Смешивание даёт люфт или натяг с первого дня, и регулировка не
помогает.
**Какой запас по длине нужен?**
Достаточный для опор, гайки и регулировки. Винт «впритык» не оставляет места для наладки, а нарастить длину
после монтажа нельзя.
**Что дешевле — менять пару или весь узел?**
Пару, если опоры и корпус в норме. Узел меняют при износе посадочных мест, трещинах корпуса и перекосе,
который не лечится расточкой.
## Глоссарий
**Пара** — винт и гайка, подобранные вместе.
**Класс точности** — допуск на изготовление пары.
**Фиксированная опора** — опора, воспринимающая осевую нагрузку.
**Плавающая опора** — опора, допускающая тепловое удлинение.
**Корпус гайки** — кронштейн крепления гайки к каретке.
**Гофра** — гибкий защитный чехол винта.
**Скребок** — элемент, снимающий стружку до уплотнения.
**ЗИП** — запасные части и принадлежности.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Люфт с первого дня | Не та пара или класс | Проверить маркировку, заменить пару |
| Ось гудит на скорости | Слишком тонкий винт | Больше диаметр или промежуточная опора |
| Смазка вытекает | Нет сальников в опорах | Доукомплектовать опоры уплотнениями |
| Стружка на дорожках | Нет защиты | Гофра, кожух, скребки |
| Перекос гайки | Корпус не обработан по месту | Расточить в сборе, выставить |
| Люфт на реверсе | Изношена вставка муфты | Заменить вставку, проверить затяжку |
| Опоры греются | Неверный преднатяг или посадка | Проверить сборку и момент |
| Винт бьёт | Изгиб при хранении | Заменить винт, хранить горизонтально |
| Долгий поиск детали | Нет учёта ЗИП | Ведомость и подписи ячеек |
| После замены «поехало» | Не пересчитаны шаги | Калибровка 100 мм |
| Люфт после протяжки | Ослаб крепёж корпуса | Протянуть с моментом, проверить метку |
## Мысли вслух: чего нет на форумах
1. «Выбор ШВП» обычно обсуждают по цене, а не по длине и нагрузке. Длинный ход и тонкий винт — это резонанс,
который не лечится настройками.
2. Комплект узла — шесть позиций, и экономия на опоре обнуляет точность пары. Считать надо весь узел, а не
деталь, иначе экономия возвращается ремонтом.
3. «Винт ШВП на одной опоре» работает на коротких осях. На метре свободный конец начинает играть, и это слышно
на средней подаче.
4. «Взаимозаменяемость ШВП» — это про чертёж, а не про название: у разных производителей тот же типоразмер
может иметь другой корпус гайки.
5. Вращающаяся гайка — не улучшение, а другая компоновка: привод на гайке, винт закреплён, и всё это меняет
раму.
6. «Выпрямить ШВП» чаще заканчивается новым люфтом, чем ровным ходом: после правки дорожки работают иначе,
и пара теряет ресурс.
7. Динамометрический ключ для опор покупают последним, а он дешевле одной пары и снимает половину перекосов.
8. Сальники в опорах — расходник, который забывают заказать. Без них смазка уходит за неделю, а стружка
приходит в тот же день.
9. Гофра против кожуха: для металла и СОЖ — кожух, для воска и пластика — гофра. Универсального варианта нет.
10. Скребки меняют по износу, а не «когда порвётся»: изношенный скребок пропускает абразив к уплотнению.
11. Корпус гайки растачивают в сборе с рамой: сварка и сборка дают перекос, который не видно на отдельной
детали, зато он виден на дорожках через месяц.
12. Индикатор на дрожащей стойке показывает не люфт, а собственные колебания. Жёсткость оснастки — часть
измерения.
13. Тест 100 мм требует упора и концевой меры: без базы «сто миллиметров» получаются разными, и спорят потом
не о механике, а о методике.
14. Шаги на мм зависят от микрошага: при шаге винта 5 мм микрошаг 4 даёт 160, 8 — 320, 16 — 640. Смена драйвера
меняет число, и об этом вспоминают уже после первого прохода.
15. ЗИП из вставки муфты и сальника закрывает больше простоев, чем запасная пара: пара нужна редко, мелочь —
часто.
16. Хранение винта «в углу» — самый дешёвый способ получить биение. Горизонтально, с поддержками и
заглушками на резьбе.
17. Модернизация без замера меняет детали, но не причину: новая пара получит старую геометрию и тот же люфт
через месяц.
18. После замены пары пересчитывают шаги и проверяют 100 мм. Это две минуты, которые экономят серию и снимают спор о том, кто виноват.
19. И последнее: комплект собирают под конкретную ось и конкретную стружку — универсальный набор обычно
означает, что половина позиций не подходит, а нужной нет.
## Открытая библиотека
Цитат из открытого корпуса нет: типоразмеры, шаги и регламент взяты из руководства завода и документации
узлов. Для фона подойдут свободные руководства по механике и обработке (PD/OA); конкретные значения сверяйте с
паспортом станка.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике.
- [Библиотека завода](/book/) — руководства и справочники «Твайт».
## Смотрите также
- [Механика: ШВП/винты — том 1: основы и безопасность](/blog/mehanika-shvpvinty-tom-1).
- [Механика: ШВП/винты — том 2: практика и режимы](/blog/mehanika-shvpvinty-tom-2).
- [Механика: ШВП/винты — том 3: диагностика и ошибки](/blog/mehanika-shvpvinty-tom-3).
- [3-осевой фрезерный станок ЧПУ: гид](/blog/3-osevoy-frezernyy-stanok-chpu-super-wood-router).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Форум завода](/community/forum) — вопросы по комплектации и оснастке.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/), [МАСТЕР](/product/20/).
## Станки
Комплект подбирают под станок: длина хода и масса узла задают диаметр и число опор.
**17Д** — [карточка](/product/17/): 5 осей, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт с автосменой.
Длинные ходы требуют винтов большого диаметра или промежуточных опор.
**РАКЕТА** — [карточка](/product/18/): обрабатывающий центр, поле от 2500 × 1250 × 500 мм с поворотом 360°,
шпиндель 7,5 кВт, скорость обработки до 15 м/мин. Высокие скорости предъявляют требования к критической
скорости винта.
**SMK** — [карточка](/product/19/): металлообработка, поле от 2000 × 3600 × 1500 мм, шпиндель 7,5 кВт. Металл и
СОЖ — значит, защита винта обязательна.
**БИЗНЕС СТАРТ** — [карточка](/product/8/): поле от 600 × 1200 × 150 мм, шпиндель 1500–2200 Вт. Короткие оси:
часто достаточно одной опоры и лёгкой пары.
## Фото, схемы и инфографика завода

*Расчёт по формуле руководства: (200 × микрошаг) / 5. Смена драйвера или микрошага меняет число шагов на
миллиметр, а значит и настройки оси.*
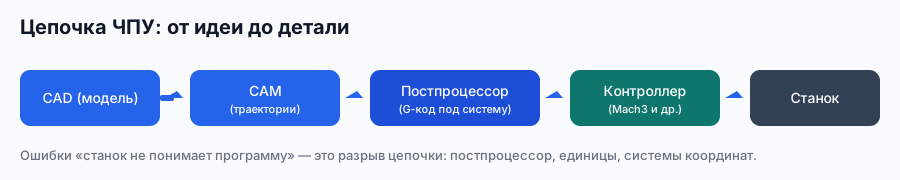
*Схема завода «Твайт»: комплект узла стоит между двигателем и деталью.*
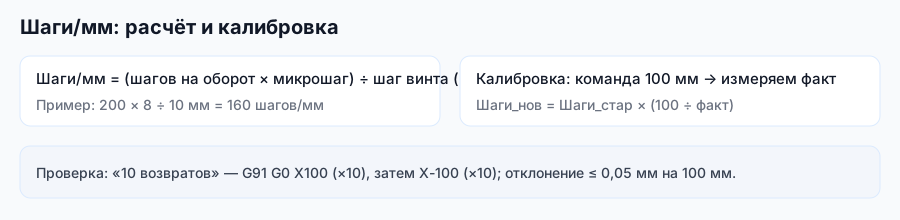
*Схема завода «Твайт»: после смены пары или драйвера шаги пересчитывают.*
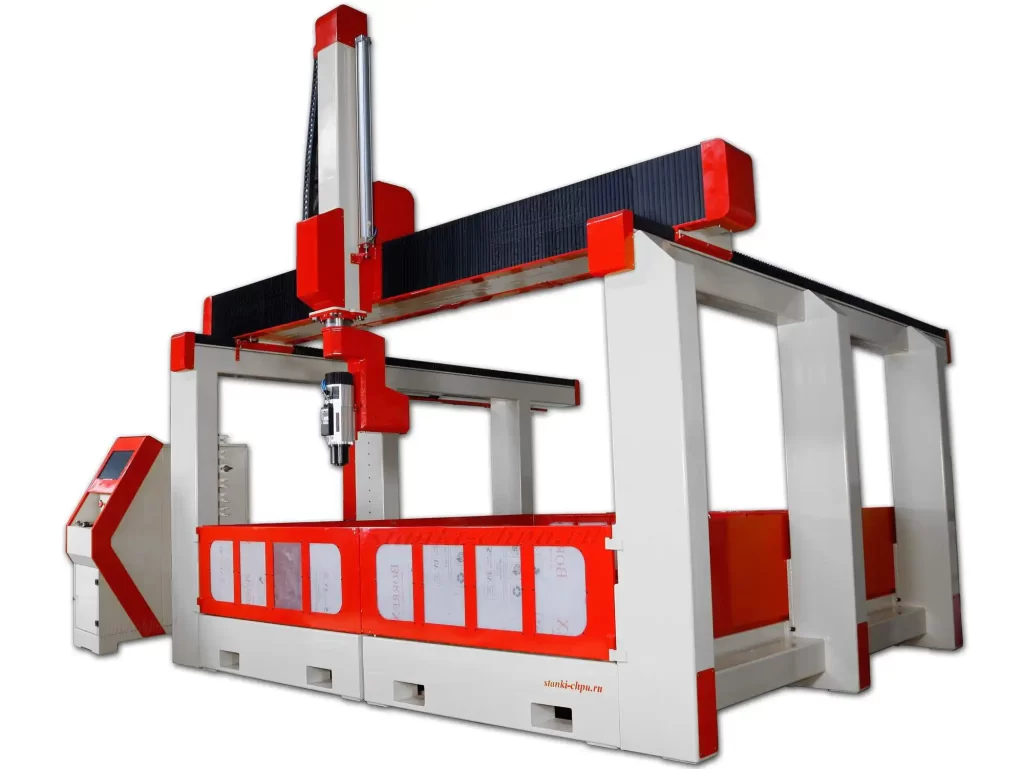
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
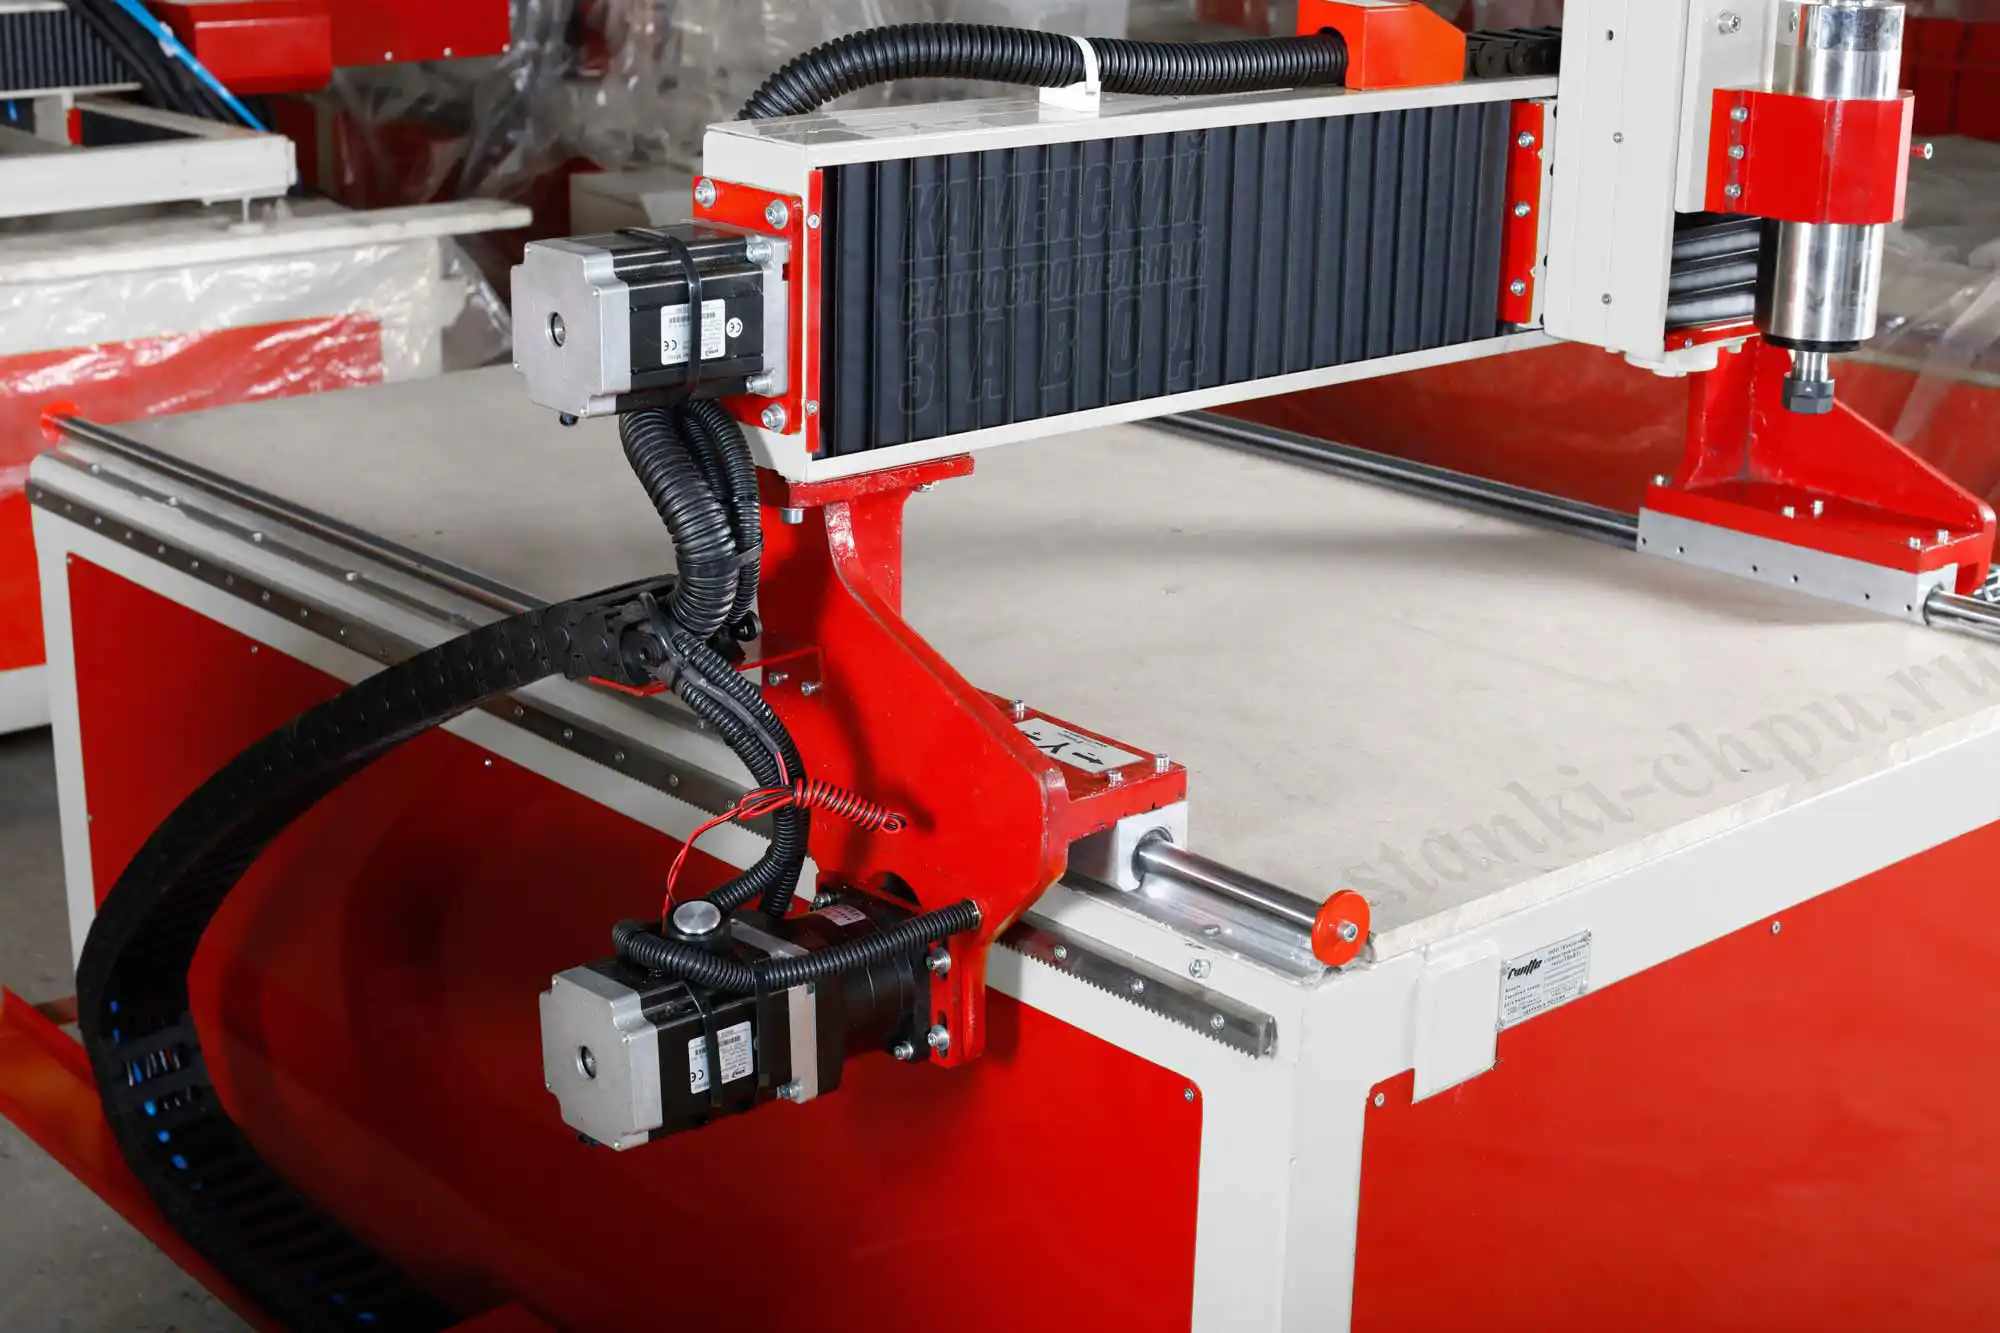
*Фото/видео завода «Твайт». Карточка: [БИЗНЕС СТАРТ](/product/8/).*
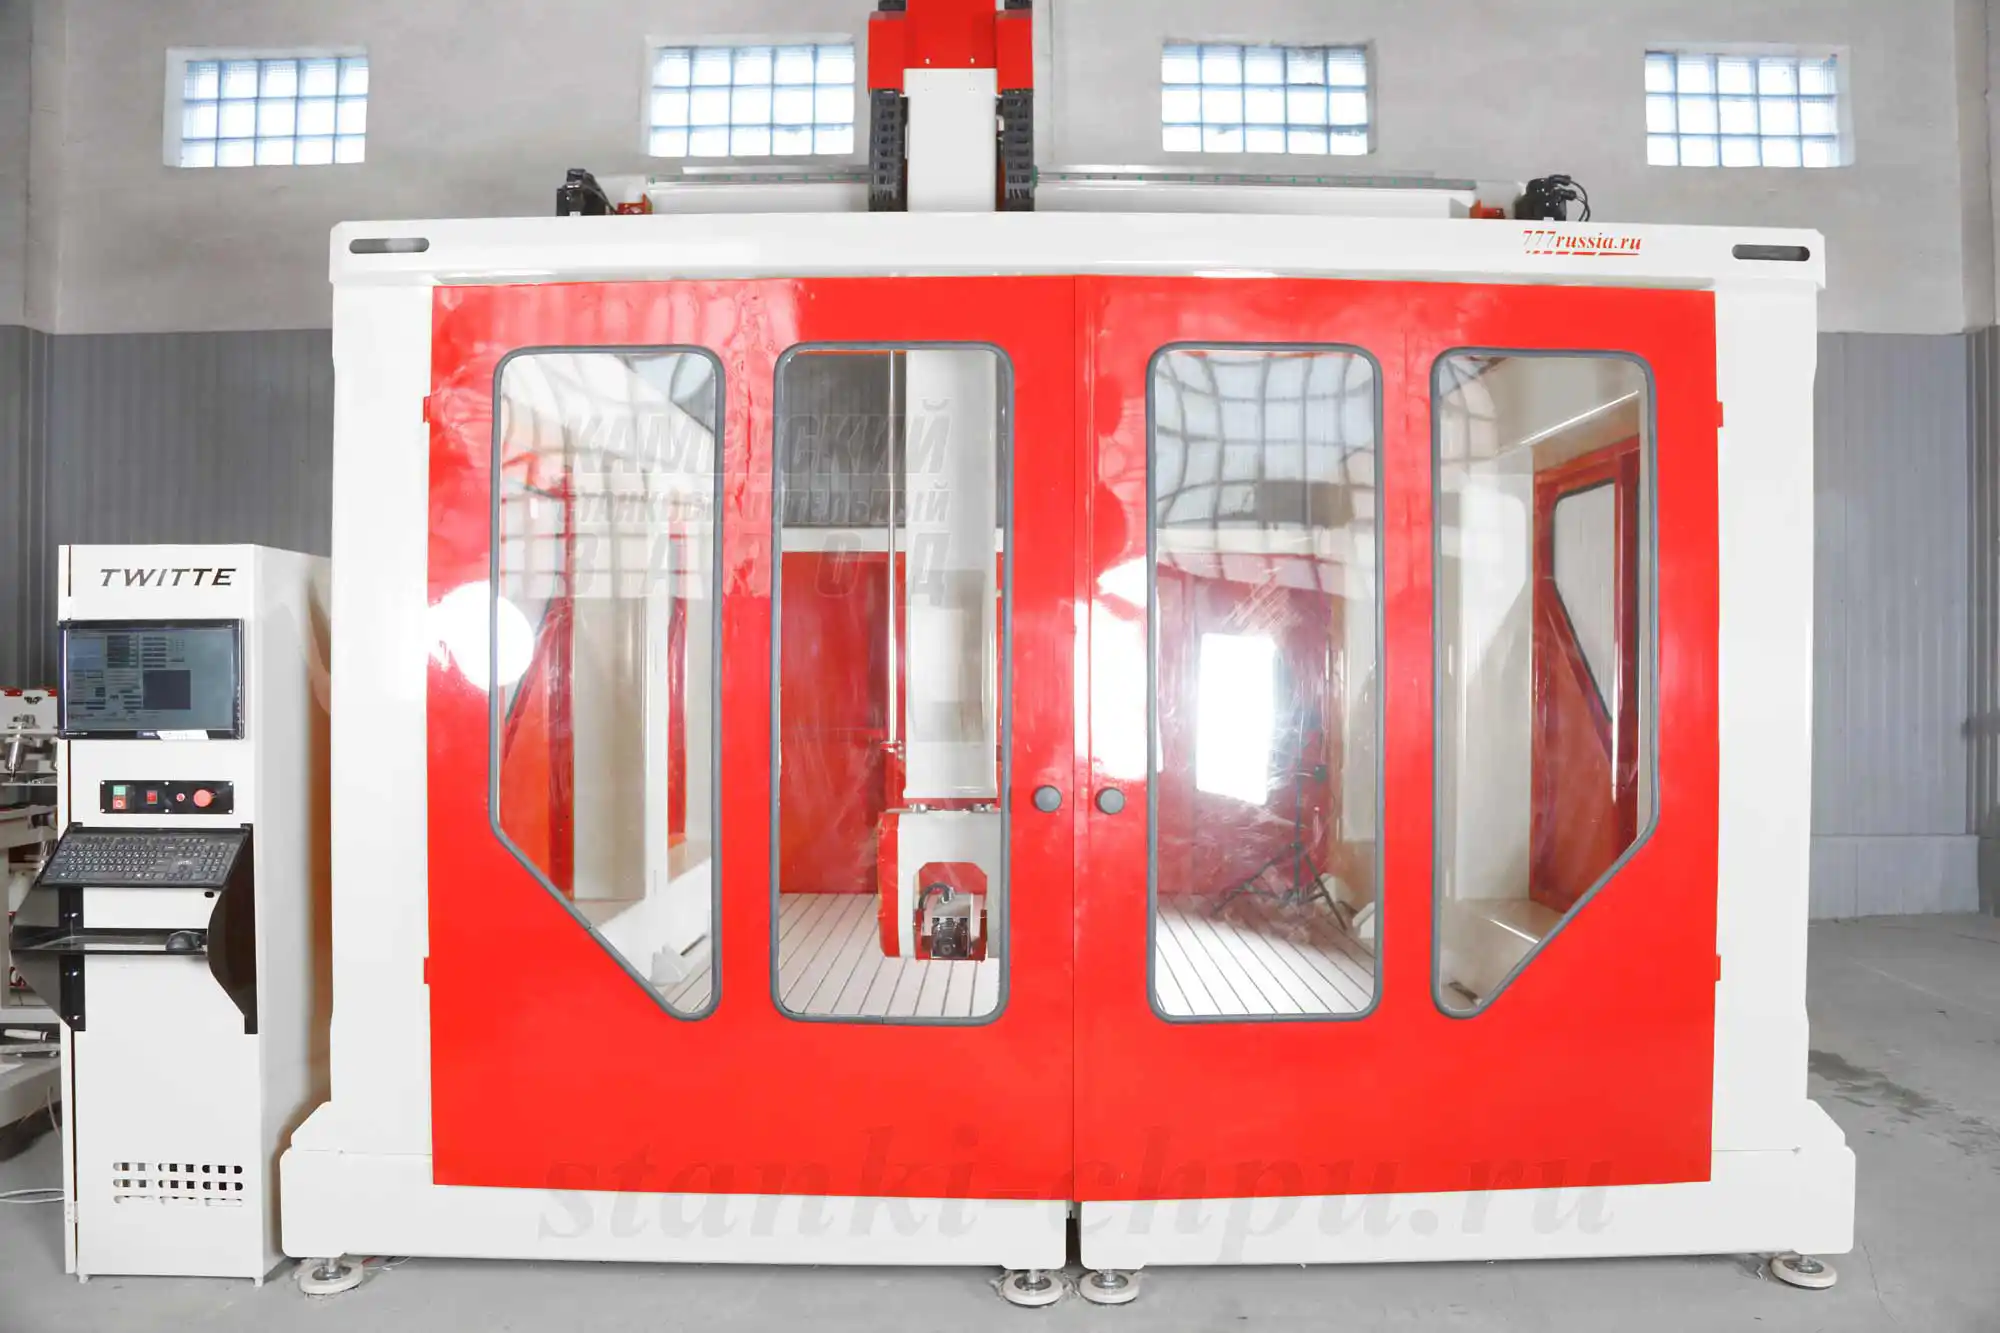
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Продолжение серии: том 5 — «Обслуживание парка и учёт ресурса».** В нём — регламент для нескольких станков,
наработка по осям, планирование замен и передача истории между сменами.
---
**Первоисточник:** https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-4 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-4.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-4
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq