# Механика: ШВП/винты — том 1: основы и безопасность | Версия 1.0 от 2026-11-11
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 1 серии: как винтовая передача превращает вращение двигателя в точное перемещение, чем ШВП
> отличается от трапецеидального винта, откуда берётся люфт и как обслуживать узел, не разбирая его без нужды.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/mehanika-shvpvinty-tom-1.ai.json`.
> Версия 1.0 от 2026-11-11. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Механика: ШВП/винты — том 1: основы и безопасность“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Вибрация (резонанс) на валах
> ШВП», «Альтернатива ШВП», «безлюфтовая гайка», «1500 мм 2010 gten шариковый винт изогнулись», «Перекос
> портала - ЧПУ станок по цветмету/пластику 600*600»).
> Факты — `CNC_KNOWLEDGE_BASE.md` (типы передач, шаги на мм, регламент обслуживания), `MACH3_COMPLETE_GUIDE.md`
> (люфт и компенсация 0,01–0,1 мм, калибровка 100 мм), `DIY_CNC_BUILD_GUIDE.md` (ШВП 1605), карточки
> `/product/*.md`.
> **Безопасность:** ось на винте держится за счёт резьбы и тормоза; при разборке Z фиксируют упором; питание
> снимают; шарики ШВП — рассыпающийся мелкий крепёж.
> **Границы тома.** Это основы и безопасность. Том 2 — регулировка, преднатяг и ремонт; том 3 — диагностика
> износа по точности и следам.
Винт кажется простой деталью: крутится — гайка едет. На деле именно он определяет, попадёт ли фреза в
допуск 0,05 мм или уведёт деталь на 0,3 мм к концу программы. ШВП даёт точность и не любит грязи,
трапецеидальный винт прощает больше, но требует регулировки, а люфт в 0,05 мм на винте превращается в
ошибку контура. Этот том — про то, как устроена передача, что считать нормой и что нельзя делать при
обслуживании.
## Чему научитесь
- Объяснять, как винт превращает обороты в миллиметры.
- Отличать ШВП от трапецеидальной передачи и понимать цену выбора.
- Считать шаги на миллиметр по шагу винта.
- Находить люфт индикатором и не путать его с потерей шагов.
- Понимать, зачем нужны фиксированная и плавающая опоры.
- Правильно смазывать узел и защищать его от стружки.
- Замечать резонанс и изгиб винта до поломки.
- Обслуживать ось безопасно: с упором, без питания, без разборки «на всякий случай».
## Предпосылки и безопасность
Нужны: доступ к станку, руководство, индикатор на кронштейне, набор ключей, смазка по паспорту.
**Безопасность.**
- **Ось Z.** Винт держит нагрузку, но при снятии гайки или муфты ось падает. Под Z ставят упор или деревянный
брусок до любых работ.
- **Питание.** Все работы — при снятом напряжении и выключенном шпинделе.
- **Шарики.** При выкручивании гайки ШВП шарики высыпаются и разлетаются; работают на поддоне с бортиком.
- **Защемление.** Пальцы вне зоны между гайкой и опорой: винт может провернуться от руки.
## Содержание
1. Винт как передача.
2. Типы передач.
3. Устройство ШВП.
4. Трапецеидальная пара.
5. Опоры и подшипники.
6. Муфта и соосность.
7. Шаги на миллиметр.
8. Люфт.
9. Преднатяг и безлюфтовые гайки.
10. Смазка и чистота.
11. Резонанс и изгиб.
12. Перекос и геометрия.
13. Безопасность обслуживания.
14. Обслуживание и диагностика.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается разговор о винтах: «Вибрация (резонанс) на валах ШВП» — почему узел
гудит на определённых оборотах; «Альтернатива ШВП» — когда трапецеидальный винт или ремень лучше; «безлюфтовая
гайка» — как убирают мёртвый ход и чем это грозит; «1500 мм 2010 gten шариковый винт изогнулись» — почему
длинный винт «ведёт» и что с этим делать; «Перекос портала - ЧПУ станок по цветмету/пластику 600*600» — как
перекос рамы превращается в люфт и увод.
## Модуль 1. Винт как передача
Винтовая пара переводит вращение в поступательное движение с очень малым шагом.
**Что такое шаг.** Один оборот винта перемещает гайку на шаг резьбы: 5 мм, 10 мм, 4 мм. Шаг — главное число,
из которого считаются и скорость, и разрешение.
**Точность без редуктора.** Винт с мелким шагом сам работает как редуктор: обороты двигателя превращаются
в медленное точное движение без промежуточных ступеней.
**Зачем винт.** Двигатель удобно крутить, а инструмент нужно двигать по прямой с точностью до сотых. Винт
делает это без редуктора и без сложной механики.
**Передаточное отношение.** Один оборот — один шаг. Чтобы получить 1 мм, винт с шагом 5 мм делает 0,2 оборота;
винт с шагом 10 мм — 0,1. Чем меньше шаг, тем точнее, но медленнее.
**Осевая сила и вес.** Сила резания тянет деталь, вес узла давит вниз, инерция добавляет при разгоне. Винт
считают по самой тяжёлой комбинации, а не по среднему режиму.
**Три нагрузки.** Осевая сила резания, вес узла и инерция при разгоне. Винт должен держать все три, а не только
ту, о которой думали при покупке.
**Куда смотрит резьба.** Направление резьбы и направление вращения двигателя должны совпадать с ожидаемым: иначе
ось поедет в другую сторону, и это выяснится на первом резе.
**Люфт на глаз.** Взявшись за каретку, можно почувствовать мёртвый ход в десятые доли миллиметра. Всё, что
меньше, измеряют индикатором, а не рукой.
**Что видно на станке.** Винт под столом или сбоку портала, гайка на каретке, опоры на концах. По этим трём
элементам читается вся передача.
**Почему так.** Винт — единственная деталь, которая одновременно отвечает за точность, скорость и удержание
нагрузки.
**Проверка.** Какой шаг у винта на вашей оси X?
## Модуль 2. Типы передач
Выбор передачи — компромисс между точностью, скоростью и ценой.
**ШВП.** Шарико-винтовая пара: высокая точность, практически без люфта, дороже остальных. Основной выбор для
фрезерных осей.
**Трапецеидальная.** Бюджетный вариант: проще, дешевле, но с люфтом и износом. Годится для подач, где точность
не критична, и для самодельных станков.
**Зубчато-ременная.** Высокие скорости, мебельное производство. Точность ниже, зато нет длинного винта, который
может «зазвенеть».
**Стыки и люфт.** Рейку делают секциями, и стык — место, где появляется щелчок. Для порталов это норма,
для мелкой фрезеровки — ограничение.
**Рейка-шестерня.** Большие станки и порталы: перемещение на метры без винта такой длины.
**Что меняется с длиной.** Винт длиной 1,5 м и больше начинает работать как струна: появляется резонанс и
требования к опорам. Ремень или рейка на таких длинах часто практичнее.
**Диагностика выбора.** Если ось шумит, греется и «клюёт» на реверсе с первого дня, дело не в настройках:
передача подобрана не под нагрузку.
**Цена ошибки.** Дешёвая передача с люфтом требует компенсации в контроллере, а компенсация скрывает износ,
но на реверсе под нагрузкой всё равно опаздывает.
**Почему так.** У каждой передачи свой предел, и он проявляется не в каталоге, а на конкретной длине и скорости.
**Проверка.** Что стоит на самой длинной оси — винт, ремень или рейка?
## Модуль 3. Устройство ШВП
ШВП отличается от обычной резьбы тем, что между винтом и гайкой катятся шарики.
**Класс точности.** Пары выпускают разных классов; для фрезерной оси важен не только класс, но и состояние
дорожек. Новая пара низкого класса часто лучше изношенной высокой.
**Три элемента.** Винт с жёлобом, гайка с каналом возврата, шарики. Всё остальное — корпус, уплотнения,
смазочные отверстия.
**Почему нет люфта.** Шарики выбирают зазор и катятся, а не скользят: трения скольжения почти нет, мёртвый ход
минимален. Именно поэтому ШВП даёт точность без компенсации.
**Проверка канала.** При разборке канал осматривают на забоины и загустевшую смазку: забитый канал даёт
рывки, которые списывают на двигатель.
**Канал возврата.** Шарики выходят из рабочей зоны и возвращаются в неё по каналу. Забитый канал — рывки и
стук, которые ищут в двигателе.
**Чувствительность к грязи.** Песок и стружка работают как абразив: дорожки изнашиваются, появляется люфт.
Уплотнения и гофра — не украшение.
**Слух как прибор.** Ровный шелест ШВП слышно вблизи; стук и «песок» слышны за метр. Разница улавливается
без инструмента и стоит дешевле разборки.
**Шум.** Ровный шелест — норма. Щелчки, стук на реверсе и «песок» — повод смотреть гайку и смазку.
**Ремонтопригодность.** Гайку меняют, винт — реже; пара подбирается по размеру и классу точности. Смешивать
детали от разных пар не стоит.
**Почему так.** ШВП точна ровно настолько, насколько чист её канал возврата.
**Проверка.** Слышите ли вы гайку на реверсе — и чем этот звук отличается от обычного?
## Модуль 4. Трапецеидальная пара
Трапецеидальный винт — рабочая лошадка бюджетных станков.
**Угол профиля.** Трапецеидальный профиль передаёт усилие боковыми сторонами витка. Износ виден как
блестящая площадка с одной стороны — там, где нагрузка больше.
**Профиль.** Трапецеидальная резьба прочнее треугольной и лучше передаёт усилие. Скольжение вместо качения даёт
больше трения, но и больше стойкости к грязи.
**Регулировка по индикатору.** Гайку поджимают и смотрят на индикатор: сначала исчезает люфт, потом
начинает расти усилие проворота. Останавливаются на границе, а не «ещё пол-оборота».
**Люфт по определению.** Между витками есть зазор, и он растёт с износом. Безлюфтовые варианты делают с
разрезной гайкой или двумя гайками с поджимом.
**Регулировка.** Гайку поджимают, убирая зазор, но перетяжка даёт нагрев и ускоренный износ. Регулируют по
ощущению и по индикатору, а не «до упора».
**Самоторможение.** При малом шаге пара часто держит нагрузку без тормоза. Это плюс для вертикальной оси и
минус для скорости.
**Где ставить.** Подача, подъём, вспомогательные оси, самодельные станки. Для чистового фрезерования по металлу
точности обычно не хватает.
**Сорт и совместимость.** Смесь литиевой и кальциевой смазки теряет свойства и темнеет. Держат одну,
указанную в паспорте, и не доливают «что есть».
**Смазка.** Густая, регулярная: скольжение без смазки — быстрый износ. Чистота важнее сорта смазки.
**Почему так.** Трапецеидальная пара прощает грязь, но не прощает отсутствия ухода.
**Проверка.** Есть ли на вашем станке хотя бы одна ось на трапецеидальном винте?
## Модуль 5. Опоры и подшипники
Винт держится на двух опорах, и они делают разную работу.
**Фиксированная опора.** Воспринимает осевую нагрузку и задаёт положение винта. Обычно это пара радиально-упорных
подшипников с преднатягом.
**Плавающая опора.** Держит винт радиально и позволяет ему удлиняться при нагреве. Без неё тепловое расширение
упирается в подшипники и разрушает их.
**Признак зажатия.** Если плавающая опора зажата, винт при нагреве упирается: появляется гул, нагрев опор и
«плавающий» размер в течение смены.
**Преднатяг подшипников.** Убирает осевой зазор в опоре. Перетяжка даёт нагрев и гул, недотяжка — люфт,
который выглядит как люфт гайки.
**Нагрев опоры.** Тёплая опора после работы — норма, горячая — сигнал: перетянутый преднатяг, мало смазки или
перекос. Нагрев от перетяжки сначала убирает люфт, а потом разрушает подшипник.
**Площадка и крепление.** Опора стоит на обработанной плоскости; шайбы под ней дают перекос, а перекос — биение
винта и люфт, которого не было. Протяжку проверяют после первых часов работы: новый крепёж «садится».
**Проверка осевого люфта.** Индикатор в торец винта, реверс нагрузки рукой: разница показывает люфт опоры, а не
гайки.
**Почему так.** Половина «люфта винта» на самом деле живёт в опорах и их креплении.
**Проверка.** Можете ли вы показать, какая опора у вас фиксированная?
## Модуль 6. Муфта и соосность
Муфта соединяет двигатель и винт, и её перекос стоит точности.
**Упругая муфта.** Компенсирует небольшие несоосности и гасит вибрацию. Предел компенсации указан в паспорте, и
превышать его нельзя.
**Жёсткая муфта.** Точнее передаёт момент, но требует идеальной соосности. Перекос даёт биение и быстрый износ
подшипников двигателя.
**Люфт муфты.** Изношенная упругая вставка даёт мёртвый ход, который видно на реверсе. Симптом похож на люфт
гайки, но лечится заменой вставки: она расходник и меняется без демонтажа валов.
**Индикатор на муфте.** Биение в сотки видно только прибором. Проверяют по окружности и по торцу: перекос
валов даёт разницу между этими двумя замерами.
**Соосность.** Валы выставляют по индикатору в двух плоскостях: радиальное и торцевое биение проверяют
отдельно, иначе перекос остаётся незамеченным.
**Биение.** Индикатор на муфте показывает, есть ли перекос валов. Биение больше нескольких соток — повод
выставлять заново.
**Затяжка.** Винты муфты затягивают по схеме и с моментом; «на глаз» даёт проворот на валу под нагрузкой.
**Почему так.** Муфта — самое слабое звено передачи по крутильной жёсткости, и её люфт маскируется под люфт
винта.
**Проверка.** Проверяли ли вы биение муфты после последней переборки?
## Модуль 7. Шаги на миллиметр
Число шагов на миллиметр связывает двигатель, микрошаг и шаг винта.
**Формула.** Шаги на мм = (шаги двигателя × микрошаг) / (шаг винта × передаточное число редуктора). Для ШВП с
шагом 5 мм: (200 × 8) / (5 × 1) = 320 шагов на мм.
**Проверка на слух.** Если ось идёт с рывками на малой подаче, а шаги совпадают с расчётом, ищут не числа, а
смазку и перекос: механику слышно раньше, чем видно на детали.
**Обратный расчёт.** По известной подаче и оборотам находят шаг: если ось идёт медленнее ожидаемого, сверяют
винт, микрошаг и редуктор, а не только настройки.
**Что меняется.** Шаг 10 мм даёт 160 шагов на мм, шаг 4 мм — 400. Чем меньше шаг, тем выше разрешение и ниже
скорость при тех же оборотах.
**Плавность и точность.** Дробление шага сглаживает движение и снижает шум, но не исправляет люфт. Ждать от
микрошага микронной точности при изношенной паре бессмысленно.
**Микрошаг.** Дробление шага повышает плавность, но не точность позиционирования: реальная точность ограничена
механикой и люфтом.
**Длинный и короткий ход.** Проверяют 100 и 300 мм: если ошибка растёт пропорционально, виноваты шаги; если
постоянна — ноль или люфт.
**Один параметр за раз.** Шаги, ускорение и скорость меняют по очереди: иначе после правки невозможно понять,
что дало результат, а что совпало.
**Проверка перемещением.** Ось идёт 100 мм, замеряется фактическое перемещение, параметр пересчитывается:
новые шаги = старые × (заказано / факт). При 320 и 98,5 мм выходит 324,87.
**Редуктор.** Если между двигателем и винтом стоит редуктор, его передаточное число входит в знаменатель.
Забытый редуктор даёт ошибку в разы.
**Почему так.** Одно число объединяет три узла, и ошибка в любом из них выглядит одинаково — «станок не туда
едет».
**Проверка.** Совпадает ли расчётное число с тем, что стоит в настройках?
## Модуль 8. Люфт
Люфт — мёртвый ход при смене направления, и у него три источника.
**Гайка.** Износ дорожек и шариков даёт зазор между винтом и гайкой. Симптом — стук на реверсе и ошибка в
углах.
**Опора.** Осевой зазор в подшипниках даёт люфт, который не зависит от положения гайки. Проверяют индикатором в
торец винта.
**Муфта.** Изношенная вставка проворачивается на несколько градусов, и это выглядит как люфт всей оси.
**Замер.** Индикатор в торец каретки, подход с двух сторон на 0,01 мм. Разница показаний — люфт. Мерить надо в
середине хода и ближе к опорам: люфт может зависеть от положения.
**Повторяемость замера.** Люфт меряют три раза подряд: разброс результатов говорит о том, что индикатор стоит
ненадёжно или ось «плавает» по смазке.
**Сброс при ремонте.** После замены пары компенсацию обнуляют и меряют заново: старое значение
складывается с новым и даёт зарез на реверсе.
**Компенсация.** В контроллере люфт компенсируют обычно в диапазоне 0,01–0,1 мм. Это лечит симптом: при износе
значение растёт, а на реверсе под нагрузкой компенсация всё равно опаздывает.
**Различие с потерей шагов.** Потеря шагов даёт нарастающий увод к концу программы; люфт — скачок на реверсе без
накопления.
**Почему так.** Люфт — единственная ошибка, которая видна только при смене направления, и потому её долго не
замечают.
**Проверка.** Мерили ли вы люфт в середине хода, а не только у нуля?
## Модуль 9. Преднатяг и безлюфтовые гайки
Люфт убирают преднатягом, но у этого есть цена.
**Двойная гайка.** Две гайки поджимаются друг к другу, выбирая зазор. Регулировка требует индикатора и
понимания, что перетяжка добавляет трение.
**Смещённые шарики.** Гайка собрана шариками чуть большего размера, чем зазор: натяг задан конструкцией и не
регулируется.
**Регулировка на месте.** Поджим делают при снятой нагрузке и проверяют проворот рукой: он должен быть
плавным, без заеданий в одном положении.
**Цена натяга.** Постоянное трение греет узел и снижает ресурс. Для мелких подач это приемлемо, для длинных
быстрых ходов — нет.
**Нагрев как индикатор.** После десяти минут работы гайка должна быть тёплой, а не горячей; температуру
смотрят на корпусе гайки и на опоре, а не на винте — он остывает быстрее. Горячая гайка — перетяжка или
недостаток смазки.
**Когда менять.** Если после регулировки люфт возвращается за неделю, износ дорожек уже не лечится поджимом:
нужна замена пары.
**Почему так.** Преднатяг — компромисс между точностью и ресурсом, и его нельзя «просто добавить».
**Проверка.** Трогали ли вы гайку после серии на максимальной подаче?
## Модуль 10. Смазка и чистота
ШВП живёт долго, пока в неё не попала стружка.
**Чем смазывать.** По паспорту: консистентная смазка для ШВП или масло, предусмотренное конструкцией. Смешивать
разные типы не стоит.
**Как часто.** По регламенту руководства — при ежемесячном обслуживании; при интенсивной работе чаще. Признак
нехватки — сухой блеск дорожек и изменившийся звук.
**Сколько.** Избыток смазки собирает стружку и работает как притир. Наносят тонко и удаляют излишки у
уплотнений.
**Осмотр гофры.** Гофру проверяют на разрывы у креплений: именно там она рвётся первой, и стружка попадает
на винт.
**Защита.** Гофра, кожух, скребки на каретке. Это дешевле, чем новая пара, и эффективнее любой смазки.
**Порядок уборки.** Сначала снимают гофру, потом сметают стружку, и только затем наносят смазку. Обратный
порядок загоняет абразив под уплотнение.
**Чистка.** Пыль и стружку убирают щёткой и пылесосом, не сдувом: сдув загоняет абразив под уплотнение.
**Вода и СОЖ.** Для ШВП попадание СОЖ — плохо: смазка вымывается, дорожки корродируют. Защита обязательна.
**Почему так.** Точность ШВП держится на чистоте дорожек, а не на классе точности в паспорте.
**Проверка.** Когда вы последний раз снимали гофру и смотрели на винт?
## Модуль 11. Резонанс и изгиб
Длинный винт ведёт себя как струна, и это не дефект сборки.
**Длина и диаметр.** Увеличение диаметра поднимает критическую скорость сильнее, чем любая настройка
контроллера. Иногда это единственное честное решение.
**Критическая скорость.** Чем длиннее и тоньше винт, тем ниже обороты, на которых появляется резонанс. На этих
оборотах узел гудит и теряет точность.
**Симптом.** Дрожь и гул в определённом диапазоне скоростей, исчезающие выше и ниже. Это признак резонанса, а не
износа подшипников.
**Что делать.** Обойти диапазон по скорости, изменить опоры, поставить винт большего диаметра. Иногда достаточно
изменить ускорение, чтобы проскакивать зону быстрее.
**Хранение винта.** Длинный винт хранят в горизонтали с опорами по концам. «Прислонить к стене» — почти
гарантированный изгиб.
**Изгиб.** Винт длиной 1,5 м при неправильном хранении или перетяжке «ведёт». Биение видно индикатором в
середине хода; лечится правкой или заменой.
**Проверка биения.** Индикатор на винте в нескольких точках по длине. Разница показывает, гнутый винт или
перекос опор.
**Опора и натяг.** Преднатяг винта (растяжение) повышает критическую скорость. Но перетяжка добавляет нагрузку
на опоры и нагрев.
**Почему так.** Резонанс и изгиб проявляются на скорости, поэтому на медленных тестах узел выглядит здоровым.
**Проверка.** На каких оборотах появляется гул и пропадает ли он выше?
## Модуль 12. Перекос и геометрия
Перекос рамы превращается в люфт, увод и неравномерный износ.
**Перекос и нагрузка.** Перекошенная балка нагружает одну стойку сильнее: её винт и опора изнашиваются
первыми, и люфт появляется с одной стороны.
**Портал.** Стойки должны быть параллельны, а балка — перпендикулярна осям. Перекос увеличивает нагрузку на одну
опору и «съедает» точность.
**Диагональ.** Проверка диагоналей рамы — самый быстрый способ найти перекос: разница в миллиметрах говорит
больше, чем осмотр.
**Параллельность направляющих.** Винт и направляющие должны быть параллельны. Иначе гайка работает на изгиб, а
каретка — на защемление.
**Как проявляется.** Ось идёт тяжелее в одном конце, появляется люфт, который меняется по ходу. Это геометрия, а не
гайка.
**Диагонали и проход.** Сначала диагонали рамы, потом пробный проход по квадрату: расхождение диагоналей
видно в размерах детали.
**Проверка после сборки.** Индикатор по направляющей, замер диагоналей, пробный проход. Три проверки до первой
детали.
**Почему так.** Геометрия задаёт нагрузку, а нагрузка определяет износ: перекошенный станок изнашивает исправный
винт.
**Проверка.** Меняется ли люфт от края к центру хода?
## Модуль 13. Безопасность обслуживания
Винтовая ось опасна не скоростью, а весом, который она держит.
**Вертикальная ось.** При снятии муфты или гайки Z падает. Упор под шпиндель ставят до начала работ, даже если
«только посмотреть».
**Питание.** Работы — при снятом напряжении. Двигатель, оставшийся под током, может провернуться от команды
соседнего модуля.
**Шарики.** При выкручивании гайки шарики разлетаются. Поддон с бортиком и очки обязательны; потерянный шарик —
это разбор узла заново.
**Руки.** Между гайкой и опорой — зона защемления. Винт проворачивается от руки легче, чем кажется.
**Фиксатор винта.** При работе с гайкой винт стопорят от проворота. Ключ, соскочивший с гайки, бьёт по
дорожкам и оставляет забоину.
**Инструмент.** Ключ на гайке может провернуться вместе с винтом. Второй ключ или фиксатор — не роскошь.
**После работ.** Проверка нулей, тест 100 мм, пробный проход на воздухе. Ось, которую разбирали, считается
новой.
**Почему так.** Все тяжёлые травмы на обслуживании — от падения оси и от вращения, которого не ждали.
**Проверка.** Что у вас фиксирует Z перед работами?
## Модуль 14. Обслуживание и диагностика
Регламент для винтовой оси простой, но его надо выполнять.
**Ежедневно.** Осмотр на стружку, прослушивание на холостом ходу, проверка подтёков смазки. Минута на ось.
**Еженедельно.** Протирка винта, проверка гофры и скребков, осмотр муфты и крепления двигателя.
**Ежемесячно.** Проверка люфтов в передачах, калибровка осей, очистка и смазка ШВП — по регламенту руководства.
**Пять признаков.** Люфт, посторонний звук, падение точности, пропуски шагов, неравномерное движение —
каждый проверяют отдельно, не смешивая в один «станок барахлит».
**Признаки проблемы.** Появление люфта, посторонние звуки, снижение точности, пропуски шагов, неравномерное
движение. Пять признаков из руководства, и каждый проверяется отдельно.
**Тренд люфта.** Три замера за полгода показывают скорость износа. Одно число говорит «есть люфт», тренд —
«когда менять пару».
**Журнал.** Что смазывали, что мерили, какой люфт был. Через полгода это единственный способ увидеть тренд.
**Критерий остановки.** Если люфт после регулировки возвращается за неделю или гайка греется выше
допустимого, работу останавливают: дальнейшая эксплуатация добивает винт.
**Когда в сервис.** Люфт возвращается после регулировки, гайка греется, винт бьёт, шарики шумят. Четыре признака
— повод не тянуть.
**Почему так.** Винт изнашивается медленно и предсказуемо, если за ним смотрят, и внезапно, если нет.
**Проверка.** Какой пункт регламента вы пропускаете чаще всего?
## Практикум. Люфт, шаги и муфта
Задание: измерить ось и объяснить результат числами.
**Шаг 1. Люфт.** Индикатор упирают в каретку и подходят с двух сторон, фиксируя разницу в середине хода.
**Шаг 2. Опора.** Индикатор в торец винта, реверс нагрузки. Если люфт есть здесь, а на каретке его нет — виновата
опора.
**Шаг 3. Муфта.** Индикатор на муфте при провороте: биение и люфт вставки. Проверить затяжку винтов.
**Шаг 4. Шаги.** Команда на 100 мм, замер, пересчёт по формуле. Сравнить с настройками контроллера.
**Шаг 5. Вывод.** Записать: люфт, источник, шаги, что менять. Один дефект — одно действие.
**Критерий готовности.** Три замера, расчёт шагов, вывод с источником люфта и план действий.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Что делает винтовая передача?**
Превращает вращение двигателя в поступательное движение; один оборот — один шаг винта.
**2. Чем ШВП отличается от трапецеидальной?**
В ШВП между винтом и гайкой катятся шарики: точность выше, люфта почти нет, но грязь опаснее.
**3. Из чего состоит ШВП?**
Винт, гайка с каналом возврата, шарики; плюс уплотнения и смазка.
**4. Зачем нужна плавающая опора?**
Держит винт радиально и даёт ему удлиняться при нагреве, не упираясь в подшипники.
**5. Как считаются шаги на миллиметр?**
(шаги двигателя × микрошаг) / (шаг винта × редуктор). Для шага 5 мм и микрошага 8: 200 × 8 / 5 = 320.
**6. Что покажет тест 100 мм?**
Ошибку шагов и потерю перемещения: новые шаги = старые × (заказано / факт).
**7. Откуда берётся люфт?**
Из гайки, опоры или муфты. Мерить надо в середине хода и у опор — люфт может зависеть от положения.
**8. Чем люфт отличается от потери шагов?**
Люфт — скачок на реверсе без накопления; потеря шагов — нарастающий увод к концу программы.
**9. Чем опасна компенсация люфта в контроллере?**
Она маскирует износ и не спасает на реверсе под нагрузкой; значение приходится постоянно увеличивать.
**10. Почему длинный винт гудит на определённых оборотах?**
Резонанс: критическая скорость зависит от длины и диаметра. Лечится обходом диапазона или изменением опор.
**11. Почему перед работами под Z ставят упор?**
Винт держит вес, и при снятии муфты или гайки ось падает. Упор — обязательная страховка.
**12. Какие признаки требуют визита в сервис?**
Те, что не лечатся на месте: люфт не держится после поджима, появляется нагрев или биение винта.
## Частые вопросы (Q&A)
**Можно ли поставить ШВП вместо трапецеидального винта?**
Обычно да, если совпадают диаметр, шаг и посадки опор. После замены пересчитывают шаги на мм и проверяют
геометрию.
**Нужно ли менять винт вместе с гайкой?**
Чаще меняют пару: изношенная гайка на новом винте работает хуже, чем новая пара. Решение зависит от замера.
**Почему после смазки стало хуже?**
Избыток смазки собрал стружку, либо смазка несовместима с прежней. Узел промывают и наносят тонкий слой.
**Что делать, если потерялся шарик?**
Гайку разбирают, проверяют дорожки и собирают с полным комплектом. Частичная сборка даёт люфт и стук.
**Можно ли компенсировать люфт программно и не ремонтировать?**
Можно до определённого предела: компенсация не убирает износ и не помогает на реверсе под нагрузкой.
**Как понять, что виноват перекос, а не гайка?**
Люфт и усилие меняются по ходу, а диагонали рамы не сходятся. Проверяют геометрию до замены деталей.
## Глоссарий
**ШВП** — шарико-винтовая пара.
**Шаг винта** — перемещение гайки за один оборот.
**Люфт** — мёртвый ход при смене направления.
**Преднатяг** — усилие, убирающее зазор в паре или опоре.
**Фиксированная опора** — опора, воспринимающая осевую нагрузку.
**Плавающая опора** — опора, допускающая тепловое удлинение.
**Критическая скорость** — обороты, на которых возникает резонанс винта.
**Гофра** — защитный чехол винта.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Стук на реверсе | Люфт гайки | Замер, преднатяг или замена пары |
| Люфт не зависит от места | Осевой люфт опоры | Проверить преднатяг подшипников |
| Ось «клюёт» при разгоне | Люфт муфты | Заменить вставку, протянуть винты |
| Гул в диапазоне скоростей | Резонанс винта | Обойти скорость, изменить опоры |
| Винт бьёт в середине | Изгиб или перекос опор | Индикатор по длине, правка или замена |
| Размер уходит к концу программы | Потеря шагов | Тест 100 мм, ускорение, ток |
| Гайка горячая | Перетяжка или нет смазки | Ослабить натяг, смазать по норме |
| Ось тяжелее в одном конце | Перекос направляющих | Проверить параллельность и диагонали |
| Стружка под гофрой | Порван чехол или скребок | Заменить защиту, промыть, смазать |
| Точность «плавает» после смазки | Избыток смазки собрал абразив | Убрать излишки, промыть узел |
## Мысли вслух: чего нет на форумах
1. «Вибрация (резонанс) на валах ШВП» — тема, где советуют менять подшипники. Но гул в узком диапазоне скоростей
лечится обходом этого диапазона, а не деталями.
2. Половина «люфта винта» живёт в опорах и муфте. Индикатор в торец винта и на муфту отвечает на вопрос за
десять минут, без разборки узла и без новых деталей.
3. «Безлюфтовая гайка» — не значит «вечная»: преднатяг греет узел, и ресурс пары падает. Точность покупается
трением.
4. Длинный винт на 1,5 м ведёт себя как струна: критическая скорость ниже, чем хочется. Ремень или рейка на
такой длине часто честнее.
5. Смазки много не бывает только в рекламе: излишек собирает стружку и работает как притир. Тонкий слой и
чистая гофра лучше.
6. Компенсация люфта в контроллере — заплатка: износ она не убирает, а на реверсе под нагрузкой запаздывает
настолько, что деталь уходит.
7. «1500 мм 2010 gten шариковый винт изогнулись» — хранение винта «на весу» и перетяжка дают биение, которое
потом ищут в опорах.
8. Муфта — самое слабое звено по крутильной жёсткости. Её люфт выглядит как люфт гайки, но лечится вставкой.
9. Шаги на мм — одно число, в котором спрятаны двигатель, микрошаг, винт и редуктор. Ошибка в любом даёт
«станок не туда едет», и ищут её в настройках, а не в механике.
10. Шарики ШВП разлетаются при разборке. Поддон с бортиком и очки дешевле новой пары.
11. Ось Z падает при снятии муфты — не «может упасть», а падает. Упор ставят до работы, а не после первого
падения.
12. Перекос портала увеличивает нагрузку на одну опору: исправный винт изнашивается быстрее с одной стороны,
и люфт появляется несимметрично.
13. Люфт, который меняется по ходу, — почти всегда геометрия, а не гайка. Проверяют диагонали и
параллельность.
14. Гайка после серии должна быть тёплой. Горячая — перетяжка или сухой ход, и это видно рукой раньше, чем
прибором. Трогать её стоит после каждой новой настройки.
15. Смазка несовместимых типов превращается в кашу и теряет свойства. Проще держать одну, указанную в паспорте.
16. После замены пары обязательно пересчитывают шаги и проверяют 100 мм: новый винт может иметь другой шаг.
17. Журнал смазки и замеров люфта через полгода показывает тренд, которого не видно по одной цифре. Три
замера дешевле одной замены пары наугад.
18. Скрипящая ось — не «притрётся». Скрип означает сухой контакт, и дальше идёт износ дорожек.
19. И последнее: винт не прощает грязи и не любит перетяжки — остальное он терпит годами, если его
обслуживают по регламенту, а не по настроению.
## Открытая библиотека
Цитат из открытого корпуса нет: числа и регламент взяты из руководства завода и документации узлов. Для фона
подойдут свободные руководства по механике и обработке (PD/OA); конкретные значения сверяйте с паспортом
станка и узла.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике.
- [Библиотека завода](/book/) — руководства и справочники «Твайт».
## Смотрите также
- [3-осевой фрезерный станок ЧПУ: гид](/blog/3-osevoy-frezernyy-stanok-chpu-super-wood-router).
- [Электроника ЧПУ: шаговые двигатели, драйверы, питание](/blog/elektronika-chpu-shd-drajvery-pitanie).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Софт: G-код/УП — том 1: основы и безопасность](/blog/soft-g-kodup-tom-1).
- [Акрил, ПВХ и композиты](/blog/akril-pvh-i-kompozity).
- [5-осевая обработка: стратегии и типовые ошибки](/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki).
- [Форум завода](/community/forum) — вопросы по механике и люфтам.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/), [МАСТЕР](/product/20/).
## Станки
Винтовая передача работает в конкретной раме, и её длина задаёт ограничения.
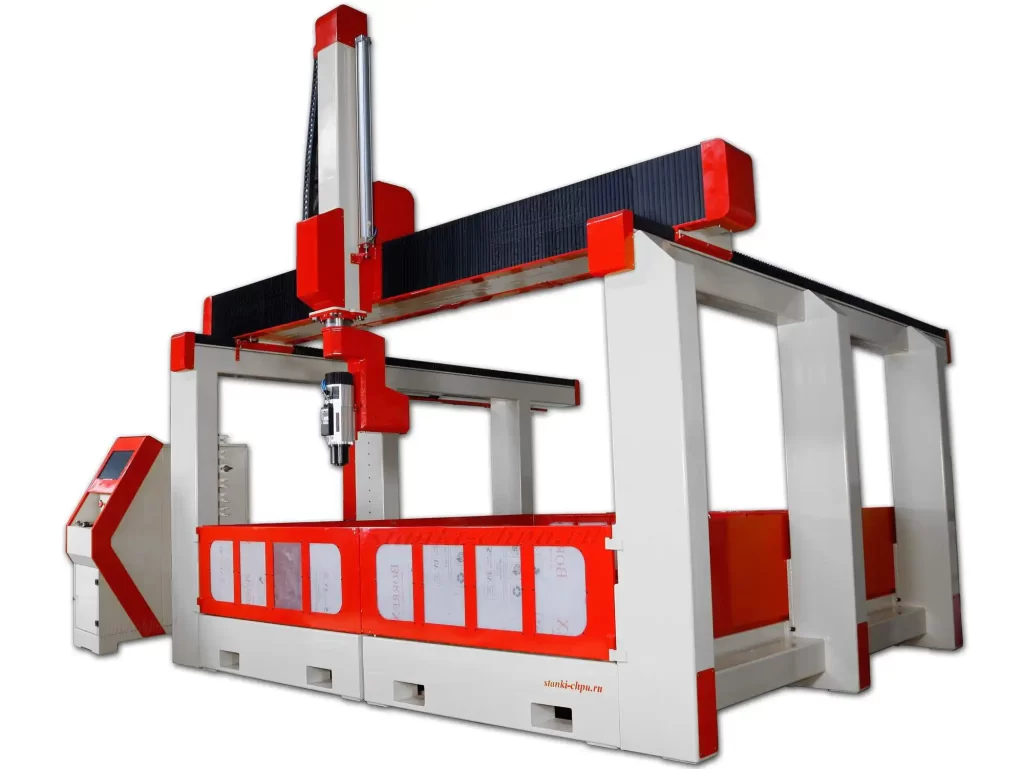
**17Д** — [карточка](/product/17/): 5 осей, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт с автосменой.
Большие ходы — длинные винты, а значит критическая скорость и опоры важнее, чем кажется.
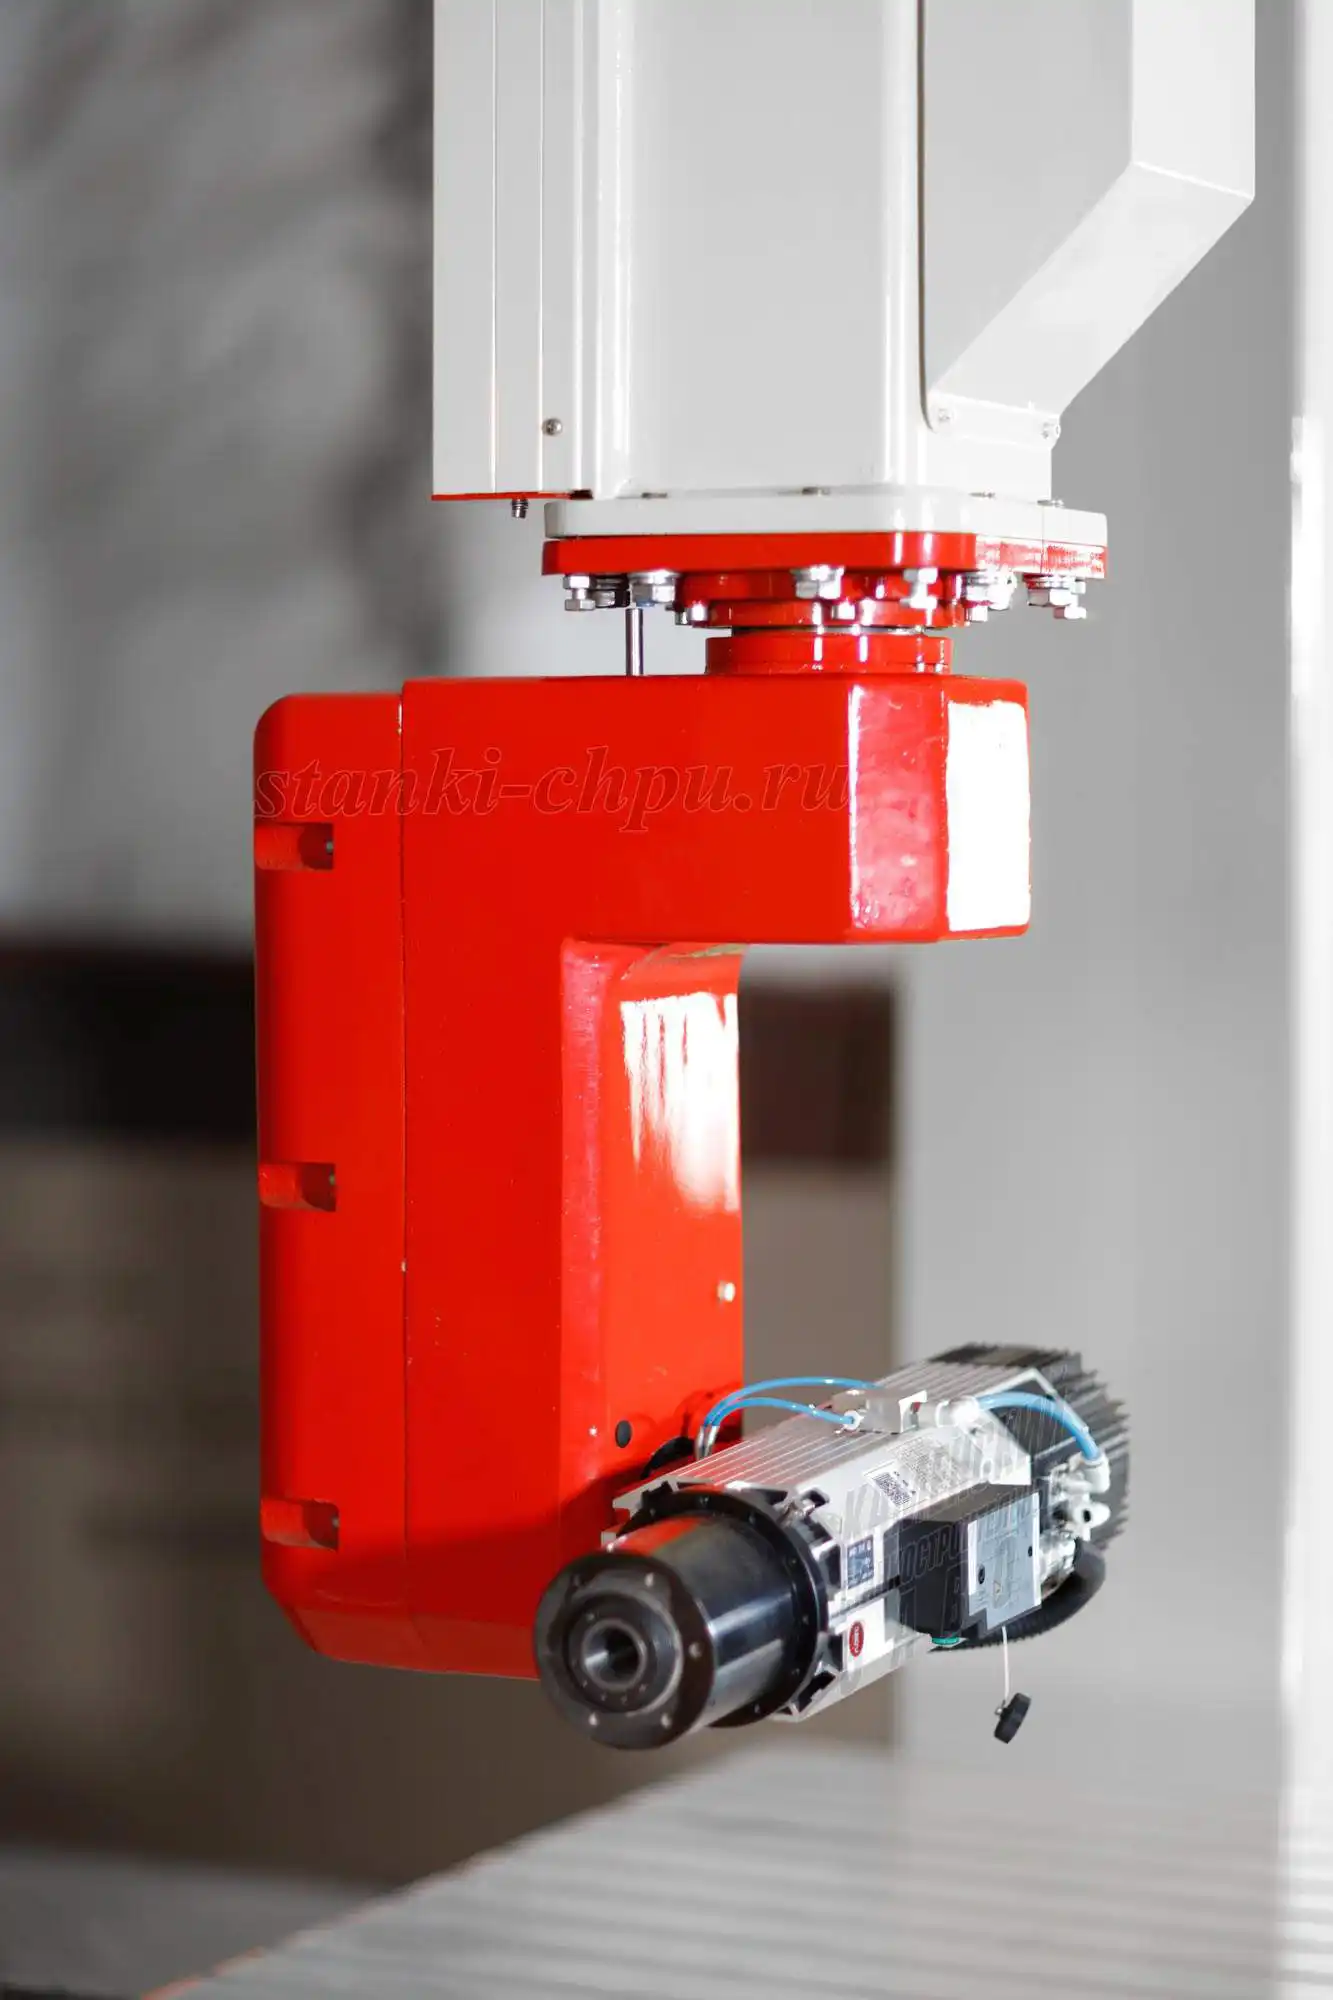
**РАКЕТА** — [карточка](/product/18/): обрабатывающий центр, поле от 2500 × 1250 × 500 мм с поворотом 360°,
шпиндель 7,5 кВт. На таких ходах геометрия рамы влияет на износ так же, как смазка.
**SMK** — [карточка](/product/19/): металлообработка, поле от 2000 × 3600 × 1500 мм, шпиндель 7,5 кВт.
Длинные оси требуют защиты винта от стружки и СОЖ.
**МАСТЕР** — [карточка](/product/20/): поле от 600 × 1200 × 150 мм, шпиндель 1500–2200 Вт. Короткие винты
прощают больше, но люфт на них заметнее в микронах.
## Фото, схемы и инфографика завода

*Расчёт по формуле руководства: (200 × 8) / шаг винта. Малый шаг даёт больше шагов на миллиметр, но для той
же подачи требует более высоких оборотов двигателя.*
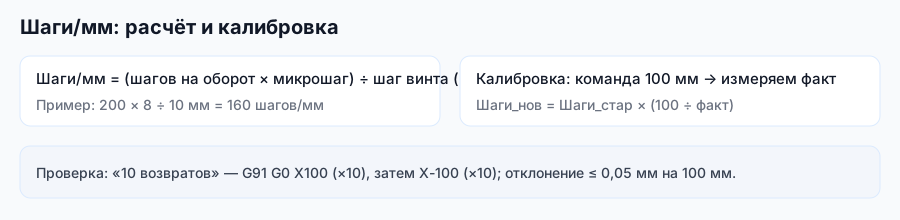
*Схема завода «Твайт»: число шагов проверяется перемещением на 100 мм.*
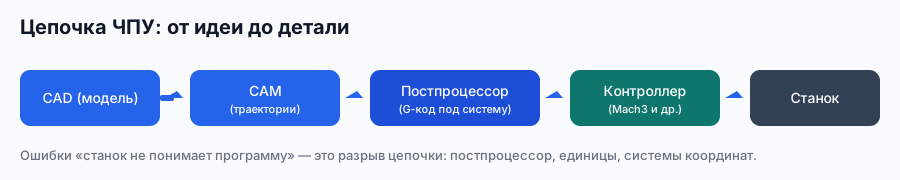
*Схема завода «Твайт»: винт стоит между двигателем и деталью.*
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
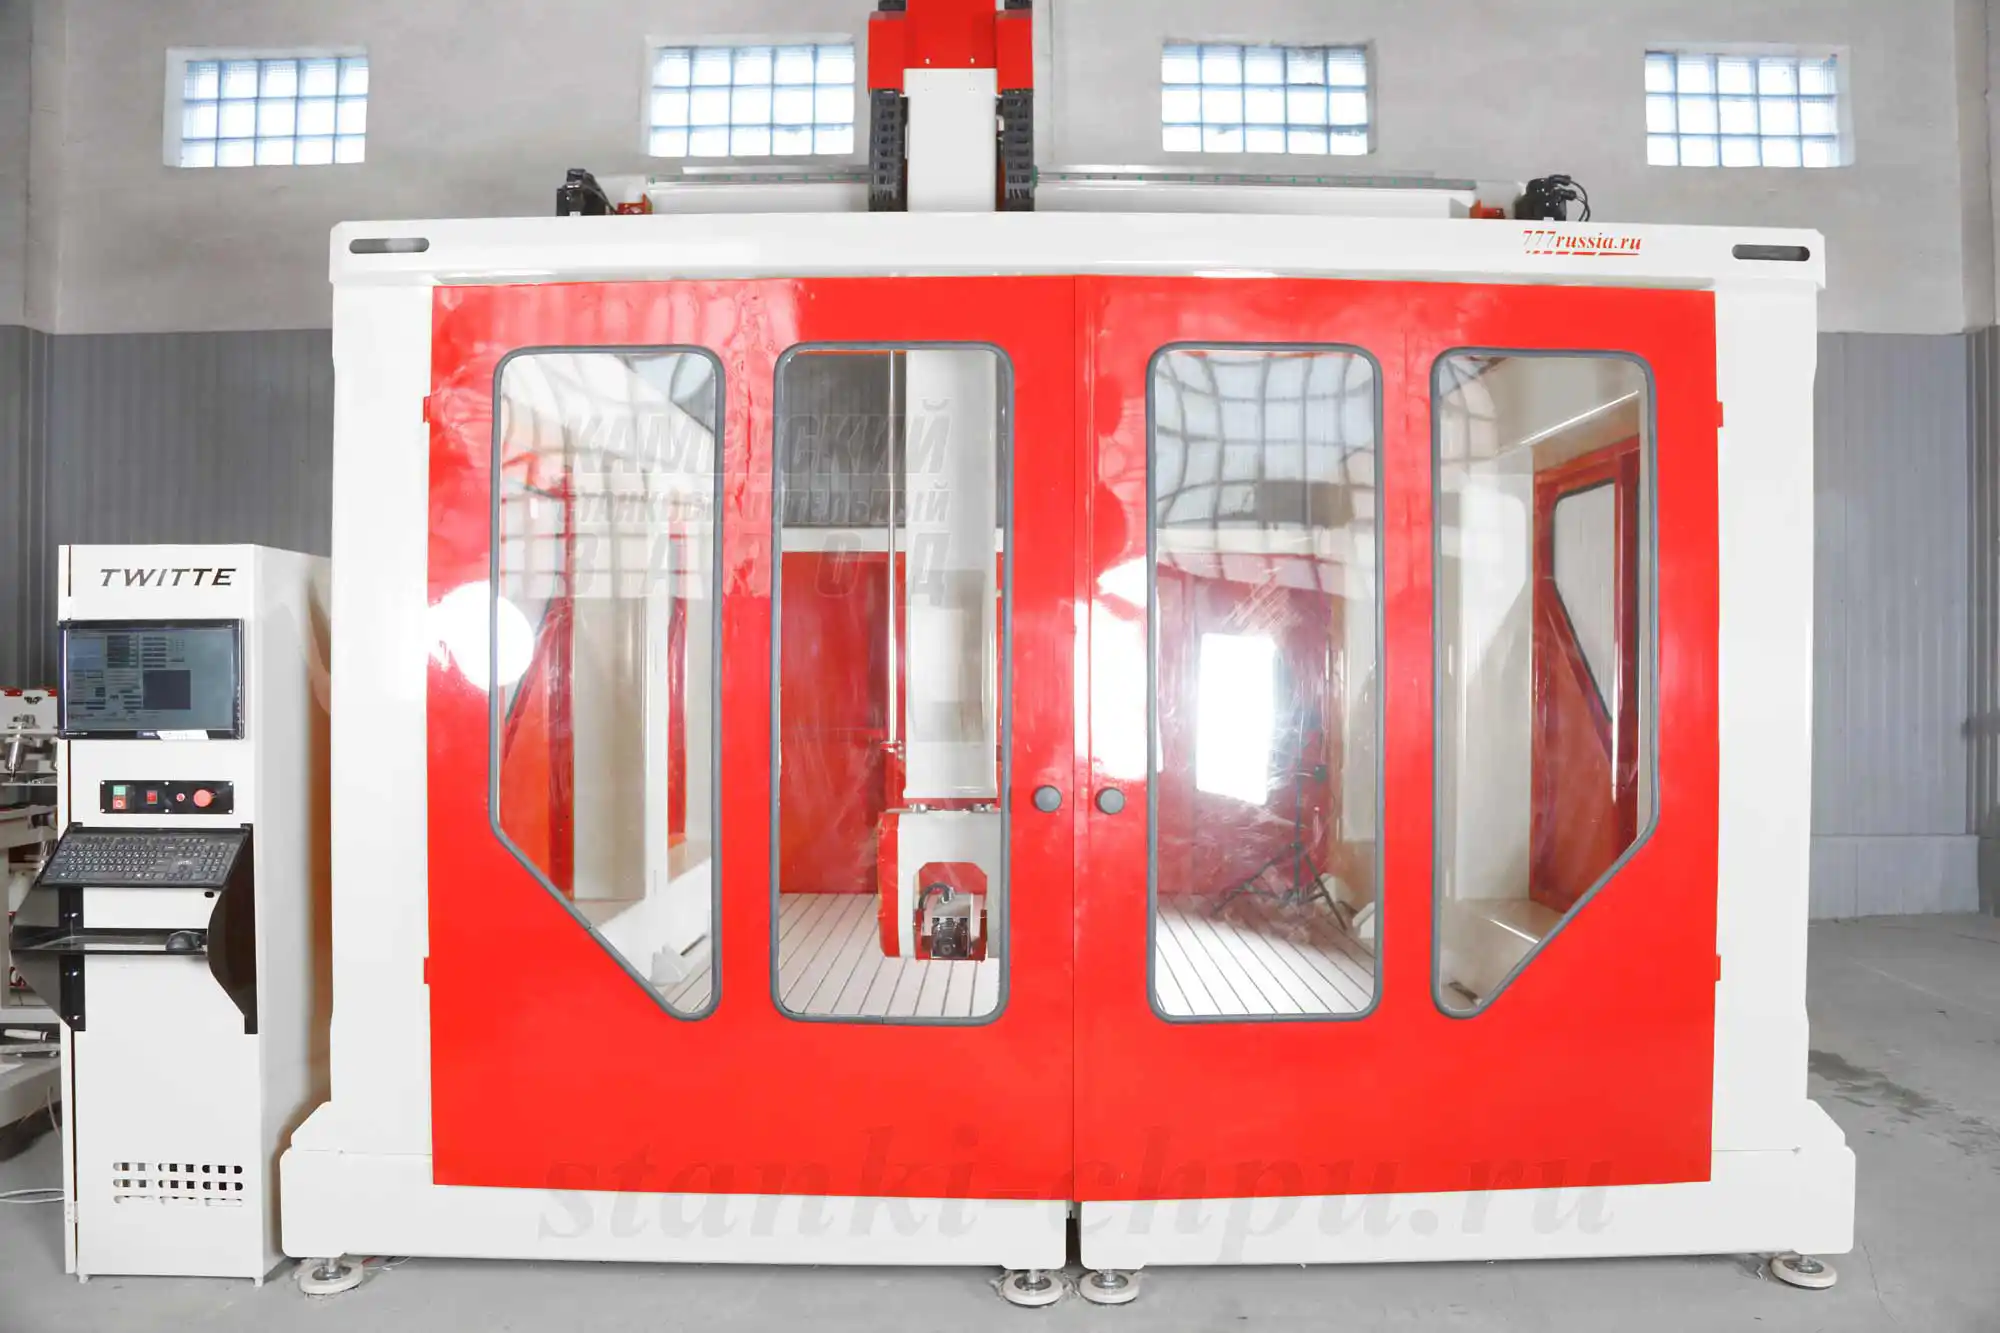
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Продолжение серии: том 2 — «Регулировка и ремонт».** В нём — преднатяг опор и гайки, замена пары, выставление
соосности и правила, после которых ось снова держит допуск.
---
**Первоисточник:** https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-1 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-1.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-1
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq