# Механика: шпиндели и цанги — том 4: оборудование и оснастка
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика —
> «Технологии и материалы». Том 4 серии «Механика: шпиндели и цанги»: оборудование вокруг шпинделя —
> выбор узла, частотник и кабель, монтажная плита, охлаждение, оправки и цанги, гайки и ключи, балансировка,
> измерительная оснастка, автосмена, пневматика, запасные части и приёмочный комплект участка.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/mehanika-shpindelitsangi-tom-4.ai.json`.
> Версия 1.0 от 2026-10-31. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Механика: шпиндели и цанги — том 4: оборудование и оснастка“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Стоит ли брать китайский
> шпиндель?», «Шпиндель на 1.5 kW из Китая...», «Возможно ли 1.5 квт шпиндель подключить к 3.7 квт
> частотнику?», «Как подключить шпиндель?», «Радиатор для системы охлаждение шпинделя», «Большие корончатые
> фрезы (Face end mill) для шпинделя с головой ER20», «Смена патрона итальянский шпиндель (ремонт)»,
> «Выбор подшипников»).
> Факты — карточки `/product/*.md` (мощности, обороты, ER20, автосмена), `CNC_KNOWLEDGE_BASE.md`
> (типы шпинделей, чиллеры), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (частотник, ток, кабель),
> `DIY_CNC_BUILD_GUIDE.md` (монтаж, электрика), `MATERIALS_PROCESSING_GUIDE.md` (режимы).
> **Важно:** монтаж и подключение — при снятом питании; частотник держит заряд после отключения. Шпиндель
> вращается на 18 000–24 000 об/мин; ограждения и прижим обязательны. Воду и электрику не смешивают:
> разъёмы охлаждения — ниже кабелей, с каплесборником. ТТХ станков — заявленные.
> **Границы тома.** Том 1 — устройство и безопасность; том 2 — режимы; том 3 — диагностика. Здесь — что
> купить и как собрать вокруг шпинделя: узел, привод, охлаждение, оправки, цанги, измерение, автосмена.
> Смежные курсы: «Шпиндели: устройство, ресурс, замена» — ремонт и замена; «Инструмент и оснастка станка с
> ЧПУ: полный гид» — общая оснастка; «Частотник шпинделя» — параметры привода. Этот том не дублирует их, а
> собирает из них комплект участка.
Шпиндель не работает сам. Вокруг него — частотник, кабель, монтажная плита, охлаждение, оправки, цанги,
гайки, ключи, балансировка и измерительная оснастка. Можно купить правильный узел и испортить его кривой
плитой, тонким кабелем или грязной цангой. Можно купить дешёвый узел и вытянуть его аккуратным комплектом.
Этот том — про оборудование и оснастку. Не «каталог покупок», а карта совместимости: что с чем должно
сходиться по посадке, току, потоку и моменту. Тома 1–3 объясняли, как устроено, как работать и как
диагностировать; здесь — чем собрать рабочее место так, чтобы первые три тома не понадобились раньше
времени.
## Чему научитесь
- Выбирать шпиндель по мощности, оборотам, зажиму и охлаждению.
- Подбирать частотник по току и кабель по сечению и экрану.
- Проверять монтажную плиту и соосность при установке.
- Собирать контур охлаждения с чиллером, помпой и потоком.
- Различать ER, ISO/BT и HSK и выбирать под задачу.
- Комплектовать набор цанг, гаек и ключей без лишнего.
- Считать вылет, баланс и допустимый диаметр.
- Организовывать измерительную оснастку и настройку инструмента.
- Понимать, что нужно для автосмены и пневматики.
- Собирать запас расходников и приёмочный комплект.
- Проверять комплект до первого реза.
## Предпосылки и безопасность
Нужны: паспорт шпинделя и частотника, доступ к монтажной плите, базовые измерения, понимание электрики на
уровне «фаза, ноль, земля». Для монтажа — динамометрический ключ, индикатор, уровень.
**Безопасность.**
- **Питание снято и проверено.** Частотник держит заряд; ждите время разряда по паспорту.
- **Шпиндель зафиксирован.** Тяжёлый узел на плите не держится «на честном слове».
- **Вода и электрика раздельно.** Разъёмы охлаждения — ниже кабелей, с каплесборником.
- **Очки и перчатки.** Осколки, стружка, химия.
- **Не поднимать узел за кабель.** Только за корпус и штатные рымы.
- **Первая подача — на низких оборотах.** Без фрезы, с наблюдением за током и шумом.
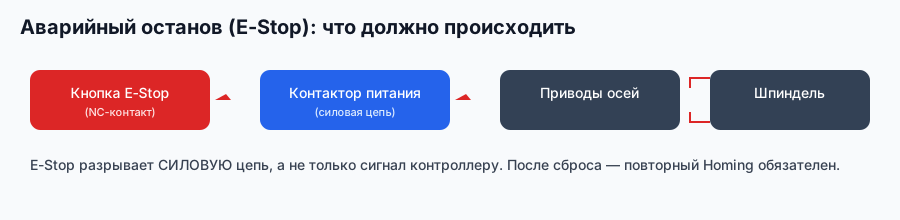
*Схема завода «Твайт»: комплект оснастки начинается с исправной цепи останова.*
## Содержание
1. [Система вокруг шпинделя](#m1)
2. [Выбор шпинделя: мощность, момент, зажим](#m2)
3. [Частотник и кабель](#m3)
4. [Монтажная плита и соосность](#m4)
5. [Охлаждение: чиллер, помпа, контур](#m5)
6. [Оправки: ER, ISO/BT, HSK](#m6)
7. [Цанги и гайки: комплект](#m7)
8. [Ключи и зажимная станция](#m8)
9. [Балансировка и вылет](#m9)
10. [Измерение инструмента](#m10)
11. [Автосмена и магазин](#m11)
12. [Пневматика и обдув](#m12)
13. [Запас и расходники](#m13)
14. [Приёмочный комплект участка](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Стоит ли брать китайский шпиндель?» — модуль 2.
- «Шпиндель на 1.5 kW из Китая...» — модули 2 и 3.
- «Возможно ли 1.5 квт шпиндель подключить к 3.7 квт частотнику?» — модуль 3.
- «Как подключить шпиндель?» — модули 3 и 12.
- «Радиатор для системы охлаждение шпинделя» — модуль 5.
- «Большие корончатые фрезы для шпинделя с головой ER20» — модули 6 и 9.
- «Смена патрона итальянский шпиндель (ремонт)» — модули 6 и 14.
- «Выбор подшипников» — модуль 2, в части типа опор.
## Модуль 1. Система вокруг шпинделя
Шпиндель — центр комплекта, но не весь комплект.
- **Привод** — частотник, кабель, земля, экран.
- **Механика** — плита, крепёж, соосность, ремень или муфта.
- **Тепло** — чиллер/помпа/бак или воздух.
- **Зажим** — оправка, цанга, гайка, ключ.
- **Измерение** — индикатор, стойка, инструмент для настройки.
- **Автоматика** — автосмена, пневматика, датчики.
Если хотя бы одна группа «на глаз», узел работает ниже паспорта. Тонкий кабель греется, кривая плита даёт
биение, слабый поток — перегрев, грязная цанга — вырыв.
**Карта совместимости.** На одном листе: модель шпинделя, мощность, ток, обороты, зажим, охлаждение,
габарит плиты, резьба крепежа. К ней — список оправок и цанг. Этот лист экономит больше, чем каталог.

*Схема завода «Твайт»: комплект собирают по цепочке, а не по отдельным узлам.*
Бюджет комплекта разумно делить так: сначала плита, крепёж и охлаждение (они влияют на ресурс), потом
частотник и кабель (безопасность), затем оправки и цанги (точность), и только потом «удобства» вроде
второго комплекта цанг. Обратный порядок даёт красивый шпиндель на кривой плите.
**Почему так.** Комплект ошибается на стыках, а не внутри узлов.
**Проверка.** Назовите шесть групп своего комплекта. Если какая-то «потом» — она и будет слабым звеном.
## Модуль 2. Выбор шпинделя: мощность, момент, зажим
Выбор начинают с задачи, а не с цены.
- **Мощность** — 1,5–2,2 кВт для дерева и гравировки; 7,5 кВт для фасадов и камня; 9–20 кВт для тяжёлых.
- **Обороты** — 12 000–24 000 для дерева; выше — для мелких фрез.
- **Момент** — падает с оборотами; для крупных фрез важнее низ.
- **Зажим** — ER20 до 13 мм; ER25/ER32 — крупнее; ISO/BT/HSK — для автосмены.
- **Охлаждение** — вода для длинных циклов, воздух для лёгких.
- **Опоры** — керамика/сталь, пара с преднатягом; тип задаёт ресурс.

«Китайский» или нет — вопрос вторичный. Смотрите на ток, тип опор, охлаждение и зажим; дешёвый узел с
хорошей цангой и чистым конусом работает годами, дорогой умирает на грязной посадке.
Момент у ВЧ-шпинделя падает с оборотами: на 24 000 он ниже, чем на 12 000. Поэтому для коронки выбирают
узел с моментом «внизу», а не самый высокооборотный. Для мелкой фрезы наоборот: нужны обороты, а момент
не критичен.
Практическая таблица выбора: гравировка и мелкие фрезы — 1,5–2,2 кВт, 24 000 об/мин, ER11/ER20; фасады и
раскрой — 3–7,5 кВт, 18 000–24 000, ER20/ER25; камень и металл — 7,5–20 кВт, 8 000–18 000, ISO/BT или HSK.
Если 80% работы — МДФ 18 мм, нет смысла платить за 20 кВт: лишняя масса и охлаждение не окупятся.
Ещё один критерий — режим работы. Для гравировки шпиндель работает часами на 24 000, для раскроя —
короткими циклами с разгоном. Первому важнее охлаждение и опоры, второму — момент и разгон. Смотреть
только на «кВт» значит выбирать половину параметра.
Смотрите и на массу узла: 20 кВт на лёгком портале — это инерция, которую приводы не разгонят. Мощность
должна соответствовать раме и приводу, иначе «запас» превращается в вибрацию и перегруз.
Проверка совместимости с рамой: масса узла и портала, максимальное ускорение, жёсткость плиты. Если
шпиндель тяжелее, чем рассчитывали, приводы не выйдут на режим, а плита начнёт «играть». Числа берут из
паспорта станка, а не из «похожего проекта».
**Почему так.** Мощность без момента, охлаждения и зажима — это цифра в паспорте, а не режим.
**Проверка.** Запишите четыре числа: мощность, максимальные обороты, зажим, охлаждение. Сверьте с фрезой,
которой работаете чаще всего.
## Модуль 3. Частотник и кабель
Частотник подбирают по току, а не по «похожей мощности».
- **Ток** — номинальный ток шпинделя с шильдика; для 2,2 кВт при 220 В порядка 8 А.
- **Мощность** — не меньше, чем у шпинделя; запас 10–15% разумен.
- **Кабель** — экранированный, сечение по току, экран на землю с одной стороны.
- **Земля** — отдельная шина, непрерывность проверена.
- **Разряд** — конденсаторы держат напряжение; ждать по паспорту.
Частотник «на 3,7 кВт» для шпинделя 1,5 кВт — не «запас», а несоответствие защиты: параметры тока и
защиты настраивают под двигатель, иначе он не защищён.
Кабель подбирают по току и условиям: в лотке, в гофре, рядом с водой — разные требования. Экран
заземляют с одной стороны, чтобы не создать петлю. Сигнальные провода — отдельно от силовых. Перед
пуском проверяют изоляцию и землю, а не только «крутится ли».
Параметры, которые проверяют при пуске: номинальный ток двигателя, нижняя и верхняя частота, время
разгона/торможения, тип аналогового входа. Время разгона 2–4 с для 24 000 об/мин — компромисс: быстрее
— удар по ремню, медленнее — простой. Эти числа берут из паспорта, а не «на слух».
Проверка перед первым пуском занимает полчаса: шильдик двигателя и шильдик ЧП по току, фазировка,
сопротивление изоляции, земля, экран, направление вращения. Если направление неверное, меняют две фазы
на двигателе, а не параметр «реверс» наугад. После пуска проверяют ток на холостом ходу и на средней
частоте: он должен быть близок к паспортному, без скачков.
Сечение кабеля подбирают по току и длине: на 12 м тонкий кабель даёт заметное падение и нагрев. Для
2,2 кВт обычно 1,5–2,5 мм² в зависимости от условий; точнее — по таблице производителя. Экономия на
сечении обходится дороже ЧП.
**Почему так.** Частотник ограничивает ток и частоту; несоответствие проявляется перегревом или отказом.
**Проверка.** Сверьте шильдик шпинделя и шильдик частотника по току. Если ток ЧП меньше — меняйте ЧП.
## Модуль 4. Монтажная плита и соосность
Плита передаёт нагрузку и держит геометрию.
- **Материал** — сталь/чугун; алюминий — только для лёгких узлов.
- **Толщина** — без «игры» под весом; рёбра важнее толщины.
- **Посадка** — обработанная плоскость, без краски и прокладок.
- **Соосность** — шпиндель и привод/ремень по индикатору.
- **Крепёж** — момент по паспорту, от центра к краям.
Перекос плиты на 0,05 мм даёт биение и неравномерный износ опор. Проверяют индикатором на фланце при
провороте; ремень — по линейке и натяжению.
Плоскость плиты проверяют линейкой и щупом: зазор больше 0,03 мм на 100 мм — плита «ведёт». Шайбы и
фольга под опорами не исправляют геометрию, а создают упругую прокладку. Если нужна высота — её делает
обработка, а не подкладка.
**Почему так.** Плита — часть силовой цепи; её ошибка умножается на вылет.
**Проверка.** Индикатор на фланце: размах больше 0,03 мм — плита или посадка.
## Модуль 5. Охлаждение: чиллер, помпа, контур
Вода отводит тепло, но требует комплекта.
- **Чиллер** — 3–20 кВт по руководству; для 2,2 кВт достаточно малого.
- **Помпа** — производительность по паспорту шпинделя.
- **Бак** — объём и доступ для долива.
- **Шланги** — стойкие к теплоносителю, с быстросъёмами.
- **Контроль** — температура, поток, концентрация 30–50%.
Если чиллер стоит вплотную к стене, он греет сам себя. Зазор и чистый фильтр — часть комплекта, а не
«опция».
Поток считают просто: литры в минуту в мерную ёмкость за 60 секунд. Для 2,2 кВт обычно достаточно
небольшого контура, но паспорт важнее «на глаз». Антифриз добавляют по инструкции: зимой — от замерзания,
летом — от коррозии; концентрация 30–50% проверяется раз в месяц.
Чиллер подбирают по теплу, а не по мощности шпинделя: 2,2 кВт с водяным охлаждением обычно закрывает
малый чиллер, 7,5 кВт — средний, 20 кВт — промышленный. В руководстве завод даёт диапазон 3–20 кВт;
конкретную модель подбирают по тепловыделению и температуре цеха.
Пример подбора: шпиндель 2,2 кВт, тепловыделение около 10–15% мощности — 220–330 Вт. Малый чиллер на
3 кВт с запасом закрывает это с температурой 20–25 °C. Для 7,5 кВт тепла уже 0,7–1,1 кВт, нужен
чиллер среднего класса; «бак с помпой» справится только на коротких циклах. Считать по теплу честнее,
чем по «похожей мощности».
Шланги укладывают с петлёй и без натяга: при вибрации они перетираются о плиту. Разъёмы — с
каплесборником, ниже кабелей. Перед первым пуском контур прокачивают без шпинделя: воздух выходит,
поток стабилизируется.
**Почему так.** Перегрев убивает смазку и опоры; комплект охлаждения дешевле ремонта.
**Проверка.** Замерьте поток за минуту и сравните с паспортом. Меньше 80% — ищите засор.
## Модуль 6. Оправки: ER, ISO/BT, HSK
Оправка — интерфейс между шпинделем и фрезой.
- **ER** — цанга в гайке; просто, дешево, до 20 мм.
- **ISO/BT** — конус 7:24, фланец, затяжка штоком; автосмена.
- **HSK** — полый конус 1:10, центрирование по конусу и фланцу; высокие обороты.
- **Гидрозажим** — точность и повторяемость, дороже.
- **Переходники** — каждый добавляет биение.
Для ER20 предел — коронка Ø50 «на грани»; для серии лучше оправка с фланцем.
ER-оправка дешевле и проще, но на крупной фрезе проигрывает фланцевой. HSK дороже, зато держит высокие
обороты и автосмену. Для дерева и МДФ часто достаточно ER20/ER25; для металла и серии — ISO/BT или HSK.
Оправку осматривают при каждой смене: конус, фланец, резьба, шпонка. Забоина на фланце — биение;
сорванная резьба — потеря момента. Хранят оправки в подвесе или на подставке, а не в ящике с крепежом.
Матрица выбора простая: дерево/МДФ до 13 мм — ER20; фанера и фасады до 16 мм — ER25; металл и серия —
ISO/BT; высокие обороты и автосмена — HSK. Переходник ER20→ER11 допустим для мелкой фрезы, но добавляет
биение; для постоянной работы лучше отдельная оправка.
Оправки хранят в подвесе, конусом вверх, с защитным колпачком. Перед установкой протирают конус и
фланец, проверяют резьбу и шпонку. Оправка с забоиной на фланце не «сядет плотнее» — она даст биение,
которое потом спишут на шпиндель.
**Почему так.** Посадка задаёт биение и жёсткость; переходники это ухудшают.
**Проверка.** Проверьте биение оправки в сборе. Больше 0,02 мм — ищите посадку.
## Модуль 7. Цанги и гайки: комплект
Комплект цанг собирают под хвостовики, а не «набором».
- **Диапазоны** — ER11 до 7, ER20 до 13, ER25 до 16, ER32 до 20.
- **По номиналам** — 3–2, 4–3, 6–5, 8–7, 10–9, 12–11.
- **Запас** — вторая цанга частого размера.
- **Гайки** — стандартная и «безопасная» с эксцентриком.
- **Хранение** — ячейки по номиналам, крышка.
Момент: ER20 около 60 Н·м, ER25 около 90, ER11 около 12. Ключ — динамометрический, а не «от руки».
Набор удобно строить по шагу 1 мм: 3–2, 4–3, 6–5, 8–7, 10–9, 12–11. Для каждого размера — своя ячейка.
Гайки хранят отдельно, с маркировкой; «безопасная» гайка с эксцентриком не взаимозаменяема с обычной.
Моменты для ориентира: ER11 — около 12 Н·м, ER20 — около 60, ER25 — около 90, ER32 — около 130. Точное
значение всегда на гайке или в паспорте. Ключ подбирают по диапазону, а не «самый большой»: перетяг
вредит так же, как недотяг.
Проверка посадки: вставить фрезу до упора, проверить, что хвостовик не упирается в дно цанги, и
протянуть. Фреза должна сидеть без люфта; если проворачивается рукой — момент мал или цанга изношена.
Цангу осматривают под лупой: трещины у основания лепестка, задиры, потемнение. Прорези чистят мягкой
щёткой, а не иглой. Если цанга «садится» с перекосом, её меняют, а не протягивают сильнее.
**Почему так.** Цанга на краю диапазона держит пятном; запас снимает простой.
**Проверка.** Проверьте, что каждая частая фреза сидит в середине диапазона.
## Модуль 8. Ключи и зажимная станция
Мелочи, без которых смена инструмента превращается в травму.
- **Ключ цанги** — штатный, с рычагом.
- **Динамометрический ключ** — диапазон 20–100 Н·м.
- **Тиски/призма** — держать оправку при затяжке.
- **Салфетки** — без ворса.
- **Лоток** — для гаек и цанг, чтобы не терялись.
Зажимать оправку в тисках «через тряпку» можно, но лучше мягкие губки: риски на оправке потом дают биение.
Ключ с рычагом даёт больше момента, чем «рожковый на 19». Но рычаг не заменяет динамометрический ключ:
момент контролируют, иначе 60 Н·м превращаются в 90. Для ER11 хватает малого ключа, для ER32 — длинного.
**Почему так.** Удобная зажимная станция снижает перетяг и травмы.
**Проверка.** Есть ли у вас тиски или призма для оправки? Если нет — затяжка идёт «на весу».
## Модуль 9. Балансировка и вылет
Баланс и вылет — часть комплекта, а не «настройка потом».
- **Вылет** — 3–4 диаметра; больше — рычаг.
- **Баланс** — G2.5 для 24 000 об/мин.
- **Коронка** — Ø50 на 24 000 даёт около 63 м/с.
- **Оправка** — с фланцем для крупных фрез.
- **Проверка** — на холостом ходу, без реза.
Балансировку проверяют на холостом ходу: вибрация растёт быстрее, чем обороты. Если на 12 000 тихо, а
на 24 000 «трясёт» — баланс или резонанс. Оправку с фрезой балансируют в сборе, а не по отдельности.
Порядок балансировки: собрать оправку с фрезой, проверить биение, затем балансировать в сборе. Если
фреза сменная, балансируют оправку, а фрезу подбирают с допуском. Для 24 000 об/мин «на глаз» не
работает: нужен станок или заводская балансировка.
Практический тест без балансировочного станка: разогнать до 12 000, затем до 24 000 и сравнить
вибрацию. Если на 24 000 она выросла в четыре раза и появился тон — баланс или резонанс. Проверяют на
холостом ходу, с фрезой и без: разница покажет вклад инструмента.
**Почему так.** Дисбаланс растёт с квадратом оборотов; комплект должен быть сбалансирован до работы.
**Проверка.** Проверьте вибрацию на 12 000 и 24 000. Рост непропорциональный — баланс.
## Модуль 10. Измерение инструмента
Без измерения комплект «на глаз».
- **Индикатор** — биение, вылет, люфт.
- **Штангенциркуль** — диаметр, вылет.
- **Стойка** — магнитная или штатив.
- **Набор щупов** — зазоры.
- **Журнал** — числа по каждой оправке.
Для автосмены полезен датчик длины инструмента; для ручной — шаблон и запись.
Для ручной смены достаточно индикатора и штангенциркуля; для автосмены полезен датчик длины. Главное —
записывать: вылет, биение, дату. Через месяц видно, какая оправка «поехала».
Шаблон записи: оправка, фреза, вылет, биение, дата. Пять колонок — и через месяц видно, какая оправка
«поехала», а какая держит 0,015 мм годами. Без записи замер превращается в разовое упражнение.
**Почему так.** Числа позволяют сравнивать смены и замечать износ.
**Проверка.** Запишите биение и вылет для трёх оправок. Разброс больше 0,02 мм — ищите посадку.
## Модуль 11. Автосмена и магазин
Автосмена — это не только шпиндель.
- **Магазин** — гнёзда, чистота, крышки.
- **Пневматика** — давление 6–8 бар, влагоотделитель.
- **Датчики** — положение, захват, ошибка.
- **Оправки** — одинаковые по посадке, подписаны.
- **Обслуживание** — чистка гнёзд, проверка зажима.
Пылинка на фланце даёт биение после смены; чистота гнёзд — часть регламента.
Гнёзда чистят сухой салфеткой и осматривают на забоины; крышки закрывают, когда магазин не используется.
Оправки подписаны и одинаковы по посадке — иначе автосмена будет «учить» оператора ошибкам.
Типовые ошибки автосмены: пыль на фланце, износ зажима, сбитая ориентация, разная длина оправок. Перед
серией прогоняют десять смен и замеряют биение; если разброс больше 0,01 мм — чистят и проверяют зажим,
а не «подстраивают программу».
Магазин проектируют так, чтобы оправки не касались друг друга и не собирали пыль. Гнёзда нумеруют,
оправки подписывают, крышки закрывают. Разная длина оправок — частая причина «не той» посадки: зажим
не доходит до фланца, и биение растёт.
**Почему так.** Автосмена ускоряет, но добавляет точки отказа.
**Проверка.** После десяти смен замерьте биение. Разброс больше 0,01 мм — чистить и проверять зажим.
## Модуль 12. Пневматика и обдув
Пневматика нужна для обдува, автосмены и очистки.
- **Давление** — 6–8 бар, редуктор.
- **Влагоотделитель** — обязателен.
- **Расход** — обдув 100–200 л/мин.
- **Шланги** — быстросъёмы, без петель.
- **Правило** — не дуть на людей и не поднимать пыль в воздух.
Давление проверяют под нагрузкой: манометр на редукторе и у потребителя. Разница больше 0,5 бар — узкое
место. Обдув направляют в зону реза, а не на деталь «в упор»: пыль поднимается и оседает обратно.
**Почему так.** Влага и масло портят пневмоцилиндры и пачкают деталь.
**Проверка.** Слейте конденсат из ресивера. Если вода идёт — влагоотделитель не справляется.
## Модуль 13. Запас и расходники
Комплект без запаса — это простой в пятницу.
- **Цанги** — частая и запасная.
- **Гайки** — одна запасная.
- **Ключ** — второй, чтобы не искать.
- **Шланг** — отрезок и хомуты.
- **Фильтр** — для контура охлаждения.
Двойной минимум: одна упаковка в работе, одна в запасе.
Запас хранят рядом со станком, а не «где-то на складе»: цанга, гайка, ключ, отрезок шланга, фильтр.
Двойной минимум — одна упаковка в работе, одна в запасе — проще любой таблицы учёта.
Минимальный запас: цанга частого размера, запасная гайка, второй ключ, отрезок шланга, фильтр контура,
салфетки. Для автосмены — запасная оправка. Всё лежит у станка, подписано и проверяется раз в месяц.
Список запаса на месяц: две цанги частого размера, одна гайка, второй ключ, 2 м шланга, хомуты, фильтр
контура, салфетки, перчатки. Для автосмены — запасная оправка. Всё подписано и лежит в одном ящике,
иначе «запас» существует только в голове кладовщика.
**Почему так.** Расходник стоит копейки против простоя.
**Проверка.** Найдите запасную цангу за минуту. Получилось?
## Модуль 14. Приёмочный комплект участка
Перед первым резом проверяют комплект целиком.
- **Шпиндель** — биение по конусу, температура, шум.
- **Частотник** — ток, обороты, защита.
- **Плита** — соосность, крепёж.
- **Охлаждение** — поток, температура, концентрация.
- **Оправки** — биение, вылет, баланс.
- **Цанги** — диапазон, момент, чистота.
- **Автосмена** — десять циклов, биение.
- **Документы** — паспорт, схема, журнал.
Приёмку удобно снимать на видео: индикатор и число в кадре. Восемь пунктов с замерами — это не
бюрократия, а база для следующего ремонта. Через год по ней видно, что меняли и что считали нормой.
Форма приёмки: биение по конусу ≤0,02 мм, по фрезе ≤0,03 мм, температура после 15 минут ≤45 °C, ток не
выше паспортного, поток не ниже 80%, автосмена — разброс ≤0,01 мм. Шесть чисел, одна страница, подпись.
Если хотя бы одно вне допуска — комплект не принят, даже если «станок работает».
Порядок приёмки: сначала безопасность (земля, останов, ограждения), потом охлаждение, потом механика,
потом точность, в конце — тестовая деталь. Если начать с точности, можно пропустить текущий разъём
охлаждения и получить перегрев на первом же цикле.
Отдельно проверяют, что после сборки остались доступны: слив конденсата, фильтр, разъёмы, щуп
индикатора. Если к сливу не подлезть, его не сольют — и зимой контур замёрзнет.
Приёмку повторяют через месяц: числа могут «поплыть» после приработки. Если биение выросло на 0,01 мм,
это ещё норма; на 0,03 — ищите посадку. Записывайте оба значения — до и после приработки.
**Почему так.** Комплект ошибается на стыках; приёмка по числам делает стыки видимыми.
**Проверка.** Восемь пунктов, у каждого — число. Без числа комплект не принят.
## Практикум. Комплект под шпиндель 2,2 кВт и ER20
Задача: собрать комплект для дерева и МДФ и доказать его приёмкой.
**Что понадобится:** шпиндель 2,2 кВт с водяным охлаждением, частотник по току, плита, чиллер/бак, набор
цанг ER20, гайки, динамометрический ключ, индикатор, тестовая плита.
**Шаг 1. Паспорт.** Выпишите мощность, ток, обороты, зажим, охлаждение. Критерий: пять чисел.
**Шаг 2. Частотник.** Сверьте ток с шильдиком; кабель — экранированный, сечение по току. Критерий: ток ЧП
не меньше тока шпинделя.
**Шаг 3. Плита.** Проверьте плоскость и соосность индикатором. Критерий: биение фланца до 0,03 мм.
**Шаг 4. Охлаждение.** Соберите контур, залейте теплоноситель 30–50%, проверьте поток. Критерий: поток не
ниже 80% паспорта.
**Шаг 5. Оправки и цанги.** Соберите набор ER20 под 6 и 12 мм, запасную гайку, ключ. Критерий: каждая фреза
в середине диапазона.
**Шаг 6. Баланс и вылет.** Проверьте вылет 3–4 диаметра, вибрацию на 12 000 и 24 000. Критерий: рост
пропорциональный, без тона.
**Шаг 7. Приёмка.** Биение по конусу, по фрезе, температура после 15 минут, ток. Критерий: четыре числа
записаны.
**Шаг 8. Журнал.** Дата, комплект, числа, кто собирал. Критерий: запись понятна смене.
**Критерий готовности.** Восемь шагов, у каждого число. Без числа комплект не принят.
**Почему так.** Практикум собирает комплект как систему, а не как список покупок.
**Проверка.** Восемь строк журнала заполнены.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Почему частотник выбирают по току, а не по мощности?**
Ток определяет нагрев и защиту двигателя; «похожая мощность» при другом напряжении даёт другой ток.
**2. Что будет, если кабель шпинделя тонкий?**
Нагрев, падение напряжения, помехи. Сечение считают по току, экран — по инструкции.
**3. Зачем проверять соосность плиты?**
Перекос даёт биение и неравномерный износ опор; плита — часть силовой цепи.
**4. Какой поток охлаждения считать нормальным?**
Не ниже 80% паспортного; проверяют за минуту в мерную ёмкость.
**5. Чем ER отличается от HSK?**
ER — цанга в гайке, простой и дешёвый; HSK — полый конус для высоких оборотов и автосмены.
**6. Почему коронка Ø50 на ER20 — «на грани»?**
Нагрузка на лепестки и опоры растёт; на высоких оборотах добавляется дисбаланс.
**7. Зачем динамометрический ключ?**
Момент ER20 около 60 Н·м; разброс 40–90 даёт разное биение и ресурс.
**8. Что даёт балансировка G2.5?**
Снижает вибрацию на высоких оборотах; для 24 000 это ориентир.
**9. Как проверить автосмену?**
Десять циклов, замер биения после каждого; разброс до 0,01 мм — норма.
**10. Зачем влагоотделитель?**
Влага портит пневмоцилиндры и пачкает деталь; конденсат сливают регулярно.
**11. Что входит в приёмочный комплект?**
Шпиндель, ЧП, плита, охлаждение, оправки, цанги, автосмена, документы.
**12. Почему запас цанги важнее запаса фрезы?**
Цанга ломается/изнашивается внезапно и останавливает смену; фрезу можно заменить другой.
## Частые вопросы (Q&A)
**Можно ли поставить частотник мощнее шпинделя?**
Можно, если ток и защита настроены под двигатель. «Больше» не значит «лучше» без настройки.
**Нужен ли чиллер для 2,2 кВт?**
Для длинных циклов — да; для коротких хватает бака с помпой, если производитель допускает.
**Чем ER20 лучше ER25?**
Компактнее и дешевле, но до 13 мм. ER25 — до 16 мм, если нужны крупные хвостовики.
**Сколько цанг держать в запасе?**
По одной запасной на частые размеры (6, 8, 12) и одну гайку.
**Почему после автосмены биение растёт?**
Пыль на фланце, износ зажима, сбитая ориентация. Чистка и проверка решают.
**Какой вылет допустим?**
3–4 диаметра; больше — рычаг и вибрация.
**Что делать, если плита «играет»?**
Проверить толщину, рёбра, крепёж; алюминий на тяжёлом узле не годится.
## Глоссарий
- **Частотник** — преобразователь частоты.
- **Плита** — монтажное основание шпинделя.
- **Соосность** — совпадение осей.
- **Чиллер** — охладитель жидкости.
- **Теплоноситель** — жидкость контура.
- **Оправка** — держатель инструмента.
- **Цанга** — зажимная втулка.
- **ER20** — типоразмер цанги до 13 мм.
- **HSK** — полый конус для высоких оборотов.
- **G2.5** — класс балансировки.
- **Автосмена** — автоматическая смена инструмента.
- **Влагоотделитель** — удаление влаги из воздуха.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Шпиндель греется | Поток, ЧП, режим | Проверить контур и ток |
| Биение после сборки | Плита, посадка | Индикатор, юстировка |
| Обороты не набирает | ЧП, кабель, параметры | Проверить ток и настройки |
| Вибрация на 24 000 | Баланс, вылет | Балансировка, короче вылет |
| Фреза проворачивается | Момент, цанга | Ключ, замена цанги |
| Пыль в гнезде | Автосмена | Чистка, крышки |
| Рывки пневматики | Конденсат | Слить, влагоотделитель |
| Поток слабый | Засор, воздух | Прокачать, чистить |
| Ток выше нормы | Перегруз, ЧП | Снизить глубину, проверить |
| Биение после смены | Грязь, износ | Чистка, замена цанги |
## Мысли вслух: чего нет на форумах
На форумах спорят о бренде шпинделя, а комплект собирают из мелочей, которые этот бренд и определяют.
Первое: **частотник выбирают по току**. «Похожая мощность» при другом напряжении — другой ток; защита
настраивается под двигатель, а не под наклейку.
Второе: **кабель — часть привода**. Тонкий и неэкранированный даёт нагрев и помехи; замена кабеля дешевле
ремонта ЧП.
Третье: **плита — часть точности**. Перекос 0,05 мм на фланце даёт биение, которое списывают на шпиндель.
Четвёртое: **охлаждение собирают, а не «подключают»**. Поток, температура, концентрация — три числа,
которые проверяют до первого реза.
Пятое: **цанга на краю диапазона — плохая экономия**. Фреза 6,35 в цанге 6–5 сидит, но биение растёт.
Шестое: **сервисный случай**. Мастерская поставила шпиндель 2,2 кВт на частотник «с запасом» 3,7 кВт, но
не настроила ток. Шпиндель грелся и уходил в защиту; после настройки тока и потока температура упала на
10 °C.
Седьмое: **баланс нужен до работы**. Коронка на 24 000 без балансировки — вибрация, которая убивает опоры.
Восьмое: **автосмена любит чистоту**. Пылинка на фланце — и биение после смены больше, чем до.
Девятое: **запас — часть комплекта**. Одна запасная цанга и гайка снимают простой в пятницу.
Десятое: **приёмка по числам**. Восемь пунктов с замерами дешевле одной переделанной партии.
Одиннадцатое: **сервисный случай**. Мастерская собрала комплект на 2,2 кВт, но поставила кабель 1,5 мм²
на длине 12 м. Шпиндель «не тянул» на 24 000, кабель грелся. Замена на 2,5 мм² и экранированный вернула
обороты; ток упал на 8%.
Двенадцатое: **плита из алюминия 10 мм** под 7,5 кВт «играла» на разгоне: биение 0,04 мм, кромка рваная.
Стальная плита 20 мм с рёбрами убрала дефект. Экономия на плите обошлась в переделку.
Тринадцатое: **запасной гайки не было** — и смена встала на два часа: резьба смялась после вырыва. Гайка
стоит тысячи, простой — десятки тысяч. Двойной минимум придуман не для отчётности.
Четырнадцатое: **комплект проверяют до первого реза**. Биение, температура, ток, поток — четыре числа,
которые отделяют «собрали» от «работает». Если хотя бы одно вне допуска, дальше будет только дороже.
Пятнадцатое: **не покупайте «набор всего»**. Половина не подойдёт к вашему шпинделю, вторая будет лежать.
Покупайте под задачу, паспорт и карту совместимости.
Шестнадцатое: **сравнивайте с эталоном**. Фото шильдика, запись шума, число биения на исправном комплекте —
это база. Через год она стоит дороже любого совета.
Семнадцатое: **доступ — часть комплекта**. Если к фильтру или сливу не подлезть, их не обслужат. Планируйте
место вокруг шпинделя до монтажа, а не после. Это правило экономит больше, чем любая инструкция. И это
работает всегда: обслуживают то, до чего легко дотянуться.
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и карточек завода.
Фон для терминологии — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «современное оборудование шпинделя» в открытом корпусе не раскрыта
настолько, чтобы цитата была точной.
## Смотрите также
- [Шпиндели: устройство, ресурс, замена](/blog/shpindeli-ustroystvo-resurs-zamena).
- [Частотник шпинделя: управление и настройка](/blog/chastotnik-shpindelya-upravlenie-i-nastroyka).
- [Инструмент и оснастка станка с ЧПУ: полный гид](/blog/instrument-i-osnastka-polnyy-gid).
- [Фрезы и инструмент — том 1: основы](/blog/frezy-i-instrument-tom-1).
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs).
- [Режимы резания: расчёт и практика](/blog/rezhimy-rezaniya-raschet-i-praktika).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по оснастке.
- Станки: [WoodRouter](/product/4/), [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/),
[SMK](/product/19/), [SM PRO](/product/15/).
## Фото и схемы завода
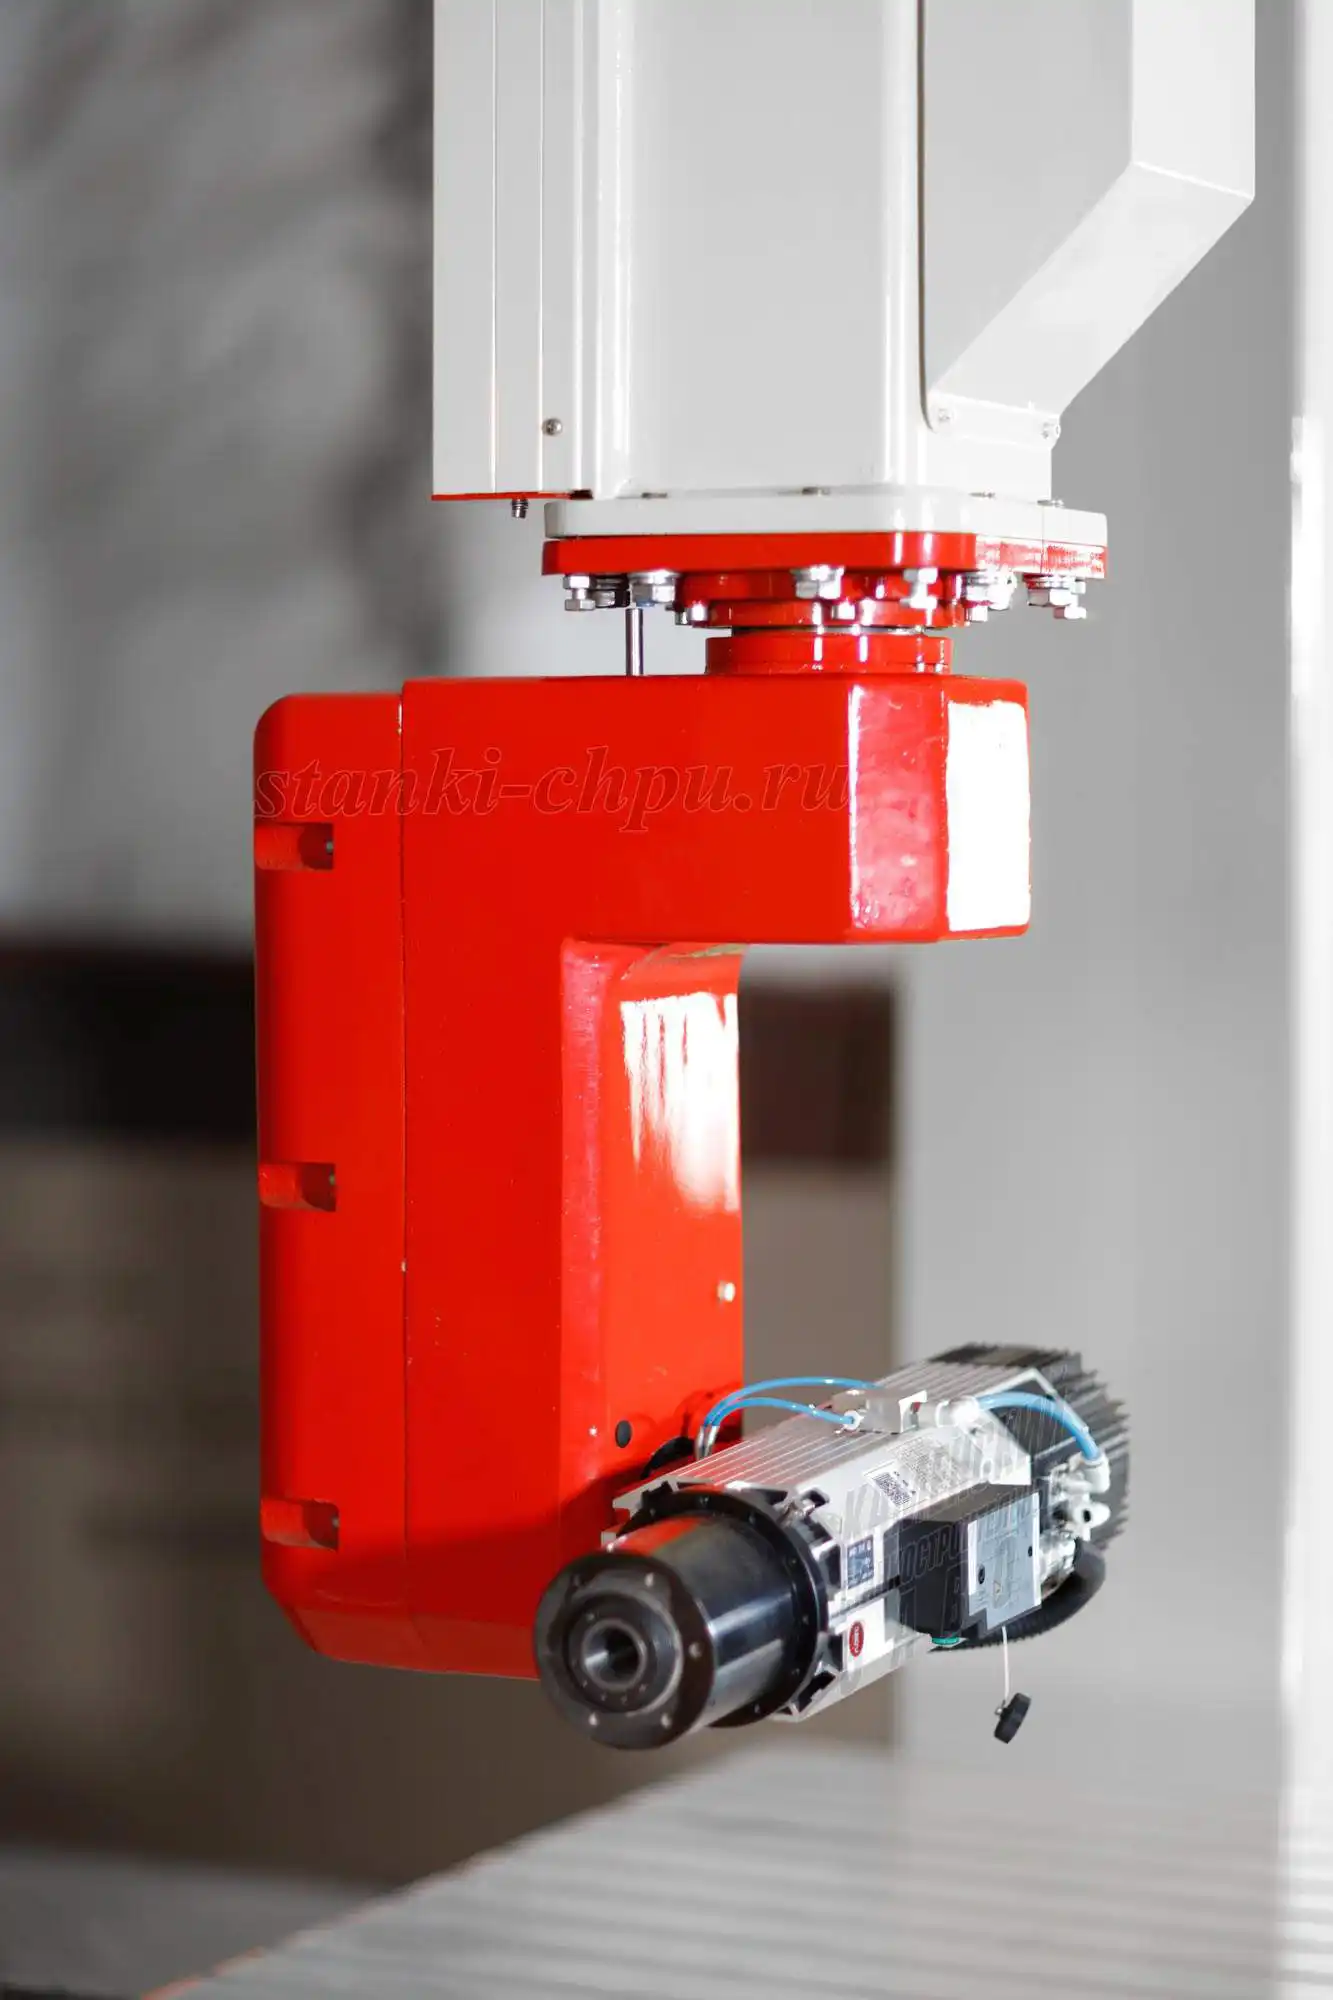
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
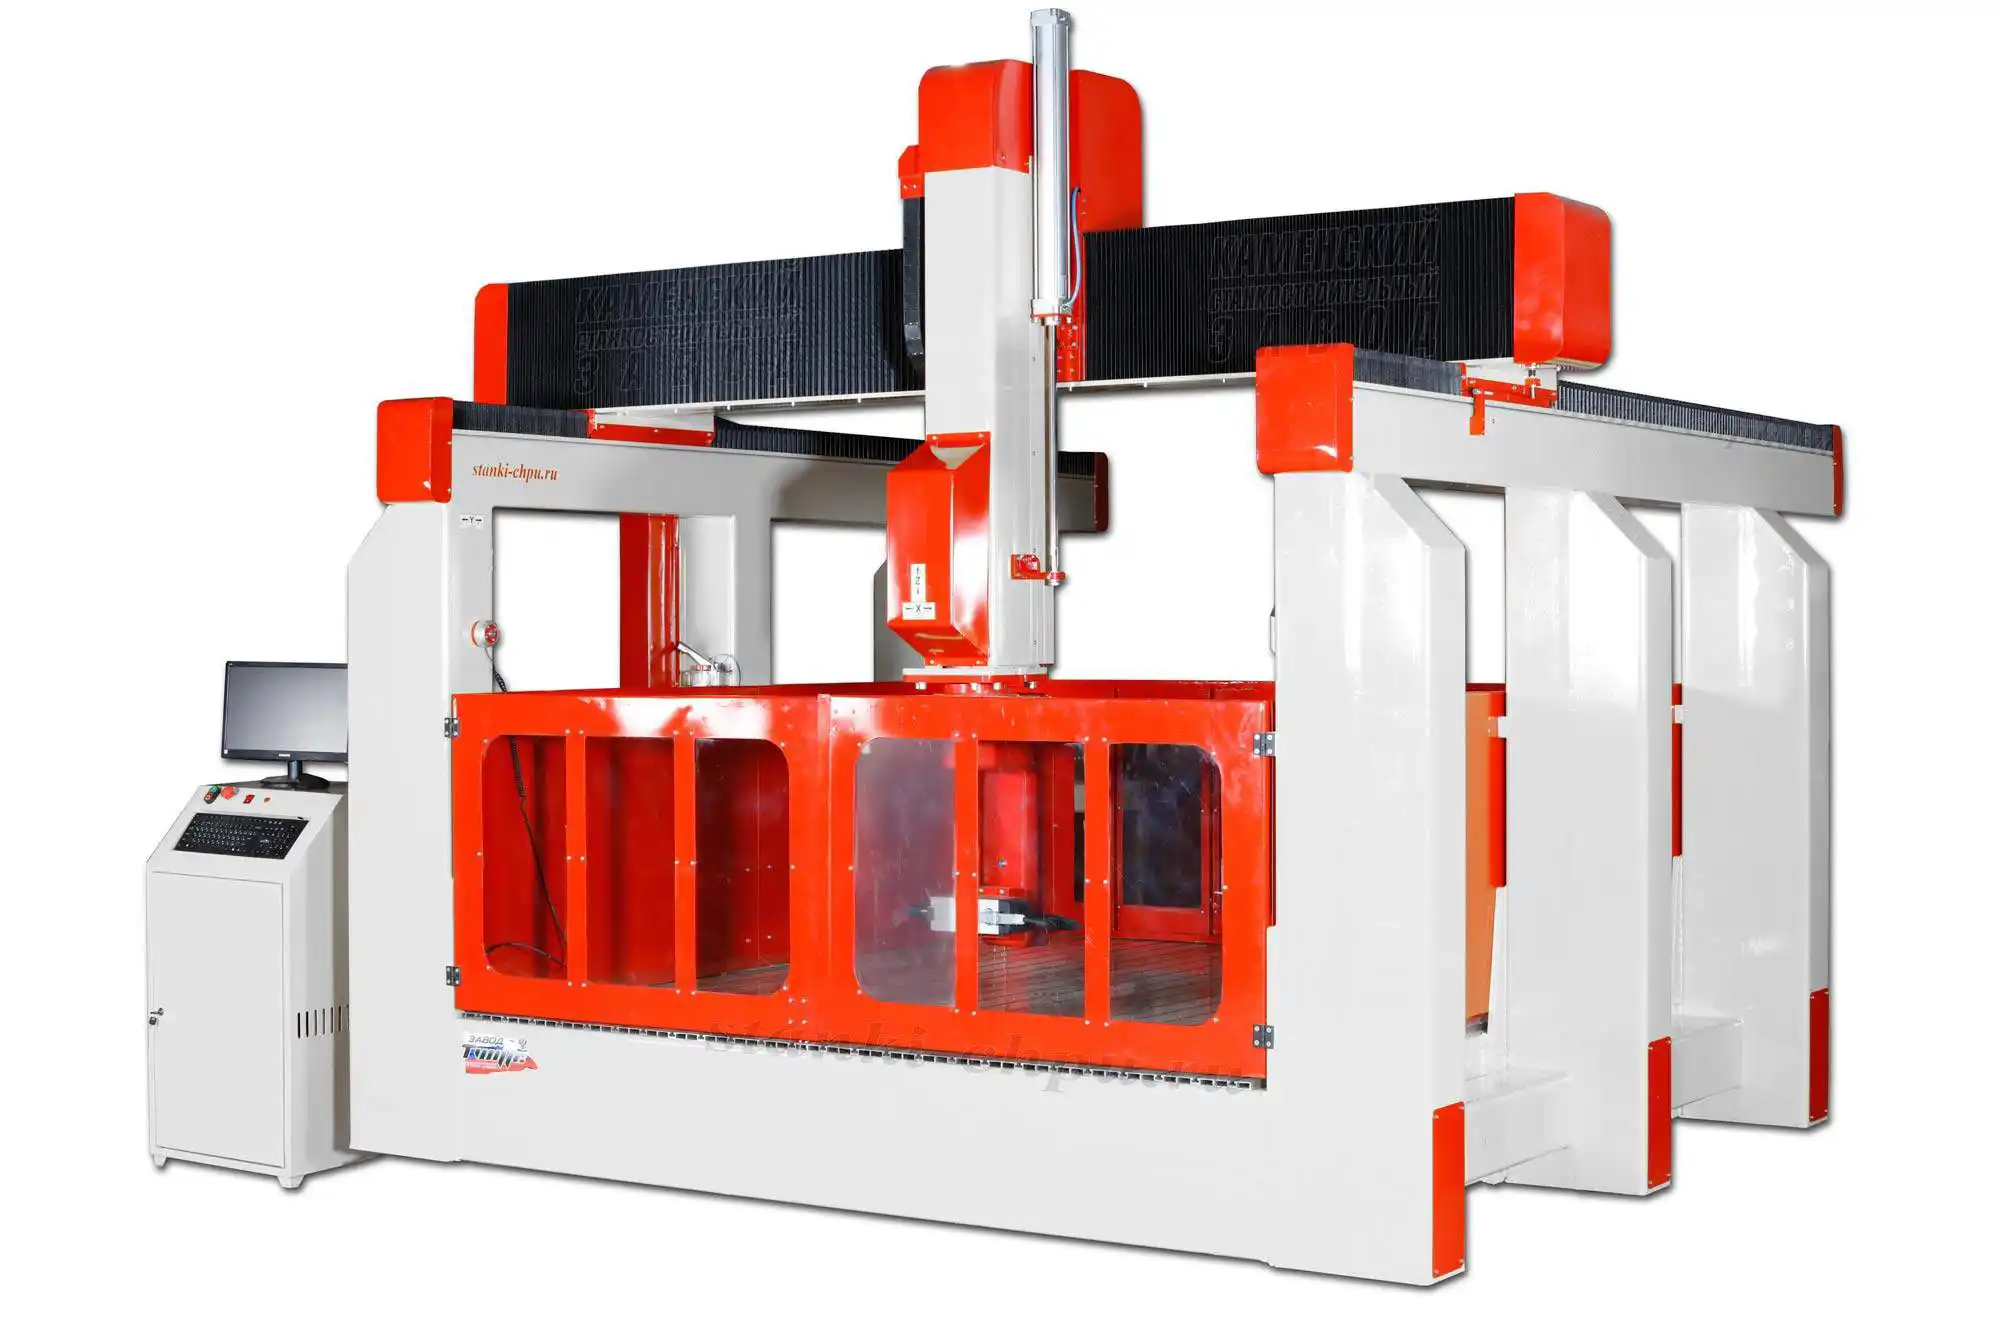
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
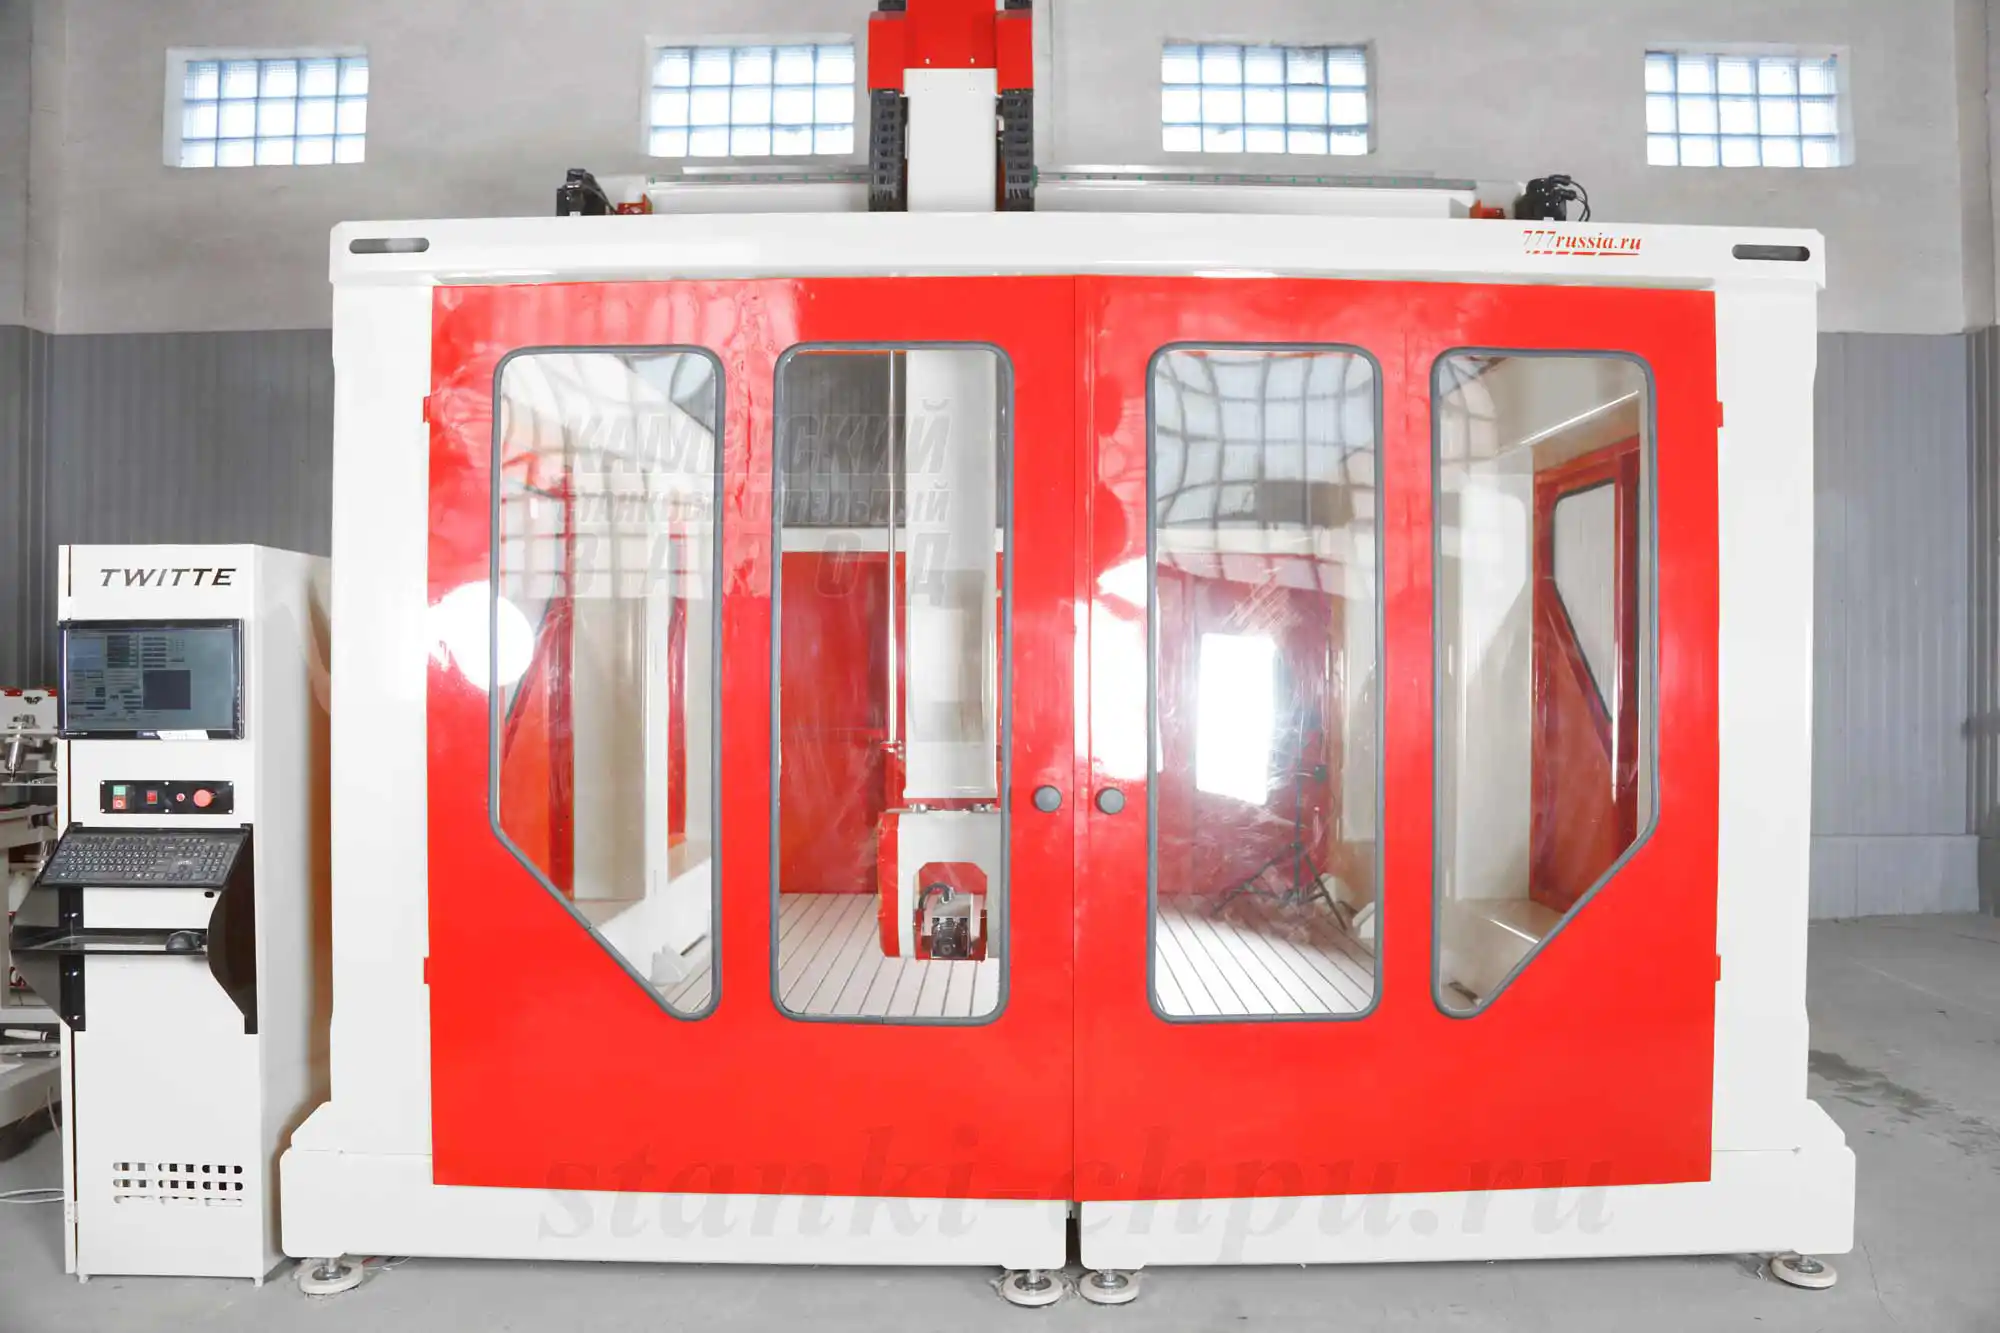
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Продолжение серии: том 5 — «Регламент и сервис».** В нём — интервалы обслуживания шпинделя, журнал,
сезонные риски и сервисный контракт.
---
**Первоисточник:** https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-4 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-4.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-4
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq