# Механика: шпиндели и цанги — том 3: диагностика и ошибки
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика —
> «Технологии и материалы». Том 3 серии «Механика: шпиндели и цанги»: диагностика шпинделя и оснастки —
> карта симптомов, замеры биения по слоям, износ цанг и конуса, подшипники, охлаждение, электрика, вырыв
> инструмента, вибрация, ложные диагнозы, решение «ремонт или замена», приёмка после ремонта.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/mehanika-shpindelitsangi-tom-3.ai.json`.
> Версия 1.0 от 2026-10-31. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Механика: шпиндели и цанги — том 3: диагностика и ошибки“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Радиальное биение»,
> «Долговечность шпинделя», «Шум от ШВП», «Смена патрона итальянский шпиндель (ремонт)», «Грамотная
> комбинация упорного и радиального подшипников», «Помогите подобрать подшипник», «Забилась водяная рубашка
> охлаждения шпинделя», «Произвольное кратковременное срабатывание шаговых двигателей при старте/стопе
> шпинделя»).
> Факты — карточки `/product/*.md` (мощности, обороты, ER20, автосмена), `CNC_KNOWLEDGE_BASE.md`
> (обслуживание, типы шпинделей), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (частотник, ток, помехи),
> `MACH3_COMPLETE_GUIDE.md` (M3/M5, пропуски), `MATERIALS_PROCESSING_GUIDE.md` (режимы).
> **Важно:** диагностика — при снятом питании и полной остановке шпинделя; частотник держит заряд.
> Осколки цанги и вылетевший инструмент травмируют; зону осматривают в очках. Пыль дерева и МДФ вредна для
> дыхания. ТТХ станков — заявленные.
> **Границы тома.** Том 1 — устройство, посадка, биение, охлаждение и безопасность. Том 2 — режимы и
> практика: обороты, подача, зажим, прогрев. Здесь — диагностика отказа: что именно износилось, как это
> доказать числом и когда ремонт дешевле замены. Смежные курсы: «Шпиндели: устройство, ресурс, замена» —
> процедура замены; «Частотник шпинделя» — параметры привода; «Фрезы и инструмент — том 3» — дефекты
> инструмента. Мы не дублируем их, а разводим причины по адресам.
Шпиндель редко «умирает» без предупреждения. Сначала появляется тон на одной частоте, потом кромка требует
шлифовки, потом температура растёт на пять градусов — и только затем инструмент вырывает из цанги. Каждый
из этих признаков имеет число и адрес. Диагностика нужна, чтобы не менять шпиндель из-за грязной цанги и не
крутить режим, когда износились опоры.
Этот том — про поиск причины. Не «покрутить всё подряд», а измерить биение по слоям, отделить расходник от
узла, проверить охлаждение и электрику, а потом решить: регулировать, ремонтировать или менять. Тома 1 и 2
дали устройство и режимы; здесь — то, что начинается, когда станок уже работает «не так».
## Чему научитесь
- Описывать дефект шпинделя числом и условиями появления.
- Мерить биение по конусу, цанге и фрезе и находить источник.
- Отличать износ цанги от износа конуса и от кривого инструмента.
- Диагностировать подшипники по шуму, нагреву и люфту.
- Проверять охлаждение и не путать засор с износом опор.
- Находить электрические причины «плавающих» остановок.
- Разбирать вырыв инструмента и последствия удара.
- Отличать вибрацию шпинделя от вибрации процесса.
- Видеть ложные диагнозы: фреза, прижим, CAM, частотник.
- Считать экономику ремонта и замены.
- Принимать узел после ремонта по контрольным замерам.
- Вести журнал, по которому виден тренд.
## Предпосылки и безопасность
Нужны: индикатор 0,01 мм на магнитной стойке, штангенциркуль, динамометрический ключ, лупа, термометр или
пирометр, клещи для тока, журнал. Желательно знать устройство шпинделя по тому 1 и режимы по тому 2.
**Безопасность.**
- **Питание снято.** Работы с конусом, цангой, разъёмами — только при отключённом питании.
- **Остановка полная.** Не измеряйте биение на вращающемся валу и не тормозите рукой.
- **Очки.** Осколки цанги и фрезы летят быстро.
- **Частотник.** После отключения ждите разряда; индикатор гаснет не сразу.
- **Гарантия.** Вскрытие гарантийного узла — зона сервиса.
- **Пыль и химия.** Респиратор, перчатки, вентиляция.
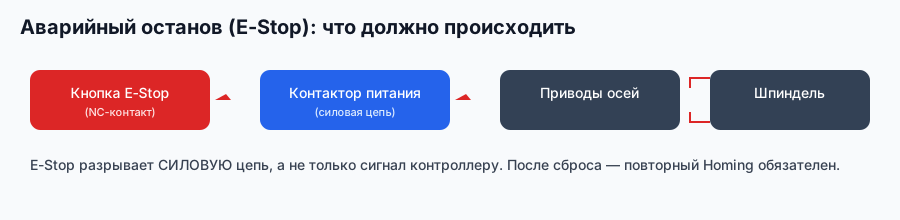
*Схема завода «Твайт»: диагностика начинается с исправной цепи останова, а не с индикатора.*
## Содержание
1. [Диагностика как метод](#m1)
2. [Карта симптомов шпинделя](#m2)
3. [Измерительный набор и протокол](#m3)
4. [Биение по слоям: конус, цанга, фреза](#m4)
5. [Цанга и гайка: износ, трещины, момент](#m5)
6. [Конус и посадка: фреттинг и задиры](#m6)
7. [Подшипники: шум, нагрев, люфт](#m7)
8. [Охлаждение: засор или опоры](#m8)
9. [Электрика: ток, обороты, помехи](#m9)
10. [Вырыв инструмента и удар](#m10)
11. [Вибрация: шпиндель или процесс](#m11)
12. [Ложные диагнозы](#m12)
13. [Ремонт или замена](#m13)
14. [Приёмка после ремонта и журнал](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Радиальное биение» — модуль 4.
- «Долговечность шпинделя» — модули 7 и 13.
- «Шум от ШВП» — модуль 7, в части шума привода.
- «Смена патрона итальянский шпиндель (ремонт)» — модули 10 и 14.
- «Грамотная комбинация упорного и радиального подшипников» — модуль 7.
- «Помогите подобрать подшипник» — модуль 7.
- «Забилась водяная рубашка охлаждения шпинделя» — модуль 8.
- «Произвольное кратковременное срабатывание шаговых двигателей при старте/стопе шпинделя» — модуль 9.
## Модуль 1. Диагностика как метод
Диагностика — это последовательность, а не поиск виноватого.
- **Факт** — что именно: биение, шум, нагрев, вырыв, остановка.
- **Число** — насколько: 0,04 мм, 8 °C, 12 000 об/мин.
- **Условия** — когда: на холостом ходу, под нагрузкой, после смены, на холодную.
- **Гипотеза** — одна, проверяемая дешёвым способом.
- **Вывод** — подтверждена или отброшена; запись.
Главная ошибка — менять несколько параметров сразу. Причина «исчезает» вместе с дефектом, и через неделю всё
возвращается. Второй источник провалов — доверие к памяти: «вчера не гудело» без записи не аргумент.
**Граница с соседними томами.** Чтобы не путать настройку с ремонтом, разделение стоит зафиксировать.
| Курс | Что в центре | Типовой вопрос |
|---|---|---|
| Том 1 | Устройство, посадка, безопасность | «Как устроено и как не пораниться?» |
| Том 2 | Режимы и практика | «Какие обороты и подачу ставить?» |
| Этот том | Диагностика отказа | «Что именно износилось?» |
| Шпиндели: ресурс, замена | Процедура замены | «Как снять и поставить узел?» |
Пересечение остаётся: биение — и настройка, и диагноз. Тогда работает правило первого шага — сначала
измеряем, потом решаем, менять цангу или разбирать узел.

*Схема завода «Твайт»: диагностика идёт по цепочке, а не по самой дорогой детали.*
**Почему так.** У каждого слоя свои проверки; смешивать их — значит проверять всё подряд.
**Проверка.** Опишите последний дефект по пяти пунктам. Если не хватает числа — диагностика не началась.
## Модуль 2. Карта симптомов шпинделя
Один и тот же симптом имеет разные адреса в зависимости от условий.
| Признак | Что вероятнее | Куда смотреть |
|---|---|---|
| Биение на холостом ходу | Шпиндель, конус | Опоры, посадка |
| Биение только с фрезой | Цанга, фреза | Расходник, хвостовик |
| Шум на одной частоте | Резонанс, опора | Обороты, подшипник |
| Шум на всех частотах | Подшипник, дисбаланс | Оправка, баланс |
| Нагрев за 10 минут | Охлаждение, перегруз | Поток, режим |
| Нагрев после часа | Смазка, опоры | Сервис |
| Обороты проседают | Мощность, ЧП | Нагрузка, параметры |
| Вырыв инструмента | Зажим, цанга, перегруз | Момент, износ |
| Остановка при пуске | Электрика, помехи | Кабель, земля |
| Вибрация только в резе | Процесс, жёсткость | Режим, вылет |
Карту держат в журнале и отмечают проверенные признаки. Через два-три случая видно комбинации: «биение
только с фрезой» — расходник, «шум на одной частоте» — резонанс, «нагрев после часа» — смазка или опоры.
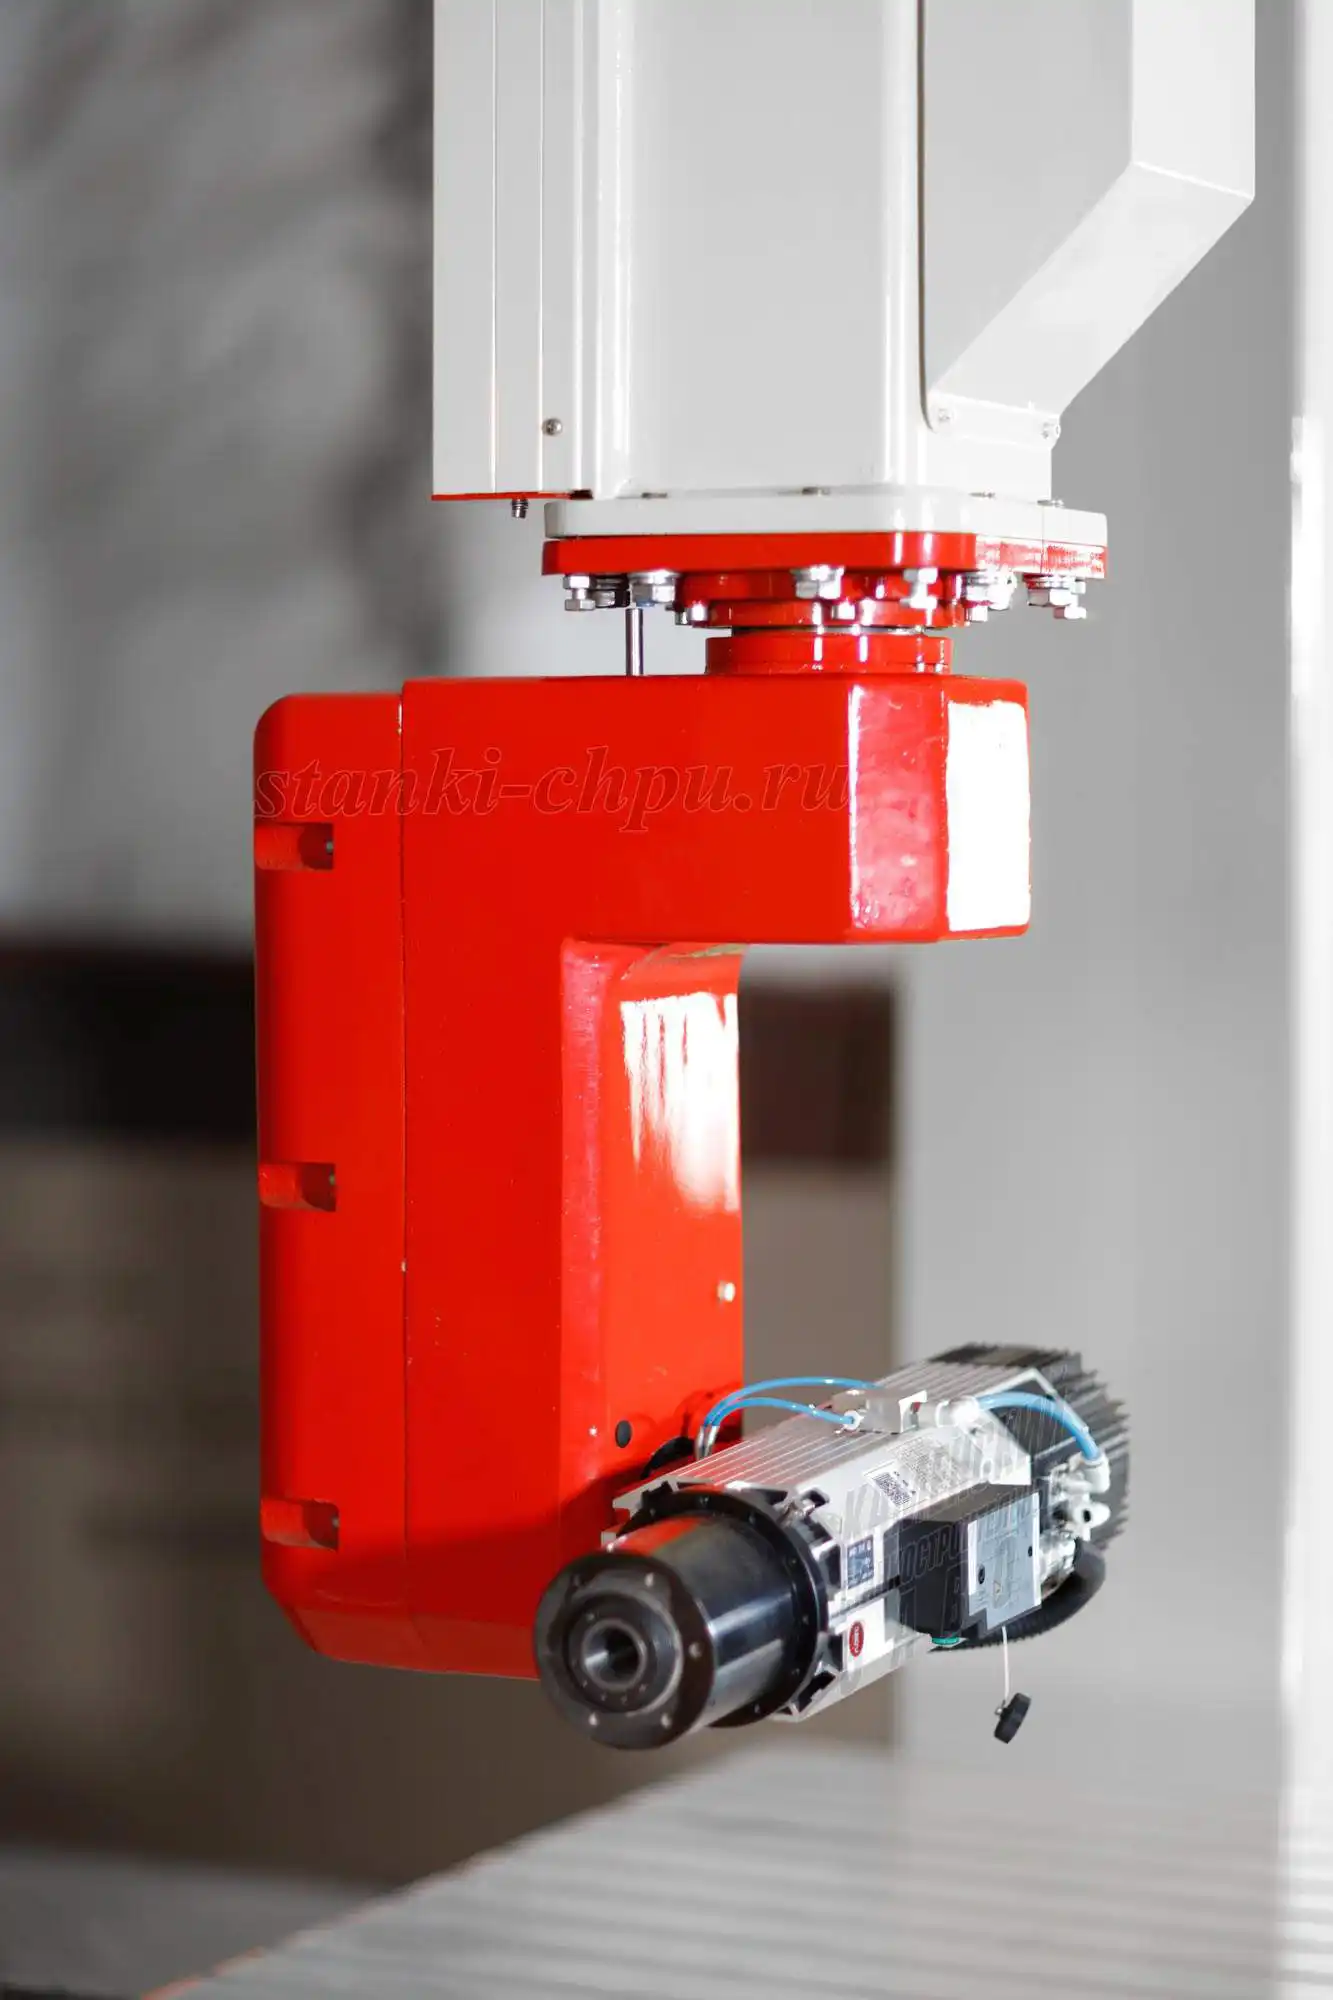
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
Полезно добавлять к карте «время появления»: сразу после смены фрезы, после прогрева, после часа работы,
после удара. Свежий дефект почти всегда связан с последней операцией, а не с «плохим шпинделем». Если
оператор говорит «стало хуже недавно», первый вопрос — что меняли.
Три вопроса к любому симптому: «когда появился», «на каких оборотах», «что меняли перед этим». Ответы
сразу отсекают половину версий: после смены фрезы — расходник, после переезда — питание, после прогрева —
тепло. Если ответ «не знаю», начинают с журнала, а не с разборки.
**Почему так.** Локализация сужает пространство причин быстрее перебора узлов.
**Проверка.** Возьмите последний дефект и отметьте три признака. Совпал ли адрес с тем, что проверяли
первым?
## Модуль 3. Измерительный набор и протокол
Диагностика без измерений — это мнение.
- **Индикатор 0,01 мм** — биение, люфт, осевой ход.
- **Штангенциркуль 0,05 мм** — хвостовик, вылет, диаметр.
- **Динамометрический ключ** — момент гайки.
- **Лупа 4–10×** — кромка, дорожки, задиры.
- **Термометр/пирометр** — корпус, двигатель, подшипник.
- **Клещи** — ток привода.
**Протокол замера:**
1. Очистить конус и фрезу, дать узлу остыть или прогреться до одного состояния.
2. Закрепить индикатор на неподвижной части, щуп — на измеряемой поверхности.
3. Провернуть вал рукой на 2–3 оборота, записать размах.
4. Повторить три раза, взять среднее.
5. Записать условия: обороты, температура, фреза, цанга.
Погрешность измерения тоже учитывают: кривая стойка и люфт магнитного основания дают разброс больше
искомого. Если три замера расходятся на 0,02 мм, сначала проверяют крепление индикатора, а потом делают
выводы об узле.
Индикатор ставят так, чтобы щуп был перпендикулярен поверхности: наклон искажает показания. Магнитную
стойку крепят к неподвижной части, а не к каретке. Перед замером проверяют, что стойка не «клюёт» при
касании — иначе вы измеряете её люфт, а не шпиндель.
**Почему так.** Один замер — случай; три и условия — данные.
**Проверка.** Сколько чисел вы записали по последнему дефекту? Меньше трёх — вы угадывали.
## Модуль 4. Биение по слоям: конус, цанга, фреза
Биение измеряют по слоям, иначе виноват «шпиндель».
- **Конус** — щуп в конус, медленный проворот. Норма 0,01–0,02 мм, предел 0,05.
- **Цанга** — щуп по цанге без фрезы; разница с конусом — вклад расходника.
- **Фреза** — в 10 мм от гайки; сумма всех слоёв.
- **Ось Z** — осевой ход при реверсе, 0,01–0,02 мм.
- **Повтор** — после смены фрезы и после удара.
Если конус 0,01, цанга 0,02, фреза 0,05 — виновата цанга или хвостовик. Если конус 0,04 — вопрос к опорам
или посадке.

Типичная ошибка — мерить только по фрезе. Фреза сама может иметь биение 0,03 мм, и тогда «виноват
шпиндель» безосновательно. Слои стоят десяти минут и снимают вопрос.
Слои удобно записывать в одну строку: конус / цанга / фреза. Например, 0,012 / 0,018 / 0,022 — узел в
норме, фреза почти в норме. 0,012 / 0,045 / 0,050 — цанга. 0,040 / 0,045 / 0,050 — шпиндель. Три числа
объясняют больше, чем страница описаний.
Пример решения: конус 0,045, цанга 0,048, фреза 0,05. Расходник почти не добавляет — виноват узел.
Другой пример: конус 0,012, цанга 0,042, фреза 0,048. Узел в норме, виновата цанга. Два одинаковых
«биения 0,05» лечатся по-разному, и слои это показывают.
**Почему так.** Сумма ошибок не говорит, где источник; слои разделяют вклад.
**Проверка.** Замерьте три слоя на новой фрезе. Разница между конусом и фрезой больше 0,02 мм — ищите
расходник.
## Модуль 5. Цанга и гайка: износ, трещины, момент
Цанга — первый подозреваемый при биении и вырыве.
- **Лепестки** — трещины, задиры, потемнение.
- **Прорези** — стружка, смятые кромки.
- **Гайка** — сорванная резьба, следы перетяга.
- **Момент** — ER20 около 60 Н·м; проверка ключом.
- **Посадка** — цанга в гайке до щелчка, без перекоса.
Трещину видно под лупой у основания лепестка; если она есть, цангу меняют, а не «протягивают». Гайку с
забитой резьбой тоже меняют: момент не держится, и фреза проворачивается.
Износ лепестков идёт неравномерно: сначала появляется блестящая дорожка, потом потемнение, потом задир.
Если цанга «садится» с перекосом, один лепесток нагружен больше — он и трескается первым. Поэтому осмотр
начинают с самого нагруженного места, а не с общего вида.
Проверяют и посадку цанги в гайке: у ER-гайки она должна сесть в эксцентриковое кольцо до щелчка. Если
цанга вставлена криво, гайка затянется, но биение будет 0,04–0,06 мм — и виноват будет «шпиндель». Это
одна из самых частых ошибок при смене фрезы.
**Почему так.** Цанга работает упругой деформацией; трещина и грязь меняют контакт по всей длине.
**Проверка.** Осмотрите три свои цанги под лупой. Нашли задир или потемнение — отложите.
## Модуль 6. Конус и посадка: фреттинг и задиры
Конус изнашивается медленно, но последствия дорогие.
- **Фреттинг** — тёмные пятна и натиры от микроперемещений.
- **Задиры** — стружка под оправкой, проворот.
- **Коррозия** — влага и отсутствие смазки.
- **Вмятина** — удар или падение оправки.
- **Контакт** — по краске: пятно должно быть по всей поверхности.
Конус не шлифуют «наждачкой»: геометрию так не восстановить. При износе — сервис или замена узла.
Если конус «полирован» до блеска, но биение растёт, дело не в грязи: возможно, посадка потеряла натяг
или оправка садится на край. Проверяют по краске и по отпечатку; «на глаз» это не видно.
Фреттинг отличается от грязи: тёмные пятна не снимаются салфеткой и повторяются на одном месте. Если
появился фреттинг, посадка уже потеряла натяг; чистка помогает на время, но биение вернётся. Это повод
показать узел сервису, а не «протереть получше».
**Почему так.** Конус центрирует площадью; локальный дефект отжимает инструмент.
**Проверка.** Проведите белым платком: серая полоса — пыль, липкая — смазка, задир — пора к сервису.
## Модуль 7. Подшипники: шум, нагрев, люфт
Подшипник — самый дорогой расходник шпинделя.
- **Шум** — тон на определённых оборотах, вой, щелчки.
- **Нагрев** — рост после 15–20 минут, нестабильность.
- **Люфт** — осевой и радиальный, индикатором.
- **Вибрация** — растёт с оборотами быстрее ожидаемого.
- **Смазка** — заводская, не обслуживается пользователем.
Если шум только на одной частоте — сначала резонанс и оправка; если на всех — подшипник. Если нагрев
появляется после часа — смазка или опоры; если сразу — перегруз или охлаждение.
Стадии износа обычно такие: сначала тон на одной частоте, потом рост температуры после 20–30 минут,
потом шум на всех оборотах и люфт. Если поймать первую стадию, можно успеть заменить пару подшипников,
а не весь узел.
Люфт проверяют индикатором на торце оправки: осевой ход при реверсе и радиальный при покачивании. Для
шпинделя ориентир — 0,01–0,02 мм; больше — вопрос к опорам. Но сначала исключают люфт цанги и посадки:
индикатор на фрезе покажет сумму, а не подшипник.
Проверка «на выбеге»: выключить шпиндель и слушать, как он замедляется. Ровный шум — норма; щелчок или
скрежет на замедлении — признак дорожки или тела качения. Это бесплатный тест, который делают перед
разборкой.
Различают шум «сухого» подшипника и шум перетяга: сухой — высокий, с металлическим оттенком; перетяг —
низкий гул и быстрый нагрев. Лечение разное: смазка/замена или ослабление преднатяга в сервисе. На слух
это различимо, если записать звук и сравнить.
**Почему так.** Подшипник меняет частоту и температуру раньше, чем геометрию.
**Проверка.** Запишите шум на трёх частотах. Через месяц сравните: появился тон — диагностика.
## Модуль 8. Охлаждение: засор или опоры
Перегрев не всегда означает подшипник.
- **Поток** — проверить на выходе, не «на глаз».
- **Температура** — 20–25 °C для чиллера; рост на 3–5 °C уже сигнал.
- **Засор** — муть, хлопья, слабая обратка.
- **Воздух** — пробка в контуре после замены жидкости.
- **Насос** — гудение без потока.
Если температура растёт, а биение и шум в норме — сначала охлаждение. Если после восстановления потока
нагрев остался — смотреть опоры.
Проверка потока простая: на выходе шланга поток должен быть ровным, без пульсаций; обратка теплеет
равномерно. Если поток есть, а температура растёт — смотрят теплообменник и вентилятор чиллера.
Чиллер проверяют по трём числам: температура на входе и выходе, поток, концентрация теплоносителя. Если
разница вход/выход меньше 2 °C, а шпиндель греется — тепло не отводится: засор, воздух или слабый насос.
Долив «водой из крана» меняет концентрацию и ускоряет коррозию.
Температуру меряют на корпусе, а не на шланге: шланг может быть тёплым при слабом потоке. Поток
проверяют по напору в мерную ёмкость за минуту — так получают литры в минуту и сравнивают с паспортом.
«На глаз» поток не измеряется.
**Почему так.** Перегрев снижает вязкость смазки и меняет зазоры; симптомы похожи на износ.
**Проверка.** Замерьте температуру до и после 15 минут. Разница больше 10 °C — проверьте поток.
## Модуль 9. Электрика: ток, обороты, помехи
«Плавающие» отказы часто приходят из шкафа.
- **Ток** — рост на 10–15% при том же режиме.
- **Обороты** — просадка под нагрузкой.
- **Остановки** — при пуске, рядом с частотником.
- **Помехи** — экран, земля, разводка.
- **Разряд** — частотник держит напряжение.
Если станок останавливается при старте шпинделя — проверяют кабель, землю и помехи, а не подшипник.
Базу тока снимают на исправном станке: одна фаза, установившийся рез, запись в журнал. Без базы «ток
вырос» ничего не значит; с базой видно рост на 10–15% и момент, когда он начался.
Если остановки появляются только при пуске шпинделя, проверяют три вещи: кабель шпинделя отдельно от
сигнальных, экран заземлён с одной стороны, земля корпуса и станка — одна шина. Помехи от частотника —
типовая причина «сам остановился», и лечится она разводкой, а не заменой подшипников.
Полезно иметь «электрическую базу»: ток на трёх режимах, напряжение под нагрузкой, температуру клемм.
С ней любой «плавающий» отказ проверяется за десять минут, а не за день перебора версий.
**Почему так.** Привод и шпиндель связаны; ошибка питания выглядит как механическая.
**Проверка.** Замерьте ток на одной фазе под типовой нагрузкой и сравните с базой.
## Модуль 10. Вырыв инструмента и удар
Вырыв — это авария, а не «плохая фреза».
- **Причины** — слабый затяг, износ цанги, перегруз, вылет.
- **Следы** — задир на хвостовике, смятая цанга, риска на конусе.
- **Проверка** — биение после удара, осевой люфт, трещины.
- **Действия** — стоп, осмотр, замена расходника, проверка опор.
- **Запись** — режим, фреза, момент, что нашли.
После вырыва нельзя «просто поставить новую фрезу»: осколки и задиры портят посадку.
Протокол после вырыва: стоп, фото, осмотр зоны, замер биения по конусу, проверка цанги и гайки, проверка
осевого люфта. Только после этого — новая фреза. Если пропустить осмотр, осколок в конусе испортит
следующую посадку.
Что ломается при вырыве: лепестки цанги, резьба гайки, кромка конуса, реже — опоры. Поэтому после аварии
меняют расходник и проверяют посадку, а не «дотягивают» старую гайку. Гайка с забитой резьбой не держит
момент — и вырыв повторяется.
После вырыва проверяют и гайку: резьба могла «закусить» или смяться. Гайка с повреждённой резьбой не
держит момент, и следующий вырыв почти гарантирован. Стоимость новой гайки несопоставима с простоем.
Если после вырыва биение в норме, но появился щелчок на одном участке — проверяют дорожку рельса и
посадку каретки: инструмент мог ударить по заготовке и сместить узел. Шпиндель тут может быть цел, а
геометрия оси — нет.
**Почему так.** Удар передаётся в опоры; скрытый дефект проявится через неделю.
**Проверка.** После вырыва замерьте биение по конусу и фрезе. Отклонение больше 0,03 мм — разборка.
## Модуль 11. Вибрация: шпиндель или процесс
Вибрация имеет два адреса: узел и процесс.
- **Шпиндель** — дисбаланс, биение, опоры; вибрация на холостом ходу.
- **Процесс** — режим, вылет, прижим; вибрация только в резе.
- **Резонанс** — узкая полоса оборотов.
- **Чаттер** — волна на кромке, самовозбуждение.
- **Прижим** — деталь «играет», звук меняется.
Проверка: холостой ход и рез на одних оборотах. Если на холостом тихо, а в резе трясёт — процесс.
Резонанс ищут «ступенькой»: 16 000, 17 000, 18 000, 19 000 об/мин. Частота, на которой звук меняется,
и есть проблемная зона; рабочее значение ставят на 5–10% в сторону.
**Почему так.** Разделение «холостой/рез» отсекает половину версий за минуту.
**Проверка.** Запишите вибрацию на холостом ходу и в резе. Отличается — ищите режим, нет — узел.
## Модуль 12. Ложные диагнозы
Половина «шпиндельных» дефектов приходит из соседних зон.
- **Фреза** — кривой хвостовик, износ, покрытие.
- **Цанга** — грязь, задир, перетяг.
- **Прижим** — деталь играет, звук меняется.
- **CAM** — подача, единицы, компенсация.
- **Материал** — влажность, сучок, партия.
- **Частотник** — параметры, помехи.
Правило: сначала фреза и цанга, потом прижим и программа, потом узел. Дешевле и быстрее.
Быстрый список: биение фрезы, чистота цанги, прижим, единицы и компенсация в УП, температура. Пять
проверок — десять минут; после них либо причина найдена, либо есть основание разбирать узел.
Ещё один ложный след — «плохой материал». Влажная плита даёт ворс и увод, но не биение. Если биение
появляется на холостом ходу, материал ни при чём; если только в резе — смотрят прижим и режим.
Ложный диагноз часто держится на одном слове: «вибрация». Уточнение «вибрация только на 18 000 и только
в резе» меняет адрес с опор на резонанс и режим. Чем точнее формулировка, тем дешевле проверка.
Ложный след из практики: «биение» на самом деле было неровной кромкой фрезы. Замер по конусу — 0,012,
по цанге — 0,015, по фрезе — 0,04. Замена фрезы вернула 0,018. Шпиндель и цанга были в порядке, а
разбирать собирались узел.
**Почему так.** Шпиндель — дорогой подозреваемый; начинать с него значит платить за разборку.
**Проверка.** Назовите три проверки до разборки. Меньше трёх — риск разобрать исправное.
## Модуль 13. Ремонт или замена
Решение принимают по остаточному ресурсу и стоимости.
- **Подшипники** — меняют в сервисе, если посадочные места целы.
- **Конус** — при износе — замена узла или восстановление у специалиста.
- **Цанга/гайка** — расходник, меняют на месте.
- **Ротор** — при биении вала — замена.
- **Экономика** — ремонт + простой против нового узла.
Если рама и ось в норме, ремонт шпинделя обычно дешевле. Если узел старый и запчастей нет — замена.
Пример: замена пары подшипников стоит условно 40% от нового шпинделя и даёт ещё 2–3 года при аккуратной
работе. Если корпус и вал целы — ремонт выигрывает; если есть биение вала или трещины — замена.
Считают не только цену деталей: простой, доставка, настройка после ремонта. Иногда «дешёвый ремонт» с
двумя неделями простоя дороже нового узла с гарантией. И наоборот: при загруженном станке быстрый ремонт
сохраняет заказы, которые новый узел не успеет закрыть.
Перед решением полезно снять «остаточную точность»: биение по конусу, люфт, температуру после 20 минут.
Если узел держит 0,02 мм и 45 °C, ремонт может подождать; если 0,05 мм и 55 °C — тянуть нельзя. Числа
превращают спор в план.
Практический критерий: если после ремонта ожидаемый ресурс меньше половины нового узла, а цена выше
половины — выгоднее замена. Если ресурс больше половины, ремонт оправдан. Считайте в деньгах и месяцах,
а не в «возрасте станка». И не забывайте про гарантию: новый узел её даёт, ремонт — не всегда.
**Почему так.** Ремонт восстанавливает узел, но не отменяет усталость металла.
**Проверка.** Запишите три числа: стоимость ремонта, ожидаемый ресурс, стоимость замены.
## Модуль 14. Приёмка после ремонта и журнал
Ремонт заканчивается приёмкой по числам.
- **До** — биение, температура, ток, шум.
- **После** — те же замеры в тех же условиях.
- **Тестовая деталь** — круг Ø60, квадрат 100 × 100.
- **Журнал** — дата, узел, что меняли, числа.
- **Повтор** — через месяц.
Без «до» приёмка бессмысленна: не с чем сравнить.
Приёмку удобно снимать на видео: индикатор и число в кадре. Три снимка — конус, фреза, тестовая деталь —
через год объясняют больше, чем запись «норма». К ним прикладывают дату, режим и имя исполнителя.
Если после ремонта биение стало 0,02 мм, а через месяц выросло до 0,04 — это не «плохой ремонт», а
сигнал о посадке или цанге. Тренд важнее разового числа; поэтому приёмку повторяют через 30 дней.
Журнал ремонта ведут отдельно от журнала смены: дата, узел, что меняли, кто, числа до/после, гарантия.
Через год по нему видно, какой ремонт был оправдан, а какой — «на всякий случай». Это и есть стоимость
опыта, только записанная.
**Почему так.** Ремонт меняет геометрию; сравнение доказывает результат.
**Проверка.** Есть строка «до» и «после»? Если только «после» — приёмка недоказана.
## Практикум. Три станка, три диагноза
Задача: разобрать три симптома и доказать причину числом.
**Случай 1. Биение 0,06 мм после смены фрезы.**
Шаг 1: замер по конусу — 0,012 мм. Шаг 2: по цанге — 0,025 мм. Шаг 3: по фрезе — 0,06 мм. Шаг 4: осмотр
цанги — задир на лепестке. Вывод: расходник. Лечение: замена цанги, повторный замер 0,018 мм.
**Случай 2. Нагрев корпуса 52 °C через 20 минут.**
Шаг 1: биение в норме, шум ровный. Шаг 2: обратка еле тёплая. Шаг 3: фильтр контура забит, поток слабый.
Вывод: охлаждение, не опоры. Лечение: чистка контура, замена жидкости; температура 41 °C.
**Случай 3. Станок останавливается при пуске шпинделя.**
Шаг 1: ошибка появляется только при M3. Шаг 2: кабель шпинделя рядом с сигнальным. Шаг 3: экран не заземлён.
Вывод: помехи. Лечение: разводка, земля; остановки прекратились.
**Критерий готовности.** По каждому случаю: симптом с числом, проверка, вывод, запись. Без числа случай не
зачтён.
**Почему так.** Практикум повторяет порядок «симптом → слой → проверка → вывод».
**Проверка.** Три случая, в каждом — измерение и вывод.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. С чего начинается диагностика шпинделя?**
С факта и числа: что и насколько. «Гудит» — не симптом, «тон на 12 000 об/мин» — симптом.
**2. Как отделить биение шпинделя от биения цанги?**
Замерить по конусу, по цанге и по фрезе. Разница между слоями показывает вклад расходника.
**3. Почему треснувшую цангу нельзя «протянуть»?**
Трещина меняет упругую деформацию; затяжка не восстанавливает контакт и может разрушить лепесток.
**4. Что такое фреттинг на конусе?**
Тёмные пятна от микроперемещений; контакт становится неполным, биение растёт.
**5. Как отличить износ подшипника от резонанса?**
Резонанс — на узкой полосе оборотов; подшипник — на всех, с ростом температуры и шума.
**6. Почему перегрев не всегда подшипник?**
Засор контура, слабый поток и воздушная пробка дают тот же рост температуры.
**7. Какие электрические причины дают «плавающие» остановки?**
Помехи, плохая земля, кабель рядом с силовым, параметры частотника.
**8. Что проверяют после вырыва инструмента?**
Биение по конусу и фрезе, осевой люфт, задиры на цанге и конусе, трещины.
**9. Как отличить вибрацию узла от вибрации процесса?**
Холостой ход и рез на одних оборотах: тихо на холостом — процесс, трясёт и там — узел.
**10. Какие три проверки делают до разборки?**
Фреза, цанга, прижим/программа. Шпиндель — после них.
**11. Когда ремонт шпинделя дешевле замены?**
Когда посадочные места целы, запчасти есть, а рама и ось в норме.
**12. Зачем нужна приёмка после ремонта?**
Сравнить «до» и «после» в одинаковых условиях и доказать результат.
## Частые вопросы (Q&A)
**Можно ли мерить биение на вращающемся шпинделе?**
Нет. Индикатор — только при ручном провороте и снятом питании.
**Почему новая фреза бьёт сильнее старой?**
Проверьте хвостовик и цангу; шпиндель — третья версия.
**Сколько живёт цанга?**
Месяцы при чистоте и моменте; недели при грязи и перетяге.
**Можно ли добавить смазку в подшипники?**
Обычно нет: смазка заложена на заводе, вмешательство нарушает преднатяг.
**Почему шпиндель греется после часа работы?**
Смазка, опоры или охлаждение. Сначала проверяют поток и температуру.
**Что делать при тоне на одной частоте?**
Записать частоту, проверить биение и оправку, уйти от резонанса на 5–10%.
**Когда звать сервис?**
Когда нужен прибор, которого нет, или разборка, которую нельзя сделать безопасно.
## Глоссарий
- **Биение** — отклонение от оси вращения.
- **Фреттинг** — износ от микроперемещений.
- **Преднатяг** — усилие в подшипниках.
- **Люфт** — свободный ход.
- **Резонанс** — совпадение частот.
- **Чаттер** — самовозбуждающаяся вибрация.
- **Вырыв** — потеря инструмента из зажима.
- **Частотник** — преобразователь частоты.
- **Пирометр** — бесконтактный термометр.
- **Остаточный ресурс** — ожидаемый пробег до отказа.
- **Приёмка** — контрольные замеры после ремонта.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Биение по фрезе 0,06 мм | Цанга, хвостовик | Замена цанги, проверка фрезы |
| Биение по конусу 0,04 мм | Опоры, посадка | Сервис |
| Шум на одной частоте | Резонанс | Смена оборотов |
| Шум на всех частотах | Подшипник, дисбаланс | Диагностика, балансировка |
| Нагрев за 20 минут | Охлаждение | Поток, фильтр, жидкость |
| Нагрев после часа | Смазка, опоры | Сервис |
| Обороты проседают | Мощность, ЧП | Нагрузка, параметры |
| Остановка при пуске | Помехи, земля | Кабель, экран, заземление |
| Вырыв фрезы | Зажим, износ | Цанга, момент, осмотр |
| Вибрация в резе | Режим, вылет | Подача, вылет, прижим |
| Трещина цанги | Перетяг, усталость | Замена |
| Пятна на конусе | Фреттинг, грязь | Чистка, сервис |
## Мысли вслух: чего нет на форумах
На форумах спрашивают «почему гудит», а ответ начинается с «на каких оборотах и что было до этого».
Первое: **биение меряют по слоям**. Конус 0,01, цанга 0,02, фреза 0,05 — виноват расходник, а не шпиндель.
Без слоёв начинают с замены узла.
Второе: **перегрев — не всегда подшипник**. Забитый фильтр и воздушная пробка дают те же 50 °C. Проверка
потока занимает пять минут.
Третье: **трещину цанги видно под лупой**. Перетяг 90 Н·м вместо 60 запускает усталость; лепесток разлетается
на 24 000 об/мин.
Четвёртое: **шум на одной частоте — резонанс**. Смена оборотов на 5–10% убирает тон; замена подшипников —
нет.
Пятое: **остановки при пуске — электрика**. Кабель рядом с сигнальным и незаземлённый экран дают «плавающие»
ошибки, которые ищут в механике.
Шестое: **сервисный случай**. Мастерская месяц меняла подшипники: шпиндель грелся. Причина — забитая
рубашка охлаждения, поток 40% от нормы. После чистки температура упала с 54 до 42 °C.
Седьмое: **вырыв — это авария**. После него проверяют конус и опоры, а не только меняют фрезу.
Восьмое: **«китайский шпиндель» — не диагноз**. Ресурс делают посадка, охлаждение и зажим.
Девятое: **журнал показывает тренд**. Температура растёт неделями; без записи это замечают, когда уже поздно.
Десятое: **не разбирайте исправное**. Фреза, цанга и прижим отсекают половину «шпиндельных» дефектов.
Одиннадцатое: **сервисный случай с «плохим шпинделем»**. Станок давал биение 0,07 мм, оператор настаивал
на замене узла. Замер по конусу — 0,011 мм. Причина: гайка с забитой резьбой, цанга сидела с перекосом.
Заменили гайку и цангу — 0,016 мм. Шпиндель не трогали.
Двенадцатое: **цена ложного диагноза**. Новый шпиндель — сотни тысяч и простой; цанга с гайкой — тысячи и
час работы. Поэтому порядок «фреза → цанга → прижим → программа → узел» экономит не только деньги, но и
время.
Тринадцатое: **журнал важнее памяти**. Температура растёт неделями, биение — месяцами. Без записи «стало
хуже» не имеет даты, а значит, и причины.
Четырнадцатое: **не путайте «громко» и «плохо»**. Ровный гул на высоких оборотах — норма; тревожный
признак — новый тон, которого не было. Запишите звук до и после смены фрезы: сравнение честнее слуха.
Пятнадцатое: **одна причина — одно действие**. Если после замены цанги биение упало с 0,06 до 0,02, не
надо «на всякий случай» менять ещё и гайку. Вы не узнаете, что помогло, и потеряете базу для следующего
ремонта. Одно изменение — один замер — одна запись.
Шестнадцатое: **проверяйте через месяц**. Если дефект вернулся — лечили симптом, а не причину. Это правило
закрывает круг диагностики, и в журнале появляется дата следующей проверки. Так диагностика становится
системой, а не удачей.
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: современные допуски и методики взяты из руководств и
паспортов завода. Привязывать к теме случайный чанк было бы нечестно.
Фон для терминологии и расчётов — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — допуски и посадки.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование работ.
Ссылки на конкретные чанки не приводятся: тема «диагностика современных шпинделей» в открытом корпусе не
раскрыта настолько, чтобы цитата была точной.
## Смотрите также
- [Шпиндели: устройство, ресурс, замена](/blog/shpindeli-ustroystvo-resurs-zamena).
- [Частотник шпинделя: управление и настройка](/blog/chastotnik-shpindelya-upravlenie-i-nastroyka).
- [Фрезы и инструмент — том 3: диагностика и ошибки](/blog/frezy-i-instrument-tom-3).
- [Фрезы и инструмент — том 2: практика и режимы](/blog/frezy-i-instrument-tom-2).
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs).
- [Режимы резания: расчёт и практика](/blog/rezhimy-rezaniya-raschet-i-praktika).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — разборы дефектов.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/).
## Фото и схемы завода

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
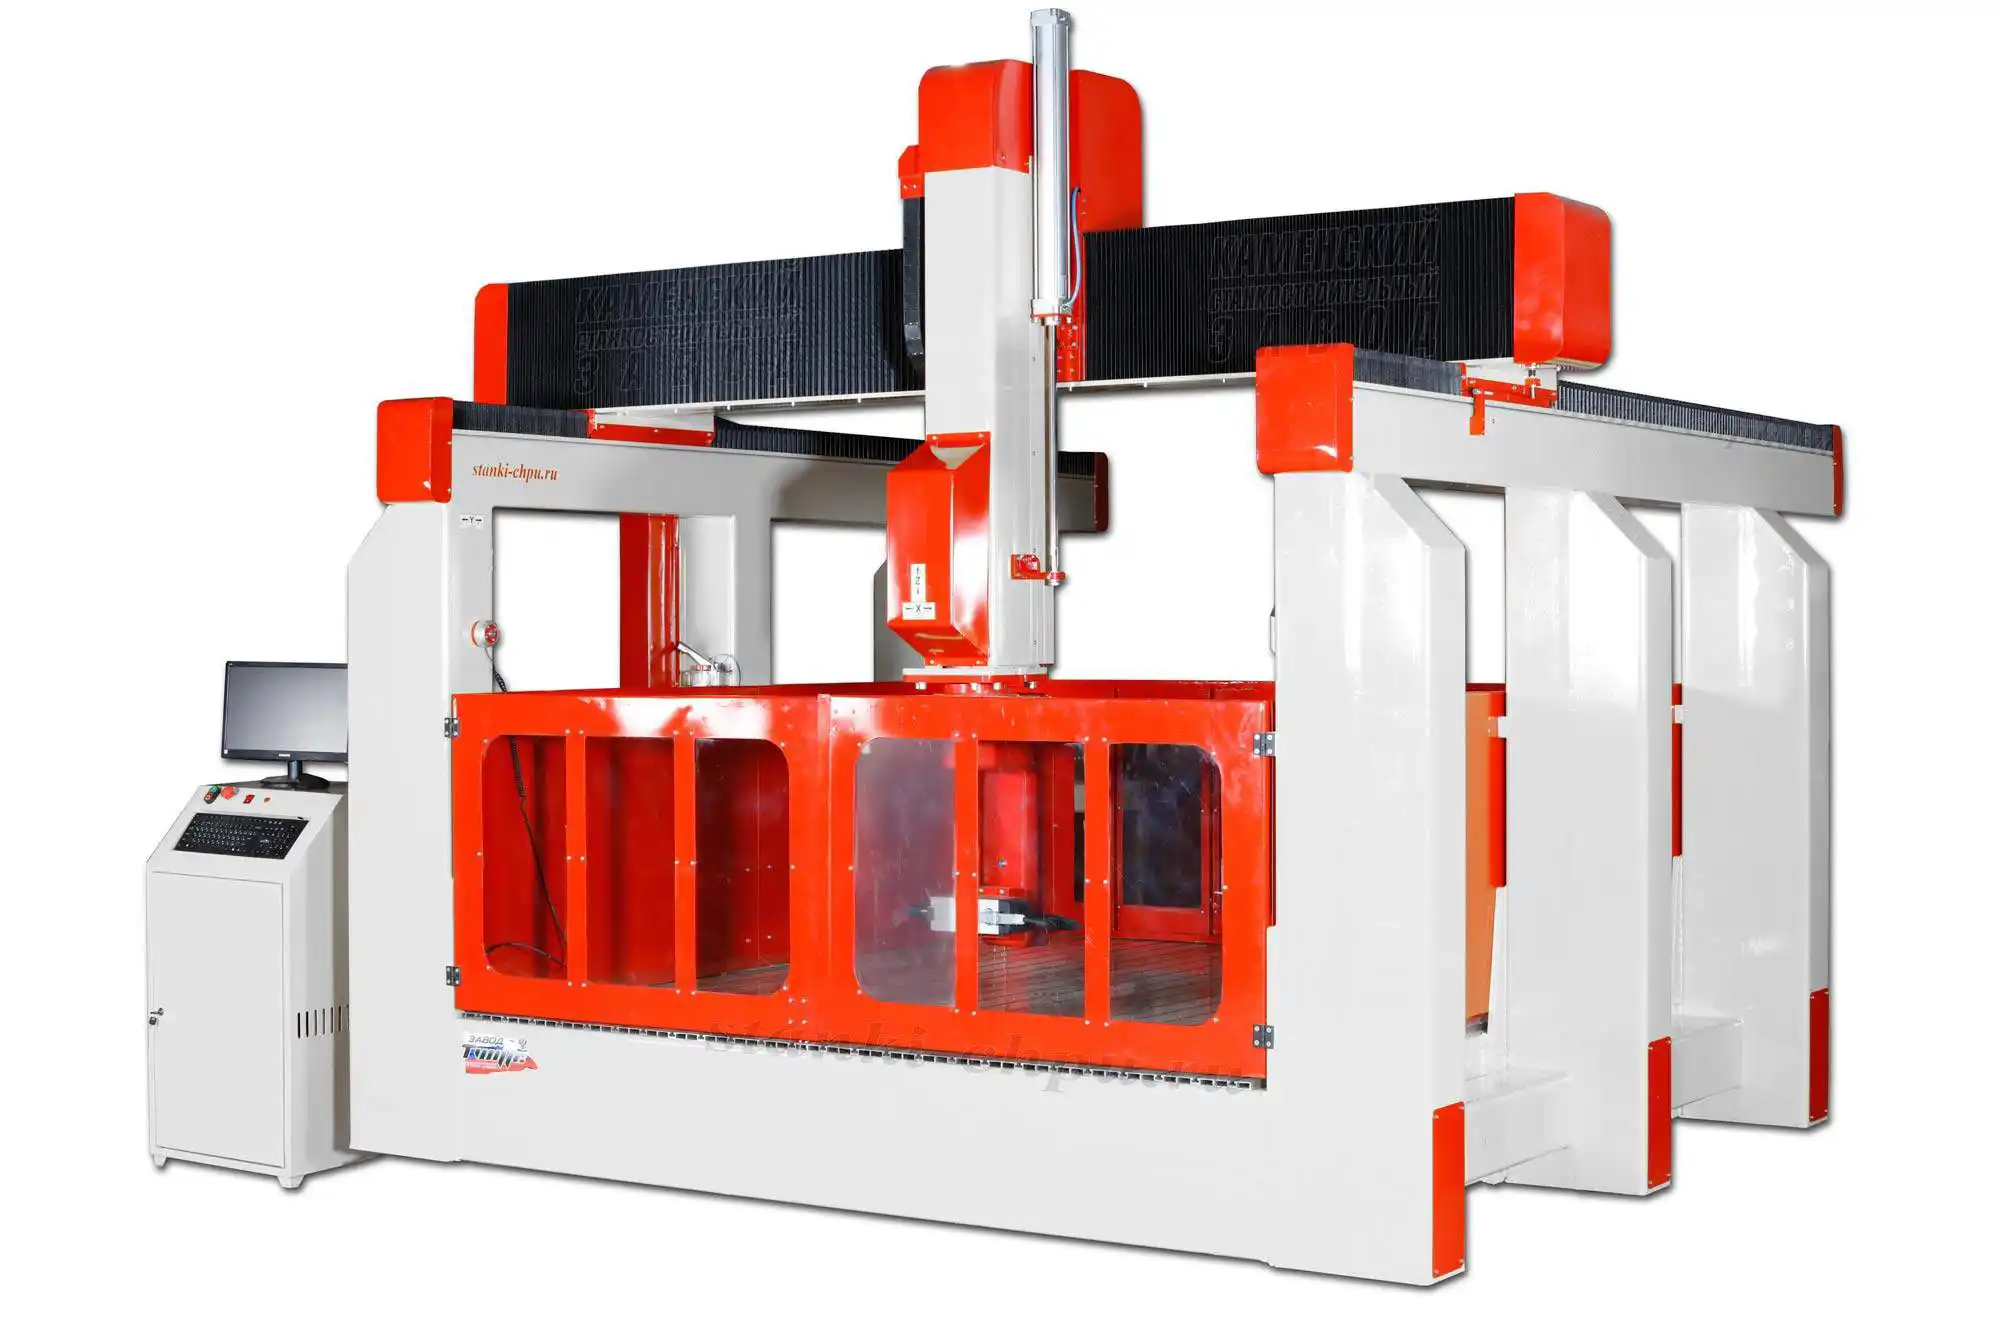
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
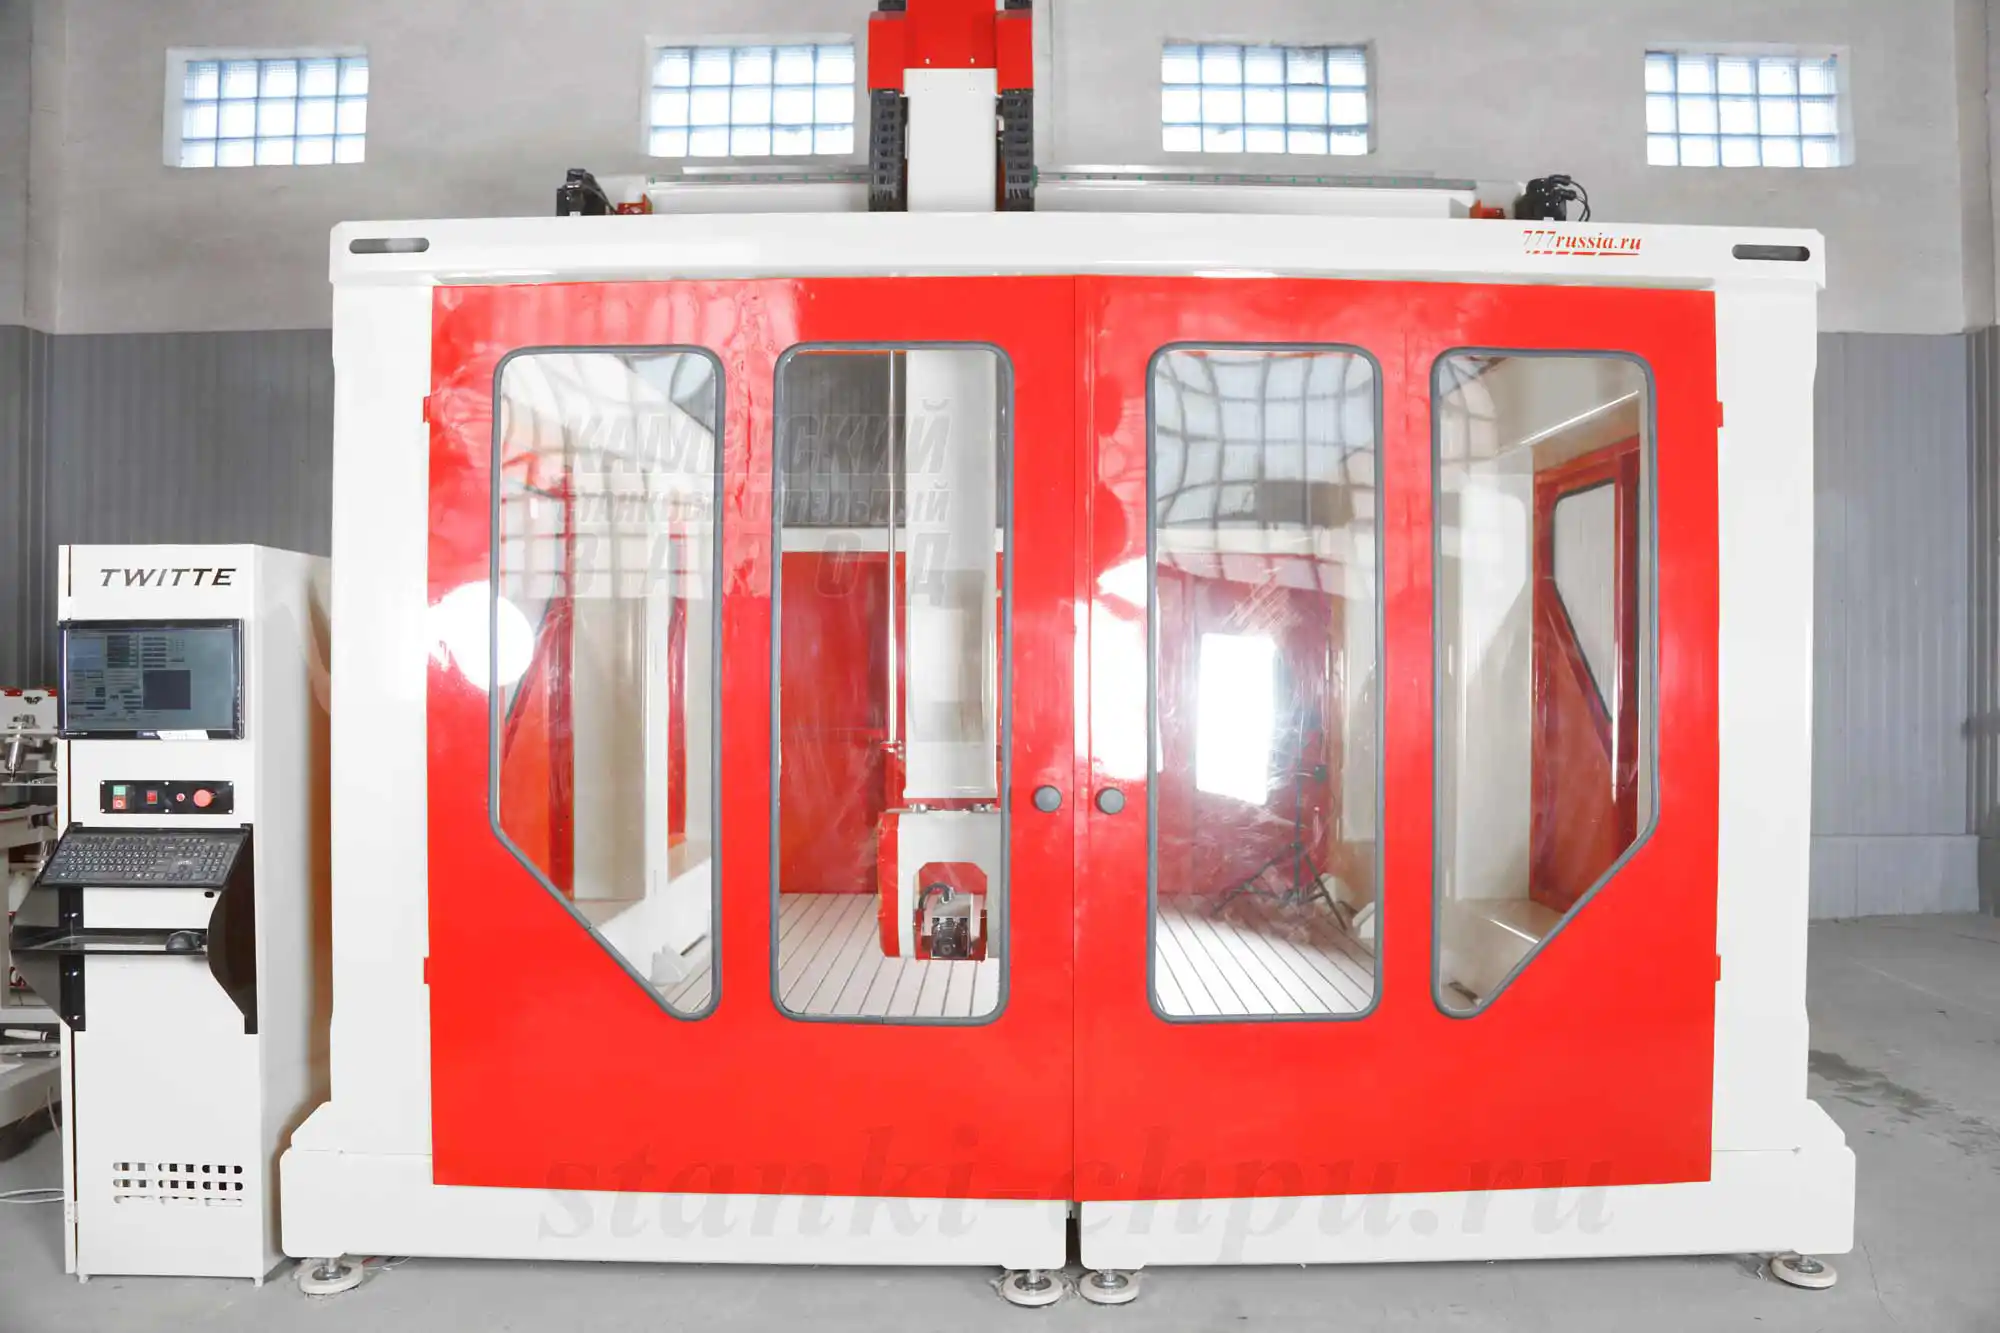
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Продолжение серии: том 4 — «Ремонт и восстановление».** В нём — замена подшипников и цанг, восстановление
посадок, ремонт после вырыва и экономика восстановления.
---
**Первоисточник:** https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-3 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-3.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-3
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq