# Механика: шпиндели и цанги — том 1: основы и безопасность
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика —
> «Технологии и материалы». Том 1 серии «Механика: шпиндели и цанги»: устройство шпинделя, типы и
> применение, посадочный конус, работа цанги, биение, скорость кромки, охлаждение, подшипники, безопасность
> смены инструмента, электрика, приёмка и регламент.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/mehanika-shpindelitsangi-tom-1.ai.json`.
> Версия 1.1 от 2026-10-30. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Механика: шпиндели и цанги — том 1: основы и безопасность“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Стоит ли брать китайский
> шпиндель?», «Долговечность шпинделя», «Радиальное биение», «Нужны цанги», «Большие корончатые фрезы
> (Face end mill) для шпинделя с головой ER20», «Забилась водяная рубашка охлаждения шпинделя», «Как
> настроить обороты при смене шпинделя с 18000 на 24000 оборотов», «Грамотная комбинация упорного и
> радиального подшипников», «Радиатор для системы охлаждение шпинделя», «Смена патрона итальянский шпиндель
> (ремонт)»).
> Факты — карточки `/product/*.md` (мощности, обороты, ER20, автосмена), руководство
> `CNC_KNOWLEDGE_BASE.md` (типы шпинделей, охлаждение, чиллеры), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md`
> (частотник, ток, управление), `MATERIALS_PROCESSING_GUIDE.md` (обороты по материалам),
> `MACH3_COMPLETE_GUIDE.md` (M3/M4/M5, задержка разгона).
> **Важно:** шпиндель — самый быстровращающийся узел станка. Смена инструмента — только после полной
> остановки; руки — вне зоны фрезы; осколки и вылетевший инструмент травмируют без предупреждения.
> ТТХ станков — заявленные, из карточек завода.
> **Статус серии.** Том 1 — этот курс; том 2 «Практика и режимы» готовится к публикации. Ссылки на соседние
> тома серии «Механика: направляющие/рельсы» не ставятся, пока они не вышли в свет; в тексте они указаны
> как ориентиры, а не как ссылки.
> Смежные материалы: «Шпиндели: устройство, ресурс, замена», «Частотник шпинделя: управление и настройка»,
> «Фрезы и инструмент — том 1».
Первое знакомство со станком обычно начинается с координат и G-кода, а первый рабочий день — с пульта и
первой фрезы. Но между программой и заготовкой стоит узел, который вращается быстрее всего в цеху и прощает
меньше всего ошибок. Это шпиндель. Он держит инструмент, задаёт обороты и передаёт на фрезу всё, что вы
придумали в CAM. Ошибка в цанге или перетянутая гайка превращают самую красивую траекторию в брак, вибрацию
и ремонт.
Этот том — про основы и безопасность. Мы разберём, из чего состоит шпиндель, чем отличаются типы, как
работает посадка «конус — цанга — фреза», почему биение измеряют в микронах, откуда берётся перегрев и
как менять инструмент, не отправляя его в полёт. Практика и режимы — в томе 2.
## Чему научитесь
- Объяснять устройство шпинделя: вал, опоры, корпус, зажим, охлаждение, датчик.
- Различать высокочастотный, ременный, ATC- и сервошпиндель и выбирать тип под задачу.
- Понимать, как посадочный конус центрирует инструмент и почему чистота важнее затяжки.
- Работать с цангой: подбирать диапазон, ставить фрезу, тянуть гайку, проверять износ.
- Измерять биение в трёх точках и отличать дефект шпинделя от дефекта расходника.
- Считать скорость кромки и не превышать балансировочный предел инструмента.
- Организовывать охлаждение и замечать первые признаки засора.
- Понимать, что убивает подшипники, и не делать этого.
- Безопасно менять инструмент и обслуживать узел.
- Проверять новый или заменённый шпиндель по четырём замерам.
- Вести журнал, по которому видно тренд, а не «вроде работало».
## Предпосылки и безопасность
Нужны: доступ к станку и паспорту, индикатор часового типа на магнитной стойке, штангенциркуль,
динамометрический ключ подходящего диапазона, чистые салфетки, набор цанг и гаек. Понадобится понимание
того, что такое обороты и подача, — хотя бы на уровне базового курса оператора.
**Безопасность — до первого включения.**
- **Полная остановка.** Смена инструмента — только когда вал стоит. «Почти остановился» — это ещё
вращение; гайка и цанга в этот момент опаснее, чем кажется.
- **Руки вне зоны фрезы.** Не придерживайте фрезу рукой «чуть-чуть». Не тормозите шпиндель ладонью.
- **Очки и защита лица.** Вылетевшая фреза или осколок цанги летят по прямой и быстро.
- **Питание снято.** Перед работами с корпусом, разъёмами и охлаждением — отключить и дождаться разряда
частотника; индикатор на панели гаснет не сразу.
- **Не вскрывать гарантийный узел.** Шпиндель на гарантии — зона сервиса, а не экспериментов.
- **Пыль и шум.** Респиратор при сухой уборке, наушники при длительной работе: высокие обороты дают
постоянный уровень шума, к которому привыкают незаметно.
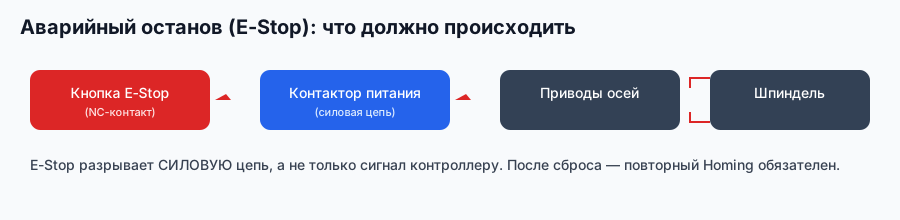
*Схема завода «Твайт»: грибок снимает питание с приводов, а не «просит программу остановиться».*
Отдельная привычка: перед сменой фрезы убедиться, что в программе нет паузы с включённым шпинделем.
Оператор снимает инструмент, а станок в этот момент получает `M3` из следующего кадра — так и рождаются
травмы, которые потом описывают словом «внезапно».
## Содержание
1. [Шпиндель как узел: с чего начинается точность](#m1)
2. [Типы шпинделей и цена выбора](#m2)
3. [Посадочный конус: как инструмент находит ось](#m3)
4. [Цанга: клин, который держит фрезу](#m4)
5. [Цанга на практике: установка без ошибок](#m5)
6. [Биение: три источника и один индикатор](#m6)
7. [Обороты, скорость кромки и баланс](#m7)
8. [Охлаждение: вода, воздух и перегрев](#m8)
9. [Подшипники и смазка](#m9)
10. [Безопасная смена инструмента](#m10)
11. [Электрика: частотник, разряд, земля](#m11)
12. [Приёмка шпинделя после замены](#m12)
13. [Восемь привычек, которые убивают шпиндель](#m13)
14. [Регламент и журнал шпинделя](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов. Вот что реально спрашивают:
- «Стоит ли брать китайский шпиндель?» — модуль 2.
- «Долговечность шпинделя» — модули 9 и 13.
- «Радиальное биение» — модуль 6.
- «Нужны цанги» — модули 4 и 5.
- «Большие корончатые фрезы для шпинделя с головой ER20» — модули 5 и 7.
- «Забилась водяная рубашка охлаждения шпинделя» — модуль 8.
- «Как настроить обороты при смене шпинделя с 18000 на 24000» — модуль 7.
- «Грамотная комбинация упорного и радиального подшипников» — модуль 9.
- «Смена патрона итальянский шпиндель (ремонт)» — модули 10 и 12.
## Модуль 1. Шпиндель как узел: с чего начинается точность
Шпиндель — это вал на прецизионных опорах, который держит инструмент и передаёт ему вращение. Внутри
обычно шесть частей:
- **вал** — ось вращения и посадочная поверхность;
- **опоры** — подшипники, задающие биение и жёсткость;
- **корпус** — «голова», которая крепится к оси Z;
- **система зажима** — цанга, патрон, конус, иногда гидрозажим;
- **охлаждение** — водяная рубашка или обдув;
- **датчик** — энкодер или датчик оборотов, а при автосмене — ещё и ориентация.
У настольных и промышленных фрезерных станков завода чаще встречается цанговый зажим: у WoodRouter —
шпиндель 2,2 кВт с водяным охлаждением, оборотами 12 000–24 000 и цангой ER20. У 17Д и РАКЕТЫ — 7,5 кВт с
автосменой, у 17К и SMK — до 20 кВт, у SM PRO — 9 кВт до 24 000 об/мин. Мощность растёт, но принцип
остаётся: точность держится не ваттами, а посадкой и опорами.

*Схема завода «Твайт»: шпиндель — последнее звено цепочки, и все ошибки предыдущих звеньев приходят в него.*
**Почему так.** Фреза режет только там, где её кромка идёт по нужной траектории. Любое смещение вала,
перекос цанги или грязь на конусе добавляют к траектории паразитную составляющую. Контроллер о ней не
знает: он считает, что ось в координате.
**Проверка.** Найдите на своём станке все шесть частей и подпишите их. Если не нашли датчик или подвод
охлаждения — откройте паспорт: узел понятнее, когда видишь его целиком.
## Модуль 2. Типы шпинделей и цена выбора
Тип шпинделя — это не «лучше/хуже», а набор компромиссов.
**Высокочастотный (ВЧ) электрошпиндель.** Компактный, с оборотами 6 000–24 000 и выше, чаще водяного
охлаждения. Любимец деревообработки, гравировки и 3D-рельефа. Ресурс зависит от охлаждения и бережной
посадки инструмента.
**Шпиндель с ременным приводом.** Отдельный двигатель, шкив и ремень. Дешевле в ремонте, лучше держит
низкие обороты и ударные нагрузки, но ограничен по максимальной частоте и требует контроля натяжения
ремня.
**Шпиндель с автосменой (ATC).** Сам берёт фрезу из магазина. Для серии это экономия минут на каждой
детали, но добавляет пневматику, датчики и требования к чистоте конуса.
**Сервошпиндель.** С обратной связью по положению: нужен для ориентации, жёсткого нарезания резьбы,
сложных многоосевых задач.
**Многошпиндельный узел.** Несколько шпинделей на портале: несколько одинаковых деталей за проход. Другая
логика балансировки и обслуживания.
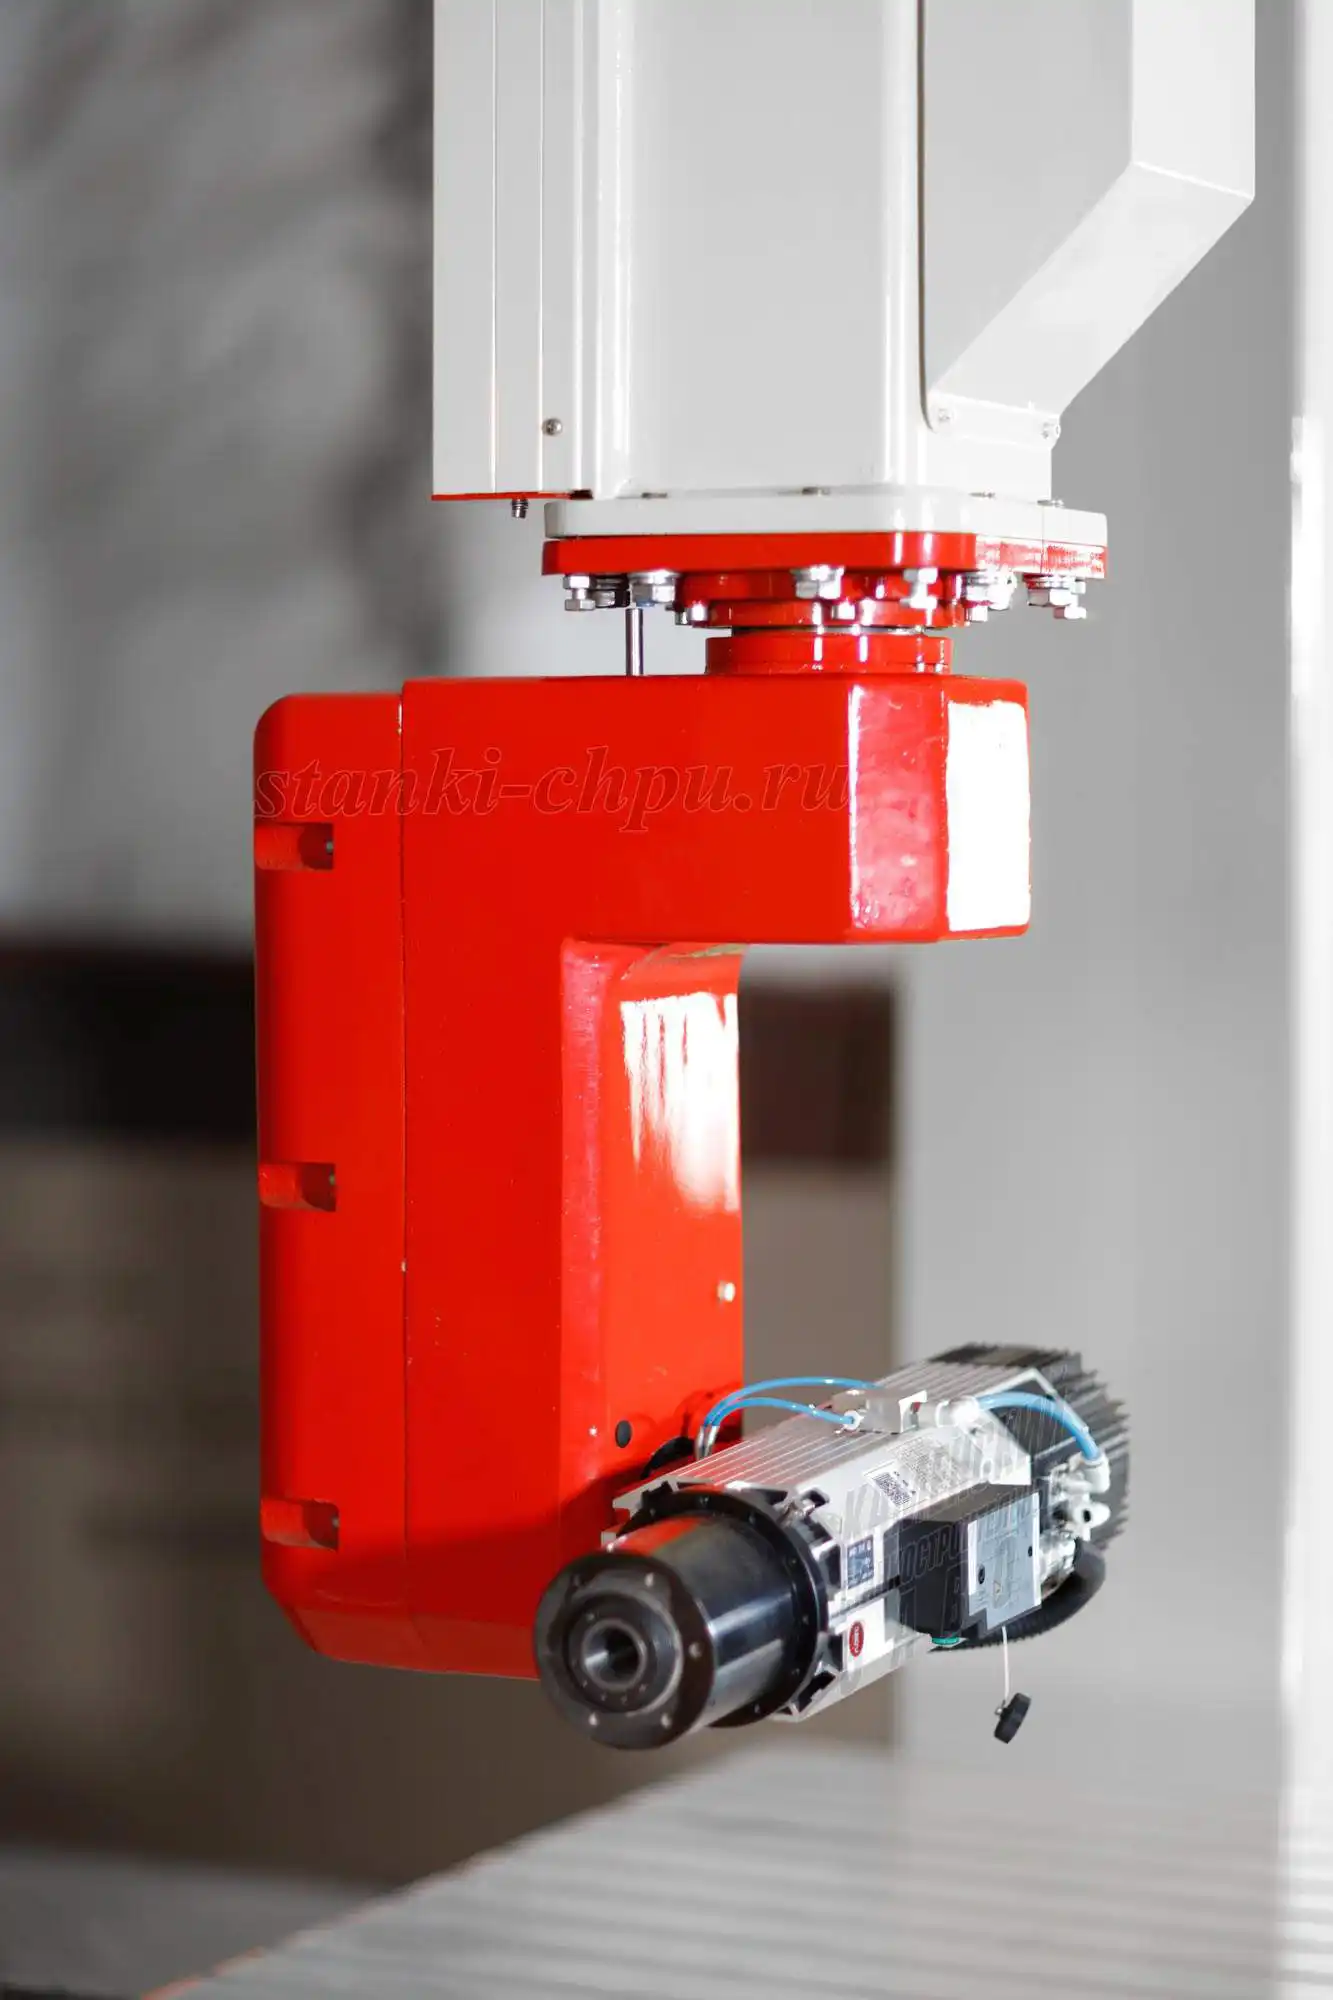
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*

**Почему так.** ВЧ-шпиндель выигрывает на высоких оборотах и чистовых проходах, но плохо переносит
перегрузку на низких оборотах. Ременной тянет лучше «внизу», но не даёт 24 000. ATC окупается на серии,
а на единичных заказах только добавляет обслуживания. Выбор типа — это выбор того, какие ошибки вы можете
себе позволить.
**Проверка.** Назовите три операции, которые вы делаете чаще всего, и проверьте, попадает ли ваш шпиндель
в их диапазон по оборотам и мощности. Если нет — проблема не в «китайском шпинделе», а в несоответствии
типа задаче.
## Модуль 3. Посадочный конус: как инструмент находит ось
Инструмент держится на конусе. У крупных станков это чаще конус 7:24 (ISO/BT-подобные хвостовики) с
фланцем и затяжкой штоком; у высокоскоростных — полый конус HSK с конусностью 1:10, который центрируется
одновременно по конусу и по фланцу. У настольных и средних фрезерных станков инструмент часто держит
цанга в гайке, а сама гайка садится на шпиндель по короткому конусу.
Общее у всех схем одно: **конус центрирует, а не «зажимает»**. Он должен садиться всей поверхностью, а
не краем. Поэтому:
- конус протирают перед каждой установкой;
- не шлифуют и не «притирают» его наждачкой — геометрию так не восстановить, а испортить легко;
- не смазывают посадочный конус густой смазкой: пыль соберётся в плёнке;
- проверяют контакт по краске, если есть подозрение на износ.
У автосмены добавляется ещё один враг — стружка в гнезде магазина и на фланце. Шпиндель берёт оправку с
пылинкой, и биение «внезапно» вырастает.
**Почему так.** Конус работает площадью контакта. Пылинка толщиной 10 мкм отжимает инструмент на
несколько микрон и меняет ось вращения; затяжка тут не помогает, а иногда делает хуже — перекашивает
оправку.
**Проверка.** Проведите чистым белым платком по конусу после смены инструмента. Серая полоса — пыль;
липкая — излишек смазки; задиры — пора к сервису.
## Модуль 4. Цанга: клин, который держит фрезу
Цанга — разрезная втулка с конической наружной поверхностью. Гайка толкает её по конусу, лепестки
сжимаются и обжимают хвостовик фрезы. Чем точнее изготовлена цанга и чем чище посадка, тем меньше биение.
У ER-цанг (наш случай — ER20 на WoodRouter) есть важная особенность: **одна цанга перекрывает диапазон
примерно в 1 мм**, а не «любой диаметр». ER20 по стандарту работает в диапазоне около 1–13 мм, но
конкретная цанга имеет свой номинал: 6–5 мм, 10–9 мм и так далее. Фреза 6,35 мм в цанге «6–5» сядет, но
на границе диапазона лепестки сожмутся неравномерно — биение вырастет.
Правила, которые экономят шпиндель:
1. **Хвостовик чистый и без задиров.** Протереть, осмотреть, заменить при износе.
2. **Вставлять на глубину не меньше 2/3 длины цанги**, а лучше — до упора, если конструкция позволяет.
3. **Гайку тянуть динамометрическим ключом.** Для ER20 ориентир — порядка 60 Н·м; точное значение всегда
на гайке или в паспорте.
4. **Не удлинять цангу переходниками «для глубины».** Каждый переход — новый источник биения.
5. **Хранить цанги в закрытой таре, по номиналам.** Стружка в прорези — причина «непонятного» биения.
**Почему так.** Цанга держит трением и упругой деформацией. Если хвостовик сидит на самом краю диапазона,
контакт идёт не по всей длине, а пятном; при нагрузке фреза «гуляет», лепестки устают и трескаются.
Шпиндель здесь ни при чём, но страдает именно он — через опоры.
**Проверка.** Возьмите свою цангу, посмотрите маркировку и измерьте хвостовик фрезы. Если разница между
номиналом цанги и диаметром меньше 0,2 мм — вы на границе; подберите соседний размер.
## Модуль 5. Цанга на практике: установка без ошибок
Инструкция показывает, как включить шпиндель и сменить фрезу, но не показывает, сколько проблем с биением
живёт в расходнике. Больше половины «дефектов шпинделя» решаются цангой и чистым конусом.
**Порядок установки фрезы:**
1. Отключить шпиндель, дождаться полной остановки.
2. Очистить конус шпинделя, гайку, цангу и хвостовик.
3. Вставить цангу в гайку до щелчка/посадки (у ER-гайки цанга фиксируется в эксцентриковом кольце).
4. Вставить фрезу на нужную глубину, проверить, что она не упирается в дно цанги.
5. Затянуть гайку рукой, затем ключом с контролем момента.
6. Проверить биение индикатором по фрезе в 10 мм от гайки.
7. Только после этого — пробный пуск на низких оборотах.
**Что чаще всего делают не так:**
- тянут гайку «от души», деформируя цангу и гайку;
- ставят фрезу с загрязнённым хвостовиком;
- зажимают фрезу за покрытие, а не за чистый хвостовик;
- оставляют стружку в прорезях цанги;
- используют цангу с трещиной, потому что «ещё держит».
Форумный вопрос «большие корончатые фрезы для шпинделя с головой ER20» — как раз про предел. Коронка
диаметром 50 мм на ER20 держится, но нагрузка на лепестки и опоры растёт; на высоких оборотах добавляется
дисбаланс. Если работа серийная, лучше оправка с фланцем, а не цанга «на пределе».
**Почему так.** Цанга — расходник с ресурсом. Она дешевле подшипников на два порядка, поэтому экономить
на ней бессмысленно: изношенная цанга передаёт удары туда, где ремонт стоит дорого.
**Проверка.** Заведите правило: новая фреза — проверка биения; смена цанги — запись в журнал. Через месяц
вы увидите, сколько цанг уходит и не пора ли перейти на другой тип зажима.
## Модуль 6. Биение: три источника и один индикатор
Биение — это отклонение поверхности от идеальной оси вращения. Оператор видит его как «фреза гуляет», а
деталь получает волнистую стенку или размер «плюс-минус».
Источников три, и их надо разделять:
1. **Шпиндель** — износ опор, погнутый вал, посадка после удара.
2. **Цанга и гайка** — грязь, износ лепестков, трещина, перетяг.
3. **Фреза** — кривой хвостовик, задиры, несоосность самого инструмента.
**Как мерить.** Индикатор на магнитной стойке, щуп — на фрезу в 10 мм от гайки. Медленно проворачивают
шпиндель рукой (при снятом питании) и смотрят размах. Затем повторяют по посадочному конусу и по цанге без
фрезы. Разница подсказывает адрес:
- биение по конусу большое, по фрезе тоже — шпиндель;
- конус чистый, по цанге большое — цанга или гайка;
- конус и цанга в норме, по фрезе большое — фреза.
Ориентиры из руководства завода: смещение шпинделя 0,01–0,02 мм — хорошо, 0,05 мм — предел для чистовых
работ, больше — узел не для точной обработки. Для новой цанги и нормальной фрезы биение по инструменту
обычно укладывается в 0,01–0,03 мм.

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
**Почему так.** Индикатор показывает сумму всех ошибок. Чтобы не менять шпиндель из-за кривой фрезы,
измеряют по слоям: конус, цанга, инструмент. Это занимает десять минут и экономит десятки тысяч рублей.
**Проверка.** Замерьте биение на новой фрезе и на старой. Если новая даёт 0,01, а старая 0,06 — вопрос к
инструменту, а не к станку.
## Модуль 7. Обороты, скорость кромки и баланс
Обороты сами по себе ничего не значат. Значение имеет скорость кромки — то, с какой линейной скоростью
зуб фрезы встречается с материалом:
```
v (м/с) = π × D (мм) × n (об/мин) / 60 000
```
Примеры: фреза Ø6 на 24 000 об/мин — около 7,5 м/с; фреза Ø20 на тех же оборотах — около 25 м/с. Для
дерева это нормально, для некоторых пластиков — уже перегрев кромки. Для алюминия и стали обороты ниже,
и диаметр играет ту же роль.
Ориентиры по материалам из руководства завода: мягкая древесина — 12 000–18 000 об/мин, твёрдая —
18 000–24 000, МДФ — 18 000–24 000, акрил — 12 000–18 000, ПВХ — 15 000–20 000, латунь — 8 000–12 000.

**Баланс.** На высоких оборотах дисбаланс превращается в вибрацию. Оправка и фреза должны быть
отбалансированы; для 24 000 об/мин ориентир — класс G2.5. Чем больше диаметр и вылет, тем критичнее
баланс. Коронка Ø50 на 24 000 об/мин — это не «просто большая фреза», а другой уровень нагрузок.
**Вылет.** Держите инструмент в пределах 3–4 диаметров. Каждый лишний сантиметр вылета работает как
рычаг: растёт изгиб, вибрация и нагрузка на подшипники.
**Почему так.** Мощность шпинделя не отменяет динамику. Даже исправный узел не удержит плохо
отбалансированный инструмент на предельных оборотах — вибрация уйдёт в опоры и в деталь.
**Проверка.** Посчитайте скорость кромки для двух своих фрез на рабочих оборотах. Если у большой фрезы
получается больше 30 м/с, проверьте, разрешены ли такие обороты для этого инструмента.
## Модуль 8. Охлаждение: вода, воздух и перегрев
Высокочастотный шпиндель почти всю мощность теряет в тепло. Отвести его — задача охлаждения.
**Водяное.** Рубашка вокруг вала, помпа, бак или чиллер, шланги. Чиллеры в руководстве завода — 3–20 кВт,
с температурной стабилизацией и защитой от перегрева. Вода должна быть чистой, без накипи и
биологических обрастаний; зимой — с подходящим антифризом, если станок стоит в холодном цехе.
**Воздушное.** Проще в установке, шумнее, хуже держит длинные циклы. Для гравировки и небольших нагрузок
годится; для серийной фрезеровки на пределе — нет.
**Признаки проблем:**
- корпус горячее обычного после 10–15 минут;
- шланг на выходе еле тёплый, хотя должен быть заметно тёплым;
- помпа гудит, но поток слабый;
- в баке муть, хлопья, запах.
Форумная тема «забилась водяная рубашка охлаждения шпинделя» — типовой сценарий: сначала падает
производительность, потом растёт температура, потом шпиндель уходит в защиту или клинит. Чистка контура и
замена жидкости дешевле замены опор.
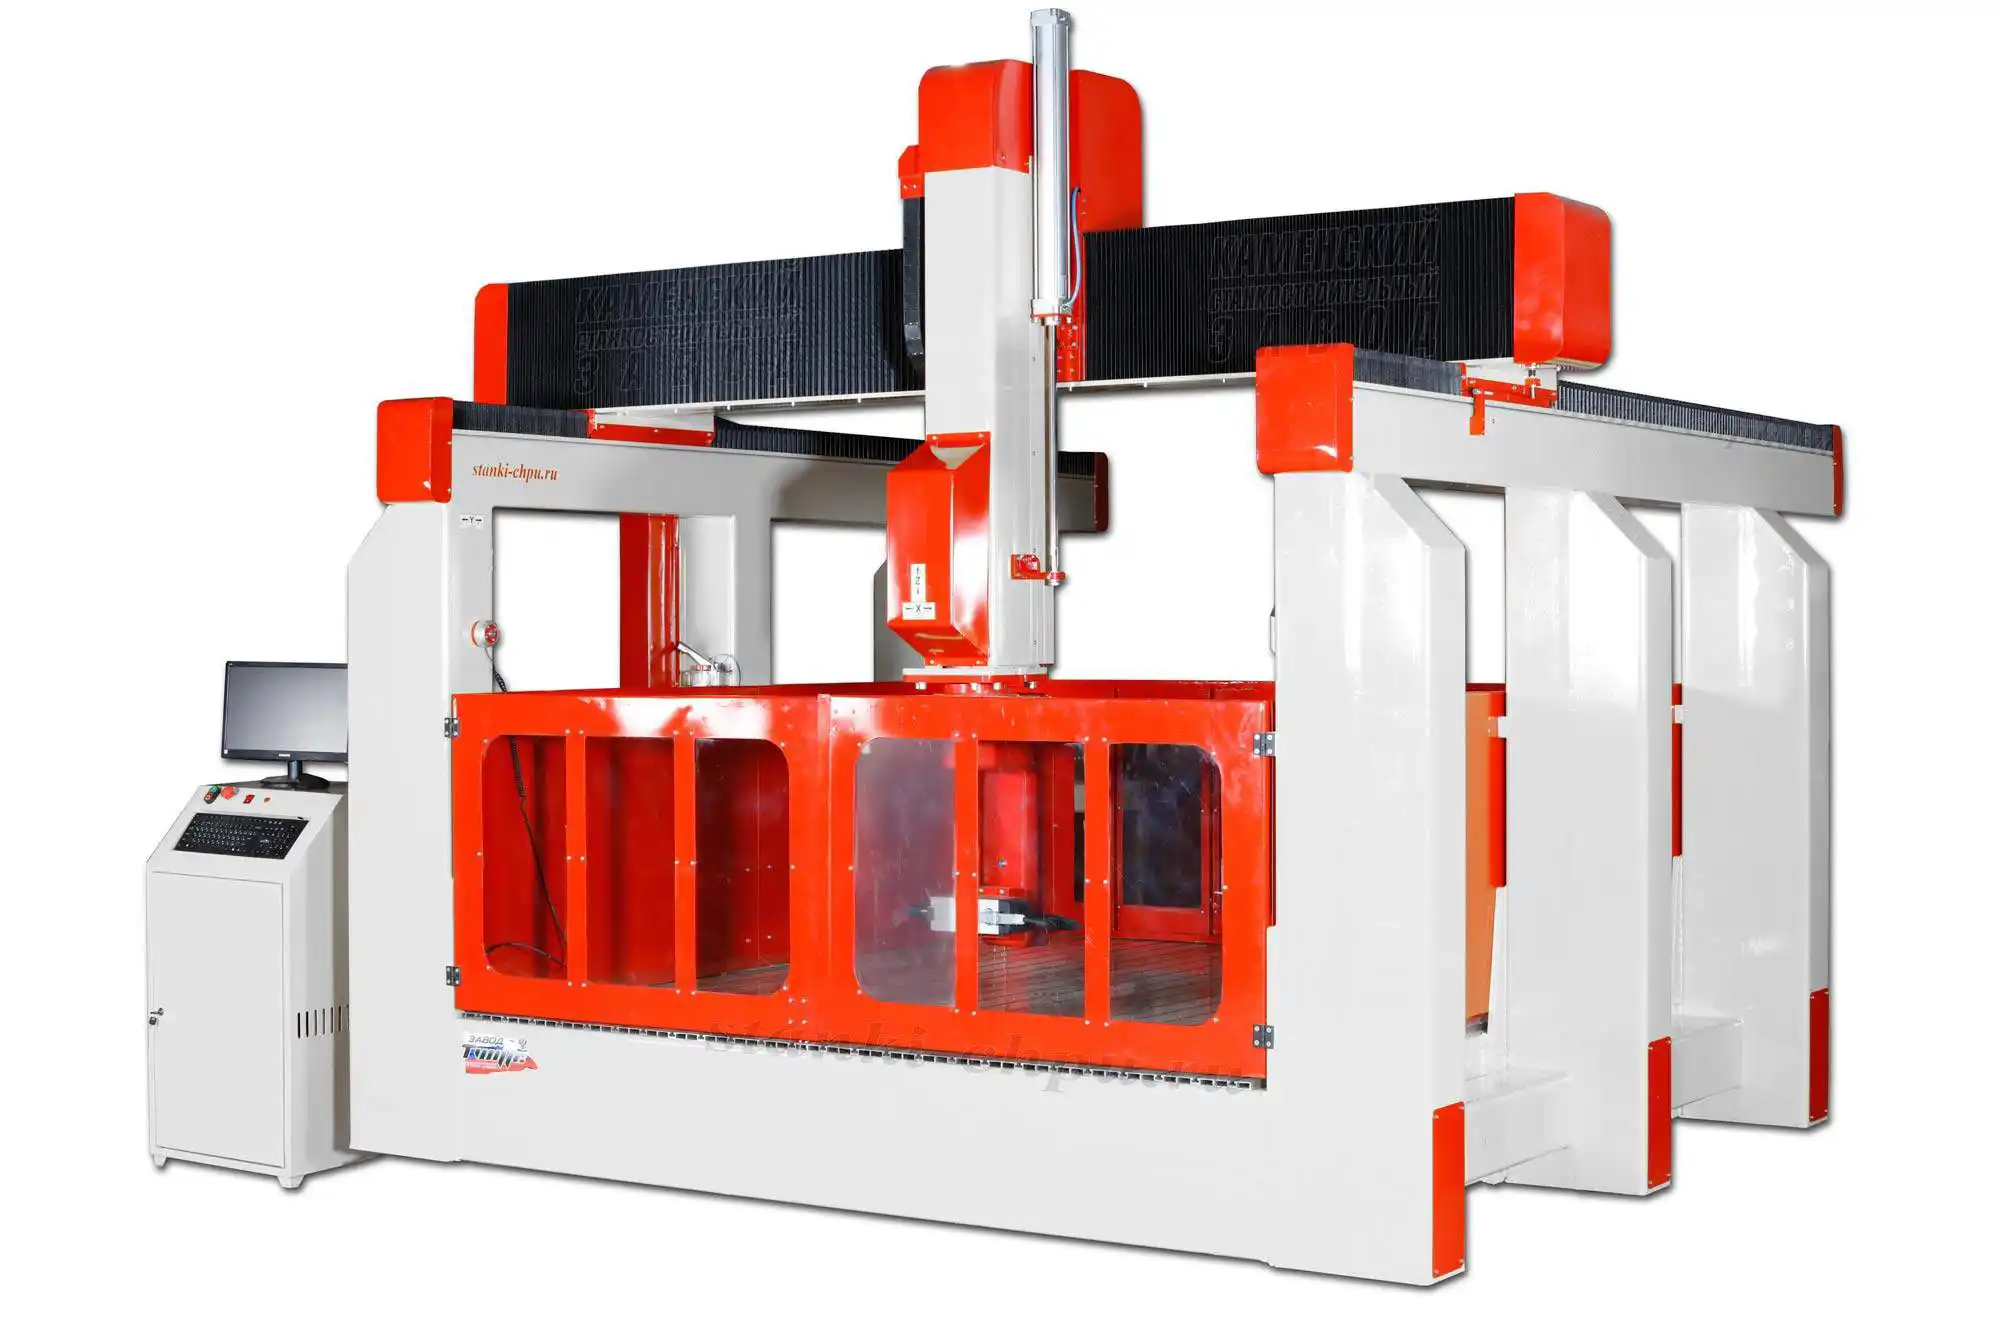
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
**Почему так.** Перегрев снижает вязкость смазки в подшипниках, меняет зазоры и ускоряет износ. Каждый
градус выше нормы работает против ресурса, а не «немного греет».
**Проверка.** Замерьте температуру корпуса после 15 минут на средних оборотах и запишите. Повторите через
неделю. Рост на 5–10 °C без изменения режима — повод проверить поток.
## Модуль 9. Подшипники и смазка
В шпинделе обычно стоят прецизионные подшипники, часто парами: радиальный и упорный, или два
радиально-упорных с преднатягом. Их задача — держать вал без люфта и не нагреваться.
Что важно знать оператору:
- **Подшипники не разбирают «посмотреть».** После вскрытия теряется преднатяг и чистота, и узел уже не
собирается «как было».
- **Смазка заложена на заводе.** У большинства ВЧ-шпинделей она не обслуживается пользователем; попытка
добавить смазку через шприц только добавляет грязи.
- **Смазка не любит избытка.** Лишнее масло вспенивается, греется и уносит тепло хуже, чем тонкая плёнка.
- **Шум — первый признак.** Тональный гул, вой на определённых оборотах, щелчки при реверсе — повод для
диагностики, а не для «пусть работает».
Форумный вопрос «грамотная комбинация упорного и радиального подшипников» обычно про самодельный или
ремонтируемый узел. Ответ простой: комбинацию задаёт расчёт нагрузок и производитель, а не «что было в
магазине». Для заводского шпинделя это зона сервиса.
**Почему так.** Ресурс подшипника — функция нагрузки, чистоты и температуры. Оператор влияет на все три:
режимом, уборкой и охлаждением. Разборка влияет отрицательно на все три сразу.
**Проверка.** Послушайте шпиндель на 6 000, 12 000 и 18 000 об/мин. Одинаковый ровный звук — норма.
Появление тона только на одной частоте — резонанс или дефект; запишите и покажите сервису.
## Модуль 10. Безопасная смена инструмента
Смена фрезы — самая частая операция и самая частая травма. Короткий чек-лист:
1. **Остановить программу и шпиндель** (`M5`), дождаться полной остановки. Не тормозить рукой.
2. **Убедиться, что питание привода снято** или станок в безопасном состоянии.
3. **Очки надеть до того**, как взяться за гайку.
4. **Ключ — штатный.** Рожковый «на удачу» срывается и бьёт по руке.
5. **Не держать фрезу рукой при затяжке.** Она проворачивается и режет.
6. **Проверить, что фреза не выпадет** при отпускании: у некоторых патронов есть пружинный выброс.
7. **Убрать ключ** до включения. Забытый ключ улетает первым.
У автосмены свои риски: пневматика может сработать при падении давления, а оправка — выпасть из гнезда.
Перед обслуживанием магазина сбрасывают давление и отключают питание.
**Почему так.** Вращающийся инструмент не «предупреждает». Все травмы этой категории происходят в
промежутке между «я только дотронусь» и «уже поздно». Чек-лист убирает этот промежуток.
**Проверка.** Проговорите порядок вслух перед следующей сменой. Если хотя бы один пункт вы пропускаете
автоматически — это и есть ваша зона риска.
## Модуль 11. Электрика: частотник, разряд, земля
Шпиндель питается от частотного преобразователя. Для оператора здесь важны три вещи, и ни одна не требует
открывать шкаф.
**Первое: остаточный заряд.** В частотнике стоят конденсаторы, которые держат опасное напряжение после
отключения. Индикатор на панели гаснет не мгновенно. Перед любыми работами с разъёмами дождитесь времени
разряда, указанного в паспорте, и проверьте отсутствие напряжения — это работа электрика, а не оператора.
**Второе: земля.** Корпус шпинделя, станок и частотник должны быть заземлены. Плохая земля даёт «плавающие»
помехи, ложные срабатывания и удары током при касании корпуса.
**Третье: экраны.** Кабель шпинделя — экранированный, экран заземлён с одной стороны по инструкции.
Сигнальные провода не прокладывают рядом с силовыми. Помехи от частотника — типовая причина «станок сам
останавливается».
Параметры частотника (номинальный ток, нижняя и верхняя частота, тип аналогового входа) — тема отдельного
курса. Здесь достаточно правила: **не крутить параметры, не понимая, что они делают**. Один неверный
параметр легко превращает 24 000 об/мин в 40 000 и убивает опоры за минуты.
**Почему так.** Электрика шпинделя — зона, где ошибка стоит не денег, а здоровья. Даже «просто посмотреть»
внутрь шкафа под напряжением — риск, который не компенсируется любопытством.
**Проверка.** Найдите на станке шильдик частотника и запишите его номинальный ток. Сверьте с шильдиком
шпинделя. Если ток частотника меньше — это не «настройка», а несоответствие оборудования.
## Модуль 12. Приёмка шпинделя после замены
Новый или отремонтированный шпиндель не ставят «и поехали». Четыре замера занимают час и дают базу для
всего дальнейшего ресурса.
**1. Биение по конусу.** Индикатор на стойке, щуп в конус, медленный проворот рукой. Записать размах.
Ориентир — 0,01–0,02 мм; 0,05 мм — предел для чистовых работ.
**2. Биение с оправкой.** Вставить чистую контрольную оправку (или новую фрезу с ровным хвостовиком),
замерить в 10 мм от гайки. Это сумма «шпиндель + зажим».
**3. Температура.** 15 минут на средних оборотах, замер корпуса. Рост должен стабилизироваться, а не
продолжаться линейно.
**4. Шум и ток.** Прослушать на трёх частотах, сравнить ток частотника с паспортным. Резкий тон или
ток выше ожидаемого — повод остановиться.
После этого — пробная фрезеровка: круг Ø60 и квадрат 100 × 100. Замер диаметра в четырёх точках и
диагоналей. Результат — в журнал, рядом с датой и режимом.
```gcode
G21 G90 G17 G94
G0 Z5
G0 X0 Y0
G1 Z-2 F300
G1 X100 F1200
G1 Y100
G1 X0
G1 Y0
G0 Z5
G0 X150 Y50
G1 Z-1.5 F300
G2 I-30 J0 F900
G0 Z5
M5
M30
```
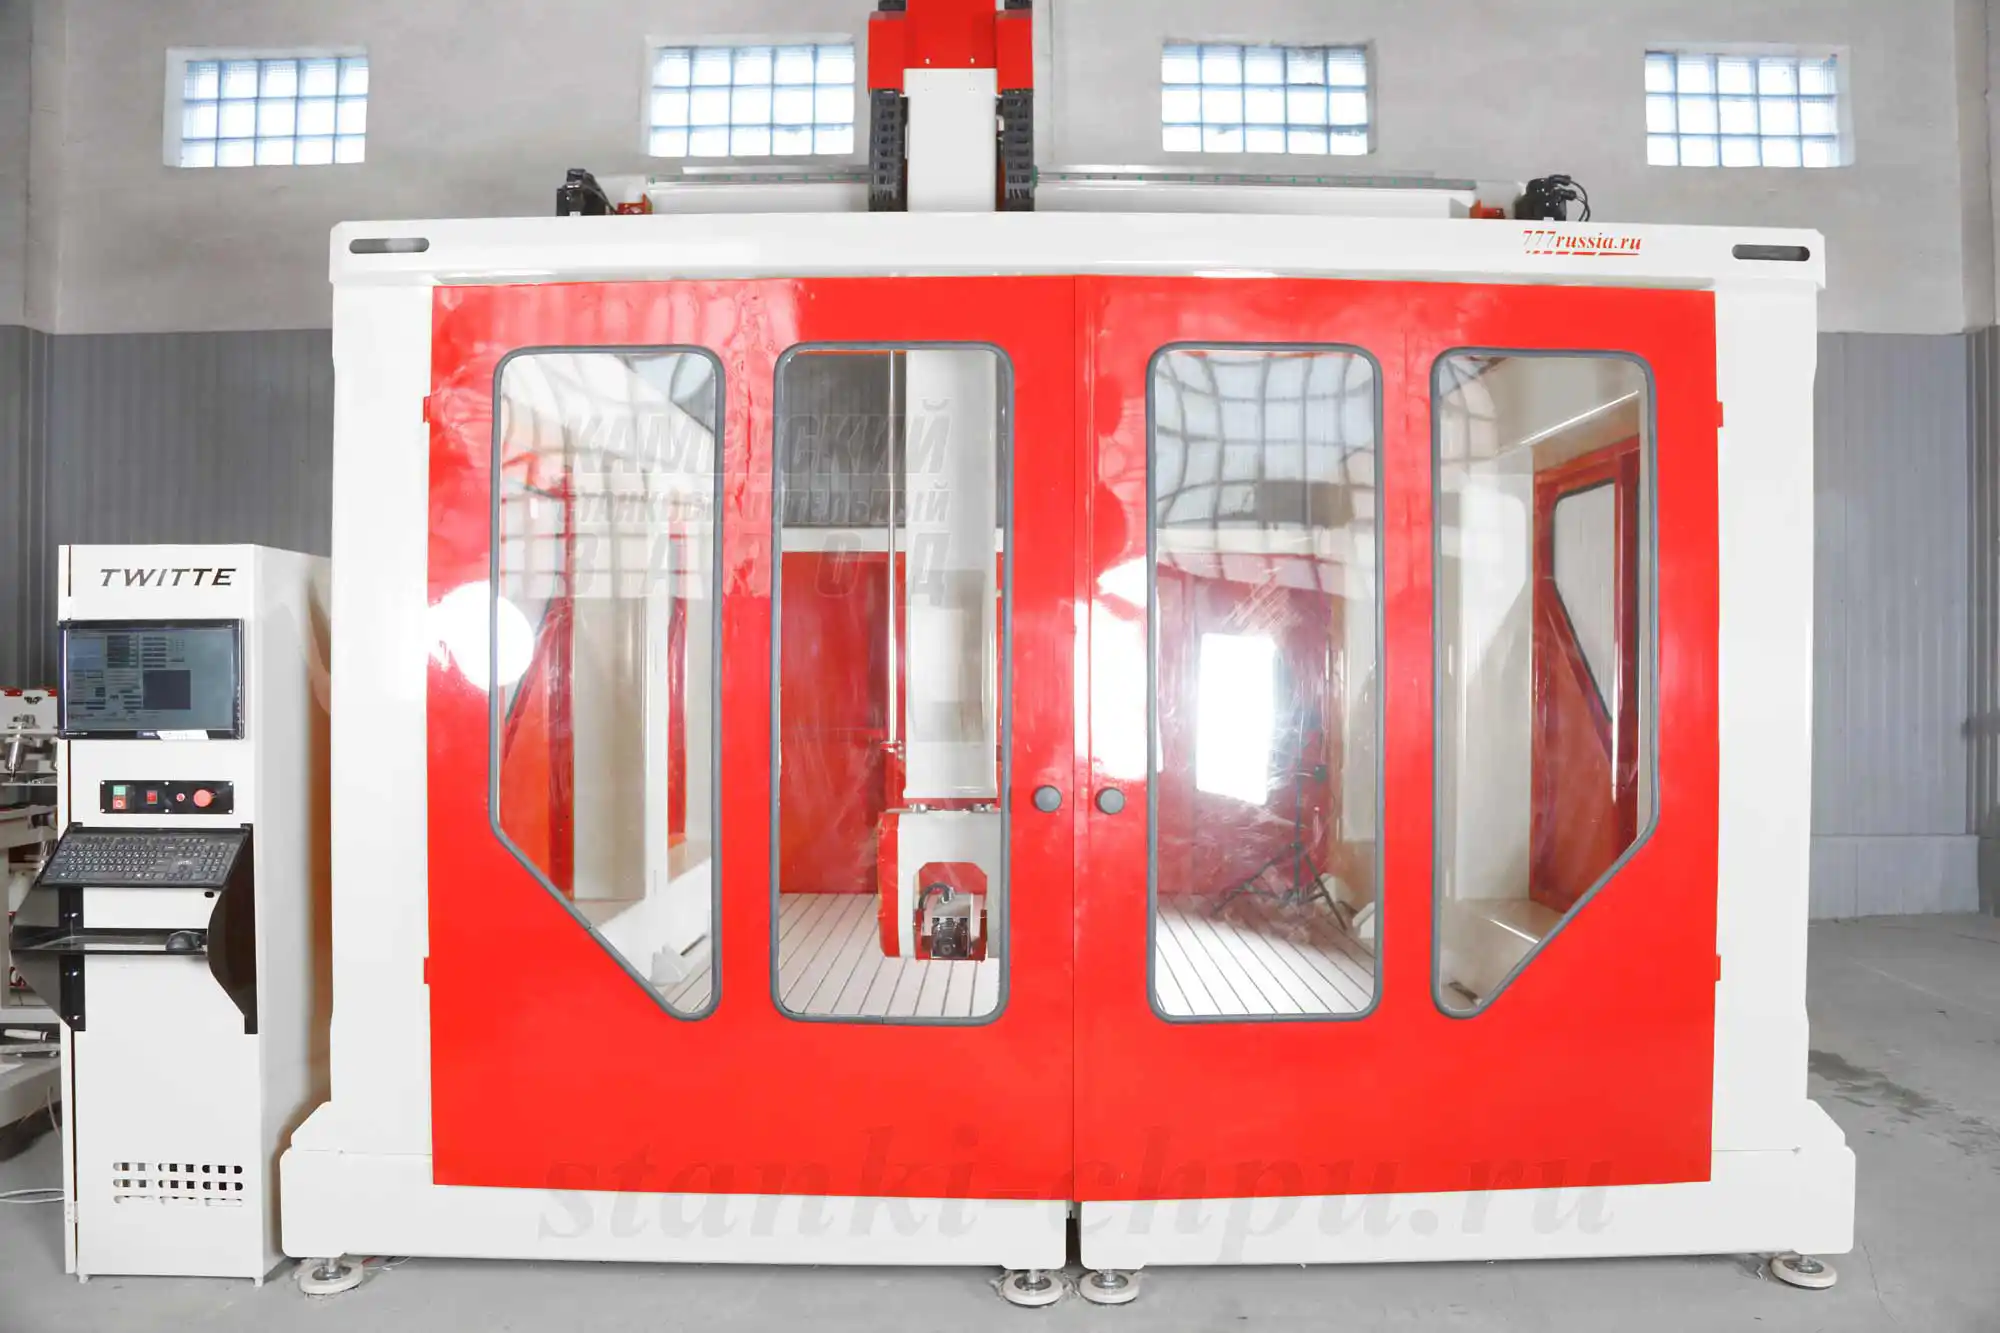
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Почему так.** Приёмка отделяет дефект узла от дефекта расходника и от ошибки монтажа. Без базовых
замеров через месяц невозможно понять, что изменилось.
**Проверка.** Четыре числа записаны и подписаны? Если нет — приёмка не закончена, даже если станок
«вроде работает».
## Модуль 13. Восемь привычек, которые убивают шпиндель
1. **Затягивать гайку «до упора».** Перетяг деформирует цангу и гайку, биение растёт.
2. **Работать с грязным конусом.** Пыль и стружка — абразив, который шлифует посадку.
3. **Ставить фрезу на границе диапазона цанги.** Контакт пятном, лепестки устают.
4. **Держать длинный вылет «чтобы достать».** Рычаг убивает опоры быстрее, чем нагрузка.
5. **Гонять большие фрезы на максимальных оборотах.** Дисбаланс и скорость кромки растут вместе.
6. **Работать без охлаждения «пять минут».** Пять минут каждый день складываются в перегрев.
7. **Игнорировать новый звук.** Шум — бесплатный диагностический сигнал, который всегда приходит первым.
8. **Разбирать узел «посмотреть».** После разборки преднатяг и чистота уже не те.
**Почему так.** Шпиндель выходит из строя не от одного удара, а от суммы мелочей. Каждая привычка по
отдельности выглядит безобидно; вместе они сокращают ресурс в разы.
**Проверка.** Отметьте, какие два пункта вы делаете регулярно. Начните с них — эффект будет заметен по
биению и температуре через месяц.
## Модуль 14. Регламент и журнал шпинделя
**Каждая смена:** прослушать на рабочих оборотах; проверить, что охлаждение работает; протереть конус
после смены инструмента; убедиться, что цанга и гайка чистые.
**Каждую неделю:** замерить биение по фрезе; осмотреть цанги на трещины и задиры; проверить шланги и
уровень жидкости; записать температуру после 15 минут работы.
**Каждый месяц:** замерить биение по конусу; проверить ток частотника под типовой нагрузкой; осмотреть
кабели и разъёмы; при автосмене — проверить чистоту гнёзд магазина.
**Раз в год:** ревизия охлаждающего контура, замена жидкости, проверка крепления шпинделя к оси Z,
диагностика опор у сервиса при признаках износа.
**Что писать:** дата, обороты, температура, биение, что меняли (цанга, гайка, фреза), замечания по шуму.
Пять строк в неделю — и через год у вас есть история, а не воспоминания.
**Почему так.** Ресурс — это тренд. Температура растёт неделями, биение — месяцами. Журнал делает тренд
видимым до того, как он станет поломкой.
**Проверка.** Заполните первую строку сегодня. Через месяц сравните: если писать нечего, значит, вы не
смотрели.
## Практикум. Приёмка шпинделя и постановка инструмента за час
Сквозное задание: проверить узел, поставить фрезу и получить измеримый результат.
**Что понадобится:** станок, индикатор на магнитной стойке, динамометрический ключ, чистые салфетки, новая
цанга, фреза Ø6, плита МДФ 200 × 200 мм, штангенциркуль.
**Шаг 1. Осмотр.** Снять питание, дождаться остановки. Осмотреть конус, цангу, гайку. Критерий: нет
стружки, задиров, трещин; сомнительная цанга отложена.
**Шаг 2. Биение по конусу.** Индикатор в конус, медленный проворот. Критерий: размах записан, не больше
0,02 мм для чистовой работы.
**Шаг 3. Сборка.** Вставить цангу в гайку, фрезу — на глубину не меньше 2/3 цанги. Затянуть рукой, затем
ключом с моментом по маркировке (для ER20 ориентир — около 60 Н·м). Критерий: фреза не проворачивается
рукой, гайка не «перетянута до хруста».
**Шаг 4. Биение по фрезе.** Замер в 10 мм от гайки. Критерий: не больше 0,03 мм; если больше — разобрать,
почистить, повторить, затем менять цангу.
**Шаг 5. Прогрев.** 15 минут на средних оборотах с охлаждением. Критерий: температура стабилизировалась,
постороннего тона нет.
**Шаг 6. Тестовая деталь.** Фрезеровать круг Ø60 и квадрат 100 × 100 по программе из модуля 12. Замерить
диаметр в четырёх точках, диагонали, глубину. Критерий: отклонения записаны.
**Шаг 7. Журнал.** Внести дату, обороты, температуру, биение, результат теста. Критерий: запись понятна
человеку, который не участвовал.
**Что считается успехом.** Не «шпиндель хороший», а четыре числа и одна деталь: биение по конусу, биение
по фрезе, температура, результат замера. Всё остальное — ощущения.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Почему мощность шпинделя не гарантирует точность?**
Точность задают опоры, посадка и зажим. Мощный шпиндель с изношенными подшипниками даёт вибрацию и брак,
а слабый, но точный — хорошую деталь на своём режиме.
**2. Чем отличается биение шпинделя от биения фрезы в цанге?**
Биение шпинделя — ошибка вала и опор, измеряется по конусу. Биение фрезы — сумма шпинделя, цанги и
инструмента. Разделяют замерами по слоям.
**3. Зачем нужна цанга с узким диапазоном?**
Она обжимает хвостовик по всей длине, а не пятном. На границе диапазона лепестки сжимаются неравномерно,
биение растёт, ресурс падает.
**4. Что произойдёт, если перетянуть гайку ER?**
Цанга и гайка деформируются, посадка становится неравномерной, биение растёт. Дальше — усталостные
трещины лепестков и потеря инструмента.
**5. Почему конус нельзя смазывать густой смазкой?**
Плёнка собирает пыль и стружку, контакт становится неполным. Конус должен быть чистым и сухим, если
производитель не предписывает иное.
**6. Как считать скорость кромки и зачем?**
`v = π × D × n / 60 000`. Она показывает, с какой линейной скоростью зуб встречается с материалом, и
позволяет сравнивать фрезы разного диаметра.
**7. Почему большая фреза на 24 000 об/мин опасна?**
Растут скорость кромки и центробежные нагрузки, дисбаланс усиливается. Для больших диаметров нужны
меньшие обороты и балансировка.
**8. Какие признаки засора охлаждения?**
Корпус греется быстрее обычного, обратка еле тёплая, поток слабый, в баке муть. Дальше — защита или клин.
**9. Можно ли добавить смазку в подшипники ВЧ-шпинделя?**
Обычно нет: смазка заложена на заводе, а вмешательство нарушает чистоту и преднатяг. Обслуживание — по
паспорту или в сервисе.
**10. Что делать при появлении нового тона на определённых оборотах?**
Записать частоту, проверить биение и температуру, исключить резонанс и дефект инструмента. Если тон
остаётся — диагностика опор.
**11. Почему после замены шпинделя нужна приёмка?**
Чтобы отделить дефект узла от расходника и монтажа и получить базу для сравнения. Четыре замера и
тестовая деталь — минимальный набор.
**12. Какая привычка чаще всего убивает шпиндель?**
Перетяг гайки и грязный конус. Оба выглядят как «мелочь», но именно они дают хроническое биение и
ускоренный износ опор.
## Частые вопросы (Q&A)
**Чем ER20 отличается от ER25?**
Размером и диапазоном зажима: ER20 держит примерно до 13 мм, ER25 — до 16 мм. Больше диапазон — больше
габарит и момент затяжки. Выбирают по максимальному хвостовику, который реально нужен.
**Можно ли ставить фрезу 6,35 мм в цангу 6–5 мм?**
Можно, но это край диапазона: посадка хуже, биение выше. Для постоянной работы лучше цанга с номиналом
под этот хвостовик.
**Нужен ли динамометрический ключ?**
Да, если вы хотите повторяемости. «На глаз» один оператор тянет 40 Н·м, другой — 90, и станок ведёт себя
по-разному.
**Почему новая фреза бьёт сильнее старой?**
Проверьте хвостовик: задиры, покрытие, несоосность. Затем цангу: стружка в прорезях, износ. Шпиндель —
третья версия, а не первая.
**Сколько живёт цанга?**
Зависит от чистоты и моментов. При аккуратной работе — месяцы, при грязном конусе и перетяге — недели.
Признак замены: биение, задиры, потемнение, трещины.
**Можно ли работать без водяного охлаждения, если цикл короткий?**
Только если производитель это допускает. «Короткий цикл» каждый день складывается в перегрев, а
перегрев убивает смазку и опоры.
## Глоссарий
- **Шпиндель** — вращающийся узел, держащий инструмент.
- **Опоры** — подшипники вала шпинделя.
- **Посадочный конус** — поверхность, центрирующая инструмент или оправку.
- **Цанга** — разрезная втулка для зажима хвостовика.
- **ER20** — типоразмер цанги, применяемый на WoodRouter.
- **Гайка цанги** — элемент, сжимающий цангу по конусу.
- **Биение** — отклонение поверхности от оси вращения.
- **Скорость кромки** — линейная скорость зуба фрезы, м/с.
- **Дисбаланс** — смещение центра масс инструмента относительно оси.
- **Вылет** — расстояние от гайки до кромки инструмента.
- **ATC** — автоматическая смена инструмента.
- **Чиллер** — охладитель жидкости для шпинделя.
- **Частотный преобразователь** — устройство управления оборотами.
- **Преднатяг** — усилие, убирающее зазор в подшипниках.
- **Оправка** — держатель инструмента с коническим хвостовиком.
## Симптом → причина → решение
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Биение по фрезе больше 0,05 мм | Грязь, износ цанги, кривой хвостовик | Чистка, замена цанги, проверка фрезы |
| Биение по конусу большое | Износ опор, погнутый вал | Сервис, не работать «на авось» |
| Фреза проворачивается в цанге | Слабый затяг, износ, масло на хвостовике | Обезжирить, протянуть, заменить цангу |
| Тональный гул на оборотах | Резонанс, износ подшипников | Записать частоту, проверить биение |
| Корпус греется за 10 минут | Слабый поток, засор, перегруз | Проверить охлаждение, снизить режим |
| Обратка холодная | Нет потока, воздушная пробка | Прокачать контур, проверить помпу |
| Шпиндель не набирает обороты | Параметры ЧП, проскальзывание ремня | Проверить настройки, ремень |
| Стук при старте | Люфт опор, ослабший крепёж | Остановить, диагностика |
| Фреза вылетела | Недостаточный зажим, износ цанги | Заменить цангу, проверить момент |
| Пыль под гайкой | Плохая очистка | Чистка конуса и цанги после смены |
| Шпиндель уходит в защиту | Перегрев, ток выше нормы | Дать остыть, проверить охлаждение и ЧП |
| Вибрация после смены фрезы | Дисбаланс, длинный вылет | Сократить вылет, балансировка |
## Мысли вслух: чего нет на форумах
На форумах много спорят о том, «какой шпиндель лучше» и «китайский или нет». Почти никто не пишет, что
случилось с узлом через полгода и какие были замеры. А именно там лежит практика.
Первое: **биение почти всегда приписывают шпинделю**. Мы в сервисе сначала просим замер по конусу и по
фрезе. В половине случаев конус даёт 0,01 мм, а фреза — 0,06. Причина — цанга с задиром или грязь под
гайкой. Замена расходника за пару тысяч решает вопрос, который собирались решать заменой шпинделя за
сотни тысяч.
Второе: **момент затяжки никто не измеряет**. «Тяну от руки, потом ещё пол-оборота» — типичная формула.
Один оператор даёт 40 Н·м, другой 90. При 90 Н·м цанга ER20 деформируется, лепестки устают, а биение
растёт через неделю. Динамометрический ключ с фиксированным моментом — самый дешёвый апгрейд участка.
Третье: **про вылет вспоминают, когда уже вибрирует**. Фреза Ø6 с вылетом 40 мм — это рычаг, который
гнётся на боковой нагрузке. Мы видели, как переход с вылета 45 на 25 мм убирал «непонятную» рябь без
изменения режима. Механика любит короткие пути.
Четвёртое: **охлаждение проверяют по «работает/не работает»**. Поток может быть вдвое слабее нормы, помпа
гудит, шланг еле тёплый — и этого хватает, чтобы шпиндель грелся месяцами. Проверка простая: замер
температуры после 15 минут и запись. Через две недели видно тренд.
Пятое: **большие фрезы на высоких оборотах**. Коронка Ø50 на 24 000 об/мин даёт скорость кромки около
63 м/с — это уже не «дерево», а испытание балансировки и опор. Производитель инструмента обычно указывает
предел; его надо читать, а не надеяться на «шпиндель мощный».
Шестое: **«китайский шпиндель» — не диагноз**. Вопрос не в стране, а в паре «опоры + охлаждение + посадка».
Дешёвый узел с хорошей цангой и чистым конусом работает годами, а дорогой умирает за месяцы на грязной
посадке. На форумах обсуждают бренд, а ресурс делают привычки.
Седьмое: **журнал считают формальностью**. Пять строк в неделю кажутся бессмысленными, пока не понадобится
понять, почему биение выросло. Тогда выясняется, что месяц назад меняли цангу и не записали, а температура
росла с 38 до 47 °C. История есть только у того, кто её вёл.
Восьмое, самое неудобное: **безопасность смены инструмента обсуждают меньше, чем режимы**. Авария с
фрезой — это не «брак детали», а травма. Полная остановка, очки и штатный ключ кажутся скучными, но именно
они делают работу предсказуемой.
Девятое: **приёмку нового шпинделя пропускают**. Ставят узел, включают и начинают работать. Через месяц
биение 0,04 мм, температура 52 °C, и никто не знает, было ли так с первого дня. Час замеров в день установки
даёт базу: 0,012 мм по конусу, 0,018 мм по фрезе, 41 °C после 15 минут. С этими числами любой спор с
сервисом становится предметным.
Десятое: **трещину в гайке замечают, когда она уже развалилась**. Гайка ER — тонкостенная деталь, и перетяг
в 90 Н·м вместо 60 запускает усталость металла. Внешне всё работает, а потом лепестки гайки разлетаются на
24 000 об/мин. Осмотр раз в неделю — минута; замена гайки — тысячи; последствия вылета — не деньги, а
травма.
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет. Современные допуски, типы цанг и настройки взяты из
руководств и карточек завода; привязывать к ним случайные чанки было бы нечестно.
Фон для терминологии и расчётов — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты, допуски, посадки.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — терминология обработки и инструмента.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование и организация работ.
Ссылки на конкретные чанки не приводятся: тема «современные шпиндели и цанги» в открытом корпусе не
раскрыта настолько, чтобы цитата была точной.
## Смотрите также
- [Шпиндели: устройство, ресурс, замена](/blog/shpindeli-ustroystvo-resurs-zamena).
- [Частотник шпинделя: управление и настройка](/blog/chastotnik-shpindelya-upravlenie-i-nastroyka).
- [Фрезы и инструмент — том 1: основы](/blog/frezy-i-instrument-tom-1).
- [Фрезы и инструмент — том 2: практика и режимы](/blog/frezy-i-instrument-tom-2).
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по шпинделям и оснастке.
- Станки: [WoodRouter](/product/4/), [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/),
[SMK](/product/19/), [SM PRO](/product/15/).
## Фото и схемы завода

*Схема завода «Твайт»: ошибка любой части цепочки доходит до кромки фрезы.*

*Схема завода «Твайт»: перед сменой инструмента важна не кнопка «Стоп», а снятое питание.*
**Продолжение серии: том 2 — «Практика и режимы».** В нём — настройка оборотов под материал и фрезу,
таблицы режимов, диагностика биения в работе, балансировка, обслуживание конуса и разбор реальных
сервисных случаев. Том 1 остаётся устройством и безопасностью.
---
**Первоисточник:** https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-1 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-1.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-1
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq