# Механика: направляющие и рельсы — том 2: практика и режимы
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика —
> «Технологии и материалы». Том 2 серии «Механика: направляющие/рельсы»: настройка осей на практике,
> шаги на миллиметр, ускорения и рывки, режимы резания через призму механики, тестовая деталь,
> диагностика пропусков шагов и люфта, смазка, пыль, сервисные случаи, регламент.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/mehanika-napravlyayuschierelsy-tom-2.ai.json`.
> Версия 1.1 от 2026-10-30. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Механика: направляющие/рельсы — том 2: практика и режимы“, zavod-stanki.ru».
> Том 1 «Основы и безопасность» — типы направляющих, устройство пары «рельс — каретка», ШВП и передачи,
> жёсткость рамы, монтаж и посадки, люфт и ресурс. Здесь — то, что начинается после монтажа: калибровка,
> динамика, режимы, следы на детали и сервис.
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Как компенсировать/убрать
> люфт в ШВП?», «При отработке УП станок движется рывками», «станок увеличивает подачу на дугах в g18 и
> g19!», «Каретка перемещается только в одну сторону», «Подача масла при смазке», «Шум от ШВП», «Что лучше —
> ШВП или шестерня-рейка (расческа)?», «ускорение станков»).
> Факты — `DIY_CNC_BUILD_GUIDE.md` (шаги/мм, ускорения), `MACH3_COMPLETE_GUIDE.md` (Motor Tuning, backlash,
> CV), `CNC_KNOWLEDGE_BASE.md` (обслуживание, подача на зуб), `MATERIALS_PROCESSING_GUIDE.md` (режимы по
> материалам), `GCODE_PROGRAMMING_GUIDE.md` (F, G2/G3); данные о станках — карточки `/product/*.md`.
> **Важно:** механика — тяжёлые узлы и точные посадки. Работы — при снятом питании, с подпоркой портала и
> штатным съёмником. Пыль дерева и МДФ абразивна: незащищённый рельс изнашивается быстрее паспортного
> ресурса. ТТХ станков — заявленные, из карточек завода.
> **Границы тома.** Том 1 — устройство, монтаж и приёмка. Здесь — калибровка, динамика, режимы и диагностика
> по следу. Смежные курсы: «Люфты и юстировка: практикум» — пошаговая механика люфта; «Режимы резания:
> расчёт и практика» — теория режимов; «Сервис и регламент: полный курс» — обслуживание по календарю. Этот
> том связывает их на одном станке и не заменяет ни один из них.
Часто кажется, что станок исполняет программу. На самом деле он исполняет механику: разгоняет массу портала,
тянет винт, катится по рельсу и отдаёт вибрацию в кромку. Программа лишь задаёт координаты. Между «написано
F6000» и «фреза прошла с F6000» лежат ускорение, люфт, жёсткость и пыль.
Этот том — про практику. Как проверить, что ось действительно проехала 100 мм; как настроить ускорение, чтобы
портал не «клевал»; почему на дуге станок тормозит сам; как по одной тестовой детали понять, где искать
причину. Здесь нет «магических» параметров — только порядок действий и числа, которые можно проверить
индикатором, линейкой и одной пробной фрезеровкой.
## Чему научитесь
- Читать паспорт станка и понимать, что означает «точность ±0,03 мм» на самом деле.
- Считать и калибровать шаги на миллиметр, а не подбирать их «на слух».
- Настраивать ускорение и рывок так, чтобы станок не терял шаги на длинных ходах.
- Подбирать режим резания под механику конкретного станка, а не только под материал.
- Разбираться, почему станок «дёргается» на дугах и что с этим делает look-ahead.
- Находить причину пропуска шагов за пять проверок.
- Отличать люфт передачи от ошибки геометрии и понимать, когда компенсация вредит.
- Читать тестовую деталь: ромб, эллипс, ступенька, волна — каждый дефект имеет адрес.
- Считать тепловой дрейф на длинных станинах.
- Строить смазочный и пылевой режим, который продлевает ресурс кареток.
- Вести журнал, по которому через год можно понять, что происходило с осью.
- Собрать «паспорт режимов» своего станка — таблицу, которой пользуется смена.
## Предпосылки и безопасность
Нужны базовые измерения: штангенциркуль, индикатор часового типа, магнитная стойка, поверочная линейка.
Понадобятся паспорт станка или его карточка, доступ к настройкам контроллера и журнал, куда вы будете
писать. Желательно понимать оси и системы координат: без этого калибровка превращается в перебор чисел.
**Безопасность — до первой команды.**
- **Питание снято и заблокировано.** Не «выключено кнопкой», а отключено и проверено. На стойке — табличка.
- **Портал подпёрт.** Тяжёлый узел без фиксации падает молча. Подпорка ставится до того, как вы залезли
под него, а не в момент, когда он поехал.
- **Одна рука на пульте.** Первый прогон новой программы — с рукой на грибке и с уменьшенной подачей.
- **Никаких рук под узлами «на секунду».** Секунда — это и есть типовой несчастный случай.
- **Штатный съёмник.** Молоток и отвёртка вместо съёмника — способ испортить посадку и получить травму.
- **Пыль и химия.** Респиратор при сухой уборке МДФ, перчатки при смазке, вентиляция при растворителях.
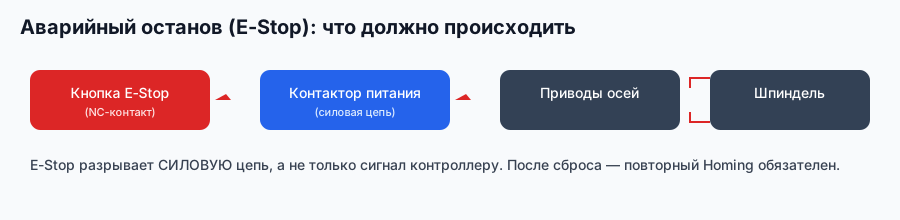
*Схема завода «Твайт»: аварийный останов разрывает цепь, а не «сообщает программе, что пора остановиться».*
Отдельно про программный останов: кнопка «Стоп» в интерфейсе и грибок — разные вещи. Первая останавливает
интерпретатор, вторая снимает питание с приводов. Проверять цепь аварийного останова нужно до настройки
режимов, а не после.
## Содержание
1. [Паспорт как точка отсчёта](#m1)
2. [Шаги на миллиметр: калибровка без иллюзий](#m2)
3. [Ускорение и рывок: чего не видно на пульте](#m3)
4. [Режимы резания: материал, жёсткость, подача](#m4)
5. [Дуги, look-ahead и «станок сам увеличил подачу»](#m5)
6. [Пропуск шагов: пять проверок](#m6)
7. [Люфт на практике: лечить или компенсировать](#m7)
8. [Тестовая деталь и чтение следов](#m8)
9. [Тепловой дрейф и длинные ходы](#m9)
10. [Смазка как режим, а не как «помазал»](#m10)
11. [Пыль, стружка и защита рельса](#m11)
12. [Сервисные случаи: четыре разбора](#m12)
13. [Регламент и журнал](#m13)
14. [Паспорт режимов вашего станка](#m14)
## Какие вопросы новичков разобраны в этом томе
Мы сверились с каталогами форумных тем — только заголовками, без текстов. Вот реальные формулировки, на
которые здесь есть ответ:
- «Как компенсировать/убрать люфт в ШВП?» — модуль 7.
- «При отработке УП станок движется рывками» — модули 3 и 5.
- «станок увеличивает подачу на дугах в g18 и g19!» — модуль 5.
- «Каретка перемещается только в одну сторону» — модули 6 и 12.
- «Подача масла при смазке» — модуль 10.
- «Шум от ШВП» — модули 7 и 12.
- «Что лучше — ШВП или шестерня-рейка (расческа)?» — модуль 4, в части выбора режима под передачу.
- «ускорение станков» — модуль 3.
## Модуль 1. Паспорт как точка отсчёта
Паспорт станка — не рекламный лист, а граница ваших ожиданий. В карточках завода точность указана честно:
у 17К — ±0,02 мм, у 17Д, РАКЕТЫ и SMK — ±0,03 мм, у SMK отдельно нормирована повторяемость ±0,015 мм.
Это разные величины, и путать их — первая практическая ошибка.
**Точность позиционирования** отвечает на вопрос «попала ли ось в заданную координату». **Повторяемость** —
«попадёт ли она туда же во второй раз». Для серии деталей важнее второе: станок может стабильно уходить на
0,02 мм, но делать это одинаково. Для единичной точной посадки важнее первое.
Дальше начинается арифметика погрешностей. В размер детали складываются:
- позиционирование оси — 0,02–0,03 мм;
- люфт передачи — 0,01–0,02 мм у ШВП, больше у ремня;
- биение шпинделя и инструмента — 0,005–0,02 мм;
- тепловой дрейф за смену — 0,01–0,05 мм;
- упругие деформации под нагрузкой — зависит от вылета и режима.
Сумма уже 0,05–0,1 мм, хотя в паспорте стоит 0,03. Это не обман: паспортная точность — характеристика
позиционирования, а не обещание, что любая деталь выйдет в допуск. Понимание этого спасает от бессмысленной
гонки за «ещё одной соткой».
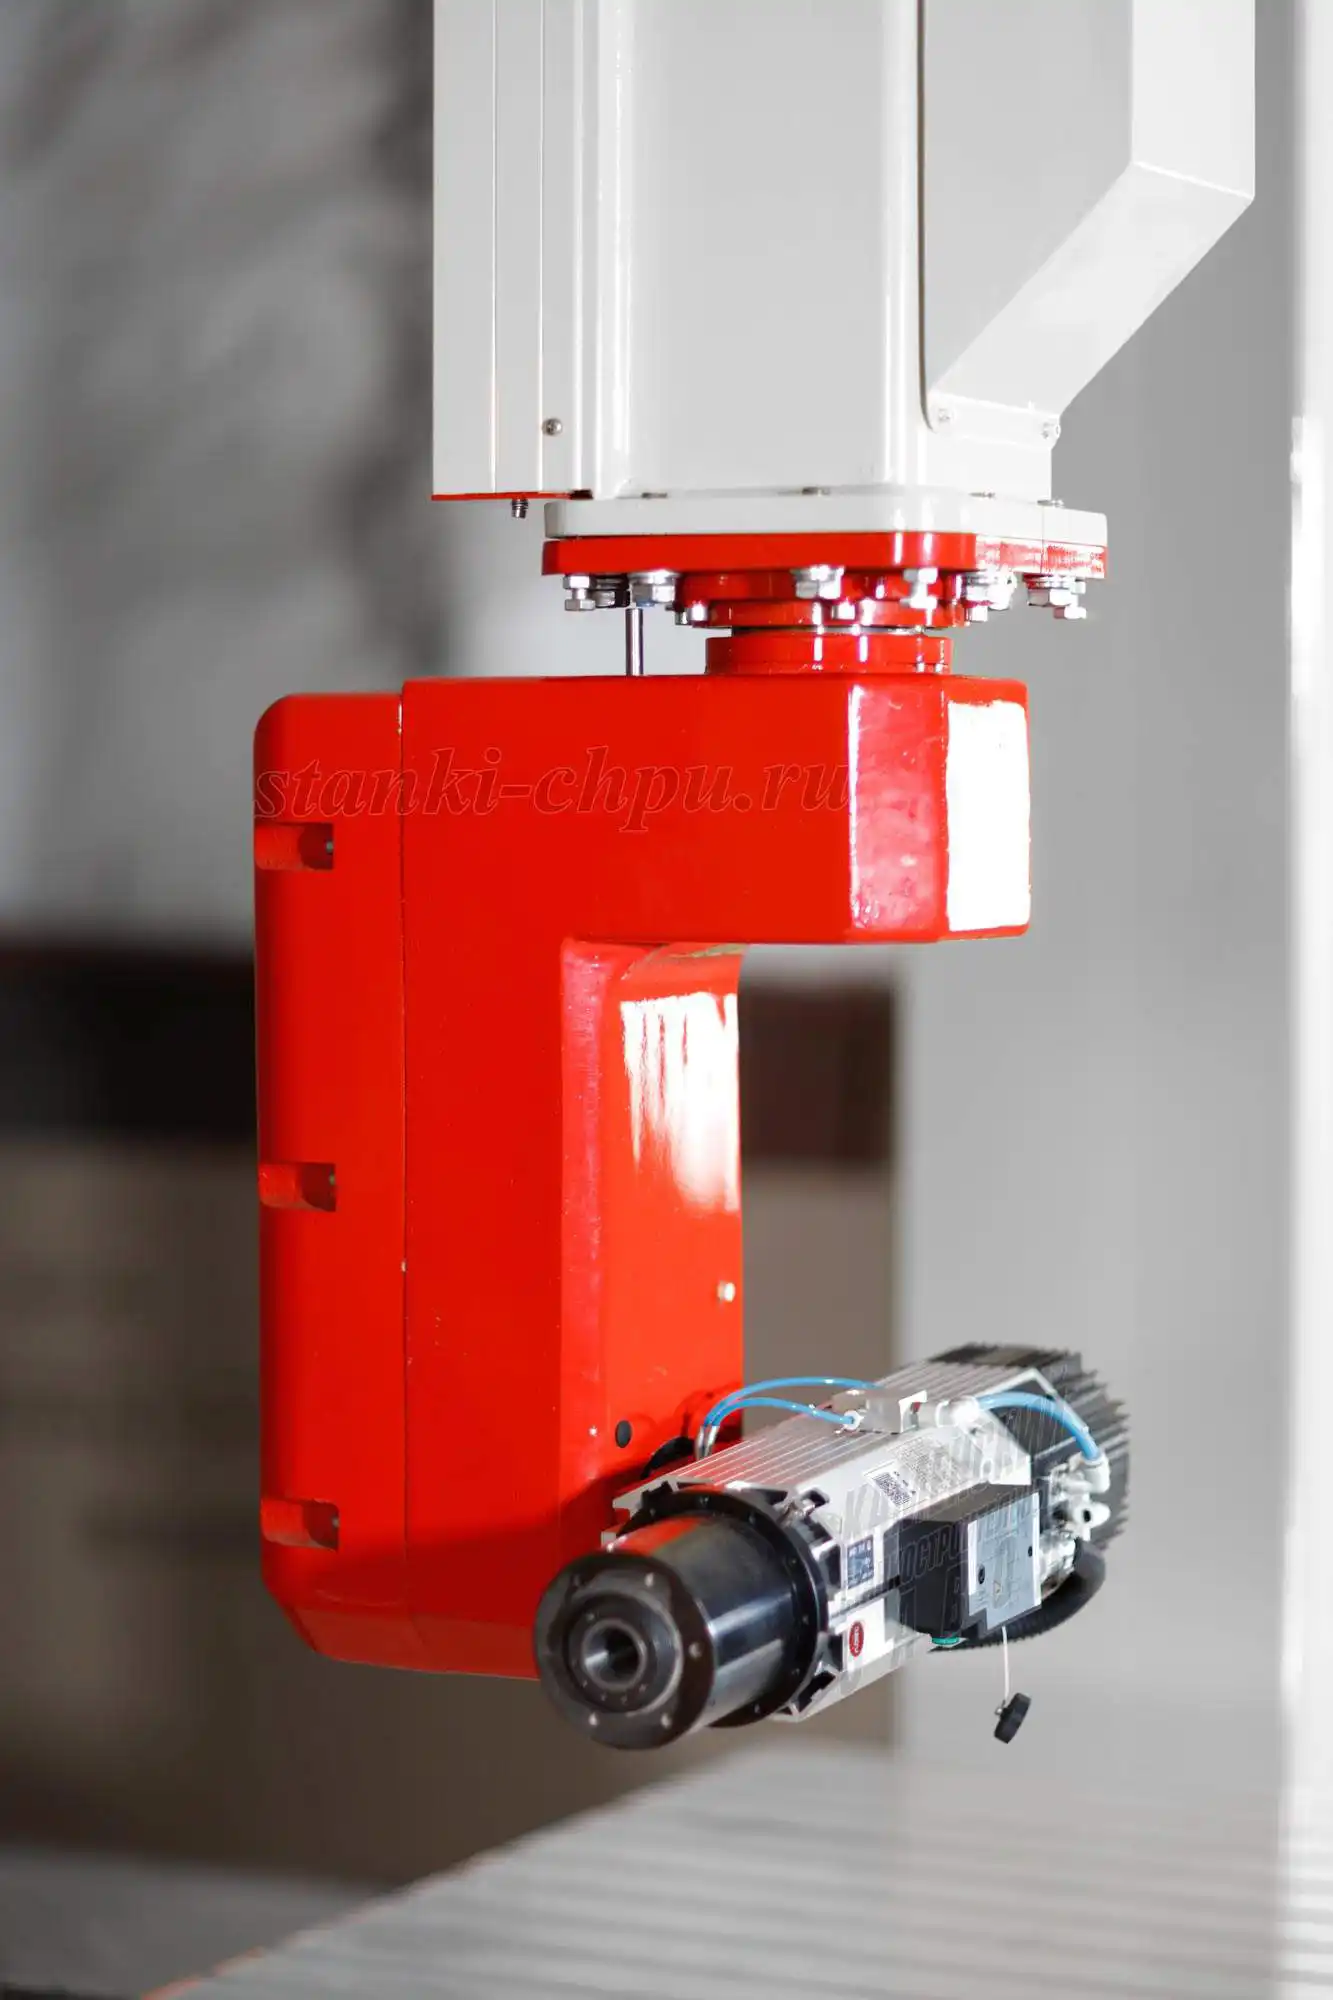
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
Заводская карточка даёт ещё одну важную вещь — класс станка. РАКЕТА с полем до 4600×2100×1000 и шпинделем
7,5 кВт с автосменой — это не «стол на 600 мм». У неё другая масса портала, другие ускорения и другая
инерция. Режимы, которые комфортны для настольного станка, здесь будут лишь началом разгона.
**Что выписать в первый день.** Модель и серийный номер; точность и повторяемость; рабочее поле; мощность и
тип шпинделя; тип направляющих и передачи; максимальные обороты; дату ввода. Пять строк, которые потом
избавят от споров «а сколько тут вообще должно быть».
**Почему так.** Паспорт задаёт потолок системы, а не результат каждой детали. Механика, тепловые деформации
и инструмент делят этот потолок между собой.
**Проверка.** Откройте карточку своего станка и выпишите четыре числа: точность, повторяемость (если есть),
поле, мощность шпинделя. Если хотя бы одно вы не знаете — вы ещё не готовы настраивать режимы.
## Модуль 2. Шаги на миллиметр: калибровка без иллюзий
Шаги на миллиметр — коэффициент, который переводит команду «проехать 100 мм» в количество импульсов. Он
считается, а потом проверяется. Формула из руководства завода простая:
```
Steps per mm = (шагов на оборот × микрошаг) / шаг винта
```
Для ШВП с шагом 5 мм, двигателя 200 шагов и микрошага 8: (200 × 8) / 5 = 320 шагов/мм. Для ремня:
(200 × 8) / (20 зубьев × 2 мм) = 40 шагов/мм. Числа не «примерно такие» — они именно такие, если совпадают
все три параметра.
Дальше — проверка на станке. Команда `G91 G0 X100`, замер фактического хода по линейке или индикатору,
пересчёт:
```
Steps_new = Steps_old × (задано / факт)
```
Если станок проехал 98,5 мм при заданных 100 и в настройках стояло 320, новое значение — 320 × (100 / 98,5)
= 324,87. После правки тест повторяют: 100 мм должны быть 100 мм, а не «почти».
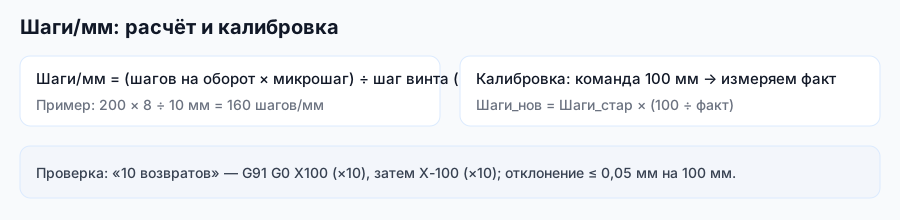
*Схема завода «Твайт»: один коэффициент связывает механику, электронику и программу.*
**Почему ошибка в 1,5% опасна.** На детали 100 мм это 1,5 мм — заметно, но не смертельно. На портале с ходом
2 м та же ошибка даёт 30 мм. И это не люфт, не износ и не «кривая программа» — это коэффициент, который
никто не проверил.
**Микрошаг — не точность.** Переход с 8 на 16 удваивает число импульсов, но не удваивает точность: механика
имеет собственные упругие деформации, а двигатель — дискретность момента. На малых микрошагах момент падает,
и ось начинает «петь» на резонансе. Для дерева и МДФ обычно достаточно 8–16; для тяжёлых порталов больше
значит не лучше, а медленнее.
**Калибровать надо две точки.** 100 мм ловят коэффициент, 500–1000 мм — его же на длине. Если на 100 мм
ошибка 0,1%, а на 1000 мм — 0,4%, проблема не в коэффициенте, а в геометрии или в накоплении люфта. Тогда
крутить `Steps per` бесполезно: вы подгоните среднее и испортите короткие ходы.
**Почему так.** Коэффициент линеен, а ошибки механики — нет. Разделив их двумя замерами, вы не лечите одно
другим.
**Проверка.** Прогоните 100 и 500 мм. Разница между ошибками больше 0,05 мм на 500 мм — идите в модуль 7,
а не в настройки шагов.
## Модуль 3. Ускорение и рывок: чего не видно на пульте
В программе написано `F6000`. Станок не обязан выйти на эту подачу мгновенно — и не выходит. Разгон
описывается школьной формулой:
```
s = v² / (2 × a)
```
При ускорении 400 мм/с² и подаче 6000 мм/мин (100 мм/с) путь разгона — 12,5 мм. При 20 000 мм/мин
(333 мм/с) — уже 139 мм. На коротком перемещении станок просто не успевает разогнаться, и фактическая
подача будет ниже заданной. Это не поломка, это физика.

В руководстве по Mach3 для оси X приведён рабочий пример: скорость 2000 мм/мин, ускорение 400 мм/с²; для Z —
800 мм/мин и 200 мм/с². Логика понятна: вертикальная ось несёт шпиндель и не должна «клевать» вниз при
торможении. Начинать настройку лучше с консервативных значений — 100 мм/с² и 1000 мм/мин, как советует
руководство по сборке, — и поднимать ускорение до появления вибрации, после чего отступить на 20%.
**Рывок (jerk)** — скорость изменения ускорения. Если ускорение включается ступенькой, рама получает удар,
и на детали появляется рябь. Поэтому в контроллерах есть look-ahead и сглаживание: траектория заранее
разбивается на участки, скорость пересчитывается с учётом торможения. Когда это работает плохо, оператор
видит ровно то, что описано в форумной теме: «при отработке УП станок движется рывками».
**Три причины рывков, которые встречаются чаще всего:**
1. Ускорение выставлено «по максимуму мотора», без учёта массы портала.
2. Look-ahead выключен или буфер слишком мал (в Mach3 — 100–200 строк).
3. Механика: перетянутая каретка, сухая направляющая, люфт в муфте.
Первые две лечатся настройкой, третья — руками и смазкой. Искать её в параметрах контроллера бессмысленно.
**Почему так.** Привод развивает момент, а не бесконечное ускорение. Масса портала — это инерция, которую
надо разогнать и остановить; на реверсе она же превращается в удар по каретке.
**Проверка.** Прогоните «лестницу»: 10, 50, 200 мм на подаче 3000 мм/мин. Слушайте не мотор, а портал. Если
на 10 мм слышен стук, а на 200 мм его нет — проблема в разгоне или люфте, не в приводе.
## Модуль 4. Режимы резания: материал, жёсткость, подача
Режим резания — это три числа: обороты, подача, глубина. Их считают от подачи на зуб:
```
Подача (мм/мин) = число зубьев × подача на зуб (мм) × обороты
```
Пример из руководства: 3 зуба × 0,05 мм × 12 000 об/мин = 1800 мм/мин. Дальше число проверяют на станке:
если на этой подаче появляется вибрация, виноват не только материал.
Ориентиры по материалам из руководства завода:
| Материал | Обороты, об/мин | Подача, мм/мин | Глубина за проход, мм |
|---|---|---|---|
| Мягкая древесина (сосна, ель, липа) | 12 000–18 000 | 2 000–4 000 | 3–6 |
| Твёрдая древесина (дуб, бук, ясень) | 18 000–24 000 | 1 500–3 000 | 2–4 |
| МДФ | 18 000–24 000 | 3 000–6 000 | 4–8 |
| ДСП | 18 000–22 000 | 2 000–4 000 | 3–5 |
| Алюминий | 12 000–18 000 | 800–1 500 | 1–3 |
| Сталь Ст3 | 3 000–8 000 | 200–600 | 0,5–1,5 |
Таблица — отправная точка, а не приговор. Механика вносит свои ограничения:
- **Жёсткость портала.** Чем выше портал и длиннее вылет, тем сильнее он «играет» на боковой нагрузке.
Подача, которую держит короткая ось, для высокого портала может быть предельной.
- **Тип передачи.** ШВП жёстче ремня и лучше держит реверс; ремень допускает высокие скорости, но хуже
переносит ударные нагрузки. Отсюда и вечный форумный вопрос «ШВП или шестерня-рейка»: для длинных ходов
рейка выигрывает по скорости, для точных коротких — ШВП.
- **Масса подвижного узла.** Тяжёлый шпиндель на 20 кВт требует более длинного разгона и торможения.
- **Пыль и стружка.** МДФ снимается быстро, но пыль летит во все стороны; если защита плохая, режим
«на максимум» убивает каретку быстрее, чем фрезу.
Практическое правило: **сначала жёсткость, потом скорость**. Станок, который на 4000 мм/мин даёт чистую
поверхность, лучше станка, который на 6000 мм/мин требует шлифовки. Производительность считается по готовой
детали, а не по секундам в цикле.
**Почему так.** Режим — это компромисс между съёмом материала и упругой деформацией системы. Механика
ограничивает вторую половину уравнения.
**Проверка.** Запишите три режима, которые ваш станок держит без вибрации: черновой, чистовой и режим для
тонких стенок. Если хотя бы один взят из таблицы «на глаз», проверьте его тестовой деталью из модуля 8.
## Модуль 5. Дуги, look-ahead и «станок сам увеличил подачу»
Дуги задаются `G2` (по часовой) и `G3` (против), центр — через `I` и `J` или радиус `R`. В плоскости `G17`
работают X и Y, в `G18` — X и Z, в `G19` — Y и Z. Ошибка плоскостей — классика: программа написана для
XY, а стойка интерпретирует дугу в XZ, и траектория уезжает.
Форумный заголовок «станок увеличивает подачу на дугах в g18 и g19!» описывает не «самоуправство» станка, а
одну из трёх ситуаций:
1. **Постпроцессор выдаёт обратную подачу** (G93) или пересчитывает F на дуге, и стойка отрабатывает не то,
что вы ждали.
2. **Look-ahead сглаживает угол** и перераспределяет скорость между кадрами: на входе в дугу подача растёт,
на выходе падает. Визуально — «станок разогнался».
3. **Несовпадение единиц**: программа в мм/мин, а параметры стойки — в мм/об или дюймах.
Что делает контроллер на дуге физически. Он не может держать постоянную тангенциальную скорость, если
радиус мал, а ускорение ограничено. Считается это просто:
```
a = v² / r
```
Для радиуса 5 мм и подачи 6000 мм/мин: v = 6000 / 60 = 100 мм/с; a = 100² / 5 = 2 000 мм/с², то есть
2 м/с². Выставленные 400 мм/с² — это 0,4 м/с². Значит, на дуге требуется ускорение в пять раз больше
заданного, и стойка обязана сбросить подачу. Если она этого не делает, каретка получает боковой удар, а на
детали появляется гранёная дуга.

*Схема завода «Твайт»: подача рождается в программе, но ограничивается каждым звеном цепочки.*
**Что настроить.** Включить CV (continuous velocity) и выставить допуск отклонения от траектории — в Mach3
это порядка 0,1 мм для дерева. Увеличить look-ahead до 100–200 строк. Проверить постпроцессор: не меняет ли
он F на дугах и не включает ли G93 там, где не нужно. Для чистовых проходов по контуру уменьшить подачу
заранее, в CAM, а не надеяться на стойку.
**Почему так.** На дуге меняется направление вектора скорости. Чем меньше радиус и выше подача, тем больше
боковое ускорение; механика и приводы имеют предел, и контроллер обязан его соблюсти.
**Проверка.** Фрезеруйте круг Ø50 за один проход на рабочей подаче. Замерьте диаметр в четырёх точках.
Разброс больше 0,05 мм и видимая огранка — смотрите ускорение, CV и люфт, в этом порядке.
## Модуль 6. Пропуск шагов: пять проверок
Пропуск шагов выглядит одинаково: деталь смещена, размер «уехал», на длинной программе ошибка накапливается.
Причина при этом может быть в электронике, механике или в режиме. Пять проверок идут от простого к сложному.
**1. Скорость и ускорение.** Если пропуск появляется на резком старте или на длинном ходе, первым делом
снижают velocity и acceleration на 20–30%. Это не лечение, а диагностика: ушёл дефект — значит, запас по
динамике был нулевой.
**2. Ток драйвера.** Слишком низкий ток даёт потерю момента под нагрузкой, слишком высокий — перегрев
двигателя и драйвера. Ток выставляют по шильдику двигателя, а не «на максимум». После настройки проверяют
температуру после 20 минут работы: рука терпит — не значит нормально, нужен паспортный режим.
**3. Механическое заедание.** Каретка должна двигаться от руки равномерно, без «ступенек». Проверяют по всей
длине, особенно в местах, где станок работал больше всего. Сухая направляющая или перетянутый болт дают
ровно тот же симптом, что и слабый драйвер.
**4. Помехи.** Пропуск, который появляется рядом с частотником или в момент пуска шпинделя, — почти всегда
наводка. Экран кабеля, заземление, разводка сигнальных линий отдельно от силовых. Это дешевле, чем менять
приводы.
**5. Люфт и посадки.** Муфта «винт — двигатель» с изношенной упругой вставкой даёт мёртвый ход, который
выглядит как пропуск. Проверяется индикатором на реверсе: винт стоит, а вал двигателя уже пошёл.
**Форумный симптом «каретка перемещается только в одну сторону»** — отдельный случай. Если ось едет в плюс,
но не в минус, смотрите: сигнал `DIR`, концевик, ограничение soft limits, механический упор. Это не пропуск
шагов, а логика или электрика направления. Не меняйте ускорение — сначала проверьте, что команда вообще
доходит до привода.
**Почему так.** Пропуск — это всегда потеря синхронизации между импульсами и реальным положением. Причина
может быть до привода, в приводе и после привода; пять проверок как раз разводят эти зоны.
**Проверка.** Сделайте «лестницу»: 20 перемещений по 50 мм в одну сторону, затем 20 обратно, с возвратом в
ноль. Ошибка в ноль больше 0,05 мм — есть пропуск или люфт. Дальше — по пяти пунктам.
## Модуль 7. Люфт на практике: лечить или компенсировать
Люфт измеряют индикатором на реверсе. Подход к точке с одной стороны, затем с другой; разница показаний —
мёртвый ход. Нормы, с которыми удобно жить:
| Передача | Типичный люфт, мм | Что делать |
|---|---|---|
| ШВП с преднатягом | 0,01–0,02 | Проверить гайку и муфту |
| ШВП без преднатяга | 0,03–0,08 | Регулировка или замена гайки |
| Ремень | 0,05–0,1 | Натяжение, шкивы |
| Трапецеидальная передача | 0,1–0,3 | Компенсация или переход на ШВП |
Дальше — развилка. **Компенсация** (`Backlash` в контроллере) добавляет импульсы при смене направления.
Это быстрый способ, и он честно работает, если люфт постоянный и небольшой — обычно 0,01–0,1 мм. Но у
компенсации есть цена: на каждом реверсе ось получает дополнительный «доворот», а на дугах и в мелких
карманах это даёт ступеньки. Плюс износ растёт: вы компенсируете зазор, а он продолжает увеличиваться.
**Механическое устранение** дороже по времени, но правильнее. Порядок: муфта, гайка ШВП, преднатяг, посадка
опор, затем — геометрия рельсов. Часто «люфт оси» оказывается ослабшим болтом крепления гайки, а не износом
пары.
Форумный вопрос «как компенсировать/убрать люфт в ШВП?» обычно начинается с цифры 0,1 мм. При таком люфте
компенсация уже маскирует проблему: на чистовом проходе появляется «ступенька» на контуре, а на реверсе —
стук. Сначала измеряют по трём точкам: начало, середина, конец. Одинаковый люфт — передача; растущий к
концу — геометрия или износ рельса.
**Почему так.** Компенсация лечит следствие, а не причину. Пока зазор есть, металл в паре продолжает
изнашиваться, и цифра в настройках устаревает.
**Проверка.** Запишите люфт до и после регулировки. Если после «устранения» он вернулся через неделю —
ищите не зазор, а причину: перекос, сухую пару, несоосность.
## Модуль 8. Тестовая деталь и чтение следов
Тестовая деталь — самый дешёвый диагностический прибор. Не нужен стенд и не нужен инженер: нужен кусок
плиты, фреза и полчаса.
**Комплект тестов:**
1. **Квадрат 100 × 100** — проверка прямоугольности и люфта. Углы измеряются угольником и штангенциркулем
по диагоналям: разница диагоналей больше 0,1 мм говорит о перекосе осей.
2. **Круг Ø50** — проверка динамики на дугах. Огранка, эллипс, «ромб» — разные причины.
3. **Ступенька** — фрезеровка уступа с реверсом подачи. Ступенька на переходе — люфт.
4. **Дорожка с переменной подачей** — от 1000 до 6000 мм/мин. Место, где начинается рябь, и есть предел
вашего режима.
**Как читать след:**
- **Круг ромбом** — люфт по одной оси или разная настройка `Steps per` по X и Y.
- **Эллипс** — разная динамика осей: одна успевает, другая нет.
- **Огранка с равным шагом** — резонанс или слишком высокий микрошаг.
- **Волна с шагом, равным шагу винта** — погнутый винт или люфт опоры.
- **Ступенька на реверсе** — люфт передачи, реже — компенсация, выставленная с ошибкой.
- **Ворс с одной стороны** — вращение фрезы и направление подачи, не механика.

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
Вот минимальная программа для квадрата и круга. Она не претендует на технологичность — это измерительный
инструмент, а не производственная УП:
```gcode
G21 G90 G17 G94
G0 Z5
G0 X0 Y0
G1 Z-3 F300
G1 X100 F1200
G1 Y100
G1 X0
G1 Y0
G0 Z5
G0 X150 Y50
G1 Z-2 F300
G2 I-25 J0 F1000
G0 Z5
G0 X0 Y0
M30
```
Здесь квадрат 100 × 100 и круг Ø50 с центром в (150, 50). После фрезеровки измеряют диагонали, диаметр в
четырёх точках и глубину. Числа записывают — без записи тест повторяют «по памяти» и сравнивают с
ощущениями.
**Почему так.** Каждый дефект оставляет геометрический след. Читая след, вы получаете адрес проблемы без
разборки узла.
**Проверка.** Сделайте тест на новом режиме и сравните с предыдущим. Если разница в пределах 0,02 мм —
режим можно оставлять; если больше — ищите, что изменилось.
## Модуль 9. Тепловой дрейф и длинные ходы
Металл расширяется. Для стали коэффициент линейного расширения — около 11–12 мкм на метр на градус. Это
значит, что шестиметровая станина при нагреве на 10 °C удлиняется примерно на 0,7 мм. Для станка с полем
6 м это не теория, а рабочая поправка.
Отсюда практические правила:
- **Прогрев перед чистовой.** 20–30 минут холостого хода по всей длине — не ритуал, а выравнивание
температуры. Особенно если станок стоит у ворот или под холодным цехом.
- **Измерение после прогрева.** Первая деталь после ночи может быть на 0,05 мм меньше, чем пятая.
- **Длинные ходы — отдельный режим.** На 6–20 м работают не «на максимальной подаче», а с учётом разгона и
теплового удлинения. Рельсовые стыки на таких станках — слабое место: даже микроскопическая ступенька
даёт рывок каретки.
- **Компенсация — не замена прогреву.** Программная коррекция помогает, но не отменяет физику.
На станках вроде 17К с полем до 20 × 70 × 10 м тепловой фактор становится заметнее, чем люфт. Портал,
который днём и утром стоит в разных температурных условиях, «дышит» на десятые доли миллиметра. Поэтому в
журнале полезно фиксировать температуру цеха — хотя бы утром и после обеда.
**Почему так.** Точность позиционирования нормируется при определённой температуре. В цехе температура
меняется, и геометрия меняется вместе с ней.
**Проверка.** Прогоните тестовую деталь утром и после двух часов работы. Разница больше 0,03 мм — введите
прогрев и температурную запись в регламент.
## Модуль 10. Смазка как режим, а не как «помазал»
Смазка — такой же параметр, как подача. У неё есть тип, количество и интервал. Для рельсовых кареток
ориентир из практики завода: каждые 100–200 часов работы или 50–100 км хода, тонким слоем, типом из
паспорта (часто NLGI 2). Для ШВП — по паспорту, но принцип тот же: регулярно и немного.
**Три ошибки, которые встречаются в цехе постоянно:**
1. **«Помазал погуще, чтобы наверняка».** Излишек смазки выдавливается скребком, собирает пыль и образует
абразивную пасту. Густая смазка в каретке увеличивает сопротивление и нагрев.
2. **«Смазка есть — значит, всё хорошо».** Смазка без очистки только размазывает пыль. Сначала протирают,
потом наносят.
3. **«Раз в год на ТО».** За год каретка проходит десятки километров; интервал в 100–200 часов — это недели,
а не месяцы.
Форумная тема «подача масла при смазке» хорошо показывает развилку: ручная смазка проще, но зависит от
человека; автоматическая станция стабильнее, но требует настройки дозы и контроля уровня. Для сменной работы
автоматика окупается быстрее, чем кажется: одна забытая смазка стоит дороже станции.
**Что проверять:** цвет смазки (потемнение — пыль), люфт каретки, нагрев после смены, состояние скребков.
Если каретка греется, а смазка свежая — ищите перетяг или перекос, а не добавляйте ещё.
**Почему так.** Смазка снижает трение и выносит загрязнения, но её избыток превращается в сборник абразива.
Режим важнее разового действия.
**Проверка.** Заведите карточку смазки: дата, пробег в км (или часы), тип, кто делал. Через месяц увидите
реальный интервал своего цеха — он почти всегда короче паспортного.
## Модуль 11. Пыль, стружка и защита рельса
Дерево и МДФ дают пыль, которая работает как притирочная паста. Она попадает под скребок, смешивается со
смазкой и ускоряет износ пары «рельс — каретка». Паспортный ресурс в таких условиях не достигается никогда.
**Что реально помогает:**
- **Скребки и гофра на месте.** Порванная гофра — это не косметика, а открытая дорога для пыли.
- **Аспирация у зоны резания.** Не «пылесос в углу цеха», а кожух вокруг фрезы и достаточный расход воздуха.
- **Продувка после смены.** Сухой воздух с маслом (если есть) выдувает пыль из карманов; просто протирать
рельс тряпкой — размазывать.
- **Разделение зон.** Шлифовка и фрезеровка МДФ в одном помещении без отсоса — гарантированный ускоренный
износ.
Стружка металла опаснее пыли: она не только абразивна, но и проводит. Попадание стружки в электронику —
типовая причина «плавающих» отказов. Закрытые кабельные каналы и регулярная уборка дешевле ремонта платы.
**Почему так.** Износ каретки — функция не только нагрузки, но и чистоты. Пыль увеличивает эквивалентную
нагрузку и сокращает ресурс быстрее, чем любая перегрузка.
**Проверка.** Проведите пальцем под скребком после смены. Если на пальце серая паста — защита не справляется;
пора менять скребок или добавлять отсос.
## Модуль 12. Сервисные случаи: четыре разбора
Реальные обращения сервиса полезнее теории, потому что в них всегда есть число. Четыре случая ниже —
собирательные, без имён и адресов, но с замерами и порядком действий.
### Случай 1. Портал 3 × 2 м, «уехал ноль после зимы»
Станок стоял в неотапливаемом цехе. Весной оператор обнаружил, что после привязки нуля детали размер по X
уходит на 0,4 мм к концу смены. Первая версия — тепловой дрейф. Проверили: температура цеха менялась на
6 °C, это объясняло максимум 0,2 мм на трёх метрах.
Индикатор на реверсе показал люфт 0,12 мм — втрое выше нормы для ШВП. Компенсацию не включали. Разобрали
узел: ослабли болты крепления гайки ШВП к каретке, один болт был недотянут примерно на треть момента.
После затяжки по моменту и повторной юстировки люфт стал 0,02 мм. Ушло и «тепловое» объяснение: часть
дрейфа была механической.
Вывод: **тепловой дрейф любят винить раньше, чем проверяют крепёж.** Индикатор стоит дешевле, чем час
спора о температуре.
### Случай 2. 17К по граниту, «волна» на полировке
Станок 17К с точностью ±0,02 мм давал на гранитной плите волну с шагом около 40 мм. Оператор поднял
обороты до 16 000 и увеличил подачу — волна стала чаще и глубже. Замер: перепад 0,15 мм на базе 1 м.
Причина оказалась в резонансе: частота прохождения зубьев совпала с собственной частотой консоли
шпинделя на вылете. Помогло не «усиление режима», а его снижение: 11 500 об/мин и подача 1200 мм/мин,
плюс уменьшение вылета инструмента на 30 мм. Волна ушла в 0,03 мм.
Вывод: **на камне «быстрее» не значит «чище».** Сначала проверяют вылет и резонанс, потом поднимают режим.
### Случай 3. МДФ-фасады, пропуск шагов на Y
Станок для фасадов работал на ускорении 600 мм/с² и подаче 5000 мм/мин. Раз в смену ось Y теряла около
0,3 мм, всегда на длинном переходе. Драйвер был выставлен «на глаз», ток ниже паспортного на 15%.
Снизили ускорение до 350 мм/с², подняли ток до паспортного, проверили температуру двигателя после 30 минут.
Пропуски прекратились. Подачу оставили прежней — она не была причиной.
Вывод: **пропуск на длинном ходе — это чаще динамика и ток, чем механика.** Но проверять надо всё равно все
пять пунктов: «чаще» не значит «всегда».
### Случай 4. SMK по металлу, «круг ромбом»
На 5-осевом SMK тестовый круг Ø50 выходил ромбом с разницей диаметров 0,08 мм. Люфт по осям — 0,06 мм,
одинаковый. Компенсацию не включали: на металле ступенька на контуре недопустима.
Источник — упругая муфта с изношенной вставкой. Заменили муфту, люфт стал 0,015 мм, ромб ушёл до 0,02 мм.
Параллельно выяснилось, что оператор мерил деталь после остывания, а не сразу, — часть «ромба» была
температурной.
Вывод: **измеряйте в тех же условиях, в которых нормируете.** И не лечите компенсацией то, что лечится
муфтой.
**Почему так.** В каждом случае симптом выглядел как «сложная электроника» или «тепло», а причина находилась
в крепеже, резонансе или муфте. Числа до и после разборки отделяют версию от факта.
**Проверка.** Возьмите свой последний дефект и запишите три числа: что было, что стало, чем измерили. Если
третьего пункта нет — вывод пока не доказан.
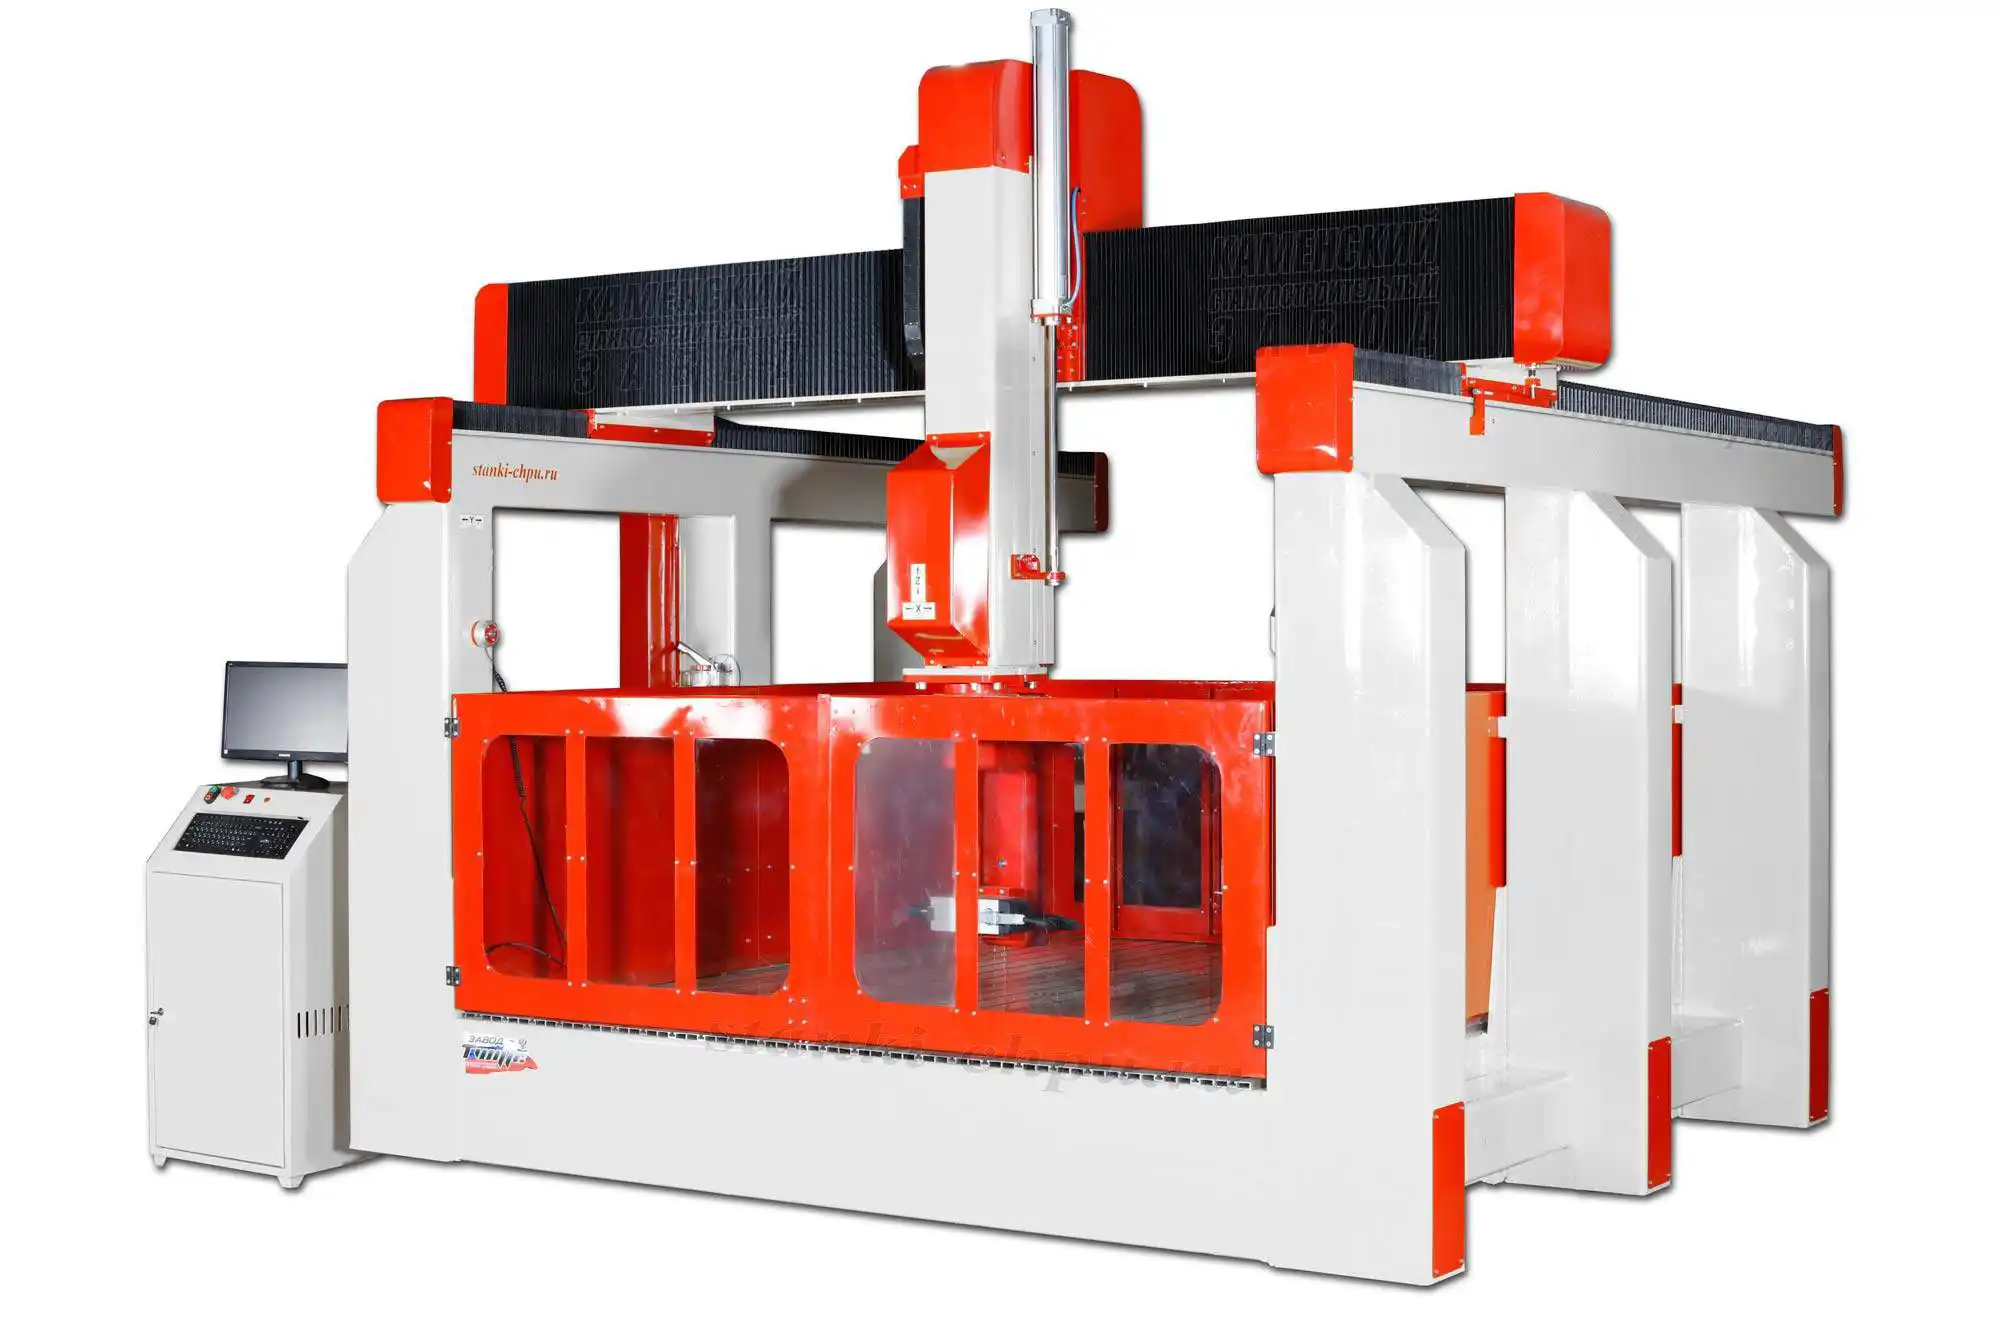
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
## Модуль 13. Регламент и журнал
Регламент — это не бюрократия, а способ не забыть то, что забывается. Минимальный набор:
**Каждая смена:** очистка стола и зоны резания; осмотр фрезы; продувка/протирка рельсов; проверка, что
гофра и скребки на месте; запись в журнал, если что-то насторожило.
**Каждую неделю:** смазка по пробегу; проверка натяжения ремней (если есть); осмотр крепежа кареток;
проверка люфта на одной оси по очереди.
**Каждый месяц:** люфт по трём точкам на всех осях; калибровка `Steps per` на 100 и 500 мм; проверка
соосности ШВП и опор; очистка фильтров аспирации; осмотр кабелей.
**Раз в год:** полная геометрия — параллельность, высоты, прямоугольность; замена смазки в редукторах (если
есть); проверка цепи аварийного останова; ревизия скребков и гофры.
**Что писать в журнале.** Дата, ось, что делали, число до и после, кто делал. Не «отрегулировали», а
«люфт X 0,08 → 0,02 мм, затяжка гайки ШВП». Через год эти строки стоят дороже, чем любая инструкция.
**Почему так.** Механика изнашивается медленно и незаметно. Журнал превращает постепенный процесс в
видимый тренд.
**Проверка.** Откройте журнал за последние три месяца. Если там нет ни одного числа — регламент у вас
существует только на бумаге.
## Модуль 14. Паспорт режимов вашего станка
«Паспорт режимов» — таблица на одну страницу, которую вы составляете сами и вешаете у пульта. В ней нет
общих рекомендаций: только ваши числа, проверенные на вашем станке.
**Как собрать:**
1. Возьмите три материала, которые реально работаете.
2. Для каждого найдите черновой режим, который станок держит без вибрации, и чистовой, который даёт нужную
поверхность.
3. Запишите: обороты, подача, глубина, фреза, ускорение, фактический износ за смену.
4. Проверьте тестовой деталью и подпишите дату.
5. Пересматривайте раз в квартал — станок меняется.
Пример структуры:
| Операция | Материал | Фреза | Обороты | Подача | Глубина | Ускорение |
|---|---|---|---|---|---|---|
| Черновая | МДФ 18 мм | 6 мм, 2 зуба | 20 000 | 4 500 | 6 | 350 |
| Чистовая | МДФ 18 мм | 6 мм, 2 зуба | 22 000 | 3 000 | 1 | 300 |
| Черновая | Дуб 40 мм | 8 мм, 3 зуба | 18 000 | 2 000 | 3 | 250 |
| Чистовая | Дуб 40 мм | 8 мм, 3 зуба | 20 000 | 1 500 | 0,8 | 250 |
| Контур | Алюминий 10 мм | 6 мм, 3 зуба | 14 000 | 1 000 | 1,5 | 200 |
Числа в примере — рабочая отправная точка для станка средней жёсткости, а не универсальный рецепт. На
лёгком станке они окажутся пределом, на тяжёлом — половиной возможности.
**Почему так.** Режим зависит от жёсткости, массы и привода конкретной машины. Таблица, проверенная на
своём станке, надёжнее любой общей рекомендации.
**Проверка.** Дайте таблицу оператору, который не участвовал в её составлении. Если он по ней делает деталь
без подгонки — паспорт рабочий. Если нет — в таблице не хватает условий.
## Практикум. Настройка оси и паспорт режимов за один день
Сквозное задание: пройти путь от паспорта до тестовой детали и оставить после себя документ, которым можно
пользоваться.
**Что понадобится:** станок, индикатор на магнитной стойке, штангенциркуль, поверочная линейка, плита
МДФ или фанера 300 × 300 мм, фреза 6 мм, доступ к настройкам контроллера, журнал.
**Шаг 1. Паспорт.** Выпишите точность, повторяемость, поле, шпиндель, тип передачи. Заполните карточку
станка. Критерий: четыре числа записаны, источник указан.
**Шаг 2. Шаги на миллиметр.** Рассчитайте коэффициент по формуле. Проверьте на 100 и 500 мм. Если ошибка
на 500 мм больше 0,05 мм — не крутите коэффициент, переходите к шагу 5. Критерий: оба замера в пределах
0,02 мм.
**Шаг 3. Ускорение.** Начните с 100 мм/с² и 1000 мм/мин. Поднимайте ускорение шагами по 50 мм/с² до
появления вибрации, затем отступите на 20%. Запишите итог для X, Y и Z отдельно. Критерий: «лестница»
10/50/200 мм проходит без стука.
**Шаг 4. Режим.** Возьмите свой материал и фрезу. Рассчитайте подачу по формуле, начните с нижней границы
диапазона. Поднимите до появления ряби, отступите на 20%. Критерий: три режима (черновой, чистовой,
контур) записаны.
**Шаг 5. Люфт.** Измерьте на реверсе в трёх точках. Запишите. Если больше нормы — разбирайтесь с муфтой и
гайкой, а не с компенсацией. Критерий: число до и после регулировки.
**Шаг 6. Тестовая деталь.** Фрезеруйте квадрат 100 × 100 и круг Ø50 по программе из модуля 8. Замерьте
диагонали, диаметр в четырёх точках, глубину. Критерий: отклонения записаны, дефекты объяснены.
**Шаг 7. Паспорт режимов.** Сведите данные в таблицу, подпишите и повесьте у пульта. Критерий: таблица
понятна человеку, который не участвовал в настройке.
**Что считается успехом.** Не «станок стал лучше», а конкретные числа: шаги/мм, ускорения по осям, люфт,
режимы, результаты теста. Всё остальное — впечатления.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Станок прошёл 98,5 мм вместо 100. Что делать?**
Пересчитать коэффициент: 320 × (100 / 98,5) = 324,87. Но сначала проверить, не является ли ошибка
механической: прогнать 500 мм. Если ошибка растёт пропорционально — коэффициент; если непропорционально —
геометрия или люфт.
**2. Почему при подаче 6000 мм/мин на коротком ходе фактическая подача ниже?**
Потому что путь разгона при ускорении 400 мм/с² составляет 12,5 мм, а торможение — ещё столько же. На
перемещении 10 мм станок физически не успевает выйти на заданную скорость.
**3. Что означает «точность ±0,03 мм» в карточке станка?**
Точность позиционирования оси, а не гарантия размера детали. В размер ещё входят люфт, биение, тепловой
дрейф и упругие деформации.
**4. Чем отличается точность от повторяемости?**
Точность — попадание в заданную координату, повторяемость — стабильность попадания в одну и ту же точку.
Для серии важнее повторяемость.
**5. Станок «дёргается» на дугах. Три вероятные причины?**
Малый look-ahead, слишком жёсткий допуск CV или постпроцессор, меняющий подачу на дуге. Четвёртая причина —
люфт, который проявляется при реверсе.
**6. Почему компенсация люфта — не лучшее решение?**
Она маскирует зазор, добавляет ступеньку на реверсе и не останавливает износ. При люфте больше 0,05 мм
правильнее устранить причину механически.
**7. Как отличить пропуск шагов от люфта?**
Пропуск накапливается и не возвращается при реверсе; люфт даёт одинаковую разницу при смене направления.
Тест: 20 перемещений туда-обратно с возвратом в ноль.
**8. Что делать, если каретка едет только в одну сторону?**
Проверить сигнал направления, концевики, soft limits и механический упор. Это логика или электрика
направления, а не потеря шагов.
**9. Зачем греть станок перед чистовой?**
Сталь расширяется примерно на 11–12 мкм на метр на градус. На шестиметровой станине разница в 10 °C даёт
около 0,7 мм. Прогрев выравнивает температуру до начала работы.
**10. Как часто смазывать рельсовые каретки?**
Ориентир — каждые 100–200 часов или 50–100 км хода, тонким слоем, типом из паспорта. В пыльном цехе
интервал короче; проверяется по состоянию смазки и нагреву.
**11. Что означает «круг ромбом» на тестовой детали?**
Разную настройку осей или люфт по одной из них. Проверяют `Steps per` по X и Y, затем люфт на реверсе.
**12. Почему паспорт режимов лучше общей таблицы?**
Потому что он учитывает жёсткость, массу и привод конкретного станка. Общая таблица — отправная точка,
паспорт — проверенный результат.
## Частые вопросы (Q&A)
**Нужно ли калибровать шаги на миллиметр после каждой замены рельса?**
После замены рельса — обязательно проверить, но коэффициент обычно не меняется. Меняться может геометрия,
поэтому сначала тестовая деталь, потом выводы.
**Можно ли компенсировать люфт 0,1 мм в настройках и работать?**
Можно, но недолго. На реверсе появится ступенька, на дугах — огранка, а износ продолжится. 0,1 мм для ШВП —
признак неисправности, а не нормы.
**Почему станок теряет шаги только на длинных программах?**
Чаще всего — накопление тепла и падение момента, реже — помехи или перегрев драйвера. Проверяют температуру
двигателя и драйвера после часа работы.
**Что важнее для чистоты поверхности — обороты или подача?**
Подача на зуб. Слишком малая подача при высоких оборотах перегревает кромку, слишком большая — даёт
вибрацию. Обороты лишь обслуживают выбранную подачу на зуб.
**Можно ли работать без СОЖ по алюминию?**
Короткие проходы — да, с обдувом и стружкоотводом. Серийная обработка без СОЖ приводит к наросту на фрезе
и потере размера.
**Как понять, что пора менять скребки?**
Под скребком появляется серая паста, а на рельсе — дорожка без блеска. Это уже поздняя стадия; проверять
нужно раньше, при каждой смазке.
## Глоссарий
- **Шаги на миллиметр (steps per mm)** — число импульсов на 1 мм хода.
- **Микрошаг** — дробление шага двигателя драйвером.
- **Люфт (backlash)** — мёртвый ход при смене направления.
- **Преднатяг** — устранение зазора в паре за счёт упругой деформации.
- **Ускорение** — скорость изменения подачи, мм/с².
- **Рывок (jerk)** — скорость изменения ускорения.
- **Look-ahead** — предварительный просмотр кадров для расчёта торможения.
- **CV (continuous velocity)** — режим непрерывного движения по траектории с допуском отклонения.
- **Тестовая деталь** — деталь для проверки геометрии и динамики.
- **Тепловой дрейф** — изменение размеров от нагрева.
- **Скребок** — элемент защиты каретки, снимающий загрязнения с рельса.
- **Гофра** — защитный чехол направляющих и винта.
- **Паспорт режимов** — таблица проверенных режимов конкретного станка.
- **Подача на зуб (fz)** — толщина стружки на один зуб фрезы.
## Симптом → причина → решение
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Размер уходит пропорционально длине | Неверные шаги/мм | Калибровка на 100 и 500 мм |
| Размер уходит к концу смены | Тепловой дрейф, люфт | Прогрев, замер люфта, журнал температуры |
| Стук при реверсе | Люфт передачи, муфта | Индикатор, затяжка, замена муфты |
| Круг ромбом | Разные шаги по осям, люфт | Проверка X/Y, тестовая деталь |
| Огранка на дуге | Малое ускорение, CV, резонанс | Снизить подачу, увеличить look-ahead |
| Пропуск на длинном ходе | Ускорение, ток драйвера | Снизить ускорение, выставить ток |
| Каретка греется | Перетяг, сухая пара | Чистка, смазка, проверка крепежа |
| Ось едет в одну сторону | DIR, концевик, soft limit | Проверить сигнал и упор |
| Шум ШВП | Люфт опоры, погнутый винт | Индикатор, проверка соосности |
| Пыль под скребком | Износ защиты | Замена скребка, усиление аспирации |
| Волна с шагом винта | Погнутый винт, опора | Проверка биения винта |
| Ступенька после компенсации | Ошибка backlash | Убрать компенсацию, лечить механику |
## Мысли вслух: чего нет на форумах
На форумах любят обсуждать, какой рельс лучше и какую смазку лить. Почти никто не обсуждает, что делать
после того, как станок собран и вроде бы работает. А именно там начинается практика.
Первое, чего нет в темах: **число «до»**. Люди пишут «люфт большой» и «стало лучше», но не пишут 0,12 мм
до и 0,02 после. Без числа невозможно отличить регулировку от самоуспокоения. Мы в сервисе просим три
цифры: люфт на реверсе, ошибка на 500 мм, диаметр тестового круга в четырёх точках. Этого достаточно,
чтобы понять, куда смотреть.
Второе: **тепловой дрейф почти всегда объясняют не тем**. На шести метрах стали 10 °C дают около 0,7 мм —
казалось бы, вот оно. Но если люфт 0,12 мм, а болты гайки недотянуты, теплом можно объяснить только часть.
Мы видели станки, где «сезонный уход» лечился затяжкой четырёх болтов, а не прогревом.
Третье: **режимы копируют с чужих станков**. Таблица «МДФ 6000 мм/мин» кочует из видео в видео, но у
лёгкого портала на этой подаче появляется рябь, а у тяжёлого — нет. Подача — не рецепт, а функция жёсткости.
Наш совет простой: поднимите подачу до первой ряби и отступите на 20%. Полученное число и есть ваш режим,
даже если оно вдвое меньше «как у блогера».
Четвёртое: **про смазку спорят, а про очистку молчат**. Смазка поверх пыли — это паста. В пыльном цехе
интервал 100–200 часов превращается в 60–80, и это нормально. Автоматическая станция хороша не тем, что
«сама мажет», а тем, что не забывает.
Пятое: **про ускорение говорят как про мощностной параметр**. На самом деле это компромисс с массой. Портал
РАКЕТЫ с полем до 4,6 × 2,1 м не обязан разгоняться как настольный станок; его преимущество — в устойчивости
на длинной дуге, а не в секундах до подачи.
Шестое: **тестовая деталь почти не упоминается**. Люди покупают индикаторы и лазерные линейки, но не
фрезеруют квадрат 100 × 100. А квадрат с диагоналями и круг Ø50 отвечают на 80% вопросов о геометрии
быстрее, чем ветка на десять страниц.
Седьмое: **журнал считают бюрократией**. Пока станок новый, кажется, что записывать нечего. Через два года
именно записи объясняют, почему ось стала хуже: износ, смена режима, ремонт, температура. Пять строк в
смену стоят дешевле одной внеплановой замены каретки.
Восьмое, самое неочевидное: **механика и программа связаны сильнее, чем кажется**. Один и тот же G-код на
двух станках даёт разную деталь, потому что у них разные ускорения, люфт и жёсткость. Понимание механики
превращает оператора из «нажимателя кнопок» в человека, который управляет результатом.
Девятое: **на дуге считайте ускорение, а не верьте глазу**. Радиус 5 мм и подача 6000 мм/мин требуют
2 м/с² — в пять раз больше выставленных 0,4 м/с². Стойка сбросит подачу; если не сбросила, получите
огранку и боковой удар по каретке. Цифра запоминается лучше, чем «станок странно себя ведёт».
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: современные допуски, режимы и настройки взяты из
руководств и паспортов завода, а не из общедоступных книг. Так честнее, чем привязывать к теме чанк, который
ей не соответствует.
Фон для расчётов и терминологии — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — допуски, посадки, расчёты
скоростей и подач.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование и организация работ.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — базовая терминология обработки.
Ссылки на конкретные чанки не приводятся: темы «линейные рельсы» и «настройка современных приводов» в
открытом корпусе не раскрыты настолько, чтобы цитата была точной.
## Смотрите также
- Механика: направляющие/рельсы — том 1: основы и безопасность — готовится к публикации (ссылка появится
после выхода).
- [Люфты и юстировка: практикум](/blog/lyufty-i-yustirovka-praktikum).
- [Режимы резания: расчёт и практика](/blog/rezhimy-rezaniya-raschet-i-praktika).
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs).
- [Фрезы и инструмент — том 2: практика и режимы](/blog/frezy-i-instrument-tom-2).
- [ШВП и рельсы: механика (расширенный)](/blog/shvp-i-relsy-mehanika-rasshirennyy).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по механике и режимам.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/),
[МАСТЕР](/product/20/).
## Фото и схемы завода
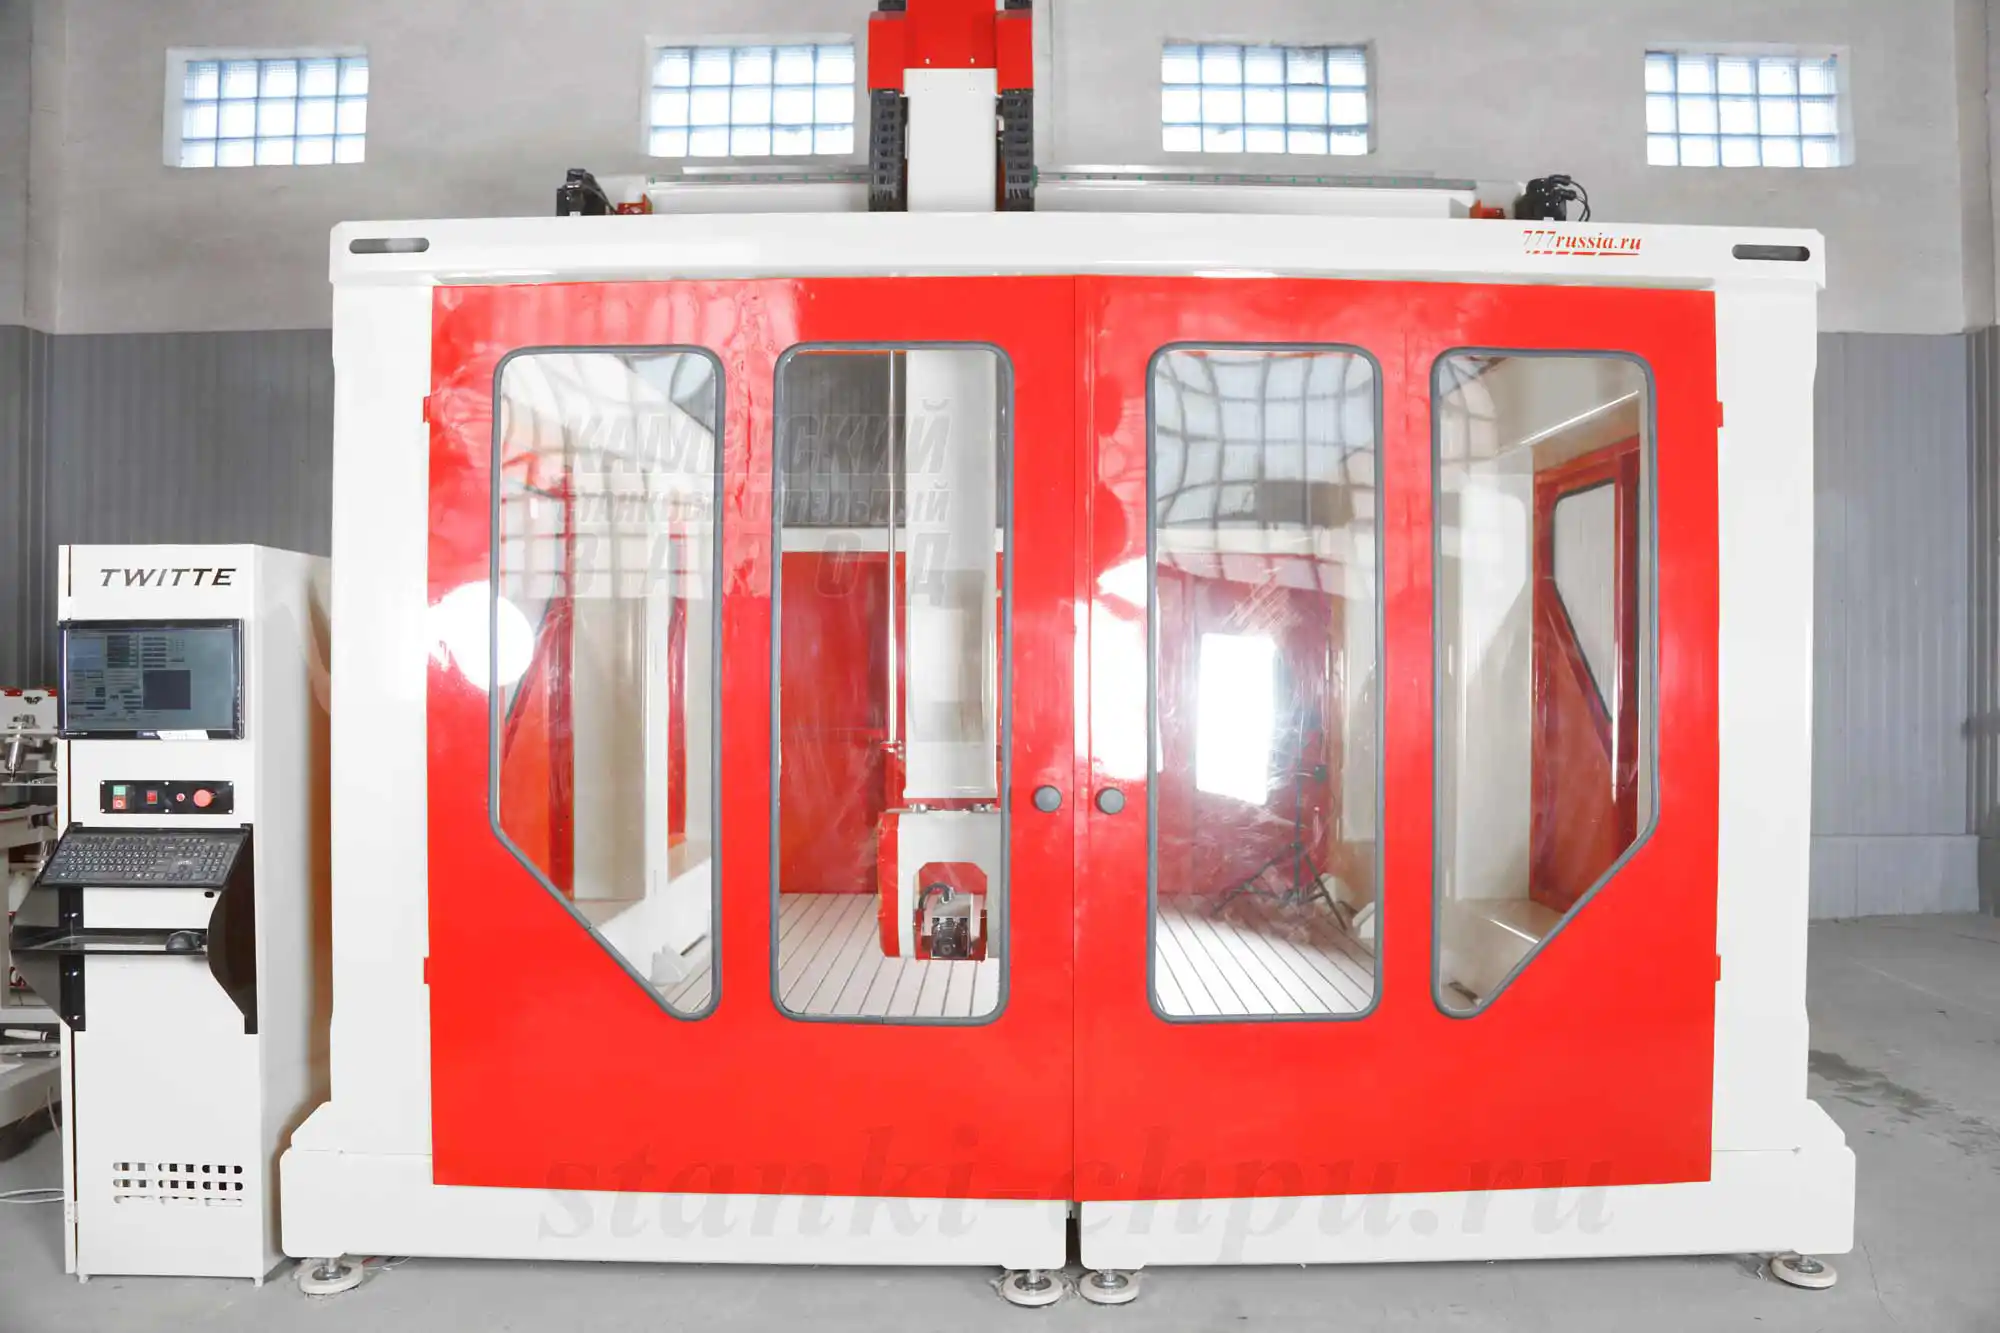
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*

*Схема завода «Твайт»: коэффициент, который проверяется линейкой, а не верой.*
**Продолжение серии: том 3 — «Диагностика износа и ремонт».** В нём — разбор узлов по следам, замена
кареток и ШВП, восстановление геометрии, ремонт после аварии и приёмка после ремонта. Том 1 остаётся
теорией и монтажом, том 2 — практикой и режимами.
---
**Первоисточник:** https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq