# Материалы: металлы — том 5: регламент и сервис
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 5 серии «Материалы: металлы»: обслуживание участка металлообработки — СОЖ, оснастка,
> инструмент, геометрия, переналадка, приёмка после ремонта, бюджет.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/materialy-metally-tom-5.ai.json`.
> Версия 1.0 от 2026-11-02. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Материалы: металлы — том 5: регламент и сервис“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «1000 об мин слишком много
> для того чтобы отвести сталь», «1018 стальных скоростей и feedrates», «0 25 Алюминиевых изгиба», «1095
> стальных запасов кланяющихся после столкновения 25mm», «10 миллиметровая Алюминиевая Плата Не Шайба»,
> «0 3mm В Нержавеющем На Токарном станке», «10 миллиметровые скорости endmill на Алюминии», «1018 Сталей
> против 6061 Алюминия»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (СОЖ, режимы, типовые проблемы), `CNC_KNOWLEDGE_BASE.md`
> (обслуживание), карточки `/product/*.md` (гарантия, сервис, обучение покупателей 12–16 часов), паспорта.
> **Важно:** регламентные работы — при остановленном шпинделе; СОЖ раздражает кожу, аэрозоль вреден, стружка
> режет. Очки, защита слуха и дыхания, исправное ограждение. Утилизация СОЖ и стружки — по требованиям
> предприятия.
> **Границы тома.** Том 1 — материалы, том 2 — план обработки, том 3 — дефекты, том 4 — станок и оснастка.
> Здесь — эксплуатация участка: регламент, ресурсы, переналадка, сервис, бюджет. Смежный курс «Сервис и
> регламент: полный курс» — общая методика обслуживания оборудования цеха.
Участок металла изнашивается иначе, чем деревообработка. Фрезы садятся, СОЖ портится, тиски теряют
параллельность, стол собирает забоины, а стружка накапливается быстрее, чем её успевают убирать. Каждый из
этих процессов предсказуем, и каждый лечится регламентом, а не героическим ремонтом.
Этот том — про эксплуатацию. Мы разберём, что изнашивается на металле, как построить регламент на четырёх
уровнях, как вести СОЖ и оснастку, как учитывать ресурс инструмента, как принимать станок после ремонта и
как считать бюджет участка. Тома 1–4 дали материалы, план, дефекты и оснастку. Здесь — то, что происходит
каждый день после того, как первая деталь уже сделана.
## Чему научитесь
- Называть изнашиваемые элементы участка металла.
- Строить регламент на смену, неделю, месяц и год.
- Вести СОЖ: концентрация, фильтрация, замена, утилизация.
- Организовывать уборку стружки как часть процесса.
- Проверять оснастку и вовремя её менять.
- Учитывать ресурс фрез и планировать закупку.
- Проверять стол и геометрию по числам.
- Проводить переналадку при смене материала.
- Принимать станок после ремонта и простоя.
- Понимать, что покрывает гарантия, а что нет.
- Действовать при поломке фрезы и вырыве детали.
- Считать бюджет участка и защищать его.
## Предпосылки и безопасность
Нужны: тома 1–4, доступ к журналу и карте режимов, измерительный инструмент, понимание процесса обработки.
**Безопасность.**
- **Остановка.** Любые работы с оснасткой и СОЖ — при остановленном шпинделе.
- **Стружка.** Крючок, щётка, пылесос; руками нельзя, даже в перчатках.
- **СОЖ.** Очки и защитный крем; не мыть руки эмульсией, не принимать пищу у станка.
- **Аэрозоль.** Вытяжка у зоны, респиратор при тумане.
- **Химия.** Концентрат и присадки — по инструкции, вдали от источников огня.
- **Утилизация.** Отдельно: стружка, отработка СОЖ, ветошь. Не в общий сток.
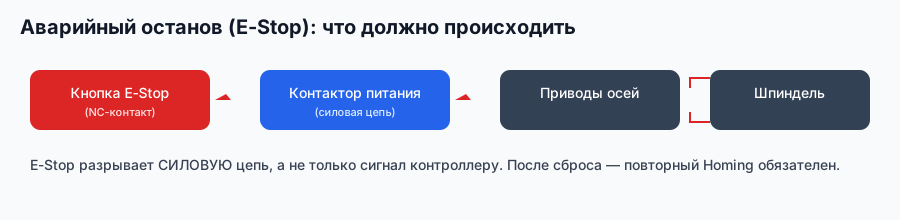
*Схема завода «Твайт»: регламент начинается с исправной цепи останова.*
## Содержание
1. [Что изнашивается на участке металла](#m1)
2. [Регламент: четыре уровня](#m2)
3. [СОЖ: регламент и уход](#m3)
4. [Стружка и уборка](#m4)
5. [Оснастка: проверка и ресурс](#m5)
6. [Инструмент: учёт ресурса](#m6)
7. [Стол и геометрия](#m7)
8. [Крепёж и приспособления](#m8)
9. [Переналадка и смена материала](#m9)
10. [Приёмка после ремонта и простоя](#m10)
11. [Гарантия и рекламация](#m11)
12. [Аварийные ситуации](#m12)
13. [История и передача](#m13)
14. [Бюджет и закупки](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «1000 об мин слишком много для того чтобы отвести сталь» — модули 1 и 6.
- «1018 стальных скоростей и feedrates» — модули 2 и 6.
- «0 25 Алюминиевых изгиба» — модули 5 и 9.
- «1095 стальных запасов кланяющихся после столкновения 25mm» — модули 9 и 10.
- «10 миллиметровая Алюминиевая Плата Не Шайба» — модули 5 и 8.
- «0 3mm В Нержавеющем На Токарном станке» — модули 3 и 6.
- «10 миллиметровые скорости endmill на Алюминии» — модули 1 и 14.
- «1018 Сталей против 6061 Алюминия» — модули 2 и 13.
## Модуль 1. Что изнашивается на участке металла
Участок металла изнашивается быстрее деревообрабатывающего, потому что нагрузки выше и среда агрессивнее.
**Инструмент.** Фрезы, свёрла, метчики. Износ идёт по кромке, ускоряется на стали и нержавейке, замедляется
на латуни.
**СОЖ.** Эмульсия теряет свойства, накапливает стружку и бактерии. Запах — первый признак, а не последний.
**Оснастка.** Тиски теряют параллельность, цанги — упругость, оправки — точность конуса.
**Стол.** Забоины, потёртости, стружка в пазах. Всё это переносится на базу детали.
**Крепёж.** Шпильки, гайки, прихваты: резьба срывается, опоры сминаются.
**Помещение.** Стружка, туман, влага. Влага — коррозия на неокрашенных поверхностях.
**Что видно сразу.** Тупая фреза «поёт», СОЖ пахнет, тиски блестят на губках, стол темнеет от забоин.
Всё это замечают глазами — если смотреть.
**Что не изнашивается.** Рама, направляющие, шпиндель при нормальной эксплуатации служат долго. Их отказ —
следствие перегруза, удара или отсутствия ухода, а не «старости».
**Что дороже всего.** Простой из-за мелочи: забитый фильтр, тупая фреза, сорванная шпилька. Крупные узлы
ломаются реже, но именно мелочи останавливают смену.
**Почему так.** Каждый элемент изнашивается по своему закону, и общий «ремонт по факту» не покрывает разные
скорости.
**Проверка.** Назовите три элемента, которые у вас изнашиваются быстрее всего.
## Модуль 2. Регламент: четыре уровня
Регламент участка металла удобно делить на четыре ритма.
**Смена.** Осмотр ограждения и стопа, уровень и поток СОЖ, чистота зоны, состояние инструмента, отсутствие
посторонних шумов.
**Неделя.** Уборка бака СОЖ от стружки, проверка фильтра, осмотр тисков и цанг, проверка крепежа.
**Месяц.** Замена фильтра, проверка параллельности тисков, биения оправок, состояния стола, учёт ресурса
фрез.
**Год.** Ревизия оснастки, проверка геометрии, полная замена СОЖ, план закупок, обучение.
**Исполнитель.** Смена — оператор, неделя — наладчик, месяц — мастер, год — мастер с сервисом.
**Запись.** Дата, что сделано, что найдено, что заказано. Без записи регламент — ритуал.
**Как не забыть.** Календарь на месяц у станка: недельные и месячные работы вписаны датами, а не «по
возможности». Годовые — в план участка.
**Что делать при пропуске.** Пропущенная неделя не «догоняется» удвоенной работой. Её просто выполняют в
следующий срок — регламент важнее героизма.
**Что входит в смену.** Четыре пункта: ограждение и стоп, поток СОЖ, чистота зоны, состояние фрезы на слух
и на вид. Одна минута до пуска.
**Документ.** Один лист на участок: колонки «что», «как часто», «кто», «подтверждение». Подпись и дата —
единственное подтверждение.
**Четыре числа недели.** Уровень в баке (по метке), поток у сопла (визуально), концентрация (рефрактометр),
состояние фильтра (чисто/грязно). Четыре пункта — десять минут, и состав живёт до плановой замены.
**Почему так.** Разные процессы изнашиваются с разной скоростью; четыре ритма покрывают их без перегрузки
людей.
**Проверка.** Есть ли у участка лист регламента с четырьмя уровнями? Кто отвечает за каждый?
## Модуль 3. СОЖ: регламент и уход
СОЖ — самая недооценённая часть участка. Она влияет на нагрев, нарост, ресурс фрезы и здоровье людей.
**Концентрация.** Готовят по инструкции завода, а не «на глаз». Ориентир для эмульсии — 5–10 %, для
полусинтетики — 3–5 %; точное значение зависит от концентрата и воды. Слабая эмульсия не смазывает и даёт
коррозию, сильная — пенится, оставляет налёт и раздражает кожу.
**Фильтрация.** Сетка и отстойник задерживают стружку. Забитый фильтр снижает поток и поднимает температуру
в зоне резания.
**Бактерии.** Запах, слизь, потемнение — признаки. Помогают регулярная уборка бака, аэрация и замена состава
по графику, а не «когда совсем плохо».
**Замена.** Полная замена с промывкой бака и трубопроводов. Долив поверх старого состава проблему не решает.
**Утилизация.** Отработанную эмульсию сдают по требованиям предприятия; в общий сток — нельзя.
**Проверка концентрации.** Простой рефрактометр даёт число за полминуты. Без него концентрацию «на глаз»
определяют только по пене и запаху — и обычно ошибаются в меньшую сторону.
**Совместимость.** Новый концентрат доливают только в чистый бак и только тот же тип. Смешение разных
эмульсий даёт расслоение и потерю свойств.
**Запах и кожа.** Если оператор жалуется на сухость и трещины, дело не в «неженке», а в составе или
концентрации. Это решается, а не терпится.
**Что не лить в бак.** Отработанное масло, растворители, чужие присадки. Химия «для улучшения» обычно
разрушает эмульсию и создаёт проблему вместо решения.
**Простая проверка.** Капля состава на стекло: вода испаряется, масло остаётся плёнкой. Слишком тонкая
плёнка — концентрация низкая, слишком жирная — высокая.
**Почему так.** СОЖ — расходник с ресурсом, как фреза; её состояние определяет и качество, и затраты.
**Проверка.** Когда меняли состав и какая концентрация сейчас?
## Модуль 4. Стружка и уборка
Стружка на металле — не мусор, а второй резец. Её количество определяет и качество, и ресурс.
**По ходу работы.** Убирать между деталями, а не в конце смены: стружка в кармане портит следующую деталь.
**Инструмент.** Крючок, щётка, совок, пылесос для стружки. Руками — нельзя.
**Сливная стружка.** Алюминий даёт длинную стружку, которая наматывается на фрезу. Помогает подача,
периодический вывод и направленный поток СОЖ.
**Сортировка.** Алюминий, сталь, латунь — раздельно, если предприятие сдаёт стружку. Смешанная стружка
дешевле.
**Поддон.** Сетка и наклон упрощают уборку; стружка под заготовкой — ошибка базы в сотые.
**Тара.** Отдельные контейнеры под алюминий, сталь и смешанную стружку. Подписанные, с крышками: открытая
тара — это пыль и влага, а влажная стружка ржавеет и дешевеет при сдаче.
**Порядок.** Сначала остановить шпиндель, затем убрать стружку со стола и из карманов, потом протереть
базу и оснастку. Стружка под базой — ошибка установки.
**Стружка и СОЖ.** Крупная сетка перед насосом спасает от забивания; без неё стружка уходит в бак и
оседает, сокращая объём и портя состав.
**Уборка и время.** Две минуты между деталями экономят десять минут поиска дефекта на следующей. Это
арифметика, а не аккуратность.
**Почему так.** Уборка — часть технологии: она влияет на базу, на поток СОЖ и на безопасность.
**Проверка.** Чистая ли зона через минуту после начала обработки?
## Модуль 5. Оснастка: проверка и ресурс
Оснастка изнашивается медленно и незаметно, а потом «вдруг» даёт брак.
**Тиски.** Параллельность губок, люфт винта, состояние насечки. Проверка индикатором раз в месяц.
**Цанги.** Биение фрезы, следы проворота, чистота конуса. Изношенная цанга — вырыв инструмента.
**Оправки.** Биение, состояние конуса, балансировка. После удара — внеплановая проверка.
**Подкладки и прихваты.** Смятые опоры, сорванная резьба, трещины.
**Правило замены.** Оснастка меняется по числу, а не «когда сломается»: биение выше допуска — замена.
**Порядок проверки.** Сначала визуально, потом индикатором, потом на тестовой детали. Три шага занимают
двадцать минут и закрывают вопрос «оснастка или станок».
**Запись.** Биение оправки, параллельность губок, дата, кто мерил. Через полгода эти числа покажут ресурс
оснастки, а не «всегда так было».
**Ремонт или замена.** Перешлифовка губок дешевле новых тисков, но помогает не всегда: если изношен винт,
точность не вернётся.
**Что чаще всего меняют.** Цанги и губки тисков. Оправки живут дольше, но после удара проверяются
обязательно.
**Проверка на детали.** После индикатора — тестовая деталь. Если размер в норме, оснастка подходит; если
нет — смотрят дальше, но оснастку уже исключили.
**Обмен с сервисом.** Числа по оснастке передают вместе с заявкой: это сокращает первый час диагностики и
снимает спор «оснастка или станок».
**Числа для проверки.** Биение на фрезе до 0,02 мм — норма для новой цанги, 0,03 мм — уже повод проверить
посадку и конус, 0,05 мм — менять, не дожидаясь брака. Перекос губок тисков 0,02–0,03 мм виден на длинной
детали, хотя на глаз не заметен.
**Почему так.** Погрешность оснастки складывается с погрешностью станка и программы; ищут её последней.
**Проверка.** Проверьте биение оправки и параллельность губок. Записаны числа?
## Модуль 6. Инструмент: учёт ресурса
Фреза — расходник с ресурсом, и этот ресурс надо считать.
**Что учитывать.** Материал, режим, число деталей, причину списания. Одна строка на инструмент.
**Почему по-разному.** Алюминий и латунь дают больший ресурс, сталь и нержавейка — меньший. Один и тот же
тип фрезы живёт по-разному.
**Признаки границы.** Рост температуры, пылевидная стружка, уход размера, изменение звука. Один признак —
повод проверить, два — менять.
**Ресурс в часах, а не в деталях.** Считают так: 200 деталей по 4 минуты резания — это 13 часов работы
кромки. Для алюминия и латуни ресурс обычно в разы больше, чем для стали и нержавейки, и точную цифру даёт
ваш журнал, а не общая таблица: смена материала меняет ответ сразу.
**Переточка.** Возможна там, где позволяет геометрия; после переточки ресурс меньше, и это надо учитывать в
плане.
**Где вести.** Лист у станка или таблица на участке. Главное — доступность: учёт, до которого надо идти,
не ведётся.
**Причина списания.** Износ, скол, поломка, «потерялась». Разные причины дают разные выводы: поломки — про
режим, износ — про ресурс.
**Что делать с изношенной фрезой.** Списать и убрать из кассеты: «на черновую ещё пойдёт» заканчивается
браком и сломанной деталью.
**Связь с режимом.** Если фрезы одного типа уходят в скол, а не в износ, дело в входе и жёсткости, а не в
качестве инструмента.
**Минимум на полке.** Одна фреза ходового диаметра, один метчик, один набор крепежа. Осталась одна
единица — заказ уже сделан, а не «когда кончится».
**Почему так.** Учёт превращает «фрезы кончились» в планируемую закупку.
**Проверка.** Сколько деталей прошла последняя фреза и на каком материале?
## Модуль 7. Стол и геометрия
Стол — база всей оснастки; его состояние влияет на каждую деталь.
**Чистота.** Стружка и заусенцы под тисками дают перекос. Перед установкой стол протирают.
**Паз.** Стружка в пазу мешает крепежу; чистится щёткой и пылесосом.
**Смазка.** Тонкий слой масла защищает от коррозии; избыток собирает стружку.
**Забоины и плоскостность.** Локальные вмятины видны индикатором: мелкую запиливают и проверяют снова,
глубокую не трогают своими силами — это работа сервиса. Плоскостность проверяют по зоне работы раз в год и
после удара; при интенсивной работе с крупными деталями — чаще. Забоина под тисками — перекос на каждой
детали, а не «мелкое неудобство».
**После удара.** Проверка стола и геометрии — внеплановая и обязательная. Даже если внешне всё цело,
индикатор покажет правду.
**Зона работы.** Проверяют не весь стол, а зону, где реально стоит оснастка. Это быстрее и практичнее:
именно там наследуется погрешность.
**Запись результата.** Дата, зона, максимальное отклонение, кто мерил. Через год это тренд, а не «вроде
нормально».
**Почему так.** Погрешность стола наследуется всей оснасткой и не лечится настройками.
**Проверка.** Проведите индикатором по зоне работы. Есть забоины?
## Модуль 8. Крепёж и приспособления
Крепёж — расходник, который ломается в самый неподходящий момент.
**Ревизия.** Резьба шпилек, состояние гаек, опорные поверхности прихватов. Сорванная резьба — замена, а не
«подмотать».
**Комплектность.** Набор под паз стола: болты, гайки, подкладки, домкраты. Без комплекта начинается
«чем-нибудь».
**Хранение.** Отдельный лоток, подписи, без смешения с инструментом.
**Замена.** Шпильки и гайки — по состоянию, подкладки — при смятии, прихваты — при трещинах.
**Что выбрасывать сразу.** Шпильку с сорванной резьбой, гайку с трещиной, прихват с замятием опоры. Ремонт
такого крепежа — риск, а не экономия.
**Комплект под паз.** Болты и гайки должны соответствовать пазу стола; «подошло примерно» — это перекос и
риск срыва при затяжке.
**Затяжка.** По диагонали, в два приёма, без удлинителей «для силы». Перетянутая шпилька рвётся в работе, а
не при сборке.
**Проверка перед работой.** Три шпильки и три гайки наугад: резьба, трещины, посадка. Тридцать секунд
перед сменой.
**Почему так.** Крепёж держит усилие резания; его отказ — это и брак, и травма.
**Проверка.** Проверьте три шпильки и гайки. Резьба целая?
## Модуль 9. Переналадка и смена материала
Смена материала — самая частая причина «внезапного» брака.
**Очистка.** Убрать стружку другого металла, протереть стол и оснастку, сменить фильтр при необходимости.
**Инструмент.** Фреза для алюминия не подходит для стали: другая геометрия и покрытие. Смена инструмента —
обязательна.
**СОЖ.** После чугуна или алюминия состав может требовать замены; смешение стружки ухудшает и обработку, и
сдачу стружки.
**Режимы.** Пересчитать подачу и обороты, проверить на образце, записать в карточку.
**Контроль.** Первая деталь после переналадки — полный замер.
**Время переналадки.** Пять пунктов чек-листа занимают 20–30 минут. Пропущенный пункт стоит детали, а иногда
и фрезы.
**Чек-лист на стене.** Пять пунктов крупно, у станка. Память под давлением смены подводит, список — нет.
**Время и порядок.** Сначала очистка и оснастка, потом инструмент и режим, в конце — пробная деталь. Такой
порядок исключает «сначала поехали, потом разберёмся».
**Смешанная стружка.** После смены материала поддон и фильтр очищают полностью: смешанная стружка дешевле
при сдаче и хуже для обработки.
**Первая деталь.** Полный замер: контур, карман, отверстия, кромка. Только после этого — серия. Экономия
здесь стоит дороже всего.
**Почему так.** Переналадка меняет всё сразу: инструмент, режим, СОЖ, крепление. Ошибка в одном пункте
маскируется остальными.
**Проверка.** Есть ли чек-лист переналадки? Что в нём пропущено?
## Модуль 10. Приёмка после ремонта и простоя
После ремонта станок принимают по числам, а не по факту включения.
**Что проверить.** Геометрию, биение шпинделя, люфты, референт, работу СОЖ, крепление оснастки.
**Тестовая деталь.** Простая деталь с контуром, карманом и отверстием. Замер по критичным размерам.
**Документы.** Отчёт сервиса, перечень заменённых узлов, запись в журнале.
**После простоя.** Проверить СОЖ (запах, концентрация), смазку, конденсат в шкафу, состояние стола.
**Кто принимает.** Мастер и сервисный инженер вместе; подпись одного без проверки другого превращает
приёмку в формальность.
**Что записать.** Числа: биение, люфт, размеры тестовой детали, дата, кто принимал. Через месяц это
единственная база для сравнения.
**Что делать, если числа не в норме.** Не подписывать приёмку и не запускать серию. Сервис доводит до
допуска, и только потом — тестовая деталь повторно.
**После простоя.** Кроме чисел, проверяют СОЖ (запах, концентрация) и конденсат в шкафу. Станок, стоявший
месяц, требует внимания до первого пуска.
**Почему так.** Ремонт мог изменить геометрию или настройки; без приёмки это выяснится на серии.
**Проверка.** Есть ли у вас тестовая деталь для приёмки? Где её размеры?
## Модуль 11. Гарантия и рекламация
Гарантия на станок и на расходники — разные вещи, и это стоит понимать до спора.
**Станок.** Гарантия завода; условия — в договоре. Вскрытие узлов и самостоятельная правка параметров её
снимают.
**Расходники.** Фрезы, СОЖ, фильтры — гарантия поставщика, часто с условиями эксплуатации.
**Оснастка.** Тиски, цанги, оправки — гарантия изготовителя; проверка при покупке обязательна.
**Оформление.** Модель, номер, дата, описание, что проверено, фото, записи из журнала.
**Спор.** «Фреза сломалась сама» против записи о режиме и материале. Записи решают.
**Что фиксировать сразу.** Дату, материал, режим, номер кадра, фото кромки. Через неделю останется
«примерно», а рекламация требует точности.
**Что не покрывается.** Нормальный износ, поломка из-за режима, нарушение условий эксплуатации, следы
самостоятельного ремонта. Это не «плохая гарантия», а её границы.
**Сроки.** Срок обращения, срок реакции, порядок выезда — из договора. Их полезно знать до поломки, а не
искать в момент.
**Разговор с поставщиком.** Модель, партия, режим, материал, фото. Этого достаточно, чтобы вопрос решался
по факту, а не по обещаниям.
**Что хранить.** Договор, паспорта, чеки, отчёты сервиса. Без паспорта на инструмент гарантию доказывать
сложно.
**Что ускоряет разбор.** Номер партии и дата покупки на упаковке. Без них поставщик не может проверить
партию.
**Почему так.** Гарантия работает на документах; их готовят до отказа.
**Проверка.** Знаете срок реакции сервиса по договору?
## Модуль 12. Аварийные ситуации
На металле авария чаще всего выглядит как поломка фрезы или вырыв детали.
**Поломка фрезы.** Остановить, убрать обломки, осмотреть деталь и оснастку, записать место и кадр. Не
запускать программу с начала, пока не понятна причина.
**Вырыв детали.** Остановить, проверить крепление и прихваты, осмотреть стол и ограждение. Деталь — в брак
или на доработку, но не «дожать».
**Столкновение.** Протокол: фото, осмотр шпинделя, проверка биения и геометрии, тестовая деталь.
**План Б.** Что делаем с заказом, если ремонт затягивается: другой станок, перенос, частичная отгрузка.
**Что не делать.** Не запускать программу «с начала, авось проскочит». Обломок в кармане испортит
следующую фрезу и оставит задир.
**Кто что делает.** Оператор — стоп и фиксация. Мастер — решение о ремонте и план выпуска. Сервис —
диагностика. Распределение записывают заранее.
**Что сохранить.** Обломки фрезы, фото детали и зоны, запись кадра. По ним причина находится быстрее, чем
по памяти.
**Разбор после.** Короткий, по фактам: причина, что помешало заметить раньше, что меняем в регламенте.
Без поиска виноватого.
**План выпуска.** Если ремонт на день — что делаем с заказом. Решение принимают в первые часы, пока есть
варианты, а не к вечеру.
**Запись в журнал.** Время, что случилось, что сделали, кто был. Через неделю это единственный источник для
разбора, а не воспоминания участников.
**Три числа после аварии.** Время остановки, номер кадра, стоимость испорченного (деталь, фреза, оснастка).
Такая запись превращает разбор из разговора в расчёт и показывает, где терять нечего, а где — смену.
**Почему так.** В аварии время работает против решений; план, написанный заранее, экономит и детали, и нервы.
**Проверка.** Знаете, что делать в первые пять минут? Кто что делает?
## Модуль 13. История и передача
История участка — это карта режимов, журнал брака и записи по оснастке.
**Что хранить.** Карточки режимов по материалам, журнал брака, учёт инструмента, записи проверок оснастки,
отчёты сервиса.
**Зачем.** При смене наладчика, при продаже станка, при споре с поставщиком.
**Форма.** Один лист на материал и на деталь; журнал брака — пять колонок.
**Передача смены.** Три строки: что делали, что осталось, где может «поплыть».
**Кто ведёт.** Мастер участка; наладчик дополняет записями о режимах. Один хозяин у папки — иначе она
распадается на личные заметки.
**Электронная копия.** Сканы карточек и журналов в папке участка. Оригиналы — у мастера. Одна копия — это
ноль копий.
**Что помогает новичку.** Карточка режимов по материалу и журнал брака: два документа, которые отвечают на
80 % вопросов первой недели.
**Передача станка.** Покупатель видит историю и цену обсуждает иначе: обслуживаемый станок стоит дороже
«работал, пока работал».
**Форма карточки.** Материал, инструмент, обороты, подача, глубина, припуск, результат. Семь полей — и
режим воспроизводим.
**Три числа в карточке.** Максимальный уход размера за месяц, число поломок фрез, температура драйвера или
шпинделя в конце цикла. Три цифры показывают динамику лучше, чем папка отчётов.
**Почему так.** Восстановить историю задним числом невозможно: даты и числа берутся только из записей.
**Проверка.** Соберите папку участка по списку. Чего не хватает?
## Модуль 14. Бюджет и закупки
Металл — статья расходов, которую защищают цифрами.
**Статьи.** Инструмент, СОЖ и фильтры, оснастка, сервис, обучение, непредвиденное.
**Откуда цифры.** Из учёта: сколько фрез, сколько деталей, сколько стоил простой.
**Резерв.** 10–15 % на непредвиденное.
**Как защищать.** Сравнение «план / факт» раз в квартал и одна цифра простоя. Этого достаточно, чтобы
разговор шёл про деньги, а не про «станок просит».
**Приоритет.** Сначала то, что влияет на каждую деталь: крепление, СОЖ, измерительный инструмент. Потом
дополнительные фрезы и оправки, затем удобства. Без базы дорогой инструмент не даёт эффекта.
**Резерв и сезон.** Летом СОЖ портится быстрее, фильтры забиваются чаще. Сезонность закладывают в бюджет
заранее, а не «по факту жары».
**Сверка.** Раз в квартал: план, факт и причина расхождения — износ, поломки, смена номенклатуры. Без
причины цифра бесполезна.
**Что обсудить с руководством.** Не «нужны деньги», а «столько-то стоит простой и столько — обслуживание».
Разговор в цифрах занимает пять минут.
**Итог.** Бюджет участка защищается не просьбами, а двумя числами: стоимость обслуживания и стоимость
простоя. Остальное — детали.
**Почему так.** Плановые расходы дешевле аварийных; вопрос только в том, видно ли это в цифрах.
**Проверка.** Посчитайте стоимость часа простоя и сравните с годовым бюджетом участка.
## Практикум. Регламент участка металла на год
**Задача.** Собрать регламент участка и подтвердить его числами.
**Шаг 1. Опись.** Станок, оснастка, инструмент, СОЖ-система, измерительный инструмент.
**Шаг 2. Сменный лист.** Ограждение, стоп, поток СОЖ, чистота зоны, состояние фрезы.
**Шаг 3. Недельный лист.** Уборка бака, фильтр, осмотр тисков и цанг, крепёж.
**Шаг 4. Месячный лист.** Параллельность губок, биение оправок, состояние стола, учёт фрез.
**Шаг 5. Годовой лист.** Геометрия, полная замена СОЖ, ревизия оснастки, план закупок.
**Шаг 6. СОЖ.** Записать концентрацию, дату замены, состояние фильтра, куда сдаётся отработка.
**Шаг 7. Инструмент.** Таблица: фреза, материал, число деталей, причина списания.
**Шаг 8. Оснастка.** Числа: биение оправки, параллельность губок, люфт винта.
**Шаг 9. Переналадка.** Чек-лист смены материала: очистка, инструмент, СОЖ, режимы, первая деталь.
**Шаг 10. Бюджет.** Три суммы: инструмент и СОЖ, оснастка, резерв.
**Критерий готовности.** По каждому уровню — лист с исполнителем и датой; в таблице инструмента не меньше
пяти строк; в оснастке — три числа; в бюджете — три суммы. Если написано «регулярно» — не зачтено.
**Почему так.** Регламент проверяется датами и числами, а не наличием папки.
**Проверка.** Покажите регламент мастеру: сможет ли он работать по нему без вопросов?
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Что изнашивается на участке металла быстрее всего?**
Инструмент, СОЖ, оснастка, стол и крепёж. У каждого своя скорость износа и свой признак.
**2. Зачем четыре уровня регламента?**
Разные процессы изнашиваются с разной скоростью: смена, неделя, месяц и год покрывают их без перегрузки.
**3. Почему концентрацию СОЖ готовят по инструкции?**
Слабая не смазывает и даёт коррозию, сильная пенится, оставляет налёт и раздражает кожу.
**4. Как понять, что СОЖ пора менять?**
Запах, слизь, потемнение, падение качества обработки. Долив поверх старого состава не помогает.
**5. Что проверяют у тисков?**
Параллельность неподвижной губки индикатором, люфт винта, состояние насечки.
**6. Как учитывать ресурс фрезы?**
Записывать материал, режим, число деталей и причину списания. Ресурс на алюминии и на стали разный.
**7. Почему стол проверяют индикатором?**
Забоины и неплоскостность наследуются оснасткой и не лечатся настройками программы.
**8. Что делать при смене материала?**
Очистить зону и оснастку, сменить инструмент, проверить СОЖ, пересчитать режимы, сделать первую деталь с
полным замером.
**9. Как принимают станок после ремонта?**
По числам: геометрия, биение, люфты, референт, СОЖ, тестовая деталь с замером.
**10. Что снимает гарантию на станок?**
Вскрытие узлов, самостоятельная правка параметров, обход защит, работа вне режимов.
**11. Что делать в первые минуты после поломки фрезы?**
Остановить, убрать обломки, осмотреть деталь и оснастку, записать место и кадр, не запускать программу до
понимания причины.
**12. Из чего складывается бюджет участка?**
Инструмент, СОЖ и фильтры, оснастка, сервис, обучение и резерв 10–15 %.
## Частые вопросы (Q&A)
**Можно ли доливать новую эмульсию в старую?**
Только тот же состав и в чистый бак. Смешение разных эмульсий даёт расслоение и потерю свойств.
**Как часто менять фильтр СОЖ?**
По состоянию и нагрузке; при интенсивной работе — чаще, чем раз в месяц.
**Нужен ли отдельный учёт для каждой фрезы?**
Достаточно строки на тип и материал: сколько деталей, когда списана. Полный учёт по каждой единице — для
дорогого инструмента.
**Что делать, если после переналадки деталь не в допуске?**
Проверить три числа: инструмент, режим, базу. В девяти случаях причина в одном из них.
**Можно ли хранить стружку в цехе?**
Только в отведённой таре и недолго: алюминиевая пыль горюча, смешанная стружка дешевле при сдаче.
**Кто отвечает за регламент?**
Мастер участка: он держит календарь, проверяет записи и заказывает расходники.
## Глоссарий
- **Регламент** — работы с периодичностью и записью.
- **СОЖ** — смазочно-охлаждающая жидкость.
- **Эмульсия** — водомасляная смесь для охлаждения.
- **Концентрация** — доля концентрата в рабочем составе.
- **Биение** — отклонение вращающейся поверхности от оси.
- **Параллельность губок** — базовая проверка тисков.
- **Ресурс инструмента** — наработка до замены.
- **Переточка** — восстановление кромки.
- **Переналадка** — переход на другой материал или деталь.
- **Тестовая деталь** — образец для приёмки после ремонта.
- **Утилизация** — сдача отработки и стружки по правилам.
- **ЗИП** — запасные части и принадлежности.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Запах от СОЖ | Бактерии, грязный бак | Уборка, замена состава |
| Поток СОЖ упал | Забит фильтр, сетка | Чистка, замена фильтра |
| Деталь «поднимает» | Перекос тисков | Индикатор, переустановка |
| Фреза проворачивается | Изношена цанга | Замена цанги |
| Размер ползёт по серии | Износ инструмента | Коррекция, замена |
| Забоина на столе | Стружка под оснасткой | Чистка, контроль плоскости |
| Стружка в кармане | Слабый поток | Усилить СОЖ, периодический вывод |
| Туман в цехе | Нет вытяжки | Местная вытяжка, сопло |
| После переналадки брак | Инструмент, режим, база | Проверить три пункта |
| После ремонта «хуже» | Геометрия, настройки | Приёмка по числам |
## Мысли вслух: чего нет на форумах
На форумах обсуждают режимы, а участок металла держится на СОЖ, оснастке и учёте. Это скучно и решает
больше, чем ещё одна таблица подач.
Первое: **СОЖ — расходник с ресурсом**. Её состояние влияет на нагрев, нарост и кожу оператора. Замена по
графику дешевле, чем лечение последствий.
Второе: **случай с запахом**. Эмульсию не меняли полгода, появился запах и слизь. Промыли бак, заменили
состав — и нарост на алюминии уменьшился.
Третье: **случай с фильтром**. Стружка забила сетку, поток упал, температура выросла. Одна чистка вернула
режим без правки программы.
Четвёртое: **случай с цангой**. Фреза проворачивалась на глубоком проходе. Цанга была изношена, конус в
плёнке. Замена и протирка решили вопрос.
Пятое: **случай с тисками**. Деталь «поднимало» на 0,05 мм. Губка шла не параллельно. Индикатор и
переустановка вернули размер.
Шестое: **случай с переналадкой**. После алюминия перешли на сталь, оставив ту же фрезу. Кромка села на
первой детали. Смена инструмента и режима — обязательный шаг.
Седьмое: **случай с учётом**. Записали ресурс фрез по материалам — выяснилось, что на стали фреза живёт
почти вдвое меньше. Закупку пересчитали.
Восьмое: **случай с уборкой**. Стружку убирали в конце смены. К вечеру карманы были забиты, и детали шли с
задиром. Уборка между деталями убрала дефект.
Девятое: **случай после ремонта**. Станок включили и сразу запустили серию. Геометрия была не проверена,
первая партия ушла в брак. Тестовая деталь стоила бы дешевле.
Десятое: **случай с гарантией**. Фрезу «переточили» на стороне, кромка выкрошилась. Гарантия не действует:
условия эксплуатации нарушены.
Одиннадцатое: **случай с вытяжкой**. Туман в цехе считали нормой. Местная вытяжка у зоны убрала жалобы и
улучшила видимость кромки.
Двенадцатое: **случай с бюджетом**. «Станок просит денег» не убеждало. Расчёт «час простоя × часы» убедил
за один разговор.
Тринадцатое: **переналадка по чек-листу**. Пять пунктов: очистка, инструмент, СОЖ, режим, первая деталь.
Пропуск любого — риск брака.
Четырнадцатое: **история участка**. Карточки режимов и журнал брака сделали смену наладчика спокойной:
новичок вошёл в работу за день, а не за месяц.
Пятнадцатое: **случай с концентрацией**. Эмульсию разбавляли «на глаз», и она стала слабее нормы. Появились
коррозия на деталях и нарост на фрезе. Рефрактометр и замешивание по инструкции вернули результат.
Шестнадцатое: **случай с крепежом**. Шпилька с сорванной резьбой «держала» до первого тяжёлого прохода.
Деталь вырвало вместе с прихватом. Крепёж — расходник, а не вечный.
Семнадцатое: **случай с учётом**. Пять строк в таблице показали, что половина фрез списывается не по износу,
а по поломке на входе. Изменили вход в карман — расход упал.
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и паспортов завода.
Фон для терминологии — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «регламент участка металлообработки» в открытом корпусе не раскрыта
настолько, чтобы цитата была точной.
## Смотрите также
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs).
- [Фрезы для ЧПУ: полное руководство](/blog/frezy-dlya-chpu-polnoe-rukovodstvo).
- [Фрезы и инструмент — том 1](/blog/frezy-i-instrument-tom-1).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Материалы: металлы — том 4: оборудование и оснастка](/blog/materialy-metally-tom-4).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по обработке.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/).
## Фото, схемы и инфографика завода

*Данные руководства завода: верхняя граница оборотов для фрезы 6–8 мм.*
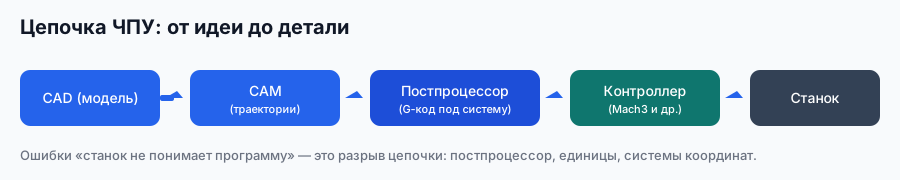
*Схема завода «Твайт»: регламент охватывает всю цепочку, а не только программу.*
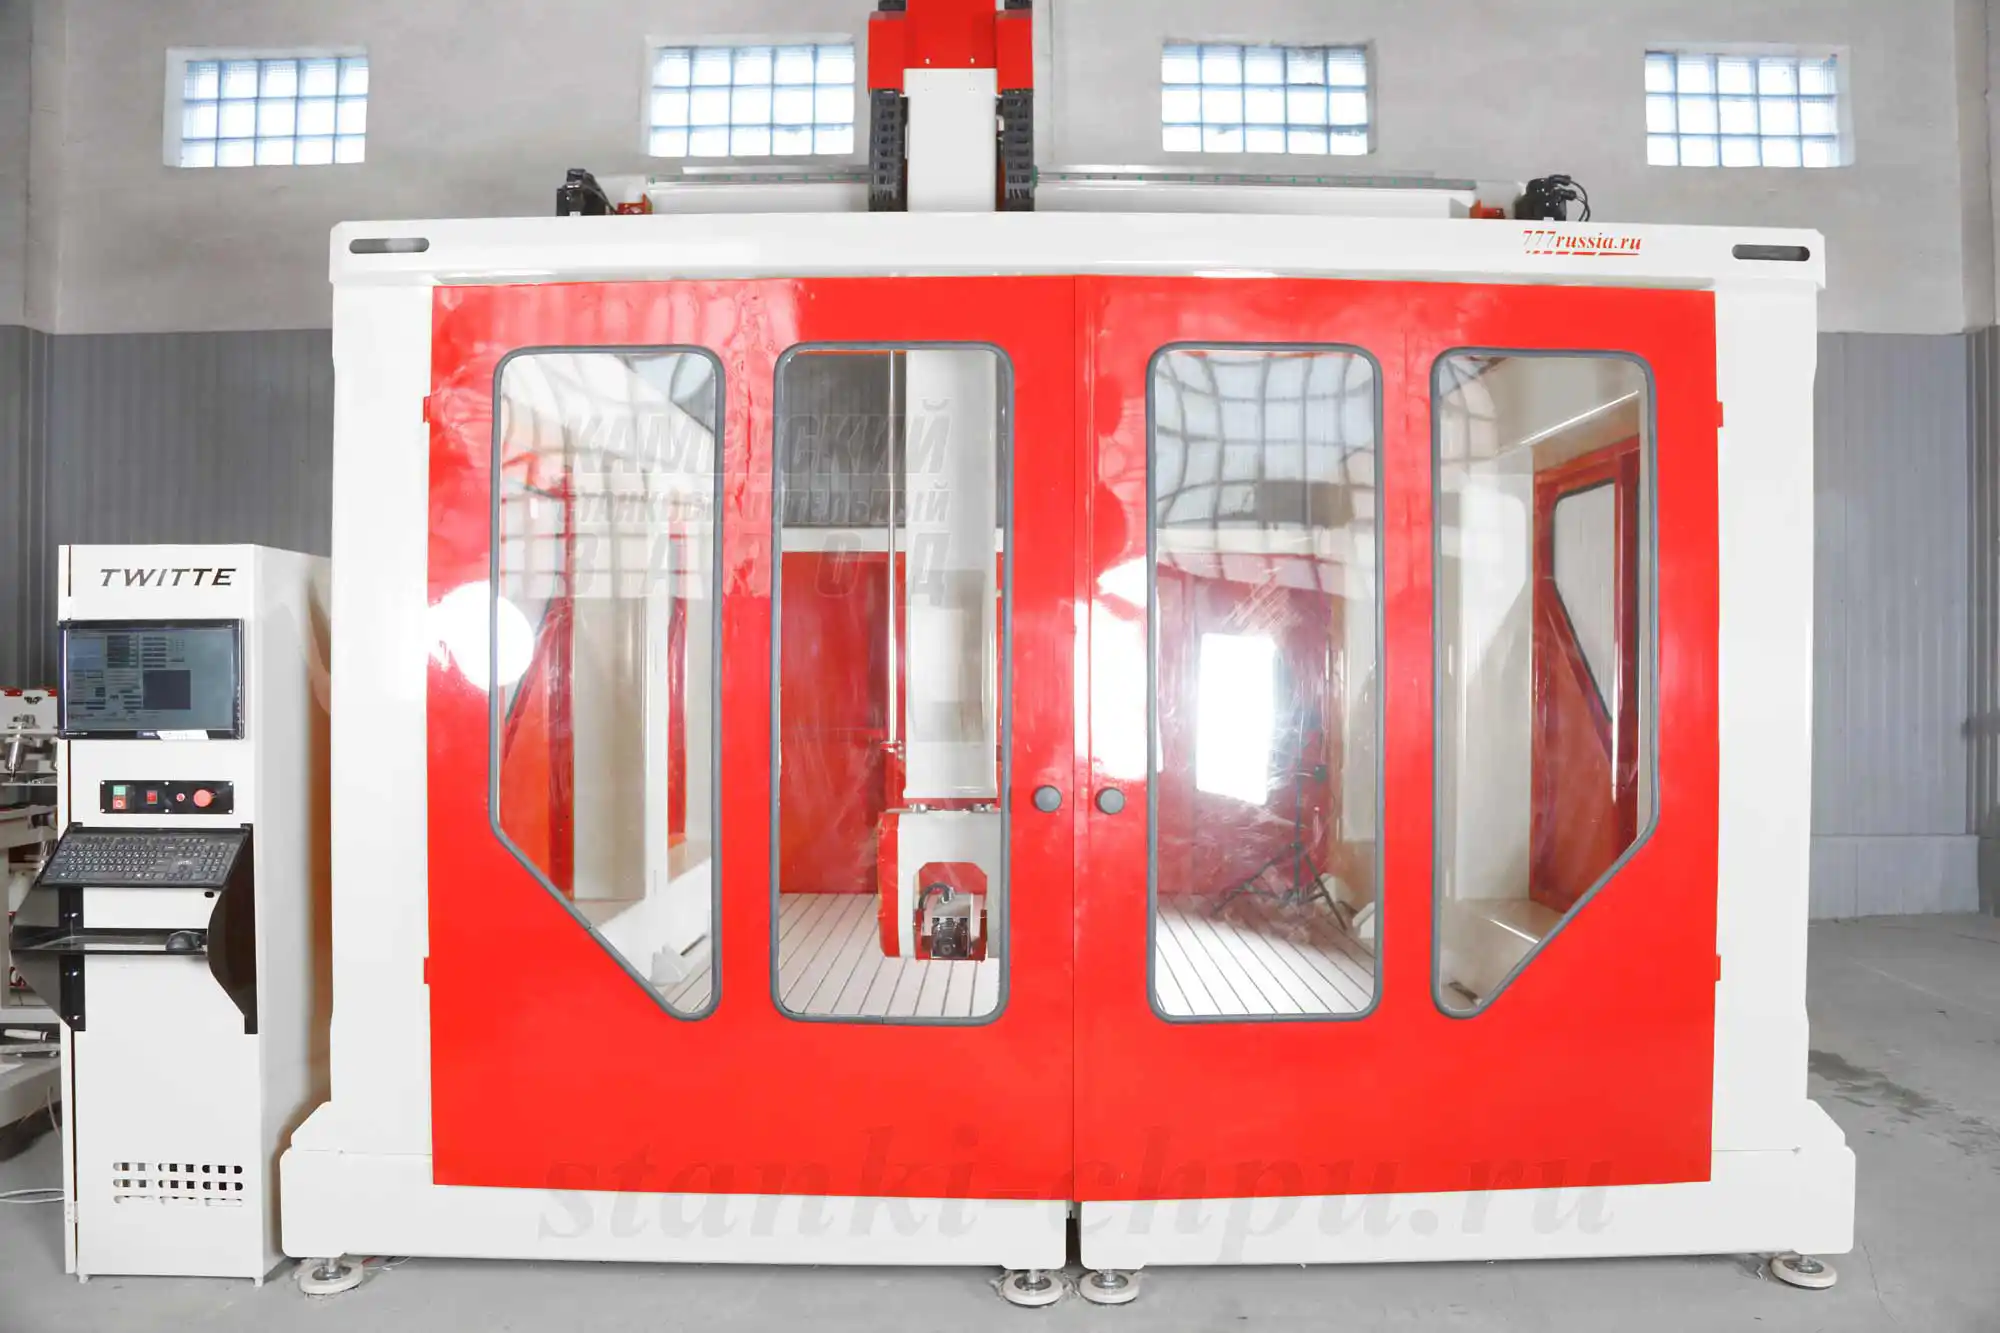
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
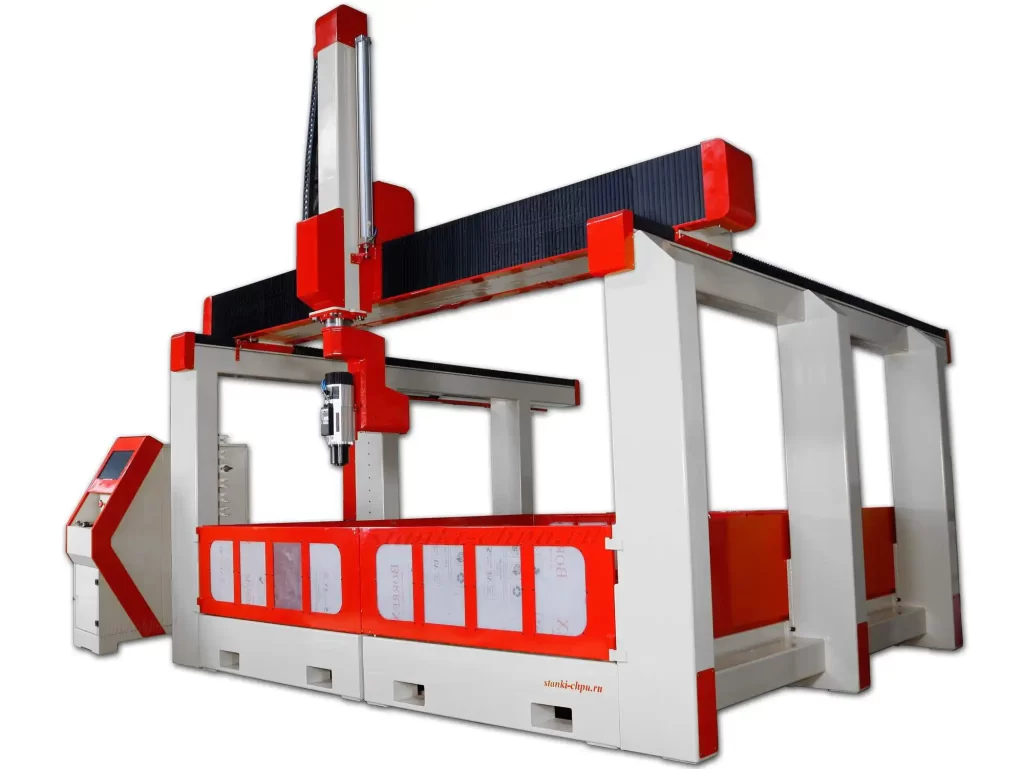
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
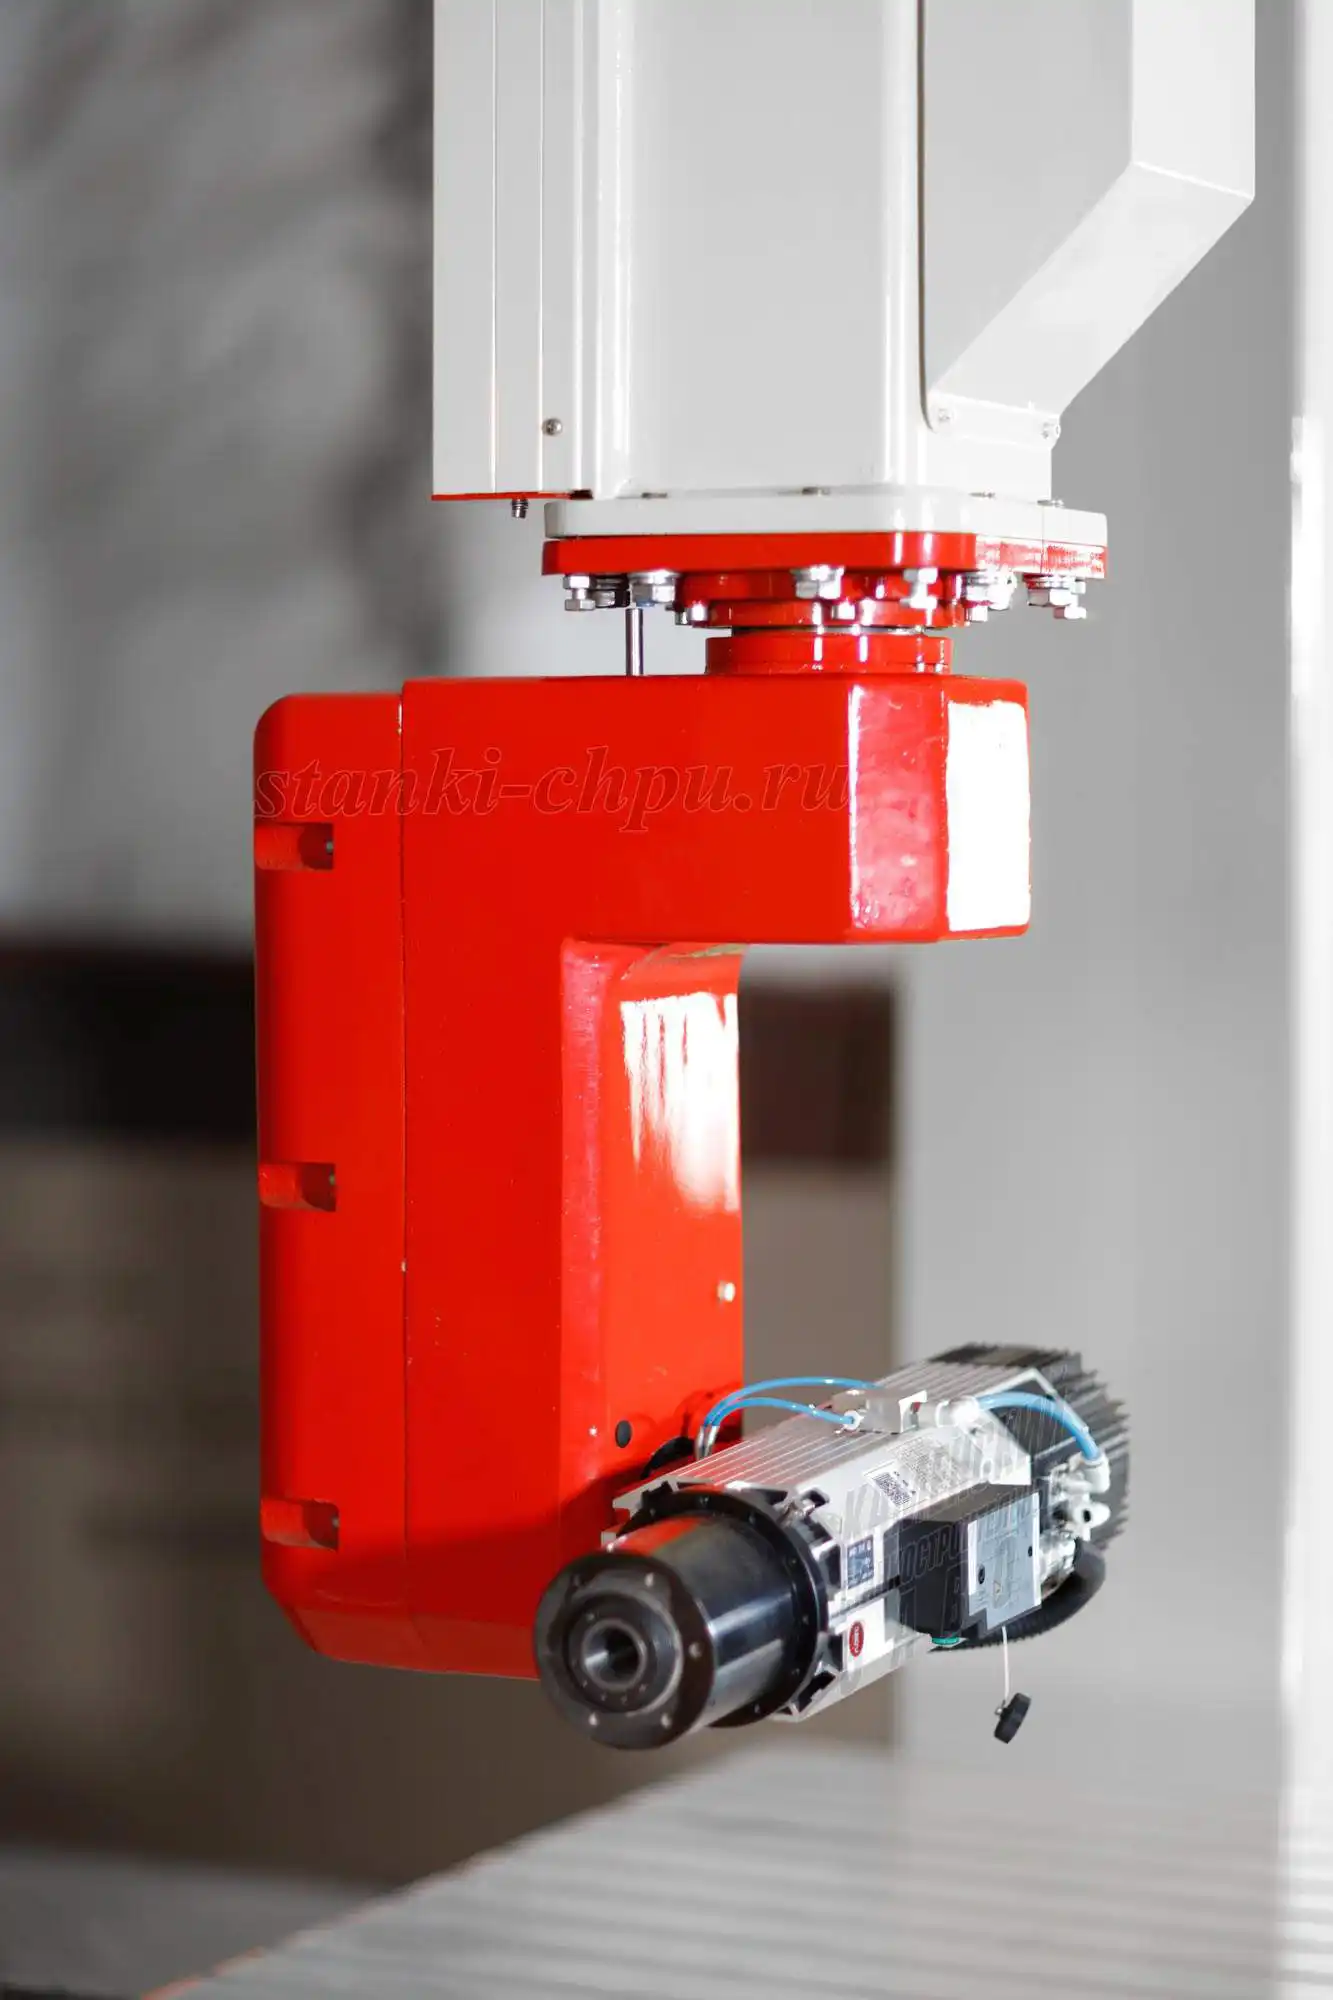
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
**Продолжение серии: том 6 — «Экономика участка».** В нём — стоимость часа, загрузка, окупаемость оснастки,
выбор между ремонтом и заменой, учёт простоев.
---
**Первоисточник:** https://zavod-stanki.ru/blog/materialy-metally-tom-5 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-metally-tom-5.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-metally-tom-5.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-metally-tom-5.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/materialy-metally-tom-5
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq