# Материалы: металлы — том 3: диагностика и ошибки
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 3 серии «Материалы: металлы»: разбор брака и отказов — нарост, скол, вибрация, увод
> размера, коробление, поломка фрезы, дефекты отверстий и резьбы.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/materialy-metally-tom-3.ai.json`.
> Версия 1.0 от 2026-11-02. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Материалы: металлы — том 3: диагностика и ошибки“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «0 25 Алюминиевых изгиба»,
> «1095 стальных запасов кланяющихся после столкновения 25mm», «10 миллиметровая Алюминиевая Плата Не Шайба»,
> «1000 об мин слишком много для того чтобы отвести сталь», «10 миллиметровые скорости endmill на Алюминии»,
> «1018 стальных скоростей и feedrates», «0 3mm В Нержавеющем На Токарном станке», «1018 Сталей против 6061
> Алюминия»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (обороты, подачи, глубина, типовые проблемы по материалам),
> `GCODE_PROGRAMMING_GUIDE.md` (G81/G83, коррекции), `MACH3_COMPLETE_GUIDE.md` (потеря шагов, настройки),
> карточки `/product/*.md`. Диапазоны — для фрезы 6–8 мм, как в руководстве.
> **Важно:** разбор дефекта не отменяет безопасности: стружка режет, СОЖ раздражает кожу, пыль вредна.
> Очки, защита слуха, закрытое ограждение. Не измеряйте деталь на ходу и не убирайте стружку рукой.
> **Границы тома.** Том 1 — основы материалов и режимов, том 2 — план обработки. Здесь — диагностика брака:
> что видно на детали, что это значит и что менять. Том 4 — «Точность и поверхность»: допуски, контроль,
> шероховатость по стандарту. Смежные курсы: «Фрезы и инструмент — том 1», «G-код: полный курс».
Брак на металле почти всегда виден раньше, чем измерен. Нарост блестит на кромке, вибрация оставляет волну с
ровным шагом, перегрев красит стружку в синий, а увод размера повторяется от детали к детали. Научиться
читать эти следы — значит не гадать, а проверять одну-две версии.
Этот том — про диагностику. Мы разберём десять типовых дефектов, их причины и порядок проверок, отдельно —
поломку фрезы, дефекты отверстий и резьбы, стружку как индикатор и разбор брака по карте. Тома 1 и 2 дали
материалы и план; здесь начинается то, что делают, когда деталь уже не в допуске.
## Чему научитесь
- Строить разбор от дефекта к причине, а не наоборот.
- Отличать нарост от скола по виду кромки.
- Читать след вибрации и находить её источник.
- Понимать, почему размер уходит в одну сторону.
- Различать коробление от увода и от ошибки базы.
- Оценивать шероховатость по следу, а не «на глаз».
- Распознавать перегрев по цвету и стружке.
- Разбирать поломку фрезы по месту и характеру.
- Находить причины дефектов отверстий и резьбы.
- Использовать стружку как бесплатный индикатор режима.
- Видеть ошибки зажима и переустановов.
- Вести карту брака и превращать её в действия.
## Предпосылки и безопасность
Нужны: тома 1–2, доступ к журналу и карте режимов, измерительный инструмент, лупа или макросъёмка.
**Безопасность.**
- **Остановка.** Осмотр детали и кромки — только после полной остановки шпинделя.
- **Стружка.** Убирать крючком или щёткой; руками — нельзя.
- **Очки.** При осмотре и уборке — обязательно.
- **СОЖ.** Мокрые руки и раздражение кожи — повод сменить состав, а не «привыкнуть».
- **Пыль.** Алюминиевую пыль не сдувать: она горюча.
- **Измерение.** Деталь мерить остывшей и вне зажима.
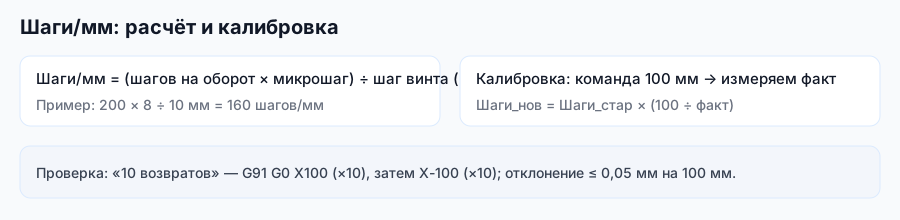
*Схема завода «Твайт»: дефект на детали — след цепи «режим — станок — крепление».*
## Содержание
1. [От дефекта к причине](#m1)
2. [Нарост и налипание](#m2)
3. [Сколы и выкрашивание](#m3)
4. [Вибрация и след «волной»](#m4)
5. [Увод размера в одну сторону](#m5)
6. [Коробление и поводка](#m6)
7. [Риски, задир, шероховатость](#m7)
8. [Перегрев и цвет поверхности](#m8)
9. [Поломка фрезы](#m9)
10. [Дефекты отверстий](#m10)
11. [Резьба: срыв и тугая посадка](#m11)
12. [Стружка как индикатор](#m12)
13. [Зажим и переустановы](#m13)
14. [Карта брака и действия](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «0 25 Алюминиевых изгиба» — модули 6 и 13.
- «1095 стальных запасов кланяющихся после столкновения 25mm» — модуль 6.
- «10 миллиметровая Алюминиевая Плата Не Шайба» — модули 4 и 13.
- «1000 об мин слишком много для того чтобы отвести сталь» — модули 8 и 12.
- «10 миллиметровые скорости endmill на Алюминии» — модули 2 и 4.
- «1018 стальных скоростей и feedrates» — модули 3 и 9.
- «0 3mm В Нержавеющем На Токарном станке» — модули 3 и 11.
- «1018 Сталей против 6061 Алюминия» — модули 1 и 14.
## Модуль 1. От дефекта к причине
Разбор брака начинается с описания, а не с версии.
**Что описать.** Где дефект: на стенке, на дне, на входе, по всей длине или локально. Как выглядит: блеск,
риски, волна, скол, цвет. Когда появился: на первой детали, после смены фрезы, после переустанова, к концу
смены.
**Три группы причин.** Режим (подача, обороты, глубина), инструмент (износ, геометрия, покрытие), система
(жёсткость, зажим, база, температура).
**Порядок проверок.** Сначала бесплатные: осмотр кромки, звук, стружка, запись размеров. Потом замеры. Потом
изменения.
**Правило одного изменения.** Меняют одну величину и повторяют. Иначе причина остаётся неизвестной.
**Что записывать сразу.** Режим (обороты, подачу, глубину), инструмент (диаметр, зубья, ресурс), состояние
системы (зажим, вылет, база) и номер детали. Через день без записи остаётся «примерно так и было».
**Порядок групп.** Сначала инструмент — его видно и можно потрогать. Потом система — зажим и вылет. И только
потом режим: его менять дольше всего, а возвращаться к исходному потом сложно.
**Что не делать.** Не менять программу, пока не понятна причина: правка «на глаз» убирает симптом и
оставляет источник, который проявится на следующей партии.
**Чем разбирать.** Лупа или макросъёмка на телефоне, штангенциркуль, индикатор, калибр, эталонная стружка.
Четыре инструмента закрывают почти все дефекты; без них разбор превращается в спор о впечатлениях.
**Почему так.** Дефект описывает следствие; причина всегда в одной из трёх групп, и их проще проверить по
очереди.
**Проверка.** Опишите последний дефект по трём признакам: где, как, когда.
## Модуль 2. Нарост и налипание
Нарост — металл, прилипший к кромке. Самый частый дефект на алюминии и меди.
**Как выглядит.** Блестящий «бугорок» на зубе, кромка теряет остроту, на детали — риски и рваная поверхность.
Стружка тянется или комкуется.
**Причины.** Мало подачи на зуб (фреза трёт, а не режет). Нет СОЖ или слабый поток. Слишком мягкий сплав.
Тупая кромка.
**Что делать.** Поднять подачу на зуб, включить или усилить СОЖ, сменить фрезу на острую с полированной
канавкой.
**Чего не делать.** Снижать обороты «чтобы не грелось»: на алюминии это усиливает налипание.
**Проверка на месте.** Проведите ногтем по кромке: нарост ощущается как «нашлёпка», а не как затупление.
Если он есть, менять режим, а не только СОЖ.
**Профилактика.** Для алюминия — фреза с полированной канавкой, без покрытия или с ZrN/DLC: алюминий в
составе покрытия сам способствует налипанию. Плюс обильная СОЖ и подача не ниже нижней границы диапазона.
Тогда нарост появляется редко.
**Скорость проверки.** Один проход на образце с поднятой подачей отвечает на вопрос за минуту. Ждать
«следующей детали» — значит терять ещё одну.
**Чистка фрезы.** Нарост снимают щёткой и промывают, но кромку после этого проверяют: под наростом часто
уже выкрошенный участок.
**Почему так.** Нарост растёт там, где тепло и давление есть, а резания нет.
**Проверка.** Есть ли блеск на кромке после детали? Поднимите подачу на 20 % и сравните.
## Модуль 3. Сколы и выкрашивание
Скол — вырванный кусок кромки или материала. Он не лечится режимом «на месте».
**На фрезе.** Выкрашивание кромки — признак удара, вибрации или слишком большой глубины. Реже — брак
инструмента.
**На детали.** Скол на выходе фрезы — от входа «с разгона» или от податливой заготовки. Скол по кромке —
вибрация.
**Причины.** Глубина больше допустимой, удар при входе, люфт, недостаточная жёсткость, работа тупой фрезой.
**Что делать.** Уменьшить глубину, добавить плавный вход, проверить крепление, заменить фрезу.
**Скол на детали и на фрезе — разные вещи.** Скол детали можно убрать снятием фаски или перехода на меньшую
подачу; скол кромки фрезы уже не лечится — инструмент меняют.
**Проверка люфта.** После сколов проверяют люфт оси от руки: даже небольшой свободный ход даёт удар на
входе, и фреза крошится по кромке.
**Скол по всей кромке.** Если крошится вся кромка, а не одно место, — это перегрев или неверная пара
«инструмент — материал». Для стали, нержавейки и закалённых материалов берут покрытия с высокой горячей
твёрдостью — AlTiN и TiAlN; для алюминия — без покрытия, ZrN или DLC, потому что алюминий в составе покрытия
усиливает налипание. Перепутанная пара даёт и скол, и нарост одновременно.
**Кромка на просвет.** Скол виден на просвет как «зазубрина». Если её нет, а деталь рвётся — ищите нарост и
стружку, а не меняйте фрезу.
**Почему так.** Скол — следствие удара, а удар всегда имеет источник: вход, люфт или перегруз.
**Проверка.** Где скол: на входе, на выходе, по всей кромке? Это уже указывает причину.
## Модуль 4. Вибрация и след «волной»
Волна с ровным шагом на стенке — самый узнаваемый след вибрации.
**Как выглядит.** Равномерные полосы по высоте стенки, «рябь», иногда с изменением шага. Звук — визг или
дребезг.
**Причины.** Большой вылет фрезы. Слабое крепление. Люфт в механике. Слишком большая глубина или ширина.
Резонанс на определённой подаче.
**Что делать.** Уменьшить вылет, усилить зажим, проверить люфт, снизить глубину, изменить подачу на 10–15 %.
**Проверка от обратного.** Постучите по заготовке: звонкий звук — крепление слабое. Укоротите вылет —
часто этого достаточно.
**Шаг волны как подсказка.** Частый мелкий шаг — высокая частота, обычно дисбаланс или люфт. Крупная волна
с большим шагом — низкая частота, чаще жёсткость крепления или длинный вылет.
**Сначала вылет.** Самое дешёвое изменение — укоротить фрезу. Если волна ушла, к режиму не возвращаются.
Только если осталась — смотрят зажим и люфт.
**Проверка зажима.** Постучите по заготовке и по тискам: разница в звуке показывает, где слабое звено. Это
быстрее, чем разбирать механику.
**Частота как подсказка.** Обороты 12 000 в минуту — это 200 оборотов в секунду. Фреза на три зуба
встречает материал 600 раз в секунду; след с таким шагом — это не «дрожание станка», а зубья. Если след
грубее и зависит от подачи, ищите жёсткость.
**Почему так.** Вибрация — свойство системы, а не материала; менять надо самое податливое звено.
**Проверка.** Волна равномерная или меняется? Равномерная — режим, меняющаяся — жёсткость.
## Модуль 5. Увод размера в одну сторону
Размер уходит постепенно, в одном направлении. Это почти всегда износ, температура или коррекция.
**Износ.** Кромка истирается, фреза «недоедает» — размер уходит в плюс на наружных, в минус на внутренних.
Признак: стружка пылевидная, звук ровный, но кромка блестит.
**Температура.** Деталь греется и расширяется; после остывания размер «садится». Признак: уход зависит от
времени цикла и толщины детали.
**Коррекция.** Неверная или не обновлённая поправка. Признак: уход одинаковый на всех деталях, начиная с
первой.
**Порядок.** Сначала замер остывшей детали, потом проверка износа, потом коррекция. Не наоборот.
**Как отделить температуру.** Обработайте деталь, дайте остыть и замерьте снова. Если размер «сел» — это
тепло; если остался — износ или коррекция.
**Запись по деталям.** Ведите размер по номеру: 1-я, 5-я, 10-я. Линия на графике сразу показывает, растёт
уход или стоит на месте.
**Когда виноват материал.** Уход, начавшийся с новой партии проката, — повод проверить твёрдость и
состояние поверхности: партии отличаются и твёрдостью, и внутренними напряжениями. Проверяют на образце и
корректируют режим, а не «подкручивают» станок.
**Почему так.** Три причины дают похожий симптом, но лечатся в разных местах.
**Проверка.** Уход растёт от детали к детали или стоит на месте? Это делит версии пополам.
## Модуль 6. Коробление и поводка
Коробление — изменение формы после снятия детали со стола. Его видно только вне зажима.
**Как выглядит.** Пластина «лодочкой», стенка выгнута, плоскость не прилегает к плите. В тисках при этом
размер может быть идеальным.
**Причины.** Неравномерный съём с двух сторон. Внутренние напряжения в прокате. Нагрев. Слишком сильный
зажим тонкой детали.
**Что делать.** Снимать симметрично, оставлять припуск, делать чистовую после остывания, снижать усилие
зажима, применять перемычки.
**Как проверить.** Положите деталь на плиту и посмотрите на просвет. Есть зазор — есть коробление.
**Замер по диагоналям.** Положите деталь на плиту и проверьте зазоры по двум диагоналям: если один угол
«висит», а противоположный прижат — это «лодочка», а не общий увод.
**Когда это не коробление.** Если деталь не прилегает к плите из-за заусенца или стружки под базой, это
дефект установки, а не поводка. Проверяют базу и кромку.
**Порядок операций.** Если деталь обрабатывается с двух сторон, сначала снимают одинаковый слой с обеих, потом
чистовую. Так напряжения снимаются симметрично и «лодочки» нет.
**Почему так.** Форму держит не станок, а остаточные напряжения; их снимают стратегией, а не коррекцией.
**Проверка.** Мерите деталь в тисках и вне их. Разница есть?
## Модуль 7. Риски, задир, шероховатость
Поверхность рассказывает о режиме больше, чем любой прибор.
**Риски.** Параллельные царапины — нарост или стружка, попавшая под фрезу. Частые и глубокие — тупая кромка.
**Задир.** «Смазанный» металл на кромке — перегрев и недостаток СОЖ, особенно на алюминии.
**Ступеньки.** Следы проходов с разной глубиной — неверный припуск или разная подача.
**Дробление.** Мелкая «рябь» с частым шагом — вибрация на высокой частоте, часто от дисбаланса оправки.
**Что делать.** Сменить фрезу, усилить СОЖ, проверить припуск, уменьшить вылет. Начинать с самого дешёвого.
**Свет и увеличение.** Кромку смотрят боковым светом и через лупу: при прямом освещении риски не видны, а
на фото без масштаба невозможно сравнить «до» и «после».
**Оценка без прибора.** Сравнивают с образцом или с предыдущей деталью, снятой при том же режиме. Прибор
нужен там, где шероховатость нормирована чертежом.
**Чистовая и риски.** Риски, повторяющиеся с шагом зубьев, — след геометрии фрезы или нароста. Риски
хаотичные — стружка под фрезой. Разница видна при увеличении и указывает на разные действия.
**След на дне и на стенке.** Дно и стенка обрабатываются по-разному: если плохо только дно — виноват
припуск и подача, если только стенка — вылет и жёсткость.
**Почему так.** Шероховатость — интегральный показатель: в ней видны и режим, и инструмент, и станок.
**Проверка.** Сфотографируйте кромку при увеличении. Риски параллельные или хаотичные?
## Модуль 8. Перегрев и цвет поверхности
Цвет металла и стружки — шкала температуры, доступная без приборов.
**Цвета.** Соломенный — нормальный нагрев. Коричневый — выше. Синий — перегрев, кромка теряет твёрдость.
Серый налёт на алюминии — «смазанный» металл.
**Причины.** Обороты выше нужных при малой подаче. Отсутствие СОЖ. Тупой инструмент. Слишком большая
глубина на вязком материале.
**Что делать.** Снизить обороты или поднять подачу на зуб (чтобы стружка уносила тепло), добавить СОЖ,
сменить фрезу.
**Осторожно.** Синий цвет — уже поздно: кромка потеряла свойства, и дальше она будет только хуже.
**Цвет на разных материалах.** На стали шкала читается хорошо, на алюминии — хуже: он «смазывается» раньше,
чем меняет цвет. Для алюминия ориентир — состояние кромки и стружки, а не оттенок.
**Проверка температуры.** После прохода коснитесь стружки (осторожно): если она обжигает — режим горячий,
даже если цвет ещё не изменился.
**Что не помогает.** Поливать деталь СОЖ после прохода — поздно: тепло уже ушло в металл. Охлаждать нужно
зону резания, а не готовую поверхность.
**Стабильность цикла.** Если детали идут одна за другой без паузы, температура растёт от детали к детали, и
размер ползёт. Пауза или охлаждение стола возвращают стабильность.
**Почему так.** Тепло уходит в стружку и деталь; цвет показывает, успевает ли оно уходить.
**Проверка.** Какого цвета стружка на последней детали? Совпадает с нормой?
## Модуль 9. Поломка фрезы
Поломка — самый дорогой дефект, но и самый информативный: место излома указывает причину.
**Излом у хвостовика.** Перегруз по моменту, закусывание, слишком большая глубина.
**Излом посередине.** Боковая нагрузка, вибрация, длинный вылет.
**Выкрашивание кромки.** Удар при входе, твёрдое включение, работа без СОЖ.
**Фреза «зализана».** Малый ток/подача, трение вместо резания, нарост.
**Что делать.** Не «дожимать» программу с начала: сначала найти место, потом менять режим или стратегию входа.
Проверить обломки в кармане — они испортят следующую фрезу.
**Что делать с обломками.** Их убирают из зоны полностью: осколок в кармане испортит следующую фрезу и
оставит задир. Магнит или пылесос, а не «продуть».
**Хвостовик и цанга.** Излом у хвостовика часто означает, что фреза провернулась в цанге: проверяют затяжку
и состояние цанги, а не только режим.
**Профилактика.** Держите на полке одну фрезу того же типа «на замену»: тогда поломка не останавливает
смену на поиск инструмента.
**Что фиксировать.** Материал, режим, место излома, номер кадра. Три поломки с записями показывают
закономерность быстрее, чем десять «на глаз».
**Почему так.** Место излома — это карта нагрузки; по нему причина определяется быстрее, чем по звуку.
**Проверка.** Где сломалась последняя фреза? Что это говорит о нагрузке?
## Модуль 10. Дефекты отверстий
Отверстие врёт тихо: снаружи всё цело, а винт не входит или деталь не собирается.
**Увод.** Сверло ушло в сторону — от неровной поверхности, отсутствия центровки, длинного сверла или слишком
большой подачи. Лечится центровкой и жёсткостью.
**Овальность.** Отверстие не круглое — люфт шпинделя, биение патрона, вибрация.
**Стружка в отверстии.** Глубокое сверление без вывода: стружка не выходит, сверло греется и ломается.
**Диаметр.** Проверяют калибром или нутромером, а не «по сверлу»: сверло часто даёт размер больше
номинала на сотые. Если отверстие нормировано, его рассверливают или фрезеруют, а не «ловят» сверлом.
**Глубина и вывод.** Для отверстий глубже двух диаметров — только прерывистое сверление с выводом стружки;
иначе сверло «жуёт» стружку и ломается на глубине.
**Выход сверла.** На выходе снижают подачу: иначе сверло «вырывает» материал и оставляет рваную кромку,
особенно на тонком дне.
**Сверло и патрон.** Биение патрона проверяют индикатором: даже небольшое биение даёт овальность и увод на
глубине.
**Почему так.** Отверстие — операция, где ошибка видна только при сборке, поэтому проверяют сразу.
**Проверка.** Проверьте три отверстия калибром. Все в допуске?
## Модуль 11. Резьба: срыв и тугая посадка
Резьба ломается по трём причинам: отверстие, инструмент, техника.
**Отверстие меньше.** Метчик идёт туго, стружка не помещается, нитка рвётся. Диаметр считается по шагу.
**Отверстие больше.** Резьба неполная, винт «болтается», соединение не держит момент.
**Срыв нитки.** Метчик без реверса, без СОЖ или с перекосом. На стали — чаще, чем на алюминии.
**Тугая резьба.** Забитая стружка, заусенец, неверный шаг. Проверяют калибром по всей глубине.
**Глубина.** Метчик должен выйти стружкой; если он упирается в дно, нитка срывается у последних витков.
**Проверка глубины.** Калибр должен проходить по всей длине резьбы. Если он «упирается» — нитка неполная,
и виновата глубина отверстия или стружка.
**СОЖ и вывод.** Метчик режет всей длиной, и стружка должна выходить. Периодический реверс и СОЖ — не
формальность, а способ не сорвать нитку.
**Метчик и материал.** В алюминии помогает СОЖ и периодический вывод; в стали — острая кромка и точный
диаметр отверстия. Универсального режима нет.
**Смазка при нарезании.** Для алюминия — эмульсия или спирт, для стали — эмульсия с более жирным составом.
Сухой метчик в стали — это сорванная нитка и дым, а не «быстрый способ».
**Почему так.** Резьба — единственная операция, где ошибка не видна до сборки и стоит дорого.
**Проверка.** Проверьте резьбу калибром по всей глубине. Тугая в конце?
## Модуль 12. Стружка как индикатор
Стружка — бесплатный прибор. Она показывает режим раньше, чем деталь.
**Форма.** Сливная и короткая — хорошо. Пылевидная — фреза трётся, режим мягкий. Иглы и «ёлочка» — норма для
стали. Длинная «колбаса» на алюминии — мало подачи.
**Цвет.** Серебристая — недогруз. Соломенная — норма. Синяя — перегрев.
**Количество.** Мало стружки при полной глубине — фреза «гладит». Много пыли — кромка изношена.
**Где смотреть.** У выхода из зоны резания, а не в поддоне: там она уже смешалась.
**Что делать.** По стружке корректируют подачу на зуб и СОЖ, а не только обороты.
**Сравнение с эталоном.** Один раз сфотографируйте «правильную» стружку для каждого материала и держите
снимок у станка. Сравнение занимает секунды и не требует приборов.
**Три вопроса по стружке.** Какая форма, какой цвет, сколько её. Три ответа дают режим без единого прибора.
**Стружка и СОЖ.** Сухая стружка при обильной СОЖ — признак, что жидкость не доходит до зоны; мокрая и
липкая — что состав слабый или грязный.
**Почему так.** Стружка — единственный индикатор, который показывает процесс в реальном времени и
бесплатно.
**Проверка.** Посмотрите на стружку сейчас. Форма и цвет соответствуют материалу?
## Модуль 13. Зажим и переустановы
Половина «технологических» дефектов — на самом деле дефекты установки.
**Сдвиг детали.** Заготовка «поехала» — слабый зажим или слишком большая сила резания. Признак: сдвиг по
направлению подачи, часто с задиром.
**Перекос.** Деталь стоит на одном угле — подкладка не по размеру или стружка под базой.
**Потеря нуля.** После переустанова размер ушёл на постоянную величину. Причина — новая база или привязка по
корке.
**«Улетела» деталь.** Тонкая пластина, точечный прижим, большая глубина. Лечится прижимом по площади и
перемычками.
**Порядок.** После каждого переустанова — пробный проход и замер базы. Две минуты против испорченной детали.
**Метка на детали и на столе.** Тонкая риска, совмещённая при установке, показывает сдвиг раньше, чем он
проявится в размере. Стоит копейки, экономит деталь.
**После переустанова.** Первую деталь после переворота меряют полностью, даже если до этого всё шло
стабильно: именно переустанов и вносит «внезапный» уход.
**Серия и переустанов.** Если деталь делается за два установа, дефект часто «живёт» только на второй
стороне. Тогда ищут не режим, а привязку и упоры.
**Почему так.** Установка — единственная часть, которая меняется между деталями и остаётся незамеченной.
**Проверка.** Покачайте заготовку после зажима и проверьте базу после переворота.
## Модуль 14. Карта брака и действия
Карта брака превращает разрозненные случаи в закономерность.
**Что писать.** Дата, деталь, операция, дефект, где он, режим, инструмент, что проверили, что нашли, что
сделали.
**Что видно через месяц.** Повторяющиеся дефекты, «слабые» операции, инструмент с малым ресурсом.
**Действия.** Повторяющийся дефект — изменение в плане операций или в карточке режимов, а не «внимательнее
работать».
**Разбор без виноватых.** Иначе данные начнут скрывать, и карта умрёт.
**Форма карты.** Пять колонок: дата, операция, дефект, проверка, вывод. Больше не нужно — иначе её не
заполняют.
**Связь с регламентом.** Дефект, повторяющийся раз в месяц, попадает в ежемесячный осмотр — вместе с
проверкой кромки и зажима. Так карта брака меняет практику, а не только фиксирует её.
**Кто смотрит карту.** Мастер раз в неделю, а не «когда накопится». Иначе карта превращается в архив
жалоб.
**Связь с обучением.** Карта показывает, каких знаний не хватает: если половина дефектов — настройка базы,
значит нужен короткий разбор по базам, а не «взыскание».
**Что делать в первую очередь.** Считать не «сколько брака», а «сколько раз одна и та же причина». Одна
причина, повторённая трижды, стоит дороже десяти разных.
**Разбор одного случая.** Деталь из 6061: волна на стенке, задир у дна и уход размера на третьей детали.
Три дефекта — три причины: волна от вылета фрезы, задир от слабого потока СОЖ, уход от износа кромки. Менять
всё сразу нельзя: сначала укоротили вылет и получили чистую стенку, затем усилили СОЖ и убрали задир, потом
заменили фрезу и вернули размер. Три шага, три записи — и причина каждого дефекта известна.
**Почему так.** Один дефект — случай, три одинаковых — система, которую надо менять.
**Проверка.** Откройте карту за месяц. Какая причина встречается чаще всего?
## Практикум. Три дефекта, три проверки
**Задача.** Разобрать три дефекта и доказать причину измерениями, а не версией.
**Случай 1. Нарост и рваная кромка на алюминии.**
Шаг 1: осмотреть кромку фрезы — блеск, налипание. Шаг 2: посчитать подачу на зуб при текущих оборотах.
Шаг 3: проверить поток СОЖ в зоне. Шаг 4: поднять подачу на 20 % и повторить на образце. Вывод: режим и СОЖ.
**Случай 2. Волна на стенке.**
Шаг 1: замерить шаг волны и высоту стенки. Шаг 2: проверить вылет фрезы и зажим (постучать). Шаг 3: снизить
вылет или усилить крепление. Шаг 4: повторить проход. Вывод: жёсткость системы.
**Случай 3. Размер уходит от детали к детали.**
Шаг 1: замерить три детали после остывания. Шаг 2: сравнить с записью первой детали. Шаг 3: осмотреть кромку
на износ, проверить стружку. Шаг 4: ввести коррекцию или заменить фрезу и проверить следующую. Вывод: износ.
**Критерий готовности.** По каждому случаю — число (подача, шаг волны, размер) и выполненная проверка.
Если вместо числа «посмотрел, вроде норм» — случай не зачтён.
**Почему так.** Дефект без измерения — это мнение, а не диагноз.
**Проверка.** Покажите три записи наладчику: повторит ли он проверку по ним?
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. С чего начинается разбор брака?**
С описания: где дефект, как выглядит, когда появился. Версия — после описания.
**2. Как выглядит нарост?**
Блестящий бугорок на кромке, риски на детали, тянущаяся стружка. Лечится подачей и СОЖ.
**3. Чем скол отличается от нароста?**
Скол — вырванный материал или кромка, след удара; нарост — прилипший металл, след тепла и малой подачи.
**4. О чём говорит равномерная волна на стенке?**
О вибрации: вылет, зажим, люфт, глубина. Начинают с самого податливого звена.
**5. Почему размер уходит в одну сторону?**
Износ кромки, температура детали или неверная коррекция. Разделяют по поведению: растёт от детали к детали
или стоит.
**6. Как отличить коробление от увода?**
Коробление видно вне зажима — деталь не прилегает к плите; увод виден на размере и в зажиме тоже.
**7. Что означает синяя стружка?**
Перегрев: кромка потеряла твёрдость. Нужно снизить обороты или поднять подачу на зуб и добавить СОЖ.
**8. О чём говорит излом фрезы у хвостовика?**
О перегрузе по моменту: большая глубина, закусывание, слишком жёсткий режим.
**9. Почему сверло уводит?**
Нет центровки, неровная поверхность, длинное сверло, большая подача.
**10. Почему резьба получается тугой?**
Отверстие меньше расчётного, стружка в канавке, заусенец, неверный шаг.
**11. Что показывает пылевидная стружка?**
Фреза трётся, а не режет: малая подача на зуб или износ кромки.
**12. Зачем вести карту брака?**
Чтобы увидеть повторяющиеся причины и менять план или режим, а не «работать внимательнее».
## Частые вопросы (Q&A)
**Можно ли убрать волну, подняв обороты?**
Обычно нет: вибрация от жёсткости. Сначала вылет и зажим, потом режим.
**Почему дефект появился только на десятой детали?**
Износ или нагрев. Сравните размеры и кромку первой и десятой детали.
**Нарост на меди — это нормально?**
Нет, это признак малой подачи или тупой кромки. Медь требует острой фрезы и СОЖ.
**Как проверить коробление без плиты?**
Положить деталь на ровную поверхность и посмотреть на просвет; для точности — индикатором.
**Что делать, если фреза ломается в одном и том же месте?**
Смотреть вход в материал и глубину. Повторяемость указывает на программу, а не на «плохую фрезу».
**Сколько деталей можно сделать одной фрезой?**
Зависит от материала и режима; фиксируйте в карте, тогда появится своя цифра.
## Глоссарий
- **Нарост** — налипание металла на кромку.
- **Скол** — вырванный участок кромки или материала.
- **Вибрация** — колебания системы «станок — заготовка — инструмент».
- **Увод** — постепенное отклонение размера.
- **Коробление** — изменение формы после снятия детали.
- **Задир** — «смазанный» металл на поверхности.
- **Перегрев** — потеря свойств кромки от температуры.
- **Стружка сливная** — непрерывная, признак нормального резания.
- **Калибр** — инструмент для проверки отверстий и резьбы.
- **Карта брака** — записи о дефектах и причинах.
- **Коррекция** — поправка на размер инструмента.
- **Припуск** — слой материала под чистовую.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Блеск и налипание на кромке | Малая подача, нет СОЖ | Поднять подачу, усилить СОЖ |
| Скол на входе | Удар, большая глубина | Плавный вход, меньше глубина |
| Волна на стенке | Вылет, слабый зажим | Укоротить вылет, усилить крепление |
| Размер растёт по деталям | Износ фрезы | Коррекция, замена |
| Размер «садится» после | Нагрев детали | Мерить после остывания |
| Пластина выгнулась | Неравномерный съём | Симметрия, припуск, перемычки |
| Риски по кромке | Нарост или стружка | Сменить фрезу, промыть зону |
| Синяя стружка | Перегрев | Снизить обороты, поднять подачу |
| Сверло уводит | Нет центровки | Центровка, жёсткость |
| Резьба тугая | Отверстие мало | Пересчёт по шагу, калибр |
## Мысли вслух: чего нет на форумах
На форумах спрашивают «почему плохо», а начинать надо с «где именно плохо». Место дефекта сужает поиск
быстрее любых советов.
Первое: **нарост — это не «плохой алюминий»**. Это режим: мало подачи и нет СОЖ. Поднять подачу на 20 % —
и кромка меняется на глазах.
Второе: **случай с волной**. Стенка шла «рябью» с шагом 0,4 мм. Вылет фрезы был 4 диаметра. Укоротили до
1,5 — волна ушла, режим не меняли.
Третье: **случай со сколом**. Скол появлялся на выходе фрезы из детали. Причина — вход «с разгона» на полной
подаче. Добавили плавный вход — сколы прекратились.
Четвёртое: **случай с размером**. Три детали подряд ушли на +0,06 мм. Кромка блестела, стружка стала
пылевидной. Фреза прошла свой ресурс; коррекция помогла на две детали, потом замена.
Пятое: **случай с короблением**. Пластина 3 мм была «в допуске» в тисках и выгибалась после снятия. Снимали
1,2 мм с одной стороны. Разделили на два прохода по 0,5 с двух сторон — плоскостность вернулась.
Шестое: **случай с задиром**. На алюминии появился «смазанный» след. СОЖ была, но поток не доходил до зоны.
Перенаправили — след ушёл.
Седьмое: **случай с фрезой**. Излом посередине, всегда на одном кармане. Причина — боковая нагрузка из-за
входа по прямой. Винтовой вход снял поломки.
Восьмое: **случай со сверлом**. Отверстие 20 мм глубиной уводило на 0,3 мм. Сверло длинное, центровки не
было. Центровка и короткое сверло решили вопрос.
Девятое: **случай с резьбой**. Метчик рвался на последних витках: отверстие было на 0,1 мм меньше и без
запаса по глубине. Пересчитали — резьба пошла.
Десятое: **случай с деталью «улетела»**. Тонкий лист держали на трёх прихватах по краям. Прижим по площади
и перемычки убрали проблему.
Одиннадцатое: **случай со стружкой**. Пылевидная стружка на стали означала, что фреза «гладит». Подняли
подачу на зуб — стружка стала сливной, поверхность чище.
Двенадцатое: **карта брака**. За месяц выяснилось: половина дефектов — одна и та же операция с одним и тем же
инструментом. Поменяли инструмент, дефекты ушли.
Тринадцатое: **разбор без виноватых**. Как только разбор превращается в поиск виновного, данные исчезают.
Через месяц «всё нормально» и те же дефекты.
Четырнадцатое: **фотография**. Снимок кромки до и после замены фрезы объясняет больше, чем страница описаний.
Пятнадцатое: **случай с нагревом**. Деталь «не входила» в допуск сразу и входила через полчаса. Замер горячей
детали давал +0,08 мм. Стали мерить после остывания — вопрос закрылся.
Шестнадцатое: **случай с базой**. После переворота все размеры ушли на 0,2 мм. Привязка была по черновой
корке. Перепривязали по обработанной плоскости — размер вернулся.
Семнадцатое: **порядок проверок**. Наладчик начинал с режимов и тратил час. Начал с осмотра кромки — нашёл
нарост за две минуты.
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств завода.
Фон для терминологии — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «дефекты обработки металла на ЧПУ» в открытом корпусе не раскрыта
настолько, чтобы цитата была точной.
## Смотрите также
- [Фрезы для ЧПУ: полное руководство](/blog/frezy-dlya-chpu-polnoe-rukovodstvo).
- [Фрезы и инструмент — том 1](/blog/frezy-i-instrument-tom-1).
- [5-осевая обработка: стратегии и типовые ошибки](/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Материалы: металлы — том 1](/blog/materialy-metally-tom-1).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по обработке.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/).
## Фото, схемы и инфографика завода

*Данные руководства завода: середина диапазона оборотов для фрезы 6–8 мм.*
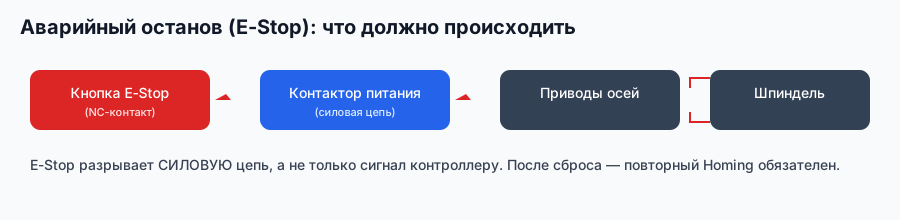
*Схема завода «Твайт»: осмотр кромки и уборка — только после полной остановки.*
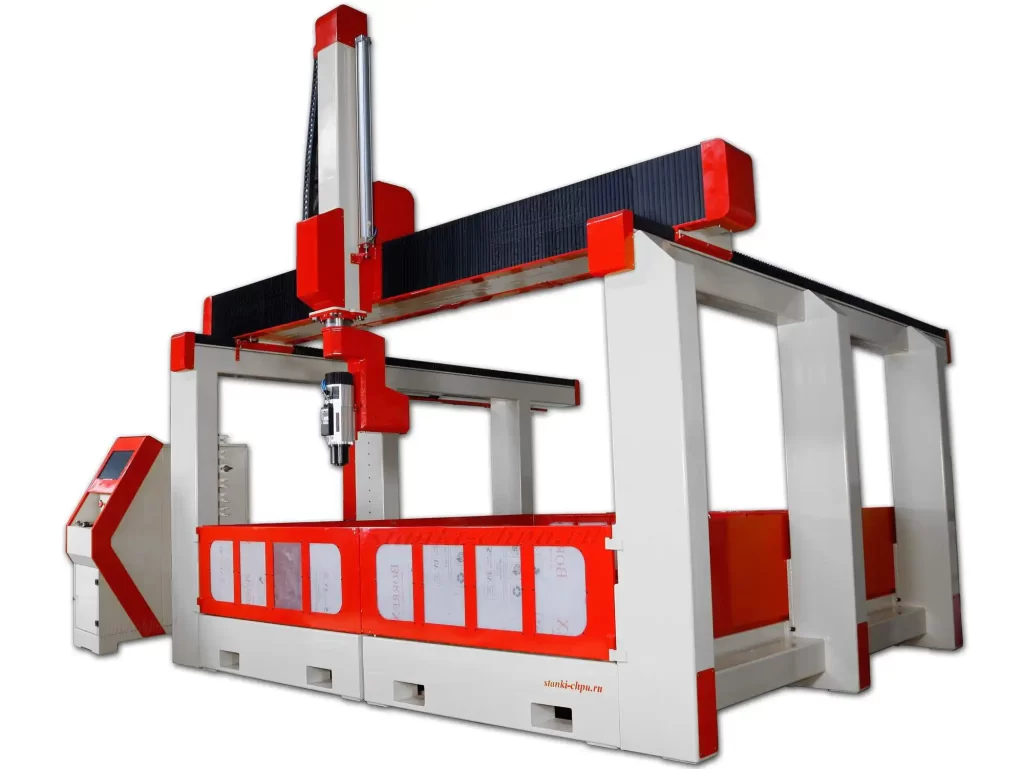
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
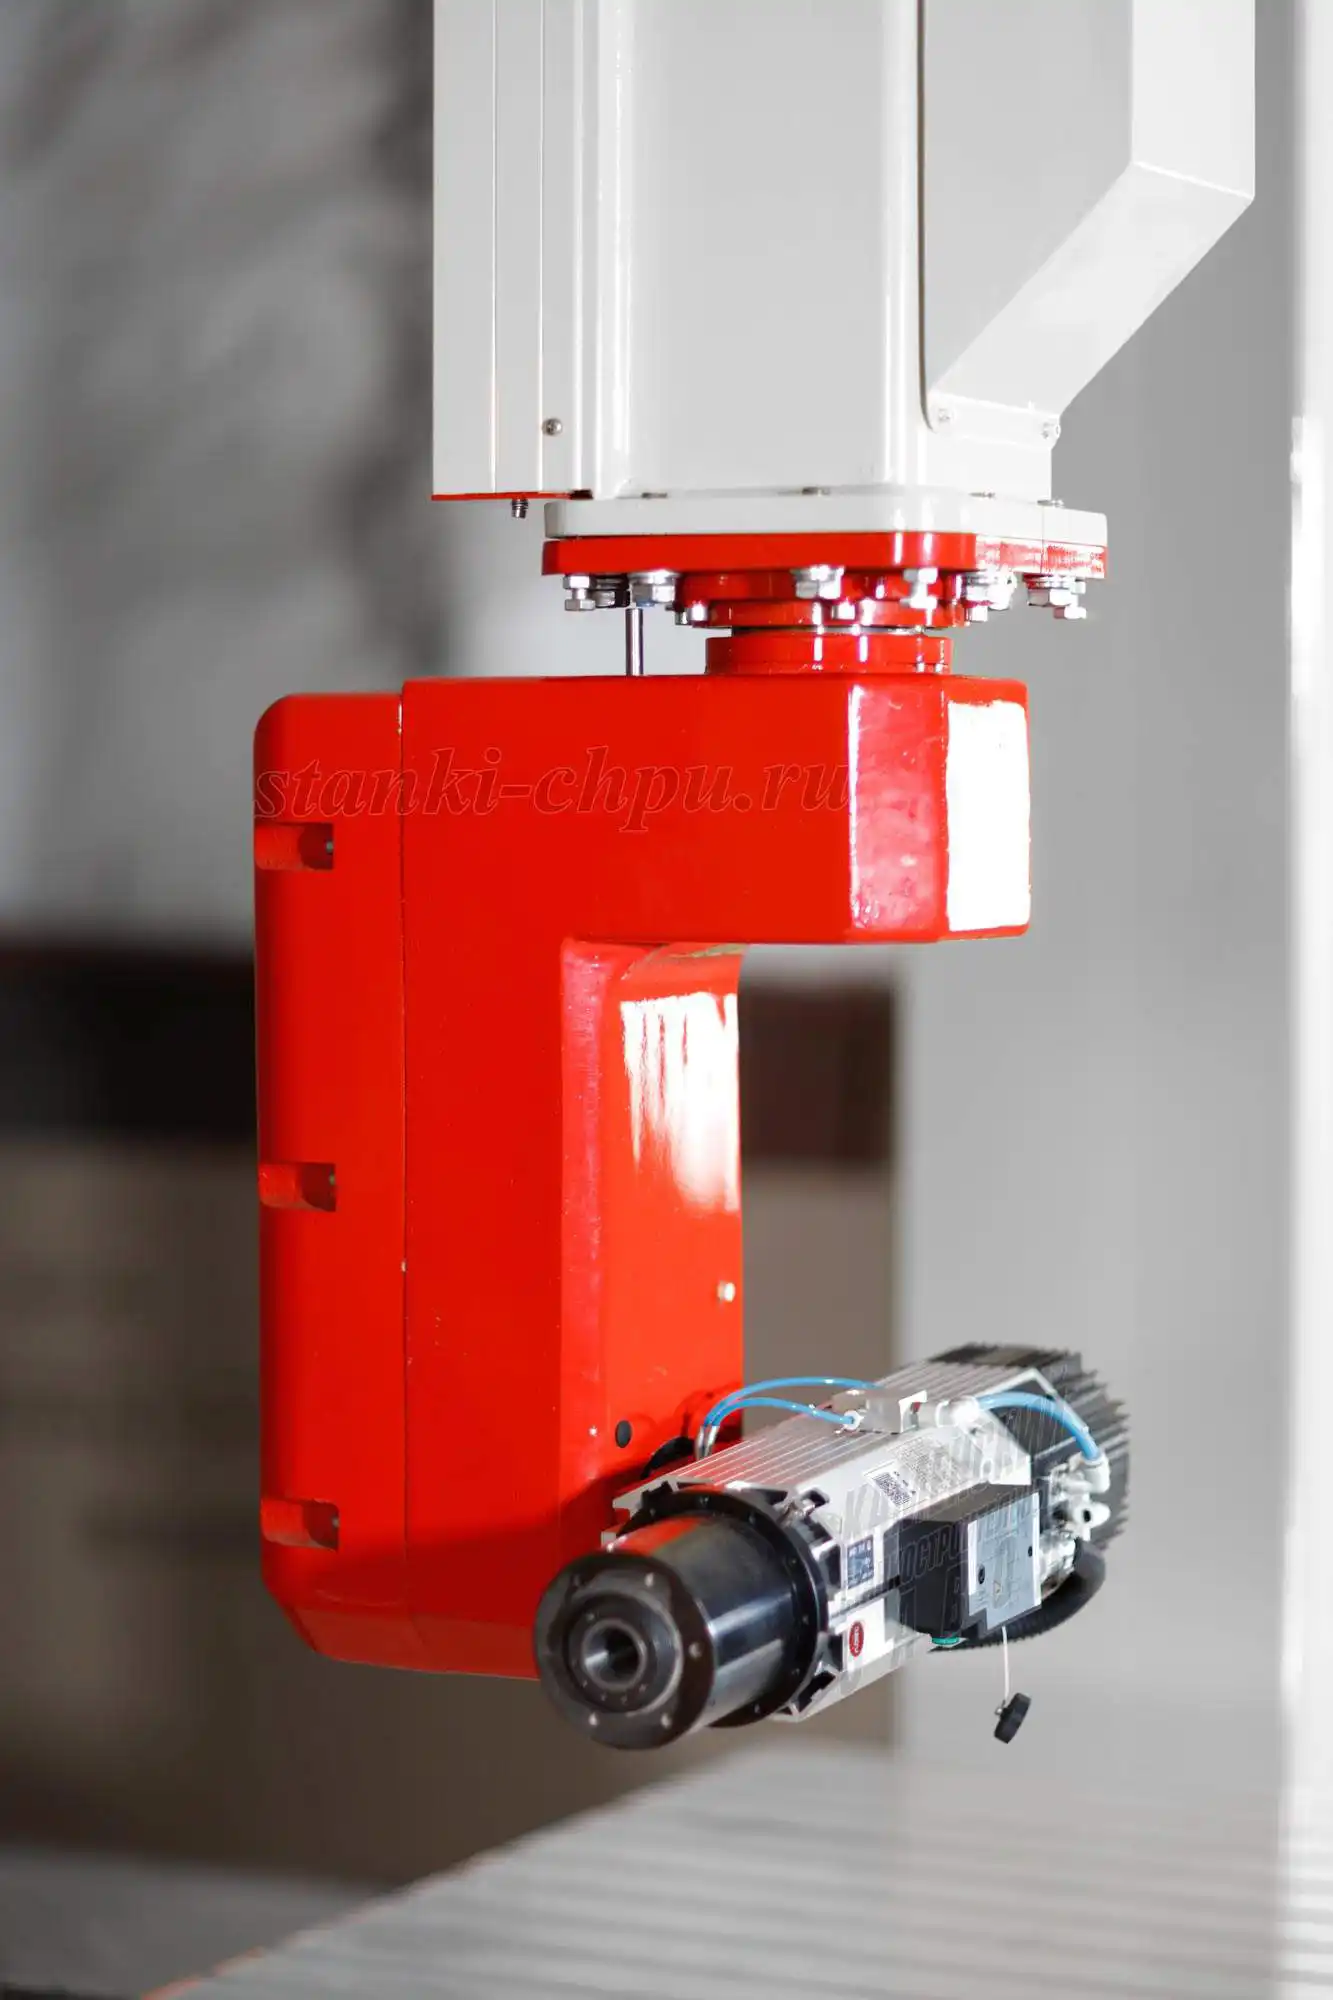
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*
**Продолжение серии: том 4 — «Точность и поверхность».** В нём — допуски и посадки, контроль размера,
шероховатость, воспроизводимость и приёмка деталей.
---
**Первоисточник:** https://zavod-stanki.ru/blog/materialy-metally-tom-3 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-metally-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-metally-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-metally-tom-3.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/materialy-metally-tom-3
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq