# Материалы: дерево/МДФ/фанера — том 4: оборудование и оснастка
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 4 серии «Материалы: дерево/МДФ/фанера»: оборудование участка и оснастка для дерева, МДФ и
> фанеры — шпиндель и цанги, фрезы как оснастка, вакуумный стол, прижимы, аспирация, пневматика, поворотная
> ось, лазерная головка, электрика участка, измерительный инструмент, хранение и учёт, чек-лист.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/materialy-derevomdffanera-tom-4.ai.json`.
> Версия 1.1 от 2026-10-30. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Материалы: дерево/МДФ/фанера — том 4: оборудование и оснастка“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «1. какой стоит вакуумнный насос
> на beaver 2480?», «Аглицкий вакуумный насос !! 110В !! И воздушный фильтр-редуктор.», «Аспирация в небольшой
> мастерской», «Аспирация на шпинделе», «Аспирация. От А до Ё», «аспирационная установка Эвента УВП-М 3000К»,
> «1 4 6 МИЛЛИМЕТРОВЫЙ цанговый патрон маршрутизатора к переходнику er11»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (фрезы, режимы, материалы), `CNC_KNOWLEDGE_BASE.md` (типы станков,
> шпиндели), `DIY_CNC_BUILD_GUIDE.md` (электрика, сборка); данные о станках — карточки `/product/*.md`.
> **Важно:** оснастка не отменяет безопасности — шпиндель вращается на 18 000–24 000 об/мин, вакуум и
> пневматика работают под давлением, аспирация собирает взрывоопасную пыль. Работы в шкафу — при снятом
> питании. ТТХ станков — заявленные.
> **Статус серии.** Тома 1 «Основы и безопасность» и 2 «Практика и режимы» опубликованы; том 3 «Диагностика и
> ошибки» готовится к публикации; том 4 — этот курс. Ссылки на тома 1–2 ведут на живые страницы, том 3 указан
> без ссылки до публикации, чтобы в серии не было разрывов.
> Смежные курсы: «Фрезы и инструмент — том 4: оборудование и оснастка» (смежная серия), «Инструмент и
> оснастка станка с ЧПУ: полный гид».
Станок — это только половина участка. Вторая половина — оснастка: цанги, фрезы, вакуумный стол, аспирация,
шланги, прижимы и ящики с крепежом. Можно купить мощный центр и получить рваную кромку, пыль в цехе и
«плавающий» размер — потому что оснастка подобрана по цене, а не по задаче.
Этот том — про то, чем делается работа. Не «каталог покупок», а карта «задача → оснастка → параметр»: какой
шпиндель нужен под МДФ 18 мм, почему цанга важнее лишней фрезы, как считается поток аспирации и что проверять
перед сменой. Тома 1–3 были про материал, режим и дефекты; здесь — про железо вокруг них.
**Чему научитесь:** понимать роль шпинделя, цанг и оправок; подбирать фрезы и хранить их; организовывать
вакуумный прижим и прижимы вообще; собирать аспирацию с потоком и фильтром; подключать пневматику без влаги;
ставить и обслуживать поворотную ось; оценивать лазерную головку как опцию; проверять электрику участка;
вести учёт оснастки и чек-лист смены.
**Предпосылки.** Опыт работы на станке, знание томов 1–3 или практика. Нужны паспорт станка, доступ к шкафу
(для осмотра без вмешательства) и базовые навыки измерений.
**Безопасность.** Шпиндель на 18 000–24 000 об/мин — источник травм и осколков; ограждения и прижим
обязательны. Вакуумный насос и компрессор — шум и давление; шланги проверяют на целостность. Аспирация
собирает мелкую пыль, которая взрывоопасна в концентрации: искры, открытый огонь и «сдувание» пыли сжатым
воздухом недопустимы. Лазерная головка — излучение: только с очками под длину волны и блокировкой двери.
Работы в электрошкафу — при снятом питании и с проверкой отсутствия напряжения.
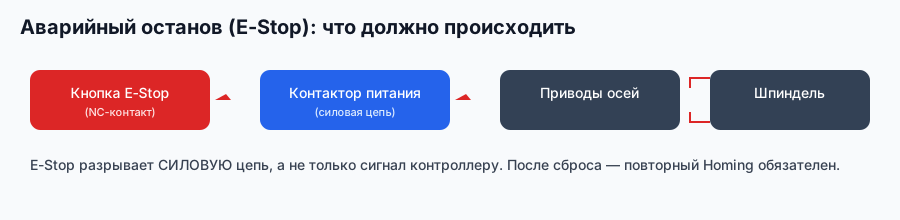
*Схема завода «Твайт»: оснастка защищает только тогда, когда цепь останова работает до первого реза.*
## Содержание
1. [Оснастка как система](#m1)
2. [Шпиндель: мощность, обороты, охлаждение](#m2)
3. [Цанги и оправки: биение и момент](#m3)
4. [Фрезы как оснастка](#m4)
5. [Вакуумный стол: зоны и утечки](#m5)
6. [Прижимы: лапки, присоски, скотч](#m6)
7. [Аспирация: поток и фильтр](#m7)
8. [Пневматика и компрессор](#m8)
9. [Поворотная ось и дополнительные оси](#m9)
10. [Лазерная головка как опция](#m10)
11. [Электрика участка](#m11)
12. [Измерительный инструмент и калибровка](#m12)
13. [Хранение и учёт оснастки](#m13)
14. [Чек-лист оснастки](#m14)
## Модуль 1. Оснастка как система
Оснастка — это не «что купили», а четыре связанные группы.
- **Инструмент** — шпиндель, цанги, оправки, фрезы.
- **Прижим** — вакуумный стол, лапки, присоски, скотч, грузы.
- **Санитария** — аспирация, фильтр, воздуховоды, уборка.
- **Обслуживание** — измерение, смазка, крепёж, электрика.
Если группа пуста, участок «работает», но с потерями: без прижима рвёт кромку, без аспирации дышит пылью, без
измерений не видно увода. Поэтому оснастку собирают под задачи, а не «по акции».

*Схема завода «Твайт»: оснастка стоит на последнем звене, но влияет на все предыдущие.*
Полезно нарисовать карту: задача → оснастка → параметр. Например, «фанера 6 мм» → «компрессионная фреза,
вакуум по площади, аспирация» → «0,088 мм на зуб, 3 500 мм/мин». Тогда покупки становятся осознанными.
Оснастку удобно делить не по цене, а по частоте: то, что нужно каждую смену (цанга, фреза, вакуум, кожух
аспирации), лежит у станка; то, что раз в месяц (шаблоны, запасные шланги, динамометрический ключ), — в
шкафу; сезонное (чиллер, зимняя защита контура) — отдельно.
Бюджет участка разумно делить так: сначала прижим и аспирация (они влияют на каждую деталь), потом цанги и
оправки (точность), затем фрезы под конкретные материалы и только потом «удобства» вроде автосмены. Обратный
порядок даёт красивый станок с пылью в цехе и рваной кромкой.
Покупать оснастку «под станок» проще, чем «под материал»: паспорт шпинделя даёт посадочное место и мощность,
а материал — тип фрезы и прижим. Начинают с паспорта, заканчивают картой совместимости на стене.
**Почему так.** Станок один, а задач десятки; оснастка — то, что адаптирует его под каждую.
**Проверка.** Какая группа у вас самая слабая? Начните с одной позиции, которая закрывает частую задачу.
## Модуль 2. Шпиндель: мощность, обороты, охлаждение
Шпиндель задаёт потолок режима.
- **Мощность** — 1,5–2,2 кВт у БИЗНЕС СТАРТ; 7,5 кВт у 17Д; 7,5–20 кВт у 17К и SMK; 11–20 кВт у МАСТЕР.
- **Обороты** — 18 000–24 000 об/мин — рабочий диапазон дерева и плит.
- **Охлаждение** — воздушное или водяное; вода требует чиллера и протока.
- **Автосмена** — экономит минуты и риск на серийных деталях.
- **Биение** — проверяется индикатором; 0,02 мм уже влияет на кромку.
Мощность — не «хочу быстрее», а лимит сечения стружки: на 12 мм МДФ 1,5 кВт идёт 3–4 мм за проход, 7,5 кВт —
6–8 мм. Обороты держат качество кромки, глубина — производительность; снижают глубину, а не обороты.

Водяное охлаждение требует контроля: температура 20–25 °C, проток по паспорту, чистая вода. Перегрев
отключает шпиндель и стоит дорого.
Воздушное охлаждение проще, но шумнее и хуже держит тепло на длинных операциях; водяное требует чиллера и
контроля протока. Для дерева и плит чаще берут воздушное — пыль и вода плохо сочетаются.
Автосмена инструмента экономит не только минуты: каждая ручная смена — это риск перепутать фрезу и не
дотянуть гайку. Если в неделю больше двадцати смен, автосмена окупается быстрее, чем кажется.
Обороты выше 24 000 об/мин на дереве нужны редко: качество кромки определяется подачей на зуб, а не
максимумом шпинделя.
Перед первой деталью шпиндель прогревают 3–5 минут на средних оборотах: подшипники и смазка выходят на
рабочую температуру, биение стабилизируется. Это особенно заметно в холодном цехе, где первая деталь «уходит»
на 0,03–0,05 мм.
**Почему так.** Шпиндель — самый дорогой узел участка; его режим определяет и качество, и ресурс.
**Проверка.** Знаете мощность и тип охлаждения своего шпинделя? Если нет — вы не знаете потолок режима.
## Модуль 3. Цанги и оправки: биение и момент
Цанга — самый недооценённый элемент точности.
- **Типоразмеры** — ER11 (до 7 мм), ER20 (до 13), ER25 (до 16), ER32 (до 20).
- **Биение** — оправка в сборе 0,01–0,02 мм; больше — волна и скол.
- **Затяжка** — по паспорту, обычно 30–80 Н·м; «от руки» недостаточно.
- **Посадка** — чистая, без задиров; пыль в конусе даёт биение.
- **Вылет** — минимальный; больше трёх диаметров — риск.
Затягивать гайку «на глаз» опасно в обе стороны: слабо — фреза проворачивается и «уходит», сильно — тянется
резьба и цанга садится с перекосом. Динамометрический ключ на участке дешевле новой оправки.
После слома фрезы цангу осматривают: задиры на конусе остаются и портят посадку следующей фрезы.
Проверять биение удобно на «эталонной» оправке: она хранится отдельно, не используется в работе и служит
точкой сравнения. Если эталон показывает 0,01 мм, а рабочая оправка 0,04 — вопрос к посадочному месту.
Оправки бывают под цангу и под конус (ISO30, BT30): у них разная посадка и разный способ затяжки. Смешивать
их в одном ящике нельзя — перепутанная оправка садится с перекосом, и биение вырастает вдвое.
**Почему так.** Цанга передаёт и крутящий момент, и точность; ошибка в ней видна на кромке, а не в программе.
**Проверка.** Когда последний раз проверяли биение оправки индикатором? Если «никогда» — начните с неё.
## Модуль 4. Фрезы как оснастка
Фреза — расходник с ресурсом и правилами хранения.
- **Хвостовик** — 3,175; 6; 8; 12 мм; соответствует цанге.
- **Длина режущей части** — под глубину, а не «чем длиннее, тем лучше».
- **Износ** — ворс, нагрев, скол; меняют по кромке.
- **Хранение** — отдельные каналы или коробки, без контакта кромок.
- **Маркировка** — диаметр, тип, дата ввода.
Фрезы нельзя хранить «в ящике с крепежом»: кромки бьются о винты, и новая фреза режет как старая. Простая
кассета на 10–20 позиций решает проблему за копейки.
Хвостовик 3,175 мм («одна восьмая») часто путают с 4 мм: в цанге ER11 он держится, но площадь зажима меньше,
и на твёрдом материале фреза проворачивается. Проверяйте маркировку, а не «на глаз».
Учёт: карточка на фрезу — когда куплена, сколько часов/метров прошла, на каком материале. Через месяц видно,
какая геометрия «живёт» на МДФ, а какая — на дубе.
Ресурс фрезы на МДФ и на дубе отличается в разы: абразивная плита садит кромку быстрее. Поэтому в карточке
пишут не только часы, но и материал — иначе статистика смешивается и «ресурс» превращается в среднее по
больнице.
Для 3D-рельефа держат отдельную шаровую фрезу с длинной рабочей частью и не используют её для черновой:
кончик быстро изнашивается, и гребень «плывёт». V-образная фреза — отдельная позиция для гравировки и фасок.
**Почему так.** Износ кромки — главный источник дефектов, которые списывают на режим.
**Проверка.** Есть ли у вас кассета и маркировка? Если нет — половина «плохих фрез» просто побита хранением.
## Модуль 5. Вакуумный стол: зоны и утечки
Вакуум держит лист только там, где есть площадь и нет утечек.
- **Разряжение** — порядка −20…−25 кПа; по паспорту насоса.
- **Насос** — 2,2–5,5 кВт; шумный, лучше за пределами рабочей зоны.
- **Зоны** — включают под деталью, а не «весь стол».
- **Утечки** — открытые зоны, трещины ламелей, неплотный лист.
- **Тонкий лист** — прижим по площади, иначе «купол».
Проверка простая: положить лист, включить зоны, попробовать сдвинуть рукой. Сдвинулся — искать утечку:
закрыть неиспользуемые зоны, проверить уплотнения, выровнять ламели.
Вакуум не любит стружку под листом: она создаёт каналы утечки. Продуть стол перед укладкой — минута, которая
экономит деталь.
Если деталь маленькая, а зоны большие, полезно закрывать свободные зоны жертвенным листом или плёнкой:
разряжение растёт, и деталь держится при том же насосе.
Насос вакуума шумит и греется: его ставят вне рабочей зоны, с доступом воздуха. Перегрев насоса снижает
разряжение, и деталь начинает «ездить» — а винят уплотнения.
Выбор насоса начинают не с киловатт, а с площади прижима и требуемого разряжения. Для листа 2100 × 4000 мм
и деталей 200 × 300 мм нужны разные зоны и разный расход; один «мощный» насос на весь стол не заменяет
управляемые зоны.
**Почему так.** Разряжение — это сила на площадь; маленькая деталь на большом открытом столе не держится.
**Проверка.** Сколько зон у вас включено под последней деталью? Если «все» — прижим не управляется.
## Модуль 6. Прижимы: лапки, присоски, скотч
Прижим выбирают по детали, а не по привычке.
- **Лапки** — вне зоны реза, с подкладкой, чтобы не оставить след.
- **Присоски** — для штучных деталей и камня; требуют ровной поверхности.
- **Двусторонний скотч** — для тонких и мелких; держит, но оставляет клей.
- **Грузы** — простое решение для листа, но мешают смене инструмента.
- **Перемычки** — намеренный недопрорез по контуру, удерживающий детали при раскрое.
Лапка, затянутая «до упора» без подкладки, оставляет вмятину на МДФ — её видно под краской. Подкладка из
жертвенного материала дешевле переделки.
Прижим удобно проверять «тестом на сдвиг»: лёгкий толчок ладонью до пуска. Деталь не должна двигаться; если
двигается — добавить точку прижима, а не увеличивать подачу.
Присоски требуют гладкой поверхности: на шероховатом МДФ они держат хуже, чем вакуумный стол. Для камня и
стекла это основной способ, для плит — вспомогательный.
**Про перемычки без двусмысленности.** Перемычка — это не «недопрорез от ошибки», а технологический элемент:
по контуру детали оставляют участок, который не прорезан на всю глубину, чтобы деталь не сместилась и не
улетела. Высота перемычки считается от дна реза, а не от стола. Для фанеры 6 мм практичный диапазон —
1,5–2 мм, то есть четверть–треть толщины. Полмиллиметра на такой фанере слишком тонко: при раскрое из
двенадцати деталей перемычка рвётся от вибрации, и деталь уходит в сторону. После раскроя перемычки снимают
отдельной операцией или дорабатывают вручную.
Для мелких деталей полезно резать «пакетом» на жертвенной плите: прижим по площади плюс перемычки.
Скотч держит хорошо, но оставляет клей, и деталь потом нужно чистить. Для ответственных поверхностей лучше
жертвенная плёнка или «пакет»: деталь приклеена к подложке, подложка — к столу.
**Почему так.** Сорвавшаяся деталь опаснее ошибки в программе и портит и деталь, и фрезу.
**Проверка.** Чем прижата последняя мелкая деталь? Если ответ «рукой придерживал» — прижима не было.
## Модуль 7. Аспирация: поток и фильтр
Аспирация — оснастка с ресурсом, а не «пылесос в углу».
- **Поток** — 1 500–3 000 м³/ч для участка с одним станком.
- **Скорость в воздуховоде** — 18–20 м/с, иначе пыль оседает.
- **Фильтр** — мешок или картридж; меняют по перепаду 300–500 Па.
- **Кожух** — у фрезы, с гибким рукавом минимальной длины.
- **Циклон** — отделяет крупную фракцию до фильтра.
Проверка работы — лист бумаги у щели: притягивается, значит поток есть. Не притягивается — фильтр, засор или
щель в стыке.
Воздуховоды собирают с минимальным числом отводов: каждый прямой угол и каждый метр рукава съедают поток.
Если участок маленький, иногда дешевле поставить циклон и короткий рукав, чем тянуть магистраль через цех.
Поток и диаметр связаны простой арифметикой: при скорости 20 м/с труба Ø100 мм пропускает около 565 м³/ч, а
Ø160 мм — около 1 450 м³/ч. Поэтому «мощная установка» с рукавом Ø50 мм не даст нужного потока: узкое место
съест всё.
Мешок дешевле картриджа, но хуже держит мелкую пыль; картридж с фильтром тонкой очистки дороже, зато воздух
возвращается в цех. Для МДФ второй вариант чаще оправдан.
Аспирацию проверяют не только у кожуха, но и на выхлопе: если из фильтра идёт запах или видна пыль, фильтр
пора менять, даже если бумага у щели ещё притягивается.
Мелкая пыль МДФ опаснее крупной стружки: она дольше висит в воздухе и глубже проникает в лёгкие. Поэтому
фильтр — не «опция для проверяющих».
**Почему так.** Пыль влияет и на здоровье, и на механику: попадает в смазку и направляющие.
**Проверка.** Когда меняли фильтр? Если по дате не помните — считайте, что не меняли.
## Модуль 8. Пневматика и компрессор
Пневматика нужна для обдува, прижима и очистки зоны.
- **Давление** — 6–8 бар в линии, редуктор на рабочее.
- **Влагоотделитель** — обязателен: влага портит обдув и пневмоцилиндры.
- **Расход** — обдув 100–200 л/мин; учитывайте при выборе компрессора.
- **Шланги** — быстросъёмы, без петель; проверять на трещины.
- **Правило** — воздух не направляют на людей и не сдувают пыль «в воздух».
Конденсат в ресивере сливают регулярно: вода в линии даёт рывки пневмоцилиндра и «плюёт» маслом на деталь.
Давление в линии проверяют под нагрузкой: манометр на редукторе и второй — у потребителя. Разница больше
0,5 бара говорит о узком месте в шланге или забитом фильтре.
Компрессор подбирают по расходу, а не по громкости: обдув 150 л/мин плюс пневмоцилиндры плюс запас на утечки —
и получается реальная потребность. Ресивер сглаживает пики, но не заменяет производительность.
Влагоотделитель ставят до редуктора и сливают его вместе с ресивером. Забытый конденсат зимой замерзает в
шланге и рвёт его при первом пуске.
**Почему так.** Пневматика — удобный, но грязный источник энергии; влага и масло — её главные враги.
**Проверка.** Есть ли влагоотделитель и когда сливали конденсат? Если «не помню» — начните с ресивера.
## Модуль 9. Поворотная ось и дополнительные оси
Четвёртая ось расширяет задачи, но требует оснастки.
- **Патрон/планшайба** — под диаметр заготовки; биение проверяют индикатором.
- **Задняя бабка/люнет** — для длинных заготовок, иначе «хвост» играет.
- **Стол-уровень** — ось ставится по уровню, иначе конус на детали.
- **Кабели** — не должны натягиваться при повороте.
- **Нули** — отдельная система координат, проверка после каждой переустановки.
Типовая ошибка — ставить ось «на глаз»: деталь получается конусной, и винят программу. Индикатор и уровень
занимают полчаса, но снимают эту категорию брака.
Люнет и задняя бабка обязательны для длинных заготовок: без них «хвост» играет, и на детали появляется
эллипс, который списывают на люфт оси.
Поворотная ось позволяет точить и гравировать тела вращения, но требует другой стратегии: нули, люнет,
проверка биения патрона. Это отдельный навык, и учиться на заказной детали дорого.
Для 4-й оси нужен свой постпроцессор и свои нули: программа от 3-осевой обработки не «переедет» автоматически.
Это стоит проверять на простой цилиндрической детали.
Кабель поворотной оси — слабое место: при повороте он натягивается и перетирается. Свободную петлю и
крепление проверяют до пуска, а не после «потерянных» шагов.
**Почему так.** Поворотная ось добавляет ещё одну систему координат и ещё одну возможность ошибки.
**Проверка.** Проверяли биение патрона после установки? Если нет — конус уже в допуске «как получится».
## Модуль 10. Лазерная головка как опция
Лазерная головка TTL расширяет станок, но меняет правила.
- **Мощность** — например, 60 Вт оптической мощности (карточка завода).
- **Крепление** — по посадочному месту головы; юстировка не «на глаз».
- **Фокус** — под материал; проверяется тестовым резом.
- **Очки** — под длину волны, не «солнечные».
- **Блокировка** — дверь/кожух с датчиком, иначе излучение в цех.
Лазер на деревообрабатывающем станке — это второй процесс: свои режимы, своя пыль, свои правила. Ставить его
«чтобы было» без вытяжки и очков — плохая идея.
После установки головки станок нужно перепроверить: вес и вылет меняют динамику портала, а фокус — глубину
реза. Тестовый рез на обрезке делают до первой детали.
Очки подбирают по длине волны, а не «потемнее»: для CO2 и для волоконника они разные. Блокировка двери —
обязательная часть, а не «дополнительная опция».
Отдельная история — дым: при резке дерева и МДФ он едкий и горючий. Вытяжка должна быть рассчитана на дым, а
не только на пыль; фильтр аспирации для этого не подходит.
**Почему так.** Излучение невидимо, а последствия — нет; здесь экономия на защите стоит зрения.
**Проверка.** Есть ли очки под вашу длину волны и блокировка? Если нет — головка не готова к работе.
## Модуль 11. Электрика участка
Электрика — часть оснастки, даже если её не видно.
- **Автомат** — по мощности станка, с запасом на пуск.
- **УЗО** — 30 мА для розеточных линий и влажных зон.
- **Заземление** — отдельная шина, проверка непрерывности.
- **Кабели** — сечение по току, защита от стружки и влаги.
- **Розетки** — не «удлинитель через проход».
Просадка питания даёт «плавающие» ошибки, которые ищут в программе. Проверка простая: замер напряжения под
нагрузкой и сравнение с номиналом.
Розетки и удлинители на участке — отдельная статья риска: падение напряжения на длинном проводе даёт
нагрев и потери. Постоянные линии с автоматами дешевле сгоревшего драйвера.
Кабели убирают в лотки или подвесы: стружка и влага на полу убивают изоляцию, а «временный» удлинитель
живёт годами и греется. Порядок в кабелях — часть электрической безопасности.
Отдельно про заземление: его проверяют не «на глаз», а прибором. Плохая земля проявляется как помехи,
ложные остановки и удары током при касании корпуса. Это не та экономия, которая окупается.
**Почему так.** Станок с мощным шпинделем чувствителен к питанию сильнее, чем кажется.
**Проверка.** Мерили напряжение под нагрузкой? Если нет — начните с этого, а не с замены драйвера.
## Модуль 12. Измерительный инструмент и калибровка
Без измерений оснастка «на глаз».
- **Штангенциркуль** — 0,05 мм; размеры и глубина.
- **Индикатор** — 0,01 мм; биение и люфт.
- **Угольник и уровень** — геометрия стола и оси.
- **Шаблоны** — глубина, высота, радиусы.
- **Тестовая деталь** — квадрат, сфера, ступенька.
Калибровка — не «раз в год», а после каждой переустановки узла: сняли ось, поменяли цангу, переставили стол —
проверьте.
Шаблоны для глубины и радиусов делают из обрезков того же материала: они дешевы и всегда под рукой. Это
быстрее, чем каждый раз искать штангенциркуль.
Тестовая деталь должна быть простой и повторяемой: квадрат 100 × 100, ступенька 3/6/9 мм, отверстие 10 мм.
Три элемента показывают размер, глубину и геометрию — больше не нужно.
Геометрию стола проверяют по диагоналям и по уровню: перепад больше 0,2 мм на метр уже виден на больших
деталях. Проверку делают после перестановки ламелей и после ремонта.
Индикатор на магнитной стойке удобнее «на глаз»: проверка параллельности стола и оси занимает десять минут и
снимает вопрос «почему на больших деталях глубина разная».
**Почему так.** Любая переустановка меняет геометрию; измерение возвращает определённость.
**Проверка.** Что вы измеряете после смены оснастки? Если ничего — вы надеетесь.
## Модуль 13. Хранение и учёт оснастки
Порядок в оснастке — это скорость и ресурс.
- **Ящики по группам** — цанги, фрезы, крепёж, измерение.
- **Маркировка** — диаметр, тип, дата.
- **Карта совместимости** — что подходит к вашей голове.
- **Учёт** — сколько и чего, минимум и запас.
- **Ревизия** — раз в месяц, с удалением «мёртвого».
Двойной минимум — простая система: одна упаковка в работе, одна в запасе. Видно, когда заказывать, без
таблиц.
Карту совместимости удобно сделать на одном листе: слева типоразмеры цанг, справа — хвостовики фрез и
материалы. К ней добавляют номер поставщика и срок поставки — и закупка перестаёт быть поиском в переписке.
Маркировку удобно делать цветом: цанги одного типоразмера — одна наклейка, фрезы под МДФ — другая. В спешке
цвет работает быстрее надписи.
Раз в квартал полезно сверять оснастку с паспортом станка: производитель мог изменить рекомендации, а участок —
обзавестись «временными» решениями, которые живут годами.
Ревизия раз в месяц: что сломано, что изношено, чего не хватает. Позиции без движения полгода — кандидаты
на списание: склад без ревизии превращается в музей.
**Почему так.** Поиск оснастки — это простой, а простой дороже запаса.
**Проверка.** Найдите цангу ER20 за минуту. Получилось? Если нет — система хранения не работает.
## Модуль 14. Чек-лист оснастки
Опыт даёт станок, чек-лист — участок.
- Цанга и оправка чистые, биение в норме.
- Фреза соответствует материалу и острая.
- Вакуум: зоны под деталью, лист не сдвигается.
- Прижим мелких деталей и перемычки.
- Аспирация: бумага притягивается, фильтр не забит.
- Пневматика: давление, влагоотделитель, шланги.
- Ось/дополнительная оснастка: биение, кабели.
- Электрика: автомат, УЗО, заземление.
- Измерения после переустановки.
- Хранение: всё на месте и подписано.
Отдельно про запас: расходники, которые «встанут» в пятницу вечером (цанга, гайка, кожух, шланг), держат
двумя комплектами. Это дешевле, чем простой в субботу.
**Почему так.** Оснастка ломает рез тихо; чек-лист делает её видимой до пуска.
Отдельная строка чек-листа — «что изменилось со вчера». Новая цанга, другая партия листа, переставленный
кожух: эти мелочи объясняют половину «внезапных» дефектов.
После смены оснастки полезно прогнать тестовую деталь и записать результат: через неделю будет с чем
сравнить, если кромка «поплывёт».
**Проверка.** Пройдите список. Больше трёх «нет» — начинайте не с детали, а с оснастки.
## Практикум. Комплект участка под МДФ 18 мм и фанеру 6 мм
Задача: собрать оснастку для недели работы: фасады из МДФ 18 мм и раскрой фанеры 6 мм.
**Шаг 0. Карта задач.** Выписать операции: раскрой, фасад, паз, кромка. Для каждой — прижим, фреза, допуск.
Критерий: на листе нет строки «как получится».
**Шаг 1. Шпиндель.** Проверить мощность (1,5–2,2 кВт или 7,5 кВт), тип охлаждения, биение оправки индикатором
(не более 0,02 мм).
**Шаг 2. Цанги.** ER20 под хвостовики 6 и 12 мм, затяжка по паспорту, чистый конус, запасная гайка.
**Шаг 3. Фрезы.** МДФ: спиральная 2–3 зуба, 6 мм; фанера: компрессионная 2 зуба, 4 мм; запас по одной каждой.
**Шаг 4. Прижим.** Вакуумные зоны под деталью, проверка «сдвигается ли лист», перемычки высотой 2 мм
(намеренный недопрорез по контуру, четверть толщины фанеры 6 мм; снимаются отдельной операцией), жертвенная
плита.
**Шаг 5. Аспирация.** Кожух у фрезы, поток 1 500–3 000 м³/ч, фильтр не забит (перепад до 300–500 Па), рукав
минимальной длины.
**Шаг 6. Пневматика.** Давление 6–8 бар, влагоотделитель, слив конденсата, обдув для стружки.
**Шаг 7. Измерения.** Штангенциркуль 0,05 мм, индикатор 0,01 мм, тестовая деталь 100 × 100, эталон кромки.
**Шаг 8. Учёт.** Карточки на фрезы и цанги, двойной минимум, список поставщиков.
**Критерий готовности.** Лист не сдвигается, кромка без скола, пыль уходит в аспирацию, биение оправки в
норме, перемычки 2 мм не рвутся при раскрое двенадцати деталей, все позиции подписаны.
**Почему так.** Практикум собирает участок как систему, а не как список покупок.
**Проверка.** Девять шагов на месте, замеры записаны.
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Почему мощность шпинделя — это лимит режима, а не «запас скорости»?**
Она ограничивает сечение стружки: 1,5 кВт на 12 мм МДФ идёт 3–4 мм за проход, 7,5 кВт — 6–8 мм. Больше
глубины — перегруз, визг и износ.
**2. Что проверяют у цанги в первую очередь?**
Биение оправки в сборе: 0,01–0,02 мм. Больше — волна и скол; причиной может быть пыль в конусе или задиры.
**3. Зачем динамометрический ключ на участке?**
Гайку цанги тянут по паспорту (обычно 30–80 Н·м). «От руки» — либо проворот фрезы, либо перекос и растянутая
резьба.
**4. Почему фрезы нельзя хранить с крепежом?**
Кромки бьются о винты и получают микросколы; новая фреза режет как изношенная. Нужна кассета.
**5. Как проверить вакуумный прижим за секунду?**
Попробовать сдвинуть лист рукой до пуска. Сдвинулся — искать утечку: открытые зоны, уплотнения, стружка под
листом.
**6. Почему тонкую фанеру прижимают по площади?**
Точечный прижим выгибает лист куполом, высота меняется, кромка рвётся. Вакуум по площади или жертвенная плита.
**7. Какой поток нужен для одного станка?**
Ориентир 1 500–3 000 м³/ч и скорость 18–20 м/с в воздуховоде, иначе пыль оседает в трубе.
**8. Как проверить, что аспирация работает?**
Лист бумаги у щели кожуха должен притягиваться. Не притягивается — фильтр, засор или щель в стыке.
**9. Зачем влагоотделитель в пневматике?**
Влага портит обдув и пневмоцилиндры, даёт рывки и «плюёт» маслом на деталь. Конденсат сливают регулярно.
**10. Что проверяют после установки поворотной оси?**
Биение патрона индикатором и уровень. Иначе деталь получается конусной, а винят программу.
**11. Чем опасна лазерная головка на деревообрабатывающем станке?**
Излучением: нужны очки под длину волны, блокировка двери и вытяжка. Дым и пыль добавляют пожарный риск.
**12. Почему просадка питания выглядит как ошибка программы?**
Станок теряет шаги или перезагружает контроллер, и дефект «плавает». Проверяют напряжение под нагрузкой.
**13. Зачем измерять после переустановки оснастки?**
Любая переустановка меняет геометрию: биение, уровень, нули. Замер возвращает определённость.
**14. Как организовать хранение, чтобы находить за минуту?**
Ящики по группам, маркировка, карта совместимости и двойной минимум. Поиск — это простой.
## Частые вопросы (Q&A)
**Какой шпиндель нужен для МДФ 18 мм?**
Для умеренных объёмов достаточно 1,5–2,2 кВт с заглублением 3–4 мм; для серии — 7,5 кВт и 6–8 мм.
**Чем ER20 отличается от ER32?**
Диапазоном зажима: ER20 держит до 13 мм, ER32 — до 20 мм. Выбор — под хвостовики фрез.
**Можно ли работать без вакуумного стола?**
Можно, но тонкий лист и мелкие детали потребуют лапок, скотча или жертвенной плиты. Вакуум удобнее для листа.
**Почему пыль летит в цех при работающей аспирации?**
Кожух не у источника, рукав длинный, фильтр забит или есть щель в воздуховоде. Проверяют листом бумаги.
**Нужен ли компрессор, если есть аспирация?**
Да, для обдува и пневматики. Это разные системы: одна убирает стружку, другая подаёт воздух.
**Как часто проверять биение оправки?**
После каждой смены цанги или фрезы с ударом, и планово раз в месяц. Индикатор 0,01 мм.
**Что делать, если оснастка «не подошла»?**
Сверять по паспорту: диаметр, посадка, длина. «Похожее» меняет высоту и расход — и дефект спишут на станок.
## Глоссарий
- **Оснастка** — приспособления и инструмент, адаптирующие станок под задачу.
- **Цанга** — зажимной патрон для хвостовика фрезы.
- **Оправка** — держатель фрезы, устанавливаемый в шпиндель.
- **Биение** — отклонение вращающейся детали, мм.
- **Вакуумный стол** — прижим листа разряжением.
- **Разряжение** — отрицательное давление, кПа.
- **Аспирация** — удаление пыли и стружки потоком воздуха.
- **Циклон** — отделитель крупной фракции до фильтра.
- **Влагоотделитель** — узел удаления влаги из пневмолинии.
- **Поворотная ось** — дополнительная ось вращения заготовки.
- **TTL-головка** — лазерный модуль с управлением по TTL.
- **УЗО** — устройство защитного отключения.
- **Перемычка** — намеренный недопрорез по контуру, удерживающий деталь.
- **Двойной минимум** — одна упаковка в работе, одна в запасе.
- **Карта совместимости** — список оснастки, подходящей к узлу.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Волна на кромке | Биение оправки, люфт | Проверить индикатором, заменить цангу |
| Фреза проворачивается | Слабая затяжка гайки | Тянуть по паспорту, динамометрический ключ |
| Лист сдвигается | Утечка вакуума, открытые зоны | Закрыть зоны, проверить уплотнения |
| Купол на тонком листе | Точечный прижим | Вакуум по площади, жертвенная плита |
| Пыль в цехе | Кожух не у источника, фильтр | Кожух, рукав, замена фильтра |
| Пыль оседает в трубе | Скорость ниже 18 м/с | Пересчитать воздуховод, убрать отводы |
| Рывки пневматики | Конденсат в линии | Слить ресивер, поставить влагоотделитель |
| Конус на детали | Ось не выставлена | Уровень и индикатор, переустановка |
| «Плавающие» ошибки | Просадка питания | Замер под нагрузкой, отдельная линия |
| Фреза «садится» | Перегруз по глубине | Уменьшить заглубление, не обороты |
| Деталь оторвалась при раскрое | Слишком тонкая перемычка | Перемычка 1,5–2 мм на фанере 6 мм |
| Пыль на деталях после смены | Фильтр или разводка | Проверить перепад, заменить фильтр |
## Мысли вслух: чего нет на форумах
На форумах обсуждают фрезы, а участок держится на цанге, вакууме и аспирации.
Первое: **биение 0,02 мм — это уже дефект**. Индикатор на оправке занимает пять минут, а «волна» потом ищется
неделями в режимах. Эталонная оправка в ящике стоит дешевле одной переделанной партии.
Второе: **гайку цанги тянут ключом**. 30–80 Н·м по паспорту — не формальность: слабо — фреза проворачивается,
сильно — перекос и растянутая резьба. Динамометрический ключ один на участок, а не «у каждого свой».
Третье: **вакуум держит площадью**. Деталь 50 × 50 мм на открытом столе «уедет» при любом насосе. Зоны и
перемычки — часть прижима.
Четвёртое: **пыль МДФ — не опилки**. Мелкая фракция висит в воздухе; фильтр с перепадом 300–500 Па меняют до
того, как поток упадёт вдвое. Картридж с тонкой очисткой возвращает воздух в цех, мешок — нет.
Пятое: **аспирация проверяется бумагой**. Притягивается — работает; не притягивается — кожух, щель или
фильтр. Проверка занимает полминуты и делается каждый день.
Шестое: **сервисный случай**. Мастерская месяц боролась с волной на фасадах: меняли фрезы, режимы, обороты.
Причина — задиры на конусе цанги после слома фрезы: биение 0,06 мм. Заменили цангу — волна ушла. Месяц ушёл
на то, что измеряется индикатором.
Седьмое: **компрессор без влагоотделителя — это лотерея**. Влага даёт рывки пневмоцилиндра и масляные капли
на детали, а винят прижим.
Восьмое: **поворотная ось любит уровень**. Поставили «на глаз» — получили конус и списали на программу.
Полчаса с уровнем и индикатором снимают целую категорию брака.
Девятое: **лазерная головка — второй процесс**. Свои очки, блокировка, вытяжка. «Поставим и посмотрим» здесь
не работает: излучение не болит, пока не повредило.
Десятое: **электрика — часть оснастки**. Просадка питания выглядит как ошибка контроллера; замер под
нагрузкой объясняет всё за минуту.
Одиннадцатое: **хранение экономит ресурс**. Фрезы в кассете, цанги в отдельных ячейках, крепёж отдельно.
Побитая кромка — это не «плохая партия».
Двенадцатое: **карта совместимости на стену**. Какая цанга под какой хвостовик, какая фреза под материал —
страница снимает половину вопросов смены.
Тринадцатое: **двойной минимум проще учёта**. Одна упаковка в работе, одна в запасе — и видно, когда
заказывать. Для мелочей вроде гаек и шайб это работает лучше любой таблицы.
Четырнадцатое: **оснастку проверяют до пуска**. Лист, зоны, кожух, давление, биение — пять минут, которые
дешевле испорченной партии и объяснений с заказчиком.
Пятнадцатое: **не покупайте «наборы всего»**. Половина не подойдёт к вашему шпинделю, вторая будет лежать.
Покупайте под задачу и паспорт.
Шестнадцатое: **перемычки считают от дна реза**. На фанере 6 мм высота 1,5–2 мм держит деталь, а перемычка в полмиллиметра
рвётся на вибрации — и деталь улетает в фрезу. Это не «мелкая настройка», а прижим.
Семнадцатое: **учите оператора оснастке**. Человек, который знает, где цанга и как проверить вакуум, не
останавливает участок в шесть вечера. И не срывает гайку «на всякий случай потуже».
Восемнадцатое: **перемычку проверяют на партии, а не на одной детали**. На раскрое из двенадцати деталей
фанера 6 мм с перемычкой в полмиллиметра теряет две-три детали: вибрация рвёт тонкое место, и деталь уходит
под фрезу. Два миллиметра держат, а снимаются одним проходом отдельной операции.
## Открытая библиотека
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- **«Woodworking Tools, 1600–1900»** (P. C. Welsh, Internet Archive, PD) — инструмент и приёмы обработки.
- **«American Machinist, vol. 53» (1920)** (Internet Archive, PD) — организация участка и нормирование.
Прямых цитат по современной оснастке ЧПУ в открытом корпусе нет: актуальные данные — в руководстве завода и
паспортах. Основа курса — `MATERIALS_PROCESSING_GUIDE.md`, `DIY_CNC_BUILD_GUIDE.md` и карточки станков.
## Смотрите также
- [Материалы: дерево/МДФ/фанера — том 1: основы и безопасность](/blog/materialy-derevomdffanera-tom-1).
- [Материалы: дерево/МДФ/фанера — том 2: практика и режимы](/blog/materialy-derevomdffanera-tom-2).
- Материалы: дерево/МДФ/фанера — том 3: диагностика и ошибки — готовится к публикации (ссылка появится
после выхода).
- [Фрезы и инструмент — том 4: оборудование и оснастка](/blog/frezy-i-instrument-tom-4) — смежная серия.
- [Инструмент и оснастка станка с ЧПУ: полный гид](/blog/instrument-i-osnastka-polnyy-gid).
- [Деревообработка (изделия) — том 4: оборудование и оснастка](/blog/derevoobrabotka-izdeliya-tom-4).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по оснастке.
- Станки: [17Д](/product/17/), [МАСТЕР](/product/20/), [БИЗНЕС СТАРТ LITE](/product/8/).
## Фото и схемы завода

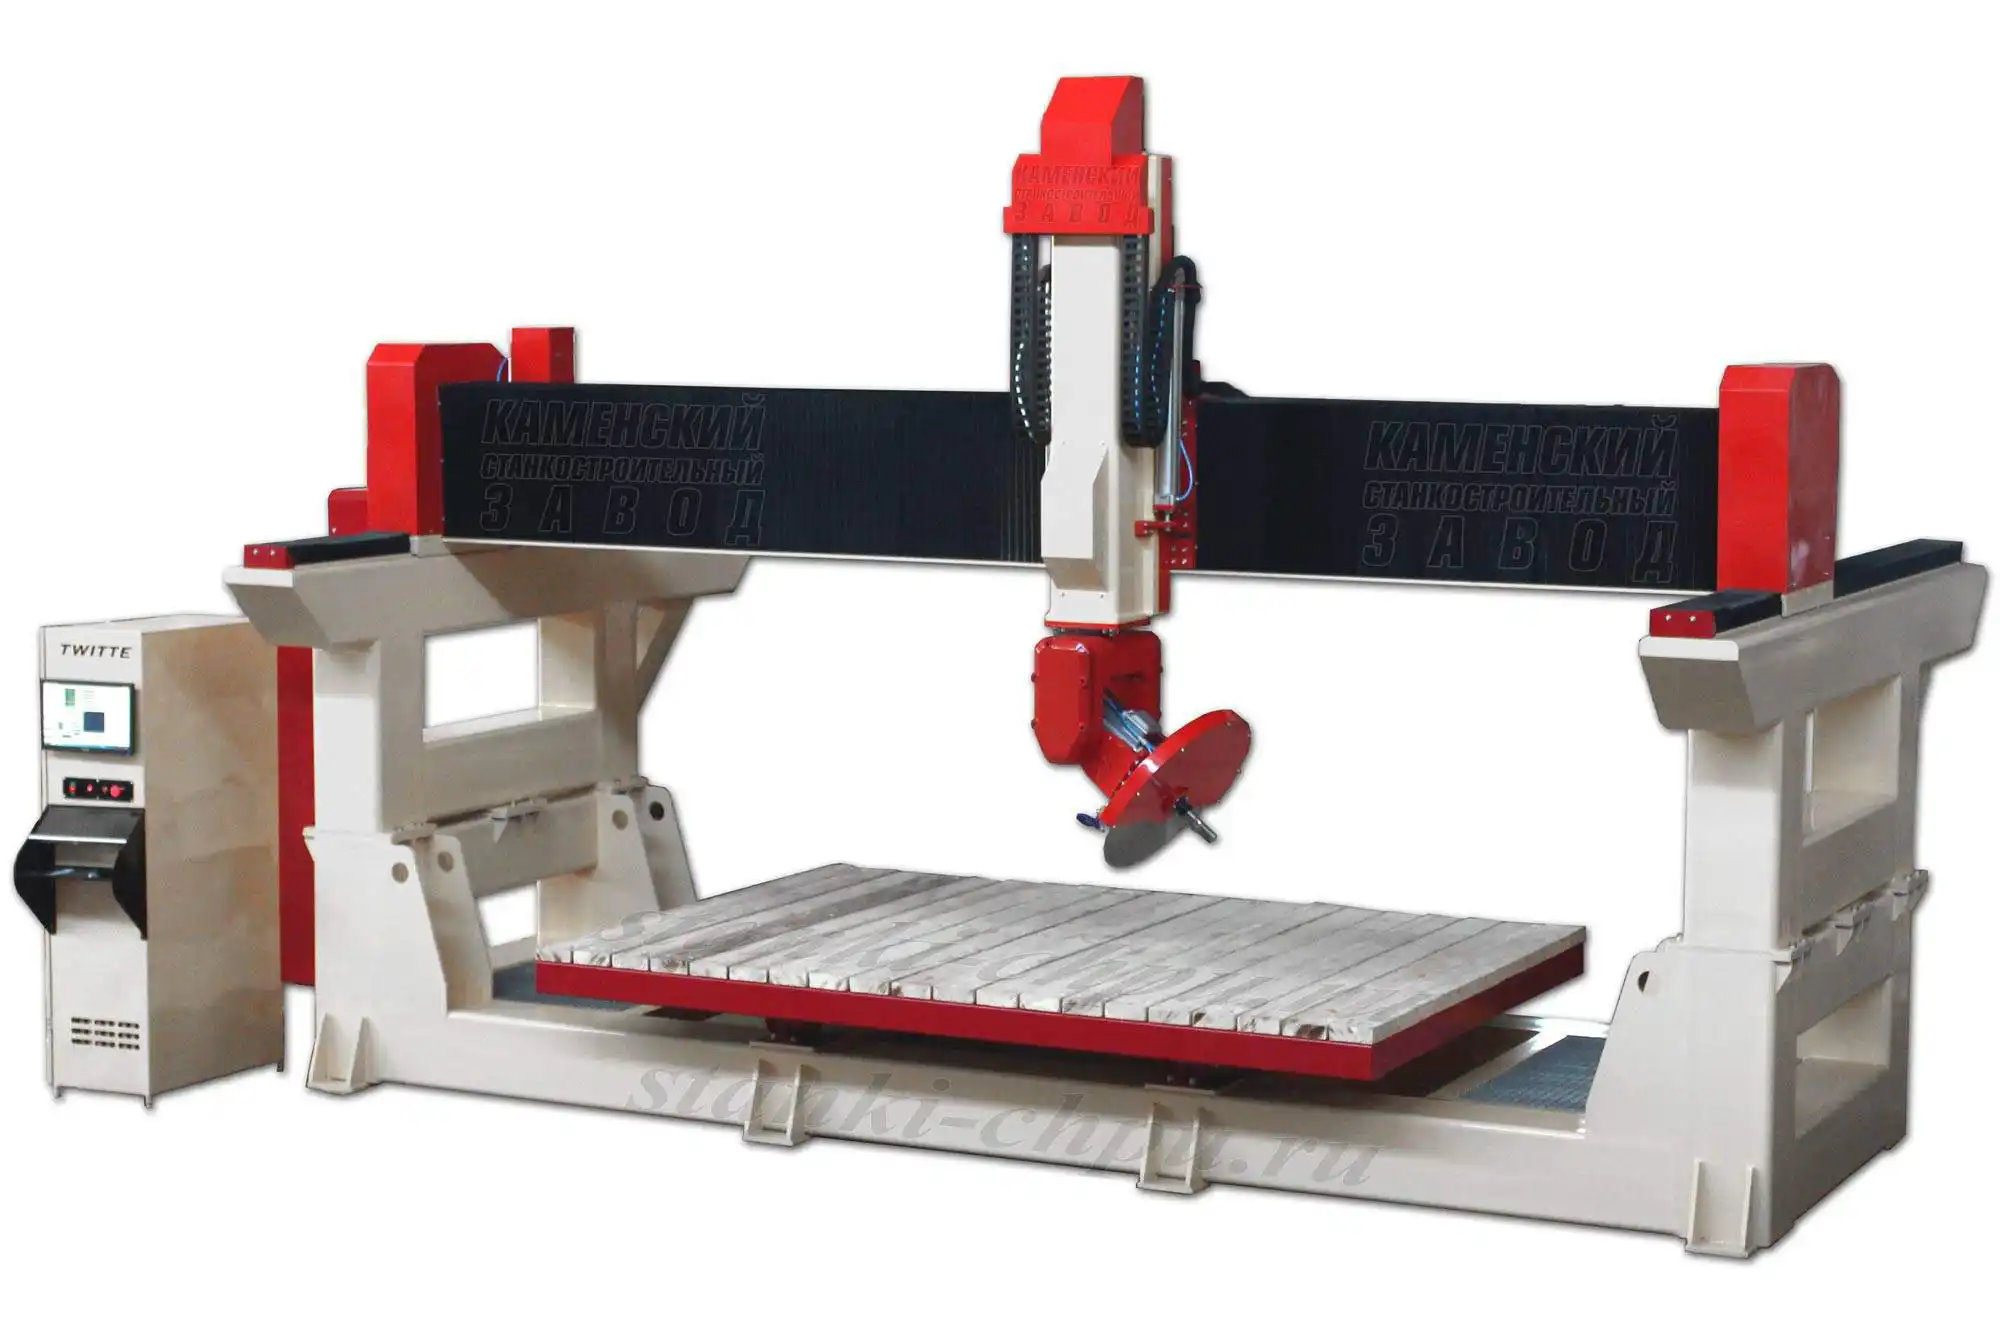
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
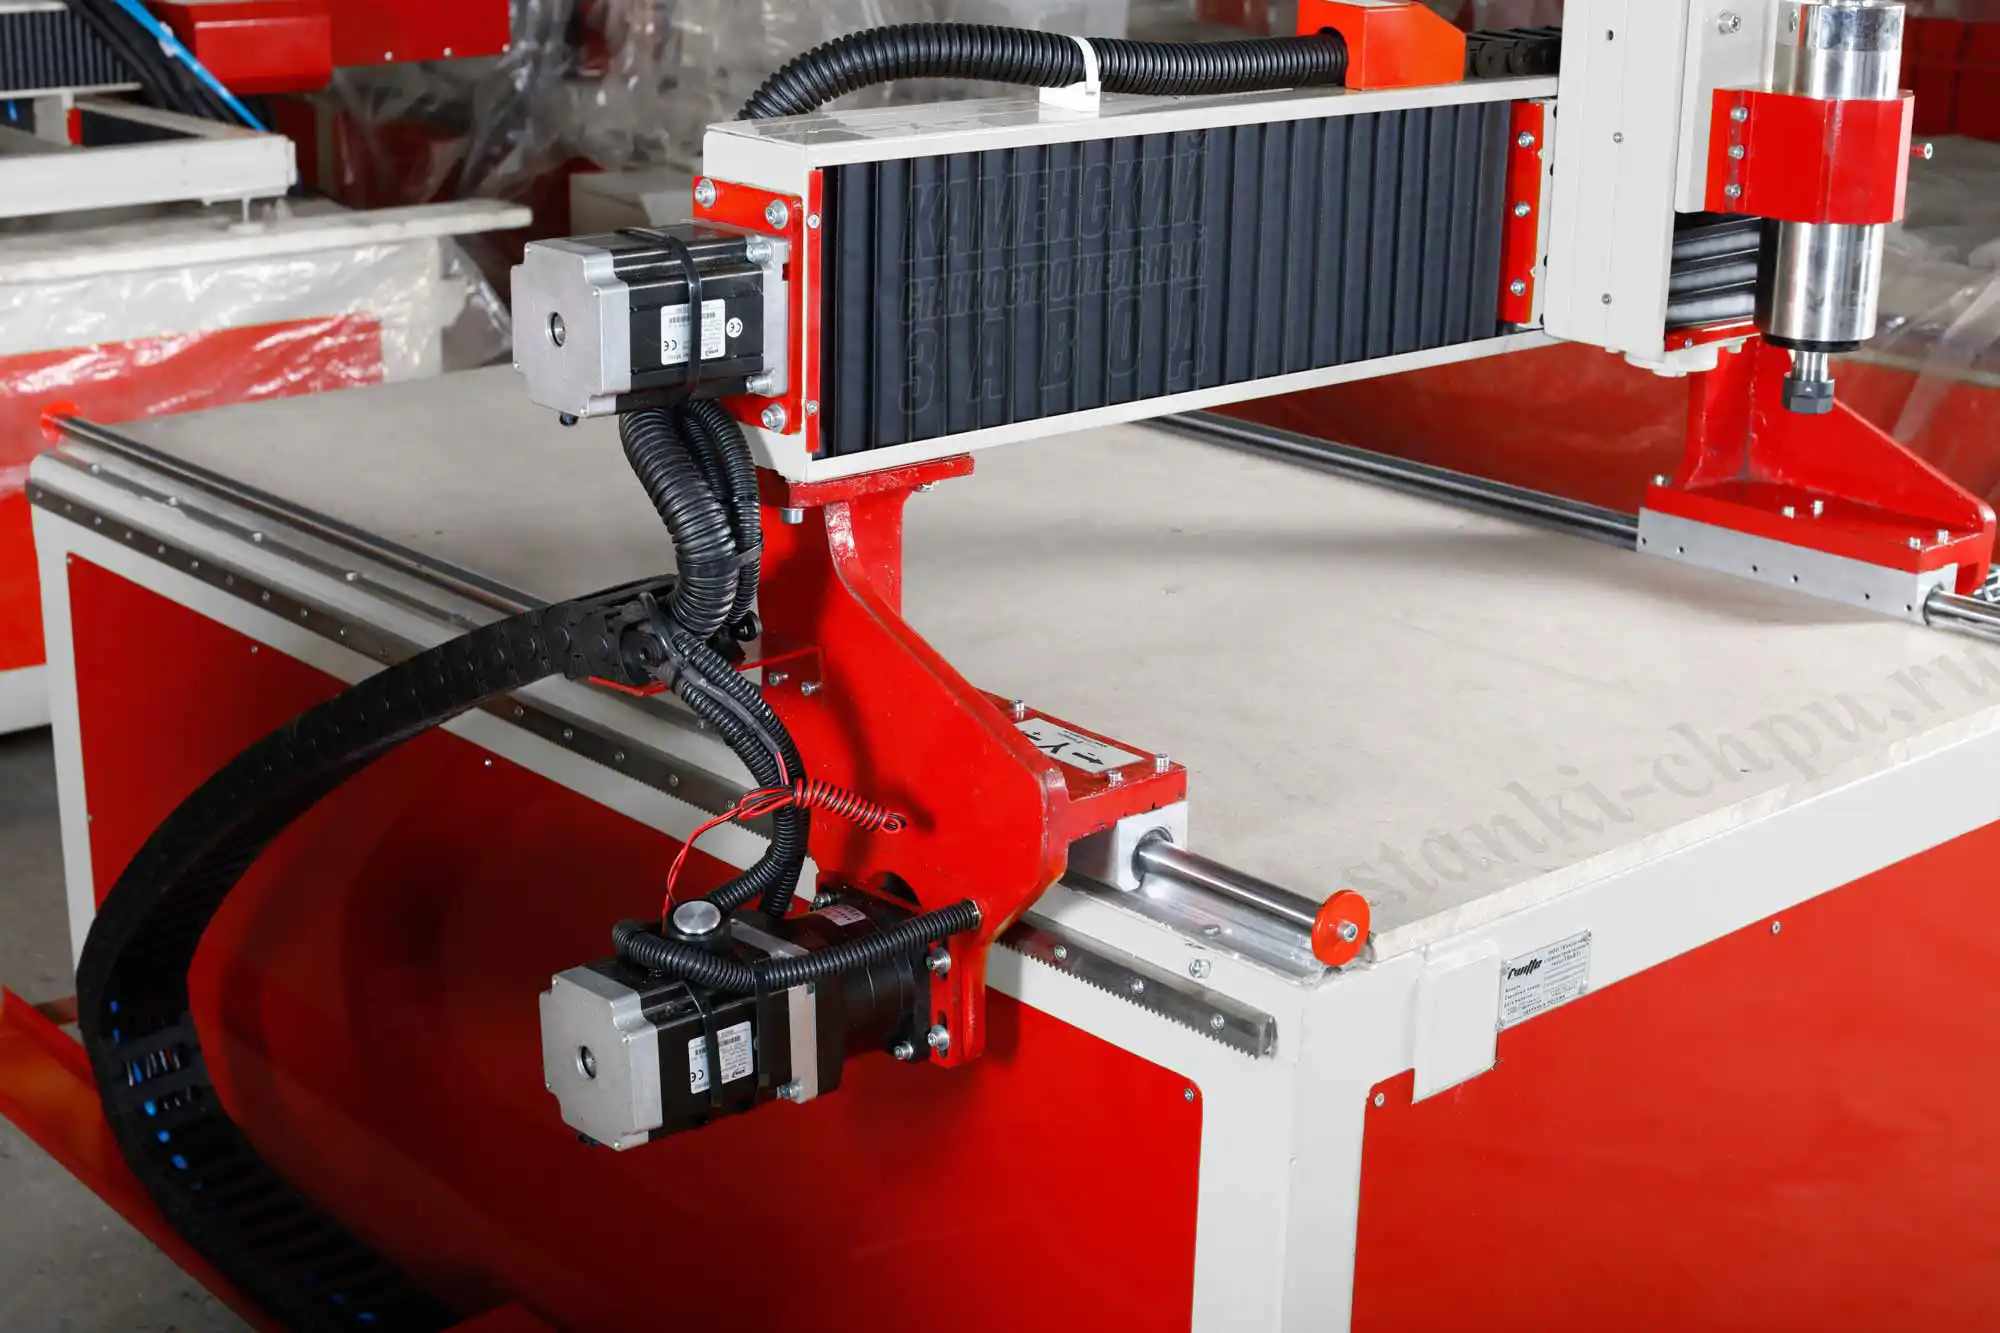
*Фото/видео завода «Твайт». Карточка: [БИЗНЕС СТАРТ LITE](/product/8/).*
**Продолжение серии: том 5 — «Регламент и сервис».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-4 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-4.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-4
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq