# Материалы: дерево/МДФ/фанера — том 1: основы и безопасность — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 1 серии «Материалы: дерево/МДФ/фанера»: массив, фанера, МДФ и ДСП как объекты обработки —
> порода и структура, влажность, сколы, пыль и химия, инструмент под материал, прижим, режимы, дефекты,
> чек-лист приёмки партии.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/materialy-derevomdffanera-tom-1.ai.json`.
> Версия 1.0 от 2026-10-28. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Материалы: дерево/МДФ/фанера — том 1: основы и безопасность“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «3D обработка фанеры (режимы и
> инструмент)», «3D обработка МДФ», «3D гравирование по дереву и МДФ», «2D раскрой тонкой фанеры - постоянная
> ошибка в 0.5 мм», «3 мм mdf бедствие», «1 5 киловатта для 12 миллиметрового mdf», «2 ой cnc Сталь и mdf»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (породы, плиты, режимы, фрезы), `CNC_KNOWLEDGE_BASE.md` (влажность
> 8–12 %, типы станков), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (аспирация, питание); данные о станках —
> карточки `/product/*.md`.
> **Важно:** режимы из руководства — отправная точка для нового станка и ровного материала; окончательные
> значения подбирают на своей плите и своей фрезе. Пыль МДФ и ДСП вредна для дыхания, клеи и лаки — химия,
> с которой работают при вытяжке. ТТХ станков — заявленные.
> Соседние материалы: «Материалы: дерево/МДФ/фанера — том 2: режимы и инструмент», «Деревообработка (изделия)
> — том 1: основы и безопасность», «Фрезы и инструмент — том 1: основы и безопасность».
**Обучение ЧПУ с нуля** обычно начинают с вопроса «какая фреза», а правильный первый вопрос — «какой
материал». Тем, кто прошёл **курсы оператора ЧПУ**, знакомо: одна и та же программа на сосне и на дубе даёт
разный результат, а на тонкой фанере вдруг «уезжает» размер. Кто ищет **обучение ЧПУ программированию с нуля**, редко думает про влажность и направление волокон, а
именно они решают, будет ли кромка чистой. Этот
том — про основы: из чего сделаны дерево, фанера и МДФ, как они ведут себя под фрезой и что с ними нельзя
делать.
Дерево — не «мягкий металл». У него волокна, сучки, клей между слоями и способность впитывать воду из
воздуха. Плита МДФ — не «прессованные опилки», а однородная масса со смолой, которая даёт пыль и
формальдегид. Фанера — слои шпона, где каждый следующий слой повёрнут на 90°, и скол на выходе фрезы зависит
от того, какой слой она режет. Понимание этой разницы экономит фрезы, нервы и заготовки.
**Чему научитесь:** различать массив, фанеру, МДФ и ДСП по поведению под фрезой; читать маркировку плит и
пород; измерять влажность и понимать, чем она грозит; подбирать фрезу и режим под материал; бороться со
сколами и ворсом; организовывать аспирацию и защиту дыхания; считать подачу по формуле; принимать партию
материала и вести её до детали.
**Предпосылки.** Доступ к станку и паспорту, базовые навыки измерений (штангенциркуль, влагомер), понимание,
что материал — переменная, а не константа.
**Безопасность.** Пыль древесины и особенно МДФ — вредна для дыхания; работа без аспирации и респиратора
недопустима. Смолы и клеи выделяют формальдегид, лаки — растворители: вытяжка обязательна. Древесная пыль
взрывоопасна в концентрации, поэтому стружку не копят в углах и не сдувают сжатым воздухом «в воздух цеха».
Острые фрезы, вращающийся шпиндель, прижим заготовки — стандартные правила: не тянуться к детали руками,
не убирать стружку на ходу, не работать в перчатках у вращающегося инструмента. Огнетушитель в зоне
деревообработки — не формальность.
## Содержание
1. [Материал как система: обучение ЧПУ с нуля](#m1)
2. [Массив: мягкие и твёрдые породы](#m2)
3. [Фанера: слои, клей, сколы](#m3)
4. [МДФ: однородность и пыль](#m4)
5. [ДСП и ламинированные плиты](#m5)
6. [Влажность и геометрия: 8–12 %](#m6)
7. [Сколы и кромка: почему рвёт](#m7)
8. [Пыль, стружка, аспирация](#m8)
9. [Химия: клеи, смолы, лаки](#m9)
10. [Инструмент под материал](#m10)
11. [Прижим и базирование](#m11)
12. [Режимы: считаем подачу](#m12)
13. [Дефекты и причины](#m13)
14. [Чек-лист материала: курсы оператора ЧПУ](#m14)
## Модуль 1. Материал как система: обучение ЧПУ с нуля
Материал — это не «заготовка», а набор параметров.
- **Порода и плотность** — мягкое режется быстрее, твёрдое требует меньше подачи.
- **Структура** — волокна у массива, слои у фанеры, однородная масса у МДФ.
- **Влажность** — 8–12 % по руководству завода; вне диапазона геометрия «плывёт».
- **Клей и смола** — абразив для фрезы и источник эмиссии.
- **Покрытие** — лак, плёнка, ламинат меняют и рез, и пыль.
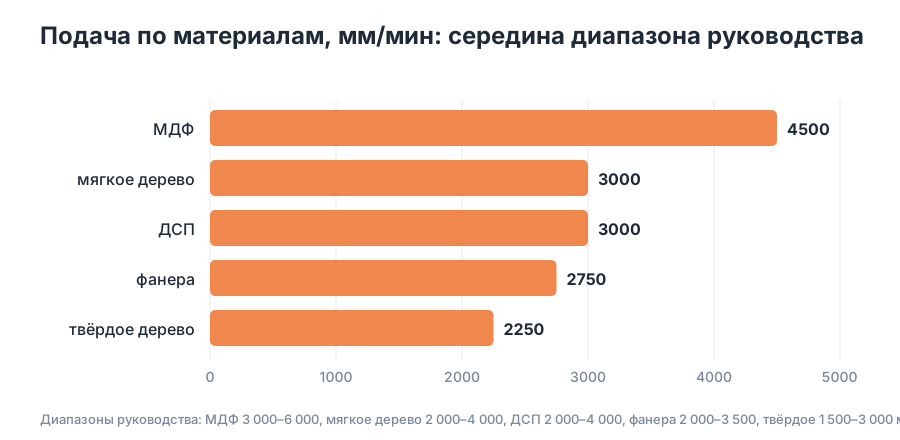
Один и тот же станок режет сосну на 3 000 мм/мин, а дуб — на 2 000, и это не «капризы», а разница в
плотности и тепловыделении. Поэтому режим всегда привязан к паре «материал + фреза», а не к станку.
Полезно держать на участке паспорт материала: порода или марка плиты, толщина, влажность при приёмке, дата,
поставщик. Через месяц споров «почему повезло вчера» не будет — будет запись.
**Почему так.** Станок повторяет то, что ему задали; материал вносит то, чего в программе нет.
**Проверка.** Можете назвать влажность и марку плиты, которая стоит на столе? Если нет — начните с паспорта
партии, а не с режима.
## Модуль 2. Массив: мягкие и твёрдые породы
Массив делится на две большие группы, и разница видна по стружке.
- **Мягкие (сосна, ель, липа)** — 12 000–18 000 об/мин, подача 2 000–4 000 мм/мин, 3–6 мм за проход.
- **Твёрдые (дуб, бук, ясень)** — 18 000–24 000 об/мин, подача 1 500–3 000 мм/мин, 2–4 мм за проход.
- **Фреза** — 1–2 зуба на мягких, 2–3 зуба VHM на твёрдых.
- **Шпиндель** — твёрдым породам нужен запас мощности: от 1,5 кВт, иначе станок «поёт» на входе.
Сосна прощает ошибки: ворс, но не скол. Дуб не прощает перегрева: фреза тупится, кромка темнеет, появляется
«жжёный» след. Причина обычно одна — слишком высокая подача на зуб при недостаточных оборотах или тупая
фреза.
Породу легко перепутать на глаз, но не на слух и не на ощупь. Сосна светлая, с резким смолистым запахом и
мягким срезом — ноготь оставляет след. Дуб плотный, тяжёлый, с крупными порами на торце; бук светлее и
«ровнее», ясень по текстуре похож на дуб, но легче. Для режима важна не столько порода, сколько плотность и
влажность, поэтому паспорт партии надёжнее глаза.
Сучки — отдельная история. Фреза, встретив сучок, меняет нагрузку скачком: слышно по звуку, видно по
стружке. В программе это лечится снижением подачи на участке, а не «продавливанием».
**Почему так.** Плотность и направление волокон определяют, как снимается стружка и куда уходит тепло.
**Проверка.** Есть ли у вас отдельные режимы для сосны и дуба? Если один «универсальный» — вы режете один
материал хорошо, второй терпите.
## Модуль 3. Фанера: слои, клей, сколы
Фанера — это слои шпона, склеенные с поворотом на 90°.
- **ФК** — карбамидный клей, для интерьера; **ФСФ** — фенольный, влагостойкий, но с фенолом.
- **Берёзовая** — лучшая для ЧПУ: плотный шпон, меньше «рыхлых» участков.
- **Режим** — 15 000–20 000 об/мин, 2 000–3 500 мм/мин, 3–5 мм за проход.
- **Фреза** — компрессионная или down-cut, 2 зуба: сколы сверху и снизу закрываются направлением витков.
Скол на фанере почти всегда означает одно: фреза режет верхний слой «не в ту сторону». Up-cut поднимает
волокна к поверхности и рвёт её; down-cut прижимает, но может «выбить» низ. Компрессионная собирает оба
направления и работает на толщинах от 6 мм; на 3 мм ей негде «собрать» витки, и скол возвращается.
Тонкая фанера (3–4 мм) — отдельный риск: её поднимает вакуумом, ведёт от нагрева и «засасывает» в паз. Здесь
помогает не режим, а прижим: тонкий лист прижимают по площади, а не по краям.
**Почему так.** Слоистость делает кромку неоднородной: каждый слой режется по-своему.
**Проверка.** Какая фреза стоит на фанере и какая сторона листа смотрит вверх? Если ответ «какая была» —
сколы будут регулярными.
## Модуль 4. МДФ: однородность и пыль
МДФ — однородная плита из волокон со смолой.
- **Режим** — 18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм за проход.
- **Фреза** — 2–3 зуба, спиральная; МДФ любит высокую подачу и не любит «глажку» на месте.
- **Пыль** — мелкая и вредная; аспирация обязательна, респиратор — тоже.
- **Кромка** — хорошо держит профиль, но «пухнет» от воды и шлифуется в пыль.
МДФ прощает многое, кроме одной вещи: остановки фрезы в резе. Стоит на секунду задержать подачу — и смола
с пылью пригорают, образуя тёмное кольцо, которое потом видно под краской. Поэтому «медленно и аккуратно» для
МДФ — не всегда лучше: 3 000–6 000 мм/мин из руководства как раз про то, чтобы фреза шла, а не тёрлась.
Плита боится влаги сильнее массива: разбухшая кромка не возвращается. Хранить МДФ на полу, у стены, без
подкладок — значит заранее испортить нижний лист.
**Почему так.** Однородность даёт предсказуемый рез, но высокая смола и мелкая пыль меняют теплоотвод.
**Проверка.** Есть ли на участке влагомер и подкладки под плиты? Если нет — первый дождь в цехе станет
причиной брака, который спишут на станок.
## Модуль 5. ДСП и ламинированные плиты
ДСП — стружка со смолой, и это самый абразивный материал из бытовых.
- **Режим** — 18 000–22 000 об/мин, 2 000–4 000 мм/мин, 3–5 мм за проход.
- **Фреза** — только твёрдосплавная (VHM): HSS садится за одну плиту.
- **Кромка** — ламинат скалывается на выходе; нужен подрез или компрессионная фреза.
- **Износ** — клей и стружка работают как наждак; ресурс фрезы падает в разы.
Ламинированная плита требует отдельного внимания к низу: скол ламината на выходе — почти всегда следствие
того, что фреза выходит из материала «на весу», без подкладной плиты. Подкладка из ДВП или жертвенного МДФ
стоит дешевле переделки фасада.
С ДСП связана и экономика: если считать только цену листа, материал кажется дешёвым; с износом фрез и
переделками он часто дороже МДФ.
### Как читать маркировку плиты
Маркировка — это не украшение кромки, а короткая техническая карта. На МДФ и ДСП смотрят класс эмиссии
(Е1, Е0, Е0.5), толщину и сорт поверхности; на фанере — сорт и тип клея (ФК или ФСФ), породу шпона и число
слоёв. Для мебели под ламинирование берут плиту с ровной поверхностью, для фрезеровки профиля — с плотной
структурой: рыхлая середина «рвётся» на тонких элементах.
Если маркировки нет, её восстанавливают по паспорту партии и записывают в журнал. «Плита как плита» — не
характеристика, а отсутствие данных: с такой формулировкой невозможно ни повторить удачный рез, ни объяснить
брак.
**Почему так.** Абразивная стружка и хрупкое покрытие — два разных механизма дефекта.
**Проверка.** Сколько фрез ушло на последнюю партию ДСП? Если не считали — износ уже в цене детали, просто
вы его не видите.
## Модуль 6. Влажность и геометрия: 8–12 %
Влажность — главная «невидимая» переменная.
- **Норма** — 8–12 % по руководству завода; для мебели ближе к 8–10 %.
- **Замер** — влагомер по поверхности и в глубине, на трёх точках листа.
- **Сушка** — естественная или камерная; сырой материал «садится» после раскроя.
- **Хранение** — подкладки, горизонтально, без контакта с полом и стеной.
Почему это важно для ЧПУ: деталь, вырезанная из сырой заготовки, за сутки меняет размер. Усыхание идёт
поперёк волокон сильнее, чем вдоль, поэтому «квадрат» превращается в прямоугольник, а паз — в «тесный» или
«свободный». Виноват не станок и не программа.
Замер делают влагомером в нескольких точках: у кромки, в середине листа и на глубине, если прибор с
щупами. Разница между точками больше 2–3 % говорит о неравномерной сушке — такой лист поведёт при раскрое.
Для массива дополнительно смотрят торец: трещины и «стакан» на срезе — признак спешки при сушке.
Практическое правило: перед ответственной партией замеряют влажность и дают материалу отлежаться в цехе
сутки-двое, чтобы он принял условия участка. Это дешевле, чем переделывать.
Хранение — часть влажности. Листы кладут горизонтально на подкладки 40–50 мм, чтобы воздух проходил под
нижним листом; вертикальное хранение тонкой фанеры даёт прогиб, а стопка у бетонной стены набирает влагу
снизу. Если материал приехал в мороз, ему дают прогреться в упаковке, иначе конденсат осядет на кромках.
**Почему так.** Дерево — капиллярно-пористый материал, он живёт в равновесии с воздухом цеха.
**Проверка.** Знаете влажность плиты, которая лежит на станке сейчас? Если нет — вы работаете с переменной,
которую не измеряли.
## Модуль 7. Сколы и кромка: почему рвёт
Скол — это не «плохая фреза», а несовпадение трёх вещей: направления витков, направления волокон и режима.
- **Up-cut** — тянет стружку вверх, рвёт верхнюю кромку.
- **Down-cut** — прижимает верх, но выбивает низ.
- **Компрессионная** — собирает оба направления, работает от 6 мм.
- **Обороты** — на тонком материале снижают, чтобы не «поднимать» волокна.
- **Прижим** — слабый прижим даёт вибрацию, а вибрация — скол.
На массиве скол зависит от угла к волокнам: рез «против волокна» рвёт, «по волокну» — режет чисто. На фанере
— от слоя, в который попадает выход фрезы. На МДФ скола почти нет, зато есть «ворс» от тупой фрезы.
Практика: перед партией делают пробный рез на обрезке и смотрят кромку с лупой. Дешевле, чем отсортировывать
двадцать деталей. Порядок осмотра простой: сначала верхняя кромка, потом нижняя, потом угол и паз — на угле
скол виден лучше всего. Ногтем проверяют ворс: если волокна «поднимаются», фреза тупая или подача мала.
Сравнение с эталоном занимает секунды и не зависит от настроения смены.
**Почему так.** Кромка формируется на выходе фрезы, и там встречаются два направления — витков и волокон.
**Проверка.** Есть ли у вас на участке эталон кромки — деталь или фото, с которым сравнивают? Без эталона
«нормально» каждый раз новое.
## Модуль 8. Пыль, стружка, аспирация
Пыль — не «неудобство», а фактор здоровья и риска.
- **Аспирация** — у источника, а не «где-то в цехе»; кожух на фрезе, гибкий рукав.
- **Фильтр** — мешок или картридж; забитый фильтр снижает поток и греет воздух.
- **Стружка** — убирается щёткой и пылесосом, не сжатым воздухом «в воздух».
- **Статика** — пластиковые воздуховоды и сухая пыль дают разряд; заземление обязательно.
- **Взрывоопасность** — мелкая пыль в концентрации горит; отложения на балках и лампах — топливо.
МДФ даёт самую мелкую фракцию, и именно она уходит в лёгкие. Респиратор с классом защиты под мелкую пыль —
не «для проверяющих», а рабочий инструмент, как фреза.
Практический признак работающей аспирации: у щели кожуха лист бумаги притягивается. Если не притягивается —
поток упал: фильтр, засор, щель в воздуховоде.
Для мелкой пыли скорость в воздуховоде держат около 18–20 м/с: медленнее — пыль оседает в трубе и «цементирует»
её изнутри. Отводы делают плавными, а рукав — как можно короче: каждый лишний метр и каждый прямой угол
съедают поток. Мешок-накопитель заполняют не «до отказа»: при заполнении больше двух третей поток падает, и
пыль начинает идти в цех.
**Почему так.** Пыль мешает и дышать, и резать: она попадает в механику и в смазку.
**Проверка.** Когда меняли фильтр аспирации и чем это записано? Если «по памяти» — считайте, что не меняли.
## Модуль 9. Химия: клеи, смолы, лаки
Плита — это дерево плюс химия, и химия тоже часть режима.
- **Формальдегид** — в смолах МДФ и ДСП; класс эмиссии указан в маркировке (E1, E0, E0.5).
- **Фенол** — в ФСФ-фанере; при резке запах резче, вытяжка нужнее.
- **ЛКМ** — растворители и отвердители; сушка и покраска — отдельная зона с вентиляцией.
- **Клей** — ПВА безопаснее, но влага и клей дают «засаливание» фрезы.
- **Маркировка** — на плите и в паспорте партии, а не «со слов поставщика».
Практика: если в цехе появился запах «формалина» после раскроя МДФ, проблема не в материале, а в аспирации и
вентиляции. Материал сертифицирован, а воздух — нет.
**Почему так.** Химия влияет на здоровье и на поведение кромки: смола плавится и налипает.
**Проверка.** Знаете класс эмиссии плиты, с которой работаете? Если нет — это первая строка, которую стоит
переписать из паспорта в журнал участка.
## Модуль 10. Инструмент под материал
Фреза выбирается под материал, а не «под станок».
- **Дерево** — спиральная, 1–2 зуба, без покрытия.
- **МДФ** — спиральная, 2–3 зуба.
- **Фанера** — компрессионная, 2 зуба.
- **ДСП** — только VHM: клей и стружка быстро садят HSS.
- **Износ** — тупая фреза даёт ворс, нагрев и скол; менять по кромке, а не «когда сломается».
Диаметр тоже связан с материалом: тонкая фреза на толстой плите ломается от изгиба, толстая на тонкой фанере
рвёт лист. На 3 мм фанере чаще работает 3–4 мм фреза, на 18 мм МДФ — 6–8 мм.
| Материал | Фреза | Зубьев | Покрытие |
|---|---|---|---|
| Дерево | спиральная | 1–2 | нет |
| МДФ | спиральная | 2–3 | нет |
| Фанера | компрессионная | 2 | нет |
| ДСП | спиральная VHM | 2–3 | нет |
Таблица из руководства завода — короткий ответ на вопрос «что ставить». Дальше решают диаметр и длина
режущей части: короткая жёстче, длинная достаёт до дна глубокого паза, но гнётся сильнее.
**Почему так.** Геометрия зуба определяет, как снимается стружка и куда уходит тепло.
**Проверка.** Сколько фрез в запасе под каждый материал? Если одна «на всё» — она не подходит ни к чему.
## Модуль 11. Прижим и базирование
Слабый прижим — скрытая причина половины дефектов.
- **Вакуумный стол** — для листовых материалов; зоны включают по площади детали.
- **Механический прижим** — лапки, струбцины, грузы; вне зоны реза.
- **Двусторонний скотч** — для тонких деталей и мелких серий.
- **База** — упор по двум сторонам, а не «на глаз по листу».
- **Тонкий лист** — прижим по площади, иначе вакуум «выгибает» его куполом.
Вакуум держит только там, где есть площадь: деталь 50 × 50 мм на открытом столе «уедет» даже при хорошем
насосе. Для мелочи оставляют перемычки или режут на жертвенной плите с прижимом.
**Почему так.** Вибрация заготовки складывается с вибрацией фрезы, и кромка рвётся.
**Проверка.** Попробуйте сдвинуть лист рукой до пуска. Сдвинулся — прижим не готов, и режим тут не поможет.
## Модуль 12. Режимы: считаем подачу
Подача считается по формуле, а не подбирается «на слух».
- **Формула** — F = z × fz × n, где z — число зубьев, fz — подача на зуб, n — обороты.
- **Пример** — 3 зуба × 0,05 мм × 12 000 об/мин = 1 800 мм/мин.
- **Проверка** — по стружке: пыль вместо стружки значит «недоподача», толстая стружка — перегруз.
- **Глубина** — МДФ 4–8 мм, фанера 3–5, мягкое дерево 3–6, твёрдое 2–4 мм за проход.
- **Корректировка** — меняют один параметр за раз и записывают результат.
Формула даёт старт, а не истину: дальше смотрят на кромку, звук и нагрев. Если фреза «поёт» — снижают подачу
или добавляют обороты; если горит кромка — наоборот.
**Почему так.** Подача на зуб определяет толщину стружки, а значит, тепло и чистоту реза.
**Проверка.** Посчитайте подачу для своей фрезы и сравните с той, что стоит в программе. Расхождение больше
20 % — повод разобраться.
## Модуль 13. Дефекты и причины
Дефект почти всегда имеет имя.
- **Ворс** — тупая фреза, слишком малая подача, влажный материал.
- **Скол** — направление фрезы, слабый прижим, выход «на весу».
- **Волна на кромке** — вибрация заготовки или люфт оси.
- **Прижог** — остановка в резе, слишком низкая подача на МДФ.
- **Увод размера** — влажность, компенсация, люфт.
- **Пыль в механике** — аспирация и обслуживание.
Разбор ведут по одному признаку: сначала кромка, потом размер, потом звук. Так быстрее, чем менять всё сразу.
Если брак пошёл по партии, останавливают не станок, а материал: откладывают листы, записывают номер партии и
проверяют влажность и толщину. Дальше — пробный рез на обрезке из той же партии и сравнение с эталоном. Такой
порядок отделяет «материал» от «настройки» за двадцать минут, вместо того чтобы полдня крутить параметры на
испорченных заготовках.
**Почему так.** Каждый дефект оставляет свой след — по нему и ищут причину.
**Проверка.** Возьмите последний брак и назовите причину по этой таблице. Не получилось — значит, дефект не
записали.
## Модуль 14. Чек-лист материала: курсы оператора ЧПУ
**Курсы оператора ЧПУ** дают станок, а чек-лист — материал.
- Порода или марка плиты известны и записаны.
- Толщина проверена штангенциркулем в трёх точках.
- Влажность измерена: 8–12 %.
- Партия отлежалась в цехе.
- Фреза соответствует материалу и острая.
- Прижим проверен до пуска.
- Аспирация работает, респиратор на месте.
- Режим посчитан и записан.
- Пробный рез на обрезке сделан.
- Эталон кромки есть на участке.
Чек-лист занимает пять минут и снимает половину «внезапных» дефектов. Важно, кто его закрывает: не «кто-то
из смены», а конкретный человек с фамилией в журнале. Тогда вопрос «почему резали сырой лист» имеет ответ, а
не поиск виноватого.
**Почему так.** Материал вносит в процесс то, чего нет в программе; чек-лист делает это видимым.
**Проверка.** Пройдите список перед следующей партией. Сколько пунктов «нет»? Больше трёх — начинайте не с
резки, а с материала.
## Практикум. Партия МДФ и фанеры: от приёмки до первой детали
Задача: принять и запустить партию из 10 листов МДФ 18 мм и 5 листов берёзовой фанеры 6 мм.
**Шаг 1. Приёмка.** Сверить маркировку, толщину (18 ± 0,5 мм), влажность (8–12 %), состояние кромок и
упаковки. Записать партию, дату, поставщика.
**Шаг 2. Отлёжка.** Дать листам сутки в цехе на подкладках, горизонтально, чтобы температура и влажность
сравнялись с участком.
**Шаг 3. Инструмент.** Для МДФ — спиральная 2–3 зуба, 6 мм; для фанеры — компрессионная 2 зуба, 4 мм.
Проверить кромку под лупой, заменить тупую.
**Шаг 4. Режим.** МДФ: 18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм за проход. Фанера: 15 000–20 000
об/мин, 2 000–3 500 мм/мин, 3–5 мм. Посчитать подачу по формуле и записать.
**Шаг 5. Прижим.** Включить зоны вакуума под деталью, проверить, что лист не сдвигается. Для мелочи —
перемычки или жертвенная плита.
**Шаг 6. Проба.** Рез на обрезке: 300 мм по прямой и квадрат 100 × 100. Замерить размер, посмотреть кромку с
лупой, проверить сколы сверху и снизу.
**Шаг 7. Запись.** В журнал: партия, материал, фреза, обороты, подача, глубина, результат, фото кромки.
**Критерий готовности.** Размер в допуске ±0,2 мм на 100 мм, кромка без скола и ворса, пыль уходит в
аспирацию, запись сделана.
**Почему так.** Практикум повторяет реальный цикл: приёмка, подготовка, проба, запись. Пройдя его один раз,
вы получаете шаблон на весь сезон.
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Почему один и тот же режим даёт разный результат на сосне и дубе?**
Плотность и тепловыделение разные. Сосна режется на 2 000–4 000 мм/мин при 12 000–18 000 об/мин, дуб —
на 1 500–3 000 при 18 000–24 000. Одинаковый режим перегружает фрезу на твёрдой породе.
**2. Какая влажность считается нормой и почему?**
8–12 % по руководству завода; для мебели ближе к 8–10 %. Вне диапазона деталь меняет размер после раскроя,
особенно поперёк волокон.
**3. Чем отличается ФК-фанера от ФСФ?**
ФК — карбамидный клей, для интерьера. ФСФ — фенольный, влагостойкая, но с фенолом: при резке нужна
усиленная вытяжка.
**4. Почему на фанере скол сверху и снизу — это разные причины?**
Направление витков фрезы: up-cut рвёт верх, down-cut выбивает низ. Компрессионная собирает оба направления,
но работает от толщины около 6 мм.
**5. Какая фреза нужна для ДСП и почему?**
Только твёрдосплавная VHM: клей и стружка работают как абразив, HSS садится за одну плиту.
**6. Почему МДФ нельзя «гладить» на низкой подаче?**
Смола с пылью пригорают, появляется тёмное кольцо. Рабочий диапазон — 3 000–6 000 мм/мин.
**7. Как считается подача?**
F = z × fz × n. Пример: 3 зуба × 0,05 мм × 12 000 об/мин = 1 800 мм/мин. Дальше корректируют по кромке и
звуку.
**8. Что делать, если деталь «уехала» на 0,4 мм?**
Проверить влажность и отлёжку, компенсацию, люфт оси и прижим. Начинать с самого дешёвого — замера и
тестовой детали.
**9. Почему тонкую фанеру прижимают по площади?**
Точечный прижим выгибает лист куполом, высота меняется, кромка рвётся. Вакуум по площади или жертвенная
плита решают.
**10. Чем опасна пыль МДФ?**
Мелкая фракция проникает глубоко в лёгкие; смолы добавляют формальдегид. Нужны аспирация у источника и
респиратор.
**11. Как проверить, что аспирация работает?**
Лист бумаги у щели кожуха должен притягиваться. Не притягивается — фильтр, засор или щель в воздуховоде.
**12. Почему древесную пыль нельзя сдувать сжатым воздухом?**
Она поднимается в воздух и оседает по всему цеху; в концентрации пыль взрывоопасна. Убирают щёткой и
пылесосом.
**13. Что означает класс эмиссии E1 на плите?**
Нормируемое выделение формальдегида. Для закрытых помещений выбирают E1 и ниже (E0, E0.5), а резку ведут с
вытяжкой.
**14. Зачем нужен эталон кромки на участке?**
Чтобы «нормально» было одним и тем же для всех смен. Без эталона каждый оценивает качество по-своему.
## Частые вопросы (Q&A)
**Какой материал выбрать новичку?**
МДФ и мягкое дерево: прощают ошибки, дешёвые, хорошо фрезеруются. Фанера — следующий шаг, там важен выбор
фрезы.
**Можно ли резать МДФ без аспирации?**
Нет. Мелкая пыль вредна для дыхания и забивает механику. Как минимум — кожух, пылесос и респиратор.
**Почему фанера сколется, хотя фреза новая?**
Скорее всего, не тот тип фрезы или лист уложен «не той стороной». Для фанеры нужна компрессионная или
down-cut.
**Нужен ли влагомер?**
Да, если работаете с массивом и фанерой. Норма 8–12 %; замер занимает минуту, переделка — день.
**Чем резать ДСП, чтобы фреза жила дольше?**
Твёрдосплавной VHM, с оптимальной подачей и без остановок в резе. Клей и стружка — абразив, ресурс всё
равно ниже, чем на МДФ.
**Можно ли клеить детали сразу после раскроя?**
Лучше дать материалу отлежаться и стабилизироваться, иначе клеевой шов «поведёт» вместе с влажностью.
**Как хранить листы?**
Горизонтально, на подкладках, без контакта с полом и стеной, в сухом месте. Вертикальное хранение тонких
листов ведёт к прогибу.
## Глоссарий
- **Массив** — пиломатериал из цельной древесины.
- **Шпон** — тонкий лист древесины; слои фанеры.
- **ФК / ФСФ** — марки фанеры по типу клея (карбамидный / фенольный).
- **МДФ** — плита из древесных волокон средней плотности.
- **ДСП** — плита из стружки со смолой.
- **Влажность** — доля воды в материале, %; норма 8–12 %.
- **Up-cut / down-cut** — направление витков фрезы вверх / вниз.
- **Компрессионная фреза** — собирает волокна с двух сторон.
- **Подача на зуб (fz)** — толщина стружки на один зуб, мм.
- **Обороты (n)** — частота вращения шпинделя, об/мин.
- **Аспирация** — удаление пыли и стружки у источника.
- **Класс эмиссии** — нормируемое выделение формальдегида (E1, E0, E0.5).
- **Прижим** — способ фиксации заготовки: вакуум, лапки, скотч.
- **Эталон кромки** — образец или фото, с которым сравнивают качество.
- **Жертвенная плита** — подложка, которую режут вместо стола.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ворс по кромке | Тупая фреза, малая подача, влажный материал | Заменить фрезу, поднять подачу, просушить |
| Скол сверху | Up-cut фреза, слабый прижим | Down-cut или компрессионная, усилить прижим |
| Скол снизу | Выход «на весу», down-cut на тонком | Подкладная плита, компрессионная фреза |
| Волна на кромке | Вибрация листа, люфт оси | Прижим по площади, проверка люфта |
| Прижог на МДФ | Остановка в резе, низкая подача | Держать 3 000–6 000 мм/мин, не стоять на месте |
| Размер «уехал» | Влажность, компенсация, люфт | Замер влажности, тестовая деталь, проверка люфта |
| Пыль в цехе | Аспирация не у источника, забит фильтр | Кожух, рукав, замена фильтра |
| Запах формальдегида | Нет вытяжки при резке МДФ | Вентиляция, респиратор, класс E1 |
| Фреза «садится» на ДСП | Абразивная стружка, HSS | Только VHM, контроль износа |
| Лист «выгнуло» | Точечный прижим, тонкий материал | Вакуум по площади, жертвенная плита |
## Мысли вслух: чего нет на форумах
На форумах спорят о фрезах, а половина проблем — в материале, который лежал у стены.
Первое: **влажность измеряют до раскроя, а не после**. 8–12 % — норма, но если лист приехал с улицы в
минус, он «наберёт» влагу в цехе за сутки и поведёт себя иначе. Замер в трёх точках стоит минуту.
Второе: **«доска из магазина» — не материал, а лотерея**. Сучки, смоляные карманы, внутренние напряжения:
фреза встречает сучок и меняет нагрузку скачком. Слышно по звуку — если слушать.
Третье: **скол — это геометрия, а не «брак фрезы»**. Up-cut на фанере рвёт верх всегда, при любой остроте.
Компрессионная на 3 мм не работает: ей негде собрать витки.
Четвёртое: **МДФ не любят медленно**. 3 000–6 000 мм/мин из руководства — про то, чтобы фреза шла. Остановка
в резе даёт прижог, который видно под краской.
Пятое: **пыль МДФ — не «опилки»**. Мелкая фракция уходит в лёгкие, а смола добавляет формальдегид. Класс
эмиссии E1 — про плиту, а респиратор — про человека.
Шестое: **сервисный случай**. Мастерская месяц боролась со сколом на фанере: меняли фрезы, обороты, подачу.
Причина оказалась в укладке — лист клали «лицом вниз», и выход фрезы приходился на лицевой слой. Перевернули
лист — скол ушёл. Месяц ушёл на то, что видно, если посмотреть на маркировку.
Седьмое: **считайте подачу, а не копируйте**. Формула F = z × fz × n даёт старт: 3 × 0,05 × 12 000 =
1 800 мм/мин. Дальше — кромка, звук, нагрев.
Восьмое: **тонкая фанера требует прижима, а не режима**. Лист 3 мм поднимает вакуумом куполом; сколько ни
крути обороты, кромка будет рваной.
Девятое: **ДСП дороже, чем кажется**. Клей и стружка садят фрезу; если не считать износ, «дешёвый лист»
выходит дороже МДФ.
Десятое: **эталон кромки важнее спора**. Пока двое обсуждают «нормально или нет», деталь уже уехала. Фото
кромки на стене решает быстрее.
Одиннадцатое: **стружку не сдувают**. Сжатый воздух поднимает пыль в воздух, а мелкая фракция взрывоопасна в
концентрации. Щётка и пылесос — скучно и правильно.
Двенадцатое: **записывайте партию**. Поставщик, дата, влажность, толщина. Через месяц «та партия» станет
именем собственным, и вы вспомните, чем она отличалась.
Тринадцатое: **не храните плиты на полу**. Нижний лист набирает влагу от бетона и «пухнет» по кромке —
а виноват будет станок.
Четырнадцатое: **фреза под материал, а не «универсальная»**. Одна на всё — компромисс, который видно по
кромке на каждом втором материале.
Пятнадцатое: **проверяйте маркировку, а не цвет**. «Похожая плита» может быть другой плотности и другого
класса эмиссии; паспорт партии — единственный источник.
Шестнадцатое: **учите оператора читать кромку**. Человек, который отличает ворс от скола, экономит больше,
чем новая фреза: он останавливает партию до брака.
## Открытая библиотека
- **«Woodworking Tools, 1600–1900»** (P. C. Welsh, Internet Archive, PD) — история инструмента и приёмов
обработки дерева.
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты подач и размеров.
- **«American Machinist, vol. 53» (1920)** (Internet Archive, PD) — организация работ и дисциплина участка.
Прямых цитат по современным плитным материалам в открытом корпусе нет: актуальные данные — в руководствах
завода и паспортах партий. Основа курса — `MATERIALS_PROCESSING_GUIDE.md` и карточки станков.
## Смотрите также
- «Материалы: дерево/МДФ/фанера — том 2: режимы и инструмент» — продолжение серии (готовится к публикации).
- [Деревообработка (изделия) — том 1: основы и безопасность](/blog/derevoobrabotka-izdeliya-tom-1).
- [Деревообработка (изделия) — том 2: практика и режимы](/blog/derevoobrabotka-izdeliya-tom-2).
- [Фрезы и инструмент — том 1: основы и безопасность](/blog/frezy-i-instrument-tom-1).
- [Инструмент и оснастка станка с ЧПУ: полный гид](/blog/instrument-i-osnastka-polnyy-gid).
- [Деревообработка: путеводитель по библиотеке](/blog/derevoobrabotka-putevoditel-po-biblioteke).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по материалам.
- Станки: [17Д](/product/17/), [БИЗНЕС СТАРТ LITE](/product/8/), [МАСТЕР](/product/20/).
## Фото и схемы завода

*Схема завода «Твайт»: где материал встречается с инструментом.*

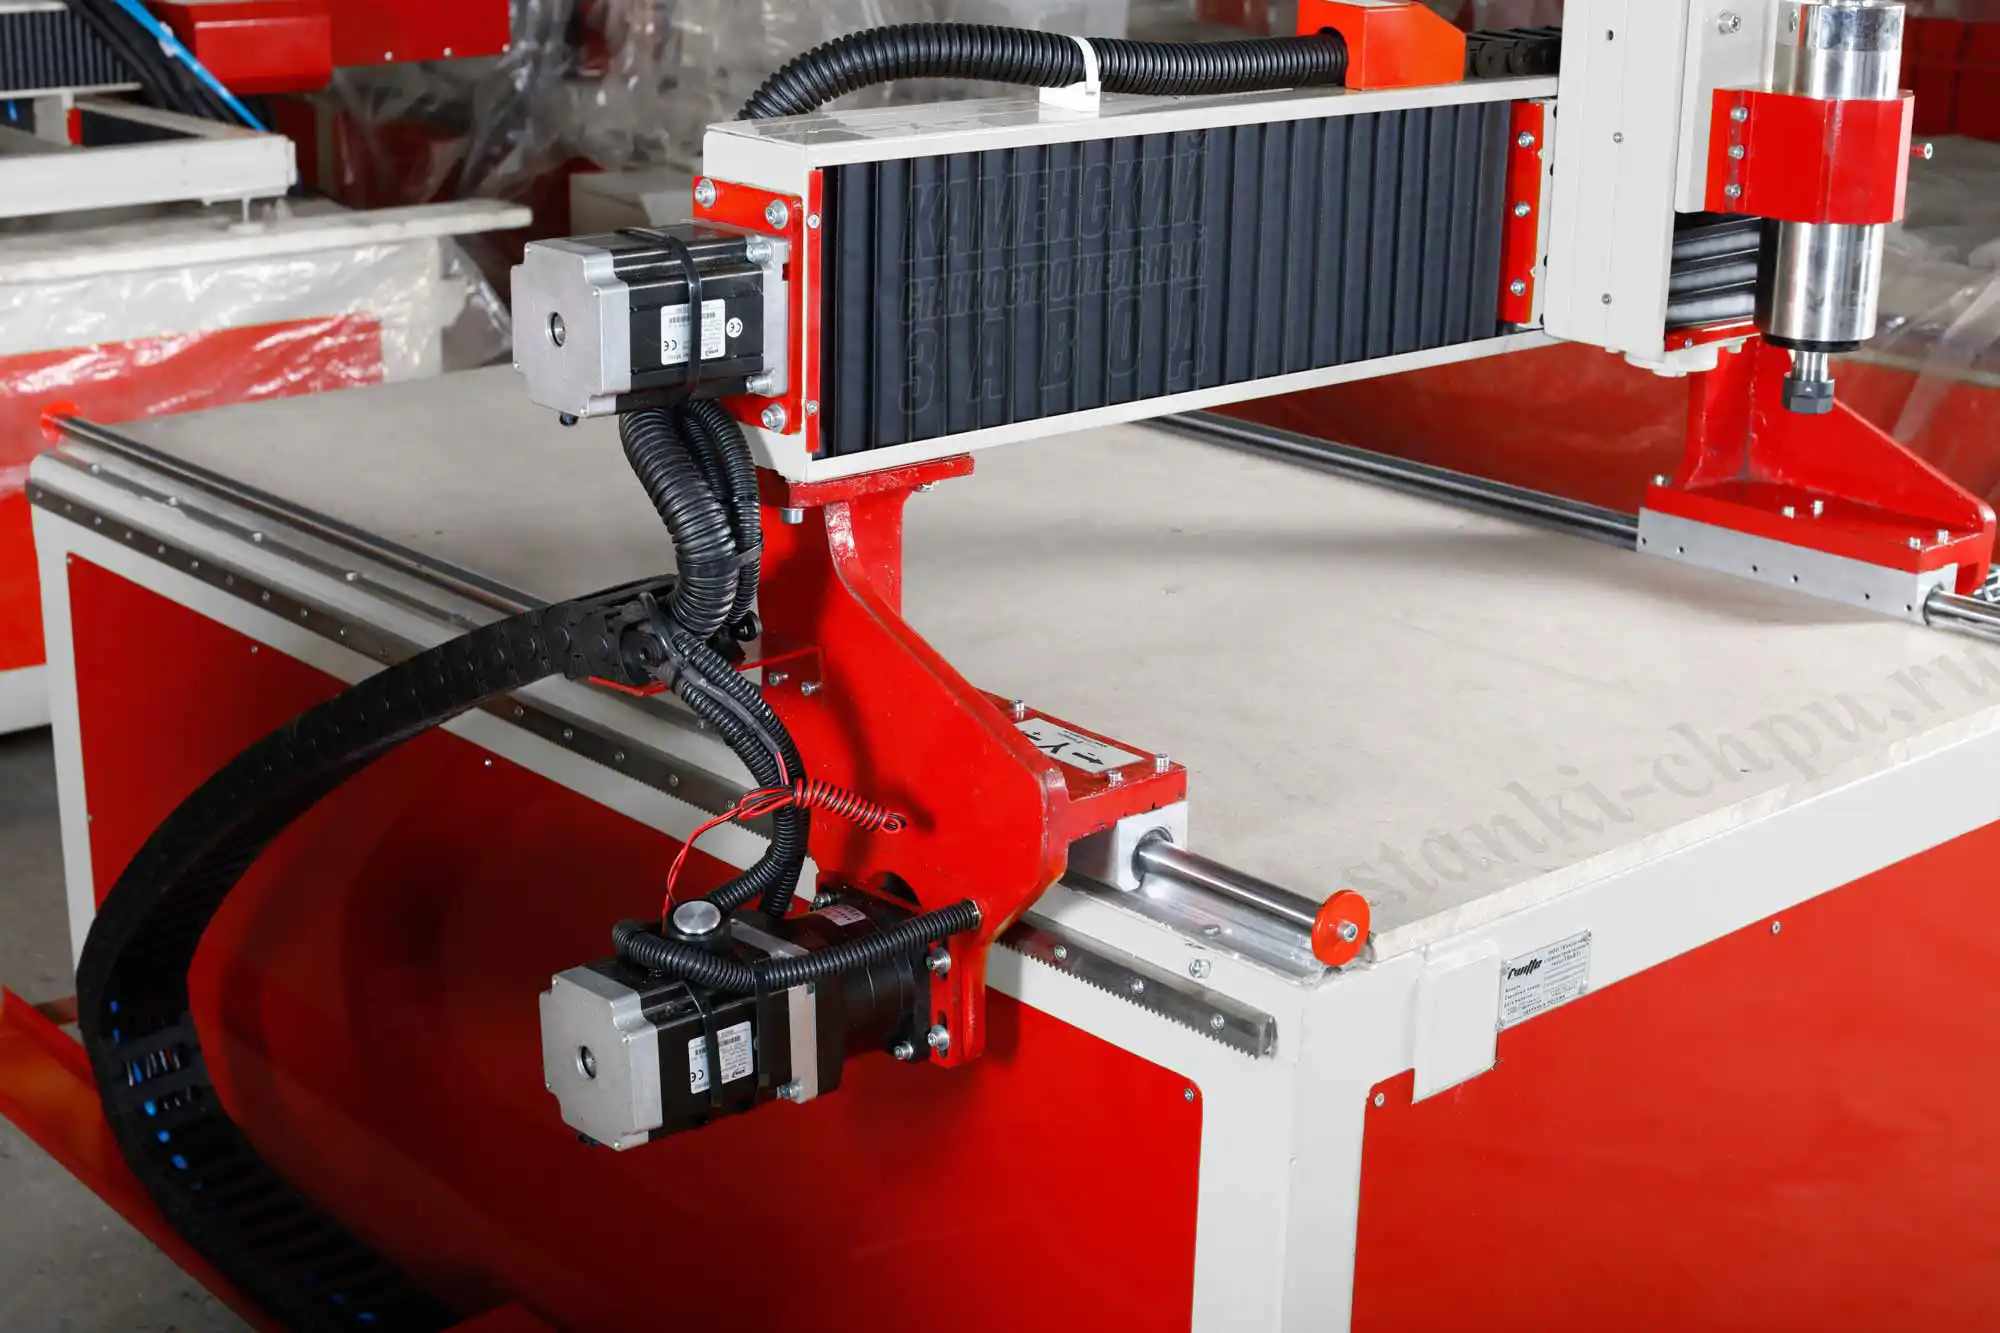
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [БИЗНЕС СТАРТ LITE](/product/8/).*
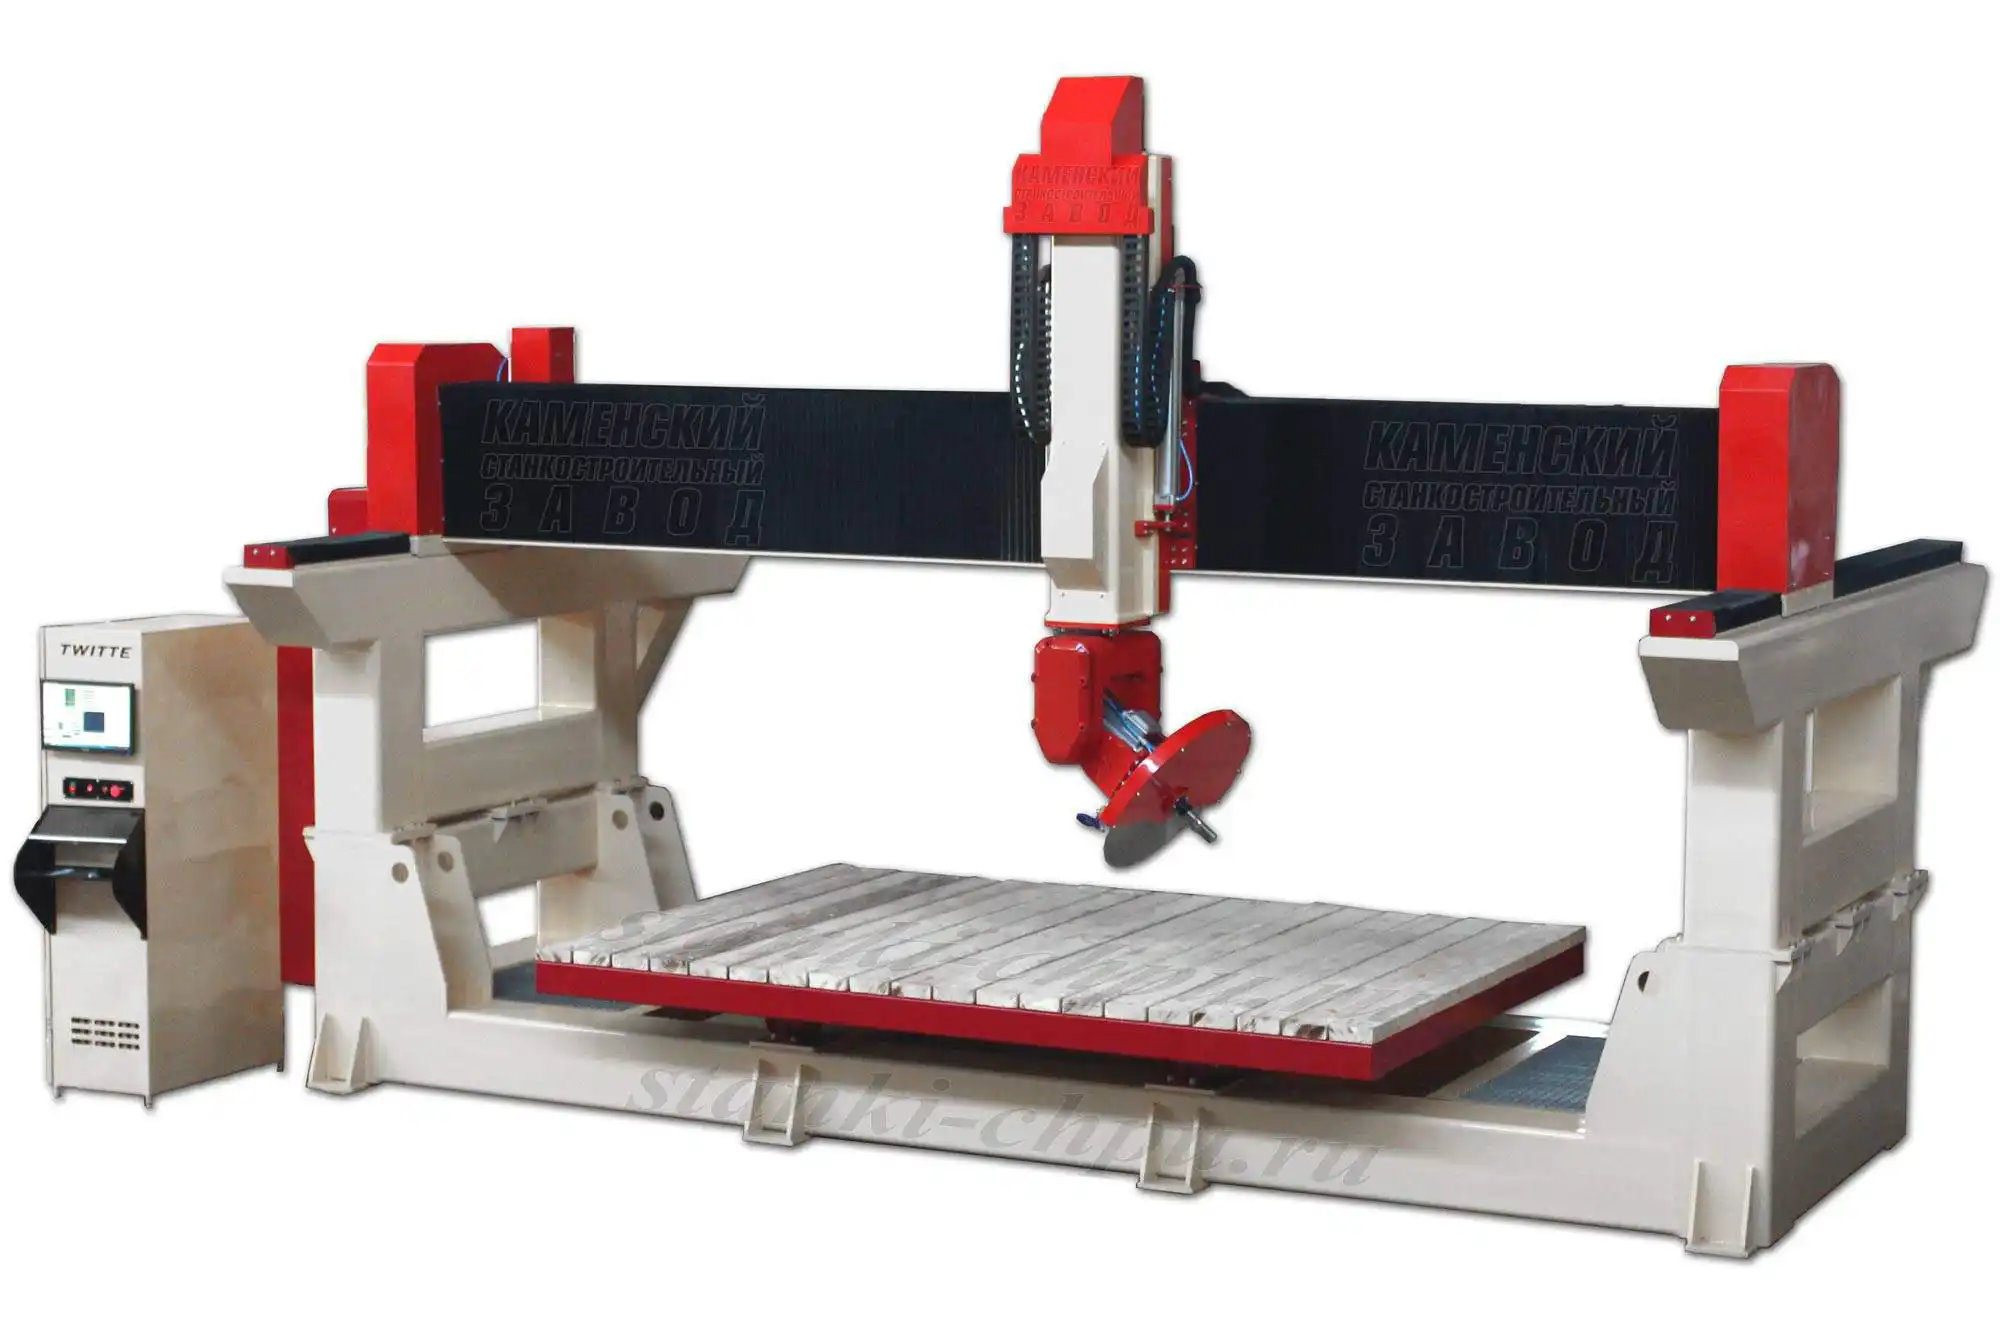
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
**Продолжение серии: том 2 — «Режимы и инструмент».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-1 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-1.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-1
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq