# Лазер/плазма/гидро — том 4: оборудование и оснастка — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 4 серии «Лазер/плазма/гидро»: оборудование участка и оснастка — расходники лазера, чистка
> оптики, расходники плазмы, газовая оснастка, вода и чиллер, узлы гидро, поддержка листа, измерительный
> инструмент, программная оснастка, аспирация и фильтры, СИЗ, складской запас, чек-лист.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/lazerplazmagidro-tom-4.ai.json`.
> Версия 1.1 от 2026-10-28. Автор — «Завод Твайт». Что нового: темы-источники взяты дословно по TSV, добавлены
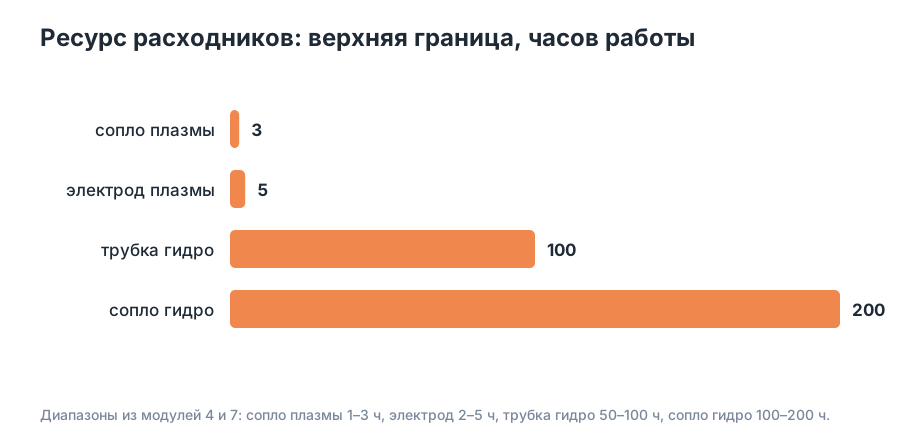
> числа по оснастке (фокусные 50,8/63,5/127 мм, сопла 1,0–2,5 мм, стекло 1–3 мм, электрод 2–5 ч и сопло
> 1–3 ч, 300–600 м на комплект, давления газов 0,5–15 бар, трубка гидро 0,76/1,02 мм, ламели 4–6 мм с шагом
> 60–80 мм, фильтр 500–1 000 ч), «Мысли вслух» 1–16, убраны вставные связки, `/book/` для библиотеки.
> При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Лазер/плазма/гидро — том 4: оборудование и оснастка“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Чем чистить оптику»,
> «Где купить линзу», «проблема с моей линзой», «Линза Центра znse», «конструкция электрода», «Опыт по
> отмывке ламелей на столе лазерного станка», «Сопло xr760 качает проблемы»).
> Факты — `CNC_KNOWLEDGE_BASE.md`, `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md`, `MATERIALS_PROCESSING_GUIDE.md`;
> данные о станках — `/product/*.md`, руководства — `docs/forum_content/`. ТТХ — заявленные заводом.
> **Важно:** оснастка не отменяет безопасности: работы с оптикой — при выключенном источнике, с газом — по
> правилам сосудов под давлением, с гидро — после сброса давления.
> Соседние тома: «том 1: основы и безопасность», «том 2: практика и режимы», «том 3: диагностика и ошибки»;
> смежные курсы — «Лазерные станки: программы и режимы», «THC и контроль высоты на плазме».
**Обучение ЧПУ с нуля** обычно рисует картину «станок и программа». На практике станок — это ещё и десятки
мелких предметов вокруг него: линзы, сопла, электроды, редукторы, трубки, ламели, фильтры, ключи, щупы.
**Курсы оператора ЧПУ** редко говорят об этом слое, а именно он определяет, будет ли рез стабильным в
понедельник и в пятницу. Тем, кто ищет **обучение ЧПУ программированию с нуля**, полезно сразу понять:
оснастка — не «железки», а часть технологии, и у неё есть ресурс, цена и правила замены.
Том 3 был про диагностику: почему не режет и что проверять. Том 4 — про то, чем вы это проверяете и чините:
какой инструмент, какие расходники, что лежит на полке и что должно лежать. Без этого даже верный диагноз
упирается в «а у нас нет сопла».
**Чему научитесь:** собирать комплект оснастки под свой метод резки; различать расходники и понимать их
ресурс; чистить оптику правильно; подбирать сопла и электроды; собирать газовую линию; обслуживать контур
воды; вести абразив и трубки гидро; организовывать поддержку листа; подбирать измерительный инструмент;
настраивать программную оснастку; держать складской запас без заморозки денег.
На форумах чаще всего спрашивают про выбор расходников: какое сопло взять, чем чистить оптику, какие
электроды подходят. Ответ почти всегда один — «то, что указано для вашего станка и материала», и это не
отговорка, а единственный способ не потерять режим. Но чтобы этот ответ применить, нужен порядок: где
лежит, чем померить, когда менять.
**Предпосылки.** Тома 1–3, доступ к паспорту станка, базовые навыки измерений.
**Безопасность.** Очки под тип излучения, маска на плазме, защита от струи на гидро. Оптику чинят только
при выключенном источнике. Баллоны — закреплены, редуктор исправен, утечки проверяют обмыливанием, а не
рукой. Перед работами на гидро — сброс давления и остановка насоса. Абразивная пыль — респиратор.
## Содержание
1. [Оснастка как система: обучение ЧПУ с нуля](#m1)
2. [Расходники лазера: линзы, сопла, стекло](#m2)
3. [Чистка оптики: набор и процедура](#m3)
4. [Расходники плазмы: электрод, сопло, кольцо](#m4)
5. [Газовая оснастка: баллоны, редукторы, линии](#m5)
6. [Вода и чиллер: оснастка контура](#m6)
7. [Гидро: трубки, сопла, подача абразива](#m7)
8. [Поддержка листа: ламели, решётки, стол](#m8)
9. [Измерительный инструмент участка](#m9)
10. [Программная оснастка: CAM, посты, библиотеки](#m10)
11. [Аспирация и фильтры как оснастка](#m11)
12. [СИЗ и средства тушения на участке](#m12)
13. [Складской запас: что держать и сколько](#m13)
14. [Чек-лист оснастки: курсы оператора ЧПУ](#m14)
## Модуль 1. Оснастка как система: обучение ЧПУ с нуля
Оснастку удобно делить на четыре группы.
- **Расходники** — то, что заканчивается: сопла, линзы, электроды, абразив, фильтры.
- **Инструмент** — то, чем измеряют и обслуживают: ключи, щупы, штангенциркуль, угломер.
- **Оснастка станка** — ламели, решётки, подставки, крепёж, направляющие для листа.
- **Программная оснастка** — CAM, постпроцессоры, библиотеки материалов, шаблоны.
Группы нужны, чтобы не путать «кончилось» и «сломалось». Расходник меняют по ресурсу, инструмент — по
проверке, оснастку станка — по износу, программу — по версии.
Ещё одна мысль: оснастка должна быть **совместима**. Сопло другого диаметра, линза другого фокуса, редуктор
с другим выходом — всё это «почти подходит» и всё это ломает режим.
Практический смысл деления — в скорости. Когда «что-то не так», вы смотрите на группу, а не на весь
участок: кончилось, сломалось, сбилось или устарело. Это экономит не только время, но и деньги, потому что
не даёт покупать новое там, где достаточно заменить расходник. У каждой группы должен быть
ответственный. Даже если это вы сами, но записанный на бумаге — иначе «как-нибудь» становится нормой.
**Почему так.** Оснастка — часть технологии; несогласованная деталь превращает верный режим в брак.
**Проверка.** Разложите свою оснастку по четырём группам. Где пусто? Если пусто в двух — начните с расходников.
## Модуль 2. Расходники лазера: линзы, сопла, стекло
У лазера три главных расходника.
- **Линза** — фокусирует луч; загрязняется и выгорает.
- **Защитное стекло** — принимает брызги вместо линзы.
- **Сопло** — формирует поток газа; изнашивается и прогорает.
Линза бывает разной фокусной длины, и это миллиметры, а не «короткая-длинная»: 2″ — это 50,8 мм, 2,5″ —
63,5 мм, 5″ — 127 мм. Короткая даёт пятно порядка 0,1–0,2 мм и узкий рез на тонком металле до 3 мм; длинная
шире, но глубже и терпимее к неровностям — её берут на 6–12 мм. Ставить «какая есть» — значит терять
качество там, где оно нужно.
Сопло подбирают под материал и толщину, и здесь тоже диаметры: 1,0; 1,2; 1,5; 2,0; 2,5 мм. До 1,5 мм —
тонкий лист и точный поток, 2,0–2,5 мм — толстый металл и больший расход газа. Износ сопла видно по кромке:
она становится неровной, хотя параметры не менялись.
Защитное стекло — пластина 1–3 мм толщиной и 20–50 мм диаметром под конкретную голову. Оно дешевле линзы
в 10–20 раз, и его задача — умереть вместо неё. Экономить на стекле бессмысленно.
Полезно держать на участке минимальную «карту совместимости»: какой фокус под какой материал, какое сопло
под какую толщину, какие стекло и уплотнения подходят к вашей голове. Одна страница, приклеенная у станка,
снимает половину вопросов и половину ошибок. Не смешивайте расходники от разных станков в одну
коробку — даже если они выглядят одинаково, диаметр и посадка могут отличаться.
**Почему так.** Линза и сопло задают геометрию процесса; их износ меняет рез без изменения программы.
**Проверка.** Сколько комплектов стекла и сопел у вас в запасе? Хватит до следующей поставки? Если нет — это первый заказ, и его делают до простоя.
## Модуль 3. Чистка оптики: набор и процедура
Чистка — операция, а не «протереть тряпкой».
- **Средства** — безворсовые салфетки, специальная жидкость или изопропанол.
- **Перчатки** — чтобы не оставить жир на поверхности.
- **Порядок** — снять, осмотреть, продуть, протереть от центра к краю.
- **Проверка** — на просвет и на мишени после установки.
Нельзя тереть сухой салфеткой по пыли: пыль работает как абразив и оставляет микроцарапины. Сначала
сдувают, потом смачивают, потом ведут один раз в одном направлении.
Правильная установка линзы — выпуклой стороной в нужную сторону, по схеме станка. Ошибка на этом шаге
смещает фокус и выглядит как «станок перестал резать».
Чистить стоит по регламенту и после «грязной» работы (окрашенный металл, пластик), а не «когда
вспомним».
Отдельно про хранение: линзы и стёкла держат в закрытой таре, отдельно от инструмента, и не берут
пальцами за рабочую поверхность. Микрочастицы металла, попавшие в коробку, потом работают как абразив.
Чистку стоит делать при хорошем свете и на чистой поверхности — на верстаке с металлической
стружкой чистка превращается в шлифовку.
**Почему так.** Оптика — единственный узел, где «почти чисто» равно «плохо».
**Проверка.** Есть ли у вас безворсовые салфетки и жидкость, или чистят чем попало? Второе — путь к новой линзе и к месяцу поиска «причины грата».
## Модуль 4. Расходники плазмы: электрод, сопло, кольцо
Плазма расходует электрод, сопло и вихревое кольцо.
- **Электрод** — поджиг и стабильность дуги.
- **Сопло** — формирует дугу; отверстие изнашивается.
- **Вихревое кольцо** — закручивает газ; трескается и выпадает.
- **Защитный колпачок** — принимает брызги и касания.
Признаки износа: дуга «гуляет», рез становится шире, скос растёт, появляется прерывистая окалина. Меняют
комплектом, а не по одной детали — иначе новая деталь работает с изношенной и ресурс теряется.
Важно ставить расходники того типа, что указан для вашего плазмотрона. «Похожее» сопло меняет высоту и
расход газа, и вы получаете дефект, который будете искать в программе.
Электрод и сопло — пара, и у пары есть ресурс в часах дуги: электрод 2–5 часов, сопло 1–3 часа. В метрах
это видно наглядно: на 6 мм при 1 800 мм/мин комплект проходит примерно 300–600 м реза, на 20 мм — втрое
меньше. Ставить новый электрод со старым соплом — значит сжечь новый быстрее.
Вихревое кольцо и колпачок меняют вместе с парой: трещина в кольце сбивает закрутку газа, и свежая пара
сгорает за смену. Колпачок с прожогом пропускает брызги к соплу — та же история.
Стоит вести простой счётчик: сколько комплектов ушло за месяц и на каком метраже. Тогда закупка
перестаёт быть «внезапной», а ресурс видно по факту. Не пытайтесь «восстановить» сопло — рассверлить,
зачистить, поджать. Геометрия отверстия определяет дугу, и любая самодеятельность меняет её в худшую
сторону. Дешевле поставить новое, чем ловить дефект на партии.
**Почему так.** Дуга живёт в расходниках; их геометрия определяет стабильность.
**Проверка.** Есть ли у вас комплект на замену и правило менять парой? Если меняют по одной — ресурс теряется.
## Модуль 5. Газовая оснастка: баллоны, редукторы, линии
Газ — это оснастка, а не «то, что привозят».
- **Баллон** — закреплён, с колпаком при перевозке, без масла на резьбе.
- **Редуктор** — под газ и давление, с исправным манометром.
- **Линия** — герметичная, с фильтром, без петель и провисаний.
- **Быстросъём** — только штатный, не «на хомуте».
Кислород и азот требуют разных редукторов и разных материалов уплотнений. Масло в кислородной линии —
это не «грязь», а риск возгорания.
Утечки ищут обмыливанием или тестом падения давления. Рукой «на ощупь» — плохая идея: некоторые утечки
не ощущаются, а кислород опасен.
Рабочие давления: кислород 0,5–2 бар, азот 8–15 бар, воздух 5–6 бар. Редуктор берут по верхней границе
процесса: для азота — 0–25 бар, для кислорода — 0–10 бар, с манометром на рабочее давление. Утечку
проверяют обмыливанием и падением давления: если за 15 минут стрелка ушла больше чем на 0,5 бара, соединение
негерметично.
Баллон не хранят лежа без фиксации и не оставляют у горячего оборудования.
Полезно иметь на участке «газовый паспорт»: какой газ, какое давление, какой редуктор, кто поставщик,
когда последняя проверка. Он же помогает при обучении нового человека: вместо «спроси у Сергея» есть
страница с ответами. Не храните баллоны разных газов в одном углу без подписей — путаница с
кислородом и азотом стоит дорого, а подпись стоит копейки.
**Почему так.** Газ участвует в резе и в безопасности; неисправная оснастка ломает и то, и другое.
**Проверка.** Проверьте редуктор на утечку. Когда делали это последний раз? Если не помните — сделайте сегодня, до следующего реза.
## Модуль 6. Вода и чиллер: оснастка контура
Контур охлаждения — отдельная оснастка.
- **Чиллер** — мощность под источник, с запасом по теплу.
- **Шланги** — стойкие к температуре, без перегибов.
- **Фильтр** — чистота и проток.
- **Вода** — дистиллят или деионизация, по требованию производителя.
Шланг «на хомуте из магазина» — типичная причина протечки на платы. Быстросъёмы и штатные фитинги дешевле
ремонта электроники.
Уровень и цвет воды говорят о состоянии контура: мутная вода — повод промыть, а не долить.
Чиллеру нужен воздух. Встроенный в нишу без зазора, он греет сам себя и работает на пределе.
Ещё одна мелочь, которая ломает контур: нештатные переходники и «времянки» на резьбе. Они текут
именно тогда, когда станок нужен. Штатный фитинг и запасное кольцо стоят дешевле, чем простой и тем более
чем замена платы. Перед зимой проверьте, не стоит ли чиллер у холодной стены или под потоком
холодного воздуха — конденсат и переохлаждение мешают оба.
**Почему так.** Охлаждение — условие работы источника; оснастка контура определяет его ресурс.
**Проверка.** Какой водой заправлен контур и когда меняли? Записано? Без записи «норма» каждый раз новая, и спорить о ней бессмысленно.
## Модуль 7. Гидро: трубки, сопла, подача абразива
У гидро оснастка изнашивается быстро и предсказуемо.
- **Смесительная трубка** — главный расходник; износ расширяет струю.
- **Сопло** (водяное и абразивное) — формирует поток.
- **Подача абразива** — шланг, дозатор, бункер.
- **Абразив** — сухой, нужной фракции, без пыли и мусора.
Признак износа трубки — кромка становится шире и грубее, а расход абразива растёт. Меняют по ресурсу и по
кромке, а не «когда перестанет резать».
Влажный абразив — отдельная проблема: он «залипает» и подаётся рывками. Бункер должен быть закрыт, а мешки
не должны стоять на бетонном полу.
Геометрия узла — тоже числа: смесительная трубка 0,76 или 1,02 мм, водяное сопло 0,2–0,4 мм, зазор до
листа 2–3 мм. Ресурс трубки — 50–100 часов, сопла — 100–200; абразив 80 mesh уходит 200–500 г/мин, то есть
примерно килограмм на метр реза стали 10 мм. Слишком далеко от листа — струя теряет энергию, и вы крутите
давление вместо того, чтобы опустить голову.
Для гидро полезно записывать не только часы, но и метры: трубка изнашивается от работы, а не от
календаря. Держите отдельный сухой запас абразива в закрытой таре — «открытый мешок у стены» —
классика отсыревания. Расход абразива на метр, кстати, лучший индикатор состояния всей системы: если он
пополз вверх без изменения материала, смотрите трубку и подачу.
**Почему так.** Гидро режет кинетикой струи; геометрия трубки и подача абразива — её основа.
**Проверка.** Знаете ресурс трубки в часах или метрах? Ведёте? Если нет — начните с метров: их видно по счётчику.
## Модуль 8. Поддержка листа: ламели, решётки, стол
Лист должен лежать ровно и не проваливаться.
- **Ламели** — жертвенные полосы стола; прогорают и меняются.
- **Решётка** — поддержка тонкого листа и мелких деталей.
- **Подставки** — для крупных листов и длинных деталей.
- **Крепёж** — грузы, струбцины, магнитные прижимы.
Просевшие ламели дают «волну» под листом: высота гуляет, THC сходит с ума, кромка портится. Это не
«электроника», а стол.
Тонкий лист без поддержки «звенит» и деформируется от тепла. Решётка или подкладка решают это дешевле,
чем борьба с режимом.
Ламели — полоса 4–6 мм толщиной с шагом 60–80 мм. На листе 6 мм комплект живёт примерно 1 500–3 000 м
реза, на 20 мм — меньше половины: толстый металл и большой ток выжигают постель быстрее. Ламели должны быть
из материала, который не портит кромку и не плавится в деталь.
Помимо ламелей, важен и способ укладки: лист должен опираться на несколько точек, а не «висеть» на
двух. Для длинных деталей добавляют промежуточные опоры, иначе собственная масса даёт прогиб, а с ним и
разную высоту. Не ставьте лист на стол, засыпанный шлаком — неровная постель превращает ровный
лист в «волну» ещё до первого реза.
**Почему так.** Поддержка задаёт геометрию реза не меньше, чем голова.
**Проверка.** Когда последний раз меняли ламели? Есть ли запас? Если нет — закажите до следующей крупной партии.
## Модуль 9. Измерительный инструмент участка
Без измерений качество обсуждают, а не проверяют.
- **Штангенциркуль** — габарит, отверстия, толщина.
- **Угломер** — скос кромки.
- **Линейка и угольник** — быстрая проверка прямоугольности.
- **Набор щупов** — высота сопла и зазоры.
- **Лупа** — состояние кромки и сопла.
Для кромки полезен эталон шероховатости: сравнение «на глаз» с образцом точнее, чем спор о «нормально».
Инструмент должен быть свой, на участке, а не «в кабинете». Если за штангенциркулем надо идти, им не
пользуются.
Инструмент проверяют. Стёртые губки дают «плюс-минус», и вы правите компенсацию под неверные
показания.
Полезно завести «контрольную деталь» — небольшой квадрат с отверстием, который режут после любой смены
оснастки и меряют одним и тем же инструментом. Тогда сравнение идёт не с памятью, а с цифрами, и любое
отклонение видно сразу. Держите инструмент в одном ящике и возвращайте на место — поиск
штангенциркуля по участку крадёт больше времени, чем сами измерения.
**Почему так.** Измерение превращает впечатление в факт, а факт — в решение.
**Проверка.** Что из списка у вас есть физически, на участке? Отсутствие угломера — это отсутствие контроля скоса, а значит, и споров с приёмкой.
## Модуль 10. Программная оснастка: CAM, посты, библиотеки
Программа — тоже оснастка, и она стареет.
- **CAM** — с библиотекой материалов и инструмента.
- **Постпроцессор** — под конкретный контроллер.
- **Шаблоны** — типовые операции и раскладки.
- **Резервные копии** — параметры, посты, лицензии.
Библиотека материалов экономит время: вместо «подберу заново» вы берёте проверенный набор и меняете
толщину. Но библиотеку надо чистить: устаревшие режимы опаснее отсутствующих.
Постпроцессор стоит хранить с версией и датой. После обновления CAM старый пост может дать другие коды —
и это выглядит как «станок сломался».
Лицензии и ключи — в защищённом месте, но с известным ответственным. «Уволился тот, у кого был
пароль» — реальная проблема мастерских.
Ещё один элемент программной оснастки — **шаблоны раскладки** под типовые листы. Они экономят не
только время: проверенная раскладка уже учитывает тепло и перемычки, а значит, снижает риск брака у нового
человека. Подпишите версии постов датой и станцией — «post_final_2_new» через месяц не означает
ничего, а «post_plasma_2026-10» понятно без объяснений.
**Почему так.** Софт задаёт движения; его несогласованность даёт дефекты без физических причин.
**Проверка.** Есть ли копия поста и библиотеки вне станка? Если только на нём — вы уже рискуете.
## Модуль 11. Аспирация и фильтры как оснастка
Аспирация — оснастка, у которой есть ресурс.
- **Циклон** — отделяет крупную фракцию.
- **Фильтр** — HEPA или угольный, по материалу и задаче.
- **Воздуховоды** — герметичные, без «самостроя».
- **Искрогашение** — для пыли, склонной к возгоранию.
Забитый фильтр перестаёт очищать и начинает греть воздух, а в худшем случае — тлеть. Замена по регламенту,
а не «когда дым пойдёт в цех».
Для лазера с пластиком нужен угольный фильтр; для плазмы — мощное дымоудаление; для гидро — вентиляция
помещения от абразивной пыли.
Фильтр меняют по перепаду давления 300–500 Па или по ресурсу 500–1 000 часов; угольный — раз в 3–6
месяцев при работе с пластиком. Проверка простая: лист бумаги у щели показывает, куда идёт поток. Если
бумагу не тянет, вытяжка не работает.
Практично держать на участке индикатор засорения — простой дифманометр или хотя бы отметку даты на
фильтре. Тогда замена идёт по факту, а не по памяти. Воздуховоды стоит осматривать на герметичность
раз в сезон: щель в стыке снижает поток сильнее, чем кажется, а дым при этом идёт в цех, хотя вентилятор
«работает».
**Почему так.** Пыль и дым — часть процесса; оснастка определяет, попадут ли они в человека.
**Проверка.** Когда меняли фильтр? Есть ли сменный? Без сменного фильтра вытяжка работает «до отказа», а дальше — дым в цех.
## Модуль 12. СИЗ и средства тушения на участке
СИЗ — расходник с ресурсом, а не «выдали один раз».
- **Очки** — по типу излучения; царапаются и мутнеют.
- **Маска/щиток** — на плазме; стёкла меняются.
- **Защита слуха** — беруши или наушники.
- **Респиратор** — под пыль и дым.
- **Огнетушитель** — класс под возможный пожар, с проверенным сроком.
Просроченный огнетушитель — это реквизит. Проверять дату и давление — часть еженедельного осмотра.
Стёкла в маске меняют, когда через них плохо видно: человек начинает наклоняться ближе к дуге. Это уже
вопрос безопасности, а не удобства.
СИЗ должно быть удобно. Неудобное не носят, каким бы правильным оно ни было.
Отдельный пункт — **чистота стёкол и линз в СИЗ**. Поцарапанное стекло рассеивает свет, человек видит
хуже и наклоняется ближе к зоне реза. Это не «мелочь комфорта», а прямая дорога к травме. СИЗ должно
быть под рукой у входа в зону, а не в шкафу в другом конце цеха — иначе его «забывают» именно в спешке.
**Почему так.** СИЗ — последний рубеж, и он работает только целым и подходящим.
**Проверка.** Проверьте дату на огнетушителе и состояние стёкол. Прямо сейчас. Это две минуты.
## Модуль 13. Складской запас: что держать и сколько
Запас — баланс между простоем и замороженными деньгами.
- **Критичное** — сопла, стекло, электроды: минимум на месяц.
- **Дорогое** — линзы, трубки: одна позиция на замену.
- **Мелочь** — крепёж, хомуты, стяжки: горсть.
- **Расходники гидро** — абразив на смену-две.
Правило простое: если без позиции станок стоит дольше срока поставки — она в критичном списке. Считают от
метража: на 1 000 м реза 6 мм уходит 2–3 комплекта плазмы (электрод плюс сопло) и 2 защитных стекла, поэтому
«двойной минимум» — это не жадность, а арифметика.
Учёт ведут по факту расхода: сколько ушло за месяц, столько и держат плюс запас на поставку. «На глаз»
обычно даёт либо простой, либо склад ненужного.
Упаковка и маркировка. Коробка без подписи через месяц становится «какие-то сопла».
Полезный приём — **двойной минимум**: одна упаковка в работе, одна в запасе. Так проще считать и
сразу видно, когда пора заказывать. Заведите список поставщиков с телефонами и сроками — в момент
поломки искать, «кто возит сопла», уже поздно. Список стоит пересматривать раз в полгода: поставщики
меняются чаще, чем кажется.
**Почему так.** Простой дороже запаса, но запас без учёта дороже дважды.
**Проверка.** Сколько простоев за полгода было из-за отсутствия расходника? Если хоть один — список критичных позиций надо пересмотреть.
## Модуль 14. Чек-лист оснастки: курсы оператора ЧПУ
**Курсы оператора ЧПУ** учат работать, а этот чек-лист — не останавливаться.
- Расходники в наличии и совместимы.
- Оптика чистая, стекло целое.
- Сопло/электрод по типу и в паре.
- Газ: давление, редуктор, утечек нет.
- Вода: уровень, температура, проток.
- Стол: ламели целы, лист лежит ровно.
- Инструмент под рукой и проверен.
- Фильтр и аспирация работают.
- СИЗ целые, огнетушитель в сроке.
- Пост и библиотека — актуальные.
Чек-лист удобно сделать в двух вариантах: короткий — на смену, и подробный — на неделю. Короткий
занимает минуту и реально выполняется; подробный — для планового осмотра. Отмечайте не только
«нет», но и «скоро кончится» — это разные решения, и второе позволяет заказать заранее, а не встать.
**Почему так.** Оснастка ломает рез тихо; чек-лист делает её видимой до пуска.
**Проверка.** Пройдите чек-лист. Сколько пунктов «нет»? Если больше трёх — не начинайте партию, начните с закупки и с паспорта: там написано, что именно нужно.
## Практикум. Комплект оснастки для листа 6 мм
Задача: собрать оснастку для недели работы по стали 6 мм на плазме.
**Шаг 1. Расходники.** На неделю по 6 мм: 2 электрода, 4 сопла 1,2 мм, 2 вихревых кольца, 2 защитных
колпачка, 2 защитных стекла 1,5 мм. Это примерно 600–1 200 м реза — с запасом на тест и на брак.
**Шаг 2. Газ.** Редуктор под газ, проверить утечки, фильтр на линии, слить конденсат.
**Шаг 3. Стол.** Ламели целы, зазор под лист, грузы для тонких мест.
**Шаг 4. Инструмент.** Штангенциркуль, угломер, щупы, лупа; эталон кромки.
**Шаг 5. Программа.** Пост под контроллер, библиотека на 6 мм, тест-линейка в шаблоне.
**Шаг 6. Запас.** Минимум на месяц по критичным позициям, список поставщиков.
**Шаг 7. Безопасность.** Маска со сменными стёклами, огнетушитель, респиратор.
**Проверка.** Все семь пунктов закрыты? Если нет — начинайте с расходников и газа. Остальное можно
добрать по ходу недели, но без этих двух станок встанет в первый же день.
**Что делаем, если позиции нет.** Сначала ищем совместимый аналог по паспорту, а не «что есть». Неподходящее
сопло меняет высоту и расход — и вы получите дефект, который спишете на станок. Если аналога нет, лучше
перенести резку, чем портить лист и репутацию.
**Сколько это занимает.** Собрать комплект с нуля — полдня, если есть паспорт и список поставщиков. Дальше
это поддержание: десять минут в неделю.
**Что считается результатом.** Не «всё купили», а «неделя прошла без остановки из-за оснастки, и ни один
дефект не был списан на станок». Это проверяется просто: посмотрите журнал за неделю и найдите записи
«нет сопла», «кончился абразив», «нечем померить». Если таких нет — комплект работает.
**Как проверить, что комплект не лишний.** Уберите любую позицию и спросите: сколько станок протянет без
неё. Если ответ «месяц» — позиция не критична, и её можно держать в минимальном количестве. Если «день» —
она должна быть всегда.
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Зачем делить оснастку на четыре группы?**
Чтобы различать ресурс, проверку и замену: расходник меняют по ресурсу, инструмент — по проверке, оснастку
станка — по износу, софт — по версии.
**2. Почему защитное стекло нельзя экономить?**
Оно принимает брызги вместо линзы. Стекло дешевле линзы в разы, и его задача — выйти из строя первой.
Если стекло мутное или треснувшее, вся нагрузка идёт на линзу, а та не ремонтируется.
**3. Чем опасна сухая салфетка при чистке оптики?**
Пыль работает как абразив: остаются микроцарапины, и линза теряет качество навсегда.
**4. Почему расходники плазмы меняют парой?**
Электрод и сопло работают вместе; новый электрод со старым соплом сгорит быстрее, а дуга будет нестабильной.
**5. Почему для кислорода и азота разные редукторы?**
Разные газы и материалы уплотнений; масло в кислородной линии — риск возгорания. Ошибка здесь опасна не
дефектом кромки, а пожаром, поэтому «подойдёт» — не аргумент.
**6. Как проверять утечку газа?**
Обмыливанием или по падению давления. Рукой «на ощупь» нельзя: часть утечек не ощущается.
**7. Что будет, если чиллер стоит без зазора к стене?**
Он греет сам себя, работает на пределе и отключает источник по температуре.
**8. Как понять, что трубка гидро изношена?**
Кромка стала шире и грубее, расход абразива вырос; струя теряет фокус. Прямой признак — расширение реза
при тех же параметрах: значит, energy уходит в ширину, а не в глубину.
**9. Почему влажный абразив — проблема?**
Он залипает и подаётся рывками; рез становится неравномерным, а дозатор забивается.
**10. Чем плохи просевшие ламели?**
Под листом появляется «волна»: высота гуляет, THC ошибается, кромка портится. Это дефект оснастки, а не
режима, поэтому подбором параметров его не вылечить.
**11. Зачем эталон шероховатости?**
Чтобы сравнивать кромку с образцом, а не спорить о «нормально»: сравнение точнее впечатления.
**12. Почему библиотеку режимов надо чистить?**
Устаревшие режимы опаснее отсутствующих: ими пользуются и получают брак.
**13. Как определить критичный запас?**
Если без позиции станок стоит дольше срока поставки — она критична и должна быть на складе.
**14. Что входит в чек-лист оснастки?**
Расходники, оптика, сопло/электрод, газ, вода, стол, инструмент, фильтры, СИЗ, актуальность поста.
## Частые вопросы (Q&A)
**Можно ли ставить сопло другого диаметра?**
Технически иногда да, но меняется расход газа и высота — режим придётся подбирать заново.
**Как часто менять линзу?**
По состоянию и ресурсу: при помутнении, сколах, пятнах, которые не снимаются чисткой.
**Нужен ли запасной чиллер?**
Обычно нет; нужен исправный и обслуживаемый. Запасной — только при непрерывном производстве.
**Чем чистить сопло плазмы?**
Мягким материалом без абразива; категорически не расширять отверстие.
**Можно ли резать на просевших ламелях?**
Можно, но кромка и высота будут «плавать»; это ложная экономия.
**Сколько абразива держать?**
На смену-две плюс запас на поставку; больше — риск отсыревания.
**Что делать, если пост «сломался» после обновления?**
Вернуть предыдущую версию из копии и проверить тестовой деталью.
## Глоссарий
- **Расходник** — деталь с ограниченным ресурсом.
- **Линза** — фокусирующая оптика лазера.
- **Защитное стекло** — барьер перед линзой.
- **Сопло** — формирует поток газа или дуги.
- **Электрод** — элемент поджига на плазме.
- **Вихревое кольцо** — закрутка газа в плазмотроне.
- **Редуктор** — понижает давление газа.
- **Чиллер** — охладитель контура.
- **Смесительная трубка** — формирует струю гидро.
- **Абразив** — гранат для гидрорезки.
- **Ламели** — жертвенные полосы стола.
- **Постпроцессор** — перевод CAM в G-код.
- **HEPA** — фильтр мелкой пыли.
- **Ресурс** — наработка до замены.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Кромка неровная | Износ сопла | Замена сопла |
| Рез стал шире | Линза/фокус | Чистка, замена |
| Дуга гуляет | Электрод, влага | Комплект, осушитель |
| Скос вырос | Сопло, высота | Проверить пару |
| Давление плавает | Редуктор, утечка | Проверка линии |
| Источник греется | Чиллер, фильтр | Обслужить контур |
| Струя гидро шире | Трубка | Замена трубки |
| Абразив рывками | Влага, дозатор | Сушить, чистить |
| Высота «плавает» | Ламели, лист | Ремонт стола |
| Размер «плывёт» | Инструмент, компенсация | Проверить измерения |
| Дым в цех | Фильтр, аспирация | Замена, герметизация |
| Простой из-за мелочи | Нет запаса | Критичный список |
## Мысли вслух: чего нет на форумах
Про оснастку спрашивают «что купить», а стоило бы — «что считать нормой».
Первое: **у расходников есть ресурс, и его надо мерить**. Не «поменял, когда сломалось», а «столько-то
метров, столько-то часов»: сопло плазмы — 1–3 часа дуги, электрод — 2–5, трубка гидро — 50–100, фильтр —
500–1 000. Без счётчика замена всегда внезапна и всегда в самый неподходящий момент.
Второе: **«почти подходит» — худший вариант**. Сопло 1,3 мм вместо 1,2 мм, редуктор с другим выходом, стекло
на полмиллиметра тоньше. Работает вроде, но режим «плывёт», и вы ищете причину в программе.
Третье: **инструмент должен лежать на участке**. Штангенциркуль в кабинете — это отсутствие измерений, а
значит, и отсутствие компенсации: расхождение 0,4 мм на детали потом ищут неделю.
Четвёртое: **стол — часть оснастки**. Просевшие ламели дают дефект, который невозможно исправить
параметрами: лист «висит» между полосами, высота гуляет, THC отрабатывает рывками. Полчаса на замену
дешевле дня на подбор режима.
Пятое: **склад без учёта — это два убытка**. Сначала замороженные деньги, потом простой из-за того, что
«вроде было». Считайте от метража: 1 000 м по 6 мм — это 2–3 комплекта плазмы и 2 стекла.
Шестое: **сервисный случай**. Мастерская месяц боролась с гратом на нержавейке: меняли режимы, скорость,
газ. Причина оказалась в защитном стекле — мутное, с внутренней стороны, его просто не снимали при чистке.
Поменяли стекло за пять минут — рез вернулся к норме. Месяц ушёл на то, что видно глазами, если снять
деталь и посмотреть на просвет.
Седьмое: **фотографируйте оснастку**. Фото сопла «до и после» через месяц показывает износ лучше любых
ощущений. Это дешёвый способ вести ресурс без журналов — и наглядный аргумент при закупке.
Восьмое: **не покупайте «наборы всего»**. Половина не подойдёт к вашему станку, а вторая будет лежать,
потому что непонятно, для чего: линза 5″ на голову, рассчитанную на 2″, — это не запас, а полка.
Девятое: **пишите маркером на коробке**: тип, дата, для чего. Через полгода это единственный способ
понять, что внутри.
Десятое: **оснастка — это про людей тоже**. Удобный инструмент и понятная маркировка снижают спешку, а
спешка — главная причина и травм, и брака.
Одиннадцатое: **считайте не только расход, но и простой**. Если из-за отсутствия сопла станок простоял
день, это дороже годового запаса сопел. Такой расчёт быстро ставит склад на место.
Двенадцатое: **не покупайте оснастку «на вырост»**. Станок поменяется, а коробка останется. Покупайте под
текущий парк и текущие материалы, а расширяйтесь по факту заказов.
Тринадцатое: **проверяйте совместимость по паспорту**. «Мне продавец сказал, что подойдёт» — не основание.
Паспорт и маркировка на детали — основание: диаметр, посадка, толщина, фокусное расстояние.
Четырнадцатое: **оснастка любит порядок**. Ящик, подписанный по группам, экономит нервы и время. Это
мелочь, которая видна каждый день.
Пятнадцатое: **учите нового человека оснастке, а не только программе**. Он должен знать, где сопло, чем
мерить и что делать, если кончилось. Иначе первый же вечер он остановит участок.
Шестнадцатое: **держите оснастку в чистоте**. Пыль и стружка в ящике с соплами — это будущие царапины и
забитые отверстия. Протирать ящик раз в месяц дешевле, чем менять то, что в нём лежит.
## Открытая библиотека## Открытая библиотека
- **«Shop Arithmetic for the Machinist»** (Oberg, Internet Archive, PD) — расчёты, единицы, допуски.
- **Machinery's Reference Series** (Internet Archive, PD) — практические руководства по оснастке.
- **American Machinist, vol. 53 (1920)** (Internet Archive, PD) — организация рабочих мест.
Прямых цитат по современным расходникам лазерной и плазменной резки в открытом корпусе нет: актуальные
каталоги — закрытые источники производителей. Основа курса — паспорта и документы завода.
## Смотрите также
- [Лазер/плазма/гидро — том 1: основы и безопасность](/blog/lazerplazmagidro-tom-1).
- [Лазер/плазма/гидро — том 2: практика и режимы](/blog/lazerplazmagidro-tom-2).
- [Лазер/плазма/гидро — том 3: диагностика и ошибки](/blog/lazerplazmagidro-tom-3).
- [Лазерные станки: программы и режимы](/blog/lazernye-stanki-programmy-i-rezhimy).
- [THC и контроль высоты на плазме](/blog/thc-i-kontrol-vysoty-na-plazme-nastroyka).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по оснастке.
- Станки: [17Д](/product/17/), [SMK](/product/19/), [МАСТЕР](/product/20/).
## Фото и схемы завода
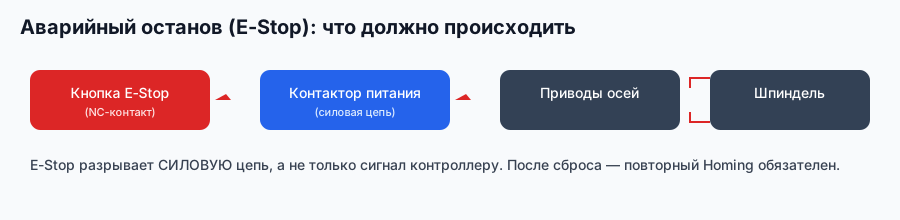
*Схема завода «Твайт»: оснастка не отменяет безопасности.*

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
**Продолжение серии: том 5 — «Сорт, толщина и подбор параметров».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/lazerplazmagidro-tom-4 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lazerplazmagidro-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/lazerplazmagidro-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lazerplazmagidro-tom-4.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/lazerplazmagidro-tom-4
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq