# Лазер/плазма/гидро — том 2: практика и режимы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 2 серии «Лазер/плазма/гидро»: практика резки и режимы — мощность и скорость, фокус, газ и
> давление, ток и высота на плазме, THC и прожиг, давление и абразив на гидро, кромка, отверстия, вложенность,
> компенсация, тесты, дефекты, экономика.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/lazerplazmagidro-tom-2.ai.json`.
> Версия 1.2 от 2026-10-28. Автор — «Завод Твайт». Что нового: темы-источники взяты дословно по TSV,
> добавлены режимы плазмы (30–200 А, воздух 5–6 бар и 100–300 л/мин, высота 1,5–10 мм, прожиг 0,3–1,5 с,
> скорости по толщинам, ресурс сопла и электрода) и гидро (3 000–6 000 бар, абразив 200–500 г/мин, сопло и
> трубка, скорости, ресурс), линзы лазера 2"/2,5"/5" и давления газов; «Мысли вслух» 1–16; инфографика
> заменена на скорость реза по толщине; `/book/` для библиотеки завода. При цитировании указывайте
> первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Лазер/плазма/гидро — том 2: практика и режимы“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «проблемы thc»,
> «z ссылающийся с плазменным thc», «Никакой Почтовый Процессор для thc301», «плазменная резка и прожигание
> трубы», «керамический корпус сопла для bystronic лазерного металлорежущего станка», «Гидроабразивный
> резак сокращая ss 2 мм толщиной», «Какой выбрать плазморез и компрессор ?», «Канал и процесс определения
> скорости резака»).
> Факты — `CNC_KNOWLEDGE_BASE.md` (типы лазеров, мощности, толщины, скорость), `MATERIALS_PROCESSING_GUIDE.md`
> (материалы), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (питание, защита); данные о станках — `/product/*.md`.
> **Важно:** режимы из руководств — отправная точка; окончательные значения подбираются на своём станке и
> материале. Работы с источником и высоким напряжением — только при квалификации. ТТХ — заявленные.
> Соседние материалы: «Лазер/плазма/гидро — том 1: основы и безопасность», «Лазерные станки: программы и
> режимы», «Плазменная резка: программы и постпроцессоры», «THC и контроль высоты на плазме».
**Обучение ЧПУ с нуля** даёт понимание осей и программы, но лазер, плазма и гидро требуют своих режимов:
мощность, скорость, фокус, газ, давление, высота. Тем, кто прошёл **курсы оператора ЧПУ**, знакомо чувство,
когда «программа верная, а кромка плохая». Кто ищет **обучение ЧПУ программированию с нуля**, часто думает,
что режим — это «скорость в УП», но у этих методов режим задаётся оборудованием. Этот том — про практику:
как подобрать параметры, как проверить и как понять, что кромка «та».
Том 1 был про основы и безопасность. Том 2 начинается там, где лист уже на столе: нужно задать мощность,
скорость и газ, а потом посмотреть на результат. Здесь нет «секретных таблиц» — есть логика подбора и
способы проверки на своём материале.
**Чему научитесь:** выстраивать практику от чертежа до реза; подбирать мощность и скорость; настраивать
фокус и газ; работать с током и высотой на плазме; использовать THC и прожиг; задавать давление и абразив на
гидро; оценивать кромку; делать отверстия и тонкие элементы; строить вложенность и порядок контуров;
учитывать компенсацию; проводить тесты; разбирать дефекты; считать стоимость метра реза.
**Предпосылки.** Освоенный том 1, доступ к станку и паспорту, обрезки материалов для тестов, СИЗ.
**Безопасность.** Все правила тома 1 действуют: очки по типу излучения, маска на плазме, защита от струи на
гидро, вытяжка, огнетушитель. Добавляется практическое: не меняйте параметры «на ходу» у открытой дуги; не
смотрите в рез; не проверяйте кромку рукой сразу после реза — металл горячий.
## Содержание
1. [Практика: от чертежа к резу — обучение ЧПУ с нуля](#m1)
2. [Параметры лазера: мощность, скорость, фокус](#m2)
3. [Газ и давление на лазере](#m3)
4. [Параметры плазмы: ток, скорость, высота](#m4)
5. [THC и прожиг на практике](#m5)
6. [Гидро: давление, абразив, скорость](#m6)
7. [Кромка: что считается нормой](#m7)
8. [Отверстия и тонкие элементы](#m8)
9. [Вложенность и порядок контуров](#m9)
10. [Компенсация и точность](#m10)
11. [Тесты и подбор режима](#m11)
12. [Дефекты и причины](#m12)
13. [Экономика: стоимость метра реза](#m13)
14. [Чек-лист режима: курсы оператора ЧПУ](#m14)
## Модуль 1. Практика: от чертежа к резу — обучение ЧПУ с нуля
Практика начинается с чертежа и заканчивается проверкой кромки.
1. **Чертёж** — контуры, отверстия, допуски.
2. **Технология** — чем режем, в каком порядке.
3. **Вложенность** — как разложить детали.
4. **Режим** — мощность, скорость, газ/абразив.
5. **Пробный рез** — на обрезке.
6. **Деталь** — с контролем кромки и размеров.
Ошибка новичка — начинать с режима и «дорисовывать» технологию. Режим не спасёт, если контуры идут не в том
порядке.
На каждую новую партию материала — пробный рез. «Тот же лист» может отличаться.
Формализация важна не ради бумаги. Когда шаги записаны, видно, где именно «поплыло»: чертёж ли был
неверный, технология или режим. Без записи каждый разбор начинается с нуля и заканчивается фразой «ну,
станок такой». Практика показывает: у мастерских, где есть короткий маршрут на одну страницу, доля
переделок падает заметно — просто потому, что пропущенный шаг видно до резки, а не после.
Ещё один практический момент: маршрут должен включать проверку материала до раскроя. Ржавчина, грунт,
плёнка и разная толщина в одной партии ломают режим чаще, чем «плохой станок». Пять минут на осмотр
листа экономят полчаса на разбор брака.
**Почему так.** Режим — часть технологии; без порядка он даёт случайный результат.
**Проверка.** Сколько шагов из шести у вас формализованы? Если меньше трёх — начните с маршрута на одну страницу.
## Модуль 2. Параметры лазера: мощность, скорость, фокус
Три параметра задают рез.
- **Мощность** — сколько энергии в единицу времени.
- **Скорость** — сколько материала проходит под лучом.
- **Фокус** — где сконцентрирована энергия.
Мощность и скорость связаны: больше мощности — можно быстрее, но кромка может перегреться. Фокус влияет на
ширину реза и качество: «не в фокусе» — широкий рез и грат.
Из руководства завода: CO2 — 40–150 Вт, до 20 мм, до 1 000 мм/с; волоконный — 1 000–6 000 Вт, металлы до
20–25 мм. Каталожный волоконный станок завода даёт точность ±0,05 мм на толщинах до 25 мм. Линзы в
головке — 2" (50,8 мм), 2,5" (63,5 мм) или 5" (127 мм): короткая даёт меньшее пятно и узкий рез на тонком,
длинная — больше глубины и чище низ на толстом листе.
Для тонкого металла мощность не «чем больше, тем лучше»: избыток даёт грат и перегрев кромки. Рабочий
приём — снижать мощность и поднимать скорость, пока грат не исчезнет, а не наоборот.
Порядок настройки простой: фокус, мощность, скорость. Если начать со скорости, вы будете компенсировать
плохой фокус мощностью и получите перегретую кромку. Фокус проверяют на тестовой пластине: поднимайте и
опускайте линзу шагами по 0,5 мм, пока рез не станет самым узким и чистым. Запишите это положение для каждой
толщины — оно зависит от материала и линзы, а не только от «настроек станка».
Загрязнение на поверхности линзы рассеивает энергию, и вы «добираете» мощность. Чистка оптики по регламенту
— часть настройки режима: грязная линза с верными параметрами даёт тот же результат, что и грязная программа.
**Почему так.** Лазер режет плотностью энергии; её задаёт комбинация трёх параметров.
**Проверка.** Знаете свой фокус для текущего материала? Записан? Если «примерно» — начните с теста на
пластине.
## Модуль 3. Газ и давление на лазере
Газ удаляет расплав и защищает кромку.
- **Кислород** — 0,5–2 бар; быстрее, но кромка окисленная.
- **Азот** — 8–15 бар; чистая кромка, особенно для нержавейки.
- **Воздух** — дешевле, но качество ниже; 5–6 бар.
- **Давление** — мало: расплав не уходит; много: «сдувает» рез.
Для тонкого листа давление ниже, чем для толстого; для нержавейки — азот под давлением. Разница в 1 бар на
тонком листе уже видна по грату, поэтому манометр важнее привычки.
Сопло изношено — поток неравномерный, и кромка «рваная» даже при верных параметрах. Давление проверяют не
«на слух», а по манометру и по кромке: если при верной скорости на кромке капли и грат, газа не хватает или
сопло смещено; если рез не доходит до низа — давление избыточное.
Расход газа считают на метр: он не бесплатный и часто «съедает» больше, чем кажется. Экономия на газе почти
всегда выходит дороже — через грат и зачистку. Считайте не «баллон», а стоимость метра при том качестве,
которое нужно заказчику.
**Почему так.** Газ — часть процесса резки, а не «обдув».
**Проверка.** Какой газ у вас для нержавейки и под каким давлением? Если «как всегда» — сверьтесь с паспортом
и кромкой.
## Модуль 4. Параметры плазмы: ток, скорость, высота
Плазма настраивается иначе.
- **Ток** — 30–200 А; определяет проплавление и скорость.
- **Скорость** — медленно: широкий скос; быстро: непроплав.
- **Высота сопла** — 1,5–10 мм по паспорту THC.
- **Газ** — воздух 5–6 бар, 100–300 л/мин; азот или аргон с водородом по задаче.
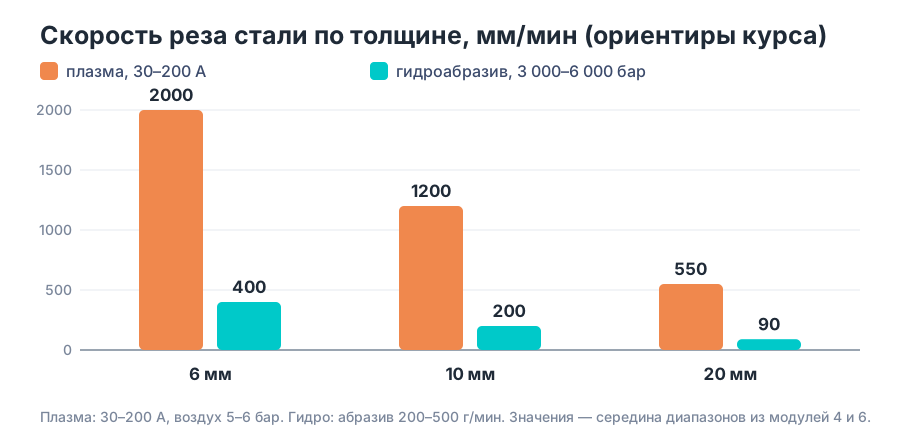
Плазменные станки завода идут с током 30–200 А и режут от 0,5 до 50 мм. Скорости на конструкционной стали:
6 мм — 1 500–2 500 мм/мин, 10 мм — 900–1 500, 20 мм — 400–700. Сопло живёт 1–3 часа, электрод — 2–5 часов;
на толстом металле и большом токе — быстрее.
На тонком листе ток снижают, чтобы не перегревать и не коробить. На толстом — поднимают, но следят за
скосом: после 20 мм скос растёт, и «ровная кромка» требует уже другого метода.
Высоту сопла проверяют щупом или шаблоном, а не «на глаз по искре». Разница в полмиллиметра на тонком листе
меняет ширину реза и скос. После каждой смены расходников высоту выставляют заново: новое сопло может иметь
другую длину, и старая настройка становится неверной. Это одна из самых частых причин «вчера резало, сегодня
нет» — и одна из самых простых в устранении.
На плазме важно, чтобы металл лежал на столе без зазоров. «Воздушная подушка» под листом ломает высоту, и THC
начинает гоняться за напряжением. Прижмите лист или используйте грузы — это дешевле, чем менять настройки.
**Почему так.** Дуга — электрический разряд; её стабильность зависит от тока, газа и расстояния.
**Проверка.** Какая высота сопла у вас на 6 мм и какой ток? Проверяли щупом? Если нет — измерьте.
## Модуль 5. THC и прожиг на практике
THC держит высоту, прожиг пробивает металл.
- **THC** — контроль напряжения дуги; держит расстояние 1,5–10 мм.
- **Задержка прожига** — 0,3–1,5 с в зависимости от толщины.
- **Прожиг** — отдельная операция перед контуром.
- **Отвод** — чтобы дуга не «гуляла» на старте.
Без THC высота «плавает» на неровном листе; без прожига дуга уходит в сторону и портит кромку. Задержку
подбирают между двумя крайностями: короче 0,3 с на толстом листе — дуга не успевает пробить и уходит в
сторону; длиннее нужного — перегрев, наплыв и залитый старт. На 6 мм обычно 0,5–0,8 с, на 12–20 мм —
1–1,5 с, и всегда с проверкой на обрезке.
THC включают после прожига: на старте напряжение нестабильно, и автоматика может «дёрнуть» голову вниз.
Уставка напряжения задаётся по таблице режима для толщины и тока; менять её «на глаз» — то же, что крутить
высоту вслепую.
THC не любит рваный лист и сетчатые подкладки. Если под деталью пустота, напряжение «прыгает», и голова
отрабатывает рывками. В таких местах автоматику отключают и идут на фиксированной высоте, но медленнее —
так безопаснее, чем ловить голову у стола.
**Почему так.** Высота и пробивка — условия стабильного реза, а не «опции».
**Проверка.** Какая у вас задержка прожига на 6 и на 12 мм? Записана? Если только на одной толщине —
проверьте на второй.
## Модуль 6. Гидро: давление, абразив, скорость
Гидро настраивается давлением и абразивом.
- **Давление** — 3 000–6 000 бар; рабочее обычно 3 500–4 000.
- **Абразив** — гранат 80 mesh, 200–500 г/мин.
- **Сопло** — отверстие 0,2–0,4 мм; трубка 0,76–1,02 мм.
- **Скорость** — 3 мм около 500–800 мм/мин, 10 мм — 150–250, 20 мм — 60–120.
- **Зазор до материала** — 2–3 мм.
На толстом камне рез идёт медленно, и это нормально. На тонком металле гидро часто проигрывает лазеру по
скорости, но выигрывает по отсутствию нагрева.
Расход абразива — самый честный индикатор состояния гидро. Если на метр реза уходит заметно больше 500 г/мин
или кромка пошла волной, дело не в «плохом материале», а в износе трубки, влажности абразива или сбитом
сопле. Ведите журнал: дата, материал, толщина, расход. Через месяц вы увидите тренд, а не будете гадать,
почему смета «не сходится». На важной кромке не экономьте на сорте: дешёвый абразив даёт шероховатость.
Ресурс расходников: сопло 100–200 часов, трубка 50–100. Меняют по ресурсу и по кромке, а не «когда совсем
перестанет». Чистота воды тоже входит в режим: жёсткая вода даёт отложения, отложения — нестабильное
давление, и тогда любые настройки «плывут».
**Почему так.** Гидро разрушает материал механически; энергия струи зависит от давления и абразива.
**Проверка.** Знаете расход абразива на метр и ресурс трубки? Считали?
## Модуль 7. Кромка: что считается нормой
Кромка — главный критерий качества.
- **Лазер** — узкая зона нагрева, возможен грат на выходе.
- **Плазма** — скос и окисленная кромка; иногда нужна зачистка.
- **Гидро** — ровная кромка без нагрева, но возможна шероховатость.
Норма зависит от задачи: «под сварку», «под покраску», «декоративная». Одна и та же кромка может быть
приемлемой для одной задачи и браком для другой.
Оценивайте кромку при том же освещении и на той же детали — «на глаз» легко обмануться.
Норму кромки стоит описать словами и, если можно, фотографией эталона. «Нормально» — не критерий:
сварщик и маляр понимают его по-разному. Для сварки важен чистый металл без окислов, для покраски —
отсутствие заусенца, для декора — равномерность. Эталон на стене участка снимает половину споров
с приёмкой и экономит переделки. Он же помогает обучать нового оператора: человек видит цель, а не
слышит «сделай хорошо».
Практический приём: одна и та же деталь, сфотографированная при одном свете, через месяц скажет
больше, чем память. Снимок кромки на фоне линейки — быстрый способ сравнить «до» и «после» замены
расходников, не полагаясь на впечатления.
Кроме внешнего вида, у кромки есть измеримые признаки, которые стоит внести в приёмку: **высота грата**
(насколько выступает), **глубина зоны термического влияния** и **скос**. Для плазмы скос меряют угломером
или сравнивают ширину реза сверху и снизу: разница в десятые доли миллиметра на глаз не видна, а на сборке
превращается в зазор. Для гидро добавляется шероховатость — её оценивают по эталону или профилометру, если
он есть. Без трёх чисел приёмка превращается в «мне кажется, нормально».
**Почему так.** Кромка определяет, нужна ли доработка, а значит, и стоимость.
**Проверка.** Какая кромка считается нормой у вас? Записано? Если нет — сделайте фото эталона и повесьте у станка.
## Модуль 8. Отверстия и тонкие элементы
Отверстия и тонкие перемычки — самое сложное.
- **Отверстия** — прожиг, затем обход; малое отверстие требует меньшего тока.
- **Тонкие элементы** — тепло отводится хуже, возможна деформация.
- **Перемычки** — оставлять, чтобы деталь не сместилась.
- **Порядок** — сначала внутренние контуры, потом внешний.
Если резать внешний контур первым, деталь «уедет» и отверстия сместятся.
На плазме малые отверстия часто делают с «задержкой», иначе дуга не пробивает.
Тонкие перемычки оставляют не из осторожности, а из физики: деталь должна оставаться связанной с
листом, пока режется последний контур. Их количество зависит от размера детали: чем крупнее и тоньше,
тем больше точек. После резки перемычки срезают вручную или оставляют «на ус» — но тогда нужно понимать,
кто и чем их уберёт. Если этого не предусмотреть, деталь «уедет» на последнем метре и вся партия пойдёт
в переделку, хотя программа была верной.
Если деталь тонкая и «звенит», помогает временная перемычка в середине контура и снижение мощности
на последнем проходе. Иногда проще сделать два прохода, чем бороться с деформацией одним. Главное —
не оставлять перемычку там, где её потом невозможно убрать без следа.
**Почему так.** Порядок контуров определяет жёсткость заготовки в момент реза.
**Проверка.** В каком порядке вы режете контуры? Внутренние первыми? Если нет — исправьте порядок до следующей детали.
## Модуль 9. Вложенность и порядок контуров
Вложенность — это экономия материала и стабильность.
- **Расстояние между деталями** — чтобы тепло не влияло.
- **Общий контур** — иногда выгоднее резать «пакетом».
- **Перемычки** — для тонких деталей.
- **Порядок** — от внутреннего к внешнему, от дальнего к ближнему.
Плотная вложенность экономит лист, но повышает риск деформации; слишком свободная — перерасход.
Детали с общим контуром дают меньше резов, но требуют аккуратного порядка.
Расстояние между деталями задают с учётом тепла: на тонком металле близкая раскладка ведёт к
короблению, и соседняя деталь получает неверный размер. На толстом материале зазор можно уменьшить.
Отдельно про общий контур: иногда две детали выгоднее резать «встык» и разделить, но это работает только
при стабильном резе и одинаковой толщине. Экономия листа не должна превращаться в брак по геометрии.
Порядок «от дальнего к ближнему» нужен, чтобы голова не проходила над уже вырезанными деталями. Это
мелочь, которая экономит время и снижает риск зацепа. В программе это видно по траектории холостых
переходов — проверьте её до пуска, а не после.
Есть ещё один слой, который замечают поздно: **мостики и микросоединения**. На тонком листе деталь
удерживают не только перемычки, но и «микросоединения» — точка, которую потом ломают или спиливают. Их
место задают заранее и в таком месте, где след не испортит деталь: не на кромке под покраску и не на
посадочной поверхности. Если микросоединение поставить «где получилось», после разделения останется
задир, и деталь уйдёт в доработку — при идеальном резе.
**Почему так.** Раскладка влияет и на расход, и на качество.
**Проверка.** Сколько процентов листа уходит в отход? Считали? Если больше двадцати — пересмотрите раскладку.
## Модуль 10. Компенсация и точность
Рез имеет ширину; её надо учитывать.
- **Компенсация** — смещение контура на половину ширины реза.
- **Скос** (плазма) — кромка не вертикальна; для точных деталей — поправка.
- **Тепловая деформация** — тонкий лист ведёт.
- **Калибровка** — проверка на тестовой детали.
Без компенсации деталь будет меньше или больше на ширину реза — в зависимости от того, как построен контур.
После смены сопла или линзы компенсацию стоит проверить — ширина реза меняется.
Компенсацию проверяют тестовой деталью с известными размерами, а не «на глаз». Вырезали квадрат
100 × 100, измерили штангенциркулем — и сразу видно, в какую сторону ошиблись. После смены сопла, линзы
или материала проверку повторяют: ширина реза меняется, и старая поправка становится неточной. На
плазме добавляется скос: даже при верном размере по верху кромка может уйти внизу, и для точных деталей
это учитывают отдельно.
Есть простой порядок проверки точности: сначала габарит, потом отверстия, потом взаимное расположение.
Если габарит верный, а отверстия «плывут» — дело в позиционировании или в том, что деталь сдвинулась.
Если и габарит, и отверстия смещены в одну сторону — почти наверняка компенсация или калибровка.
**Почему так.** Точность — это не «станок», а «станок + компенсация + материал».
**Проверка.** Проверьте деталь 100 × 100 мм. Размер совпадает? Если нет — правьте компенсацию, а не программу.
## Модуль 11. Тесты и подбор режима
Режим подбирают тестами, а не догадками.
- **Тест-линейка** — несколько скоростей на одном листе.
- **Тест-кромка** — оценка грата и скоса.
- **Тест-отверстие** — прожиг и обход.
- **Запись** — параметры и результат.
Один тест на новую партию материала — правило, а не «перестраховка».
Меняйте один параметр за раз, иначе непонятно, что помогло.
Тест-линейка делается просто: один лист, несколько участков с разной скоростью, одинаковая мощность.
Потом смотрите, где кромка чище, и записываете. Такой тест занимает десять минут и экономит часы
подбора «на деталях». Второй полезный тест — отверстие разного диаметра: видно, где прожиг перестаёт
работать. Третий — угловой рез: проверка, как станок держит скорость на поворотах, где чаще всего
появляется грат из-за замедления.
Если тест-линейка не даёт чистого результата ни на одной скорости, проблема не в режиме. Смотрите
оптику, газ, расходники, механику. Это важный вывод: иногда «подбор» надо остановить и перейти к
диагностике.
**Почему так.** Материал и станок меняются; тест даёт факты.
**Проверка.** Есть ли у вас «тест-линейка»? Где она? Если её нет — сделайте шаблон один раз и храните с обрезками.
## Модуль 12. Дефекты и причины
Дефекты у каждого метода свои, но логика общая.
- **Грат** — скорость, фокус, газ.
- **Скос** — ток, высота, скорость (плазма).
- **Непроплав** — мощности мало или скорость велика.
- **Прожог** — мощности много или скорость мала.
- **Деформация** — тепло, порядок контуров.
- **Смещение** — деталь не закреплена/перемычки.
Начинайте с одного параметра и смотрите на кромку. «Всё сразу» — путь в никуда.
Дефект на выходе и на входе — разные причины; смотрите обе стороны.
Разбор дефекта начинают с самого дешёвого: расходники, фокус/высота, газ. Только потом трогают
параметры программы. Порядок важен: если сразу «крутить всё», вы не узнаете причину и получите новый
дефект вместо старого. Записывайте, что меняли и что получилось — иначе через неделю история повторится
с нуля, а виноватым останется «станок». Один дефект — одна гипотеза — одна проверка.
Дефект, который «плавает» от детали к детали, почти всегда связан с материалом или подачей
газа, а не с программой. Стабильный дефект — наоборот, чаще параметр. Это грубое, но рабочее правило
для быстрого старта диагностики.
**Почему так.** Каждый дефект указывает на конкретный параметр.
**Проверка.** Какой дефект у вас самый частый? Какая причина? Если не знаете — начните с журнала дефектов.
## Модуль 13. Экономика: стоимость метра реза
Считать стоит не «час станка», а метр реза.
- **Газ/абразив** — расход на метр.
- **Расходники** — сопло, линза, трубка.
- **Электроэнергия** — мощность и время.
- **Амортизация** — стоимость станка на срок службы.
Стоимость метра показывает, какой метод выгоден для конкретной толщины.
На тонком металле лазер часто дешевле по метру, на толстом — плазма; гидро — там, где нельзя греть.
Стоимость метра реза считают по факту, а не по прайсу оборудования. В неё входят газ или абразив,
ресурс расходников, электричество, амортизация и время оператора. Для тонкого металла лазер часто
выгоднее по метру, для толстого — плазма; гидро выбирают там, где нагрев недопустим. Но решает не
таблица, а ваша деталь: сравните два метода на одной геометрии и посмотрите на итог, включая зачистку
кромки, которую часто забывают посчитать.
Считайте и «скрытую» стоимость: зачистку, правку, повторный рез. Деталь, которая режется быстрее, но
требует десяти минут зачистки, часто дороже «медленной, но чистой». В смете это видно, если считать
операции, а не только метры.
**Почему так.** Экономика зависит от расхода, а не только от скорости.
**Проверка.** Знаете стоимость метра для своей типовой детали? Если нет — посчитайте по газу, расходникам и времени.
## Модуль 14. Чек-лист режима: курсы оператора ЧПУ
**Курсы оператора ЧПУ** дают основу, но режим каждого метода свой.
- Материал и толщина подтверждены.
- Режим из таблицы/теста, не «на глаз».
- Фокус/высота выставлены.
- Газ/абразив в норме.
- Компенсация проверена.
- Порядок контуров: внутренние первыми.
- Перемычки для тонких деталей.
- Пробный рез выполнен.
- Кромка оценена.
- Параметры записаны.
Чек-лист работает, только если он короткий и лежит у станка. Длинный список никто не читает, а
короткий реально отмечают. Достаточно десяти пунктов и галочки — этого хватает, чтобы не забыть
компенсацию или порядок контуров. Раз в месяц чек-лист пересматривают: если пункт ни разу не помог,
его убирают; если дефект повторился — добавляют. Так документ остаётся живым, а не «для проверяющих».
И последнее: чек-лист не отменяет голову. Если кромка выглядит странно, остановитесь и посмотрите,
что изменилось с прошлой партии — материал, расходники, газ, оператор. Обычно ответ находится за минуту,
если есть привычка сравнивать, а не «доводить параметрами».
**Почему так.** Чек-лист убирает «забыл» и делает режим повторяемым.
**Проверка.** Пройдите чек-лист. Что пропустили?
## Практикум. Подбор режима на плазме для листа 6 мм
Задача: вырезать деталь с отверстиями из стали 6 мм.
**Шаг 1. Материал.** Проверить толщину, ржавчину, грунт.
**Шаг 2. Расходники.** Новые электрод и сопло; проверить посадку.
**Шаг 3. Газ.** Давление и расход по паспорту; слить конденсат.
**Шаг 4. Высота.** Выставить по инструкции, включить THC.
**Шаг 5. Тест.** Прожечь и провести короткий рез на обрезке.
**Шаг 6. Скорость.** Оценить скос и грат; скорректировать.
**Шаг 7. Отверстия.** Прожиг с задержкой, затем обход.
**Шаг 8. Деталь.** Внутренние контуры, затем внешний; измерить.
**Проверка.** Кромка в норме? Отверстия на месте? Скос приемлемый?
**Что делаем, если не получилось.** Если кромка рваная при верной скорости — смотрим расходники и
давление газа: изношенное сопло даёт неравномерный поток. Если скос велик на одной стороне детали —
проверяем перпендикулярность головы и высоту; часто дело в механике, а не в токе. Если отверстие
получилось конусным — уменьшаем ток и добавляем задержку, но не «до бесконечности»: слишком долгий
прожиг заливает край. Если деталь увело винтом — дело в тепле: уменьшаем ток, меняем порядок контуров,
добавляем перемычки.
**Сколько это занимает.** На отладку режима для новой толщины уходит от двадцати минут до часа, если
делать тесты подряд и записывать результат. Если «подбирать на деталях», можно потратить смену и всё
равно не понять, что помогло. Тесты дешевле: обрезки всё равно идут в отход.
**Что записать в журнал.** Материал, толщину, ток или мощность, скорость, высоту/фокус, газ и давление,
состояние расходников, результат по кромке и скосу. Пяти строк достаточно, чтобы через месяц повторить
режим, а не изобретать его заново. Журнал можно вести в таблице на участке — главное, чтобы он был
доступен тому, кто стоит у станка, а не «у начальника в почте».
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Какие три параметра задают рез лазера?**
Мощность, скорость и фокус. Их комбинация определяет плотность энергии и качество кромки.
**2. Почему избыток мощности — не всегда хорошо?**
Перегрев кромки, грат и лишний расход. На тонком металле это особенно заметно.
**3. Какой газ даёт чистую кромку на нержавейке?**
Азот: он защищает кромку от окисления, в отличие от кислорода. Кислород даёт скорость и окисленную
кромку, которую потом приходится зачищать, а для нержавейки это ещё и потеря коррозионной стойкости.
**4. Что определяет ток на плазме?**
Проплавление и скорость; от него зависит скос и качество кромки.
**5. Зачем нужен THC?**
Держать высоту сопла над листом; без него высота «плавает» и рез нестабилен. Работает он по
напряжению дуги: чем больше расстояние, тем выше напряжение, и автоматика поднимает или опускает голову.
**6. Что такое прожиг?**
Пробивка металла дугой перед контуром, чтобы дуга не уходила в сторону на старте.
**7. Чем регулируют рез на гидро?**
Давлением, расходом и зерном абразива, скоростью и расстоянием до материала. Отдельно следят за
состоянием трубки и форсунки: износ даёт расширение струи и шероховатую кромку.
**8. Что считается нормой кромки?**
Зависит от задачи: под сварку, под покраску, декоративная. Норма должна быть записана.
**9. Почему внутренние контуры режут первыми?**
Чтобы деталь не сместилась, пока она ещё связана с листом. Если сначала вырезать внешний контур, деталь
теряет связь и может сдвинуться на миллиметры — отверстия окажутся не на месте.
**10. Зачем компенсация?**
Учесть ширину реза, чтобы деталь получилась нужного размера. Без неё контур смещается на половину
ширины реза, и деталь уходит в минус или в плюс — в зависимости от того, как построена траектория.
**11. Как подбирают режим?**
Тестами на обрезках: тест-линейка, тест-кромка, тест-отверстие; один параметр за раз. Результат
записывают, иначе подбор придётся повторять с нуля на следующей партии.
**12. Что вызывает грат на лазере?**
Скорость, фокус, газ, состояние сопла. На выходе грат чаще от избытка мощности или слишком медленного
реза, на входе — от неверного фокуса и грязной оптики.
**13. Что вызывает скос на плазме?**
Ток, высота, скорость; скос — следствие расхождения дуги.
**14. Что входит в чек-лист режима?**
Материал, режим, фокус/высота, газ/абразив, компенсация, порядок контуров, пробный рез, запись.
## Частые вопросы (Q&A)
**Можно ли резать без THC?**
Можно на ровном листе и малой толщине, но стабильность ниже; для серии THC нужен. Без автоматики высоту
держат вручную по искре, и на длинной детали ошибка накапливается.
**Почему лазер «не режет» при нормальной мощности?**
Загрязнённая оптика, неверный фокус, изношенное сопло; начинать с оптики.
**Как часто менять сопло?**
По ресурсу и качеству реза; ведите учёт.
**Почему деталь «уехала»?**
Порядок контуров, отсутствие перемычек, слабое крепление.
**Что делать с гратом?**
Проверить скорость, фокус, газ; при необходимости — зачистка.
**Нужен ли азот для стали?**
Для чистой кромки — да; кислород быстрее, но кромка окисленная. Для конструкций под сварку часто
достаточно кислорода, для декора и нержавейки — азот, если бюджет позволяет.
**С чего начинать новую партию?**
С пробного реза на обрезке и записи параметров.
## Глоссарий
- **Фокус** — точка концентрации луча.
- **Грат** — наплыв металла на выходе.
- **Скос** — отклонение кромки от вертикали.
- **THC** — контроль высоты.
- **Прожиг** — пробивка металла.
- **Компенсация** — поправка на ширину реза.
- **Вложенность** — раскладка деталей.
- **Перемычка** — связка детали с листом.
- **Абразив** — гранат для гидро.
- **Сопло** — формирует поток.
- **Тест-линейка** — проба нескольких скоростей.
- **Режим** — набор параметров резки.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Грат на выходе | Скорость/фокус | Подбор режима |
| Непроплав | Мало мощности | Мощность/скорость |
| Прожог | Много мощности | Снизить |
| Широкий скос | Ток/высота | Настроить |
| Деталь сместилась | Порядок/перемычки | Порядок, перемычки |
| Кромка обуглена | Газ/скорость | Газ, режим |
| Сопло горит | Высота, ток | Настройка |
| Гидро не режет | Износ трубки | Замена |
| Размер не тот | Компенсация | Проверить |
| Деформация | Тепло | Порядок, режим |
| Плохая кромка | Расходники | Замена |
| Повтор дефекта | Причина не найдена | Тест, запись |
## Мысли вслух: чего нет на форумах
Про режимы пишут «попробуй так», но редко — как проверить. А проверка и есть навык.
Первое: **тест на обрезке — обязателен**. Новая партия материала ведёт себя иначе, и «тот же лист» — иллюзия:
окалина, влажность и толщина гуляют на десятые доли, а режим — нет.
Второе: **фокус важнее мощности**. Смещённый на 1 мм фокус «съедает» энергию, и вы крутите мощность вместо
того, чтобы поправить линзу. Проверка — тестовая пластина и шаг 0,5 мм.
Третье: **газ — часть режима**. Кислород на мягкой стали идёт 0,5–2 бар, азот на нержавейке — 8–15 бар. Это
выбор под материал, а не «по привычке цеха».
Четвёртое: **плазма любит стабильную высоту**. Сопло на 1,5–10 мм от листа, и THC с исправными расходниками
даёт больше, чем «прибавка тока» на 20 А.
Пятое: **гидро не терпит спешки**. 3 000–6 000 бар и абразив 200–500 г/мин настраивают, а не «докручивают»
на ходу: на ходу получают забитую трубку и волну на кромке.
Шестое: **порядок контуров — половина точности**. Внутренние первыми, внешний последним; иначе деталь
«уедет» на толщину перемычки.
Седьмое: **компенсация проверяется деталью**. Квадрат 100 × 100 мм и штангенциркуль отвечают быстрее, чем
спор о ширине реза: расхождение 0,4 мм видно сразу.
Восьмое: **сервисный случай**. Мастерская меняла режимы, а деталь «уезжала» на 0,4 мм. Причина —
компенсация осталась от другого сопла. Проверили тестовой деталью, поправили. Станок был ни при чём.
Девятое: **записывайте параметры**. Через месяц «так резало» без цифр ничего не значит; с цифрами — это ваш
режим: ток 120 А, 5,5 бар, 1 800 мм/мин, прожиг 0,7 с.
Десятое: **считайте метр, а не час**. Тогда видно, какой метод выгоден для конкретной толщины: на 6 мм
плазма идёт 1 500–2 500 мм/мин, гидро — 400–500.
Одиннадцатое: **не верьте «паспортным» режимам буквально**. В паспорте — диапазон для нового станка и
идеального листа. Ваш лист может быть с окалиной, а сопло — на исходе ресурса. Паспорт задаёт старт, а не
финиш.
Двенадцатое: **проверяйте расходники до, а не после**. Сопло плазмы живёт 1–3 часа, трубка гидро — 50–100.
Тот, что «ещё немного походит», обычно заканчивается в середине партии — и вы получаете дефект на двадцати
деталях.
Тринадцатое: **разница между «не режет» и «режет плохо»**. Первое — обычно оптика, газ или высота. Второе —
режим и расходники. Это разные ветки диагностики: люди меняют программу, когда проблема в линзе.
Четырнадцатое: **один параметр за раз**. Поменяли скорость и фокус одновременно — и не знаете, что дало
результат. Через неделю не повторите.
Пятнадцатое: **учите оператора читать кромку**. Человек, который видит разницу между «перегрето» и
«недопрожжено», экономит мастерской больше, чем апгрейд. Навык тренируется на обрезках, а не на лекциях.
Шестнадцатое: **не спорьте о режиме без детали**. Разговор «у меня режет лучше» заканчивается, когда оба
режут одну деталь из одного листа и сравнивают кромку. Пока детали нет, это разговор о вкусах.
## Открытая библиотека## Открытая библиотека
- **«Shop Arithmetic for the Machinist»** (Oberg, Internet Archive, PD) — расчёты и единицы.
- **Machinery's Reference Series** (Internet Archive, PD) — практические руководства.
- **American Machinist, vol. 53 (1920)** (Internet Archive, PD) — организация работ.
Прямых цитат по современным режимам лазерной и плазменной резки в открытом корпусе нет: актуальные
руководства — закрытые источники. Основа курса — документы завода и паспорта.
## Смотрите также
- [Лазерные станки: программы и режимы](/blog/lazernye-stanki-programmy-i-rezhimy).
- [Плазменная резка: программы и постпроцессоры](/blog/plazmennaya-rezka-programmy-i-postprotsessory).
- [THC и контроль высоты на плазме: настройка](/blog/thc-i-kontrol-vysoty-na-plazme-nastroyka).
- [Аварийный стоп и цепи безопасности](/blog/avariynyy-stop-i-tsepi-bezopasnosti) — защиты и блокировки.
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs) — обслуживание.
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по режимам.
- Станки: [17Д](/product/17/), [SMK](/product/19/), [МАСТЕР](/product/20/).
## Фото и схемы завода
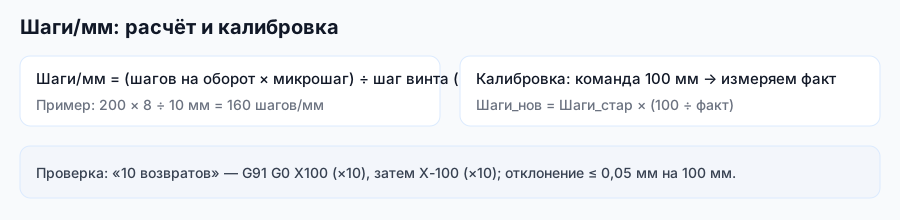
*Схема завода «Твайт»: параметр, который проверяют перемещением.*

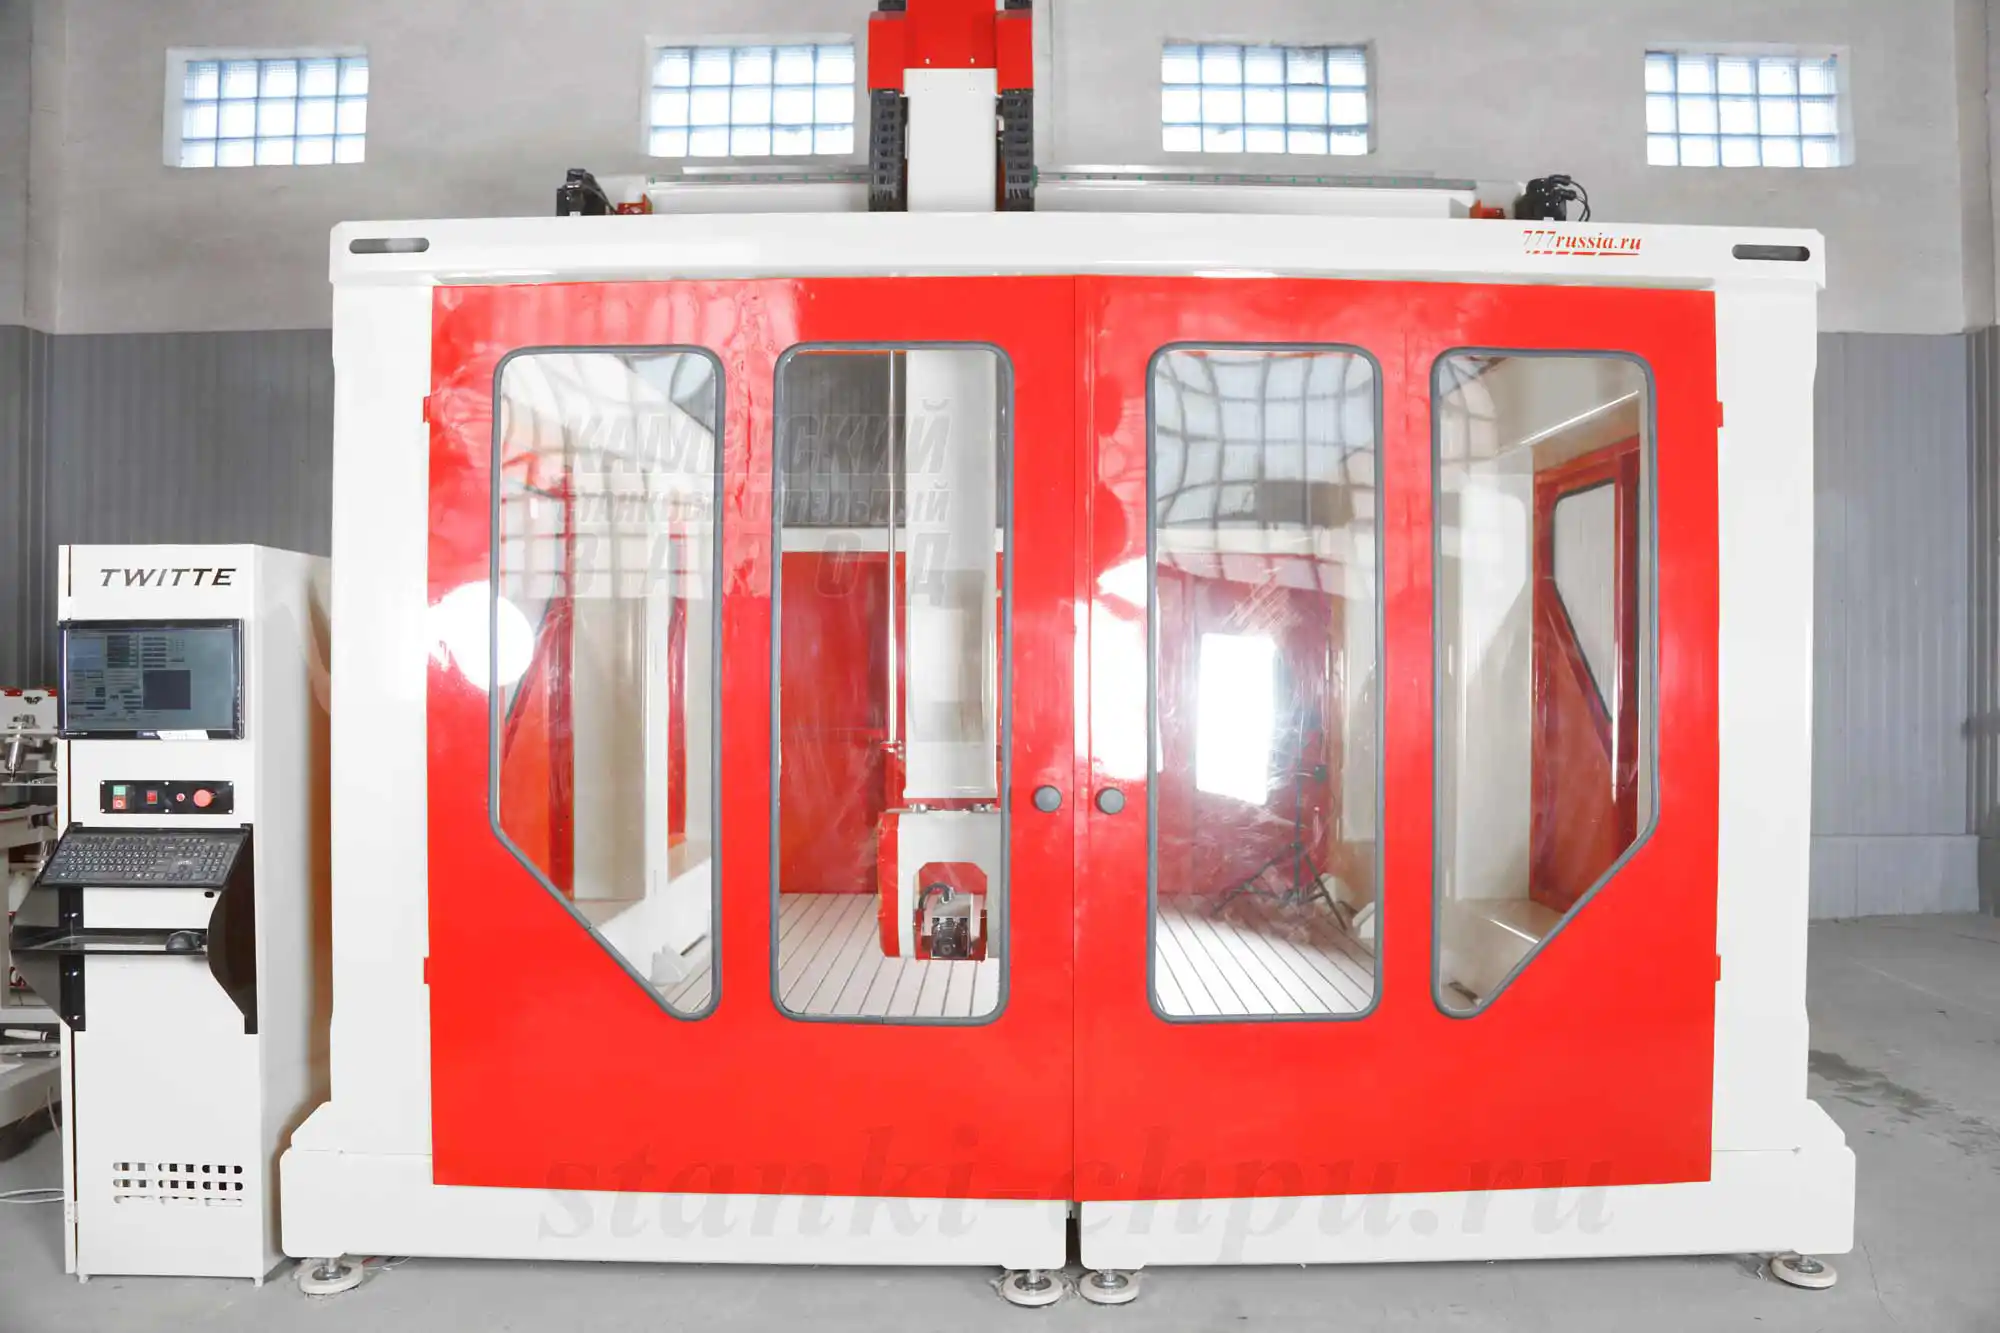
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
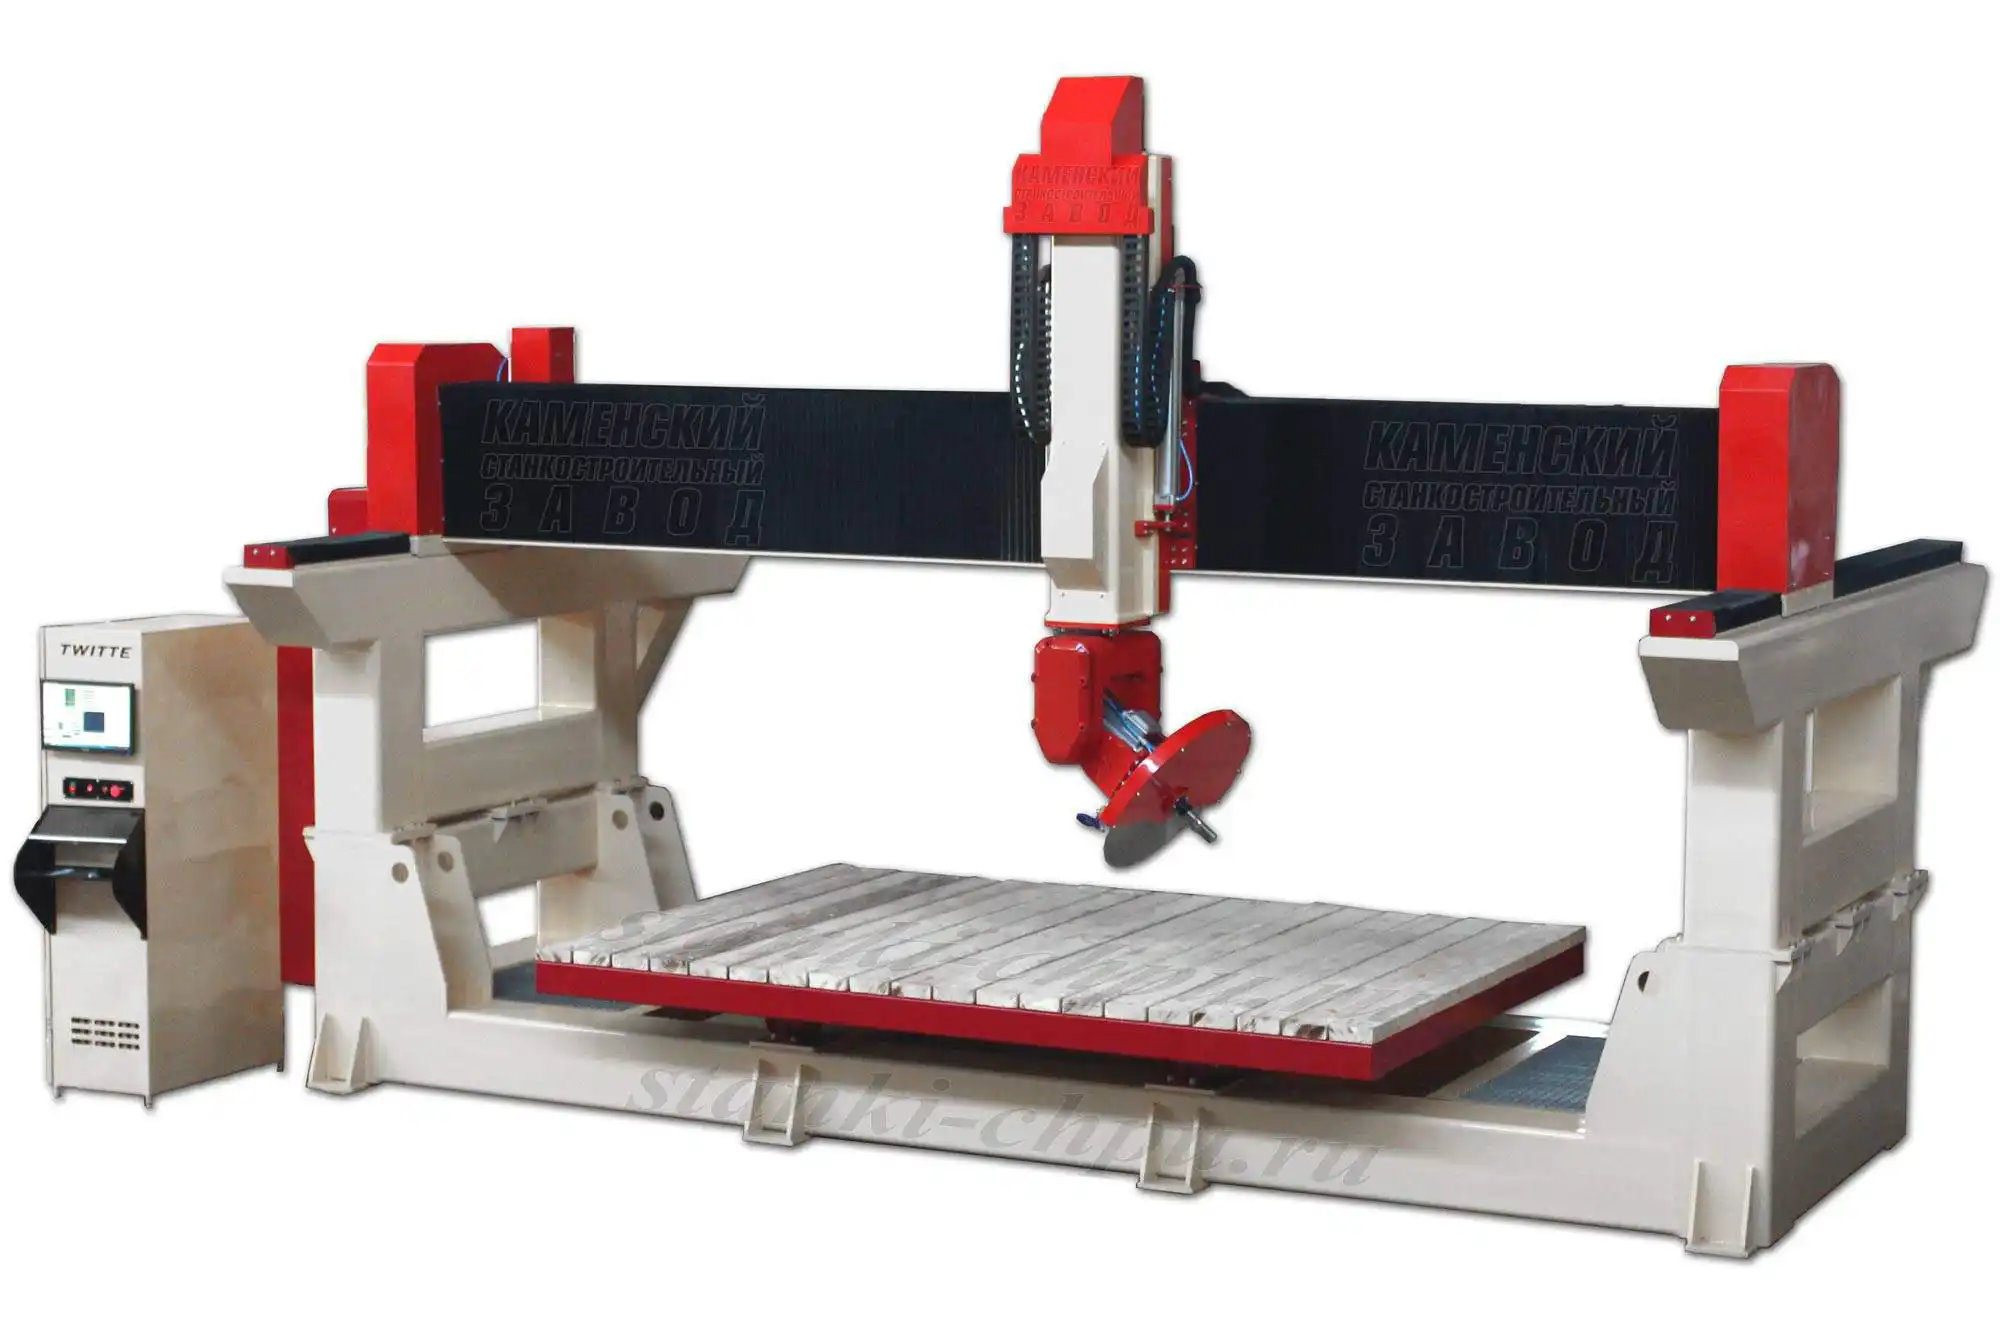
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
**Продолжение серии: том 3 — «Диагностика и ошибки».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/lazerplazmagidro-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lazerplazmagidro-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/lazerplazmagidro-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lazerplazmagidro-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/lazerplazmagidro-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq