# Лазерные станки: ПО и режимы резки — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Тема — программное обеспечение лазерных станков (LightBurn, RDWorks, контроллер Ruida) и режимы резки:
> слои, мощность, скорость, проходы, фокус, материалы, гравировка, безопасность.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/lazernye-stanki-po-i-rezhimy-rezki.ai.json`.
> Версия 1.0 от 2026-10-17. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Лазерные станки: ПО и режимы резки“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv`: «Видеоуроки по Laserwork 6»,
> «Автофокусировка лазера», «Во время резки встала каретка с лазерной головкой», «2 луча в лазерной трубке»,
> «Влияние гравировки на долговечность лазерной трубки», «Альтернатива ПВХ для лазерной резки», «Безопасное
> применение и использование лазера»). Факты о станках и режимах — карточки `/product/*.md` (`product/9`,
> `product/29`, `product/39`, `product/40`); цитаты открытого корпуса (PD/CC) — в тексте и в «Открытой
> библиотеке». Цифры завода помечены как **заявленные/справочные**.
> **Важно:** интерфейсы LightBurn и RDWorks обновляются, названия панелей отличаются. Ориентируйтесь на логику:
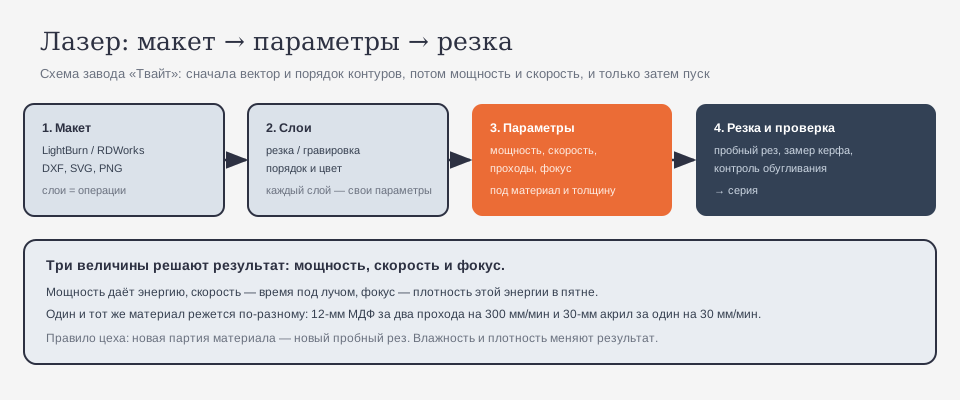
> **макет → слои → параметры → пробный рез → серия**.
> Соседние материалы: «Лазерные станки: программы и режимы» (базовый обзор), «Плазменная резка: программы и
> постпроцессоры», «Векторная графика для ЧПУ».
**Обучение ЧПУ с нуля** чаще начинается с фрезы, но лазер устроен иначе: здесь нет фрезы, которая «давит», есть
луч, который **жжёт**. Поэтому главный навык — не «выбрать стратегию», а **подобрать энергию**: мощность,
скорость и фокус. Если вы прошли **курсы оператора ЧПУ**, вы привыкли думать про подачу и обороты; у лазера та же
логика, только вместо оборотов — мощность, а вместо подачи — скорость. Тем, кто ищет **обучение ЧПУ с нуля**,
этот курс даст практическую базу: как устроен софт, как готовить макет, какие бывают режимы и почему один и тот
же материал в разных партиях режется по-разному.
**Чему научитесь:** понимать место софта в работе лазерного станка; различать CO2, волоконный и диодный лазеры;
готовить вектор и растр; раскладывать макет по слоям и операциям; подбирать мощность, скорость и число проходов;
настраивать фокус; резать и гравировать с проверкой результата; считать керф и компенсировать его; раскладывать
детали экономно; передавать задание на контроллер Ruida; работать безопасно и не резать запрещённые материалы;
разбирать типовые неисправности; строить план обучения.
**Предпосылки.** Лазерный станок (или доступ к нему), LightBurn либо RDWorks, компьютер, образцы материалов.
Базовые навыки векторной графики полезны, но не обязательны.
**Безопасность.** Лазер — это свет и дым, и оба опасны. Правила: никогда не смотреть в луч и в отражение;
работать только с закрытой крышкой и исправной блокировкой; включать **вытяжку** до начала резки; не резать
ПВХ, винил и другие хлорсодержащие материалы (выделяют агрессивный газ, убивающий оптику и людей); держать
огнетушитель рядом; не оставлять станок без присмотра. Подробнее — в курсе «Безопасность и охрана труда в цехе».
## Содержание
1. [Модуль 1. Софт лазера: обучение ЧПУ с нуля и место в цепочке](#m1)
2. [Модуль 2. Типы лазеров: CO2, волоконный, диодный](#m2)
3. [Модуль 3. Макет: вектор и растр](#m3)
4. [Модуль 4. Слои и операции: резка против гравировки](#m4)
5. [Модуль 5. Параметры: мощность, скорость, проходы](#m5)
6. [Модуль 6. Фокус и пятно: почему «не режет»](#m6)
7. [Модуль 7. Материалы и реальные режимы](#m7)
8. [Модуль 8. Гравировка: dpi, интервал, 2.5D](#m8)
9. [Модуль 9. Резка: керф, компенсация, порядок контуров](#m9)
10. [Модуль 10. Раскрой и вложенность](#m10)
11. [Модуль 11. Контроллер Ruida и передача задания](#m11)
12. [Модуль 12. Безопасность: вентиляция и материалы-табу](#m12)
13. [Модуль 13. Типовые неисправности и сервис](#m13)
14. [Модуль 14. План обучения: 12 недель](#m14)
15. [Практикум. Изделие от макета до серии](#practice)
16. [Экзамен: 14 вопросов с ответами-рассуждениями](#exam)
17. [Частые вопросы (Q&A)](#qa)
18. [Глоссарий](#glossary)
19. [Симптом → причина → решение](#symptom)
20. [Мысли вслух: чего нет на форумах](#musli)
21. [Открытая библиотека](#openlib)
22. [Смотрите также](#seealso)
## Модуль 1. Софт лазера: обучение ЧПУ с нуля и место в цепочке
Цепочка простая: **макет → слои → параметры → задание на контроллер → резка**. Софт отвечает за первые три шага,
контроллер — за исполнение.
Самые распространённые программы: **LightBurn** (гибкая, с библиотекой материалов и предпросмотром) и **RDWorks**
(штатная для многих контроллеров Ruida). Форумный вопрос «Видеоуроки по Laserwork 6» — из той же серии: люди
ищут, «где нажимать», хотя важнее понять логику слоёв и параметров.
Есть и практический критерий выбора программы: если станок с Ruida и вы работаете с простыми макетами —
достаточно RDWorks; если нужны библиотека материалов, предпросмотр траектории и тонкая настройка слоёв —
LightBurn удобнее. Главное — не «какая круче», а какая поддерживает ваш контроллер без танцев с бубном.
**Почему так.** Лазер не «рисует» — он выполняет команды по слоям. Поняли слои — поняли управление станком.
**Проверка.** Назовите, сколько операций в вашем последнем макете и чем они отличались. Если «одна на всё» — вы
теряете контроль над резкой и гравировкой.
## Модуль 2. Типы лазеров: CO2, волоконный, диодный
Три семейства, и у каждого своя ниша:
- **CO2** — универсал для дерева, акрила, МДФ, кожи, стекла. Классика мастерских.
- **Волоконный** — металл: сталь, нержавейка, алюминий. По карточке завода, станок ЧПУ-1325-ЛАЗЕР идёт с
оптоволоконным лазером Raycus **1000 Вт**; модель CNC LASER METAL CUTTER — с мощностью **1–6 кВт**.
- **Диодный** — компактный и дешёвый; синий луч (например, модуль **60 Вт, 450±10 нм** по карточке `product/9`).
Хорош для дерева и гравировки, слабее на толстом акриле и металле.
Разница принципиальная: CO2 и диод «жгут» материал, волоконный — плавит металл. Отсюда разные режимы и разные
толщины.
Отдельно стоит сказать про обслуживание оптики: зеркала и линза — расходник, и их чистота влияет на рез сильнее,
чем настройки. Загрязнённая линза «съедает» мощность и может треснуть от перегрева. Протирать — по инструкции,
специальной салфеткой, не касаясь покрытия пальцами.
Отдельный класс — гибридные станки: на фрезер можно поставить лазерную головку (по карточке `product/9` —
модуль TTL 60 Вт). Это удобно, но требует понимать, что режимы у фрезы и лазера разные, и «одна программа на
всё» не работает.
**Почему так.** Мощность и длина волны определяют, что вообще можно резать. Не бывает «универсального режима»
для всех лазеров.
**Проверка.** Определите тип своего лазера и материал, который он точно не берёт. Это и есть граница применения.
## Модуль 3. Макет: вектор и растр
Два типа данных — две разные задачи:
- **вектор** (DXF, SVG) — контуры для резки и гравировки линиями;
- **растр** (PNG, JPG, BMP) — изображение для гравировки «по точкам».
Правило: режете — вектор, гравируете картинку — растр. Смешали — получили «гравюру» там, где нужен рез.
Форумный вопрос «В каком формате лучше экспортировать 3D модели в ArtCAM?» — про то же: формат определяет, что
станок сможет сделать с файлом.
Практическая деталь: DXF из CAD часто содержит лишние слои и дубликаты. Перед импортом почистите файл — или
импортируйте и удалите лишнее в редакторе. Иначе станок получит «двойные» контуры и прорежет дважды.
Полезный приём: держите «чистый» шаблон макета с настроенными слоями и копируйте его под каждый заказ. Так вы
не забываете про порядок операций и не собираете настройки заново каждый раз.
**Почему так.** Лазер исполняет то, что видит: линию — как линию, картинку — как набор точек. Ошибка формата
превращает резку в гравюру.
**Проверка.** Откройте макет и посмотрите, что в нём: контуры или картинка? Совпадает с задачей — хорошо.
## Модуль 4. Слои и операции: резка против гравировки
Слой в LightBurn/RDWorks — это группа объектов с одинаковыми параметрами. Практика: **резка — один слой,
гравировка — другой, разметка — третий**. Цвет слоя помогает не путать.
Порядок слоёв = порядок выполнения. Сначала обычно гравировка, потом резка: если резать первым, деталь «уедет» и
гравировка сместится.
Форумный вопрос «2,5d лазерная гравировка» — про несколько проходов с разной мощностью: это тоже слои, просто
хитрее.
Цвет слоя — не только удобство: в некоторых программах порядок задаётся именно цветом. Поэтому договоритесь с
собой раз и навсегда: красный — резка, чёрный — гравировка, синий — разметка. Через месяц вы скажете себе
спасибо.
Если в макете много объектов, группируйте их по смыслу, а не по цвету «как получилось». Порядок слоёв потом
можно менять перетаскиванием — и это безопаснее, чем переделывать весь макет.
**Почему так.** Слои — единственный способ задать разные режимы в одном задании. Без них станок делает всё
одинаково.
**Проверка.** Соберите макет из двух слоёв (гравировка + резка) и проверьте, что порядок именно такой.
## Модуль 5. Параметры: мощность, скорость, проходы
Три ручки, которыми управляют результатом:
- **мощность** (% или Вт) — сколько энергии;
- **скорость** (мм/мин или мм/с) — сколько времени луч находится в точке;
- **число проходов** — сколько раз пройти по одному контуру.
Логика: больше мощность или меньше скорость — глубже рез, но больше обугливания. Больше проходов — чище и
медленнее. Исследования по производству перечисляют эти параметры в одном ряду: «Process parameters such as
cutting speed, feed rate, tool diameter, spindle speed, laser power, scan speed, and hatch spacing…» «[открытый
корпус: zenodo_23341258_A_Predictive_Mathematical_Model_for_Manufacturing_Sustainability_Based_on, чанк #35]».
Есть и третий параметр, о котором забывают, — **высота материала**. Толстый лист требует больше энергии, но
ещё и меняет фокус: если голова настроена на тонкий лист, на толстом рез будет хуже. Поэтому при смене толщины
фокус проверяют заново.
Если материал новый, начните с «безопасной» скорости — ниже ожидаемой — и добавьте проход, а не мощность.
Пережечь легче, чем недожечь: обугленную кромку не исправить, а второй проход — обычное дело.
**Почему так.** Лазер режет энергией, а не силой. Энергия = мощность × время, поэтому скорость и мощность
взаимозаменяемы лишь до предела.
**Проверка.** Сделайте три пробных реза: базовый, +20% скорости, −20% скорости. Сравните кромку.
## Модуль 6. Фокус и пятно: почему «не режет»
Фокус собирает луч в пятно. Чем меньше пятно, тем выше плотность энергии — и тем лучше рез. Если фокус «не там»,
мощность есть, а реза нет: энергия размазана по большой площади.
Форумный вопрос «Автофокусировка лазера» — про то же: автофокус помогает, но его надо проверять на своей линзе и
своём материале. Толстое стекло, кривой лист, толстая фанера — везде фокус свой.
Проверка фокуса занимает минуту: положите образец, прожгите короткие линии на разной высоте головы и
посмотрите, где линия тоньше и глубже. Это и есть рабочая высота для данного материала.
**Почему так.** Плотность энергии важнее абсолютной мощности. Слабый, но сфокусированный луч режет лучше
мощного, но расфокусированного.
**Проверка.** Прожгите тестовую линию на разной высоте головы и найдите самую тонкую и глубокую. Это ваш фокус.
## Модуль 7. Материалы и реальные режимы
Ориентиры по карточке завода для синего модуля **60 Вт** (450±10 нм), **заявленные**:
- сосна 40 мм — 1 проход, **50 мм/мин**;
- фанера 25 мм — 2 прохода, **200 мм/мин**;
- МДФ 12 мм — 2 прохода, **300 мм/мин**;
- акрил 30 мм — 1 проход, **30 мм/мин**.


Цифры — отправная точка, не истина: партия материала, влажность и состояние линзы меняют результат. Поэтому перед
серией всегда делают пробный рез.
Практическое правило: держите «карту режимов» на каждый материал — таблицу, где записаны толщина, мощность,
скорость, число проходов и дата. Через месяц вы будете работать по своим цифрам, а не по чужим из интернета.
И ещё: разные материалы по-разному ведут себя на одном и том же режиме. Акрил плавится и «затягивает» кромку,
фанера коптит, МДФ даёт больше дыма. Поэтому таблица режимов — это не «одна строка на всё», а набор строк.
И ещё одна вещь про форумные знания: чужие режимы полезны как отправная точка, но не как истина. У каждого
станка свой износ трубки, свои зеркала и свой чиллер. То, что «режет на 60%», у вас может требовать 75%.
**Почему так.** Материал — не константа. Один и тот же МДФ от разных поставщиков режется по-разному.
**Проверка.** Возьмите новый лист и сделайте пробный рез на трёх скоростях. Выберите ту, где кромка чистая.
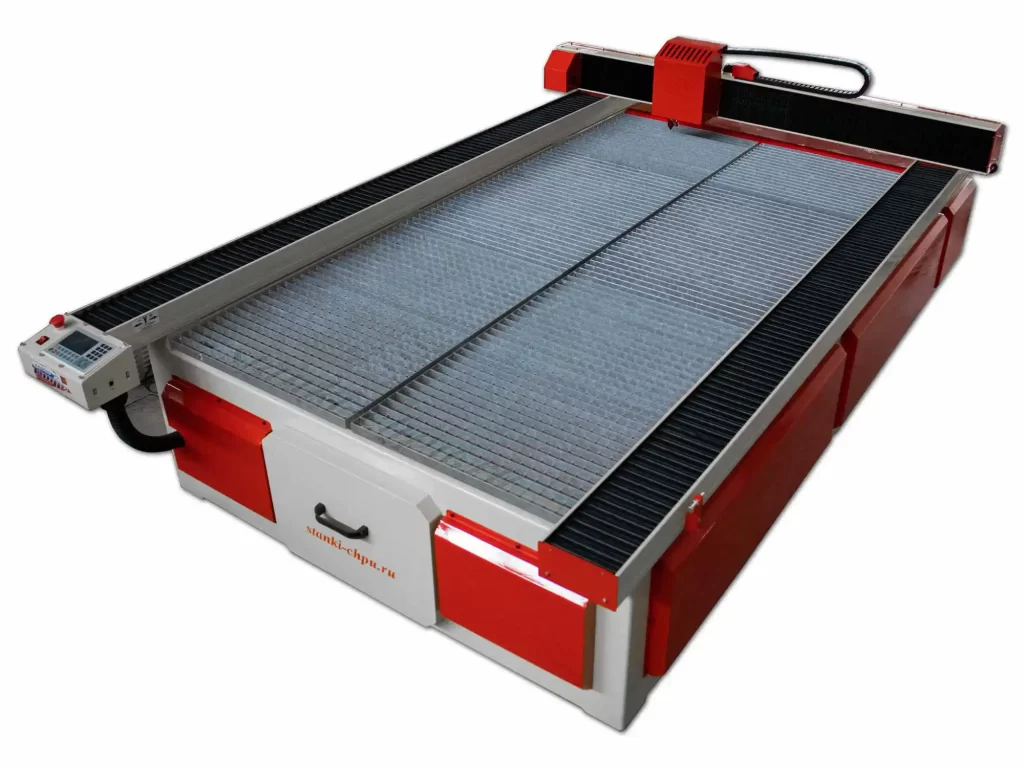
[Карточка станка ЛАЗЕР ЭКОНОМ → /product/39/](/product/39/)
## Модуль 8. Гравировка: dpi, интервал, 2.5D
Гравировка — это растр: луч проходит строку за строкой. Ключевые параметры — **разрешение (dpi)** и
**интервал между строками**. Мелкий интервал — гладко и медленно, крупный — быстро и «полосато».
**2.5D-гравировка** (форумная тема «2,5d лазерная гравировка») — это несколько проходов с разной мощностью:
получается рельеф. Требует точной фокусировки и терпения.
Для тёмных материалов (чёрный акрил, тёмное дерево) гравировка требует меньшей мощности: они сильнее
поглощают энергию и легко «пережигаются». Для светлых — наоборот. Это ещё одна причина вести карту режимов по
материалам, а не одну «универсальную».
Для фотогравировки важен контраст: слишком светлая картинка даст «грязь», слишком тёмная — «чёрный квадрат».
Подготовка изображения (уровни, резкость) занимает больше времени, чем сама гравировка.
**Почему так.** Гравировка — про плотность точек, а не про глубину реза. Понимание интервала отделяет «картинку»
от «грязи».
**Проверка.** Выгравируйте один и тот же рисунок с интервалом 0,1 и 0,2 мм. Сравните детализацию и время.
## Модуль 9. Резка: керф, компенсация, порядок контуров
**Керф** — ширина реза. Луч выжигает полоску, а не линию, поэтому деталь получается чуть меньше контура. Для
точных посадок это компенсируют в макете (или учитывают при проектировании).
Второй момент — **порядок контуров**: сначала внутренние отверстия, потом внешний контур. Иначе деталь «отвалится»
и сместится.
Третий — **перемычки**: на тонких материалах детали иногда оставляют мостики, чтобы не разлетались.
Керф зависит от материала и фокуса: на фанере он один, на акриле — другой, на металле — третий. Поэтому его
измеряют для каждой пары «материал + толщина», а не один раз на всю жизнь.
На тонких материалах (шпон, тонкий акрил) помогает «второй контур» с небольшим отступом: он удерживает деталь
от смещения. Это мелочь, которая отличает стабильную серию от «как получится».
Практический пример: на фанере 6 мм керф часто около 0,2–0,3 мм, на акриле — больше, на тонком металле —
меньше. Пока не замерили, любые «точные» допуски — фантазия. Замер делается штангелем по тестовому квадрату.
Если вы работаете с заказчиками, договоритесь о допусках заранее: лазер даёт высокую точность по контуру, но
керф и обугливание — часть процесса. «Ровно в ноль» на дереве не бывает; на металле — зависит от толщины.
**Почему так.** Керф и порядок — это точность и безопасность. Игнорируете — получаете «почти в размер» и
разлетающиеся детали.
**Проверка.** Прорежьте квадрат 50×50 и замерьте. Разница с номиналом — ваш керф.
## Модуль 10. Раскрой и вложенность
Лазер режет точно, поэтому раскрой можно делать плотным. Но не вплотную: детали должны иметь перемычки, иначе
они сместятся и упадут в решётку.
Практика: расположите детали с учётом керфа и направления волокон (если важно), проверьте, что контуры не
пересекаются, и оставьте технологические перемычки.
Отдельная тема — направление волокон и рисунок материала. На фанере и дереве рисунок может «не лечь» на
деталь; иногда деталь разворачивают на 90°, чтобы волокна шли вдоль длинной стороны. Это видно только на
материале, не на экране.
Для серии полезно делать «карту раскроя»: схема листа с номерами деталей и направлением волокон. Она экономит
время оператору и уменьшает число ошибок при повторных запусках.
**Почему так.** Экономия материала важна, но «упавшая деталь» дороже сэкономленного сантиметра.
**Проверка.** Разложите детали на листе и посчитайте, сколько выходит. Сравните с «на глаз» — разница обычно
10–20%.
## Модуль 11. Контроллер Ruida и передача задания
Контроллер **Ruida** — распространённая система управления лазером. По карточке завода, станок ЧПУ-1325-ЛАЗЕР
идёт с «системой управления Ruida с интуитивно понятным интерфейсом и поддержкой популярных программ (AutoCAD,
Corel Draw, Photoshop)».
Передача задания: сохранить файл из LightBurn/RDWorks → отправить на контроллер (USB/сеть) → выбрать файл в
панели → запустить. Важно: файл должен быть подготовлен под поле станка, иначе часть макета «уедет» за границу.
Перед отправкой проверьте три вещи: поле станка, начало координат и единицы. Если макет больше поля —
программа обрежет его без предупреждения; если начало не там — деталь уедет в край.
Если станок с Ruida не видит файл, проверьте три вещи: формат файла, объём памяти контроллера и соединение.
Часто помогает пересохранение в другой формат или отправка по сети вместо USB.
Если лазер с ЧПУ-управлением, не забудьте про «нуль детали»: он задаётся в программе или на панели и должен
совпадать с тем, где лежит лист. Иначе даже правильный макет уедет в край стола.
**Почему так.** Контроллер исполняет то, что получил. Ошибка в размере поля или в единицах — и задание
обрежется.
**Проверка.** Отправьте простой квадрат и проверьте, что он режется целиком и в нужном месте.
## Модуль 12. Безопасность: вентиляция и материалы-табу
Лазерная резка — это дым, тепло и свет. Безопасность здесь не «формальность»:
- **вытяжка** — до старта, не после; дым токсичен;
- **закрытая крышка** и рабочая блокировка;
- **не резать ПВХ, винил, фторопласт** — выделяют агрессивные соединения, разрушающие оптику и вредные для
людей (форумная тема «Альтернатива ПВХ для лазерной резки» — ровно об этом);
- **огнетушитель** рядом; не оставлять без присмотра;
- **не смотреть** в луч и отражение; очки — только с нужным фильтром.
Ещё одна опасность — отражённый луч. Он может уйти в сторону и повредить глаза или корпус. Поэтому крышка
станка должна быть закрыта, а окно — с правильным фильтром, а не «каким было».
И ещё про материалы: некоторые пластики при резке плавятся и «затягивают» каплю на кромке. Это не дефект
станка, а свойство материала; лечится уменьшением мощности и увеличением скорости или сменой материала.
Огнетушитель должен быть углекислотный или порошковый — вода и пена в электронике только добавляют проблем.
И проверьте, что он не просрочен: это скучно ровно до первого возгорания.
И последнее: **не оставляйте станок без присмотра**. Лазер — единственный станок в мастерской, который может
загореться «сам», пока вы пьёте чай. Присмотр — это тоже часть режима резки.
И ещё один момент: не все пластики одинаково «лазеропригодны». Полипропилен и полиэтилен плавятся и дают
неприятный запах; полистирол и АБС горят. Если не уверены в материале — не режьте: цена ошибки выше цены листа.
**Почему так.** Дым и отражённый луч опаснее, чем кажется. Один «быстрый рез без вытяжки» — и оптика в налёте,
а цех — в дыму.
**Проверка.** Проверьте, что вытяжка включена до запуска и что в зоне нет запрещённых материалов.
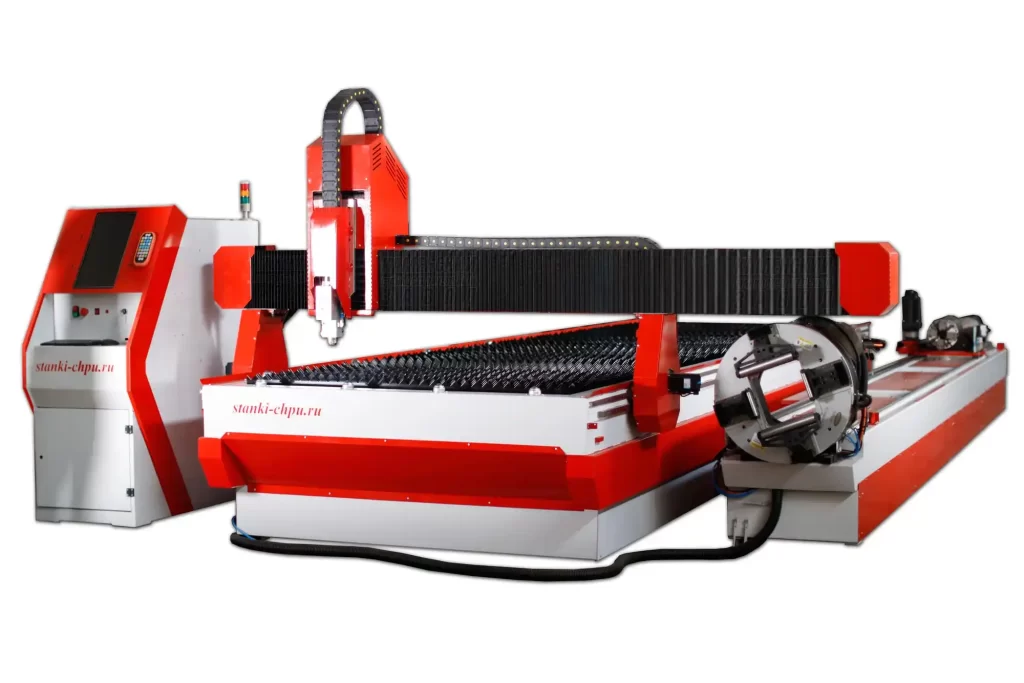
[Карточка станка CNC LASER METAL CUTTER → /product/29/](/product/29/)
## Модуль 13. Типовые неисправности и сервис
Форумные темы подсказывают, что ломается чаще всего:
- **«Во время резки встала каретка с лазерной головкой»** — перегрев, сбой питания, заедание рельса, обрыв
связи;
- **«2 луча в лазерной трубке»** — разрушение зеркала/трубки, нужна замена;
- **«Влияет ли расположение лазерной трубки на её работу?»** — да, юстировка и охлаждение;
- **«БП лазера 40W»** — питание и его просадки;
- **«автограв лазерного станка (глюк)»** — прошивка/настройки.
Правило сервиса: сначала фиксируем симптом (код, звук, фото), потом проверяем простое (питание, связь, рельсы,
охлаждение), и только затем лезем в оптику.
Отдельно про охлаждение: вода в чиллере должна быть чистой и достаточной. Грязная вода или слабый поток —
перегрев трубки и потеря мощности. Это проверяется визуально и по температуре, а не «когда сломается».
Ещё одна частая причина «встала каретка» — перегрев драйвера или блока питания при длительной серии. Если
станок стоит в тёплом помещении без вентиляции, летом это проявляется чаще. Проверьте обдув и температуру.
Полезно раз в месяц протирать рельсы и проверять ремень: люфт в 0,1 мм на глаз не виден, а на детали даёт
«дрожащий» край.
И ещё одна мелочь: держите запасной комплект сопел и линзу. Это дешёвые расходники, которые останавливают
производство в самый неподходящий момент.
**Почему так.** 80% «поломок» — это питание, связь или заедание. Разбор оптики — последняя мера.
**Проверка.** Заведите журнал: дата, симптом, что проверили, что помогло.
## Модуль 14. План обучения: 12 недель
- **Недели 1–2.** Софт: слои, операции, интерфейс.
- **Недели 3–4.** Вектор и растр, макет.
- **Недели 5–6.** Мощность, скорость, проходы.
- **Недели 7–8.** Фокус и материалы.
- **Недели 9–10.** Резка, керф, раскрой.
- **Недели 11–12.** Гравировка, серия, безопасность.
К каждой неделе — **один навык → один образец → запись в журнал**.
Практический совет: каждую неделю берите изделие, которое уже делали, и повторяйте его на новом материале.
Знакомая геометрия убирает половину неопределённости.
И ещё одна привычка: **записывать режимы на образец**. Подпишите на обрезке материал, толщину, мощность,
скорость и дату — и положите в коробку. Через полгода это спасёт вас от повторного подбора.
Режимы записывают в журнал: материал, толщина, мощность, скорость, число проходов, дата и результат. Через
месяц журнал становится вашей главной инструкцией — точнее любой статьи в интернете.
**Почему так.** Лазер — навык рук и глаз: параметры проверяются образцом, а не теорией.
**Проверка.** Составьте таблицу на 12 недель: тема, навык, образец, запись.
## Практикум. Изделие от макета до серии
**Шаг 1. Макет.** Подготовьте векторный макет и чертёж через `tools/media-stack/text-to-cad`
(`dxf` / `engineering-drawing`).
**Шаг 2. Слои.** Разделите резку и гравировку, задайте порядок (модуль 4).
**Шаг 3. Параметры.** Подберите мощность и скорость под материал (модули 5–7).
**Шаг 4. Фокус.** Проверьте фокус на тестовой линии (модуль 6).
**Шаг 5. Пробный рез.** Вырежьте один экземпляр, замерьте керф (модуль 9).
**Шаг 6. Раскрой.** Разложите детали на листе с перемычками (модуль 10).
**Шаг 7. Передача.** Отправьте задание на Ruida, проверьте поле (модуль 11).
**Шаг 8. Серия и контроль.** Прорежьте серию, проверьте первые детали, запишите режимы.
**Критерий готовности:** макет + слои + параметры + фокус + пробный рез + раскрой + задание + серия + запись.
Если это первый опыт, начните с простого изделия: брелок, табличка, коробка из трёх деталей. Главное — пройти
весь путь: макет, слои, параметры, рез, замер.
Проверка перед серией занимает минуту: посмотрите на первую деталь сбоку, проверьте кромку и замерьте один
размер. Дешевле, чем переделывать двадцать штук.
Если деталей много, сделайте сначала одну — целиком, с замером. Это называется «пилот»: он показывает,
где материал ведёт себя не так, как ожидалось. Серия после пилота идёт спокойнее.
**Почему так.** Практикум повторяет реальный цикл лазерной работы в миниатюре.
**Проверка.** Девять пунктов на месте и подтверждены замером — готово.
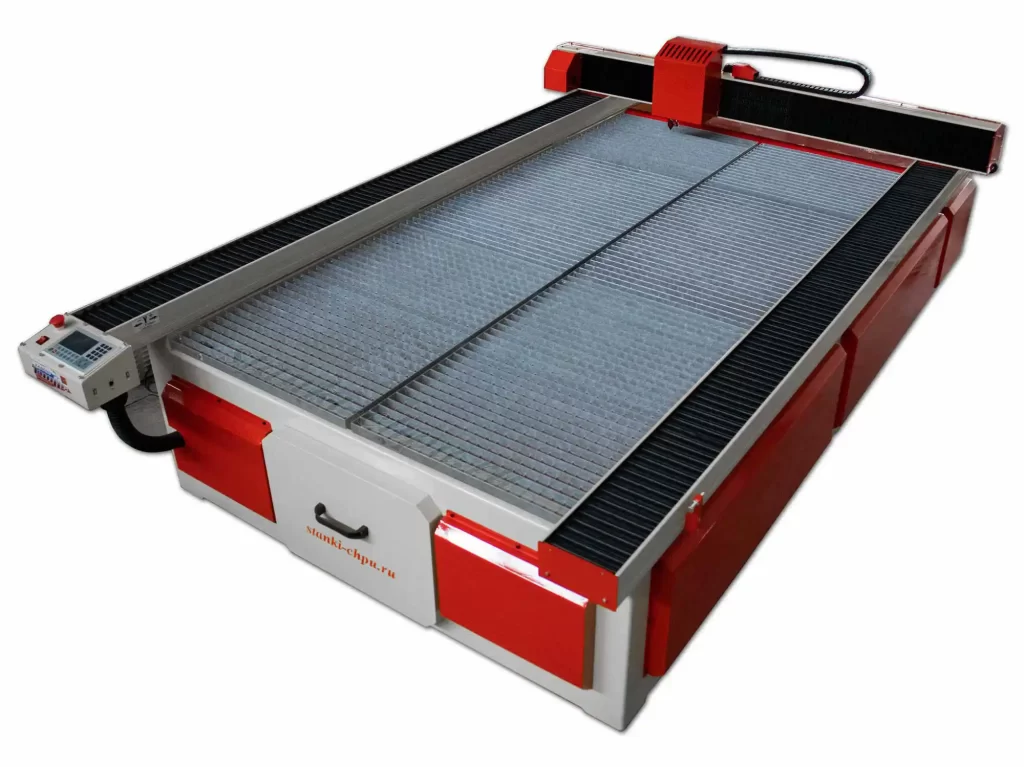
[Карточка станка ЧПУ-1325-ЛАЗЕР → /product/40/](/product/40/)
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Из чего состоит цепочка лазерной работы?**
Макет → слои → параметры → задание на контроллер → резка → проверка.
**2. Чем CO2 отличается от волоконного лазера?**
CO2 — универсал по неметаллам, волоконный — по металлу. Разные длины волн и режимы.
**3. Когда нужен вектор, а когда растр?**
Вектор — для резки и контурной гравировки, растр — для изображения «по точкам».
**4. Зачем слои?**
Чтобы задать разные режимы в одном задании: резка, гравировка, разметка.
**5. Что делают мощность, скорость и проходы?**
Мощность даёт энергию, скорость — время под лучом, проходы — повторяемость. Вместе определяют глубину и качество.
**6. Почему «мощность есть, а не режет»?**
Чаще всего фокус не там: энергия размазана по большому пятну.
**7. Какие реальные ориентиры для модуля 60 Вт?**
Сосна 40 мм — 50 мм/мин (1 проход), фанера 25 мм — 200 (2), МДФ 12 мм — 300 (2), акрил 30 мм — 30 (1).
**8. Что такое керф?**
Ширина реза. Луч выжигает полоску, поэтому деталь чуть меньше контура.
**9. В каком порядке резать контуры?**
Сначала внутренние отверстия, потом внешний контур — иначе деталь сместится.
**10. Зачем перемычки при раскрое?**
Чтобы детали не разлетались и не падали в решётку.
**11. Что делает контроллер Ruida?**
Принимает файл задания и исполняет его; поддерживает популярные форматы (AutoCAD, CorelDRAW, Photoshop).
**12. Какие материалы нельзя резать лазером?**
ПВХ, винил, фторопласт и другие хлор-/фторсодержащие — выделяют агрессивные газы.
**13. Почему нужна вытяжка до старта?**
Дым токсичен и оседает на оптике; включать её «потом» бессмысленно.
**14. Что делать, если каретка встала во время резки?**
Остановить задание, зафиксировать симптом, проверить питание, связь и заедание рельса; оптику — в последнюю
очередь.
## Частые вопросы (Q&A)
**LightBurn или RDWorks?**
LightBurn гибче и удобнее для повседневной работы; RDWorks — штатная для многих Ruida. Начните с того, что
поддерживает ваш контроллер.
**Можно ли резать фанеру без вытяжки?**
Нет. Дым вреден и оседает на линзе; вытяжка обязательна.
**Почему кромка обугленная?**
Слишком медленно или слишком мощно. Увеличьте скорость или снизьте мощность, добавьте проходы.
**Почему деталь «не в размер»?**
Не учтён керф. Замерьте ширину реза и внесите компенсацию.
**Можно ли гравировать стекло?**
Да, но с осторожностью: риск трещин из-за неравномерного нагрева.
**Как часто менять линзу?**
По состоянию: налёт, пятна, сколы. Чистая линза режет лучше любой «настройки».
**Подходит ли лазер для серии?**
Да, если есть пробный рез на каждую партию материала и стабильные параметры.
## Глоссарий
Термины, которые встречаются в тексте и в интерфейсе лазерных программ.
- **CO2-лазер** — газовый лазер для неметаллов.
- **Волоконный лазер** — лазер для металла.
- **Диодный лазер** — компактный полупроводниковый лазер.
- **Слой (layer)** — группа объектов с одинаковыми параметрами.
- **Мощность** — энергия луча (% или Вт).
- **Скорость** — перемещение головы (мм/мин).
- **Проход** — один цикл по контуру.
- **Фокус** — точка сведения луча.
- **Пятно** — диаметр сфокусированного луча.
- **Керф** — ширина реза.
- **Растр** — изображение точками.
- **Вектор** — контуры (DXF, SVG).
- **DPI** — разрешение гравировки.
- **Ruida** — контроллер управления лазером.
- **Перемычка** — мостик, удерживающий деталь.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Не режет насквозь | Мало мощности/высокая скорость | Снизить скорость, добавить проход |
| Кромка обуглена | Перегрев | Увеличить скорость, снизить мощность |
| Рез «косой» | Фокус/юстировка | Проверить фокус и зеркала |
| Пятно вместо линии | Расфокусировка | Настроить высоту головы |
| Деталь меньше номинала | Керф | Учесть компенсацию |
| Детали разлетаются | Нет перемычек | Добавить мостики |
| Гравировка «полосатая» | Крупный интервал | Уменьшить шаг/dpi |
| Задание обрезано | Поле станка | Проверить размер макета |
| Каретка встала | Питание/связь/заедание | Проверить по порядку |
| Два луча | Разрушение трубки/зеркала | Замена, сервис |
| Дым в цехе | Вытяжка | Включить/почистить |
| Налёт на линзе | Нет вытяжки/материал | Чистка, запрет ПВХ |
## Мысли вслух: чего нет на форумах
Форумы про лазеры — это в основном «почему не режет» и «что купить». «2 луча в лазерной трубке», «БП лазера
40W», «Во время резки встала каретка с лазерной головкой», «Автофокусировка лазера», «Влияние гравировки на
долговечность лазерной трубки». Вопросы полезные, но за ними почти не видно того, что решает результат.
Первое, чего нет, — **разговора про пробный рез как про норму**. Люди ищут «режим для фанеры 6 мм» в интернете,
хотя правильный ответ — «зависит от партии». Влажность, плотность, клей, состояние линзы меняют результат
настолько, что чужие цифры — только отправная точка. В цехе это выглядит как «вчера резало, сегодня нет», а
причина — новый лист.
Второе — **фокуса как главной ручки**. «Мощность есть, а не режет» — почти всегда фокус. Плотность энергии в
пятне важнее ватт: слабый, но сфокусированный луч режет лучше мощного, но размазанного. На форумах же крутят
мощность, не проверив высоту.
Третье — **керфа**. «Деталь не в размер» — не брак станка, а ширина реза. Пока её не замерили, компенсация —
гадание. Один замер на тестовом квадрате решает вопрос навсегда.
Четвёртое — **слоёв и порядка**. Гравировка после резки почти всегда смещается: деталь уже «отвалилась». Слои —
это не украшение интерфейса, а порядок операций.
Пятое — **безопасности**. «Альтернатива ПВХ для лазерной резки» — тема, которая появляется после того, как кто-то
уже порезал ПВХ. Хлорсодержащие материалы выделяют агрессивный газ: оптика мутнеет, люди дышат. Это не
«перестраховка», а базовая гигиена. И да, вытяжка должна работать до старта, а не «включу, когда задымит».
Шестое — **сервиса по порядку**. «Встала каретка» — сначала питание, связь, рельсы, охлаждение, и только потом
оптика. Разбор головки «на горячую» — самый дорогой способ диагностики. И держите журнал: симптом, что
проверили, что помогло. Через месяц это ваша личная база знаний.
Седьмое, честное: **лазер не прощает самодеятельности с материалами**. Он режет то, что вы положили, и выделяет
то, что вы положили. Цифры из карточки завода (сосна 40 мм на 50 мм/мин, акрил 30 мм на 30 мм/мин) — это
ориентиры для конкретного модуля и конкретных образцов, а не «универсальная таблица». И ещё: софт — это только
начало; настоящий навык — в пробном резе, замере керфа и записи режимов. Кто ведёт журнал, тот через месяц
работает «своими» цифрами, а не чужими. И запомните главное: лазер любит порядок — чистую линзу, ровный лист, включённую вытяжку и записанные
параметры. Всё остальное — вопрос времени и образцов. Начните с одного материала и одного изделия; когда получится стабильно — расширяйте ассортимент. И не
торопитесь: лазер вознаграждает терпеливых.
## Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус `/mnt/LIBRARY/ai-corpus` (только
PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- **«A Predictive Mathematical Model for Manufacturing Sustainability Based on Life Cycle Assessment and
Multi-Objective Decision Optimization»** — Zenodo, **CC BY 4.0**
(https://zenodo.org/records/23341258). О параметрах процессов: «Process parameters such as cutting speed, feed
rate, tool diameter, spindle speed, laser power, scan speed, and hatch spacing…» «[открытый корпус:
zenodo_23341258_A_Predictive_Mathematical_Model_for_Manufacturing_Sustainability_Based_on, чанк #35]»
(модуль 5).
Факты о станках и режимах — из карточек завода: `product/9.md` (лазерный модуль TTL, синий, 60 Вт, 450±10 нм;
резка: сосна 40 мм — 50 мм/мин, фанера 25 мм — 200 мм/мин за 2 прохода, МДФ 12 мм — 300 мм/мин за 2 прохода,
акрил 30 мм — 30 мм/мин), `product/40.md` (ЧПУ-1325-ЛАЗЕР: волоконный Raycus 1000 Вт, поле 1300×1300–1300×2500,
Ruida, точность до ±0,05 мм, поддержка AutoCAD/CorelDRAW/Photoshop), `product/29.md` (CNC LASER METAL CUTTER:
поле 1500×3000–1500×6000, мощность 1–6 кВт), `product/39.md` (ЛАЗЕР ЭКОНОМ: поле 200×300–1000×1600, от
250 000 ₽). Спрос форумов — по заголовкам тем. Публичная полка — `/library/`, `/book/`.
## Смотрите также
**Курсы и руководства завода:**
- [Лазерные станки: программы и режимы](/blog/lazernye-stanki-programmy-i-rezhimy)
- [Плазменная резка: программы и постпроцессоры](/blog/plazmennaya-rezka-programmy-i-postprotsessory)
- [Векторная графика для ЧПУ](/blog/vektornaya-grafika-dlya-chpu)
- [ArtCAM: полный курс 2D/3D](/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy)
- [Фрезы для ЧПУ: выбор и режимы](/blog/frezy-vybor-rezhimy-resurs-rasshirennyy)
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya)
- [Безопасность и охрана труда в цехе](/blog/bezopasnost-i-ohrana-truda-v-tsehe)
- [Как обучиться работе на станке ЧПУ с нуля](/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego)
**Библиотека:**
- [Библиотека завода](/library/)
- [Публичная библиотека (PD/OA)](/library/)
- Открытая работа «A Predictive Mathematical Model for Manufacturing Sustainability…» — источник: Zenodo (CC BY 4.0)
**Станки завода:**
- [ЛАЗЕР ЭКОНОМ](/product/39/)
- [ЧПУ-1325-ЛАЗЕР](/product/40/)
- [CNC LASER METAL CUTTER](/product/29/)
- [БИЗНЕС СТАРТ LITE](/product/8/)
- [17Д, 5-осевой фрезерный станок ЧПУ](/product/17/)
- [Обрабатывающий центр 5 осей РАКЕТА](/product/18/)
- [Полный каталог](/catalog)
**Вопросы инженерам и обсуждение:** [форум завода](/community/forum).
## Фото и схемы завода
- Схема «макет → параметры → резка» — `/assets/courses/lazer-maket-parametry-rezka.svg`.
- Производственная цепочка «идея → деталь» — схема `/assets/courses/cepochka-chpu.svg`.
- Станки: ЛАЗЕР ЭКОНОМ (`/product/39/`), CNC LASER METAL CUTTER (`/product/29/`), ЧПУ-1325-ЛАЗЕР
(`/product/40/`). Подписи — «Фото/видео завода «Твайт»».
---
Материал подготовлен инженерами завода «Твайт». Названия панелей LightBurn и RDWorks приведены по логике работы
лазерных программ и могут отличаться по версиям — ориентируйтесь на смысл этапов «макет → слои → параметры →
пробный рез → серия». Режимы из карточек завода приведены как заявленные/справочные и требуют проверки на вашем
материале. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок
работы: макет → слои → параметры → фокус → пробный рез → раскрой → задание → серия → запись режимов.
**Продолжение серии:** соседний том — «Лазерные станки: программы и режимы»; следующий том — «Лазерная
гравировка: растр, dpi и 2.5D на практике».
---
**Первоисточник:** https://zavod-stanki.ru/blog/lazernye-stanki-po-i-rezhimy-rezki · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lazernye-stanki-po-i-rezhimy-rezki.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/lazernye-stanki-po-i-rezhimy-rezki.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lazernye-stanki-po-i-rezhimy-rezki.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/lazernye-stanki-po-i-rezhimy-rezki
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq