# Лазерная резка: полный курс — том 2: материалы и режимы — обучение ЧПУ с нуля | Версия 1.0 от 2026-11-12
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 2 серии: как ведут себя материалы под лучом и как подобрать режим, который держится от листа к
> листу. Породы и сорта, акрил литой и экструдированный, кожа, ткань, стекло, композиты, тест-матрица, карта
> режимов.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`; AI-бриф — рядом с
> публикацией как `/blog/lazernaya-rezka-polnyy-kurs-tom-2-materialy-i-rezhimy.ai.json`.
> Версия 1.0 от 2026-11-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Лазерная резка: полный курс — том 2: материалы и режимы“, zavod-stanki.ru».
> Источник спроса — лазерные ветки (заголовки `forum-drafts/*-topics.tsv` дословно: «0 5 1 0 миллиметровый
> материал для моего 60w лазер», «2 миллиметровый al artcam новичок ужас», «1200 60w лазер», «100w лазер
> сокращающийся периодически»).
> Факты — паспорт `instrukciya-laser-chpu.pdf` (60/80 Вт, гравировка 0–860 мм/с, резка 0–600 мм/с, акрил до
> 25 мм, минимальная буква 1,5 × 1,5 мм), `CNC_KNOWLEDGE_BASE.md` (CO2 40–150 Вт, до 20 мм; волокно 1000–6000 Вт,
> металл до 20 мм), карточки `/product/29/`, `/product/39/`, `/product/40/` и данные каталога по модулю 60 Вт.
> **Безопасность:** ПВХ, АБС, поликарбонат и тефлон не режут; вытяжка до импульса; огнетушитель рядом.
> **Границы тома.** Том 1 — физика, оптика и безопасность. Здесь — материалы и режимы. Том 3 — диагностика,
> керф на серии и повторяемость.
Обучение ЧПУ с нуля почти всегда упирается в материалы: режим резания — это не таблица из интернета, а ответ материала на конкретную энергию. Один и тот же лист
фанеры от двух поставщиков режется по-разному: у одного клей тлеет, у другого коптит кромка. Поэтому материал
изучают не «по названию», а по трём вещам: что в нём горит, что плавится и что выделяется. Дальше режим
находится за двадцать минут тестов, а не за двадцать попыток.
## Чему научитесь
- Объяснять поведение материала через поглощение и состав.
- Отличать литой акрил от экструдированного по кромке.
- Читать породу и сорт фанеры по кромке реза.
- Строить тест-матрицу «мощность × скорость».
- Выбирать число проходов под толщину, а не «на глаз».
- Учитывать влажность, клей и покрытия.
- Находить режим для кожи, ткани, картона и стекла.
- Вести карту режимов, которая работает через месяц.
## Предпосылки и безопасность
Нужны: том 1 серии, доступ к станку, набор обрезков разных материалов, штангенциркуль, лупа, журнал.
**Безопасность — правила материалов.**
- **Запрещённые материалы.** ПВХ, винил, АБС, поликарбонат, тефлон, полихлоропрен: хлор и фтор в дыме.
- **Клей.** Материалы с клеевой основой дают тлеющий клей и дым; режут клеем вниз.
- **Влажное дерево.** Пар в зоне реза даёт рванину и «стрельбу» искрами.
- **Пыль.** МДФ даёт мелкую пыль, которая остаётся в станке и горит при следующем резе.
## Содержание
1. Поглощение и состав.
2. Породы и фанера.
3. МДФ и плитные материалы.
4. Акрил и пластики.
5. Кожа, ткань, картон.
6. Стекло, камень, керамика.
7. Металл и волокно.
8. Влага, клей, покрытия.
9. Толщина и проходы.
10. Тест-матрица.
11. Кривая качества.
12. Керф по материалам.
13. Дефекты и их причина.
14. Карта режимов.
## Какие вопросы новичков разобраны в этом томе
«0 5 1 0 миллиметровый материал для моего 60w лазера» — про то, что толщина и мощность связаны не линейно.
«1200 60w лазер» — про поле и мощность: машина на 60 Вт с полем 1200 мм режет то же, что и 600 мм, но медленнее
по краям из-за юстировки. «100w лазер сокращающийся периодически» — про партию материала и влажность.
«2 миллиметровый al artcam новичок ужас» — про то, что алюминий не режут CO2-машиной, и это не вопрос
программы.
## Модуль 1. Поглощение и состав
Материал режется потому, что поглощает 10,6 мкм, а не потому, что он «тонкий».
**Длина волны.** 10,6 мкм — это инфракрасный диапазон: глаз его не видит, а материал принимает как тепло. Поэтому «яркость» реза не говорит о мощности.
**Поглощение.** Неметаллы поглощают CO2-луч хорошо: дерево, акрил, кожа, картон. Металлы отражают — именно
поэтому CO2 не режет сталь.
**Что горит.** Смолы, клей, масла, краски. Древесина горит медленно, но смолы дают вспышки и копоть.
**Что плавится.** Акрил, полистирол, ПЭТ, ПВХ (нельзя), поликарбонат (нельзя). Плавление даёт наплыв и
«полированную» кромку.
**Тонкое.** Плёнка и бумага уходят в дым почти целиком: мощность снижают до минимума, иначе прожиг и пожар.
**Что испаряется.** Тонкие плёнки, ткань, бумага: материал уходит в дым, и нужна вытяжка.
**Смолы.** Смолистая сосна капает смолой на стол: её убирают, иначе следующая деталь ляжет на каплю и получит след.
**Зольность.** МДФ и фанера с наполнителями дают больше золы и налёта на линзе.
**Проверка.** Возьмите три обрезка и сравните: что коптит, что плавится, что дымит.
**Почему так.** Состав важнее толщины: 3 мм ПВХ опаснее, чем 10 мм бука.
**Вопрос о составе.** Из чего сделан ваш материал — и что в нём горит?
## Модуль 2. Породы и фанера
### Обучение ЧПУ программированию с нуля: материал первичен
Дерево режется легко, но ведёт себя по-разному.
**Скорость.** Сосна режется почти вдвое быстрее дуба при той же толщине: плотность и смолы меняют теплопроводность.
**Сосна.** Мягкая, смолистая: режется быстро, кромка тёмная, смола капает. Смолу убирают после реза.
**Кромка.** Берёзовая фанера даёт светлую кромку, хвойная — смолистую и тёмную: для лицевых деталей это заметно.
**Берёза.** Плотнее, кромка ровнее, копоти меньше. Хороша для декора и мебели.
**Инструмент.** Дуб даёт больше золы на линзе: после смены по дубу оптику чистят внепланово.
**Дуб.** Твёрдый, требует медленнее, кромка темнеет сильно. Для тонких деталей — риск обугливания.
**Фанера.** Клей между слоями — главная проблема: тлеет, дымит, даёт запах. Берёзовая фанера лучше хвойной.
**Шпон.** Толщина шпона у дешёвой фанеры неравномерна: на одном участке 3 слоя, на другом 4 — отсюда разный рез по площади листа.
**Сорт.** Сучки и дефекты шпона дают неравномерный рез: сучок плотнее, луч идёт иначе.
**Влажность.** Влажная фанера даёт пар, рванину и искры. Сушат перед резом, а не «как привезли».
**Проверка.** Рез на трёх сортах одной породы: разница в кромке видна сразу.
**Почему так.** Дерево — неоднородный материал, и режим подбирают по худшему участку.
**Вопрос о породе.** Что у вас в работе чаще — сосна, берёза или фанера?
## Модуль 3. МДФ и плитные материалы
МДФ и ДСП режутся, но требуют отношения к дыму и пыли.
**МДФ.** Плотный, однородный, режется ровно, но даёт много мелкой пыли и запах. Кромка тёмная, часто требует
шлифовки.
**Кромка.** У ДСП кромка рыхлая, потому что смола выгорает быстрее стружки: деталь требует шлифовки или кромки ПВХ.
**ДСП.** Смолы и стружка: кромка рыхлая, дым едкий. Для лицевых деталей — плохой выбор.
**Магниты.** Тонкую сталь на волокне держат магнитами вне контура: иначе лист «играет» и рез уходит.
**Тонкий лист.** ХДФ 3 мм режут на высокой скорости, но кромка хрупкая: деталь легко скалывается по краю.
**ХДФ.** Тонкий, режется быстро, часто используется как задняя стенка.
**Ламинированные плиты.** Покрытие горит и даёт запах; режут с лицевой стороной вниз или с защитной плёнкой.
**Пыль.** После МДФ обязательно убирают стол и фильтр: пыль горит при следующем резе и пачкает оптику.
**Проверка.** Сравните кромку МДФ и фанеры одной толщины: у МДФ она ровнее, но темнее.
**Почему так.** Плитные материалы — это про дым и пыль больше, чем про мощность.
**Вопрос о плите.** Работаете ли вы с МДФ и как убираете пыль?
## Модуль 4. Акрил и пластики
Акрил — самый благодарный материал и самый капризный.
**Литой акрил (cast).** Режется с прозрачной кромкой, почти полированной. Дороже, лучше для витрин и
подсветки.
**Экструдированный (extruded).** Кромка мутнее, возможны пузырьки, при перегреве «затягивает» каплю. Дешевле.
**Запас по толщине.** Для посадочных деталей берут материал на 0,2 мм толще расчётного: усадки и оплавление съедают размер.
**Замер.** Толщину проверяют штангенциркулем в трёх точках листа: разброс 0,3 мм — уже повод для отдельной строки.
**Толщина акрила.** Паспорт машины допускает акрил до 25 мм; на 20–25 мм скорость падает в разы, кромка требует
полировки.
**Снятие.** Плёнку снимают под углом, а не рывком: на морозе она рвётся и оставляет клей на кромке.
**Защитная плёнка.** Режут через плёнку, чтобы не царапать; плёнка плавится и пачкает кромку — снимают сразу.
**Проверка на запах.** Полистирол пахнет резко и сладко; если запах резкий — снизить мощность и усилить вытяжку, а не «дожать» рез.
**Полистирол и ПЭТ.** Режутся, но легче плавятся и дают больше запаха. ПЭТ-бутылочный пластик — не для реза
листовых деталей.
**Проверка.** Кромка: прозрачная — литой; мутная с наплывом — экструдированный или перегрев.
**Почему так.** Два акрила с одинаковым названием ведут себя как разные материалы.
**Вопрос об акриле.** Какой у вас акрил — литой или экструдированный?
## Модуль 5. Кожа, ткань, картон
Мягкие материалы режутся быстро, но требуют аккуратности с обдувом.
**Прижим.** Кожу и ткань прижимают грузом по краям: лёгкий материал сдувает обдувом и он смещается.
**Кожа.** Натуральная режется чисто, кромка темнеет и пахнет. Толстая кожа (3–4 мм) требует двух проходов.
Кожзам на ПВХ-основе — нельзя.
**Ткань.** Синтетика плавится и запаивает кромку — это плюс: край не осыпается. Хлопок горит и может тлеть,
нужен контроль после реза.
**Толщина войлока.** Войлок 10 мм режут в два прохода: за один проход кромка оплавляется и закрывает рез.
**Войлок.** Плотный, дымит, кромка оплавляется. Режут на низкой мощности с хорошей вытяжкой.
**Картон.** Гофрокартон режется быстро, но кромка обугливается; тонкий картон — риск возгорания.
**Бумага.** Тонкая бумага горит, а не режется: нужна малая мощность и высокая скорость.
**Проверка.** После реза ткань и войлок проверяют на тление: 10 минут наблюдения.
**Почему так.** В мягких материалах главный риск — не брак, а пожар.
**Вопрос о мягком.** Что вы режете из мягкого и как проверяете на тление?
## Модуль 6. Стекло, камень, керамика
Хрупкие материалы режутся с трещиной, а не «ножом».
**Стекло.** CO2 режет стекло за счёт термонапряжения: нужна вода или смазка, кромка матовая. Толстое стекло
требует предварительного надреза.
**Камень.** Гравировка и резка тонких плит возможна, но кромка шероховатая, пыль абразивная.
**Керамика.** Плитка гравируется, резка возможна на малой толщине, риск скола высокий.
**Надрез.** Стекло режут по линии надреза с малой мощностью: без надреза трещина идёт в сторону.
**Трещина.** После реза стекло и керамику не гнут и не стучат: микротрещина расходится позже.
**Дым.** Пыль камня и керамики — не дым, а аэрозоль: нужна влажная уборка, а не только вытяжка.
**Проверка.** Рез 30 мм на образце: скол по кромке покажет, тянет ли материал. Кромку после реза не шлифуют сразу: дают остыть, иначе микротрещина расходится.
**Почему так.** Хрупкие материалы прощают меньше всего: ошибка видна сразу и не исправляется.
**Вопрос о хрупком.** Есть ли у вас задачи по стеклу или камню?
## Модуль 7. Металл и волокно
CO2-машина металл не режет, и это не вопрос режима.
**Отражение.** Металл отражает 10,6 мкм: энергия уходит в отражение, а не в рез. Тонкая фольга иногда
прожигается, но это не процесс.
**Волокно.** Источник 1000–6000 Вт режет сталь, нержавейку, алюминий, латунь, медь. Толщина до 20–25 мм в
зависимости от мощности.
**Газ.** Кислород ускоряет сталь, но даёт окалину. Азот даёт чистый край на нержавейке и алюминии.
**Проверка пальцем в перчатке.** Грат чувствуется как заусенец; его наличие при нормальном фокусе — почти всегда газ.
**Тонкий металл.** На 1–2 мм грат появляется от перегрева чаще, чем от газа: скорость выше, мощность ниже.
**Грат.** Наплыв снизу — давление газа, фокус, скорость. На тонком металле грат появляется от перегрева.
**Проверка.** Магнит: нержавейка «не липнет», сталь липнет. От этого зависит газ и режим.
**Почему так.** Тип источника — граница материалов, которую нельзя перейти настройками.
**Вопрос о металле.** Какой металл и какая толщина у вас в работе?
## Модуль 8. Влага, клей, покрытия
Три вещи, которые ломают режим чаще, чем мощность.
**Влага.** Сырое дерево даёт пар, рванину и искры. Норма для реза — сухой материал, хранившийся в помещении.
**Клей.** Фанера, шпон, ламинат: клей тлеет, дымит и пачкает линзу. Режут клеем вниз, а не вверх.
**Краска и лак.** Покрытие горит, даёт дым и неравномерный рез. Красят после, а не до.
**Тонкость.** Плёнка на акриле добавляет 0,05–0,1 мм к толщине и меняет фокус: учитывать при точных деталях.
**Плёнка.** Защитная плёнка на акриле плавится по кромке: либо режут без неё, либо снимают сразу после.
**После реза.** Дерево с маслом оставляют под наблюдением на 15–20 минут: тление начинается изнутри и поздно видно.
**Масло.** Пропитанное маслом дерево может тлеть изнутри: после реза наблюдают.
**Проверка.** Один и тот же материал сухой и влажный: разница в кромке видна без приборов. Для серии правило простое: материал живёт в цехе сутки до реза, а не заносится с улицы.
**Почему так.** Режим подбирают под состояние материала, а не под его название в накладной.
**Вопрос о состоянии.** Как вы храните материал перед резом?
## Модуль 9. Толщина и проходы
Толщина — не линейный параметр: удвоение толщины требует больше, чем удвоение энергии.
**Проверка на просвет.** После реза деталь смотрят на просвет у окна: тонкие перемычки видны лучше, чем на столе.
**Один проход.** До 3–5 мм на большинстве материалов: быстрее и чище.
**Два прохода.** 5–10 мм: первый проход прожигает, второй дорезает. Между проходами дают остыть.
**Три и больше.** Толстые плиты: кромка хуже, риск обугливания растёт. Иногда лучше фрезеровать.
**Правило практики.** На материалах толще 6 мм фокус опускают на 1–3 мм: это даёт ровную кромку без конуса.
**Фокус по толщине.** На толстом материале фокус опускают на 1–3 мм внутрь: рез ровнее по высоте.
**Скорость.** С увеличением толщины скорость падает быстрее, чем растёт мощность — отсюда «не режет» на 10 мм
при той же мощности.
**Проверка.** Лестница толщин 3, 5, 8, 10 мм на одном режиме: где начинается непрорез.
**Почему так.** Энергия должна дойти до низа, а не остаться на верхней кромке.
**Вопрос о толщине.** Какая максимальная толщина у вас в работе?
## Модуль 10. Тест-матрица
### Курсы оператора ЧПУ: зачем нужна матрица
Режим находится матрицей, а не перебором.
**Сетка.** Три мощности (60, 75, 90 %) × три скорости (низкая, средняя, высокая) = девять квадратов 20 × 20 мм.
**Оценка.** Каждый квадрат: прорезан или нет, ширина керфа, цвет кромки, наплыв снизу.
**Выбор.** Берут не «самый быстрый», а самый устойчивый: тот, где кромка чистая с запасом в обе стороны. На серии из пятидесяти деталей такой режим даёт меньше брака, чем любой «рекордный» по скорости.
**Повтор.** Матрицу повторяют на новой партии материала: 20 минут против испорченной серии.
**Дисциплина.** Карту заполняют сразу после теста, а не вечером по памяти: половина чисел теряется.
**Запись.** В карту: материал, толщина, мощность, скорость, проходы, фокус, дата, партия.
**Проверка.** Два квадрата с соседними параметрами должны давать похожий результат — значит, режим в плато, а не
на грани. Третий квадрат с отклонением +10 % покажет, есть ли запас.
**Почему так.** Хороший режим — тот, где небольшое отклонение не превращает рез в брак.
**Вопрос о матрице.** Пробовали ли вы когда-нибудь девять квадратов вместо девяти попыток?
## Модуль 11. Кривая качества
Между «не прорезает» и «горит» есть узкое плато.
**Признак.** Деталь держится на тонких перемычках, которые рвутся при извлечении: это недожог, а не «плотная посадка».
**Недожог.** Кромка рваная, деталь не выпадает, низ реза с перемычками.
**Границы.** Плато определяют по двум сторонам: где начинается недожог и где начинается пережог. Рабочая точка — между ними.
**Плато.** Кромка ровная, керф стабильный, деталь выпадает с лёгким усилием. Ширина плато зависит от материала: у акрила оно уже, у фанеры шире.
**Пережог.** Обугливание, наплыв, расширение керфа, запах гари.
**Сдвиг плато.** С износом трубки и загрязнением линзы плато смещается: то, что работало, начинает недожигать.
**Запас.** Работают в середине плато, а не на краю: так переживают колебания партии и температуры.
**Проверка.** Постройте кривую по пяти скоростям и отметьте плато.
**Почему так.** Стабильность важнее максимума: серия делается на плато.
**Вопрос о плато.** Знаете ли вы, где у вашего материала начинается пережог?
## Модуль 12. Керф по материалам
Керф зависит от материала, толщины и линзы.
**Сучки.** На сучке керф уже, а кромка темнее: деталь с сучком на кромке лучше переразметить.
**Дерево.** 0,1–0,3 мм на CO2: шире на смолистых породах, уже на берёзе.
**Акрил.** 0,1–0,25 мм: на толстом акриле керф шире из-за оплавления.
**МДФ.** 0,15–0,3 мм: рыхлая структура даёт неровный край.
**Кожа и ткань.** 0,1–0,2 мм, но кромка оплавляется и «уводит» размер.
**Металл (волокно).** 0,2–0,5 мм: зависит от мощности и газа.
**Проверка.** Квадрат с отверстием: замер даёт керф и точность приводов одновременно.
**Почему так.** Керф — часть технологии, и его надо мерить, а не предполагать.
**Вопрос о керфе.** Ваш керф на акриле 5 мм — какой?
## Модуль 13. Дефекты и их причина
Каждый дефект имеет свой материал и свою причину.
**Обугливание.** Мало скорости, много мощности, смолистая порода. Лечится скоростью, не мощностью.
**Пламя.** Смолы и масла, слабый обдув. Тушат снижением мощности и усилением вытяжки.
**Наплыв.** Перегрев акрила или пластика; на металле — газ и фокус.
**Рванина.** Влажный материал или сучок; на фанере — клей. На коже рванина означает перегрев, на ткани — слишком высокую мощность.
**Пятна.** Загрязнённая линза или капли конденсата: рез «полосами» по площади.
**Проверка.** Один дефект — одна гипотеза — один тест.
**Изоляция.** Проверяют по одному параметру за тест, иначе причина снова «неизвестна».
**Почему так.** Дефект на материале почти всегда указывает на конкретный параметр.
**Вопрос о дефекте.** Какой дефект у вас повторяется?
## Модуль 14. Карта режимов
Карта режимов — главный документ лазерного участка.
**Минимум полей.** Если полей много, карту не заполняют. Пять колонок, которые реально используют, лучше пятнадцати идеальных.
**Что писать.** Материал, поставщик, партия, толщина, мощность, скорость, проходы, фокус, керф, дата.
**Где хранить.** У станка, в бумажном виде и в файле: бумага не зависит от компьютера.
**Смена.** Карту дополняют в конце смены, а не в конце месяца: числа забываются за неделю.
**Кто ведёт.** Оператор, который режет: технолог проверяет.
**Ревизия.** Раз в квартал карту перечитывают и вычёркивают режимы, которые больше не работают: иначе в ней копятся устаревшие числа.
**Обновление.** После каждой новой партии — новая строка, а не правка старой. Иначе через год невозможно понять, какой режим был для какой партии.
**Проверка карты.** Новый оператор должен по карте найти режим и повторить рез без подсказок — это тест на её качество.
**Польза.** Новый сотрудник выходит на режим за час, а не за неделю.
**Проверка.** Через месяц карту должен понять человек, который не резал этот материал.
**Почему так.** Карта превращает опыт в актив, который не уходит с оператором.
**Вопрос о карте.** Есть ли у вас карта режимов или всё в голове?
## Что спрашивать у поставщика материала
Половина проблем с режимом решается до покупки — тремя вопросами.
**Состав.** «Это ПВХ или полистирол?» Кожзам, «экокожа», «пластик ABS-аналог» — формулировки, за которыми может
скрываться хлор. Просить маркировку, а не название.
**Партия.** Номер партии и дата выпуска. У фанеры и МДФ разные партии дают разный клей и плотность, а значит
разный режим.
**Влажность и хранение.** Как хранили, в каких условиях. Материал, пролежавший месяц в сыром складе, будет
резаться иначе, чем сухой.
**Реальная толщина.** Реальная, а не номинальная: «3 мм» у разных поставщиков — от 2,7 до 3,2. Для посадок это критично.
**Покрытие.** Есть ли плёнка, лак, ламинация. Плёнку снимают или режут через неё, но знать заранее.
**Проверка.** Первый лист новой партии всегда идёт на тест-матрицу, даже если материал «тот же».
## Гравировка: другой режим, другие правила
Гравировка — это не «резка на меньшей мощности», а другой процесс: растр, строки, точка за точкой.
**Интервал строк.** Чем меньше шаг между строками, тем глаже изображение и тем дольше работа. Крупный шаг даёт
полосы, которые видно на отражённом свете.
**Мощность.** Для гравировки её снижают, а скорость повышают: важно снять верхний слой, а не прожечь.
**Двойной проход.** Иногда даёт глубину, но удваивает время и риск перегрева тонких деталей.
**Материал.** На дереве гравировка темнеет от смол, на акриле — светлеет и матирует, на коже — темнеет
необратимо.
**Проверка.** Гравировку смотрят под углом и на отражении: полосы видны там, где прямо смотреть бесполезно.
**Почему так.** Гравировка прощает больше, чем резка, но требует терпения к интервалу.
## Вопросы, которые задают чаще всего на форумах
**«Хватит ли 60 Вт для 10 мм фанеры?»** Хватит, но на двух проходах и медленно. Для регулярной работы с 10 мм
лучше 80–100 Вт: не потому, что «мощнее», а потому что режим будет в середине плато, а не на грани.
**«Почему акрил пахнет и мутнеет?»** Перегрев. Скорость ниже, мощность выше — типичная ошибка новичка.
Правильно наоборот: быстрее и слабее, с хорошим обдувом.
**«Можно ли резать фанеру с плёнкой?»** Можно, но плёнка плавится и пачкает кромку. Если деталь лицевая —
снимать до реза или сразу после.
**«Что делать, если материал «стреляет»?»** Это влага или смола. Сушить, снижать мощность, проверять, нет ли
в материале клея или пропитки.
**«Почему кромка темнее с одной стороны детали?»** Юстировка или перекос стола: луч приходит под углом. На
несимметричных деталях это видно сразу.
**«Нужен ли второй проход, если деталь выпала?»** Нет. Если выпала и кромка ровная — режим найден. Второй
проход нужен только при непрорезе.
**«Как резать тонкую кожу, чтобы не плавилась?»** Малая мощность, высокая скорость, минимальный обдув. Кожу
лучше резать на жертвенной бумаге: она забирает часть тепла.
## Практикум. Режим за двадцать минут
Задания выполняются на обрезках, по одной серии на материал.
### Задание 1. Матрица для фанеры 6 мм
Девять квадратов 20 × 20 мм: мощность 60, 75, 90 % × скорость 8, 12, 16 (в единицах вашего станка). Режьте
сверху вниз, подписывая каждый квадрат маркером на самой детали.
Оцените: прошёл ли рез насквозь, какая кромка, есть ли наплыв. Выберите режим, где квадрат прорезан и соседние
квадраты тоже близки к норме — это плато.
Результат: строка в карте режимов и понимание, что «максимальная скорость» и «рабочая скорость» — разные вещи.
### Задание 2. Литой и экструдированный акрил
Два обрезка 3 мм, один режим, один контур. Сравните кромку: прозрачность, наплыв, запах. Затем повторите на
перегретом режиме (мощность +15 %): у экструдированного кромка «затянется» раньше.
Результат: критерий, по которому вы отличаете акрил до покупки партии — по кромке пробного реза.
### Задание 3. Влага
Возьмите два обрезка фанеры: один сухой, второй выдержите сутки во влажном помещении. Режьте одним режимом.
Сравните: у влажного будет рванина, искры и запах пара. Запишите, при какой влажности рез начинает портиться —
и введите правило «материал акклиматизируется в цехе сутки».
Результат: правило хранения, а не разовая удача.
## Экзамен
**1. Почему 3 мм ПВХ опаснее 10 мм бука?**
Потому что опасность определяется составом, а не толщиной: ПВХ выделяет хлор и хлороводород, которые токсичны
и разрушают оптику. Бук даёт дым, но не хлор.
**2. Чем литой акрил отличается от экструдированного на резе?**
Литой даёт прозрачную, почти полированную кромку. Экструдированный — мутную, с наплывом и пузырьками, особенно
при перегреве.
**3. Почему фанера режется хуже массива той же толщины?**
Между слоями клей: он тлеет, дымит и пачкает линзу, а на кромке даёт тёмные полосы. Клей — главная причина
нестабильного реза фанеры.
**4. Что делать, если материал влажный?**
Не резать. Дать акклиматизироваться в помещении, проверить кромку пробным резом. Влага даёт пар, рванину,
искры и непредсказуемый результат.
**5. Как строится тест-матрица?**
Три мощности × три скорости, девять квадратов, оценка по прорезу, керфу и кромке. Выбирают не быстрый, а
устойчивый режим в середине плато.
**6. Почему при удвоении толщины скорость падает больше чем вдвое?**
Энергия должна дойти до нижней кромки, а потери растут с глубиной: часть уходит в стенки реза и в теплопроводность.
Поэтому зависимость нелинейная.
**7. Зачем опускать фокус на толстом материале?**
Чтобы луч оставался узким в глубине. Фокус на поверхности даёт широкий низ и конусность реза.
**8. Как отличить пережог от недожога по кромке?**
Пережог: обугливание, наплыв, расширенный керф, запах. Недожог: рваная кромка, перемычки, деталь не выпадает.
**9. Почему кожа на ПВХ-основе запрещена?**
Основа содержит хлор: при резке выделяются токсичные соединения. Натуральная кожа безопасна, кожзам на ПВХ —
нет.
**10. Что писать в карте режимов?**
Материал, поставщик, партию, толщину, мощность, скорость, число проходов, фокус, керф и дату. Без партии запись
через месяц бесполезна.
**11. Почему режим «на грани» плох для серии?**
Любое колебание партии, температуры или состояния линзы превращает рез в брак. Работают в середине плато, где
есть запас в обе стороны.
**12. Как меняется режим по мере износа трубки?**
Плато смещается: требуется больше мощности или меньше скорости. Поэтому карту перепроверяют после каждой
заметной потери мощности.
## Частые вопросы (Q&A)
**Можно ли резать МДФ на 60 Вт?**
Да, до 6–8 мм уверенно, дальше — в два прохода и с падением качества кромки. МДФ даёт много дыма, поэтому
вытяжка обязательна.
**Почему акрил 10 мм режется хуже, чем 3 мм, при той же мощности?**
Энергия не доходит до низа: часть уходит в стенки реза. Нужна меньшая скорость, фокус глубже и иногда второй
проход.
**Что делать с запахом после фанеры?**
Проверить вытяжку и клей: дешёвая фанера с фенольным клеем пахнет сильнее. После реза проветривать, а линзу
чистить чаще.
**Можно ли гравировать стекло на CO2?**
Да, гравировка возможна, но резка толстого стекла требует термонапряжения и опыта. Кромка матовая, полировка
нужна отдельно.
**Нужно ли снимать защитную плёнку с акрила перед резом?**
Резать можно через плёнку, но её надо снимать сразу: расплавленная плёнка пачкает кромку и её трудно убрать.
**Почему режим работал вчера, а сегодня не режет?**
Три причины по частоте: загрязнённая линза, другая партия материала, тёплая вода. Проверять в этом порядке.
## Глоссарий
**Поглощение** — доля энергии луча, которую материал принимает.
**Плато** — диапазон параметров, где рез стабилен.
**Керф** — ширина реза.
**Наплыв** — застывший расплав на кромке.
**Рванина** — неровный, вырванный край.
**Акклиматизация** — выдержка материала в цехе до стабильной влажности.
**Тест-матрица** — серия пробных резов по сетке параметров.
**Карта режимов** — таблица проверенных режимов по материалам.

## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Кромка обуглена | Мало скорости | Поднять скорость или снизить мощность |
| Кромка мутная на акриле | Перегрев | Скорость выше, обдув сильнее |
| Рванина на фанере | Влажный материал или клей | Сушить, сменить партию |
| Наплыв снизу | Перегрев или слабый обдув | Снизить мощность, усилить обдув |
| Не прорезает на 10 мм | Энергии не хватает до низа | Второй проход, фокус глубже |
| Пятна по площади | Загрязнённая линза, конденсат | Чистка, выровнять воду |
| Запах хлора | ПВХ или винил | Остановить, проветрить, убрать материал |
| Искры и треск | Влага в материале | Сушить, снизить мощность |
| Кромка темнее с одной стороны | Юстировка или перекос | Проверить зеркала и стол |
| Деталь не выпадает | Керф и перемычки | Проверить компенсацию, добавить мостики |
| Режим «поплыл» к вечеру | Нагрев, вода, линза | Проверить чиллер и оптику |
## Мысли вслух: чего нет на форумах
Первое, о чём не пишут: у материала есть партия, и она важнее названия. Один поставщик фанеры даёт клей,
который тлеет и пахнет, другой — почти без запаха. Разница в режиме доходит до 20 % по скорости. В карте
режимов поэтому и нужна колонка «партия», а не только «фанера 6 мм».
Второе — акрил. Люди покупают «акрил 3 мм» и не знают, литой он или экструдированный. На литом кромка
прозрачная, на экструдированном — мутная, и виноват не станок. Разница в цене 20–30 %, а в качестве кромки —
в разы. Если делаете подсветку, литой обязателен.
Третье — про толщину и мощность. Формула «1 кВт на 1 мм» не работает: на 60 Вт акрил 3 мм режется на скорости
десятков мм/с, а 10 мм — уже единицы. Паспорт машины даёт резку до 600 мм/с, но это на тонком; на толстом
скорость падает на порядок, и никакая мощность это не компенсирует полностью.
Четвёртое, сервисный случай. Мастерская жалуется: «фанера 4 мм перестала резаться, режим не меняли».
Проверили: линза с налётом, мощность на выходе упала на 25 %. Линза стоит 3–8 тыс. ₽, а простой из-за неё —
два дня. Чистка каждые 8 часов из паспорта — не формальность.
Пятое — про МДФ и пыль. После смены на МДФ стол и фильтр забиваются мелкой пылью, и следующий рез по акрилу
даёт пятна. Пыль горит и оседает на оптике. Практика: после МДФ — влажная уборка и продувка, иначе брак
переносится на другой материал.
Шестое — кожа. Натуральная 3 мм режется в два прохода, и между ними надо дать остыть: иначе кромка
«заворачивается». Кожзам на ПВХ-основе не режут вообще, но продавцы называют его «экокожей» и не уточняют
основу. Проверять состав, а не название.
Седьмое, про воду и режим. Тёплая вода (выше +25 °C) снижает мощность и делает рез нестабильным к обеду.
Мастерские, которые работают без чиллера, к вечеру режут «на 10 % медленнее» и списывают это на материал.
Восьмое: цена ошибки в материале. Лист акрила 2 × 1 м стоит 8–15 тыс. ₽. Испорченная раскладка — это лист
целиком, а не одна деталь. Поэтому тест-матрица на обрезке окупается с первого же неудачного листа.
Девятое: допуск на толщину. Лист «3 мм» по факту 2,8–3,2, и на посадке это видно. Мастерские, которые делают корпуса, покупают материал одной партией на заказ и хранят остаток отдельно — иначе детали от разных листов не собираются.
И последнее: не верьте чужой таблице режимов без проверки. У каждого станка свой износ трубки, свои зеркала и
свой чиллер. Чужая таблица — гипотеза, ваша карта — факт.
## Открытая библиотека
Открытые лицензированные источники не цитируются: точных совпадений с темой режимов лазерной резки в корпусе
не нашлось, а привязка «по смыслу» запрещена. Все числа — из паспорта машины (`instrukciya-laser-chpu.pdf`:
гравировка 0–860 мм/с, резка 0–600 мм/с, акрил до 25 мм, минимальная буква 1,5 × 1,5 мм), данных каталога по
модулю 60 Вт (сосна 40 мм — 50 мм/мин, фанера 25 мм — 200 мм/мин в два прохода, МДФ 12 мм — 300 мм/мин в два
прохода, акрил 30 мм — 30 мм/мин), `CNC_KNOWLEDGE_BASE.md` (CO2 40–150 Вт, до 20 мм; волокно 1000–6000 Вт,
металл до 20 мм) и карточек `/product/29/`, `/product/39/`, `/product/40/`.
## Смотрите также
- [Том 1: основы и безопасность](/blog/lazernaya-rezka-polnyy-kurs-tom-1-osnovy-i-bezopasnost)
- [Лазерные станки: ПО и режимы резки](/blog/lazernye-stanki-po-i-rezhimy-rezki)
- [Серия «Лазер/плазма/гидро»: том 2](/blog/lazerplazmagidro-tom-2)
- [Все курсы завода](/blog/)
- [Режимы резания: с чего начинать](/blog/rezhimy-rezaniya)
- [Лазерные граверы ЛАЗЕР ЭКОНОМ](/product/39/)
- [Станок ЧПУ-1325-ЛАЗЕР](/product/40/)
- [Библиотека руководств](/library/)
- [Форум: материалы и режимы](/community/forum)
## Станки
Материалы из этого тома проверяются на машинах завода. **ЛАЗЕР ЭКОНОМ** (`/product/39/`) — CO2 40–100 Вт, поле
от 200 × 300 до 1000 × 1600 мм, от 250 000 ₽: дерево, акрил, кожа, ткань, картон. **ЧПУ-1325-ЛАЗЕР**
(`/product/40/`) — волокно Raycus 1000 Вт, поле 1300 × 1300 — 1300 × 2500 мм: металл до 20 мм. **CNC LASER METAL
CUTTER** (`/product/29/`) — 1–6 кВт, поле 1500 × 3000 — 1500 × 6000 мм, резка до 25 мм, точность ±0,05 мм.
Если после лазера нужна фрезеровка или присадка, рядом ставят **БИЗНЕС СТАРТ LITE** (`/product/8/`) или
**17Д** (`/product/17/`).

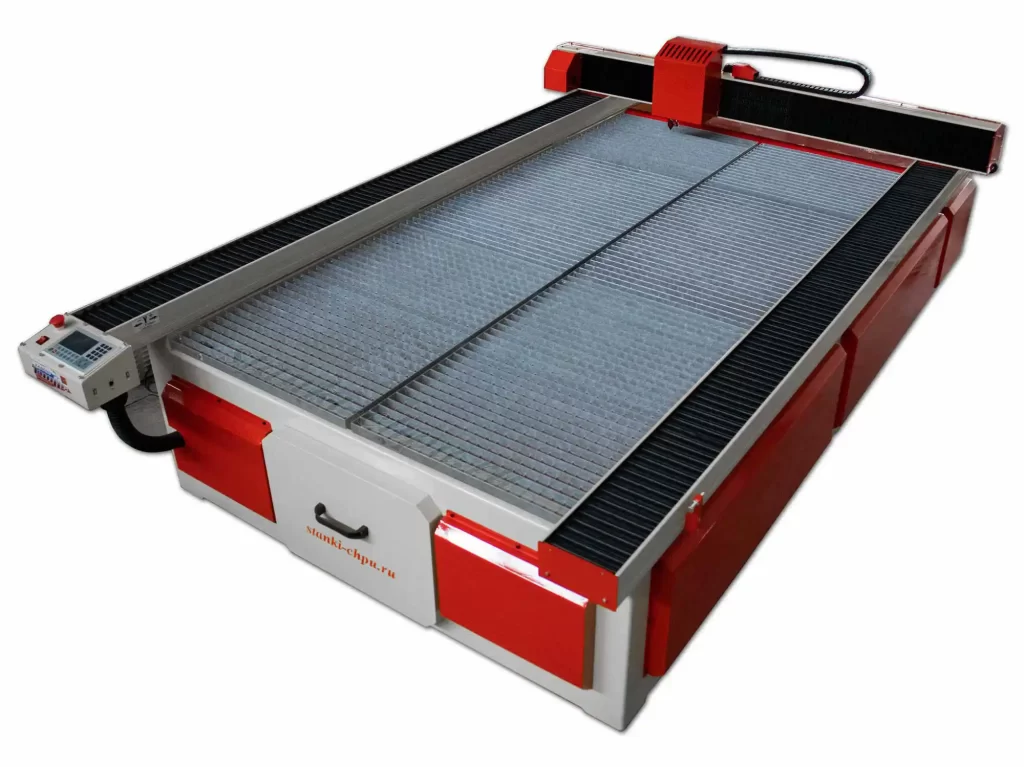
## Фото, схемы и инфографика завода
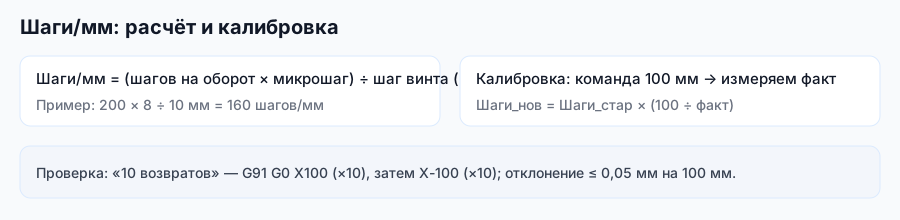
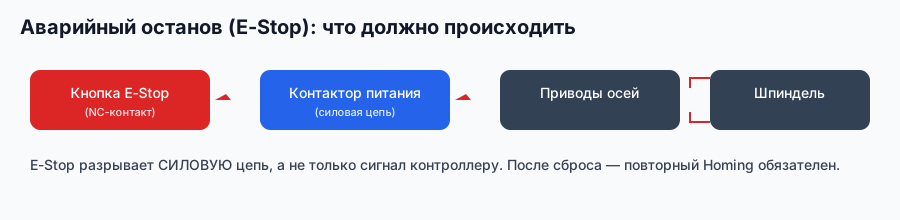
Схема шагов показывает проверку размера и керфа перед серией, схема останова — обязательную проверку перед
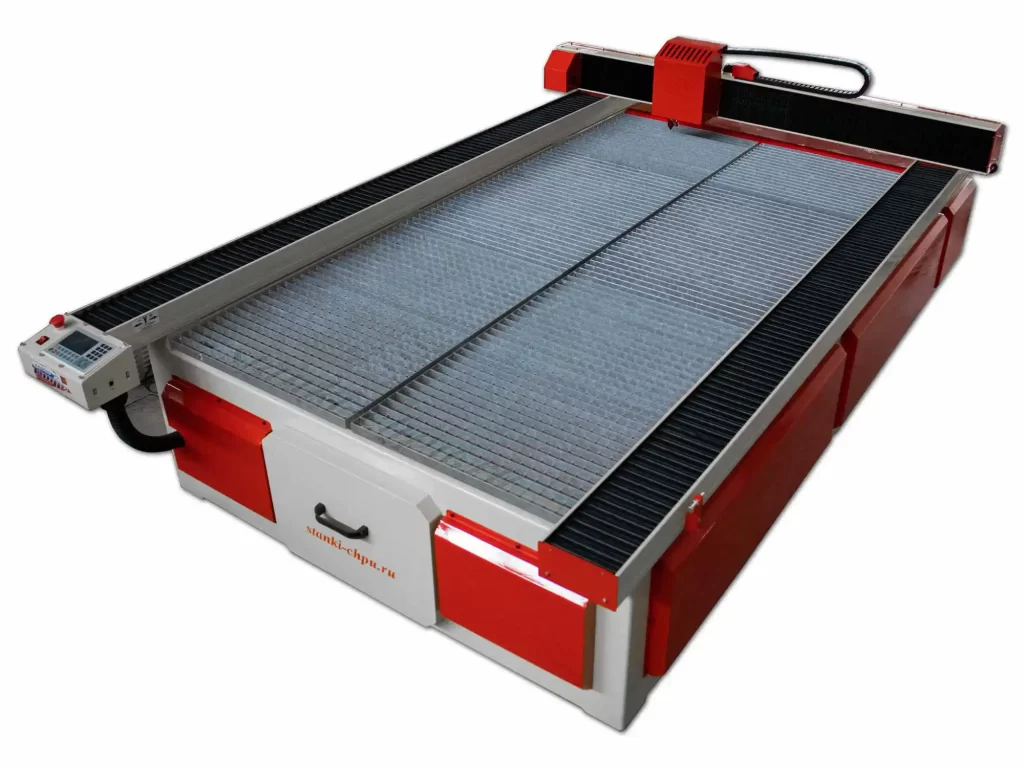
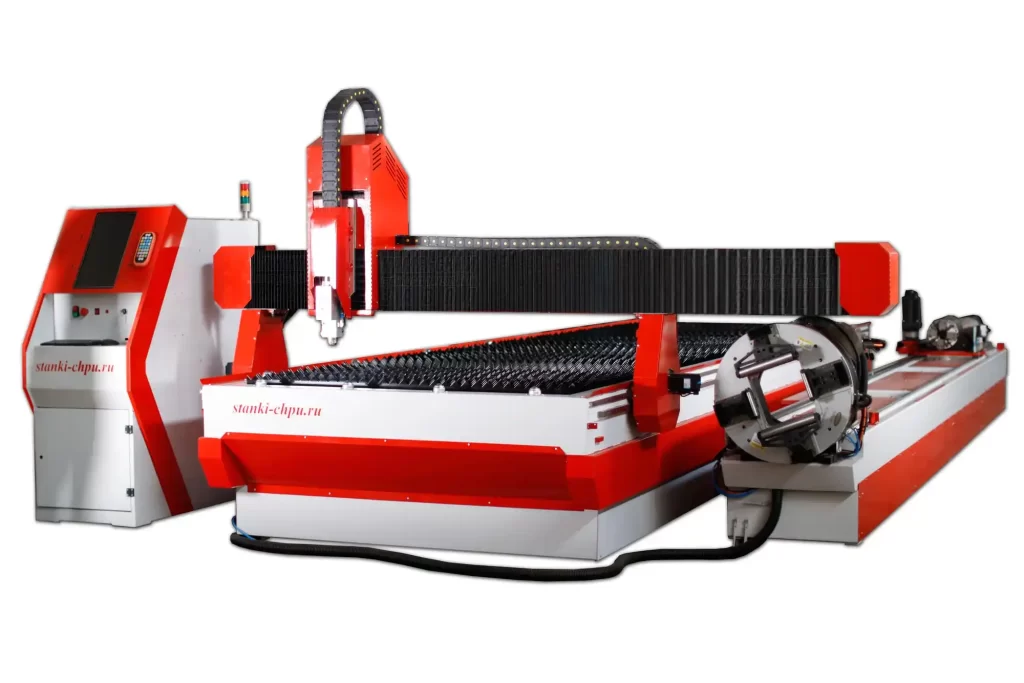
импульсом. Фото лазерных станков сняты в цехе завода «Твайт»; подписи ведут на карточки с характеристиками.
Инфографика собрана по паспорту и данным каталога.
## Продолжение серии: том 3 — «Диагностика и повторяемость»
Том 3 — про то, что делать, когда режим найден, но серия «плывёт»: контроль керфа, износ трубки, журнал партий,
допуски на раскладку и поиск причины по признакам дефекта.
---
**Первоисточник:** https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-2-materialy-i-rezhimy · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-2-materialy-i-rezhimy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-2-materialy-i-rezhimy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-2-materialy-i-rezhimy.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-2-materialy-i-rezhimy
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq