# Фрезы и инструмент — том 4: оборудование и оснастка — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии
> и материалы». Том 4 серии «Фрезы и инструмент»: столы и Т-пазы, механический и вакуумный зажим, тиски и
> прижимы, кондукторы и нулевые приспособления, держатели инструмента, автосмена, поворотные оси, измерение
> на станке, пылеудаление и пневматика, быстрая переналадка, безопасность оснастки.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/frezy-i-instrument-tom-4.ai.json`.
> - **Версия:** 1.3 от 2026-10-26. **Автор:** «Завод Твайт».
> - **Что исправлено в 1.3:** «Мысли вслух» выстроены по порядку 1–15, убрана неподтверждённая тема
> источника, удалён дубль анонса тома 5, библиотека завода ведёт на `/book/`.
> - **Как цитировать:** `cite_as`: «Завод Твайт, курс „Фрезы и инструмент — том 4: оборудование и
> оснастка“, zavod-stanki.ru». Указывайте первоисточник и автора, ссылка обязательна.
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv`: «4-ая ось, только патрон или можно
> што-то еще???», «4-я ось: настройка поворотной оси (мини FAQ)», «какой стоит вакуумнный насос на beaver
> 2480?», «Абсолютный дом станка и ноль стола», «автосмена инструмента для цанги er11», «Биение конуса
> шпинделя — исправление», «Аглицкий вакуумный насос 110В»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (режимы, зажим, охлаждение), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md`
> (E-Stop, концевики, помехи), `MACH3_COMPLETE_GUIDE.md` (пины, homing, настройки); данные о станках —
> карточки `/product/*.md`.
> **Важно:** оснастка — источник травм не реже фрезы. Падающая плита, срыв прижима, вылет заготовки — это
> реальные случаи, а не теория. ТТХ станков — заявленные/справочные.
> Соседние материалы: «Фрезы и инструмент — том 1: основы и безопасность», «том 2: практика и режимы»,
> «том 3: диагностика и ошибки», «Инструмент и оснастка станка с ЧПУ: полный гид».
**Обучение ЧПУ с нуля** обычно упирается в фрезу и программу, а заготовка тем временем «улетает» на первом
же проходе. Тем, кто прошёл **курсы оператора ЧПУ**, знакомо правило: хороший результат начинается не с кода,
а с того, как деталь закреплена. Кто ищет **обучение ЧПУ программированию с нуля**, редко думает про
Т-пазы, вакуум и прижимы — а именно там теряется точность и случаются травмы. Этот том — про оборудование
и оснастку: чем закрепить, чем держать инструмент, чем измерить и как всё это быстро переналаживать.
Оснастка — это не «железки вокруг станка», а система, которая определяет жёсткость, точность и скорость
переналадки. Одна и та же фреза на хорошо закреплённой плите и на «двух струбцинах» ведёт себя как два
разных инструмента. Поэтому том 4 идёт от стола к инструменту и от зажима к измерению.
**Чему научитесь:** выбирать способ зажима под деталь; работать с Т-пазами и жертвенным слоем; ставить
механические прижимы и тиски без перекоса; понимать вакуумные системы и их ограничения; делать кондукторы
и нулевые приспособления; подбирать держатели инструмента; обслуживать автосмену; настраивать поворотные
оси; измерять на станке; организовывать пылеудаление и пневматику; быстро переналаживаться; проверять
оснастку на безопасность.
**Предпосылки.** Станок с ЧПУ, базовый набор прижимов и ключей, представление о том, что такое Т-паз и
цанга (том 1). Желательно индикатор и штангенциркуль.
**Безопасность.** Тяжёлые плиты и тиски поднимают вдвоём или талью, не «на пальцах». Прижимы не должны
выступать в зону прохода фрезы: удар о прижим ломает фрезу и может вырвать заготовку. Вакуумный стол
держится только при целой мембране и чистой поверхности — не надейтесь на «прилипло». Перед запуском
проверьте, что ключи убраны, а прижимы затянуты. Пневматика под давлением — не разбирайте соединения под
нагрузкой. И помните: падающая заготовка опаснее вращающейся фрезы, потому что её никто не ждёт.
## Содержание
1. [Оснастка как система: обучение ЧПУ с нуля начинается со стола](#m1)
2. [Столы и Т-пазы: плиты, жертвенный слой, ноль](#m2)
3. [Механический зажим: прижимы, струбцины, тиски](#m3)
4. [Вакуум: зоны, мембраны, насосы](#m4)
5. [Кондукторы, шаблоны, нулевые приспособления](#m5)
6. [Держатели инструмента: цанги, патроны, оправки](#m6)
7. [Автосмена и магазин инструмента](#m7)
8. [Поворотные оси и упоры](#m8)
9. [Измерение на станке](#m9)
10. [Пылеудаление и стружкоуборка](#m10)
11. [Пневматика, компрессор, обвязка СОЖ](#m11)
12. [Быстрая переналадка](#m12)
13. [Безопасность оснастки](#m13)
14. [Чек-лист оснастки: курсы оператора ЧПУ](#m14)
## Модуль 1. Оснастка как система: обучение ЧПУ с нуля начинается со стола
Цепочка выглядит так: **станина → стол → приспособление → заготовка → инструмент → измерение**. Каждое
звено добавляет или отнимает жёсткость.
Плохо закреплённая деталь «поёт» на первом же проходе: появляются волны, фреза изнашивается быстрее, размер
уходит. Оператор меняет режим, фрезу, обороты — а причина в двух ослабших прижимах.
Практический порядок: сначала выбрать способ зажима, потом инструмент, потом режим. Не наоборот. Если
деталь нельзя закрепить жёстко, придётся снижать режим — и это нормально, а не «слабый станок».
И ещё: оснастка определяет переналадку. Чем продуманнее приспособление, тем быстрее следующая деталь. Об
этом — модуль 12.
Полезно сразу разделить оснастку на «постоянную» и «сменную». Постоянная — стол, упоры, нулевые базы;
сменная — прижимы, подкладки, спутники под конкретную деталь. Когда это разделение есть, наладка сводится к
замене сменной части, а не к пересборке всего. И ещё: оснастка должна быть промаркирована — номер, деталь,
дата. Иначе через месяц «эта железка» снова станет загадкой.
**Почему так.** Жёсткость — это не только станок. Она складывается из всех звеньев, и слабое звено
определяет результат.
**Проверка.** Назовите все звенья своей цепочки до заготовки. Какое звено самое слабое?
## Модуль 2. Столы и Т-пазы: плиты, жертвенный слой, ноль
Стол — база. У него есть Т-пазы (или сетка резьбовых отверстий), плоскостность и свой ноль.
- **Т-пазы** — для прижимов и болтов; шаг и размер паза задают, какие прижимы подойдут.
- **Резьбовая сетка** — удобнее для мелких приспособлений.
- **Жертвенный слой** (МДФ, фанера) — защищает стол, позволяет «прорезать насквозь» и быстро менять
поверхность.
- **Ноль стола** — точка отсчёта; её надо знать и периодически проверять.
Жертвенный стол — расходник, и это нормально. Дешевле заменить лист МДФ, чем фрезеровать чугун. Но его
надо крепить и выравнивать: «положил и прижал» даёт перекос и разную глубину по полю.
Форумный сюжет «абсолютный дом станка и ноль стола» — про то же: без понятного нуля любая переналадка
превращается в угадайку.
Отдельно про шаг Т-пазов: он определяет, какие прижимы вообще подойдут. Если прижим «чуть не достаёт»,
начинается колхоз из шпилек и шайб, который разваливается на первом же проходе. Лучше иметь набор под свой
шаг, чем универсальный, который не садится.
И про ноль стола: его стоит проверить после переезда станка, после удара и после замены жертвенного листа.
Три проверки в год — дешевле, чем одна испорченная серия.
**Почему так.** Стол задаёт плоскость, от которой считаются все высоты. Ошибка в базе умножается на всю
программу.
Жертвенный слой со временем «уходит»: его прорезают, он выгибается, набухает от СОЖ. Поэтому раз в
несколько месяцев его стоит перефрезеровать или заменить. Признак — разная глубина реза по полю при
одинаковой программе.
И не прикручивайте жертвенный лист саморезами в зоне обработки: фреза найдёт шляпку. Крепление — по краям
или в зонах, куда инструмент не заходит.
**Проверка.** Проверьте индикатором плоскостность своего стола в трёх точках. Разница есть?
## Модуль 3. Механический зажим: прижимы, струбцины, тиски
Механика проста, но требует правил.
- **Прижимы** — ставить так, чтобы усилие шло вниз и в стол, а не сбоку.
- **Струбцины** — для мелких деталей; следить, чтобы не оказались в зоне фрезы.
- **Тиски** — жёстко, но с проверкой перекоса: зажали одну сторону сильнее — деталь «встала на угол».
- **Подкладки** — под деталь, чтобы не деформировать и не «пружинить».
Типичная ошибка: прижим стоит близко к краю, и деталь при фрезеровании приподнимается. Вторая: прижим
высокий, фреза задевает его при смене инструмента.
Правило: прижимы — вне траектории, крепление — с запасом, деталь — не «на весу».
Есть простое правило для прижимов: точка прижима должна быть ближе к фрезе, чем точка опоры. Тогда деталь
прижата, а не «качается». И усилие затяжки — по ощущению, но равномерно: перетянутый прижим гнёт деталь,
недотянутый — отпускает.
Для тонких деталей помогает «бутерброд»: жертвенный лист снизу, деталь, сверху — прижим через планку. Так
усилие распределяется, и деталь не выгибается винтом.
**Почему так.** Механический зажим работает трением и геометрией. Перекос превращает трение в рычаг.
Ещё одна схема — «упор + один прижим». Упор держит деталь от сдвига, прижим прижимает к столу. Для
прямоугольных деталей это часто надёжнее четырёх прижимов, потому что усилие предсказуемо.
**Проверка.** Покачайте закреплённую деталь рукой. Есть люфт? Значит, зажим слабый или перекошен.
## Модуль 4. Вакуум: зоны, мембраны, насосы
Вакуум держит тонкие и большие листы, которые нельзя прижать сверху. Но у него есть границы.
- **Зоны** — стол делится на зоны; чем меньше зона, тем сильнее держит мелкую деталь.
- **Мембрана/уплотнение** — целая и чистая; трещина убивает весь зажим.
- **Насос** — производительность и разряжение; форумный вопрос «какой насос на beaver 2480» — про подбор
под площадь и утечки.
- **Поверхность** — гладкая и обезжиренная; пыль и стружка под листом дают утечку.
Вакуум плохо держит пористые материалы (МДФ дышит) и детали с отверстиями в зоне зажима. Тогда — зоны,
заклейка отверстий, комбинация с механическим прижимом.
Есть несколько типовых схем: зонный стол с независимыми контурами, мембранный зажим под всю площадь и
комбинированный вариант, где вакуум держит лист, а механика — упор. Для мелких деталей из листа вакуум
часто единственный вариант: прижим сверху мешает фрезе.
И важная деталь: после выключения вакуума деталь «отходит» не сразу. Не хватайте её в момент, когда стол
ещё держит: можно порезаться о кромку или уронить.
**Почему так.** Вакуум держит перепадом давления. Любая утечка — это потеря силы, а не «немного хуже».
Подбор насоса — по площади и утечкам, а не «чем больше, тем лучше». Для листа 600 × 1200 с чистой
поверхностью хватает небольшого насоса; для пористой плиты или детали с отверстиями нужен запас. Если
насос «воет» и не создаёт разряжение — ищите утечку, а не меняйте насос.
И про шум: вакуумный насос часто громче станка. Ставьте его за перегородкой или в отдельной нише.
**Проверка.** Включите вакуум и попробуйте сдвинуть лист. Держит? А через минуту?
## Модуль 5. Кондукторы, шаблоны, нулевые приспособления
Если деталей много и они одинаковые, оснастка должна ставить их в одно место без разметки.
- **Кондуктор** — жёсткая плита с упорами и отверстиями под сверление/фрезеровку.
- **Шаблон** — упрощённая версия для быстрой установки.
- **Нулевое приспособление** — база, от которой деталь всегда встаёт одинаково.
- **Быстросъёмные плиты** — спутники, которые меняются целиком.
Плюс: убирается разметка, меньше брака, переналадка — минуты. Минус: приспособление стоит денег и его надо
хранить.
Правило: сначала сделайте одно приспособление под самую частую деталь, а не «универсальное на всё».
Кондуктор стоит делать под конкретную операцию, а не «на все случаи». Универсальное приспособление обычно
получается тяжёлым, неудобным и с люфтами. Лучше три простых, чем одно сложное.
Материал кондуктора — фанера, МДФ, алюминий или сталь, в зависимости от нагрузки. Для фрезеровки по дереву
часто хватает фанеры 18 мм с запрессованными втулками; для металла — сталь или дюраль.
**Почему так.** Повторяемость установки — половина точности. Если деталь каждый раз встаёт по-разному, никакая
программа не спасёт.
Для мелких деталей кондуктор часто делают с «гнёздами»: несколько посадочных мест на одной плите. Тогда
за одну установку обрабатывается партия, а не одна деталь. Это меняет и программирование: нули ставятся по
гнёздам, а не по заготовке.
**Проверка.** Сколько времени уходит на установку одной детали? Замерьте. Это ваш потенциал экономии.
## Модуль 6. Держатели инструмента: цанги, патроны, оправки
База — в томе 1. Здесь — про выбор держателя под задачу.
- **Цанга ER** — универсально, быстро, с ограничением по вылету и жёсткости.
- **Патрон** — для свёрл и хвостовиков с лыской; для боковых нагрузок хуже.
- **Оправка под конкретный хвостовик** — жёстко, для тяжёлых режимов.
- **Гидрозажим/термозажим** — точность и жёсткость, но дорого и капризно к чистоте.
- **Балансировка** — важна на высоких оборотах: дисбаланс даёт вибрацию и убивает подшипники.
Форумный вопрос «автосмена инструмента для цанги ER11» — про то, что не каждый держатель дружит с
автосменой: нужна форма под схват, а не «просто цанга».
При выборе держателя смотрят не только на диаметр, но и на вылет, массу и балансировку. Длинный держатель
с фрезой 6 мм — это рычаг, который «съедает» жёсткость; иногда лучше короткая оправка и фреза с длинной
режущей частью.
И про чистоту: гидро- и термозажим требуют идеальной посадки. Пылинка на хвостовике — и зажим «не тот»,
биение растёт, а виноватой снова назначают фрезу.
**Почему так.** Держатель передаёт момент и держит биение. Чем жёстче и точнее, тем предсказуемее резание.
Практическая мелочь: держатели стоит хранить в подставке, а не в ящике. Фреза, лежащая на боку, гнёт
кромку и собирает стружку. И маркируйте держатели по диаметру — это быстрее, чем мерить каждый раз.
**Проверка.** Проверьте, подходит ли ваш держатель под автосмену по форме и весу. Уверены?
## Модуль 7. Автосмена и магазин инструмента
Автосмена экономит время, но требует дисциплины.
- **Позиции** — каждая оправка на своём месте, с номером.
- **Чистота** — конус и хвостовик; стружка в магазине — биение и «не сел».
- **Вес и габарит** — не всякий держатель подходит по массе.
- **Проверка** — после смены инструмента контрольная деталь или хотя бы касание.
Ошибки: перепутали позицию, поставили оправку без чистой посадки, забыли, что инструмент уже снят вручную.
Последствия — от брака до поломки.
Магазин — это ещё и логистика: где лежит резервный инструмент, чем померить вылет, кто отвечает за
порядок. Если инструмент меняют разные люди, бирки и нумерация обязательны: «поставил не туда» — самая
частая причина «станок сломался».
Полезно после каждой смены инструмента делать короткий контроль: касание заготовки или проверка вылета.
Тридцать секунд — и вы не узнаете о проблеме по сломанной фрезе.
**Почему так.** Автосмена убирает человека из процесса, а значит, убирает и «человеческую проверку». Всё,
что можно перепутать, должно быть исключено конструктивно.
Если магазин небольшой, нумерация всё равно нужна: позиция 1 — концевая 6 мм, позиция 2 — сферическая
3 мм, и так далее. Бирки на оправках и список у пульта. Тогда «поставил не туда» видно сразу.
И проверяйте посадку после смены: оправка должна сесть до упора, без «ступеньки». Если не садится — конус
или хвостовик грязные.
Полезная привычка — контроль вылета после каждой смены: касание заготовки или проверка по эталону. Разница
в 0,2 мм между «как в CAM» и «как на станке» — это либо брак по глубине, либо лишний проход. Тридцать секунд
контроля дешевле испорченной детали.
И ещё: если автосмена стоит, но не используется, её всё равно надо проверять — механизм с открытыми
контактами собирает пыль и «залипает».
**Проверка.** Совпадают ли номера позиций в CAM и в магазине? Проверьте на одной смене.
## Модуль 8. Поворотные оси и упоры
Четвёртая ось расширяет возможности, но добавляет погрешности.
- **Патрон/планшайба** — как держится деталь.
- **Люфт** — проверяется покачиванием и индикатором.
- **Ноль оси** — выставляется и проверяется.
- **Упоры и центры** — для длинных деталей, чтобы не «играли».
Форумный сюжет «4-ая ось, только патрон или можно что-то ещё?» — про то, что патрон не единственный вариант:
планшайба, цанговый патрон, центры, люнет.
Ошибка новичка — считать, что ось «сама» держит угол. Люфт и погрешность патрона дают «уплывание» на
нескольких операциях.
Для длинных деталей на поворотной оси одного патрона мало: нужен второй центр или люнет, иначе деталь
«играет» и обработка идёт с вибрацией. Это же относится к тонким валам.
И про настройку: ноль оси выставляется по эталону и проверяется после каждого снятия патрона. Если патрон
снимали — считайте, что ноль «потерян», даже если он «должен был остаться».
**Почему так.** Поворотная ось добавляет ещё одну систему координат и ещё один источник люфта.
И про длину: чем дальше деталь от патрона, тем больше рычаг. Для длинных заготовок второй центр — не
роскошь, а необходимость: без него вибрация растёт, а точность падает даже на небольших подачах.
Люфт поворотной оси проверяют не «на глаз», а индикатором: закрепить рычаг на планшайбе, покачать и
посмотреть размах. Даже небольшой люфт на радиусе детали превращается в заметное отклонение угла. И ещё:
после снятия патрона ноль оси считается потерянным, даже если «должен был остаться».
**Проверка.** Измерьте биение патрона поворотной оси. Сколько вышло?
## Модуль 9. Измерение на станке
Измерять можно не только снятую деталь.
- **Индикатор на магнитной стойке** — биение, плоскостность, выставление.
- **Щуп/рен-шейп** — касание и привязка нуля.
- **Калибровка** — проверка точности по эталону.
- **Калибры** — быстрые проверки в серии.
Правила: чистые базы, одинаковая температура, несколько измерений. И не «подкручивать» результат под
ожидание.
Погрешность измерения на станке складывается из погрешности щупа, чистоты базы и тепловых деформаций.
Поэтому результат — это «в пределах», а не «точно». Для допусков в сотые доли лучше снять деталь и померить
на плите.
Полезная привычка: записывать, чем и как мерили. Через месяц «0,05 мм» без метода ничего не значит.
**Почему так.** Измерение на станке экономит снятие детали, но требует понимания, что именно вы меряете.
Щуп требует калибровки по известному диаметру или высоте. Без неё «ноль» будет смещён на постоянную
величину, и вы будете искать причину в программе. Калибровка занимает минуту и делается после смены щупа
или после удара.
**Проверка.** Сравните измерение на станке и на столе. Совпало?
## Модуль 10. Пылеудаление и стружкоуборка
Чистота — часть оснастки, а не «уборка в конце смены».
- **Вытяжка** у зоны резания: пыль МДФ и композитов.
- **Стружкоуборка**: щётка, пылесос, сжатый воздух — аккуратно, чтобы не гнать стружку в направляющие.
- **Ёмкости** для стружки по материалам: алюминий отдельно.
- **Фильтры** — регулярно, иначе вытяжка «для вида».
Стружка в Т-пазах мешает прижимам; стружка на конусе — биение. Пять минут уборки экономят час наладки.
Стружку стоит сортировать: алюминий отдельно, сталь отдельно, композиты отдельно. Смешанная стружка идёт
в утиль и стоит дешевле, а алюминиевая пыль с ферритами ещё и пожароопасна.
И про сжатый воздух: им легко загнать стружку в Т-пазы и в направляющие. Лучше пылесос, а воздух — короткими
импульсами и с защитой соседних узлов.
**Почему так.** Пыль и стружка — абразив. Они ускоряют износ механики и портят посадки.
И про уборку в конце смены: пять минут на щётку и пылесос экономят утренние полчаса на поиск «почему ось
тяжело идёт». Стружка в Т-пазах и на направляющих — это не грязь, а износ.
**Проверка.** Проверьте Т-пазы и конус после смены. Чисто?
## Модуль 11. Пневматика, компрессор, обвязка СОЖ
Пневматика нужна для прижимов, разгрузки, обдува.
- **Давление** — по паспорту; «побольше» не значит лучше.
- **Влага и масло** — фильтр-регулятор, иначе пневмоцилиндры «плывут».
- **Утечки** — свист, падение давления, «прижим держит не всегда».
- **Компрессор** — производительность под несколько потребителей.
СОЖ-обвязка — насос, бак, фильтр, сопла. Забитый фильтр снижает поток, и зона резания остаётся без
охлаждения (подробно — в томе про СОЖ).
Пневматика любит порядок: фильтр-регулятор, влагоотделитель, манометр, быстросъёмы. Если в цехе несколько
потребителей, давление «проседает» при пуске соседа — и прижим отпускает в самый неподходящий момент.
Проверка простая: включить всё, что потребляет воздух, и посмотреть на манометр. Падение больше 10% —
повод разбираться с производительностью компрессора и утечками.
**Почему так.** Пневматика и СОЖ — «кровеносная система» оснастки. Сбои в ней выглядят как отказы станка.
Слив и заправка СОЖ — тоже оборудование: бак, фильтр, уровень, концентрация. Если концентрация «на глаз»,
меняется и охлаждение, и коррозионная защита. Проверяйте по инструкции, а не по цвету.
Ресивер стоит сливать после смены: конденсат копится и уходит в инструмент и в прижимы. Минута на слив
продлевает жизнь пневматике. И ещё: если компрессор стоит в холодном помещении, зимой проверяйте, не
подмерзает ли влагоотделитель — он перестаёт работать тихо.
**Проверка.** Проверьте давление в сети под нагрузкой. Проседает?
## Модуль 12. Быстрая переналадка
Переналадка — это тоже оснастка. Чем меньше движений, тем больше времени на обработку.
- **Спутники/плиты** — деталь готовится вне станка.
- **Нулевые базы** — одинаковое положение без разметки.
- **Наборы крепежа** — по типоразмерам, под рукой.
- **Карта наладки** — что, где, в каком порядке.
Цель — не «идеально», а «предсказуемо»: одинаковое время и одинаковый результат.
Спутники удобны, когда деталей много и они мелкие: пока станок работает с одной плитой, следующая
готовится рядом. Это требует дисциплины — плиты, крепёж, маркировка — но окупается быстро.
И ещё: карта наладки должна лежать у станка, а не в голове мастера. Фото + список действий экономят больше,
чем «опыт».
**Почему так.** Переналадка съедает ресурс станка. Порядок в оснастке возвращает часы.
Приём из бережливого производства — разделить переналадку на внешнюю и внутреннюю. Внешняя делается, пока
станок работает (подготовить плиту, крепёж, инструмент), внутренняя — только на остановленном станке.
Обычно половина «внутренних» дел спокойно переносится наружу.
И ещё: хранение оснастки должно быть рядом со станком. Если за прижимами надо идти в другой конец цеха,
это уже не переналадка, а путешествие.
Отдельно стоит замерить не только общее время, но и «первый годный результат» — от начала наладки до первой
детали в допуске. Именно эта цифра, а не время резки, определяет, выгодна ли мелкая серия. Часто наладка
занимает больше, чем обработка, и тогда выигрыш даёт не новый станок, а вторая плита-спутник.
**Проверка.** Замерьте переналадку с секундомером. Что занимает больше всего времени?
## Модуль 13. Безопасность оснастки
Оснастка травмирует чаще, чем кажется.
- **Тяжёлое** — таль или вдвоём; пальцы не под плитой.
- **Вылет** — прижим не в зоне фрезы.
- **Падение** — заготовка на столе должна лежать устойчиво.
- **Пружины и пневматика** — сброс давления перед разбором.
- **Ключи** — убрать до пуска.
И проверка перед каждой сменой: прижимы затянуты, вакуум держит, ограждение на месте.
Отдельно про подъём: плита 300 × 200 из стали весит десятки килограммов, и «взял руками» заканчивается
травмой спины или пальцев. Таль, ролики, вдвоём — не стыдно, а правильно.
И про фиксацию: заготовка должна лежать устойчиво ещё до зажима. Если она «стоит на весу», при отпускании
прижима она упадёт — вопрос только, на ногу или на стол.
**Почему так.** Ошибка в оснастке почти всегда «дешёвая» в исправлении и дорогая в последствиях.
Отдельно про ограждения: если штатное ограждение сняли «чтобы удобнее», оно должно вернуться. Защита,
которая лежит на полу, не защищает. И не блокируйте дверные выключатели «на время» — это первое, что
вспоминают после травмы.
**Проверка.** Пройдитесь вокруг станка и найдите три потенциально опасных места. Устраните.
## Модуль 14. Чек-лист оснастки: курсы оператора ЧПУ
**Курсы оператора ЧПУ** учат программе, но оснастку часто оставляют «на потом». Чек-лист:
- Способ зажима выбран под деталь и материал.
- Стол чистый, жертвенный слой ровный.
- Прижимы вне траектории, затянуты.
- Вакуум проверен (если используется).
- Держатель соответствует автосмене.
- Позиции инструмента совпадают с CAM.
- Ноль выставлен и проверен.
- Пыль/стружка убраны, вытяжка работает.
- Ключи убраны, ограждение на месте.
- Первая деталь измерена.
Типичные ошибки: «прижму посильнее» вместо правильной схемы; вакуум без проверки утечек; прижим в зоне
фрезы; грязный конус; перепутанные позиции.
Чек-лист стоит адаптировать под свой станок: добавить пункты про конкретные приспособления и убрать
лишние. Главное — он должен занимать минуту, иначе его перестанут выполнять.
И повесьте его у станка, а не в папке. Если чек-лист нужно искать, он не работает.
**Почему так.** Оснастка — самая частая причина «станок плохой» и самая частая причина травм.
И ещё одна мелочь: держите рядом с станком лоток для крепежа. Болты, шайбы и Т-гайки, разбросанные по
столу, — это и потеря времени, и риск, что что-то попадёт под заготовку. Лоток стоит копейки.
**Проверка.** Пройдите чек-лист перед следующей установкой. Сколько пунктов вы обычно пропускаете?
## Практикум. Жертвенный стол и прижимы: подготовка к серии
Задача: на станке 17Д обработать серию плоских деталей 300 × 200 мм из фанеры 12 мм. Нужно быстро менять
заготовки и не портить стол.
**Шаг 1. Стол.** Очистить Т-пазы, проверить плоскостность индикатором, закрепить лист МДФ 12 мм как
жертвенный слой.
**Шаг 2. Выравнивание.** Профрезеровать жертвенный слой «в ноль» на глубину 0,5–1 мм, чтобы получить
ровную базу.
**Шаг 3. База.** Сделать упорный уголок: два упора под 90°, закреплённые на столе. Деталь всегда встаёт в
угол.
**Шаг 4. Прижимы.** Два прижима по диагонали, вне контура детали, с подкладками, чтобы не мешать проходу.
**Шаг 5. Ноль.** Выставить ноль по верхней плоскости детали и записать координаты упора.
**Шаг 6. Тест.** Прогнать контур на глубину 1 мм, проверить, что прижимы не задеты.
**Шаг 7. Серия.** Менять детали по упору, не переустанавливая ноль. Первую деталь каждой партии мерить.
**Шаг 8. Запись.** В журнал: координаты упора, высота жертвенного слоя, схема прижимов.
Типичные ошибки этого практикума. Первая — фрезеровать жертвенный слой «на глаз», без индикатора: перекос
в 0,3 мм превращается в разную глубину по полю. Вторая — крепить упоры саморезами в тонкий МДФ: при первом
же боковом усилии упор уходит, и деталь встаёт криво. Третья — ставить прижимы после выставления нуля, не
перепроверив ноль: прижим «подтягивает» деталь на десятые доли.
И ещё: если серия большая, сделайте два комплекта упоров — пока один работает, второй можно поправить или
заменить. Это дешевле простоя.
**Проверка.** Смена детали занимает минуты? Контур не задевает прижимы? Ноль повторяется?
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Почему оснастка влияет на режим?**
Плохой зажим даёт вибрацию и «пружину» детали. Приходится снижать режим, иначе волны и поломка.
**2. Зачем нужен жертвенный слой?**
Он защищает стол, позволяет прорезать насквозь и быстро восстанавливать ровную поверхность.
**3. Как проверить плоскостность стола?**
Индикатором на стойке в нескольких точках; разница показывает перекос или износ.
**4. Как правильно ставить прижим?**
Усилие вниз и в стол, вне траектории фрезы, с подкладкой, чтобы деталь не «вставала на угол».
**5. Что ограничивает вакуумный зажим?**
Утечки, пористые материалы, отверстия в зоне зажима, малая площадь. Нужны зоны и чистые поверхности.
**6. Зачем кондуктор?**
Он ставит деталь в одно место без разметки: повторяемость и скорость.
**7. Чем оправка отличается от цанги?**
Оправка — жёсткая посадка под конкретный хвостовик, цанга — универсальный зажим с диапазоном.
**8. Что важно для автосмены?**
Форма и вес держателя, чистота конуса, совпадение номеров позиций с CAM.
**9. Какие ошибки бывают с четвёртой осью?**
Люфт, неверный ноль, слабое крепление длинной детали, погрешность патрона.
**10. Зачем измерять на станке?**
Экономит снятие детали и позволяет быстро проверять базы, но требует чистых поверхностей и понимания.
**11. Почему пыль и стружка — часть оснастки?**
Они абразив: портят посадки, Т-пазы и конус, ускоряют износ. Уборка — профилактика.
**12. Что проверять в пневматике?**
Давление под нагрузкой, влагоотделение, утечки. Падение давления — потеря зажима.
**13. Как ускорить переналадку?**
Спутники, нулевые базы, упоры, наборы крепежа, карта наладки.
**14. Главное правило безопасности оснастки?**
Тяжёлое — вдвоём или талью, прижимы вне зоны фрезы, ключи убраны, давление сброшено.
## Частые вопросы (Q&A)
**В. Можно ли обойтись двумя прижимами?**
**О.** Для лёгких деталей — иногда. Для фрезерования с боковой нагрузкой лучше четыре и упор.
**В. Почему вакуум держит «через раз»?**
**О.** Утечки: пыль, трещина мембраны, отверстия. Проверяйте поверхность и зоны.
**В. Нужен ли жертвенный стол, если есть Т-пазы?**
**О.** Да, если вы прорезаете насквозь или хотите быструю ровную базу.
**В. Чем чистить конус?**
**О.** Мягкой ветошью и специальным очистителем; абразив запрещён.
**В. Почему деталь «уходит» после снятия?**
**О.** Внутренние напряжения и деформация при зажиме. Помогают подкладки и симметричный зажим.
**В. Можно ли использовать самодельные прижимы?**
**О.** Можно, если они рассчитаны на нагрузку и не выступают в зону резания. Самоделка из мягкой стали
«на глаз» — частая причина срыва детали.
**В. Как часто проверять оснастку?**
**О.** Перед каждой установкой — визуально; раз в месяц — индикатором и протяжкой.
## Глоссарий
- **Т-паз** — паз в столе для крепёжных болтов.
- **Жертвенный слой** — расходный лист на столе.
- **Прижим** — элемент крепления заготовки.
- **Кондуктор** — приспособление для установки деталей.
- **Спутник** — сменная плита с закреплённой деталью.
- **Вакуумный стол** — зажим перепадом давления.
- **Мембрана** — уплотнение вакуумной зоны.
- **Оправка** — держатель под конкретный хвостовик.
- **Гидрозажим** — держатель с гидравлическим зажимом.
- **Рен-шейп** — щуп для измерения на станке.
- **Люфт** — свободный ход в механизме.
- **SMED** — быстрая переналадка.
## Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Деталь «поёт» | Слабый зажим | Добавить прижимы, упор |
| Волны на поверхности | Перекос, люфт | Проверить зажим и механику |
| Деталь приподнялась | Прижим у края | Переставить, подкладка |
| Вакуум не держит | Утечка, грязь | Чистка, мембрана, зоны |
| Фреза задела прижим | Прижим в зоне | Переставить, укоротить |
| Инструмент «не сел» | Грязь на конусе | Чистка, проверка |
| Позиция не та | Ошибка магазина | Сверить номера с CAM |
| Ось «уходит» | Люфт, ноль | Проверка индикатором |
| Пыль в направляющих | Нет вытяжки | Вытяжка, уборка |
| Прижим не держит | Падение давления | Проверить пневматику |
| Долгая переналадка | Нет базы | Упоры, спутники |
| Деталь деформируется | Зажим с перекосом | Симметрично, подкладки |
## Мысли вслух: чего нет на форумах
Про оснастку пишут меньше, чем про фрезы, хотя она чаще виновата. И почти никто не выкладывает фото
«как закреплено» — а именно это интересно.
Первое: **прижим — это схема, а не количество**. Четыре прижима, поставленные с одной стороны, хуже двух
по диагонали. Усилие должно прижимать деталь к столу, а не сдвигать её.
Второе: **жертвенный стол надо фрезеровать**. Лист МДФ, положенный «как есть», имеет перекос в десятые доли.
Проход на 0,5–1 мм даёт базу, от которой можно считать глубину.
Третье: **вакуум любит чистоту**. Пыль под листом — утечка; трещина мембраны — потеря зоны. Проверка
занимает минуту: включили, подождали, попробовали сдвинуть.
Четвёртое: **конус — самое грязное место**. Стружка на конусе даёт биение, которое ищут в фрезе. Чистка
ветошью перед установкой — привычка, которая экономит фрезы.
Пятое: **автосмена не прощает самодеятельности**. Оправка не той формы, лишний вес, перепутанный номер —
и станок «теряет» инструмент. Нумерация должна совпадать в CAM, в магазине и на бирках.
Шестое: **четвёртая ось — это люфт**. Патрон, планшайба, центр — каждое соединение добавляет погрешность.
Проверяйте индикатором, а не «на глаз».
Седьмое: **переналадка измеряется секундомером**. Пока не замерили, кажется, что «быстро». Упорный уголок
и набор крепежа экономят больше, чем новая фреза.
Восьмое: **сервисный случай**. Мастер жаловался: «детали разные по толщине». Оказалось, прижимы стояли
по краям, и середина «вспухала» при фрезеровании. Добавили два прижима в центр и подкладку — разброс ушёл.
Станок и программа были ни при чём.
Девятое: **безопасность оснастки — это не про фрезу**. Падающая плита, сорвавшийся прижим, вылетевшая
заготовка. Тяжёлое — вдвоём, ключи — убрать, давление — сбросить.
Десятое: **оснастка должна быть скучной**. Хорошее приспособление не вызывает эмоций: поставил, зажал,
забыл. Если каждый раз приходится «подкладывать спичку», это не оснастка, а источник брака.
Одиннадцатое: **считайте время наладки, а не только обработки**. Станок, который режет быстро, но налаживается
час, проигрывает тому, кто режет медленнее и налаживается за десять минут. Особенно на мелких сериях.
Двенадцатое: **оснастка стареет**. Прижимы гнутся, упоры сбиваются, мембраны трескаются. Раз в квартал
полезно пройтись и выбросить то, что «ещё послужит»: кривой прижим портит детали тихо и регулярно.
Тринадцатое: **учите оснастку передавать**. Фото наладки и короткая карта действий стоят дешевле, чем
полчаса объяснений в смену. И новый человек быстрее становится самостоятельным.
Четырнадцатое: **хорошая оснастка прощает ошибки, плохая — умножает**. Если деталь можно поставить только
«примерно», программа будет бороться с разбросом. Упор и база снимают половину этой борьбы.
Пятнадцатое: **проверяйте оснастку после каждого «почему-то не так»**. Если деталь встала криво, прижим
ослаб или вакуум не взял — это сигнал, а не случайность. Оснастка редко ломается громко; она портится тихо.
## Открытая библиотека
- **«Shop Arithmetic for the Machinist»** (Oberg, Internet Archive, PD) — расчёты и единицы, полезно при
выставлении баз и проверке размеров.
- **Machinery's Reference Series. «Jigs and Fixtures»** (Internet Archive, PD) — классика кондукторов и
приспособлений: логика базирования и зажима.
- **American Machinist, vol. 53 (1920)** (Internet Archive, PD) — организация работ и оснастка прошлого века;
многое актуально до сих пор.
Прямых цитат по современной оснастке ЧПУ в открытом корпусе нет: актуальные каталоги — закрытые источники.
Основа курса — документы завода и паспорта.
## Смотрите также
- [Фрезы и инструмент — том 1: основы и безопасность](/blog/frezy-i-instrument-tom-1).
- [Фрезы и инструмент — том 2: практика и режимы](/blog/frezy-i-instrument-tom-2).
- [Фрезы и инструмент — том 3: диагностика и ошибки](/blog/frezy-i-instrument-tom-3).
- [Инструмент и оснастка станка с ЧПУ: полный гид](/blog/instrument-i-osnastka-polnyy-gid).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по оснастке.
- Станки: [17Д](/product/17/), [МАСТЕР](/product/20/), [17К](/product/16/).
## Фото и схемы завода

*Схема завода «Твайт»: место оснастки в системе станка.*

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
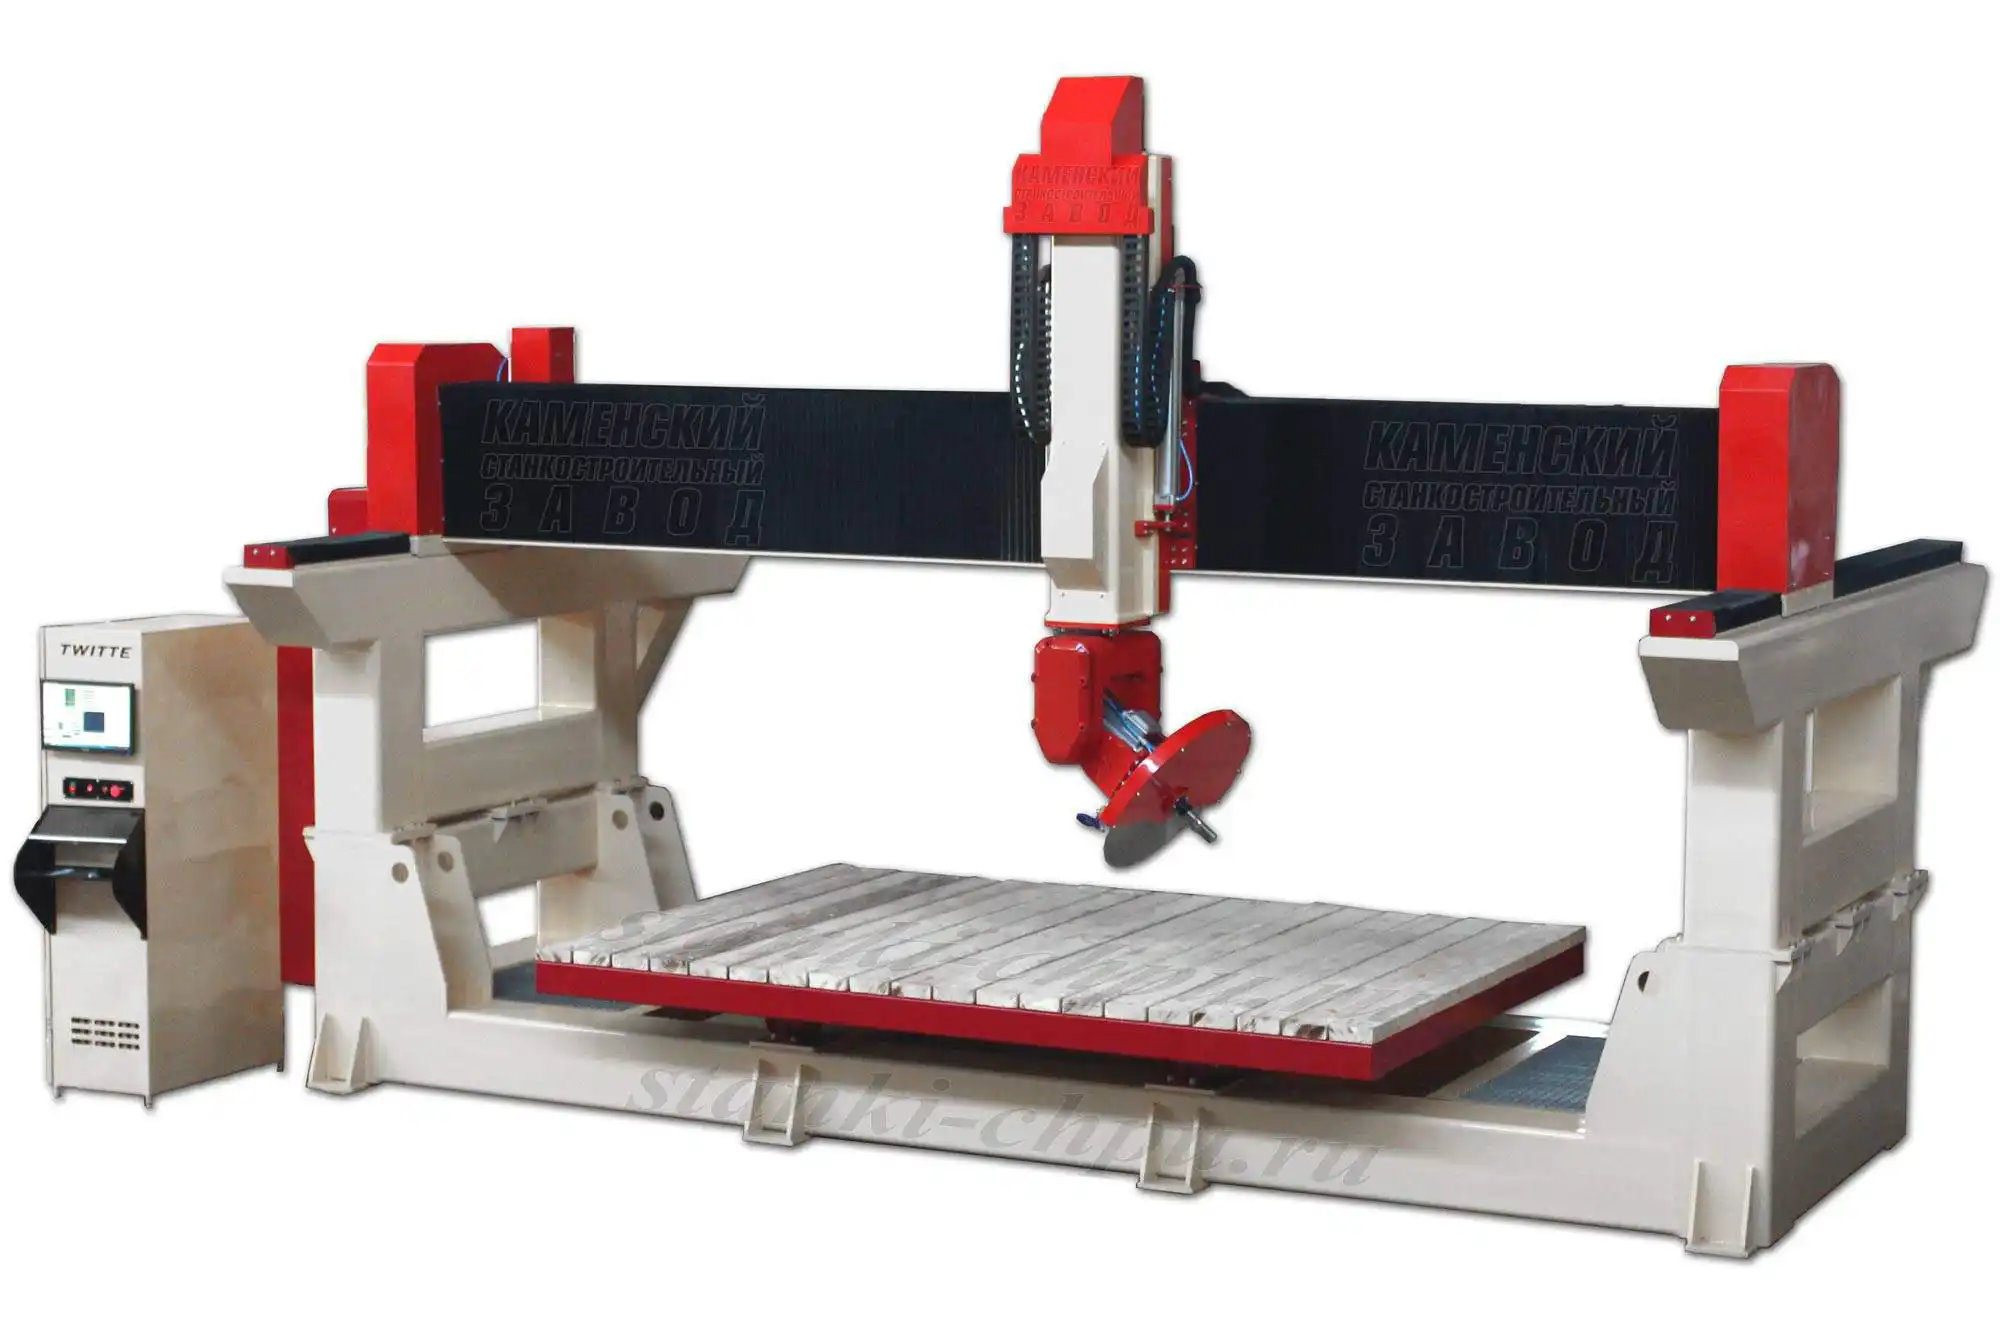
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
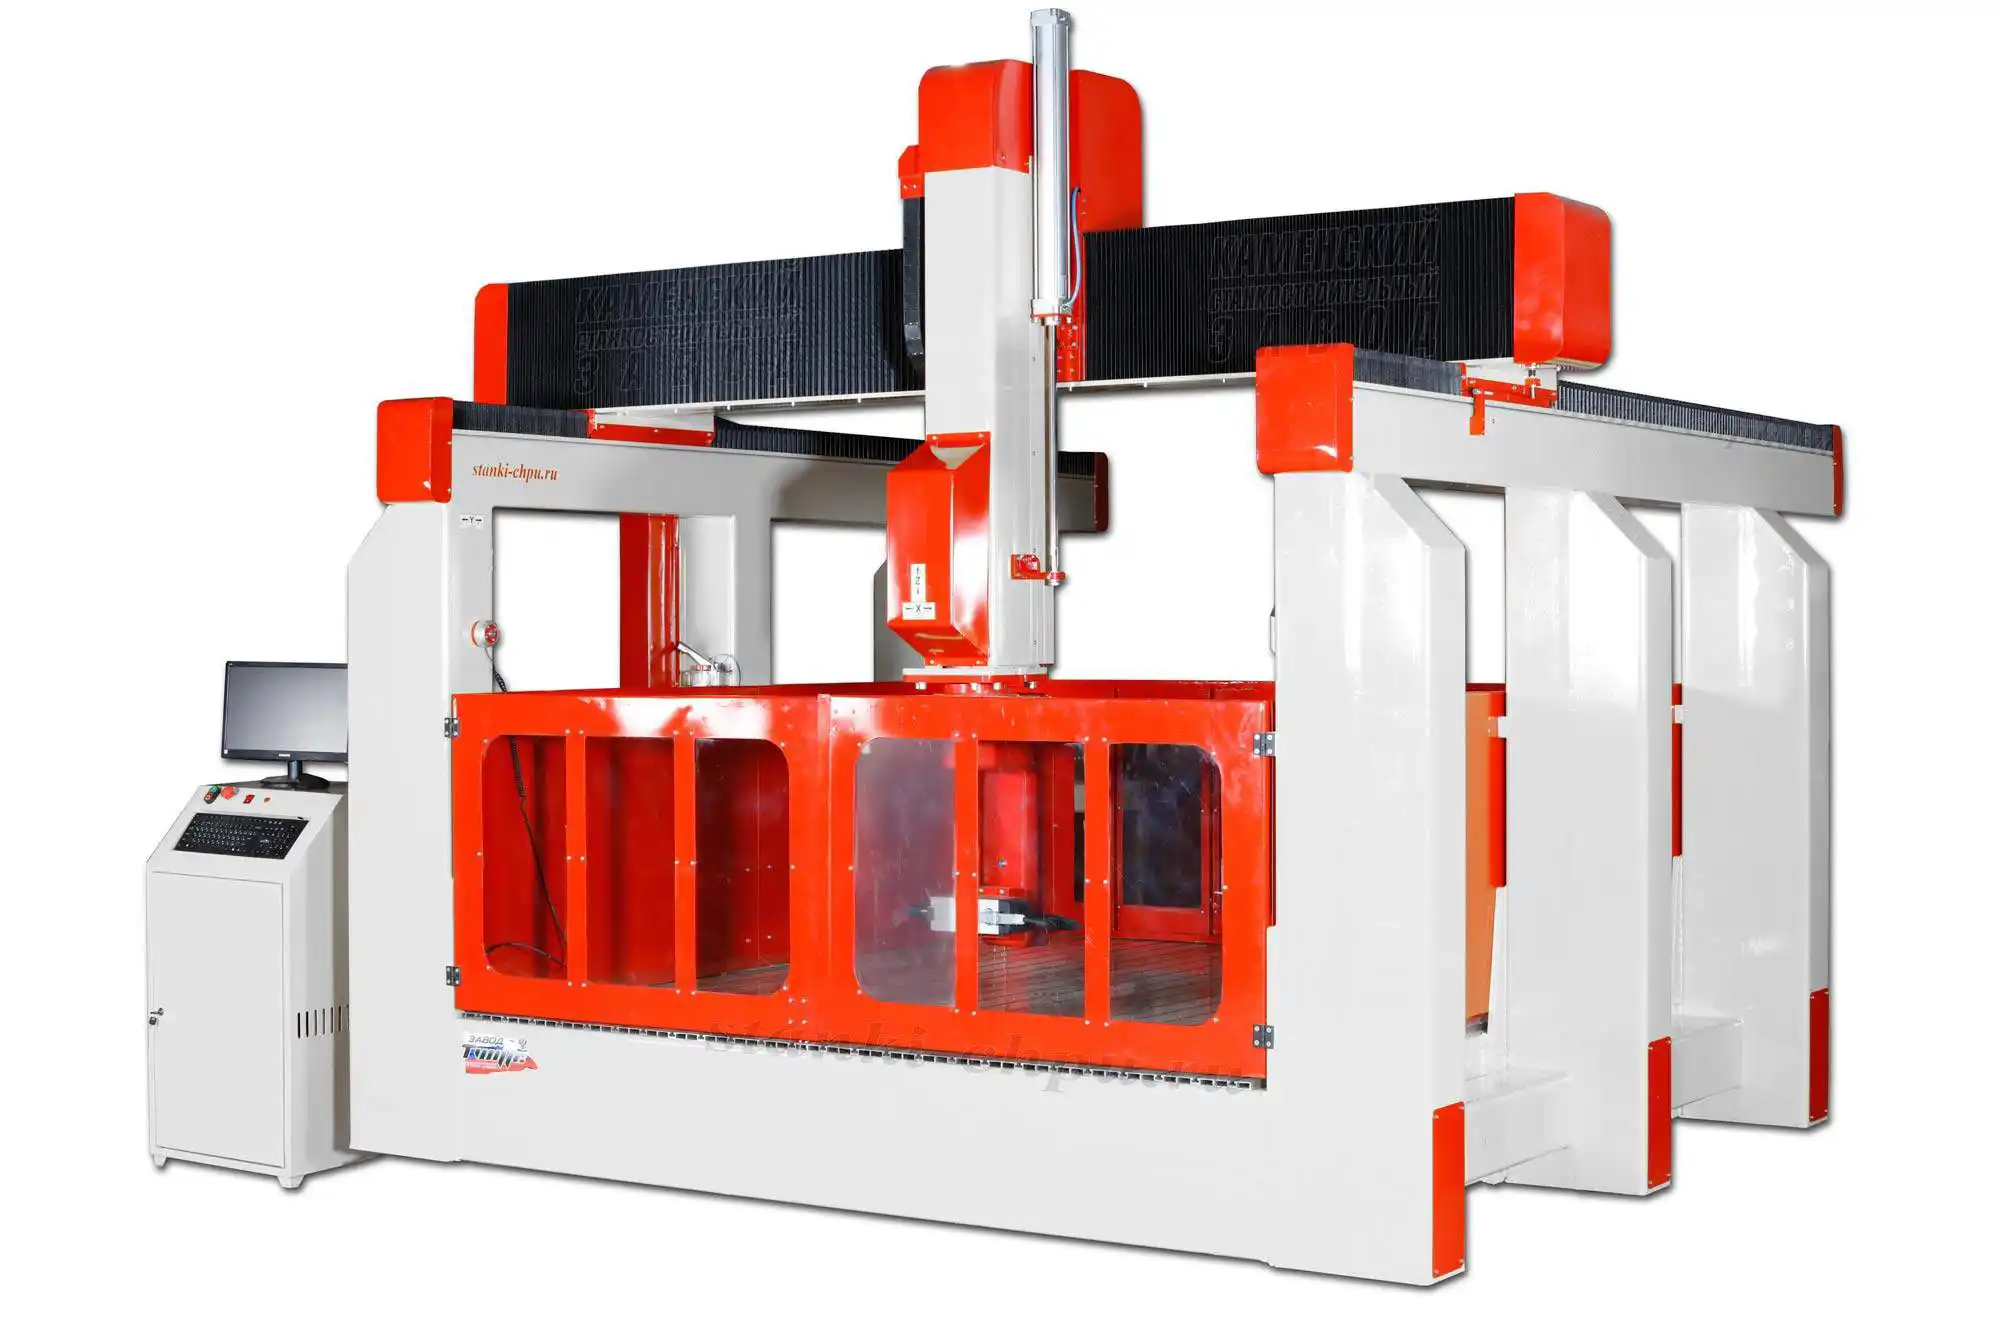
*Фото/видео завода «Твайт». Карточка: [17К](/product/16/).*

**Продолжение серии: том 5 — «СОЖ и охлаждение: практика цеха».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/frezy-i-instrument-tom-4 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/frezy-i-instrument-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/frezy-i-instrument-tom-4.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-4
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq