# Фрезы и инструмент — том 3: диагностика и ошибки — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии
> и материалы». Том 3 серии «Фрезы и инструмент»: чтение стружки и поверхности, поиск причины по следам,
> размерные ошибки, поломки, дрожание, налипание, оснастка, ошибки CAM, разделение «станок или инструмент»,
> метрология, журнал и разбор кейсов. Том 1 — устройство и безопасность, том 2 — режимы.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/frezy-i-instrument-tom-3.ai.json`.
> Версия 1.0 от 2026-10-21. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Фрезы и инструмент — том 3: диагностика и ошибки“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv`: «А кто что делает с забитыми
> алюминием фрезами?», «Биение На Шпинделе- Че Делать», «3D обработка по спирали. Как погрузить фрезу?»,
> «2 Фрезы В Одной Уп», «Долговечность шпинделя», «Шумозащита и звукоизоляция при фрезеровке», «Забилась
> водяная рубашка охлаждения шпинделя», «Вышел из строя драйвер ms-2H110M»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (обороты, подачи, глубина, причины дефектов), `MACH3_COMPLETE_GUIDE.md`
> (частота ядра, настройки, шаги/мм) и `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md`; данные о станках — `/product/*.md`.
> **Важно:** диагностика по фото и описанию — вероятностная. Курс учит сужать круг причин, а не ставить
> диагноз заочно. ТТХ станков — заявленные/справочные.
> Соседние материалы: «Фрезы и инструмент — том 1: основы и безопасность», «том 2: практика и режимы»,
> «Ремонт и диагностика электроники станка».
**Обучение ЧПУ с нуля** обычно заканчивается на «деталь получилась» или «деталь не получилась». Тем, кто
прошёл **курсы оператора ЧПУ**, знакомо более неприятное состояние: станок работает, программа верна, а
поверхность «рваная», размер уходит или фреза живёт два метра. Кто ищет **обучение ЧПУ программированию с
нуля**, чаще спрашивает «какой код писать», а решать приходится другой вопрос: почему результат не тот.
Этот том — про диагностику: как по стружке, звуку, следу на детали и состоянию кромки найти причину, не
перебирая всё подряд.
Диагностика в цехе — это не «посмотреть и догадаться». Это последовательность: зафиксировать симптом,
сформулировать гипотезу, проверить её самым дешёвым способом, исключить и перейти к следующей. Работает
быстрее интуиции, потому что не зависит от настроения и памяти. И оставляет след, по которому потом можно
повторить.
**Чему научитесь:** читать стружку и поверхность; отличать износ от поломки; находить причину размерных
ошибок; распознавать дрожание и налипание; проверять оснастку; отделять ошибки CAM от ошибок инструмента;
понимать, когда виноват станок; мерить так, чтобы не обмануться; вести журнал дефектов; разбирать кейсы по
шагам.
**Предпосылки.** Освоенные том 1 и том 2: фреза установлена, режимы подобраны. Лупа или микроскоп (хотя бы
лупа 10×), штангенциркуль, индикатор, обрезки материалов для тестов.
**Безопасность.** Правила те же: очки, никаких перчаток у вращающегося инструмента, остановка перед осмотром
зоны резания. Добавляется: не суйте руки под шпиндель «посмотреть, что там» — сначала стоп и питание.
Стружка алюминия и пыль МДФ требуют аккуратности: первая горюча, вторая вредна для лёгких. При запахе гари
или дыме — стоп, а не «досмотрю проход».
## Содержание
1. [Диагностика как метод: обучение ЧПУ с нуля без гаданий](#m1)
2. [Чтение стружки](#m2)
3. [Поверхность: ворс, сколы, волны, нагар](#m3)
4. [Размер уходит: где искать](#m4)
5. [Поломка фрезы: следы как улики](#m5)
6. [Дрожание: как отличить и чем гасить](#m6)
7. [Налипание и нагар](#m7)
8. [Оснастка: цанга, патрон, биение](#m8)
9. [Ошибки CAM и УП, похожие на «плохую фрезу»](#m9)
10. [Станок или инструмент: как разделить](#m10)
11. [Метрология: чем мерить и как не обмануться](#m11)
12. [Журнал дефектов и база знаний](#m12)
13. [Разбор кейсов](#m13)
14. [Чек-лист диагностики: курсы оператора ЧПУ](#m14)
## Модуль 1. Диагностика как метод: обучение ЧПУ с нуля без гаданий
Первое правило: симптом — не причина. «Фреза горит» — симптом. Причины могут быть в подаче, в охлаждении,
в покрытии, в самом материале. Пока не сформулирована гипотеза, любое действие — лотерея.
Рабочий цикл:
1. **Зафиксировать.** Что именно не так: сколы, волны, нагар, размер, звук. Фото и цифры.
2. **Локализовать.** Всегда или в одном месте? На всех материалах или на конкретном?
3. **Гипотеза.** Одна, проверяемая.
4. **Проверка.** Самая дешёвая: обрезок, тестовый проход, замена цанги.
5. **Вывод.** Подтвердилось — закрепить; нет — следующая гипотеза.
Порядок проверок почти всегда один: оснастка → режим → материал → программа → станок. Именно в этом порядке,
потому что стоимость проверки растёт.
И ещё: не меняйте два параметра одновременно. Это правило из тома 2 работает и здесь — иначе вывод будет
ложным.
**Почему так.** Диагностика — это сужение пространства причин, а не поиск «виноватого узла».
**Проверка.** Возьмите последний дефект и распишите его по пяти шагам. На каком шаге вы обычно
останавливаетесь?
Инструменты диагностики недорогие: лупа 10×, штангенциркуль, индикатор, фонарь с узким лучом, телефон для
фото. Фонарь важнее, чем кажется: косой свет показывает волны и нагар там, где прямой не видит ничего.
Пример, как это выглядит на практике. Симптом: «волны на стенке». Локализация: только на длинных прямых
участках, на коротких дугах чисто. Гипотеза: дрожание из-за вылета. Проверка: уменьшили вылет с 35 до 20 мм,
прогнали тот же участок — волны стали мельче, но не исчезли. Вывод: вылет был одной из причин, осталась
вторая — слабый прижим заготовки. Добавили прижим — поверхность чистая. Два фактора, а не один, — типичная
картина.
## Модуль 2. Чтение стружки
Стружка — самый честный индикатор. Она показывает, что реально произошло в зоне резания.
- **Мелкая, завитая, одинаковая** — режим близок к норме.
- **Пыль** — фреза трётся: малая подача на зуб или тупая кромка.
- **Крупные «стружки-стружки» с синевой** — перегрев: слишком высокая скорость или недостаточное охлаждение.
- **Иглы и осколки** — хрупкий материал или перегруз.
- **«Спагетти» на пластике** — плавление: мало подачи, много оборотов.
- **Слипшаяся масса на алюминии** — налипание: мало СОЖ или неверная fz.
Смотрите на стружку сразу после прохода, пока она не смешалась с пылью. И сравнивайте с эталоном: сделайте
фото хорошей стружки для каждого материала и держите под рукой.
Отдельно про цвет: побежалость на стали — перегрев; потемнение алюминия — тоже. Цвет врёт реже, чем
ощущения.
**Почему так.** Стружка формируется в зоне резания и несёт информацию о температуре, толщине и пластичности.
**Проверка.** Сфотографируйте стружку после следующего прохода. Похожа на «мелкую завитую» или на пыль?
Есть и «немая» стружка: её нет вообще, только мелкая взвесь в воздухе. Это признак того, что фреза не
режет, а шлифует — либо кромка села, либо подача настолько мала, что стружка не формируется. В обоих случаях
надо смотреть на кромку и на fz.
Полезно завести три эталона: стружка МДФ, стружка алюминия, стружка стали. Для МДФ норма — мелкая,
«пылевидная, но не пыль»: она должна сыпаться, а не висеть в воздухе. Для алюминия — короткая, блестящая,
не слипшаяся. Для стали — завитая, с побежалостью только при перегреве. Сравнение с эталоном занимает
секунды и заменяет полстраницы теории.
И ещё: стружку надо смотреть в динамике. В начале прохода она одна, в середине другая, на выходе третья.
Если разница есть — режим «плывёт»: греется кромка, меняется нагрузка, садится прижим.
## Модуль 3. Поверхность: ворс, сколы, волны, нагар
Поверхность рассказывает о геометрии и режиме.
- **Ворс** — тупая фреза или слишком малая подача на дереве. Иногда — направление против волокна.
- **Сколы по верхней кромке** — up-cut фреза; по нижней — down-cut и слабый прижим. Для фанеры — compression.
- **Волны с равным шагом** — дрожание или биение; шаг подсказывает частоту.
- **Нагар** — трение: малая fz при высоких оборотах.
- **Рваная кромка на пластике** — плавление или тупая кромка.
- **«Ступеньки» на стенке** — люфт, неверные шаги/мм или смещение нуля.
Полезно смотреть на поверхность под косым светом: мелкие дефекты видны лучше, чем при прямом.
И не путайте дефект обработки с дефектом материала: сучок, раковина, расслоение плиты — не «вина фрезы».
**Почему так.** Каждый тип дефекта оставляет свой след; вместе они образуют азбуку.
**Проверка.** Найдите на своей детали один дефект и назовите его тип. Совпало с таблицей?
Отдельно стоит сказать про «тень» на дне кармана. Ровный матовый след от фрезы — норма; блестящие полосы
означают, что фреза где-то «проскользнула» без резания. Часто это признак того, что глубина последнего
прохода слишком мала: кромка не врезается, а трётся о дно.
## Модуль 4. Размер уходит: где искать
Размерные ошибки делятся на три группы: постоянные, прогрессирующие и случайные.
- **Постоянные** (деталь всегда больше/меньше на одну величину) — неверный диаметр фрезы в CAM, коррекция,
шаги/мм.
- **Прогрессирующие** (ошибка растёт по ходу обработки) — нагрев, износ кромки, люфт.
- **Случайные** — биение, плохой прижим, перетёртый кабель, помеха.
Проверка начинается с простого: измерить деталь и сравнить с ожидаемым. Если разница кратна шагу или
проценту — ищите параметр. Если «плавает» — ищите механику или электрику.
Формула шагов/мм: (шаги двигателя × микрошаг) / (шаг винта × редуктор). Ошибка здесь даёт систематическое
отклонение, которое легко принять за «кривую фрезу».
**Почему так.** Постоянная ошибка — это параметр; случайная — это состояние. Лечатся они по-разному.
Люфт проверяется без приборов: рукой покачать ось в среднем положении (при выключенном станке) и
посмотреть, есть ли свободный ход. Если есть — измерения будут «плавать» при смене направления, и никакая
коррекция не поможет.
Полезно проверять не только деталь, но и траекторию: сделать «воздушный» проход с включённым шпинделем и
посмотреть, возвращается ли ось в ноль. Расхождение в 0,05 мм уже объясняет «плавающий» размер без всякой
мистики.
**Проверка.** Измерьте три детали подряд. Разброс есть? Значит, смотрите не параметры, а механику.
Есть простой способ разделить «параметр» и «состояние»: сделайте деталь на одном и том же месте стола
дважды, с паузой и без. Если размер меняется от нагрева — увидите разницу. Если нет — смотрите параметры
и оснастку.
## Модуль 5. Поломка фрезы: следы как улики
Обломок рассказывает, что случилось.
- **Короткий обломок со «ступенькой»** — перегруз по глубине или подаче.
- **Вырванный хвостовик** — плохая посадка, неверная цанга, слабая затяжка.
- **Выкрошенный кончик** — биение, вибрация, удар при входе.
- **«Зализанная» кромка** — перегрев, трение.
- **Трещина вдоль канавки** — усталость, много циклов, плохой материал фрезы.
Порядок разбора: остановиться, снять питание, сфотографировать, извлечь обломок, проверить цангу и конус на
осколки, проверить деталь, записать.
И не «дожимайте» программу после поломки, не разобравшись: следующий проход сломает новую фрезу.
**Почему так.** Характер разрушения указывает на тип нагрузки: изгиб, удар, трение или усталость.
**Проверка.** Посмотрите на свою последнюю сломанную фрезу. Какой из пяти типов?
И ещё один признак, который часто пропускают: цвет обломка. Синева у хвостовика — перегрев от плохого
контакта в цанге; синева у кончика — перегрев резания; чистый излом без цвета — удар. По цвету можно
понять, был ли это перегруз по теплу или по механике.
Если фреза ломается дважды в одном и том же месте программы, дело почти всегда не в фрезе: там либо резкий
вход, либо смена направления, либо узкий карман. Смотрите УП в этом кадре, а не покупайте третью фрезу.
## Модуль 6. Дрожание: как отличить и чем гасить
Дрожание (chatter) отличается от «плохой поверхности» тем, что оно ритмичное. Шаг волн можно измерить и
связать с оборотами или числом зубьев.
- **Шаг равен подаче на зуб** — проблема в геометрии резания.
- **Шаг связан с оборотами шпинделя** — резонанс.
- **Шаг нерегулярный** — люфт или прижим.
Лечение по порядку: уменьшить вылет, проверить прижим, изменить fz, изменить обороты, изменить число зубьев.
Иногда помогает банально тяжёлый стол или дополнительный прижим.
**Почему так.** Дрожание — колебательная система; чтобы её погасить, надо изменить либо жёсткость, либо
частоту, либо энергию.
**Проверка.** Измерьте шаг волн штангенциркулем. Совпадает с подачей на зуб?
Есть быстрый способ проверить резонанс: изменить обороты на 10–15% и посмотреть, изменился ли шаг волн.
Если шаг «поехал» вместе с оборотами — это частота, а не геометрия. Если остался прежним — ищите механику.
Если шаг меньше подачи на зуб в целое число раз, скорее всего, работает не вся кромка: один зуб «ведёт»,
остальные подчищаю. Это бывает при биении или при неравномерной заточке. Тогда лечение — не режим, а
оснастка.
## Модуль 7. Налипание и нагар
Два похожих, но разных дефекта.
- **Налипание** — материал приваривается к кромке (алюминий, медь, некоторые пластики). Причина: температура
и давление, отсутствие покрытия/СОЖ.
- **Нагар** — слой перегретого материала на кромке (дерево, МДФ). Причина: трение из-за малой подачи.
Лечение разное. Налипание — СОЖ, покрытие AlTiN, правильная fz, иногда скорость. Нагар — поднять подачу на
зуб, проверить остроту, уменьшить обороты.
Общее: не счищайте налипшее механически. Кромка ломается, и фреза «умирает» от лечения.
**Почему так.** Налипание — химико-тепловой процесс, нагар — тепловой. Понимание разницы экономит фрезы.
Чистить кромку лучше сразу после работы, пока налипшее не застыло: тёплая вода с мягким моющим средством
для дерева, специальный очиститель для алюминия, мягкая щётка. Абразив и стамеска оставляют царапины, в
которых налипание появляется быстрее.
**Проверка.** Посмотрите на кромку после алюминия и после МДФ. Видите разницу?
Налипание чаще появляется на «мягких» режимах: когда фреза не режет, а мнёт. Нагар, наоборот, любит высокие
обороты с малой подачей. Поэтому «снизить обороты» — универсальный совет только на вид: для налипания он
иногда помогает, для нагара — почти всегда вредит.
## Модуль 8. Оснастка: цанга, патрон, биение
Прежде чем винить фрезу, проверьте, чем она зажата.
- **Цанга** — соответствие диаметру, износ, чистота.
- **Гайка** — затяжка без перекоса.
- **Конус** — чистота, задиры.
- **Биение** — индикатор, размах.
Форумный вопрос «биение на шпинделе — че делать?» в большинстве случаев решается чисткой и заменой цанги.
Если биение остаётся на эталонной оправке — это уже станок.
Простой тест: поставить заведомо хорошую фрезу в заведомо хорошую цангу. Если дефект исчез — проблема была в
оснастке.
**Почему так.** Оснастка — самое дешёвое и самое частое место отказа. Проверять её надо первой.
Конус проверяют не только на грязь, но и на «натиры»: тёмные блестящие пятна означают, что оправка
садится неплотно. Лёгкий натир — ещё не приговор, но повод проверить биение и подумать о сервисе шпинделя.
**Проверка.** Есть ли у вас эталонная цанга «только для проверки»? Заведите.
Проверять оснастку удобно по шагам: снять фрезу, осмотреть хвостовик на задиры, протереть конус, поставить
эталонную оправку, измерить биение, вернуть рабочую фрезу. Пять минут — и вы знаете, виновата ли оснастка,
ещё до того, как трогать режимы.
## Модуль 9. Ошибки CAM и УП, похожие на «плохую фрезу»
Иногда фреза ни при чём.
- **Неверный диаметр в CAM** — размер уходит, но кромка целая.
- **Нет подвода/отвода** — фреза входит вертикально, следы удара, сколы.
- **Слишком большой шаг между проходами** — «ступеньки» на 3D.
- **Неверная стратегия** — встречное фрезерование там, где нужно попутное.
- **Ошибка в посте** — не те координаты, не та плоскость.
- **Две фрезы в одной УП** — путаница с инструментом (форумный сюжет «2 фрезы в одной УП»).
Проверка: прогнать траекторию в симуляторе, посмотреть на входы/выходы, сверить диаметр и коррекции.
**Почему так.** CAM ошибается тихо: код выглядит правильным, а геометрия — нет.
Отдельно про постпроцессор: если после смены версии CAM изменились подачи или высоты, ищите причину в
посте, а не в станке. Сравните старую и новую УП построчно — разница обычно в двух-трёх кадрах.
**Проверка.** Откройте свою последнюю УП и посмотрите, как фреза входит в материал. Есть подвод по дуге?
Симптомы «ошибки CAM» часто выглядят как дефекты инструмента: скол на входе, «ступенька» на дне, задир на
выходе. Разница в том, что при ошибке CAM дефект повторяется на любой фрезе и любом материале, а при
проблеме инструмента — зависит от кромки.
## Модуль 10. Станок или инструмент: как разделить
Самый частый спор. Разделить помогают три теста.
1. **Тест на холостом ходу** — если шум/вибрация есть без нагрузки, это станок или оснастка.
2. **Тест на другом материале** — если дефект сохраняется, это не материал.
3. **Тест с другой фрезой** — если исчезает, виноват инструмент.
Дополнительно: измерьте биение, проверьте люфт, посмотрите на ток/нагрузку. Если станок «не тянет», он
проявит это на любом инструменте.
Практический вывод: не меняйте фрезу, пока не сделали хотя бы один тест. Иначе можно долго покупать
«правильные» фрезы вместо одной неисправной цанги.
**Почему так.** Тесты изолируют переменные. Без изоляции виноватым всегда оказывается то, что первым под руку
попалось.
Если подозрение на станок подтвердилось, дальше идут проверки, которые уже требуют квалификации: люфт
ШВП, состояние подшипников шпинделя, настройки ускорений, помехи. До этого лучше не разбирать — можно
сделать хуже.
**Проверка.** Проведите три теста на своём станке. Какой результат вас удивил?
Порядок тестов важен: сначала холостой ход (быстро и безопасно), потом другая фреза (дешевле, чем разбирать
станок), потом другой материал. Если начать с материала, можно потратить день на поиск причины, которой
нет.
## Модуль 11. Метрология: чем мерить и как не обмануться
Измерение — часть диагностики, и оно тоже ошибается.
- **Штангенциркуль** — быстрый, но 0,05 мм уже «на глаз».
- **Микрометр** — точнее для валов и толщин.
- **Индикатор** — для биения и перемещений.
- **Калибры** — для быстрых проверок в серии.
Правила: мерить в одной температуре, не давить на губки, проверять ноль, мерить несколько раз в разных
местах. Деталь после обработки остывает и «меняет» размер — это не ошибка станка.
И не измеряйте «на глаз по фото»: перспектива искажает.
**Почему так.** Плохое измерение создаёт «дефект», которого нет, и отправляет диагностику по ложному следу.
**Проверка.** Измерьте одну деталь трижды разными инструментами. Совпало?
Проверка нуля — отдельная привычка. Перед серией коснитесь нуля и посмотрите, совпадает ли показание с
предыдущим. Расхождение в сотые доли — повод проверить чистоту поверхности и жёсткость касания, а не
«списать на погрешность».
Полезно помнить о тепловом расширении: алюминиевая деталь после обработки может «уменьшиться» на сотые доли,
когда остынет. Поэтому при слабых допусках измеряют после стабилизации температуры, а не сразу у станка.
## Модуль 12. Журнал дефектов и база знаний
Память подводит. Журнал — нет.
Что писать: дата, материал, фреза (диаметр, зубья, покрытие), режим (n, F, ap, ae), дефект, фото, гипотеза,
что сделали, результат.
Через месяц журнал покажет закономерности: «сколы только на фанере 12 мм», «нагар после 40 минут работы»,
«размер уходит к концу смены». Это уже не догадки, а данные.
Полезно вести «карточки дефектов»: симптом → причина → решение, по одной на страницу. Новичок получает
готовый справочник, а не «спроси у Васи».
**Почему так.** Диагностика без записи повторяется с нуля каждый раз.
Частота записей — по мере событий, а не «раз в месяц». Дефект, записанный через неделю, теряет половину
деталей: режим забыт, фото нет, гипотеза стёрлась. Три минуты на месте экономят час на восстановление.
**Проверка.** Заведите карточку на последний дефект. Хватит ли данных, чтобы повторить лечение?
Отдельная привычка — возвращаться к записям перед похожей работой: не «как обычно», а «что было в прошлый
раз на этой плите». Пять минут чтения экономят пробный проход.
Формат хранения — любой, лишь бы искать было быстро: папка с фото по датам, таблица, заметки. Главное —
единые поля: материал, фреза, режим, дефект, причина, решение. Тогда через полгода можно отфильтровать
«все дефекты на фанере» и увидеть закономерность.
Хорошая карточка помещается на половину страницы: фото, режим, гипотеза, что проверили, что помогло. Плохая
занимает три страницы и всё равно не отвечает на вопрос «что делать». Пишите для коллеги, а не для отчёта. И пересматривайте карточки раз в квартал: то, что год назад казалось
причиной, иногда оказывается совпадением — тогда карточку лучше исправить, чем повторять ошибку.
## Модуль 13. Разбор кейсов
**Кейс 1. «Фреза горит на МДФ».** Симптом: нагар через 10 минут, пыль вместо стружки. Проверка: fz =
F/(z×n) = 3 000/(2×20 000) = 0,075 мм — нормально, но кромка блестит. Причина: забитый фильтр шкафа и
перегрев шпинделя? Нет — тупая фреза после 40 метров. Решение: замена, запись метража.
**Кейс 2. «Сколы на фанере».** Симптом: рваная верхняя кромка. Проверка: фреза up-cut. Решение: compression
или down-cut плюс подложка. Режим не меняли — и правильно.
**Кейс 3. «Размер уходит к концу смены».** Симптом: первые детали в допуске, последние — нет. Проверка:
температура станка и детали. Решение: прогрев, контроль температуры, коррекция.
**Кейс 4. «Алюминий налипает».** Симптом: «шуба» на кромке. Проверка: fz = 0,011 мм, фреза без покрытия.
Решение: AlTiN, СОЖ, подача до 900 мм/мин.
**Кейс 5. «Фреза ломается в углу».** Симптом: поломка на внутреннем радиусе. Проверка: вход полной шириной.
Решение: адаптивная стратегия, скругление, ramp.
**Почему так.** Кейсы учат шаблонам мышления быстрее, чем теория.
**Кейс 6. «Биение после замены цанги».** Симптом: поверхность стала «рябой» сразу после замены. Проверка:
цанга другого производителя, посадка глубже, гайка идёт туго. Причина: несоответствие цанги и гайки.
Решение: комплект одной серии, проверка индикатором.
**Кейс 7. «Ступеньки на 3D-рельефе».** Симптом: видны полосы между проходами. Проверка: шаг между проходами
больше, чем нужно для радиуса фрезы; плюс люфт по Z. Решение: уменьшить шаг, проверить люфт, поставить
чистовой проход с малым припуском.
**Кейс 8. «Фреза цела, а кромка рваная».** Симптом: поверхность рваная, кромка фрезы без износа. Проверка:
прижим заготовки и люфт. Причина: заготовка «играла» на прижимах. Решение: добавить прижим, проверить
жёсткость стола.
**Проверка.** Какой кейс ближе всего к вашей ситуации? Что вы проверите первым?
## Модуль 14. Чек-лист диагностики: курсы оператора ЧПУ
**Курсы оператора ЧПУ** дают программу, но диагностику обычно приходится осваивать на месте. Чек-лист:
- Симптом сформулирован и сфотографирован.
- Известны материал, фреза, режим.
- Проверена оснастка (цанга, конус, биение).
- Проверена стружка.
- Проверен вход в материал (ramp/spiral).
- Проверены настройки CAM (диаметр, коррекции).
- Сделан тест на другом материале/фрезе.
- Есть запись в журнале и вывод.
Типичные ошибки: менять фрезу до проверки цанги; снижать подачу «для аккуратности»; лечить нагар оборотами;
игнорировать журнал; верить одному измерению.
**Почему так.** Чек-лист не даёт забыть дешёвые проверки, прежде чем переходить к дорогим.
После того как причина найдена, задайте два вопроса: «повторится ли это?» и «что изменим, чтобы не
повторилось?». Ответ должен быть конкретным: пункт в чек-листе, замена цанги, новая карточка дефекта. Иначе
через месяц всё вернётся.
**Проверка.** Пройдите чек-лист на текущем дефекте. Какой пункт вы пропустили?
Для серии добавьте ещё один шаг: контроль первой детали после каждой смены инструмента. Не «первой за
смену», а именно после смены — потому что новая фреза может быть другого диаметра, а программа осталась
прежней.
## Практикум. Диагностика «сколы и волны» на фанере
Задача: на 17Д обрабатывается фанера 12 мм, фреза 6 мм up-cut, 2 зуба. Симптомы: сколы по верхней кромке и
регулярные волны на стенке.
**Шаг 1. Фиксация.** Фото сколов и волн, запись режима: n = 18 000, F = 2 500, ap = 4 мм, ae = 6 мм.
**Шаг 2. Оснастка.** Проверить цангу и биение индикатором. Если размах больше 0,03 мм — заменить цангу,
повторить тест.
**Шаг 3. Стружка.** Посмотреть: пыль или стружка. Пыль → малая fz или тупая кромка.
**Шаг 4. Расчёт.** fz = F/(z×n) = 2 500/(2×18 000) ≈ 0,069 мм. Для фанеры нормально; значит, дело не в
подаче.
**Шаг 5. Геометрия.** Up-cut даёт сколы сверху по определению. Заменить на compression или down-cut, добавить
подложку.
**Шаг 6. Волны.** Проверить вылет (20 мм), прижим, люфт. Шаг волн сравнить с подачей на зуб.
**Шаг 7. Повторный тест.** Прогон на обрезке с новой фрезой и тем же режимом. Сколов нет, волны исчезли →
причина в геометрии и жёсткости.
**Шаг 8. Запись.** В журнал: материал, фреза, режим, дефект, причина, решение.
**Проверка.** Оба симптома ушли? Если остались волны — вернитесь к шагу 6.
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Чем симптом отличается от причины?**
Симптом — наблюдаемое явление (сколы, нагар), причина — то, что его вызывает. Лечить надо причину, иначе
симптом вернётся.
**2. Что показывает пыль вместо стружки?**
Фреза трётся, а не режет: малая подача на зуб или тупая кромка. Решение — поднять fz или заменить фрезу.
**3. Почему сколы по верхней кромке связаны с up-cut?**
Up-cut выносит стружку вверх и скалывает верхние волокна. Для чистой верхней кромки нужен down-cut или
compression.
**4. Как отличить постоянную размерную ошибку от случайной?**
Постоянная повторяется с одной величиной — это параметр (диаметр, шаги/мм, коррекция). Случайная «плавает» —
это состояние (биение, люфт, прижим).
**5. О чём говорит короткий обломок со ступенькой?**
О перегрузе по глубине или подаче: фреза не выдержала нагрузку и сломалась, а не вырвалась.
**6. Как связать шаг волн с режимом?**
Сравнить шаг с подачей на зуб и с оборотами. Совпадение указывает на геометрию резания или резонанс.
**7. Чем налипание отличается от нагара?**
Налипание — приваривание материала (алюминий), нагар — перегретый слой (дерево, МДФ). Лечение разное.
**8. Почему проверку начинают с оснастки?**
Она дешевле и чаще виновата: грязь, износ цанги, перекос. Проверка занимает минуты.
**9. Как понять, что виноват CAM, а не фреза?**
Симптом повторяется на другой фрезе и другом материале, но исчезает при изменении траектории/диаметра в CAM.
**10. Зачем тест на холостом ходу?**
Он отделяет механику и оснастку от резания: если шум есть без нагрузки, материал и режим ни при чём.
**11. Почему одно измерение может обмануть?**
Деталь нагрета, инструмент давит, место измерения неровное. Нужны несколько измерений и одна температура.
**12. Что писать в журнале дефектов?**
Материал, фрезу, режим, дефект, фото, гипотезу, действие, результат. Без этого диагностика не повторяема.
**13. Почему фреза ломается в углу?**
В углу нагрузка максимальна: фреза входит всей шириной. Помогает адаптивная стратегия и скругление.
**14. Что делать, если дефект не объясняется?**
Вернуться к чек-листу, проверить пропущенный дешёвый пункт, сделать тест с эталонной фрезой и цангой.
## Частые вопросы (Q&A)
**Можно ли диагностировать по фото?**
Частично: видны сколы, нагар, шаг волн. Но режим, биение и стружку надо проверять на месте.
**Почему новая фреза работает хуже старой?**
Возможны другой диаметр после переточки, другое покрытие, другая геометрия. Сверьте маркировку.
**Что делать, если «всё проверил», а дефект остался?**
Проверьте то, что не считается «диагностикой»: прижим заготовки, температуру, состояние станка, помехи.
**Нужен ли микроскоп?**
Лупа 10× закрывает большинство задач. Микроскоп полезен для кромки и износа.
**Как часто менять фрезу?**
По признакам и метражу. Журнал даёт ответ быстрее календаря.
**Почему размер «уходит» только на последних деталях?**
Нагрев станка и инструмента, износ кромки, люфт. Проверяйте температуру и повторяемость.
**Можно ли работать с дефектом, если деталь проходит?**
Можно, но дефект имеет причину, и она никуда не денется. Запишите и разберитесь до серии.
## Глоссарий
- **Симптом** — наблюдаемое отклонение.
- **Гипотеза** — проверяемое предположение о причине.
- **Скол** — вырыв материала по кромке.
- **Ворс** — необрезанные волокна.
- **Нагар** — перегретый слой на кромке.
- **Налипание** — приваривание материала к фрезе.
- **Chatter** — дрожание.
- **Биение** — отклонение вращения от оси.
- **fz** — подача на зуб.
- **Ramp** — наклонный вход.
- **Люфт** — свободный ход в механике.
- **Эталонная оправка** — заведомо точная оснастка для проверки.
- **Дефект** — несоответствие требованиям.
- **Повторяемость** — стабильность результата.
## Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Пыль вместо стружки | Малая fz, тупая фреза | Поднять подачу, заменить |
| Сколы сверху | Up-cut | Compression/down-cut |
| Сколы снизу | Down-cut, слабый прижим | Прижим, compression |
| Волны с шагом | Дрожание, биение | Вылет, прижим, fz |
| Нагар на кромке | Трение | Поднять fz |
| Налипание алюминия | Мало СОЖ, нет покрытия | СОЖ, AlTiN |
| Размер постоянный | Параметр, коррекция | Проверить CAM/шаги |
| Размер плывёт | Нагрев, люфт | Температура, механика |
| Фреза вырвана | Цанга, затяжка | Замена цанги |
| Кончик выкрошен | Биение, удар | Проверка, ramp |
| Пластик плавится | Мало подачи | O-flute, fz |
| «Ступеньки» на 3D | Шаг, люфт | CAM, механика |
## Мысли вслух: чего нет на форумах
Форумные темы обычно заканчиваются фразой «проблема решилась», без объяснения. А самое ценное — именно
объяснение: что проверили, что не сработало, чем закончилось.
Первое: **дефект надо сфотографировать до ремонта**. Через день память сотрёт детали, а фото останется.
Свет сбоку, макро, линейка в кадре — три вещи, которые делают снимок полезным.
Второе: **считайте fz, а не «подачу»**. 2 500 мм/мин при 2 зубьях и 18 000 — это 0,069 мм на зуб. Те же
2 500 при 24 000 — 0,052. Разница кажется мелкой, но она меняет нагрев и стружку.
Третье: **нагар — это почти всегда недогруз**. Люди снижают подачу, чтобы «не сломать», и получают
противоположное: трение, нагрев, износ. Смелее с подачей, если жёсткость позволяет.
Четвёртое: **биение измеряют на фрезе, а не на шпинделе без оправки**. Индикатор на шпинделе покажет одно,
на фрезе — другое. И чистота конуса решает чаще, чем «качество шпинделя».
Пятое: **дрожание лечится не оборотами, а жёсткостью**. Сначала вылет и прижим, потом подача, и только
потом частоты. Иногда помогает тяжёлая плита под заготовку — дешевле новой фрезы.
Шестое: **сломанная фреза — это улика**. Короткий обломок — перегруз, вырванный хвостовик — посадка,
выкрошенный кончик — удар. Посмотрите на обломок прежде, чем выбрасывать.
Седьмое: **журнал важнее памяти**. Три строки на дефект: материал, режим, что сделали. Через месяц это
превращается в личную базу знаний, которой можно делиться.
Восьмое: **сервисный случай**. Мастер трижды менял фрезы, потому что «новая быстро тупится». При проверке
оказалось: цанга изношена, фреза сидела с перекосом, биение 0,06 мм. После замены цанги та же фреза прошла
втрое больше. Станок и режим были ни при чём.
Девятое: **не спорьте о причине без теста**. Два мастера могут полчаса обсуждать «фреза плохая» и
«станок слабый», а тест с эталонной фрезой занимает пять минут и закрывает вопрос. В цехе ценится не
красивая гипотеза, а быстрый способ её проверить.
Десятое: **диагностика — это навык, а не удача**. Чем больше дефектов вы разобрали по шагам, тем
быстрее узнаёте «почерк»: этот скол — от геометрии, тот — от прижима. Опыт здесь не «нюх», а накопленные
шаблоны, которые надо записывать.
Одиннадцатое: **проверяйте то, что «не может быть причиной»**. Слабый прижим, грязный стол, вибрация от
соседнего компрессора, кривая подложка — всё это даёт дефекты, которые ищут в фрезе. Дешёвые проверки
занимают минуты, а спасают дни.
Двенадцатое: **не верьте одному измерению**. Деталь остывает, штангенциркуль давит, кромка неровная. Три
измерения в разных точках — минимум для серьёзного вывода.
Тринадцатое: **хорошая диагностика заканчивается записью**. Не «вроде починили», а «причина такая, действие
такое, проверено тестом». Иначе через месяц всё начнётся сначала.
## Открытая библиотека
- **«Shop Arithmetic for the Machinist»** (Oberg, Internet Archive, PD) — расчёты, единицы, доли; база для
проверки режимов и размеров.
- **Machinery's Reference Series. «Files and Filing»** (Internet Archive, PD) — износ кромки и признаки
затупления, полезно для понимания дефектов поверхности.
- **American Machinist, vol. 53 (1920)** (Internet Archive, PD) — исторические подходы к контролю качества
и организации работ.
Прямых цитат по современной диагностике фрезерования в открытом корпусе нет: актуальные руководства —
закрытые источники. Основа курса — документы завода и паспорта.
## Смотрите также
- [Фрезы и инструмент — том 1: основы и безопасность](/blog/frezy-i-instrument-tom-1).
- [Фрезы и инструмент — том 2: практика и режимы](/blog/frezy-i-instrument-tom-2).
- [Стратегии фрезерования в CAM: черновая и чистовая](/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya).
- [Ремонт и диагностика электроники станка](/blog/remont-i-diagnostika-elektroniki-stanka).
- [Библиотека завода](/library/) — руководства и справочники.
- [Форум завода](/community/forum) — разборы дефектов.
- Станки: [17Д](/product/17/), [SMK](/product/19/), [РАКЕТА](/product/18/).
## Фото и схемы завода
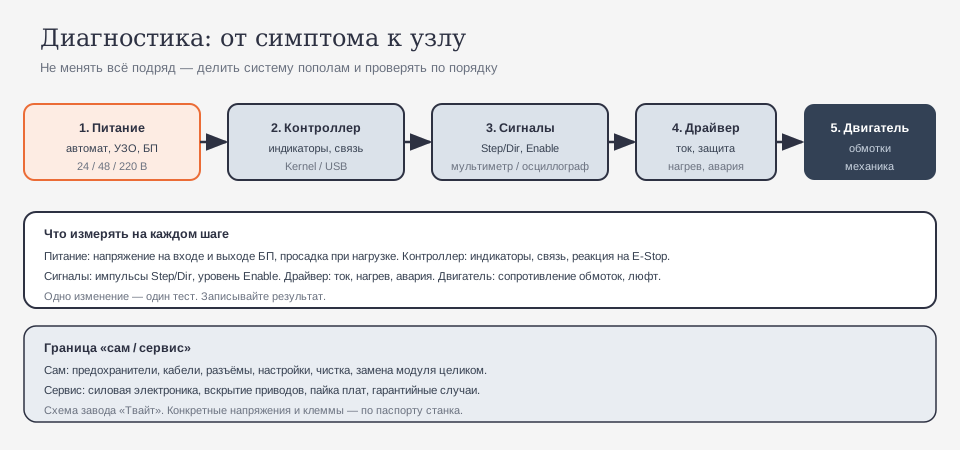
*Схема завода «Твайт»: маршрут диагностики от симптома к причине.*
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*

**Продолжение серии: том 4 — «СОЖ и охлаждение: практика цеха».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/frezy-i-instrument-tom-3 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/frezy-i-instrument-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/frezy-i-instrument-tom-3.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-3
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq