# Электроника: драйверы/ШД — том 2: практика и режимы
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 2 серии «Электроника: драйверы и шаговые двигатели»: настройка скорости и ускорения, режимы
> обработки, поиск потери шагов в работе, приёмочные тесты оси.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/elektronika-drayveryshd-tom-2.ai.json`.
> Версия 1.0 от 2026-11-01. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Электроника: драйверы/ШД — том 2: практика и режимы“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Помощь для расчета шагов за
> ММ», «Шаговый двигатель заперлся», «Шаговые двигатели сующие звук Никакая мать как медленная или быстрая
> скоростна», «Шаговый двигатель Спонтанно Полностью изменяющий Указание», «скорость шагового двигателя»,
> «Инерция Нагрузки Шагового двигателя», «Шаговый двигатель leadscrew сокращение», «мощность Шагового
> двигателя для самодельного Шлифовального станка cnc»).
> Факты — `MACH3_COMPLETE_GUIDE.md` (Steps per, Velocity, Acceleration, Step/Dir Pulse, Look Ahead, CV
> Tolerance, компенсация люфта), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (микрошаг, потеря шагов, резонанс,
> охлаждение), `GCODE_PROGRAMMING_GUIDE.md` (кадры, подачи), карточки `/product/*.md`. Вымышленных значений
> нет: числа взяты из руководства завода.
> **Важно:** настройка скорости и ускорения — при снятом питании, проверка — без детали и инструмента.
> Драйвер не отсоединяют под питанием; конденсаторы держат заряд. Работы в шкафу — специалист.
> **Границы тома.** Том 1 — основы и безопасность: устройство пары «драйвер — двигатель», ток, Vref,
> микрошаг, подключение и охлаждение. Здесь — практика: скорость, ускорение, режимы обработки, потеря шагов
> в работе, приёмка оси. Курсы «G-код: полный курс» и «Симуляторы ЧПУ» — про программу, мы их не повторяем.
Первый пуск прошёл, ось едет, деталь получается. Дальше начинается то, из-за чего станок «иногда врёт»:
скорость выбрана на глаз, ускорение не проверено, на коротких ходах привод не успевает, а на длинных —
греется. Ось вроде работает, но на сотне деталей накапливается сдвиг, и никто не понимает, откуда.
Этот том — про режимы. Четыре ручки (ток, микрошаг, скорость, ускорение), три типа работы (черновая,
чистовая, гравировка), два теста (100 мм и круг) и один журнал, в котором записано, что и почему настроено.
Том 1 объяснял, как собрать пару «драйвер — двигатель». Здесь — как заставить её работать предсказуемо.
## Чему научитесь
- Связывать четыре параметра режима и понимать, какой из них виноват.
- Выбирать скорость оси по тесту, а не по паспорту «на глаз».
- Настраивать ускорение и понимать, почему Z медленнее X и Y.
- Проверять разгон на коротких ходах и настраивать упреждающий просмотр.
- Выбирать микрошаг под операцию, а не «максимальный».
- Обходить резонансные скорости в реальных программах.
- Отличать потерю шагов от люфта и от ошибки шагов на мм.
- Подбирать режим под черновую, чистовую и гравировальную операцию.
- Работать с 3D-рельефом и растром без «залипания» на коротких перемещениях.
- Проверять люфт и включать компенсацию осознанно.
- Согласовывать настройки станка с CAM и постпроцессором.
- Принимать ось по тестам с числами и вести карточку режимов.
## Предпосылки и безопасность
Нужны: том 1, работающая ось, мультиметр, индикатор или линейка для замеров, доступ к настройкам
контроллера. Полезно понимать, что такое подача, ускорение и люфт.
**Безопасность.**
- **Первый прогон** — без детали, без инструмента, на малой скорости.
- **Рука на стопе.** Любой тест на скорости — с готовностью остановить.
- **Не под питанием.** Настройки и переподключения — при снятом напряжении.
- **Тепло.** Драйвер до 70 °C — норма; корпус не хватают руками «проверить».
- **Ограждения.** Тесты с вращающимся инструментом — только при закрытой зоне.
- **Граница.** Силовая часть и питание 220 В — электрик.
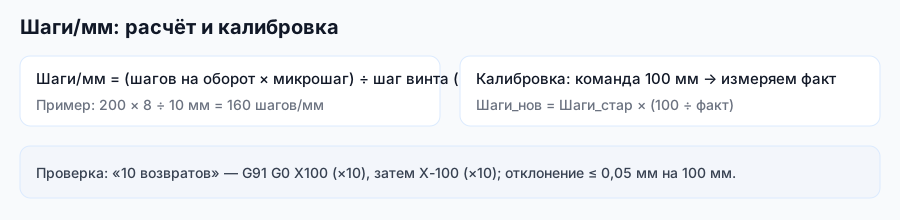
*Схема завода «Твайт»: режим — это связка микрошага, передачи и настроек контроллера.*
## Содержание
1. [Четыре ручки режима](#m1)
2. [Скорость: как выбрать и проверить](#m2)
3. [Ускорение и разгон](#m3)
4. [Короткие ходы и упреждающий просмотр](#m4)
5. [Микрошаг под операцию](#m5)
6. [Резонанс в рабочих режимах](#m6)
7. [Потеря шагов: три разные причины](#m7)
8. [Черновой режим](#m8)
9. [Чистовой режим и гравировка](#m9)
10. [3D-рельеф и растр](#m10)
11. [Реверс, люфт, компенсация](#m11)
12. [Согласование с CAM](#m12)
13. [Приёмочные тесты оси](#m13)
14. [Карточка режимов](#m14)
## Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Помощь для расчета шагов за ММ» — модули 5 и 12.
- «скорость шагового двигателя» — модули 2 и 3.
- «Инерция Нагрузки Шагового двигателя» — модуль 3.
- «Шаговые двигатели сующие звук Никакая мать как медленная или быстрая скоростна» — модуль 6.
- «Шаговый двигатель заперлся» — модуль 7.
- «Шаговый двигатель Спонтанно Полностью изменяющий Указание» — модули 7 и 11.
- «Шаговый двигатель leadscrew сокращение» — модуль 11.
- «мощность Шагового двигателя для самодельного Шлифовального станка cnc» — модуль 8.
## Модуль 1. Четыре ручки режима
У шагового привода четыре настройки, которые определяют поведение. Крутить их по одной — единственный
способ понять, что изменилось.
**Ток.** Даёт момент и нагрев. Настраивается на драйвере, по паспорту двигателя.
**Микрошаг.** Даёт плавность и разрешение, забирает скорость и момент на шаг. Ставится перемычками.
**Скорость (Velocity).** Максимальная подача оси, мм/мин. Ограничена частотой импульсов контроллера и
способностью двигателя не терять шаги.
**Ускорение (Acceleration).** Как быстро ось набирает скорость, мм/с². Слишком большое — потеря шагов,
слишком малое — «вялый» станок и долгие перебеги.
**Связка.** Микрошаг увеличивает число импульсов на мм, значит, при той же частоте контроллера скорость
падает. Ускорение ограничивает динамику: даже с высокой скоростью ось не разгонится на коротком ходе.
**Как проверять по одной.** Меняют один параметр, повторяют тест 100 мм и метку, записывают. Если после
двух изменений станок стал лучше, вы не знаете, что помогло, и не сможете повторить настройку на второй оси.
**Почему так.** Все четыре параметра видны в результате, но причина — всегда одна из них. Разделяйте.
**Проверка.** Назовите свои четыре значения. Знаете, откуда взялось каждое?
## Модуль 2. Скорость: как выбрать и проверить
Скорость выбирают тестом, а не «по максимуму из паспорта».
**Отправная точка.** Руководство завода даёт пример для оси X: Steps per 320, Velocity 2000 мм/мин,
Acceleration 400 мм/с², импульс шага 5 мкс, импульс направления 5 мкс. Это ориентир для типовой ШВП 5 мм и
микрошага 1/8, а не универсальная истина.
**Тест.** Разгоняют ось на длинном ходе, прибавляя по 200–300 мм/мин, пока не появится гул, рывок или
потеря позиции по метке. Рабочую скорость берут на 15–20 % ниже найденного предела.
**Почему не «в пол».** На пределе станок работает, пока не нагреется или не встретит чуть более тугой
участок рельса. Запас — это стабильность на серии, а не трусость.
**Импульс шага.** 5 мкс — типовое значение; слишком короткий импульс драйвер не увидит, слишком длинный
ограничит частоту. Меняют только по документации.
**Проверка результата.** Не «быстро поехало», а: метка на валу вернулась на место, деталь на длине 300 мм
в допуске, драйвер не в защите.
**Единицы.** Скорость задают в мм/мин, ускорение — в мм/с². Путаница между ними даёт ошибку в 60 раз:
2000 мм/мин — это около 33 мм/с, и ускорение 400 мм/с² к ней уже не «слишком большое», а нормальное.
**Скорость и время цикла.** Разница между 1200 и 1600 мм/мин на детали с длинными ходами — секунды, а риск
потери шага растёт заметно. Считайте не «быстрее», а «сколько деталей за смену без брака».
**Почему так.** Скорость — компромисс между временем цикла и надёжностью позиционирования.
**Проверка.** На какой скорости ваша ось начинает гудеть? Рабочая на 20 % ниже?
## Модуль 3. Ускорение и разгон
Ускорение — то, что чаще всего «не хватает» станку, хотя винят скорость.
**Пример из руководства.** X: 400 мм/с². Z: скорость 800 мм/мин и ускорение 200 мм/с² — вертикаль медленнее
не «по слабости», а потому что держит вес и часто имеет меньший ход.
**Что происходит.** На разгоне двигатель должен разогнать не только стол, но и себя, винт, муфту. Чем
больше инерция, тем больше момент нужен. Не хватило — шаг потерян, и никто об этом не узнал.
**Как подбирать.** Начинают с половины ориентира, добавляют по 50–100 мм/с², проверяя тест 100 мм и метку.
Останавливаются за шаг до появления рывка.
**Признаки перебора.** Стук при старте, «клевок» на коротких перемещениях, сдвиг после серии ускорений,
перегрев драйвера.
**Признаки недобора.** Долгие разгоны, «залипание» на мелких перемещениях, плохое качество на углах,
время цикла больше расчётного.
**Инерция.** Тяжёлый портал и лёгкая каретка требуют разных ускорений при одном двигателе. Поэтому числа
соседнего станка не переносят: механику сравнивают, а не копируют.
**Почему так.** Ускорение — не «комфорт», а физика: масса и момент. Число из паспорта не учитывает вашу
механику.
**Проверка.** Увеличьте ускорение на 20 % и повторите тест. Появился рывок — верните назад.
## Модуль 4. Короткие ходы и упреждающий просмотр
На коротких перемещениях станок не успевает разогнаться, и это нормально. Ненормально — когда он из-за
этого «не доезжает».
**Длина разгона.** При 400 мм/с² до 2000 мм/мин ось разгоняется примерно за 0,08 с и проходит около 1,3 мм.
На ходе 1 мм полной скорости не будет никогда: контроллер честно тормозит.
**Упреждающий просмотр (Look Ahead).** Руководство завода рекомендует 100–200 строк. Мало — станок
«спотыкается» на каждом кадре, много — сглаживает, но требует ресурса контроллера.
**Режим постоянной скорости.** CV Control включают для контуров и рельефа, где важнее плавность, чем точные
остановки в углах. Для отверстий и точных углов — выключают или ограничивают допуск.
**Допуск CV.** Ориентир — 0,1 мм. Больше — скругление углов, меньше — рывки.
**Как проверить.** Квадрат 100×100 с четырьмя углами: углы должны быть углами, а не «скруглениями».
И circle-тест: круг должен быть кругом, а не многоугольником.
**Как проверить настройку.** «Лесенка» из десяти коротких ходов по 2 мм: станок должен идти ровно, без
остановок между кадрами. Затем та же лесенка на рабочей скорости — сравнивают звук и время.
**Почему так.** На коротких ходах и углах проявляется всё, что скрыто на длинных прямых.
**Проверка.** Профрезеруйте квадрат и круг. Где отклонение — там настройка, а не механика.
## Модуль 5. Микрошаг под операцию
Микрошаг — не «чем больше, тем лучше», а инструмент под операцию.
**Ориентиры руководства.** X и Y — 1/8 или 1/16. Z — 1/16 или 1/32 (точность по высоте). Поворотная ось —
1/16.
**Что меняется.** Больше микрошаг — больше импульсов на мм, плавнее движение, тише работа. Одновременно
падает максимальная скорость при той же частоте контроллера и момент на один шаг.
**Расчёт.** `Шаги_на_мм = (200 × микрошаг) / шаг передачи`. Для ШВП 5 мм и 1/8 — 320, для 1/16 — 640.
**Смена микрошага — смена всех чисел.** После переключения перемычек обязательно пересчитывают шаги на мм
и проверяют тестом. Забыть этот шаг — классическая причина «станок стал ездить вдвое дальше».
**Гравировка.** Часто нужен больший микрошаг: важна плавность и малая глубина. Но проверяют скорость —
импульсов становится много.
**Когда микрошаг не нужен.** Для черновых проходов с большим съёмом максимальный микрошаг только снижает
скорость. Там важнее момент и темп, а не разрешение.
**Почему так.** Микрошаг — компромисс между разрешением и динамикой, и он зависит от задачи.
**Проверка.** Запишите шаги на мм для 1/8 и 1/16. Оба числа совпадают с тем, что стоит в контроллере?
## Модуль 6. Резонанс в рабочих режимах
Резонанс — не дефект, а свойство: на определённых скоростях двигатель гудит и теряет шаги.
**Где проявляется.** Типично на 100–300 об/мин. В мм/мин это зависит от передачи: для ШВП 5 мм — грубо
500–1500 мм/мин, то есть как раз рабочие подачи.
**Признаки.** Гул, «запинание», сдвиг после участка, который проходили на этой скорости. На другой подаче
тот же участок идёт чисто.
**Что помогает.** Больший микрошаг, демпферы под двигатель, антирезонансные настройки драйвера (у старших
моделей), обход скорости в программе.
**Обход в программе.** Если резонансная зона узкая, её просто не используют: меняют подачу на 10–15 % или
дробят проход. Это дешевле замены двигателя.
**Не путать.** Гул на разгоне — это ускорение; гул на постоянной скорости в узком диапазоне — резонанс.
**Запись зон.** Резонансные подачи вписывают в карточку режимов рядом со скоростями. Тогда следующий
наладчик не ищет их заново и не ставит программу ровно на «гулящую» скорость.
**Почему так.** Резонанс ловится только на конкретной скорости, поэтому «плавающие» жалобы операторов
редко связывают с ним.
**Проверка.** Пройдите ось на трёх подачах и запишите, где гудит. Есть узкая зона?
## Модуль 7. Потеря шагов: три разные причины
«Станок врёт» — жалоба, за которой стоят три разных механизма. Их различают по характеру ошибки.
**Ошибка шагов на мм.** Систематическая: на каждые 100 мм уходит одинаково, чаще всего кратно. Причина —
неверный расчёт или смена микрошага без пересчёта. Лечится числом, а не механикой.
**Люфт.** Смещение при реверсе: подходишь с одной стороны — одна цифра, с другой — другая. На «туда-обратно»
возвращается, если подходить с той же стороны. Лечится механикой или компенсацией.
**Потеря шагов.** Накапливается, не возвращается, зависит от скорости, ускорения, нагрузки, температуры.
Метка на валу «уезжает» после серии ускорений.
**Порядок поиска.** Сначала тест 100 мм на малой подаче — он отделяет ошибку чисел. Потом тест «туда-обратно»
с индикатором — отделяет люфт. Потом серия ускорений на рабочей скорости — отделяет потерю шагов.
**Что делать с потерей.** Снизить скорость или ускорение на 10–20 %, проверить ток, проверить свободность
хода, проверить помехи. Менять всё сразу нельзя: не узнаете причину.
**Что записать.** Подачу, на которой проявилось, направление оси, длину программы до сбоя, температуру.
Эти четыре поля потом отличают потерю шагов от люфта без повторных тестов.
**Почему так.** Три причины выглядят одинаково «неточно», но лечатся в разных местах.
**Проверка.** Проведите три теста и запишите три числа. Какая из причин подтвердилась?
## Модуль 8. Черновой режим
Черновая обработка — самый тяжёлый режим для привода: большая нагрузка, длинное время, нагрев.
**Что требуется.** Момент и ток с запасом, стабильное питание, охлаждение драйвера, отсутствие люфта под
нагрузкой.
**Подача и съём.** Чем больше съём, тем выше сопротивление резанию и риск закусывания. Для шагового привода
без обратной связи потеря шага на черновом проходе означает испорченную заготовку, а не «небольшую
неточность».
**Нагрев.** Длинный черновой цикл — это час и больше работы на близком к номиналу токе. Драйвер и двигатель
проверяют после 30–40 минут, а не в начале.
**Контроль.** Раз в проход — визуальная проверка стружки и звука. Изменение звука раньше, чем изменение
размера, говорит о затуплении или закусывании.
**Резерв.** Если деталь дорогая, черновой режим делают с меньшей подачей и большим числом проходов: привод
работает ровнее, инструмент живёт дольше.
**Инструмент и подача.** Тупой инструмент увеличивает усилие резания, а значит, требует момента, которого у
привода может не быть. На черновом режиме состояние фрезы проверяют чаще, чем на чистовом: она влияет на
нагрузку привода не меньше, чем подача.
**Почему так.** Черновой режим прощает меньше всего: ошибка здесь стоит заготовки, а не нескольких сотых.
**Проверка.** Замерьте температуру драйвера после часа черновой. Далеко до 70 °C?
## Модуль 9. Чистовой режим и гравировка
Чистовая и гравировальная работа — противоположность черновой: малые силы, много коротких перемещений,
высокие требования к плавности.
**Что важно.** Ровность движения, отсутствие рывков на смене направления, стабильность на малых подачах.
Здесь чаще проявляется резонанс и «залипание» на низких скоростях.
**Микрошаг.** Больший микрошаг даёт плавность и тише работу — полезно для гравировки. Проверяют, что частота
импульсов не ограничивает скорость.
**Ускорение.** Слишком большое даёт «клевок» на старте и след на кромке; слишком малое — «ступеньки». Ищут
компромисс тестом на образце.
**Подача.** Малые подачи — зона, где шаговый привод работает неравномерно. Помогает микрошаг, демпферы,
иногда — небольшая постоянная скорость вместо «ползком».
**Качество.** Смотрите кромку при увеличении: риски, ступеньки, «волна». Волна с постоянным шагом — это
механика или потеря шагов, а не режим резания.
**Проверка на образце.** Перед чистовой деталью делают короткий проход на обрезке того же материала. Две
минуты на образце показывают, держит ли привод малую подачу, и экономят дорогую заготовку.
**Почему так.** На малых силах проявляется не мощность, а качество движения.
**Проверка.** Профрезеруйте тестовый квадрат и круг на чистовой подаче. Кромка ровная?
## Модуль 10. 3D-рельеф и растр
Рельеф и растр — тысячи коротких перемещений. Здесь решает не мощность, а способность контроллера и привода
держать темп.
**Нагрузка на контроллер.** Много коротких кадров требуют упреждающего просмотра: 100–200 строк по
руководству. Меньше — станок «спотыкается», больше — сглаживает траекторию.
**Скорость.** На рельефе важна не максимальная, а стабильная подача. Рваная скорость даёт видимые полосы
на поверхности.
**Тепло.** Час работы на частых разгонах греет драйвер сильнее, чем ровный черновой проход: каждый разгон —
ток. Проверяют температуру после 30 минут.
**Стружка.** Мелкая стружка и пыль попадают на направляющие; на рельефе чистка между проходами экономит
ресурс.
**Проверка результата.** Смотрите поверхность на просвет: равномерные полосы — режим, «ступеньки» —
механика или настройка, «провалы» — потеря шагов.
**Файл и передача.** Рельеф — это мегабайты и десятки тысяч строк. Большую программу либо передают
потоком, либо режут на части: обрыв связи на середине рельефа даёт сдвиг, который видно на поверхности.
**Почему так.** Рельеф показывает качество настройки привода честнее любой прямой.
**Проверка.** Сделайте небольшой рельеф и оцените поверхность на просвет. Полосы равномерные?
## Модуль 11. Реверс, люфт, компенсация
Люфт — это свободный ход, который ось проходит, прежде чем начать движение в обратную сторону. На шаговом
приводе он виден особенно ясно.
**Как измерить.** Индикатор в упор, движение в одну сторону, затем в другую. Разница между «подошли слева» и
«подошли справа» и есть люфт. Записывают в мм.
**Откуда берётся.** Гайка ШВП, муфта, ремень, крепление двигателя. Люфт в муфте и в гайке лечится
механически; компенсация лишь маскирует его в программе.
**Компенсация (Backlash).** В настройках контроллера задают величину, которая добавляется при реверсе. Она
работает, если люфт постоянный. Если он «гуляет» — компенсация даёт рывки и ступеньки.
**Ограничение.** Компенсация не помогает на дугах и при частых сменах направления: там она «съедает»
плавность. Для чистовых контуров лучше устранить механику.
**Проверка после настройки.** Квадрат с обходом по и против часовой стрелки. Если размеры сторон расходятся
по-разному — компенсация подобрана неверно.
**Когда компенсация вредна.** Если люфт разный на разных участках хода (износ винта), одна цифра не
подходит: на одном конце компенсация избыточна, на другом — недостаточна. Тогда сначала механика.
**Почему так.** Люфт — механическая величина; программа может её скомпенсировать, но не устранить.
**Проверка.** Замерьте люфт индикатором. Какое число вы вписали в контроллер?
## Модуль 12. Согласование с CAM
Настройки станка и программа должны говорить на одном языке. Иначе режим, идеальный на бумаге, даёт брак.
**Единицы.** В кадре должно быть понятно, миллиметры или дюймы (G21/G20). Ошибка в единицах — это ошибка в
25,4 раза, и никакая настройка привода её не исправит.
**G0 и G1.** Быстрые перемещения и рабочие подачи. Если постпроцессор ставит G0 там, где нужен рез, станок
«летит» в материал.
**Подачи.** Постпроцессор должен выдавать подачи в тех же единицах и в том же формате, что ждёт контроллер.
Проверяют на короткой программе до запуска на детали.
**Ускорения.** CAM не знает ваших ускорений; он задаёт траекторию. Поэтому острые внутренние углы могут
«не дойти» на высокой скорости — помогает снижение подачи на углах или CV-настройки.
**Look Ahead и CV.** Эти параметры контроллера влияют на то, как программа будет выполнена. Их проверяют
тестовым квадратом и кругом, а не по описанию.
**Постпроцессор.** После смены контроллера или микрошага постпроцессор не меняется, но проверка программы —
обязательна: единицы, G0/G1, коррекции.
**Проверка на короткой программе.** Квадрат 50×50, круг и одно отверстие — три минуты. Если они в порядке,
длинная программа тоже пойдёт; если нет — вы поймали ошибку на обрезке, а не на детали.
**Почему так.** Программа и станок — две системы, которые должны совпасть по пяти пунктам.
**Проверка.** Откройте последнюю УП: единицы, G0/G1, подачи. Всё на месте?
## Модуль 13. Приёмочные тесты оси
Приёмка оси — четыре теста с числами. Они занимают час и отвечают на вопрос «можно ли работать».
**Тест 1. 100 мм.** Команда на 100 мм, замер индикатором или линейкой. Отклонение — ошибка шагов на мм или
люфт. Повторяют на малой и рабочей подаче.
**Тест 2. Квадрат.** 100×100, обход по и против часовой. Стороны равны, углы прямые, диагонали совпадают.
Расхождение диагоналей — перекос или разная реакция осей.
**Тест 3. Круг.** Окружность по контуру. Смотрите на «квадратность» круга и на ступеньки в квадрантах —
типичный признак люфта и неверной компенсации.
**Тест 4. Повторяемость.** Десять циклов «в точку и обратно». Разброс — характеристика стабильности.
Большой разброс при малом люфте — потеря шагов или помехи.
**Допуски.** Их берут из паспорта станка. Важно не «идеально», а «в допуске» и «повторяемо».
**Запись.** Четыре числа и дата. Через полгода те же тесты покажут, что изменилось.
**Порядок при провале.** Не сдался круг — не начинайте менять ускорение. Сначала 100 мм, потом люфт, потом
CV. Каждый следующий тест опирается на предыдущий.
**Допуск из паспорта.** «Идеально» не существует: у каждого станка свой допуск на позиционирование и
повторяемость. Сравнивают с паспортом, а не с соседним станком.
**Почему так.** Тесты отделяют настройку от механики и дают базу для сравнения.
**Проверка.** Проведите четыре теста. Все результаты в допуске?
## Модуль 14. Карточка режимов
Карточка режимов — один лист, который делает настройку воспроизводимой. Без неё каждое вмешательство
начинается с нуля.
**Что записывают.** Модель драйвера и двигателя. Ток и Vref. Микрошаг. Шаги на мм по осям. Скорость и
ускорение по осям. Импульсы Step/Dir. Look Ahead и CV-допуск. Величина компенсации люфта. Результаты тестов
100 мм, квадрат, круг, повторяемость. Дату и кто настраивал.
**Зачем.** После замены драйвера, двигателя или контроллера настройка повторяется по карточке за минуты.
Спор «станок был лучше» превращается в сравнение чисел.
**Где хранить.** У станка — бумажная копия, в папке участка — копия и файл настроек контроллера.
**Как обновлять.** После любого изменения — сразу, а не «потом». Устаревшая карточка хуже отсутствующей:
она вводит в заблуждение.
**Кто ведёт.** Карточку ведёт мастер участка и обновляет её при каждом изменении. Копия в папке участка и
файл настроек рядом. Одна бумажка у станка без копии теряется в первую же уборку.
**Почему так.** Режим — это набор чисел, а не впечатление. Карточка превращает настройку в процедуру.
**Проверка.** Есть ли карточка с шестью числами по каждой оси? Обновлена ли она после последней правки?
## Практикум. Настройка и приёмка оси
**Задача.** Настроить ось по числам и подтвердить результат четырьмя тестами.
**Шаг 1. Исходные.** Запишите двигатель, драйвер, передачу, микрошаг, шаги на мм.
**Шаг 2. Ток.** Проверьте Vref по паспорту и фактическое значение.
**Шаг 3. Скорость.** Найдите предел тестом с шагом 200–300 мм/мин, возьмите рабочую на 15–20 % ниже.
**Шаг 4. Ускорение.** Начните с половины ориентира, добавляйте по 50–100 мм/с² до появления рывка, отступите
на шаг.
**Шаг 5. Look Ahead и CV.** Поставьте 100–200 строк и допуск около 0,1 мм, проверьте на квадрате.
**Шаг 6. Тест 100 мм.** Малая и рабочая подача, замер, запись отклонения.
**Шаг 7. Квадрат.** 100×100 в обе стороны, проверка сторон, углов, диагоналей.
**Шаг 8. Круг.** Проверка формы и квадрантов.
**Шаг 9. Повторяемость.** Десять циклов, разброс в мм.
**Шаг 10. Тепло.** 30 минут работы, температура драйвера и двигателя.
**Критерий готовности.** В карточке шесть чисел по оси, результаты четырёх тестов в допуске, температура
ниже 70 °C. Если вместо чисел «настроил, вроде норм» — работа не зачтена.
**Почему так.** Приёмка по числам отделяет настройку от ощущений и даёт базу для следующей проверки.
**Проверка.** Покажите карточку наставнику: повторит ли он настройку по ней?
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Какие четыре параметра определяют режим оси?**
Ток, микрошаг, скорость, ускорение. Каждый влияет на результат, но лечится в своём месте.
**2. Как выбирают рабочую скорость?**
Тестом с шагом 200–300 мм/мин до появления гула или потери позиции, затем снижают на 15–20 %.
**3. Почему ось Z настраивают медленнее?**
Она держит вес и обычно имеет меньший ход. Пример руководства: 800 мм/мин и 200 мм/с² против 2000 и 400
у X.
**4. Что даёт упреждающий просмотр?**
Сглаживает выполнение коротких кадров. Мало строк — рывки, много — сглаживание траектории.
**5. Как меняются шаги на мм при смене микрошага с 1/8 на 1/16?**
Удваиваются: 320 → 640 для ШВП 5 мм. Без пересчёта станок поедет вдвое дальше.
**6. Чем потеря шагов отличается от люфта?**
Потеря накапливается и не возвращается; люфт даёт смещение при реверсе и исчезает при подходе с той же
стороны.
**7. Как отличить ошибку шагов на мм от механики?**
Она систематическая и кратная: на каждые 100 мм одинаковое отклонение, не зависящее от подачи.
**8. Где проявляется резонанс?**
На узкой полосе скоростей, типично 100–300 об/мин. Лечится микрошагом, демпферами, обходом скорости.
**9. Что важно в черновом режиме?**
Ток с запасом, охлаждение, стабильное питание. Потеря шага здесь стоит заготовки.
**10. Почему гравировка чувствительна к ускорению?**
На коротких ходах ускорение определяет плавность: слишком большое даёт «клевок», слишком малое —
ступеньки.
**11. Зачем нужен тест кругом?**
Он показывает форму траектории и ступеньки в квадрантах — признак люфта и неверной компенсации.
**12. Что входит в карточку режимов?**
Ток, Vref, микрошаг, шаги на мм, скорость, ускорение, импульсы, Look Ahead, CV, компенсация люфта,
результаты тестов, дата.
## Частые вопросы (Q&A)
**Можно ли поднять скорость, увеличив микрошаг?**
Наоборот: больший микрошаг увеличивает число импульсов на мм и снижает максимальную скорость при той же
частоте контроллера.
**Почему после смены перемычек станок ездит не туда по размеру?**
Не пересчитаны шаги на мм. Микрошаг изменился — число импульсов на миллиметр тоже.
**Нужно ли включать компенсацию люфта?**
Только если люфт постоянный и измерен. Иначе компенсация добавит рывки на дугах.
**Что делать, если деталь «уходит» только на длинных программах?**
Проверить потерю шагов: тест с меткой, нагрев, помехи, ускорение. Ошибка шагов на мм даёт постоянное
отклонение, а не накопление.
**Почему на рельефе появляются полосы?**
Нестабильная подача, малый упреждающий просмотр, потеря шагов или механика. Смотрят на равномерность полос.
**Как часто перепроверять настройки?**
После любой замены узла, после смены микрошага и раз в год — по карточке режимов.
## Глоссарий
- **Velocity** — максимальная подача оси.
- **Acceleration** — ускорение разгона и торможения.
- **Steps per unit** — число импульсов на единицу длины.
- **Look Ahead** — упреждающий просмотр кадров.
- **CV** — режим постоянной скорости на углах.
- **Backlash** — люфт, свободный ход при реверсе.
- **Резонанс** — гул и потеря шагов на узкой полосе скоростей.
- **Step Pulse** — длительность импульса шага.
- **Повторяемость** — разброс при возврате в точку.
- **Черновой режим** — съём основной массы материала.
- **Чистовой режим** — окончательная обработка контура.
- **Карточка режимов** — лист с настройками и результатами тестов.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось «уезжает» на длине | Неверные шаги на мм | Пересчитать, тест 100 мм |
| Смещение при реверсе | Люфт | Замер, механика, компенсация |
| Сдвиг после серии ускорений | Потеря шагов | Снизить ускорение, проверить ток |
| Гул на одной подаче | Резонанс | Микрошаг, демпфер, обход скорости |
| Стук при старте | Большое ускорение | Уменьшить на 50–100 мм/с² |
| Рывки на коротких ходах | Малый Look Ahead | 100–200 строк |
| Скруглённые углы | CV-допуск велик | Уменьшить допуск |
| Ступеньки на круге | Люфт, компенсация | Замер, настройка, механика |
| Полосы на рельефе | Нестабильная подача | Стабилизировать скорость, проверить нагрев |
| Драйвер в защите в длинном цикле | Перегрев | Обдув, снизить ток |
## Мысли вслух: чего нет на форумах
На форумах спрашивают «какую скорость поставить», а правильный вопрос — «какой тест это покажет». Скорость
без теста — это лотерея, которая выигрывает до первой серии.
Первое: **четыре ручки, а не одна**. Ток, микрошаг, скорость, ускорение. Пока не проверены по отдельности,
любое «стало лучше» — совпадение.
Второе: **случай с шагами**. Станок «уезжал» на 3 мм на 400 мм хода. Проверили ремень, муфту, люфт. Причина
— в контроллере стояло 320 вместо 640 после смены микрошага. Ошибка систематическая, поэтому её и не искали
в механике.
Третье: **случай с ускорением**. Деталь сдвигалась после каждого резкого угла. Ускорение стояло 700 мм/с²
«чтобы быстрее». Снизили до 400 — сдвиги прекратились, время цикла выросло на 6 %.
Четвёртое: **случай с люфтом**. На круге появлялись ступеньки в квадрантах. Люфт 0,04 мм, компенсация
стояла 0,1 — вдвое больше. Поставили измеренное значение, ступеньки уменьшились.
Пятое: **случай с резонансом**. Ось гудела только на 1200 мм/мин. Обходили эту подачу в программе;
позже поставили демпферы, и зона сузилась.
Шестое: **случай с рельефом**. Поверхность шла полосами. Look Ahead стоял 20 строк. Подняли до 150 —
полосы исчезли, время обработки сократилось.
Седьмое: **случай с нагревом**. Черновая длилась полтора часа, драйвер уходил в защиту к концу. Вентилятор
40×40 и снижение тока на 10 % решили вопрос; скорость упала незначительно.
Восьмое: **случай с гравировкой**. На малой подаче ось «залипала». Увеличили микрошаг до 1/16 и подняли
подачу — движение стало ровным.
Девятое: **круг vs квадрат**. Квадрат сходился, круг «квадратил». Классика: люфт плюс CV. Тесты нужны
именно вместе.
Десятое: **карточка**. Через полгода никто не помнил, какой Vref стоял. Карточка сохранила числа, и после
замены драйвера настройка заняла двадцать минут вместо дня.
Одиннадцатое: **два изменения сразу**. Подняли скорость и ускорение, станок стал терять шаги — непонятно,
что виновато. По одному параметру.
Двенадцатое: **тест на 100 мм** занимает пять минут и отделяет три причины, на которые уходит день споров.
Тринадцатое: **тепло в длинном цикле**. Проверяют не в начале, а после 30–40 минут: именно тогда начинаются
защиты.
Четырнадцатое: **запись после теста**. Отклонение в миллиметрах, подача, дата. Без этого «станок стал хуже»
невозможно ни доказать, ни опровергнуть.
Пятнадцатое: **случай с передачей файла**. Рельеф рвался на середине: связь по кабелю теряла пакеты.
Разбили программу на части — поверхность стала чистой, а причина нашлась в кабеле.
Шестнадцатое: **случай с двумя осями**. После настройки X перенесли числа на Y «как есть». У Y оказалась
другая передача, и шаги на мм не совпали. Копируют только после проверки паспорта оси.
Семнадцатое: **проверка после замены**. Новый драйвер — это снова ток, микрошаг и четыре теста. Не «поставил
и поехал».
## Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств завода.
Фон для терминологии — общественное достояние:
- **«Shop Arithmetic for the Machinist»** (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- **«Machine Shop Work»** (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- **«American Machinist, vol. 53»** (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «режимы шагового привода» в открытом корпусе не раскрыта настолько,
чтобы цитата была точной.
## Смотрите также
- [Электроника ЧПУ: шаговые двигатели, драйверы, питание](/blog/elektronika-chpu-shd-drajvery-pitanie).
- [Контроллеры и электроника ЧПУ: полный курс](/blog/kontrollery-i-elektronika-chpu-polnyy-kurs).
- [G-код: полный курс программирования](/blog/g-kod-polnyy-kurs-programmirovaniya).
- [Симуляторы ЧПУ: проверка УП без станка](/blog/simulyatory-chpu-proverka-up-bez-stanka).
- [Сервис и регламент: полный курс](/blog/servis-i-reglament-polnyy-kurs).
- [Fanuc: базовый курс для оператора — панель, кадры, коррекции](/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по электронике.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/).
## Фото, схемы и инфографика завода

*Данные руководства завода: пример скоростей по осям для типовой ШВП 5 мм и микрошага 1/8.*

*Схема завода «Твайт»: режим настраивается на всех уровнях цепочки, а проверяется на детали.*

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
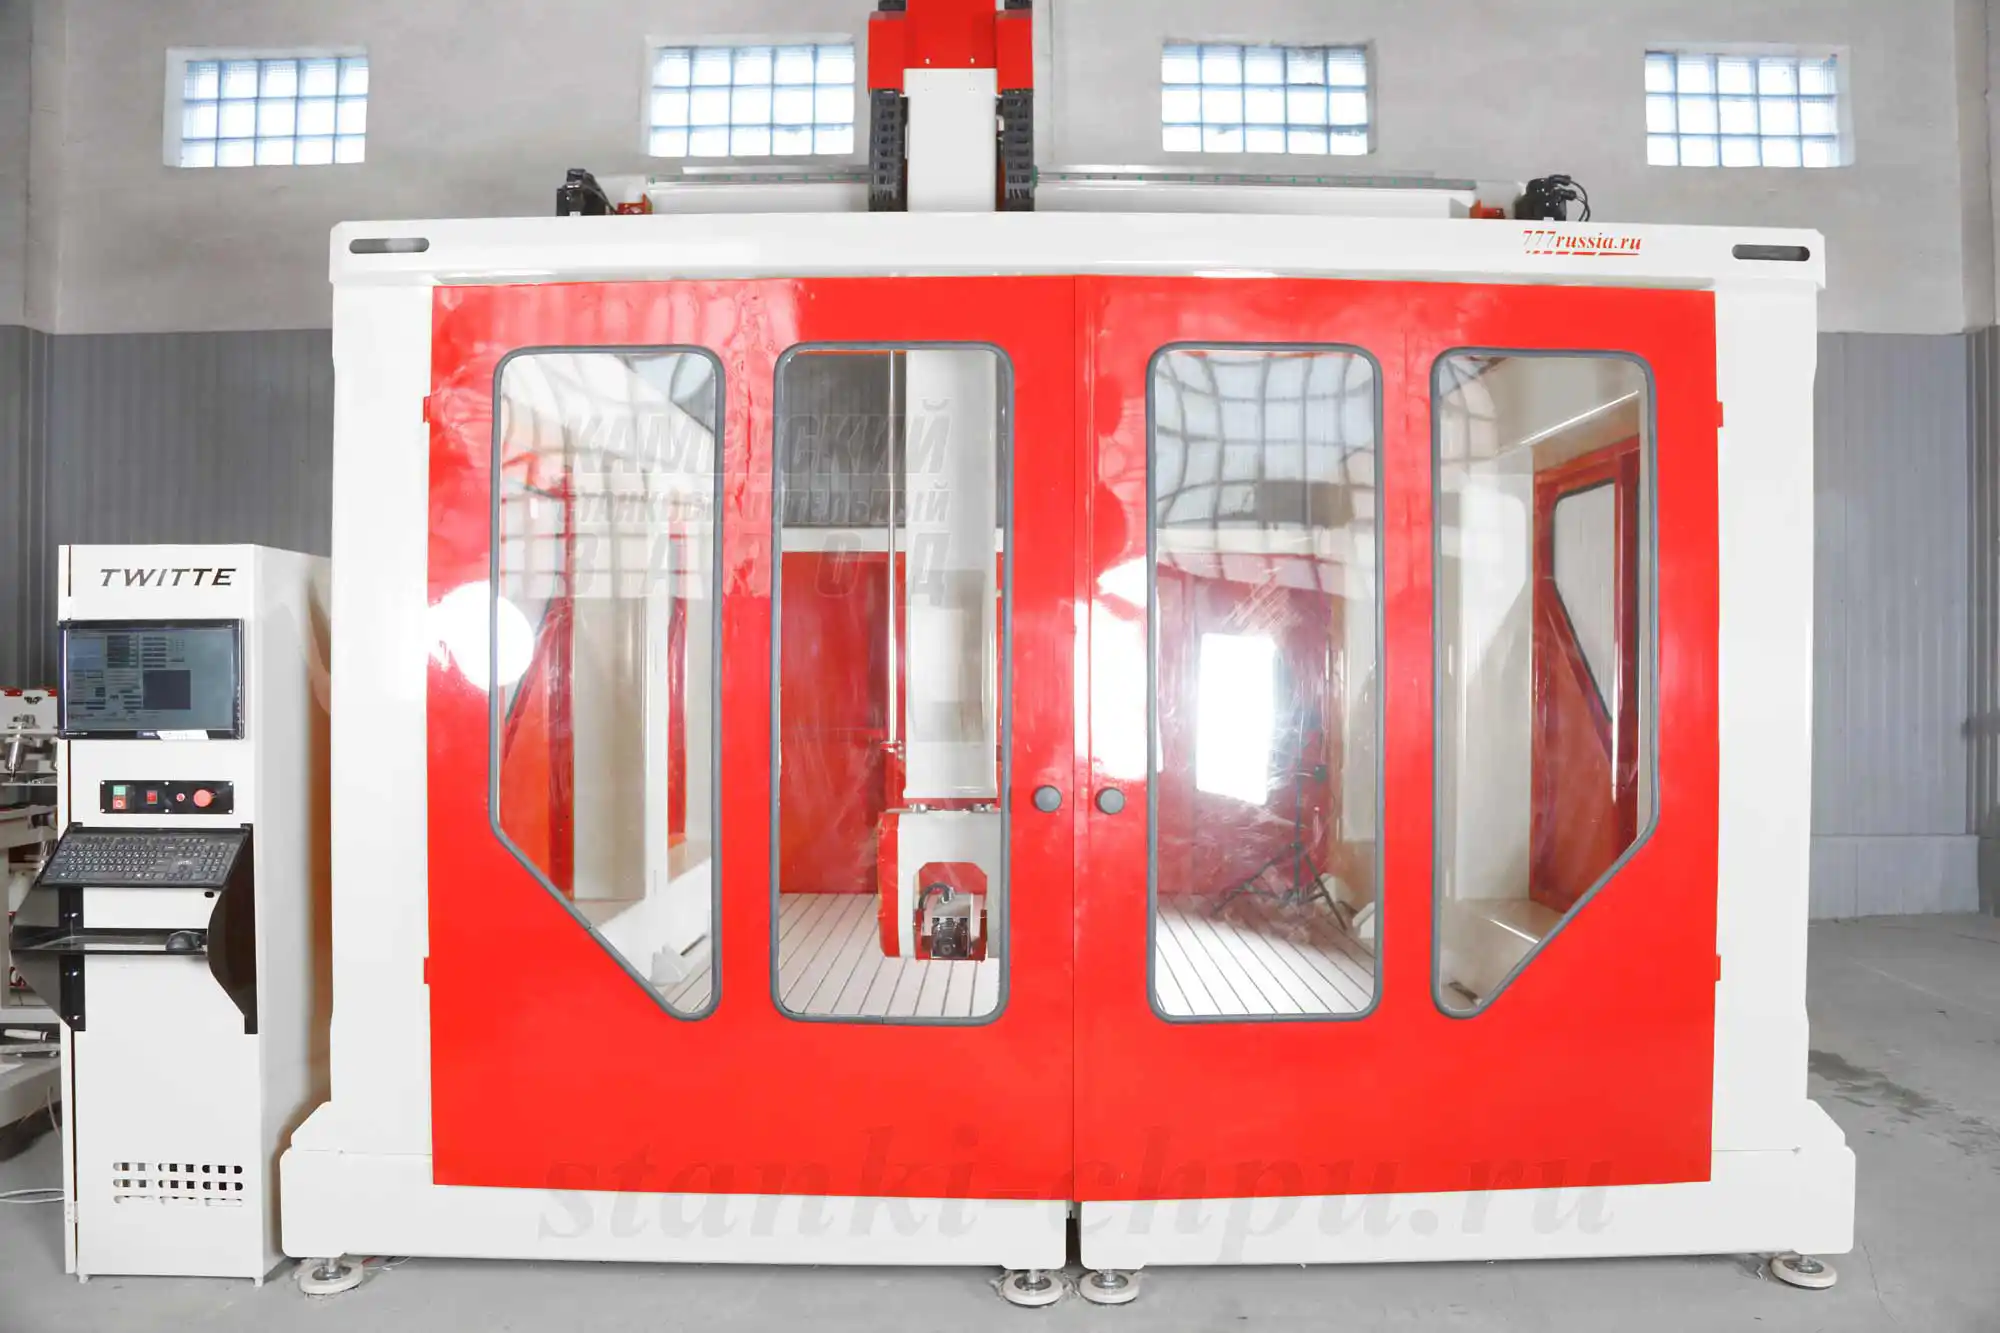
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
**Продолжение серии: том 3 — «Диагностика приводов».** В нём — поиск неисправностей драйвера и двигателя,
замена узлов, проверка после ремонта и типовые отказы в работе.
---
**Первоисточник:** https://zavod-stanki.ru/blog/elektronika-drayveryshd-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/elektronika-drayveryshd-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/elektronika-drayveryshd-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/elektronika-drayveryshd-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/elektronika-drayveryshd-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq