# Деревообработка (изделия) — том 2: практика и режимы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии
> и материалы». Том 2 серии «Деревообработка (изделия)»: режимы для древесных материалов, контур и карманы,
> сверление и присадка, раскрой плит, шипы и пазы на ЧПУ, кромка и шлифовка, сборка, типовые изделия,
> контроль качества, нормирование времени. Том 1 — материал и безопасность — не повторяется.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф будет
> доступен рядом с публикацией как `/blog/derevoobrabotka-izdeliya-tom-2.ai.json`.
> - **Версия:** 1.3 от 2026-10-26. **Автор:** «Завод Твайт».
> - **Что исправлено в 1.3:** пересчитана геометрия ящика в практикуме (торцы 276 × 200, дно 392 × 292),
> «Мысли вслух» выстроены 1–17, убрана латинская вставка, библиотека завода ведёт на `/book/`,
> ориентиры по перекрытию и отходу помечены как практические.
> - **Как цитировать:** `cite_as`: «Завод Твайт, курс „Деревообработка (изделия) — том 2: практика и
> режимы“, zavod-stanki.ru». Указывайте первоисточник и автора, ссылка обязательна.
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv`: «3D обработка фанеры (режимы и
> инструмент)», «2D раскрой тонкой фанеры — постоянная ошибка в 0.5 мм», «2 кондуктора для шкантов», «2
> столешницы из ДСП», «А есть в продаже мебельные щиты тоньше 18 мм?», «Автоподача на фуганке», «Биение на
> валу фуганка»).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (обороты, подачи, глубина, формула подачи, число зубьев) и
> `CNC_KNOWLEDGE_BASE.md`; данные о станках — карточки `/product/*.md` (рабочее поле, мощность — заявленные).
> **Важно:** режимы из таблиц — отправная точка; окончательные значения подбираются на своём станке и
> материале. ТТХ станков — заявленные/справочные.
> Соседние материалы: «Деревообработка (изделия) — том 1: основы и безопасность», «Фрезы и инструмент —
> том 2: практика и режимы», «Массив дерева: фрезерование и рельеф».
**Обучение ЧПУ с нуля** обычно заканчивается первой удачной деталью, а дальше начинается практика: серия,
повторяемость, кромка, сборка. Тем, кто прошёл **курсы оператора ЧПУ**, знаком разрыв между «сделал одну
полку» и «делаю двадцать полок одинаковыми». Кто ищет **обучение ЧПУ программированию с нуля**, часто
спрашивает про G-код, но результат определяют режимы, стратегия и порядок операций. Этот том — про практику:
как считать, как входить в материал, как делать пазы, присадку и раскрой так, чтобы изделие собиралось.
Том 1 был про материал и безопасность. Том 2 начинается там, где материал уже выбран и лежит на столе:
нужно задать обороты, подачу, глубину и понять, в каком порядке делать операции, чтобы не переделывать.
**Чему научитесь:** считать режимы для древесных материалов; подбирать подачу на зуб; делать контур с
правильным входом и перемычками; фрезеровать карманы и пазы; сверлить и присаживать по координатам;
раскраивать плиту с минимальным расходом; делать шипы и пазы на ЧПУ; обрабатывать кромку; собирать без
перекосов; считать время и стоимость операции; контролировать качество.
**Предпосылки.** Освоенный том 1: материал высушен и акклиматизирован, база и разметка понятны. Станок с
ЧПУ, набор фрез (концевая, компрессионная, сверла), струбцины.
**Безопасность.** Правила тома 1 действуют: очки, респиратор, никаких перчаток у вращающегося инструмента,
прижимы вне зоны резания. Добавляется практическое: не оставляйте ключ в цанге, не убирайте стружку рукой
при работающем шпинделе, не запускайте программу «на глаз» без проверки высот. При раскрое плит следите,
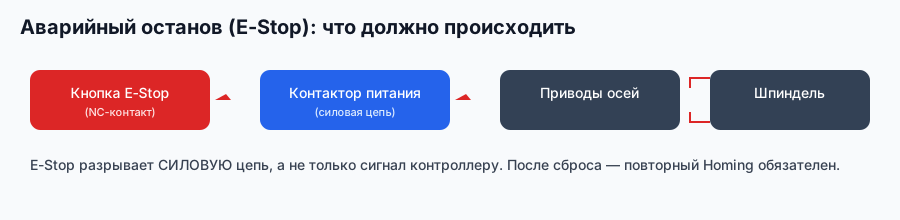
чтобы отрезанные куски не падали на ноги и не зажимали фрезу. Аварийный стоп должен быть доступен с рабочего
места; проверьте его до первой программы.
## Содержание
1. [Практика: от эскиза к программе](#m1)
2. [Режимы для древесных материалов: обучение ЧПУ с нуля без гаданий](#m2)
3. [Подача на зуб и стружка](#m3)
4. [Контур: вход, выход, перемычки](#m4)
5. [Карманы и пазы](#m5)
6. [Сверление и присадка](#m6)
7. [Раскрой плит и экономия материала](#m7)
8. [Шипы, пазы и ласточкин хвост на ЧПУ](#m8)
9. [Кромка и шлифовка](#m9)
10. [Сборка на практике](#m10)
11. [Типовые изделия: полка, стол, ящик, фасад](#m11)
12. [Качество: допуски и контроль](#m12)
13. [Время и стоимость операции](#m13)
14. [Чек-лист практики: курсы оператора ЧПУ](#m14)
## Модуль 1. Практика: от эскиза к программе
Практика начинается не в CAM, а на бумаге. Эскиз с размерами, схема сборки и список операций — три вещи,
которые экономят материал.
Порядок:
1. **Эскиз** — габариты, толщины, соединения.
2. **Схема сборки** — что к чему крепится и в каком порядке.
3. **Список деталей** — с припуском и направлением волокон.
4. **Операции** — раскрой, фрезеровка, сверление, кромка, сборка.
5. **Программа** — только после этого.
Ошибка новичка — начинать с CAM и «дорисовывать» конструкцию по ходу. В CAM не видно, что деталь не встанет
в сборку или что крепёж окажется недоступен.
Полезно заранее ответить, какие операции будут на станке, а какие руками. Это влияет и на конструкцию: если
деталь нельзя закрепить на столе, проще изменить конструкцию, чем бороться с оснасткой.
И ещё: список деталей с номерами («Б1», «Б2») сильно упрощает сборку. На деталях карандашом, в эскизе — те же
номера. Тогда вопрос «а эта куда?» исчезает.
Для серии полезно сделать «шаблон изделия»: эскиз, список деталей, программа, схема сборки. Второй раз
вы начинаете не с нуля, а с проверенной базы.
Если изделие повторяется, шаблон стоит дополнить «картой контроля»: какие размеры проверять и чем. Это
превращает опыт в процесс, который не зависит от настроения.
**Почему так.** Программа — это перевод решения на язык станка. Если решения нет, перевод получится
случайным.
**Проверка.** Возьмите своё изделие и напишите список операций по порядку. Всё сходится?
## Модуль 2. Режимы для древесных материалов: обучение ЧПУ с нуля без гаданий
Диапазоны из руководства завода:
- **Мягкие породы** — 12 000–18 000 об/мин, 2 000–4 000 мм/мин, 3–6 мм за проход.
- **Твёрдые породы** — 18 000–24 000, 1 500–3 000, 2–4 мм.
- **Фанера** — 15 000–20 000, 2 000–3 500, 3–5 мм.
- **МДФ** — 18 000–24 000, 3 000–6 000, 4–8 мм.
- **ДСП** — 18 000–22 000, 2 000–4 000, 3–5 мм.
Это коридор, а не рецепт. Внутри него результат зависит от фрезы, жёсткости станка и качества плиты. Начинайте
с середины и двигайтесь шагами по 20%.
Станок тоже задаёт границы: у БИЗНЕС СТАРТ LITE шпиндель 1,5–2,2 кВт — это дерево, МДФ, пластик и лёгкие
режимы; у 17Д 7,5 кВт — уже серийная фрезеровка с более крупным инструментом.
Внутри диапазона есть смысл двигаться от «безопасного» к «производительному»: сначала середина, потом
шаг вверх по подаче, проверка стружки и кромки. Так вы находите предел своего станка, а не чужой.
И не забывайте про диаметр: те же обороты для фрезы 6 мм и 12 мм дают разную скорость резания. Формула
n = 1000·Vc/(π·D) помогает не гадать.
Если станок «не тянет» режим, он выдаёт это вибрацией и звуком раньше, чем ошибкой. Снижайте не всё
сразу, а по одному параметру — иначе не поймёте, что помогло.
Для плит есть отдельная тонкость: МДФ и ДСП содержат клей, который при перегреве «засаливает» кромку.
Поэтому режим с перегрузом по оборотам и малой подачей убивает фрезу быстрее, чем умеренный режим с нормальной
стружкой.
**Почему так.** Режим — компромисс между скоростью, качеством и ресурсом инструмента.
Если работаете с щитом, учитывайте, что склейка может быть неоднородной: на стыке ламелей фреза ведёт
себя иначе, и там чаще появляются сколы. Иногда помогает снизить подачу именно на этих участках.
**Проверка.** Сверьте свои текущие значения с диапазоном. Внутри или «около»?

## Модуль 3. Подача на зуб и стружка
Формула: F = z × fz × n. Пример: 2 зуба × 0,08 мм × 20 000 = 3 200 мм/мин.
Подача на зуб для дерева — ориентир 0,05–0,2 мм. Меньше — фреза «гладит», появляется нагар и пыль. Больше —
сколы и нагрузка на кромку.
Смотрите на стружку: мелкая, но не пыль; одинаковая по размеру; без синевы. Пыль — признак того, что
режется не кромкой, а трением.
И помните: при изменении оборотов подачу надо пересчитать. Оставить F и поднять n — значит уменьшить fz.
Стружка — самый быстрый индикатор. Мелкая, завитая, одинаковая — режим близок. Пыль — трение. Крупные
«щепки» с рваными краями — перегруз. Смотрите на неё сразу после прохода, пока она не смешалась с пылью.
И ещё: на разных участках детали стружка может отличаться. Если в углу она темнее — там перегрев, и это
повод изменить стратегию, а не только подачу.
Записывайте fz рядом с режимом: через месяц «18 000 и 2 500» без числа зубьев ничего не скажет, а fz
сразу напомнит, какой была стружка.
Для практики полезно один раз пройти «лестницу подач»: 2 000, 2 400, 2 800 при одинаковых оборотах и
посмотреть, где стружка становится ровной, а кромка чистой. Это и есть ваш рабочий диапазон.
**Почему так.** Толщина стружки определяет тепло и качество кромки.
Для МДФ стружка мельче, и её легко принять за пыль: ориентируйтесь не только на размер, но и на цвет и
равномерность. Для фанеры стружка слоистая, с волокнами клея — это нормально, а вот «пыль» означает, что
фреза села.
Ещё один признак — количество стружки. Если её неожиданно мало при той же подаче, проверьте, не идёт ли
резание «по воздуху» или не сменилась ли глубина. А если стружки много и она горячая — перегруз: стоит
снизить подачу или проверить остроту.
**Проверка.** Посчитайте fz для своей операции. В диапазоне 0,05–0,2?
## Модуль 4. Контур: вход, выход, перемычки
Контур — самая частая операция и самая частая причина сколов.
- **Вход** — по дуге или с касанием, не вертикально.
- **Выход** — с отводом, чтобы не оставить след.
- **Перемычки (tabs)** — маленькие «мостики», которые держат деталь до конца.
- **Направление** — попутное для чистой кромки, если станок жёсткий.
Для тонкой фанеры перемычки обязательны: без них деталь «улетает» или ломается на последнем проходе. Их
делают 2–4 мм высотой и потом срезают.
Отвод в конце контура не менее важен, чем вход: если фреза останавливается на кромке, остаётся след.
Небольшая дуга отвода убирает эту точку.
И про перемычки: их место стоит планировать в CAM, а не «как получится». Обычно 3–4 штуки на деталь,
в местах, где потом удобно срезать и шлифовать.
Для мелких деталей перемычки делают тоньше, но их должно быть больше: площадь контакта важнее толщины
мостика.
Если деталь тонкая и длинная, перемычки ставят чаще: две по краям и одну в середине. Тогда при резке
деталь не «играет» и не ломается на последнем сантиметре.
Скорость на контуре можно держать выше, чем в кармане: там стружке есть куда уходить. Но в углах её
стоит снижать — CAM умеет это делать автоматически, если включить соответствующую опцию.
**Почему так.** Вход и выход — места удара; перемычки — страховка от смещения.
**Проверка.** Посмотрите свою УП: есть ли вход по дуге и перемычки?
## Модуль 5. Карманы и пазы
Карман — выборка внутри детали; паз — канавка.
- **Карман** — фрезеровать по спирали или строчками с перекрытием 40–60% (ориентир; проверяйте по гребням).
- **Паз** — ширина фрезы или несколько проходов; следить за выносом стружки.
- **Дно** — чистовой проход на малую глубину, чтобы убрать следы.
- **Углы** — радиус фрезы; если нужен острый угол, добавляют «доработку» или меняют конструкцию.
В глубоком пазу стружка не выходит — помогает сдув воздухом (для дерева СОЖ не применяют) и меньшая подача.
Глубина кармана за проход и ширина строчки связаны: чем шире перекрытие, тем чище дно, но дольше
обработка. Для чернового прохода ориентир 50%, для чистового — 70–80%; проверяйте по гребням и нагрузке.
И ещё: в углах кармана фреза «закусывает» из-за изменения направления. Скругление углов в CAM или меньшая
подача в углах снимают эту проблему.
Дно кармана удобно проверять на просвет: положите деталь на ровную плиту и посмотрите, нет ли зазора.
«Гребни» видны и на ощупь.
Ширину паза удобно проверять штангенциркулем сразу после прохода: если она меньше на 0,2 мм, деталь
(например, дно) не войдёт, и придётся проходить заново с поправкой.
Ещё одна тонкость карманов: если нужен острый внутренний угол, фреза его не сделает — радиус инструмента
останется. В таких местах либо меняют конструкцию (скругление), либо добавляют «доработку» меньшей фрезой.
Пытаться «дожать» углы той же фрезой — значит получить задиры и перегрев.
**Почему так.** В закрытом объёме стружке некуда деться; она перемалывается и греет.
**Проверка.** Есть ли у вас паз, где фреза «визжит»? Попробуйте уменьшить глубину за проход.
## Модуль 6. Сверление и присадка
Присадка — отверстия под крепёж и фурнитуру. Ошибка в 1–2 мм видна на сборке.
- **Сверлить по координатам**, а не «по месту».
- **Пилотное отверстие** под саморез — обязательно.
- **Глубина** — с учётом длины крепежа и толщины детали.
- **Шаблон/кондуктор** — для повторяющихся отверстий.
Для шкантов используют кондуктор: без него отверстия уходят, и при сборке появляется ступенька.
Для присадки полезно иметь схему отверстий на бумаге: координаты, диаметры, глубины. Тогда программа,
кондуктор и проверка говорят на одном языке.
И не сверлите «на проход», если за деталью стол: ограничитель глубины или сверление с выходом в жертвенный
слой.
Отверстия под шканты стоит сверлить до фрезеровки контура: пока деталь — прямоугольник, её проще
базировать.
Для присадки под фурнитуру полезно иметь шаблон из фанеры с запрессованными втулками: сверло не уводит,
и отверстия повторяются от детали к детали.
Если деталей много, присадку выгодно делать отдельной операцией с упором: все отверстия на одной стороне,
потом переворот. Так меньше ошибок «не с той стороны».
**Почему так.** Сверло уводит по волокнам; координаты и кондуктор это компенсируют.
**Проверка.** Просверлите два отверстия по разметке и проверьте расстояние. Совпало?
## Модуль 7. Раскрой плит и экономия материала
Раскрой — это задача оптимизации, а не «режь как влезет».
- **Карта раскроя** — детали на листе с учётом пропила.
- **Направление волокон** — для фанеры и щита важно.
- **Порядок** — крупные детали первыми, мелочь из остатков.
- **Перемычки** — чтобы детали не смещались.
Форумный сюжет «2D раскрой тонкой фанеры — постоянная ошибка в 0.5 мм» — про то, что забыли про ширину реза
или припуск. Мелочь, а деталь не встаёт.
При раскрое полезно оставлять «технологические» полосы по краям листа: за них удобно крепить, и они не
портят детали.
И ещё: считайте отход не «на глаз», а в процентах. Если он выше 20–25% (ориентир для мелкосерийного раскроя), стоит пересмотреть карту или
габариты изделия.
Отход можно уменьшить, если часть мелких деталей делать из обрезков другой толщины — но тогда нужно
пересчитать соединения.
При раскрое тонкой фанеры полезно делать «подложку» из МДФ: она держит детали и уменьшает сколы на
выходе.
При раскрое стоит оставлять «технологические» полосы по краям листа: за них удобно крепить, и они не
портят детали. А остатки лучше сразу промаркировать — потом их проще пустить в дело, чем искать «подходящий
кусок» по всей мастерской.
**Почему так.** Экономия материала — это деньги, а порядок раскроя — это точность.
**Проверка.** Сделайте карту раскроя для своего изделия. Сколько процентов уходит в отход?
## Модуль 8. Шипы, пазы и ласточкин хвост на ЧПУ
ЧПУ умеет делать соединения точнее рук, но требует правильной геометрии.
- **Шип** — фрезеровать с припуском, подгонять по месту.
- **Паз** — ширина фрезы + допуск на клей.
- **Ласточкин хвост** — нужна фреза с углом и аккуратная стратегия; для первых опытов — на образцах.
- **Допуск** — 0,1–0,2 мм на клей; слишком плотно — не соберётся, слишком свободно — не держит.
Соединение на ЧПУ стоит проверять на обрезках того же материала: плита и массив ведут себя по-разному.
Ласточкин хвост на ЧПУ требует фрезы с определённым углом и аккуратной стратегии; для первых опытов
сделайте несколько образцов на обрезках, прежде чем запускать изделие.
И проверяйте посадку «на сухую»: если шип входит с усилием, после клея он может не сесть до конца.
Шип и паз лучше делать одной фрезой: тогда ширина совпадает «по определению», и допуск уходит только в
посадку.
При фрезеровке шипов важно, чтобы база была одна: если торец и боковина обработаны от разных кромок,
шип может «не совпасть» с пазом на 0,3–0,5 мм.
Пазы под дно и заднюю стенку удобно фрезеровать одной фрезой с пазом под шипы: меньше переналадок, а
значит, меньше шансов ошибиться.
**Почему так.** Соединение — это посадка; без допуска она либо не входит, либо болтается.
**Проверка.** Сделайте образец шипа и измерьте зазор. Он в пределах 0,1–0,2 мм?
## Модуль 9. Кромка и шлифовка
Кромка определяет восприятие изделия.
- **Фрезеровка** — острая фреза, попутное фрезерование, минимальный вылет.
- **Шлифовка** — последовательно: 80 → 120 → 180 (и дальше по задаче).
- **Фаска** — снимается до сборки, иначе не добраться.
- **МДФ и ДСП** — кромку грунтуют или закрывают кромкой.
Не шлифуйте «до блеска» перед склейкой: слишком гладкая поверхность хуже держит клей.
Шлифовка — это последовательность, а не «потёр». Пропуск шага (например, сразу 180 после 80) оставляет
риски, которые проявятся под морилкой.
И ещё: не шлифуйте кромку «в ноль» — фаска должна остаться, иначе кромка становится острой и скалывается.
Шлифовку удобно делать до финальной сборки, но после присадки: пыль в отверстиях потом мешает клею.
Между шлифовкой и сборкой полезно продуть отверстия и снять пыль: клей на пыли держит хуже, а лишняя
пыль в пазу мешает посадке.
**Почему так.** Кромка — то, что трогают руками; мелкие дефекты заметнее, чем на плоскости.
Если кромка «махрится» после шлифовки, дело часто не в бумаге, а в том, что ворс поднялся от влаги. Помогает
лёгкое увлажнение и повторная шлифовка, но не «сильнее давить».
**Проверка.** Проведите рукой по кромке. Есть «ступеньки» или ворс?
## Модуль 10. Сборка на практике
Сборка начинается с сухой примерки.
- **Сухая сборка** — проверить всё до клея.
- **Порядок** — от базовой детали к остальным.
- **Диагонали** — проверять до схватывания.
- **Струбцины** — усилие на соединение, не на изгиб.
Если что-то не сходится, лучше разобрать и подогнать, чем «дожать струбциной». Перекос останется навсегда.
Порядок сборки лучше записать: от базовой детали к последней. Тогда при склейке вы не думаете, что за
чем, а просто идёте по списку.
И держите под рукой ветошь и шпатель: излишки клея убираются сразу, потом это уже шлифовка с риском
испортить угол.
Если изделие большое, собирайте его на ровной плите: стол с неровностью «запомнит» перекос навсегда.
Если сборка большая, разбейте её на узлы: сначала подузлы, потом общая сборка. Так проще проверять
геометрию и исправлять до того, как всё склеено.
Клей наносится на обе поверхности тонким слоем, а не «шлепком»: излишек выдавится и испачкает то, что
потом трудно шлифовать.
И ещё: порядок сборки лучше проговорить вслух перед склейкой. «Сначала боковины, потом дно, потом задняя»
звучит просто, но именно на третьем шаге обнаруживается, что доступ к крепежу закрыт. Проговаривание
занимает минуту и спасает от разбора на клею.
**Почему так.** Клей не исправляет геометрию; он её фиксирует.
**Проверка.** Соберите на сухо и измерьте диагонали. Равны?
## Модуль 11. Типовые изделия: полка, стол, ящик, фасад
Каждое изделие имеет свои критичные места.
- **Полка** — плоскость и крепление к стене; провисание под нагрузкой.
- **Стол** — жёсткость узлов и движение столешницы; крепление с зазором.
- **Ящик** — диагонали и параллельность; фурнитура.
- **Фасад** — кромка и точность присадки; зазоры.
Начинайте с полки и ящика: они показывают базу, соединения и сборку. Стол и фасад — следующий уровень.
У каждого изделия есть «критичная» операция: у полки — плоскость, у ящика — диагонали, у фасада —
присадка. Именно её проверяют первой и внимательнее всего.
И ещё: не беритесь за изделие, для которого нет оснастки. Полка на двух прижимах — нормально; фасад с
фурнитурой — нужен кондуктор.
Для фасадов критична не только присадка, но и зазоры: 2–3 мм по периметру — типовой ориентир, который
лучше проверить на образце.
Для стола важно крепление столешницы: жёсткое «намертво» приведёт к трещинам, поэтому используют
плавающие крепления с овальными отверстиями.
**Почему так.** Разные изделия тренируют разные навыки; прыжок через ступень даёт брак.
Для серии однотипных фасадов полезно сделать первый «эталонный» фасад и хранить его как образец: по нему
сверяют цвет кромки, зазоры и присадку.
**Проверка.** Какое изделие вы ещё не делали? Что в нём самое сложное?
## Модуль 12. Качество: допуски и контроль
Качество — это соответствие допуску, а не «красиво».
- **Размеры** — штангенциркуль, рулетка, шаблон.
- **Геометрия** — угольник, диагонали.
- **Поверхность** — ворс, сколы, следы фрезы.
- **Сборка** — зазоры, перекосы.
Проверяйте первую деталь партии и выборочно дальше. Если «поплыло» — остановитесь и найдите причину.
Допуск стоит писать на эскизе, а не держать в голове. Тогда и проверка, и разговор с заказчиком
становятся конкретными.
И ещё: контроль должен быть быстрым. Если измерение занимает десять минут, его пропустят. Шаблон и
калибр решают эту проблему.
Контроль стоит начинать с базы: если база «уехала», все размеры будут «плыть» одинаково, и вы будете
искать причину не там.
Контроль качества стоит начинать с первой детали и повторять после каждой смены инструмента: именно там
появляются систематические отклонения.
**Почему так.** Без допуска «нормально» — это мнение, а не факт.
**Проверка.** Запишите допуск для своего изделия. Чем вы его измеряете?
## Модуль 13. Время и стоимость операции
Считать время полезно, даже если вы работаете на себя.
- **Наладка** — программа, крепление, ноль.
- **Обработка** — по факту, а не «примерно».
- **Смена инструмента** — если есть.
- **Сборка и отделка** — часто больше, чем обработка.
Зная время, вы понимаете, что выгодно делать на станке, а что руками. Иногда ручная операция быстрее
наладки.
Полезно разделить время на «станок» и «человек»: станок может работать, пока вы собираете предыдущую
партию. Это и есть реальная производительность мастерской.
И ещё: наладка для одной детали часто не окупается. Считайте не «сколько режет», а «сколько всего».
Учитывайте время на смену инструмента и на проверку первой детали — в норме они часто забываются, а в
реальности занимают минуты.
Нормирование удобно вести по операциям: раскрой, фрезеровка, присадка, кромка, сборка. Тогда видно, где
реально теряется время, а где кажется, что «долго».
**Почему так.** Деньги в мастерской — это время станка и время человека.
Полезно посчитать и «стоимость ошибки»: сколько стоит переделать ящик — материал, время, износ фрезы.
Обычно эта цифра сама собой оправдывает проверку первой детали.
**Проверка.** Замерьте одну операцию секундомером. Совпало с ожиданием?
## Модуль 14. Чек-лист практики: курсы оператора ЧПУ
**Курсы оператора ЧПУ** дают базу, но практика требует своих привычек.
- Эскиз и список деталей готовы.
- Материал проверен и акклиматизирован.
- Режимы посчитаны (n, F, ap).
- Вход по дуге, перемычки есть.
- Присадка по координатам.
- Карта раскроя есть.
- Кромка обработана до сборки.
- Сухая сборка выполнена.
- Первая деталь измерена.
- Время операции записано.
Типичные ошибки: «сначала программа, потом конструкция»; забыть припуск; сверлить «по месту»; собирать без
примерки; экономить на кромке.
Чек-лист стоит подстраивать под свои изделия: у кого-то главное — присадка, у кого-то — кромка. Но
пункты про эскиз, припуск и сухую сборку остаются всегда.
И повесьте его у станка: чек-лист в папке не работает.
Если пункт чек-листа не выполняется постоянно, возможно, он лишний. Регламент должен помогать, а не
изображать контроль.
Если чек-лист длинный, разбейте его на «до запуска» и «после первой детали». Так он встраивается в
работу, а не висит абстрактным списком.
**Почему так.** Практика — это набор повторяемых действий, а не вдохновение.
**Проверка.** Пройдите чек-лист на следующем изделии. Что пропустили? Запишите этот пункт отдельно и
поставьте его первым в следующий раз.
## Практикум. Ящик на шипах: от раскроя до сборки
Задача: ящик 400 × 300 × 200 мм из фанеры 12 мм, соединение — шип-паз, дно — в паз.
**Шаг 1. Расчёт.** Ящик 400 × 300 × 200, фанера 12 мм. Боковины 400 × 200 — 2 шт. Торцы 276 × 200 — 2 шт.: они встают между боковинами, поэтому 300 − 2 × 12 = 276. Дно 392 × 292: внутренний проём 376 × 276 плюс по 8 мм в паз с каждой стороны (376 + 16 = 392, 276 + 16 = 292). Если дно не в паз, а лежит на дне, его размер 376 × 276. Добавить припуск 3 мм на обработку.
**Шаг 2. Режимы.** Фанера: n = 18 000, F = 2 500, ap = 4 мм. Проверить fz = 2500/(2×18 000) ≈ 0,069 мм.
**Шаг 3. Раскрой.** Карта на листе 1220 × 2440: детали в ряд, с перемычками, учёт пропила 6 мм. Проверить,
что направление волокон у всех деталей одинаковое — иначе после отделки будет заметна разница.
**Шаг 4. Контур.** Вход по дуге, перемычки 3 мм, чистовой проход 0,5 мм. Перемычки расположить так, чтобы
после снятия остался минимальный след — например, по нижней кромке.
**Шаг 5. Пазы.** Паз под дно: ширина 12 мм + 0,2 мм на клей, глубина 8 мм, два прохода. После первого
прохода проверить ширину штангенциркулем, а не «на глаз».
**Шаг 6. Шипы.** На торцах — шипы, на боковинах — пазы. Проверить на обрезке.
**Шаг 7. Кромка.** Снять фаску, отшлифовать 80 → 120 → 180 до сборки. Пыль из пазов выдуть или вычистить
щёткой — иначе клей ляжет на пыль.
**Шаг 8. Сборка.** Сухая примерка, диагонали, клей, струбцины, проверка углов. Струбцины ставить так,
чтобы усилие шло на соединение, а не изгибало деталь; после схватывания проверить диагонали ещё раз.
Если ящик «ромбом» — проверьте, одинаковы ли диагонали боковин и торцов. Часто причина не в сборке, а в
раскрое: одна деталь на 1–2 мм короче.
**Проверка.** Диагонали равны? Дно входит без стука? Ящик не «ромб»?
## Экзамен: 14 вопросов с ответами-рассуждениями
**1. Почему программа пишется после эскиза и списка деталей?**
Программа — перевод конструкции на язык станка. Без конструкции и списка деталей перевод получится
случайным, а ошибки вылезут на сборке.
**2. Какие режимы для МДФ?**
18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм за проход. МДФ абразивен, кромка садится быстро.
**3. Как связаны обороты и подача?**
Через подачу на зуб: F = z × fz × n. Подняли обороты — подачу надо пересчитать, иначе fz упадёт.
**4. Зачем вход по дуге?**
Вертикальный вход — удар, сколы и риск поломки. Дуга распределяет нагрузку.
**5. Что такое перемычки и зачем они?**
Небольшие «мостики», удерживающие деталь до конца контура. Без них тонкая деталь смещается или ломается.
**6. Как фрезеровать глубокий паз?**
Несколько проходов по глубине, сдув стружки, умеренная подача. Полная глубина за один проход перегружает
фрезу.
**7. Почему присадку делают по координатам?**
Сверло уводит по волокнам; координаты и кондуктор дают повторяемость, без которой сборка «не сходится».
**8. Что учитывают в карте раскроя?**
Габариты деталей, ширину пропила, припуск, направление волокон, перемычки и остатки.
**9. Какой допуск на клей в шиповом соединении?**
Ориентир 0,1–0,2 мм: плотно, но собирается без молотка.
**10. Почему кромку обрабатывают до сборки?**
После сборки до внутренних углов трудно добраться; фаска и шлифовка до сборки — качество и удобство.
**11. Зачем сухая сборка?**
Она выявляет перекосы и несоответствия до клея, когда ещё можно исправить.
**12. Что проверяют у первой детали партии?**
Размеры, геометрию (углы, диагонали), поверхность, посадку соединений.
**13. Что часто занимает больше времени, чем обработка?**
Сборка и отделка, а также наладка. Поэтому нормировать надо все этапы, а не только резку.
**14. Главная ошибка новичка в практике?**
Начинать с программы и «дорисовывать» конструкцию; забывать припуск и присадку по координатам.
## Частые вопросы (Q&A)
**В. Можно ли резать фанеру за один проход?**
**О.** Тонкую — иногда, но лучше два-три прохода: меньше сколов и нагрузки.
**В. Почему кромка фанеры «махрится»?**
**О.** Тупая фреза или слишком большая подача на зуб. Помогает острая компрессионная фреза.
**В. Нужны ли перемычки на толстой плите?**
**О.** Для крупных деталей — да, если есть риск смещения; для массивных часто достаточно прижимов.
**В. Какой шаг между проходами в кармане?**
**О.** 40–60% диаметра фрезы: меньше — дольше, больше — останутся «гребни».
**В. Чем шлифовать кромку МДФ?**
**О.** Поэтапно 80 → 120 → 180, без сильного давления, чтобы не «завалить» кромку.
**В. Почему шип не входит?**
**О.** Допуск слишком плотный или влажность материала выше. Проверьте на обрезке и подгоните.
**В. Сколько времени занимает ящик?**
**О.** Зависит от станка и партии; замерьте свою операцию — это и есть ответ.
## Глоссарий
- **fz** — подача на зуб.
- **ap** — глубина резания.
- **ae** — ширина резания.
- **Перемычка (tab)** — мостик, удерживающий деталь.
- **Присадка** — сверление отверстий под крепёж.
- **Карта раскроя** — схема размещения деталей.
- **Шип-паз** — соединение выступом и гнездом.
- **Ласточкин хвост** — клиновое соединение.
- **Допуск** — разрешённое отклонение размера.
- **Сухая сборка** — примерка без клея.
- **Наладка** — подготовка станка к операции.
- **Чистовой проход** — финальный проход для качества.
## Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Сколы на контуре | Тупая фреза, вход вертикальный | Острая фреза, вход по дуге |
| Деталь сместилась | Нет перемычек/прижима | Перемычки, прижим |
| Кромка «махрится» | Износ, большая fz | Замена, снизить fz |
| Паз горит | Плохой вынос стружки | Сдув, меньшая глубина |
| Шип не входит | Плотный допуск | Подгонка, образец |
| Диагонали разные | Перекос сборки | Проверка до клея |
| Дно «стучит» | Паз шире | Новый паз/уплотнение |
| Отверстия не совпали | Сверление «по месту» | Координаты, кондуктор |
| Много отхода | Плохая карта раскроя | Пересчитать карту |
| Фаска «рваная» | Тупой инструмент | Замена, режим |
| Поверхность «волной» | Дрожание | Вылет, прижим, fz |
| Сборка «ромбом» | Нет проверки углов | Угольник, диагонали |
## Мысли вслух: чего нет на форумах
Про режимы пишут много, а про порядок операций — мало. А именно порядок отличает «сделал деталь» от «сделал
изделие».
Первое: **режим без стратегии — половина дела**. Одна и та же фреза на контуре и в пазу ведёт себя
по-разному. В пазу стружке тесно, и подачу приходится снижать.
Второе: **перемычки спасают нервы**. Тонкая деталь без перемычек на последнем проходе либо смещается, либо
ломается. 3 мм мостика — и деталь остаётся на месте.
Третье: **присадка — это координаты, а не разметка**. Сверло уводит по волокнам; кондуктор и координаты
дают повторяемость. Ошибка в 1 мм на сборке видна сразу.
Четвёртое: **допуск на клей**. 0,1–0,2 мм — рабочий ориентир. Плотнее — не соберёте, свободнее — будет
люфт. Проверяйте на обрезках, а не на изделии.
Пятое: **кромка делается до сборки**. После — неудобно, а иногда невозможно. Фаска 1–2 мм и шлифовка
заранее экономят час.
Шестое: **сухая сборка — не формальность**. Именно она показывает, что диагонали разные и одно отверстие
«не туда». После клея это уже переделка.
Седьмое: **считайте наладку**. Для одной детали станок может проиграть ручному инструменту. Для двадцати —
выиграть в разы. Вопрос не «что быстрее вообще», а «что быстрее для этой партии».
Восьмое: **сервисный случай**. Мастер делал ящики «по программе», и каждый пятый был ромбом. Причина —
присадка «по месту» и отсутствие сухой сборки. После введения кондуктора и проверки диагоналей брак ушёл.
Станок был исправен.
Девятое: **записывайте режимы и время**. Через месяц вы не вспомните, почему стояло 18 000 и 2 500. Запись
превращает опыт в повторяемый результат.
Десятое: **практика любит повтор**. Первое изделие — черновик, третье — норма, десятое — ремесло. Не
делайте выводов по одному ящику.
Одиннадцатое: **не сравнивайте свои первые изделия с чужими десятыми**. В интернете видно результат, а
не количество переделок. Сравнивайте себя вчерашнего с собой сегодняшним.
Двенадцатое: **хорошая практика оставляет после себя порядок**. Обрезки рассортированы, инструмент на
месте, программа названа понятно. Следующая работа начинается быстрее.
Тринадцатое: **ошибки повторяются, если их не записывать**. Один и тот же «ромб» на пятом ящике — это не
случайность, а отсутствие проверки. Записали — исправили.
Четырнадцатое: **практика — это ещё и уборка**. Чистый стол, разложенный инструмент, подписанные обрезки.
Половина «глупых» ошибок — от того, что под рукой лежало не то.
Пятнадцатое: **не откладывайте проверку «на потом»**. Потом — это когда уже склеено и поздно.
Шестнадцатое: **делите партию на «пилот» и «серию»**. Первые две-три детали делают медленно и с проверкой,
остальные — по отработанному режиму. Так ошибка не тиражируется на всю партию.
Семнадцатое: **не бойтесь остановиться**. Если деталь «не идёт», лучше остановить станок и разобраться,
чем доделывать брак. Остановка стоит минуты, переделка — часы.
## Открытая библиотека
- **«Shop Arithmetic for the Machinist»** (Oberg, Internet Archive, PD) — расчёты, единицы, доли.
- **Machinery's Reference Series. «Shop Arithmetic»** (Internet Archive, PD) — практические расчёты цеха.
- **American Machinist, vol. 53 (1920)** (Internet Archive, PD) — организация работ и нормирование.
Прямых цитат по современной деревообработке изделий в открытом корпусе нет: актуальные руководства —
закрытые источники. Основа курса — документы завода и паспорта.
## Смотрите также
- [Деревообработка (изделия) — том 1: основы и безопасность](/blog/derevoobrabotka-izdeliya-tom-1).
- [Массив дерева: фрезерование и рельеф](/blog/massiv-dereva-frezerovanie-i-relef).
- [МДФ-фасады: фрезеровка, плёнка, покрытие](/blog/mdf-fasady-frezerovka-plenka-pokrytie).
- [Фрезы и инструмент — том 2: практика и режимы](/blog/frezy-i-instrument-tom-2).
- [Библиотека завода](/book/) — руководства и справочники.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники.
- [Форум завода](/community/forum) — вопросы по практике.
- Станки: [17Д](/product/17/), [БИЗНЕС СТАРТ LITE](/product/8/), [SMK](/product/19/).
## Фото и схемы завода

*Схема завода «Твайт»: путь от программы до детали.*

*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
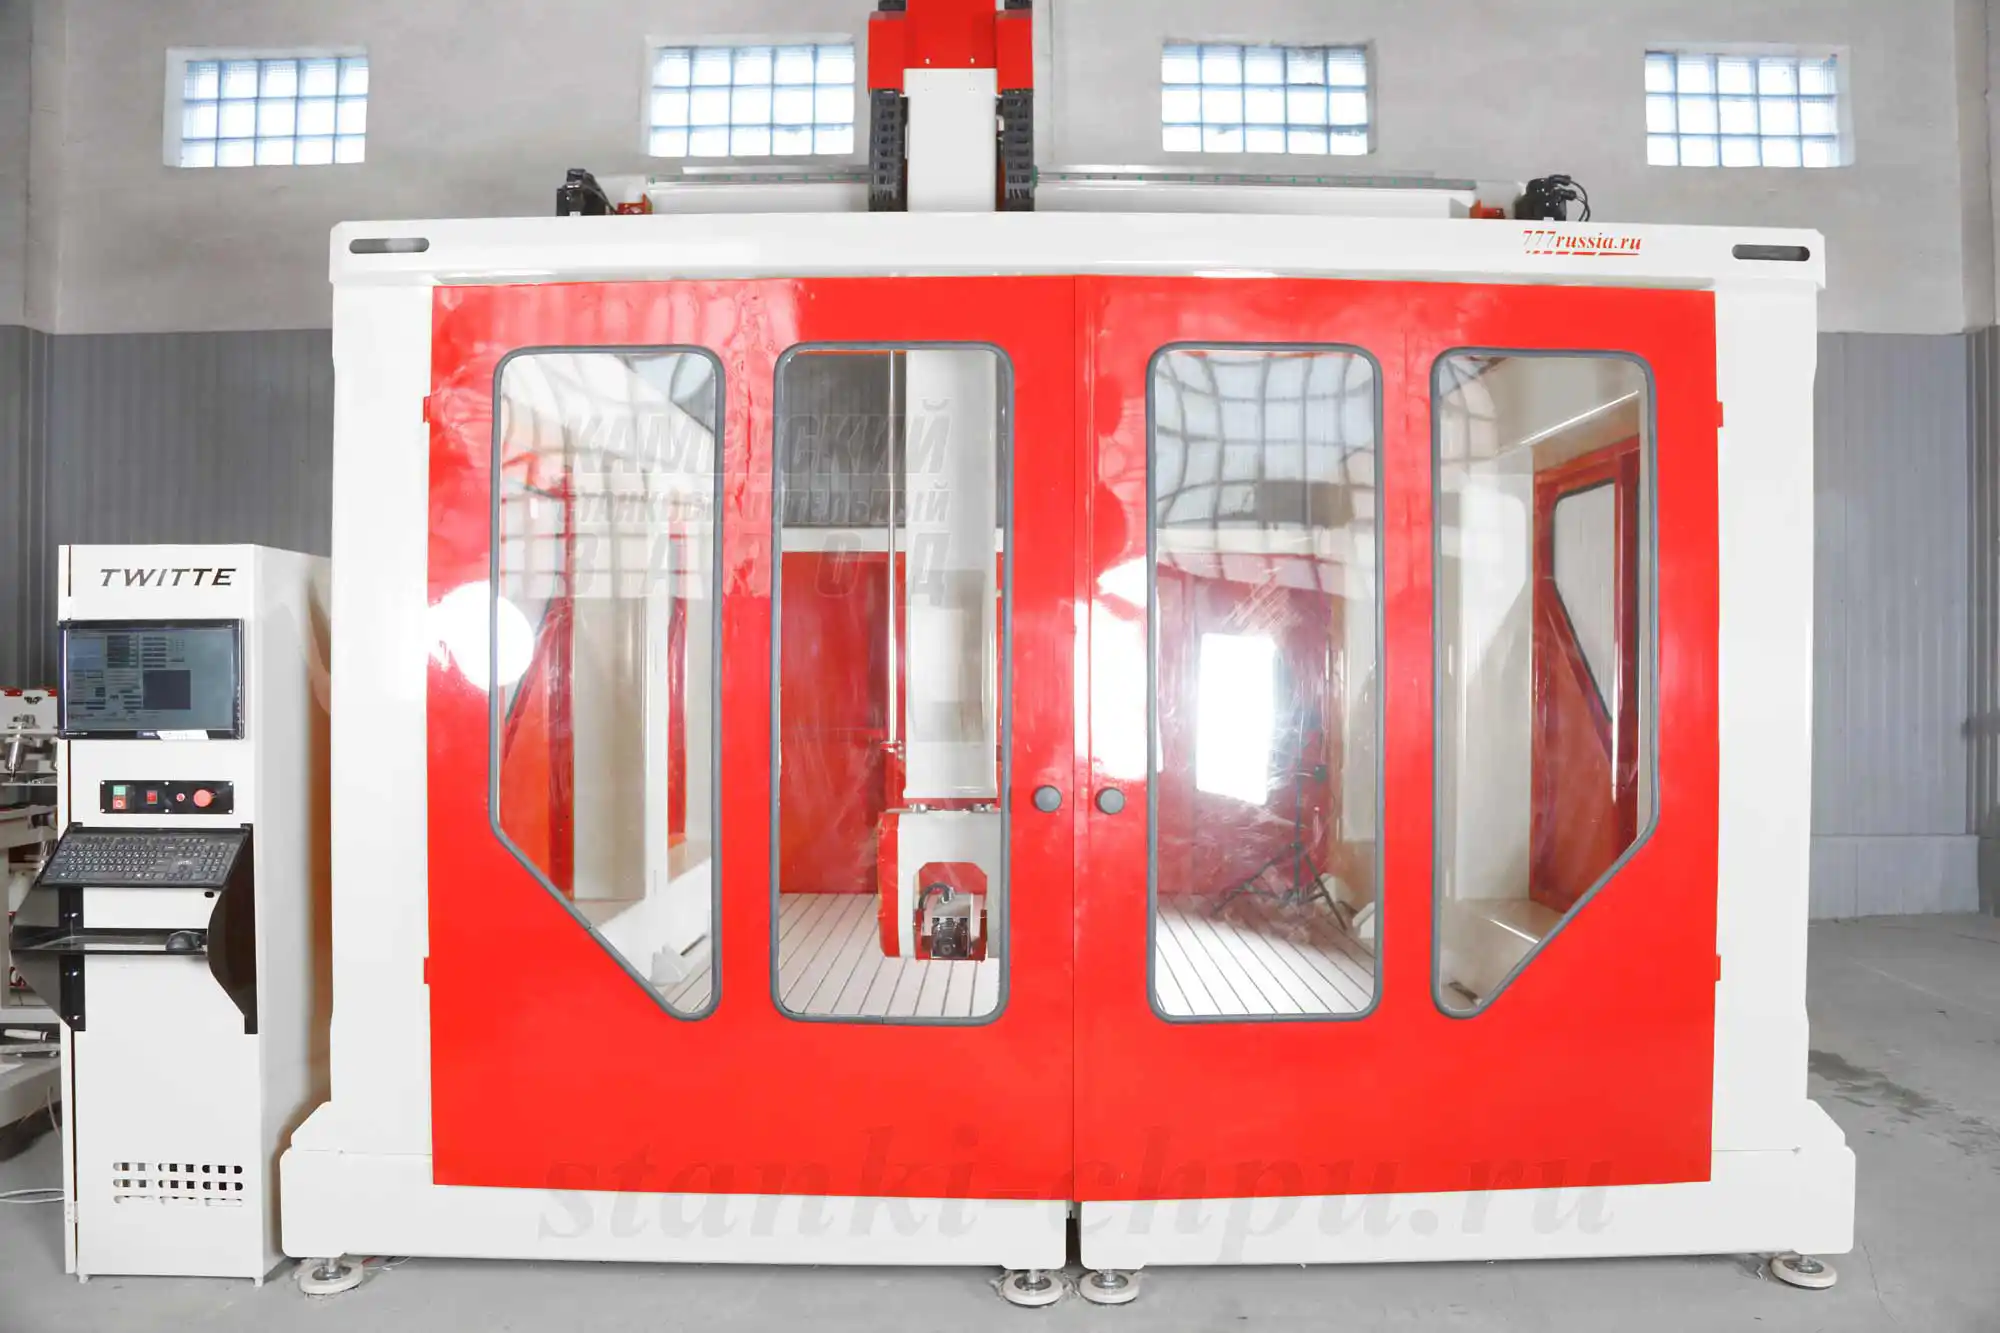
*Фото/видео завода «Твайт». Карточка: [SMK](/product/19/).*
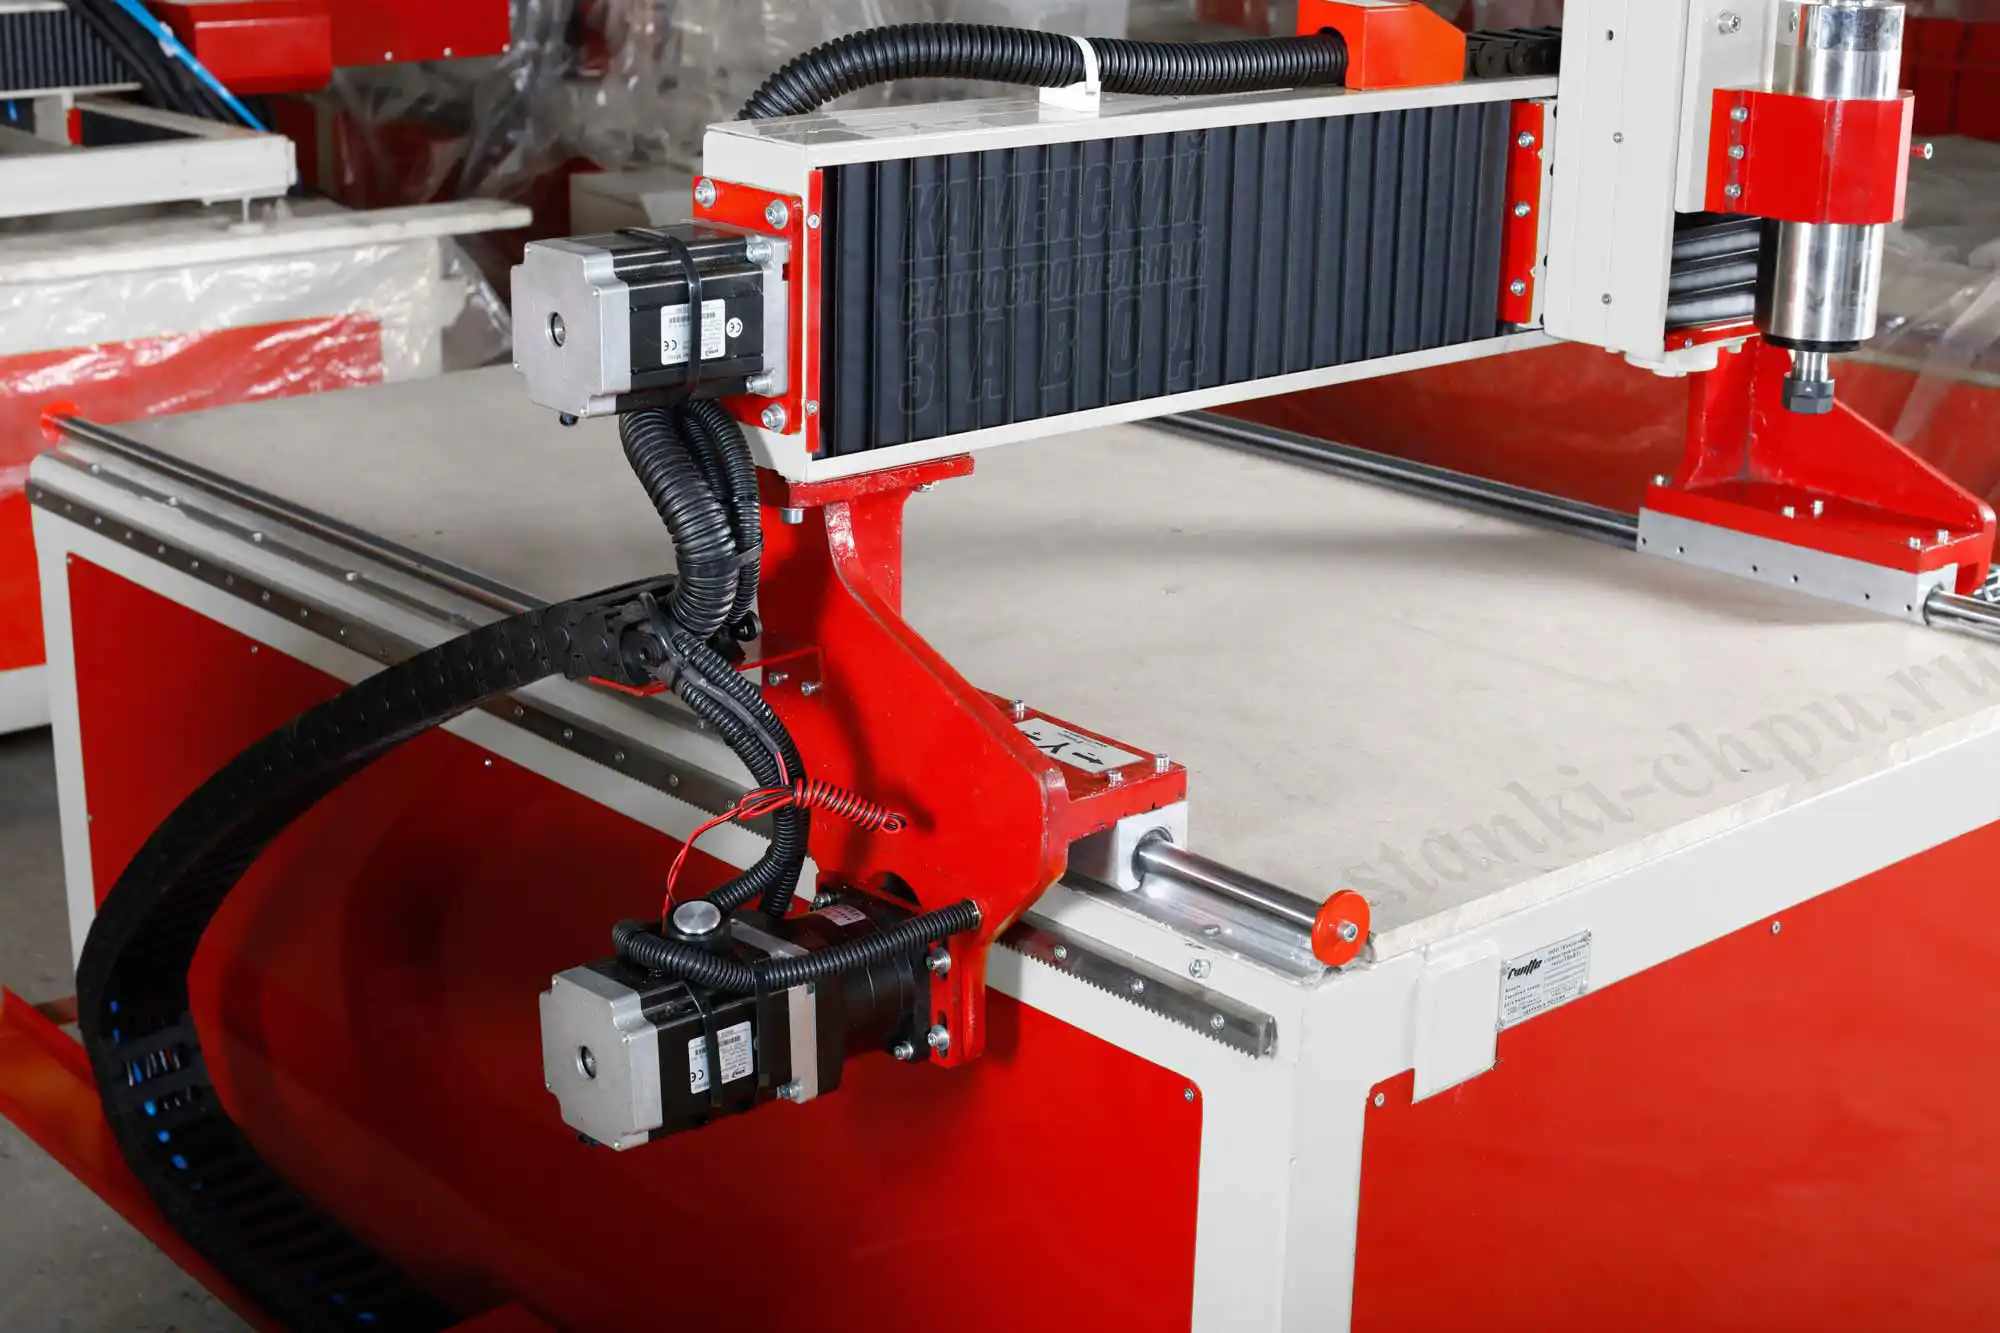
*Фото/видео завода «Твайт». Карточка: [БИЗНЕС СТАРТ LITE](/product/8/).*

**Продолжение серии: том 3 — «Отделка и финиш».**
---
**Первоисточник:** https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq