# ЧПУ для начинающих: первый станок и первая деталь — обучение ЧПУ с нуля | Версия 1.0 от 2026-11-12
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и
> сервис». Тема: обучение ЧПУ с нуля — выбор первого станка, подготовка места, инструмент, софт, наладка и
> первая деталь, которую не стыдно продать.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`; AI-бриф — рядом с
> публикацией как `/blog/chpu-dlya-nachinayuschih-pervyy-stanok-i-pervaya-detal.ai.json`.
> Версия 1.0 от 2026-11-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „ЧПУ для начинающих: первый станок и первая деталь“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Какой станок выбрать?», «Мой
> первый станок», «Для новичков. С чего начать?», «Моя Первая Деталь», «какой станок в пределах 300-500т.р.»).
> Факты — карточки `/product/*.md` (цены, поля, шпиндели, точность), `CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md`,
> `GCODE_PROGRAMMING_GUIDE.md`, `MACH3_COMPLETE_GUIDE.md`, `MATERIALS_PROCESSING_GUIDE.md`.
> **Безопасность:** концевики и E-Stop проверяются до первого реза; глаза и слух защищают всегда; первый прогон
> — без заготовки и с рукой на кнопке.
> **Границы.** Это курс про запуск с нуля: железо, место, деньги, первая деталь. Траектории и режимы подробно —
> в серии «CAM: Fusion/PowerMill/Mastercam», диагностика — в её томе 3.
Обучение ЧПУ программированию с нуля обычно начинают не с G-кода, а с вопроса «какой станок купить». И это
правильный вопрос: половина разочарований новичка — не в программировании, а в том, что станок купили под одну
задачу, а работать пришлось над другой. Ниже — путь от выбора машины до первой детали, с числами из каталога
завода и с теми ошибками, которые повторяются из года в год.
## Чему научитесь
- Отличать задачу от станка и не покупать «на вырост».
- Считать бюджет запуска, а не только цену станка.
- Проверять помещение до покупки: питание, пол, пыль, шум.
- Собирать стартовый набор инструмента без лишнего.
- Выбирать софт под свою задачу, а не по рекламе.
- Делать первую программу и первый прогон без аварии.
- Настраивать ноль и крепление так, чтобы деталь не «улетела».
- Считать себестоимость первой детали и не работать в убыток.
## Предпосылки и безопасность
Ничего покупать заранее не нужно, кроме тетради: этот курс про решения, а не про железо в коробке. Полезно
уметь читать простой чертёж и представлять, что такое миллиметр и сотая.
**Безопасность — до первого включения.**
- **E-Stop.** Кнопка должна быть доступна, не завалена стружкой и проверена: нажали — станок встал.
- **Концевики и soft limits.** Проверить, что ось упирается в предел и останавливается, а не ломает винт.
- **Защита.** Очки при любом резе, наушники при фрезеровке, вытяжка при пыли и СОЖ.
- **Правило руки.** Первый прогон — рука на кнопке, заготовка не закреплена или снята. Никогда не «попробую
сразу на детали».
## Содержание
1. Что такое ЧПУ.
2. Три класса станков.
3. Выбор первого станка.
4. Бюджет запуска.
5. Место и питание.
6. Инструмент на старте.
7. Софт и пост.
8. Первая программа.
9. Наладка.
10. Первая деталь.
11. Ошибки первой недели.
12. Экономика детали.
13. Обучение и безопасность.
14. План на 30 дней.
## Какие вопросы новичков разобраны в этом томе
«Какой станок выбрать?» — про поле, шпиндель и жёсткость вместо бренда. «Мой первый станок» — про то, что
первый станок почти всегда не тот, что нужен через год, и как это пережить с минимальными потерями. «Для
новичков. С чего начать?» — про порядок: место, питание, инструмент, софт, деталь. «Моя Первая Деталь» — про
то, что первая деталь должна быть простой и продаваемой, а не «сразу шкатулка с резьбой». «какой станок в
пределах 300-500т.р.» — про реальные границы бюджета и что в них входит.
## Модуль 1. Что такое ЧПУ
### ЧПУ с нуля: что это на самом деле
ЧПУ — это не станок, а способ управления: программа задаёт перемещения, станок их выполняет.
**Что главное.** Главное — не максимальная скорость, а предсказуемость: вы должны знать, что станок сделает на следующем кадре.
**Три части.** Механика (рама, направляющие, винты), электроника (драйверы, плата, шпиндель), программа (CAM
и пост). Слабое место — всегда самое слабое из трёх.
**Что вы покупаете.** Не «фрезер», а повторяемость: станок должен дать вторую деталь такой же, как первая.
**Чего ЧПУ не делает.** Не думает за вас: модель, припуск и режим задаёт человек. Ошибка в модели повторится
двадцать раз с высокой точностью.
**Обратная сторона.** ЧПУ требует подготовки: модель, программа, наладка. Час подготовки экономит три часа ручной работы, но только если подготовка сделана.
**Почему не ручной станок.** На ручном мастер зависит от рук, на ЧПУ — от подготовки. Подготовка
масштабируется, руки — нет.
**Первый миф.** «Куплю станок и начну зарабатывать». Зарабатывать начинают с заказов и технологии; станок —
инструмент.
**Проверка.** Дайте себе честный ответ: какую деталь вы будете делать в первый месяц? Если ответа нет,
покупать рано.
**Почему так.** Понимание, что ЧПУ — процесс, а не коробка, экономит первые полгода и первые сто тысяч.
**Вопрос к себе.** Какую деталь вы сделаете в первую неделю?
## Модуль 2. Три класса станков
Класс станка определяется материалом и задачей, а не ценой.
**Пластик.** Акрил и ПВХ режутся почти как дерево, но требуют другой стружки: мягкий пластик плавится от трения, поэтому обороты выше, а подача не ниже.
**Дерево и пластик.** Лёгкая рама, шпиндель 1,5–2,2 кВт, поле от 600 × 1200 мм. Такой станок прощает ошибки и
подходит для мебели, вывесок, декора.
**Камень.** Нужна жёсткость и водяное охлаждение: гранит и мрамор не прощают вибрации. Поле часто большое, а
подачи низкие.
**Металл.** Минимум — чугунная станина и шпиндель от 3 кВт. Алюминий ещё можно на «деревянном» станке, сталь —
уже нет: нужна жёсткость, а не только мощность.
**Ювелирный класс.** Малое поле, высокая точность, шпиндель 800–3 000 Вт: работают воском, латунью, серебром.
**Пограничные случаи.** «Универсальный» станок на все материалы — компромисс: он делает всё, но ничего
хорошо. Если материал один — берите под него.
**Проверка.** Возьмите свой материал и спросите: какой шпиндель и какая жёсткость нужны именно для него.
**Почему так.** Класс станка задаёт потолок качества, и его нельзя поднять режимом.
**Вопрос о материале.** С каким материалом вы будете работать 80 % времени?
## Модуль 3. Выбор первого станка
Первый станок выбирают по трём числам и одной проверке.
**Габарит и вес.** Станок с полем 3000 мм не входит в гараж 3 × 4 м вместе с проходами: сначала измеряют помещение, потом смотрят каталог.
**Поле.** Размер детали плюс 10–20 % запаса на крепление. Поле «на вырост» удорожает станок и снижает
жёсткость.
**Шпиндель.** Мощность под материал: 1,5–2,2 кВт для дерева, 3 кВт для алюминия и ювелирки, 7,5 кВт и выше —
для камня и больших съёмов.
**Жёсткость.** Масса рамы и сечение направляющих важнее красивого описания. Лёгкий станок с мощным шпинделем —
худший вариант: мощность уходит в вибрацию.
**Проверка в цехе.** Попросите показать рез на вашем материале. Смотрите не на деталь, а на стружку и звук.
**Документация.** Паспорт и схема электрики на русском — не формальность: с ними ремонт занимает часы, без них — недели.
**Сервис.** Кто поставит и научит, где берутся запчасти, сколько ждать винт. Станок без сервиса — станок на
полгода.
**Цена.** В каталоге завода: БИЗНЕС СТАРТ LITE — от 219 980 ₽ (поле 600 × 1200 × 150 мм, шпиндель 1 500–2 200
Вт), 17К — 2 890 000 ₽, 17Д — 2 950 000 ₽, МАСТЕР — 3 449 980 ₽, РАКЕТА — 4 200 020 ₽, SMK — 7 000 000 ₽.
**Проверка.** Сравните два станка по резюме: поле, шпиндель, масса, сервис. Если разница только в цене —
выбирайте сервис.
**Почему так.** Первый станок прощает мало ошибок, а сервис сокращает простой.
**Вопрос о поле.** Какое поле нужно вашей самой большой детали?
## Модуль 4. Бюджет запуска
Станок — примерно половина затрат. Вторая половина решает, заработает ли он.
**Запас фрез.** Две одинаковые фрезы на старте: одна работает, вторая лежит. Это дешевле, чем простой в ожидании доставки.
**Оснастка.** Фрезы, цанги, прижимы, струбцины, жертвенный стол. На старт — 30–60 тыс. ₽ при бюджетном станке.
**Софт.** Fusion 360 — бесплатно для личного использования или около $495 в год; VCarve Pro — $699; Aspire —
$1 999; Mastercam — от $5 000. Для старта хватает Fusion и бесплатного постпроцессора.
**Помещение.** Пол, питание, вентиляция, освещение. Часто это дороже оснастки: 380 В и хорошая вытяжка стоят
денег.
**Метизы.** Крепёж заканчивается в самый неподходящий момент: коробка M6 и M8 разной длины стоит копейки и спасает вечер.
**Расходники.** СОЖ, ветошь, метизы, заготовки на брак. Первый месяц — минимум 10 % бюджета.
**Резерв.** Три месяца постоянных расходов: аренда, электричество, интернет. Без резерва первый простой
заканчивается продажей станка.
**Обучение.** Курсы оператора ЧПУ стоят от 20–30 тыс. ₽, но не заменяют первые десять деталей: практика
начинается после.
**Проверка.** Сложите станок, оснастку, софт, помещение и резерв. Если сумма больше, чем вы готовы
потерять, — уменьшайте станок, а не резерв.
**Почему так.** Разоряются не на покупке станка, а на первом простое без денег.
**Вопрос о резерве.** Сколько месяцев вы можете работать без заказов?
## Модуль 5. Место и питание
Помещение выбирают до станка: потом поздно.
**Выравнивание.** Разница по высоте больше 2 мм на метр — станок придётся выставлять по уровню, иначе рама работает с перекосом.
**Пол.** Ровный и несущий. Станок массой 1–3 тонны на бетоне и на деревянном перекрытии ведёт себя по-разному.
Вибрация уходит в пол.
**Питание.** Бытовая сеть 220 В выдерживает 1,5–2,2 кВт, но не пусковые токи и не нагрев. Для 3 кВт и выше —
отдельная линия, для 7,5 кВт — 380 В.
**Пыль и стружка.** Дерево требует вытяжки, камень — воды, металл — СОЖ. Всё это меняет помещение: слив,
поддон, вентиляция.
**Шум.** Фрезеровка дерева — 80–90 дБ, камень — выше. В жилом доме это конфликт, а не неудобство.
**Проходы.** Вокруг станка нужно 700–800 мм: чтобы обойти, убрать стружку и не стоять в зоне вылета.
**Температура.** Стабильные 18–25 °C: на жаре уходит геометрия, на холоде густеет смазка.
**Проверка.** Проведите в помещении вечер с включённым станком соседа или хотя бы с фрезером: станет понятно,
что такое шум и пыль.
**Почему так.** Помещение — единственная часть запуска, которую нельзя исправить программой.
**Вопрос о сети.** Какая мощность и сколько фаз в вашем помещении?
## Модуль 6. Инструмент на старте
Стартовый набор собирают под материал, а не «чем больше, тем лучше».
**Хвостовик.** Фреза с хвостовиком 3,175 мм (1/8″) не встанет в цангу 3 мм без переходника: проверяют до заказа.
**Фрезы.** Для дерева: концевая 6 мм, 3 мм, сферическая 6 мм, V-образная 90°. Для алюминия: 6 мм и 4 мм с
покрытием, две-три штуки каждой.
**Цанги.** Под каждый диаметр хвостовика. Одна изношенная цанга убивает биение и точность.
**Упоры.** Два упора по осям экономят ноль: заготовку прижимают к ним и она встаёт в то же место.
**Крепление.** Прижимы, струбцины, двусторонний скотч для тонких листов, жертвенный стол.
**Измерительное.** Штангенциркуль, индикатор с магнитной стойкой, угольник. Индикатор нужен не «потом», а на
первой неделе.
**Расходники.** Смазка для направляющих, ветошь, кисть, пылесос.
**Чего не покупать сразу.** Дорогие наборы из 50 фрез: половина не пригодится. Лучше три хорошие фрезы, чем
тридцать случайных.
**Проверка.** Соберите набор под одну первую деталь: если для неё нужны две фрезы, начинайте с них.
**Почему так.** Инструмент — это расходник с ресурсом; на старте важнее понять, что изнашивается.
**Вопрос об инструменте.** Какие две фрезы нужны вашей первой детали?
## Модуль 7. Софт и пост
Софт выбирают по задаче и по станку, а не по красоте интерфейса.
**Форматы.** DXF и STEP закрывают почти всё; если софт не читает формат заказчика — конвертация съест вечер.
**CAD.** Нужен для моделей и чертежей. Fusion 360 закрывает и CAD, и CAM; для плоских деталей хватает
векторного редактора.
**CAM.** Fusion — старт, PowerMill — сложные поверхности, Mastercam — производство, VCarve — декор и
V-резьба. Подробно — в серии «CAM: Fusion/PowerMill/Mastercam».
**Пост.** Перевод траектории в кадры станка. Для Mach3 — `mach3mill.cps`, для GRBL — `grbl.cps`. Неверный пост
даёт «станок не читает программу».
**Проверка поста.** Первая программа — простая деталь с тремя признаками: асимметрия, фаска, отверстие.
**Лицензии.** Бесплатная версия Fusion ограничена по функциональности и по коммерческому использованию:
читать условия, а не верить форумам.
**Почему не «сразу Mastercam».** Инструмент сложнее задачи тормозит: месяц на интерфейс вместо месяца на
детали.
**Проверка.** Сделайте в выбранном CAM простую деталь за вечер. Если не получилось — софт не тот.
**Почему так.** Софт — это навык, а навык требует повторений, а не лицензии.
**Вопрос о софте.** Что вы уже пробовали и что получилось?
## Модуль 8. Первая программа
Первая программа должна быть скучной: контур, карман, одно сверление.
**Толщина.** Заготовка на 2–3 мм толще детали: так есть куда заглубиться и не поймать дно стола.
**Модель.** Плоская деталь 100 × 80 мм, контур со скруглениями, два отверстия. Никаких 3D — они подождут.
**Ноль.** Угол заготовки: X и Y по кромке, Z по верху. Так проще проверить и повторить.
**Операции.** Контур с припуском 0,3 мм, затем чистовой проход. Отверстия — сверление или спираль.
**Проверка траектории.** Симуляция с заготовкой, затем просмотр первых кадров: подвод, высота, вход.
**Файл.** Имя с версией: `detal-01-v1.nc`. Файл «1.nc» через неделю не найдётся.
**Карта наладки.** Инструмент, вылет, ноль, что проверить. Одна страница, которую читает оператор.
**Проверка.** Прочитайте программу вслух до первого запуска: единицы, система координат, обороты, подача.
**Почему так.** Первая программа проверяет не станок, а вашу дисциплину подготовки.
**Вопрос о программе.** Сколько операций в вашей первой детали?
## Модуль 9. Наладка
Наладка — это крепление, ноль и проверка, в этом порядке.
**Крепление.** Заготовка не должна двигаться и не должна быть зажата так, чтобы её выгнуло. Тонкий лист —
скотч или вакуум, не струбцины по краю.
**Ноль по Z.** По верху заготовки, с проверкой в двух точках: если разница 0,1 мм, заготовка стоит криво.
**Ноль по X/Y.** По кромке или по отверстию. Отверстие точнее, кромка быстрее.
**Вылет фрезы.** Минимальный, но достаточный. Каждые 10 мм лишнего вылета — потеря жёсткости.
**Проверка на воздухе.** Обязательна: программа проходит без материала, вы смотрите высоты и порядок.
**Фото наладки.** Снимок крепления и нуля на телефон — самая быстрая память: через месяц по фото понятно, что и как стояло.
**Журнал наладки.** Что поставили, что проверили, кто и когда. Это спасает при повторной партии.
**Проверка.** После наладки перемерьте заготовку и ноль: расхождение с программой — стоп.
**Почему так.** 80 % аварий первой недели — это крепление и ноль, а не код.
**Вопрос о наладке.** Чем вы крепите заготовку?
## Модуль 10. Первая деталь
Первый рез — самый опасный и самый информативный.
**Первая глубина.** Первый рез на 0,5–1 мм — не осторожность, а измерение: по нему видно, как материал ведёт себя.
**Порядок.** Пробный проход по воздуху, затем первый рез на минимальной глубине, затем рабочий режим.
**Режим.** Для дерева: 12 000–18 000 об/мин, 1 500–3 000 мм/мин. Для алюминия: 12 000–18 000, 800–1 500. Для
латуни: 8 000–12 000, 600–1 200.
**Звук.** Ровный гул и стружка «стружкой» — режим попал. Визг, пыль вместо стружки — нет.
**Замер.** Сразу после первого прохода: размер, глубина, гребешок. Правки — до второй детали.
**Оценка партии.** На партии из десяти деталей наладка делится на десять: час наладки превращается в шесть минут на деталь.
**Запись.** Удачные числа — в библиотеку инструмента: материал, фреза, обороты, подача, глубина.
**Вторая деталь.** Делается без правок программы. Если она сошлась — процесс есть.
**Проверка.** Сравните первую и вторую деталь: разница больше 0,05 мм — ищите причину, а не «прирабатывается».
**Почему так.** Первая деталь проверяет всю цепочку, а не только станок.
**Вопрос о детали.** Что вы будете делать первым?
## Модуль 11. Ошибки первой недели
Ошибки новичка предсказуемы, и почти все дешёвые — если знать.
**Проверка габарита.** Перед запуском смотрят, совпадает ли габарит модели с заготовкой: 1000 мм вместо 100 — сразу видно.
**Единицы.** Дюймы вместо миллиметров. Первый кадр — G21, габарит модели — в мм.
**Забыли включить шпиндель.** Пост или ручной запуск: программа идёт, фреза не вращается.
**Ноль не там.** Деталь смещена целиком. Проверка — прогон на воздухе с координатами.
**Слишком глубокий первый проход.** Фреза ломается на входе. Начинают с 0,5–1 мм.
**Плохое крепление.** Заготовка «уезжает» на втором проходе. Прижимы и упоры, а не надежда.
**Нет вытяжки.** Пыль в помещении, станок греется, глаза устают. Вытяжка — часть станка, а не опция.
**Проверка.** Заведите список ошибок и отмечайте свои: через месяц останется три пункта вместо двадцати.
**Почему так.** Ошибки первой недели — не про навык, а про чек-лист.
**Вопрос об ошибке.** Какая ошибка уже случилась у вас?
## Модуль 12. Экономика детали
Деталь стоит не «сколько не жалко», а сколько сложилось.
**Обрезки.** Первые детали делают из обрезков: брак на обрезке стоит ноль рублей и один вечер.
**Материал.** Заготовка плюс 10–15 % на брак и обрезки.
**Время.** Машинное время плюс наладка, разделённая на партию. На единичной детали наладка — половина
себестоимости.
**Инструмент.** Ресурс фрезы на материал: стоимость, делённая на количество деталей до износа.
**Электричество и помещение.** Считать по месяцу и делить на загрузку, а не по «примерно».
**Наценка.** На единичной работе 50–100 % к себестоимости — норма, на серии меньше. Демпинг на старте
заканчивается работой в ноль.
**Первые заказы.** Знакомые, локальные мастерские, мелкие подрядчики. Первый заказ лучше делать простым и
быстрым, чтобы получить отзыв.
**Проверка.** Посчитайте одну деталь до запуска и после. Расхождение покажет, что забыли.
**Почему так.** Без расчёта первая прибыль оказывается отсроченным убытком.
**Вопрос о цене.** Сколько стоит час вашего станка?
## Модуль 13. Обучение и безопасность
### Обучение ЧПУ программированию с нуля: порядок
Учиться надо в таком порядке: безопасность, материал, станок, программа.
**Уборка.** Стружку убирают щёткой и пылесосом, а не рукой в перчатке: перчатку наматывает на фрезу.
**Безопасность.** E-Stop, концевики, очки, вытяжка, правила «рука на кнопке». Это не формальность: травмы на
ЧПУ случаются при уборке и наладке, а не в резе.
**Материал.** Как ведёт себя дерево, алюминий, камень: стружка, тепло, пыль. Половина режимов — от материала.
**Станок.** Что где находится, как менять инструмент, что нельзя делать. Первый день — экскурсия по своему
станку с паспортом в руках.
### Курсы оператора ЧПУ: что они дают и чего не дают
**Программа.** G-код на уровне чтения, CAM на уровне простых операций. Курсы оператора ЧПУ дают базу, но
навык появляется на деталях.
**Проверка.** Объясните другому человеку, что делает каждая строка вашей первой программы. Если не получается
— вы её не понимаете.
**Почему так.** Обучение без безопасности — это ускоренный путь к травме, а без материала — к браку.
**Вопрос об учёбе.** Что вы уже знаете, а чего боитесь?
## Модуль 14. План на 30 дней
План важнее энтузиазма: он превращает покупку в процесс.
**Один материал.** На старте выбирают один материал и не распыляются: режимы для трёх материалов сразу не запоминаются.
**Неделя 1.** Задача и материал. Три детали-кандидата, одна выбирается. Бюджет с резервом.
**Неделя 2.** Помещение: питание, пол, вытяжка. Софт: установка, пробная модель. Инструмент: две фрезы и
цанги.
**Неделя 3.** Первая программа, прогон на воздухе, первая деталь на отходах. Замеры и запись режимов.
**Неделя 4.** Чистовая деталь, вторая без правок, расчёт себестоимости, первый заказ или отзыв.
**Проверка недели.** В конце каждой недели — одна деталь или один документ: план без результата превращается в чтение форумов.
**Точки отказа.** Деньги кончились на оснастке; помещение не готово; деталь оказалась сложнее. План должен
предусматривать паузу, а не героизм.
**Проверка.** В конце месяца у вас есть деталь, числа и понимание, что делать дальше.
**Почему так.** Тридцать дней — достаточный срок, чтобы понять, ваше это или нет, и недостаточный, чтобы
успеть разочароваться.
**Вопрос о плане.** Что вы сделаете на этой неделе?
## Сколько это стоит на самом деле
Соберём типичный старт для дерева и пластика, без экзотики. Числа — из каталога и практики мастерских, их
можно подставить свои.
**Станок.** БИЗНЕС СТАРТ LITE — 219 980 ₽. Поле 600 × 1200 × 150 мм закрывает доски, вывески и корпусную мебель
малыми партиями.
**Оснастка.** Пять фрез (6 мм концевая, 3 мм концевая, 6 мм сферическая, V-90°, 6 мм компрессионная) — около
18 000 ₽. Цанги под 3,175 и 6 мм — 3 000 ₽. Прижимы, струбцины, упоры — 8 000 ₽. Жертвенный стол — 4 000 ₽.
Итого около 33 000 ₽.
**Вытяжка и пылеудаление.** Циклон с пылесосом — 15 000–25 000 ₽. Без него работать в закрытом помещении
нельзя.
**Электрика.** Отдельная линия 220 В с автоматом и УЗО — 10 000–20 000 ₽ в зависимости от длины.
**Софт.** Fusion 360 — бесплатно для личного использования, около $495 в год для коммерческой подписки.
VCarve Pro — $699, если нужна V-резьба и простые рельефы.
**Итог.** Около 280 000–320 000 ₽ до первого реза. Плюс резерв на три месяца аренды и электричества.
**Что это значит.** Станок — примерно 70 % бюджета запуска. Остальное — то, без чего он не работает.
## Практикум. Первый запуск за четыре вечера
Практикум рассчитан на человека, у которого станок уже стоит, но ещё не резал.
### Вечер 1. Осмотр и безопасность
Проверить: E-Stop срабатывает, концевики останавливают оси, soft limits заданы, аварийная остановка доступна
из рабочей зоны. Найти в паспорте, где регулируется давление СОЖ и как меняется инструмент.
Записать в тетрадь: модель станка, мощность шпинделя, максимальный ход по осям, тип цанги.
Результат вечера: вы знаете, где кнопка и что она делает.
### Вечер 2. Софт и пробная модель
Установить CAM, выбрать пост под свою стойку (для Mach3 — `mach3mill.cps`, для GRBL — `grbl.cps`). Сделать
плитку 100 × 80 мм с двумя отверстиями и скруглениями R5. Ноль — по углу заготовки, Z — по верху.
Прогнать симуляцию, прочитать первые двадцать строк программы, проверить: G21, G54, обороты, подача, первое
перемещение.
Результат: файл с именем и версией плюс карта наладки на одну страницу.
### Вечер 3. Первый рез на отходах
Материал — обрезок той же породы или сплава. Крепление: прижимы по краям, упор по двум сторонам. Ноль
проверить в двух точках по Z.
Первый проход — 0,5–1 мм на глубину. Слушать звук, смотреть стружку. Замерить размер и гребешок. Записать
числа.
Результат: деталь-черновик, которая показала, где вы ошиблись.
### Вечер 4. Чистовая и вторая деталь
Снять припуск, пройти контур начисто, просверлить отверстия. Замерить. Затем — вторая деталь без правок
программы.
Если вторая сошлась с первой в пределах 0,05 мм, а с чертежом — в пределах допуска, процесс запущен.
Результат: две детали и запись режимов, которыми можно пользоваться.
## Экзамен
**1. Что покупают вместе со станком, кроме железа?**
Повторяемость и процесс: оснастку, софт, помещение, сервис и резерв денег. Без этого станок — просто дорогая
коробка.
**2. Как выбрать поле станка?**
Размер самой большой детали плюс 10–20 % на крепление. Поле «на вырост» снижает жёсткость и увеличивает цену
без пользы для первых заказов.
**3. Почему мощный шпиндель на лёгкой раме — плохо?**
Мощность уходит в вибрацию: рама не держит нагрузку, появляется гребешок и износ фрезы. Жёсткость важнее
киловатт.
**4. Какая часть бюджета чаще всего забыта?**
Резерв на три месяца и оснастка. Станок считают, а прижимы, цанги, СОЖ и простой — нет.
**5. Зачем нужен индикатор на первой неделе?**
Им проверяют люфт, биение и параллельность заготовки. Без индикатора «станок врёт» превращается в перебор
настроек.
**6. Какой должна быть первая деталь?**
Плоской и простой: контур, карман, два отверстия. Она проверяет цепочку, а не ваше мастерство.
**7. Почему первый прогон делают без заготовки?**
Чтобы увидеть высоты, подводы и порядок операций без риска. Это самый дешёвый тест из всех.
**8. Что делать, если вторая деталь отличается от первой на 0,1 мм?**
Искать причину: крепление, износ, тепло, люфт. «Прирабатывается» — не объяснение, а отговорка.
**9. Как считать цену первой детали?**
Материал с запасом 10–15 %, машинное время, доля наладки, ресурс фрезы, электричество и помещение. Наценка на
единичной работе — 50–100 %.
**10. Зачем нужна карта наладки?**
Чтобы повторная партия не начиналась с нуля. Одна страница: инструмент, вылет, ноль, что проверить.
**11. Что проверять в первых двадцати строках программы?**
Единицы (G21), систему координат (G54), обороты, СОЖ, первое перемещение и первый вход в материал.
**12. Почему обучение начинают с безопасности?**
Потому что травмы случаются при наладке и уборке, а не в резе. Правила «рука на кнопке» и очки спасают чаще,
чем любые режимы.
## Частые вопросы (Q&A)
**Можно ли начать с бюджетного станка за 220 тысяч?**
Да, если материал — дерево или пластик, а детали небольшие. БИЗНЕС СТАРТ LITE с полем 600 × 1200 × 150 мм и
шпинделем 1 500–2 200 Вт закрывает мебель, декор и вывески. Для алюминия и камня нужен другой класс.
**Нужны ли курсы оператора ЧПУ, если есть видео на YouTube?**
Базу они дают быстрее: безопасность, чтение G-кода, порядок наладки. Но навык появляется на десяти-двадцати
своих деталях, а не на сертификате.
**Сколько ждать первую прибыль?**
При готовом помещении и одном-двух заказчиках — от месяца до трёх. Если считать станок «инвестицией в
заработок» сразу, разочарование почти гарантировано.
**Что делать, если станок «не читает» программу?**
Проверить пост и первые строки: единицы, коды начала, формат. В 90 % случаев виноват пост или файл, а не
стойка.
**Нужен ли 380 В?**
Для шпинделя 1,5–3 кВт обычно хватает 220 В отдельной линией. Для 7,5 кВт и выше — 380 В, иначе пусковые токи
и нагрев.
**Можно ли работать в квартире?**
Технически — нет: шум 80–90 дБ, пыль и стружка. Соседи и вентиляция становятся проблемой раньше, чем
точность.
## Глоссарий
**Шпиндель** — узел с инструментом; мощность определяет съём материала.
**Поле обработки** — максимальные размеры детали по осям.
**Постпроцессор** — перевод траектории в кадры конкретной стойки.
**Жертвенный стол** — сменная плита, которую можно резать.
**Ноль детали** — точка отсчёта координат.
**Soft limits** — программные ограничители хода.
**Биение** — отклонение оси фрезы от вращения.
**Прижим** — элемент крепления заготовки.

## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Станок не читает файл | Неверный пост | Взять пост под стойку, проверить |
| Деталь в 25 раз больше | Дюймы вместо мм | G21, единицы модели |
| Фреза не вращается | Нет команды шпинделя | Проверить M03 и пост |
| Заготовка уехала | Слабое крепление | Прижимы и упоры |
| Фреза сломалась на входе | Глубокий первый проход | 0,5–1 мм, пандус |
| Смещение всей детали | Ноль не там | Прогон на воздухе, проверка G54 |
| Гребешок на стенке | Шаг или биение | Расчёт шага, индикатор |
| Пыль в помещении | Нет вытяжки | Вытяжка и кожух |
| Станок греется | Нехватка мощности | Отдельная линия, 380 В |
| Вторая деталь хуже | Износ или тепло | Замер, замена фрезы |
## Мысли вслух: чего нет на форумах
Первое, чего нет в обсуждениях выбора: цифры простоя. Человек покупает станок за 220 тысяч, ставит в гараж,
и выясняется, что для алюминия он слаб, а для дерева — шумен. Перепродажа идёт с потерей 30–40 %: станок
почти новый, но уже не тот. Если бы он начал с вопроса «какой материал 80 % времени», этой потери не было бы.
Второе — скрытая стоимость помещения. Люди считают станок и оснастку, но забывают: отдельная линия 220 В
(10–20 тыс.), вытяжка (15–40 тыс.), бетонная площадка или усиление пола, освещение. В сумме — ещё четверть
стоимости бюджетного станка. И это не «потом»: без вытяжки работать нельзя, а без линии станок греется.
Третье — про «первую деталь для портфолио». Совет «сделайте шкатулку» вредный: шкатулка требует 3D, мелкого
шага и часов времени, а новичок ещё не умеет ни того, ни другого. Первая деталь должна делаться за 20–30
минут и продаваться за понятные деньги: подставка, шильд, разделочная доска с гравировкой, кронштейн.
Четвёртое — сервисный случай из практики завода. Приходит письмо: «станок бьёт по Z на 0,3 мм». Станок новый,
программа проверена. Причина — цанга: в комплекте была цанга с износом, биение 0,06 мм, и на глубине 15 мм
фреза «играла». Заменили цангу — размер вернулся. Цанга стоит 800–1 500 ₽, а разговор шёл о замене шпинделя.
Пятое — про обучение. Курсы оператора ЧПУ дают 40–60 часов теории и практики, и после них человек знает, что
такое G54, но не знает, как звучит затупленная фреза. Звук приходит с опытом: 20–30 деталей. Поэтому первые
детали лучше делать на дешёвом материале, где брак стоит только времени.
Шестое — про 380 В. Миф, что «для серьёзного станка обязательно 380». Для шпинделя 3 кВт достаточно 220 В
отдельной линией с запасом по сечению. 380 В нужен, когда мощность 7,5 кВт и выше или когда часто меняется
нагрузка. Экономия на линии оборачивается нагревом провода — и это уже пожарная история, а не про точность.
Седьмое, бытовое: стружка. На дереве её много, она летит на 3–4 метра. Кожух и пылесос с циклоном решают
проблему за 10–15 тыс. ₽, но покупают их обычно после первого месяца уборки.
Восьмое: аренда. Мастерская 40 м² с электричеством стоит в регионах 20–35 тыс. ₽ в месяц. За первый год это 240–420 тыс. — сопоставимо со станком. Те, кто считает только станок, через полгода работают на аренду, а не на себя.
И последнее: не покупайте второй станок, пока первый не загружен. Загрузка — единственный честный показатель
того, что бизнес есть, а не планируется.
## Открытая библиотека
Открытые лицензированные источники в этом курсе не цитируются: в корпусе не нашлось чанков, точно
совпадающих с темой запуска мастерской, а привязка «по смыслу» запрещена. Все числа — из документов завода и
каталога: `/product/*.md` (цены, поля, шпиндели, точность), `CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md` (цены софта,
посты `mach3mill.cps`, `grbl.cps`), `MATERIALS_PROCESSING_GUIDE.md` (диапазоны режимов), `MACH3_COMPLETE_GUIDE.md`
(лимиты, концевики, настройка).
## Смотрите также
- [Все курсы завода](/blog/)
- [Припуски и чистовые проходы на практике](/blog/pripuski-i-chistovye)
- [Как выбрать первый CAM для мастерской](/blog/kak-vybrat-cam)
- [Режимы резания: с чего начинать](/blog/rezhimy-rezaniya)
- [Том 1 серии CAM: основы и безопасность](/blog/cam-fusionpowermillmastercam-tom-1)
- [Станок БИЗНЕС СТАРТ LITE](/product/8/)
- [Станок 17Д — пятиосевой фрезерный](/product/17/)
- [Библиотека руководств](/library/)
- [Форум: первый станок и первые вопросы](/community/forum)
- [Книги и справочники](/book/)
## Станки
Если начинать с дерева и пластика — **БИЗНЕС СТАРТ LITE** (`/product/8/`): поле 600 × 1200 × 150 мм,
шпиндель 1 500–2 200 Вт, от 219 980 ₽. Для ювелирки — **JEWELER ULTRA** (`/product/26/`): поле 80 × 90 × 80 мм,
шпиндель 800 Вт, точность ±0,005 мм (в отдельной комплектации ±0,002 мм), от 650 000 ₽. **«Ювелир 5 ПРО»**
(`/product/27/`) — поле 200 × 200 × 200 мм, шпиндель 3 000 Вт, ±0,01 мм, 1 200 000 ₽. Дальше по классу:
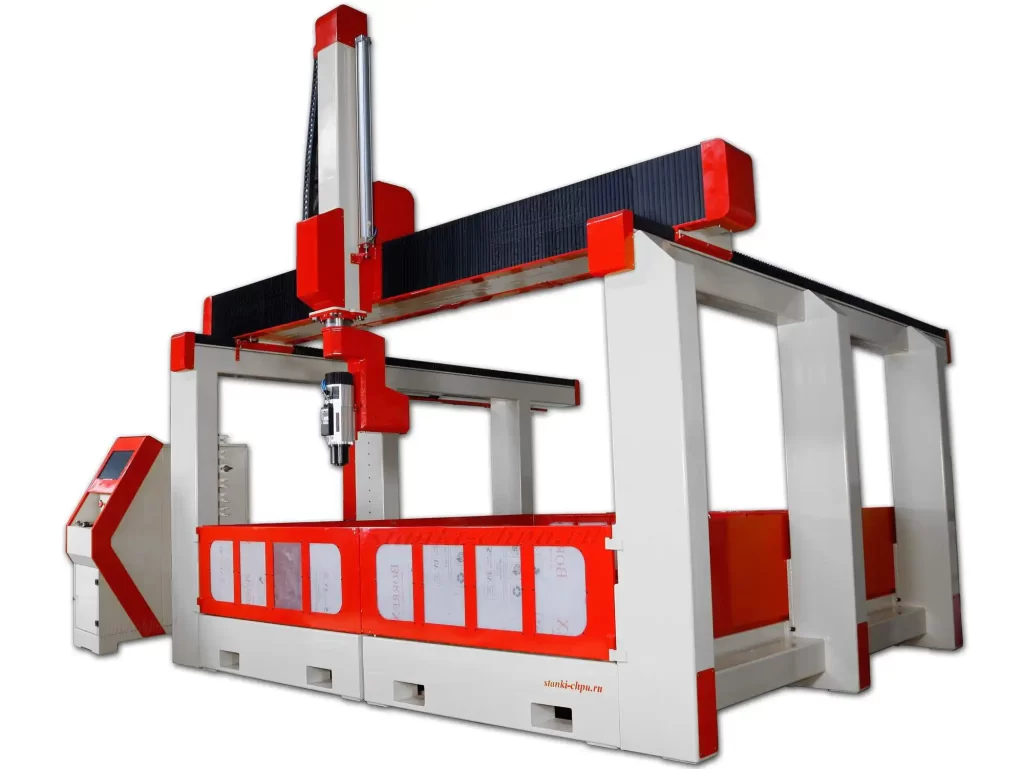
**17К** (`/product/16/`) — камень, ±0,02 мм, 2 890 000 ₽; **17Д** (`/product/17/`) — дерево и пятиосевая
обработка, ±0,03 мм, 2 950 000 ₽; **МАСТЕР** (`/product/20/`) — мостовой, 11–20 кВт, ±0,05 мм, 3 449 980 ₽;
**РАКЕТА** (`/product/18/`) — обрабатывающий центр с поворотом 360°, 4 200 020 ₽; **SMK** (`/product/19/`) —
металл и камень, 7 000 000 ₽.

## Фото, схемы и инфографика завода
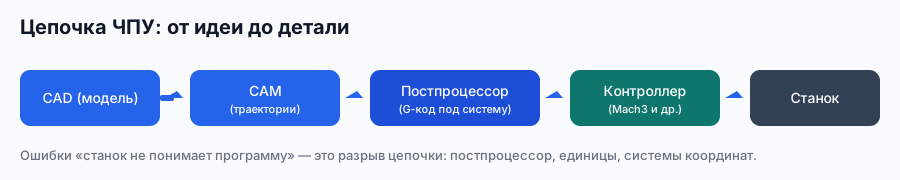
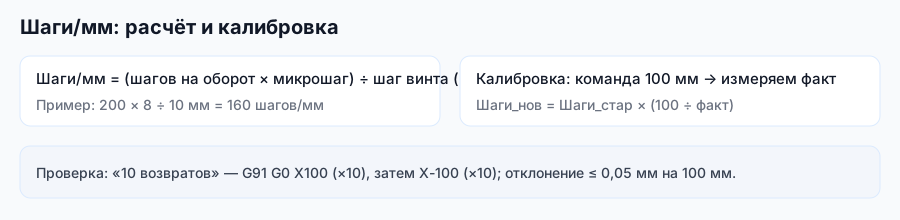
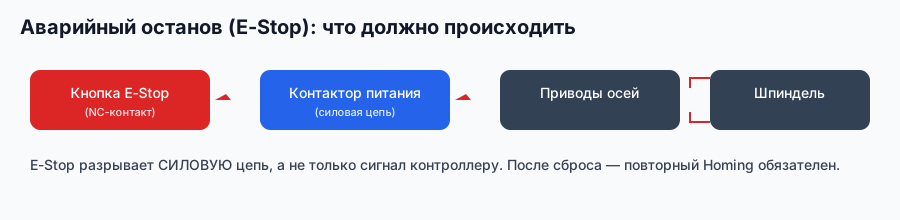
Схема цепочки показывает путь от модели до станка, схема шагов — как проверять единицы, схема останова —
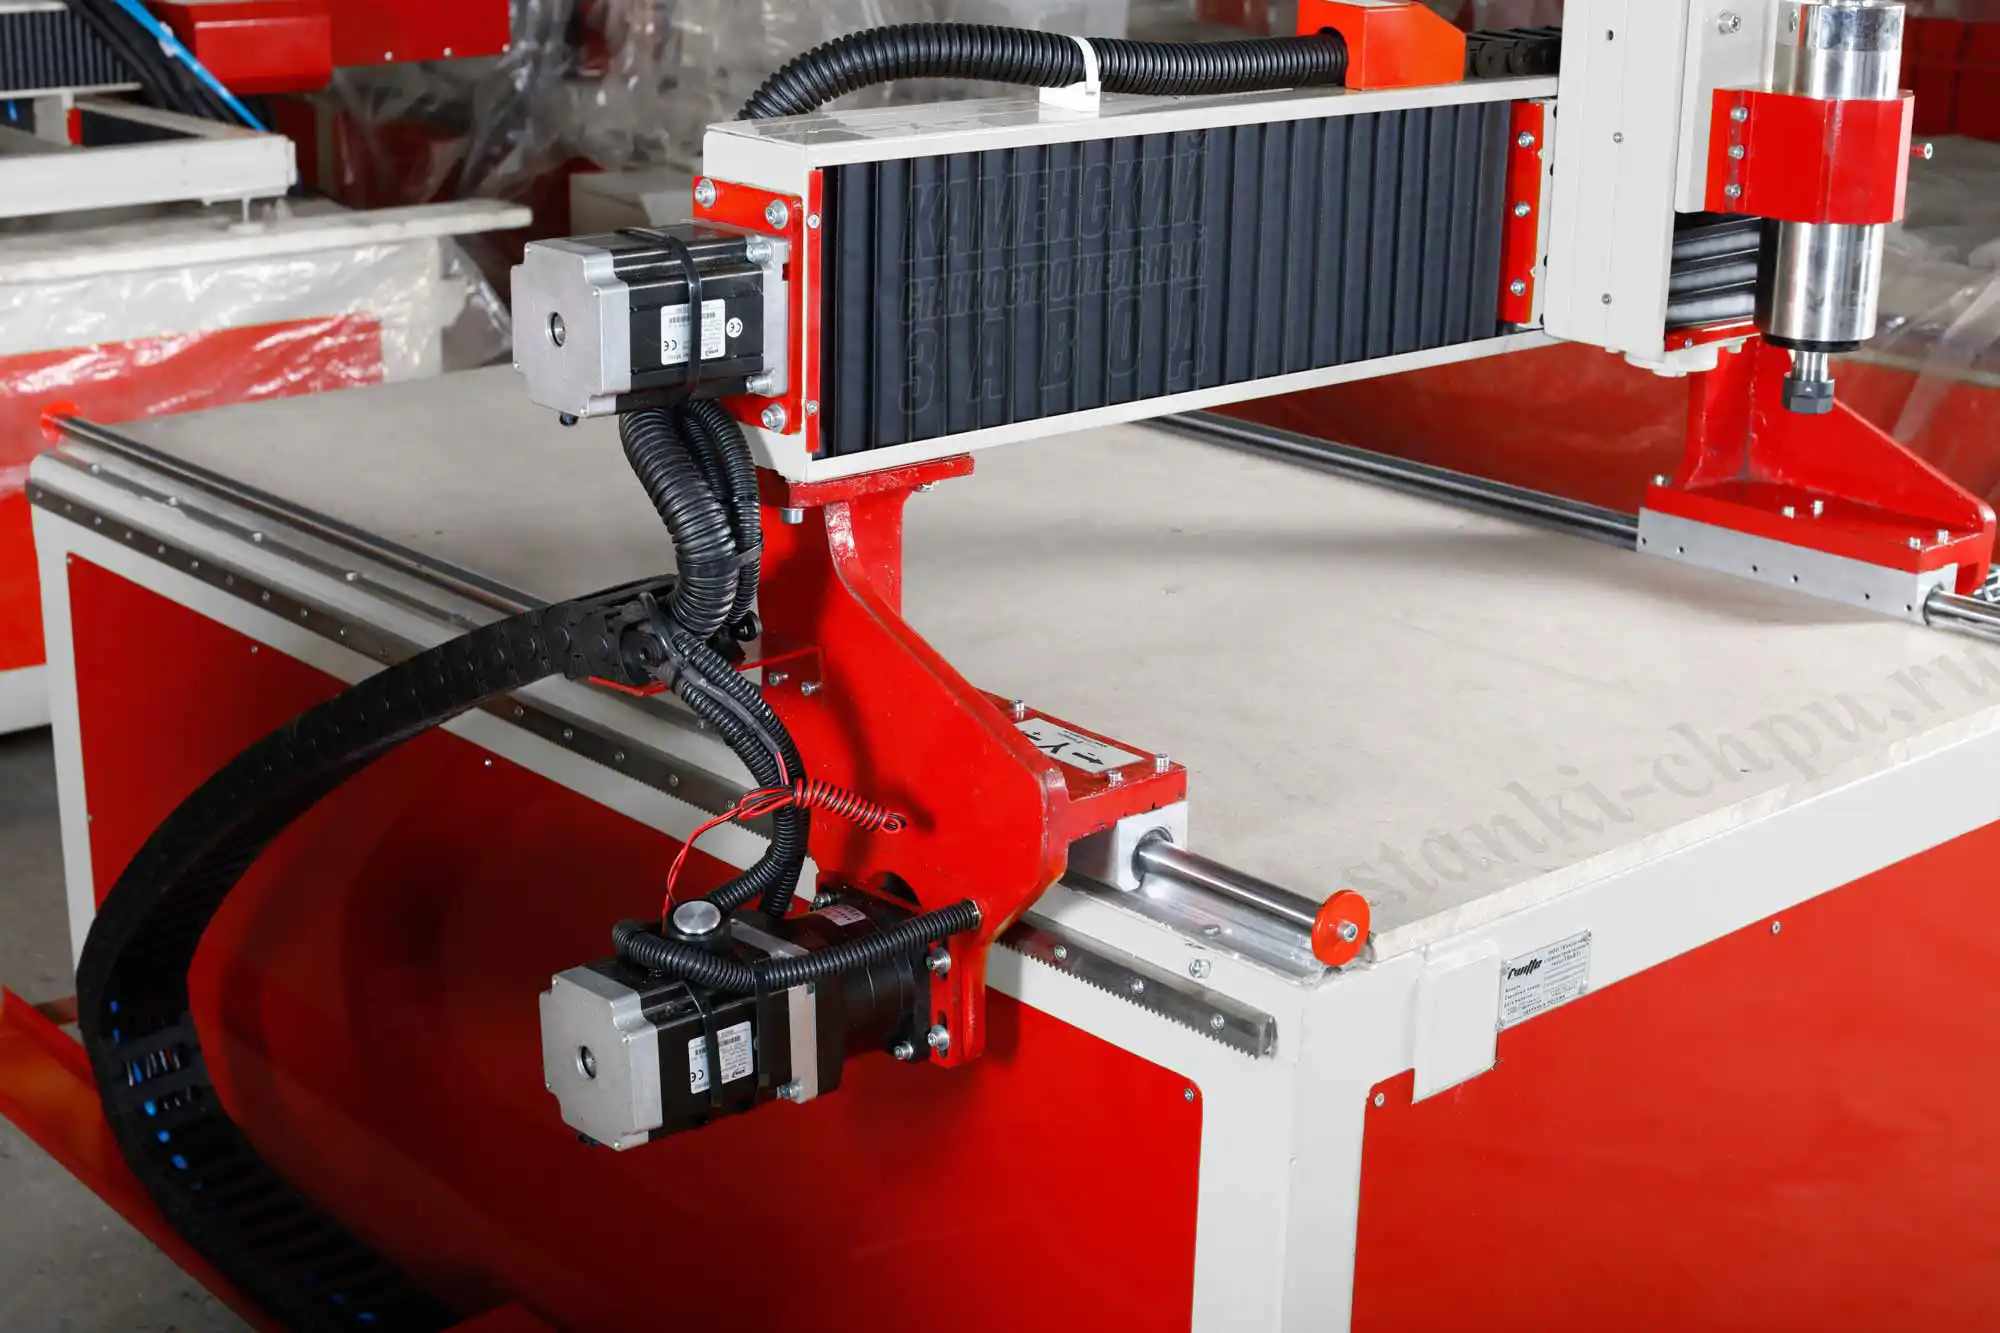
обязательный элемент наладки. Фото станков сняты в цехе завода «Твайт»; подписи ведут на карточки с
характеристиками и ценами.
## Что читать дальше
После первой детали логичный следующий шаг — серия «CAM: Fusion/PowerMill/Mastercam»: том 1 про основы и
безопасность, том 2 про стратегии и режимы, том 3 про диагностику и ошибки. Дальше — материалы и инструмент,
а затем экономика мастерской: цена часа, смета и первые договоры.
---
**Первоисточник:** https://zavod-stanki.ru/blog/chpu-dlya-nachinayuschih-pervyy-stanok-i-pervaya-detal · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/chpu-dlya-nachinayuschih-pervyy-stanok-i-pervaya-detal.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/chpu-dlya-nachinayuschih-pervyy-stanok-i-pervaya-detal.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/chpu-dlya-nachinayuschih-pervyy-stanok-i-pervaya-detal.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/chpu-dlya-nachinayuschih-pervyy-stanok-i-pervaya-detal
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq