# CAM: Fusion/PowerMill/Mastercam — том 1: основы и безопасность | Версия 1.0 от 2026-11-12
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и
> софт». Том 1 серии: что делает CAM, как устроена цепочка «модель → траектория → пост → станок», как выбрать
> программу и настроить первый проект без риска для станка.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/cam-fusionpowermillmastercam-tom-1.ai.json`.
> Версия 1.0 от 2026-11-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „CAM: Fusion/PowerMill/Mastercam — том 1: основы и безопасность“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «4-х или 5-ти осевой
> постпроцессор PowerMill», «4-х Осевая Обработка, Растолкуйте Новичку Powermill+mach3», «Вопрос новичка: Что
> для Стрижа лучше Powermill или Rhinocam?», «4-х осевая чистовая обработка в PowerMill», «вопрос о
> постпроцессоре», «блок fusion 360 к cam»).
> Факты — `CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md` (программы, цены, стратегии, посты), `GCODE_PROGRAMMING_GUIDE.md`,
> `MACH3_COMPLETE_GUIDE.md`, карточки `/product/*.md`.
> **Безопасность:** первый прогон — на воздухе; проверка нулей и лимитов; симуляция до станка, а не вместо него.
> **Границы тома.** Это основы: цепочка, выбор программы, настройка проекта, первые стратегии. Том 2 — стратегии
> 2D/3D и режимы, том 3 — пятиосевая обработка и посты.
CAM не режет металл и не делает деталь лучше станка. Он переводит замысел в последовательность проходов и
проверяет её до того, как фреза коснётся заготовки. Ошибка здесь дешевле, чем в цеху: неправильная стратегия
видна в симуляции, а неправильный пост — на первой детали. Этот том — про то, как устроена цепочка, как выбрать
программу под задачу и как настроить первый проект так, чтобы станок не поехал в струбцину.
## Чему научитесь
- Объяснять, что CAM делает и чего не делает.
- Видеть цепочку «модель → траектория → пост → станок».
- Выбирать программу под задачу и бюджет.
- Готовить модель: единицы, замкнутость, ориентация.
- Настраивать WCS, заготовку и нули.
- Собирать библиотеку инструментов.
- Понимать разницу 2D- и 3D-стратегий.
- Проверять проект симуляцией и первым прогоном.
## Предпосылки и безопасность
Нужны: компьютер, CAM-программа, модель детали, параметры станка, доступ к станку для проверки.
**Безопасность.**
- **Симуляция до станка.** Она ловит столкновения и зарезы, но не заменяет проверку нулей.
- **Первый прогон.** Без заготовки, с поднятым инструментом.
- **Пост.** Пост «от похожего станка» — источник зеркальных деталей и лишних поворотов.
- **Файлы.** Версия и копия проекта до правок; «последняя правка» без номера — потеря работы.
## Содержание
1. Что делает CAM.
2. Цепочка обработки.
3. Выбор программы.
4. Подготовка модели.
5. Настройка проекта.
6. Инструменты.
7. 2D-стратегии.
8. 3D-стратегии.
9. Порядок операций.
10. Симуляция.
11. Постпроцессор.
12. Первый запуск.
13. Файлы и версии.
14. Ошибки новичка.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается CAM: «блок fusion 360 к cam» — почему модель не становится
траекторией; «4-х или 5-ти осевой постпроцессор PowerMill» — как выбрать пост и не получить зеркало; «4-х
Осевая Обработка, Растолкуйте Новичку Powermill+mach3» — с чего начинать четырёхосевую; «Вопрос новичка: Что
для Стрижа лучше Powermill или Rhinocam?» — как выбирать программу под станок; «4-х осевая чистовая обработка
в PowerMill» — чем чистовая отличается от черновой; «вопрос о постпроцессоре» — что настраивать в первую
очередь.
## Модуль 1. Что делает CAM
CAM — это переводчик между моделью и станком, а не «кнопка сделать деталь».
**Данные на входе.** Модель, станок, инструмент, материал. Если хотя бы одно неизвестно, CAM выдаёт правдоподобный результат, который нельзя проверить.
**Задачи.** Импорт модели, выбор стратегии, назначение инструмента и режимов, расчёт траектории, симуляция и
вывод программы через постпроцессор.
**Не знает износа.** CAM рассчитывает по паспорту инструмента, а не по фактическому состоянию. Изношенная фреза даёт другой результат при той же программе.
**Чего не делает.** Не проверяет жёсткость станка, не знает состояние фрезы и не заменяет наладчика. Это
остаётся человеку.
**Кто отвечает.** CAM отвечает за траекторию, наладчик — за ноль и крепление, оператор — за первый прогон. Границы ответственности лучше проговорить до запуска.
**Ответственность.** CAM отвечает за траекторию и порядок, человек — за ноль, крепление, инструмент и первый
прогон.
**Кнопка и данные.** Кнопка «рассчитать» работает с тем, что дали: модель, инструмент, ноль. Проверять надо вход, а не картинку.
**Иллюзия простоты.** Кнопка «рассчитать» выдаёт красивую картинку, но correctness определяется исходными
данными: модель, инструмент, режим.
**Границы модели.** Если модель не замкнута или в других единицах, CAM посчитает то, что дали, и результат будет
аккуратным и неверным.
**Почему так.** CAM ускоряет подготовку, но не снимает ответственность за исходные данные.
**Проверка.** Что из подготовки вы делаете до CAM, а что надеетесь на него?
## Модуль 2. Цепочка обработки
От замысла до стружки — четыре звена, и каждое может всё испортить.
**Модель и допуски.** В CAD задают не только форму, но и допуски. CAM не знает, что важно, и обрабатывает всё с одинаковой точностью, если не указать иначе.
**Импорт и история.** Модель импортируют из CAD, а не пересобирают в CAM: пересборка теряет размеры и добавляет ошибки. История правок остаётся в CAD.
**CAD.** Модель: геометрия, размеры, допуски. Ошибка здесь не лечится ни стратегией, ни постом.
**CAM.** Траектория: стратегии, инструмент, припуски, порядок. Проверяется симуляцией.
**Постпроцессор.** Перевод траектории в кадры для конкретного контроллера. Ошибка поста повторяется на каждой
детали.
**Станок.** Исполнение: нули, лимиты, жёсткость, состояние механики. Проверяется первым прогоном.
**Стоимость ошибки.** Ошибка в модели стоит переделки модели, в CAM — пересчёта, в посте — детали, на станке — фрезы и заготовки.
**Разделение.** Диагностика идёт по звеньям: если ошибка повторяется на другой детали с тем же постом — искать
в посте, если на другом станке — в модели.
**Где чаще рвётся.** Практика показывает: чаще всего ошибки на стыке модели и настройки проекта, а не в стратегиях. Поэтому первые проверки — единицы, ноль, заготовка.
**Обратная связь.** Правки после первой детали возвращаются в CAM: припуск, порядок, режим. Без этого цикл
повторяется.
**Почему так.** Цепочка объясняет, где искать причину, не разбирая всё сразу.
**Проверка.** На каком звене вы чаще всего находите ошибку?
## Модуль 3. Выбор программы
Программу выбирают по задачам, бюджету и поддержке, а не по названию.
**Fusion 360.** Встроенный CAD и CAM, бесплатно для любителей и стартапов, коммерция — около $495 в год.
Стратегии 2D и 3D, 4–5 осей, большая библиотека постов. Требует интернет.
**PowerMill и сложные формы.** Его сильная сторона — черновая и чистовая обработка сложных поверхностей и пятиосевые траектории. Для простых 2D он избыточен.
**PowerMill.** Профессиональный CAM для сложных 3D и пятиосевых траекторий. Мощнее и дороже, порог входа выше;
на форумах чаще всего спрашивают про посты и четырёхосевую обработку.
**Mastercam.** Промышленный стандарт, цена от $5 000. Сильная симуляция и поддержка, высокая сложность
освоения.
**ArtCAM и рельефы.** Для барельефов и V-резьбы он удобен и до сих пор встречается в цехах. Но пятиосевых стратегий в нём нет, и для поворотных деталей выбор другой.
**ArtCAM.** Устарел, но популярен для рельефов и V-резьбы. Четырёх- и пятиосевых стратегий нет — это важно
помнить при выборе.
**Vectric и бюджетные.** VCarve Pro около $699, Aspire около $1 999, CamBam около $149, EstlCAM около €59.
Для 2.5D и простых рельефов этого достаточно.
**Поддержка и обучение.** У Fusion много бесплатных материалов, у Mastercam — платные курсы и дилеры. Программа без обучения дороже, чем кажется.
**Критерий.** Смотрят не на список функций, а на свои детали: 2D, 3D, поворот, серия. Лишний функционал
оплачивается деньгами и временем обучения.
**Почему так.** CAM — инструмент под задачу, и переплата за ненужные оси так же вредна, как их нехватка.
**Проверка.** Какие три операции вы делаете чаще всего?
## Модуль 4. Подготовка модели
CAM работает с тем, что дали, поэтому модель проверяют до импорта.
**STL и точность.** STL приближает поверхность треугольниками: мелкая сетка точнее, но тяжелее. Для гладких рельефов сетку задают мельче.
**Форматы.** STEP и STL — 3D, DXF и DWG — контуры. Формат влияет на качество: STL приближает поверхность
треугольниками.
**Единицы в шаблоне.** Единицы проверяют и в модели, и в настройках проекта, и в посте. Три места — три шанса на ошибку в 25,4 раза.
**Единицы.** Миллиметры или дюймы. Ошибка в единицах даёт деталь в 25,4 раза меньше и видна только на первой
детали.
**Мелкий разрыв.** Разрыв меньше 0,05 мм глазом не виден, но CAM строит по нему два контура. Проверка — увеличение и «замкнуть» инструментом.
**Замкнутость.** Контур должен быть замкнут: разрыв в 0,01 мм CAM видит как два контура и строит траекторию с
зарезом.
**Чистая модель.** Вспомогательные тела, размеры и линии удаляют перед импортом: они мешают выбирать контуры и путают автоматический выбор.
**Ориентация.** Модель ставят так, как она будет лежать на столе. Правильная ориентация экономит переустановку.
**Слои и группы.** Контуры раскладывают по слоям: внешний, карман, отверстия. Тогда выбор в CAM занимает секунды, а не минуты.
**Лишняя геометрия.** Вспомогательные линии, размеры и тела мешают выбору контуров. Модель для CAM делают
чистой, а всё служебное убирают в отдельный слой.
**Четыре пункта.** Габариты, единицы, замкнутость, ориентация. Четыре пункта до импорта.
**Почему так.** Половина «ошибок CAM» — это модель, а не программа.
**Проверка.** Проверяете ли вы замкнутость контура до импорта?
## Модуль 5. Настройка проекта
Проект начинается с системы координат, заготовки и нуля.
**Одна точка.** WCS задают по удобной базе: угол заготовки, отверстие, торец. Одна точка на все операции экономит переустановку.
**WCS.** Система координат детали: точка, от которой считается всё. В Fusion это настройка Setup, в других CAM —
аналогичный блок.
**Ось Z.** В фрезеровке Z — вверх. Проверяют ориентацию осей до расчёта: перевёрнутая ось даёт деталь с другой
стороны.
**Размер заготовки.** Размер и припуск. Заготовка больше детали на 2–5 мм по сторонам — норма для крепления и
обработки контура.
**Ноль детали.** Ноль детали в CAM должен совпадать с нулём на станке. Если в CAM ноль в центре, а на станке в углу —
смещение гарантировано.
**Лимиты и симуляция.** Если лимиты станка не введены, симуляция пропустит выход за границы. Их вводят один раз в шаблоне.
**Лимиты.** Границы хода станка вводят в CAM, чтобы симуляция ловила выход за пределы.
**Шаблон станка.** В шаблоне хранят пост, лимиты, библиотеку и единицы. Новый проект начинается с него, а не с пустого файла.
**Сохранение.** Шаблон проекта с настройками станка экономит наладку в следующий раз и снижает шанс забыть лимиты.
**Почему так.** Настройка проекта — это перевод модели в координаты станка, и ошибка здесь видна только в цеху.
**Проверка.** Где у вас ноль детали — в CAM и на станке?
## Модуль 6. Инструменты
Библиотека инструментов — половина качества проекта.
**Вылет.** Без вылета нельзя проверить столкновение и оценить жёсткость. Это самое частое пропущенное поле в библиотеке.
**Что хранить.** Диаметр, радиус кромки, число зубьев, вылет, тип, материал. Без вылета симуляция не поймает
столкновение.
**Режимы в библиотеке.** Обороты и подачу хранят вместе с инструментом и материалом. Тогда новая деталь начинается не с нуля, а с проверенной базы.
**Режимы.** Обороты, подача, глубина. Хранят в библиотеке, а не вводят вручную каждый раз.
**Число зубьев.** От него зависит подача на зуб. Ошибка в числе зубьев меняет расчёт в полтора-два раза и видна только по стружке.
**Реальные данные.** Инструмент в библиотеке должен совпадать с тем, что в станке. Иначе расчёт идёт для одной
фрезы, а режет другая.
**Ресурс фрезы.** Для длинных программ указывают ресурс и точку замены. Иначе фреза доживает до конца программы или до скола.
**Износ.** Для серии учитывают ресурс: длинные программы с одной фрезой требуют замены по времени, а не по
ощущению.
**Наборы по операциям.** Фрезы хранят не одним списком, а наборами: черновые, чистовые, микрофрезы. В проекте выбирают набор, а не отдельную фрезу.
**Стандарт.** Ходовые фрезы (3, 6 мм) и микрофрезы (0,5–1 мм) держат отдельными наборами: у них разные режимы
и допуски.
**Сверка после импорта.** После импорта чужого проекта инструменты сверяют: названия совпадают, а диаметры и вылет часто нет.
**Почему так.** CAM не знает, что фреза изношена; библиотека — единственное место, где это можно учесть.
**Проверка.** Совпадает ли библиотека с ящиком инструмента?
## Модуль 7. 2D-стратегии
2D — это контуры, карманы и плоскости; база, с которой начинают.
**Контур и коррекция.** Если пост поддерживает коррекцию, контур считают по центру фрезы и включают G41 в программе. Иначе — сразу по контуру детали.
**Контур.** Обход по контуру с коррекцией или без. Основная стратегия для наружных и внутренних контуров.
**Карман и острова.** Порядок обхода задают так, чтобы фреза не входила в остров на ускоренном ходу. Симуляция это показывает, но лучше задать сразу.
**Карман.** Выборка материала внутри контура. Порядок проходов влияет на нагрузку и на время.
**Адаптивная.** Стратегия с постоянной нагрузкой на кромку: глубже, но ровнее. В Fusion это Adaptive Clearing.
**Плоскость как база.** Торцевание задаёт высоту, от которой считаются все глубины. Пропущенное торцевание — смещение по Z на всей детали.
**Торцевая.** Обработка плоскости заготовки. Первая операция, которая задаёт базу по высоте.
**Пандус в CAM.** Наклон входа задают в настройках стратегии, а не в посте. Угол 2–5° — рабочий диапазон для большинства материалов.
**Вход и выход.** Пандус или спираль вместо вертикального врезания. CAM предлагает варианты, выбирать надо
осознанно.
**Припуск по контуру и дну.** Их задают отдельно: стенку чистовая проходит боком фрезы, дно — торцом. Одинаковый припуск на всё — упрощение, которое видно на углах и на дне кармана.
**Припуск.** Для чистового прохода оставляют 0,2–0,5 мм. Ноль припуска на черновой — путь к браку.
**Почему так.** 2D-стратегии дают 80 % работы на типовых деталях, и их надо знать до 3D.
**Проверка.** Какой стратегией вы обрабатываете карман?
## Модуль 8. 3D-стратегии
3D нужен для рельефов и сложных поверхностей, и он требовательнее к модели.
**Черновая и припуск.** Черновая стратегия оставляет припуск по контуру и по дну. Разный припуск на стенку и дно — норма для сложных деталей.
**Черновая.** Снимает основную массу, часто адаптивной или с постоянной нагрузкой. Оставляет припуск под
чистовую.
**Параллельная чистовая.** Проходы параллельно оси: хорошо для пологих поверхностей, хуже для крутых стенок.
**Контурная чистовая.** Проходы по контуру поверхности: лучше для стенок и сложных форм.
**Крутые стенки.** На стенках круче 45° параллельная стратегия оставляет гребешки. Там нужна контурная или эквидистантная обработка.
**Комбинирование.** Часто нужны обе чистовые: параллельная по пологим участкам, контурная по крутым. Одна
стратегия редко даёт ровный результат.
**Шаг и качество.** На рельефе шаг 0,2 мм и 0,4 мм дают разную поверхность и разное время. Шаг выбирают по допуску, а не «чем мельче, тем лучше».
**Шаг.** Расстояние между проходами задаёт качество и время. Меньше шаг — чище поверхность и дольше обработка.
**Что смотреть в симуляции.** Симуляция показывает остатки и зарезы; на реальной детали проверяют первую.
**Почему так.** 3D прощает меньше: ошибка в шаге или стратегии видна на поверхности сразу.
**Проверка.** Какой шаг у вашей чистовой обработки?
## Модуль 9. Порядок операций
Порядок операций в CAM повторяет техпроцесс, а не удобство интерфейса.
**Сначала плоскости.** Торцевание задаёт высоту и базу. Без него все глубины считаются от неровной поверхности.
**Потом черновое.** Снятие массы с припуском. Сверление — до или после чернового, в зависимости от геометрии.
**Затем чистовое.** Контуры и поверхности в размер. Здесь важны припуск и стратегия.
**Сверление до чистовой.** Отверстия сверлят до обработки стенок: иначе кромка скалывается на выходе сверла.
**Отверстия.** Сверление до чистовой обработки стенок, чтобы не ломать кромку.
**Смена инструмента.** Каждая смена — отдельный шаг с проверкой вылета и позиции. Пропущенная смена в симуляции выглядит нормально, а на станке — нет.
**Порядок в файле.** Операции идут так, как их будет выполнять станок; смена инструмента — отдельный шаг с
проверкой вылета.
**Проверка порядка.** Симуляция всего проекта, а не отдельных операций: ошибки часто на стыках.
**Почему так.** CAM выполняет операции в том порядке, в котором их поставили, — и этот порядок определяет
результат.
**Проверка.** Совпадает ли порядок операций с техпроцессом?
## Модуль 10. Симуляция
Симуляция — единственная дешёвая проверка перед станком.
**Что ловит.** Зарезы, столкновения, остатки материала, выход за лимиты, неправильный порядок.
**Чего не видно.** Симуляция не покажет вибрацию, недостаток мощности и плохое крепление. Эти риски остаются на первом прогоне.
**Что не ловит.** Жёсткость станка, износ фрезы, ошибки нуля, реальную стружку. Это проверяется на станке.
**Оправка и шпиндель.** В проверке столкновений включают державку и шпиндель. Фреза может пройти, а оправка задеть струбцину.
**Столкновения.** Включают проверку державки и шпинделя, а не только фрезы: столкновение оправки дороже.
**Симуляция с заготовкой.** Симуляция с реальной заготовкой показывает, останется ли материал в углах и на дне.
**Время и план.** Симуляция даёт оценку машинного времени. К ней добавляют наладку, смену инструмента и перебеги — получается план смены.
**Время.** Оценка времени помогает планировать, но реальное обычно больше: наладка и перебеги.
**Проверка первого кадра.** Смотрят начало: подвод, высота, первое врезание. Половина ошибок — в первых
секундах.
**Почему так.** Симуляция стоит минуты и заменяет первую испорченную заготовку.
**Проверка.** Что вы смотрите в симуляции первым?
## Модуль 11. Постпроцессор
Пост — переводчик на язык конкретного контроллера, и его выбирают под станок.
**Коды начала.** В посте проверяют стартовые коды: единицы, отмена коррекций, включение шпинделя. Ошибка в шапке видна на первом кадре.
**Где взять.** В библиотеке CAM есть готовые посты: например, mach3mill.cps для Mach3, grbl.cps для GRBL.
Начинают с ближайшего и правят под себя.
**Что настраивать.** Единицы, формат кадров, коды начала и конца, коррекции, порядок осей. Всё это влияет на
поведение станка.
**Тест поста.** Кубик с фаской или кольцо с наклоном: проверяют углы, направление и высоты. Простая деталь выявляет правило, а не случай.
**Проверка поста.** Первый пост проверяют на простой детали: кубик или кольцо с фиксированным наклоном. Если
углы и направление совпали — пост годится.
**Симптом поста.** Зеркальная деталь, обратный поворот, лишние кадры в начале. Все три признака указывают на пост, а не на механику.
**Признак ошибки.** Деталь зеркальная, поворот в другую сторону, лишние кадры. Ищут в посте, а не в станке.
**Версии.** Пост хранят с версией: правка без номера теряется, и следующая деталь выходит иначе.
**Чужие посты.** Пост «от похожего станка» — частая причина ошибок: другая кинематика, другие пределы.
**Почему так.** Пост ошибается не в строке, а в правиле, и повторяет ошибку на каждой детали.
**Проверка.** Какой пост у вас и откуда он взялся?
## Модуль 12. Первый запуск
Первый запуск — отдельная процедура, а не «нажал старт».
**Воздух и лимиты.** Прогон на воздухе проверяет не только высоты, но и лимиты: ось, которая упирается в предел, останавливается молча, и это видно только в движении.
**Воздух.** Прогон без заготовки с поднятым инструментом: проверка подводов, высот и порядка.
**Покадрово.** Single block на первых кадрах: подтверждение каждого движения. Скучно до первого раза, когда
спасает.
**Проверка нуля.** Проверка нуля по X, Y, Z и совпадения с CAM. Смещение на 1 мм видно на первой детали.
**Первая подача.** На первом проходе подачу снижают до 25–30 %: успеваешь остановить раньше, чем станок дойдёт до оснастки.
**Подача.** Первый проход на 25–30 % от расчётной. Если чисто — вернуться к номиналу.
**Тест-деталь.** Та же программа на отходах материала: сравнение с моделью по размеру и следу.
**Запись.** В журнал: файл, версия поста, инструмент, что правили. Без записи следующий запуск начнётся с нуля.
**Почему так.** Первый запуск — единственный момент, когда ошибка стоит минуты, а не серии.
**Проверка.** Сколько времени у вас занимает проверка нового проекта?
## Модуль 13. Файлы и версии
CAM-проект — это набор связанных файлов, и порядок в них экономит дни.
**Структура.** Проект, модель, пост, программа, отчёт симуляции. Пять файлов на деталь, а не «всё в одной
папке».
**Имена файлов.** Деталь, версия, дата — три части имени. По ним программа находится быстрее, чем по дате изменения.
**Имя программы.** В цех уходит программа с именем детали и версией; имя «1.nc» гарантирует путаницу через неделю.
**Имена.** Деталь, версия, дата. `koltso18_v3.f3d` понятнее, чем `final_final_2`.
**Копия и дата.** Копию делают перед правкой, а не после ошибки: тогда известно состояние «до», и сравнение занимает минуты.
**Копия перед правкой.** Старую версию сохраняют: откат дешевле, чем восстановление по памяти.
**Карта наладки.** К программе прикладывают карту: инструмент, вылет, ноль, что проверить. Одна страница экономит звонки.
**Обмен с цехом.** В цех уходит программа и короткая карта: инструмент, ноль, что проверить. Не весь проект.
**Облако и локально.** Облачные проекты удобны, но требуют интернета. Локальная копия — страховка.
**Архив.** Через год проект нужен для повторного заказа. Архив по деталям, а не по датам.
**Почему так.** Файлы — это память проекта; без структуры каждое повторение начинается заново.
**Проверка.** Найдите свой прошлогодний проект за минуту?
## Модуль 14. Ошибки новичка
Ошибки CAM повторяются, потому что выглядят безобидно.
**Модель в дюймах.** Деталь в 25 раз меньше. Проверяют единицы до импорта.
**Забытый припуск.** Чистовая в ноль после черновой оставляет следы и брак по размеру.
**Пост под станок.** Один пост на парк — компромисс, который работает, пока станки одинаковые. Разные контроллеры требуют разных постов.
**Пост и обновления.** После обновления CAM пост проверяют: формат кадров и коды могут измениться. Проверка — та же простая деталь.
**Один пост на все станки.** Пост «универсальный» даёт зеркала и лишние повороты.
**Что включать.** Проверку державки, шпинделя и заготовки. Без этого симуляция показывает только фрезу, а реальное столкновение происходит оправкой.
**Симуляция без столкновений.** Проверяют только фрезу, а не оправку и шпиндель.
**Ноль в CAM и на станке разный.** Смещение гарантировано, даже если программа верная.
**Обучение на серии.** Первую деталь делают на отходах, а не на заказе.
**Почему так.** Все эти ошибки дешёвы в исправлении до станка и дороги после.
**Проверка.** Какую из ошибок вы уже совершили?
## Практикум. Первый проект в CAM
Задание: пройти цепочку от модели до проверенной программы.
**Шаг 1. Модель.** Проверить единицы, габариты, замкнутость контура и ориентацию детали на столе.
**Шаг 2. Настройка.** WCS, ось Z вверх, заготовка с припуском 2–5 мм, лимиты станка.
**Шаг 3. Инструменты.** Внести в библиотеку фрезу с диаметром, числом зубьев и вылетом; режимы — из расчёта.
**Шаг 4. Стратегии.** Торцевание, черновая, чистовая, сверление — в порядке техпроцесса.
**Шаг 5. Симуляция.** Проверить зарезы, столкновения оправки, остатки и первые кадры.
**Шаг 6. Пост и программа.** Выбрать пост под контроллер, сохранить программу с версией.
**Шаг 7. Станок.** Прогон на воздухе, проверка нуля, первая деталь на пониженной подаче.
**Критерий готовности.** Проект с четырьмя операциями, отчёт симуляции без зарезов, программа с именем и
версией, запись о проверке.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. Что делает CAM?**
Переводит модель в траектории, проверяет их симуляцией и выдаёт программу через постпроцессор. Механику и
наладку он не заменяет.
**2. Из каких звеньев состоит цепочка?**
CAD, CAM, постпроцессор, станок. Ошибка ищется по звену, а не «вообще».
**3. Какую программу выбрать новичку?**
Fusion 360: бесплатно для старта, встроенный CAD, 2D и 3D, большая библиотека постов. Для сложных 3D и пяти
осей — PowerMill или Mastercam.
**4. Почему ArtCAM не подходит для пяти осей?**
В нём нет четырёх- и пятиосевых стратегий. Он силён в рельефах и V-резьбе, но не в многокоординатной обработке.
**5. Что проверяют в модели до импорта?**
Единицы, габариты, замкнутость контура и ориентацию. Даже микроскопический разрыв делает из одного контура
два.
**6. Зачем нужна заготовка с припуском?**
Она даёт материал для крепления и обработки контура; припуск 2–5 мм по сторонам — обычная практика.
**7. Чем 2D-стратегии отличаются от 3D?**
2D работает с контурами и карманами, 3D — с поверхностями. 3D требовательнее к модели и к шагу проходов.
**8. Зачем комбинировать параллельную и контурную чистовые?**
Параллельная лучше на пологих участках, контурная — на крутых стенках. Одна стратегия редко даёт ровную
поверхность.
**9. Что ловит симуляция и что нет?**
Зарезы, столкновения, остатки и лимиты — ловит. Жёсткость станка, износ фрезы и ошибку нуля — нет.
**10. Как проверить постпроцессор?**
Простой деталью с поворотом: совпали углы и направление — пост годится; зеркало или обратный поворот — искать
в посте.
**11. Почему первый прогон делают на воздухе?**
Он показывает подводы, высоты и порядок без риска для заготовки и инструмента. Симуляция не видит реальных
высот над оснасткой.
**12. Что хранить вместе с проектом?**
Модель, пост, программу, отчёт симуляции и запись о проверке — с версиями. Без этого повторный заказ начнётся
с нуля.
## Частые вопросы (Q&A)
**Можно ли работать в бесплатной версии Fusion для заказов?**
Бесплатная лицензия ограничена по использованию. Для коммерческой работы нужна подписка — около $495 в год.
**Нужен ли CAM, если станок понимает G-код?**
Для простых деталей можно писать руками. Для 3D, карманов и серий CAM экономит часы и снижает риск ошибок.
**Почему программа из CAM не совпала с моделью?**
Три частые причины: единицы, разные нули, пост. Проверяют в этом порядке, а не начинают с калибровки станка.
**Сколько стоит освоить PowerMill?**
Кроме лицензии — время: интерфейс и стратегии сложнее, чем у Fusion. Начинают с простых 3D-деталей и своего
поста.
**Можно ли использовать пост от другого станка?**
Как основу — да, но проверять обязательно. Другая кинематика даёт зеркало и неверные повороты.
**Что делать, если симуляция чистая, а деталь не та?**
Проверить ноль, инструмент и пост. Симуляция не знает, где стоит заготовка и какая фреза в шпинделе.
## Глоссарий
**CAM** — подготовка управляющих программ.
**WCS** — система координат детали.
**Стратегия** — способ расчёта траектории.
**Постпроцессор** — перевод траектории в кадры станка.
**Симуляция** — проверка траектории на модели.
**Припуск** — слой материала под чистовую обработку.
**Адаптивная обработка** — стратегия с постоянной нагрузкой.
**Тест-деталь** — простая деталь для проверки цепочки.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь в 25 раз меньше | Модель в дюймах | Проверить единицы до импорта |
| Зарез в одном месте | Разрыв контура | Замкнуть геометрию |
| Зеркальная деталь | Пост или знак оси | Проверить пост на простой детали |
| Следы черновой | Нет припуска | Оставить 0,2–0,5 мм |
| Столкновение оправки | Не учтён вылет | Внести вылет в библиотеку |
| Деталь смещена | Разные нули | Сверить WCS и ноль станка |
| Поверхность с уступами | Одна чистовая на всё | Комбинировать стратегии |
| Программа «не та» | Не тот пост | Проверить пост и версию |
| Инструмент сломан на входе | Вертикальное врезание | Пандус или спираль |
| Повторный заказ с нуля | Нет архива | Хранить проект и программу |
## Мысли вслух: чего нет на форумах
1. «блок fusion 360 к cam» — про то, что модель и траектория живут в разных логиках. Пока не проверены единицы
и замкнутость, CAM считает красивую и неверную программу.
2. «4-х или 5-ти осевой постпроцессор PowerMill» — вопрос про пост, а не про программу. Пост от похожего станка
даёт зеркало, и это выясняется на детали.
3. «4-х Осевая Обработка, Растолкуйте Новичку Powermill+mach3» — начинать надо не с четырёх осей, а с 3+2:
фиксированные наклоны понятнее, и ошибки видны сразу.
4. «Вопрос новичка: Что для Стрижа лучше Powermill или Rhinocam?» — правильный вопрос не «что лучше», а «что
решает мои детали и мой бюджет».
5. «4-х осевая чистовая обработка в PowerMill» — чистовая не начинается, пока черновая не оставила ровный
припуск. Половина проблем «чистовая плохая» — это черновая.
6. «вопрос о постпроцессоре» — в 90 % случаев дело в единицах, кодах начала и порядке осей, а не в «глюке»,
и проверяется это простой деталью.
7. Симуляция без проверки столкновений оправки — самообман: фреза проходит, а державка цепляет струбцину,
и ошибка стоит оправки.
8. Припуск 0,2–0,5 мм на чистовую — не формальность. Ноль после черновой оставляет следы и уводит размер.
9. Пост хранят с версией: правка без номера теряется, и следующая деталь выходит иначе, хотя «ничего не
меняли».
10. Библиотека инструментов без вылета бесполезна для симуляции: CAM не знает, где кончается фреза и
начинается оправка.
11. «Программа чистая, деталь не та» — проверяют ноль, инструмент и пост. Симуляция не знает, что стоит в
шпинделе и где лежит заготовка.
12. Арткам силён в рельефах, но четырёх- и пятиосевых стратегий в нём нет. Это ограничение выбора, а не
качества.
13. Бесплатный Fusion хорош для обучения; для коммерции нужна подписка, и это считают в себестоимости часа.
14. Mastercam от $5 000 — не «дорого», а «дорого без задачи». Пять осей на простых 2D-деталях не окупаются.
15. Первый проект лучше делать на детали, которую вы уже делали руками: тогда ошибки видны сразу, а не через
неделю на заказе.
16. Шаблон проекта с настройками станка экономит наладку, но его проверяют после каждого обновления CAM:
обновление меняет поведение стратегий.
17. Архив по деталям, а не по датам: повторный заказ ищут по имени, а не по месяцу.
18. CAM ускоряет подготовку в разы, но не отменяет первого прогона на воздухе — он остаётся самым дешёвым
тестом, который есть.
19. И последнее: программа не становится правильной от красивого вида в симуляции; она становится правильной
после первой детали, совпавшей с моделью.
## Открытая библиотека
Цитат из открытого корпуса нет: данные о программах, ценах и постах взяты из руководства завода. Для фона
подойдут свободные материалы по CAM и металлообработке (PD/OA); цены и версии ПО проверяйте у поставщика.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике и ПО.
- [Библиотека завода](/book/) — руководства и справочники «Твайт».
## Смотрите также
- [Fusion 360 CAM для ЧПУ: от модели до УП](/blog/fusion-360-cam-dlya-chpu-ot-modeli-do-up).
- [Постпроцессоры: как подружить CAM и станок](/blog/postprotsessory-kak-podruzhit-cam-i-stanok).
- [Стратегии фрезерования в CAM: черновая и чистовая](/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya).
- [Mastercam: базовый курс и посты](/blog/mastercam-bazovyy-kurs-i-posty).
- [Софт: G-код/УП — том 1: основы и безопасность](/blog/soft-g-kodup-tom-1).
- [Форум завода](/community/forum) — вопросы по CAM и постпроцессорам.
- Станки: [JEWELER ULTRA](/product/26/), [Ювелир 5 ПРО](/product/27/), [17Д](/product/17/), [РАКЕТА](/product/18/).
## Станки
CAM настраивают под станок: поле, оси и контроллер задают пределы стратегий.
**JEWELER ULTRA** — [карточка](/product/26/): 5 осей, поле 80 × 90 × 80 мм, шпиндель 800 Вт, точность ±0,005 мм,
повторяемость ±0,002 мм, оси B и C, воск и металл; цена по запросу. Здесь важны микрофрезы и аккуратные
стратегии.
**Ювелир 5 ПРО** — [карточка](/product/27/): поле 200 × 200 × 200 мм, шпиндель 3000 Вт, точность ±0,01 мм,
чугунная станина, **от 1 200 000 ₽**. Крупный воск и металл, другие режимы и другие припуски.
**17Д** — [карточка](/product/17/): 5 осей, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт с автосменой, **2 950 000 ₽**. Большое поле требует проверки лимитов в CAM.
**РАКЕТА** — [карточка](/product/18/): обрабатывающий центр, поле от 2500 × 1250 × 500 мм с поворотом 360°,
шпиндель 7,5 кВт, скорость обработки до 15 м/мин, **4 200 020 ₽**. Пятиосевые стратегии и пост под кинематику.
## Фото, схемы и инфографика завода

*Данные руководства: Fusion 360 — около $495 в год для коммерции, Mastercam — от $5 000, SolidCAM — от $7 000.
Бесплатные версии ограничены по использованию.*
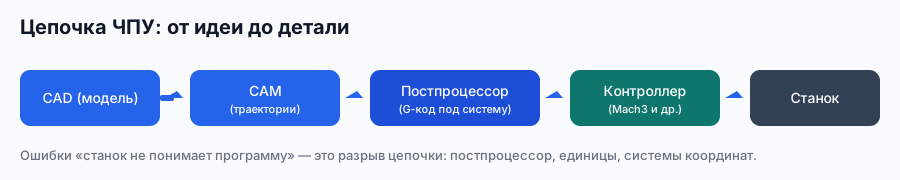
*Схема завода «Твайт»: CAM стоит в начале цепочки, до станка.*
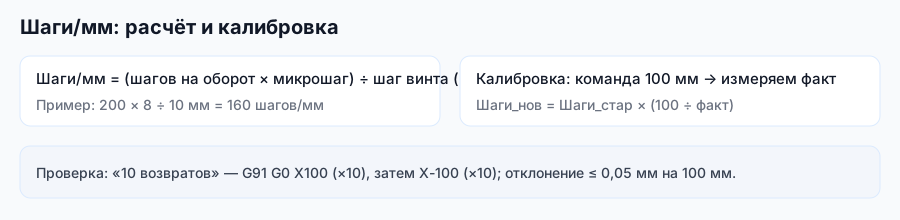
*Схема завода «Твайт»: проверка чисел до первого реза.*
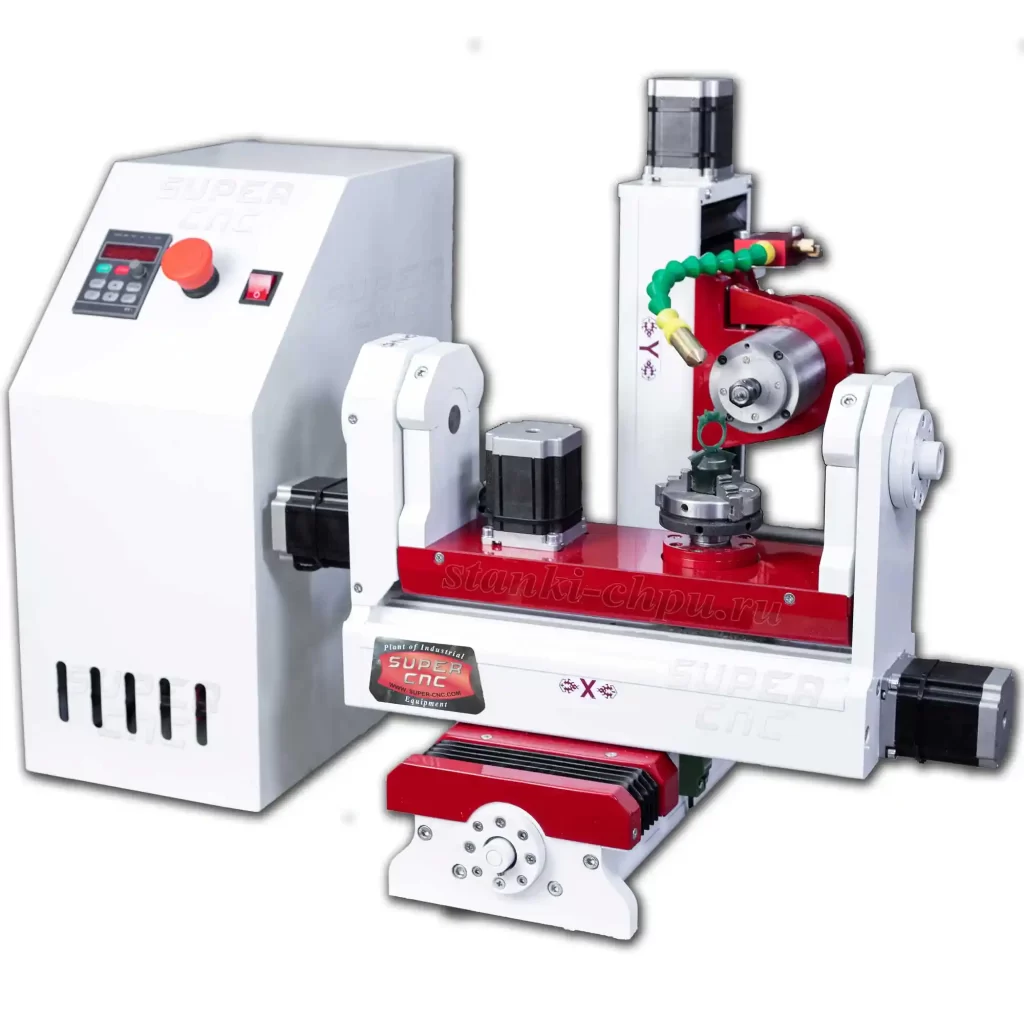
*Фото/видео завода «Твайт». Карточка: [JEWELER ULTRA](/product/26/).*
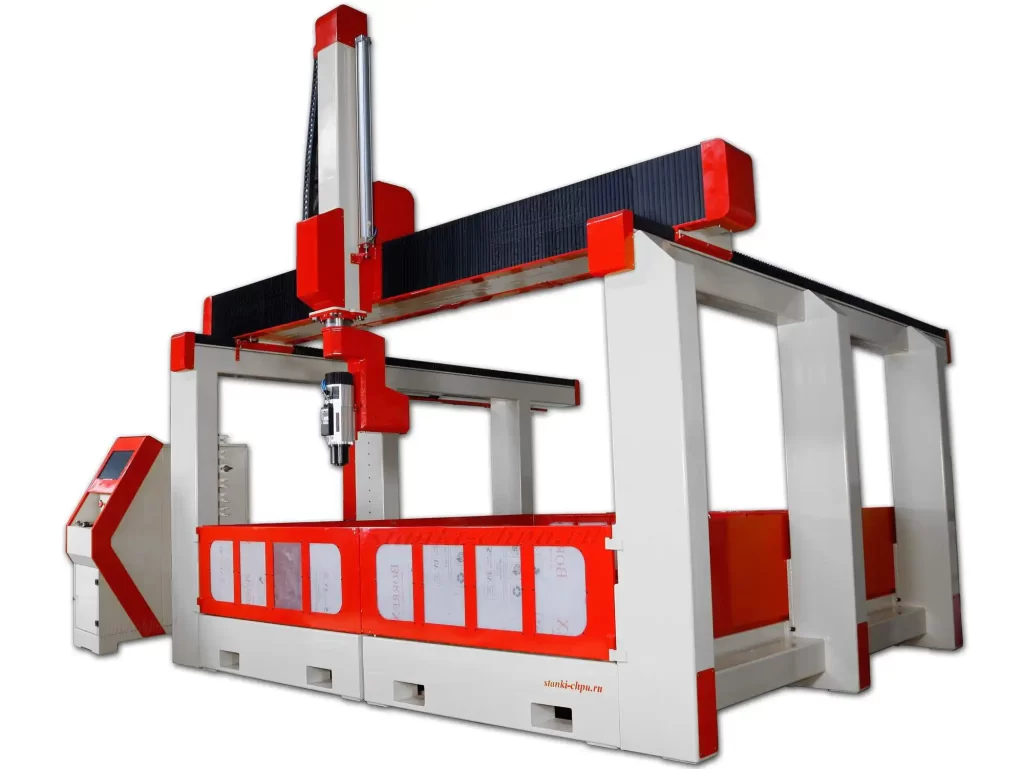
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
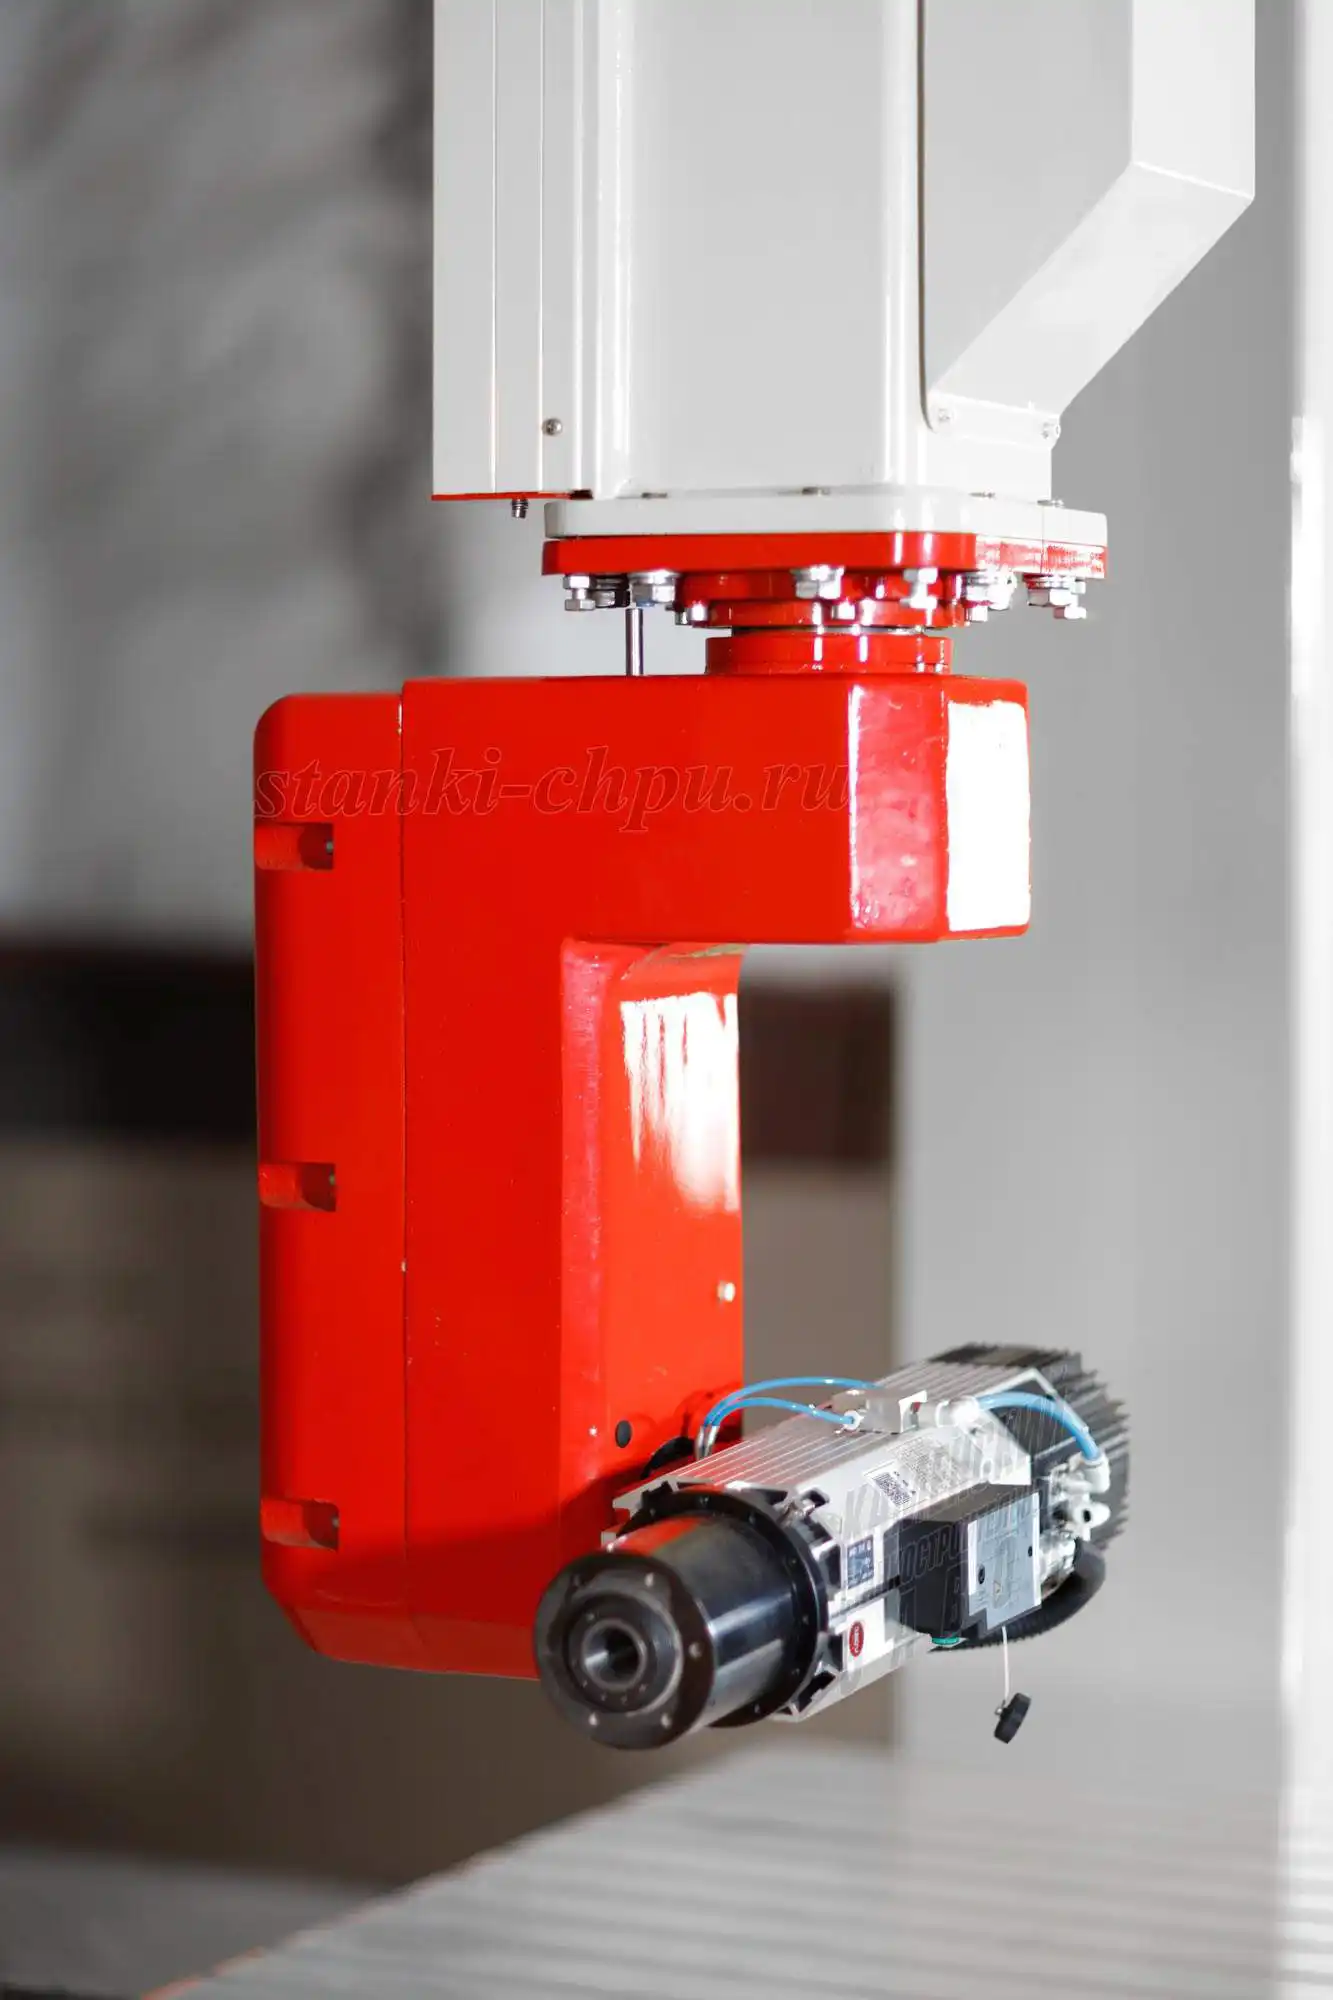
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
**Продолжение серии: том 2 — «Стратегии и режимы».** В нём — 2D- и 3D-стратегии подробно, выбор шага и
припуска, адаптивная обработка и типовые ошибки расчёта.
---
**Первоисточник:** https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-1 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-1.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-1
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq